
Tutustu siihen, miten Sialon Ceramicsin NIMA-generaattorit ratkaisevat seisovien aaltojen ongelmat tavanomaisissa ultraäänijärjestelmissä, mahdollistaen suurten sula metallimassojen tasaisen käsittelyn teollisessa mittakaavassa.
8. elokuuta 2026 · 21 min lukuaika
TL;DR
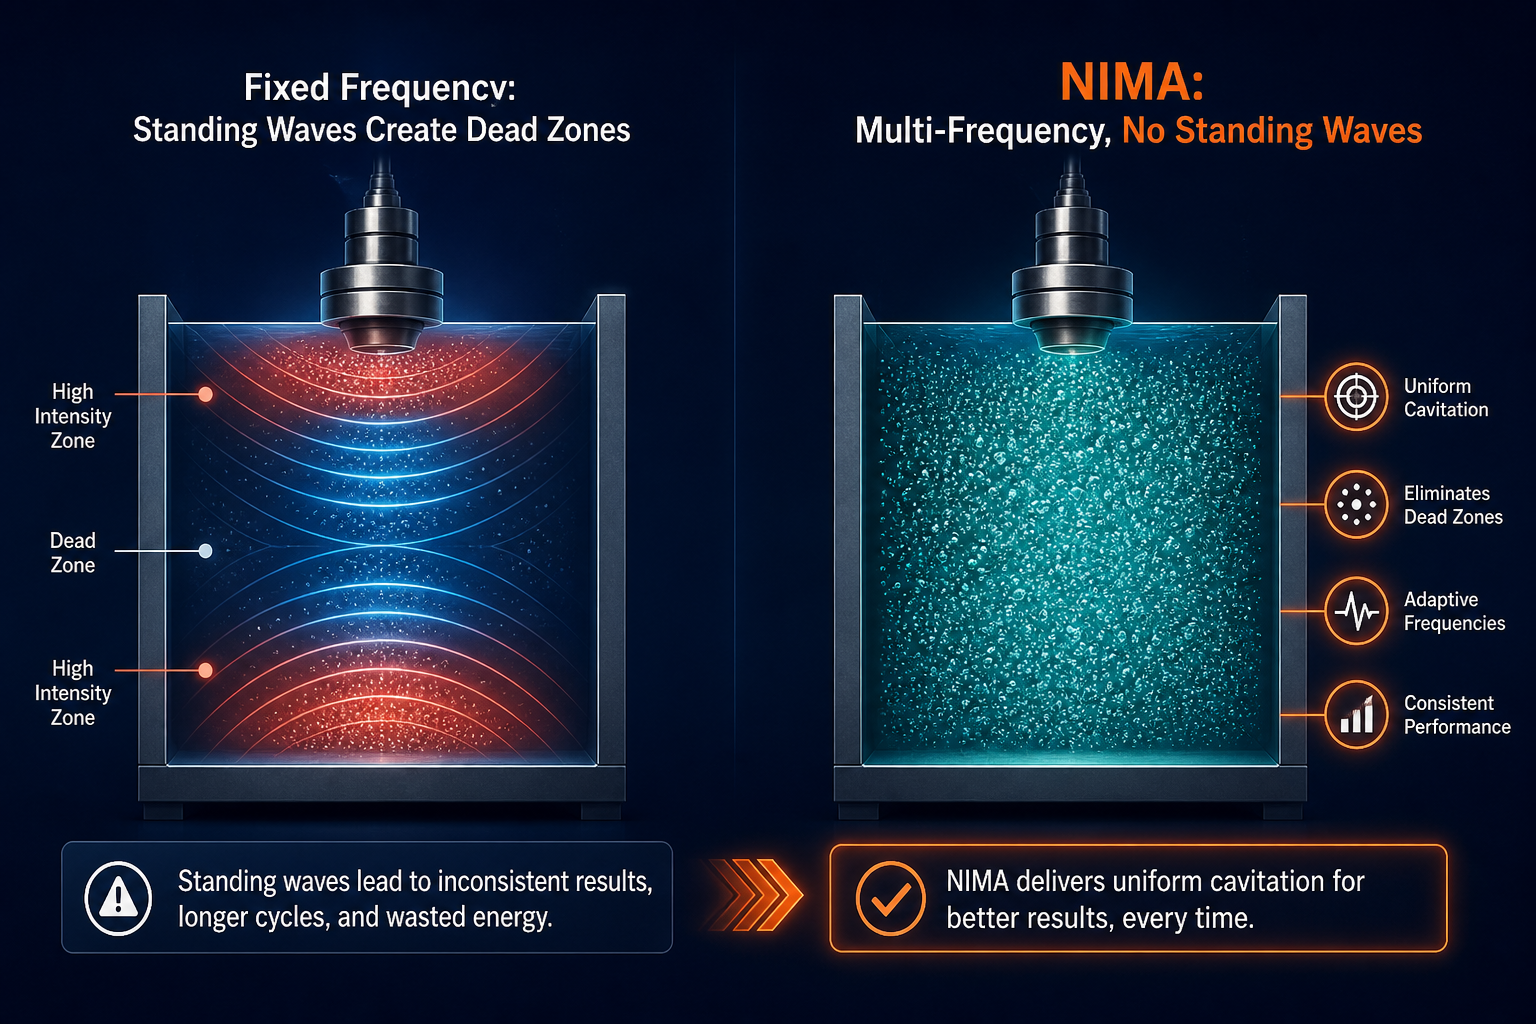
Tavanomaiset 20–40 kHz:n ultraäänigeneraattorit käyttävät kiinteitä taajuuksia, jotka luovat seisovia aaltoja suurissa sulate metallimäärissä, jättäen kuolleita alueita, joissa kavitaatio ei toimi. Sialon Ceramicsin NIMA-generaattorit, kehitetty yhteistyössä Aktive Arc Ultrasonicsin, korkeatehoisten ultraäänijärjestelmien asiantuntijan, kanssa, ratkaisevat tämän kahden vuosikymmenen omaperäisellä ohjelmistokehityksellä: monitaajuinen, mukautuva “ei-seisovia-aaltoja” -arkkitehtuuri, joka poistaa kuolleet alueet ja ylläpitää tasaista kavitaatiota koko sulatteessa. Yhdistettynä Sialonin suunniteltuihin keraamisiin sonotrodeihin, jotka kestävät lämpöshokin, estävät metallin kostumisen ja säilyttävät rakenteellisen eheyden 1 800°C:ssa, NIMA-järjestelmä on ainoa alusta, joka on todistetusti kyennyt käsittelemään suuria sulate määriä (400 kg+) alumiinia, magnesiumia, lasia ja rautaseoksia teollisessa mittakaavassa. Tuloksena: 20% nopeampi vedyn poisto, 6-kertainen oksidisulkeumien väheneminen, 81% vähemmän kuonaa ja mitattavasti lujempia, sitkeämpiä loppukomponentteja.
Johdanto: seisovan aallon ongelma
Kun metallurgi kohtaa ensimmäisen kerran ultraäänikaasunpoiston tai rakeen hienontamisen, viehätys on välitön: kavitaatiokuplat poistavat liuenneet kaasut sulasta metallista paljon nopeammin kuin perinteiset menetelmät – 3 minuutissa 10 minuutin sijaan. Mutta tämän teknologian skaalaamista tuotantovalimoihin on vuosikymmeniä rajoittanut fysiikan ongelma, jonka useimmat laitteiden toimittajat hiljaa ohittavat: seisovat aallot.
Mikä tahansa akustinen aalto suljetussa tilassa - valukauhassa, kaasunpoistoastiassa, sulametallikylvyssä - kimpoaa rajoista ja häiritsee tulevaa aaltoa. Kun taajuus ja astian geometria kohtaavat, muodostuu seisovan aallon solmukohtia: alueita, joissa akustinen intensiteetti on lähes nolla ja joissa kavitaatio ei yksinkertaisesti käynnisty, riippumatta siitä, kuinka paljon tehoa käytät. Kiinteätaajuisissa järjestelmissä, jotka toimivat tavanomaisilla teollisilla taajuuksilla (tyypillisesti 20–40 kHz), 200 kg tai 400 kg sula muodostuu aktiivisten ja kuolleiden alueiden mosaiikiksi. Kuolleet alueet eivät poista kaasuja, eivät hienonna raerakennetta eivätkä jaa seosaineita. Käyttäjät kompensoivat tätä ajamalla pidempiä syklejä, hyväksymällä epätäydellisen käsittelyn tai hyväksymällä, että tekniikka ei skaalaudu puhtaasti heidän sulaeriensä kokoihin.
NIMA-generaattorit Sialon Ceramicsilta , jotka on suunniteltu yhteistyössä Aktive Arc Ultrasonicsin kanssa, joka on erikoistunut korkeatehoisten ultraäänijärjestelmien suunnitteluun, poistavat tämän rajoitteen patentoidulla monitaajuusarkkitehtuurilla, joka on kehitetty yli 20 vuoden aikana. Ei seisovia aaltoja tarkoittaa ei kuolleita alueita – koko sulan tilavuus, reunasta reunaan, käy läpi tasaisen kavitaation. Yhdistettynä Sialonin suunniteltuihin keraamisiin sonotrodeihin, jotka kestävät teollisen sulan metallin käsittelyn äärimmäiset lämpötilat ja paineet, tuloksena on ainoa järjestelmä, joka on todistetusti kyennyt käsittelemään suuria sulaeriä (jopa 400 kg ja yli) tuotantotason nopeuksilla tinkimättä laadusta. Tämä ei ole tärkeää vain tuottavuuden, vaan myös laadun kannalta: tasainen kavitaatio tarkoittaa tasaista kaasunpoistoa, hienorakeista mikrorakennetta ja ennustettavia mekaanisia ominaisuuksia myöhemmissä prosessivaiheissa.
Käydään läpi, miten tavanomaiset järjestelmät toimivat, miksi ne pettävät suuressa mittakaavassa ja miten NIMA:n arkkitehtuuri kuromaan tämän eron umpeen.
NIMA-ultraäänigeneraattorit: Perusteet
Ultraäänigeneraattori on pohjimmiltaan anturi: se muuntaa sähköenergian korkeataajuiseksi mekaaniseksi värähtelyksi. Sulate metallisovelluksissa tämä värähtely välitetään sonotrodiin - keraamiseen tai metalliseen torveen - joka kytkeytyy suoraan sulaan. Sonotrodi värähtelee ultraäänitaajuuksilla (tyypillisesti 17–40 kHz metallivalussa, valittu, koska kavitaation käynnistyminen on luotettavaa tällä alueella ja kavitaatiokuplien koko on optimaalinen kaasun diffuusiolle ja sulkeumien flotaatiolle).
Kavitaatio: kaasunpoiston ja raerakenteen hienontamisen moottori
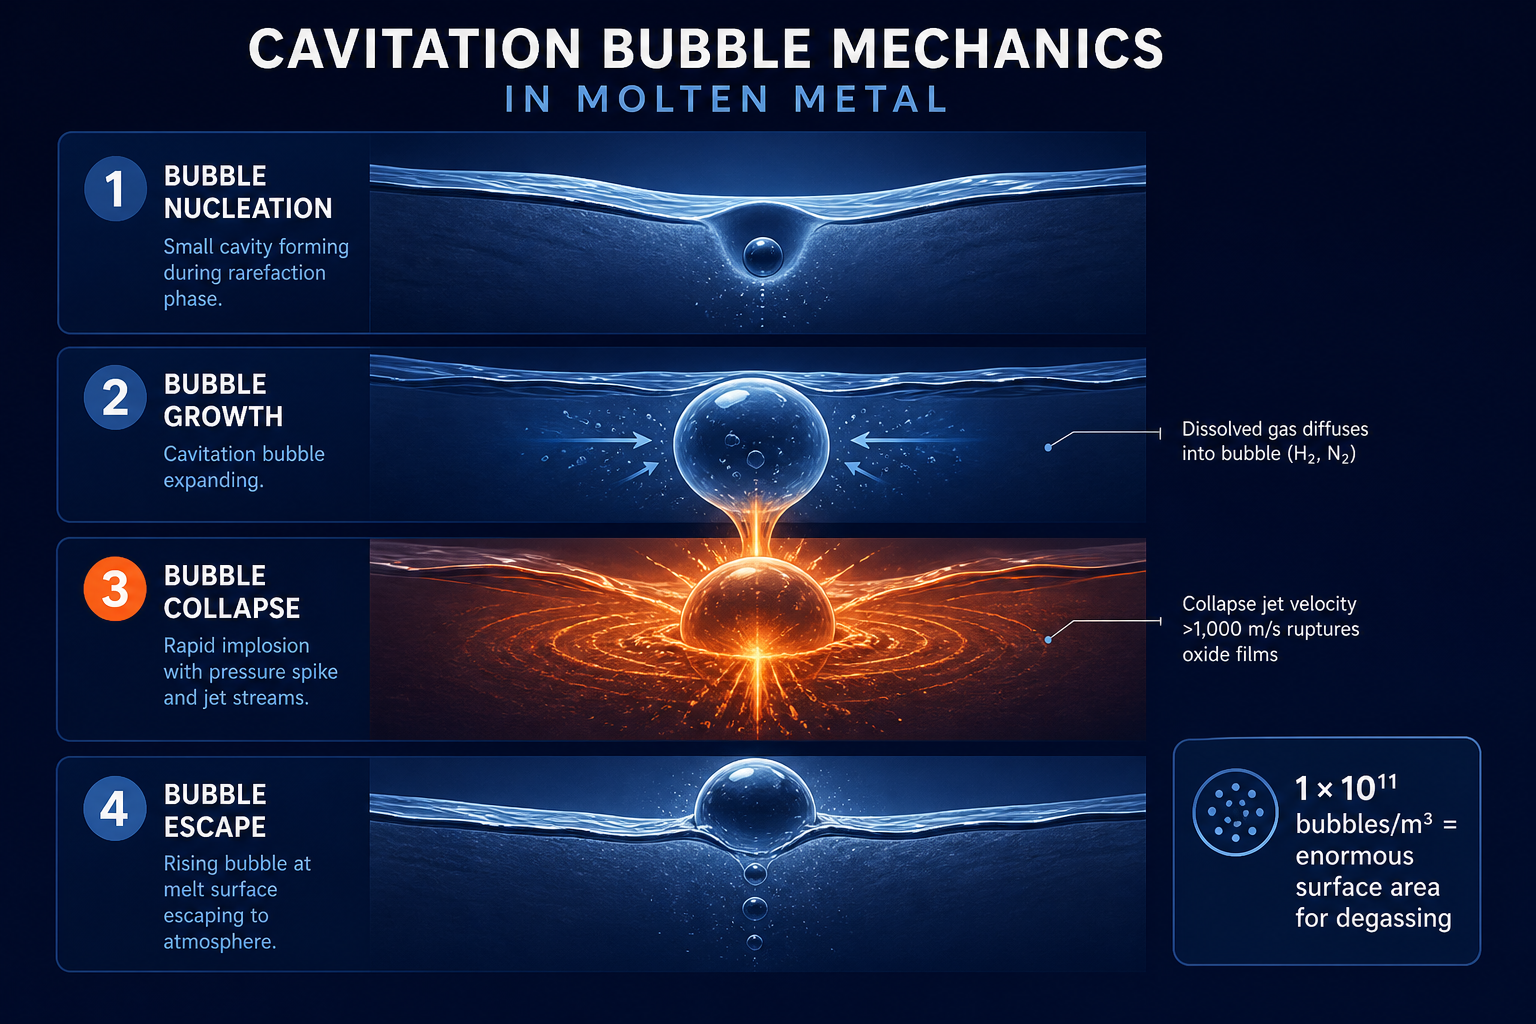
Kun sonotrodi värähtelee, se luo sulassa vuorottelevia puristus- ja harvennus- (laajenemis-) jaksoja. Harvennuksen aikana akustinen paine voi laskea sulan metallin höyrynpaineen alapuolelle, luoden pieniä onteloita - höyryn ja liuenneen kaasun kuplia. Nämä kuplat ovat mekaanisia työjuhtia:
- Kaasunpoistoon: Kuplan sisäpinta tarjoaa valtavan pinta-alan vedylle ja muille liuenneille kaasuille diffundoitua ulos nesteestä. Kavitaatiokuplien tiheys voi nousta 1 × 10¹¹ kuplaan/m³, mikä tarjoaa pinta-alan, joka vastaa miljoonia litroja avointa rajapintaa. Liuennut vety löytää vähiten energiaa vaativan reitin ja siirtyy näihin kupliin, jotka sitten nousevat ja poistuvat sulan pinnasta.
- Rakeen hienontamiseen: Romahduttavat kuplat vapauttavat valtavasti energiaa – paikallista kuumenemista, iskuaaltoja ja nopeita suihkuja – jotka häiritsevät dendriittien muodostumista ja käynnistävät heterogeenisen ydintymisen. Tuloksena on hienompi, tasaisempi (kaikkiin suuntiin yhtenäinen) raerakenne, joka vähentää kuumahalkeilua, kutistumishuokoisuutta ja segregaatiota valun aikana.
Bjerknesin voima - akustinen säteilyvoima, joka vaikuttaa kupliin - estää pieniä kuplia yhdistymästä suuremmiksi, tehottomiksi kupliksi. Optimaalisella taajuudella ja amplitudilla kavitaatioprosessista tulee itsestään ylläpitävä ja tehokas.
Sonotrodin suunnittelu: energian ja metallin rajapinta
Sonotrodi on kaikki kaikessa. Se on kytkentäpiste, jossa sähköinen värähtely kohtaa sulan metallin, usein yli 700 °C:n lämpötiloissa. Materiaalin on:
- Kestää lämpöshokkia (lämpötilan vaihtelut upotuksen ja poiston aikana)
- Ei kastele sulaa metallia (metalli ei saa tarttua pintaan, mikä vahingoittaisi sonotrodia poiston yhteydessä)
- Säilyttää korkean Youngin moduulin (jotta värähtely kytkeytyy tehokkaasti eikä haihdu lämpönä)
- Kestää eroosiota kavitaatioromahduksen suihkuista (jotka voivat ylittää 1 000 m/s kuplan romahtaessa)
Grafiitti oli historiallisesti standardi, mutta se on haurasta ja altis hapettumiselle korkeassa lämpötilassa. Sialon Ceramics kehitti omia keraamisia koostumuksia nimenomaan näiden rajoitteiden voittamiseksi – lisää tästä seuraavassa osiossa.
Why conventional high-frequency generators struggle with large melt volumes
Tässä kohtaa kiinteätaajuiset järjestelmät törmäävät seinään.
Seisovat aallot ja kuolleet alueet
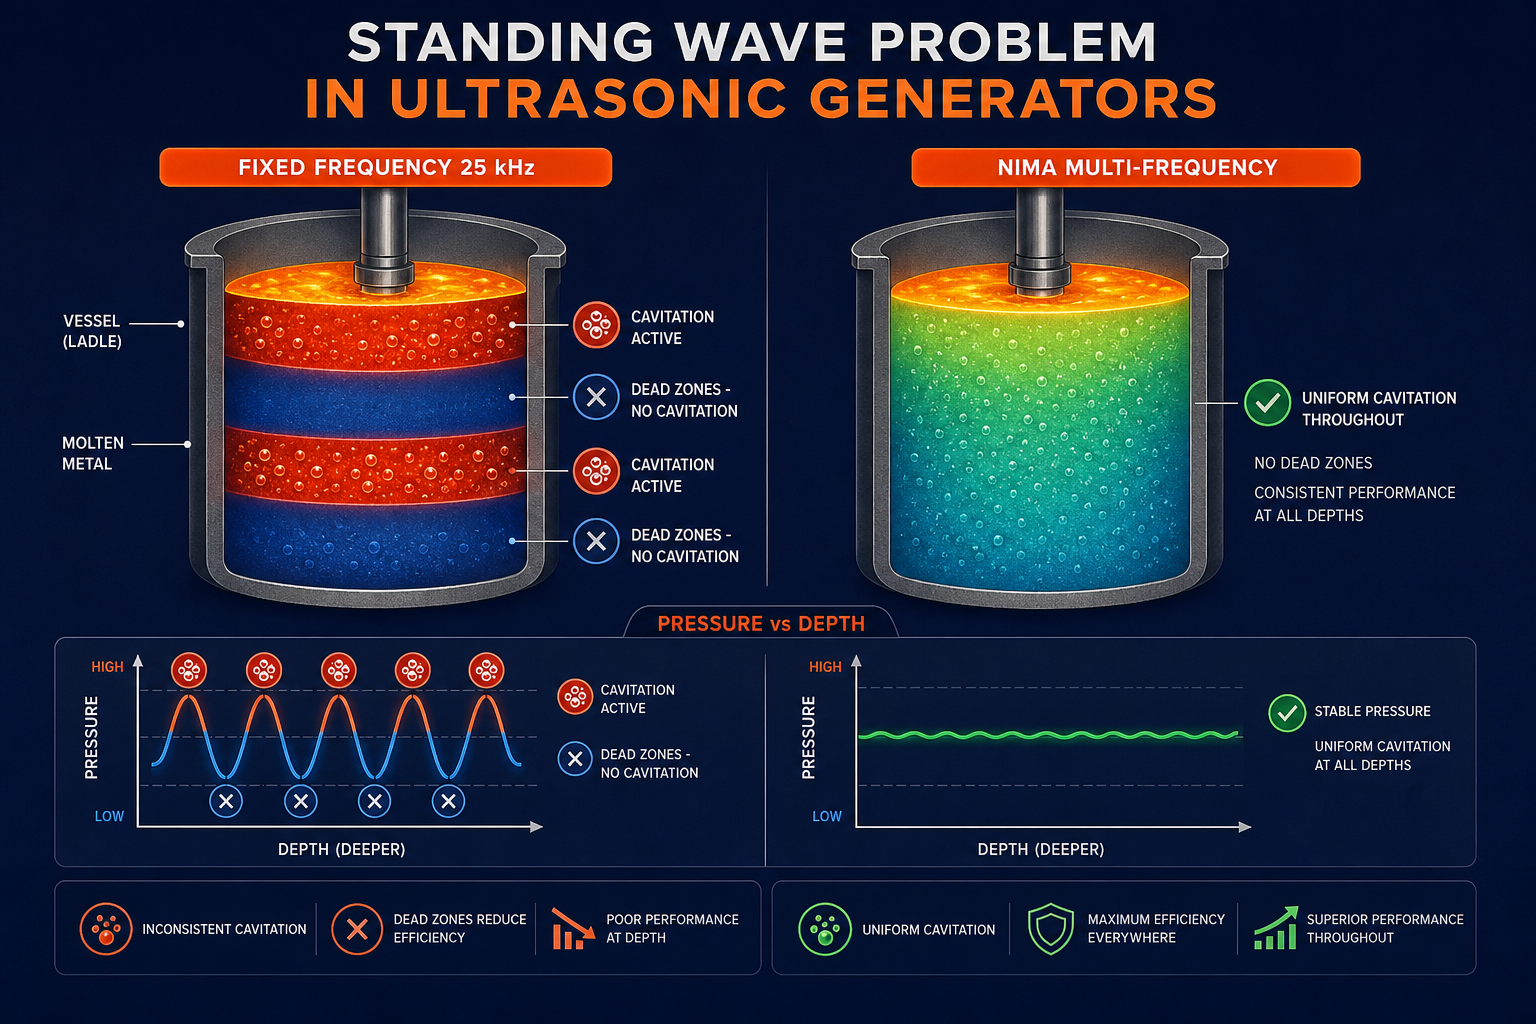
Sulan alumiinin läpi etenevä 25 kHz:n ultraääniaalto on aallonpituudeltaan noin 200 mm (johdettu äänen nopeudesta ~5 000 m/s ÷ 25 kHz). Säiliössä, joka sisältää 400 kg sulaa, tästä aallonpituudesta tulee resonanssikriteeri: jos säiliön mitta akustisen akselin suunnassa on puolikkaan aallonpituuden monikerta, muodostuu seisovia aaltoja. Puristuksen kupu (painehuiput) ja solmut (paineen minimit) luovat shakkilautakuvion korkeasta ja matalasta akustisesta intensiteetistä.
Ongelmana: solmukohdat ovat kuolleita alueita. Kavitaatio vaatii akustisen paineen amplitudin, joka ylittää kavitaatiokynnyksen (~0,1 MPa sulalle alumiinille tyypillisissä lämpötiloissa). Solmukohdissa paineen amplitudi lähestyy nollaa. Riippumatta siitä, kuinka paljon kokonaistehoa generaattori syöttää, kuolleet alueet pysyvät passiivisina.
400 kg:n mittakaavassa - sula, jonka tilavuus on noin 1,2 m³ - yksittäinen taajuus luo lähes aina kuolleita alueita, jotka kattavat 20–40% säiliön tilavuudesta. Käyttäjät havaitsevat:
- Epätäydellinen kaasunpoisto: Vety jää sulaan, koska jotkut alueet eivät koskaan kokeneet kavitaatiota. Myöhäisvaiheen huokoisuutta ilmenee valukappaleissa “hiljaisilta alueilta.”
- Jalostamaton rae erottuneilla alueilla: Raejalostusvaikutus rajoittuu aktiivisiin alueisiin; muilla alueilla rakenne palautuu karkeaksi, pylväsmäiseksi, heikentäen mekaanisia ominaisuuksia.
- Seosaineiden erottuminen jatkuu: Kuolleet alueet estävät akustisen virtauksen tietyillä alueilla, jolloin raskaat seosaineet pääsevät kerrostumaan.
Rajoitettu tunkeutumissyvyys
Even in active cavitation zones, high frequencies (40 kHz and above) are absorbed rapidly by the molten metal. Attenuation increases with frequency squared, so power dissipates into heat rather than driving cavitation deep into the melt. A 40 kHz system may create vigorous cavitation in the outer 100–150 mm of melt but leave the core only gently treated. Large ingots or thick sections end up with gradients in mechanical properties: outer layers well-refined, cores coarse.
Sonotrode erosion and maintenance
Korkeataajuiset järjestelmät (40 kHz ja yli) suurella amplitudilla ajavat kavitaation romahdussuihkut äärimmäisiin nopeuksiin. Vaikka tämä luo voimakkaimman paikallisen kavitaation, sonotroodi maksaa hinnan. Eroosionopeudet kasvavat, erityisesti grafiittisonotrodeilla, jotka hapettuvat ja hilseilevät korkeissa lämpötiloissa. Laitteiston seisokkiaika sonotrodin vaihdon vuoksi leikkaa tuotantoikkunoita. Kokonaisomistuskustannukset – pääoma + ylläpito – nousevat jyrkästi.
Pyörivän kaasunpoiston varajärjestelmä
Näiden rajoitteiden edessä monet valimot palaavat pyörivään kaasunpoistoon: grafiitti- tai keraamiroottori pyörii senkan pohjalla, ja typpeä tai argonia kuplitetaan sisään. Pyörivät järjestelmät kiertävät seisovat aallot (ne toimivat kuplasekoituksella, eivät akustisella taajuudella), mutta uhraavat nopeuden ja ympäristövaikutukset. Ne vaativat inerttikaasua – toistuvan kulutustarvikekustannuksen ja ympäristöhaitan. Käsittelyjaksot kestävät yli 10 minuuttia samaan vedynpoistoon, jonka ultraääni saavuttaa 3 minuutissa.
Seisovan aallon ongelma on syy siihen, miksi ultraäänigeneraattoreita on kutsuttu “laboratoriotyökaluiksi” tai “tuotantoon soveltumattomiksi” - ei siksi, että fysiikka olisi väärä, vaan koska yksitaajuiset kiinteät mallit eivät skaalaudu puhtaasti suuriin teollisiin sulateisiin.
Kuinka NIMA:n ultraäänigeneraattorit eliminoivat seisovat aallot
Sialon Ceramics yhdessä Aktive Arc Ultrasonicsin kanssa järjestelmäintegraatiosta ratkaisi seisovan aallon ongelman kahden vuosikymmenen omaperäisellä ohjelmistokehityksellä. Heidän innovaationsa: yhden kiinteän taajuuden sijasta NIMA-generaattorit pyyhkivät tai yhdistävät useita taajuuksia reaaliajassa, mukautuen välttääkseen seisovan aallon resonanssit.
Monitaajuusmenetelmä
NIMA-generaattori toimii perustaajuudella (25 kHz useimmissa teollisissa kokoonpanoissa), mutta moduloituu tai pyyhkäisee jatkuvasti todellista taajuutta ±10–15 %:n verran vaihdellen taajuutta satoja kertoja sekunnissa. Tämä modulaatio, jota ohjaavat omat algoritmit, varmistaa, että akustinen kenttä ei koskaan asetu seisovan aallon kuvioon. Kun yksi taajuus lähestyy resonanssitilaa, generaattori siirtyy pois. Tuloksena: koko sulan tilavuus kokee tasaisen akustisen intensiteetin. Kuolleet alueet eliminoidaan.
Tässä toimintapisteessä – 25 kHz:n perustaajuus mukautuvalla modulaatiolla – generaattori ylläpitää:
- Optimaalinen kavitaation käynnistyminen (kavitaatiokynnys on alhaisin 20–25 kHz alueella)
- Tehokas tunkeutumissyvyys (matalammat taajuudet tunkeutuvat syvemmälle kuin 40 kHz:n vaihtoehdot)
- Hallittava eroosio (matalampi taajuus = pienempi romahdussuihkun nopeus = pidempi sonotrodin käyttöikä)
- Ei spatiaalisia kuollut alueita (taajuuspyyhkäisy eliminoi resonanssit)
Oma ohjelmisto: 20 vuoden etu
Algoritmit, jotka ohjaavat tätä taajuusmodulaatiota, ovat Sialon Ceramicsin keskeistä immateriaalioikeutta. Ne ottavat huomioon:
- Astian geometria (ohjelmisto tunnistaa tai mukautuu erilaisiin kauhan kokoihin ja muotoihin)
- Sulatteen lämpötila (sulate metallin akustiset ominaisuudet muuttuvat lämpötilan mukaan; ohjelmisto kompensoi tämän)
- Seoksen koostumus (vedyn diffuusionopeudet, kavitaatiokynnys ja akustinen vaimennus vaihtelevat seoksen mukaan)
- Sonotrodin upotussyvyys (akustinen kenttä muuttuu, kun sonotrodi upotetaan syvemmälle tai vedetään takaisin)
Adaptiivinen ohjaussilmukka valvoo akustisen tehon takaisinkytkentää reaaliajassa ja hienosäätää taajuutta, amplitudia ja käyttösuhdetta ylläpitääkseen optimaaliset kavitaatio-olosuhteet koko sulan tilavuudessa. Tämä ohjaustaso ei ole triviaali - se vaatii vuosikymmenten kenttädataa, metallurgista ymmärrystä ja iteratiivista kehitystä. Sialon on investoinut juuri siihen.
1 800 °C:n kapasiteetti: lämpötila suunnittelun rajoitteena
Teolliset sulate metallin lämpötilat vaihtelevat:
- Alumiiniseokset: 700–750 °C
- Magnesiumseokset: 650–700 °C
- Rautapohjaiset seokset (teräs, rauta): 1 550–1 650 °C
- Erikoislasi: 1 400–1 800 °C
Sonotrodin on toimittava luotettavasti koko tällä alueella. 1 800 °C:ssa useimmat materiaalit menettävät rakenteellisen eheytensä. Grafiitti hapettuu katastrofaalisesti. Perinteiset keramiikat särkyvät lämpöshokissa. Sialonin suunnitellut keramiikat – tähän sovellukseen kehitetyt omat formulaatiot – säilyttävät kimmomoduulin, lämmönjohtavuuden ja eroosionkestävyyden jopa 1 800 °C:seen asti, myös nopeassa lämpötilan vaihtelussa.
Tästä syystä yrityksen nimi itsessään kertoo materiaalin edusta: Sialon (pii-alumiini-oksinitridi) -keramiikka on yksi harvoista materiaaliperheistä, jotka toimivat luotettavasti tällä lämpöalueella. NIMA:n mukautuvan taajuuden säädön ja Sialonin korkean lämpötilan keramiikan yhdistelmä luo järjestelmän, jolla ei ole lämpörajoituksia. Voit käsitellä erikoislasisulaa täydessä lämpötilassa huolehtimatta sonotrodin rikkoutumisesta tai taajuuden epävakaudesta.
NIMA-ultraäänigeneraattorit ja Sialon-keraamiset sonotrodit
NIMA-generaattorin ja Sialon-keraamisen sonotrodin yhdistelmä on ainoa järjestelmä, joka on teollisessa mittakaavassa (400 kg+) todistetusti kyennyt käsittelemään suuria sulamääriä tasaisesti ja toistettavasti.
Miksi tämä yhdistelmä on ainutlaatuinen
- Laitteisto ja ohjelmisto yhdessä: Generaattorin taajuudensäätö on viritetty toimimaan erityisesti Sialonin keraamisten ominaisuuksien kanssa. Sialon-sonotrodilla on tarkasti karakterisoitu akustinen impedanssi, lämpölaajeneminen ja vaimennus. NIMA-algoritmit kompensoivat nämä materiaaliominaisuudet maksimoidakseen kavitaatiotehokkuuden. NIMA-elektroniikan yhdistäminen kolmannen osapuolen sonotrodiin (tai päinvastoin) heikentää suorituskykyä, koska ohjelmiston viritys menetetään.
- Lämpöstabiilisuus äärimmäisissä lämpötiloissa: Sialon säilyttää mekaaniset ominaisuutensa siellä, missä muut keramiikat tai grafiitti pettävät. Tämä mahdollistaa lasi- ja rautametallisulien käsittelyn – sovellukset, jotka tuhoaisivat vaihtoehtoiset sonotrodit.
- Eroosionkestävyys todistettu kenttäkokeissa: Sialonin oma keramiikkakoostumus kestää kavitaatioeroosiota huomattavasti pidempään kuin grafiitti. Teolliset käyttöönotot raportoivat 3–5 kertaa pidemmän käyttöiän, mikä tarkoittaa alhaisempia ylläpitokustannuksia ja tasaisempaa käsittelyn laatua ajan myötä.
- Mittakaava osoitettu: 400 kg:n koe Al-9Si-3Cu-1.3Fe-seoksella – dokumentoitu vertaisarvioituun tutkimukseen, joka julkaistiin vuonna 2026 – osoitti tasaisen kavitaation ja käsittelyn koko sulan tilavuudessa. Kilpailijat väittävät kykenevänsä; Sialon on julkaissut dataa.
Järjestelmäarkkitehtuuri: 1–5 kW, ilma- tai vesijäähdytteinen
NIMA-generaattori on kompakti:
- Sähköteho: 1–5 kW, säädettävissä eri käsittelytilavuuksille ja sykliajoille
- Jäähdytys: Ilmajäähdytteiset tai vesijäähdytteiset pietsosähköiset anturit riippuen käyttöjaksosta ja laitoksen infrastruktuurista
- Taajuus: 25 kHz perustaajuus omalla modulaatiolla
Modulaarisuus tarkoittaa, että valimo voi aloittaa 1 kW:n järjestelmällä prosessikokeita varten pienemmillä sulate-erillä (50–100 kg) ja laajentaa sitten 5 kW:iin (tai useisiin rinnakkaisiin järjestelmiin) tuotantomääriä varten ilman, että ohjelmistoa tarvitsee vaihtaa tai käyttäjiä kouluttaa uudelleen. NIMA-arkkitehtuuri skaalautuu puhtaasti.
NIMA-ultraäänigeneraattorit: Suorituskykytiedot: todisteet
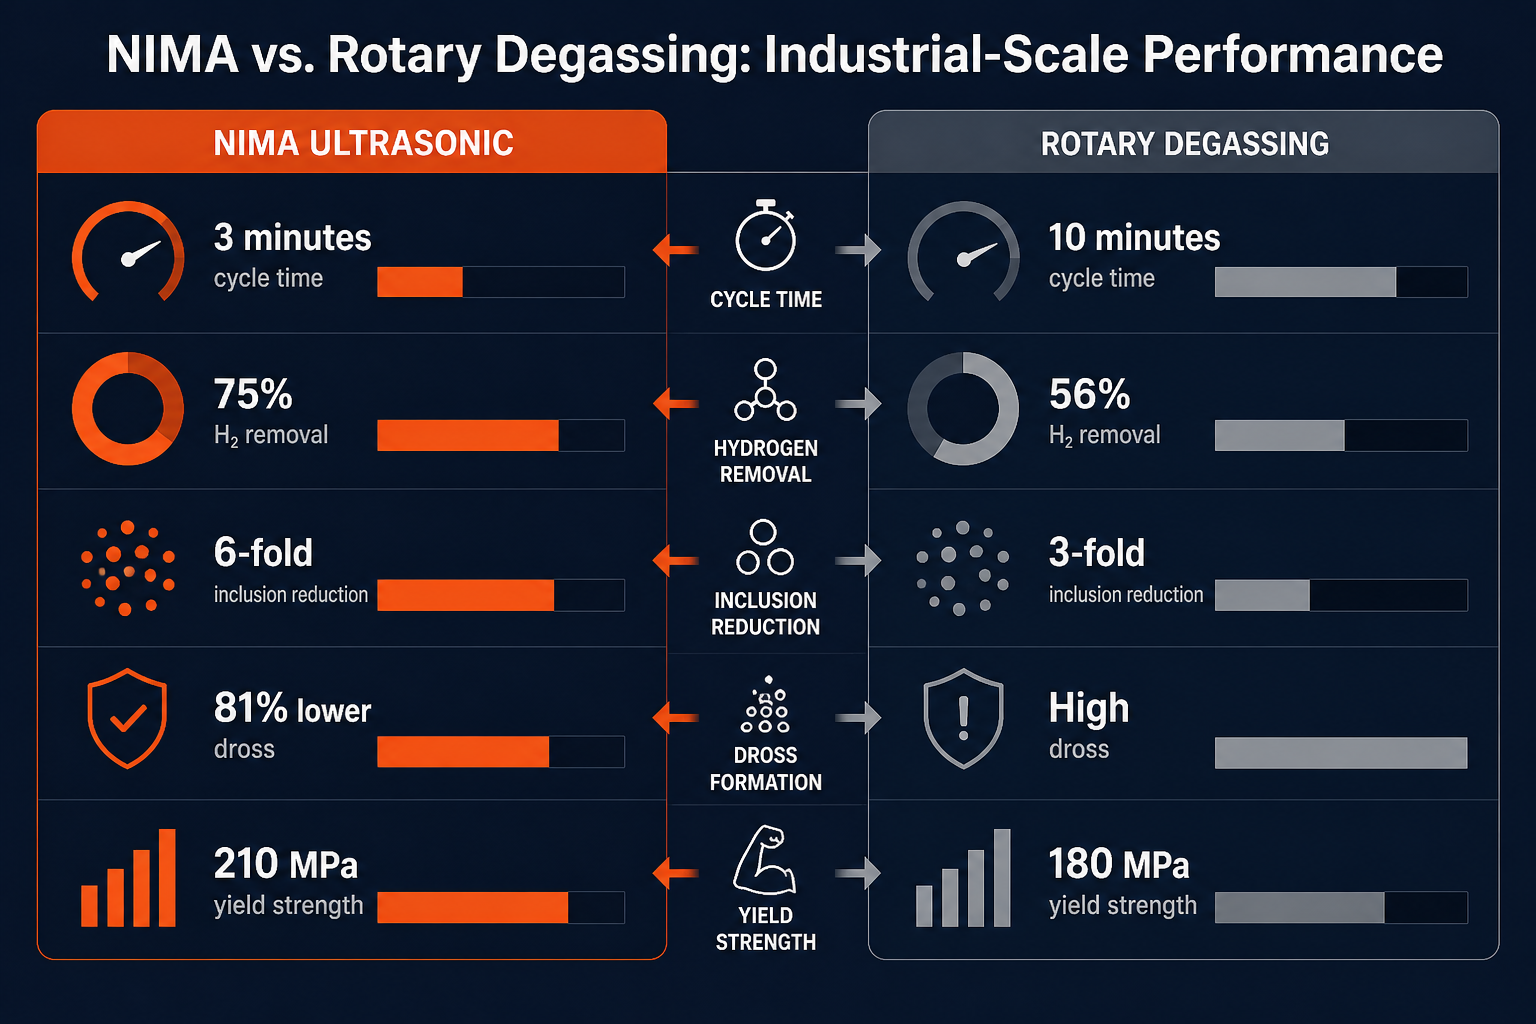
Teollisen mittakaavan vertailu antaa konkreettisia lukuja. CastManin vuonna 2022 julkaisemassa vertaisarvioidussa tutkimuksessa tutkijat testasivat NIMA-järjestelmää perinteiseen pyörivään kaasunpoistoon (pyörivä siipipyörä typpiruiskutuksella) 400 kg:n Al-9Si-3Cu-1.3Fe-seossulalla, jota käytetään korkeapainevalettuihin autokomponentteihin.
Kaasunpoiston tehokkuus
NIMA-ultraääni: 75 % vedyn poisto 3 minuutissa (tiheysindeksi: 10,3 % → 2,6 %)
Pyörivä + typpi: 56 % vedyn poisto 10 minuutissa (tiheysindeksi: 10,5 % → 4,6 %)
Etu: 20 % nopeampi vedyn poisto, suoritettu kolmasosassa syklin ajasta. Tämä tehokkuusetu johtuu 1 × 10¹¹ m⁻³ kavitaatiokuplatiheydestä ja tasaisesta akustisesta käsittelystä koko sulan tilavuudessa.
Oksidisulkeumien vähentäminen
NIMA Ultraääni: 6-kertainen vähennys verrattuna käsittelemättömään sulaan; 2-kertainen vähennys verrattuna pyörivällä käsittelyllä käsiteltyyn sulaan
Pyörivä + typpi: 3-kertainen vähennys verrattuna käsittelemättömään sulaan
Kuonan muodostuminen (vedyn uudelleensaastumisen indikaattori)
NIMA-ultraääni: 245 grammaa kuonaa sykliä kohden
Pyörivä + typpi: 1 300 grammaa kuonaa sykliä kohden
Vähennys: 81 % vähemmän kuonaa. Miksi tämä on tärkeää: kuona – seos metallioksideja ja absorboitunutta vetyä – toimii vetyvarastona. Se adsorboi vetyä molekyylisidoksin korkeassa lämpötilassa. Vähemmän kuonaa = vähemmän mahdollisuuksia uudelleen kontaminaatiolle degasoinnin jälkeen, jolloin degasoitu tila säilyy pidempään.
Mekaanisten ominaisuuksien parannukset
NIMA-käsitellyistä sulista valetut komponentit osoittivat mitattavia parannuksia:
| Ominaisuus | NIMA Ultrasonic | Roottorisekoitus + typpi | Parannus |
|---|---|---|---|
| Myötöraja (YS) | 210 MPa | 180 MPa | +17% |
| Murtovetolujuus (UTS) | 303 MPa | 288 MPa | +5% |
| Venymä | 6% | 3% | +100% |
Nämä hyödyt heijastavat sekä puhtaampaa sulaa (vähemmän sulkeumia, pienempi huokoisuus) että hienompaa raerakennetta (tasa-akselinen eikä pylväsmäinen raerakenne), jotka molemmat ovat tasaisen ultraäänikavitaation etuja.
Mikrorakenne: näkyvä hienonnus
Valettujen komponenttien optinen ja pyyhkäisyelektronimikroskopia osoitti merkittävästi pienentyneen välmetallihiukkaskoon sekä hienomman ja tasaisemman raejakauman NIMA-käsitellyissä näytteissä. Hienostunut mikrorakenne vaikuttaa suoraan sitkeyteen ja väsymiskestävyyteen, jotka ovat kriittisiä auto- ja ilmailusovelluksissa.
Teolliset sovellukset: alumiinin lisäksi
Vaikka alumiini on lippulaivasovellus, NIMA:n lämpötila-alue (jopa 1 800 °C) ja seisovien aaltojen puuttuva arkkitehtuuri mahdollistavat laajemman valikoiman metallien ja lasin käsittelyn:
Magnesiumseokset
Magnesium on reaktiivisempaa kuin alumiini ja alttiimpi vedyn imeytymiselle. Degasointijaksot on suoritettava nopeammin (hapettumisaltistuksen minimoimiseksi) ja täydellisesti (myöhäisvaiheen huokoisuuden estämiseksi). NIMA’n 3 minuutin jaksot ja tasainen käsittely ovat ihanteellisia. Rakeen hienontaminen parantaa virumiskestävyyttä – tärkeää korkean lämpötilan magnesiumsovelluksissa ilmailualalla.
Lasin sulat
Teollinen lasi (sooda-kalkki, boorisilikaatti, erikoislasit) kärsii kuplasulkeumista, jotka sirottavat valoa, heikentävät lopputuotetta ja aiheuttavat optisia vikoja. Ultraäänikavitaatio hajottaa loukkuun jääneet kaasut, parantaen läpinäkyvyyttä ja rakenteellista eheyttä. Lämpötiloissa 1 400–1 800 °C vain Sialon-sonotroodi kestää toistuvan lämpösyklin.
Ferrous alloys (steel, cast iron)
Terästehtaat ovat historiallisesti luottaneet pyörivään kaasunpoistoon tai tyhjiökäsittelyyn, koska ultraäänitekniikkaa pidettiin sopimattomana äärimmäisiin lämpötiloihin. NIMA:n 1 800 °C:n kapasiteetti muuttaa tämän yhtälön. Kaasunpoistojaksot voidaan lyhentää, raerakenteen hienonnusta voidaan soveltaa lähes loppumuotoisiin valuihin (vähentäen koneistusta), ja seosaineiden jakautuminen parantaa homogeenisuutta.
Sinkki, messinki, pronssi, kupari
Nämä ei-rautametalliset sulatteet hyötyvät samasta fysiikasta: kavitaatiovetoisesta kaasunpoistosta, rakeen hienontamisesta ja seostuksesta. NIMA’n modulaarinen tehoalue (1–5 kW) skaalaa nämä sovellukset ilman ylisuunnittelua.
Miksi perinteiset ultraäänigeneraattorit jäävät jälkeen
Sulkeaksemme silmukan: miksi teollisuus myy edelleen kiinteätaajuuksisia 40 kHz:n järjestelmiä, kun fysiikka selvästi suosii NIMA:n lähestymistapaa?
- Alhaisemmat T&K-kustannukset: Kiinteätaajuinen generaattori on yksinkertaisempi suunnitella – valitse taajuus, rakenna anturi, myy se. NIMA’n mukautuvat algoritmit vaativat kahden vuosikymmenen kehitystyön ja kenttäkokeet.
- Markkinointihitaus: Kertomus “korkeampi taajuus = parempi kavitaatio” on jatkunut vuosikymmeniä, vaikka data osoittaa, että tärkeintä on taajuuden vaihtelu ja koko tilavuuden käsittely.
- Toimittajan lukkiutuminen: Kilpailijat sitovat järjestelmänsä omiin sonotrodirakenteisiin tai kolmannen osapuolen laitteisiin, mikä vaikeuttaa asiakkaiden vertailua tasavertaisesti.
- Seisovan aallon ongelmaa ei yleisesti tunnusteta: Monet laitevalmistajat eivät julkisesti keskustele seisovista aalloista, jolloin asiakkaat eivät ole tietoisia tehohäviöstä suurten sulatusten sovelluksissa.
40 kHz:n järjestelmä 100 kg:n sulatteessa pienessä senkassa voi ylittää matalataajuuksiset vaihtoehdot – tästä johtuu sen pitkäikäinen maine. Mutta 400 kg:n mittakaavassa tuotantovalimossa kiinteätaajuuksiset järjestelmät häviävät selvästi mukautuville, monitaajuuksisille rakenteille.
Kilpailuetu: miksi NIMA on ainutlaatuinen
Tekijöiden yhdistelmä – mukautuva monitaajuusohjelmisto, 1 800 °C:n keraaminen kapasiteetti, todistettu 400 kg+ mittakaava, 20 vuoden kenttädata – tekee NIMA:sta ainoan järjestelmän, joka on pätevä teollisen mittakaavan käsittelyyn suurten sulamassojen täydellä lämpötila- ja seosvalikoimalla.
Competitors exist:
- Korkeataajuiset (40–60 kHz) järjestelmät laitevalmistajilta kamppailevat seisovien aaltojen ja tunkeutumissyvyyden kanssa suurissa mittakaavoissa.
- Pyörivä kaasunpoisto -järjestelmät ohittavat akustisen fysiikan kokonaan, mutta uhraavat nopeuden, vaativat inerttikaasua eivätkä saavuta raerakenteen hienonnusta.
- Tyhjökaasunpoisto poistaa kaasuja, mutta on hidasta, kallista suurilla tilavuuksilla, eikä tarjoa raerakenteen hienonnushyötyä.
NIMA yhdistää nopeuden (3 minuutin syklit), ympäristöedun (ei inerttiä kaasua), laatuetuna (rakeen hienonnus + sulkeumien poisto) ja mittakaavan todisteen (400 kg+ dokumentoitu). Lähin kilpailija – Hielscherin korkeataajuiset ultraäänijärjestelmät – loistavat laboratorio- ja pienimuotoisessa työssä, mutta eivät ole julkaisseet vertailutietoja NIMAn mittakaavassa tai lämpötila-alueella.
Toteutus: valimosta prosessiin
Prosessisuunnittelijoille ja hankintapäälliköille, jotka arvioivat NIMA-järjestelmiä:
- Syklin ajan lyhennys: Odota 65 % lyhyempiä kaasunpoistojaksoja (10 minuuttia → 3 minuuttia), mikä tarkoittaa suurempaa tuotantokapasiteettia ja pienempää energiankulutusta käsiteltyä yksikköä kohti.
- Laatuun liittyvät hyödyt: Mitattavissa olevia parannuksia vetolujuudessa, venymässä ja väsymisessä, koska sulan laatu on toistettavasti korkeampi ja raerakenne on tasaisesti hienonnettu.
- Kuona- ja ympäristökustannukset: 81% vähennys kuonan muodostumisessa ja nolla inerttikaasun kulutusta - kustannussäästöt kumuloituvat jätteenkäsittely- ja kaasubudjetteihin.
- Skaalautuvuus: Olipa prosessisi 50 kg:n pilottikokeita tai 400 kg:n tuotantoajoja, NIMA’n modulaarinen tehoarkkitehtuuri (1–5 kW) mukautuu vaihteluväliin ilman järjestelmän uudelleensuunnittelua.
- Huolto: Sialon-sonotrodit kestävät 3–5 kertaa pidempään kuin grafiitti tai muut keramiikat, mikä vähentää seisokkiaikoja ja vaihtokustannuksia laitteen elinkaaren aikana.
Kokeile Sialon-keraameja
Jos valimosi käyttää tällä hetkellä pyörivää kaasunpoistoa, tyhjiökäsittelyä tai kiinteätaajuista ultraääntä suurille määrille, rinnakkainen koe NIMAn kanssa voi osoittaa hyödyt. Tyypillinen koeprotokolla: käsittele kaksi identtistä sulamuserää (toinen nykyisellä menetelmälläsi, toinen NIMAlla), mittaa vetypitoisuus ALSCANilla tai vastaavalla, kerää mekaanisten ominaisuuksien tiedot ja vertaa sykliaikoja. Useimmat valimot näkevät tehokkuus- ja laatuvoitot ensimmäisellä viikolla.
The standing wave problem-the efficiency loss that has constrained ultrasonic technology in industrial foundries for decades-is solved. NIMA is ready for scale.
Frequently Asked Questions
Miten NIMA:n monitaajuusmenetelmä eroaa yksinkertaisesti matalammalla taajuudella toimimisesta?
Voidaanko olemassa olevat valimolaitteet jälkiasentaa NIMA-generaattoreilla?
Why does sonotrode material matter so much?
Sonotrodi on suora rajapinta generaattorin ja sula metallin välillä. 1 800°C:ssa ja kavitaatioeroosion alaisena vain tietyt keramiikat kestävät toistuvat lämpösyklit. Grafiitti hapettuu; tavallinen keramiikka särkyy lämpöshokista. Sialonin oma keramiikkakoostumus säilyttää rakenteellisen eheyden ja akustisen kytkennän tehokkuuden, mikä suoraan tarkoittaa tasaista käsittelyn laatua ja pidempää laitteen käyttöikää.
Mistä tiedän, vaikuttavatko seisovat aallot nykyiseen ultraäänijärjestelmääni?
Merkkejä ovat: epätäydellinen vedyn poisto pitkistä jaksoista huolimatta, vaihtelevat mekaaniset ominaisuudet valetuissa harkoissa (ulkokerrokset hyvin käsiteltyjä, ydinkerrokset heikkoja), kyvyttömyys käsitellä täyttä tilavuutta ilman jaksojen dramaattista pidentämistä. Kokeilu NIMA:lla vakiomelttikoollasi selventää, ovatko seisovat aallot rajoittava tekijä.
What’s the total cost of ownership (CapEx + OpEx) compared to rotary degassing?
NIMA-järjestelmät maksavat €100k–€400k tehosta ja jäähdytyskonfiguraatiosta riippuen. Pyöriväkaasutusjärjestelmät ovat halvempia hankintahinnaltaan (~€50k–€150k), mutta niistä aiheutuu jatkuvia inerttikaasukustannuksia ja useammin vaihdettavia sonotrodeja/roottoreita. Useimmat valimot saavat takaisinmaksuajan 12–24 kuukaudessa pienentyneen kaasunkulutuksen, lyhyempien syklien ja alhaisempien huoltokustannusten ansiosta.