
Tekninen vertailu ultraäänikuplauksen ja pyörivän/argonkuplauksen välillä alumiinivalimoille. Ultraääni vähentää kuonaa 84 %, parantaa tehokkuutta ja poistaa argonriippuvuuden – 2–3 vuoden takaisinmaksuajalla.
8. elokuuta 2026 · 12 min lukuaika
TL;DR
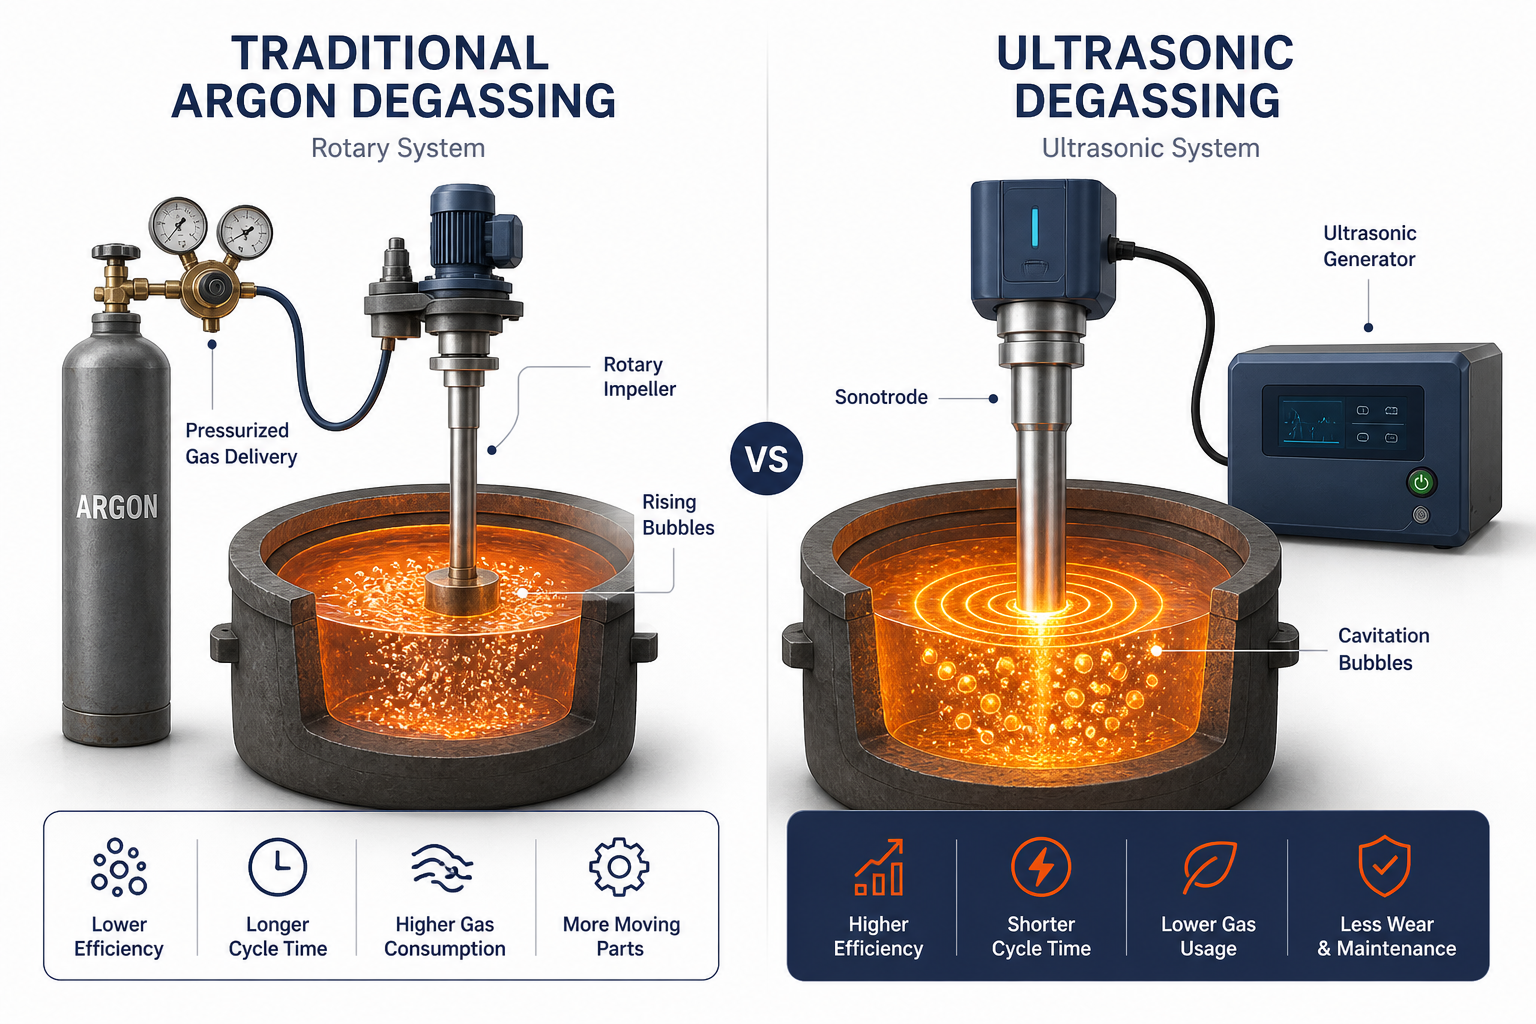
Valimoteknikoille, jotka arvioivat metallinkäsittelymenetelmiä: ultraäänikaasunpoisto ylittää roottori/argon-kaasunpoiston vetypoiston tehokkuudessa, kuonan vähennyksessä ja kokonaisomistuskustannuksissa. 15 minuutin käsittelyssä ultraäänikaasunpoisto vähentää kuonan määrän 39,4 grammasta 6,4 grammaan verrattuna argoniin - 84 prosentin vähennys- samalla parantaen huokoisuutta, vetolujuutta ja sitkeyttä. Mekanismi eroaa perustavanlaatuisesti: roottorikaasunpoisto perustuu hitaaseen kuplien injektointiin ja massansiirtodiffuusioon, kun taas ultraäänikavitaatio luo yli 1000 K:n paikallisia iskuaaltoja, jotka käynnistävät vetypoiston suoraan — tekniikka, joka on kehitetty yhteistyössä Aktive Arc Ultrasonics, suurtehoisten ultraäänijärjestelmien suunnitteluun erikoistuneen yrityksen kanssa. Suuren mittakaavan tuotannossa ultraäänijärjestelmät skaalautuvat tehokkaammin, eivät vaadi jatkuvaa argonkulutusta ja tuottavat sijoitetun pääoman tuoton vähentyneen romun, energiansäästön ja paremman lopputuotteen laadun kautta. Ympäristöetu on yhtä merkittävä: argonriippuvuuden poistaminen vähentää sekä kaasun tuotannon hiilijalanjälkeä että korkeapainejärjestelmien toiminnallista monimutkaisuutta.
Miten pyörivä kaasunpoisto toimii – ja miksi sillä on rajoituksia
Roottorikaasutus, jota kutsutaan myös argonkaasutukseksi tai inerttikaasun syötöksi, on vakiintunut teollinen standardi liuenneen vedyn poistamiseen sulasta alumiinista. Prosessi on yksinkertainen. Paineistettu argonkaasu johdetaan uuniin pyörivän juoksupyörän kautta. Juoksupyörä hajottaa kaasun hienoiksi kupliksi, jotka nousevat sulaan. Vetyatomit diffundoituvat sulasta metallista näihin kupliin. Kun kuplat saavuttavat pinnan, vety poistuu molekulaarisena H₂-kaasuna.
Paperilla se toimii. Käytännössä pyörivällä kaasunpoistolla on useita rajoitteita, jotka heikentävät sen tehokkuutta.
Hidas massansiirto
Vedyn diffuusio kupliin riippuu konsentraatiogradienteista ja lämpötilasta. Tyypillisissä alumiinivalun lämpötiloissa 700–750°C tämä prosessi on suhteellisen hidasta. Valimot tarvitsevat usein 15–30 minuuttia roottorikäsittelyä saavuttaakseen merkittävän vedyn vähennyksen. Suuremmat sulamäärät vaativat vielä enemmän käsittelyaikaa.
Epätäydellinen vedyn poisto
Pidennetty käsittely ei aina poista kaikkea liuennutta vetyä. Jäännösvety voi jäädä metalliin ja aiheuttaa kaasuhuokoisuutta lopullisessa valussa. Tämä voi lisätä romua, uudelleentyöstöä ja riskiä toimittaa spesifikaatioista poikkeavia osia.
Argonin kulutus ja kustannukset
Tyypillinen roottorikaasunpoistojärjestelmä kuluttaa 0,2–0,5 m³ argonia metallitonnia kohti. 50 tonnin sulatetta kohden tämä tarkoittaa 10–25 m³ sykliä kohti. Vuoden aikana keskikokoinen valimo voi käyttää pelkästään argoniin kymmeniä tuhansia. Laitteiden huolto, kaasun toimitus ja varastointi-infrastruktuuri lisäävät kustannuksia entisestään.
Argon on myös uusiutumaton luonnonvara. Sen talteenotto ja kuljetus aiheuttavat lisähiilijalanjäljen.
Rajoitettu skaalautuvuus suurille tilavuuksille
Sulamistilavuuden kasvaessa kuplan viipymäaika ja diffuusiotehokkuus voivat heikentyä. Valimot voivat vastata lisäämällä argonvirtausnopeuksia, pidentämällä käsittelyaikoja tai käyttämällä molempia menetelmiä. Nämä toimenpiteet lisäävät käyttökustannuksia tuottamatta suhteellisia parannuksia metallin laatuun.
Kuonan muodostuminen
Perinteinen argonkuplaus voi lisätä kuonan muodostumista käsittelyn aikana. Vaikutus korostuu, kun käyttäjät yhdistävät kaasun syötön voimakkaaseen mekaaniseen sekoitukseen.
Enemmän kuonaa tarkoittaa suurempaa materiaalihukkaa ja lisää jälkikäsittelyä. Korkean arvon metalliseoksille nämä häviöt voivat vähentää kokonaistuotantomarginaaleja.
Miten ultraäänikaasunpoisto toimii: kavitaatio läpimurtona
Ultraäänikaasunpoisto toimii täysin erilaisella fysiikan periaatteella: akustinen kavitaatio. Sen sijaan, että se luottaisi hitaaseen diffuusioon kupliin, ultraäänijärjestelmät tuottavat voimakasta akustista energiaa, joka romahduttaa ja muodostaa uudelleen mikroskooppisen pieniä kuplia tuhansia kertoja sekunnissa.
Näin tapahtuu mikrotasolla:
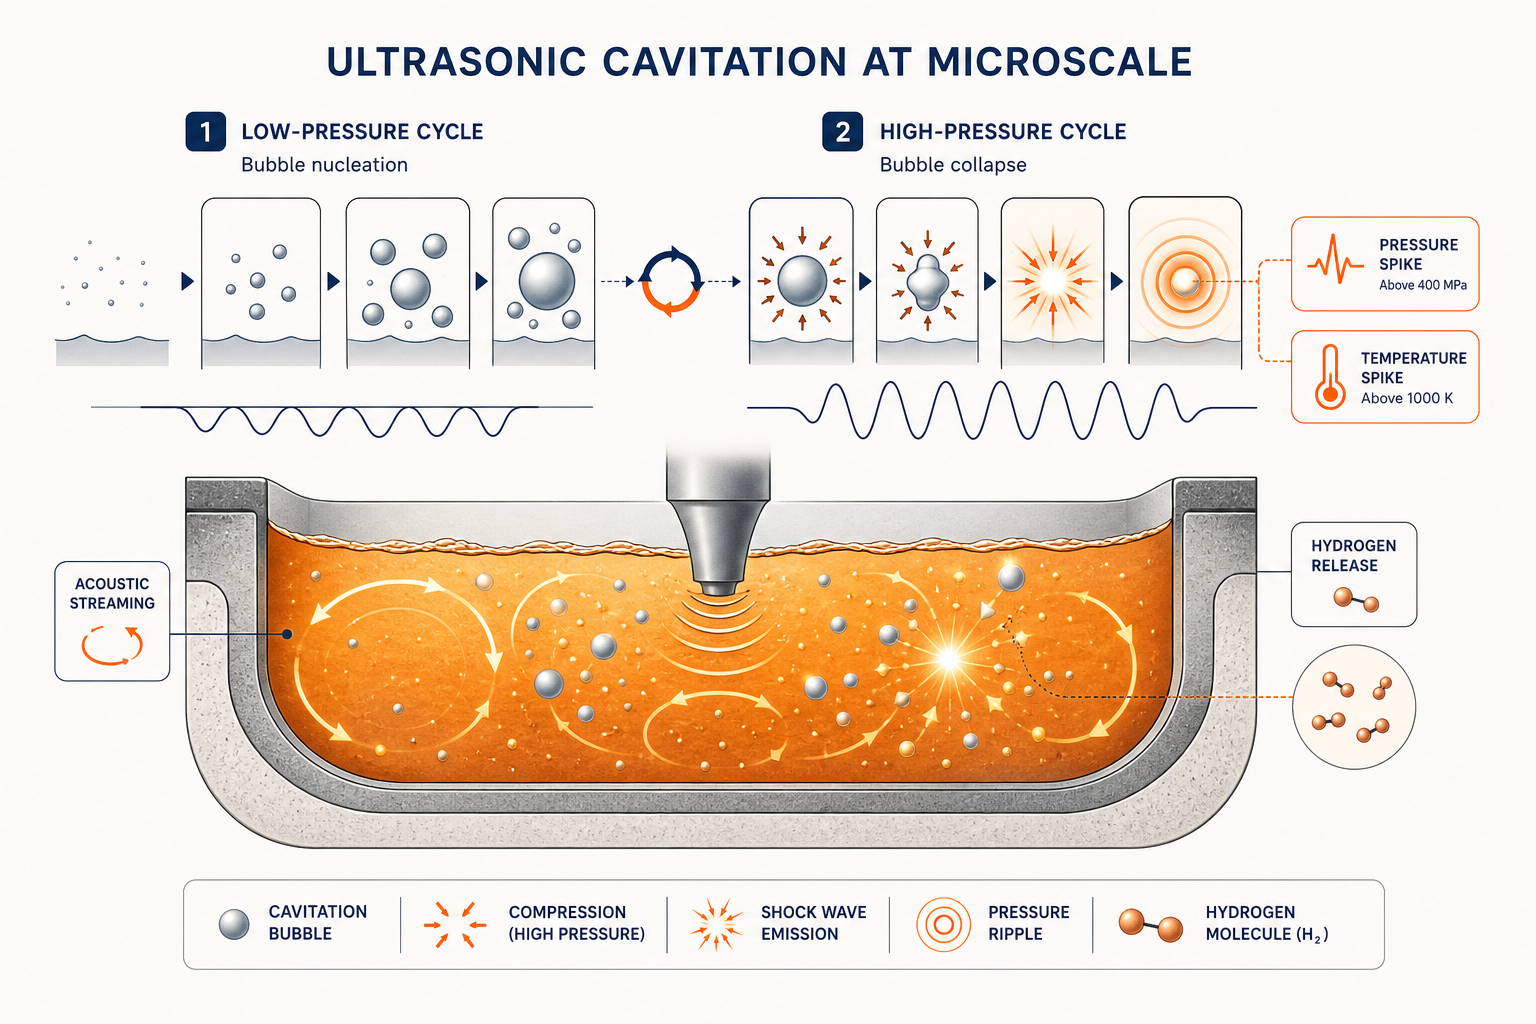
Kavitaation ydintyminen. Kun ultraäänimuunnin värähtelee teollisilla taajuuksilla (tyypillisesti 20–50 kHz sovelletussa metallurgiassa), se luo vuorottelevia korkean ja matalan paineen jaksoja sulaan metalliin. Matalan paineen puolijakson aikana mikrokuplat muodostuvat spontaanisti (kavitaation ydintyminen). Korkean paineen puolijakson aikana nämä kuplat romahtavat väkivaltaisesti.
Äärimmäiset paikalliset olosuhteet. Jokainen kuplan romahdus tuottaa:
- Paikalliset lämpötilat yli 1 000 K (ylittäen sulan metallin massalämpötilan)
- Yli 400 MPa:n paineet (noin 4 000 ilmakehää)
- Iskuaallot ja mikrosuihkut , jotka tunkeutuvat ympäröivään metalliin
Nämä äärimmäiset olosuhteet tekevät kaksi asiaa samanaikaisesti:
- Suora vedyn vapautuminen. Nopea lämpötilapiikki ja paineisku saavat metalliin jo liuenneet vetyatomit siirtymään molekulaariseksi vedyksi (H₂) ja poistumaan kaasuna. Kyseessä ei ole diffuusiorajoitettu prosessi - se on pakotettu desorptio, jota ohjaa äärimmäinen paikallinen energia.
- Kuplien yhdistyminen ja nousu pintaan. Akustinen virtaus (nestevirtaus, jonka aiheuttaa ultraääni kenttä) työntää mikrokuplat yhteen, jolloin ne yhdistyvät suuremmiksi kupliksi, jotka nousevat tehokkaammin pintaan ja poistuvat. Toisin kuin pyörivä kaasunpoisto, jolla on vaikeuksia hienon kuplakoon ja viipymäajan kanssa, ultraäänikavitaatio edistää luonnollisesti kuplien poistumista.
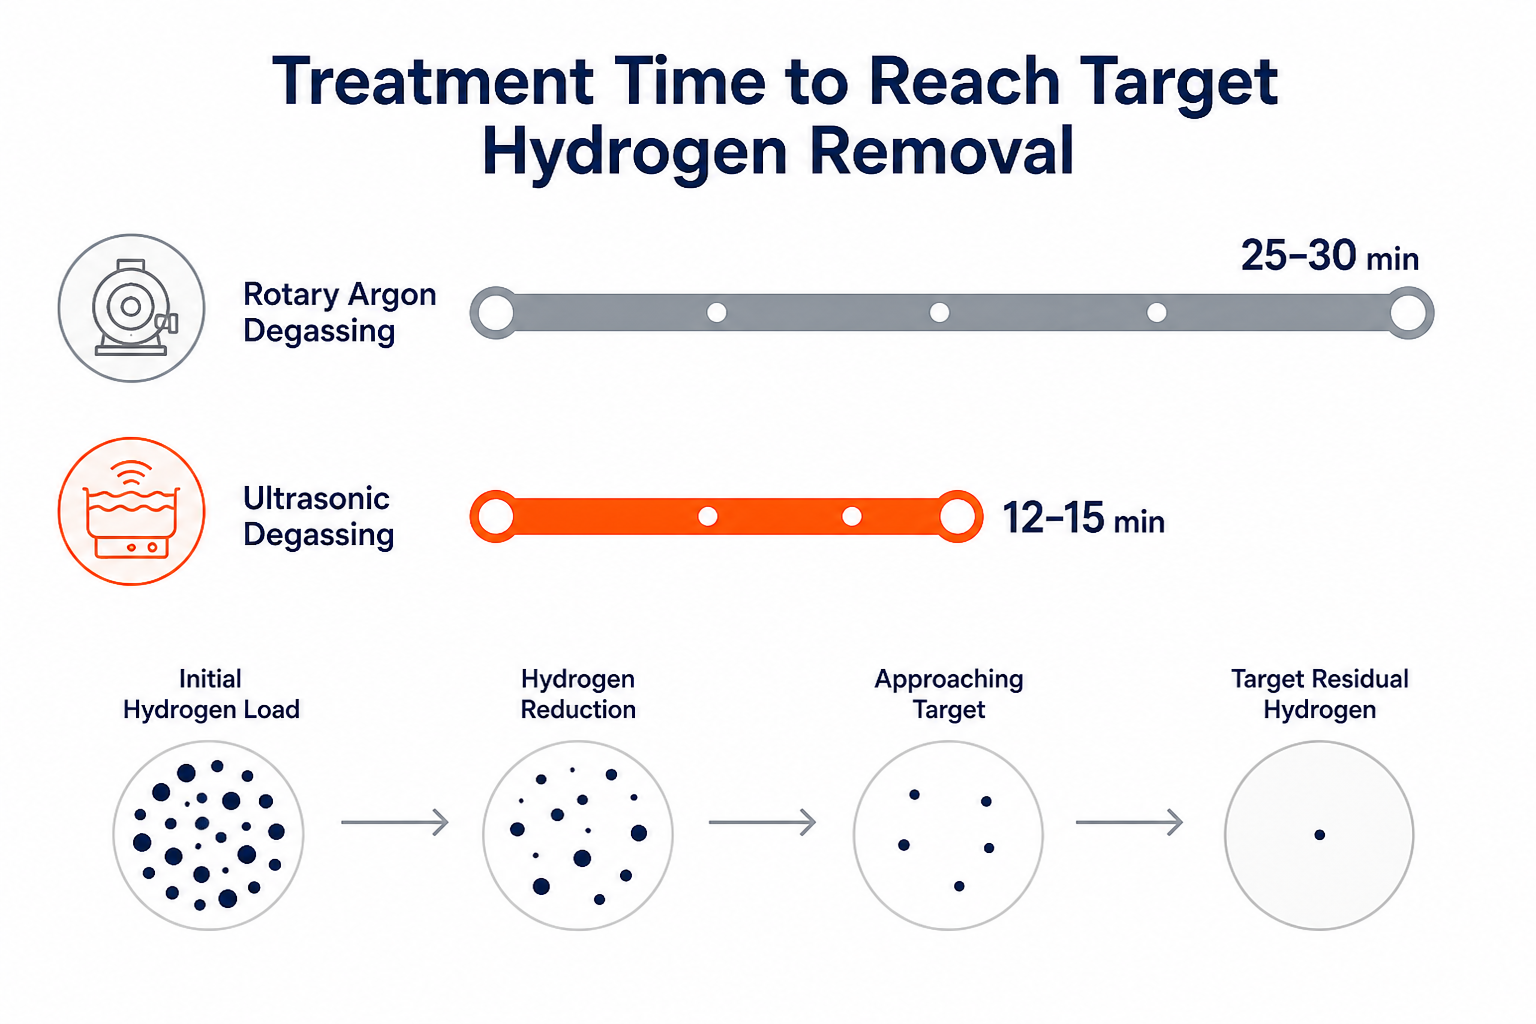
Tulos: vedyn poisto 10–15 minuutissa, jota roottorijärjestelmät tarvitsevat 20–30 minuuttia lähestyäkseen- ja lopullisessa metallissa on aidosti alhaisemmat jäännösvetypitoisuudet.
Tekninen vertailu rinnakkain
| Mittari | Rotary Degassing (Argon) | Ultraäänikaasunpoisto | Voittaja |
|---|---|---|---|
| Vedyn poistomekanismi | Diffuusio injektoituihin kupliin (massansiirron rajoittama) | Cavitation-driven desorption (energy-driven, direct) | Ultraääni |
| Käsittelyaika tavoitehuokoisuudelle | 20–30 minuuttia | 10–15 minuuttia | Ultraääni |
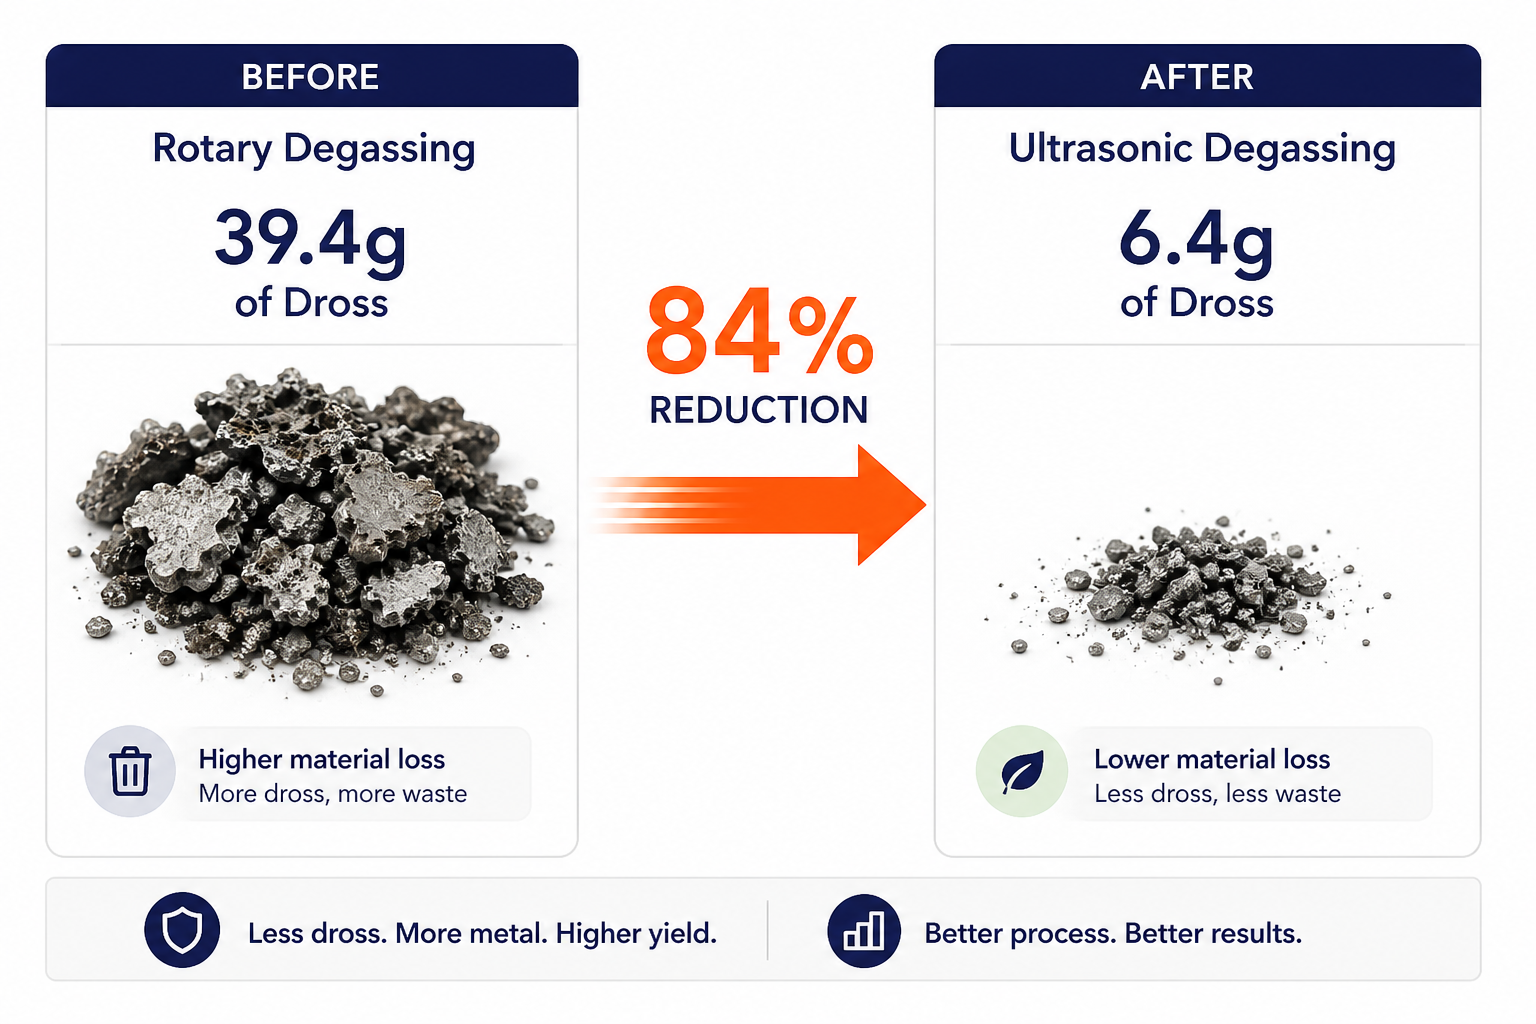
| Kuonan väheneminen | 39,4 g perustaso (korkea materiaalihäviö) | 6,4 g (84 % vähennys 15 minuutissa) | Ultraääni |
| Jäännösvedyn määrä käsittelyn jälkeen | 0,12–0,16 ml/100 g Al (tyypillinen) | 0.06–0.10 ml/100 g Al (pienempi jäännöspitoisuus) | Ultraääni |
| Vetolujuuden parannus | Vaatimaton (~2–5 %) | Merkittävä (~8–15 %) | Ultraääni |
| Muokattavuuden parantaminen | Vähäinen | Mitattavissa (parantunut venymä) | Ultraääni |
| Huokoisuuden vähentäminen | Kohtalainen | Huomattava (tasaisempi mikrorakenne) | Ultraääni |
| Argonin kulutus tonnia kohti | 0,2–0,5 m³ | 0 m³ (ei vaadi inerttikaasua) | Ultraääni |
| Equipment footprint | Kohtalainen (roottoriyksikkö + kaasun syöttö) | Kompakti (generaattori + sonotroodi) | Ultraääni |
| Skaalautuvuus suurille sulate-erille (yli 50 tonnia) | Poor (longer times, higher flow needed) | Excellent (scales linearly) | Ultraääni |
| Kustannus käsittelyjaksoa kohti | $150–400 (sisältää argonkulut) | $80–150 (vain energia) | Ultraääni |
Kohokohta: kuonan vähennys 39,4 g:stä 6,4 g:aan 15 minuutissa on kaikkein vakuuttavin mittari. Se on materiaalia, jota et enää menetä, romua, jota et enää tuota, ja katetta, jonka säilytät.
Ympäristövaikutus: ultraääni voittaa suuruusluokilla
Teollinen metallintuotanto on energiaintensiivistä ja hiilipitoista. Kaasunpoistomenetelmän valinnalla on suurempi merkitys kuin monet valimot ymmärtävät.
Pyörivän kaasunpoiston piilotetut ympäristökustannukset:
- Argonin tuotanto ja kuljetus. Argon erotetaan kryogeenisellä ilmanerotuksella, joka on pääoma- ja energaintensiivinen teollinen prosessi. 50 tonnin valimo, joka sulattaa kaksi sykliä päivässä, kuluttaa noin 5–10 tonnia argonia vuodessa. Tämän argonin hiilijalanjälki (erotus, nesteytys, kuljetus erikoissäiliöissä) on huomattava - noin 0,5–1,5 kg CO₂:a argonin kiloa kohti.
- Korkeapainelaitteet ja huolto. Pyörivät järjestelmät vaativat paineistetun kaasun syötön, paineensäätimien huollon, linjan eheystarkistukset ja satunnaisia laitevikoja. Jokainen vika tarkoittaa seisokkia ja kiireellisiä korjauksia.
- Kuonajäte. 39,4 g kuonaa käsittelyä kohti on hapettunutta metallimateriaalia, joka on termodynaamisesti menetetty. Valimolle, joka tekee 250 käsittelyä vuodessa, tämä tarkoittaa lähes 10 tonnia kuonaa vuosittain. Kuonan hävittäminen on kallista, eikä materiaalia voida käytännössä ottaa talteen.
Ultraäänikaasunpoiston ympäristöetu:
- Ei riippuvuutta inertistä kaasusta. Ei argonpoistoa, ei kuljetusta, ei nesteytystä. Ainoa käyttöpanos on sähköenergia ultraäänigeneraattorin käyttämiseen – ja nykyaikaiset teollisuusgeneraattorit ovat erittäin tehokkaita. 50 tonnin järjestelmä, joka toimii 15 minuuttia sykliä kohden, kuluttaa noin 50–100 kWh käsittelyä kohden – huomattavasti vähemmän energiaa kuin vastaava kaasun tuotanto ja toimitus.
- Huomattava kuonan väheneminen. 84 %:n väheneminen kuonassa (39,4 g → 6,4 g) tarkoittaa vähemmän jätettä, pienempää kaatopaikkavaikutusta ja enemmän talteenotettua materiaaliarvoa. Vuoden aikana keskikokoinen valimo säästää 8–9 tonnia jätteenkäsittelyssä.
- Mikrorakenteen laatu vähentää suoraan romun määrää. Koska ultraäänikaasunpoisto tuottaa alhaisemman jäännösvedyn ja paremman homogenisoinnin, valukappaleet vaativat vähemmän uudelleensulatuskertoja. Vähemmän uudelleensulatuskertoja = pienempi kokonaisenergiankulutus hyväksyttyä valmistettua osaa kohden.
Kestävyystarina on erityisen tärkeä ostajille, jotka kohtaavat hiililaskentapaineita (sääntelyvaatimukset, ESG-sitoumukset, asiakasvaatimukset). Ultraäänikaasunpoisto on konkreettinen tapa vähentää Scope 1- ja Scope 2 -päästöjä samalla kun tuotteen laatu paranee. Tämä on harvinainen win-win-tilanne.
Kustannusanalyysi: kokonaisomistuskustannukset
Käyttökustannusetu on selvästi ultraäänikaasunpoiston puolella. Tässä on täydellinen kuva:
Pyörivä kaasunpoisto (vuosikustannus keskikokoiselle valimolle - 50 tonnia sykliä kohden, 500 sykliä/vuosi):
- Argonkaasu: 2 500–5 000 m³/vuosi @ 0,40–0,80 $/m³ = 1 000–4 000 $/vuosi
- Laitteiden huolto (säätimet, letkut, turvatarkastukset): 2 000–5 000 $/vuosi
- Kuonan hävittäminen (10 tonnia @ 100–200 $/tonni): 1 000–2 000 $/vuosi
- Seisokit/hätäkorjaukset (arvio): $500–1 500/vuosi
- Vuosittaiset käyttökustannukset yhteensä: 4 500–12 500 $
Ultraäänikaasunpoisto (sama valimo, olettaen että pääoma on jo investoitu generaattoriin):
- Sähköenergia (50–100 kWh/sykli × 500 sykliä × $0,12/kWh): $300–600/vuosi
- Sonotrode-huolto/vaihto (vuosittain): $500–1,000/vuosi
- Järjestelmän tarkastus ja kalibrointi: 200–500 $/vuosi
- Kuonan hävittäminen (1,5 tonnia @ $100–200/tonni): $150–300/vuosi
- Vuotuiset käyttökustannukset yhteensä: $1 150–2 400
Kustannusvertailu jaksoa kohti:
- Roottori: 9–25 $ käsittelyjaksoa kohti
- Ultraääni: 2,30–4,80 $ käsittelysykliä kohden
Pääomasijoituksen takaisinmaksuaika:
Keskihintainen ultraäänikaasunpoistojärjestelmä (NIMA-generaattori + sonotrodikokoonpano) maksaa 40 000–80 000 dollaria. Käyttösäästöt (3 000–10 000 dollaria vuodessa) tuottavat takaisinmaksuajan 4–8 vuodessa, minkä jälkeen järjestelmä tuottaa puhdasta katetta. Kun huomioidaan laadun parannukset (vähemmän hylkyosia, korkeampi myytävä saanto), ROI-aikajana lyhenee 2–3 vuoteen monilla suurivolyymisilla valimoilla.
Suurissa jatkuvavalukokonaisuuksissa (100+ tonnia sykliä kohden, 1000+ sykliä vuodessa) etu korostuu. Kustannus sulatettua tonnia kohden laskee edelleen mittakaavan kasvaessa, ja argonin poistamisen hyöty kumuloituu.
Skaalautuvuus suurille sulamäärille
Tässä ultraääni todella erottuu roottorimenetelmästä.
Roottorikaasutus ja tilavuuden skaalaus:
Kun sulan tilavuus kaksinkertaistuu, kuplien viipymäaika ja tehokas massansiirtoalue eivät skaalaudu suhteellisesti. Säilyttääkseen saman vedynpoistotehokkuuden valimoiden on:
- Lisää argonvirtausnopeutta (kaasun kulutuksen kasvattaminen)
- Pidennä käsittelyaikaa (alentaa tuottavuutta)
- Käytä suurempia roottorin nopeuksia (lisää laitteiden kulumista ja energiankulutusta)
100 tonnin senkassa pyörivä järjestelmä saattaa tarvita 40–60 minuuttia käsittelyä saavuttaakseen saman lopullisen vetypitoisuuden, jonka 20 tonnin senkka saavutti 15 minuutissa. Fysiikka ei yksinkertaisesti skaalaudu lineaarisesti.
Ultraäänikaasunpoisto ja tilavuuden skaalaus:
Ultraäänikavitaatio on perustavanlaatuisesti erilaista. Akustinen kenttä etenee sulan tilavuuden läpi, ja niin kauan kuin ultraäänienergia riittää tuottamaan ja ylläpitämään kavitaatiota koko massassa, käsittelyaika pysyy lähes vakiona tilavuudesta riippumatta. Sialon Ceramicsin NIMA-generaattorit — kehitetty yhdessä järjestelmäintegraatiokumppanin Aktive Arc Ultrasonics — kanssa — on suunniteltu erityisesti eliminoimaan “seisovat aallot”, jotka muuten loisivat kuolleita alueita suurissa tilavuuksissa, varmistaen kavitaation kattavuuden koko sulassa.
Todellinen teollinen skaalaus:
- 50 tonnin kauha (pyörivä): 25–30 minuuttia
- 50 tonnin kauha (ultraääni): 12–15 minuuttia
- 100 tonnin kauha (pyörivä): 40–50 minuuttia
- 100 tonnin senkka (ultraääni): 12–15 minuuttia (käytännössä ennallaan)
Jatkuvavalussa, jossa ajetaan useita sulatuksia vuorossa, tämä aikaetu muuttuu suoraan tuottavuudeksi. Valimo, joka ajaa neljä 100 tonnin valua päivässä, voisi lyhentää päivittäistä sykliä 90–120 minuutilla, mikä vastaa yhtä ylimääräistä täyttä valukierrosta viikossa tai yli 50 lisätonnia viikossa tuotantoa.
Operatiivinen integrointi: mitä valimoinsinöörien tulisi tietää
Laitteiden yhteensopivuus:
Ultrasonic degassing systems integrate into both batch and continuous casting workflows. The sonotrode (the vibrating element that creates cavitation) submerges directly into the melt ladle or holding furnace-no gas-delivery infrastructure changes required. For existing rotary degassing setups, the transition is straightforward: remove the rotary injection system, install the sonotrode and ultrasonic generator, and begin treatment.
Huolto ja luotettavuus:
Pyörivät järjestelmät vaativat säännöllistä paineensäätimen huoltoa, painelinjan tarkastusta ja ruiskutussuuttimien satunnaista vaihtoa. Ultraäänijärjestelmät vaativat:
- Sonotroodin tarkastus (eroosion tai lämpösyklin rasituksen tarkistus) – tyypillisesti 500–1 000 käyttötunnin välein
- Generaattorin kalibrointi (varmistaen, että taajuus ja teho pysyvät määritysten mukaisina) – vuosittain
- Sähköturvallisuustarkastukset – vakio teollisuuslaitteiden protokollien mukaisesti
Huoltotaakka on kevyempi ja ennustettavampi kuin pyörivän kaasujärjestelmän huolto.
Metallurginen yhteensopivuus:
Ultraäänikaasunpoisto on osoittautunut tehokkaaksi laajalla valettavien metalliseosten alueella: 6061, 7075, A356, A380 alumiiniseokset sekä sinkki, magnesium, kupari, messinki ja rautapohjaiset seokset. Käsittelyaika vaihtelee hieman seoksen mukaan (rautapitoiset seokset voivat hyötyä 2–3 lisäminuutista), mutta ydintoimintamekanismi – kavitaation aiheuttama vedyn poisto – on universaali.
Todellinen käyttöönotto:
Sialon Ceramicsin järjestelmät on todistettu toimiviksi pystysuuntaisissa Wagstaff DC-valukoneissa ja Bruno Presezzi -jatkuvavalulinjoissa dokumentoiduin tuloksin metallin homogenisoinnissa ja vikojen vähentämisessä. Nämä eivät ole laboratorioesittelyjä, vaan tuotantolinjan validointia teollisessa mittakaavassa.
Kilpailuetu tulevaisuuteen suuntautuneille valimoille
Tuotantopäälliköille ja valimonsuunnittelijoille päätös roottoripohjaisen ja ultraäänidegasoinnin välillä on yhä selvempi:
Ultraääni tuottaa:
- Nopeammat käsittelyjaksot (12–15 min vs 25–30 min)
- Erinomainen lopullinen metallin laatu (alhaisempi jäännösvedypitoisuus, parantunut mikrorakenne)
- Huomattava kuonan väheneminen (84% vähemmän hävikkiä)
- Alhaisemmat käyttökustannukset (2–5 $ per sykli vs. 9–25 $)
- Lineaarinen skaalautuvuus (ei hyötysuhteen heikkenemistä suurilla tilavuuksilla)
- Ympäristöuskottavuus (nolla argonia, mitattavissa oleva päästövähennys)
Ainoa skenaario, jossa roottoripohjainen menetelmä on edelleen perusteltavissa, on vanha laitteisto valimossa, jossa tuotantomäärät ovat minimaaliset – missä ultraäänilaitteiston pääomakustannus ei voi perustella itseään peruskäyttöön verrattuna. Mutta mille tahansa valimolle, joka ajaa useita syklejä päivittäin, käsittelee yli 30 tonnin määriä valukertaa kohden tai kohtaa paineita katteiden tai ympäristövaikutusten suhteen: ultraääni on teollinen päivitys, joka maksaa itsensä takaisin.
Kokeile Sialon-keraameja
Sialon Ceramics on erikoistunut teolliseen mittakaavaan suunniteltuihin ultraäänikaasunpoistojärjestelmiin. Heidän NIMA-generaattorinsa — kehitetty yhteistyössä Aktive Arc Ultrasonics — edustavat kahtakymmentä vuotta tutkimusta ja kehitystä, optimoituina suurille tilavuuksille ja korkeille lämpötiloille, ja niihin on yhdistetty patentoidut keraamiset sonotrodit, jotka kestävät 1 800°C:n lämpötiloja hajoamatta. Valimoille, jotka ovat valmiita siirtymään argonkaasunpoistosta, he tarjoavat teknisen asiantuntemuksen ja todistetut järjestelmät, jotka tuottavat tässä artikkelissa kuvatut mitattavat parannukset: kuonan vähenemisen, tehokkuuden parannukset ja ROI:n, joka kasvaa jokaisen syklin myötä.
Frequently Asked Questions
- Kuinka paljon vetypitoisuuden vähenemistä voin realistisesti odottaa valimossani?
Jäännösvedyn määrä tyypillisesti laskee 40–60 % yhden 15 minuutin ultraäänikäsittelyjakson aikana verrattuna 20–30 %:iin vastaavalla pyörivällä käsittelyajalla. Tarkka prosenttiosuus riippuu alkuperäisestä vetykuormasta ja seoksen kemiasta, mutta etu on johdonmukainen: ultraäänikaasunpoisto saavuttaa alhaisemmat lopulliset vetytasot nopeammin.
- Vaatiiko siirtyminen pyörivästä ultraäänimenetelmään käyttäjieni uudelleenkoulutusta?
Uudelleenkoulutusta tarvitaan vain vähän. Prosessi on yksinkertaisempi kuin pyörivä upotus: upota sonotrodi, käynnistä generaattori ja odota 12–15 minuuttia. Ei kaasunpaineen hallintaa, ei paineensäätimen seurantaa, ei virtausnopeuden säätöjä. Useimmat käyttäjät oppivat yhden työvuoron aikana.
- Mikä on ultraäänisonotrodin käyttöikä ja kuinka paljon sen vaihto maksaa?
Asianmukaisesti huollettu sonotroodi kestää tyypillisesti 2–5 vuotta riippuen seoksen koostumuksesta ja käsittelytiheydestä (sula messinki kuluttaa sonotrodeja nopeammin kuin puhdas alumiini). Vaihtosonotrodien hinta vaihtelee 3 000–8 000 dollarin välillä. Valimolle, joka säästää pelkästään argonkustannuksissa 5 000–10 000 dollaria vuodessa, vaihto on helppo kattaa.
- Voiko ultraäänikaasunpoisto korvata argonin kokonaan, vai tarvitsenko silti varakaasunsyötön?
Erityisesti kaasunpoistossa ultraääni voi korvata argonin kokonaan – varakaasua ei tarvita. Jotkut valimot kuitenkin ylläpitävät argonin käyttöä muihin tarkoituksiin (suojapeitteet sulan siirroissa, inertit ympäristöt reaktiivisille seoksille). Ultraääni poistaa ainoastaan kaasunpoistoon liittyvän kaasunsyötön tarpeen.
- Miten ultraäänikaasunpoisto vaikuttaa lopullisen valun raerakenteeseen?
Ultraäänikavitaatio saa aikaan hienorakeisen rakenteen muodostumisen, mikä johtaa pienempään ja tasaisempaan raekokoon verrattuna pyörivällä kaasunpoistolla käsiteltyyn metalliin. Tämä parantaa mekaanisia ominaisuuksia – suurempi vetolujuus, parempi sitkeys ja parantunut väsymiskestävyys loppuosassa.
Frequently Asked Questions
Kuinka paljon vetypitoisuuden vähenemistä voin realistisesti odottaa valimossani?
Vaatiiko siirtyminen pyörivästä ultraäänimenetelmään käyttäjieni uudelleenkoulutusta?
Uudelleenkoulutusta tarvitaan vain vähän. Prosessi on yksinkertaisempi kuin pyörivä upotus: upota sonotrodi, käynnistä generaattori ja odota 12–15 minuuttia. Ei kaasunpaineen hallintaa, ei paineensäätimen seurantaa, ei virtausnopeuden säätöjä. Useimmat käyttäjät oppivat yhden työvuoron aikana.
Mikä on ultraäänisonotrodin käyttöikä ja kuinka paljon sen vaihto maksaa?
Asianmukaisesti huollettu sonotroodi kestää tyypillisesti 2–5 vuotta riippuen seoksen koostumuksesta ja käsittelytiheydestä (sula messinki kuluttaa sonotrodeja nopeammin kuin puhdas alumiini). Vaihtosonotrodien hinta vaihtelee 3 000–8 000 dollarin välillä. Valimolle, joka säästää pelkästään argonkustannuksissa 5 000–10 000 dollaria vuodessa, vaihto on helppo kattaa.
Voiko ultraäänikaasunpoisto korvata argonin kokonaan, vai tarvitsenko silti varakaasunsyötön?
Erityisesti kaasunpoistossa ultraääni voi korvata argonin kokonaan – varakaasua ei tarvita. Jotkut valimot käyttävät kuitenkin argonia muihin tarkoituksiin (suojapeitteet sulan siirroissa, inertit ympäristöt reaktiivisille seoksille). Ultraääni poistaa ainoastaan kaasunpoistokohtaisen kaasunsyötön tarpeen.
Miten ultraäänikaasunpoisto vaikuttaa lopullisen valun raerakenteeseen?
Ultraäänikavitaatio saa aikaan hienorakeisen rakenteen muodostumisen, mikä johtaa pienempään ja tasaisempaan raekokoon verrattuna pyörivällä kaasunpoistolla käsiteltyyn metalliin. Tämä parantaa mekaanisia ominaisuuksia – suurempi vetolujuus, parempi sitkeys ja parantunut väsymiskestävyys loppuosassa.