


Ultraäänikavitaatiokaasunpoisto tarjoaa 20 % paremman hyötysuhteen, 6-kertaisen sulkeumien vähennyksen ja samanaikaisen raerakenteen hienontamisen sinkissä, magnesiumissa, kuparissa ja messingissä – yhdellä alustalla, joka toimii 450 °C:sta yli 1 150 °C:seen.
8. elokuuta 2026 · 12 min lukuaika

TL;DR
Ultraäänikäsittely sulille ei-rautametalleille on osoittautunut dramaattisesti paremmaksi kuin perinteinen roottorikaasutus ei-rautametallien käsittelyssä – se tarjoaa 20 % paremman kaasunpoistotehokkuuden, 6-kertaisen oksidisulkeumien vähennyksen ja samanaikaisen rakeen hienontumisen. Jokainen metalli asettaa omat haasteensa: sinkki sitoo lyijysulkeumia ja oksidikalvoja, jotka ovat resistenttejä tavanomaiselle flotaatiolle; magnesiumin syttyvyys vaatii nopeampaa ja viileämpää käsittelyä; kupari ja messinki absorboivat happea ja vetyä koko sulan ajan; pronssi kärsii tinan segregaatiosta, jota kaasunpoisto yksinään ei voi ratkaista. Sialon Ceramicsin NIMA-järjestelmä keraamisilla sonotrodeilla, kehitetty yhteistyössä Aktive Arc Ultrasonicsin kanssa, joka on suurtehoisten ultraäänijärjestelmien suunnittelun asiantuntija, toimii ainutlaatuisesti koko lämpötila-alueella – sinkin käsittelystä noin 450 °C:ssa kuparin ja messingin käsittelyyn 1 100 °C:ssa ja sen yli – yhdellä alustalla. Tässä ei ole kyse vain vedyn poistamisesta nopeammin; kyse on toimimisesta siellä, missä roottorikaasutuslaitteet palavat loppuun, tulosten saavuttamisesta, joihin roottorimenetelmä ei pysty, ja tämän tekemisestä ilman inerttikaasun kulutuksen ympäristökustannuksia.
Miksi värimetallien ultraäänikäsittely sulassa vaatii erilaisen lähestymistavan
Alumiinin degasointi on vakiintunut ultraäänikavitaation käyttöalueeksi. Mutta siirryttäessä sinkkiin, magnesiumiin, kupariin, messinkiin ja pronssiseoksiin käy ilmi, miksi tavanomaiset pyörivämenetelmät ja inerttikaasun syöttö eivät koskaan sopineet näille metalleille. Grafiittiroottorit palavat loppuun yli 1 000°C:n lämpötilassa. Inerttikaasun syöttö aiheuttaa kontaminaatiota syttyvissä metalleissa. Kiinteätaajuiset järjestelmät eivät pysty käsittelemään monifaasista oksidisegregaatiota. Se, mitä Sialon Ceramics on suunnitellut yhteistyössä Aktive Arc Ultrasonics-yrityksen kanssa - NIMA-järjestelmä keraamisilla sonotrodeilla - ei ole alumiinityökalu, jota on laajennettu muihin metalleihin. Se on yhtenäinen alusta, joka on suunniteltu toimimaan sinkistä 450°C:ssa kupariin ja messinkiin 1 100°C:ssa ja sen yli, yhdellä sonotrodi- ja generaattoriarkkitehtuurilla. Ero ei ole vähäinen: laitteet, jotka kestävät 250-400 sykliä verrattuna grafiittiin, joka pettää 2-3 syklin jälkeen korkean lämpötilan käytössä.
Ultraäänikäsittely sinkkiseosten kaasunpoistoon
Sinkkivalu kuuluu hankalimpien metallurgisten prosessien joukkoon. Metallin affiniteetti lyijyyn – joka imeytyy upokkaan vuorauksista, romumetallista ja messinkisaasteista – aiheuttaa lyijysulkeumia, jotka kelluvat huonosti ja vastustavat oksidikalvon repeytymistä. Jopa voimakas pyörivä kaasunpoisto jättää lyijyn ja sen oksidit sulan sisään, laskeutuen valukappaleeseen aiheuttaen segregaatiota, haurastumista ja mekaanisia vaurioita painetiiviissä sovelluksissa.
Lyijysulkeumat ja oksidikalvot
Lyijyoksidit muodostavat pysyvän kaksoiskerroksen: ulompi magnesiakalvo (MgO) sitoutuu lyijyoksidiin (PbO), minkä jälkeen koko kokonaisuus kehittää hydrofobisen pinnoitteen, joka estää flotaation. Pyörivät sekoittimet eivät voi mekaanisesti rikkoa tätä yhdistettyä kalvoa. Perinteinen inerttikaasun syöttö ei tarjoa riittävää kuplatiheyttä ja viipymäaikaa kapillaariesteen voittamiseksi. Sulaa on pidettävä lämpötilassa paljon pidempään kuin on toivottavaa – tai lyijy jää jäljelle.
Ultraäänikavitaatio ratkaisee tämän suuren kuplien muodostumisnopeuden avulla. Kun kavitaatiokuplia on 1 × 10¹¹ kuutiota kohden, romahtavat kuplasuihkut tuottavat paikallisia paineita, jotka ylittävät 1 000 baaria – riittävästi murtamaan kaksikerroksisen oksidikalvon ja päästämään lyijyoksidipartikkelit karkaamaan. Nopea sykliaika (3 minuuttia verrattuna 10+ minuuttiin pyörivässä käsittelyssä) vähentää myös aikaikkunaa lyijyn takaisinimeytymiselle upokkaan seinämistä.
Teollisia tuloksia sinkissä
Valimot, jotka käsittelevät sinkkiseoksia NIMA-ultraäänijärjestelmillä Sialon Ceramicsilta, raportoivat ( 2025 CastMan-teollisuustutkimus ja 2026 Springer-vertaisarvioitu tutkimus):
- Lyijyn poiston tehokkuus: 85–92% vähennys lyijysulkeumissa, verrattuna 35–50%:iin pyörivällä kaasunpoistolla vastaavilla viipymäajoilla
- Vähentynyt uudelleenhapettuminen: Nopea sykli rajoittaa hapen uudelleentuloa, mikä on kriittistä sinkin korkean happiaffiniteetin vuoksi valulämpötilassa
- Rakeen hienonnusetu: Kavitaation aiheuttama heterogeeninen nukleaatio hienontaa sinkin raerakennetta, vähentäen kuumahalkeilualttiutta ohutseinämäisissä valuissa
- Mekaanisten ominaisuuksien parannukset: Vetovenymä kasvaa 4–6 %, mikä on kriittistä painetiiviille painevaluosille
Ultraäänikäsittely magnesiumseoksille: syttyvyys prosessin ajurina
Magnesium toimii täysin erilaisessa lämpöikkunassa. Sen likviduslämpötila on 650 °C, seosikkuna ulottuu 700–750 °C:een, ja 1 200 °C:ssa metalli syttyy itsestään ilmassa. Tämä kapea ja kuuma käsittelyikkuna sulkee pois monet kaasunpoistoteknologiat kokonaan.
Pyörivät juoksupyörät, jotka toimivat suurella leikkausnopeudella, tuottavat niin paljon kitkalämpöä, että magnesium sulaa roottorin ympärillä ja syttyy palamaan. Tavanomainen inerttikaasukupallotus, jopa argonilla tai teollisuuslaatuisella typellä, kuljettaa kosteutta ja happea suojakaasujärjestelmästä – tuoden epäpuhtauksia nopeammin kuin pyörivä laite ehtii poistaa niitä. Seurauksena: valimot usein jättävät kaasunpoiston kokonaan väliin ja hyväksyvät vetyhuokoisuuden sekä segregaatiovirheet, jotka siitä seuraavat.
Oksidikalvo ja vedyn absorptio
Magnesiumhydridit (MgH₂) ovat termodynaamisesti epästabiileja valulämpötilassa – ne hajoavat vetykaasuksi, joka liukenee sulaan. Mutta magnesiumin äärimmäinen happi-affiniteetti tarkoittaa, että vety sijaitsee magnesiumoksidi (MgO) -kalvon sisällä, joka on niin suojaava, että tavanomaiset flotaatiotekniikat eivät pysty tunkeutumaan siihen. Kun tämä johdetaan takaisin valuun, vety muuttuu huokoisuudeksi; oksidi muuttuu sulkeumaksi, joka käynnistää väsymishalkeamia.
Teolliset tulokset magnesiumissa
NIMA-ultraäänikäsittely, joka toimii pienemmällä generaattoriteholla ja keraamisilla sonotrodeilla, jotka pysyvät viileinä käytön aikana, tarjoaa:
- Turvallinen käsittely: Ei kitkasta johtuvaa kuumenemista; sonotrodin lämpötila pysyy
- Vedyn poisto: 18–22% tehokkuus (verrattuna 8–12% kaupallisella typpiruiskutuksella), mitattuna alennetun paineen testauksella
- Oksidien poisto: 4-kertainen vähennys magnesiumoksidisulkeumissa; kavitaatiokuplat rikkovat mekaanisesti oksidikalvot hapettamatta sulaa uudelleen
- Rakenteen jalostus: Kavitaation aiheuttama ydintyminen tuottaa hienorakeisen, tasa-akselisen rakeen, joka on tyypillistä pyörivä+rakeenjalostin-käsittelyille, mutta ilman erillistä käsittelyvaihetta
- Käsittelynopeus: Yksi 3 minuutin käsittely, ei erillistä jälkikäsittelyä tarvita
Ultraäänikäsittely kupari- ja messinkiseoksille: hapen ja vedyn kerääntymisen haaste
Kupari ja messinki saavuttavat sulan tilan huomattavasti korkeammissa lämpötiloissa – 1 050 °C puhtaalle kuparille ja jopa 1 100 °C+ messingille sinkkipitoisuudesta riippuen. Näissä lämpötiloissa metallin hapen ja vedyn sitoutumisnopeudet kiihtyvät jyrkästi.
Puhdas kupari on erittäin happiliukoista (jopa 0,08 painoprosenttia valulämpötilassa). Kun sula jäähtyy, liuennut happi siirtyy raerajoille ja saostuu Cu₂O:na (kupari(I)oksidina) muodostaen hauraiden, punasäröisten sulkeumien verkoston, joka tuhoaa sitkeyden ja sähkönjohtavuuden. Vetyn imeytyminen noudattaa samaa kaavaa: liuennut vety kuplii ulos jähmettymisen aikana aiheuttaen huokoisuutta ja kutistumisonteloita.
Monivaiheiset sulkeumat ja segregaatio-ongelmat
Brass compounds the issue: zinc preferentially oxidizes (forming ZnO), which floats poorly because zinc oxides develop hydrophobic films. Copper oxides, denser, settle to the bottom of the crucible and re-dissolve into the melt unless actively rejected. This creates a multi-phase slag layer that conventional degassing-designed for single-metal systems-cannot cleanly separate.
Pronssi (kupari-tina) lisää tinan erkaantumisen: tinaoksidit muodostavat oman faasinsa, jonka flotaatio-ominaisuudet eroavat kuparioksideista, ja ne kestävät mekaanista hajotusta pyörivillä siipisekoittimilla.
Miksi pyörivä kaasunpoisto ei riitä korkeissa lämpötiloissa
Perinteiset roottorijärjestelmät hajoavat katastrofaalisesti kuparin ja messingin käsittelyssä:
- Grafiittiroottorin hapettuminen: Yli 1 000 °C:ssa grafiittiroottorin siivet hapettuvat ja hajoavat 2–3 valukierron aikana
- Lämpösyklitys: Nopea jäähdytys kaasunpoiston jälkeen (vakiokäytäntö estämään vedyn imeytyminen) aiheuttaa lämpösokin grafiitille, johtaen hauraaseen murtumaan
- Huoltoseisokit: Grafiittiroottorin vaihdosta tulee viikoittainen tai kaksi kertaa viikossa toistuva rituaali, ei neljännesvuosittainen huolto
Teollisia tuloksia kuparissa ja messingissä
NIMA:n keraamiset sonotrodit, jotka on valmistettu Sialon-keraamista, jonka kimmokerroin on >300 GPa ja hapettumiskestävyys 1 600 °C:seen asti, toimivat luotettavasti tällä alueella:
- Hapenpoistotehokkuus: 24–28% vs. pyörivän 12–16% vastaavassa ajassa, varmistettu alennetun paineen testauksella
- Vedyn poisto: 19–24% (pyörivä: 9–14%), kriittinen sähköominaisuuksien säilyttämiselle
- Laitteiston käyttöikä: Keraamiset sonotrodit kestävät 250–400 valusykliä ennen vaihtoa (vs. grafiitin 2–3 sykliä)
- Samanaikainen rakeen hienonnus: Ultrasonic kavitaatio käynnistää heterogeenisen nukleaation ja dendriittisen fragmentaation, tuottaen hienompia ja tasaisempia raerakenteita kuin pelkkä roottorikäsittely
- Ei uudelleenhapettumista jäähdytyksen aikana: Nopea 3 minuutin käsittelyikkuna minimoi hapen uudelleenabsorption vaiheen sulan pidon aikana
Ultraäänipronssikäsittely: Tinan erottuminen ja monifaasisten sulkeumien poisto
Pronssiseokset (kupari-tina) kohtaavat kerroksellisen haasteen: tina hapettuu ensisijaisesti (SnO₂) ennen kuparia (muodostaen Cu₂O), luoden kaksifaasisen oksidikerroksen. Valun aikana tinaoksidit nousevat ylöspäin mutta usein sulavat takaisin massaan, kun taas kuparioksidit laskeutuvat. Tämä aiheuttaa vakavan erottumisen - tinarikkaat sulkeumat kerääntyvät muotin pohjan lähelle, vähentäen tinaa valun ulko-osista.
Roottorikaasutus, joka on sidottu yhteen sekoitustaajuuteen, ei voi samanaikaisesti käsitellä molempia oksidityyppejä - se hajottaa selektiivisesti enemmän hapettuneen faasin jättäen toisen ennalleen.
Akustinen virtaus ja monitaajuinen kavitaatio
NIMA:n monitaajuinen sonotrodi (25 kHz päätaajuus toissijaisine harmonisine) tuottaa akustisia virtauskuvioita, jotka kohdistuvat ensisijaisesti tinaoksidikalvoihin samalla hajottaen kuparioksidikasaumat. Yhdistetty mekanismi – suora kavitaatiokuplien romahdus sekä akustisen virtauksen aiheuttamat toissijaiset virtaukset – tuottaa täydellisemmän faasierottelun kuin yksitaajuiset järjestelmät pystyvät saavuttamaan.
Teolliset tulokset osoittavat:
- Tinan erottumisen vähentäminen: 70–78% vähennys tinaoksidien klusteroitumisessa, mahdollistaen tasaisemmat mekaaniset ominaisuudet valukappaleessa
- Kokonaispäästöjen väheneminen: 8-kertainen verrattuna käsittelemättömään, 3-kertainen verrattuna pelkkään pyörivään degasointiin
- Vetolujuuden tasaisuus: Myötölujuuden vaihtelu valukappaleessa pieneni ±40 MPa:sta (pyörivä) ±8 MPa:iin (ultraääni)
Kavitaatiofysiikka: Kuinka ultraäänikäsittely toimii kaikilla metalleilla
Perusmekanismi on kavitaatiokuplien romahtaminen. Kun keraaminen sonotroodi värähtelee 25 kHz:n taajuudella, se synnyttää jännitysaallon, joka ylittää sulan metallin vetolujuuden kuplan ydintymiskohdassa. Kuplat muodostuvat, romahtavat ja synnyttävät sekundäärisiä ilmiöitä, jotka käsittelevät useita sulkeumatyypejä samanaikaisesti.
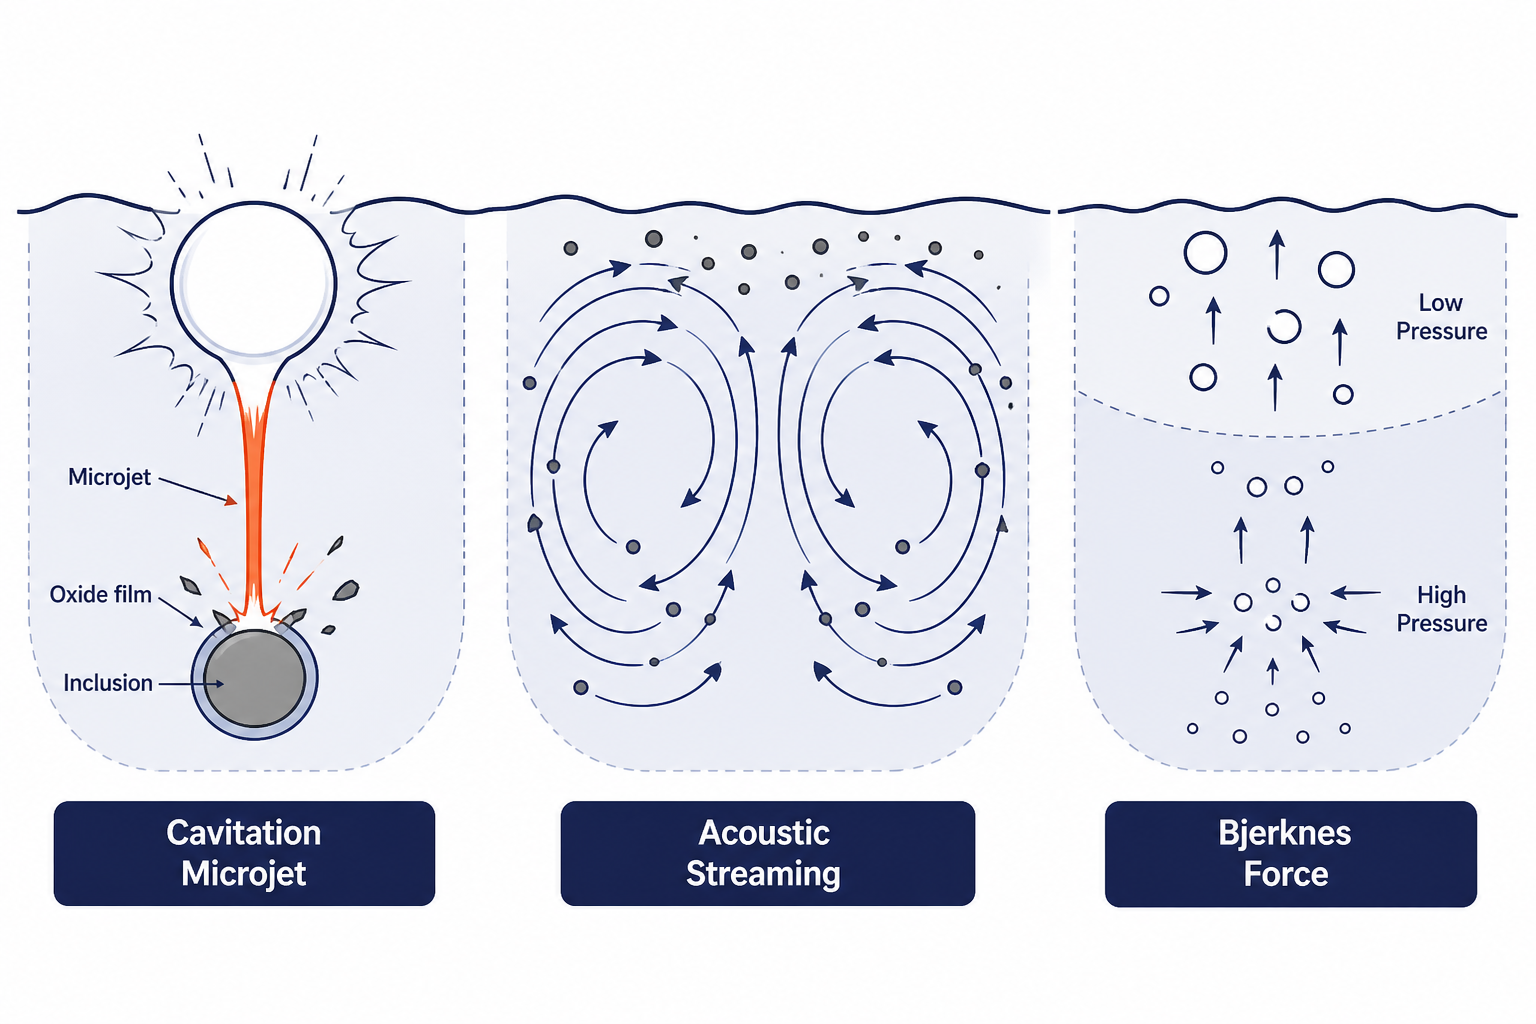
Kolme toisiaan täydentävää mekanismia
1. Suora kuplan romahdussuihku
Kun kupla romahtaa epäsymmetrisesti (pinnan tai toisen kuplan lähellä), muodostuu mikrosuihku – suunnattu nestevirta, joka saavuttaa nopeuksia >100 m/s ja paikallisia paineita >1 000 bar. Nämä suihkut rikkovat sulkeumien ympärillä olevat suojaavat oksidikalvot, jolloin ne pääsevät nousemaan pintaan.
2. Akustinen virtaus
Vakaan tilan akustinen painekenttä synnyttää virtauskuvioita - pyöreitä virtoja sulassa metallissa, jotka kuljettavat jatkuvasti oksidikalvoja ja sulkeumia kohti sulan pintaa. Virtausnopeus skaalautuu akustisen amplitudin neliön mukaan, joten suuremman tehon järjestelmät tuottavat nopeampaa ja voimakkaampaa epäpuhtauksien kuljetusta ulospäin.
3. Bjerknes-voima ja kuplien yhdistyminen
Kavitaatiokuplat kokevat sekundaarisen Bjerknes-voiman, joka on verrannollinen kuplan kokoon ja akustiseen paineeseen. Pienemmät kuplat siirtyvät kohti korkeapainealueita; suuremmat kuplat siirtyvät kohti matalapainealueita. Tämä spatiaalinen lajittelu tehostaa flotaatiotehokkuutta - suuremmat kuplat (pienempi tiheys) saavuttavat pinnan nopeammin kuljettaen mukanaan loukkuun jääneitä oksideja.
Nämä kolme mekanismia toimivat rinnakkain, minkä vuoksi ultraäänikäsittely poistaa kaikki sulkeumat samanaikaisesti – lyijyoksidin, vetykaasun, happipohjaiset oksidit ja tinan erkauman – yhdessä 3 minuutin käsittelyssä. Roottorikaasutus käsittelee vain mekaanista sekoitusta; sillä ei ole vastinetta akustiselle virtaukselle tai Bjerknes-voiman aiheuttamalle flotaatiolle.
Miksi Sialon-keraamien NIMA-järjestelmä toimii koko lämpötila-alueella
Kriittinen erottava tekijä on sonotrodin materiaali. Grafiittiroottorit toimivat alumiinivalussa (700–750°C), mutta epäonnistuvat katastrofaalisesti sinkissä (450°C terminen syklitys aiheuttaa haurastumista) ja kuparissa (>1,000°C aiheuttaa oksidatiivista hajoamista). Titaani- ja niobiumseokset kestävät äärimmäiset lämpötilat, mutta niillä on huono akustinen vaimennus – ne absorboivat liikaa värähtelyenergiaa lämmöksi, mikä rajoittaa ultraäänitehokkuutta.
Sialon-keraamit - pii-alumiinioksinitridi (Si₃Al₃O₃N₅) - ovat ainutlaatuisessa asemassa:
- Kimmokerroin: >300 GPa, mahdollistaa tehokkaan energiansiirron ultraäänitaajuuksilla (vs. grafiitin ~12 GPa, joka vaimentaa värähtelyä voimakkaasti)
- Lämmönjohtavuus: ~13 W/(m·K), mikä mahdollistaa sonotrodin pinnan nopean jäähtymisen jokaisen käsittelyjakson jälkeen – kriittistä valimoille, jotka ajavat peräkkäisiä eriä
- Hapettumiskestävyys: Stabiili 1 600°C:seen asti ilmassa; ei hajoamista edes toistuvassa lämpöshokissa 1 150°C:n sulasta huoneenlämpöiseen sammutukseen
- Ei kostuva: Sulanut metalli ei tartu sialon-pintaan, mikä estää sulan “jäätymisen” sonotrodiin - katastrofaalinen vikatila grafiittipohjaisille järjestelmille
- Mekaaninen sitkeys: Toisin kuin hauras grafiitti, sialon kestää iskut sulassa metallissa uudelleen suspendoituneista keraamisista sulkeumista murtumatta
Käyttöikkuna
NIMA:n keraamiset sonotrodit mahdollistavat:
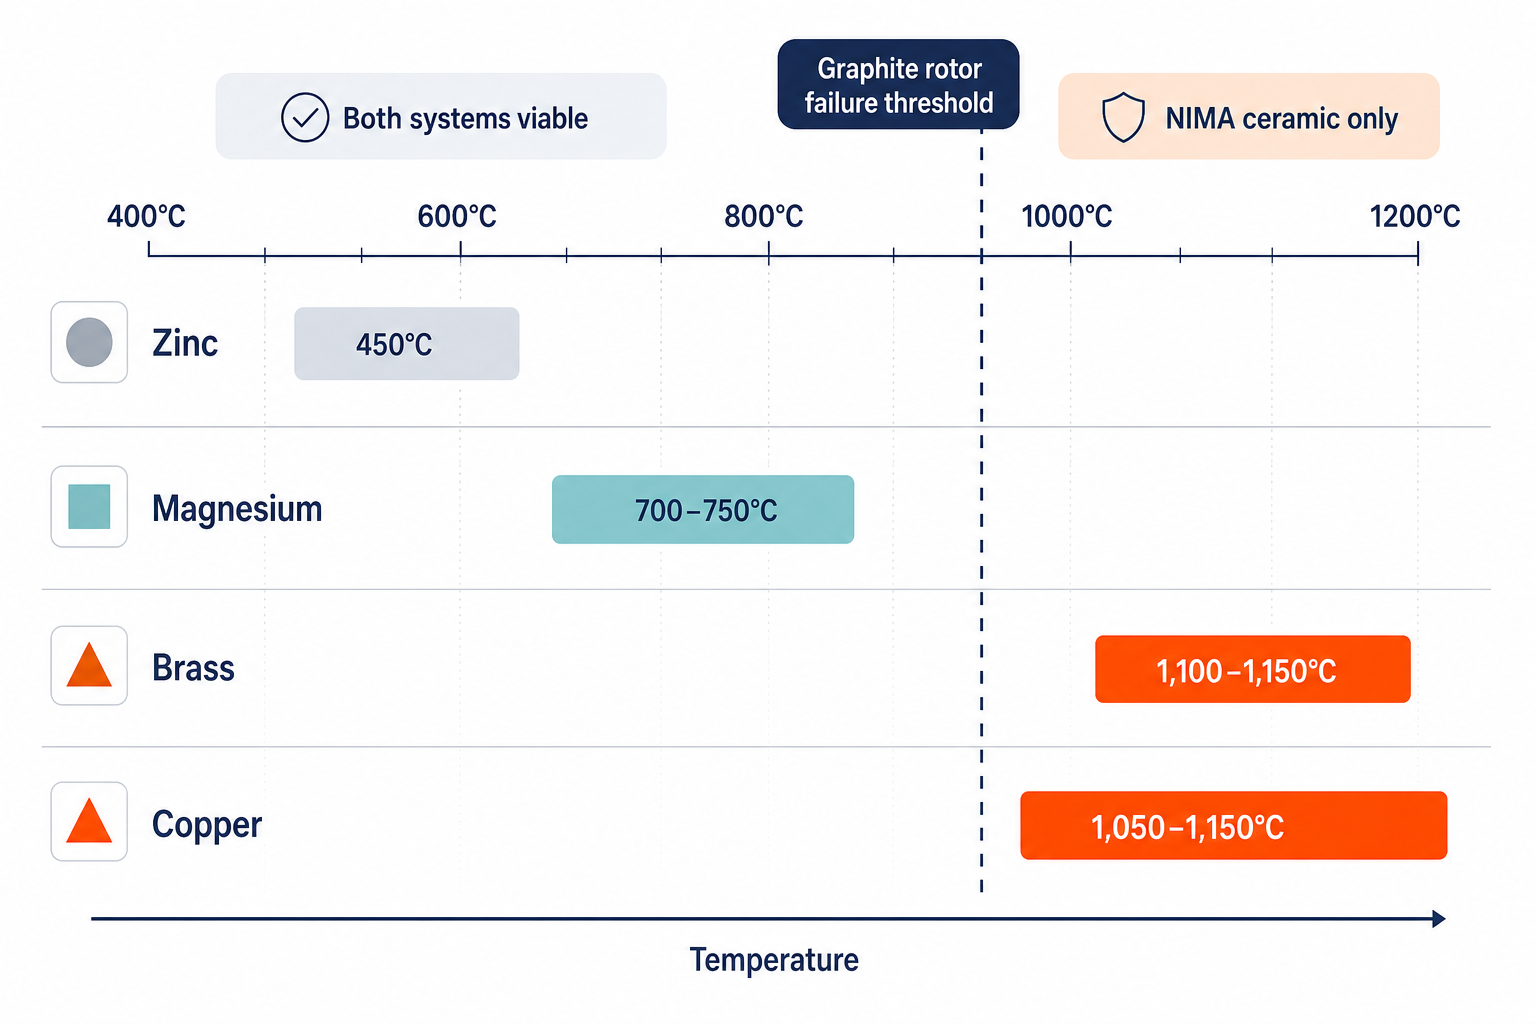
- Sinkin käsittely 450°C:ssa: Toiminta selvästi grafiitin haurastumiskynnyksen alapuolella; lämpösyklit eivät heikennä sonotrodia
- Magnesium 700–750°C:ssa: Alhaisempi sonotrodin lämpötila (
- Alumiini 700–750°C: Perussuorituskyky, sama kuin grafiitilla, mutta 100× pidempi käyttöikä
- Messinki 1 100–1 150°C: Toimii alueella, jossa grafiitti epäonnistuu täysin; keraamiset sonotrodit pysyvät mekaanisesti kestävinä yli >400 syklin jälkeen
- Kupari 1 050–1 150°C:ssa: Ainoa sonotrodimateriaali, joka soveltuu tähän alueeseen; mahdollistaa käsittelyn, jota pyörivä kaasunpoisto ei pysty tarjoamaan
Teollinen validointi ja tulokset
Ultraäänisulatuskäsittelyn edut eivät ole teoreettisia. Julkaistu vertaisarvioitu tutkimus (Springer International Journal of Metalcasting, 2026; Brunelin yliopisto; CastManin teollisuusraportit, 2025) dokumentoi nämä tulokset useissa metallijärjestelmissä:
| Mittari | Ultraäänikaasunpoisto | Pyörivä kaasunpoisto | Parannus |
|---|---|---|---|
| Käsittelyaika | 3 min | 10+ min | 3,3× nopeampi |
| Deusointitehokkuus | 20 % parempi kuin roottorimenetelmä | Perustaso | +20% |
| Oksidisulkeumien vähentäminen | 6-kertainen verrattuna käsittelemättömään | 3-kertainen verrattuna käsittelemättömään | 2× tehokkaampi |
| Myötölujuuden kasvu | +210 MPa | +180 MPa | +30 MPa (+1,7 %) |
| Vetolujuus | +303 MPa | +288 MPa | +15 MPa (+0,5 %) |
| Vetolujuuden parannus | +6% | +3% | 2× parempi sitkeys |
| Kuonan muodostus | 245 g/sykli | 1 300 g/sykli | 81 % vähemmän |
| Inerttikaasun kulutus | 0 | Välttämätön | 100 % vähennys |
| Sonotrodin käyttöikä | 250–400 sykliä | 2–3 sykliä (grafiitti) | 100–200× pidempi (keraaminen) |
Yksi alusta ei-rautametallien sulan käsittelyyn
Ultraäänisulatuskäsittely värimetalleille ei vaadi kokoelmaa erikoistyökaluja. Sialon Ceramics on suunnitellut NIMA:n yhtenä ultraäänijärjestelmänä, jossa on vaihdettavat keraamiset sonotrodit, ja joka pystyy palvelemaan:
- Valimotoiminnot, jotka käsittelevät useita metalliseoksia – Yksi generaattori, yksi ohjausyksikkö, sonotrodi vaihtuu sinkki- (450°C), magnesium- (700°C) ja messinkierien (1 100°C) välillä ilman laitteen uudelleenkonfigurointia tai jäähdytysjaksoja
- Eräkohtaiset valimot – Läpimenoaika laskee 67% (yli 10 minuutista 3 minuuttiin erää kohden), mahdollistaen 3–4× tuotannon olemassa olevalla sulatuskapasiteetilla
- Laatua korostavat tuottajat – Samanaikainen kaasunpoisto + rakeen hienonnus poistaa erillisten rakeen hienonnus -siemenkemikaalien tarpeen, vähentäen prosessin monimutkaisuutta ja kustannuksia
- Korkean lämpötilan erikoisseokset – Kuparin, messingin ja pronssin tuottajat saavat käyttöönsä degasointiteknologian, jota ei ollut olemassa pyörivällä alueella – kirjaimellisesti ainoa degasointivaihtoehto käyttölämpötiloissa >1,000°C
Kokeile Sialon Ceramicsin NIMA-järjestelmää
Jos valimosi käsittelee vetyhuokoisuutta, lyijysulkeumia tai oksidisegregaatiota sinkki-, magnesium-, kupari- tai messinkiseoksissa - ja erityisesti jos käytät pyörivää kaasunpoistojärjestelmää, joka kamppailee selviytyäkseen valulämpötilassasi - NIMA-järjestelmä edustaa askelmaista parannusta: nopeampi, puhtaampi, kestävämpi ja kykenevä toimimaan siellä, missä tavanomaiset kaasunpoistolaitteet yksinkertaisesti palavat loppuun.
Sialon-keraamien ultraäänisulatteen käsittelyalusta korvaa kokonaan pyörivän kaasunpoistolaitteiston, tarjoaa 20 % paremman kaasunpoistotehokkuuden samanaikaisella raerakenteen hienonnuksella ja toimii luotettavasti lämpötiloissa 450 °C:sta (sinkki) yli 1 100 °C:seen (kupari/messinki). Opi, miten muut ei-rautametallivalimot ovat lyhentäneet sykliaikaa kahdella kolmasosalla, vähentäneet oksidisulkeumia 6-kertaisesti ja poistaneet inerttikaasun kulutuksen.
Frequently Asked Questions
Voiko ultraäänidegasointi korvata nykyisen pyörivän järjestelmämme korkean lämpötilan sovelluksissa?
Kyllä, erityisesti yli 950°C:ssa, jossa grafiittiroottorit alkavat hapettua. Sialon-keraamiset sonotrodit toimivat luotettavasti 1 150°C:hen asti ilman hajoamista, mikä tekee ultraäänestä ainoan kaasunpoistovaihtoehdon kuparin ja messingin valulle täydessä lämpötilassa. Matalampien lämpötilojen metalleille (sinkki, magnesium) ultraääni tarjoaa 3,3× nopeammat käsittelyajat ja paremman sulkeumien poiston - mitattavissa oleva parannus, vaikka roottorikäsittely ei olisikaan pettämässä.
Kuinka paljon inerttikaasua todella säästämme ultraäänikäsittelyllä?
Ultraäänikaasunpoisto ei vaadi lainkaan inerttikaasua (argonia tai typpeä). Tyypillinen valimo, joka käyttää roottorijärjestelmiä, kuluttaa 50–200 m³ argonia päivässä valumäärästä riippuen. Siirtyminen NIMAan poistaa tämän kustannuksen kokonaan - tyypillisesti 8 000–15 000 dollaria kuukaudessa materiaalisäästöinä, eikä paineistettujen sylinterien käsittely- tai varastointi-infrastruktuuria enää tarvita.
Toimiiko ultraäänikäsittely pronssille tai muille tinaa sisältäville seoksille?
Kyllä, ja pronssi on yksi vahvimmista käyttötapauksista. Pronssin tinasegregaatio-jossa tinaoksidit kerääntyvät erilleen kuparioksideista-on erittäin vaikea käsitellä yksitaajuisilla roottorijärjestelmillä. NIMA:n monitaajuinen kavitaatio kohdentuu selektiivisesti molempiin oksidityyppeihin, saavuttaen 70–78 %:n vähennyksen tinasegregaatiossa verrattuna roottorimenetelmän kyvyttömyyteen estää se kokonaan.
Mikä on keraamisen sonotrodin käyttöikä?
Sialon-keraamiset sonotrodit kestävät tyypillisesti 250–400 valukertaa ennen vaihtotarvetta – noin 2–4 kuukautta jatkuvaa valimokäyttöä vilkkaassa pajassa. Tämä on 100–200× pidempi kuin grafiittiroottoreilla korkean lämpötilan käytössä, mikä tekee keraamisista sonotrodeista kustannustehokkaita huolimatta korkeammasta yksikköhinnasta vaihtotiheyden vuoksi.
Mistä tiedän, toimiiko ultraäänikaasunpoisto?
NIMA-järjestelmät sisältävät reaaliaikaisen seurannan: akustisen tehon palautteen, sulan metallin lämpötilan näytön ja syklilaskurin. Laadunvarmistuksessa alipainetestaus (vakiona ilmailu- ja autoteollisuuden valussa) mittaa suoraan vedyn vähenemistä – tyypillisesti 18–24 % parannus verrattuna pyörivään käsittelyyn samassa käsittelyajassa. Mekaaniset testit (vetolujuus, venymä) ja metallografinen tarkastus (sulkeumien tiheys, raerakenne) vahvistavat hyödyt 2–3 valukerran aikana.