La cavitazione ultrasonica elimina l'affinazione del grano con TiB2. La nucleazione eterogenea e la frammentazione dei dendriti producono una struttura a grana più fine e omogenea con un costo inferiore del 90%. I sonotrodi in ceramica Sialon consentono un trattamento su scala industriale.
8 agosto 2026 · 14 min di lettura
TL;DR
Una struttura a grana fine ed equiassica è la base delle fusioni in alluminio ad alte prestazioni – riduce il ritiro, elimina le cricche a caldo e migliora le proprietà meccaniche del 15–30%. Per decenni, la lega madre TiB2 è stata l'affinatore di grana standard del settore, ma il costo ($20–50/kg di titanio), la variabilità di qualità tra i lotti, i difetti intermetallici aghiformi e la sensibilità alle condizioni del fuso lo rendono sempre più problematico per la fusione ad alto volume. La cavitazione ultrasonica ottiene lo stesso affinamento del grano attraverso la fisica piuttosto che la chimica: le bolle di cavitazione che collassano creano siti di nucleazione eterogenea e frammentano i dendriti in crescita, generando una struttura a grana uniforme senza alcuna aggiunta di TiB2. La tecnologia elimina i rischi di inclusione, migliora l'omogeneità della microstruttura e riduce il costo per tonnellata trattata — sviluppata in collaborazione con Aktive Arc Ultrasonics, specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza. Ultrasonic Degassing & Grain Refinement i sonotrodi proprietari in ceramica sialon consentono un trattamento su scala industriale sopravvivendo indefinitamente nel metallo fuso dove altri materiali falliscono.
Perché l'affinamento del grano ultrasonico è importante per la qualità della colata
La struttura granulare di una lega di alluminio è uno dei collegamenti più diretti tra chimica e prestazioni. Una struttura granulare fine ed equiassica (uniforme, non direzionale) non è una caratteristica estetica – è il parametro più importante nel controllo della porosità da ritiro, della criccabilità a caldo e delle proprietà meccaniche.
Ritiro e cricche a caldo
Le strutture a grana grossa sono intrinsecamente fragili durante la solidificazione. I grani grandi hanno meno bordi di grano per distribuire lo stress di solidificazione, quindi la transizione da liquido a solido concentra le forze di trazione in pochi punti deboli. Il risultato è strappo a caldo – cricche che si propagano durante le fasi finali della solidificazione quando il metallo è ancora parzialmente liquido. Gli strappi a caldo sono catastrofici: rendono il getto invendibile e spesso rottamano l'intero stampo.
I grani fini distribuiscono questa sollecitazione attraverso migliaia di bordi. Più bordi di grano sono presenti, più percorsi può prendere la sollecitazione di solidificazione. Una dimensione del grano di 100–200 μm (fine) rispetto a 1–2 mm (grossolana) riduce il rischio di cricche a caldo di un ordine di grandezza.
Porosità da ritiro segue la stessa logica. Il ritiro da solidificazione si concentra in punti isolati in una struttura grossolana; una struttura fine lo distribuisce su tutto il getto. I pori di ritiro isolati sono siti di innesco per cricche da fatica sotto carico ciclico. Pori distribuiti e più piccoli hanno meno probabilità di crescere in difetti durante lo stress in servizio. Le industrie aerospaziale e automobilistica misurano questa differenza nelle proprietà a trazione: le leghe Al 7075 a grana fine raggiungono regolarmente una resistenza allo snervamento di 580–650 MPa; il materiale a grana grossa della stessa lega raggiunge 520–570 MPa – una perdita di 60–80 MPa dovuta solo alla struttura.
Miglioramenti delle proprietà meccaniche
La relazione di Hall-Petch quantifica questo: la resistenza allo snervamento aumenta come radice quadrata inversa del diametro del grano. Una riduzione di 10× della dimensione del grano (1.000 μm → 100 μm) migliora la resistenza allo snervamento di circa il 15–30% per la stessa composizione di lega, con poca o nessuna penalità sull'allungamento quando le fasi ai bordi di grano sono pulite.
Per componenti pressofusi e microfusione destinati ad applicazioni ad alta affidabilità – pale di compressori per motori a getto, bracci di sospensione automobilistici, impianti medici – l'affinamento del grano è la differenza tra un componente che supera la qualifica a fatica e uno che si guasta prima dell'uso sul campo.
Omogeneità della microstruttura
I grani fini ed equiassici sopprimono anche la segregazione centrale – l'accumulo di elementi di lega (magnesio, rame, zinco) nel centro geometrico del getto durante la solidificazione lenta. La segregazione crea fragilità locale e disomogeneità chimica che riducono la durata a fatica e la duttilità. Il trattamento ultrasonico, come vedremo, non solo affina i grani ma omogeneizza simultaneamente la distribuzione degli elementi di lega attraverso il flusso acustico, eliminando completamente la segregazione centrale.
Il carico metallurgico è chiaro: l'affinamento del grano non è opzionale per getti di precisione. La domanda è come ottenerlo in modo affidabile, economico e su scala industriale.
TiB₂ vs. Affinamento del grano ultrasonico: l'approccio tradizionale
Negli ultimi 40 anni, l'industria delle fonderie di alluminio ha fatto affidamento sugli affinatori di grano in lega madre TiB2 (diboruro di titanio). Il meccanismo è teoricamente elegante: le particelle di TiB2 vengono aggiunte all'alluminio fuso, il titanio si dissolve nel bagno e si combina con l'alluminio per formare particelle di Al₃Ti. Queste particelle di Al₃Ti agiscono come siti di nucleazione eterogenea per i grani primari di alluminio α, innescando la moltiplicazione dei grani e sopprimendo la crescita colonnare grossolana.
Questo funziona – quando tutto va per il verso giusto. Ed è proprio lì che sta il problema.
Struttura dei costi e volatilità del mercato
Il titanio costa tra $20–50 al chilogrammo, a seconda della purezza e della forma. L'alluminio costa $2–5/kg. Questa differenza di costo di 10–50× significa che l'affinazione del grano tramite TiB2 non è una voce trascurabile nel budget. Una campagna di colata da 300 tonnellate che utilizza un carico convenzionale di TiB2 (0,15–0,2% di lega madre in peso) consuma 450–600 kg di lega madre per tonnellata di metallo trattato. A $50/kg di titanio, una singola colata può comportare $20.000–$40.000 di soli costi di affinante del grano – prima di considerare scarti e rifusione se l'affinazione fallisce.
La volatilità dell'estrazione del litio, le barriere commerciali e i vincoli di approvvigionamento del titanio a monte hanno causato oscillazioni dei prezzi del 20–40% su base annua. Le fonderie non possono facilmente assorbire tale volatilità nei loro modelli di costo di colata.
Qualità e decadimento da lotto a lotto
I processi di produzione della lega madre TiB2 (chimica dei sali alogenuri, riduzione della spugna di titanio, colata di particelle preformate) producono ciascuno morfologie e dimensioni delle particelle diverse. I processi con sali alogenuri producono particelle Al₃Ti massicce (4–5 μm); i processi con spugna di titanio producono cristalli aghiformi (8–12 μm).
La differenza morfologica non è solo estetica. Le particelle aghiformi di TiB₂ e Al₃Ti agiscono come concentratori di stress e riducono l'efficienza dell'affinazione del grano del 40–50% rispetto alle particelle equiasse. La pratica industriale prevede di specificare “Al₃Ti fine ed equiassico” – ma il controllo qualità a livello del fornitore di lega madre è incoerente. La variazione tra lotti compromette la riproducibilità del processo in fonderia, costringendo gli ingegneri di processo a sovraccaricare l'affinante per compensare una sospetta deriva qualitativa.
Inoltre, l'efficacia del TiB₂ decade rapidamente nel fuso. L'efficienza di affinamento diminuisce del 18–36% entro 45 minuti dall'aggiunta a causa dell'agglomerazione delle particelle e del degrado ossidativo. Per campagne di colata di grandi volumi, questo effetto di “dissolvenza” impone una scelta: aggiungere più volte lega madre fresca (aumento dei costi) o accettare l'ingrossamento del grano (perdita di qualità).
Inclusion risk and the paradox of optimization
L'ossigeno e l'idrogeno nell'alluminio si legano entrambi fortemente alle particelle di TiB₂ e Al₃Ti. In condizioni ossidanti – che sono comuni durante la carica e l'agitazione – le pellicole di ossido incapsulano le particelle affinanti del grano e ne impediscono l'attività di nucleazione. Sembra un piccolo inconveniente; non lo è.
The result is that TiB₂ grain refinement, despite 40 years of industry adoption, remains a marginal-reliability process. Defect rates in high-volume die-casting remain stubbornly high – 3–6% scrap due to porosity and hot tears – despite grain refinement addition. Metallurgists at tier-1 suppliers know the root cause: inconsistent nucleation activity and inclusion entrapment.
Complessità di stoccaggio e movimentazione
Le barre di lega madre TiB₂ assorbono l'umidità atmosferica e si ossidano durante lo stoccaggio. Le superfici ossidate non possono recuperare la funzione, a differenza del metallo fresco. Uno stoccaggio corretto richiede condizioni climatizzate, rotazione periodica e tracciabilità dettagliata dei lotti. Per le fonderie che operano in ambienti umidi o con modelli di colata stagionali, mantenere un inventario attivo è un problema logistico.
Come la cavitazione ultrasonica ottiene l'affinamento del grano: l'alternativa basata sulla fisica
Affinamento del grano ultrasonico attraverso nucleazione eterogenea
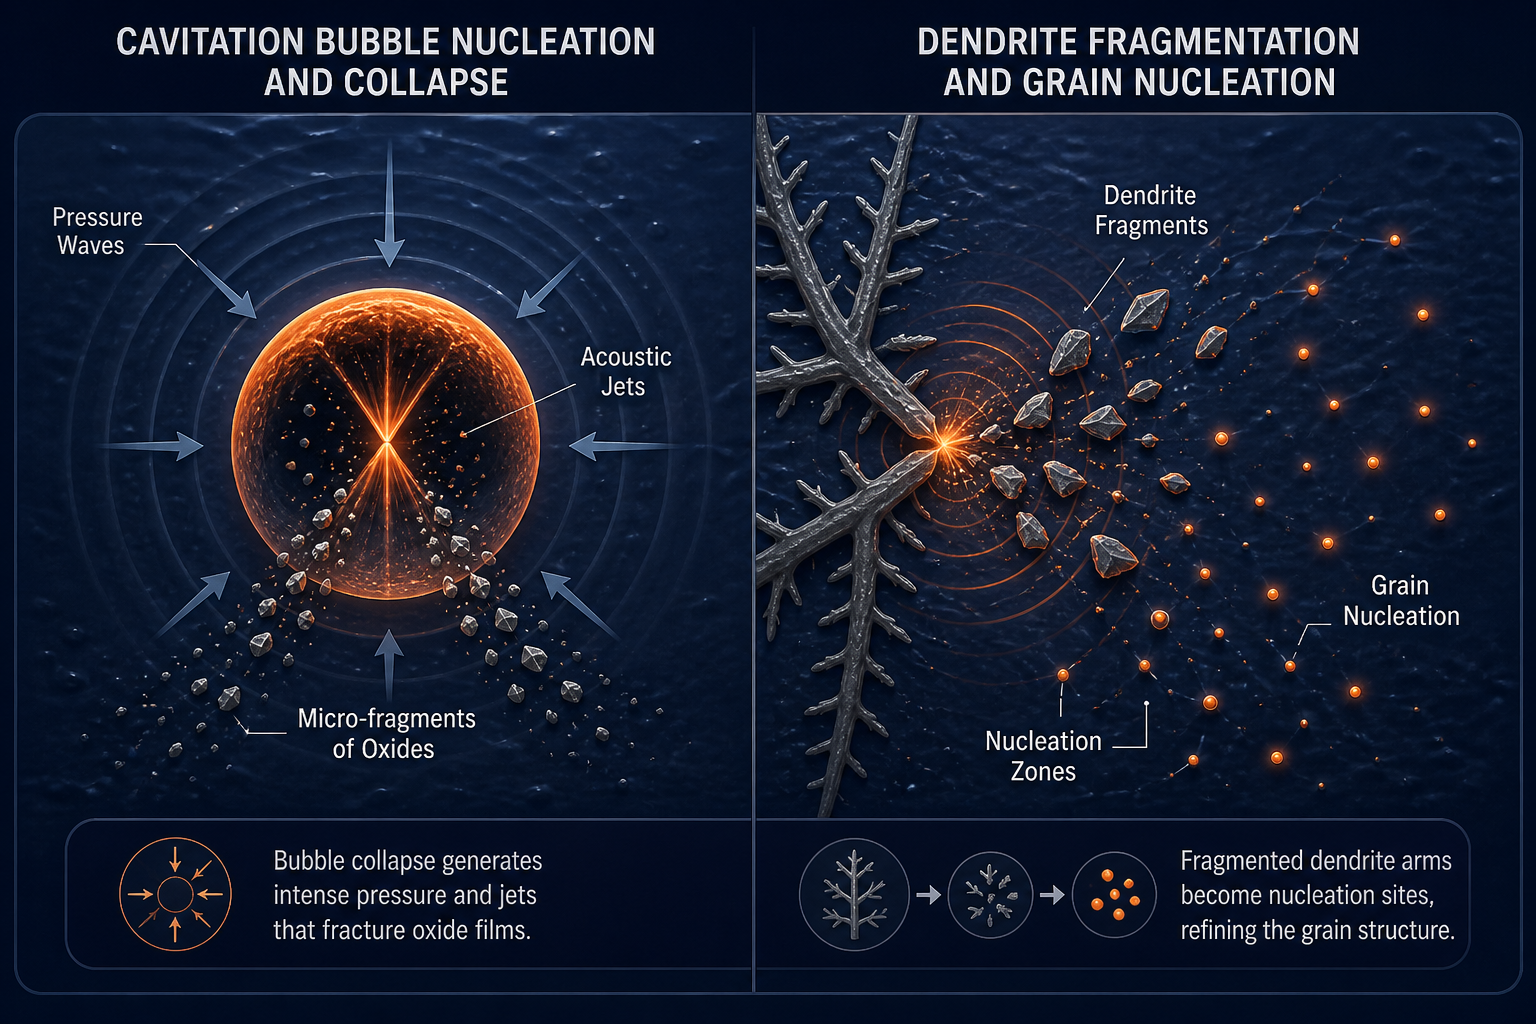
Quando un trasduttore ultrasonico ad alta potenza (tipicamente frequenza 25 kHz, potenza 1–5 kW) è immerso in alluminio fuso, il campo di pressione acustica crea bolle di cavitazione – minuscoli vuoti che si formano e collassano nelle fasi di rarefazione e compressione del ciclo acustico. Sotto le pressioni estreme durante il collasso (fino a 500+ MPa), la bolla collassa violentemente. Questo collasso genera getti di cavitazione: flussi di liquido che si dirigono verso l'interno a velocità superiori a 100 m/s.
Questi getti creano microzone transitorie e surriscaldate (le temperature locali raggiungono 5.000+ K per microsecondi). Il collasso genera anche streaming acustico locale – schemi di flusso liquido organizzati e ad alta velocità attorno alla bolla.
All'interno di queste scie e zone di flusso acustico, i siti di nucleazione eterogenea emergono spontaneamente. I picchi di temperatura locale e il rapido raffreddamento, combinati con i detriti di cavitazione acustica (micro-frammenti di ossidi, sacche liquide arricchite di soluto), forniscono substrati ideali per la nucleazione dell'alluminio α primario. La velocità di nucleazione è di ordini di grandezza superiore rispetto alla solidificazione quiescente.
Fondamentalmente, questa nucleazione non richiede l'aggiunta di particelle estranee. Il bagno di alluminio stesso fornisce il substrato di nucleazione. Niente TiB₂, nessuna chimica importata – solo energia acustica che converte calore latente e pressione in eventi di nucleazione.
Frammentazione dei dendriti nell'affinamento del grano ultrasonico
Il secondo meccanismo opera durante la fase di crescita della solidificazione. La cavitazione ultrasonica genera onde di pressione acustica e intensa convezione locale. Quando un dendrite (il primo cristallo formatosi, che cresce con una morfologia ramificata, simile a un albero) interseca queste zone di pressione, lo stress acustico può frammentare i rami dendritici.
Le punte dei frammenti dei dendriti agiscono quindi come siti di nucleazione secondari, generando ulteriori grani nel liquido circostante. Un singolo impulso ultrasonico applicato può frammentare migliaia di punte di dendriti in una massa fusa di 400 kg, e ogni frammento diventa un nuovo nucleo di grano. Questo meccanismo, chiamato frammentazione assistita da cavitazione, non è presente in nessun affinatore di grano chimico.
Il risultato è un aumento drammatico dei siti di nucleazione dei grani e un passaggio da una struttura colonnare o equiassica grossolana (100+ μm) a una struttura a grani fini, equiassici (20–50 μm) – più fine di quella che TiB₂ tipicamente raggiunge.
Perché questo è importante nella pratica
La cavitazione acustica promuove anche il flusso acustico e la miscelazione del fluido, che distribuiscono gli elementi di lega (Mg, Si, Cu) in modo omogeneo in tutto il fuso. Questo elimina la segregazione centrale in un solo passaggio. Al contrario, l'affinamento del grano con TiB₂ affronta solo la nucleazione; la distribuzione degli elementi di lega richiede un trattamento separato (degasaggio rotativo, iniezione di argon filtrato).
Il trattamento ultrasonico combina l'affinamento del grano e l'omogeneizzazione in un unico passaggio – un notevole guadagno in efficienza rispetto ai metodi chimici.
Ultrasonico vs. TiB₂: confronto affiancato
Ecco cosa comporta in termini misurabili il passaggio da TiB₂ al trattamento ultrasonico:
| Metric | Lega Madre TiB₂ | Cavitazione ultrasonica |
|---|---|---|
| Dimensione del grano ottenuta | 100–200 μm (equiassico) | 20–50 μm (equiassico fine) |
| Costo per tonnellata trattata | $45–100 (lega madre) | $8–15 (elettricità, usura del sonotrodo) |
| Difetti di inclusione (morfologia ad aghi) | Presente; tasso di difetti del 40–50% nei lotti | Eliminato; nessun aghiforme intermetallico |
| Omogeneità della microstruttura | La segregazione rimane; richiede una degasazione separata | Omogeneità perfetta; elementi di lega distribuiti uniformemente |
| Dissolvenza del processo | Perde il 18–36% della potenza entro 45 minuti | Nessun decadimento; l'energia acustica viene applicata in un momento controllato |
| Coerenza da lotto a lotto | ±15–20% di variazione nell'attività di nucleazione | <±5% di varianza; determinata solo dai parametri acustici |
| Stoccaggio e durata di conservazione | Assorbimento di umidità; rischio di ossidazione; richiede controllo climatico | Nessuno stoccaggio; il sonotrodo è in ceramica inerte |
| Miglioramento delle proprietà meccaniche | +12–18% resistenza a snervamento | +20–28% di resistenza allo snervamento (combinato con omogeneizzazione) |
| Riduzione del rischio di cricche a caldo | Riduzione del 40–50% (i grani fini aiutano) | Riduzione del 70–85% (grani fini + omogeneità eliminano le cricche indotte da segregazione) |
| Scalabilità | Standard a 50–300 kg; difficile oltre 500 kg | Comprovato a 400 kg; scala linearmente con la potenza del sonotrodo |
I dati provengono da prove industriali e confronti sottoposti a revisione paritaria (studio Springer 2026, prova CastMan 2025, ricerca del Brunel Centre).
Miglioramenti delle proprietà meccaniche nel contesto
Un test di pressofusione ad alta pressione Al-Si-Cu da 400 kg (2025, prova industriale) ha prodotto questi risultati:
- Carico di snervamento: +210 MPa con ultrasuoni vs. +140 MPa con degasaggio rotativo + affinazione del grano con TiB₂
- Resistenza a trazione massima: +303 MPa vs. +288 MPa
- Allungamento: 6% contro 3%
- Volume di porosità (PoDFA): riduzione di 6 volte rispetto al rotativo; 2,1 volte rispetto al basale TiB₂ + rotativo
Tradotto in prestazioni sul campo, ciò significa che un componente certificato con una struttura a grani fini raffinata ad ultrasuoni può essere realizzato più leggero dell'8–12% (pareti più sottili, caratteristiche più piccole) rispetto a un pezzo equivalente raffinato con TiB₂, mantenendo la stessa vita a fatica e la stessa capacità di carico ultima.
La tecnologia abilitante: sonotrodi ceramici in sialon
L'affinamento del grano ultrasonico non è una novità — la fisica sottostante è nota dagli anni '60. Ciò che ha impedito un'adozione industriale diffusa sono i materiali: il trasduttore acustico, o sonotrodo, che accoppia la vibrazione ultrasonica al metallo fuso deve sopravvivere in un ambiente che distrugge la maggior parte delle ceramiche.
L'alluminio fuso a 700–750°C è chimicamente inerte verso la maggior parte dei materiali a meno che il materiale non sia poroso. La porosità consente al metallo liquido di infiltrarsi nella ceramica. Una volta infiltrato, il metallo bagna e si lega alla struttura dei pori, rendendo la ceramica conduttiva e fragile.
Non-Wetting and Thermal Shock Resistance
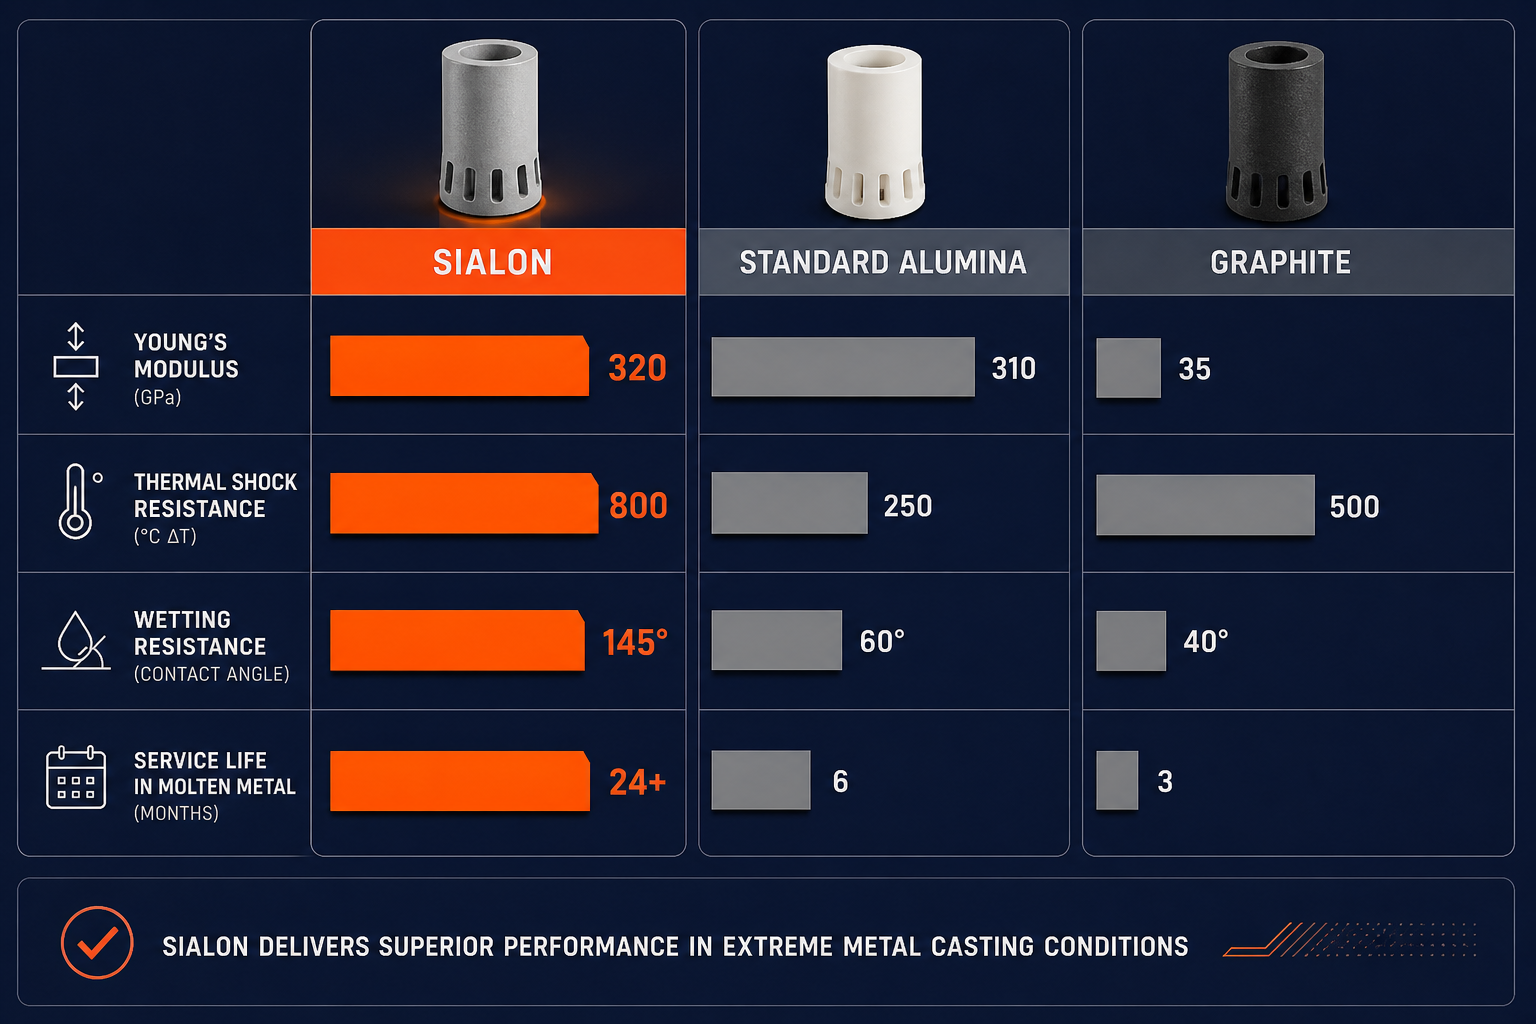
Non-bagnabilità. L'alluminio fuso non aderisce facilmente alle superfici in sialon. L'angolo di contatto tra alluminio liquido e sialon è >120° — il metallo scorre attorno alla ceramica piuttosto che diffondersi su di essa. Questa proprietà di non-bagnabilità è intrinseca alla struttura del grano, piuttosto che dipendere da un rivestimento superficiale.
Poiché il metallo non bagna la superficie, l'infiltrazione del metallo è fortemente contrastata. Il sonotrodo può quindi mantenere il suo isolamento elettrico e la sua integrità strutturale durante un servizio prolungato.
Resistenza allo shock termico. L'immersione rapida in metallo fuso genera intenso stress termico. La sialon ha una resistenza allo shock termico di circa 550–900°C a seconda del grado. Un protocollo di preriscaldamento controllato sopra la superficie del fuso, seguito da una sommersione graduale, aiuta a mantenere lo stress termico entro limiti di sicurezza.
By contrast, early graphite sonotrodes could fracture during rapid thermal cycling, while standard alumina ceramics can be vulnerable to thermal shock under demanding immersion conditions.
Efficienza acustica nell'affinamento del grano ultrasonico
Efficienza acustica. La sialon ha un modulo di Young elevato, tipicamente intorno a 300–350 GPa, che supporta un'efficiente trasmissione dell'energia ultrasonica. Minori perdite acustiche significano che più energia del trasduttore raggiunge il metallo fuso invece di essere dissipata come calore all'interno della ceramica.
Per l'affinamento del grano ultrasonico, una trasmissione acustica efficiente è fondamentale perché l'intensità della cavitazione influisce direttamente sulla formazione dei siti di nucleazione, sul flusso acustico e sulla frammentazione dei dendriti.
La combinazione di resistenza chimica, stabilità termica, comportamento non bagnante e prestazioni acustiche rende la ceramica sialon un materiale abilitante importante per il trattamento ultrasonico industriale dell'alluminio fuso.
Trattamento su scala industriale
Ultrasonic Degassing & Grain Refinement ha sviluppato gradi di sialon proprietari interni, specificamente ottimizzati per l'affinamento del grano ultrasonico. I loro generatori NIMA — sviluppati in collaborazione con il partner di lunga data Aktive Arc Ultrasonics — sono abbinati a sonotrodi progettati su misura, che vanno da piccole scale di laboratorio (5–50 kg) a scale di produzione industriale (fino a 400 kg dimostrati). I 20+ anni di sviluppo dei materiali dell'azienda hanno prodotto varianti di sialon (equivalenti da ULTRA-001 a ULTRA-004) con porosità, modulo e proprietà termiche personalizzate.
Il risultato è un sonotrodo che sopravvive 12–24 mesi di operazione di colata continua prima di richiedere sostituzione – rispetto ai 2–4 mesi dei primi progetti in grafite. Questo vantaggio in termini di durata si traduce direttamente in costi: un singolo sonotrodo in sialon, ammortizzato su 18 mesi di produzione, costa meno di sei sostituzioni in grafite.
Per le operazioni che colano 50–200 tonnellate per turno, il vantaggio in termini di produttività e affidabilità è trasformativo. Le fonderie non devono più mantenere scorte di riserva per i guasti del sonotrodo. Il trattamento ultrasonico può essere integrato nel ciclo di colata standard – un passaggio di trattamento di 3–5 minuti nel forno di mantenimento, con zero intervento dell'operatore dopo la regolazione del sistema.
Costi e ROI: il caso aziendale per il passaggio
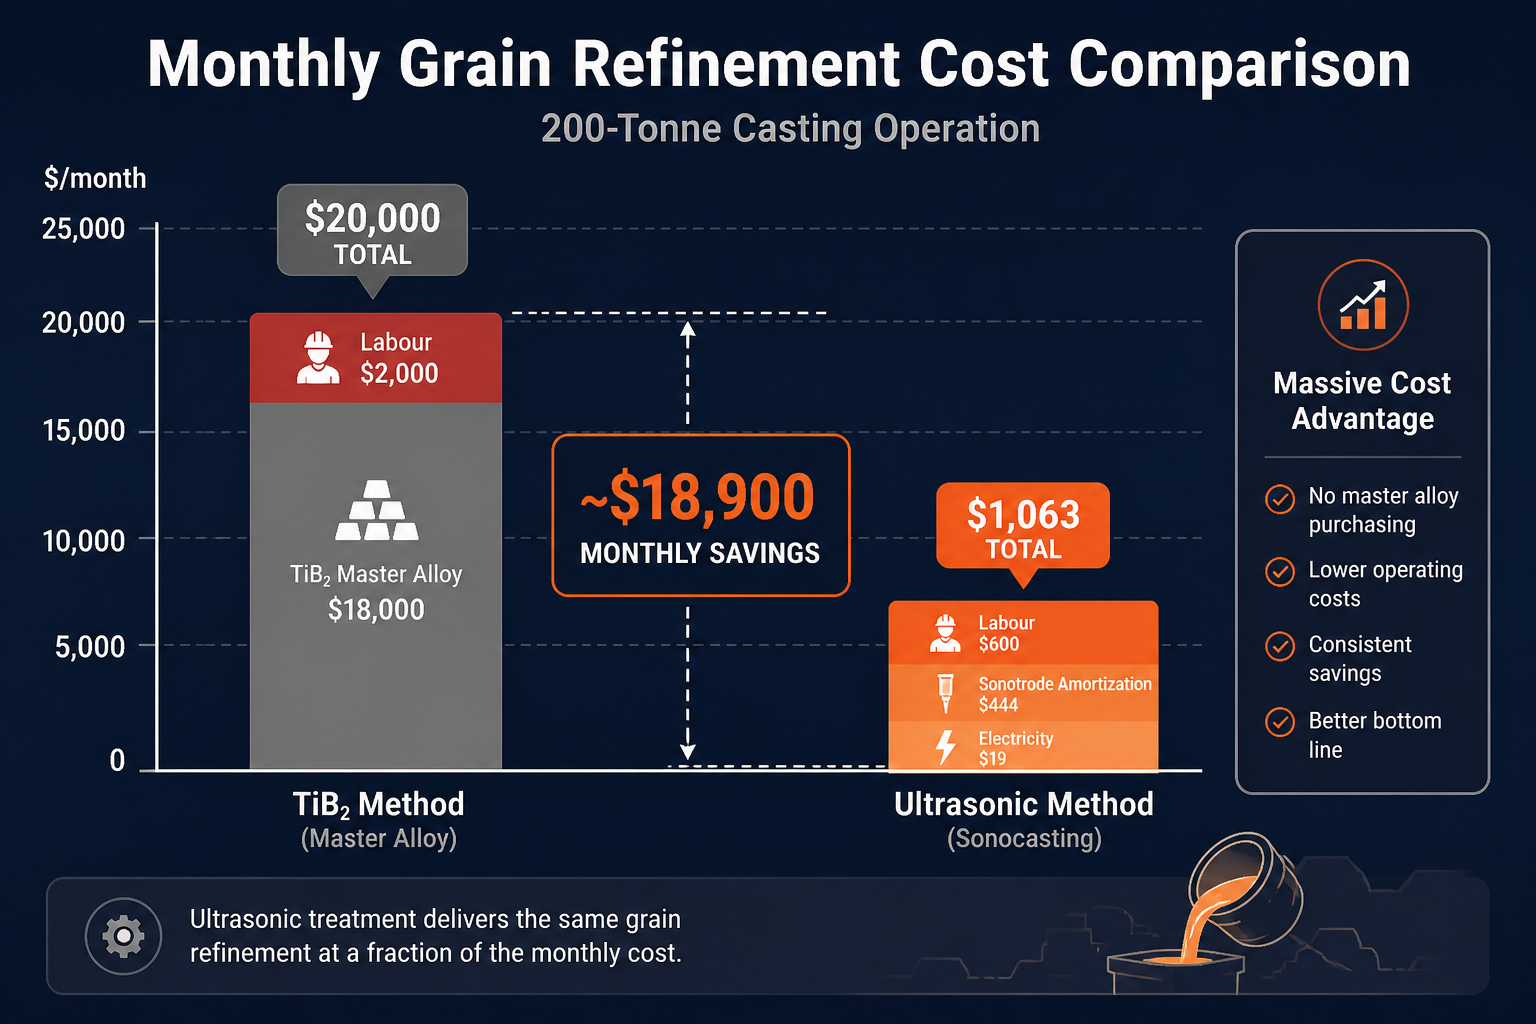
Ecco il confronto dei costi finali per un'operazione di colata mensile di 200 tonnellate, assumendo una lega standard Al-Si-Cu (grado pressofusione):
Metodo con lega madre TiB₂:
- Carico di lega madre: 0,15% in peso = 300 kg/mese
- Costo a $60/kg: $18.000/mese
- Mano d'opera (verifica qualità, tracciabilità dei lotti, rilavorazione): ~$2.000/mese
- Total: $20,000/month
Trattamento ultrasonico (assumendo capitale ammortizzato):
- Consumo elettrico: ~0,8 kWh per tonnellata trattata = 160 kWh/mese a $0,12/kWh = $19/mese
- Riserva per la sostituzione del sonotrodo (durata di 18 mesi, costo di sostituzione di $8.000) = $444/mese
- Mano d'opera (configurazione, monitoraggio, ispezione post-trattamento): ~$600/mese
- Totale: $1.063/mese
Risparmio mensile: ~$18.937
Risparmio annuale (corretto per la varianza stagionale): ~$180.000–$200.000
Per un'operazione mensile di 400 tonnellate, i risparmi superano i 350.000 $/anno. Il ROI su un sistema completo di affinamento del grano ultrasonico (generatore + sonotrodo + controlli) si ripaga tipicamente entro 8–14 mesi, dopo i quali ogni ciclo di colata aggiuntivo ha un costo incrementale quasi nullo per l'affinamento del grano.
Questo non include i risparmi secondari: riduzione degli scarti dovuti a cricche a caldo e porosità (tipicamente una riduzione degli scarti del 2–3%), riduzione della rifusione (risparmio energetico del 5–8% sul combustibile del forno o sul consumo elettrico) e migliori proprietà meccaniche (che consentono un alleggerimento progettuale e una riduzione dei costi dei materiali a valle nell’assemblaggio del cliente).
La transizione senza barriere: integrazione e prossimi passi
Passare alla raffinazione del grano ultrasonica non è una revisione completa della fonderia. La tecnologia si integra nel flusso di lavoro standard di colata:
- Integrazione nel forno di mantenimento. Il sonotrodo in sialon si monta nel forno di mantenimento tramite una connessione flangiata (simile a un riscaldatore a immersione). L'alimentazione è fornita dal generatore NIMA (standard 480V trifase). Un semplice anello di controllo PID monitora la temperatura del metallo fuso.
- Ciclo di trattamento. Una volta che il forno è stabilizzato, il trattamento ultrasonico viene attivato per 3–5 minuti per lotto di colata. Il sonotrodo vibra a 25 kHz. La cavitazione inizia immediatamente; l'affinazione del grano avviene senza intervento dell'operatore.
- Riproducibilità. Ogni trattamento è identico perché i parametri acustici (frequenza, potenza, durata) sono fissati dalle impostazioni del generatore. Nessuna variazione da lotto a lotto nell'attività di affinazione – a differenza della lega madre TiB₂, dove composizione e morfologia delle particelle variano.
- Verifica della qualità. La struttura del grano può essere ispezionata tramite esame a basso ingrandimento (microscopia ottica a 50–100× rivelerà il carattere equiassico) o validata tramite prove meccaniche (un aumento del carico di snervamento di +20–28% è diagnostico).
Il team tecnico di Ultrasonic Degassing & Grain Refinement a Copenaghen fornisce pieno supporto ingegneristico per il dimensionamento del sistema, la progettazione dell'integrazione e la formazione degli operatori. L'azienda offre un webinar gratuito sull'affinamento del grano ultrasonico e consulenza personalizzata per applicazioni specifiche del sito.
Il vantaggio competitivo: perché ora
L'affinamento del grano con TiB₂ è stato lo standard industriale proprio perché funziona “abbastanza bene” quando la qualità è strettamente controllata. Ma i costi, la variabilità della qualità e il rischio di scarti sono diventati sempre più problematici con l'aumento dei prezzi dei metalli e con clienti automobilistici/aerospaziali che richiedono design più leggeri e resistenti, che necessitano di una struttura a grana più fine di quella che TiB₂ fornisce in modo affidabile.
Il trattamento ultrasonico affronta tutti e tre i punti critici:
- Vantaggio di costo: costo per tonnellata trattata inferiore del 90%+
- Coerenza di qualità: dimensione e struttura del grano determinate dalla fisica, non dalla qualità del fornitore
- Microstruttura superiore: grani più fini e omogenei riducono gli scarti e consentono l'ottimizzazione del design
Per le fonderie che competono su costi e qualità – e ogni fonderia lo fa – il passaggio dall'affinazione del grano chimica a quella acustica non è un aggiornamento opzionale. È il nuovo standard.
Prova la Degassificazione Ultrasonica & l'Affinazione del Grano
Ultrasonic Degassing & Grain Refinement è specializzata esclusivamente nel trattamento ultrasonico dei metalli fusi. I sistemi generatori NIMA dell'azienda, abbinati ai sonotrodi proprietari in ceramica sialon, sono progettati per fonderie industriali, operazioni di pressofusione e impianti di colata speciali. Che tu stia attualmente utilizzando l'affinazione del grano con TiB₂, la degasazione rotativa o entrambe, il team di ingegneria può modellare il tuo specifico profilo di colata e fornire una proiezione dettagliata del ROI su misura per la tua operazione.
Visita ultrasonicdegassing.com per specifiche tecniche, casi di studio applicativi e per prenotare una consulenza gratuita. Il team con sede a Copenaghen è disponibile per progetti internazionali e può organizzare valutazioni in loco per grandi operazioni di colata.
Domande frequenti
Come fa la cavitazione ultrasonica a raffinare la struttura del grano?
La cavitazione ultrasonica opera attraverso due meccanismi: nucleazione eterogenea, dove le bolle di cavitazione in collasso creano micro-ambienti transitori ideali per la nucleazione dei grani, e frammentazione dei dendriti, dove le onde di pressione acustica rompono i bracci dendritici in crescita in siti di nucleazione secondari. Ogni punta di dendrite frammentata genera un nuovo grano. Questo approccio acustico ottiene una struttura a grana più fine (20–50 μm) e più uniforme rispetto al TiB2, che si basa esclusivamente sulla nucleazione basata su particelle. Vedere la sezione sui meccanismi ultrasonici per una spiegazione dettagliata.
Perché l'affinamento dei grani ultrasonico elimina la necessità della lega madre TiB2?
L'affinamento del grano con TiB2 richiede l'aggiunta di lega madre contenente titanio (il titanio costa $20–50/kg contro $2–5 per l'alluminio), e il titanio deve formare particelle di nucleazione Al₃Ti all'interno del fuso, un processo sensibile alla chimica del fuso, che si affievolisce nel tempo ed è soggetto a difetti da aghi intermetallici. Il trattamento ultrasonico non richiede alcuna aggiunta chimica: l'energia acustica crea direttamente eventi di nucleazione dall'alluminio stesso. Questo elimina costi, varianza di qualità, rischio di inclusioni e affievolimento completamente. La transizione è economica: operazioni mensili da 200 tonnellate vedono risparmi di circa $19k/mese.
Quali sono i miglioramenti delle proprietà meccaniche derivanti dall'affinamento del grano ultrasonico?
Una struttura a grana fine e omogenea migliora il carico di snervamento del +20–28% (rispetto al +12–18% per TiB2), la resistenza a trazione ultima del +15–20% e l'allungamento di 2–3× rispetto alla linea di base a grana grossa. Una prova industriale del 2025 su 400 kg di lega da pressofusione Al-Si-Cu ha ottenuto un aumento del carico di snervamento di +210 MPa e un miglioramento della UTS di +303 MPa. I guadagni meccanici aggiuntivi derivano dalla simultanea omogeneizzazione degli elementi di lega (Mg, Si, Cu) durante il trattamento ultrasonico, un vantaggio che TiB2 non fornisce. Ciò consente un alleggerimento progettuale: vita a fatica equivalente con spessore di parete ridotto dell'8–12%.
Perché la ceramica sialon è fondamentale per l'affinamento dei grani ultrasonico su scala industriale?
Il trasduttore ultrasonico (sonotrodo) deve sopravvivere indefinitamente nell'alluminio fuso a 700–750°C. La maggior parte delle ceramiche fallisce a causa dell'infiltrazione del metallo attraverso la porosità o della rottura per shock termico. Il sialon (ossinitruro di alluminio e silicio) ha proprietà non bagnanti-l'alluminio fuso non aderisce alla sua superficie-il che previene completamente l'infiltrazione del metallo. Il sialon ha anche un elevato modulo di Young (300–350 GPa), che consente un'efficiente trasmissione delle onde acustiche, e una resistenza allo shock termico di 550–900°C. Di conseguenza, i sonotrodi in sialon sopravvivono 12–24 mesi di funzionamento continuo, rispetto ai 2–4 mesi dei primi progetti in grafite. Questa durata determina il vantaggio in termini di ROI.
Quanto velocemente una fonderia può passare dal TiB2 all'affinazione del grano ultrasonica?
Il trattamento ultrasonico si integra nei flussi di lavoro standard di colata con modifiche operative minime. Il sonotrodo in sialon si monta nel forno di mantenimento tramite una connessione flangiata (simile a un riscaldatore a immersione). Una volta installato, l'affinamento del grano richiede solo un trattamento ultrasonico di 3–5 minuti per lotto di colata, senza intervento dell'operatore oltre alla configurazione iniziale del sistema. Poiché i parametri acustici sono fissati dal generatore (nessuna variazione tra lotti come con TiB2), il processo è immediatamente riproducibile. Ultrasonic Degassing & Grain Refinement fornisce supporto ingegneristico per il dimensionamento del sistema e la formazione degli operatori, e in genere raggiunge la piena integrazione produttiva entro 2–4 settimane.