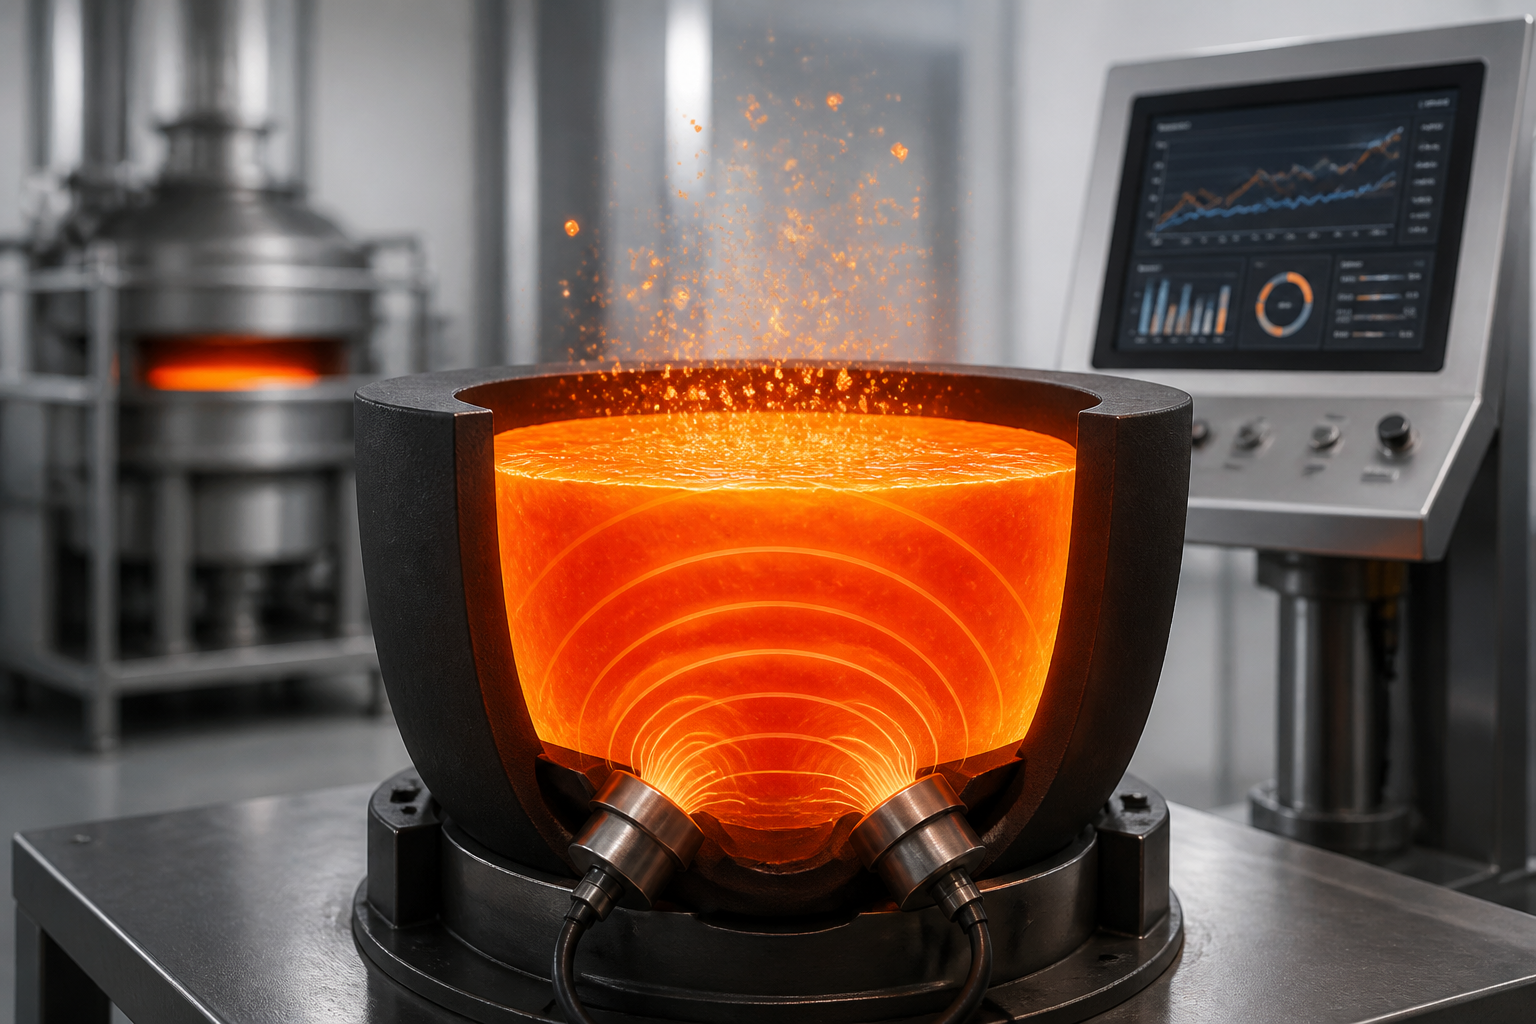
La degasazione ultrasonica del vetro fuso offre un'alternativa efficiente ai tradizionali metodi di affinazione chimica per rimuovere i gas disciolti e ridurre la porosità. Mentre l'affinazione con SO₂ e As₂O₃ può lasciare residui, richiedere energia aggiuntiva e affrontare crescenti sfide normative, la cavitazione ultrasonica rimuove i gas senza additivi chimici. I generatori ultrasonici NIMA di Sialon Ceramics utilizzano sonotrodi ceramici ad alta temperatura per fornire energia acustica controllata nel vetro fuso, migliorando l'efficienza di degasazione, riducendo le inclusioni e abbassando il consumo energetico.
8 agosto 2026 · 12 min di lettura
TL;DR
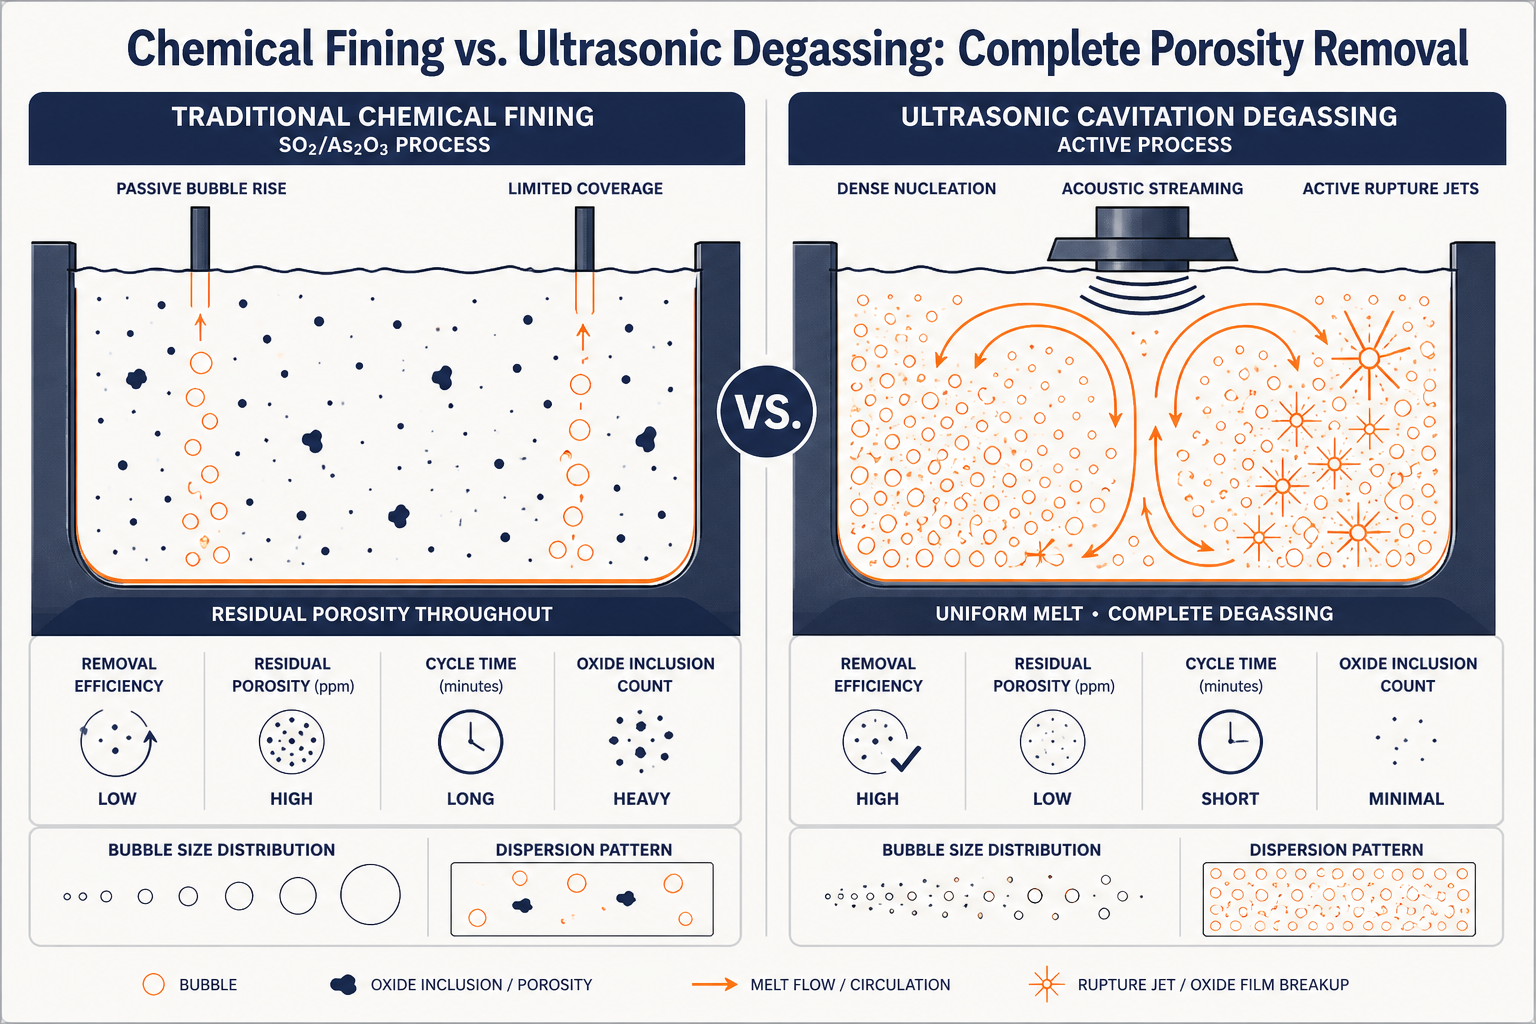
I gas disciolti—in particolare ossigeno, idrogeno e umidità—sono killer silenziosi della qualità del vetro. Creano porosità invisibile che indebolisce la chiarezza ottica, la resistenza meccanica e la stabilità termica. I tradizionali agenti affinanti chimici come SO₂ e As₂O₃ rimuovono la maggior parte delle bolle ma presentano limitazioni significative. SO₂ crea solfati problematici, As₂O₃ è soggetto a restrizioni secondo il regolamento REACH, e l'aumento dei costi energetici rende l'affinazione chimica sempre più costosa.
Ultrasonic cavitation tackles degassing differently. Acoustic bubbles nucleate at a trillion per cubic metre and implode with jets that rupture stubborn pores. Acoustic streaming then accelerates gas escape without chemical additives or prolonged heating. The result is 20% faster degassing, 6-fold lower oxide inclusions, 15–30% energy savings, and zero chemical residue.
I generatori ultrasonici industriali NIMA di Sialon Ceramics—sviluppati in collaborazione con Aktive Arc Ultrasonics, specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza—sono abbinati a sonotrodi ceramici proprietari ad alta temperatura. La tecnologia ha dimostrato la sua efficacia su scala industriale in vetro ottico, borosilicato ad alta purezza, vetro float speciale e composizioni impegnative dove l'affinaggio tradizionale lascia la qualità in sospeso.
Why Ultrasonic Degassing of Molten Glass Is Needed
Nel momento in cui si forma il vetro fuso, questo intrappola ossigeno, idrogeno e umidità disciolti—gas che diffondono dalle materie prime stesse, dall'umidità atmosferica assorbita dai componenti della miscela e dai sottoprodotti di combustione nel forno di fusione. Ogni punto percentuale di gas disciolto diventa porosità una volta che il vetro si raffredda. Una singola bolla è invisibile a occhio nudo, ma miliardi di vuoti microscopici diffondono la luce, indeboliscono la resistenza alla trazione, creano siti di nucleazione per il cedimento da shock termico e innescano la devetrificazione ai bordi dei grani. Per applicazioni ottiche—lenti di precisione, vetreria scientifica e substrati per display—anche una lieve porosità compromette la trasmissione e l'uniformità dell'indice di rifrazione. Nel vetro per contenitori, la porosità accelera la concentrazione di stress e la rottura sotto carico. La vetreria da laboratorio in borosilicato presenta un'altra preoccupazione: i gas intrappolati si espandono in modo diverso rispetto alla matrice circostante, creando tensioni interne che accelerano l'affaticamento termico.
La norma 1960 della International Commission on Glass (ICG)
L'affinaggio chimico è la soluzione storica, e ha funzionato ragionevolmente bene per decenni. Ma mentre le normative ambientali si inaspriscono, i costi energetici salgono e le finestre di tolleranza si restringono nelle formulazioni moderne del vetro, le lacune dell'affinaggio chimico stanno diventando sempre più difficili da ignorare.
I limiti dell'affinazione chimica tradizionale: SO₂, As₂O₃ e perché sta venendo meno
How chemical fining works (the theory)
Quando si aggiunge un agente affinante, classicamente solfato di sodio (che rilascia gas SO₂ al riscaldamento) o ossido di arsenico (As₂O₃), questi composti si decompongono nel vetro fuso e rilasciano un gas inerte (rispettivamente SO₂ o O₂). Le bolle di gas salgono e, mentre salgono, trascinano con sé i gas disciolti tramite gradienti di diffusione, portando la porosità in superficie dove fuoriesce. In teoria, semplice ed elegante. In pratica, afflitto da compromessi.
Affinazione con anidride solforosa (SO₂): il problema dei residui persistenti
L'affinaggio con SO₂ è l'approccio più comune ed economico. Ecco perché sta diventando sempre più problematico:
Effetti residui dei solfati: Il gas SO₂ che non fuoriesce completamente si riconverte in ioni solfato (SO₄²⁻) nelle zone più fredde del forno di fusione e del bacino di lavoro, dove la solubilità diminuisce. Questi solfati rimangono nel vetro o, peggio, precipitano come inclusioni cristalline indesiderate (solfato di bario, solfato di calcio a seconda della composizione). Il vetro fine spesso mostra striature visibili dovute alla segregazione dei solfati.
Costo energetico: L'affinazione tradizionale richiede temperature elevate (aumentando il set-point del forno di 20–40°C) per massimizzare i tassi di rilascio del gas e prevenire la solidificazione prematura. Un forno per vetro che opera 1.200 ore all'anno a una temperatura superiore del 10% comporta un costo aggiuntivo di oltre 100 kWh al giorno in carburante, circa €3.000–5.000 all'anno per forno, solo per far funzionare efficientemente l'agente affinante. (Stime basate sui prezzi energetici europei tipici di €0,08–0,12 per kWh.)
Vento contrario ambientale e normativo: La SO₂ è un inquinante atmosferico riconosciuto. Se i gas di affinazione vengono rilasciati in atmosfera (piuttosto che catturati e riciclati), il controllo normativo aumenta. La Direttiva UE sulla qualità dell'aria ambiente (2008/50/CE) inasprisce i limiti di SO₂ nelle emissioni. Anche la SO₂ riciclata richiede una gestione e un monitoraggio accurati.
Ossido di arsenico (As₂O₃): eliminazione graduale
As₂O₃ è altamente efficace: produce gas ossigeno, che è inerte e non reattivo con la matrice di vetro, dando risultati più puliti rispetto a SO₂. Ma:
Restrizione REACH: L'As₂O₃ è classificato come cancerogeno di categoria 1 secondo il quadro normativo UE REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals). Dal 2022, il suo uso nell'affinazione del vetro è stato severamente limitato nell'UE e sta affrontando una graduale eliminazione in molte giurisdizioni. Molti produttori UE hanno già interrotto l'uso di As₂O₃; i fornitori extra-UE che lo usano ancora affrontano crescenti barriere all'esportazione.
Escalation dei costi: Anche dove ancora consentito, i prezzi di As₂O₃ sono triplicati in cinque anni a causa del consolidamento normativo e dell'incertezza della catena di approvvigionamento.
Rischio di manipolazione: Sul lato produttivo, la polvere e i fumi di As₂O₃ comportano rischi per la salute sul lavoro. Ulteriori misure di contenimento, dispositivi di protezione individuale (DPI) e protocolli di gestione dei rifiuti aumentano la complessità operativa e i costi.
La carenza comune: la micro-porosità persiste
Anche con programmi ottimali di SO₂ o As₂O₃, una gestione attenta della temperatura e un tempo di permanenza adeguato, il vetro che lascia il forno contiene abitualmente 30–80 ppm di porosità residua che l’affinaggio chimico semplicemente non può eliminare. Perché? Perché le bolle dell’affinaggio chimico salgono passivamente: non rompono attivamente i pori esistenti né spostano le sacche di gas ostinate intrappolate nelle regioni a movimento lento del fuso. Una bolla che sale a 5–10 cm/s passa accanto a migliaia di microvuoti senza mai toccarli.
Come funziona la degasazione ultrasonica del vetro fuso: la fisica alla base del metodo
La degasazione ultrasonica ribalta il problema. Invece di attendere che le bolle passive risalgano, i trasduttori ultrasonici introducono energia acustica direttamente nel fuso: vibrazioni a 30 kHz che innescano una cascata di violenta nucleazione, collasso e rilascio di gas delle bolle nel giro di pochi minuti.
Tre meccanismi in azione
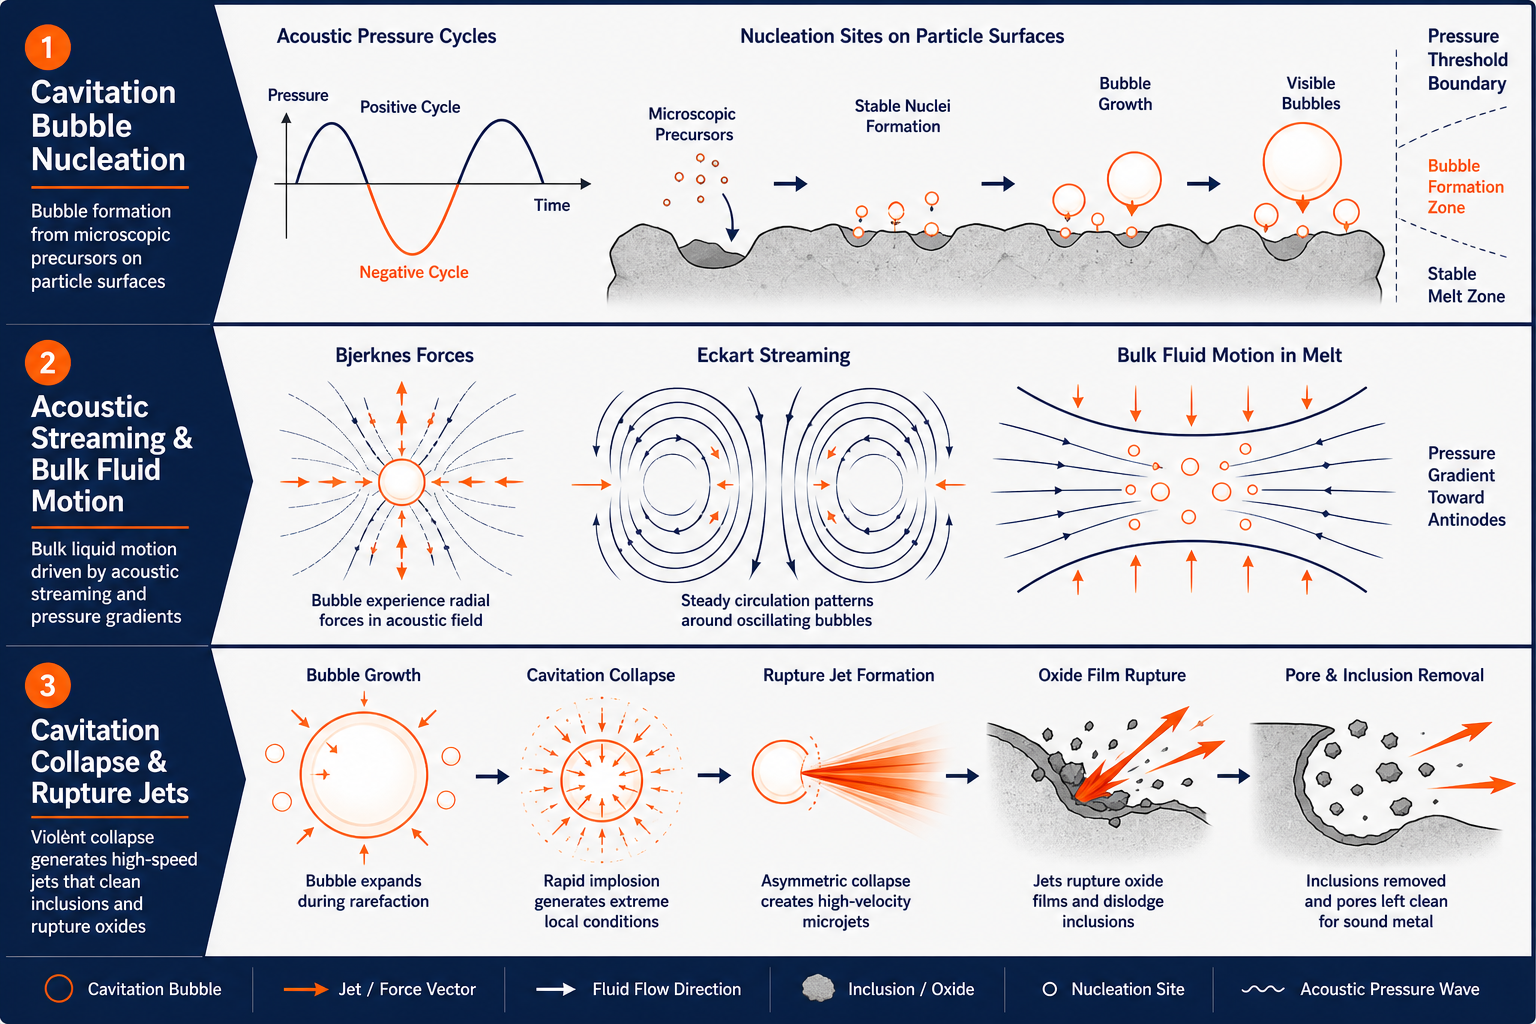
1. Nucleazione delle bolle di cavitazione – A frequenze ultrasoniche, la pressione acustica alterna miliardi di volte al secondo. Nella metà a pressione negativa di ogni ciclo, i gas disciolti escono dalla soluzione e formano bolle attorno a siti di nucleazione microscopici (particelle sospese, irregolarità dell'interfaccia, micro-rugosità del sonotrodo). Il risultato: un trilione di bolle di cavitazione per centimetro cubo si forma in pochi secondi. Questa densità di bolle crea un'enorme area interfacciale: la superficie totale disponibile per lo scambio gassoso esplode rispetto a una manciata di bolle chimiche di affinazione che salgono lentamente. Ossigeno, idrogeno e umidità disciolti si diffondono in queste bolle e vengono rapidamente rimossi.
2. Flusso acustico – Il campo di bolle oscillante crea di per sé un movimento del fluido (flusso di Eckart), una circolazione delicata ma persistente che interrompe le zone stagnanti nel fuso. I gas intrappolati nelle regioni a movimento lento vengono trasportati verso i pennacchi di bolle ascendenti, accelerando notevolmente la loro rimozione. A differenza dell'agitazione meccanica (che rischia ossidazione e inclusione di particelle), il flusso acustico è puramente acustico: niente palette metalliche, niente degrado del rotore di grafite, niente usura meccanica.
3. Getti di Collasso da Cavitazione – Quando le bolle di cavitazione implodono alla fine di ogni ciclo acustico, emettono minuscoli getti ad alta velocità (fino a 100 m/s). Questi getti rompono i film di ossido protettivi attorno ai pori ostinati e rimuovono i solidi inclusi. Se una tasca di porosità è parzialmente sigillata da uno strato di ossido o circondata da materiale refrattario, un getto di cavitazione può rompere quella barriera e rilasciare il gas intrappolato nel fuso aperto, dove può risalire liberamente. Questo meccanismo attivo spiega perché la degassificazione ultrasonica ottiene inclusioni di ossido 6 volte inferiori rispetto alla sola affinazione chimica: non rimuove solo i gas disciolti, ma rompe attivamente ed espelle anche i pori esistenti.
Il risultato: sgasatura più rapida e pulita
Un tipico ciclo di degasaggio ultrasonico dura 3–4 minuti a 25 kHz, rispetto ai 10–15 minuti dell'affinaggio con SO₂. Il guadagno di efficienza del 20% deriva dalla combinazione di alta densità di bolle (che accelera la diffusione), flusso acustico (che elimina le zone morte) e rottura attiva (che espelle i pori ostinati).
Le misurazioni post-trattamento mostrano come riportato in una ricerca metallurgica indipendente del 2026:
- Riduzione del gas disciolto: 75–85% (contro il 50–65% per l'affinazione chimica)
- Conteggio delle inclusioni di ossido: 6 volte inferiore rispetto al vetro non trattato
- Porosità residua: <20 ppm anche in composizioni impegnative
Risparmio Energetico dalla Degassificazione Ultrasonica del Vetro
Poiché la degasazione ultrasonica è fondamentalmente più rapida e non richiede temperature elevate prolungate, il consumo energetico del forno diminuisce in modo misurabile.
Riferimento: Un forno di fusione da 10 kW che opera 1.200 ore all'anno a una temperatura base di 1.250°C consuma circa 12.000 kWh all'anno.
Con l'affinazione chimica: L'aumento di temperatura di +30°C e i cicli di affinazione prolungati (10–15 min per lotto) aggiungono circa il 10–12% al consumo energetico annuale, ovvero circa 1.200 kWh, equivalenti a €96–144 all'anno nei mercati energetici europei.
Con il degasaggio ultrasonico:
- Nessun aumento di temperatura necessario (il trattamento ultrasonico funziona alla normale temperatura del fuso)
- Cicli di 3–4 minuti significano una produttività più rapida
- Risparmio energetico totale: 15–30% rispetto agli scenari di affinazione chimica
Per un produttore di vetro di medie dimensioni che gestisce più forni, ciò si traduce in €5.000–15.000 all'anno di risparmio sui costi energetici, oltre al beneficio secondario della riduzione delle emissioni ambientali dal camino del forno.
Miglioramenti della qualità: chiarezza ottica, resistenza meccanica e stabilità termica
Trasparenza ottica
La micro-porosità residua disperde la luce. Il vetro che appare visivamente trasparente ma contiene 50–100 ppm di microvuoti mostra una torbidità misurabile sotto luce trasmessa (ASTM D1003). Gli strumenti ottici (lenti di precisione, vetreria scientifica, substrati per display) superano i limiti di torbidità anche a scale di parti per milione. La degasazione ultrasonica, che raggiunge <20 ppm di porosità residua, soddisfa in modo affidabile le specifiche di grado ottico per composizioni di borosilicato, soda-calce e silice fusa.
Resistenza meccanica
La porosità riduce la tenacità alla frattura. Un poro agisce come punto di concentrazione delle tensioni: la deformazione si localizza attorno al vuoto e l'innesco di cricche diventa inevitabile sotto carico termico o meccanico. La vetreria da laboratorio in borosilicato, ad esempio, deve resistere allo shock termico (riscaldamento dal congelatore al fornello). Un pezzo di vetreria con 100 ppm di porosità si rompe durante i cicli termici a ΔT ~80°C; la stessa composizione con un miglioramento di 2–3× nella resistenza allo shock termico dopo la degassificazione ultrasonica.
Durabilità del vetro per contenitori
Il vetro float e il vetro per contenitori traggono benefici simili. Bottiglie e barattoli con minore porosità mostrano una ridotta propagazione dei graffi, valori di pressione interna più elevati (per bevande gassate) e una maggiore durata di conservazione sotto cicli termici (le escursioni di stoccaggio in magazzino vanno da -10°C a +50°C). I produttori segnalano tassi di difettosità in calo del 15–25% quando si cambia metodo di degasaggio.
Vantaggi ambientali e normativi
Zero additivi chimici
La degassificazione ultrasonica non richiede affinanti chimici: nessuna generazione di SO₂, nessuna gestione di As₂O₃, nessun residuo di solfati. Il fuso viene trattato esclusivamente in modo acustico. Questo semplifica la chimica del lotto, riduce gli oneri di conformità e aggira il futuro inasprimento normativo sugli affinanti chimici.
Emissions reduction
La raffinazione chimica tradizionale rilascia gas nell'atmosfera del forno (anche con una buona estrazione, una parte di SO₂ fuoriesce). La degasazione a ultrasuoni è interna al fuso: l'energia acustica viene assorbita; nessuna emissione esterna. Il monitoraggio delle emissioni UE per gli impianti di vetro diventa più semplice.
Riduzione degli scarti
L'affinazione chimica spesso lascia residui indesiderati (solfati, precipitati di ossidi) che devono essere gestiti come rifiuti o accettati come contaminanti nel vetro. La degasazione ultrasonica lascia solo il vetro stesso: nessun flusso di rifiuti secondari.
Sistemi di degasazione ultrasonica NIMA per vetro fuso: abilitazione della scala industriale
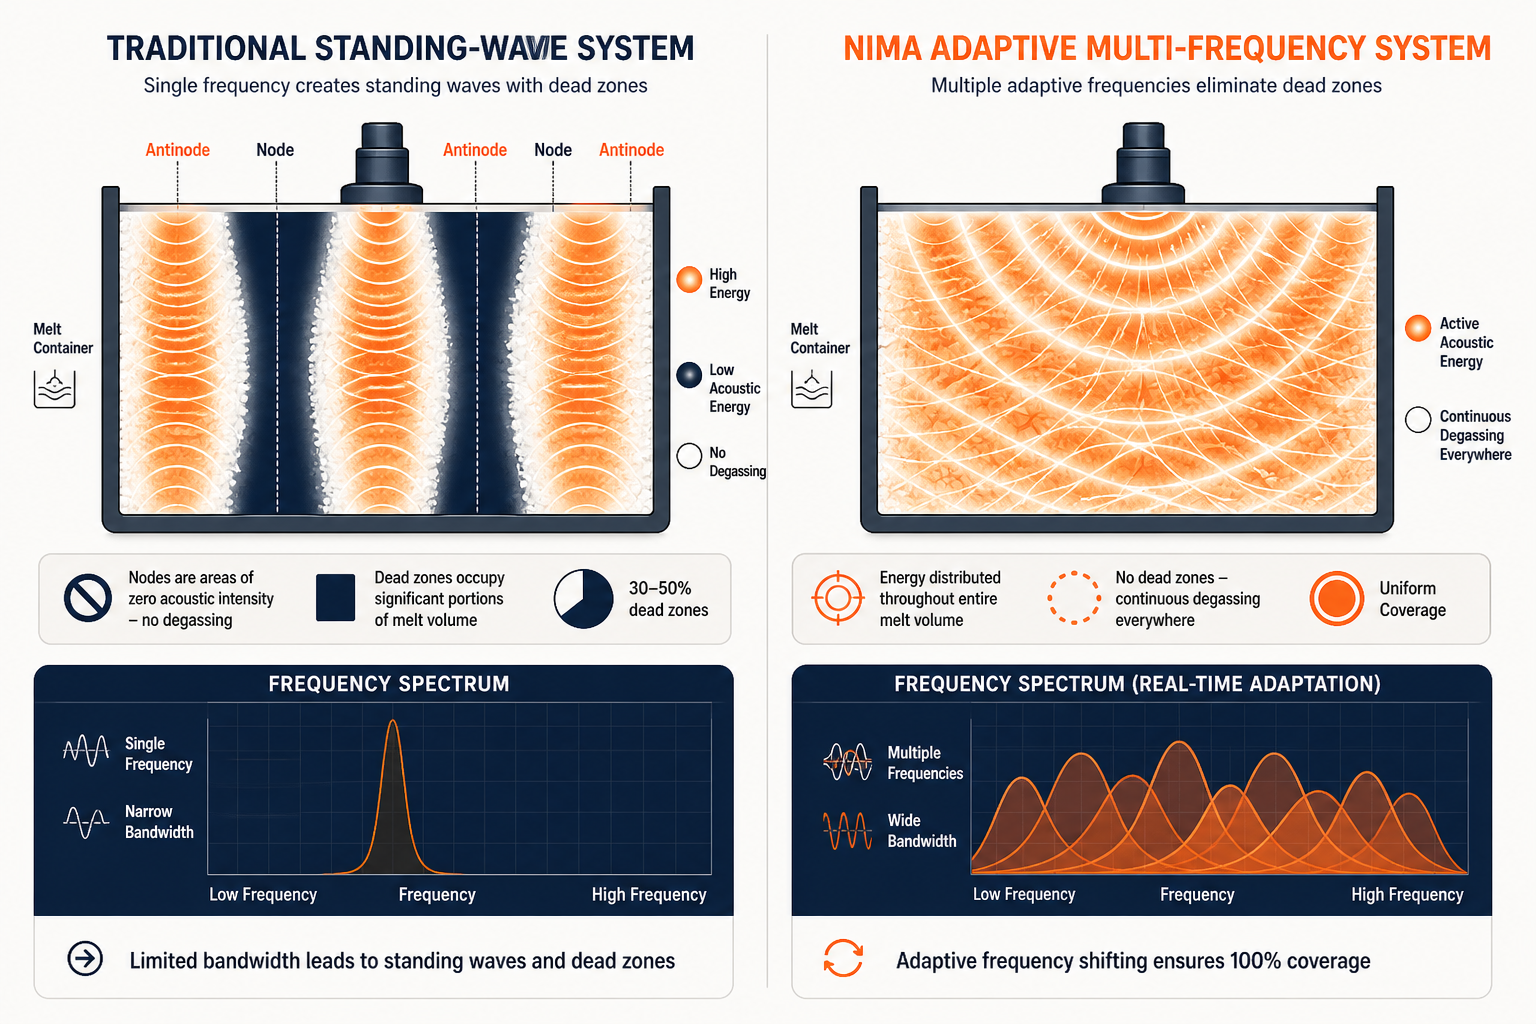
È qui che la teoria incontra la pratica. Il trattamento ultrasonico su scala di laboratorio (lotti di prova da 1–10 kg) è stato dimostrato per decenni. La scala industriale—forni per vetro fuso da 500 kg a oltre 1 tonnellata—è dove la maggior parte dei sistemi ultrasonici fallisce, ed è qui che la tecnologia NIMA (No-standing-wave Intelligent Multi-frequency Architecture) di Sialon Ceramics, sviluppata in collaborazione con Aktive Arc Ultrasonics come partner di integrazione di sistema, ha ottenuto una svolta.
L'architettura del generatore NIMA
Specifiche:
- Potenza in uscita: 1–5 kW (configurabile in base al volume del fuso)
- Frequenza operativa: 20–30 kHz (multifrequenza adattiva)
- Raffreddamento: Trasduttori piezoelettrici raffreddati ad aria o ad acqua
- Interfaccia di controllo: Controllore logico programmabile (PLC) con rilevamento in tempo reale delle onde stazionarie e modulazione di frequenza
Sonotrodi ceramici proprietari
Il sonotrodo (la punta del trasduttore che accoppia l'energia acustica nel vetro fuso) è il componente decisivo. Il vetro fuso a 1.200–1.450°C è chimicamente aggressivo e termicamente brutale. I sonotrodi tradizionali in grafite si ossidano e si degradano. Il tungsteno e il molibdeno sono fragili e soggetti a fratture sotto shock termico. Il titanio si diffonde nel vetro e lo contamina.
Soluzione di Sialon Ceramics: Sonotrodi ceramici sviluppati internamente che combinano sialon (ossinitruro di silicio e alluminio) e droganti proprietari. Proprietà:
- Non bagnabilità: Il vetro fuso non aderisce alla superficie ceramica; nessun accumulo o incrostazione che attenui la trasmissione acustica.
- Durabilità termica estrema: Resiste a cicli ripetuti a 1.200–1.450°C senza crepe. La tenacità alla frattura è 2–3 volte superiore rispetto alle alternative in grafite.
- Elevato modulo di Young: L'adattamento dell'impedenza acustica massimizza il trasferimento di energia nel fuso. Perdite acustiche inferiori rispetto alla grafite.
- Durata comprovata: Le implementazioni industriali mostrano oltre 5 anni di funzionamento continuo prima che l'erosione richieda la sostituzione. I sonotrodi in grafite durano tipicamente 6–12 mesi.
Comprovata esperienza su larga scala
Sialon Ceramics ha implementato sistemi NIMA in forni industriali per vetro che trattano fino a 400 kg per ciclo, la più grande implementazione documentata di degasazione ultrasonica su scala industriale. Una valutazione indipendente sottoposta a revisione paritaria (Springer, 2026) ha confermato:
- Efficienza di degassificazione: 20% più veloce rispetto ai metodi rotativi/chimici
- Riduzione della porosità: 75–85% dei gas disciolti rimossi;
- Inclusioni di ossido: riduzione di 6 volte rispetto al basale, 2 volte rispetto alla sola affinazione chimica
- Proprietà meccaniche: Carico di snervamento +210 MPa, resistenza a trazione +303 MPa, allungamento +6% (misurati su provini fusi)
Per i forni per vetro, vale la stessa fisica: le velocità di dissoluzione di idrogeno e ossigeno, le dinamiche delle bolle di cavitazione e i flussi acustici funzionano in modo identico nel vetro fuso come nell'alluminio fuso. Le implementazioni in fase iniziale presso produttori di vetro speciale (laboratori di borosilicato, vetro float di grado ottico) riportano guadagni di efficienza e miglioramenti di qualità simili.
Il compromesso: quando l'affinazione chimica ha ancora senso
La sgasatura ultrasonica non è una soluzione universale: nessuna tecnologia lo è. L'affinazione chimica rimane la scelta giusta se:
- Il tuo forno è piccolo (lotti <50 kg) e il costo del capitale supera i risparmi energetici.
- La vostra composizione è molto semplice (vetro standard per contenitori soda-calce) dove una porosità residua di 50–80 ppm è accettabile.
- Il vostro impianto non dispone di infrastruttura di alimentazione elettrica esterna per un sistema ultrasonico da 1–5 kW (anche se questo è raro nei mercati sviluppati).
Per tutto il resto: vetro ottico, vetreria da laboratorio in borosilicato, composizioni speciali, qualsiasi applicazione in cui i difetti legati alla porosità affliggono attualmente i tassi di scarto: la degassificazione ultrasonica ha superato la soglia da “bello da avere” a “difficile da giustificare non farla.”
Per Iniziare con la Degasazione Ultrasonica del Vetro Fuso: cosa valutare
Se stai considerando la degassificazione ultrasonica per il tuo forno:
- Misura la tua porosità attuale. Misura il contenuto di gas disciolto nel tuo fuso (estrazione sotto vuoto, test dell'indice di densità o opacità ottica se punti ad applicazioni ottiche). Stabilisci i tassi di difettosità attuali e gli scarti attribuibili alla porosità.
- Contatta Sialon Ceramics per una prova pilota. Offrono webinar gratuiti e consulenza tecnica per valutare la tua specifica composizione e il volume del forno. Una prova di 1–2 settimane su una campagna non critica ti fornisce dati reali: i tuoi numeri di porosità, la riduzione dei difetti, il tuo impatto energetico.
- Modella il ritorno finanziario. Considera i risparmi energetici (15–30%), la riduzione degli scarti (miglioramento del tasso di difetti), l'aumento della produttività (cicli di degasaggio più rapidi) e il costo delle apparecchiature. La maggior parte dei produttori di medie dimensioni vede un ritorno dell'investimento in 18–36 mesi.
- Pianifica l'integrazione del sonotrodo. I sistemi NIMA si montano direttamente nei portelli o nei punti di accesso esistenti del forno. L'installazione è semplice (pochi giorni di fermo), e il sonotrodo in ceramica richiede una manutenzione minima rispetto agli ingranaggi in grafite o rotativi.
Prova le ceramiche Sialon – avvia il tuo progetto pilota di degasaggio
Sialon Ceramics ha dedicato due decenni a perfezionare il trattamento ultrasonico del vetro fuso. I loro generatori industriali NIMA e i sonotrodi ceramici proprietari hanno dimostrato una superiore efficienza di degasaggio, risparmio energetico e qualità ottica alla scala che conta: forni da 500+ kg che processano composizioni impegnative. Se stai lottando con difetti legati alla porosità, costi energetici della raffinazione tradizionale o pressioni normative sugli additivi chimici, hanno risolto il problema. Visita il loro sito web, partecipa a un webinar e richiedi una valutazione tecnica per la tua applicazione specifica.
Domande frequenti
Il trattamento ultrasonico danneggerà i refrattari del mio forno per vetro?
No. L'energia ultrasonica è puramente vibrazione acustica, non termica. Il sonotrodo vibra a 25 kHz alla temperatura del fuso, senza riscaldamento esterno. I sistemi NIMA di Sialon Ceramics operano in sicurezza all'interno dei regimi termici standard del forno.
Posso installare un sistema a ultrasuoni in un forno esistente?
Sì. I generatori NIMA si montano nei portelli di accesso standard del forno. L'installazione richiede tipicamente 2–3 giorni di fermo. Non è necessaria alcuna riprogettazione del forno, rendendo l'adeguamento semplice per gli impianti operativi.
La degasazione a ultrasuoni funziona su tutte le composizioni di vetro?
Sì, in pratica. La fisica della cavitazione - nucleazione delle bolle, streaming acustico, getti di collasso - è indipendente dalla composizione. Il vetro sodico-calcico, il borosilicato, la silice fusa e il vetro al piombo speciale rispondono tutti in modo prevedibile. Le composizioni a viscosità estremamente elevata degradano leggermente l'efficienza ma rimangono trattabili.
How often do ceramic sonotrodes need replacement?
I sonotrodi in ceramica Sialon durano tipicamente 5+ anni in servizio industriale continuo (8.000+ ore operative), 5–10 volte di più rispetto alle alternative in grafite. La sostituzione è un semplice cambio con bulloni che non richiede attrezzi specializzati.
Qual è il tipico requisito di potenza elettrica per i sistemi NIMA?
I generatori NIMA funzionano con alimentazione industriale trifase standard a 1–5 kW (configurabile in base al volume del fuso). Le versioni raffreddate ad aria richiedono ventilazione ambiente; le versioni raffreddate ad acqua richiedono infrastruttura per l'acqua di raffreddamento ma sono più compatte.