
La porosità da idrogeno indebolisce le fusioni in alluminio e causa difetti di qualità. La cavitazione ultrasonica crea 1 trilione di microbolle per metro cubo per estrarre l'idrogeno disciolto il 20% più velocemente rispetto ai metodi convenzionali, con una riduzione delle inclusioni di 6 volte e guadagni di resistenza misurabili.
8 agosto 2026 · 9 min di lettura
TL;DR
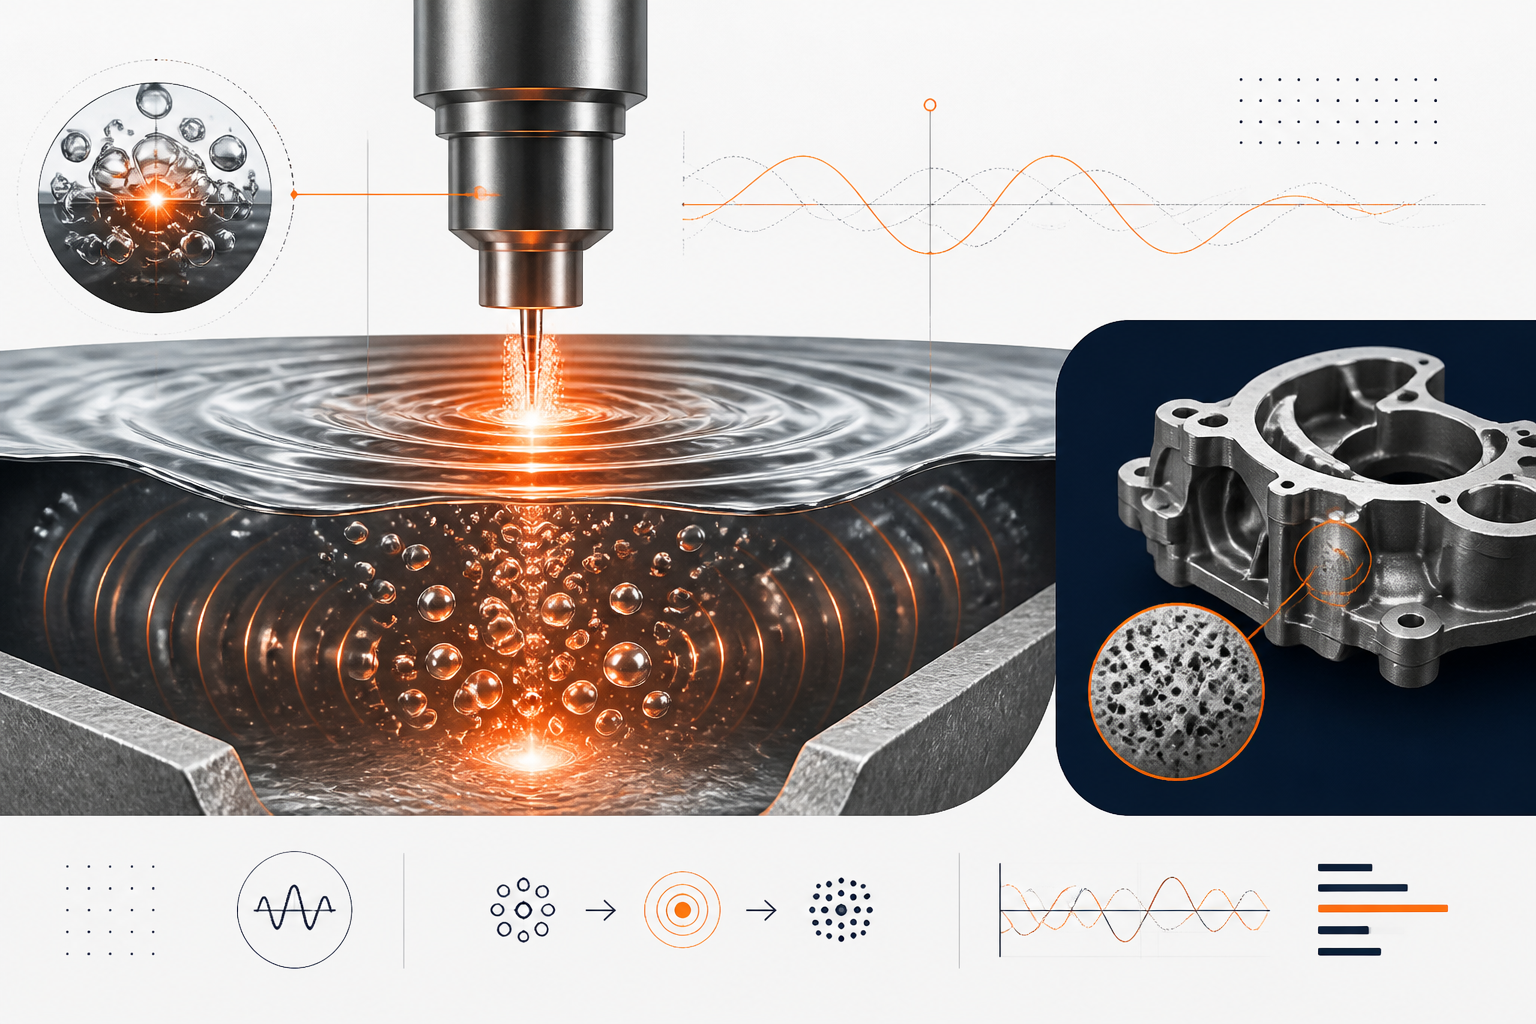
La porosità da idrogeno rimane uno dei difetti più critici nella fusione dell'alluminio, compromettendo le proprietà meccaniche e creando scarti costosi. Sebbene metodi tradizionali come l'iniezione di argon e il trattamento sottovuoto forniscano soluzioni parziali, richiedono lunghi cicli di trattamento. Inoltre consumano gas inerti e generano rifiuti significativi.
La tecnologia di cavitazione ultrasonica, sviluppata in collaborazione con Aktive Arc Ultrasonics, offre un approccio fondamentalmente diverso. La tecnologia utilizza onde acustiche per creare microbolle ad alta densità a circa 1 × 10¹¹ m⁻³. Queste microbolle forniscono un'ampia superficie per la diffusione dell'idrogeno. Il flusso acustico e i flussi a getto accelerano anche la risalita e la fuoriuscita delle bolle.
Studi su scala industriale dimostrano che la degassificazione a ultrasuoni raggiunge un'efficienza di degassificazione superiore del 20% in un terzo del tempo rispetto ai metodi convenzionali. Il processo garantisce inoltre una riduzione di 6 volte delle inclusioni di ossido e l'81% in meno di formazione di scorie.
Il risultato sono getti di qualità superiore con un carico di snervamento maggiore del 17% e un allungamento migliore di 2–3 volte. Le fonderie beneficiano anche di strutture granitiche raffinate e di un miglior controllo della porosità su scala produttiva.
Cos'è la porosità da idrogeno e perché si forma nella fusione dell'alluminio
La porosità da idrogeno – la formazione di vuoti pieni di gas all'interno dell'alluminio solidificato – è un difetto ereditato con conseguenze moderne. La fisica è semplice ma implacabile: l'alluminio fuso è un assorbitore di idrogeno. Il vapore acqueo presente nelle atmosfere dei forni e l'umidità atmosferica reagiscono con il metallo fuso producendo idrogeno gassoso disciolto. Al punto di fusione (~660°C per l'alluminio puro, 700°C tipico per le leghe commerciali), l'idrogeno è altamente solubile; il metallo “vuole” trattenerlo. Ma nel momento in cui inizia la solidificazione, la solubilità dell'idrogeno cala bruscamente. Il gas disciolto precipita fuori dalla soluzione più velocemente di quanto riesca a fuoriuscire, formando vuoti sparsi in tutta la matrice della fusione. Questi vuoti non sono benigni difetti estetici: sono siti di innesco delle fratture. Una fusione piena di porosità da idrogeno presenta:
- Ridotta resistenza alla trazione ultima (spesso dal 15–25% inferiore al previsto)
- Perdita catastrofica di allungamento (la duttilità può scendere a
- Innesco di cricche da fatica sulle superfici dei vuoti sotto carico ciclico
- Percorsi di perdita in componenti in pressione o ad alta affidabilità
- Elevati tassi di scarto e costi a valle di lavorazione/ispezione
Nella pressofusione ad alta pressione (HPDC) per applicazioni automobilistiche, dove torri ammortizzatori, monoblocchi motore e telai a scaletta devono soddisfare standard di proprietà di grado ISO, la porosità da idrogeno è la causa principale del rifiuto dei getti ai cancelli di qualità finali. Un singolo cluster di porosità può invalidare un intero componente, rendendo la prevenzione non un semplice vantaggio ma una necessità operativa.
Metodi di prevenzione tradizionali e loro limitazioni
Per decenni, le fonderie hanno perseguito tre strategie principali per combattere la porosità da idrogeno. Ognuna offre una protezione parziale, ma tutte comportano compromessi intrinseci che la moderna tecnologia a ultrasuoni affronta direttamente.
Gorgogliamento con argon (degassaggio rotativo)
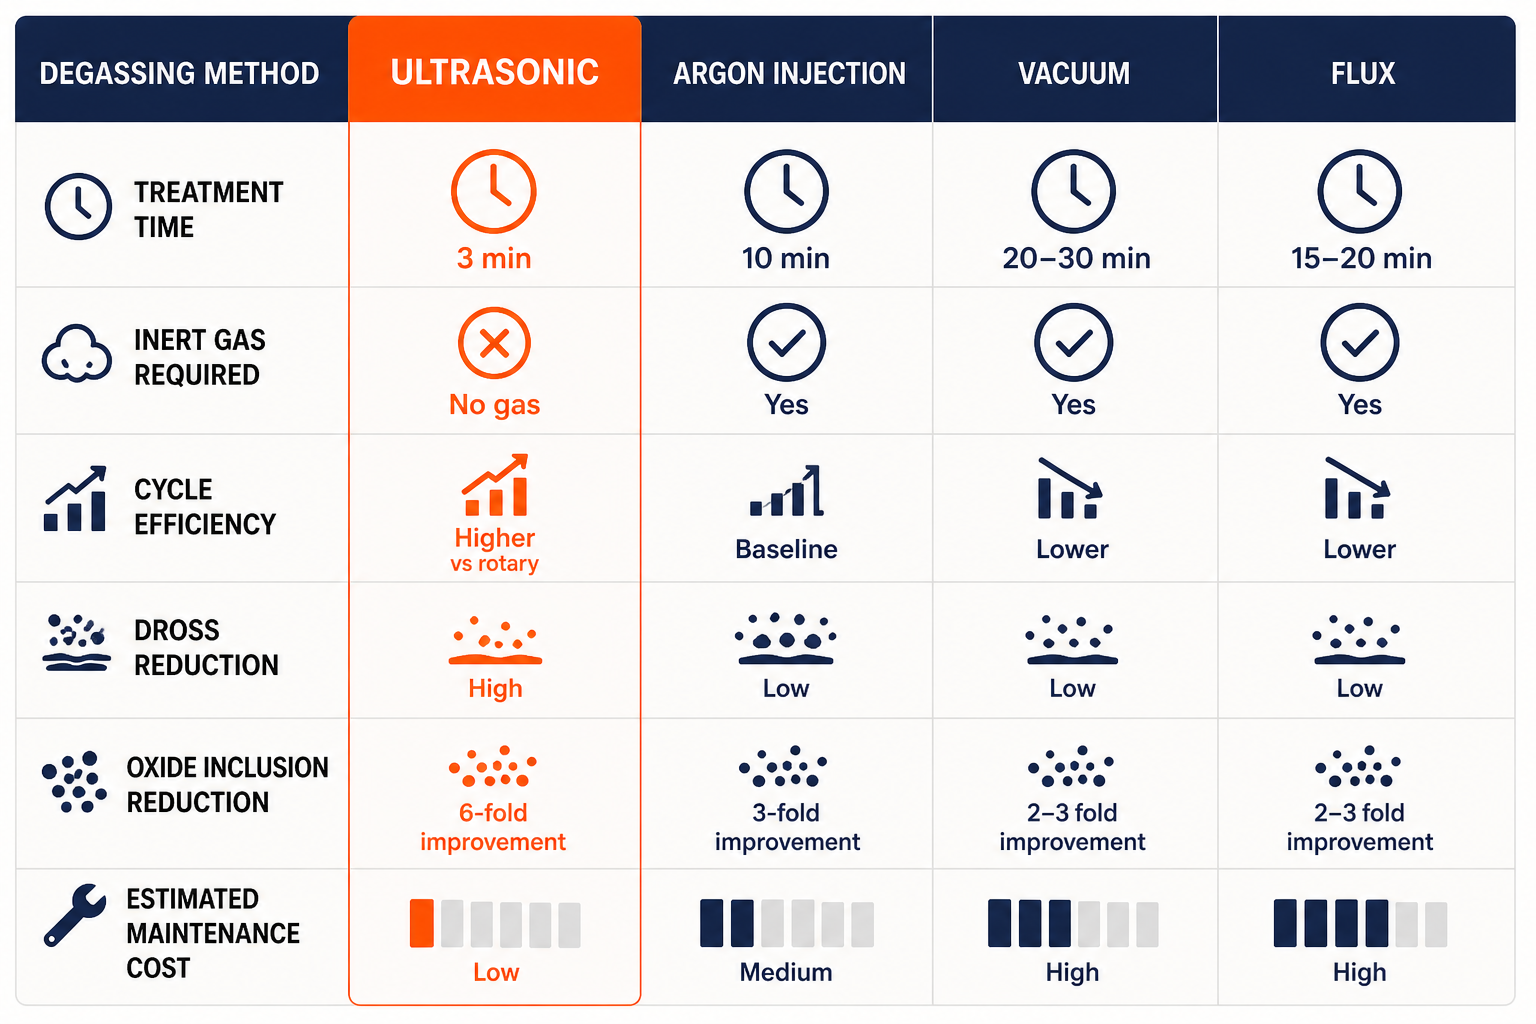
L'iniezione di argon è lo standard del settore, impiegata nelle fonderie di tutto il mondo. Una girante in grafite rotante disperde le bolle di argon attraverso il metallo fuso. Gli atomi di idrogeno diffondono in queste bolle di argon, che poi risalgono e fuoriescono. In teoria, elegante; in pratica, compromesso:
- Tempo di ciclo: 10–15 minuti per trattamento per raggiungere un indice di densità accettabile (una misura del contenuto di idrogeno)
- Consumo di gas inerte: Volume significativo di argon o azoto richiesto, con costi di smaltimento
- Degradazione della grafite: Il rotore si degrada nel tempo, diventando fragile e richiedendo sostituzioni frequenti (500–2.000 $ per rotore, più i tempi di inattività)
- Sfida delle inclusioni: Sebbene la rimozione dell'idrogeno sia ragionevole, le inclusioni di ossidi rimangono: i metodi rotativi raggiungono solo una riduzione di 3 volte degli ossidi rispetto al metallo non trattato
- Accumulo di scorie: Genera oltre 1.300 grammi di scorie per ciclo; le scorie agiscono come serbatoio di idrogeno attraverso l'adsorbimento molecolare al di sopra dei 600°C, rischiando la ricontaminazione
Trattamento sottovuoto
I tentativi di degassificazione a pressione ridotta cercano di aggirare chimicamente l'idrogeno abbassando la pressione parziale dell'idrogeno nell'atmosfera del forno. Camere a vuoto o stampi di colata assistiti da vuoto vengono utilizzati per estrarre i gas disciolti dal metallo fuso:
- Costo delle attrezzature: I sistemi a vuoto richiedono ingenti investimenti di capitale
- Scalabilità limitata: La degassificazione sottovuoto funziona bene su scala di laboratorio o con piccoli volumi di forno; le fusioni industriali da oltre 400 kg presentano vincoli termici e di dimensioni della camera
- Rimozione incompleta: L'idrogeno non fuoriesce in modo pulito sotto vuoto da solo: la solidificazione a pressione ridotta aiuta, ma non elimina l'idrogeno disciolto nel metallo fuso stesso
- Fragilità del processo: Piccole perdite nelle guarnizioni del vuoto degradano l'efficacia; la manutenzione e il monitoraggio sono rigorosi
Flussaggio
Additivi chimici fondenti (tipicamente composti a base di cloro o fluoro) vengono introdotti nel metallo fuso per rilasciare gas che rimuovono l'idrogeno dall'alluminio:
- Dipendente dalla chimica: L'efficacia varia con la composizione della lega, la temperatura del fuso e la selezione del flusso
- Compromesso sulle inclusioni: Sebbene alcuni flussi riducano il contenuto di idrogeno, possono introdurre nuove inclusioni (residui salini) che richiedono ulteriori fasi di rimozione
- Portabilità limitata: Il solo trattamento con flussi non risolve la formazione di porosità durante la solidificazione: è più efficace come pre-trattamento abbinato alla degassificazione sottovuoto o rotativa
- Preoccupazione ambientale: Il rilascio di cloro e fluoro durante il riscaldamento solleva problemi di qualità dell'aria e di sicurezza sul lavoro
Il filo conduttore: Tutti e tre i metodi trattano i sintomi. Tentano di estrarre l'idrogeno dal bagno di fusione o di ridurne la solubilità, ma sono lenti, consumano risorse, generano rifiuti e non sono all'altezza del controllo delle inclusioni. Nessuno di essi altera fondamentalmente la termodinamica della precipitazione dell'idrogeno durante la solidificazione.
Il meccanismo di cavitazione ultrasonica: eliminare l'idrogeno per via ingegneristica
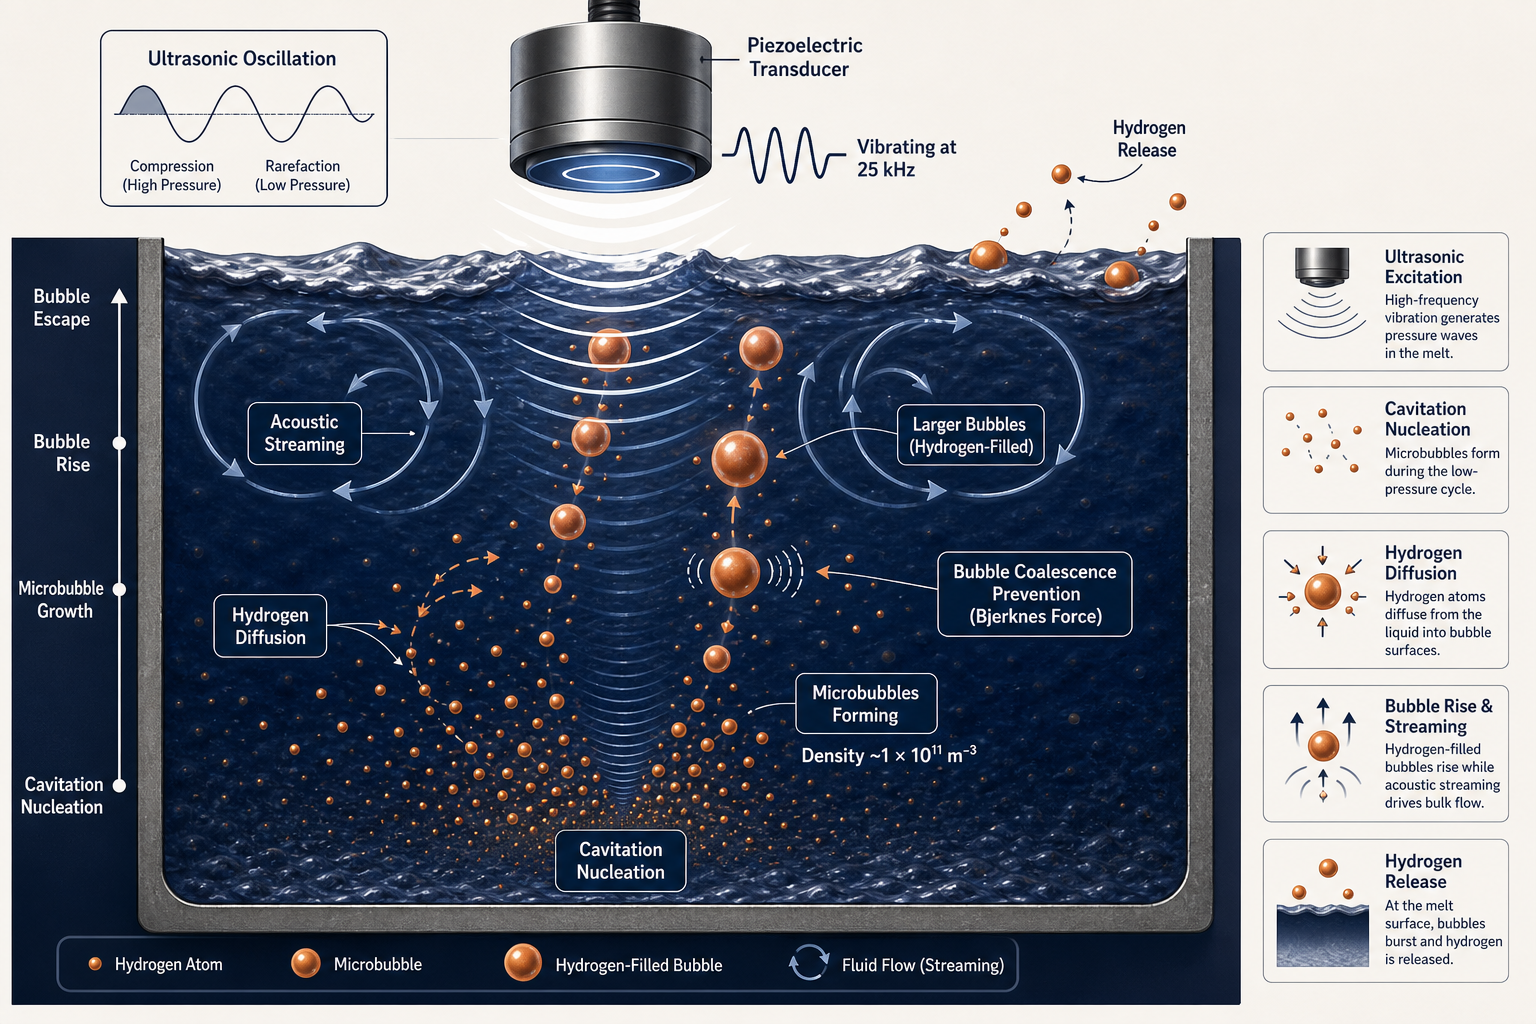
La degassificazione a ultrasuoni segue un percorso radicalmente diverso. Invece di combattere con la chimica dell'idrogeno, sfrutta la fisica della cavitazione: la formazione e il collasso di bolle microscopiche sotto onde di pressione acustica. Quando un trasduttore piezoelettrico vibra a 25 kHz (una frequenza ottimizzata per la cavitazione nei metalli fusi), genera cicli di pressione acustica. Durante il semiciclo di bassa pressione, la pressione nel liquido scende al di sotto della pressione di vapore saturo e compaiono vuoti: bolle di cavitazione. Queste bolle poi collassano violentemente durante il semiciclo di alta pressione, rilasciando un'enorme quantità di energia e creando le condizioni per la rimozione dell'idrogeno su una scala completamente diversa.
Nucleazione di microbolle e densità di popolazione
Ecco l'intuizione cruciale: la cavitazione ultrasonica crea popolazioni di bolle di densità straordinaria, circa 1 × 10¹¹ bolle per metro cubo. Questo non è un valore approssimativo; è stato misurato tramite imaging a raggi X con sincrotrone della dinamica di collasso della cavitazione nell'alluminio fuso. Ogni bolla è microscopica (tipicamente 50–500 micrometri) e ognuna rappresenta un "sito di diffusione" dove gli atomi di idrogeno possono migrare. Confrontatelo con la degassificazione rotativa: un girante crea bolle di scala millimetrica o centimetrica, in numero molto inferiore, con un'area superficiale totale inferiore di ordini di grandezza. Il vantaggio degli ultrasuoni è quantificato: la popolazione di bolle di cavitazione fornisce un'area superficiale circa 1.000× maggiore per la diffusione dell'idrogeno rispetto alle nuvole di bolle convenzionali.
Gli atomi di idrogeno, disciolti nell'alluminio fuso che circonda ogni microbolle, sono termodinamicamente “spinti” verso queste superfici delle bolle attraverso gradienti di concentrazione. Una volta raggiunta la superficie della bolla, si ricombinano in idrogeno molecolare (H₂) e attraversano l'interfaccia gas-liquido, entrando all'interno della bolla. La bolla ora trasporta idrogeno che non aveva prima e, cosa cruciale, questo idrogeno salirà con la bolla invece di rimanere disciolto nel metallo.
Flusso acustico: movimento e distribuzione del fluido in massa
La cavitazione non avviene in isolamento. Il violento rilascio di energia dal collasso delle bolle genera quello che è noto come flusso acustico-un flusso persistente e diretto del metallo liquido indotto dalle onde acustiche. Questa non è turbolenza; è un modello di circolazione costante che attraversa l'intero volume della massa fusa.
Il flusso acustico svolge due funzioni critiche:
- Trattamento uniforme: Senza di esso, la cavitazione sarebbe localizzata vicino al sonotrodo (il corno vibrante a contatto con il metallo fuso). Il flusso garantisce che il metallo ricco di idrogeno proveniente da tutto il volume del forno venga continuamente rinnovato nella zona ad alta cavitazione, per poi essere allontanato. Ogni regione del metallo fuso subisce l'azione di degassificazione, non solo le aree immediatamente adiacenti al sonotrodo.
- Trasporto delle bolle: Il flusso non si limita a trasportare l'idrogeno disciolto: accelera la velocità di risalita delle bolle piene di idrogeno, riducendo il tempo che trascorrono nel bagno di fusione e diminuendo il rischio che l'idrogeno si ridisciolga durante la risalita delle bolle.
Diffusione dell'idrogeno nelle bolle: un processo a cascata
La popolazione di microbolle e il flusso acustico creano una cascata di rimozione dell'idrogeno:
- Fase 1 (0–1 minuto): Un gradiente ad alta concentrazione tra l'idrogeno disciolto e l'interno delle bolle favorisce una rapida diffusione nella prima generazione di bolle di cavitazione. L'indice di densità (una misura diretta del rischio di porosità da idrogeno) diminuisce bruscamente.
- Fase 2 (1–2 minuti): Man mano che le bolle iniziali salgono e fuoriescono, nuove bolle di cavitazione si formano continuamente (il trasduttore a 25 kHz vibra a 25.000 cicli al secondo). Ogni nuova popolazione di bolle continua a diffondere idrogeno dal metallo circostante. Il flusso acustico riporta il metallo ricco di idrogeno nella zona di cavitazione.
- Fase 3 (2–3 minuti): La concentrazione di idrogeno disciolto raggiunge un plateau: l'ulteriore rimozione diventa più lenta man mano che il gradiente di concentrazione motore si appiattisce. Questo è il punto finale naturale di un ciclo di trattamento di 3 minuti.
Studi industriali mostrano una riduzione del 75% dell'indice di densità (contenuto di idrogeno) in soli 3 minuti, rispetto a una riduzione del 56% con la degassificazione rotativa in 10 minuti: un guadagno di efficienza del 20% ottenuto in un terzo del tempo.
Risalita e fuga delle bolle: getti a flusso e rimozione degli ossidi
Ecco un vantaggio inaspettato: quando le bolle di cavitazione collassano, generano intensi getti-flussi localizzati con velocità che raggiungono centinaia di metri al secondo. Questi getti sono abbastanza potenti da rompere i film protettivi di ossido che ricoprono le inclusioni di ossido di alluminio (Al₂O₃) sulle superfici delle inclusioni.
Le inclusioni di ossido sono appiccicose: sono tenute insieme da deboli forze intermolecolari e circondate da film protettivi di ossido che resistono all'adesione alle bolle di gas in risalita. Nella degassificazione rotativa, le inclusioni rimangono in gran parte sospese nel bagno o affondano. Nella degassificazione a ultrasuoni, i getti di cavitazione rompono questi film, permettendo alle inclusioni di aderire direttamente alle bolle di idrogeno in risalita e di galleggiare in superficie come parte della scoria. L'analisi PoDFA (Porous Disc Filtration Apparatus, una misura quantitativa delle inclusioni) mostra una riduzione di 6 volte del contenuto di ossido di alluminio- rispetto a 3 volte per la degassificazione rotativa.
Il risultato è un bagno non solo impoverito di idrogeno, ma anche privato delle inclusioni di ossidi che altrimenti rimarrebbero e diventerebbero siti di nucleazione della porosità durante la solidificazione.
Risultati pratici: miglioramenti qualitativi dal trattamento a ultrasuoni
La fisica si traduce direttamente in miglioramenti misurabili della qualità dei componenti colati e delle prestazioni meccaniche. Ecco cosa osservano le fonderie quando passano dalla degassificazione rotativa al trattamento a ultrasuoni:
Porosità ridotta e densità migliorata
Uno studio su scala industriale su fusioni di lega Al-Si-Cu da 400 kg (la composizione di riferimento alluminio-silicio-rame utilizzata nell'HPDC automobilistico) ha confrontato il trattamento a ultrasuoni con il degassaggio convenzionale a girante+azoto:
Risultati dell'indice di densità (misura diretta del contenuto di idrogeno):
- Ultrasuoni: 10,3% → 2,6% in 3 minuti (riduzione del 75%)
- Rotativo (girante+N₂): 10,5% → 4,6% in 10 minuti (riduzione del 56%)
Questo guadagno di efficienza del 20% è la diretta conseguenza della superficie delle bolle 1.000 volte maggiore e della diffusione guidata dal flusso acustico. Il tempo di ciclo di 3 minuti significa che una fonderia può trattare 8 fusioni all'ora invece di 6 — un vantaggio immediato di produttività — producendo getti più densi e affidabili.
Inoltre, la formazione di scorie è diminuita dell'81% (da 1.300 g a 245 g per ciclo). Poiché le scorie agiscono come un serbatoio di idrogeno, una minore formazione di scorie previene la ricontaminazione da idrogeno durante la fase di raffreddamento: un vantaggio sottile ma critico per la stabilità della massa fusa.
Maggiore resistenza e duttilità
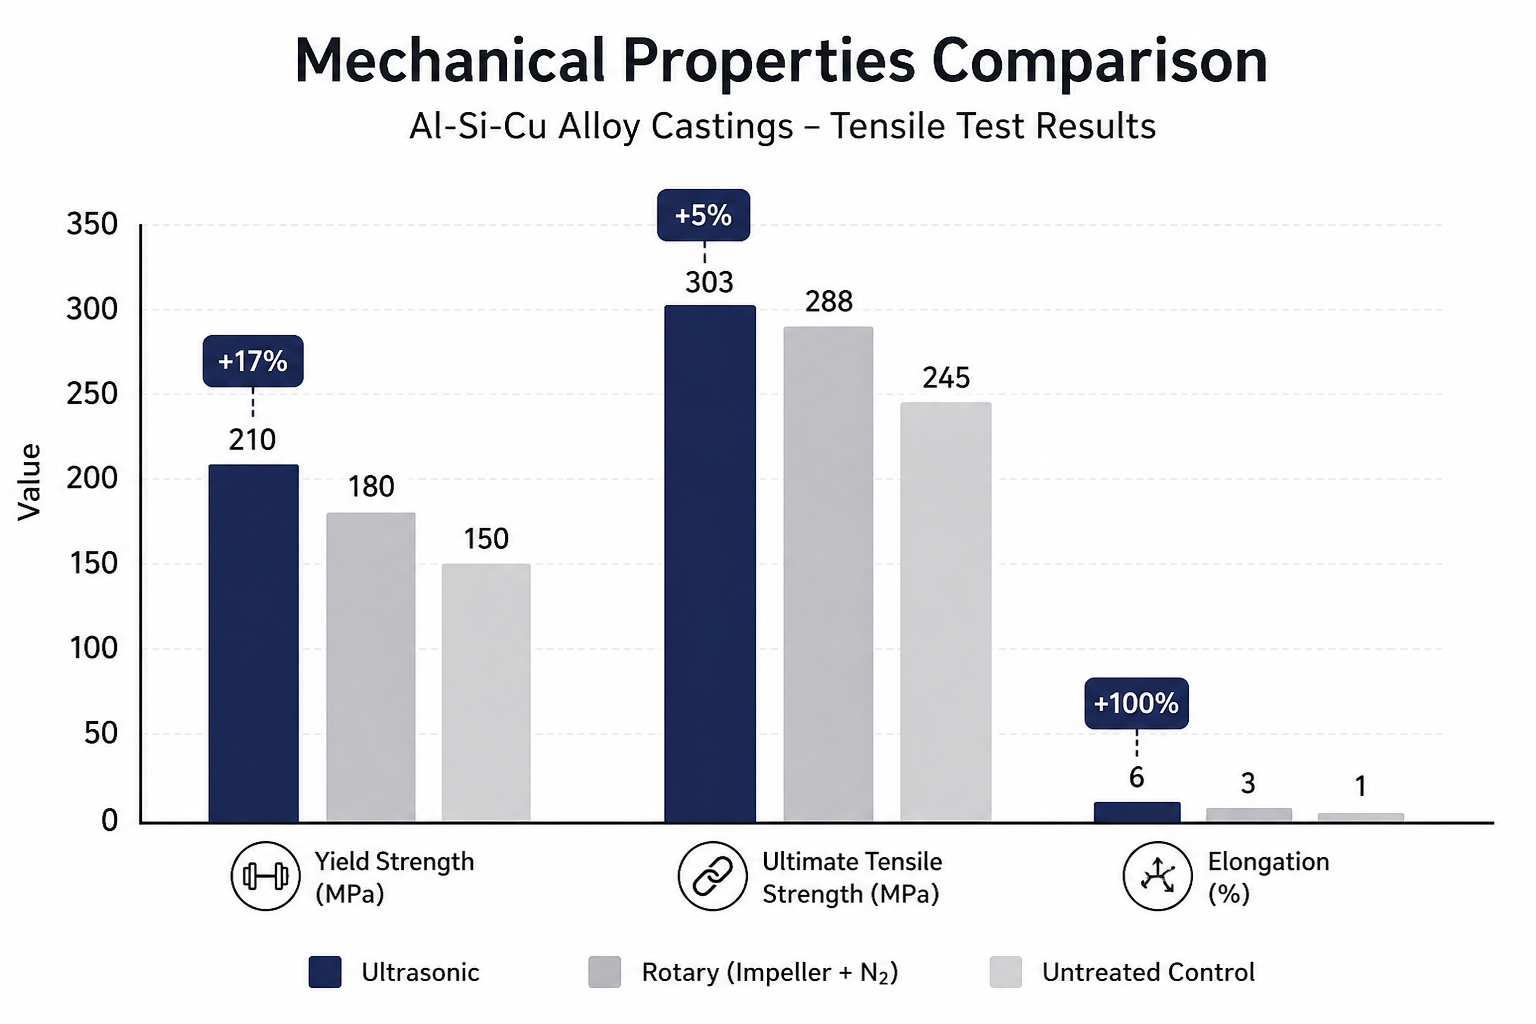
La riduzione della porosità non è semplicemente una metrica di densità; si manifesta come reale resistenza meccanica. Le prove di trazione su componenti fusi prodotti da fusioni trattate con ultrasuoni rispetto a fusioni trattate con rotazione hanno rivelato:
| Proprietà | Trattato con ultrasuoni | Trattato con rotazione | Miglioramento |
|---|---|---|---|
| Carico di snervamento (YS) | 210 MPa | 180 MPa | +17% |
| Resistenza a trazione ultima (UTS) | 303 MPa | 288 MPa | +5% |
| Allungamento | 6% | 3% | +100% |
L'aumento del 17% del carico di snervamento è sostanziale per le applicazioni strutturali. L'allungamento - la misura della duttilità - è passato dal 3% al 6%, raddoppiando la capacità del metallo di assorbire la deformazione prima della frattura. Questo è il vantaggio pratico di un minor numero di siti di innesco della porosità: il materiale non cede più prematuramente sulle superfici dei vuoti sotto carico.
Affinamento della microstruttura e finitura superficiale
Oltre al controllo dell'idrogeno, lo streaming acustico indotto dalla cavitazione ha un beneficio secondario: induce la nucleazione eterogenea durante la solidificazione, con conseguente struttura del grano più fine e orientata in modo più uniforme. L'analisi microstrutturale di getti industriali ha mostrato:
- Dimensione ridotta delle particelle intermetalliche (gli intermetallici sono fasi fragili; dimensione minore = maggiore tenacità)
- Bordi di grano raffinati (crescita del grano equiassica, anziché colonnare)
- Segregazione ridotta lungo l'asse centrale (distribuzione più uniforme della lega attraverso il volume del getto)
Questo effetto di raffinazione del grano è un vantaggio gratuito insieme alla rimozione dell'idrogeno: la degassificazione rotativa non lo offre. Per getti a parete sottile o con geometria complessa, la microstruttura raffinata consente agli ingegneri di ridurre lo spessore delle pareti o aggiungere dettagli che altrimenti sarebbero a rischio di cedimento.
Migliora anche la finitura superficiale. Con meno vuoti e inclusioni sotto la superficie, i getti richiedono meno lavoro di finitura e le superfici finite sono più uniformi. Per componenti estetici o a tolleranza stretta, questo riduce i costi di lavorazione secondaria.
Perché il trattamento a ultrasuoni è la soluzione industriale più pulita ed efficiente
Quando si valutano gli approcci di degassaggio rispetto ai reali vincoli produttivi, la cavitazione ultrasonica emerge come il chiaro leader in termini di efficienza su più dimensioni:
Velocità e produttività
3 minuti rispetto a 10+ minuti rappresentano una riduzione del tempo ciclo del 65%. Per una fonderia HPDC ad alto volume che processa oltre 50 fusioni per turno, ciò si traduce direttamente in un aumento della produzione di getti. Su scala, un singolo sistema a ultrasuoni può spesso sostituire due sistemi rotativi, riducendo l'ingombro degli impianti e l'onere di manutenzione.
Impatto ambientale
Nessun gas inerte richiesto. La degassificazione rotativa consuma argon o azoto, gas che, sebbene inerti, comportano comunque costi di estrazione, liquefazione, stoccaggio e smaltimento. Il trattamento a ultrasuoni richiede solo elettricità e raffreddamento ad acqua per il trasduttore. Una fonderia che passa dalla degassificazione rotativa a quella a ultrasuoni elimina l'approvvigionamento annuale di gas inerte, il rischio di stoccaggio e il rilascio in atmosfera. Per le operazioni in regioni con obblighi di conformità ambientale sulle emissioni gassose, questo vantaggio è sostanziale.
Inoltre, una formazione di scorie inferiore dell'81% significa molti meno rifiuti da smaltire. Le scorie sono classificate come pericolose (possono contenere particelle di alluminio metallico che reagiscono esotermicamente con l'umidità) e richiedono uno smaltimento controllato. Meno scorie = minore responsabilità ambientale.
Manutenzione e durabilità
I sistemi a ultrasuoni impiegano sonotrodi ceramici proprietari anziché rotori in grafite. Le ceramiche sono non bagnabili (l'alluminio fuso non vi aderisce), dure e termicamente stabili. I rotori in grafite, al contrario, si usurano, si degradano nel bagno di fusione e possono fratturarsi sotto shock termico. I sonotrodi a ultrasuoni operano in posizione stazionaria o a lento movimento (rotazione a 2 giri/min nei sistemi più recenti), eliminando la rapida usura dovuta all'alta velocità di rotazione (750 giri/min nei sistemi rotativi). I dati sul campo mostrano che i sonotrodi ceramici durano da 3 a 5 volte più a lungo dei rotori in grafite, riducendo la frequenza di sostituzione e i tempi di fermo operativo.
Controllo delle inclusioni
La riduzione di 6 volte delle inclusioni di ossido rispetto a 3 volte per la degassificazione rotativa si traduce direttamente in meno difetti di fusione a valle. Meno vuoti interni e inclusioni significano meno componenti scartati ai cancelli di qualità finali, tassi di scarto inferiori e proprietà meccaniche più coerenti tra i lotti. Per i fornitori automobilistici che operano secondo rigidi standard ISO, questa coerenza è un vantaggio competitivo.
Scalabilità
Costo totale di proprietà
Quando si considerano il costo del capitale, il costo operativo, la manutenzione, la riduzione degli scarti e la produttività, il trattamento a ultrasuoni raggiunge tipicamente un costo inferiore per massa fusa trattata rispetto alla degassificazione rotativa entro 12–24 mesi di funzionamento. I miglioramenti in termini di velocità e qualità amplificano il vantaggio.
L'approccio moderno al controllo industriale della porosità
La porosità da idrogeno non è scomparsa perché è un fatto termodinamico, non un limite della tecnologia attuale, ma la cavitazione ultrasonica si avvicina più di qualsiasi altro metodo concorrente a ingegnerizzarla via. La combinazione di una densità di bolle senza precedenti, flusso acustico e getti di rimozione degli ossidi affronta il controllo della porosità da più angolazioni simultaneamente: rapida rimozione dell'idrogeno, scorie minime, struttura del grano raffinata e guadagni misurabili nelle proprietà meccaniche.
Per le fonderie che affrontano standard di qualità in aumento, tempi di ciclo ridotti e pressione sui costi, la degassificazione a ultrasuoni rappresenta lo stato dell'arte nel trattamento dei metalli su scala produttiva. È la soluzione più pulita (nessun gas inerte, rifiuti minimi), più veloce (3 minuti) e più efficace (guadagno di efficienza del 20%, riduzione di 6 volte delle inclusioni, +17% di resistenza) disponibile oggi.
Prova la Degassificazione Ultrasonica & l'Affinazione del Grano
Ultrasonic Degassing & Grain Refinement è lo specialista con sede in Danimarca nel trattamento ultrasonico dei metalli ad alta temperatura, operando a temperature fino a 1.800°C. I loro generatori NIMA proprietari — sviluppati insieme al partner di integrazione sistemi Aktive Arc Ultrasonics — utilizzano un'architettura a 25 kHz "no standing waves" per garantire una cavitazione uniforme su volumi di metallo fuso fino a 400 kg, eliminando le zone morte e fornendo la riduzione della porosità costante e misurabile dettagliata in questo articolo. Abbinati a sonotrodi ceramici durevoli (progettati per durare 3–5× più a lungo delle alternative in grafite), il sistema di Ultrasonic Degassing gestisce degassaggio, raffinazione del grano e micro-legatura in un unico passaggio di trattamento. Per le fonderie pronte a passare dall'iniezione convenzionale di argon alla tecnologia ultrasonica pronta per la produzione, offrono webinar tecnici gratuiti e consulenza diretta per valutare la vostra lega specifica, il volume di metallo fuso e gli obiettivi di qualità.
Domande frequenti
Che cos'è la porosità da idrogeno e perché è importante nella fusione dell'alluminio?
La porosità da idrogeno si riferisce a vuoti riempiti di gas che si formano quando l'idrogeno disciolto precipita fuori dalla soluzione durante la solidificazione dell'alluminio. Questi vuoti sono siti di innesco di fratture che riducono le proprietà meccaniche del 15–25%, causando il rifiuto delle fusioni ai cancelli di qualità. Nelle applicazioni HPDC automobilistiche (torri ammortizzatori, monoblocchi motore), la porosità da idrogeno è la causa principale di guasto dei componenti. La prevenzione è essenziale per l'integrità strutturale.
Come funziona la degassificazione a ultrasuoni rispetto all'iniezione tradizionale di argon?
La degassificazione rotativa tradizionale utilizza una girante per disperdere le bolle di argon (ciclo di 10–15 minuti, consumo significativo di gas. Il trattamento a ultrasuoni utilizza onde acustiche a 25 kHz per creare 1 trilione di microbolle per metro cubo in soli 3 minuti. Il area superficiale delle bolle 1.000× maggiore consente una rimozione dell'idrogeno più rapida del 20%, mentre il flusso acustico e i getti di cavitazione rimuovono anche le inclusioni di ossido, un vantaggio che il degassaggio rotativo non offre. Studi industriali confermano un'efficienza superiore del 20% in un terzo del tempo.
Quali sono i miglioramenti misurabili delle proprietà meccaniche derivanti dal trattamento a ultrasuoni?
Su getti in lega Al-Si-Cu da 400 kg, i componenti trattati con ultrasuoni hanno mostrato un carico di snervamento +17% (210 MPa vs. 180 MPa per il rotativo), una resistenza alla trazione ultima +5% (303 MPa vs. 288 MPa) e un allungamento raddoppiato (6% vs. 3%). Questi miglioramenti derivano da un minor numero di siti di porosità e da una microstruttura raffinata. Per i fornitori automobilistici che operano secondo rigidi standard ISO, questa coerenza migliora direttamente i tassi di difettosità e la produttività.
In che modo la formazione di scorie influisce sulla ricontaminazione da idrogeno?
Le scorie – il sottoprodotto del trattamento del metallo – agiscono come un accumulatore di idrogeno attraverso l'adsorbimento molecolare, in particolare al di sopra dei 600°C. La degassificazione rotativa genera oltre 1.300 grammi di scorie per ciclo, fornendo un serbatoio di idrogeno che può ricontaminare la massa fusa. Il trattamento a ultrasuoni produce l'81% in meno di scorie (245 g contro 1.300 g), eliminando questo rischio di ricontaminazione e mantenendo condizioni di fusione pulite più a lungo. Questo è un vantaggio critico per le fusioni ad alta affidabilità dove i livelli di idrogeno devono rimanere bassi durante la colata e la solidificazione.
E per quanto riguarda i benefici ambientali ed economici della degassificazione a ultrasuoni rispetto a quella rotativa?
I sistemi a ultrasuoni non richiedono gas inerti (eliminando l'approvvigionamento e lo smaltimento di argon/azoto), generano l'81% in meno di scorie (minore onere di smaltimento) e raggiungono tempi di ciclo più rapidi del 65% (3 min vs. 10 min), aumentando la produttività della fonderia. I sonotrodi in ceramica durano 3–5× più a lungo dei rotori in grafite, riducendo i costi di manutenzione. Il costo totale di proprietà tipicamente favorisce il trattamento a ultrasuoni entro 12–24 mesi di funzionamento. Per le fonderie soggette a mandati di conformità ambientale, l'eliminazione del consumo di gas inerti rappresenta un vantaggio normativo e operativo sostanziale.