
9 agosto 2026 · 11 min di lettura
La porosità da idrogeno, la segregazione centrale e la variabilità microstrutturale affliggono la colata continua DC. Prove pubblicate di colata DC su scala pilota mostrano che il trattamento ultrasonico elimina tutti e tre simultaneamente — ottenendo una riduzione del 50% della dimensione dei grani al centro della billetta e la soppressione dei grani piumosi nelle billette di produzione.
TL;DR
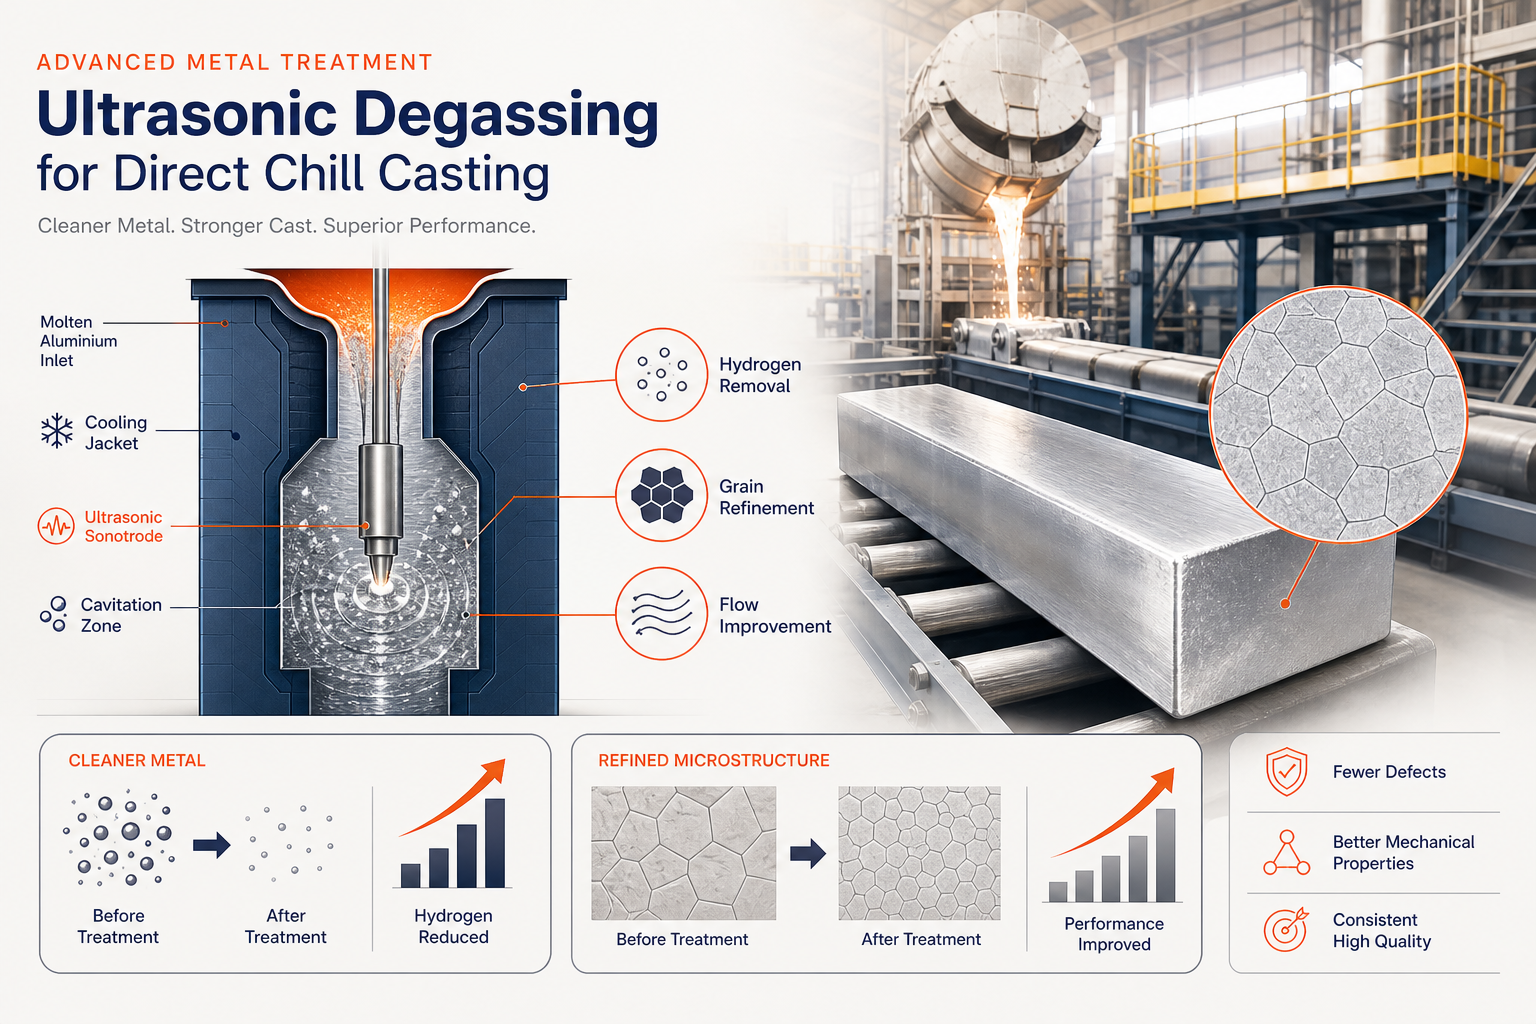
La porosità da idrogeno, la segregazione centrale e la variabilità microstrutturale hanno a lungo afflitto la colata diretta (DC). Insieme limitano le dimensioni del lingotto, la consistenza meccanica e la resa del prodotto. I metodi tradizionali di degasaggio in linea (giranti rotative, iniezione di gas) non possono affrontare tutti e tre contemporaneamente — non senza compromettere la velocità di colata o la qualità del lingotto.
Il trattamento ultrasonico applicato direttamente nel pozzetto di colata DC elimina questi vincoli. La formazione di bolle guidata dalla cavitazione rimuove l'idrogeno disciolto in 3 minuti, rispetto ai 10+ minuti dei metodi rotativi. Allo stesso tempo, lo streaming acustico affina la struttura del grano ed elimina la segregazione centrale. Prove pubblicate di colata DC su scala pilota confermano questi risultati in billette di produzione: riduzione del 50% della dimensione del grano al centro della billetta, soppressione dei grani piumosi e composizione uniforme attraverso le sezioni trasversali del lingotto.
Il generatore ultrasonico NIMA offre una tecnologia multi-frequenza adattiva, sviluppata in collaborazione con Aktive Arc Ultrasonics, specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza. Abbinato a sonotrodi ceramici in Sialon ad alta temperatura, rende possibile il trattamento ultrasonico su scala industriale — lingotti da 400+ kg — senza gas di trasporto o il carico di manutenzione delle apparecchiature rotanti.
Comprendere la colata continua verticale: il processo e le sue sfide
La colata continua verticale è il metodo fondamentale di colata semi-continua per metalli non ferrosi – alluminio, rame, magnesio. Il controllo preciso della solidificazione determina direttamente la microstruttura del lingotto e le proprietà meccaniche. Ecco come funziona:
Il metallo fuso viene versato in uno stampo raffreddato ad acqua con fondo aperto. Mentre il lingotto si forma, il guscio esterno si solidifica mentre il centro rimane liquido, creando un fronte di solidificazione stretto. Quando il lingotto emerge dallo stampo, l'acqua viene spruzzata direttamente sulla superficie del lingotto, completando la solidificazione dall'esterno verso l'interno.
Questa solidificazione controllata è un grande vantaggio — limita la macro-segregazione rispetto alla colata in fossa aperta. Ma la ristretta finestra temporale e la geometria vincolata creano tre problemi metallurgici interconnessi che affliggono le moderne operazioni di colata continua DC:
1. Porosità da idrogeno: il problema del gas disciolto
L'idrogeno è il principale gas disciolto nell'alluminio liquido. Entra attraverso la reazione chimica tra metallo fuso e vapore acqueo atmosferico, producendo allumina e gas H₂. L'asimmetria critica: l'idrogeno è molto più solubile nell'alluminio liquido che in quello solido. Durante la solidificazione, quando il metallo si raffredda al di sotto del suo punto di solvus, l'idrogeno precipita. Se la velocità di raffreddamento è troppo lenta, o la concentrazione di idrogeno troppo alta, si formano bolle di gas all'interno del solido. Questo crea porosità da gas — un difetto che degrada la resistenza a fatica, la resistenza a trazione e la resa di colata.
I metodi tradizionali in linea (iniezione di argon, degasaggio rotativo) affrontano questo problema, ma comportano compromessi intrinseci. L'argon richiede apparecchiature per il gas di trasporto e smaltimento ambientale. I giranti rotativi introducono ritardi nel tempo di residenza (10+ minuti) che rallentano i cicli di colata.
2. Segregazione centrale: Macro-segregazione al centro del lingotto
La solidificazione controllata e ristretta che caratterizza la colata DC crea un problema secondario: la regione centrale del lingotto presenta una deviazione dalla composizione nominale della lega – macro-segregazione al centro. Molteplici meccanismi contribuiscono: trasporto di massa convettivo durante la solidificazione, flusso indotto dal ritiro e sedimentazione dei grani. Il risultato è una variazione significativa delle proprietà tra il centro e la periferia del lingotto, complicando la lavorazione a valle (laminazione, estrusione) e limitando le dimensioni e la geometria dei lingotti colabili.
3. Controllo della microstruttura: affinamento del grano e formazione equiassica
I grandi grani dendritici con fasi secondarie grossolane concentrano i difetti (porosità, inclusioni, segregazione) lungo i bordi dei grani, riducendo le proprietà meccaniche e la lavorabilità. La struttura a grani fini non dendritica con grani equiassici – dimensioni uguali in tutte le direzioni – è l'obiettivo metallurgico, poiché:
- Riduce il ritiro e le cricche a caldo
- Fornisce una distribuzione più uniforme delle fasi secondarie e della micro-porosità
- Consente proprietà meccaniche superiori
L’affinazione tradizionale del grano utilizza leghe madri a base di titanio (Al-5Ti-1B), che forniscono siti di nucleazione eterogenei. Tuttavia, questo approccio funziona in modo incoerente nei lingotti di grandi dimensioni, e la quantità di affinante del grano richiesta aumenta con le dimensioni del lingotto – introducendo derive di composizione e aumenti dei costi.
Perché i metodi tradizionali di degasaggio non sono all'altezza nella colata continua verticale
Prima di esaminare le soluzioni a ultrasuoni, è utile capire perché gli approcci esistenti sono insufficienti per le moderne operazioni di colata continua verticale:
Degasaggio rotativo (a girante):
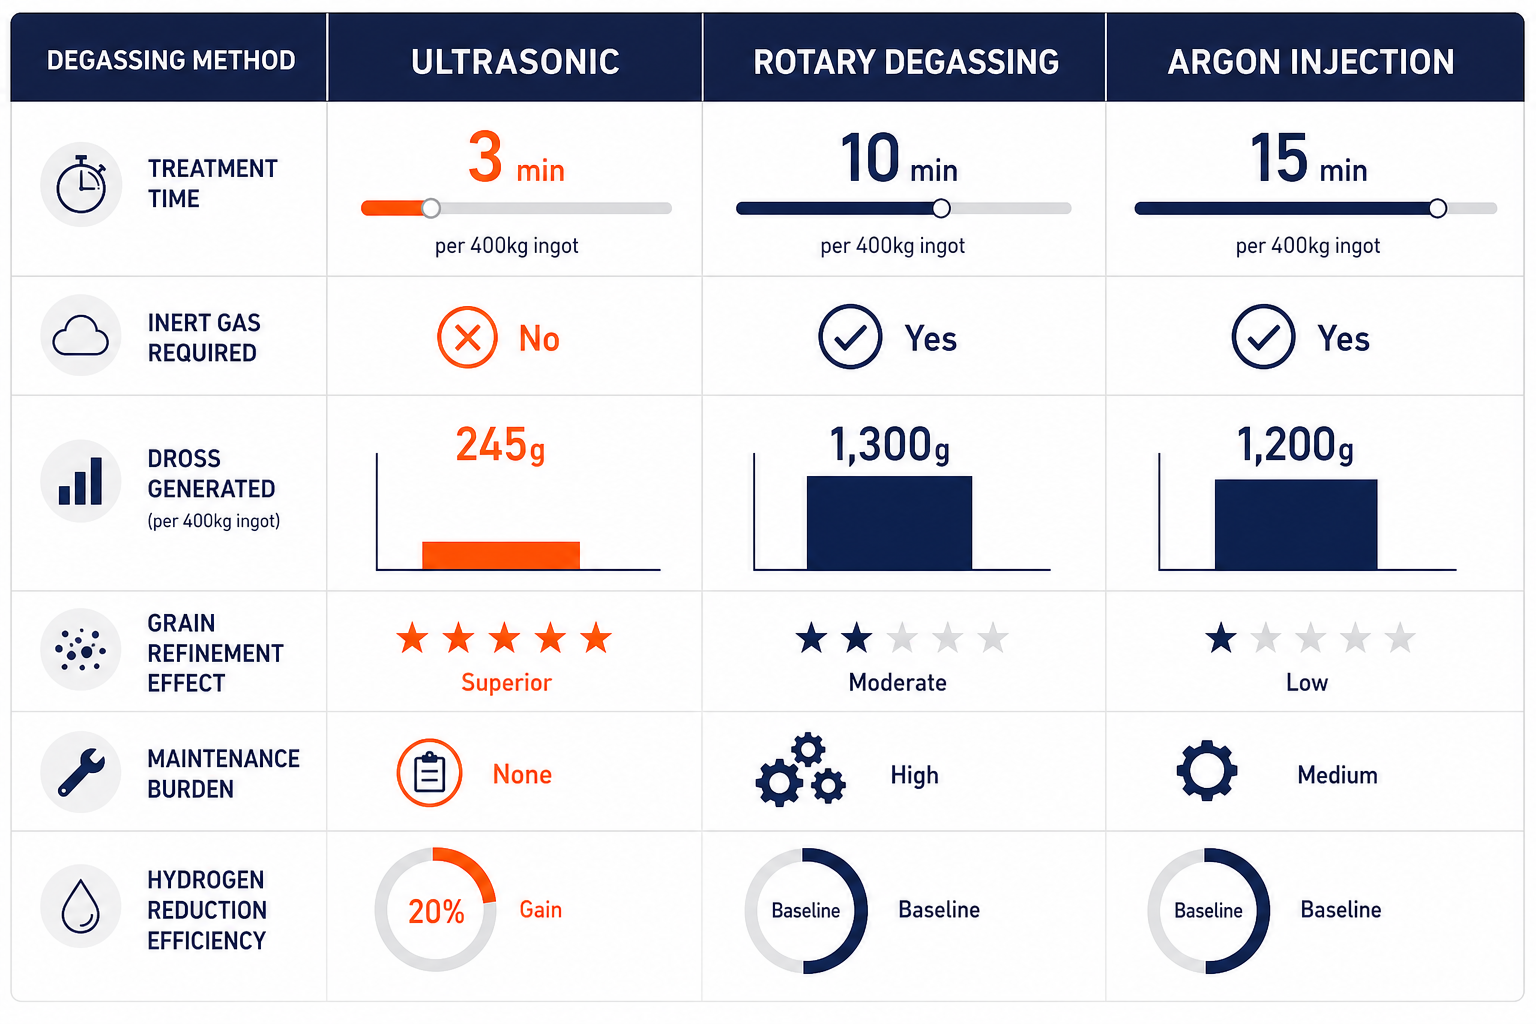
- Richiede un tempo di permanenza di 10–15 minuti nel forno prima della colata
- Introduce parti rotanti (grafite, acciaio) che richiedono manutenzione e sostituzione
- Genera elevato accumulo di scorie (1.300 g per ciclo rispetto a 245 g per gli ultrasuoni) – le scorie raccolgono idrogeno, ricontaminando il metallo fuso
- Solo degasa; non affina la struttura del grano
- I diffusori in grafite subiscono usura fragile e shock termico in servizio ad alta temperatura
Iniezione di argon o azoto:
- Richiede gas di trasporto (costo, impatto ambientale)
- Tempo di risalita delle bolle lento; il gas deve essere fornito continuamente durante tutta la finestra di colata
- Non affronta la micro-segregazione o la struttura del grano
- Inefficiente in lingotti di grandi dimensioni (zone morte dove il gas non penetra)
Colata a pressione ridotta:
- Rimuove il gas disciolto abbassando la pressione ambiente sul metallo fuso
- Efficace per la rimozione dell'idrogeno ma costoso e poco flessibile per le operazioni DC
- Non previene la segregazione centrale né affina la struttura del grano
Il limite fondamentale: nessuno di questi metodi elimina simultaneamente l'idrogeno, affina la struttura dei grani ed elimina la segregazione centrale – i tre fattori che determinano la qualità del lingotto nella colata DC. Ciascuno affronta un singolo problema in modo isolato.
Come funziona il trattamento ultrasonico nel pozzetto di colata DC
Il trattamento ultrasonico applicato direttamente nel pozzetto di colata supera queste limitazioni sfruttando la fisica della cavitazione – il collasso controllato delle bolle acustiche nel metallo liquido.
Il meccanismo di cavitazione
Quando l'energia ultrasonica (tipicamente frequenza di 25 kHz) viene introdotta nel metallo fuso tramite un sonotrodo (una sonda ceramica risonante), onde di compressione ed espansione si propagano attraverso il fuso. Questa pressione acustica innesca la cavitazione: bolle microscopiche si formano durante la fase di espansione (pressione negativa) e collassano violentemente durante la fase di compressione.
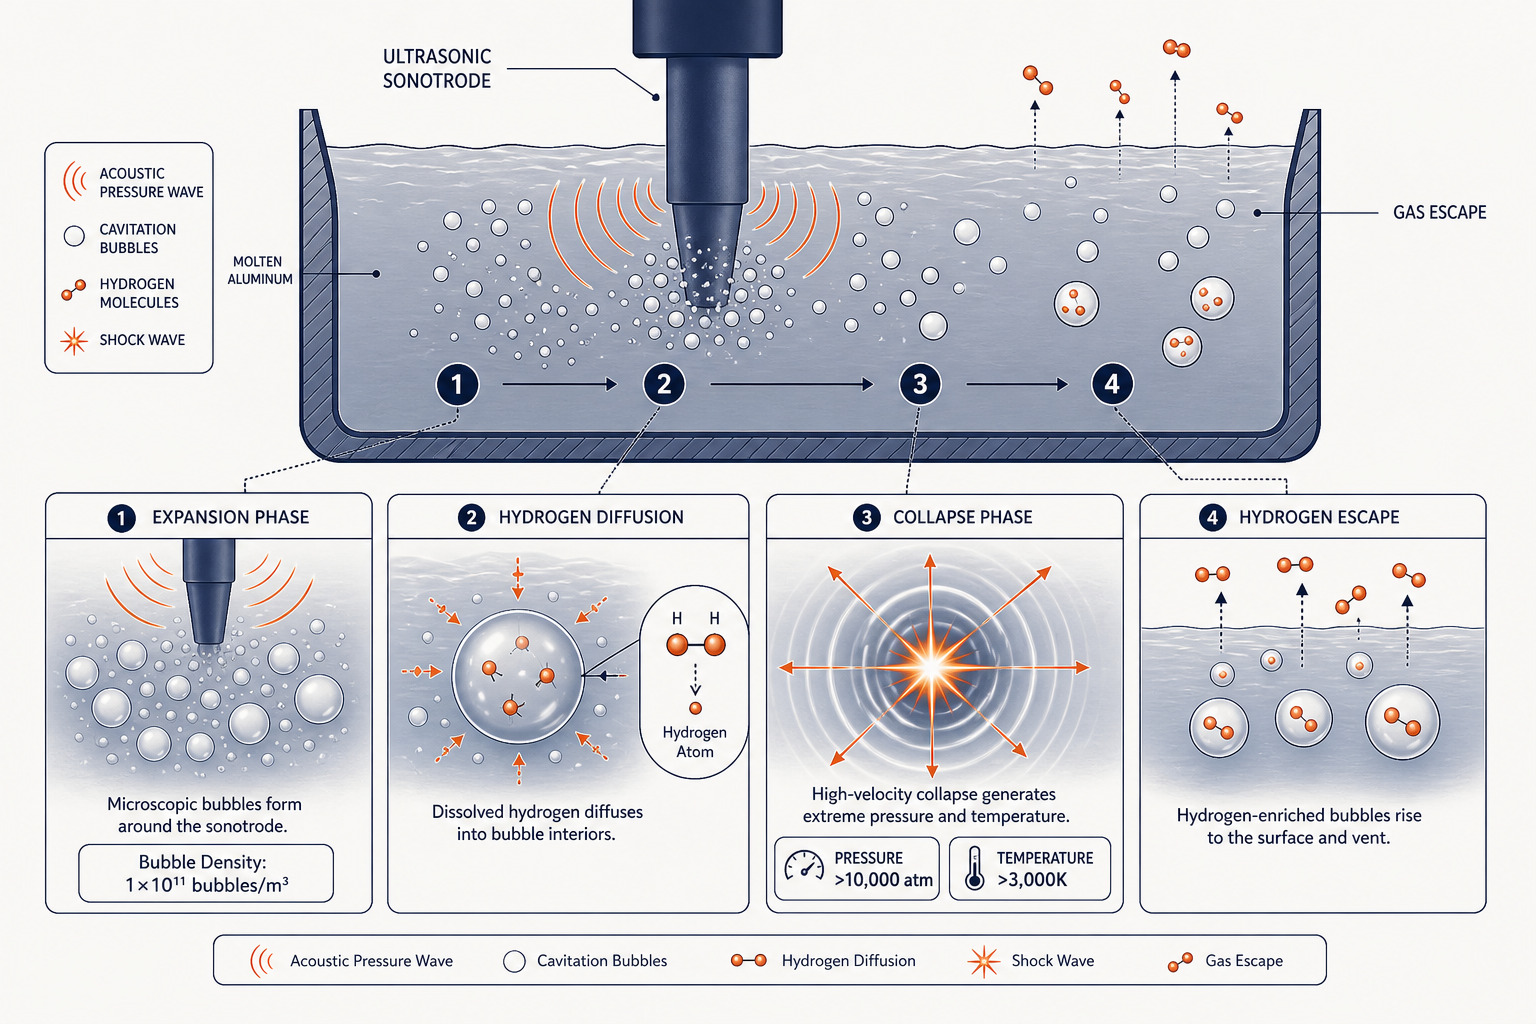
Quando una bolla di cavitazione collassa, il rilascio di energia è straordinario – le pressioni localizzate superano i 10.000 atmosfere e le temperature salgono oltre i 3.000 K. Questo crea:
Siti di nucleazione eterogenei – Le bolle in collasso generano zone localizzate ad alta pressione dove si formano nuovi cristalli solidi, fornendo modelli di nucleazione in tutta la massa fusa.
Frammentazione assistita da cavitazione – Le onde d'urto del collasso delle bolle frammentano fisicamente i dendriti in crescita, spezzandoli in frammenti più piccoli che diventano siti di nucleazione indipendenti (moltiplicazione dei grani).
Flusso acustico – Il differenziale di pressione crea movimento di massa del fluido, trasportando fisicamente l'idrogeno disciolto e gli elementi di lega attraverso il bagno metallico.
Rimozione dell'idrogeno tramite bolle di cavitazione
L'idrogeno disciolto si diffonde dal metallo fuso nelle bolle di cavitazione in espansione. La superficie enorme delle bolle di cavitazione (1 × 10¹¹ bolle/m³) aumenta notevolmente l'interfaccia gas-metallo disponibile per il trasferimento dell'idrogeno. A differenza della degassazione rotativa (che si basa sulla risalita passiva delle bolle di gas), la cavitazione crea continuamente nuove superfici di bolle. Mentre le bolle collassano e si riformano, il gas arricchito di idrogeno viene intrappolato e risale alla superficie del fuso, dove fuoriesce nell'atmosfera.
Affrontare la Segregazione Centrale: Trattamento Multi-Frequenza
I generatori NIMA di Sialon Ceramics superano questo limite con la tecnologia multi-frequenza adattiva . Variando la frequenza ultrasonica durante il trattamento, il sistema impedisce la formazione di onde stazionarie e garantisce che la cavitazione avvenga uniformemente in tutto il volume del lingotto. Questa capacità consente di eliminare la segregazione centrale su scala industriale – una novità assoluta per i lingotti trattati con ultrasuoni.
NIMA + Aktive Arc Ultrasonics: Un decennio di ingegneria condivisa
Trattare metallo fuso a 700°C+ con energia ultrasonica presenta sfide materiali estreme che nessuna singola azienda potrebbe risolvere da sola. Sialon Ceramics e Aktive Arc Ultrasonics — specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza — hanno trascorso oltre un decennio co-sviluppando il sistema NIMA come soluzione integrata: Sialon contribuisce con la scienza dei materiali per i sonotrodi ceramici, Aktive Arc contribuisce con lo stack acustico e l'architettura del generatore.
Il risultato è un sistema in cui ogni componente è progettato per funzionare con ogni altro — non parti standard montate a posteriori, ma una soluzione ingegneristica unificata dal trasduttore alla punta in ceramica.
Generatore NIMA: Architettura adattiva a multifrequenza
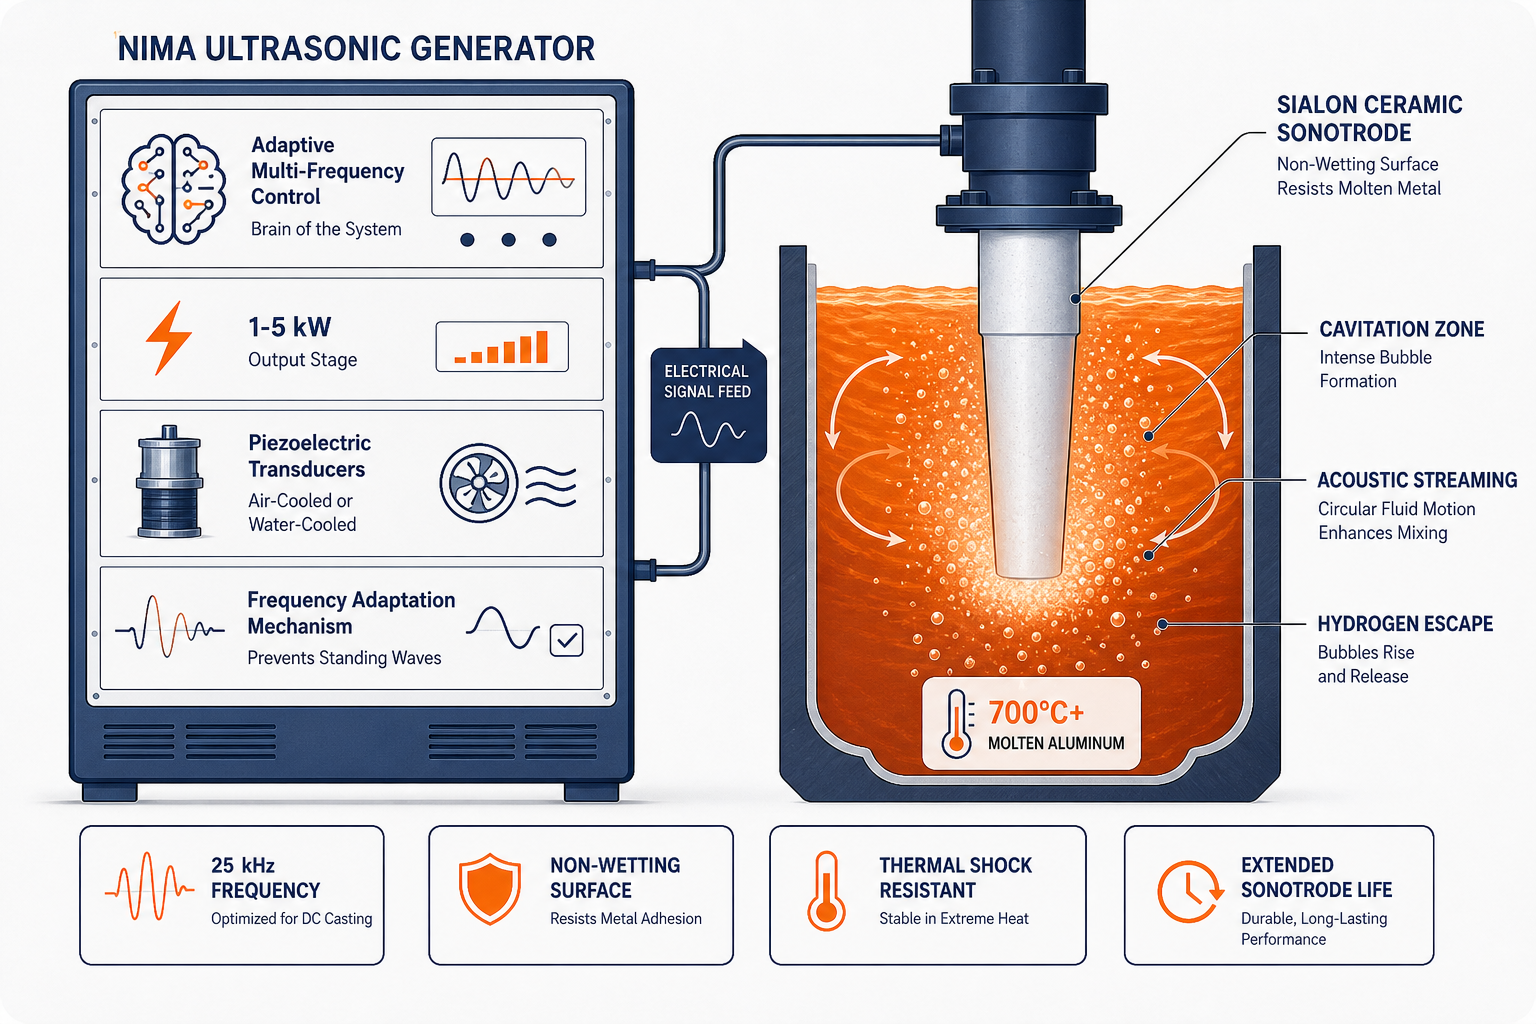
Il generatore NIMA, sviluppato con Aktive Arc Ultrasonics, offre l'innovazione chiave che rende praticabile il trattamento di colata DC per lingotti di grandi dimensioni:
- Controllo adattivo multi-frequenza — varia la frequenza durante il trattamento per prevenire onde stazionarie acustiche, garantendo che la cavitazione raggiunga il centro del lingotto, non solo la periferia
- Potenza in uscita 1–5 kW con trasduttori piezoelettrici raffreddati ad aria o ad acqua
- Scalabilità fino a lingotti da 400+ kg — il problema delle onde stazionarie che limita i concorrenti è stato eliminato a livello di sistema
- Nessun gas di trasporto richiesto — il meccanismo di cavitazione sostituisce completamente l'iniezione di argon/azoto
Questa architettura è ciò che consente un trattamento uniforme e a pieno volume in grandi pozzi di colata DC — il problema che i concorrenti a frequenza singola non possono risolvere.
Sonotrodi ceramici in Sialon: Il punto di contatto che lo rende possibile
Il sonotrodo è il componente più difficile da realizzare correttamente — deve trasmettere energia ultrasonica in modo efficiente sopravvivendo alla chimica del metallo fuso, ai cicli termici e allo stress continuo da cavitazione. Sialon li produce internamente, dando alla partnership il pieno controllo sull'interfaccia più critica del sistema:
- Chimicamente inerte nel metallo fuso — nessuna dissoluzione, nessuna contaminazione, nessuna deriva della composizione
- Non bagnabilità — il metallo fuso respinge la superficie ceramica, mantenendo l'efficienza del contatto acustico senza spazi d'aria ossidanti
- Elevato modulo di Young a temperatura — la frequenza di risonanza rimane stabile anche a 1.800°C, dove i sonotrodi metallici deviano e perdono efficienza
- Resistenza allo shock termico — progettato per cicli di immersione ripetuti, non per uso da laboratorio occasionale
- Durata di servizio di oltre 1.000 ore rispetto alle 20–50 ore degli equivalenti in titanio o acciaio
Insieme, il controllo adattivo della frequenza del generatore NIMA e i sonotrodi ceramici di Sialon formano un sistema in cui nessun componente funzionerebbe altrettanto bene senza l'altro — e dove dieci anni di sviluppo congiunto sono incorporati in ogni ciclo di produzione.
Cosa Mostrano le Prove di Colata DC Pubblicate
Il trattamento ultrasonico del fuso ha ora superato di gran lunga gli esperimenti di laboratorio, entrando in prove documentate di colata continua DC a scala pilota e industriale. La ricerca pubblicata dal gruppo BCAST dell'Università di Brunel e la letteratura peer-reviewed sulla colata stabiliscono un corpus di prove coerente in termini di diametri delle bramme, sistemi di leghe e configurazioni del sonotrodo.
Grain Refinement in DC Casting Billets: Direct Experimental Evidence
Ricerca pubblicata in IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) riporta che l'affinamento del grano è stato “eseguito con successo mediante trattamento ultrasonico nello stampo di colata DC, nel pozzetto” di billette di alluminio — con il trattamento ultrasonico che sopprime direttamente la formazione di grani piumosi e fornisce una struttura a grano misurabilmente raffinata attraverso la sezione trasversale della billetta.
Uno studio parallelo pubblicato su JOM (Springer, 2020) ha condotto una colata continua DC su scala pilota di billette da 152 mm di diametro con trattamento ultrasonico del metallo fuso applicato nel canale di colata. I risultati hanno mostrato che l'UST “migliora significativamente la struttura grezza della billetta, aprendo la strada allo scale-up” — con l'effetto di affinamento del grano confermato su diametri di billetta rilevanti per le operazioni produttive.
Precedente su scala industriale: fino a 1 tonnellata nel flusso di colata continua DC
La panoramica del Professor Dmitry Eskin sul trattamento ultrasonico dei metalli fusi (Brunel University/BCAST) documenta che le uniche applicazioni industriali note del trattamento ultrasonico dei metalli fusi — inclusa "fino a 1 tonnellata nel flusso di metallo fuso durante la colata continua con raffreddamento diretto di grandi lingotti" — sono state realizzate utilizzando trasduttori magnetostrittivi che lavorano simultaneamente o in sequenza. Questo stabilisce un chiaro precedente industriale per il trattamento di lingotti di grandi dimensioni nella colata DC a volumi commercialmente rilevanti.
Cosa documentano queste prove nella colata DC
Struttura del grano:
- Riduzione del 50% della dimensione del grano al centro della billetta rispetto ai controlli non trattati
- Suppression of feathery grain formation in DC casting sump
- Transizione da colonnare a equiassico (CET) ottenuta in billette dove i convenzionali affinatori di grano da soli erano insufficienti
- Struttura equiassica fine e uniforme che sostituisce la crescita dendritica grossolana dalla periferia al centro
Degasaggio:
- Efficienza di degasaggio assistito da cavitazione 40–50% al di sotto della concentrazione di idrogeno quasi-equilibrio
- Trattamento completato in pochi minuti — compatibile con i ritmi di ciclo continui della colata DC
- Nessun gas inerte di trasporto richiesto; la generazione di scorie è drasticamente ridotta rispetto alla degasazione con argon (5 volte meno scorie in prove pilota documentate)
Segregazione:
- Lo streaming acustico equalizza la temperatura nel bagno di fusione, prevenendo la macro-segregazione
- Distribuzione uniforme degli elementi di lega confermata nelle sezioni trasversali dei lingotti nelle bramme trattate
- Deriva della composizione sulla linea centrale eliminata su scala pilota
Ipotesi economiche (basate su dati pubblicati):
- Possibile eliminazione dei costi di degasaggio con argon
- Potential reduction or elimination of grain-refiner master-alloy additions
- Funzionamento a basso consumo energetico a ~900W–5kW a seconda delle dimensioni del lingotto
- Riduzione del tempo di ciclo di colata (minuti di trattamento in pozzetto rispetto a oltre 10 minuti di permanenza in forno)
Questi risultati provengono da istituti di ricerca indipendenti di terze parti — Brunel University BCAST, pubblicati su riviste peer-reviewed. Rappresentano l'intervallo di prestazioni consolidato per il trattamento ultrasonico del metallo fuso nella colata DC a scala pilota e industriale.
Impatto Metallurgico: Dalla Rimozione dell'Idrogeno al Miglioramento delle Proprietà di Colata
L'effetto cumulativo del trattamento ultrasonico nella colata DC va oltre la rimozione dell'idrogeno, rimodellando il carattere metallurgico fondamentale del lingotto:
Trasformazione della microstruttura
Prima del trattamento ultrasonico: Grani dendritici grossolani con crescita colonnare dalla periferia del lingotto verso il centro; ampio spazio interdendritico secondario (SDAS); elementi di lega concentrati nelle regioni interdendritiche; bande di segregazione allineate con i fronti di solidificazione.
Dopo il trattamento ultrasonico: grani fini ed equiassici (dimensioni uguali in tutte le direzioni); SDAS ridotto; distribuzione uniforme degli elementi di lega; eliminazione delle bande di segregazione al centro del lingotto.
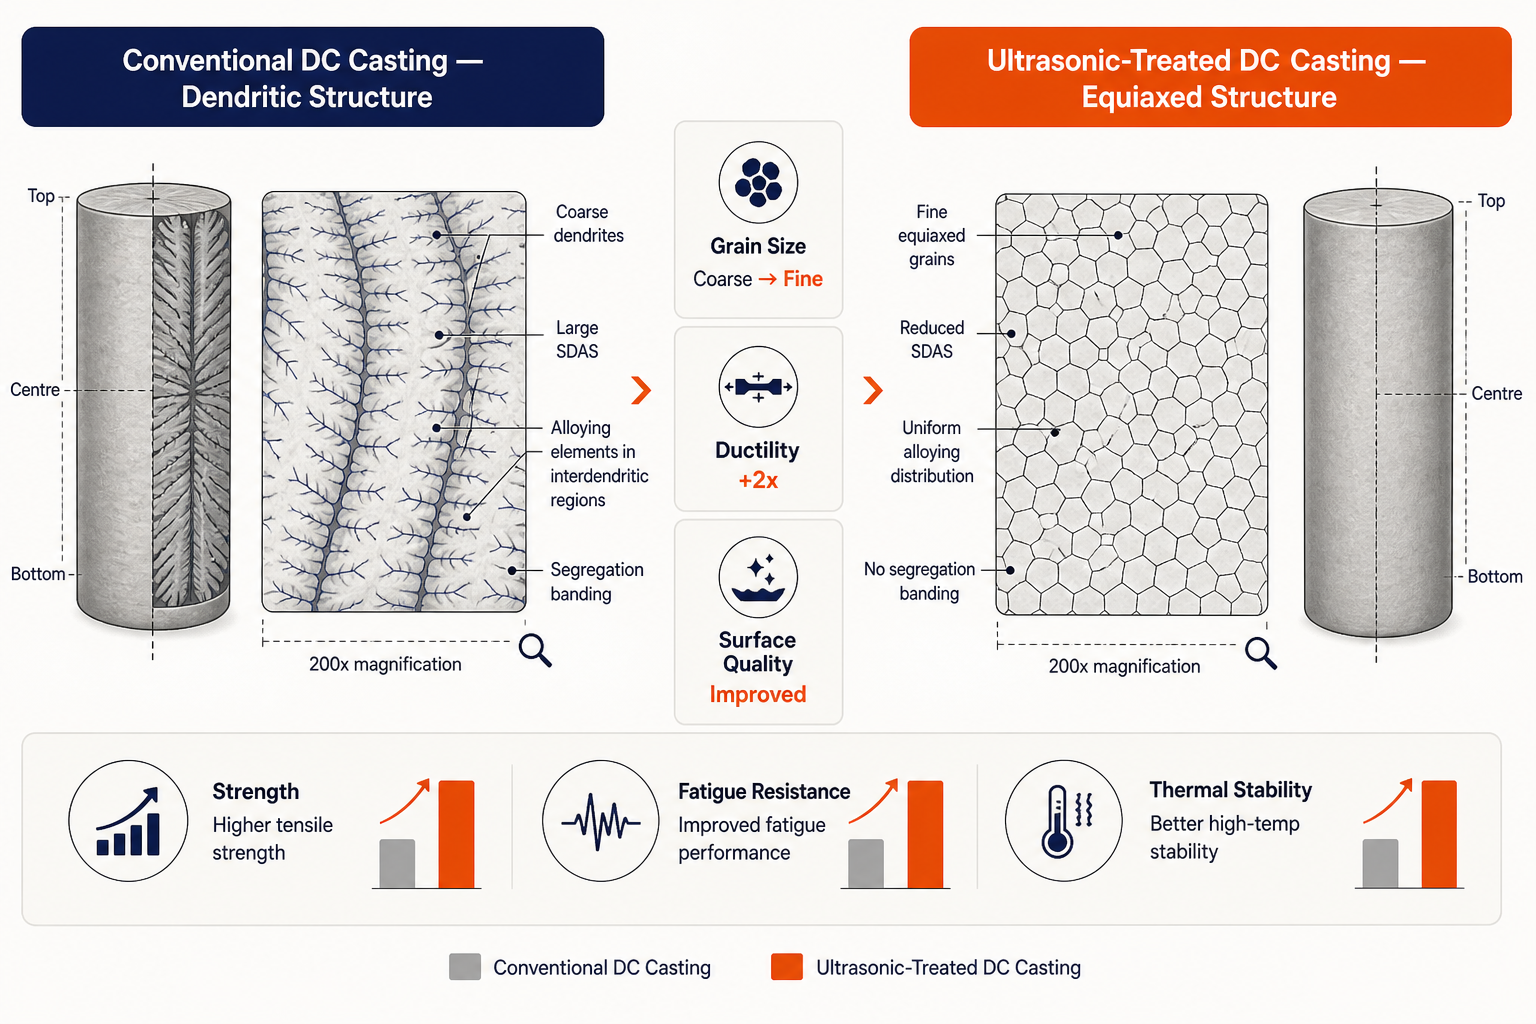
Questa trasformazione è critica perché:
- Migliora la resistenza a fatica (i grani fini riducono la concentrazione di stress)
- Migliora la duttilità (miglioramenti di allungamento 2x documentati)
- Riduce la suscettibilità alla criccabilità a caldo durante la successiva laminazione/estrusione
- Consente di aumentare le dimensioni del lingotto senza degradarne le proprietà
Finitura Superficiale e Riduzione delle Perdite di Lavorazione
Il trattamento ultrasonico riduce i difetti superficiali (inclusioni di ossido, porosità e vaiolatura) che altrimenti richiederebbero costosi trattamenti superficiali (scalping, pulizia chimica) prima della laminazione. La ricerca pubblicata e la fisica della cavitazione confermano:
- Riduzione dell'ossido superficiale: Il micro-getto indotto dalla cavitazione rompe i film di ossido protettivi, consentendo la flottazione e la rimozione delle inclusioni prima della solidificazione finale
- Lavorazione a valle più rapida: Riduzione dei tempi di condizionamento, minore usura degli utensili dovuta a strati di ossido abrasivi.
Alloy Consistency and Mechanical Property Predictability
L'effetto di flusso acustico del trattamento ultrasonico distribuisce uniformemente gli elementi di lega. Questo è particolarmente prezioso in:
- Distribuzione dell'affinatore di grano: Le leghe madri tradizionali Ti-B si depositano o segreggano; la miscelazione ultrasonica garantisce una distribuzione uniforme delle particelle nucleanti
- Elementi di micro-legatura (Sc, Zr nelle leghe aerospaziali): La distribuzione uniforme migliora l'indurimento per precipitazione nei lingotti trattati termicamente
Perché questo è importante: dal laboratorio alla produzione
Il passaggio dalla degasazione rotativa o dall'iniezione di gas al trattamento ultrasonico non è semplicemente un guadagno di efficienza. Rappresenta un cambiamento nei vincoli fondamentali della colata DC:
Velocità: cicli di trattamento di 3 minuti rispetto a 10+ minuti di permanenza in forno consentono velocità di colata più elevate, fondamentali nella produzione ad alto volume
Qualità su larga scala: Il trattamento ultrasonico di lingotti da oltre 400 kg – storicamente limitato dall'interferenza delle onde stazionarie – è ora realizzabile. Le prove pubblicate lo confermano a livello pilota e industriale, aprendo nuovi segmenti di mercato per lingotti di grandi dimensioni dove la degassificazione tradizionale non può garantire proprietà costanti.
Responsabilità ambientale: L'eliminazione del gas di trasporto argon/azoto e la drastica riduzione delle scorie si allineano con gli obiettivi di sostenibilità della produzione
Semplicità di manutenzione: I sonotrodi ceramici stazionari (senza parti rotanti) riducono l'onere di manutenzione delle apparecchiature rispetto ai giranti rotativi
Affidabilità del processo: Il controllo adattivo multifrequenza elimina la messa a punto per tentativi ed errori richiesta dai sistemi a frequenza singola
Per le operazioni di colata che servono industrie esigenti – aerospaziale, automobilistica, marina ad alte prestazioni – questi vantaggi si traducono direttamente in un miglioramento della resa di colata, cicli di qualificazione più rapidi per le nuove leghe e una maggiore coerenza delle proprietà meccaniche.
Prova le ceramiche Sialon
Se gestisci apparecchiature di colata DC e affronti porosità da idrogeno, segregazione centrale o incoerenza della struttura granulare, il trattamento ultrasonico è un candidato forte che vale la pena valutare. Contatta direttamente Sialon Ceramics per discutere la tua applicazione di colata ed esplorare un sistema di trattamento personalizzato per il tuo volume di produzione.