


Ontdek hoe de NIMA-generatoren van Sialon Ceramics staande-golfproblemen in conventionele ultrasone systemen overwinnen, waardoor een uniforme behandeling van grote volumes gesmolten metaal op industriële schaal mogelijk wordt.
8 augustus 2026 · 21 minuten leestijd

TL;DR
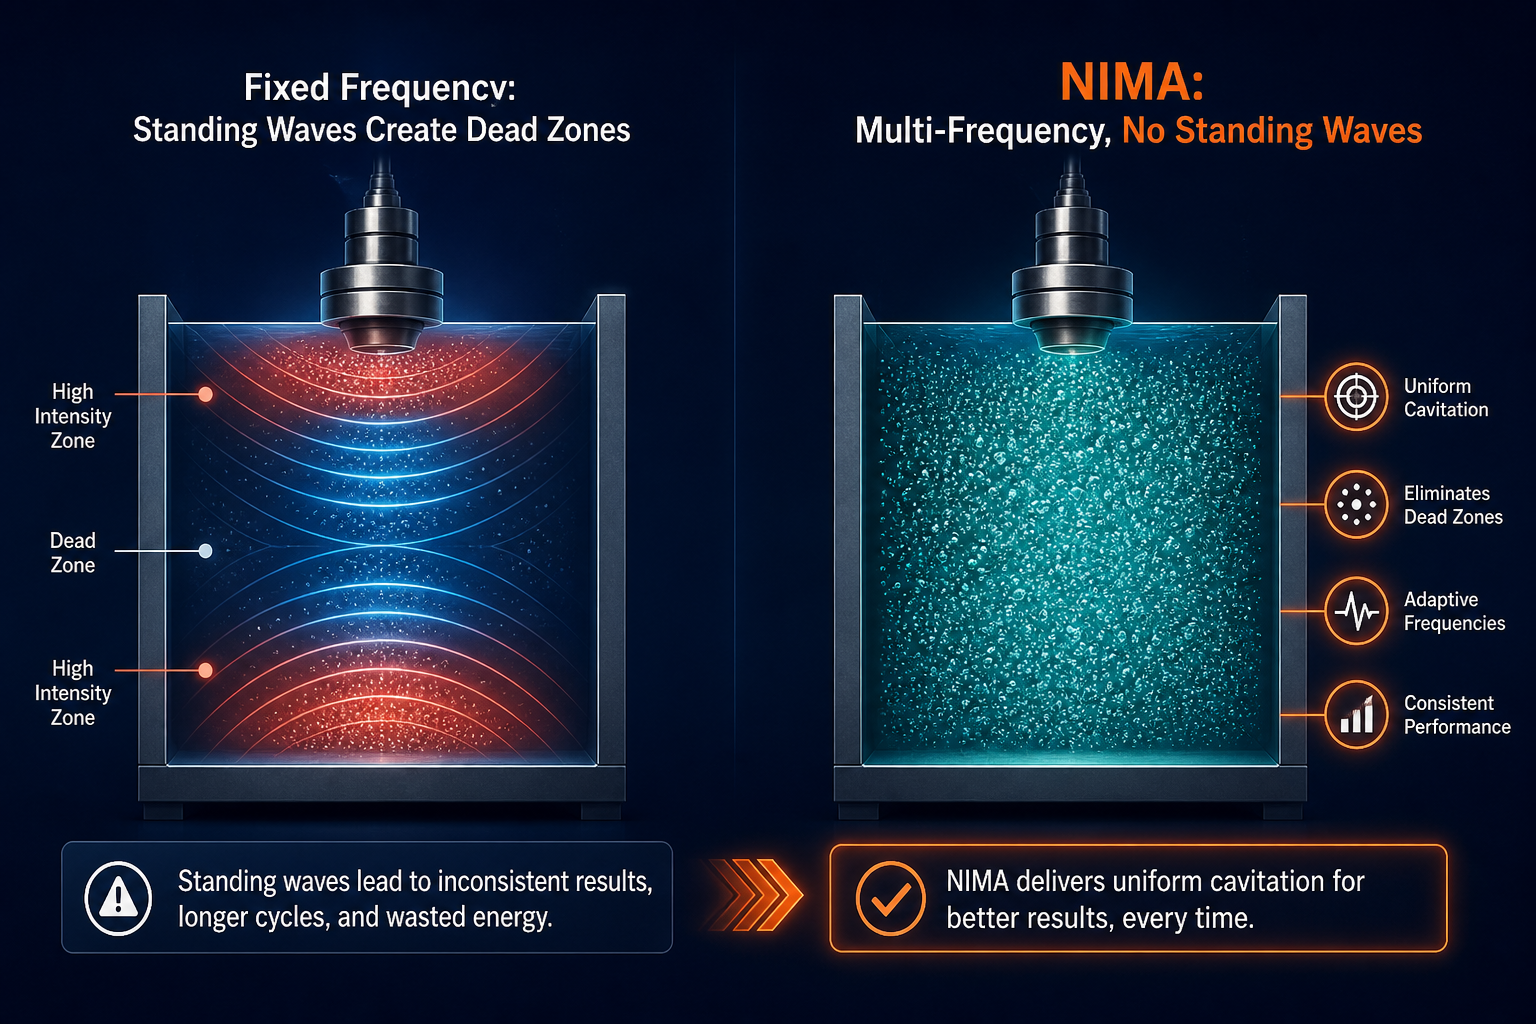
Conventionele ultrasone generatoren die werken op 20–40 kHz vertrouwen op vaste frequenties die staande golfpatronen creëren in grote volumes gesmolten metaal, waardoor dode zones ontstaan waar cavitatie faalt. NIMA-generatoren van Sialon Ceramics, ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasone systeemtechniek, lossen dit op door twee decennia van propriëtaire softwareontwikkeling: een multifrequente, adaptieve “geen-staande-golven”-architectuur die dode zones elimineert en uniforme cavitatie over de gehele smelt handhaaft. Gecombineerd met Sialon’s technische keramische sonotrodes, die thermische schokken weerstaan, metaalbebroeiing voorkomen en structurele integriteit behouden bij 1.800°C, is het NIMA-systeem het enige platform dat bewezen is grote smeltvolumes (400 kg+) van aluminium, magnesium, glas en ferrolegeringen op industriële schaal te behandelen. Het resultaat: 20% snellere waterstofverwijdering, 6-voudige vermindering van oxide-insluitsels, 81% minder dross en meetbaar sterkere, meer ductiele eindcomponenten.
Inleiding: het probleem van staande golven
Wanneer een metallurg voor het eerst ultrasoon ontgassen of korrelverfijning tegenkomt, is de aantrekkingskracht onmiddellijk: cavitatiebellen verwijderen opgeloste gassen uit gesmolten metaal veel sneller dan traditionele methoden - in 3 minuten in plaats van 10. Maar de realiteit van het opschalen van die technologie naar productiegieterijen wordt al tientallen jaren beperkt door een natuurkundig probleem dat de meeste leveranciers van apparatuur stilzwijgend negeren: staande golven.
Elke akoestische golf in een beperkte ruimte - een gietpan, een ontgassingsvat, een bad van gesmolten metaal - kaatst terug van de grenzen en interfereert met de invallende golf. Wanneer frequentie en vatgeometrie op elkaar zijn afgestemd, vormen zich staande golfknopen: gebieden met bijna nul akoestische intensiteit waar cavitatie simpelweg niet op gang komt, ongeacht hoeveel vermogen u toepast. Voor systemen met een vaste frequentie die werken op conventionele industriële frequenties (doorgaans 20–40 kHz), wordt een smelt van 200 kg of 400 kg een lappendeken van actieve zones en dode zones. De dode zones ontgassen niet, verfijnen de korrel niet en verdelen legeringselementen niet. Operators compenseren door langere cycli te draaien, onvolledige behandeling te accepteren, of te accepteren dat de techniek niet netjes opschaalt naar hun smeltgroottes.
De NIMA-generatoren van Sialon Ceramics, ontwikkeld met de Aktive Arc Ultrasonics’ expertise in het ontwerpen van ultrasone systemen, elimineren deze beperking door middel van een eigen multi-frequentie architectuur die in meer dan 20 jaar is ontwikkeld. Geen staande golven betekent geen dode zones - het volledige smeltvolume, van rand tot rand, ondergaat uniforme cavitatie. In combinatie met de technische keramische sonotrodes van Sialon, die bestand zijn tegen de extreme temperaturen en drukken van industriële behandeling van gesmolten metaal, is het resultaat het enige systeem dat bewezen is om grootschalige smeltingen (tot 400 kg en meer) te behandelen met productiesnelheden zonder compromissen. Dit is niet alleen belangrijk voor de doorvoer, maar ook voor de kwaliteit: uniforme cavitatie betekent uniform ontgassen, verfijnde korrel en voorspelbare mechanische eigenschappen stroomafwaarts.
Laten we bekijken hoe conventionele systemen werken, waarom ze op grote schaal tekortschieten en hoe de architectuur van NIMA die kloof overbrugt.
Hoe NIMA ultrasone generatoren werken: de basisprincipes
Een ultrasone generator is in de kern een transducer: hij zet elektrische energie om in hoogfrequente mechanische trillingen. In toepassingen met gesmolten metaal wordt die trilling overgebracht naar een sonotrode-een keramische of metalen hoorn-die direct in contact staat met de smelt. De sonotrode trilt op ultrasone frequenties (doorgaans 17–40 kHz in de metaalgieterij, gekozen omdat cavitatie-initiatie in deze band betrouwbaar is en de cavitatiebelgrootte optimaal is voor gasdiffusie en het floteren van insluitsels).
Cavitatie: de motor van ontgassing en korrelverfijning
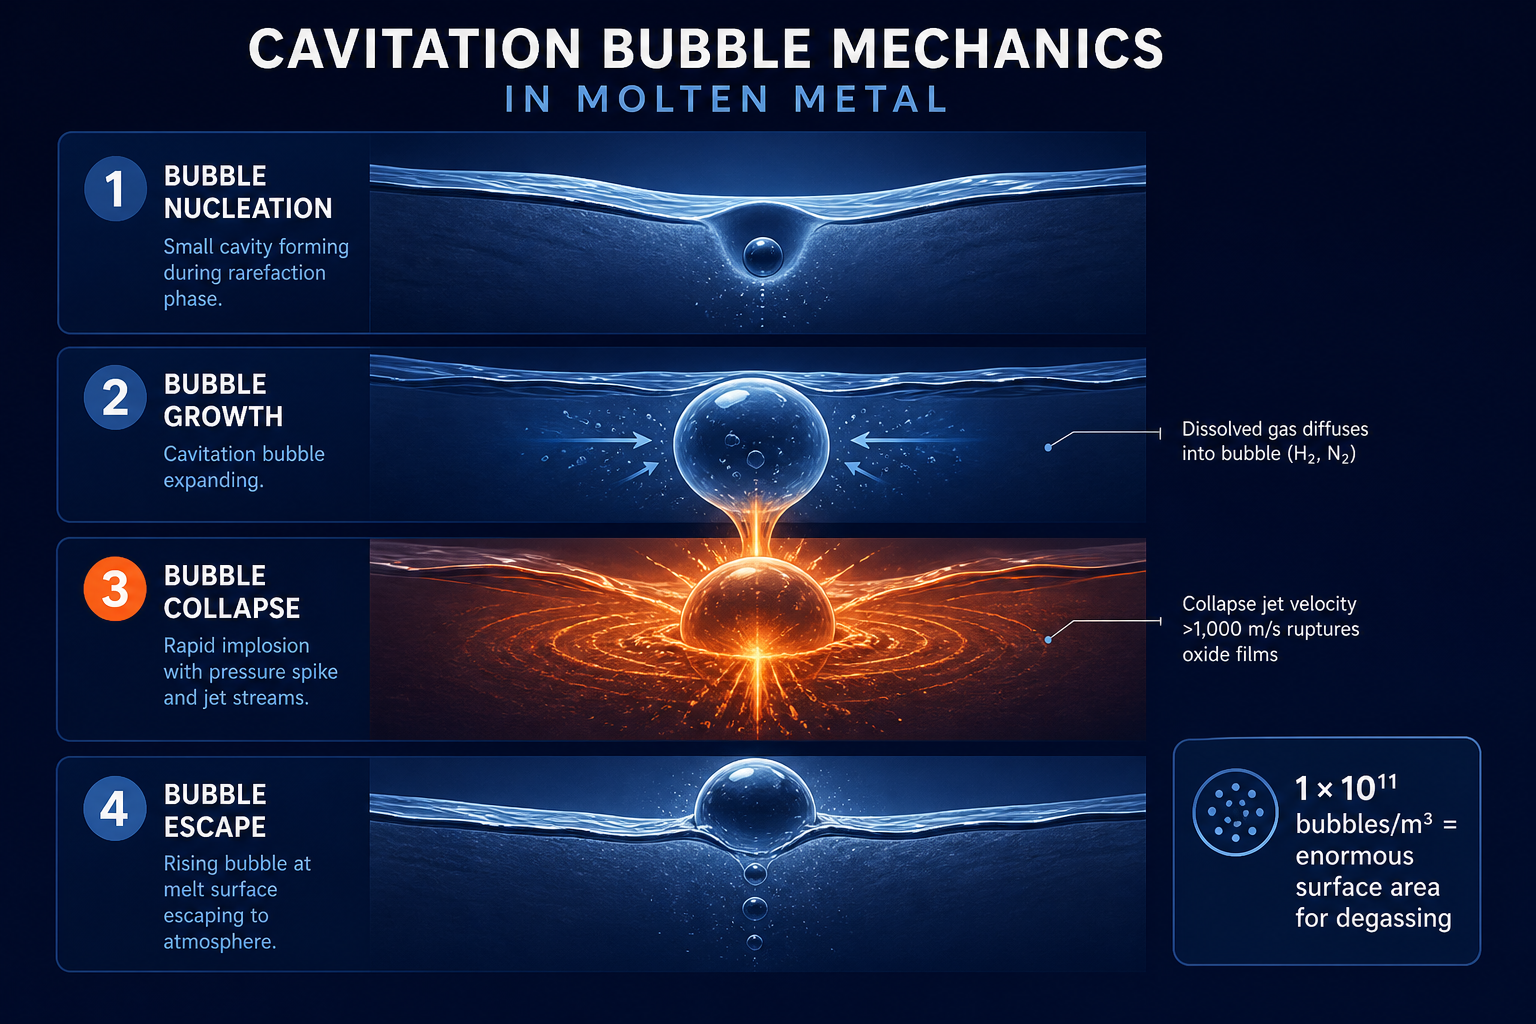
Terwijl de sonotrode trilt, creëert het afwisselende compressie- en rarefactie- (expansie) cycli in de smelt. Tijdens rarefactie kan de akoestische druk dalen onder de dampspanning van het gesmolten metaal, waardoor kleine holtes ontstaan - bellen van damp en opgelost gas. Deze bellen zijn de mechanische werkpaarden:
- Voor ontgassen: Het binnenvlak van de bel biedt een enorm oppervlak voor waterstof en andere opgeloste gassen om uit de vloeistof te diffunderen. De dichtheid van cavitatiebellen kan 1 × 10¹¹ bellen/m³ bereiken, wat een oppervlak biedt dat gelijkstaat aan miljoenen liters blootgesteld grensvlak. Opgeloste waterstof vindt het pad van de minste energie en migreert naar deze bellen, die vervolgens stijgen en ontsnappen aan het smeltoppervlak.
- Voor korrelverfijning: Instortende bellen komen vrij enorme energie - gelokaliseerde verwarming, schokgolven en hogesnelheidsstralen - die de vorming van dendrieten verstoren en heterogene nucleatie op gang brengen. Het resultaat is een fijnere, meer equiaxiaal (uniform in alle richtingen) korrelstructuur, die hete scheuren, krimpporositeit en segregatie tijdens het gieten vermindert.
- Voor legeren: De akoestische stroming die wordt gegenereerd door de oscillerende sonotrode creëert circulatie van de bulkvloeistof. Deze menging zorgt ervoor dat legeringselementen (silicium, koper, magnesium, enz.) gelijkmatig door de smelt worden verdeeld in plaats van te bezinken of segregatielagen te vormen.
De Bjerknes-kracht - de akoestische stralingskracht die op bellen inwerkt - voorkomt dat kleine bellen samensmelten tot grotere, ineffectieve bellen. Met optimale frequentie en amplitude wordt het cavitatieproces zelfonderhoudend en efficiënt.
Sonotrode-ontwerp: de interface tussen energie en metaal
De sonotrode is alles. Het is het koppelpunt waar elektrische trillingen het gesmolten metaal ontmoeten, vaak bij temperaturen boven 700°C. Het materiaal moet:
- Bestand tegen thermische schokken (temperatuurschommelingen tijdens onderdompeling en verwijdering)
- Het gesmolten metaal niet bevochtigen (metaal mag niet aan het oppervlak hechten, wat de sonotrode zou beschadigen bij het verwijderen)
- Behoud een hoge Young-modulus (zodat trillingen efficiënt worden gekoppeld in plaats van gedissipeerd als warmte)
- Bestand zijn tegen erosie door cavitatie-instortingsstralen (die bij het instorten van bellen meer dan 1.000 m/s kunnen overschrijden)
Grafiet was historisch gezien de standaard, maar het is bros en gevoelig voor oxidatie bij hoge temperaturen. Sialon Ceramics ontwikkelde eigen keramische formuleringen specifiek om deze beperkingen te overwinnen - meer daarover in de volgende sectie.
Waarom conventionele hoogfrequente generatoren moeite hebben met grote smeltvolumes
Hier stuiten systemen met een vaste frequentie op hun grenzen.
Staande golven en dode zones
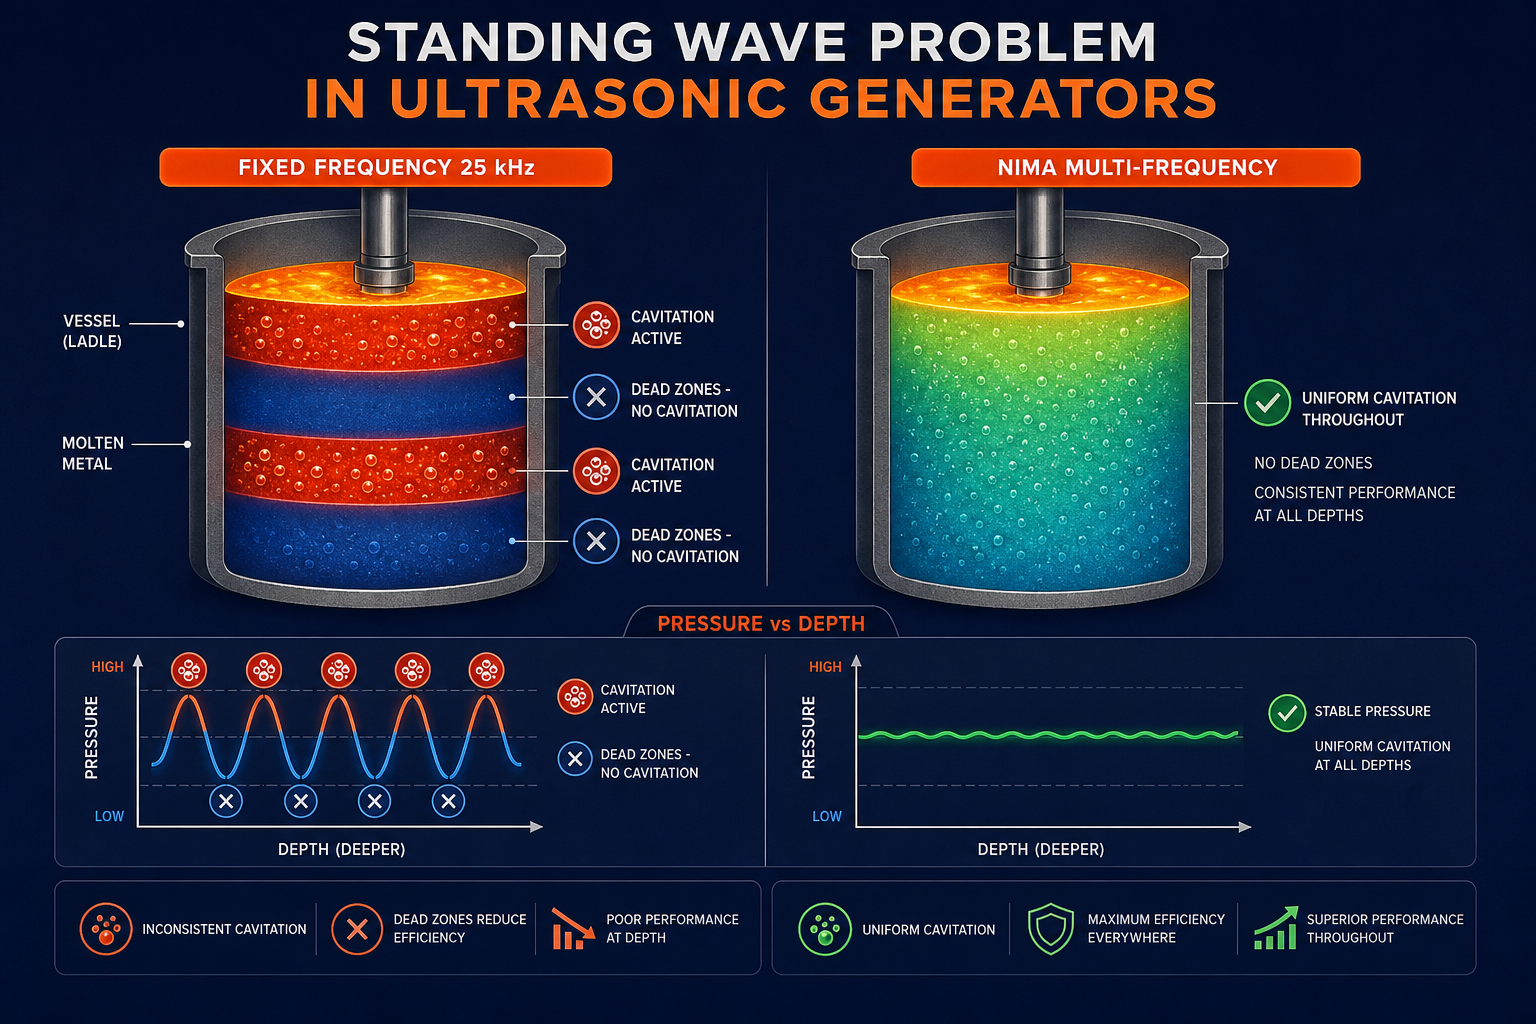
Een 25 kHz ultrasone golf die door gesmolten aluminium reist, heeft een golflengte van ongeveer 200 mm (afgeleid van geluidssnelheid ~5.000 m/s ÷ 25 kHz). In een vat met 400 kg smelt wordt die golflengte een resonantiecriterium: als de vatdimensie langs de akoestische as een veelvoud is van halve golflengtes, ontstaan staande golven. Compressie-antinodes (drukpieken) en nodes (drukminima) creëren een schaakbordpatroon van hoge en lage akoestische intensiteit.
Het probleem: knopen zijn dode zones. Cavitatie vereist een akoestische drukamplitude boven de cavitatiedrempel (~0,1 MPa voor gesmolten aluminium bij typische temperaturen). Bij knopen nadert de drukamplitude nul. Ongeacht hoeveel totaal vermogen de generator levert, blijven de dode zones inactief.
Bij een schaal van 400 kg - een smelt van ongeveer 1,2 m³ volume - creëert een enkele frequentie bijna altijd dode zones die 20–40% van het vatvolume beslaan. Operators observeren:
- Onvolledige ontgassing: Waterstof blijft in de smelt achter omdat sommige gebieden nooit cavitatie ondergingen. Porositeit in een laat stadium verschijnt in gietstukken uit de “stille zones.”
- Ongeraffineerde korrel in gesegregeerde zones: Het korrelverfijningseffect is gelokaliseerd in de actieve gebieden; andere zones keren terug naar grove, kolomvormige groei, waardoor mechanische eigenschappen verzwakken.
- Legeringsegregatie blijft bestaan: Dode zones voorkomen akoestische stroming in bepaalde gebieden, waardoor zware legeringselementen kunnen stratificeren.
Beperkte penetratiediepte
Zelfs in actieve cavitatiezones worden hoge frequenties (40 kHz en hoger) snel geabsorbeerd door het gesmolten metaal. De demping neemt toe met het kwadraat van de frequentie, waardoor het vermogen in warmte verdwijnt in plaats van cavitatie diep in de smelt aan te drijven. Een 40 kHz-systeem kan krachtige cavitatie creëren in de buitenste 100–150 mm van de smelt, maar de kern slechts mild behandelen. Grote blokken of dikke secties krijgen te maken met gradiënten in mechanische eigenschappen: buitenste lagen goed verfijnd, kernen grof.
Erosie en onderhoud van de sonotrode
Hoogfrequente systemen (40 kHz en hoger) met hoge amplitude drijven cavitatie-instortingsstralen tot extreme snelheden. Hoewel dit de meest intense lokale cavitatie creëert, betaalt de sonotrode de prijs. Erosiesnelheden stijgen, vooral bij grafiet-sonotrodes, die oxideren en afschilferen bij hoge temperatuur. Stilstand van apparatuur voor vervanging van de sonotrode snijdt in productievensters. De totale eigendomskosten - kapitaal + onderhoud - stijgen steil.
De terugval van roterend ontgassen
Geconfronteerd met deze beperkingen grijpen veel gieterijen terug naar roterend ontgassen: een grafiet- of keramische rotor die ronddraait op de bodem van de gietpan, met stikstof of argon dat erdoorheen borrelt. Roterende systemen omzeilen staande golven (ze werken door belagitaties, niet door akoestische frequentie), maar offeren snelheid en milieu-impact op. Ze vereisen inert gas - een terugkerende verbruikskost en milieuoverweging. Behandelingscycli duren 10+ minuten voor dezelfde waterstofverwijdering die ultrasoon in 3 minuten bereikt.
Het probleem van staande golven is de reden waarom ultrasone generatoren zijn bestempeld als “laboratoriuminstrumenten” of “marginaal voor productie” - niet omdat de fysica verkeerd is, maar omdat ontwerpen met een vaste frequentie niet goed opschalen naar grote industriële smelten.
Hoe NIMA ultrasone generatoren staande golven elimineren
Sialon Ceramics, in samenwerking met Aktive Arc Ultrasonics voor systeemintegratie, loste het staande-golfprobleem op door twee decennia van propriëtaire softwareontwikkeling. Hun innovatie: in plaats van een enkele vaste frequentie, vegen NIMA-generatoren door of combineren meerdere frequenties in realtime, waarbij ze adaptief staande-golfresonanties vermijden.
De multi-frequentie aanpak
De NIMA-generator werkt op een basisfrequentie (25 kHz in de meeste industriële configuraties), maar moduleert of veegt continu de werkelijke frequentie met ±10–15%, waardoor de frequentie honderden keren per seconde varieert. Deze modulatie, geregeld door propriëtaire algoritmen, zorgt ervoor dat het akoestische veld nooit in een staand golfpatroon terechtkomt. Wanneer een frequentie een resonantietoestand nadert, verschuift de generator ervan weg. Het resultaat: het volledige smeltvolume ervaart een consistente akoestische intensiteit. Dode zones worden geëlimineerd.
Op dit werkpunt - 25 kHz basis met adaptieve modulatie - handhaaft de generator:
- Optimale cavitatie-initiatie (cavitatiedrempel is het laagst in de 20–25 kHz-band)
- Efficiënte penetratiediepte (lagere frequenties dringen dieper door dan 40 kHz-alternatieven)
- Beheersbare erosie (lagere frequentie = lagere ineenstortingssnelheid van de jet = langere levensduur van de sonotrode)
- Geen ruimtelijke dode zones (frequentiezwaai elimineert resonanties)
Propriëtaire software: het voordeel van 20 jaar
De algoritmen die deze frequentiemodulatie regelen, vormen het kernintellectueel eigendom van Sialon Ceramics. Ze houden rekening met:
- Vatgeometrie (de software detecteert of past zich aan verschillende gietpannengroottes en -vormen aan)
- Smelttemperatuur (akoestische eigenschappen van gesmolten metaal veranderen met de temperatuur; de software compenseert dit)
- Legering samenstelling (waterstofdiffusiesnelheden, cavitatiedrempel en akoestische demping variëren per legering)
- Inzinkdiepte van de sonotrode (het akoestische veld verandert naarmate de sonotrode dieper wordt ondergedompeld of teruggetrokken)
Een adaptieve regelkring bewaakt in realtime de akoestische vermogensfeedback en stemt frequentie, amplitude en duty cycle nauwkeurig af om optimale cavitatieomstandigheden in het gehele smeltvolume te handhaven. Dit niveau van controle is niet triviaal - het vereist decennia aan veldgegevens, metallurgisch inzicht en iteratieve verfijning. Sialon heeft precies dat geïnvesteerd.
1.800°C-mogelijkheid: temperatuur als ontwerpbeperking
Industriële temperaturen van gesmolten metaal variëren:
- Aluminiumlegeringen: 700–750°C
- Magnesiumlegeringen: 650–700°C
- Ferrolegeringen (staal, ijzer): 1.550–1.650°C
- Speciaal glas: 1.400–1.800°C
Een sonotrode moet betrouwbaar functioneren over dit volledige bereik. Bij 1.800°C verliezen de meeste materialen hun structurele integriteit. Grafiet oxideert catastrofaal. Traditionele keramiek krijgt thermische schokken. Sialon’s technische keramiek - eigen formuleringen ontwikkeld specifiek voor deze toepassing - behouden Young’s modulus, thermische geleidbaarheid en erosiebestendigheid tot 1.800°C, zelfs bij snelle thermische cycli.
Dit is waarom de bedrijfsnaam zelf al het materiaalvoordeel aangeeft: Sialon (silicium-aluminium-oxynitride) keramiek is een van de weinige materiaalfamilies die betrouwbaar presteert in dit thermische regime. De combinatie van NIMA’s adaptieve frequentiecontrole plus Sialon’s hogetemperatuurkeramiek creëert een systeem zonder thermische beperkingen. U kunt een speciale glassmelt op volledige temperatuur behandelen zonder u zorgen te maken over sonotrode-storing of frequentie-instabiliteit.
NIMA ultrasone generatoren en Sialon keramische sonotrodes
De combinatie van NIMA-generator + Sialon keramische sonotrode is het enige systeem dat op industriële schaal (400 kg+) bewezen is om grote volumes smelt uniform en reproduceerbaar te behandelen.
Waarom deze combinatie uniek is
- Hardware en software samen: De frequentiecontrole van de generator is specifiek afgestemd op de keramische eigenschappen van Sialon. Een Sialon-sonotrode heeft nauwkeurig gekarakteriseerde akoestische impedantie, thermische uitzetting en demping. De NIMA-algoritmen compenseren deze materiaaleigenschappen om de cavitatie-efficiëntie te maximaliseren. Het combineren van NIMA-elektronica met een sonotrode van derden (of vice versa) verslechtert de prestaties omdat de software-afstemming verloren gaat.
- Thermische stabiliteit bij extreme temperaturen: Sialon behoudt mechanische eigenschappen waar andere keramieken of grafiet falen. Dit maakt behandeling van glas- en ferromelten mogelijk - toepassingen die alternatieve sonotrodes zouden vernietigen.
- Erosiebestendigheid bewezen in veldproeven: Sialon’s eigen keramische formulering weerstaat cavitatie-erosie veel langer dan grafiet. Industriële toepassingen rapporteren 3–5x langere levensduur, wat leidt tot lagere onderhoudskosten en een consistentere behandelingskwaliteit in de loop van de tijd.
- Schaal aangetoond: De 400 kg proef op een Al-9Si-3Cu-1.3Fe-legering, gedocumenteerd in peer-reviewed onderzoek gepubliceerd in 2026, bewees uniforme cavitatie en behandeling over het volledige smeltvolume. Concurrenten claimen capaciteit; Sialon heeft gepubliceerde data.
Systeemarchitectuur: 1–5 kW, lucht- of watergekoeld
De NIMA-generator is compact:
- Elektrische invoer: 1–5 kW, configureerbaar voor verschillende behandelingsvolumes en cyclustijden
- Koeling: Luchtgekoelde of watergekoelde piëzo-elektrische transducers, afhankelijk van de inschakelduur en de facilitaire infrastructuur
- Frequentie: 25 kHz basis met eigen modulatie
De modulariteit betekent dat een gieterij kan starten met een 1 kW-systeem voor procestests op kleinere smelten (50–100 kg), en vervolgens kan opschalen naar 5 kW (of meerdere systemen parallel) voor productievolumes, zonder software te vervangen of operators opnieuw op te leiden. De NIMA-architectuur schaalt netjes.
NIMA Ultrasone generatoren: Prestatiedata: het bewijs
De industriële vergelijking levert harde cijfers op. In een peer-reviewed studie uit 2022 gepubliceerd door CastMan, testten onderzoekers een NIMA-systeem tegen conventioneel roterend ontgassen (roterende waaier met stikstofinjectie) op een 400 kg Al-9Si-3Cu-1.3Fe legeringsmelt gebruikt voor hogedruk spuitgietcomponenten voor de auto-industrie.
Ontgassingsefficiëntie
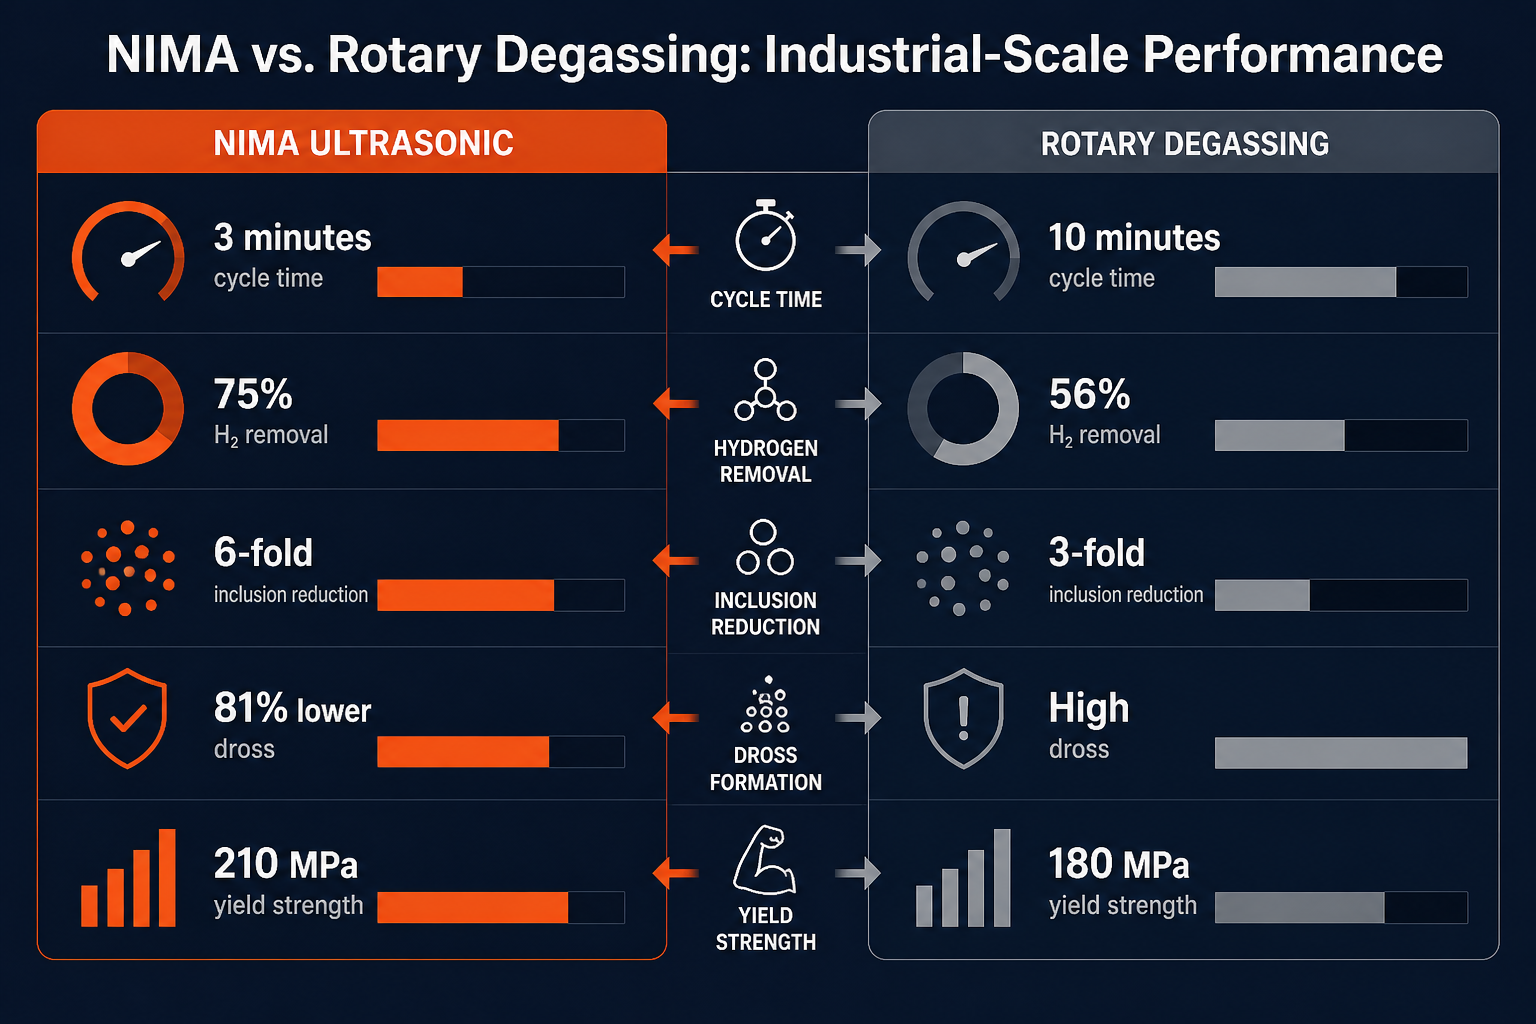
NIMA Ultrasoon: 75% waterstofverwijdering in 3 minuten (dichtheidsindex: 10,3% → 2,6%)
Roterend + Stikstof: 56% waterstofverwijdering in 10 minuten (dichtheidsindex: 10,5% → 4,6%)
Voordeel: 20% snellere waterstofverwijdering, voltooid in een derde van de cyclustijd. Deze efficiëntiewinst wordt toegeschreven aan de 1 × 10¹¹ m⁻³ cavitatiebubbeldichtheid en uniforme akoestische behandeling over het gehele smeltvolume.
Vermindering van oxide-insluitsels
NIMA Ultrasoon: 6-voudige reductie t.o.v. onbehandelde smelt; 2-voudige reductie t.o.v. roterend behandelde smelt
Roterend + Stikstof: 3-voudige reductie t.o.v. onbehandelde smelt
Drossvorming (indicator voor waterstofrecontaminatie)
NIMA Ultrasoon: 245 gram dross per cyclus
Roterend + Stikstof: 1.300 gram dross per cyclus
Reductie: 81% minder dross. Waarom dit belangrijk is: dross—een mengsel van metaaloxiden en geabsorbeerde waterstof—fungeert als een waterstofreservoir. Het adsorbeert waterstof via moleculaire binding bij verhoogde temperatuur. Minder dross = minder kans op herverontreiniging na ontgassing, waardoor de ontgaste toestand langer behouden blijft.
Verbetering van mechanische eigenschappen
Gietcomponenten van met NIMA behandelde smelten vertoonden meetbare verbeteringen:
| Eigenschap | NIMA Ultrasoon | Roterend + stikstof | Verbetering |
|---|---|---|---|
| Vloeigrens (YS) | 210 MPa | 180 MPa | +17% |
| Ultieme treksterkte (UTS) | 303 MPa | 288 MPa | +5% |
| Rek | 6% | 3% | +100% |
Deze voordelen weerspiegelen zowel een schonere smelt (minder insluitsels, lagere porositeit) als een verfijnde korrelstructuur (equiaxiaal in plaats van kolomvormige korrels), beide voordelen van uniforme ultrasone cavitatie.
Microstructuur: zichtbare verfijning
Optische en scanning-elektronenmicroscopie van gegoten componenten toonde een aanzienlijk verminderde intermetallische deeltjesgrootte en een fijnere, meer uniforme korrelverdeling in met NIMA behandelde monsters. De verfijnde microstructuur vertaalt zich direct in taaiheid en vermoeiingsweerstand - cruciaal voor auto- en ruimtevaartcomponenten.
Industriële toepassingen: verder dan aluminium
Hoewel aluminium de vlaggenschip-toepassing is, maakt NIMA’s temperatuurbereik (tot 1.800°C) en de architectuur zonder staande golven de behandeling van een breder scala aan metalen en glas mogelijk:
Magnesiumlegeringen
Magnesium is reactiever dan aluminium en gevoeliger voor waterstofabsorptie. Ontgassingscycli moeten sneller zijn (om oxidatieblootstelling te minimaliseren) en volledig (om late porositeit te voorkomen). NIMA’s 3-minuten cycli en uniforme behandeling zijn ideaal. Korrelverfijning verbetert de kruipweerstand - belangrijk voor hogetemperatuur magnesiumtoepassingen in de lucht- en ruimtevaart.
Glassmelten
Industrieel glas (natronkalkglas, borosilicaatglas, speciaal glas) heeft last van insluitsels van bellen die licht verstrooien, het eindproduct verzwakken en optische defecten veroorzaken. Ultrasone cavitatie verspreidt ingesloten gassen, waardoor de transparantie en structurele integriteit verbeteren. Bij 1.400–1.800°C overleeft alleen de Sialon-sonotrode herhaalde thermische cycli.
Ferrous alloys (steel, cast iron)
Staalfabrieken vertrouwden historisch gezien op roterend ontgassen of vacuümbehandeling omdat men dacht dat ultrasone technologie ongeschikt was voor extreme temperaturen. De 1.800°C-capaciteit van NIMA verandert die vergelijking. Ontgassingscycli kunnen worden verkort, korrelverfijning kan worden toegepast op near-net-shape gietstukken (minder bewerking), en de legeringsverdeling verbetert de homogeniteit.
Zink, messing, brons, koper
Deze non-ferro smelten profiteren van dezelfde fysica: cavitatiegedreven ontgassing, korrelverfijning en legeren. NIMA’s modulaire vermogensuitvoer (1–5 kW) schaalt deze toepassingen zonder overengineering.
Waarom conventionele ultrasone generatoren tekortschieten
Om de cirkel te sluiten: waarom verkoopt de industrie nog steeds systemen met een vaste frequentie van 40 kHz, terwijl de fysica duidelijk de voorkeur geeft aan de aanpak van NIMA’s?
- Lagere R&D-kosten: Een generator met vaste frequentie is eenvoudiger te ontwikkelen: kies een frequentie, bouw de transducer, verkoop het. NIMA’s adaptieve algoritmen vereisten twee decennia van ontwikkeling en veldproeven.
- Marketingtraagheid: Het verhaal “hogere frequentie = betere cavitatie” bestaat al tientallen jaren, ook al tonen gegevens aan dat het de frequentie variabiliteit en volledige-volume behandeling zijn die het meest belangrijk zijn.
- Leverancierslock-in: Concurrenten koppelen hun systemen aan propriëtaire sonotrode-ontwerpen of apparatuur van derden, waardoor het voor klanten moeilijk is om op gelijke voet te vergelijken.
- Staandegolfprobleem niet algemeen erkend: Veel apparatuurleveranciers bespreken staande golven niet publiekelijk, waardoor klanten zich niet bewust zijn van het efficiëntieverlies bij toepassingen met grote smeltingen.
Een 40 kHz-systeem op een smelt van 100 kg in een kleine gietpan kan beter presteren dan alternatieven met lagere frequentie - vandaar de blijvende reputatie. Maar op 400 kg-schaal, in een productiegieterij, verliezen systemen met vaste frequentie beslissend van adaptieve ontwerpen met meerdere frequenties.
Concurrentiedifferentiatie: waarom NIMA alleen staat
De combinatie van factoren - adaptieve multifrequentiesoftware, keramische capaciteit tot 1.800°C, bewezen schaal van 400 kg+, 20 jaar velddata - maakt NIMA het enige systeem dat gekwalificeerd is voor industriële behandeling van grote volumes smelt over het volledige temperatuur- en legeringsbereik.
Competitors exist:
- Hoogfrequente (40–60 kHz) systemen van OEM-fabrikanten worstelen met staande golven en penetratiediepte op grote schaal.
- Roterend ontgassen systemen omzeilen de akoestische fysica volledig, maar offeren snelheid op, vereisen inert gas en bereiken geen korrelverfijning.
- Vacuüm ontgassen verwijdert gassen, maar is traag, duur bij grote volumes en biedt geen voordeel voor korrelverfijning.
NIMA combineert snelheid (cycli van 3 minuten), milieuvoordeel (geen inert gas), kwaliteitsvoordeel (korrelverfijning + verwijdering van insluitsels) en bewijs van schaal (400 kg+ gedocumenteerd). De dichtstbijzijnde concurrent-Hielscher’s hoogfrequente ultrasone systemen-blinken uit in laboratorium- en kleinschalig werk, maar hebben geen vergelijkende gegevens gepubliceerd op NIMA’s schaal of temperatuurbereik.
Implementatie: van gieterij tot proces
Voor procesingenieurs en inkoopmanagers die NIMA-systemen evalueren:
- Cyclustijdverkorting: Verwacht 65% kortere ontgassingscycli (10 minuten → 3 minuten), wat leidt tot een hogere productiedoorvoer en lager energieverbruik per behandelde eenheid.
- Kwaliteitswinst: Meetbare verbeteringen in treksterkte, rek en vermoeiingslevensduur omdat de smeltkwaliteit reproduceerbaar hoger is en de korrelstructuur uniform verfijnd is.
- Dross en milieukosten: 81% vermindering van drossvorming en nul verbruik van inert gas - kostenbesparingen werken door in afvalverwerking en gasbudgetten.
- Schaalbaarheid: Of uw proces nu 50 kg proefruns of 400 kg productieruns betreft, de modulaire vermogensarchitectuur van NIMA’s (1–5 kW) past zich aan het bereik aan zonder systeemherontwerp.
- Onderhoud: Sialon-sonotrodes gaan 3–5x langer mee dan grafiet of andere keramieken, waardoor stilstand en vervangingskosten gedurende de levensduur van de apparatuur afnemen.
Probeer Sialon Keramiek
Als uw gieterij momenteel roterend ontgassen, vacuümbehandeling of ultrasoon met vaste frequentie op grote volumes toepast, kan een vergelijkende proef met NIMA de winst kwantificeren. Het typische proefprotocol: behandel twee identieke smeltpartijen (één met uw huidige methode, één met NIMA), meet het waterstofgehalte via ALSCAN of equivalent, verzamel mechanische eigenschapsgegevens en vergelijk de cyclustijden. De meeste gieterijen zien de efficiëntie- en kwaliteitswinst in de eerste week.
Sialon Ceramics biedt gratis webinars aan over ultrasoon ontgassen en korrelverfijning in gesmolten metalen en glas, met een Q&A afgestemd op uw specifieke legering en toepassing. Voor grootschalige proeven of productie-implementatie kan hun team de juiste NIMA-configuratie (vermogensniveau, koeling, sonotrode-geometrie) voor uw proces specificeren.
Het probleem van staande golven - het efficiëntieverlies dat ultrasone technologie decennialang heeft beperkt in industriële gieterijen - is opgelost. NIMA is klaar voor opschaling.
Veelgestelde vragen
Hoe verschilt de multi-frequentiebenadering van NIMA van het simpelweg draaien op een lagere frequentie?
Een lagere frequentie alleen (bijv. 17 kHz) vermindert staande golven, maar vermindert ook de cavitatie-intensiteit en verhoogt de bellencoalescentie. De doorbraak is adaptieve modulatie: NIMA handhaaft een optimale cavitatie-intensiteit (25 kHz basis) terwijl de frequentie in realtime wordt gevarieerd om resonanties van staande golven te voorkomen. Dit geeft zowel een uniforme behandeling als efficiënte cavitatie - iets wat een vaste lagere frequentie niet kan bereiken.
Kan bestaande gieterijapparatuur worden uitgerust met NIMA-generatoren?
Why does sonotrode material matter so much?
De sonotrode is de directe interface tussen de generator en het gesmolten metaal. Bij 1.800°C en onder cavitatie-erosie overleven alleen bepaalde keramieken herhaalde thermische cycli. Grafiet oxideert; standaard keramieken krijgen thermische schokken. Sialon’s eigen keramische formulering behoudt structurele integriteit en akoestische koppelingsefficiëntie, wat direct leidt tot consistente behandelingskwaliteit en een langere levensduur van de apparatuur.
Hoe weet ik of staande golven mijn huidige ultrasone systeem beïnvloeden?
Tekenen zijn onder meer: onvolledige waterstofverwijdering ondanks lange cyclustijden, variabele mechanische eigenschappen over gegoten blokken (buitenste zones goed behandeld, kernzones zwak), onvermogen om op volledig volume te behandelen zonder de cycli drastisch te verlengen. Een proef met NIMA op uw standaard smeltgrootte zal verduidelijken of staande golven de beperkende factor zijn.
Wat zijn de totale eigendomskosten (CapEx + OpEx) vergeleken met roterend ontgassen?
NIMA-systemen variëren van €100k–€400k, afhankelijk van de vermogens- en koelconfiguratie. Roterende systemen zijn in aanschaf goedkoper (~€50k–€150k), maar brengen doorlopende kosten voor inert gas en frequentere vervanging van sonotrode/rotor met zich mee. De meeste gieterijen zien een terugverdientijd van 12–24 maanden door lager gasverbruik, kortere cycli en lagere onderhoudskosten.