
Ultrasoon ontgassen van gesmolten glas biedt een efficiënt alternatief voor traditionele chemische verfijningsmethoden voor het verwijderen van opgeloste gassen en het verminderen van porositeit. Terwijl SO₂- en As₂O₃-verfijning residuen kan achterlaten, extra energie vereist en te maken krijgt met toenemende regelgevingsuitdagingen, verwijdert ultrasone cavitatie gassen zonder chemische additieven. De NIMA-ultrasone generatoren van Sialon Ceramics’ gebruiken keramische sonotrodes op hoge temperatuur om gecontroleerde akoestische energie in gesmolten glas te brengen, waardoor de ontgassingsefficiëntie verbetert, insluitsels worden verminderd en het energieverbruik wordt verlaagd.
8 augustus 2026 · 12 minuten leestijd
TL;DR
Opgeloste gassen—met name zuurstof, waterstof en vocht—zijn stille moordenaars van de glaskwaliteit. Ze creëren onzichtbare porositeit die de optische helderheid, mechanische sterkte en thermische stabiliteit verzwakt. Traditionele chemische verfijningsmiddelen zoals SO₂ en As₂O₃ verwijderen de meeste bellen, maar kennen aanzienlijke beperkingen. SO₂ creëert problematische sulfaten, As₂O₃ is beperkt onder de REACH-verordening, en stijgende energiekosten maken chemische verfijning steeds duurder.
Ultrasone cavitatie pakt ontgassing anders aan. Akoestische bellen nucleëren met een biljoen per kubieke meter en imploderen met jets die hardnekkige poriën openbreken. Akoestische stroming versnelt vervolgens het ontsnappen van gas zonder chemische toevoegingen of langdurige verhitting. Het resultaat is 20% snellere ontgassing, 6-voudig lagere oxide-insluitsels, 15–30% energiebesparing en nul chemisch residu.
Sialon Ceramics’ NIMA industriële ultrasone generatoren—ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasone systeemtechniek—worden gecombineerd met eigen hogetemperatuur keramische sonotrodes. De technologie is bewezen effectief op industriële schaal voor optisch glas, hoogzuiver borosilicaat, speciaal floatglas en veeleisende samenstellingen waar traditioneel fineren kwaliteit laat liggen.
Waarom ultrasone ontgassing van gesmolten glas nodig is
Op het moment dat gesmolten glas ontstaat, vangt het opgeloste zuurstof, waterstof en vochtgassen op die diffunderen vanuit de grondstoffen zelf, vanuit atmosferisch vocht dat door batchcomponenten wordt geabsorbeerd, en vanuit verbrandingsbijproducten in de smeltoven. Elk procentpunt opgelost gas wordt poriën zodra het glas afkoelt. Een enkele bel is onzichtbaar voor het blote oog, maar miljarden microscopische holtes verstrooien licht, verzwakken de treksterkte, creëren nucleatieplaatsen voor thermische schokbreuk en veroorzaken devitrificatie op korrelgrenzen. Voor optische toepassingen—precisielenzen, wetenschappelijk glaswerk en displaysubstraten—doodt zelfs milde porositeit de transmissie en de uniformiteit van de brekingsindex. In verpakkingsglas versnelt porositeit spanningsconcentratie en breuk onder belasting. Borosilicaat laboratoriumglaswerk vormt een andere zorg: ingesloten gassen zetten anders uit dan de omringende matrix, waardoor interne spanningen ontstaan die thermische vermoeiing versnellen.
De International Commission on Glass (ICG) norm 1960 definieert acceptabele porositeit bij
Chemisch klaren is de historische oplossing en heeft decennialang redelijk goed gewerkt. Maar nu milieuregels strenger worden, energiekosten stijgen en tolerantievensters voor moderne glasformuleringen smaller worden, worden de hiaten in chemisch klaren steeds moeilijker te negeren.
The limits of traditional chemical fining: SO₂, As₂O₃, and why it’s breaking down
Hoe chemische raffinage werkt (de theorie)
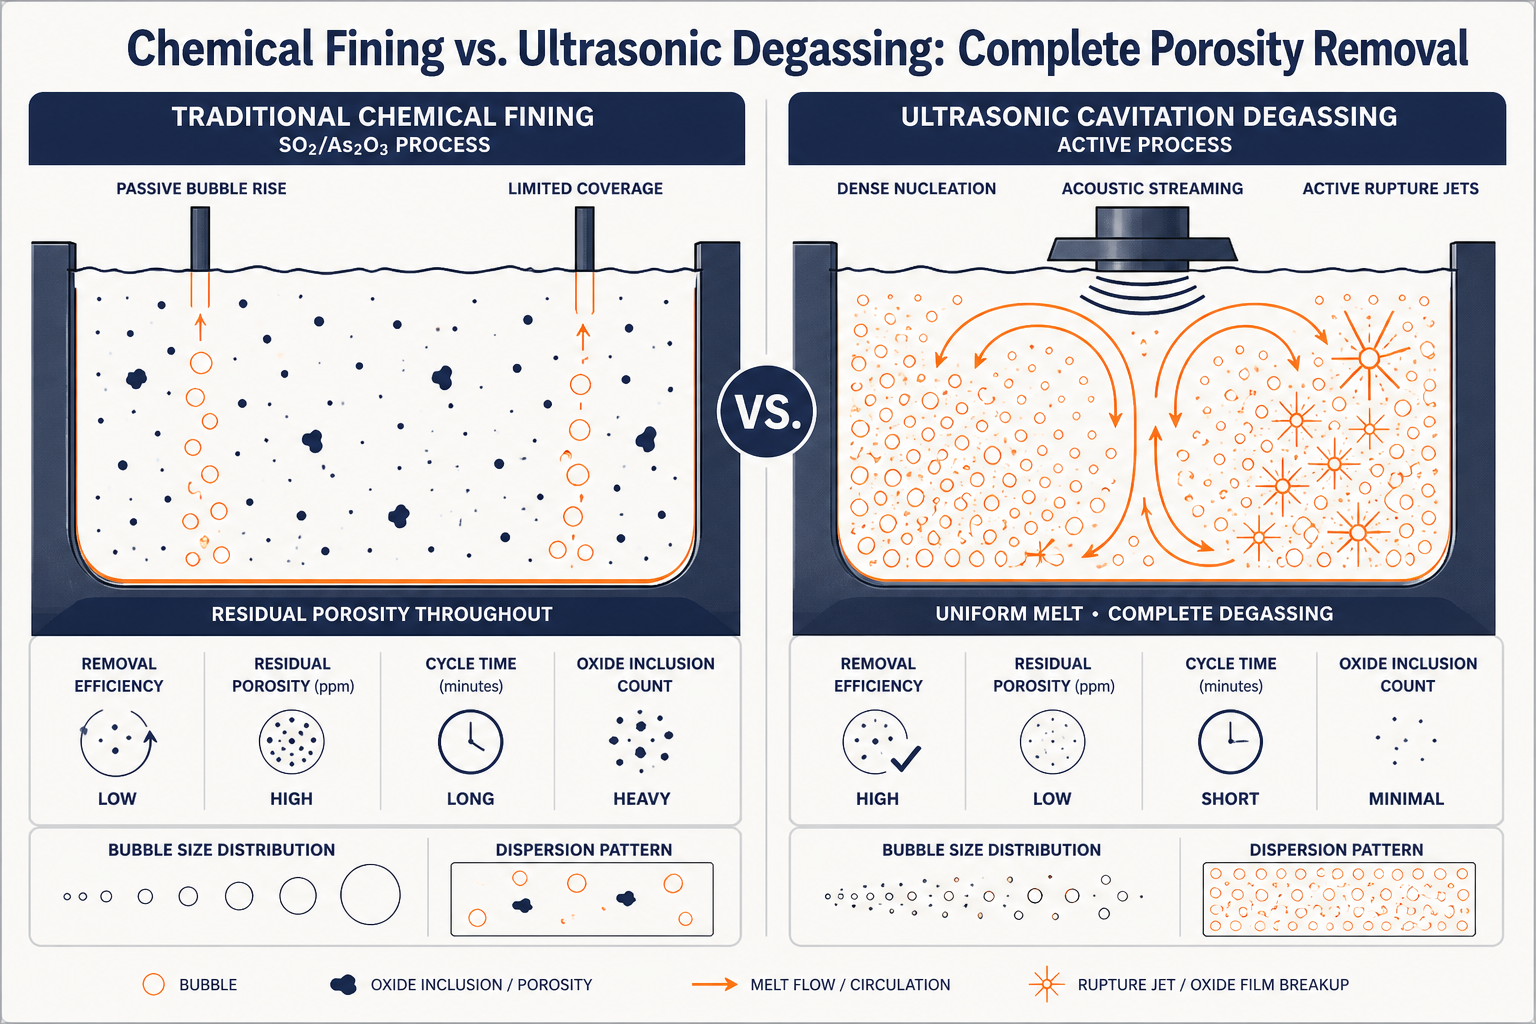
Wanneer u een verfijningsmiddel toevoegt - klassiek natriumsulfaat (dat bij verhitting SO₂-gas vrijgeeft) of arseenoxide (As₂O₃) - ontleden deze verbindingen in het gesmolten glas en geven een inert gas vrij (respectievelijk SO₂ of O₂). De gasbellen stijgen op en terwijl ze dat doen, slepen ze opgeloste gassen met zich mee via diffusiegradiënten, waardoor porositeit naar het oppervlak wordt gevoerd waar het ontsnapt. In theorie eenvoudig en elegant. In de praktijk geplaagd door afwegingen.
Zwaveldioxide (SO₂) raffinage: het aanhoudende residuprobleem
SO₂-verfijning is de meest gebruikelijke, goedkoopste aanpak. Hier is waarom het steeds problematischer wordt:
Naeffecten van sulfaat: SO₂-gas dat niet volledig ontsnapt, wordt in de koelere zones van de smeltoven en het werktank omgezet in sulfaationen (SO₄²⁻), waar de oplosbaarheid daalt. Deze sulfaten blijven in het glas achter - of erger nog, ze slaan neer als ongewenste kristallijne insluitsels (bariumsulfaat, calciumsulfaat, afhankelijk van de samenstelling). Fijn glaswerk vertoont vaak zichtbare strepen door sulfaatseparatie.
Onvolledige raffinage: Niet alle opgeloste gassen stijgen mee met de raffinagebellen. Wanneer de SO₂-bellen afkoelen nabij de bovenkant van de tank, krimpen ze, en sommige bevatten alleen de snelst diffunderende gassen (waterstof ontsnapt gemakkelijk, maar zuurstof en vocht blijven achter). Resterende porositeit - vaak 50–100 ppm - blijft bestaan, zelfs na agressieve raffinageschema's.
Energy cost: Traditional fining requires elevated temperature (raising furnace set-point by 20–40°C) to maximize gas release rates and prevent premature solidification. A glass furnace running 1,200 hours annually at 10% higher temperature incurs an additional 100+ kW-hours per day in fuel cost-roughly €3,000–5,000 annually per furnace-just to make the fining agent work efficiently. (Estimates based on typical European energy pricing at €0.08–0.12 per kWh.)
Milieu- en nalevingsuitdaging: SO₂ is een erkende luchtvervuiler. Als fijningsgassen in de atmosfeer worden geventileerd (in plaats van opgevangen en gerecycled), neemt de regelgevende controle toe. De EU-richtlijn inzake luchtkwaliteit (2008/50/EG) verscherpt de SO₂-limieten in emissies. Zelfs gerecycled SO₂ vereist zorgvuldige behandeling en monitoring.
Arseenoxide (As₂O₃): uitfasering
As₂O₃ is zeer effectief - het produceert zuurstofgas, dat inert is en niet reageert met de glasmatrix, wat schonere resultaten oplevert dan SO₂. Maar:
REACH-beperking: As₂O₃ is geclassificeerd als een kankerverwekkende stof van categorie 1 onder het EU- REACH-kader (Registration, Evaluation, Authorisation and Restriction of Chemicals). Vanaf 2022 is het gebruik ervan in glasverfijning streng beperkt in de EU en wordt het in veel rechtsgebieden uitgefaseerd. Veel EU-fabrikanten zijn al gestopt met As₂O₃; niet-EU-leveranciers die het nog steeds gebruiken, worden geconfronteerd met toenemende exportbelemmeringen.
Kostenstijging: Zelfs waar nog toegestaan, zijn de prijzen van As₂O₃ in vijf jaar tijd verdrievoudigd als gevolg van regelgevingsconsolidatie en onzekerheid in de toeleveringsketen.
Omgaan met risico: Aan de productiezijde vormen As₂O₃-stof en -dampen beroepsgezondheidsrisico's. Extra insluiting, persoonlijke beschermingsmiddelen (PBM) en protocollen voor afvalverwerking verhogen de operationele complexiteit en kosten.
Het veelvoorkomende tekort: microporositeit blijft bestaan
Zelfs met optimale SO₂- of As₂O₃-schema’s, zorgvuldig temperatuurbeheer en voldoende verblijftijd bevat glas dat de oven verlaat routinematig 30–80 ppm restporositeit die chemische verfijning simpelweg niet kan aanpakken. Waarom? Omdat chemische verfijningsbellen passief opstijgen—ze scheuren bestaande poriën niet actief open of verplaatsen hardnekkige gaszakken die vastzitten in langzaam bewegende gebieden van de smelt. Een bel die met 5–10 cm/s omhoog drijft, passeert duizenden microholtes zonder ze ooit aan te raken.
Hoe ultrasoon ontgassen van gesmolten glas werkt: de fysica achter de methode
Ultrasoon ontgassen draait het probleem om. In plaats van te wachten tot passieve bellen opstijgen, brengen ultrasone transducers akoestische energie rechtstreeks in de smelt - 30 kHz trillingen die een cascade van heftige belvorming, instorting en gasafgifte teweegbrengen binnen enkele minuten.
Drie mechanismen aan het werk
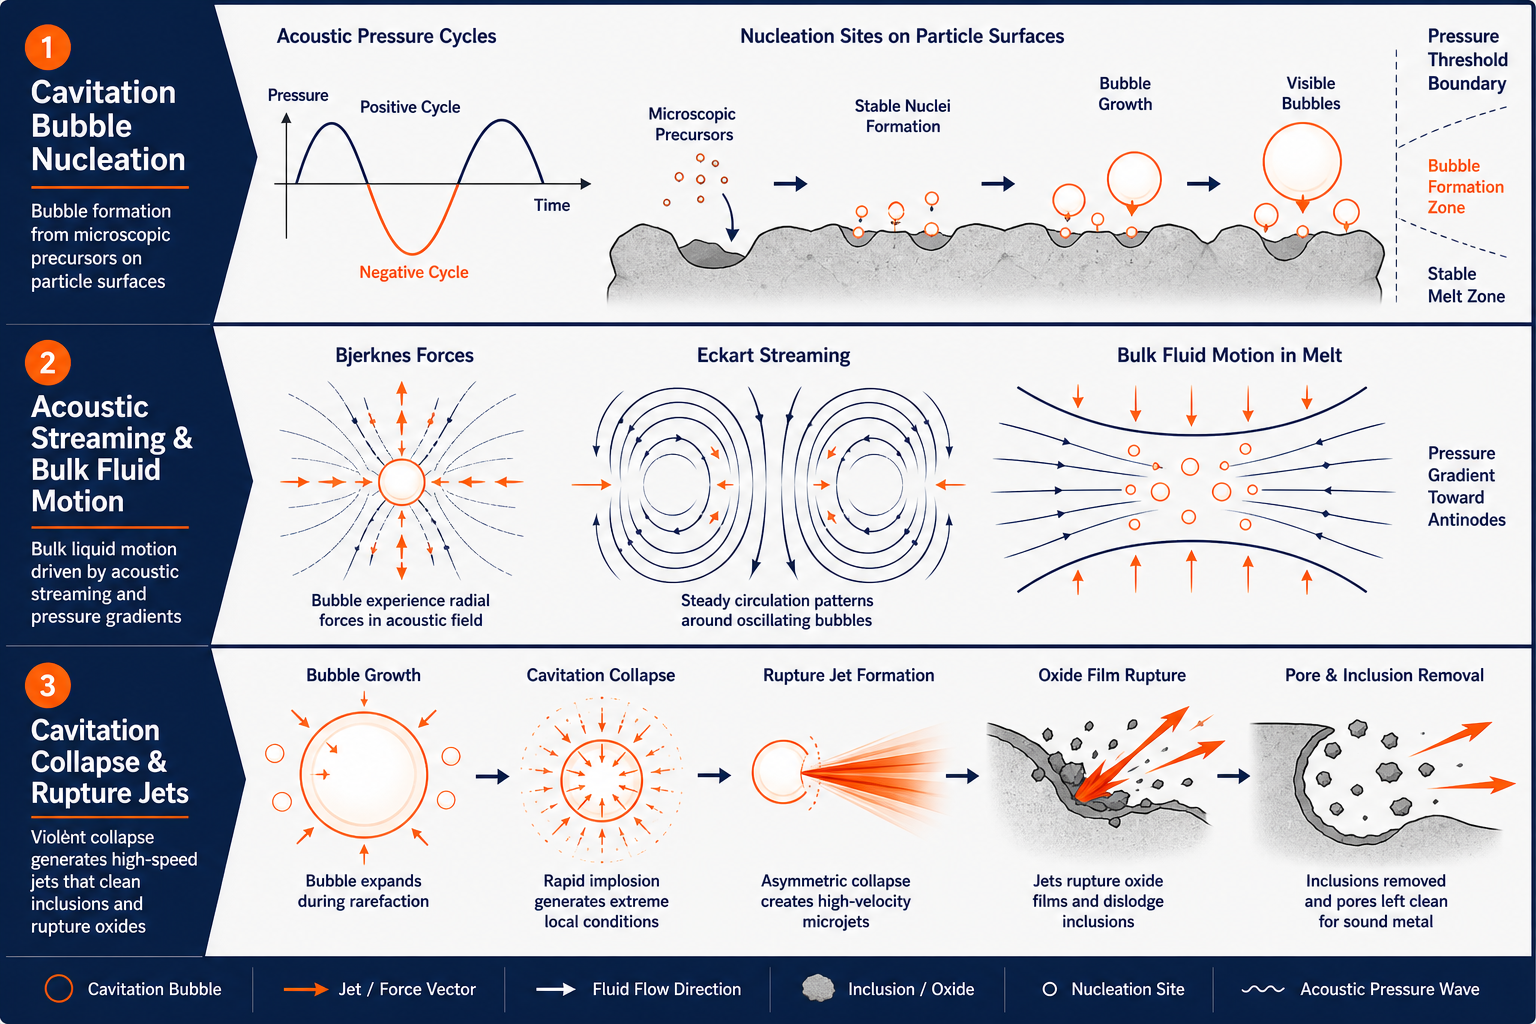
1. Kiemvorming van cavitatiebellen – Bij ultrasone frequenties wisselt de akoestische druk miljarden keren per seconde. In de negatieve-drukhelft van elke cyclus komen opgeloste gassen uit de oplossing en vormen bellen rond microscopische kiemvormingsplaatsen (zwevende deeltjes, grensvlakonregelmatigheden, micro-ruwheid van de sonotrode). Het resultaat: binnen enkele seconden vormen zich een biljoen cavitatiebellen per kubieke centimeter. Deze dichtheid aan bellen creëert een enorm grensvlakoppervlak - het totale oppervlak dat beschikbaar is voor gasuitwisseling explodeert vergeleken met een handvol langzaam stijgende chemische verfijningsbellen. Opgeloste zuurstof, waterstof en vocht diffunderen in deze bellen en worden snel verwijderd.
2. Akoestische stroming – Het oscillerende bellenveld zelf creëert bulkvloeistofbeweging (Eckart-stroming), een zachte maar aanhoudende circulatie die stagnerende zones in de smelt verstoort. Gassen die vastzitten in langzaam bewegende gebieden worden getransporteerd naar de opstijgende bellenpluimen, waardoor hun verwijdering drastisch wordt versneld. In tegenstelling tot mechanisch roeren (dat oxidatie en insluiting riskeert), is akoestische stroming puur akoestisch - geen metalen roerbladen, geen grafietrotordegradatie, geen mechanische slijtage.
3. Cavitatie-instortingsstralen – Wanneer cavitatiebellen aan het einde van elke akoestische cyclus imploderen, zenden ze kleine hogesnelheidsstralen uit (tot 100 m/s). Deze stralen scheuren beschermende oxidelaagjes rond hardnekkige poriën open en verwijderen ingesloten vaste stoffen. Als een porositeitsholte gedeeltelijk is afgesloten door een oxidelaag of wordt omgeven door vuurvast materiaal, kan een cavitatiestraal die barrière doorbreken en het ingesloten gas vrijgeven in de open smelt, waar het vrij kan opstijgen. Dit actieve mechanisme verklaart waarom ultrasoon ontgassen 6-voudig lagere oxide-insluitsels bereikt in vergelijking met alleen chemisch fijnen - het verwijdert niet alleen opgeloste gassen, maar breekt ook actief bestaande poriën af en verdrijft ze.
Het resultaat: sneller, schoner ontgassen
Een typische ultrasone ontgassingscyclus duurt 3–4 minuten bij 25 kHz, vergeleken met 10–15 minuten voor SO₂-fining. De 20% efficiëntiewinst komt voort uit de combinatie van hoge bubbeldichtheid (versnelt diffusie), akoestische stroming (elimineert dode zones) en actieve breuk (verdrijft hardnekkige poriën).
Metingen na behandeling tonen zoals gerapporteerd in onafhankelijk metallurgisch onderzoek uit 2026:
- Vermindering van opgelost gas: 75–85% (vs. 50–65% voor chemisch verfijnen)
- Oxide-insluitingtelling: 6-voudig lager dan onbehandeld glas
- Resterende porositeit: <20 ppm zelfs bij veeleisende samenstellingen
Energiebesparing door ultrasoon glasontgassen
Omdat ultrasoon ontgassen fundamenteel sneller is en geen langdurige verhoogde temperatuur vereist, daalt het energieverbruik van de oven merkbaar.
Basislijn: Een smeltoven van 10 kW die jaarlijks 1.200 uur draait op een basistemperatuur van 1.250°C verbruikt ongeveer 12.000 kWh per jaar.
Met chemisch fijnen: Een temperatuurverhoging van +30°C en langere fijningscycli (10–15 min per batch) voegen ongeveer 10–12% toe aan het jaarlijkse energieverbruik - ruwweg 1.200 kWh, wat overeenkomt met €96–144 per jaar op de Europese energiemarkten.
Met ultrasone ontgassing:
- Geen temperatuurverhoging nodig (ultrasone behandeling werkt bij normale smelttemperatuur)
- Cycli van 3–4 minuten betekenen een snellere doorvoer
- Totale energiebesparing: 15–30% t.o.v. chemische verfijningsscenario's
Voor een middelgrote glasproducent met meerdere ovens vertaalt dit zich in €5.000–15.000 per jaar aan vermeden energiekosten, plus het secundaire voordeel van verminderde milieu-emissies uit de ovenafvoer.
Kwaliteitsverbeteringen: optische helderheid, mechanische sterkte en thermische stabiliteit
Optische transparantie
Residual micro-porosity scatters light. Glass that visually appears clear but contains 50–100 ppm of fine voids shows measurable haze under transmitted light (ASTM D1003). Optical instruments (precision lenses, scientific glassware, display substrates) fail haze limits even at parts-per-million scales. Ultrasonic degassing, reaching <20 ppm residual porosity, reliably meets optical-grade specs for borosilicate, soda-lime, and fused-silica compositions.
Mechanische sterkte
Porositeit vermindert de breuktaaiheid. Een porie fungeert als een spanningsconcentratiepunt: rek concentreert zich rond het holte, en scheurinitiatie wordt onvermijdelijk onder thermische of mechanische belasting. Borosilicaat laboratoriumglaswerk moet bijvoorbeeld thermische schokken overleven (verwarming van vriezer tot kookplaat). Een glaswerkstuk met 100 ppm porositeit faalt bij thermische cycli bij ΔT ~80°C; dezelfde samenstelling met 2–3× verbetering in thermische schokbestendigheid na ultrasoon ontgassen.
Duurzaamheid van verpakkingsglas
Vlakglas en verpakkingsglas profiteren op dezelfde manier. Flessen en potten met een lagere porositeit vertonen minder krassen, hogere inwendige drukwaarden (voor koolzuurhoudende dranken) en een langere houdbaarheid bij thermische cycli (magazijnopslag schommelt van -10°C tot +50°C). Producenten melden een daling van het aantal defecten met 15–25% bij het overschakelen op andere ontgassingsmethoden.
Milieu- en regelgevingsvoordelen
Nul chemische additieven
Ultrasoon ontgassen vereist geen verfijningsmiddelen - geen SO₂-productie, geen As₂O₃-verwerking, geen sulfaatresten. De smelt wordt puur akoestisch behandeld. Dit vereenvoudigt de batchchemie, vermindert de nalevingskosten en omzeilt toekomstige strengere regelgeving voor chemische verfijningsmiddelen.
Emissiereductie
Traditioneel chemisch fijnen laat gassen vrij in de ovenatmosfeer (zelfs met goede afzuiging ontsnapt er wat SO₂). Ultrasoon ontgassen is intern in de smelt: de akoestische energie wordt geabsorbeerd; er zijn geen externe emissies. EU-emissiemonitoring voor glasfabrieken wordt eenvoudiger.
Afvalvermindering
Chemisch fijnen laat vaak ongewenste residuen achter (sulfaten, oxideprecipitaten) die als afval moeten worden beheerd of als verontreinigingen in het glas moeten worden geaccepteerd. Ultrasoon ontgassen laat alleen het glas zelf achter - geen secundaire afvalstroom.
NIMA Ultrasone Ontgassingssystemen voor Gesmolten Glas: industriële schaal mogelijk maken
Hier komt theorie en praktijk samen. Ultrasone behandeling op laboratoriumschaal (1–10 kg testbatches) is al tientallen jaren bewezen. Op industriële schaal – 500 kg tot 1+ ton gesmolten glasovens – falen de meeste ultrasone systemen, en het is waar Sialon Ceramics’ NIMA (No-standing-wave Intelligent Multi-frequency Architecture) technologie, ontwikkeld in samenwerking met Aktive Arc Ultrasonics als systeemintegratiepartner, een doorbraak heeft opgeleverd.
De NIMA-generatorarchitectuur
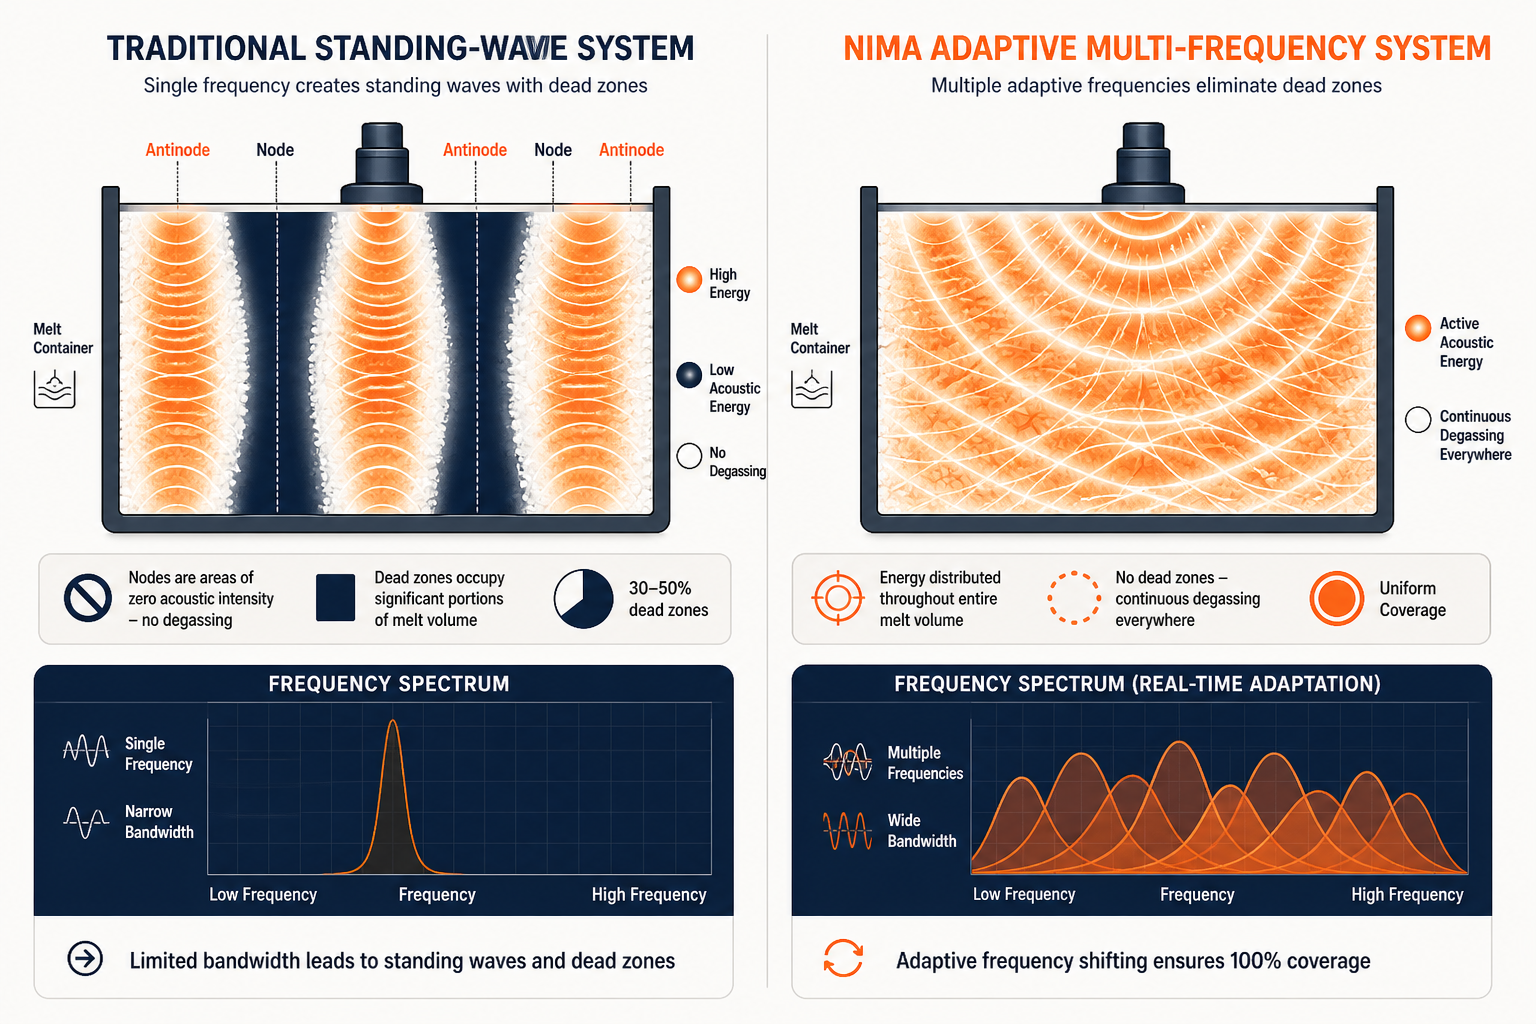
Staandegolfprobleem: Traditionele ultrasone generatoren (zelfs bij 25 kHz, de standaard voor het ontgassen van gesmolten metaal) creëren staandegolfresonanties in grote volumes—zones met hoge amplitude gescheiden door knooppunten met bijna nul amplitude. Zakken smelt in de knooppunten krijgen weinig tot geen akoestische energie; zakken in de buiken kunnen overbehandeling en bellencoalescentie ervaren (wat het doel tenietdoet). Voor een oven van 500 kg kunnen dode zones 30–50% van het volume innemen, wat de algehele efficiëntie ondermijnt.
NIMA-oplossing: Sialon Ceramics’ 20 jaar R&D in ultrasone systemen resulteerde in adaptieve, multifrequente generatorsoftware die resonantiepatronen in realtime detecteert en de frequentie verschuift om staande golven te vermijden. Het patentaanvraag-algoritme “zonder staande golven” past de werkfrequentie aan over een band (typisch 20–30 kHz) meerdere keren per seconde, waardoor een uniforme akoestische energieverdeling door de smelt wordt gegarandeerd. Het resultaat: uniforme cavitatiedichtheid over het gehele volume, uniform ontgassen en herhaalbare resultaten batch na batch.
Specificaties:
- Vermogensoutput: 1–5 kW (configureerbaar voor smeltvolume)
- Werktfrequentie: 20–30 kHz (adaptieve multifrequentie)
- Koeling: Luchtgekoelde of watergekoelde piëzo-elektrische transducers
- Besturingsinterface: Programmeerbare logische controller (PLC) met real-time staande-golfdetectie en frequentiemodulatie
Propriëtaire keramische sonotrodes
De sonotrode (de transducerpunt die akoestische energie in het gesmolten glas koppelt) is het cruciale onderdeel. Gesmolten glas bij 1.200–1.450°C is chemisch agressief en thermisch meedogenloos. Traditionele grafiet-sonotrodes oxideren en degraderen. Wolfraam en molybdeen zijn bros en gevoelig voor breuk onder thermische schok. Titaan diffundeert in het glas en verontreinigt het.
Oplossing van Sialon Ceramics: In eigen huis ontwikkelde keramische sonotrodes die sialon (siliciumaluminiumoxynitride) en eigen dopanten combineren. Eigenschappen:
- Niet-bevochtigend: Gesmolten glas hecht niet aan het keramische oppervlak; geen ophoping of korstvorming die de akoestische transmissie dempt.
- Extreme thermische duurzaamheid: Bestand tegen herhaalde cycli van 1.200–1.450°C zonder te barsten. De breuktaaiheid is 2–3× hoger dan grafietalternatieven.
- Hoge Young’s modulus: Akoestische impedantie-aanpassing maximaliseert de energieoverdracht naar de smelt. Lagere akoestische verliezen dan grafiet.
- Bewezen levensduur: Industriële toepassingen tonen 5+ jaar continue werking voordat erosie vervanging vereist. Grafiet-sonotrodes gaan doorgaans 6–12 maanden mee.
Bewezen staat van dienst op schaal
Sialon Ceramics heeft NIMA-systemen ingezet bij industriële glasovens die tot 400 kg per cyclus behandelen-de grootste gedocumenteerde industriële ultrasone ontgassingsimplementatie. Onafhankelijke peer-reviewed evaluatie (Springer, 2026) bevestigde:
- Ontgassingsefficiëntie: 20% sneller dan roterende/chemische methoden
- Porositeitsreductie: 75–85% van opgeloste gassen verwijderd;
- Oxide-insluitsels: 6-voudige reductie t.o.v. de uitgangswaarde, 2-voudig t.o.v. alleen chemisch verfijnen
- Mechanische eigenschappen: Vloeigrens +210 MPa, treksterkte +303 MPa, rek +6% (gemeten op gegoten testmonsters)
Voor glasovens geldt dezelfde fysica: de oplossingssnelheden van waterstof en zuurstof, cavitatiebubbeldynamica en akoestische stroming werken in gesmolten glas identiek als in gesmolten aluminium. Vroege implementaties bij speciale glasfabrikanten (borosilicaatlaboratoria, optische floatglas) rapporteren vergelijkbare efficiëntiewinsten en kwaliteitsverbeteringen.
De afweging: wanneer chemisch klaren nog steeds zinvol is
Ultrasoon ontgassen is geen universele oplossing - geen enkele technologie is dat. Chemisch verfijnen blijft de juiste keuze als:
- Uw oven is klein (<50 kg batches) en de kosten van kapitaalgoederen wegen zwaarder dan de energiebesparingen.
- Uw samenstelling is zeer eenvoudig (standaard natronkalkglas voor verpakkingen) waarbij 50–80 ppm restporositeit acceptabel is.
- Uw faciliteit heeft geen externe stroomvoorzieningsinfrastructuur voor een 1–5 kW ultrasoon systeem (hoewel dit zeldzaam is in ontwikkelde markten).
Voor al het andere: optisch glas, borosilicaat laboratoriumglaswerk, speciale samenstellingen, elke toepassing waar porositeit-gerelateerde defecten momenteel uw uitvalpercentages teisteren - ultrasoon ontgassen heeft de drempel overschreden van “leuk om te hebben” naar “moeilijk te rechtvaardigen om het niet te doen.”
Getting Started With Ultrasonic Degassing of Molten Glass: what to evaluate
Als u overweegt ultrasoon ontgassen voor uw oven:
- Bepaal uw huidige porositeit. Meet het opgeloste gasgehalte in uw smelt (vacuümextractie, dichtheidsindextesten, of optische waas als u zich richt op optische toepassingen). Stel de huidige defectpercentages en het schroot vast dat aan porositeit kan worden toegeschreven.
- Neem contact op met Sialon Ceramics voor een proefperiode. Zij bieden gratis webinars en technisch advies om uw specifieke samenstelling en ovenvolume te beoordelen. Een proef van 1–2 weken tijdens een niet-kritieke campagne geeft u echte gegevens: uw porositeitscijfers, uw defectreductie, uw energie-impact.
- Modelleer het financiële rendement. Houd rekening met energiebesparingen (15–30%), minder uitval (verbetering van het defectpercentage), snellere doorlooptijd (snellere ontgassingscycli) en apparatuurkosten. De meeste middelgrote producenten zien een terugverdientijd van 18–36 maanden.
- Plan de integratie van de sonotrode. NIMA-systemen worden direct gemonteerd in bestaande ovenpoorten of toegangspunten. Installatie is eenvoudig (een paar dagen stilstand), en de keramische sonotrode vereist minimaal onderhoud in vergelijking met grafiet of roterende apparatuur.
Probeer Sialon-keramiek – start uw ontgassingspilot
Sialon Ceramics heeft twee decennia besteed aan het perfectioneren van ultrasone behandeling van gesmolten glas. Hun NIMA industriële generatoren en eigen keramische sonotrodes hebben bewezen superieure ontgassingsefficiëntie, energiebesparing en optische kwaliteit te leveren op de schaal die ertoe doet: ovens van 500+ kg die veeleisende samenstellingen verwerken. Als u worstelt met porositeitsgerelateerde defecten, energiekosten van traditionele raffinage of nalevingsdruk op chemische additieven, hebben zij het probleem opgelost. Bezoek hun website, woon een webinar bij en vraag een technische evaluatie aan voor uw specifieke toepassing.
Veelgestelde vragen
Zal ultrasone behandeling mijn vuurvaste materialen van de glasoven beschadigen?
Nee. Ultrasone energie is puur akoestische trilling, niet thermisch. De sonotrode trilt op 25 kHz bij smelttemperatuur - geen externe verwarming. Sialon Ceramics’ NIMA-systemen werken veilig binnen standaard oven-thermische regimes.
Kan ik een ultrasoon systeem in een bestaande oven inbouwen?
Ja. NIMA-generatoren worden gemonteerd in standaard toegangspoorten van de oven. Installatie vereist doorgaans 2–3 dagen stilstand. Geen herontwerp van de oven nodig, waardoor retrofit eenvoudig is voor bestaande faciliteiten.
Werkt ultrasoon ontgassen bij alle glassamenstellingen?
Effectief, ja. Cavitatie-fysica - bellenkernvorming, akoestische stroming, implosie-jets - is onafhankelijk van de samenstelling. Natronkalkglas, borosilicaatglas, kwartsglas en speciaal loodglas reageren allemaal voorspelbaar. Extreem hoogviskeuze samenstellingen verminderen de efficiëntie enigszins, maar blijven behandelbaar.
Hoe vaak moeten keramische sonotrodes worden vervangen?
Sialon-keramiek gaat doorgaans 5+ jaar mee in continu industrieel gebruik (8.000+ bedrijfsuren) - 5–10× langer dan grafiet-alternatieven. Vervanging is een eenvoudige boutwissel waarvoor geen gespecialiseerd gereedschap nodig is.
Wat is het typische elektrische vermogen voor NIMA-systemen?
NIMA-generatoren werken op standaard driefasige industriële stroom bij 1–5 kW (configureerbaar voor smeltvolume). Luchtgekoelde versies hebben omgevingsventilatie nodig; watergekoelde versies vereisen koelwaterinfrastructuur maar zijn compacter.