
9 augustus 2026 · 11 minuten leestijd
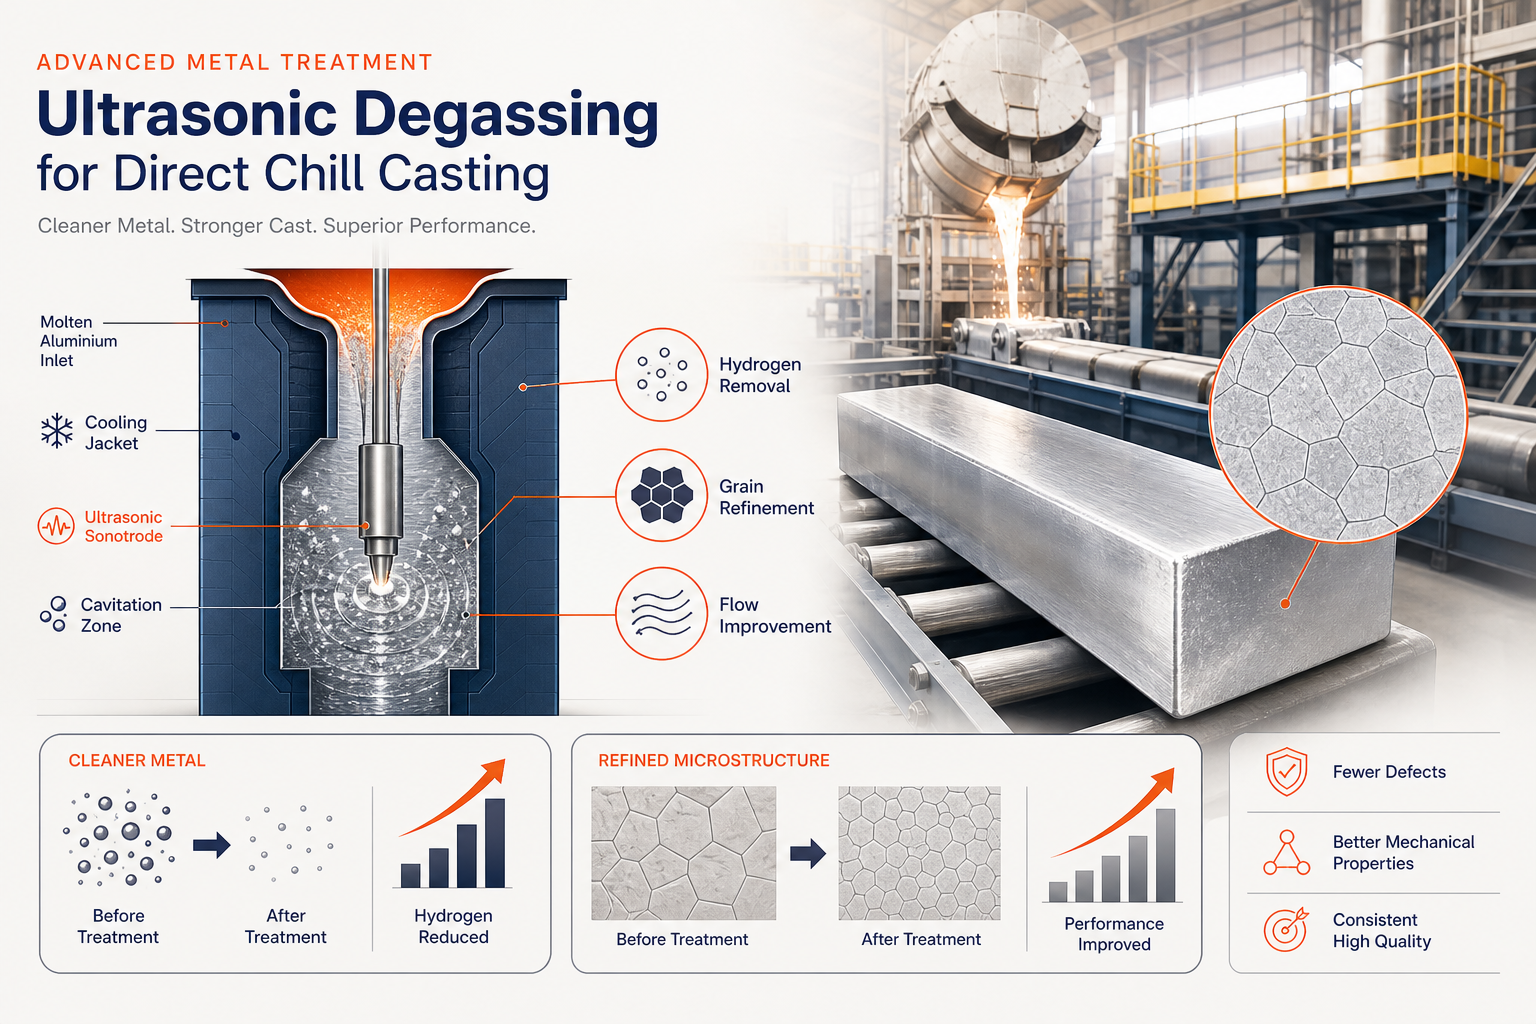
Waterstofporositeit, middenlijnsegregatie en microstructuurvariabiliteit teisteren DC-gieten. Gepubliceerde pilot-schaal DC-gietproeven tonen aan dat ultrasone behandeling alle drie tegelijkertijd elimineert — wat een 50% korrelgroottevermindering in het midden van de knuppel oplevert en onderdrukking van verenkorrels in productieknuppels.
TL;DR
Waterstofporositeit, middenlijnsegregatie en variabiliteit van de microstructuur hebben direct chill (DC)-gieten al lang geplaagd. Samen beperken ze de blokgrootte, mechanische consistentie en productopbrengst. Traditionele in-line ontgassingsmethoden (roterende impellers, gasinjectie) kunnen niet alle drie tegelijk aanpakken — niet zonder giet snelheid of blokkwaliteit in gevaar te brengen.
Ultrasone behandeling die rechtstreeks in het DC-gietbad wordt toegepast, elimineert deze beperkingen. Cavitatiegedreven bellenvorming verwijdert opgeloste waterstof in 3 minuten, tegenover 10+ minuten voor roterende methoden. Tegelijkertijd verfijnt akoestische stroming de korrelstructuur en elimineert centerline-segregatie. Gepubliceerde pilot-schaal DC-gietproeven bevestigen deze resultaten in productieblokken: 50% korrelgroottevermindering in het midden van het blok, onderdrukking van veervormige korrels en een uniforme samenstelling over de dwarsdoorsneden van de gietblokken.
De NIMA ultrasone generator levert adaptieve multi-frequentietechnologie, ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasone systeemtechniek. In combinatie met hogetemperatuur- Sialon keramische sonotrodes, maakt het ultrasone behandeling mogelijk op industriële schaal — 400+ kg blokken — zonder dragergas of het onderhoud van roterende apparatuur.
Inzicht in Direct Chill-gieten: Het proces en de uitdagingen ervan
Direct chill gieten is de fundamentele semi-continue gietmethode voor non-ferrometalen – aluminium, koper, magnesium. Nauwkeurige controle over stolling bepaalt direct de microstructuur en mechanische eigenschappen van de gietblok. Zo werkt het:
Het gesmolten metaal wordt in een watergekoelde mal met een open bodem gegoten. Terwijl de gietstaaf zich vormt, stolt de buitenste schil terwijl het centrum vloeibaar blijft, waardoor een smal stollingsfront ontstaat. Wanneer de gietstaaf uit de mal komt, wordt er direct water op het oppervlak van de gietstaaf gespoten, waardoor de stolling van buiten naar binnen wordt voltooid.
Deze gecontroleerde stolling is een groot voordeel — het beperkt macro-segregatie vergeleken met open-pit gieten. Maar de krappe tijdschaal en beperkte geometrie creëren drie onderling samenhangende metallurgische problemen die moderne DC-operaties teisteren:
1. Waterstofporositeit: Het probleem van opgelost gas
Waterstof is het belangrijkste opgeloste gas in vloeibaar aluminium. Het komt binnen via chemische reactie tussen gesmolten metaal en atmosferische waterdamp, waarbij aluminiumoxide en H₂-gas ontstaan. De kritieke asymmetrie: waterstof is veel beter oplosbaar in vloeibaar aluminium dan in vast aluminium. Tijdens het stollen, wanneer het metaal afkoelt onder het solvus-punt, slaat waterstof neer. Als de koelsnelheid te laag is, of de waterstofconcentratie te hoog, vormen zich gasbellen in het vaste metaal. Dit creëert gasporositeit — een defect dat de vermoeiingsweerstand, treksterkte en gietopbrengst vermindert.
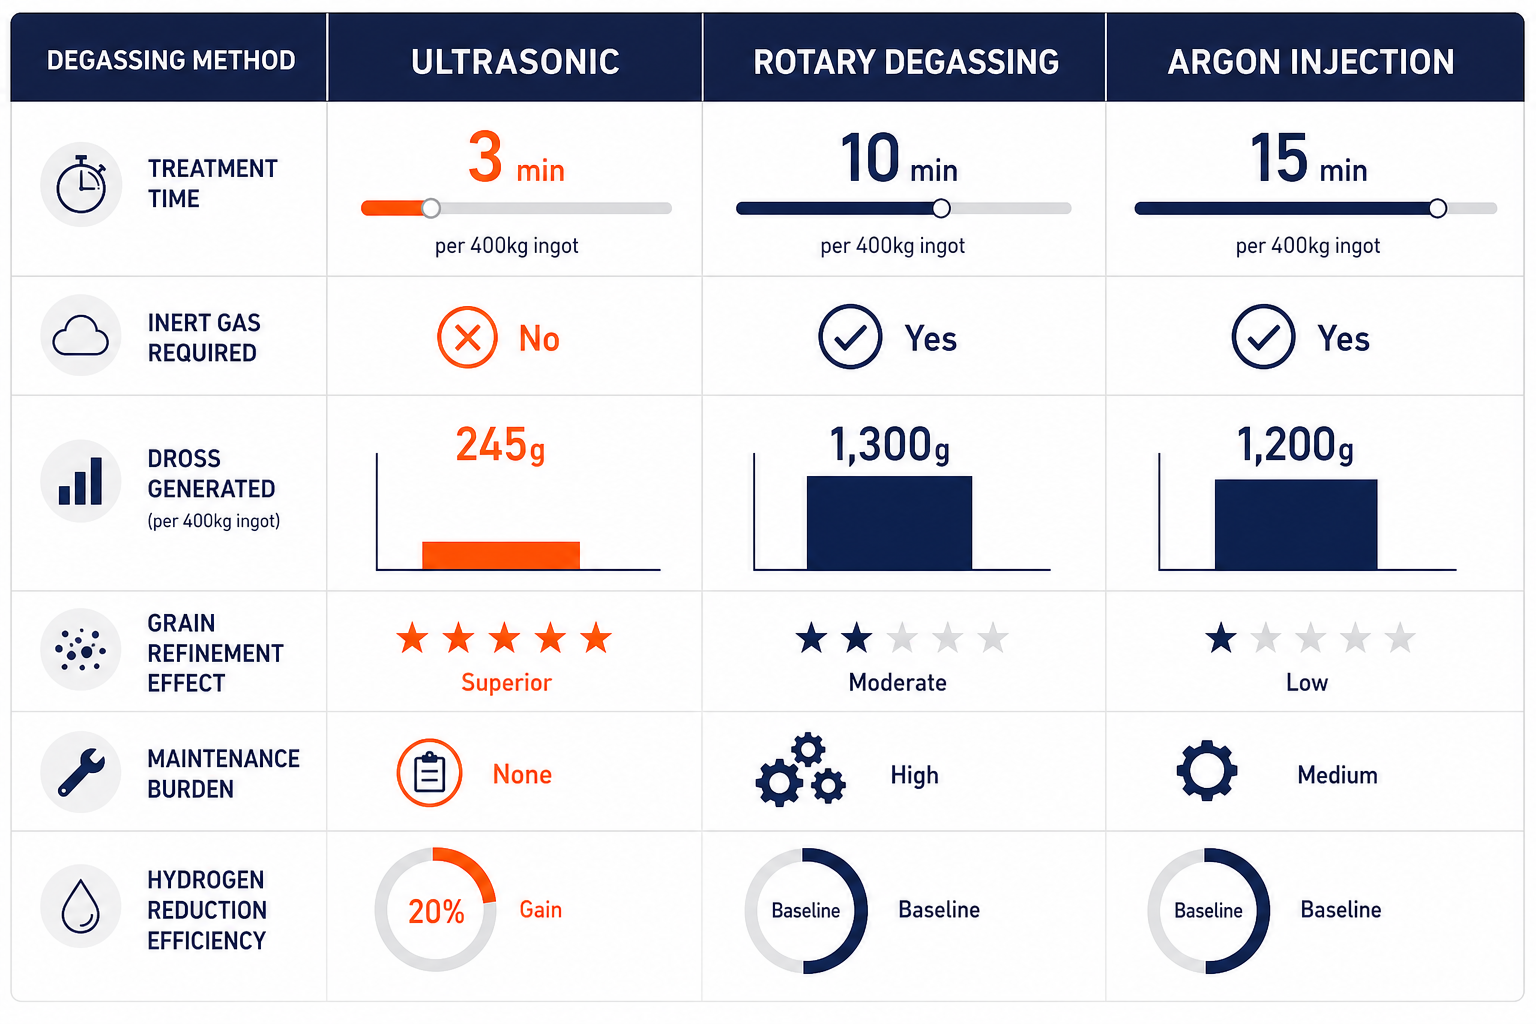
Traditionele in-line methoden (argoninjectie, roterend ontgassen) pakken dit aan, maar brengen inherente afwegingen met zich mee. Argon vereist dragergasapparatuur en milieuvriendelijke afvoer. Roterende impellers introduceren verblijftijdvertragingen (10+ minuten) die de gietcycli vertragen.
2. Centrumlijnsegregatie: Macro-segregatie in het midden van de gietblok
De nauwe, gecontroleerde stolling die DC-gieten kenmerkt, creëert een secundair probleem: het centrale gebied van de knuppel ervaart afwijking van de nominale legeringssamenstelling – centrumlijn macro-segregatie. Meerdere mechanismen dragen hieraan bij: convectiegedreven massatransport tijdens stolling, krimpgïnduceerde stroming en korrelsedimentatie. Het resultaat is een aanzienlijke variatie in eigenschappen tussen het centrum en de periferie van de knuppel, wat de downstream verwerking (walsen, extrusie) bemoeilijkt en de grootte en geometrie van gietbare knuppels beperkt.
3. Microstructuurcontrole: Korrelverfijning en Equiaxiaalvorming
Grove dendritische korrels met grove secundaire fasen concentreren defecten (porositeit, insluitsels, segregatie) langs korrelgrenzen, waardoor mechanische eigenschappen en verwerkbaarheid afnemen. Niet-dendritische fijne korrelstructuur met equiaxiale korrels – gelijke afmetingen in alle richtingen – is het metallurgische doel, omdat het:
- Vermindert krimp en heet scheuren
- Zorgt voor een gelijkmatigere verdeling van secundaire fasen en micro-porositeit
- Maakt superieure mechanische eigenschappen mogelijk
Traditionele korrelverfijning maakt gebruik van titanium-gebaseerde moederlegeringen (Al-5Ti-1B), die heterogene kiemvormingsplaatsen bieden. Maar deze aanpak werkt inconsistent bij grote blokken, en de benodigde hoeveelheid korrelverfijner schaalt mee met de blokgrootte – wat leidt tot samenstellingsdrift en kostenstijgingen.
Waarom traditionele ontgassingsmethoden tekortschieten bij DC-gieten
Voordat we ultrasone oplossingen bekijken, is het de moeite waard om te begrijpen waarom bestaande benaderingen ontoereikend zijn voor moderne DC-operaties:
Roterend (impeller) ontgassen:
- Vereist 10–15 minuten verblijftijd in de oven vóór het gieten
- Introduceert roterende onderdelen (grafiet, staal) die onderhoud en vervanging vereisen
- Genereert hoge drossophoping (1.300 g per cyclus vs. 245 g voor ultrasoon) – dross verzamelt waterstof, waardoor de smelt opnieuw wordt verontreinigd
- Ontgast alleen; verfijnt de korrelstructuur niet
- Grafietwaaiers lijden aan brosse slijtage en thermische schokken bij gebruik op hoge temperatuur
Argon- of stikstofinjectie:
- Vereist draaggas (kosten, milieu-impact)
- Langzame bellenstijgtijd; gas moet continu worden toegevoerd gedurende het gehele gietvenster
- Pakt micro-segregatie of korrelstructuur niet aan
- Inefficiënt bij grote blokken (dode zones waar gas niet doordringt)
Casting onder verlaagde druk:
- Verwijdert opgelost gas door de omgevingsdruk boven de smelt te verlagen
- Effectief voor waterstofverwijdering maar duur en inflexibel voor DC-operaties
- Voorkomt geen middenlijnsegregatie of verfijnt de korrelstructuur niet
De kernbeperking: geen van deze methoden elimineert tegelijkertijd waterstof, verfijnt de korrelstructuur en elimineert middenlijnsegregatie – de drie factoren die de kwaliteit van gietblokken bij DC-gieten bepalen. Elke methode pakt slechts één probleem afzonderlijk aan.
Hoe ultrasone behandeling werkt in het DC-gietbad
Ultrasone behandeling die rechtstreeks in het gietbad wordt toegepast, overwint deze beperkingen door gebruik te maken van cavitatiefysica – de gecontroleerde ineenstorting van akoestische bellen in vloeibaar metaal.
Het cavitatiemechanisme
Wanneer ultrasone energie (typisch 25 kHz frequentie) via een sonotrode (een resonante keramische sonde) in gesmolten metaal wordt geïntroduceerd, planten compressie- en expansiegolven zich door de smelt voort. Deze akoestische druk veroorzaakt cavitatie: microscopische bellen vormen zich tijdens de expansiefase (negatieve druk) en storten gewelddadig in tijdens de compressiefase.
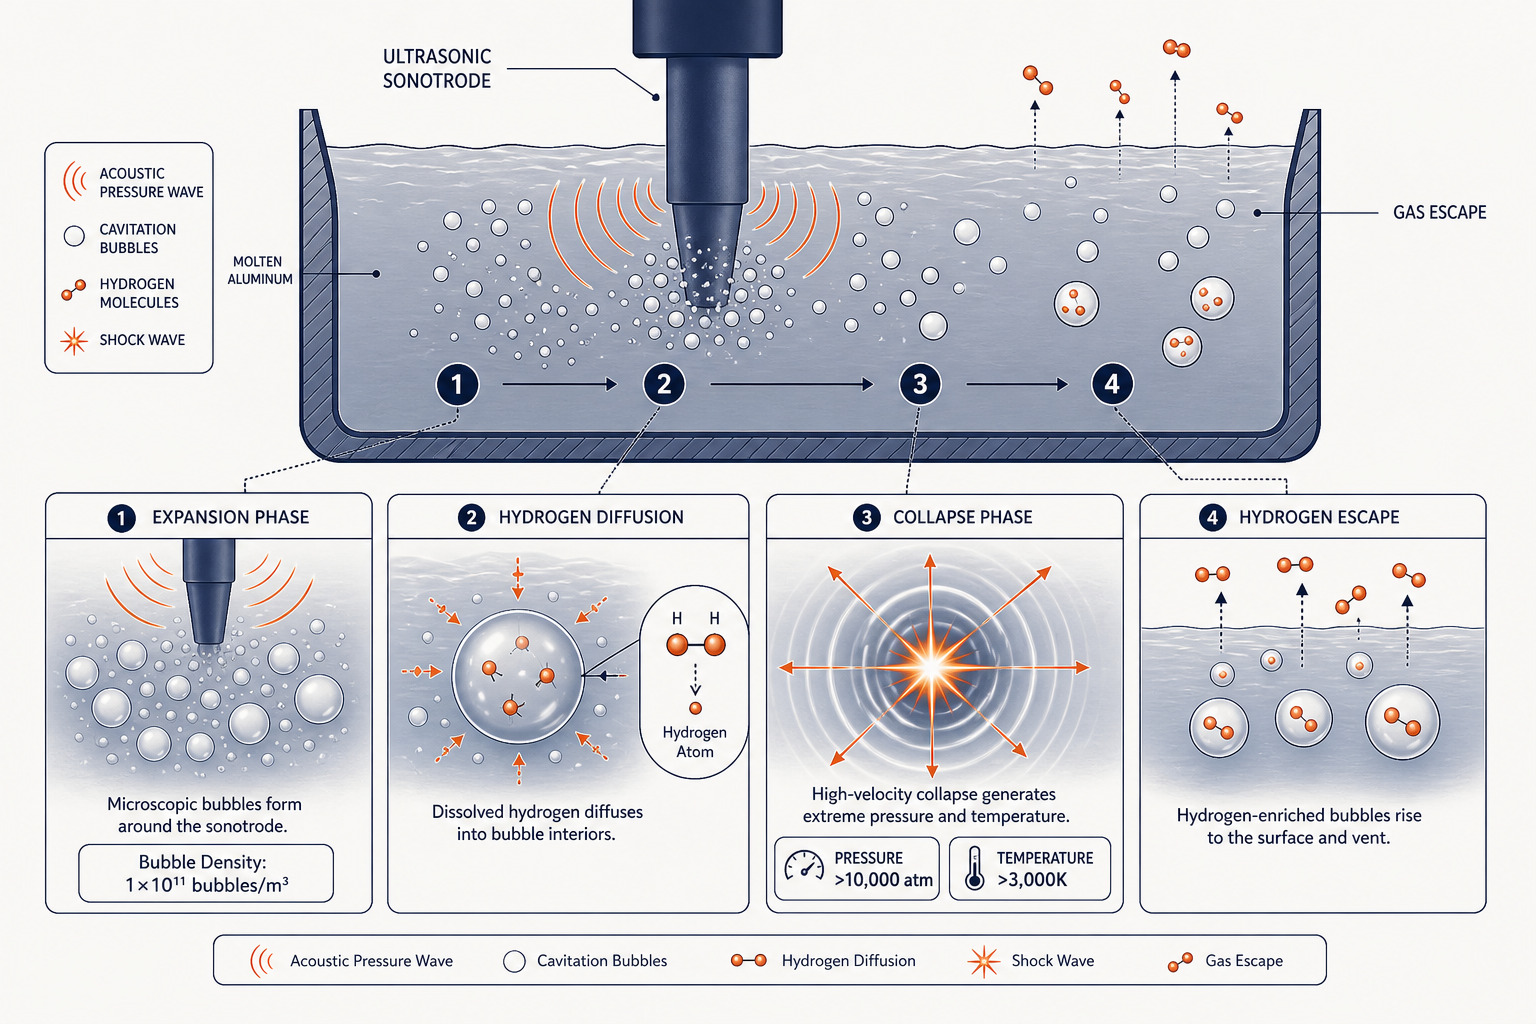
Wanneer een cavitatiebel instort, is de energieafgifte buitengewoon – lokale drukken overschrijden 10.000 atmosfeer en temperaturen pieken boven 3.000 K. Dit creëert:
Heterogene nucleatieplaatsen – Instortende bellen genereren gelokaliseerde hogedrukzones waar nieuwe vaste kristallen ontstaan, die nucleatiesjablonen door de hele smelt bieden.
Cavitatie-ondersteunde fragmentatie – De schokgolven van het instorten van bellen fragmenteren fysiek groeiende dendrieten, waardoor ze worden opgebroken in kleinere fragmenten die onafhankelijke nucleatieplaatsen worden (korrelvermenigvuldiging).
Acoustic streaming – Het drukverschil creëert bulkvloeistofbeweging, waardoor opgeloste waterstof en legeringselementen fysiek door de smelt worden getransporteerd.
Waterstofverwijdering via Cavitatiebellen
Opgeloste waterstof diffundeert uit het gesmolten metaal in de expanderende cavitatiebellen. Het enorme oppervlak van cavitatiebellen (1 × 10¹¹ bellen/m³) vergroot het gas-metaal grensvlak dat beschikbaar is voor waterstoftransport aanzienlijk. In tegenstelling tot roterend ontgassen (dat afhankelijk is van passieve gasbelstijging), creëert cavitatie continu verse beloppervlakken. Terwijl bellen instorten en zich hervormen, wordt waterstofrijk gas gevangen en stijgt het naar het metaaloppervlak, waar het in de atmosfeer ontsnapt.
Aanpakken van centerlijnsegregatie: multifrequentiebehandeling
Traditionele enkelfrequente ultrasone systemen hebben een kritieke beperking: ze creëren staande golven – gebieden waar akoestische drukknopen zich ophopen, waardoor dode zones onbehandeld blijven in het centrum van de knuppel. Dit ondermijnt het doel van ultrasone behandeling bij DC-gieten, waar het centrum het meest vatbaar is voor segregatie.
Sialon Ceramics’ NIMA-generatoren overwinnen dit met adaptieve multi-frequentietechnologie. Door de ultrasone frequentie tijdens de behandeling te variëren, voorkomt het systeem dat staande golven zich vestigen en zorgt het ervoor dat cavitatie gelijkmatig door het hele ingotvolume plaatsvindt. Deze mogelijkheid maakt eliminatie van centerlijnsegregatie op industriële schaal mogelijk – een primeur voor ultrasoon behandelde ingots.
NIMA + Aktive Arc Ultrasonics: een decennium van gedeelde engineering
Het behandelen van gesmolten metaal bij 700°C+ met ultrasone energie brengt extreme materiaaltechnische uitdagingen met zich mee die geen enkel bedrijf alleen kan oplossen. Sialon Ceramics en Aktive Arc Ultrasonics — specialisten in hoogvermogen ultrasone systeemtechniek — hebben meer dan een decennium besteed aan de gezamenlijke ontwikkeling van het NIMA-systeem als een geïntegreerde oplossing: Sialon levert de materiaalkunde voor keramische sonotrodes, Aktive Arc levert de akoestische stack en generatorarchitectuur.
Het resultaat is een systeem waarbij elk onderdeel is ontworpen om met elk ander samen te werken — geen opgeschroefde standaardonderdelen, maar een uniforme technische oplossing van transducer tot keramische punt.
NIMA Generator: Adaptieve Multi-Frequentie Architectuur
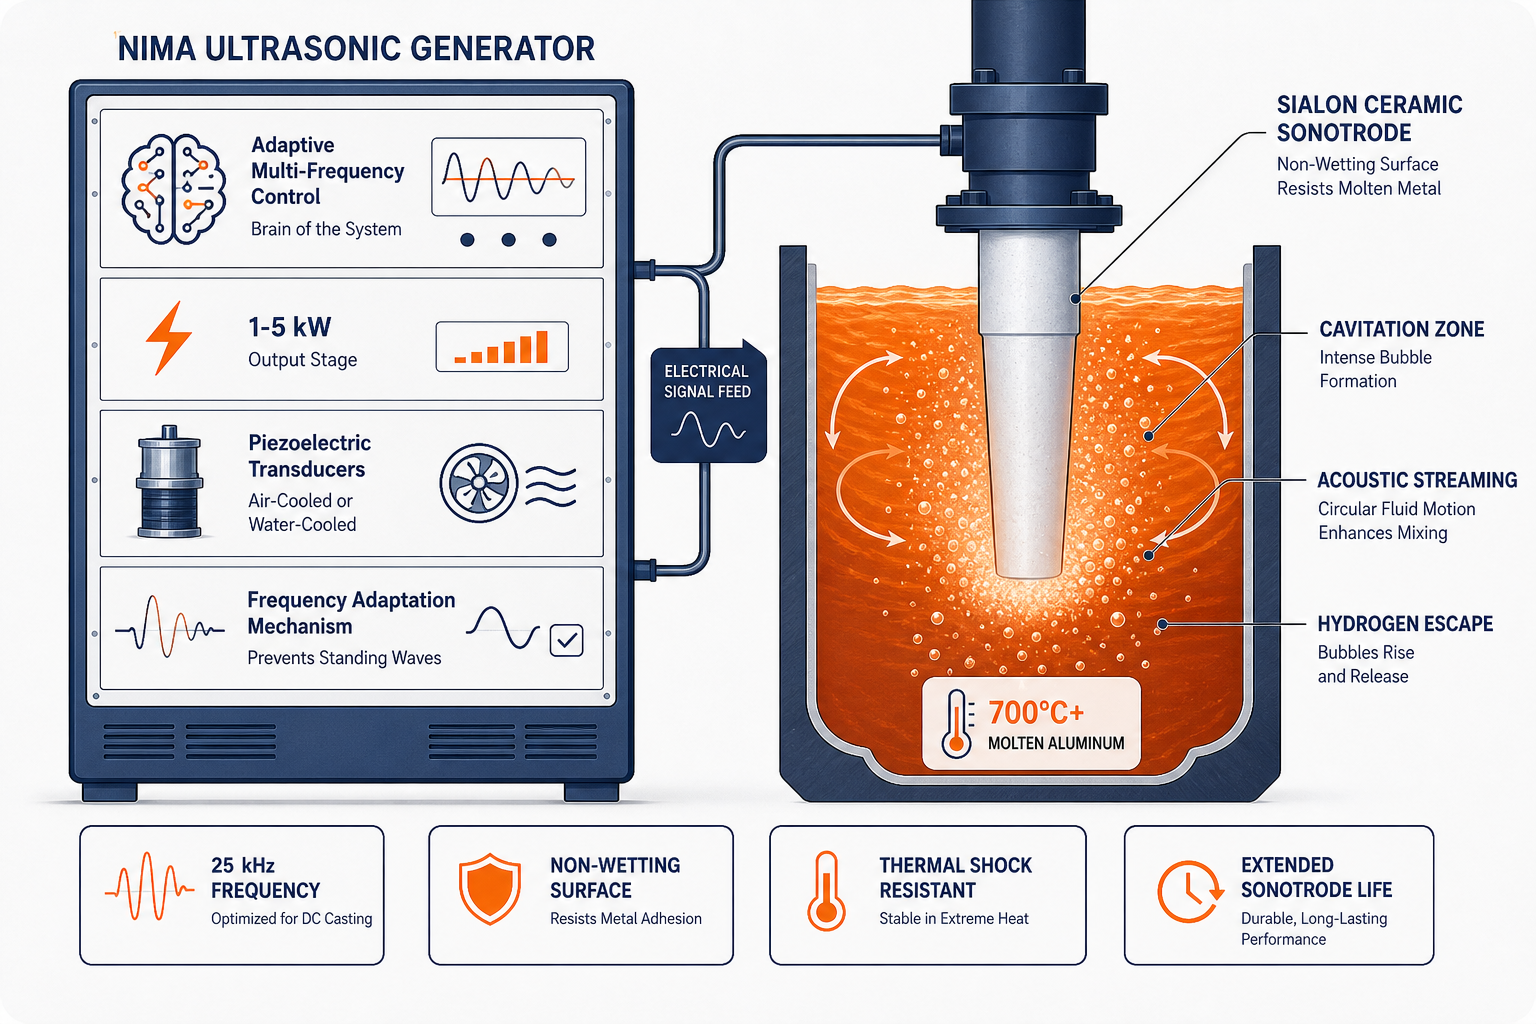
De NIMA-generator, ontwikkeld met Aktive Arc Ultrasonics, levert de kerninnovatie die behandeling van grote gietstaven bij DC-gieten haalbaar maakt:
- Adaptieve multifrequentie-regeling — varieert de frequentie tijdens de behandeling om akoestische staande golven te voorkomen, zodat cavitatie het midden van de ingot bereikt, niet alleen de periferie
- 1–5 kW vermogensoutput met luchtgekoelde of watergekoelde piëzo-elektrische transducers
- Schaalbaarheid tot 400+ kg blokken — het staande-golfprobleem dat concurrenten beperkt, is op systeemniveau weggewerkt
- Geen dragergas vereist — het cavitatiemechanisme vervangt argon/stikstofinjectie volledig
Deze architectuur maakt uniforme, volledige behandeling in grote DC-gietputten mogelijk — het probleem dat concurrenten met één frequentie niet kunnen oplossen.
Sialon keramische sonotrodes: Het contactpunt dat het mogelijk maakt
De sonotrode is het moeilijkste onderdeel om goed te krijgen — het moet ultrasone energie efficiënt overbrengen terwijl het bestand is tegen de chemie van gesmolten metaal, thermische cycli en continue cavitatiestress. Sialon vervaardigt deze in eigen huis, waardoor de samenwerking volledige controle heeft over de meest kritieke interface van het systeem:
- Chemisch inert in gesmolten metaal — geen oplossing, geen verontreiniging, geen samenstellingsdrift
- Niet-bevochtigend — gesmolten metaal stoot het keramische oppervlak af, waardoor de akoestische contactefficiëntie behouden blijft zonder oxiderende luchtspleten
- Hoge Young’s modulus bij temperatuur — resonantiefrequentie blijft stabiel, zelfs bij 1.800°C, waar metalen sonotrodes afdrijven en efficiëntie verliezen
- Thermische schokbestendigheid — ontworpen voor herhaalde onderdompelingscycli, niet voor eenmalig laboratoriumgebruik
- Meer dan 1.000 uur levensduur versus 20–50 uur voor titanium of stalen equivalenten
Samen vormen de adaptieve frequentiecontrole van de NIMA-generator en de keramische sonotrodes van Sialon een systeem waarbij geen van beide componenten zo goed zou werken zonder de andere — en waarbij tien jaar gezamenlijke ontwikkeling in elke productierun is verwerkt.
Wat gepubliceerde DC-gietproeven tonen
Ultrasone smeltbehandeling is nu ruim voorbij laboratoriumexperimenten gegaan naar gedocumenteerde pilot- en industriële DC-gietproeven. Gepubliceerd onderzoek van de BCAST-groep van Brunel University en peer-reviewed gietliteratuur vestigt een consistente hoeveelheid bewijs over knuppeldiameters, legeringssystemen en sonotrodeconfiguraties.
Korrelverfijning in DC-gietbillets: Direct experimenteel bewijs
Onderzoek gepubliceerd in de IOP Conference Series: Materials Science and Engineering (Eskin et al., 2023) meldt dat korrelverfijning “met succes werd uitgevoerd bij ultrasone behandeling in de DC-gietvorm, in het smeltbad” van aluminium billets — waarbij ultrasone behandeling direct de vorming van veervormige korrels onderdrukte en een meetbaar verfijnde korrelstructuur over de dwarsdoorsnede van de billet opleverde.
Een parallelle studie gepubliceerd in JOM (Springer, 2020) voerde pilootschaal DC-gieten uit van billets met een diameter van 152 mm, met ultrasone smeltbehandeling toegepast in het gietkanaal. Resultaten toonden aan dat UST “de as-gegoten structuur van een billet aanzienlijk verbetert, wat de weg opent voor opschaling” — met het korrelverfijningseffect bevestigd bij billetdiameters die relevant zijn voor productieactiviteiten.
Numerieke modellering gevalideerd door experimentele metingen (gepubliceerd in ScienceDirect) kwantificeerde het effect op schaal: de gemiddelde korrelgrootte in het midden van de billet was 50% kleiner met ultrasone behandeling dan zonder — met het meest uitgesproken effect op de hartlijn, precies waar segregatie en grove korrelstructuur het meest problematisch zijn bij conventioneel DC-gieten.
Industriële schaal precedent: tot 1 ton in DC-gietstroom
Overzicht van professor Dmitry Eskin over ultrasone smeltbehandeling (Brunel University/BCAST) documenteert dat de enige bekende industriële toepassingen van ultrasone smeltbehandeling — waaronder “tot 1 ton in de smeltstroom bij direct chill-gieten van grote blokken” — zijn bereikt met magnetostrictieve transducers die gelijktijdig of opeenvolgend werken. Dit vestigt een duidelijk industrieel precedent voor behandeling van grote blokken bij DC-gieten op commercieel relevante volumes.
Wat deze proeven documenteren bij DC-gieten
Korrelstructuur:
- 50% korrelgroottevermindering in het midden van de billet vergeleken met onbehandelde controles
- Onderdrukking van de vorming van veervormige korrels in de DC-gietkolk
- Kolomvormige-naar-gelijkassige overgang (CET) bereikt in knuppels waar conventionele korrelverfijners alleen onvoldoende waren
- Uniforme fijne equiaxe structuur die grove dendritische groei van periferie naar centrum vervangt
Ontgassen:
- Cavitatie-ondersteunde ontgassingsefficiëntie 40–50% onder quasi-evenwicht waterstofconcentratie
- Behandeling voltooid in enkele minuten — compatibel met continue DC-gietcyclussnelheden
- Geen inert draaggas nodig; drossvorming aanzienlijk verminderd ten opzichte van argonontgassing (5x minder dross in gedocumenteerde pilot-schaalproeven)
Segregatie:
- Akoestische stroming egaliseert de temperatuur in het smeltbad, waardoor macro-segregatie wordt voorkomen
- Uniforme verdeling van legeringselementen bevestigd over dwarsdoorsneden van gietblokken in behandelde knuppels
- Middenlijnsamenstellingsdrift geëlimineerd op pilotschaal
Economische aannames (gebaseerd op gepubliceerde gegevens):
- Mogelijke eliminatie van argongasontgassingskosten
- Mogelijke vermindering of eliminatie van toevoegingen van korrelverfijner-moederlegeringen
- Energiezuinige werking bij ~900W–5kW, afhankelijk van de blokgrootte
- Verminderde giettijd (minuten behandeling in het opvangbekken vs. 10+ minuten verblijf in de oven)
Deze resultaten zijn afkomstig van onafhankelijke onderzoeksinstellingen van derden — Brunel University BCAST, gepubliceerd in peer-reviewed tijdschriften. Ze vertegenwoordigen het gevestigde prestatiebereik voor ultrasone smeltbehandeling bij DC-gieten op pilot- en industriële schaal.
Metallurgische impact: van waterstofverwijdering tot verbeterde gieteigenschappen
Het cumulatieve effect van ultrasone behandeling bij DC-gieten reikt verder dan waterstofverwijdering en hervormt het fundamentele metallurgische karakter van de gietstaaf:
Microstructuurtransformatie
Vóór ultrasone behandeling: Grove dendritische korrels met kolomvormige groei van de buitenkant van het blok naar het centrum; grote secundaire dendrietarmafstand (SDAS); legeringselementen geconcentreerd in interdendritische gebieden; segregatiebanden uitgelijnd met stollingsfronten.
Na ultrasone behandeling: Fijne, equiaxiale korrels (gelijke grootte in alle richtingen); verminderde SDAS; uniforme verdeling van legeringselementen; eliminatie van segregatiebanden in het centrum van de gietstaaf.
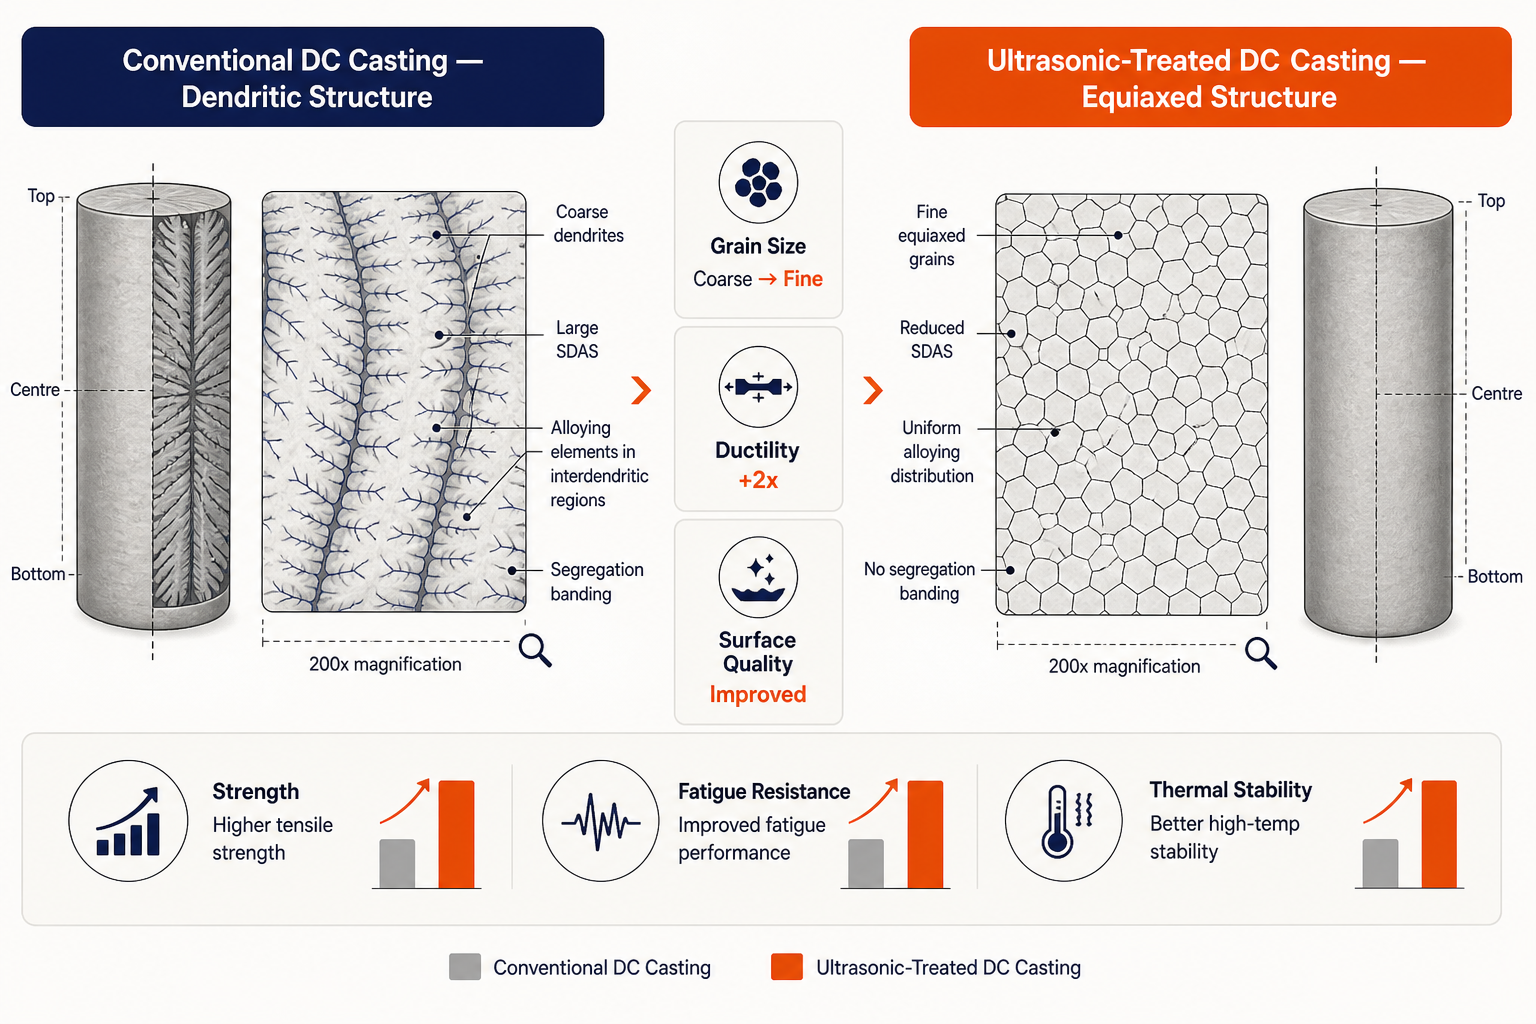
Deze transformatie is cruciaal omdat het:
- Verbetert de vermoeiingsweerstand (fijne korrels verminderen spanningsconcentratie)
- Verbetert de ductiliteit (2x rekverbetering gedocumenteerd)
- Vermindert de gevoeligheid voor hete scheuren tijdens daaropvolgend walsen/extruderen
- Maakt grotere blokmaten mogelijk zonder kwaliteitsverlies
Oppervlakteafwerking en verminderde verwerkingsverliezen
Ultrasone behandeling vermindert oppervlaktedefecten (oxide-insluitsels, porositeitsputjes) die anders dure oppervlaktebehandeling (schillen, chemisch reinigen) vóór het walsen zouden vereisen. Gepubliceerd onderzoek en cavitatiefysica bevestigen:
- Vermindering van oppervlakteoxide: Cavitatie-geïnduceerde microstralen verbreken beschermende oxidefilms, waardoor insluitsels kunnen floteren en worden verwijderd vóór de uiteindelijke stolling
- Verminderd uitvalpercentage: Minder billets afgekeurd vanwege oppervlaktedefecten na het gieten
- Snellere downstreamverwerking: Kortere conditioneringstijd, minder slijtage bij bewerking door schurende oxidelaag
Legeringconsistentie en voorspelbaarheid van mechanische eigenschappen
Het akoestische stromingseffect van ultrasone behandeling verdeelt legeringselementen gelijkmatig. Dit is vooral waardevol in:
- Verdeling van korrelverfijner: Traditionele Ti-B masterlegeringen bezinken of scheiden; ultrasoon mengen zorgt voor een uniforme verdeling van nucleantdeeltjes
- Microlegeringselementen (Sc, Zr in luchtvaartlegeringen): Een uniforme verdeling verbetert de precipitatieversterking in warmtebehandelde blokken
- Consistentie over de knuppelgeometrie: Periferie en centrum stollen met vergelijkbare microstructuur, waardoor strengere specificaties voor mechanische eigenschappen mogelijk zijn
Waarom dit belangrijk is: van laboratorium naar productievloer
De overgang van roterend ontgassen of gasinjectie naar ultrasone behandeling is niet louter een efficiëntiewinst. Het vertegenwoordigt een verschuiving in de fundamentele beperkingen van DC-gieten:
Snelheid: 3 minuten durende behandelingscycli vs. 10+ minuten ovenverblijf maken snellere giet snelheden mogelijk, cruciaal bij productie in grote volumes
Kwaliteit op schaal: Ultrasone behandeling van blokken van 400+ kg – historisch beperkt door staande-golfinterferentie – is nu haalbaar. Gepubliceerde proeven bevestigen dit op pilot- en industriële schaal, wat nieuwe marktsegmenten opent voor grote blokken waar traditionele ontgassing geen consistente eigenschappen kan leveren
Milieuverantwoordelijkheid: Eliminatie van argon/stikstof-draaggas en drastische reductie van dross sluiten aan bij duurzaamheidsdoelstellingen in de productie
Onderhoudsvriendelijkheid: Stationaire keramische sonotrodes (geen bewegende delen) verminderen de onderhoudslast van apparatuur in vergelijking met roterende impellers
Procesbetrouwbaarheid: Multi-frequente adaptieve regeling elimineert de trial-and-error afstemming die nodig is bij enkelfrequente systemen
Voor gieterijen die veeleisende industrieën bedienen – lucht- en ruimtevaart, automobiel, hoogwaardige maritieme toepassingen – vertalen deze voordelen zich direct in een hogere gietopbrengst, snellere kwalificatiecycli voor nieuwe legeringen en een hogere consistentie van mechanische eigenschappen.
Probeer Sialon Keramiek
Als u DC-gietapparatuur gebruikt en te maken heeft met waterstofporositeit, centerlijnafscheiding of inconsistentie in de korrelstructuur, is ultrasone behandeling een sterke kandidaat die het overwegen waard is. Neem rechtstreeks contact op met Sialon Ceramics om uw giettoepassing te bespreken en een op maat gemaakt behandelingssysteem voor uw productievolume te verkennen.