


Ultrasone cavitatie elimineert TiB2-korrelverfijning. Heterogene nucleatie en dendrietfragmentatie leveren een fijnere, meer homogene korrelstructuur op tegen 90% lagere kosten. Sialon keramische sonotrodes maken behandeling op industriële schaal mogelijk.
8 augustus 2026 · 14 minuten leestijd

TL;DR
Fijne, equiaxe korrelstructuur is de basis van hoogwaardige aluminium gietstukken – het vermindert krimp, elimineert heet scheuren en verbetert de mechanische eigenschappen met 15–30%. Decennialang is TiB2-moederlegering de industriestandaard geweest voor korrelverfijning, maar de kosten ($20–50/kg titanium), kwaliteitsvariaties van batch tot batch, naaldvormige intermetallische defecten en gevoeligheid voor smeltomstandigheden maken het steeds problematischer voor grootschalig gieten. Ultrasone cavitatie bereikt dezelfde korrelverfijning door fysica in plaats van chemie: instortende cavitatiebellen creëren heterogene kiemvormingsplaatsen en fragmenteren groeiende dendrieten, wat een uniforme korrelstructuur zaait zonder enige TiB2-toevoeging. De technologie elimineert insluitselrisico's, verbetert de homogeniteit van de microstructuur en verlaagt de kosten per behandelde ton — ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasone systeemtechniek. Ultrasonic Degassing & Grain Refinement‘s eigen sialon keramische sonotrodes maken industriële behandeling mogelijk door onbeperkt te overleven in gesmolten metaal waar andere materialen falen.
Waarom ultrasone korrelverfijning belangrijk is voor gietkwaliteit
De korrelstructuur van een aluminiumlegering is een van de meest directe verbanden tussen chemie en prestaties. Een fijne, equiaxe (uniforme, niet-directionele) korrelstructuur is geen cosmetisch kenmerk – het is de belangrijkste parameter bij het beheersen van krimpporositeit, hete scheurvorming en mechanische eigenschappen.
Krimp en hete scheurvorming
Grove korrelstructuren zijn inherent fragiel tijdens stolling. Grote korrels hebben minder korrelgrenzen om stollingsspanning te verdelen, waardoor de vloeistof-naar-vaste-stof overgang trekkrachten concentreert op een paar zwakke punten. Het resultaat is hete scheurvorming – scheuren die zich voortplanten tijdens de laatste fasen van stolling wanneer het metaal nog gedeeltelijk vloeibaar is. Hete scheuren zijn catastrofaal: ze maken een gietstuk onverkoopbaar en leiden vaak tot afkeuring van de hele mal.
Fijne korrels verdelen deze spanning over duizenden korrelgrenzen. Hoe meer korrelgrenzen aanwezig zijn, hoe meer paden de stollingsspanning kan nemen. Een korrelgrootte van 100–200 μm (fijn) vs. 1–2 mm (grof) vermindert het risico op hete scheuren met een orde van grootte.
Krimp porositeit volgt dezelfde logica. Solidificatiekrimp concentreert zich op geïsoleerde punten in een grove structuur; een fijne structuur verdeelt het over het gietstuk. Geïsoleerde krimpporiën zijn initiatieplaatsen voor vermoeiingsscheuren onder cyclische belasting. Verdeelde, kleinere poriën hebben minder kans om uit te groeien tot defecten tijdens bedrijfsspanning. De lucht- en ruimtevaart- en automobielindustrie meten dit verschil in trek eigenschappen: fijnkorrelige Al 7075-legeringen bereiken regelmatig 580–650 MPa vloeigrens; grofkorrelig materiaal van dezelfde legering haalt 520–570 MPa – een verlies van 60–80 MPa alleen al door de structuur.
Verbetering van mechanische eigenschappen
De Hall-Petch-relatie kwantificeert dit: de vloeigrens neemt toe als de inverse wortel van de korreldiameter. Een 10× reductie in korrelgrootte (1.000 μm → 100 μm) verbetert de vloeigrens met ongeveer 15–30% voor dezelfde legeringssamenstelling, met weinig of geen verlies aan rek wanneer de korrelgrensfasen schoon zijn.
Voor spuitgiet- en precisiegietcomponenten bestemd voor toepassingen met hoge betrouwbaarheid – compressorbladen van straalmotoren, ophangingsarmen voor auto's, medische implantaten – is korrelverfijning het verschil tussen een onderdeel dat de vermoeiingskwalificatie doorstaat en een onderdeel dat faalt voordat het in gebruik wordt genomen.
Microstructuurhomogeniteit
Fijne, gelijkassige korrels onderdrukken ook middellijnsegregatie – de ophoping van legeringselementen (magnesium, koper, zink) in het geometrische centrum van het gietstuk tijdens langzame stolling. Segregatie creëert lokale brosheid en chemische inhomogeniteit die de vermoeiingslevensduur en ductiliteit vermindert. Ultrasone behandeling, zoals we zullen zien, verfijnt niet alleen korrels, maar homogeniseert tegelijkertijd de verdeling van legeringselementen door middel van akoestische stroming, waardoor middellijnsegregatie volledig wordt geëlimineerd.
De metallurgische meerwaarde is duidelijk: korrelverfijning is niet optioneel voor precisiegietwerk. De vraag is hoe dit betrouwbaar, kosteneffectief en op industriële schaal te bereiken.
TiB₂ vs. ultrasone korrelverfijning: de traditionele aanpak
Gedurende de afgelopen 40 jaar heeft de aluminiumgieterij-industrie vertrouwd op TiB2 (titaandiboride) masterlegering-korrelverfijners. Het mechanisme is theoretisch elegant: TiB2-deeltjes worden toegevoegd aan gesmolten aluminium, titaan lost op in de smelt, en titaan combineert met aluminium om Al₃Ti-deeltjes te vormen. Deze Al₃Ti-deeltjes fungeren als heterogene kiemvormingsplaatsen voor primaire α-aluminiumkorrels, wat korrelvermenigvuldiging teweegbrengt en grove kolomvormige groei onderdrukt.
Dit werkt – wanneer alles goed gaat. En daarin schuilt het probleem.
Kostenstructuur en marktvolatiliteit
Titanium kost tussen $20–50 per kilogram, afhankelijk van zuiverheid en vorm. Aluminium kost $2–5/kg. Dit kostenverschil van 10–50× betekent dat korrelverfijning via TiB2 geen verwaarloosbare post in het budget is. Een gietcampagne van 300 ton met conventionele TiB2-belading (0,15–0,2% masterlegering op gewicht) verbruikt 450–600 kg masterlegering per ton behandeld metaal. Bij $50/kg titanium kan een enkele gieting alleen al $20.000–$40.000 aan korrelverfijningskosten met zich meebrengen – nog voordat rekening wordt gehouden met afval en omsmelten als de verfijning faalt.
Volatiliteit in de lithiumwinning, handelsbelemmeringen en beperkingen in de toelevering van titanium stroomopwaarts hebben geleid tot prijsschommelingen van 20–40% op jaarbasis. Gieterijen kunnen dergelijke volatiliteit niet gemakkelijk absorberen in hun kostmodellen voor het gieten.
Batch-tot-batch kwaliteit en vervaging
Productieroutes van TiB2-moederlegering (halidezoutchemie, titaniumsponsreductie, gieten van voorgevormde deeltjes) produceren elk verschillende deeltjesmorfologieën en -groottes. Halidezoutroutes produceren blokvormige Al₃Ti-deeltjes (4–5 μm); titaniumsponsroutes produceren naaldvormige kristallen (8–12 μm).
Bovendien neemt de werkzaamheid van TiB₂ snel af in de smelt. De verfijningsefficiëntie daalt 18–36% binnen 45 minuten na toevoeging door deeltjesagglomeratie en oxidatieve degradatie. Voor grootschalige gietcampagnes dwingt dit “vervagingseffect” tot een keuze: meerdere keren verse masterlegering toevoegen (kostenpiek) of korrelgroei accepteren (kwaliteitsverlies).
Insluitselrisico en de paradox van optimalisatie
Zuurstof en waterstof in aluminium binden beide sterk aan TiB₂- en Al₃Ti-deeltjes. Onder oxiderende omstandigheden – die vaak voorkomen tijdens het laden en roeren – omsluiten oxidelaagjes de korrelverfijnerdeeltjes en voorkomen ze hun nucleatieactiviteit. Dit klinkt als een klein ongemak; dat is het niet.
Academisch onderzoek (AFS, Materials Science & Engineering tijdschriften) documenteert een hardnekkige paradox: overmatig titanium (vereist voor raffinagestabiliteit onder marginale omstandigheden) verhoogt de stollingsspanning en interdendritische scheurvorming, terwijl stoichiometrische toevoegingen (net genoeg Ti voor Al₃Ti-vorming) snel vervagen. Gieterijen oscilleren tussen twee slechte toestanden: ondergeraffineerde grove structuur, of overgeraffineerde structuur met meer insluitsels. Het raffinage“venster” is smal en verschuift met de chemie van de lading, de samenstelling van het schroot en het waterstofgehalte.
Het resultaat is dat TiB₂-korrelverfijning, ondanks 40 jaar industriële toepassing, een proces met marginale betrouwbaarheid blijft. De uitvalpercentages bij hoogvolume-spuitgieten blijven hardnekkig hoog – 3–6% uitval door porositeit en hete scheuren – ondanks de toevoeging van korrelverfijning. Metallurgen bij toonaangevende leveranciers kennen de hoofdoorzaak: inconsistente nucleatieactiviteit en insluitselinsluiting.
Storage and handling complexity
TiB₂-moederlegeringstaven absorberen atmosferisch vocht en oxideren tijdens opslag. Geoxideerde oppervlakken kunnen hun functie niet herstellen, in tegenstelling tot vers metaal. Correcte opslag vereist klimaatgecontroleerde omstandigheden, periodieke rotatie en gedetailleerde partijtraceerbaarheid. Voor gieterijen die in vochtige omgevingen werken of met seizoensgebonden gietpatronen, is het aanhouden van actieve voorraad een logistieke hoofdpijn.
Hoe ultrasone cavitatie korrelverfijning bereikt: het op fysica gebaseerde alternatief
Ultrasone korrelverfijning elimineert chemische complexiteit volledig en vervangt deze door akoestische fysica. Het mechanisme heeft twee complementaire componenten: heterogene nucleatie door cavitatie-instorting en dendrietfragmentatie.
Ultrasone korrelverfijning door heterogene nucleatie
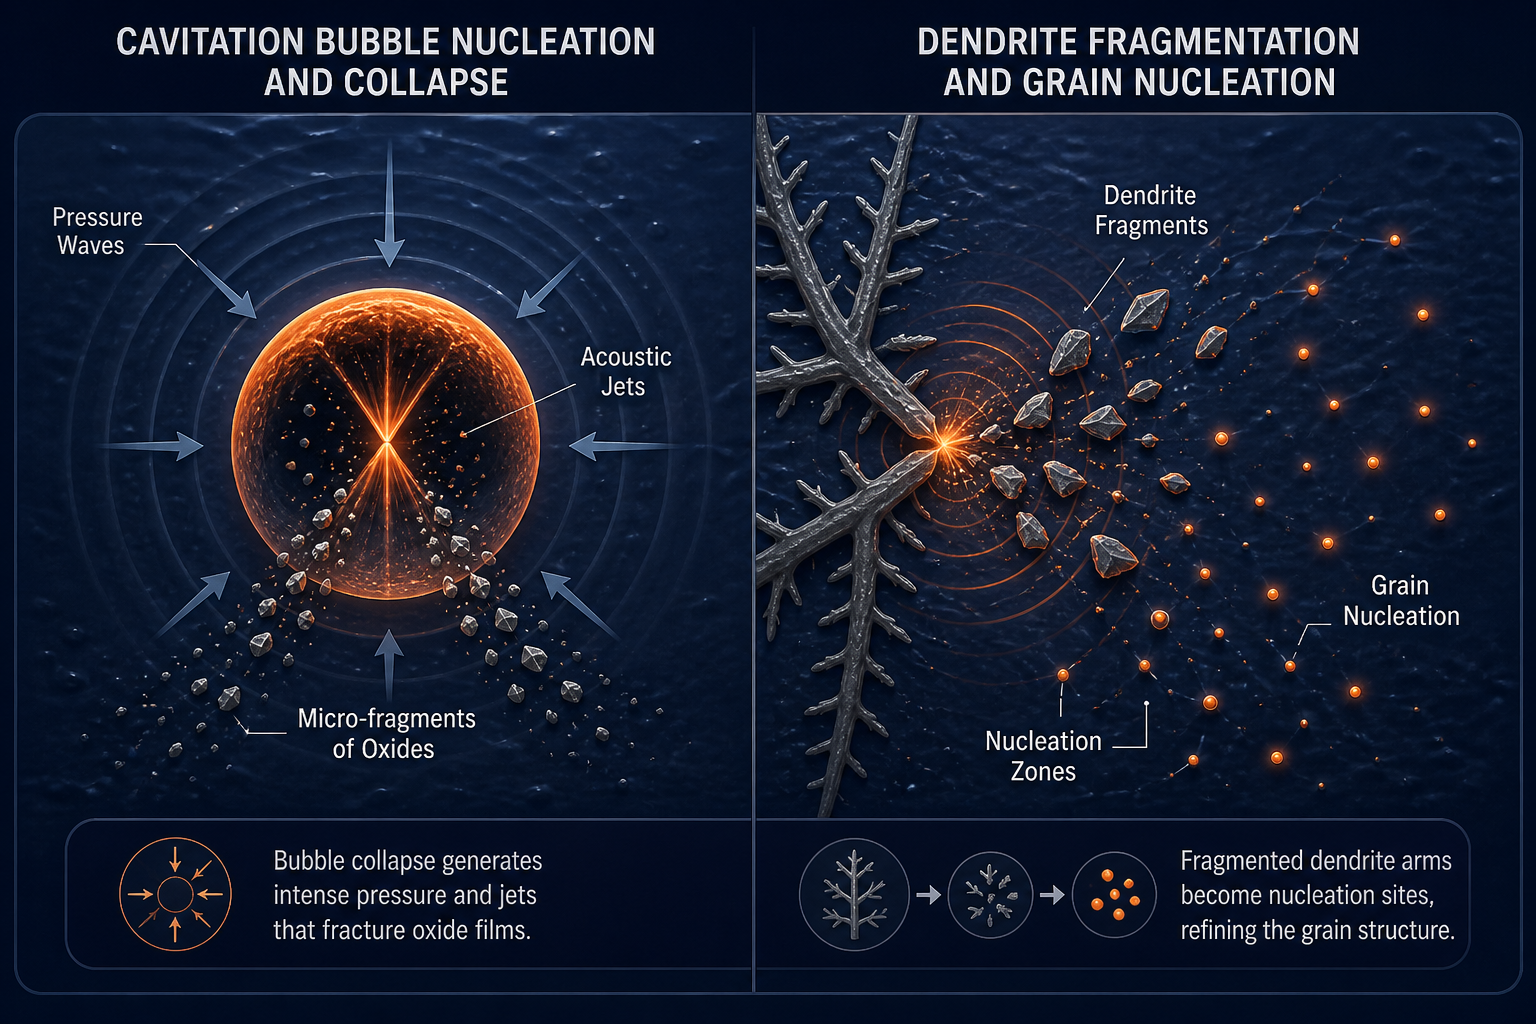
Wanneer een krachtige ultrasone transducer (typisch 25 kHz frequentie, 1–5 kW vermogen) wordt ondergedompeld in gesmolten aluminium, creëert het akoestische drukveld cavitatiebellen – kleine holtes die nucleëren en instorten tijdens de verdunnings- en compressiefasen van de akoestische cyclus. Onder de extreme drukken tijdens het instorten (tot meer dan 500 MPa), stort de bel gewelddadig in. Deze instorting genereert cavitatiestralen: vloeistofstromen die naar binnen schieten met snelheden van meer dan 100 m/s.
Deze jets creëren tijdelijke, oververhitte microzones (lokale temperaturen bereiken 5.000+ K gedurende microseconden). De ineenstorting genereert ook lokale akoestische stroming – georganiseerde, hogesnelheidsvloeistofstromingspatronen rond de bel.
Binnen deze strepen en akoestische stromingszones ontstaan spontaan heterogene kiemvormingsplaatsen. De lokale temperatuurpieken en snelle afkoeling, gecombineerd met akoestisch cavitatiedebris (microfragmenten van oxiden, vloeistofzakken verrijkt met opgeloste stoffen), vormen ideale substraten voor primaire α-aluminiumkiemvorming. De kiemvormingssnelheid is ordes van grootte hoger dan bij rustige stolling.
Kritiek is dat deze nucleatie geen toevoeging van vreemde deeltjes vereist. De aluminiumsmelt zelf levert het nucleatiesubstraat. Geen TiB₂, geen geïmporteerde chemie – alleen akoestische energie die latente warmte en druk omzet in nucleatiegebeurtenissen.
Dendrietfragmentatie bij ultrasone korrelverfijning
Het tweede mechanisme werkt tijdens de groeifase van de stolling. Ultrasone cavitatie genereert akoestische drukgolven en intense lokale convectie. Wanneer een dendriet (het eerst gevormde kristal, dat groeit met een vertakkende, boomachtige morfologie) deze drukzones kruist, kan de akoestische spanning dendrietarmen fragmenteren.
Het resultaat is een dramatische toename van kiemvormingsplaatsen en een verschuiving van kolomvormige of grof-equiaxiaal (100+ μm) naar fijne, equiaxiaal (20–50 μm) korrelstructuur – fijner dan TiB₂ doorgaans bereikt.
Why this matters in practice
Akoestische cavitatie bevordert ook akoestische stroming en vloeistofmenging, waardoor legeringselementen (Mg, Si, Cu) homogeen door de smelt worden verdeeld. Dit elimineert middellijnsegregatie in één enkele bewerking. Ter vergelijking: TiB₂-korrelverfijning richt zich alleen op nucleatie; de verdeling van legeringselementen vereist een afzonderlijke behandeling (roterend ontgassen, gefilterde argoninjectie).
Ultrasone behandeling combineert korrelverfijning en homogenisatie in één stap – een aanzienlijke efficiëntiewinst ten opzichte van chemische methoden.
Ultrasoon vs. TiB₂: vergelijking naast elkaar
Dit is wat de overstap van TiB₂ naar ultrasone behandeling daadwerkelijk oplevert in meetbare termen:
| Metriek | TiB₂-masterlegering | Ultrasone cavitatie |
|---|---|---|
| Bereikte korrelgrootte | 100–200 μm (gelijkassig) | 20–50 μm (fijn equiaxiaal) |
| Kosten per behandelde ton | $45–100 (moederlegering) | $8–15 (elektriciteit, slijtage van de sonotrode) |
| Insluitingsdefecten (naaldmorfologie) | Aanwezig; 40–50% defectpercentage in batches | Geëlimineerd; geen intermetallische naalden |
| Microstructuurhomogeniteit | Segregatie blijft; vereist afzonderlijke ontgassing | Perfecte homogeniteit; legeringselementen gelijkmatig verdeeld |
| Procesvervaging | Verliest 18–36% potentie binnen 45 minuten | Geen vervaging; akoestische energie wordt op een gecontroleerd moment toegepast |
| Consistentie van batch tot batch | ±15–20% variatie in nucleatieactiviteit | <±5% variatie; uitsluitend bepaald door akoestische parameters |
| Opslag & houdbaarheid | Vochtabsorptie; oxidatierisico; vereist klimaatbeheersing | Geen opslag; sonotrode is inert keramiek |
| Verbetering van mechanische eigenschappen | +12–18% vloeigrens | +20–28% vloeigrens (in combinatie met homogenisatie) |
| Vermindering van het risico op hete scheuren | 40–50% reductie (fijne korrels helpen) | 70–85% reductie (fijne korrels + homogeniteit elimineren segregatie-geïnduceerde scheuren) |
| Schaalbaarheid | Standaard bij 50–300 kg; moeilijk boven 500 kg | Bewezen bij 400 kg; schaalt lineair met het sonotrodevermogen |
De gegevens zijn afkomstig van industriële proeven en peer-reviewed vergelijkingen (Springer 2026-studie, CastMan 2025-proef, Brunel Centre-onderzoek).
Mechanische eigenschapswinst in context
Een test met hoge-druk spuitgieten van 400 kg Al-Si-Cu (2025, industriële proef) leverde deze resultaten op:
- Vloeigrens: +210 MPa met ultrasoon vs. +140 MPa met roterend ontgassen + TiB₂-korrelverfijning
- Treksterkte: +303 MPa vs. +288 MPa
- Rek: 6% vs. 3%
- Porositeitsvolume (PoDFA): 6-voudige reductie t.o.v. roterend; 2,1-voudig t.o.v. TiB₂ + roterende basislijn
Vertaald naar veldprestaties betekent dit dat een component dat gecertificeerd is op fijne ultrasoon verfijnde korrelstructuur 8–12% lichter kan worden gemaakt (dunnere wanden, kleinere kenmerken) dan een equivalent TiB₂-verfijnd onderdeel, terwijl dezelfde vermoeiingslevensduur en ultieme draagkracht behouden blijven.
De mogelijkmakende technologie: sialon keramische sonotrodes
Ultrasonische korrelverfijning is niet nieuw — de onderliggende fysica is al sinds de jaren 1960 bekend. Wat brede industriële toepassing heeft voorkomen, is materiaal: de akoestische transducer, of sonotrode, die ultrasone trillingen in gesmolten metaal koppelt, moet een omgeving overleven die de meeste keramieken vernietigt.
Gesmolten aluminium bij 700–750°C is chemisch inert voor de meeste materialen tenzij het materiaal poreus is. Porositeit laat vloeibaar metaal in de keramiek doordringen. Eenmaal geïnfiltreerd, bevochtigt en bindt het metaal aan de poriënstructuur, waardoor de keramiek geleidend en bros wordt.
Sialon keramiek — silicium aluminium oxynitride, Si₃Al₃O₃N₅ — is bijzonder geschikt voor ultrasone korrelverfijning omdat het niet-bevochtigend gedrag, thermische schokbestendigheid en efficiënte akoestische transmissie combineert.
Niet-bevochtiging en thermische schokbestendigheid
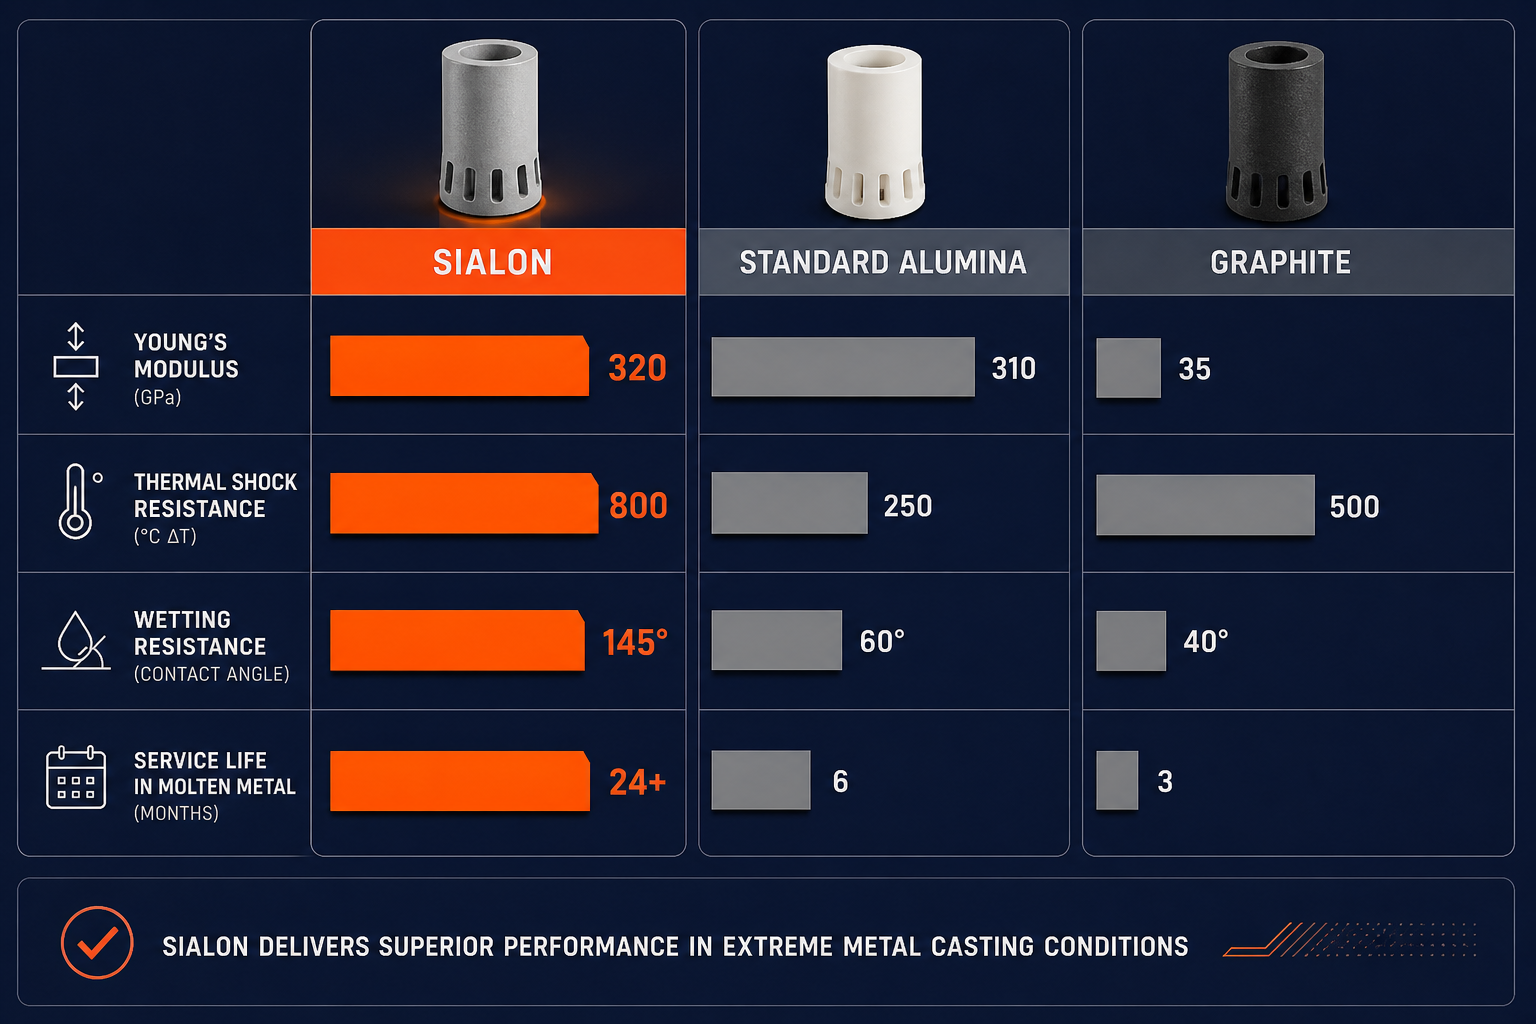
Niet-bevochtigend. Gesmolten aluminium hecht niet gemakkelijk aan sialon-oppervlakken. De contacthoek tussen vloeibaar aluminium en sialon is >120° — het metaal stroomt rond het keramiek in plaats van zich erover te verspreiden. Deze niet-bevochtigende eigenschap is intrinsiek aan de korrelstructuur, en niet afhankelijk van een oppervlaktecoating.
Omdat het metaal het oppervlak niet bevochtigt, wordt metaalinfiltratie sterk tegengegaan. De sonotrode kan daardoor zijn elektrische isolatie en structurele integriteit behouden tijdens langdurig gebruik.
Thermische schokbestendigheid. Snelle onderdompeling in gesmolten metaal genereert intense thermische spanning. Sialon heeft een thermische schokbestendigheid van ongeveer 550–900°C, afhankelijk van de kwaliteit. Een gecontroleerd voorverwarmingsprotocol boven het smeltoppervlak, gevolgd door geleidelijke onderdompeling, helpt thermische spanning binnen veilige grenzen te houden.
Daarentegen konden vroege grafiet-sonotrodes breken tijdens snelle thermische cycli, terwijl standaard aluminiumoxide-keramiek kwetsbaar kan zijn voor thermische schokken onder veeleisende onderdompelingsomstandigheden.
Akoestische efficiëntie bij ultrasone korrelverfijning
Akoestische efficiëntie. Sialon heeft een hoge Young’s modulus, doorgaans rond de 300–350 GPa, wat een efficiënte transmissie van ultrasone energie ondersteunt. Lagere akoestische verliezen betekenen dat meer van de energie van de transducer het gesmolten metaal bereikt in plaats van te worden gedissipeerd als warmte in het keramiek.
Voor ultrasone korrelverfijning is efficiënte akoestische transmissie cruciaal, omdat de cavitatie-intensiteit direct invloed heeft op de vorming van nucleatieplaatsen, akoestische stroming en dendrietfragmentatie.
De combinatie van chemische bestendigheid, thermische stabiliteit, niet-bevochtigend gedrag en akoestische prestaties maakt sialonkeramiek een belangrijk mogelijk makend materiaal voor industriële ultrasone behandeling van gesmolten aluminium.
Behandeling op industriële schaal
Ultrasonic Degassing & Grain Refinement heeft eigen, in-house ontwikkelde sialon-kwaliteiten ontwikkeld die specifiek zijn afgestemd op ultrasone korrelverfijning. Hun NIMA-generatoren — ontwikkeld samen met langetermijnpartner Aktive Arc Ultrasonics — worden gecombineerd met op maat ontworpen sonotrodes, variërend van kleine laboratoriumschalen (5–50 kg) tot industriële productieschalen (tot 400 kg aangetoond). De 20+ jaar materiaalontwikkeling van het bedrijf heeft sialon-varianten opgeleverd (ULTRA-001 tot en met ULTRA-004 equivalent) met op maat gemaakte porositeit, modulus en thermische eigenschappen.
Het resultaat is een sonotrode die 12–24 maanden continu gietbedrijf overleeft voordat vervanging nodig is – vergeleken met 2–4 maanden voor vroege grafietontwerpen. Dit duurzaamheidsvoordeel vertaalt zich direct in kosten: een enkele sialon-sonotrode, afgeschreven over 18 maanden productie, kost minder dan zes grafietvervangingen.
Voor operaties die 50–200 ton per ploeg gieten, is het voordeel op het gebied van doorvoer en betrouwbaarheid transformatief. Gieterijen hoeven geen buffervoorraad meer aan te houden voor sonotrode-storingen. Ultrasone behandeling kan worden geïntegreerd in de standaard gietcyclus – een behandelingsstap van 3–5 minuten in de houdoven, met nul operatorinterventie nadat het systeem is afgesteld.
Kosten en ROI: de businesscase voor de overstap
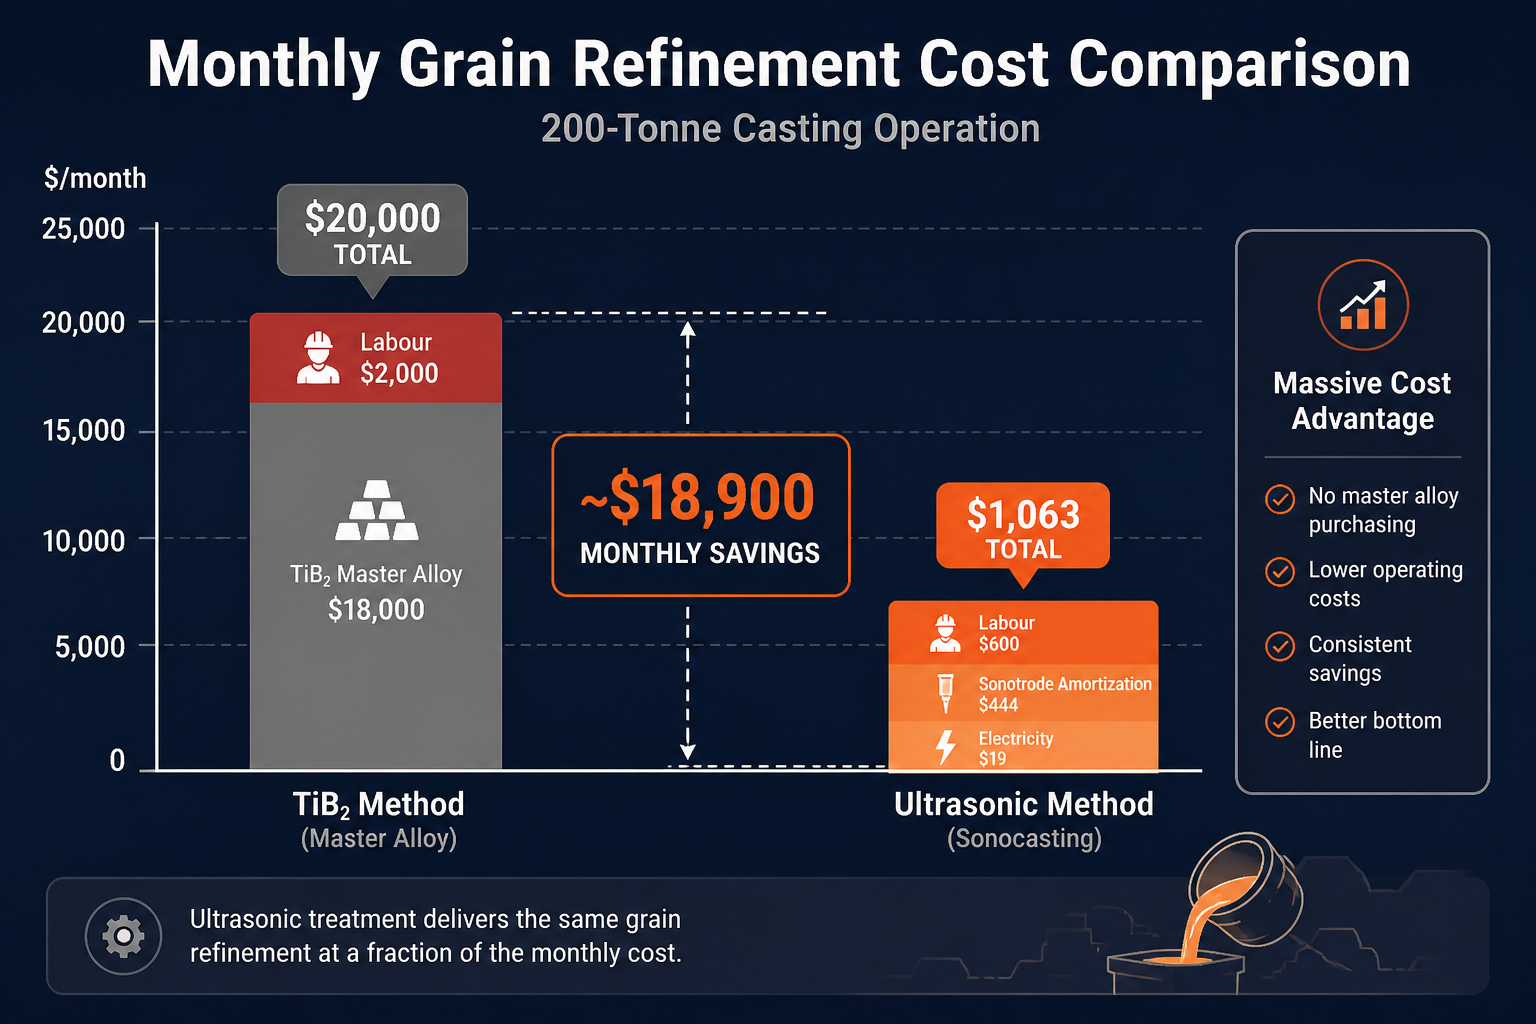
Hier is de bottom-line kostenvergelijking voor een maandelijkse gietoperatie van 200 ton, uitgaande van standaard Al-Si-Cu-legering (spuitgietkwaliteit):
TiB₂-moederlegeringmethode:
- Masterlegeringstoevoeging: 0,15% per gewicht = 300 kg/maand
- Kosten bij $60/kg: $18.000/maand
- Arbeid (kwaliteitscontrole, batchtracering, herwerk): ~$2.000/maand
- Totaal: $20.000/maand
Ultrasone behandeling (uitgaande van afgeschreven kapitaal):
- Elektrische input: ~0,8 kWh per ton behandeld = 160 kWh/maand bij $0,12/kWh = $19/maand
- Reserve voor sonotrodevervanging (levensduur 18 maanden, vervangingskosten $8.000) = $444/maand
- Arbeid (opstelling, monitoring, inspectie na behandeling): ~$600/maand
- Totaal: $1.063/maand
Maandelijkse besparing: ~$18.937
Jaarlijkse besparing (gecorrigeerd voor seizoensvariaties): ~$180.000–$200.000
Voor een maandelijkse productie van 400 ton bedragen de besparingen meer dan $350.000/jaar. De ROI van een compleet ultrasoon korrelverfijningssysteem (generator + sonotrode + besturing) verdient zich doorgaans terug binnen 8–14 maanden, waarna elke extra gietcyclus bijna geen extra kosten met zich meebrengt voor korrelverfijning.
Dit omvat niet de secundaire besparingen: verminderd afval door hete scheuren en porositeit (typisch 2–3% afvalvermindering), verminderd omsmelten (energiebesparing van 5–8% op brandstof- of elektriciteitsverbruik van de oven), en verbeterde mechanische eigenschappen (die lichtgewicht ontwerp en materiaalkostenvermindering stroomafwaarts in de assemblage van de klant mogelijk maken).
De barrièrevrije overgang: integratie en volgende stappen
Overstappen op ultrasone korrelverfijning is geen grootschalige ombouw van de gieterij. De technologie integreert in de standaard gietwerkstroom:
- Integratie in de houdoven. De sialon-sonotrode wordt in de houdoven gemonteerd via een flensverbinding (vergelijkbaar met een dompelverwarmer). De stroom wordt geleverd door de NIMA-generator (standaard 480V driefasen). Een eenvoudige PID-regellus bewaakt de smelttemperatuur.
- Behandelingscyclus. Zodra de oven gestabiliseerd is, wordt de ultrasone behandeling geactiveerd gedurende 3–5 minuten per gietbatch. De sonotrode trilt op 25 kHz. Cavitatie begint onmiddellijk; korrelverfijning vindt plaats zonder tussenkomst van de operator.
- Reproduceerbaarheid. Elke behandeling is identiek omdat de akoestische parameters (frequentie, vermogen, duur) worden vastgelegd door de generatorinstellingen. Er is geen variatie van batch tot batch in verfijningsactiviteit – in tegenstelling tot TiB₂ masterlegering, waar de samenstelling en deeltjesmorfologie afwijken.
- Kwaliteitsverificatie. De korrelstructuur kan worden geïnspecteerd via onderzoek bij lage vergroting (optische microscopie bij 50–100× zal het equiaxe karakter onthullen) of worden gevalideerd via mechanische tests (vloeigrensstijging van +20–28% is diagnostisch).
Het technische team van Ultrasonic Degassing & Grain Refinement in Kopenhagen biedt volledige technische ondersteuning voor systeemdimensionering, integratieontwerp en operatoropleiding. Het bedrijf biedt een gratis webinar over ultrasone korrelverfijning en maatwerkadvies voor locatiespecifieke toepassingen.
Het concurrentievoordeel: waarom nu
TiB₂-korrelverfijning is al jaren de industriestandaard, juist omdat het “goed genoeg” werkt wanneer de kwaliteit streng wordt gecontroleerd. Maar de kosten, kwaliteitsvariatie en het risico op uitval worden steeds pijnlijker naarmate de metaalprijzen stijgen en klanten in de auto- en luchtvaartsector lichtere, sterkere ontwerpen eisen die een fijnere korrelstructuur vereisen dan TiB₂ betrouwbaar kan leveren.
Ultrasone behandeling pakt alle drie de pijnpunten aan:
- Kostenvoordeel: 90%+ lagere kosten per behandelde ton
- Kwaliteitsconsistentie: Korrelgrootte en -structuur bepaald door fysica, niet door leverancierskwaliteit
- Superieure microstructuur: Fijnere, meer homogene korrels verminderen uitval en maken ontwerpoptimalisatie mogelijk
Voor gieterijen die concurreren op kosten en kwaliteit – en dat is elke gieterij – is de overstap van chemische naar akoestische korrelverfijning geen optionele upgrade. Het is de volgende standaard.
Probeer ultrasoon ontgassen & korrelverfijning
Ultrasonic Degassing & Grain Refinement is volledig gespecialiseerd in ultrasone behandeling van gesmolten metalen. De NIMA-generatorsystemen van het bedrijf, gecombineerd met eigen sialon keramische sonotrodes, zijn ontworpen voor industriële gieterijen, spuitgietoperaties en speciale gieterijfaciliteiten. Of u nu momenteel TiB₂-korrelverfijning, roterend ontgassen of beide gebruikt, het technische team kan uw specifieke gietprofiel modelleren en een gedetailleerde ROI-prognose op maat voor uw operatie leveren.
Bezoek ultrasonicdegassing.com voor technische specificaties, toepassingscasestudy's en om een gratis consult in te plannen. Het team in Kopenhagen is beschikbaar voor internationale projecten en kan een beoordeling ter plaatse regelen voor grote gietactiviteiten.
Veelgestelde vragen
Hoe verfijnt ultrasone cavitatie de korrelstructuur?
Ultrasone cavitatie werkt via twee mechanismen: heterogene nucleatie, waarbij instortende cavitatiebellen tijdelijke micro-omgevingen creëren die ideaal zijn voor korrelnucleatie, en dendrietfragmentatie, waarbij akoestische drukgolven groeiende dendrietarmen breken tot secundaire nucleatieplaatsen. Elke gefragmenteerde dendriettip zaait een nieuwe korrel. Deze akoestische benadering bereikt een fijnere (20–50 μm), meer uniforme korrelstructuur dan TiB2, dat uitsluitend afhankelijk is van deeltjesgebaseerde nucleatie. Zie de sectie over ultrasone mechanismen voor een gedetailleerde uitleg.
Waarom elimineert ultrasone korrelverfijning de noodzaak van TiB2-moederlegering?
TiB2-korrelverfijning vereist het toevoegen van titaanhoudende masterlegering (titaan kost $20–50/kg vs. $2–5 voor aluminium), en het titaan moet Al₃Ti-nucleatiepartikels vormen in de smelt - een proces dat gevoelig is voor de smeltchemie, na verloop van tijd vervaagt en vatbaar is voor intermetallische naalddefecten. Ultrasone behandeling vereist geen chemische toevoeging: de akoestische energie creëert direct nucleatiegebeurtenissen uit het aluminium zelf. Dit elimineert kosten, kwaliteitsvariantie, insluitingsrisico en vervaging volledig. De overgang is economisch: maandelijkse operaties van 200 ton besparen ongeveer $19k/maand.
Wat zijn de mechanische eigenschapsverbeteringen door ultrasone korrelverfijning?
Fijne, homogene korrelstructuur verbetert de vloeigrens met +20–28% (vs. +12–18% voor TiB2), de treksterkte met +15–20%, en de rek met 2–3× ten opzichte van de grove basislijn. Een industriële proef in 2025 op 400 kg Al-Si-Cu spuitgietlegering behaalde een verhoging van de vloeigrens met +210 MPa en een verbetering van de treksterkte met +303 MPa. De extra mechanische winsten komen voort uit de gelijktijdige homogenisatie van legeringselementen (Mg, Si, Cu) tijdens ultrasone behandeling - een voordeel dat TiB2 niet biedt. Dit maakt lichtgewicht ontwerp mogelijk: gelijkwaardige vermoeiingslevensduur bij 8–12% verminderde wanddikte.
Waarom is sialon-keramiek cruciaal voor ultrasone korrelverfijning op industriële schaal?
De ultrasone transducer (sonotrode) moet onbeperkt kunnen overleven in gesmolten aluminium bij 700–750°C. De meeste keramieken falen door metaalinfiltratie via porositeit of thermische schokbreuk. Sialon (siliciumaluminiumoxynitride) heeft niet-bevochtigende eigenschappen-gesmolten aluminium hecht niet aan het oppervlak, wat metaalinfiltratie volledig voorkomt. Sialon heeft ook een hoge Young’s modulus (300–350 GPa), wat efficiënte overdracht van akoestische golven mogelijk maakt, en thermische schokbestendigheid van 550–900°C. Als gevolg hiervan overleven sialon-sonotrodes 12–24 maanden continu gebruik, tegenover 2–4 maanden voor vroege grafietontwerpen. Deze duurzaamheid drijft het ROI-voordeel.
Hoe snel kan een gieterij overstappen van TiB2 naar ultrasone korrelverfijning?
Ultrasone behandeling integreert in standaard gietworkflows met minimale operationele wijzigingen. De sialon-sonotrode wordt via een flensverbinding (vergelijkbaar met een dompelverwarmer) in de houdoven gemonteerd. Eenmaal geïnstalleerd vereist korrelverfijning slechts een ultrasone behandeling van 3–5 minuten per gietbatch - geen operatorinterventie na de initiële systeeminstelling. Omdat de akoestische parameters door de generator worden vastgesteld (geen batchvariaties zoals bij TiB2), is het proces onmiddellijk reproduceerbaar. Ultrasonic Degassing & Grain Refinement biedt technische ondersteuning voor systeemdimensionering en operatoropleiding en bereikt doorgaans binnen 2–4 weken volledige productie-integratie.