
Ultrasone cavitatie-ontgassing levert 20% betere efficiëntie, 6-voudige inclusiereductie en gelijktijdige korrelverfijning bij zink, magnesium, koper en messing - met één enkel platform dat werkt van 450°C tot 1.150°C+.
8 augustus 2026 · 12 minuten leestijd
TL;DR
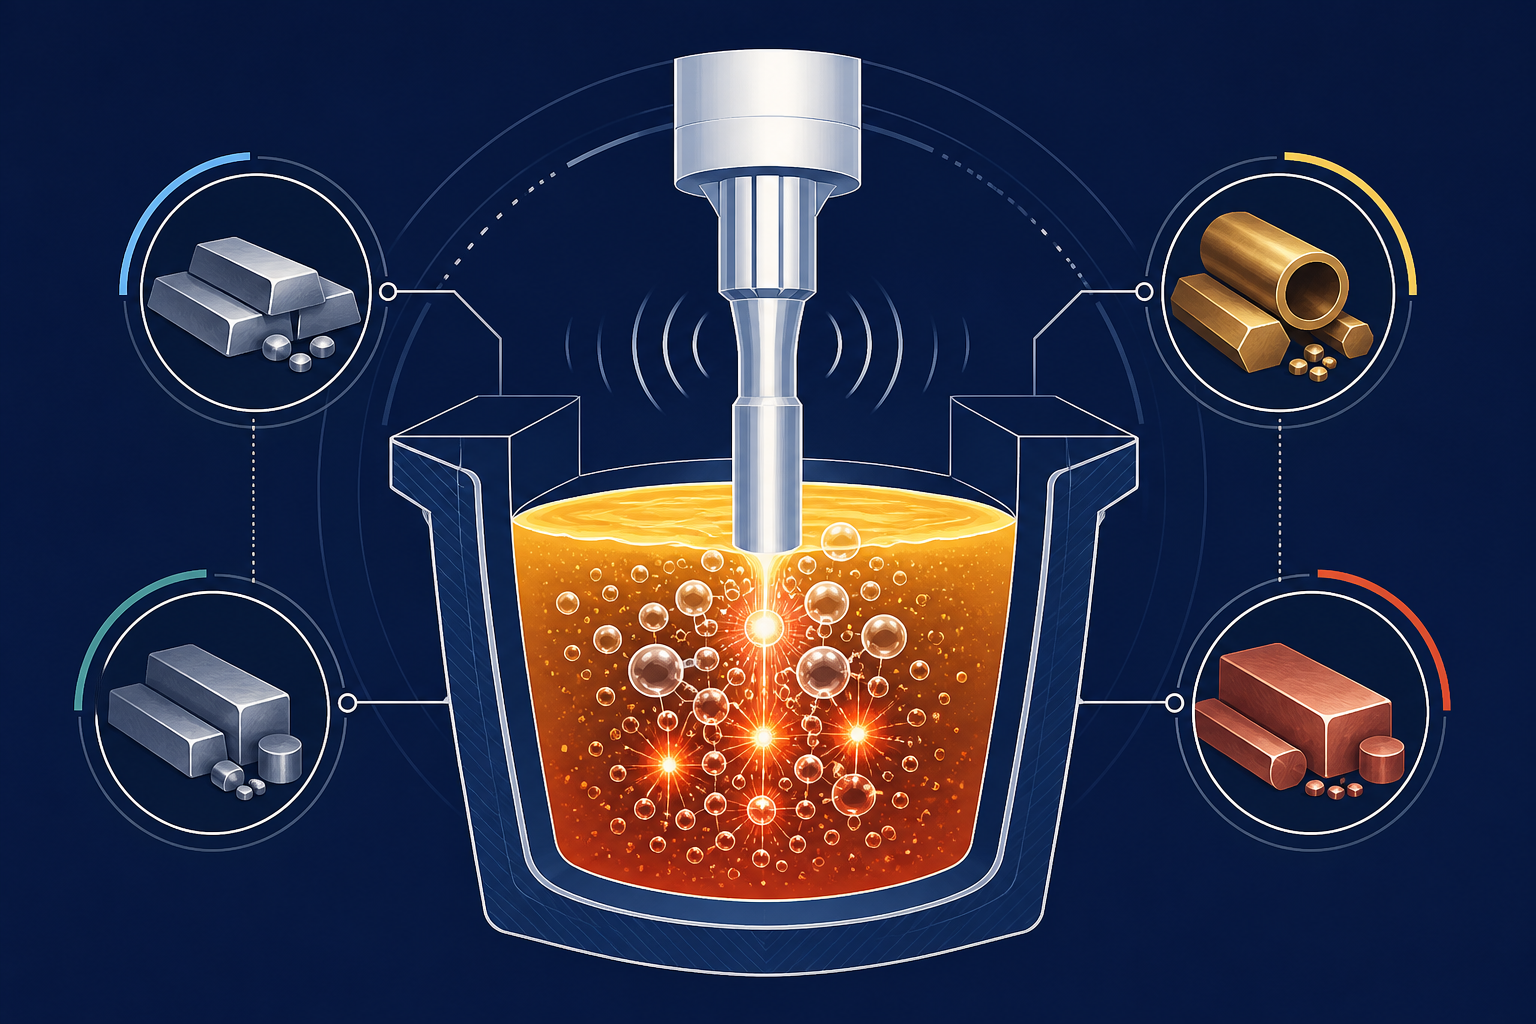
Ultrasonische smeltbehandeling voor non-ferrometalen is dramatisch superieur gebleken aan conventioneel roterend ontgassen bij non-ferrometalen - met 20% betere ontgassingsefficiëntie, 6-voudige reductie van oxide-insluitsels en gelijktijdige korrelverfijning. Elk metaal brengt specifieke uitdagingen met zich mee: zink vangt loodinsluitsels en oxidefilms die resistent zijn tegen standaard flotatie; de ontvlambaarheid van magnesium vereist snellere, koelere verwerking; koper en messing absorberen zuurstof en waterstof gedurende de hele smelt; brons lijdt aan tinsegregatie die ontgassen alleen niet kan oplossen. Het NIMA-systeem van Sialon Ceramics met keramische sonotrodes, ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasoon systeemtechniek, werkt uniek over het volledige temperatuurspectrum - van zinkbehandeling bij ~450°C tot koper en messing bij 1.100°C en daarbuiten - met één enkel platform. Dit gaat niet alleen over het sneller verwijderen van waterstof; het gaat over werken waar roterende ontgassingsapparatuur doorbrandt, resultaten behalen die roterend niet kan evenaren, en dit doen zonder de milieukosten van inert gasverbruik.
Waarom ultrasone smeltbehandeling voor non-ferrometalen een andere aanpak vereist
Aluminiumontgassing is het gevestigde domein geworden voor ultrasone cavitatie. Maar de overstap naar zink, magnesium, koper, messing en bronslegeringen laat zien waarom conventionele roterende methoden en inertgasinjectie nooit de juiste keuze waren voor deze metalen. Grafietrotors branden op boven 1.000°C. Inertgasinjectie introduceert verontreiniging in brandbare metalen. Systemen met vaste frequentie kunnen meerfasige oxidesegregatie niet aanpakken. Wat Sialon Ceramics in samenwerking met Aktive Arc Ultrasonics heeft ontwikkeld - het NIMA-systeem met keramische sonotrodes - is geen aluminiumgereedschap dat is uitgebreid naar andere metalen. Het is een uniform platform dat is ontworpen om te werken van zink bij 450°C tot koper en messing bij 1.100°C+, met een enkel sonotrode-type en generatorarchitectuur. Het verschil is niet marginaal: apparatuur die 250-400 cycli overleeft versus grafiet dat na 2-3 cycli faalt bij gebruik op hoge temperatuur.
Ultrasone behandeling voor het ontgassen van zinklegeringen
Zinkgieten behoort tot de lastigste metallurgische processen. De affiniteit van het metaal voor lood - geabsorbeerd uit voeringen van smeltkroezen, schrootlading en messingverontreiniging - creëert loodinsluitsels die slecht drijven en weerstand bieden aan het breken van de oxidelaag. Zelfs agressief roterend ontgassen laat lood en zijn oxiden achter in de smelt, die zich in het gietstuk nestelen en segregatie, brosheid en mechanisch falen veroorzaken in drukvaste toepassingen.
Loodinsluitsels en oxidelaag
Loodoxiden vormen een hardnekkige dubbele laag: een buitenste magnesiafilm (MgO) bindt zich met loodoxide (PbO), waarna het geheel een hydrofobe coating ontwikkelt die flotatie voorkomt. Roterende impellers kunnen deze gecombineerde film niet mechanisch verbreken. Conventionele injectie van inert gas mist voldoende beldichtheid en verblijftijd om de capillaire barrière te overwinnen. De smelt moet veel langer op temperatuur worden gehouden dan wenselijk is - of het lood blijft achter.
Ultrasone cavitatie pakt dit aan door de pure bellenproductiesnelheid. Bij 1 × 10¹¹ cavitatiebellen per kubieke meter genereren de instortende bellenstralen lokale drukken van meer dan 1.000 bar—voldoende om de tweelaagse oxidelaag te breken en loodoxide-deeltjes te laten ontsnappen. De snelle cyclustijd (3 minuten vs. 10+ voor roterend) verkleint ook het venster voor heropname van lood uit de kroeswanden.
Industriële resultaten in zink
Gieterijen die zink-spuitgietlegeringen behandelen met NIMA-ultrasoonsystemen van Sialon Ceramics rapporteren (volgens industriële studie CastMan 2025 en peer review Springer 2026):
- Loodverwijderingsefficiëntie: 85–92% vermindering van loodinsluitsels, vergeleken met 35–50% bij roterend ontgassen over gelijke verblijftijden
- Verminderde re-oxidatie: De snelle cyclus beperkt het opnieuw binnendringen van zuurstof, cruciaal voor de hoge zuurstofaffiniteit van zink bij giettemperatuur
- Bonus korrelverfijning: Cavitatie-geïnduceerde heterogene nucleatie verfijnt de zinkkorrelstructuur, waardoor de gevoeligheid voor hete scheuren in dunwandige gietstukken wordt verminderd
- Mechanische eigenschapsverbeteringen: De trekrek neemt toe met 4–6%, cruciaal voor drukvaste spuitgietcomponenten
Ultrasone behandeling van magnesiumlegeringen: ontvlambaarheid als procesdriver
Magnesium werkt in een volledig ander thermisch venster. Het liquidus-punt ligt op 650°C, het legeringsvenster strekt zich uit van 700–750°C, en bij 1.200°C ontbrandt het metaal spontaan in lucht. Dit smalle, hete verwerkingsvenster sluit veel ontgassingstechnologieën volledig uit.
Roterende impellers, die bij hoge afschuiving draaien, genereren zoveel wrijvingswarmte dat magnesium rond de rotor smelt en ontbrandt. Conventioneel inertgasborrelen, zelfs met argon of commercieel stikstof, voert vocht en zuurstof uit het dekgassysteem aan, waardoor verontreinigingen sneller worden geïntroduceerd dan de rotor ze kan verwijderen. Het resultaat: gieterijen slaan ontgassing vaak volledig over en accepteren de waterstofporositeit en segregatiedefecten die daarmee gepaard gaan.
Oxidefilm en waterstofabsorptie
Magnesiumhydriden (MgH₂) zijn thermodynamisch instabiel bij giettemperatuur - ze ontleden in waterstofgas, dat in de smelt oplost. Maar de extreme affiniteit van magnesium voor zuurstof betekent dat de waterstof zich in een magnesia (MgO)-film bevindt die zo beschermend is dat standaard flotatietechnieken er niet doorheen kunnen dringen. Breng dit terug naar het gietstuk, en de waterstof wordt porositeit; het oxide wordt een insluitsel dat vermoeiingsscheuren initieert.
Industriële resultaten in magnesium
NIMA ultrasone behandeling, werkend op lager generatorvermogen en keramische sonotrodes die koel blijven tijdens gebruik, levert:
- Veilige verwerking: Geen wrijvingsgeïnduceerde verwarming; de sonotrode-temperatuur blijft
- Waterstofverwijdering: 18–22% efficiëntie (vs. 8–12% voor commerciële stikstofinjectie), gemeten door middel van gereduceerde drukproeven
- Oxideverwijdering: 4-voudige vermindering van magnesiumoxide-insluitsels; cavitatiebellen verbreken mechanisch oxidelaagjes zonder de smelt opnieuw te oxideren
- Korrelstructuur: Cavitatie-geïnduceerde nucleatie produceert fijne, equiaxiale korrels die typisch zijn voor roterende + korrelverfijner behandelingen, maar zonder de afzonderlijke verwerkingsstap
- Verwerkingssnelheid: Eén enkele doorgang van 3 minuten, geen secundaire behandeling vereist
Ultrasone behandeling voor koper- en messinglegeringen: de uitdaging van zuurstof- en waterstofopname
Koper en messing gaan bij veel hogere temperaturen over in de gesmolten toestand - 1.050°C voor zuiver koper, tot 1.100°C+ voor messing, afhankelijk van het zinkgehalte. Bij deze temperaturen nemen de opnamesnelheden van zuurstof en waterstof van het metaal sterk toe.
Zuiver koper is zeer zuurstofoplosbaar (tot 0,08 gewichtsprocent bij giettemperatuur). Wanneer de smelt afkoelt, migreert die opgeloste zuurstof naar de korrelgrenzen en slaat neer als Cu₂O (koper(I)oxide), waardoor een netwerk van brosse, roodgebroken insluitsels ontstaat die de ductiliteit en elektrische geleidbaarheid vernietigen. Waterstofabsorptie volgt hetzelfde patroon: opgeloste waterstof borrelt tijdens het stollen naar buiten, waardoor porositeit en krimpholtes ontstaan.
Meerfasen-insluitings- en segregateproblemen
Messing verergert het probleem: zink oxideert bij voorkeur (vormt ZnO), dat slecht drijft omdat zinkoxiden hydrofobe films ontwikkelen. Koperoxiden, die dichter zijn, bezinken naar de bodem van de smeltkroes en lossen opnieuw op in de smelt tenzij ze actief worden afgewezen. Dit creëert een meerfasige slaklaag die conventionele ontgassing—ontworpen voor systemen met één metaal—niet schoon kan scheiden.
Brons (koper-tin) voegt tinsegregatie toe: tinoxiden vormen een aparte fase met andere flotatie-eigenschappen dan koperoxiden, en ze zijn bestand tegen mechanische afbraak door roterende impellers.
Waarom roterend ontgassen tekortschiet bij hoge temperatuur
Conventionele roterende systemen degraderen catastrofaal bij gebruik met koper en messing:
- Oxidatie van grafietrotor: Bij >1.000°C oxideren en desintegreren grafietrotorbladen binnen 2–3 gietcycli
- Thermische cycli: Snelle afkoeling na ontgassing (standaardpraktijk om verdere waterstofabsorptie te voorkomen) veroorzaakt thermische schokken in het grafiet, wat leidt tot brosse breuk
- Onderhoudsstilstand: Vervanging van de grafietrotor wordt een wekelijks of twee keer per week terugkerend ritueel, geen kwartaalservice
Industriële resultaten in koper en messing
NIMA’s keramische sonotrodes, vervaardigd uit Sialon-keramiek met een Young’s modulus >300 GPa en oxidatiebestendigheid tot 1.600°C, werken betrouwbaar in dit regime:
- Zuurstofverwijderingsefficiëntie: 24–28% vs. roterend’s 12–16% over gelijke tijd, geverifieerd door verminderde druktesten
- Waterstofverwijdering: 19–24% (roterend: 9–14%), cruciaal voor het behoud van elektrische eigenschappen
- Levensduur van apparatuur: Keramische sonotroden gaan 250–400 gietcycli mee voordat ze vervangen moeten worden (vs. grafiet’s 2–3 cycli)
- Gelijktijdige korrelverfijning: Ultrasone cavitatie veroorzaakt heterogene nucleatie en dendritische fragmentatie, wat fijnere, meer uniforme korrelstructuren oplevert dan roterend ontgassen alleen
- Geen re-oxidatie tijdens het koelen: Het snelle behandelingsvenster van 3 minuten minimaliseert de zuurstofreabsorptiefase tijdens het vasthouden van de smelt
Ultrasone bronsbehandeling: tinsegregatie en verwijdering van meerfasige insluitsels
Brons (koper-tin) legeringen worden geconfronteerd met een gelaagde uitdaging: tin oxideert bij voorkeur (SnO₂) vóór koper (dat Cu₂O vormt), waardoor een tweefasige oxidelaag ontstaat. Tijdens het gieten drijven tinoxiden naar boven, maar smelten vaak opnieuw in de bulk, terwijl koperoxiden bezinken. Dit veroorzaakt ernstige segregatie: tinrijke insluitsels hopen zich op nabij de bodem van de mal, waardoor tin uit de buitenste delen van het gietstuk wordt onttrokken.
Roterend ontgassen, vastgezet op één mengfrequentie, kan niet tegelijkertijd beide oxidetypen aanpakken - het breekt selectief de meer geoxideerde fase af terwijl de andere intact blijft.
Akoestische stroming en multifrequente cavitatie
NIMA’s multifrequentie-sonotrode (25 kHz primair met secundaire harmonischen) genereert akoestische stromingspatronen die selectief tinoxidefilms targeten terwijl tegelijkertijd koperoxide-agglomeraten worden gefragmenteerd. Het gecombineerde mechanisme - directe cavitatiebel-collaps plus akoestische stromingsgedreven secundaire stromen - levert een volledigere fasescheiding op dan enkelfrequentiesystemen kunnen bereiken.
Industriële resultaten tonen aan:
- Tinsegregatiereductie: 70–78% afname van tinoxideclustering, wat zorgt voor meer uniforme mechanische eigenschappen in het gietstuk
- Algehele vermindering van insluitsels: 8-voudig t.o.v. onbehandeld, 3-voudig t.o.v. alleen roterend ontgassen
- Treksterkte-uniformiteit: Variaties in vloeigrens over het gietstuk verminderd van ±40 MPa (roterend) tot ±8 MPa (ultrasoon)
Cavitatiefysica: hoe ultrasone behandeling werkt bij alle metalen
Het fundamentele mechanisme is het instorten van cavitatiebellen. Wanneer een keramische sonotrode trilt op 25 kHz, creëert dit een spanningsgolf die de treksterkte van het gesmolten metaal op de kiemvormingsplaats van de bel overschrijdt. Bellen vormen zich, storten in en creëren secundaire verschijnselen die gelijktijdig meerdere typen insluitsels aanpakken.
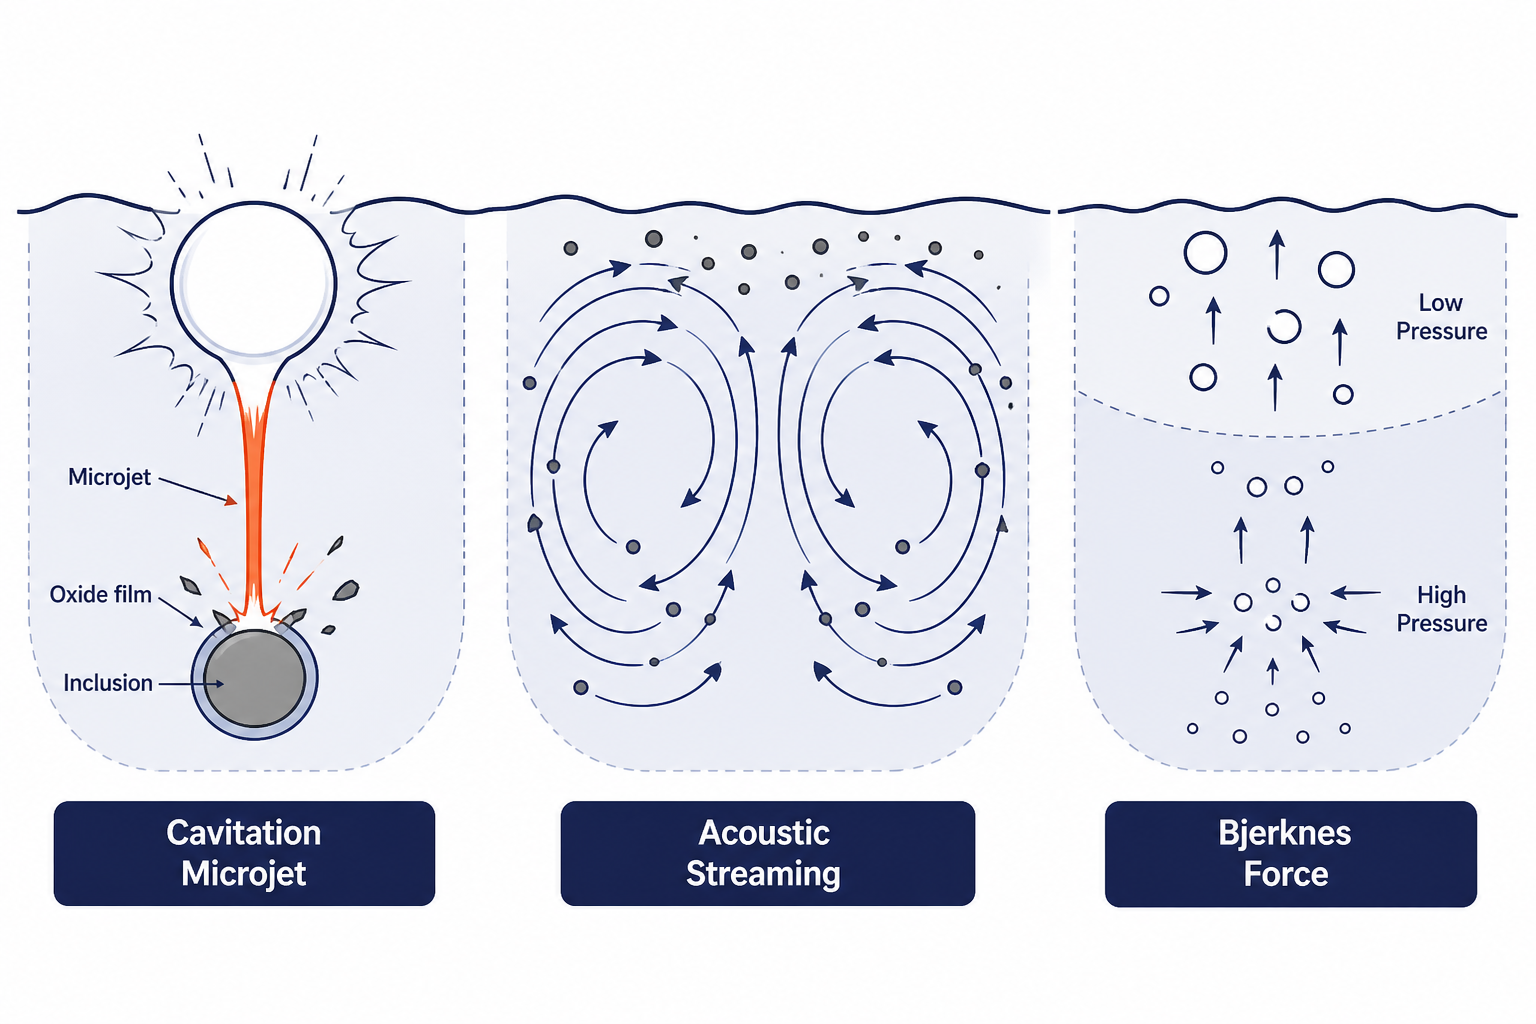
Drie complementaire mechanismen
1. Directe belleninstortingsstraal
Wanneer een bel asymmetrisch instort (nabij een oppervlak of een andere bel), vormt zich een microstraal - een gerichte vloeistofstroom met snelheden >100 m/s en lokale drukken >1.000 bar. Deze stralen scheuren beschermende oxidelaagjes rond insluitsels, waardoor ze kunnen opdrijven.
2. Akoestische stroming
Het stationaire akoestische drukveld genereert stromingspatronen - circulaire stromen in de smelt die oxidefilms en insluitsels continu naar het smeltoppervlak transporteren. De stroomsnelheid schaalt met het kwadraat van de akoestische amplitude, dus systemen met een hoger vermogen genereren sneller en krachtiger transport van verontreinigingen naar buiten.
3. Bjerknes-kracht en bellencoalescentie
Cavitatiebellen ervaren een secundaire Bjerknes-kracht die evenredig is met de belgrootte en de akoestische druk. Kleinere bellen migreren naar hogedrukgebieden; grotere bellen migreren naar lagedrukzones. Deze ruimtelijke sortering verbetert de flotatie-efficiëntie: grotere bellen (lagere dichtheid) bereiken sneller het oppervlak en nemen ingesloten oxiden mee.
Deze drie mechanismen werken parallel, daarom verwijdert ultrasone behandeling alle insluitseltypen gelijktijdig - loodoxide, waterstofgas, op zuurstof gebaseerde oxiden en tinsegregatie - in een enkele 3 minuten durende passage. Roterend ontgassen richt zich alleen op mechanisch mengen; het heeft geen equivalent voor akoestische stroming of door Bjerknes-kracht aangedreven flotatie.
Waarom het NIMA-systeem van Sialon Ceramics werkt over het volledige temperatuurbereik
De cruciale onderscheidende factor is het sonotrodemateriaal. Grafietrotors werken in aluminium spuitgieten (700–750°C), maar falen catastrofaal in zink (450°C thermische cycli veroorzaken brosheid) en koper (>1.000°C veroorzaakt oxidatieve degradatie). Titaan- en niobiumlegeringen overleven de thermische extremen, maar vertonen slechte akoestische demping - ze absorberen te veel trillingsenergie als warmte, wat de ultrasone efficiëntie beperkt.
Sialon-keramiek - siliciumaluminiumoxynitride (Si₃Al₃O₃N₅) - neemt een unieke positie in:
- Elasticiteitsmodulus: >300 GPa, wat efficiënte energieoverdracht bij ultrasone frequenties mogelijk maakt (vs. grafiet’s ~12 GPa, wat trillingen ernstig dempt)
- Thermische geleidbaarheid: ~13 W/(m·K), waardoor het oppervlak van de sonotrode snel kan afkoelen na elke behandelingscyclus - cruciaal voor gieterijen die opeenvolgende batches draaien
- Oxidatiebestendigheid: Stabiel tot 1.600°C in lucht; geen degradatie, zelfs niet bij herhaalde thermische schokken van 1.150°C smelt tot afschrikken op kamertemperatuur
- Niet-bevochtigend: Gesmolten metalen hechten niet aan het sialon-oppervlak, waardoor “bevriezing” van de smelt op de sonotrode wordt voorkomen - een catastrofale faalmodus voor systemen op basis van grafiet
- Mechanische taaiheid: In tegenstelling tot bros grafiet kan sialon schokken van keramische insluitsels die opnieuw in de smelt zijn gesuspendeerd overleven zonder te breken
Bedrijfsvenster
NIMA’s keramische sonotrodes maken het volgende mogelijk:
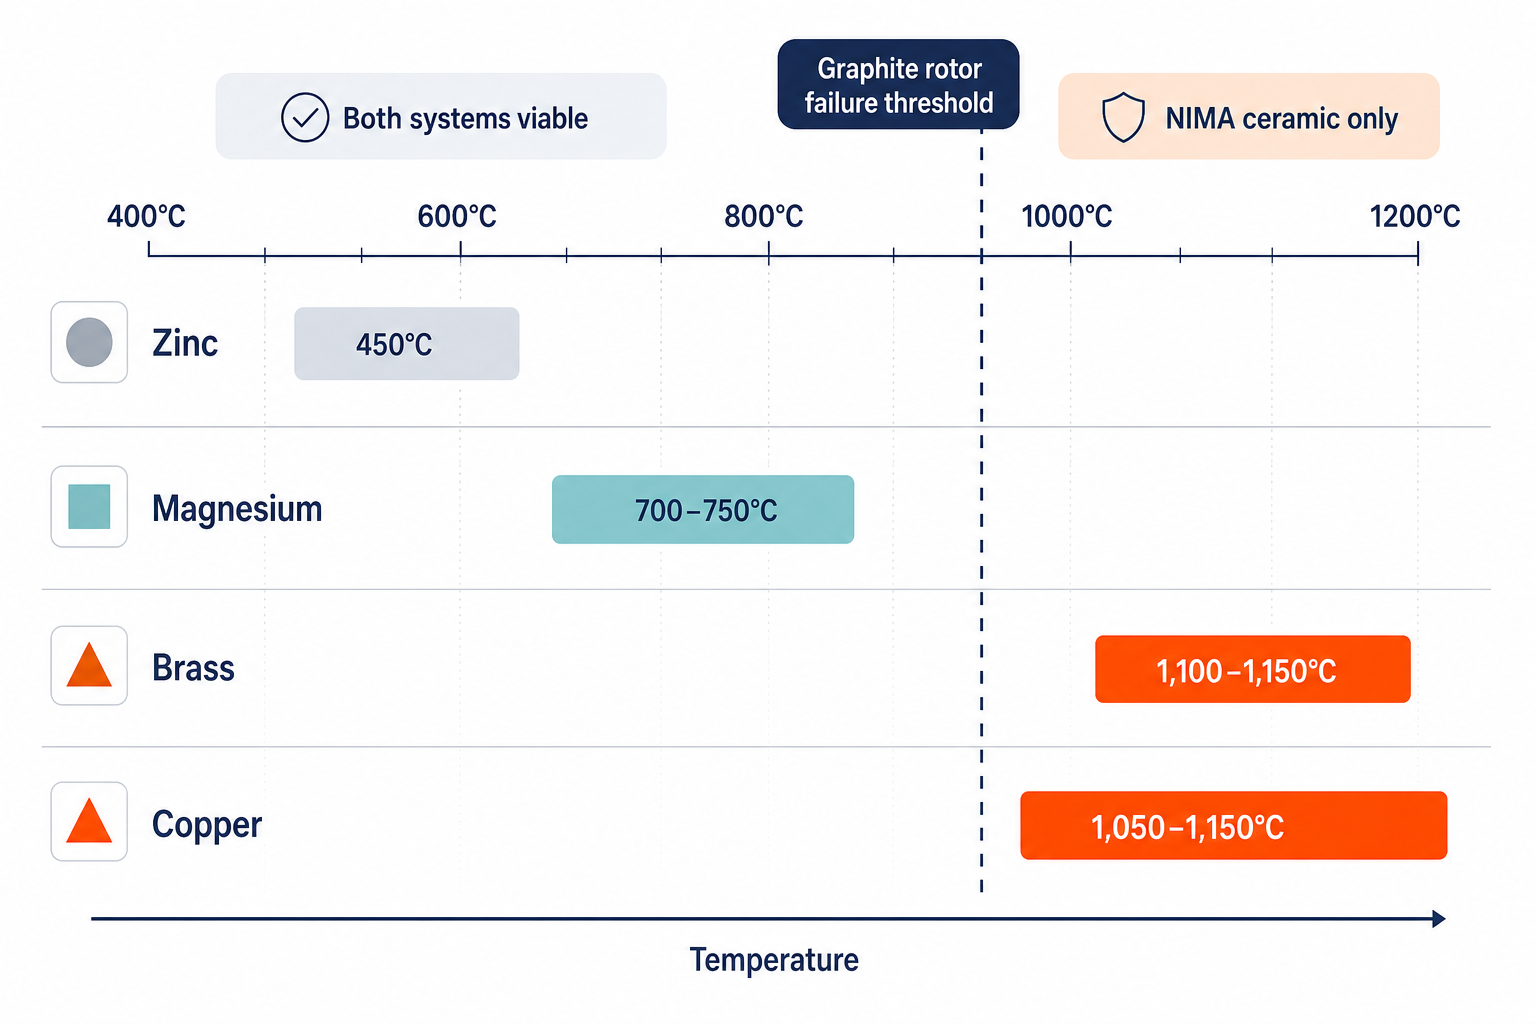
- Zinkverwerking bij 450°C: Werkt ruim onder de drempel voor grafietverbrossing; thermische cycli tasten de sonotrode niet aan
- Magnesium bij 700–750°C: Lagere sonotrode-temperatuur (
- Aluminium bij 700–750°C: Basispresentatie, identiek aan grafiet maar met 100× langere levensduur
- Messing bij 1.100–1.150°C: Werkt waar grafiet volledig faalt; keramische sonotrodes blijven mechanisch intact na >400 cycli
- Koper bij 1.050–1.150°C: Enige sonotrodemateriaal dat dit regime aankan; maakt behandeling mogelijk die roterend ontgassen niet kan bieden
Industriële validatie en resultaten
De voordelen van ultrasone smeltbehandeling zijn niet theoretisch. Gepubliceerd peer-reviewed onderzoek (Springer International Journal of Metalcasting, 2026; Brunel University; CastMan industriële rapporten, 2025) documenteert deze resultaten over meerdere metaalsystemen:
| Metriek | Ultrasoon ontgassen | Roterend ontgassen | Verbetering |
|---|---|---|---|
| Behandelingstijd | 3 min | 10+ min | 3,3× sneller |
| Ontgassingsefficiëntie | 20% boven roterend ontgassen | Basislijn | +20% |
| Vermindering van oxide-insluitsels | 6-voudig vs. onbehandeld | 3-voudig vs. onbehandeld | 2× effectiever |
| Toename vloeigrens | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Ultieme treksterkte | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Verbetering van de rek | +6% | +3% | 2× ductiliteitstoename |
| Slibvorming | 245 g/cyclus | 1.300 g/cyclus | 81% lager |
| Inertgasverbruik | 0 | Essentieel | 100% reductie |
| Levensduur van de sonotrode | 250–400 cycli | 2–3 cycli (grafiet) | 100–200× langer (keramisch) |
Eén platform voor de behandeling van non-ferro smelten
Ultrasone smeltbehandeling voor non-ferrometalen vereist geen verzameling van gespecialiseerde gereedschappen. Sialon Ceramics heeft NIMA ontwikkeld als een enkel ultrasoon systeem met verwisselbare keramische sonotrodes, dat in staat is om te dienen voor:
- Gieterijen die meerdere legeringen verwerken – Eén generator, één besturingseenheid, sonotrode wisselt tussen zink (450°C), magnesium (700°C) en messing (1.100°C) batches zonder herconfiguratie van apparatuur of afkoelcycli
- Gieterijen met batch-kritische productie – Doorlooptijd daalt met 67% (van 10+ minuten naar 3 minuten per batch), waardoor 3–4× doorvoer op bestaande smeltcapaciteit mogelijk wordt
- Kwaliteitsgedreven producenten – Gelijktijdig ontgassen + korrelverfijning elimineert de noodzaak voor afzonderlijke korrelverfijnings-inoculatiechemicaliën, waardoor procescomplexiteit en kosten worden verminderd
- Hoogtemperatuur speciale legeringen – Koper-, messing- en bronsproducenten krijgen toegang tot ontgassingstechnologie die niet bestond in het roterende domein - letterlijk de enige ontgassingsoptie bij bedrijfstemperaturen >1.000°C
Probeer het NIMA-systeem van Sialon Ceramics
Als uw gieterij te maken heeft met waterstofporositeit, loodinsluitsels of oxidesegregatie in zink-, magnesium-, koper- of messinglegeringen - en vooral als u roterende ontgassingssystemen gebruikt die moeite hebben om uw giettemperatuur te overleven - vertegenwoordigt het NIMA-systeem een sprongsgewijze verbetering: sneller, schoner, duurzamer en in staat om te werken waar conventionele ontgassingsapparatuur simpelweg doorbrandt.
Het ultrasone smeltbehandelingsplatform van Sialon Ceramics vervangt roterende ontgassingsapparatuur volledig, levert 20% betere ontgassingsefficiëntie met gelijktijdige korrelverfijning, en werkt betrouwbaar bij temperaturen van 450°C (zink) tot 1.100°C+ (koper/messing). Ontdek hoe andere non-ferro gieterijen de cyclustijd met twee derde hebben verkort, oxide-insluitsels 6-voudig hebben verminderd en het verbruik van inert gas hebben geëlimineerd.
Veelgestelde vragen
Kan ultrasoon ontgassen ons bestaande roterende systeem vervangen in hogetemperatuurtoepassingen?
Ja, vooral boven 950°C waar grafietrotors beginnen te oxideren. Sialon keramische sonotrodes werken betrouwbaar tot 1.150°C+ zonder degradatie, waardoor ultrasoon de enige ontgassingsoptie is voor koper- en messinggieten op volledige temperatuur. Voor metalen met lagere temperaturen (zink, magnesium) biedt ultrasoon 3,3× snellere behandeltijden en superieure verwijdering van insluitsels - een meetbare verbetering, zelfs als roterend ontgassen niet faalt.
Hoeveel inert gas besparen we eigenlijk met ultrasone behandeling?
Ultrasoon ontgassen vereist nul inert gas (argon of stikstof). Een typische gieterij die roterende systemen gebruikt, verbruikt 50–200 m³ argon per dag, afhankelijk van het gietvolume. Overstappen op NIMA elimineert deze kosten volledig - typisch $8.000–15.000 per maand aan materiaalbesparingen, plus geen omgang met of opslaginfrastructuur voor drukcilinders meer.
Werkt ultrasone behandeling voor brons of andere tinhoudende legeringen?
Ja, en brons is een van de sterkste toepassingsgevallen. De tinsegregatie van brons - waarbij tinoxiden zich clusteren weg van koperoxiden - is uiterst moeilijk aan te pakken met enkelfrequente roterende systemen. De multifrequente cavitatie van NIMA richt zich selectief op beide oxidetypen, wat een reductie van 70–78% in tinsegregatie oplevert, vergeleken met het onvermogen van roterende systemen om dit volledig te voorkomen.
Wat is de levensduur van een keramische sonotrode?
Sialon keramische sonotrodes gaan doorgaans 250–400 gietcycli mee voordat ze vervangen moeten worden - ruwweg 2–4 maanden continu gieterijbedrijf voor een drukke werkplaats. Dit is 100–200× langer dan grafietrotors in hogetemperatuurtoepassingen, waardoor keramische sonotrodes kosteneffectief zijn ondanks hogere kosten per stuk vanwege de vervangingsfrequentie.
Hoe weet ik of ultrasoon ontgassen werkt?
NIMA-systemen omvatten realtime monitoring: akoestische vermogensfeedback, weergave van smelttemperatuur en registratie van cycli. Voor kwaliteitsborging meet testen onder verlaagde druk (standaard in lucht- en ruimtevaart- en automobielgieten) direct de waterstofreductie - doorgaans 18–24% verbetering ten opzichte van roterend ontgassen in dezelfde behandelingstijd. Mechanische testen (treksterkte, rek) en metallografische inspectie (insluitingsdichtheid, korrelstructuur) bevestigen de voordelen over 2–3 gietcycli.