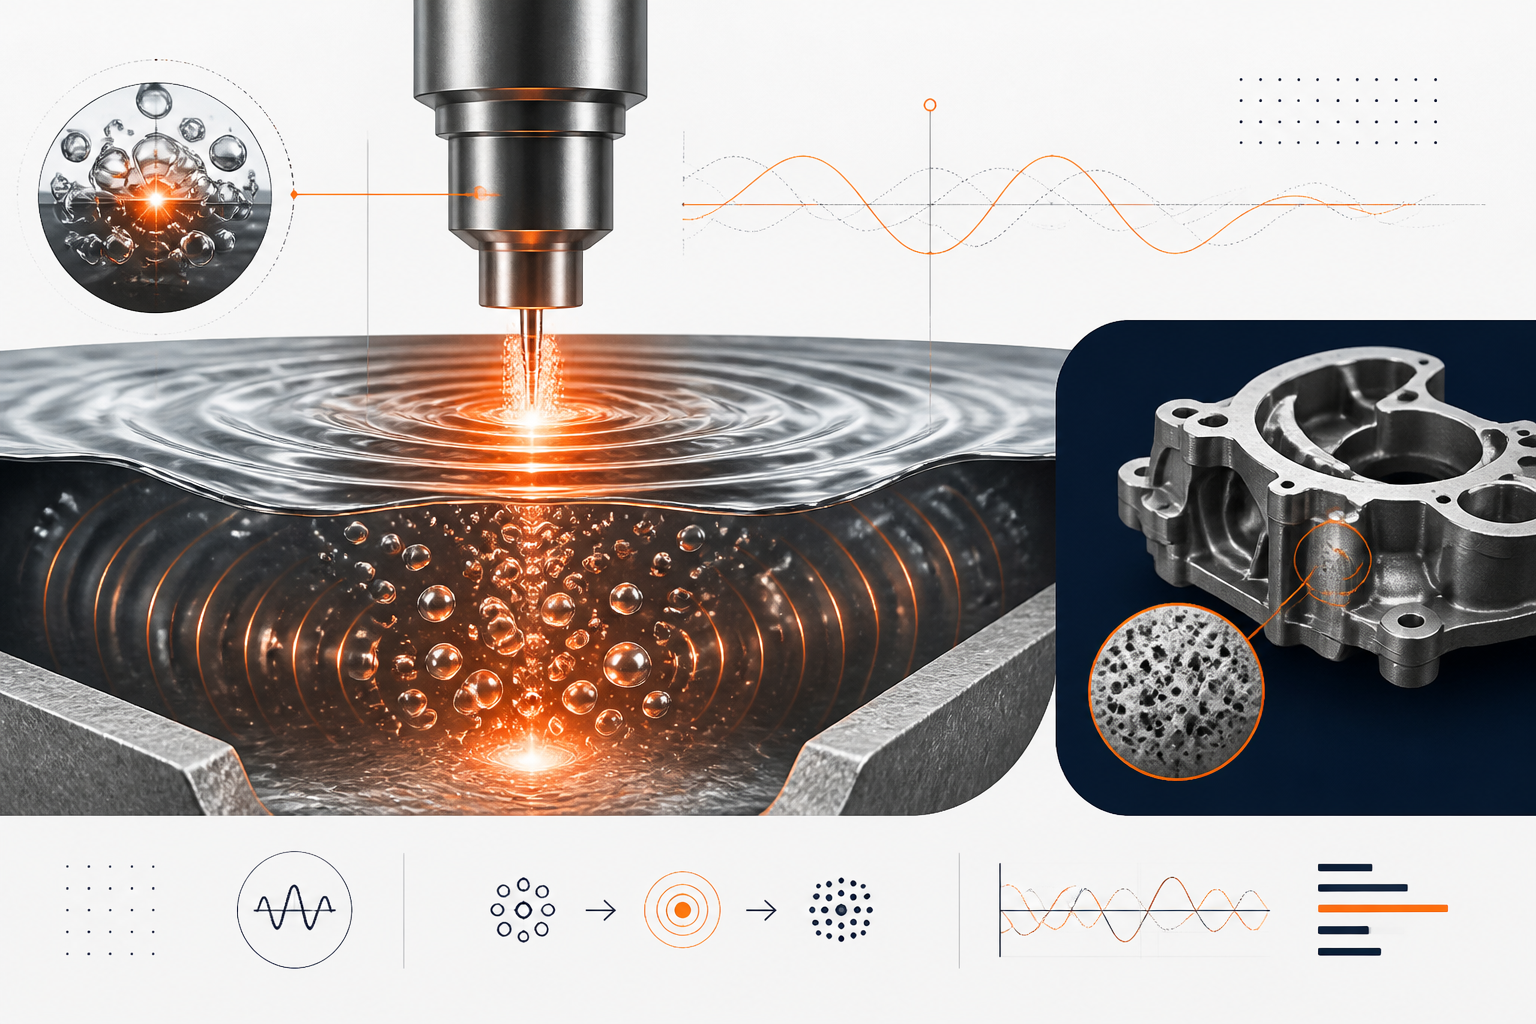
Waterstofporositeit verzwakt aluminiumgietstukken en veroorzaakt kwaliteitsfouten. Ultrasone cavitatie creëert 1 biljoen microbellen per kubieke meter om opgeloste waterstof 20% sneller te extraheren dan conventionele methoden, met een 6-voudige vermindering van insluitsels en meetbare sterktewinsten.
8 augustus 2026 · 9 min leestijd
TL;DR
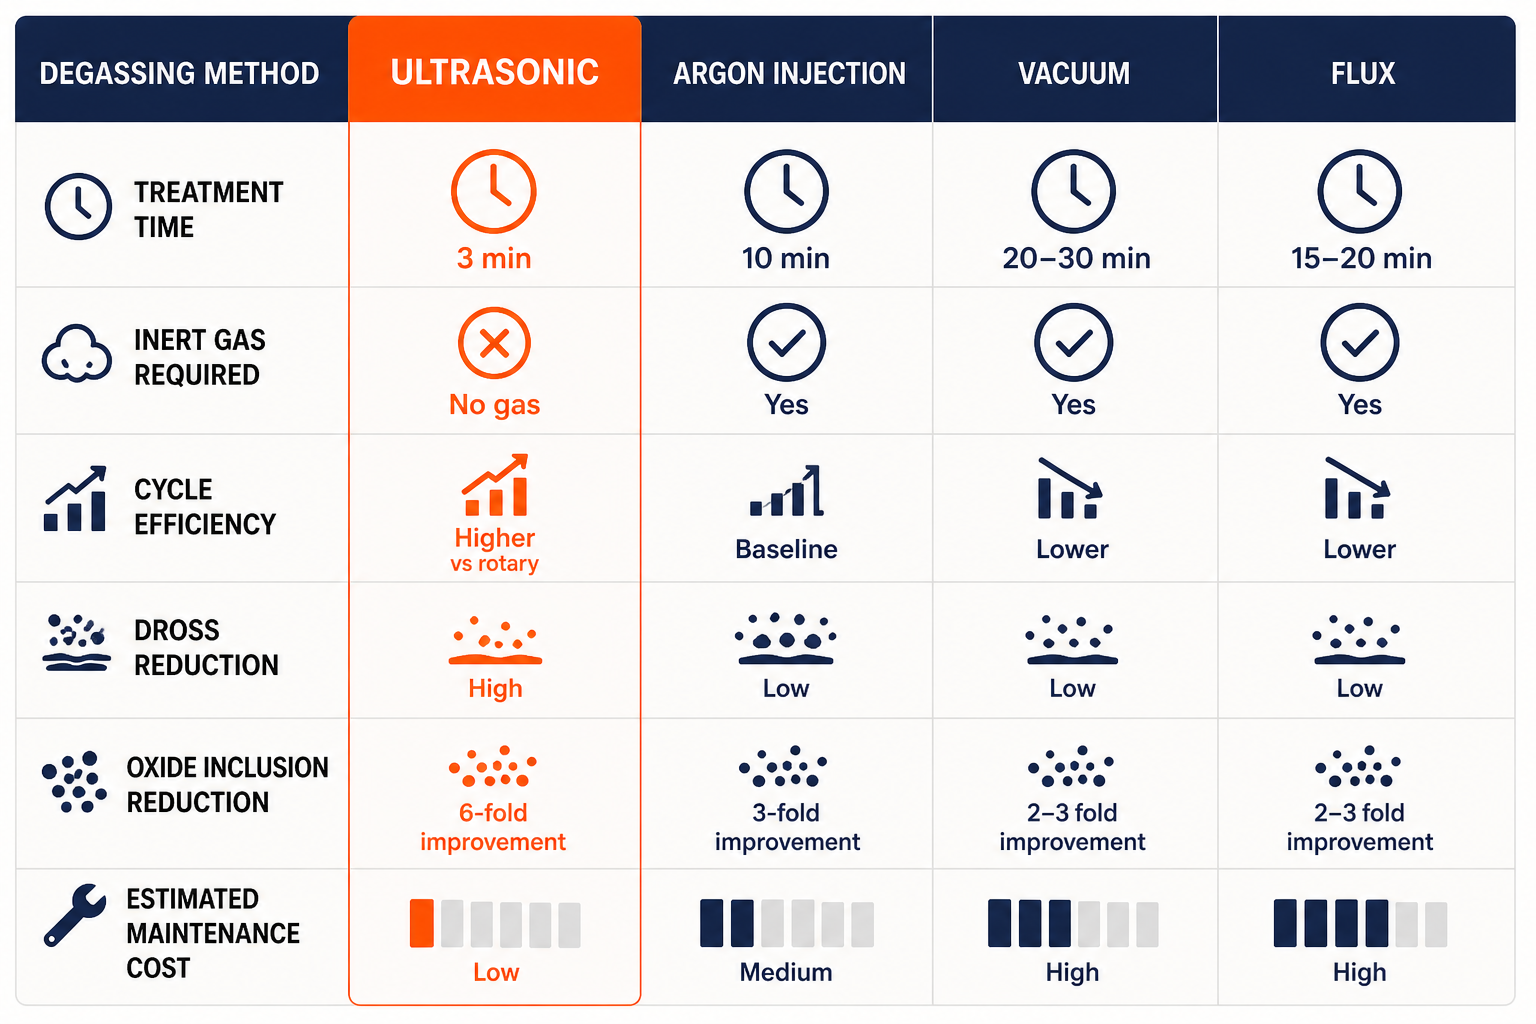
Waterstofporositeit blijft een van de meest kritieke defecten bij het gieten van aluminium, waardoor mechanische eigenschappen worden aangetast en kostbaar afval ontstaat. Hoewel traditionele methoden zoals argoninjectie en vacuümbehandeling gedeeltelijke oplossingen bieden, vereisen ze lange behandelingscycli. Ze verbruiken ook inerte gassen en genereren aanzienlijk afval.
Industriële studies tonen aan dat ultrasoon ontgassen 20% hogere ontgassingsefficiëntie bereikt in een derde van de tijd vergeleken met conventionele methoden. Het proces levert ook een 6-voudige vermindering van oxide-insluitsels en 81% minder drossvorming op.
Het resultaat is gietstukken van hogere kwaliteit met 17% hogere vloeigrens en 2–3× betere rek. Gieterijen profiteren ook van verfijnde korrelstructuren en verbeterde porositeitscontrole op productieschaal.
Wat is waterstofporositeit en waarom ontstaat het bij het gieten van aluminium
Waterstofporositeit - de vorming van met gas gevulde holtes in gestold aluminium - is een klassiek defect met moderne gevolgen. De fysica is eenvoudig maar meedogenloos: gesmolten aluminium is een waterstofabsorbeerder. Waterdamp in ovenatmosferen en atmosferisch vocht reageert met het gesmolten metaal om opgelost waterstofgas te produceren. Bij het smeltpunt (~660°C voor zuiver aluminium, 700°C typisch voor commerciële legeringen) is waterstof zeer oplosbaar; het metaal “wil” het vasthouden. Maar op het moment dat de stolling begint, daalt de oplosbaarheid van waterstof sterk. Het opgeloste gas slaat sneller uit de oplossing neer dan het kan ontsnappen, waardoor holtes ontstaan die verspreid zijn over de gietmatrix. Deze holtes zijn geen goedaardige cosmetische defecten - ze zijn plaatsen waar breuken ontstaan. Een gietstuk dat doordrenkt is met waterstofporositeit vertoont:
- Verminderde uiterste treksterkte (vaak 15–25% lager dan bedoeld)
- Catastrofaal verlies van rek (de ductiliteit kan dalen tot
- Vermoeiingsscheurinitiatie op holte-oppervlakken onder cyclische belasting
- Lekpaden in drukbevattende of zeer betrouwbare componenten
- Hoge uitvalpercentages en daaropvolgende bewerkings-/inspectiekosten
In de automobielindustrie bij hogedrukspuitgieten (HPDC), waar schoktorens, motorblokken en ladderframes moeten voldoen aan ISO-kwaliteitsnormen, is waterstofporositeit de belangrijkste oorzaak van gietafkeuring bij de eindkwaliteitscontroles. Een enkele porositeitscluster kan een volledig onderdeel ongeldig maken, waardoor preventie geen luxe is, maar een operationele noodzaak.
Traditionele preventiemethoden en hun beperkingen
Decennialang hebben gieterijen drie primaire strategieën gevolgd om waterstofporositeit te bestrijden. Elk biedt gedeeltelijke bescherming, maar allemaal hebben ze inherente afwegingen die moderne ultrasone technologie direct aanpakt.
Argon sparging (roterend ontgassen)
Argoninjectie is de industriestandaard, toegepast in gieterijen wereldwijd. Een roterende grafietwaaier verspreidt argonbellen door het gesmolten metaal. Waterstofatomen diffunderen in deze argonbellen, die vervolgens opstijgen en ontsnappen. In theorie elegant; in de praktijk gecompromitteerd:
- Cyclustijd: 10–15 minuten per behandeling om een acceptabele dichtheidsindex (een maat voor het waterstofgehalte) te bereiken
- Verbruik van inert gas: Aanzienlijke hoeveelheid argon of stikstof vereist, met verwijderingskosten
- Grafietdegradatie: De rotor degradeert na verloop van tijd, wordt bros en vereist frequente vervanging ($500–$2.000 per rotor, plus stilstandtijd)
- Uitdaging met insluitsels: Hoewel waterstofverwijdering redelijk is, blijven oxide-insluitsels aanwezig - roterende methoden bereiken slechts een 3-voudige reductie van oxiden ten opzichte van onbehandelde smelt
Vacuümbehandeling
Ontgassing onder verlaagde druk probeert waterstof chemisch te omzeilen door de partiële druk van waterstof in de ovenatmosfeer te verlagen. Vacuümkamers of vacuümondersteunde gietvormen worden gebruikt om opgeloste gassen uit de smelt te trekken:
- Apparatuurkosten: Vacuümsystemen zijn kapitaalintensief
- Beperkte schaalbaarheid: Vacuümontgassing werkt goed op laboratoriumschaal of bij kleine ovenvolumes; industriële smelten van 400+ kg kennen beperkingen op het gebied van thermiek en kamergrootte
- Onvolledige verwijdering: Waterstof ontsnapt niet volledig onder vacuüm alleen-stolling onder verlaagde druk helpt, maar elimineert opgeloste waterstof in de smelt zelf niet
- Procesfragiliteit: Kleine lekken in vacuümafdichtingen verminderen de effectiviteit; onderhoud en monitoring zijn intensief
Fluxeren
Chemische fluxadditieven (doorgaans chloor- of fluorverbindingen) worden aan het gesmolten metaal toegevoegd om gassen vrij te maken die waterstof uit het aluminium verwijderen:
- Afhankelijk van chemie: De effectiviteit varieert met de legeringssamenstelling, smelttemperatuur en fluxselectie
- Insluitselafweging: Hoewel sommige fluxen het waterstofgehalte verminderen, kunnen ze nieuwe insluitsels (zoutresten) introduceren die extra verwijderingsstappen vereisen
- Beperkte overdraagbaarheid: Alleen fluxeren pakt porositeitsvorming tijdens stolling niet aan - het is het meest effectief als voorbehandeling in combinatie met vacuüm- of roterend ontgassen
- Milieuoverweging: Het vrijkomen van chloor en fluor tijdens het verwarmen leidt tot luchtkwaliteits- en veiligheidsproblemen op de werkplek
De rode draad: Alle drie de methoden behandelen symptomen. Ze proberen waterstof uit de smelt te verwijderen of de oplosbaarheid ervan te verminderen, maar ze zijn traag, verbruiken grondstoffen, genereren afval en schieten tekort op het gebied van insluitingscontrole. Geen enkele verandert fundamenteel de thermodynamica van waterstofprecipitatie tijdens stolling.
Het ultrasone cavitatiemechanisme: waterstof technisch verwijderen
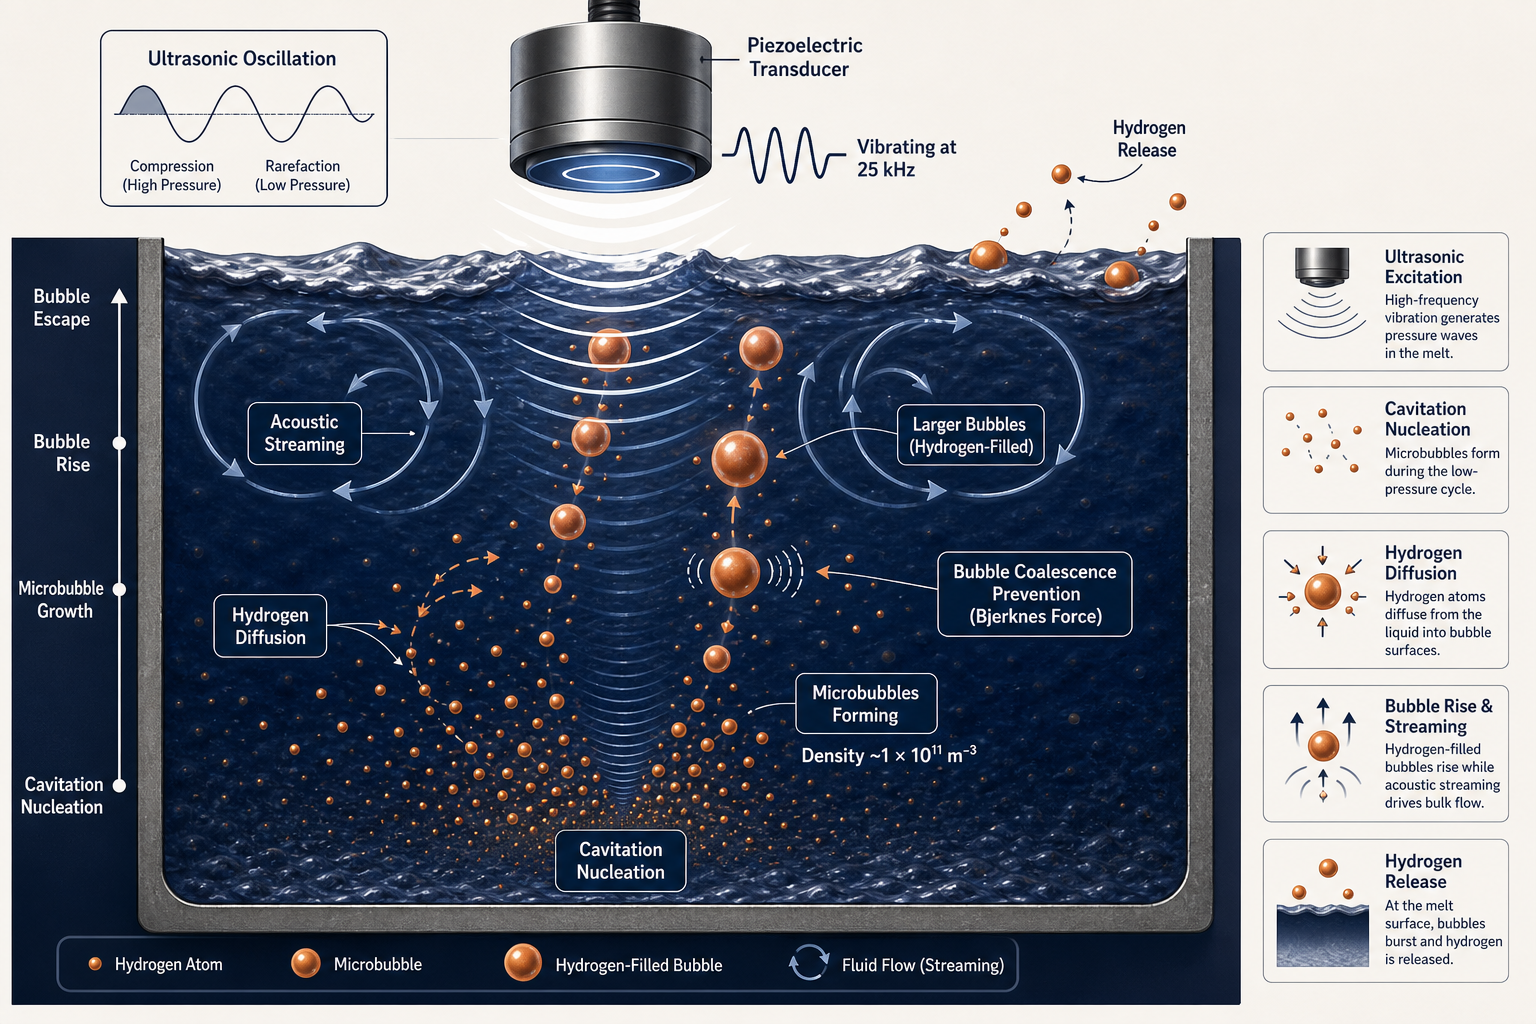
Ultrasoon ontgassen volgt een radicaal andere weg. In plaats van te worstelen met waterstofchemie, maakt het gebruik van de fysica van cavitatie - de vorming en het instorten van microscopische bellen onder akoestische drukgolven. Wanneer een piëzo-elektrische transducer trilt op 25 kHz (een frequentie geoptimaliseerd voor cavitatie in gesmolten metalen), genereert het akoestische drukcycli. Tijdens de halve cyclus met lage druk daalt de druk in de vloeistof onder de verzadigde dampspanning, en verschijnen er holtes - cavitatiebellen. Deze bellen storten vervolgens gewelddadig in onder de halve cyclus met hoge druk, waarbij enorme energie vrijkomt en de omstandigheden worden gecreëerd voor waterstofverwijdering op een geheel andere schaal.
Microbelvorming en populatiedichtheid
Hier is het cruciale inzicht: ultrasone cavitatie creëert bellenpopulaties van buitengewone dichtheid - ongeveer 1 × 10¹¹ bellen per kubieke meter. Dit is niet bij benadering; het is gemeten via synchrotron-röntgenbeeldvorming van cavitatie-instortingsdynamica in gesmolten aluminium. Elke bel is microscopisch (typisch 50–500 micrometer), en elke bel vertegenwoordigt een “diffusieplaats” waar waterstofatomen kunnen migreren. Vergelijk dit met roterend ontgassen: een rotor creëert bellen op millimeterschaal tot centimeterschaal, veel minder in aantal, met ordes van grootte minder totaal oppervlak. Het ultrasone voordeel is gekwantificeerd: de cavitatiebellenpopulatie biedt ~1.000× meer oppervlak voor waterstofdiffusie dan conventionele bellenwolken.
Waterstofatomen, opgelost in het gesmolten aluminium rond elke microbel, worden thermodynamisch “geduwd” naar deze bellenoppervlakken via concentratiegradiënten. Eenmaal aan het bellenoppervlak recombineren ze tot moleculaire waterstof (H₂) en steken ze het gas-vloeistofgrensvlak over, waarbij ze het belleninterieur binnengaan. De bel draagt nu waterstof dat het eerder niet had - en cruciaal, deze waterstof zal met de bel opstijgen in plaats van opgelost in het metaal te blijven.
Akoestische stroming: bulkvloeistofbeweging en -verdeling
Cavitatie gebeurt niet in isolatie. De gewelddadige energieafgifte bij het instorten van bellen genereert wat bekend staat als akoestische stroming-een aanhoudende, gerichte stroming van het vloeibare metaal, geïnduceerd door de akoestische golven. Dit is geen turbulentie; het is een stabiel circulatiepatroon dat door het gehele smeltvolume beweegt.
Akoestische stroming vervult twee cruciale functies:
- Uniforme behandeling: Zonder dit zou cavitatie gelokaliseerd zijn nabij de sonotrode (de trillende hoorn in contact met de smelt). Stroming zorgt ervoor dat waterstofrijk metaal uit het gehele ovenvolume continu wordt ververst in de hoge-cavitatiezone en vervolgens wordt afgevoerd. Elke regio van de smelt ondergaat ontgassingswerking, niet alleen gebieden direct grenzend aan de sonotrode.
- Bubbeltransport: Stroming transporteert niet alleen opgeloste waterstof - het versnelt de stijgsnelheid van met waterstof gevulde bellen, waardoor de tijd die ze in de smelt doorbrengen wordt verkort en het risico dat waterstof tijdens het stijgen van de bellen opnieuw oplost, wordt verminderd.
Waterstofdiffusie in bellen: een cascadeproces
De microbellenpopulatie en akoestische stroming creëren een cascade van waterstofverwijdering:
- Fase 1 (0–1 minuut): Een hoge concentratiegradiënt tussen opgeloste waterstof en het binnengebied van de bel drijft snelle diffusie naar de eerste generatie cavitatiebellen. De dichtheidsindex (een directe maat voor het risico op waterstofporositeit) daalt sterk.
- Fase 2 (1–2 minuten): Terwijl initiële bellen opstijgen en ontsnappen, vormen zich continu nieuwe cavitatiebellen (de 25 kHz transducer trilt met 25.000 cycli per seconde). Elke nieuwe bellenpopulatie blijft waterstof uit het omringende metaal diffunderen. Akoestische stroming ververst waterstofrijk metaal terug naar de cavitatiezone.
- Fase 3 (2–3 minuten): De opgeloste waterstofconcentratie bereikt een plateau-verdere verwijdering wordt langzamer naarmate de drijvende concentratiegradiënt afvlakt. Dit is het natuurlijke eindpunt van een behandelingscyclus van 3 minuten.
Industriële studies tonen een 75% reductie in dichtheidsindex (waterstofgehalte) in slechts 3 minuten, vergeleken met een 56% reductie door roterend ontgassen in 10 minuten - een efficiëntiewinst van 20% bereikt in een derde van de tijd.
Bellenstijging en -ontsnapping: jetstromen en oxideverwijdering
Hier is een onverwachte bonus: wanneer cavitatiebellen instorten, genereren ze intense jetstromen-gelokaliseerde stromingen met snelheden die honderden meters per seconde bereiken. Deze jets zijn krachtig genoeg om de beschermende oxidelaag te breken die aluminiumoxide-insluitsels (Al₂O₃) op insluitseloppervlakken bedekt.
Oxide-insluitsels zijn plakkerig - ze worden bijeengehouden door zwakke intermoleculaire krachten en omgeven door beschermende oxidelaagjes die hechting aan stijgende gasbellen weerstaan. Bij roterend ontgassen blijven insluitsels grotendeels gesuspendeerd in de smelt of zinken ze. Bij ultrasoon ontgassen scheuren cavitatiestralen deze laagjes, waardoor insluitsels zich direct aan stijgende waterstofbellen kunnen hechten en als onderdeel van de dross naar het oppervlak drijven. PoDFA-analyse (Porous Disc Filtration Apparatus, een kwantitatieve insluitselmeting) toont een 6-voudige reductie van het aluminiumoxidegehalte- vergeleken met een 3-voudige reductie bij roterend ontgassen.
Het resultaat is een smelt die niet alleen van waterstof is ontdaan, maar ook van oxide-insluitsels die anders zouden achterblijven en tijdens stolling kiemvormingsplaatsen voor porositeit zouden worden.
Praktische resultaten: kwaliteitswinst door ultrasone behandeling
De fysica vertaalt zich direct in meetbare verbeteringen in de kwaliteit van gegoten componenten en mechanische prestaties. Dit is wat gieterijen waarnemen wanneer ze overstappen van roterend ontgassen naar ultrasone behandeling:
Verminderde porositeit en verbeterde dichtheid
Een industriële studie op 400 kg Al-Si-Cu-legeringssmelten (de referentie-aluminium-silicium-koper-samenstelling gebruikt in automotive HPDC) vergeleek ultrasone behandeling met conventionele impeller+stikstofontgassing:
Dichtheidsindexresultaten (directe meting van waterstofgehalte):
- Ultrasoon: 10,3% → 2,6% in 3 minuten (75% reductie)
- Roterend (waaier+N₂): 10,5% → 4,6% in 10 minuten (56% reductie)
Deze efficiëntiewinst van 20% is het directe gevolg van het 1.000× grotere bellenoppervlak en de door akoestische stroming gedreven diffusie. De cyclustijd van 3 minuten betekent dat een gieterij 8 smelten per uur kan behandelen in plaats van 6 - een directe doorvoer voordeel - terwijl er dichtere, betrouwbaardere gietstukken worden geproduceerd.
Bovendien daalde de drossvorming met 81% (van 1.300 g naar 245 g per cyclus). Omdat dross als waterstofput fungeert, voorkomt lagere drossvorming herverontreiniging met waterstof tijdens de koelfase - een subtiele maar cruciale winst voor smeltstabiliteit.
Verhoogde sterkte en ductiliteit
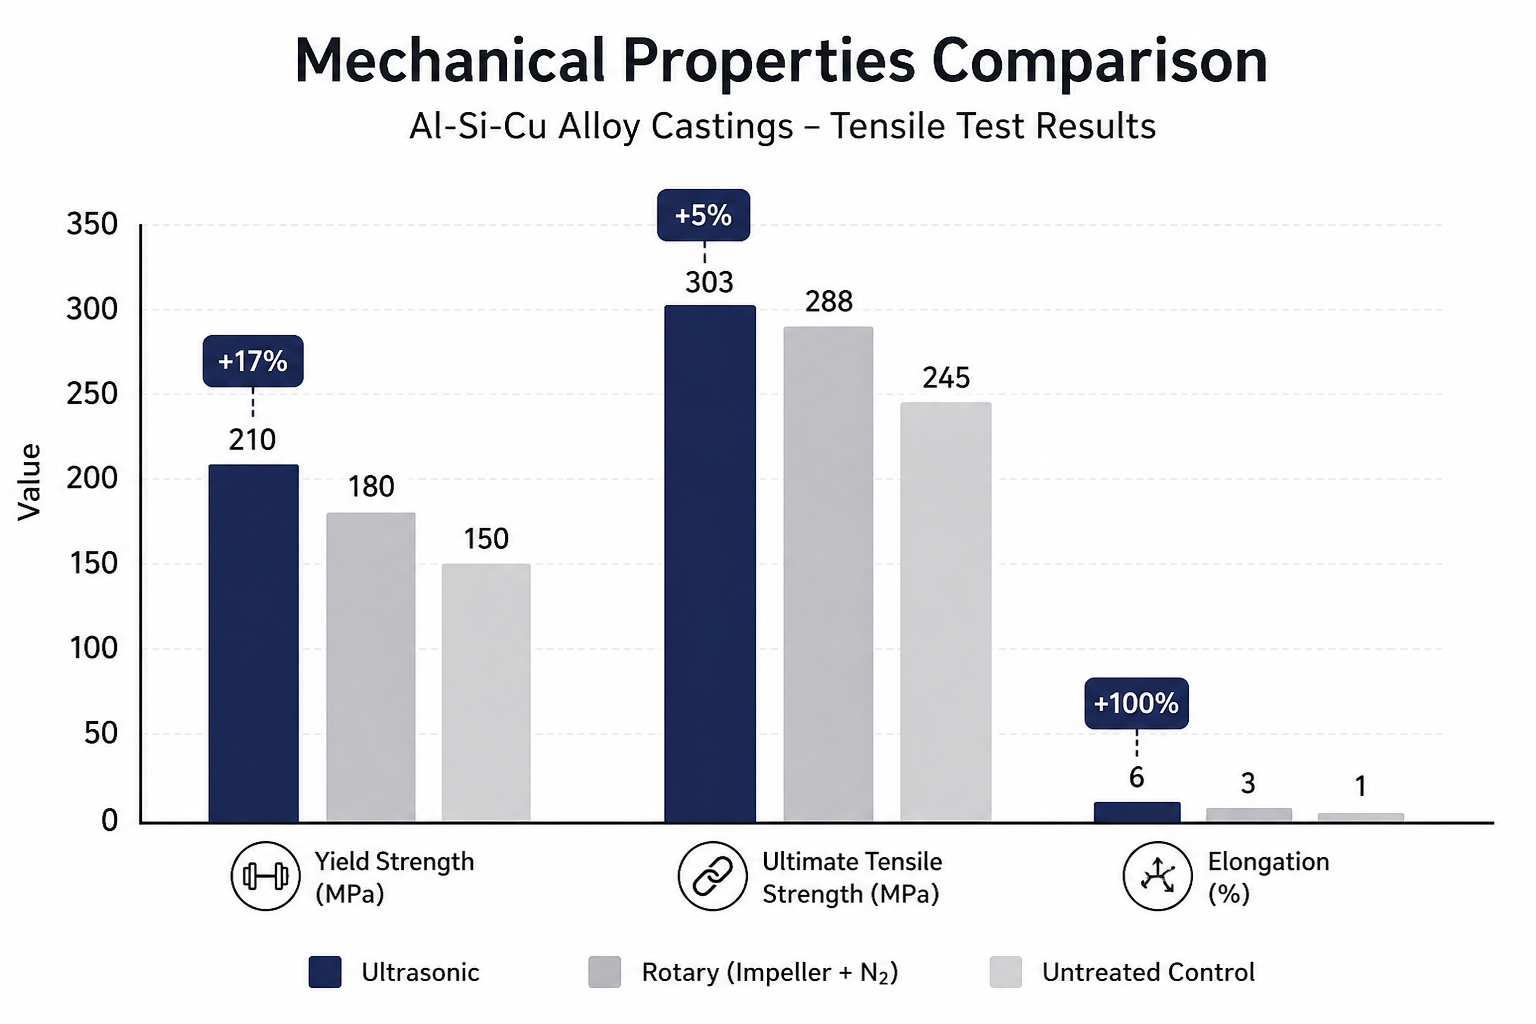
Verminderde porositeit is niet slechts een dichtheidsmetriek; het manifesteert zich als echte mechanische sterkte. Trekproeven van gegoten componenten geproduceerd uit ultrasoon behandelde smelten versus roterend behandelde smelten toonden aan:
| Eigenschap | Ultrasoon behandeld | Roterend behandeld | Verbetering |
|---|---|---|---|
| Vloeigrens (YS) | 210 MPa | 180 MPa | +17% |
| Ultieme treksterkte (UTS) | 303 MPa | 288 MPa | +5% |
| Rek | 6% | 3% | +100% |
De 17% toename in vloeigrens is aanzienlijk voor structurele toepassingen. Rek - de maat voor ductiliteit - steeg van 3% naar 6%, waardoor het vermogen van het metaal om vervorming te absorberen vóór breuk verdubbelde. Dit is het praktische voordeel van minder porositeitsinitiatieplaatsen: het materiaal faalt niet langer voortijdig op holle oppervlakken onder belasting.
Microstructuurverfijning en oppervlakteafwerking
Naast waterstofcontrole heeft cavitatiegedreven akoestische stroming een secundair voordeel: het induceert heterogene nucleatie tijdens stolling, wat resulteert in fijnere, meer uniform georiënteerde korrelstructuren. Microstructuuranalyse van industriële gietstukken toonde:
- Verminderde deeltjesgrootte van intermetallische fasen (intermetallische fasen zijn brosse fasen; kleinere grootte = hogere taaiheid)
- Verfijnde korrelgrenzen (equiaxiaal, in plaats van kolomvormige, korrelgroei)
- Verminderde centerline-segregatie (meer uniforme legeringsverdeling door het gietvolume)
Dit korrelverfijningseffect is een gratis bonus naast waterstofverwijdering - roterend ontgassen levert dit niet. Voor dunwandige of complexe gietstukken stelt de verfijnde microstructuur ingenieurs in staat om de wanddikte te verminderen of details toe te voegen die anders risico op falen zouden lopen.
Ook de oppervlakteafwerking verbetert. Met minder onderhuidse holtes en insluitsels vereisen gietstukken minder nabewerking, en de afgewerkte oppervlakken zijn consistenter. Voor cosmetische of componenten met nauwe toleranties verlaagt dit de secundaire bewerkingskosten.
Waarom ultrasone behandeling de schoonste en meest efficiënte industriële oplossing is
Bij het afwegen van ontgassingsmethoden tegen reële productiebeperkingen komt ultrasone cavitatie naar voren als de duidelijke efficiëntieleider op meerdere dimensies:
Snelheid en doorvoer
3 minuten versus 10+ minuten is een cyclus tijd reductie van 65%. Voor een hogevolume HPDC-gieterij die 50+ smelten per ploeg verwerkt, vertaalt dit zich direct in een hogere gietoutput. Op schaal kan één enkel ultrasoon systeem vaak twee roterende systemen vervangen, waardoor de kapitaalvoetafdruk en het onderhoudsrisico worden verminderd.
Milieueffect
Geen inert gas vereist. Rotatie-ontgassing verbruikt argon of stikstofgassen die, hoewel inert, nog steeds extractie-, vloeibaarmakings-, opslag- en verwijderingskosten met zich meebrengen. Ultrasone behandeling vereist alleen elektriciteit en waterkoeling voor de transducer. Een gieterij die overschakelt van rotatie- naar ultrasone ontgassing elimineert de jaarlijkse inkoop van inert gas, opslagrisico en atmosferische uitstoot. Voor operaties in regio's met milieunormen rondom gasemissies is dit voordeel materieel.
Bovendien betekent 81% minder drossvorming veel minder afval om af te voeren. Dross wordt geclassificeerd als gevaarlijk (het kan aluminiummetaaldeeltjes bevatten die exotherm reageren met vocht) en vereist gecontroleerde verwijdering. Minder dross = lagere milieuaansprakelijkheid.
Onderhoud en duurzaamheid
Ultrasone systemen maken gebruik van gepatenteerde keramische sonotrodes in plaats van grafietrotors. Keramiek is niet-bevochtigend (gesmolten aluminium hecht er niet aan), hard en thermisch stabiel. Grafietrotors daarentegen slijten, degraderen in de smelt en kunnen breken door thermische schokken. Ultrasone sonotrodes werken in een stationaire of langzaam bewegende positie (2 rpm rotatie in de nieuwste systemen), waardoor de snelle slijtage door hogesnelheidsrotatie (750 rpm in roterende systemen) wordt geëlimineerd. Veldgegevens tonen aan dat keramische sonotrodes 3–5× langer meegaan dan grafietrotors, waardoor de vervangingsfrequentie en operationele stilstand worden verminderd
Insluitselbeheersing
De 6-voudige vermindering van oxide-insluitsels versus 3-voudig bij roterend ontgassen vertaalt zich direct in minder gietfouten stroomafwaarts. Minder interne holtes en insluitsels betekenen minder afgekeurde componenten bij de uiteindelijke kwaliteitscontroles, lagere uitvalpercentages en consistentere mechanische eigenschappen over batches heen. Voor toeleveranciers in de automobielsector die onder strikte ISO-normen werken, is deze consistentie een concurrentievoordeel.
Schaalbaarheid
Bij 400 kg per behandeling hebben ultrasone systemen bewezen dat ze industriële smelten aankunnen-twee keer het vorige record voor ultrasone behandeling en vergelijkbaar met de grootste roterende systemen. De “no standing waves” generatorarchitectuur (eigendom van toonaangevende fabrikanten van ultrasone apparatuur) zorgt voor een uniforme behandeling, zelfs op deze schaal, waardoor dode zones en inconsistente resultaten die eerdere ultrasone apparatuur teisterden, worden geëlimineerd. Deze schaalbaarheid weerlegt de oude bezwaren dat ultrasoon ontgassen een “lab-schaal” technologie was.
Totale eigendomskosten
Wanneer kapitaalkosten, operationele kosten, onderhoud, schrootreductie en doorvoer worden opgeteld, bereikt ultrasone behandeling doorgaans lagere kosten per behandelde smelt dan roterend ontgassen binnen 12–24 maanden na ingebruikname. De verbeteringen in snelheid en kwaliteit versterken dit voordeel verder.
De moderne aanpak voor industriële porositeitscontrole
Waterstofporositeit is niet verdwenen omdat het een thermodynamisch feit is, geen beperking van de huidige technologie - maar ultrasone cavitatie komt dichter bij het wegtechniseren ervan dan enige concurrerende methode. De combinatie van ongekende bubbeldichtheid, akoestische stroming en oxidverwijderende jetstromen pakt porositeitscontrole vanuit meerdere hoeken tegelijk aan: snelle waterstofverwijdering, minimale dross, verfijnde korrelstructuur en meetbare mechanische eigenschapsverbeteringen.
Voor gieterijen die te maken hebben met strengere kwaliteitseisen, krappe cyclustijden en kostendruk, vertegenwoordigt ultrasoon ontgassen de state of the art in productieschaal metaalbehandeling. Het is de schoonste (geen inert gas, minimaal afval), snelste (3 minuten) en meest effectieve (20% efficiëntiewinst, 6-voudige insluitingsreductie, +17% sterkte) oplossing die vandaag beschikbaar is.
Probeer ultrasoon ontgassen & korrelverfijning
Ultrasoon Ontgassen & Korrelverfijning is de in Denemarken gevestigde specialist in hoogtemperatuur ultrasone metaalbehandeling, werkend bij temperaturen tot 1.800°C. Hun eigen NIMA-generatoren — ontwikkeld samen met systeemintegratiepartner Aktive Arc Ultrasonics — gebruiken een 25 kHz “geen staande golven”-architectuur om uniforme cavitatie te garanderen over smeltvolumes tot 400 kg, waardoor dode zones worden geëlimineerd en de consistente, meetbare porositeitsreductie wordt geleverd die in dit artikel wordt beschreven. In combinatie met duurzame keramische sonotrodes (ontworpen om 3–5× langer mee te gaan dan grafietalternatieven) verzorgt het systeem van Ultrasonic Degassing ontgassing, korrelverfijning en microlegering in één enkele behandelingsgang. Voor gieterijen die klaar zijn om over te stappen van conventionele argoninjectie naar productierijpe ultrasone technologie, bieden zij gratis technische webinars en directe consultatie om uw specifieke legering, smeltvolume en kwaliteitsdoelen te evalueren.
Veelgestelde vragen
Wat is waterstofporositeit en waarom is het belangrijk bij het gieten van aluminium?
Waterstofporositeit verwijst naar gasgevulde holtes die ontstaan wanneer opgeloste waterstof tijdens het stollen van aluminium uit de oplossing neerslaat. Deze holtes zijn plaatsen waar breuken ontstaan, die de mechanische eigenschappen met 15–25% verminderen, wat leidt tot afkeuring van gietstukken bij kwaliteitscontroles. In automobiel-HPDC-toepassingen (schoktorens, motorblokken) is waterstofporositeit de belangrijkste oorzaak van componentfalen. Preventie is essentieel voor structurele integriteit.
Hoe werkt ultrasoon ontgassen vergeleken met traditionele argoninjectie?
Traditioneel roterend ontgassen gebruikt een rotor om argonbellen te verspreiden (cyclus van 10–15 minuten, aanzienlijk gasverbruik). Ultrasone behandeling gebruikt akoestische golven bij 25 kHz om in slechts 3 minuten 1 biljoen microbellen per kubieke meter te creëren. De 1.000× groter bellenoppervlak maakt 20% snellere waterstofverwijdering mogelijk, terwijl akoestische stroming en cavitatiestraalstromen ook oxide-insluitsels verwijderen - een voordeel dat roterende ontgassing niet biedt. Industriële studies bevestigen 20% superieure efficiëntie in een derde van de tijd.
Wat zijn de meetbare verbeteringen in mechanische eigenschappen door ultrasone behandeling?
Bij gietstukken van Al-Si-Cu-legering van 400 kg, vertoonden ultrasoon behandelde componenten een vloeigrens van +17% (210 MPa vs. 180 MPa voor roterend), treksterkte van +5% (303 MPa vs. 288 MPa), en een verdubbelde rek (6% vs. 3%). Deze winst komt voort uit minder porositeitsplaatsen en een verfijnde microstructuur. Voor toeleveranciers in de automobielsector die onder strenge ISO-normen werken, verbetert deze consistentie direct de uitvalpercentages en de productiedoorvoer.
Hoe beïnvloedt slakvorming de herbesmetting met waterstof?
Dross - het bijproduct van metaalbehandeling - fungeert als een waterstofaccumulator door moleculaire adsorptie, vooral boven 600°C. Roterend ontgassen genereert 1.300+ gram dross per cyclus, wat een waterstofreservoir vormt dat de smelt opnieuw kan verontreinigen. Ultrasone behandeling produceert 81% minder dross (245 g vs. 1.300 g), waardoor dit herbesmettingsrisico wordt geëlimineerd en de smelt langer schoon blijft. Dit is een cruciaal voordeel voor zeer betrouwbare gietstukken waarbij het waterstofgehalte tijdens het gieten en stollen laag moet blijven.
Wat zijn de milieu- en kostenvoordelen van ultrasoon ontgassen ten opzichte van roterend ontgassen?
Ultrasone systemen vereisen geen inert gas (elimineert de inkoop en verspilling van argon/stikstof), genereren 81% minder dross (lagere afvoerverplichting) en realiseren 65% snellere cyclustijden (3 min vs. 10 min), wat de doorvoer van de gieterij verhoogt. Keramische sonotrodes gaan 3–5× langer mee dan grafietrotors, waardoor onderhoudskosten dalen. De totale eigendomskosten zijn doorgaans binnen 12–24 maanden gunstiger voor ultrasone behandeling. Voor gieterijen die te maken hebben met milieuvoorschriften is de eliminatie van inert gasverbruik een materieel regelgevend en operationeel voordeel.