
Technische vergelijking van ultrasoon versus roterend/argonontgassen voor aluminiumgieterijen. Ultrasoon vermindert dross met 84%, verbetert de efficiëntie en elimineert de afhankelijkheid van argon - met een ROI van 2–3 jaar.
8 augustus 2026 · 12 minuten leestijd
TL;DR
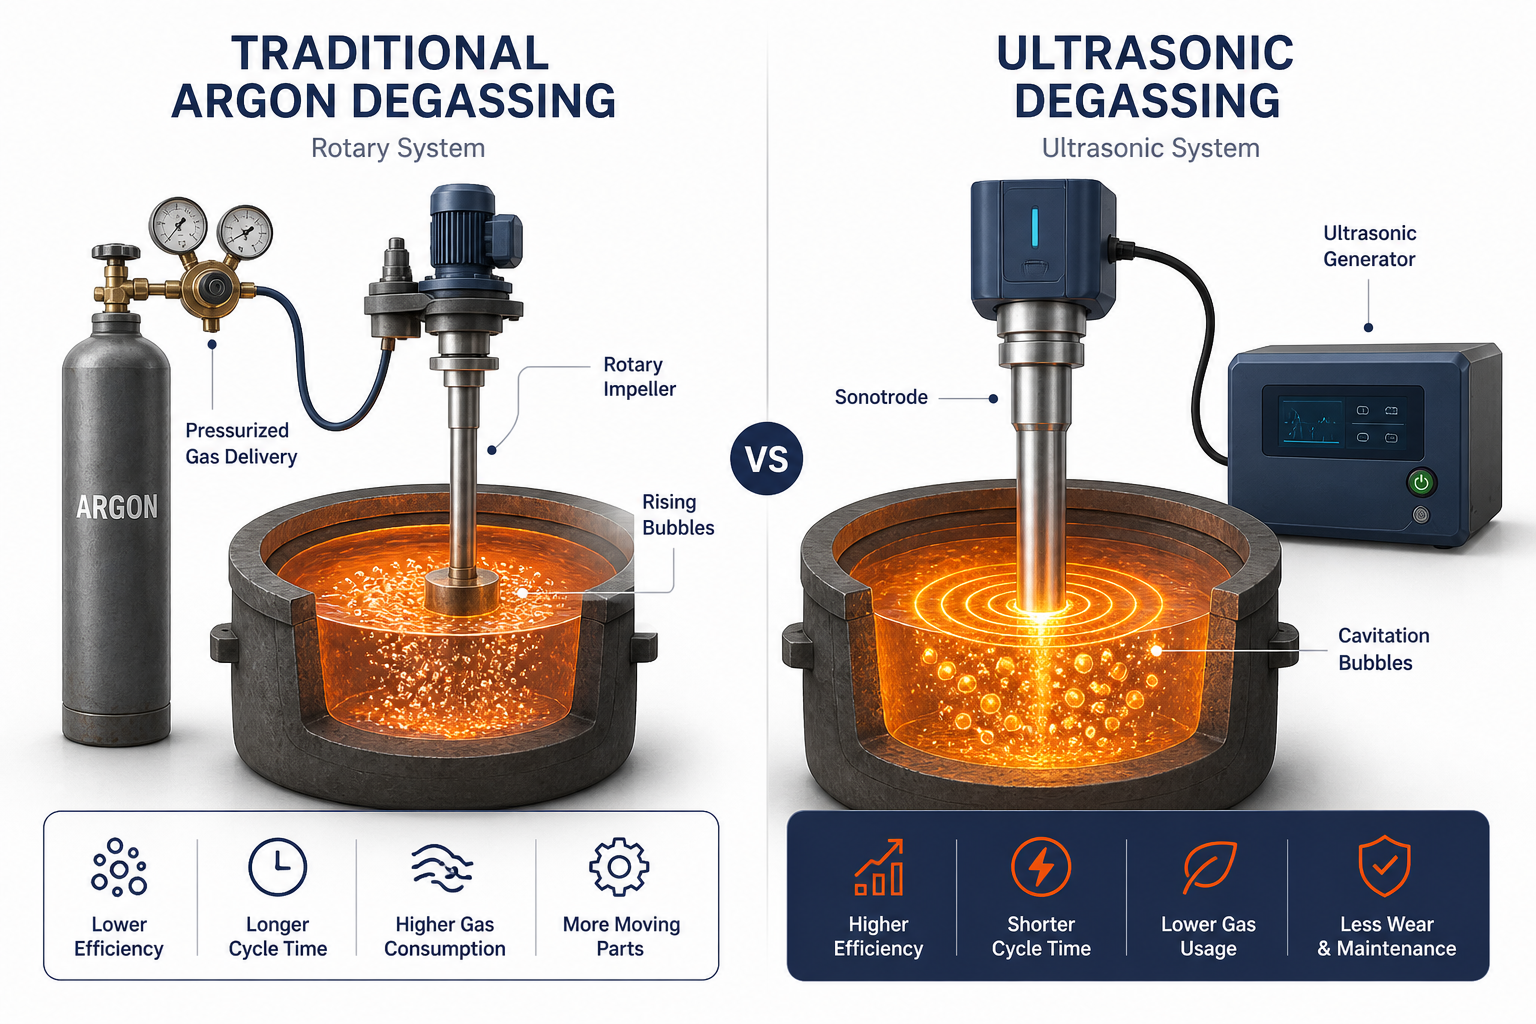
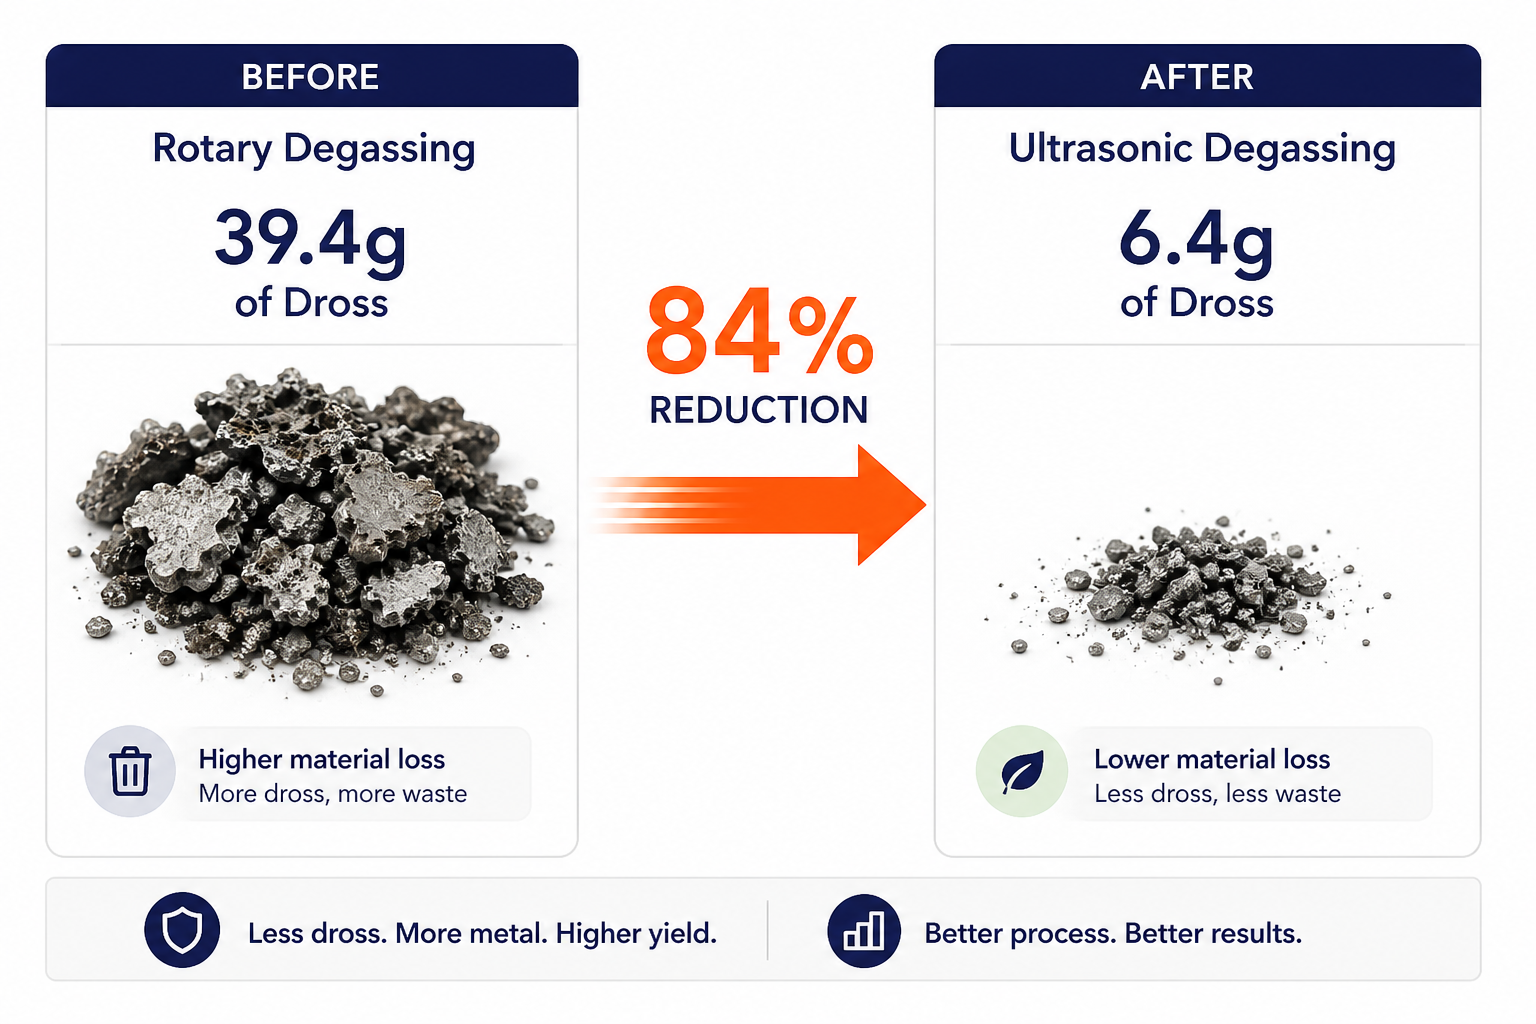
Voor gieterij-ingenieurs die metaalbehandelingsmethoden evalueren: ultrasoon ontgassen presteert beter dan roterend/argon-ontgassen op het gebied van waterstofverwijderingsefficiëntie, drossreductie en totale eigendomskosten. In een behandeling van 15 minuten vermindert ultrasoon ontgassen dross van 39,4 g naar 6,4 g vergeleken met argon - een reductie van 84%- terwijl porositeit, treksterkte en ductiliteit verbeteren. Het mechanisme verschilt fundamenteel: roterend ontgassen is afhankelijk van langzame belleninjectie en massaoverdrachtsdiffusie, terwijl ultrasone cavitatie gelokaliseerde schokgolven van 1.000K+ creëert die waterstofverwijdering direct nucleëren — technologie ontwikkeld in samenwerking met Aktive Arc Ultrasonics, specialisten in hoogvermogen ultrasone systeemtechniek. Voor grootschalige productie schalen ultrasone systemen efficiënter, vereisen ze geen doorlopend argonverbruik en leveren ze ROI op door minder uitval, energiebesparing en superieure eindproductkwaliteit. Het milieuvoordeel is eveneens significant: het elimineren van de argonafhankelijkheid verwijdert zowel de CO2-voetafdruk van gasproductie als de operationele complexiteit van hogedruksystemen.
Hoe roterend ontgassen werkt - en waarom het beperkingen heeft
Roterend ontgassen, ook wel argonontgassen of inertgasinjectie genoemd, is de huidige industriële standaard voor het verwijderen van opgeloste waterstof uit gesmolten aluminium. Het proces is eenvoudig. Geperst argongas komt de oven binnen via een roterende impeller. De impeller breekt het gas in fijne bellen die door de smelt omhoog stijgen. Waterstofatomen diffunderen vanuit het gesmolten metaal in deze bellen. Wanneer de bellen het oppervlak bereiken, ontsnapt de waterstof als moleculair H₂-gas.
Op papier werkt het. In de praktijk kent roterend ontgassen verschillende beperkingen die de effectiviteit ervan verminderen.
Langzame massaoverdracht
Waterstofdiffusie in bellen hangt af van concentratiegradiënten en temperatuur. Bij typische aluminiumgiettemperaturen van 700–750°C blijft dit proces relatief langzaam. Gieterijen hebben vaak 15–30 minuten roterende behandeling nodig om een betekenisvolle waterstofreductie te bereiken. Grotere smeltvolumes vereisen nog meer behandelingstijd.
Onvolledige waterstofverwijdering
Langdurige behandeling verwijdert niet altijd al het opgeloste waterstof. Resterend waterstof kan in het metaal achterblijven en gasporositeit in het eindgietstuk veroorzaken. Dit kan het aantal afkeur, herbewerking en het risico op het verzenden van onderdelen die buiten de specificaties vallen, verhogen.
Argonverbruik en -kosten
Een typisch roterend ontgassingssysteem verbruikt 0,2–0,5 m³ argon per ton metaal. Voor een smelt van 50 ton komt dat neer op 10–25 m³ per cyclus. Over een jaar kan een middelgrote gieterij alleen al tienduizenden uitgeven aan argon. Onderhoud van apparatuur, gaslevering en opslaginfrastructuur brengen extra kosten met zich mee.
Argon is ook een niet-hernieuwbare grondstof. De winning en het transport ervan zorgen voor een extra CO2-voetafdruk.
Beperkte schaalbaarheid voor grote volumes
Naarmate de smeltvolumes toenemen, kunnen de verblijftijd van bellen en de diffusie-efficiëntie afnemen. Gieterijen kunnen reageren door de argonstroomsnelheden te verhogen, de behandelingstijden te verlengen, of beide benaderingen te gebruiken. Deze maatregelen verhogen de operationele kosten zonder evenredige winst in metaalkwaliteit op te leveren.
Drossvorming
Traditioneel argonontgassen kan de vorming van dross tijdens de behandeling verhogen. Het effect wordt sterker wanneer operators gasinjectie combineren met krachtig mechanisch roeren.
Meer dross betekent groter materiaalverlies en extra stroomafwaartse reiniging. Voor hoogwaardige legeringen kunnen deze verliezen de totale productiemarges verlagen.
Hoe ultrasoon ontgassen werkt: cavitatie als doorbraak
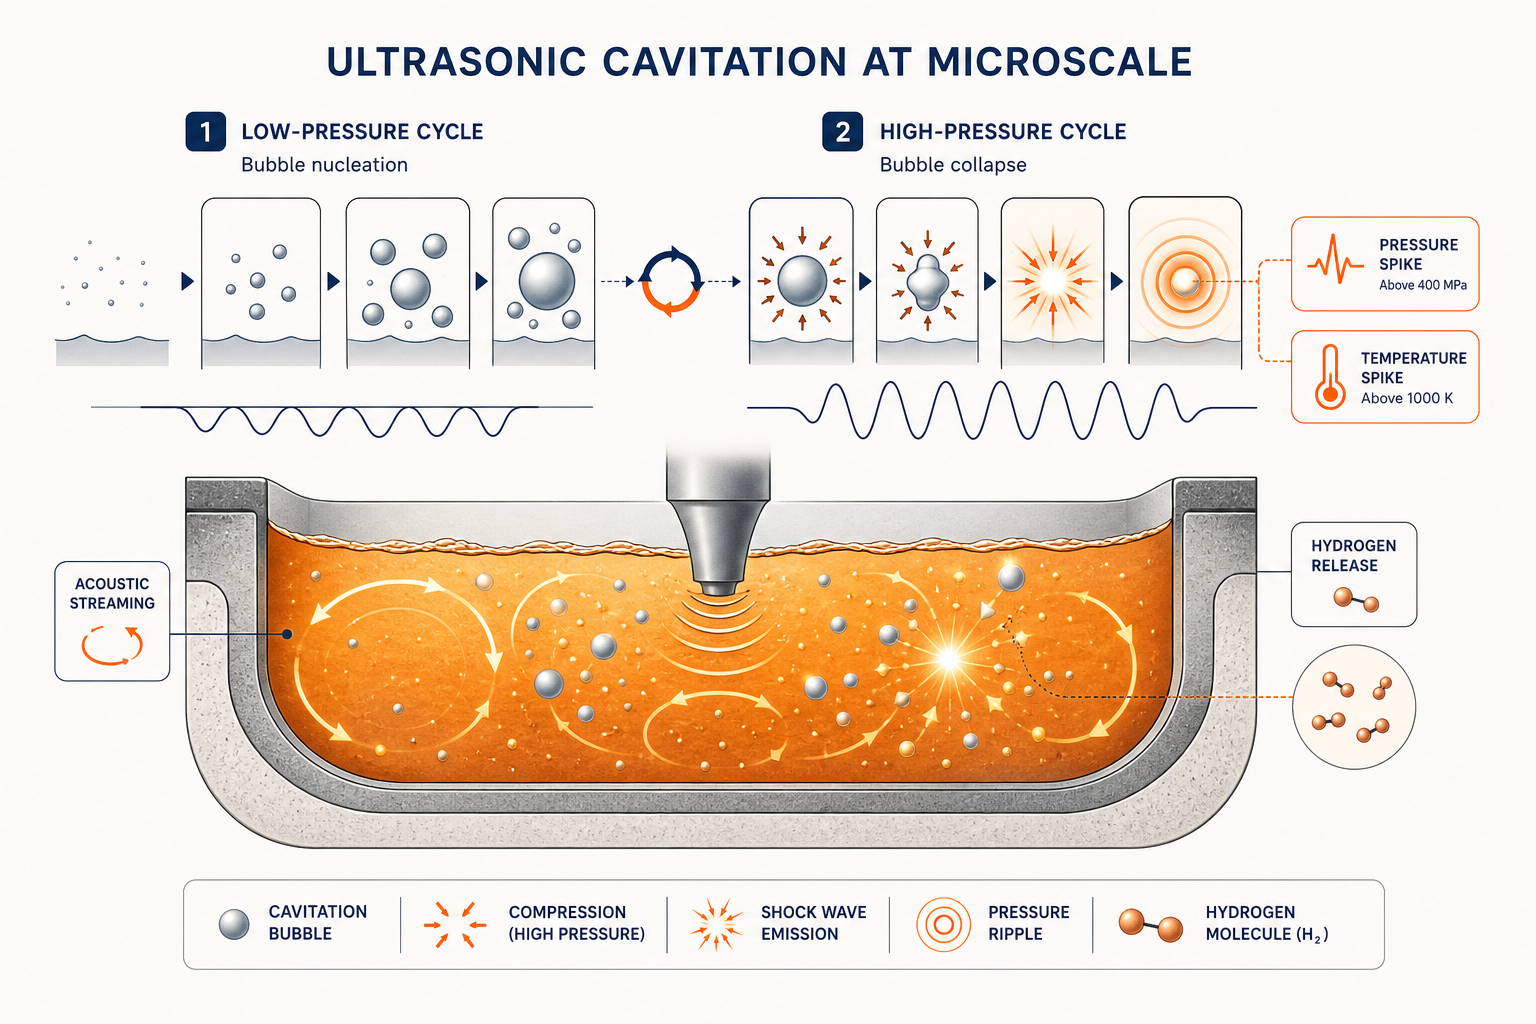
Ultrasoon ontgassen werkt volgens een volledig ander natuurkundig principe: akoestische cavitatie. In plaats van te vertrouwen op langzame diffusie in bellen, genereren ultrasone systemen intense akoestische energie die microscopisch kleine bellen duizenden keren per seconde doet instorten en hervormen.
Dit is wat er op microschaal gebeurt:
Kavitatienucleatie. Wanneer een ultrasone transducer trilt op industriële frequenties (typisch 20–50 kHz in toegepaste metallurgie), creëert deze afwisselende hoge- en lagedrukcycli in het gesmolten metaal. Tijdens de lagedrukhalve cyclus vormen zich spontaan microbellen (kavitatienucleatie). Tijdens de hogedrukhalve cyclus imploderen deze bellen gewelddadig.
Extreme lokale omstandigheden. Elke belleninstorting genereert:
- Lokale temperaturen boven 1.000 K (boven de bulksmelttemperatuur)
- Drukken boven 400 MPa (ongeveer 4.000 atmosfeer)
- Schokgolven en microjets die het omringende metaal binnendringen
Deze extreme omstandigheden doen twee dingen tegelijkertijd:
- Directe waterstofafgifte. De snelle temperatuurpiek en drukschok zorgen ervoor dat waterstofatomen die al in het metaal zijn opgelost, overgaan in moleculaire waterstof (H₂) en als gas ontsnappen. Het is geen diffusiebeperkt proces - het is geforceerde desorptie gedreven door extreme lokale energie.
- Bellencoalescentie en flotatie. De akoestische stroming (vloeistofbeweging geïnduceerd door het ultrasone veld) duwt microbellen samen, waar ze coalesceren tot grotere bellen die efficiënter naar het oppervlak drijven en ontsnappen. In tegenstelling tot roterend ontgassen, dat moeite heeft met fijne belgrootte en verblijftijd, bevordert ultrasone cavitatie op natuurlijke wijze belverwijdering.
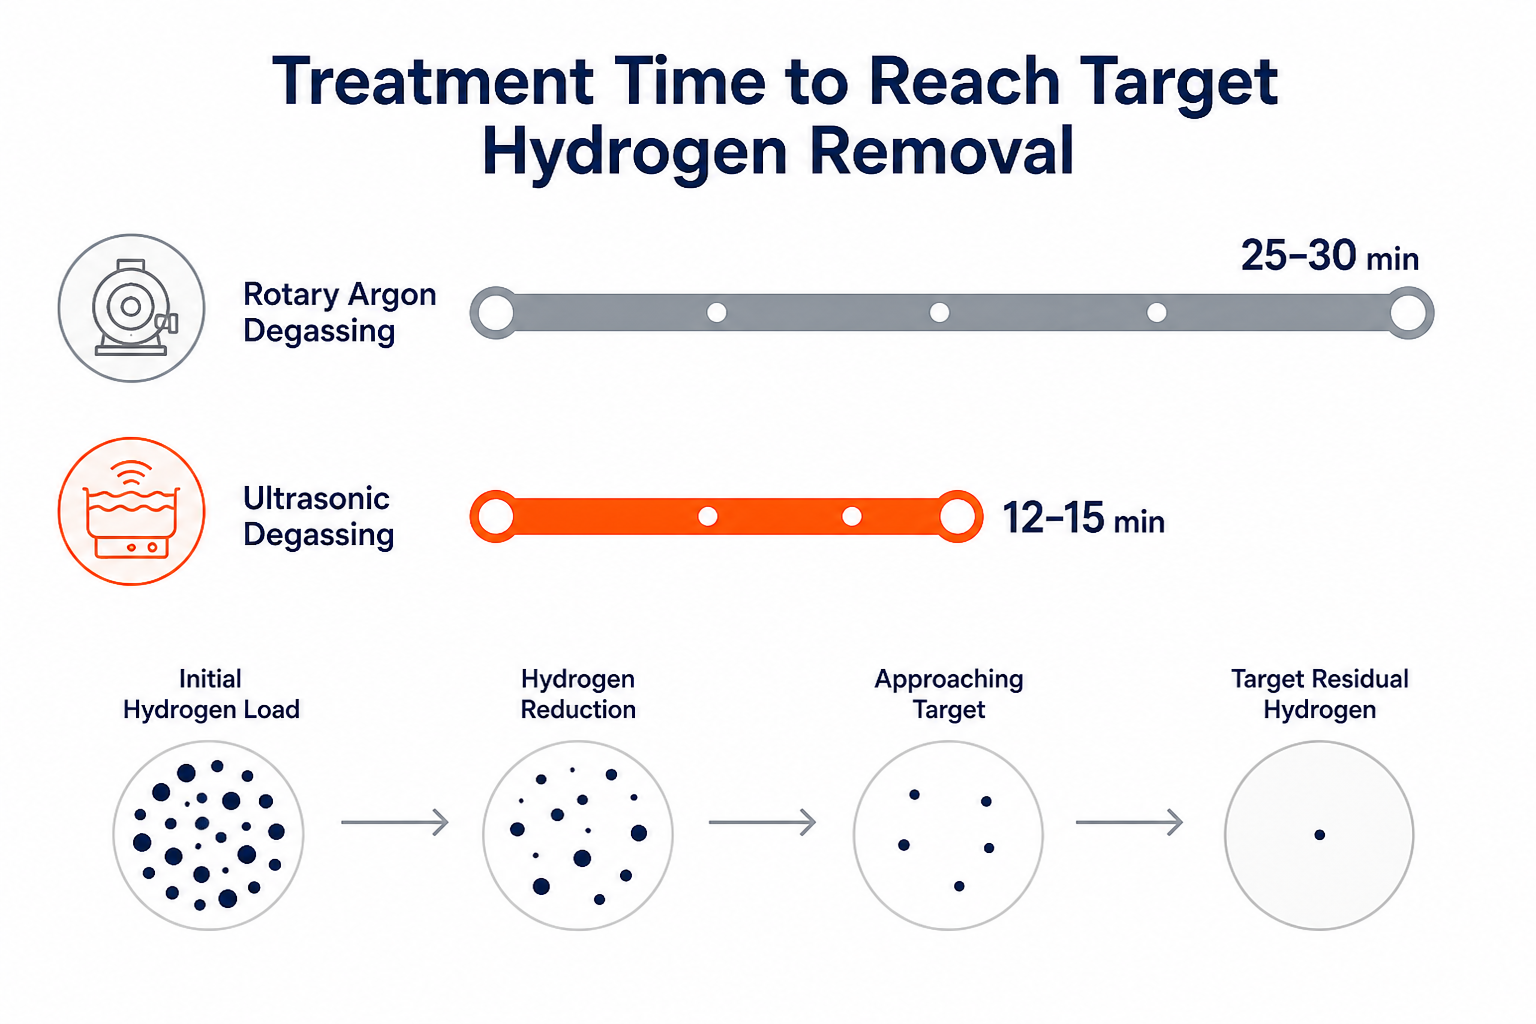
Het resultaat: waterstofverwijdering in 10–15 minuten, waar roterende systemen 20–30 minuten nodig hebben om dit te benaderen-en met werkelijk lagere restwaterstofniveaus in het uiteindelijke metaal.
Technische vergelijking zij aan zij
| Metriek | Roterende ontgassing (Argon) | Ultrasoon ontgassen | Winnaar |
|---|---|---|---|
| Waterstofverwijderingsmechanisme | Diffusie in geïnjecteerde bellen (massatransport-gelimiteerd) | Cavitatiegedreven desorptie (energiegedreven, direct) | Ultrasoon |
| Behandelingstijd voor doelporositeit | 20–30 minuten | 10–15 minuten | Ultrasoon |
| Drossreductie | 39,4 g basislijn (hoog materiaalverlies) | 6,4 g (84% reductie in 15 min) | Ultrasoon |
| Residuele waterstof na behandeling | 0,12–0,16 mL/100g Al (typisch) | 0,06–0,10 ml/100g Al (lager residu) | Ultrasoon |
| Verbetering van de treksterkte | Bescheiden (~2–5%) | Significant (~8–15%) | Ultrasoon |
| Verbetering van ductiliteit | Minimaal | Meetbaar (verbeterde rek) | Ultrasoon |
| Vermindering van porositeit | Matig | Substantieel (gladdere microstructuur) | Ultrasoon |
| Argonverbruik per ton | 0,2–0,5 m³ | 0 m³ (geen inert gas vereist) | Ultrasoon |
| Voetafdruk van apparatuur | Matig (roterende unit + gasvoorziening) | Compact (generator + sonotrode) | Ultrasoon |
| Schaalbaarheid voor grote smelten (50+ ton) | Slecht (langere tijden, hogere stroomsnelheid nodig) | Uitstekend (schaalt lineair) | Ultrasoon |
| Kosten per behandelingscyclus | $150–400 (inclusief argonkosten) | $80–150 (alleen energie) | Ultrasoon |
Het opvallendste: drossreductie van 39,4 g naar 6,4 g in 15 minuten is de meest overtuigende maatstaf. Dat is materiaal dat u niet langer verliest, schroot dat u niet langer produceert, en marge die u behoudt.
Milieu-impact: ultrasoon wint met grootteordes
Industriële metaalproductie is energie-intensief en koolstofzwaar. De keuze van de ontgassingsmethode is belangrijker dan veel gieterijen beseffen.
Verborgen milieukosten van roterend ontgassen:
- Productie en transport van argon. Argon wordt gewonnen via cryogene luchtscheiding - een kapitaal- en energie-intensief industrieel proces. Een gieterij van 50 ton die twee cycli per dag smelt, verbruikt ongeveer 5–10 ton argon per jaar. De CO2-voetafdruk van dat argon (extractie, vloeibaarmaking, transport in gespecialiseerde containers) is aanzienlijk - ongeveer 0,5–1,5 kg CO₂ per kg argon.
- Hogedrukapparatuur en onderhoud. Roterende systemen vereisen gaslevering onder druk, onderhoud van regelaars, controle van leidingintegriteit en incidentele apparatuurstoringen. Elke storing betekent stilstand en spoedreparaties.
- Drossafval. De 39,4 g dross per behandeling is geoxideerd metaalmateriaal dat thermodynamisch verloren gaat. Voor een gieterij die 250 behandelingen per jaar uitvoert, is dat bijna 10 ton dross per jaar. Het afvoeren van dross is kostbaar en het materiaal is feitelijk niet terug te winnen.
Milieuvoordeel van ultrasoon ontgassen:
- Nul afhankelijkheid van inert gas. Geen argonextractie, geen transport, geen vloeibaarmaking. De enige operationele input is elektrische energie om de ultrasone generator te laten draaien - en moderne industriële generatoren zijn zeer efficiënt. Een 50-tons systeem dat 15 minuten per cyclus draait, verbruikt ongeveer 50–100 kWh per behandeling - veel minder energie dan de equivalente gasproductie en -levering.
- Dramatische vermindering van dross. De 84% vermindering van dross (39,4g → 6,4g) betekent minder afval, minder stortplaatsimpact en meer teruggewonnen materiaalwaarde. Over een jaar bespaart een middelgrote gieterij 8–9 ton afvalverwerking.
- Microstructuurkwaliteit vermindert direct uitval. Omdat ultrasoon ontgassen zorgt voor lager restwaterstofgehalte en betere homogenisatie, vereisen gietstukken minder omsmeltcycli. Minder omsmeltcycli = lager totaal energieverbruik per geproduceerd acceptabel onderdeel.
Het duurzaamheidsverhaal is vooral belangrijk voor kopers die te maken hebben met druk op het gebied van CO2-boekhouding (wettelijke vereisten, ESG-verplichtingen, klantvereisten). Ultrasoon ontgassen is een concrete manier om Scope 1- en Scope 2-emissies te verminderen en tegelijkertijd de productkwaliteit te verbeteren. Dat is een zeldzame win-winsituatie.
Kostenanalyse: totale eigendomskosten
Het operationele kostenvoordeel pleit duidelijk in het voordeel van ultrasoon ontgassen. Hier is het volledige beeld:
Roterende ontgassing (jaarlijkse kosten voor middelgrote gieterij - 50 ton per cyclus, 500 cycli/jaar):
- Argongas: 2.500–5.000 m³/jaar @ $0,40–0,80/m³ = $1.000–4.000/jaar
- Onderhoud van apparatuur (regelaars, slangen, veiligheidscontroles): $2.000–5.000/jaar
- Drossafvoer (10 ton @ $100–200/ton): $1.000–2.000/jaar
- Stilstand/noodreparaties (geschat): $500–1.500/jaar
- Totale jaarlijkse operationele kosten: $4.500–12.500
Ultrasone ontgassing (zelfde gieterij, ervan uitgaande dat er al kapitaal is geïnvesteerd in de generator):
- Elektrische energie (50–100 kWh/cyclus × 500 cycli × $0,12/kWh): $300–600/jaar
- Onderhoud/vervanging van de sonotrode (jaarlijks): $500–1.000/jaar
- Systeeminspectie en kalibratie: $200–500/jaar
- Drossverwijdering (1,5 ton @ $100–200/ton): $150–300/jaar
- Totale jaarlijkse operationele kosten: $1.150–2.400
Kostenvergelijking per cyclus:
- Roterend: $9–25 per behandelingscyclus
- Ultrasoon: $2,30–4,80 per behandelingscyclus
ROI-tijdlijn voor kapitaalinvestering:
Een middelgroot ultrasoon ontgassingssysteem (NIMA-generator + sonotrode-assemblage) kost $40.000–80.000. De operationele besparingen ($3.000–10.000 per jaar) leveren een terugverdientijd op van 4–8 jaar, waarna het systeem pure winst oplevert. Reken kwaliteitsverbeteringen mee (minder schrootdelen, hogere verkoopbare opbrengst), en de ROI-tijdlijn wordt voor veel gieterijen met hoge volumes teruggebracht tot 2–3 jaar.
Voor grote continu-gietoperaties (100+ ton per cyclus, 1000+ cycli/jaar) wordt het voordeel groter. De kosten per gesmolten ton dalen verder met de schaal, en het voordeel van het elimineren van argon stapelt zich op.
Schaalbaarheid voor grote smeltvolumes
Dit is waar ultrasoon zich echt onderscheidt van roterend.
Roterend ontgassen en volumeschaling:
Wanneer het smeltvolume verdubbelt, schalen de verblijftijd van bellen en het effectieve massaoverdrachtsoppervlak niet proportioneel mee. Om dezelfde waterstofverwijderingsefficiëntie te behouden, moeten gieterijen:
- Verhoog de argonstroomsnelheid (verhoging van het gasverbruik)
- Behandelingstijd verlengen (doorvoer verlagen)
- Draai met hogere rotatiesnelheden (verhoogt slijtage van apparatuur en energieverbruik)
Voor een 100-ton gietpan heeft een roterend systeem mogelijk 40–60 minuten behandeling nodig om hetzelfde uiteindelijke waterstofniveau te bereiken dat een 20-ton gietpan in 15 minuten bereikte. De fysica schaalt simpelweg niet lineair.
Ultrasone ontgassing en volumeschaling:
Ultrasone cavitatie is fundamenteel anders. Het akoestische veld plant zich voort door het smeltvolume, en zolang de ultrasone energie voldoende is om cavitatie in de hele massa te genereren en in stand te houden, blijft de behandelingstijd vrijwel constant, ongeacht het volume. Sialon Ceramics’ NIMA-generatoren — ontwikkeld samen met systeemintegratiepartner Aktive Arc Ultrasonics — zijn speciaal ontworpen om “staande golven” te elimineren die anders dode zones in grote volumes zouden creëren, waardoor cavitatiedekking over de gehele smelt wordt gegarandeerd.
Echte industriële opschaling:
- 50-ton gietpan (roterend): 25–30 minuten
- 50-ton gietpan (ultrasoon): 12–15 minuten
- 100-ton gietpan (roterend): 40–50 minuten
- 100-ton gietpan (ultrasoon): 12–15 minuten (in wezen ongewijzigd)
Voor continugietprocessen met meerdere smelten per ploeg vertaalt dit tijdsvoordeel zich direct in doorvoer. Een gieterij die vier 100-ton gietingen per dag uitvoert, kan 90–120 minuten van de dagelijkse cyclus besparen - gelijk aan een extra volledige gietrun per week, of 50+ extra tonnen per week aan productieve output.
Operationele integratie: wat gieterij-ingenieurs moeten weten
Apparatuurcompatibiliteit:
Ultrasone ontgassingssystemen integreren in zowel batch- als continu gietprocessen. De sonotrode (het trillende element dat cavitatie creëert) wordt direct ondergedompeld in de smeltpan of het ovenreservoir - er zijn geen wijzigingen aan de gasinfrastructuur nodig. Voor bestaande roterende ontgassingsopstellingen is de overgang eenvoudig: verwijder het roterende injectiesysteem, installeer de sonotrode en ultrasone generator, en begin met de behandeling.
Onderhoud en betrouwbaarheid:
Roterende systemen vereisen regelmatig onderhoud van de regelaar, inspectie van de druk leidingen en af en toe vervanging van injectiemondstukken. Ultrasone systemen vereisen:
- Sonotrode-inspectie (controleren op erosie of thermische cyclische spanning) – doorgaans elke 500–1.000 bedrijfsuren
- Generator kalibratie (ervoor zorgen dat frequentie en vermogen binnen specificatie blijven) – jaarlijks
- Elektrische veiligheidscontroles – volgens standaard industriële apparatuurprotocollen
De onderhoudslast is lichter en voorspelbaarder dan bij roterende gasontgassingssystemen.
Metallurgische compatibiliteit:
Ultrasoon ontgassen is bewezen effectief voor een breed scala aan gietlegeringen: 6061, 7075, A356, A380 aluminiumlegeringen, evenals zink, magnesium, koper, messing en ferrolegeringen. De behandelingstijd varieert enigszins per legering (ijzerrijke legeringen kunnen baat hebben bij 2–3 extra minuten), maar het kernmechanisme - cavitatiegedreven waterstofverwijdering - is universeel.
Praktijktoepassing:
De systemen van Sialon Ceramics zijn bewezen op verticale Wagstaff DC-gietmachines en continue gietlijnen van Bruno Presezzi met gedocumenteerde resultaten op het gebied van metaalhomogenisatie en defectreductie. Dit zijn geen laboratoriumdemonstraties - het zijn validaties op productielijnen op industriële schaal.
Het concurrentievoordeel voor vooruitstrevende gieterijen
Voor productiemanagers en gieterij-ingenieurs wordt de beslissing tussen roterend en ultrasoon ontgassen steeds duidelijker:
Ultrasoon levert:
- Snellere behandelingscycli (12–15 min vs 25–30 min)
- Superieure eindkwaliteit van het metaal (lager restwaterstofgehalte, verbeterde microstructuur)
- Drastische reductie van dross (84% minder verliezen)
- Lagere operationele kosten ($2–5 per cyclus vs $9–25)
- Lineaire schaalbaarheid (geen efficiëntieverlies bij grote volumes)
- Milieugeloofwaardigheid (nul argon, meetbare emissiereductie)
- Voorspelbare ROI (terugverdientijd van 2–5 jaar; daarna positieve marge)
Het enige scenario waarin roterend nog verdedigbaar is, is verouderde apparatuur in een gieterij die minimale volumes verwerkt - waar de kapitaalkosten van ultrasone installatie zich niet kunnen terugverdienen ten opzichte van het basisgebruik. Maar voor elke gieterij die dagelijks meerdere cycli draait, volumes boven de 30 ton per gieting verwerkt, of onder druk staat op marges of milieu-impact: ultrasoon is de industriële upgrade die zichzelf terugverdient.
Probeer Sialon Keramiek
Sialon Ceramics is gespecialiseerd in ultrasone ontgassingssystemen die zijn ontworpen voor industriële schaal. Hun NIMA-generatoren — ontwikkeld in samenwerking met Aktive Arc Ultrasonics — vertegenwoordigen twintig jaar R&D geoptimaliseerd voor toepassingen met grote volumes en hoge temperaturen, in combinatie met eigen keramische sonotrodes die 1.800°C kunnen weerstaan zonder degradatie. Voor gieterijen die klaar zijn om verder te gaan dan argonontgassing, bieden zij de technische expertise en bewezen systemen die de meetbare verbeteringen leveren die in dit artikel worden beschreven: vermindering van dross, efficiëntiewinsten en ROI die met elke cyclus toeneemt.
Veelgestelde vragen
- Hoeveel waterstofreductie kan ik realistisch verwachten in mijn gieterij?
Resterende waterstof daalt doorgaans met 40–60% in een enkele 15 minuten durende ultrasone behandelingscyclus, vergeleken met 20–30% bij een gelijkwaardige roterende behandelingstijd. Het exacte percentage hangt af van de initiële waterstoflading en de legeringschemie, maar het voordeel is consistent: ultrasoon ontgassen bereikt sneller lagere uiteindelijke waterstofniveaus.
- Vereist de overstap van roterend naar ultrasoon ontgassen dat mijn operators worden omgeschoold?
Er is minimale omscholing nodig. Het proces is eenvoudiger dan roterend: dompel de sonotrode onder, activeer de generator en wacht 12–15 minuten. Geen gasdrukbeheer, geen regelaarbewaking, geen debietaanpassingen. De meeste operators passen zich binnen één dienst aan.
- Wat is de levensduur van een ultrasone sonotrode en hoeveel kost vervanging?
Een goed onderhouden sonotrode gaat doorgaans 2–5 jaar mee, afhankelijk van de legeringssamenstelling en de behandelingsfrequentie (gesmolten messing slijt sonotrodes sneller dan zuiver aluminium). Vervangende sonotrodes kosten tussen $3.000–8.000. Voor een gieterij die jaarlijks alleen al $5.000–10.000 bespaart op argonkosten, is vervanging gemakkelijk op te vangen.
- Kan ultrasoon ontgassen argon volledig vervangen, of heb ik nog steeds een back-up gasvoorziening nodig?
Specifiek voor ontgassen kan ultrasoon argon volledig vervangen - geen back-up nodig. Sommige gieterijen houden echter argon aan voor andere doeleinden (veiligheidsdeken tijdens overbrengingen van smelt, inerte omgevingen voor reactieve legeringen). Ultrasoon elimineert alleen de behoefte aan een gasvoorziening specifiek voor ontgassen.
- Hoe beïnvloedt ultrasoon ontgassen de korrelstructuur van het uiteindelijke gietstuk?
Ultrasone cavitatie nucleëert fijne korrelvorming, wat resulteert in een kleinere, meer uniforme korrelgrootte vergeleken met roterend ontgast metaal. Dit vertaalt zich in verbeterde mechanische eigenschappen - hogere treksterkte, betere ductiliteit en verbeterde vermoeiingsweerstand in het eindproduct.
Veelgestelde vragen
Hoeveel waterstofreductie kan ik realistisch verwachten in mijn gieterij?
Het resterende waterstofgehalte daalt doorgaans met 40–60% in een enkele 15 minuten durende ultrasone behandelingscyclus, vergeleken met 20–30% bij een gelijkwaardige roterende behandelingstijd. Het exacte percentage hangt af van de initiële waterstoflading en de legeringschemie, maar het voordeel is consistent: ultrasoon ontgassen bereikt sneller lagere uiteindelijke waterstofniveaus.
Vereist de overstap van roterend naar ultrasoon ontgassen dat mijn operators worden omgeschoold?
Er is minimale omscholing nodig. Het proces is eenvoudiger dan roterend: dompel de sonotrode onder, activeer de generator en wacht 12–15 minuten. Geen gasdrukbeheer, geen regelaarbewaking, geen debietaanpassingen. De meeste operators passen zich binnen één dienst aan.
Wat is de levensduur van een ultrasone sonotrode en hoeveel kost vervanging?
Een goed onderhouden sonotrode gaat doorgaans 2–5 jaar mee, afhankelijk van de legeringssamenstelling en de behandelingsfrequentie (gesmolten messing slijt sonotrodes sneller dan zuiver aluminium). Vervangende sonotrodes kosten tussen $3.000–8.000. Voor een gieterij die jaarlijks alleen al $5.000–10.000 bespaart op argonkosten, is vervanging gemakkelijk op te vangen.
Kan ultrasoon ontgassen argon volledig vervangen, of heb ik nog steeds een back-up gasvoorziening nodig?
Voor ontgassing specifiek kan ultrasoon argon volledig vervangen - geen back-up nodig. Sommige gieterijen houden echter argon aan voor andere doeleinden (veiligheidsdeken tijdens overbrengingen van smelt, inerte omgevingen voor reactieve legeringen). Ultrasoon elimineert alleen de behoefte aan ontgassingsspecifieke gastoevoer.
Hoe beïnvloedt ultrasoon ontgassen de korrelstructuur van het uiteindelijke gietstuk?
Ultrasone cavitatie nucleëert fijne korrelvorming, wat resulteert in een kleinere, meer uniforme korrelgrootte vergeleken met roterend ontgast metaal. Dit vertaalt zich in verbeterde mechanische eigenschappen - hogere treksterkte, betere ductiliteit en verbeterde vermoeiingsweerstand in het eindproduct.