
Ultrasonisk kavitasjon eliminerer TiB2-kornraffinering. Heterogen nukleasjon og dendrittfragmentering gir finere og mer homogen kornstruktur til 90 % lavere kostnad. Sialon-keramiske sonotroder muliggjør behandling i industriell skala.
8. august 2026 · 14 min lesing
TL;DR
Fin, ekviaksial kornstruktur er grunnlaget for høytytende aluminiumsstøpegods – det reduserer krymping, eliminerer varmsprekkdannelse og forbedrer mekaniske egenskaper med 15–30%. I flere tiår har TiB2-modermetall vært industristandarden for kornraffinering, men kostnaden ($20–50/kg titan), variasjon i kvalitet mellom batcher, nåleformede intermetalliske defekter og følsomhet for smelteforhold gjør det stadig mer problematisk for høyvolumsstøping. Ultrasonisk kavitasjon oppnår samme kornraffinering gjennom fysikk i stedet for kjemi: kollapsende kavitasjonsbobler skaper heterogene nukleasjonssteder og fragmenterer voksende dendritter, og sår en jevn kornstruktur uten noen TiB2-tilsetning. Teknologien eliminerer inklusjonsrisiko, forbedrer mikrostrukturhomogenitet og reduserer kostnad per tonn behandlet — utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høyytelses ultrasonisk systemteknikk. Ultrasonic Degassing & Grain Refinement‘s proprietære sialon-keramiske sonotroder muliggjør industriell behandling ved å overleve uendelig i smeltet metall der andre materialer svikter.
Hvorfor ultrasonisk kornraffinering er viktig for støpekvalitet
Kornstrukturen til en aluminiumslegering er en av de mest direkte koblingene mellom kjemi og ytelse. En fin, ekviaksial (uniform, ikke-retningsbestemt) kornstruktur er ikke et kosmetisk trekk – det er den viktigste enkeltparameteren for å kontrollere krympeporøsitet, varmriss og mekaniske egenskaper.
Krymping og varmrissdannelse
Grove kornstrukturer er iboende skjøre under størkning. Store korn har færre korngrenser til å fordele størkningsspenning, så overgangen fra væske til faststoff konsentrerer strekkrefter ved noen få svake punkter. Resultatet er varmsprekkdannelse – sprekker som forplanter seg i de siste stadiene av størkning når metallet fortsatt er delvis flytende. Varmsprekker er katastrofale: de gjør støpegodset uselgelig og fører ofte til at hele formen skrotes.
Fine korn fordeler denne spenningen over tusenvis av korngrenser. Jo flere korngrenser som er til stede, desto flere veier kan størkningsspenningen ta. En kornstørrelse på 100–200 μm (fint) vs. 1–2 mm (grovt) reduserer risikoen for varmsprekkdannelse med en størrelsesorden.
Porøsitet ved krymping følger samme logikk. Krympesolidifisering konsentreres på isolerte punkter i en grov struktur; en fin struktur fordeler den over hele støpestykket. Isolerte krympeporer er initieringssteder for utmattelsessprekker under syklisk belastning. Fordelte, mindre porer er mindre sannsynlig å vokse til defekter under belastning i drift. Luftfarts- og bilindustrien måler denne forskjellen i strekkegenskaper: finkornede Al 7075-legeringer oppnår regelmessig 580–650 MPa flytegrense; grovkornet materiale av samme legering når 520–570 MPa – et tap på 60–80 MPa kun fra strukturen.
Forbedringer i mekaniske egenskaper
Hall-Petch-relasjonen kvantifiserer dette: flytegrensen øker som den inverse kvadratroten av korndiameteren. En 10× reduksjon i kornstørrelse (1 000 μm → 100 μm) forbedrer flytegrensen med omtrent 15–30 % for samme legeringssammensetning, med liten eller ingen reduksjon i forlengelse når korngrensefasene er rene.
For støpestøping og presisjonsstøpte komponenter beregnet for høy pålitelighet – jetmotor kompressorblader, bilopphengsarmer, medisinske implantater – er kornraffinering forskjellen mellom en del som består utmattelseskvalifisering og en som svikter før felttjeneste.
Mikrostrukturhomogenitet
Fine, ekviaksiale korn undertrykker også sentersegregering – akkumuleringen av legeringselementer (magnesium, kobber, sink) i støpingens geometriske senter under langsom størkning. Segregering skaper lokal sprøhet og kjemisk inhomogenitet som reduserer utmattelseslevetid og duktilitet. Ultrasonisk behandling, som vi vil se, raffinerer ikke bare korn, men homogeniserer samtidig fordelingen av legeringselementer gjennom akustisk strømning, og eliminerer sentersegregering fullstendig.
Den metallurgiske gevinsten er klar: kornraffinering er ikke valgfritt for presisjonsstøpegods. Spørsmålet er hvordan man oppnår det pålitelig, kostnadseffektivt og i industriell skala.
TiB₂ vs. ultrasonisk kornraffinering: den tradisjonelle tilnærmingen
I løpet av de siste 40 årene har aluminiumsstøperibransjen vært avhengig av TiB2 (titandiborid) masterlegeringskornraffineringsmidler. Mekanismen er teoretisk elegant: TiB2-partikler tilsettes smeltet aluminium, titan løses opp i smelten, og titan kombineres med aluminium for å danne Al₃Ti-partikler. Disse Al₃Ti-partiklene fungerer som heterogene nukleasjonssteder for primære α-aluminiumskorn, og utløser kornmultiplikasjon og undertrykker grov søylevekst.
Dette fungerer – når alt går som det skal. Og der ligger problemet.
Kostnadsstruktur og markedsvolatilitet
Titankostnader ligger mellom $20–50 per kilogram, avhengig av renhet og form. Aluminium koster $2–5/kg. Denne 10–50× kostnadsforskjellen gjør at kornraffinering via TiB2 ikke er en ubetydelig post i budsjettet. En støpekampanje på 300 tonn med konvensjonell TiB2-tilsetning (0,15–0,2 vekt% masterlegering) forbruker 450–600 kg masterlegering per tonn behandlet metall. Ved $50/kg titan kan et enkelt støpehell pådra seg $20,000–$40,000 i kornraffineringskostnader alene – før man tar hensyn til skrap og omsmelting hvis raffineringen mislykkes.
Volatilitet i litiumutvinning, handelsbarrierer og begrensninger i titanforsyningen oppstrøms har forårsaket prissvingninger på 20–40% år over år. Støperier kan ikke lett absorbere slik volatilitet i sine støpekostnadsmodeller.
Batch-til-batch-kvalitet og fading
TiB2-modermetallproduksjonsruter (halidsaltkjemi, titansvampreduksjon, preformet partikkelstøping) produserer hver forskjellige partikkelmorfologier og -størrelser. Halidsaltruter produserer blokkete Al₃Ti-partikler (4–5 μm); titansvampruter produserer nålformede krystaller (8–12 μm).
Forskjellen i morfologi er ikke kosmetisk. Nålformede TiB₂- og Al₃Ti-partikler fungerer som spenningskonsentratorer og reduserer kornraffinerings-effektiviteten med 40–50% sammenlignet med ekviaksede partikler. Bransjepraksis er å spesifisere “fine, ekviaksede Al₃Ti” – men kvalitetskontrollen hos leverandøren av masterlegering er inkonsekvent. Batchvariasjon undergraver reproduserbarheten i støperiprosessen, noe som tvinger prosessingeniører til å overbelaste kornraffineringsmiddel for å kompensere for mistenkt kvalitetsavvik.
I tillegg, TiB₂ potens avtar raskt i smelten. Raffineringseffektiviteten synker 18–36% innen 45 minutter etter tilsetning på grunn av partikkelaggregering og oksidativ nedbrytning. For store støpekampanjer tvinger denne “fading”-effekten et valg: tilsett fersk masterlegering flere ganger (kostnadstopp) eller aksepter grovere struktur (kvalitetstap).
Inclusion risk and the paradox of optimization
Oksygen og hydrogen i aluminium binder begge sterkt til TiB₂- og Al₃Ti-partikler. Under oksiderende forhold – som er vanlige under tilsetning og omrøring – innkapsler oksidfilmer kornraffineringspartikler og hindrer deres nukleeringsaktivitet. Dette høres ut som en liten ulempe; det er det ikke.
Resultatet er at TiB₂-kornforedling, til tross for 40 års industriell bruk, forblir en prosess med marginal pålitelighet. Feilratene i høyvolum pressstøping forblir sta høye – 3–6% skrap på grunn av porøsitet og varmerevner – til tross for tilsetning av kornforedler. Metallurger hos førstelinjeleverandører kjenner grunnårsaken: inkonsekvent nukleeringsaktivitet og inneslutningsfangst.
Lagrings- og håndteringskompleksitet
TiB₂ master alloy-stenger absorberer fuktighet fra atmosfæren og oksiderer ved lagring. Oksiderte overflater kan ikke gjenopprette funksjonen, i motsetning til ferskt metall. Riktig lagring krever klimakontrollerte forhold, periodisk rotasjon og detaljert partisporbarhet. For støperier som opererer i fuktige omgivelser eller med sesongbaserte støpemønstre, er det en logistisk hodepine å opprettholde aktivt lager.
Hvordan ultrasonisk kavitasjon oppnår kornraffinering: det fysikkbaserte alternativet
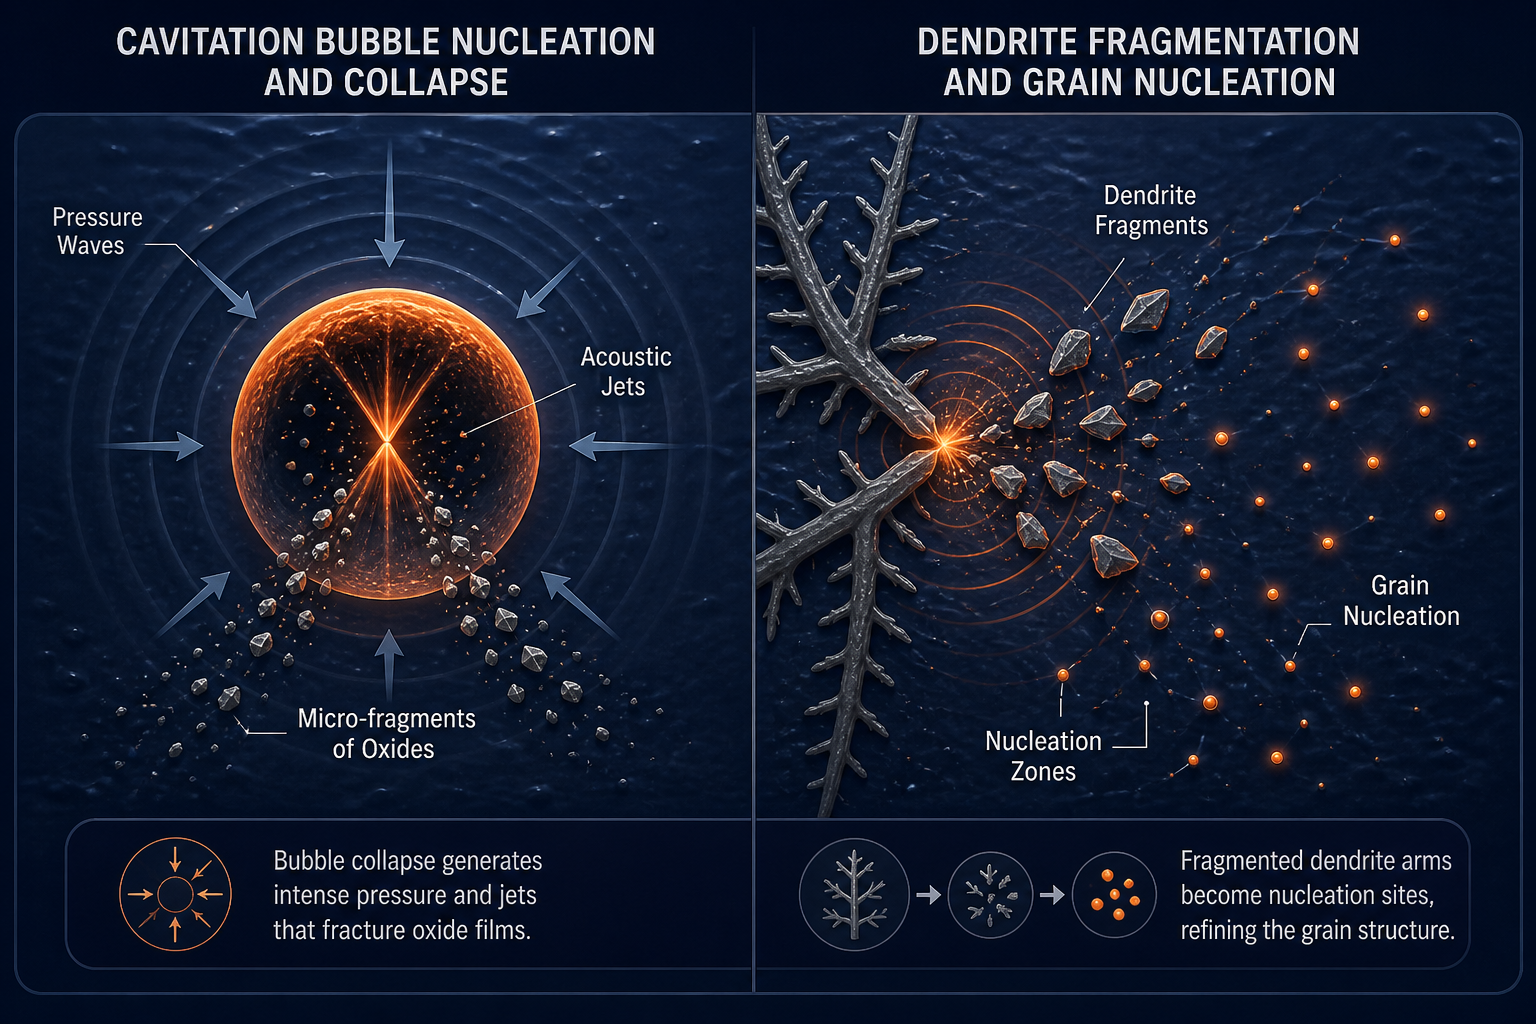
Ultrasonisk kornforedling eliminerer kjemisk kompleksitet fullstendig og erstatter den med akustisk fysikk. Mekanismen har to komplementære komponenter: heterogen nukleering fra kavitasjonskollaps og dendrittfragmentering.
Ultrasonisk kornraffinering gjennom heterogen nukleasjon
Når en høyenergi ultralydtransduser (typisk 25 kHz frekvens, 1–5 kW effekt) er nedsenket i smeltet aluminium, skaper det akustiske trykkfeltet kavitasjonsbobler – bittesmå hulrom som nukleerer og kollapser i fortynnings- og kompresjonsfasene av den akustiske syklusen. Under de ekstreme trykkene under kollaps (opptil 500+ MPa), kollapser boblen voldsomt. Denne kollapsen genererer kavitasjonsstråler: væskestrømmer som skyter innover med hastigheter over 100 m/s.
Disse jetstrømmene skaper forbigående, overopphetede mikrosoner (lokale temperaturer når 5 000+ K i mikrosekunder). Kollapsen genererer også lokal akustisk strømning – organiserte, høyhastighets væskestrømningsmønstre rundt boblen.
Innenfor disse strømmene og akustiske strømningssonene, oppstår heterogene nukleasjonssteder spontant. De lokale temperaturtoppene og raske avkjølingen, kombinert med akustiske kavitasjonsrester (mikrofragmenter av oksider, væskeanrikede lommer), gir ideelle substrater for primær α-aluminium-nukleasjon. Nukleasjonshastigheten er flere størrelsesordener høyere enn ved stillestående størkning.
Kritisk nok, denne nukleeringen krever ikke tilsetning av fremmede partikler. Aluminiumsmetten i seg selv gir substratet for nukleering. Ingen TiB₂, ingen importert kjemi – bare akustisk energi som omdanner latent varme og trykk til nukleeringshendelser.
Dendrittfragmentering i ultrasonisk kornraffinering
Den andre mekanismen opererer under vekstfasen av størkningen. Ultrasonisk kavitasjon genererer akustiske trykkbølger og intens lokal konveksjon. Når en dendritt (det først dannede krystallet, som vokser med en forgrenet, trelignende morfologi) krysser disse trykksonene, kan den akustiske spenningen fragmentere dendrittarmer.
Fragmenterte dendrittspisser fungerer deretter som sekundære nukleasjonsseter, og sår ytterligere korn i den omkringliggende smelten. En enkelt påført ultralydpuls kan fragmentere tusenvis av dendrittspisser i en 400 kg smelte, og hvert fragment blir en ny kornkime. Denne mekanismen, kalt kavitasjonsassistert fragmentering, finnes ikke i noe kjemisk kornraffineringsmiddel.
Resultatet er en dramatisk økning i kimenukleasjonssteder og en overgang fra søyleformet eller grovt ekviaksialt (100+ μm) til fint, ekviaksialt (20–50 μm) kornstruktur – finere enn det TiB₂ typisk oppnår.
Hvorfor dette er viktig i praksis
Akustisk kavitasjon fremmer også akustisk strømning og væskeblanding, som fordeler legeringselementer (Mg, Si, Cu) homogent gjennom smelten. Dette eliminerer senterlinjesegregering i én omgang. Derimot adresserer TiB₂-kornforedling kun nukleasjon; fordeling av legeringselementer krever separat behandling (rotasjonsavgassing, filtrert argoninjeksjon).
Ultrasonisk behandling kombinerer kornraffinering og homogenisering i ett trinn – en betydelig effektivitetsgevinst sammenlignet med kjemibaserte metoder.
Ultralyd vs. TiB₂: sammenligning side om side
Her er hva overgangen fra TiB₂ til ultralydbehandling faktisk gir i målbare termer:
| Metric | TiB₂ Masterlegering | Ultrasonisk kavitasjon |
|---|---|---|
| Oppnådd kornstørrelse | 100–200 μm (equiaxed) | 20–50 μm (fin ekviaksial) |
| Kostnad per tonn behandlet | $45–100 (masterlegering) | $8–15 (elektrisitet, slitasje på sonotrode) |
| Inklusjonsdefekter (nålformet morfologi) | Tilstede; 40–50% defektrate i partier | Eliminert; ingen intermetalliske nåler |
| Mikrostrukturhomogenitet | Segregering gjenstår; krever separat avgassing | Perfekt homogenitet; legeringselementer fordelt jevnt |
| Prosessfading | Mister 18–36% styrke innen 45 minutter | Ingen fading; akustisk energi påføres på kontrollert tidspunkt |
| Konsistens fra batch til batch | ±15–20% variasjon i nukleeringsaktivitet | <±5% variasjon; bestemt av akustiske parametere alene |
| Lagring & holdbarhet | Fuktabsorpsjon; oksidasjonsrisiko; krever klimakontroll | Ingen lagring; sonotroden er inert keramikk |
| Forbedring av mekaniske egenskaper | +12–18% flytegrense | +20–28% flytegrense (kombinert med homogenisering) |
| Reduksjon av varmsprekkrisiko | 40–50% reduksjon (fine korn hjelper) | 70–85% reduksjon (fine korn + homogenitet eliminerer segregeringsinduserte sprekker) |
| Skalerbarhet | Standard ved 50–300 kg; vanskelig over 500 kg | Dokumentert ved 400 kg; skalerer lineært med sonotrodeeffekt |
Dataene kommer fra industrielle forsøk og fagfellevurderte sammenligninger (Springer 2026-studien, CastMan 2025-forsøket, Brunel Centre-forskning).
Mekaniske egenskapsforbedringer i kontekst
En 400 kg Al-Si-Cu høytrykkspress-støpingstest (2025, industriell prøve) ga disse resultatene:
- Flytegrense: +210 MPa med ultralyd mot +140 MPa med roterende avgasning + TiB₂ kornraffinering
- Strekkfasthet: +303 MPa mot +288 MPa
- Forlengelse: 6% mot 3%
- Porøsitetsvolum (PoDFA): 6-dobbel reduksjon vs. roterende; 2,1-dobbel vs. TiB₂ + roterende baseline
Oversatt til feltytelse betyr dette at en komponent sertifisert på fin ultralydraffinert kornstruktur kan gjøres 8–12% lettere (tynnere vegger, mindre funksjoner) enn en tilsvarende TiB₂-raffinert del, samtidig som samme utmattingslevetid og maksimale lastekapasitet opprettholdes.
Den muliggjørende teknologien: sialon keramiske sonotroder
Ultrasonisk kornraffinering er ikke nytt — den underliggende fysikken har vært kjent siden 1960-tallet. Det som har hindret utbredt industriell bruk, er materialer: den akustiske transduseren, eller sonotroden, som overfører ultrasoniske vibrasjoner til smeltet metall, må tåle et miljø som ødelegger de fleste keramer.
Smeltet aluminium ved 700–750°C er kjemisk inert overfor de fleste materialer med mindre materialet er porøst. Porøsitet tillater flytende metall å trenge inn i keramikken. Når det først har trengt inn, fukter metallet og binder seg til porestrukturen, noe som gjør keramikken ledende og sprø.
Sialon-keramikk — silisiumaluminiumoksynitrid, Si₃Al₃O₃N₅ — er spesielt egnet for ultralydkornraffinering fordi den kombinerer ikke-fuktende oppførsel, termisk sjokkmotstand og effektiv akustisk overføring.
Ikke-fukting og termisk sjokkmotstand
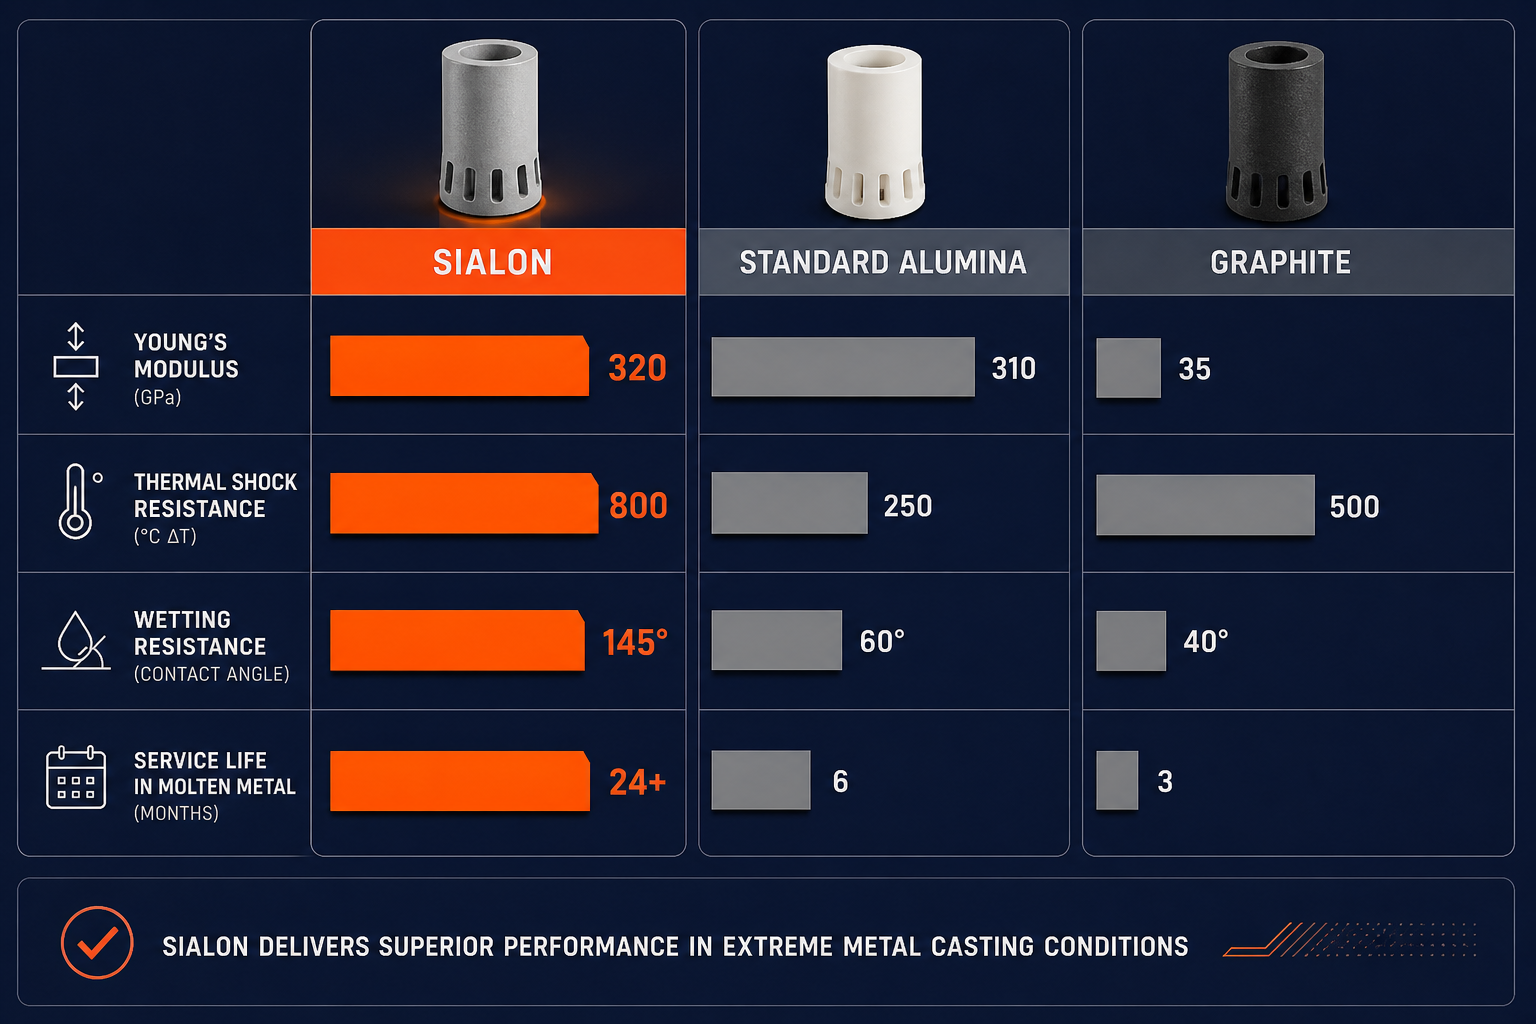
Ikke-fuktende. Smeltet aluminium fester seg ikke lett til sialonoverflater. Kontaktvinkelen mellom flytende aluminium og sialon er >120° — metallet flyter rundt keramikken i stedet for å spre seg over den. Denne ikke-fuktende egenskapen er iboende i kornstrukturen, snarere enn avhengig av et overflatebelegg.
Fordi metallet ikke fukter overflaten, motstås metallinfiltrasjon sterkt. Sonotroden kan derfor opprettholde sin elektriske isolasjon og strukturelle integritet under langvarig drift.
Termisk sjokkmotstand. Rask nedsenking i smeltet metall genererer intens termisk stress. Sialon har termisk sjokkmotstand på omtrent 550–900°C avhengig av kvalitet. En kontrollert forvarmingsprotokoll over smelteoverflaten, etterfulgt av gradvis nedsenking, bidrar til å holde termisk stress innenfor trygge grenser.
Derimot kunne tidlige grafitt-sonotroder sprekke under rask termisk sykling, mens standard alumina-keramikk kan være sårbar for termisk sjokk under krevende nedsenkingsforhold.
Akustisk effektivitet i ultrasonisk kornraffinering
Akustisk effektivitet. Sialon har høy Youngs modul, typisk rundt 300–350 GPa, som støtter effektiv overføring av ultrasonisk energi. Lavere akustiske tap betyr at mer av transduserens energi når det smeltede metallet i stedet for å bli spredt som varme i keramikken.
For ultrasonisk kornraffinering er effektiv akustisk overføring kritisk fordi kavitasjonsintensiteten direkte påvirker dannelsen av nukleasjonssteder, akustisk strømning og dendrittfragmentering.
Kombinasjonen av kjemisk motstand, termisk stabilitet, ikke-fuktende oppførsel og akustisk ytelse gjør sialon-keramikk til et viktig muliggjørende materiale for industriell ultrasonisk behandling av smeltet aluminium.
Behandling i industriell skala
Ultrasonic Degassing & Grain Refinement har utviklet proprietære sialon-kvaliteter internt, spesielt tilpasset for ultrasonisk kornraffinering. Deres NIMA-generatorer — utviklet sammen med langsiktig partner Aktive Arc Ultrasonics — er koblet sammen med spesialkonstruerte sonotroder som spenner fra små laboratorieskalaer (5–50 kg) til industrielle produksjonsskalaer (opptil 400 kg demonstrert). Selskapets 20+ år med materialutvikling har produsert sialon-varianter (ULTRA-001 til ULTRA-004 ekvivalent) med skreddersydd porøsitet, elastisitetsmodul og termiske egenskaper.
Resultatet er en sonotrode som overlever 12–24 måneder med kontinuerlig støpeoperasjon før den må skiftes – sammenlignet med 2–4 måneder for tidlige grafittdesign. Denne holdbarhetsfordelen oversettes direkte til kostnad: en enkelt sialon-sonotrode, amortisert over 18 måneders produksjon, koster mindre enn seks grafittutskiftninger.
For operasjoner som støper 50–200 tonn per skift, er gjennomstrømnings- og pålitelighetsfordelen transformativ. Støperier trenger ikke lenger å holde bufferlager for sonotrodefeil. Ultrasonisk behandling kan integreres i den standard støpesyklusen – et 3–5 minutters behandlingstrinn i holdeovnen, med null operatørintervensjon etter at systemet er innstilt.
Kostnad og ROI: forretningsgrunnlaget for å bytte
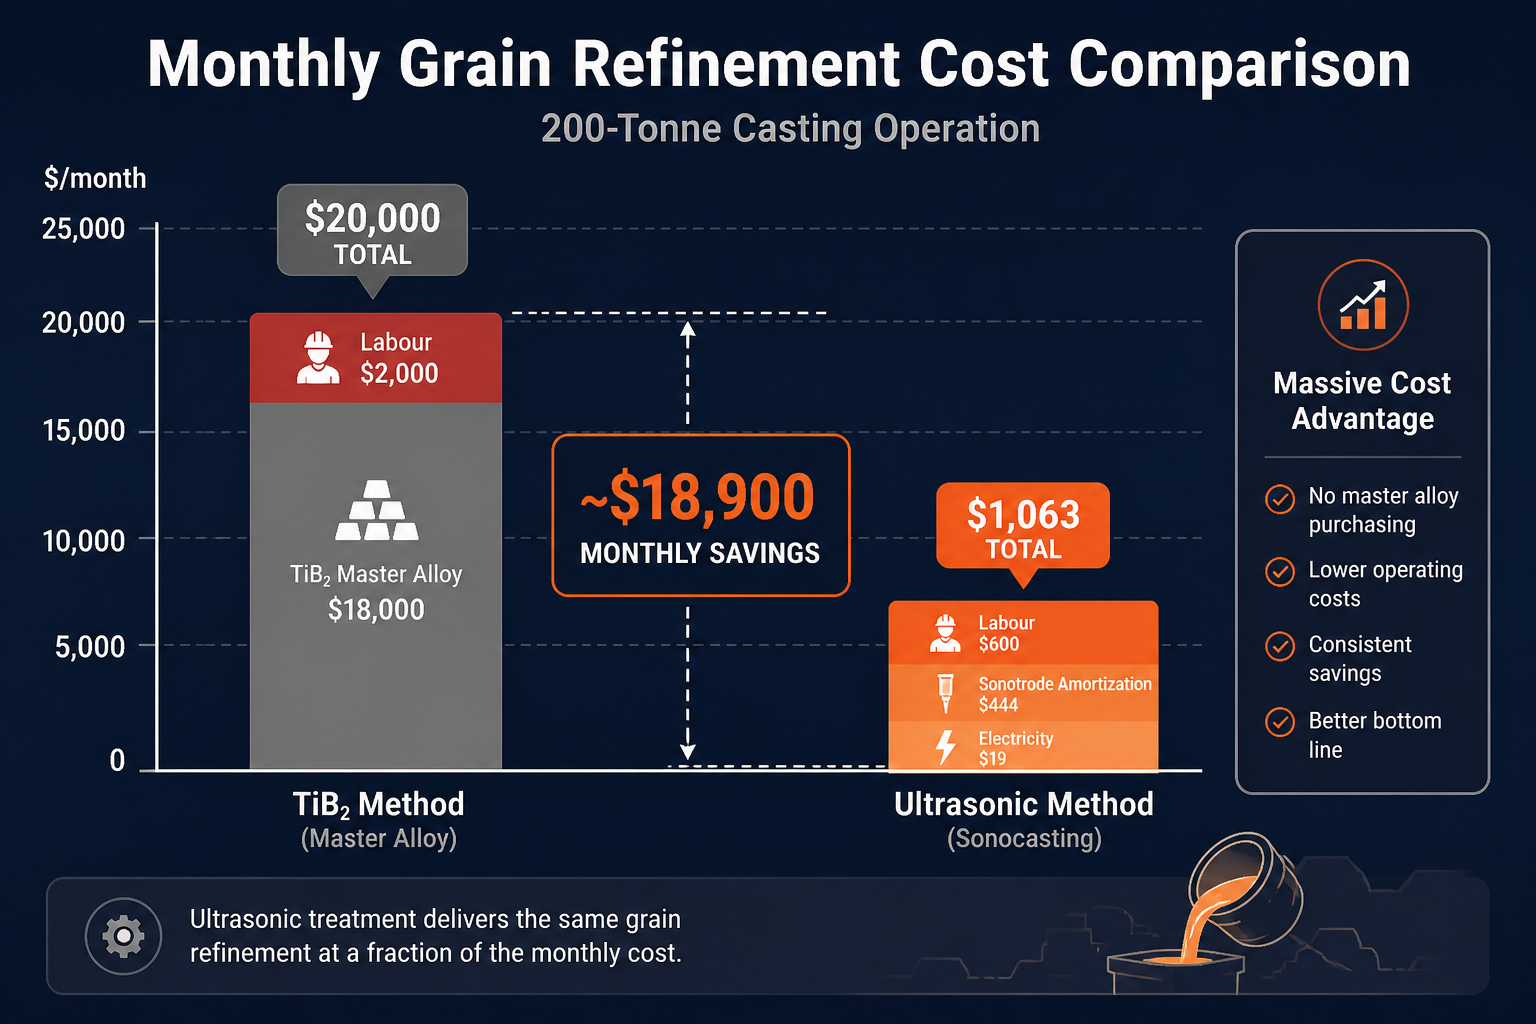
Her er kostnadssammenligningen for en månedlig støpeoperasjon på 200 tonn, forutsatt standard Al-Si-Cu-legering (pressstøpekvalitet):
TiB₂ masterlegeringsmetode:
- Tilsetningslegering: 0,15 vekt% = 300 kg/måned
- Kostnad ved $60/kg: $18 000/måned
- Arbeidskraft (kvalitetsverifisering, batchsporing, omarbeiding): ~$2 000/måned
- Totalt: $20 000/måned
Ultrasonisk behandling (forutsatt amortisert kapital):
- Elektrisk inngang: ~0,8 kWh per tonn behandlet = 160 kWh/måned ved $0,12/kWh = $19/måned
- Avsetning for sonotrode-utskifting (18 måneders levetid, $8 000 i utskiftingskostnad) = $444/måned
- Arbeid (oppsett, overvåking, inspeksjon etter behandling): ~$600/måned
- Totalt: $1 063/måned
Månedlige besparelser: ~$18 937
Årlige besparelser (justert for sesongvariasjoner): ~$180 000–$200 000
For en månedlig drift på 400 tonn overstiger besparelsene $350 000/år. Avkastningen på et komplett ultralydsystem for kornraffinering (generator + sonotrode + kontroller) betaler seg vanligvis tilbake innen 8–14 måneder, hvoretter hver ekstra støpesyklus har nesten null inkrementell kostnad for kornraffinering.
Dette inkluderer ikke de sekundære besparelsene: redusert skrap fra varmsprekker og porøsitet (typisk 2–3% skrapreduksjon), redusert omsmelting (energibesparelser på 5–8% på ovnsbrensel eller elektrisk forbruk), og forbedrede mekaniske egenskaper (som muliggjør designvektreduksjon og materialkostnadsreduksjon nedstrøms i kundens montering).
Overgangen uten barrierer: integrasjon og neste steg
Å bytte til ultralydkornraffinering er ikke en omfattende omlegging av støperiet. Teknologien integreres i den standard støpearbeidsflyten:
- Integrering i holdeovn. Sialon-sonotroden monteres i holdeovnen via en flensforbindelse (tilsvarende en nedsenkbar varmeovn). Strøm leveres av NIMA-generatoren (standard 480V trefase). En enkel PID-reguleringssløyfe overvåker smeltetemperaturen.
- Behandlingssyklus. Når ovnen er stabilisert, aktiveres ultralydbehandlingen i 3–5 minutter per støpebatch. Sonotroden vibrerer ved 25 kHz. Kavitasjon starter umiddelbart; kornraffinering skjer uten operatørintervensjon.
- Reproduserbarhet. Hver behandling er identisk fordi akustiske parametere (frekvens, effekt, varighet) er fastsatt av generatoren. Ingen variasjon mellom batcher i raffineringsaktivitet – i motsetning til TiB₂ masterlegering, hvor sammensetning og partikkelmorfologi varierer.
- Kvalitetsverifisering. Kornstrukturen kan inspiseres via undersøkelse med lav forstørrelse (optisk mikroskopi ved 50–100× vil avsløre den ekviaksiale karakteren) eller valideres via mekanisk testing (løft i flytegrense på +20–28% er diagnostisk).
Ultrasonic Degassing & Grain Refinement’s tekniske team i København tilbyr full ingeniørstøtte for systemdimensjonering, integreringsdesign og operatøropplæring. Selskapet tilbyr en gratis webinar om ultrasonisk kornraffinering og tilpasset konsultasjon for stedsspesifikke applikasjoner.
Konkurransefortrinnet: hvorfor nå
TiB₂-kornraffinering har vært industristandarden nettopp fordi den fungerer “godt nok” når kvaliteten er strengt kontrollert. Men kostnadene, kvalitetsvariasjonen og skraprisikoen har blitt stadig mer smertefulle ettersom metallprisene stiger og bil- og romfartskunder krever lettere, sterkere design som krever finere kornstruktur enn det TiB₂ pålitelig kan levere.
Ultrasonisk behandling adresserer alle tre smertepunkter:
- Kostnadsfordel: 90%+ lavere kostnad per tonn behandlet
- Kvalitetskonsistens: Kornstørrelse og struktur bestemt av fysikk, ikke leverandørkvalitet
- Overlegen mikrostruktur: Finere, mer homogene korn reduserer skrap og muliggjør designoptimalisering
For støperier som konkurrerer på kostnad og kvalitet – som er ethvert støperi – er skiftet fra kjemisk til akustisk kornraffinering ikke en valgfri oppgradering. Det er den neste standarden.
Try Ultrasonic Degassing & Grain Refinement
Ultrasonic Degassing & Grain Refinement spesialiserer seg utelukkende på ultrasonisk behandling av smeltede metaller. Selskapets NIMA-generatorsystemer, kombinert med proprietære sialon-keramiske sonotroder, er konstruert for industrielle støperier, pressstøpeoperasjoner og spesialstøperier. Enten du i dag bruker TiB₂-kornraffinering, roterende avgasning, eller begge deler, kan ingeniørteamet modellere din spesifikke støpeprofil og gi en detaljert ROI-prognose tilpasset din drift.
Besøk ultrasonicdegassing.com for tekniske spesifikasjoner, applikasjonscase-studier, og for å avtale en gratis konsultasjon. Teamet i København er tilgjengelig for internasjonale prosjekter og kan arrangere vurdering på stedet for større støperier.
Ofte stilte spørsmål
Hvordan foredler ultrasonisk kavitasjon kornstrukturen?
Ultrasonisk kavitasjon virker gjennom to mekanismer: heterogen nukleasjon, der kollapsende kavitasjonsbobler skaper midlertidige mikromiljøer som er ideelle for kornnukleasjon, og dendrittfragmentering, der akustiske trykkbølger bryter voksende dendrittarmer til sekundære nukleasjonsseter. Hver fragmentert dendrittspiss danner et nytt korn. Denne akustiske tilnærmingen oppnår finere (20–50 μm), mer ensartet kornstruktur enn TiB2, som utelukkende er avhengig av partikkelbasert nukleasjon. Se avsnittet om ultrasoniske mekanismer for en detaljert forklaring.
Hvorfor eliminerer ultrasonisk kornraffinering behovet for TiB2 masterlegering?
TiB2-kornforedling krever tilsetning av titanholdig masterlegering (titan koster $20–50/kg mot $2–5 for aluminium), og titanet må danne Al₃Ti-nukleeringspartikler i smelten – en prosess som er følsom for smeltekjemi, avtar over tid, og er utsatt for intermetalliske nåldefekter. Ultrasonisk behandling krever ingen kjemisk tilsetning: den akustiske energien skaper direkte nukleeringshendelser fra aluminiumen selv. Dette eliminerer kostnad, kvalitetsvariasjon, inklusjonsrisiko og fading fullstendig. Overgangen er økonomisk: 200-tonns månedlige operasjoner ser besparelser på omtrent $19k/måned.
Hva er de mekaniske egenskapsforbedringene ved ultrasonisk kornraffinering?
Fin, homogen kornstruktur forbedrer flytegrensen med +20–28 % (mot +12–18 % for TiB2), strekkfasthet med +15–20 %, og forlengelse med 2–3× sammenlignet med grov referanse. En industriell prøve i 2025 på 400 kg Al-Si-Cu press-støpelegering oppnådde +210 MPa økning i flytegrense og +303 MPa forbedring i strekkfasthet. De ekstra mekaniske gevinstene kommer fra samtidig homogenisering av legeringselementer (Mg, Si, Cu) under ultralydbehandling – en fordel TiB2 ikke gir. Dette muliggjør vektreduksjon i design: tilsvarende utmattingslevetid ved 8–12 % redusert veggtykkelse.
Hvorfor er sialon-keramikk kritisk for industriell ultrasonisk kornraffinering?
Den ultrasoniske transduseren (sonotroden) må overleve ubegrenset i smeltet aluminium ved 700–750°C. De fleste keramiske materialer svikter på grunn av metallinfiltrasjon gjennom porøsitet eller termisk sjokk-sprekker. Sialon (silisiumaluminiumoksynitrid) har ikke-fuktende egenskaper– smeltet aluminium fester seg ikke til overflaten – noe som forhindrer metallinfiltrasjon fullstendig. Sialon har også høy Youngs modul (300–350 GPa), noe som muliggjør effektiv overføring av akustiske bølger, og termisk sjokkmotstand på 550–900°C. Som et resultat overlever sialon-sonotroder 12–24 måneder med kontinuerlig drift, mot 2–4 måneder for tidlige grafittdesign. Denne holdbarheten driver ROI-fordelen.
Hvor raskt kan et støperi gå over fra TiB2 til ultrasonisk kornraffinering?
Ultrasonisk behandling integreres i standard støpearbeidsflyter med minimal operasjonell endring. Sialon-sonotroden monteres i holdeovnen via en flensforbindelse (lignende en nedsenkingsvarmer). Når den er installert, krever kornraffinering kun en 3–5 minutters ultrasonisk behandling per støpebatch - ingen operatørintervensjon utover innledende systemoppsett. Fordi akustiske parametere er fastsatt av generatoren (ingen batchvariasjon som TiB2), er prosessen umiddelbart reproduserbar. Ultrasonic Degassing & Grain Refinement gir ingeniørstøtte for systemdimensjonering og operatøropplæring, og oppnår typisk full produksjonsintegrasjon innen 2–4 uker.