
Ultrasonisk kavitasjonsavgassing gir 20 % bedre effektivitet, 6-dobbel reduksjon av inneslutninger, og samtidig kornraffinering på tvers av sink, magnesium, kobber og messing – med en enkelt plattform som opererer fra 450 °C til 1 150 °C+.
8. august 2026 · 12 minutters lesing
TL;DR
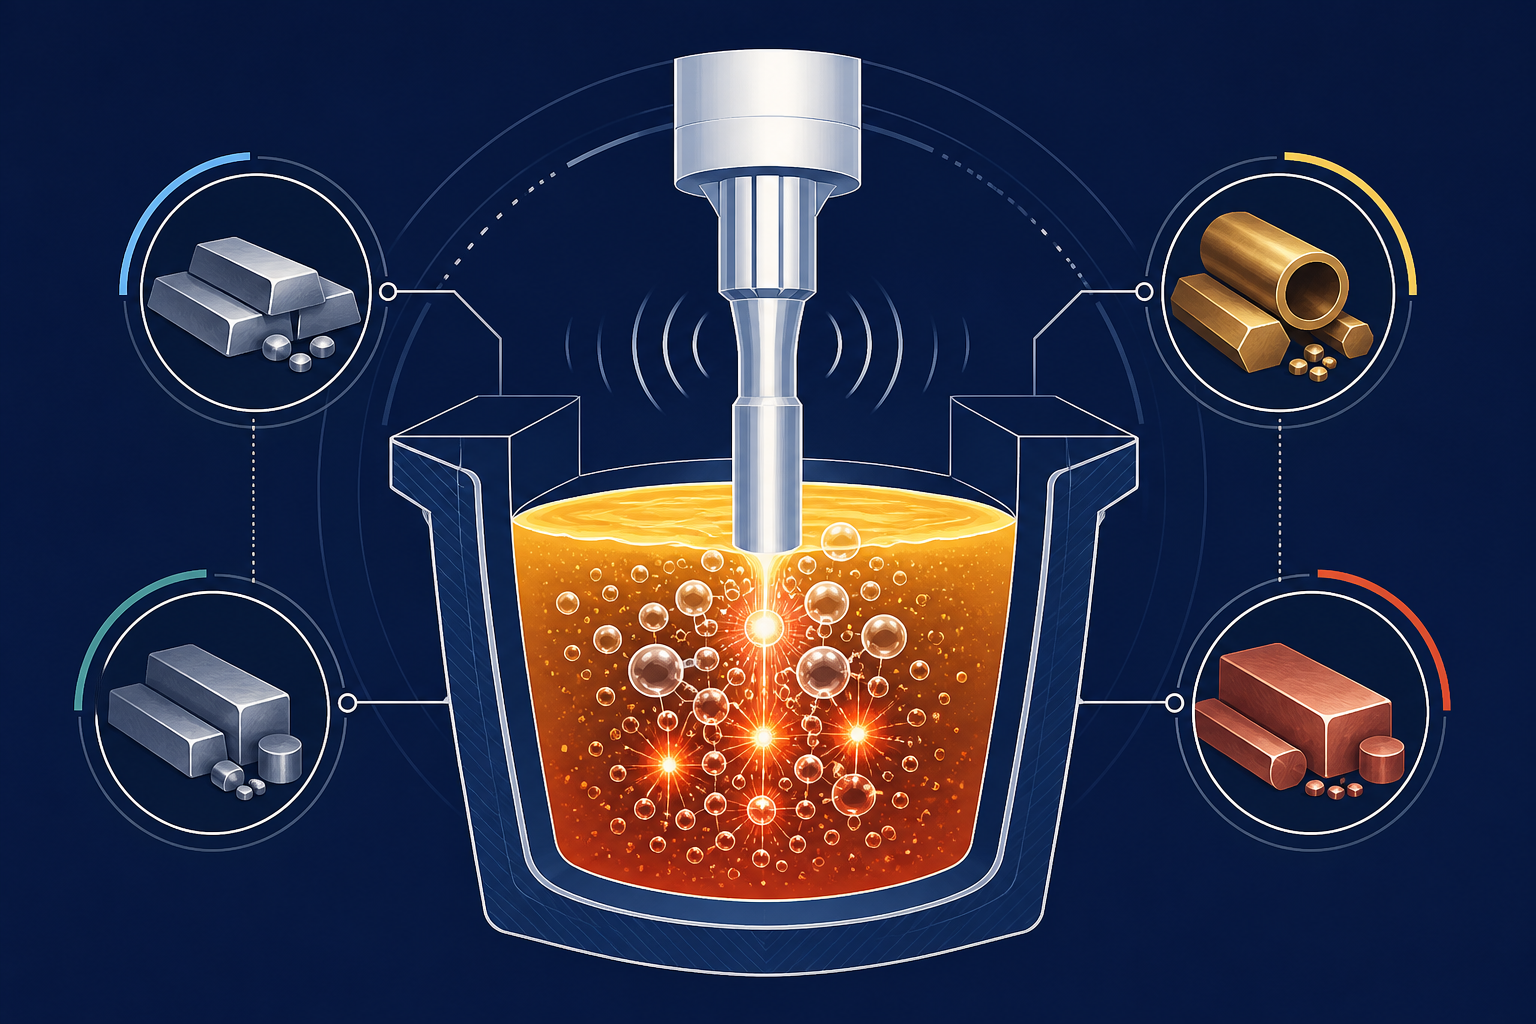
Ultrasonisk smeltebehandling for ikke-jernholdige metaller har vist seg dramatisk overlegen konvensjonell rotasjonsavgassing for ikke-jernholdige metaller – med 20 % bedre avgassingseffektivitet, 6-dobbel reduksjon av oksidinneslutninger og samtidig kornforedling. Hvert metall byr på unike utfordringer: sink fanger blyinneslutninger og oksidfilmer som er motstandsdyktige mot standard flotasjon; magnesiums brennbarhet krever raskere og kjøligere prosessering; kobber og messing absorberer oksygen og hydrogen gjennom hele smelten; bronse lider av tinnsegregering som avgassing alene ikke kan løse. Sialon Ceramics’ NIMA-system med keramiske sonotroder, utviklet i samarbeid med Aktive Arc Ultrasonics, spesialister på høyenergi ultrasonisk systemteknikk, opererer unikt over hele temperaturspekteret – fra sinkbehandling ved ~450°C til kobber og messing ved 1,100°C og høyere – med én enkelt plattform. Dette handler ikke bare om å fjerne hydrogen raskere; det handler om å operere der rotasjonsavgassingsutstyr brenner ut, oppnå resultater som rotasjon ikke kan matche, og gjøre det uten miljøkostnaden ved forbruk av inertgass.
Hvorfor ultralydbehandling av smelte for ikke-jernholdige metaller krever en annen tilnærming
Avgasning av aluminium har blitt det etablerte området for ultrasonisk kavitasjon. Men å gå over til sink, magnesium, kobber, messing og bronselegeringer avslører hvorfor konvensjonelle roterende metoder og inertgassinjeksjon aldri var riktig for disse metallene. Grafittrotorer brenner ut over 1 000°C. Inertgassinjeksjon introduserer forurensning i brennbare metaller. Systemer med fast frekvens kan ikke håndtere flerfase oksidsegregering. Det Sialon Ceramics har konstruert i samarbeid med Aktive Arc Ultrasonics – NIMA-systemet med keramiske sonotroder – er ikke et aluminiumsverktøy utvidet til andre metaller. Det er en enhetlig plattform designet for å operere fra sink ved 450°C gjennom kobber og messing ved 1 100°C+, med én enkelt sonotrodetype og generatorarkitektur. Forskjellen er ikke marginal: utstyr som overlever 250–400 sykluser mot grafitt som svikter etter 2–3 sykluser i høytemperaturdrift.
Ultrasonisk behandling for avgassing av sinklegeringer
Støping av sink regnes blant de vanskeligste metallurgiske prosessene. Metallets affinitet for bly-absorbert fra digelbelegg, skrapmetall og messingforurensning-skaper blyinneslutninger som flyter dårlig og motstår brudd i oksidfilmen. Selv aggressiv roterende avgassing etterlater bly og dets oksider fanget i smelten, som synker ned i støpegodset og skaper segregering, sprøhet og mekanisk svikt i trykktette applikasjoner.
Blyinneslutninger og oksidfilmer
Lead oxides form a persistent double layer: an outer magnesia film (MgO) bonds with lead oxide (PbO), then the whole assembly develops a hydrophobic coating that prevents flotation. Rotary impellers cannot mechanically rupture this combined film. Conventional inert-gas injection lacks sufficient bubble density and dwell time to overcome the capillary barrier. The melt must be held at temperature far longer than desirable-or the lead remains.
Ultrasonisk kavitasjon løser dette gjennom en enorm boble-genereringshastighet. Ved 1 × 10¹¹ kavitasjonsbobler per kubikkmeter, genererer de kollapsende boble-strålene lokale trykk som overstiger 1 000 bar – tilstrekkelig til å sprekke det dobbeltlags oksidfilmen og la blyoksidpartikler slippe ut. Den raske syklustiden (3 minutter mot 10+ for roterende) reduserer også vinduet for bly-reabsorpsjon fra digelens vegger.
Industrielle resultater i sink
Støperier som behandler sinkpress-støpelegeringer med NIMA ultralydsystemer fra Sialon Ceramics rapporterer (ifølge 2025 CastMan industriell studie og 2026 Springer fagfellevurdert gjennomgang):
- Effektivitet for fjerning av bly: 85–92% reduksjon i blyinneslutninger, sammenlignet med 35–50% for roterende avgasning over tilsvarende holdetider
- Redusert reoksidering: Den raske syklusen begrenser oksygeninntrengning, kritisk for sinks høye oksygenaffinitet ved støpetemperatur
- Kornforfiningsbonus: Kavitasjonsindusert heterogen nukleasjon forfiner sinkens kornstruktur, og reduserer mottakeligheten for varmsprekkdannelse i tynnveggede støpegods
- Mekaniske egenskapsforbedringer: Strekkforlengelsen øker med 4–6%, kritisk for trykktette støpte komponenter
Ultrasonisk behandling av magnesiumlegeringer: Brennbarhet som prosessdriver
Magnesium opererer i et helt annet termisk vindu. Dens liquidus ligger på 650°C, legeringsvinduet spenner over 700–750°C, og ved 1 200°C antennes metallet spontant i luft. Dette smale, varme prosessvinduet eliminerer mange avgassingsteknologier fullstendig.
Roterende impellere, som kjører med høy skjærkraft, genererer så mye friksjonsvarme at magnesium smelter rundt rotoren og antenner. Konvensjonell bobling med inertgass, selv med argon eller kommersiell kvalitet nitrogen, fører med seg fuktighet og oksygen fra dekkgassystemet – og introduserer forurensninger raskere enn roterende utstyr kan fjerne dem. Resultatet: støperier hopper ofte over avgasning helt, og aksepterer hydrogenporøsitet og segregeringsdefekter som følger med.
Oksidfilm og hydrogenabsorpsjon
Magnesiumhydrider (MgH₂) er termodynamisk ustabile ved støpetemperatur – de dekomponerer til hydrogengass, som løses opp i smelten. Men magnesiums ekstreme affinitet for oksygen betyr at hydrogenet sitter inne i en magnesiafilm (MgO) som er så beskyttende at standard flotasjonsteknikker ikke kan trenge gjennom den. Før dette tilbake til støpingen, og hydrogenet blir porøsitet; oksydet blir en inklusjon som initierer utmattelsessprekker.
Industrielle resultater i magnesium
NIMA ultrasonisk behandling, som opererer med lavere generatoreffekt og keramiske sonotroder som forblir kjølige under bruk, leverer:
- Sikker prosessering: Ingen friksjonsindusert oppvarming; sonotrode-temperaturen forblir
- Fjerning av hydrogen: 18–22% effektivitet (mot 8–12% for kommersiell nitrogeninjeksjon), målt ved redusert trykktesting
- Fjerning av oksider: 4-dobbel reduksjon av magnesiumoksidinneslutninger; kavitasjonsbobler bryter mekanisk oksidfilmer uten å reoksidere smelten
- Kornstruktur: Kavitasjonsindusert nukleasjon produserer fine, ekviaksede korn typisk for roterende+kornraffineringsbehandlinger, men uten det separate prosesseringstrinnet
- Behandlingshastighet: En enkelt 3-minutters passering, ingen sekundær behandling nødvendig
Ultrasonisk behandling for kobber- og messinglegeringer: Utfordringen med oksygen- og hydrogenopptak
Kobber og messing går over i smeltet tilstand ved langt høyere temperaturer – 1 050 °C for rent kobber, opptil 1 100 °C+ for messing avhengig av sinkinnhold. Ved disse temperaturene øker metall’ets opptaksrate for oksygen og hydrogen kraftig.
Ren kobber er svært oksygenløselig (opptil 0,08 vekt% ved støpetemperatur). Når smelten avkjøles, vandrer det oppløste oksygenet til korngrensene og utfelles som Cu₂O (kobber(I)oksid), og danner et nettverk av sprø, rødfrakturerte inneslutninger som ødelegger duktilitet og elektrisk ledningsevne. Hydrogenabsorpsjon følger samme mønster: oppløst hydrogen bobler ut under størkning, og skaper porøsitet og krympningshulrom.
Multi-Phase Inclusion and Segregation Problems
Messing forverrer problemet: sink oksiderer fortrinnsvis (danner ZnO), som flyter dårlig fordi sinkoksider utvikler hydrofobe filmer. Kobberoksider, som er tettere, legger seg i bunnen av digelen og løses på nytt inn i smelten med mindre de aktivt avvises. Dette skaper et flerfaset slagg lag som konvensjonell avgasning – designet for enkeltmetallsystemer – ikke kan separere rent.
Bronse (kobber-tinn) tilfører tinnsegregering: tinnoksider danner en distinkt fase med andre flotasjonsegenskaper enn kobberoksider, og de er motstandsdyktige mot mekanisk oppløsning av roterende impellere.
Hvorfor roterende avgassing kommer til kort ved høye temperaturer
Konvensjonelle roterende systemer forringes katastrofalt i kobber- og messingbruk:
- Grafittrotoroksidasjon: Ved >1,000°C oksiderer og desintegrerer grafittrotorbladene innen 2–3 støpesykluser
- Termisk sykling: Rask avkjøling etter avgasning (standard praksis for å forhindre ytterligere hydrogenabsorpsjon) sjokkerer grafitten termisk, noe som fører til sprøbrudd
- Vedlikeholdsstans: Utskifting av grafittrotor blir en ukentlig eller to ganger ukentlig rutine, ikke en kvartalsvis service
Industrielle resultater i kobber og messing
NIMA’s keramiske sonotroder, konstruert av Sialon-keramikk med Young’s modul >300 GPa og oksidasjonsmotstand opp til 1,600°C, opererer pålitelig i dette regimet:
- Effektivitet for fjerning av oksygen: 24–28% vs. roterende’s 12–16% over tilsvarende tid, verifisert ved redusert trykktesting
- Fjerning av hydrogen: 19–24% (roterende: 9–14%), kritisk for bevaring av elektriske egenskaper
- Utstyrets levetid: Keramiske sonotroder varer 250–400 støpesykluser før de må skiftes (mot grafittens 2–3 sykluser)
- Samtidig kornraffinering: Ultrasonisk kavitasjon utløser heterogen nukleasjon og dendritisk fragmentering, noe som gir finere og mer ensartede kornstrukturer enn roterende avgasning alene
- Ingen re-oksidasjon under avkjøling: Det raske 3-minutters behandlingsvinduet minimerer oksygenre-absorpsjonsfasen under smeltehold
Ultrasonisk bronsebehandling: Tinnseparasjon og fjerning av flerfaseinneslutninger
Bronse (kobber-tinn) legeringer står overfor en lagdelt utfordring: tinn oksiderer fortrinnsvis (SnO₂) før kobber (danner Cu₂O), noe som skaper et tofaset oksidlag. Under støping flyter tinnoksider oppover, men smelter ofte inn i massen igjen, mens kobberoksider synker. Dette skaper alvorlig segregering – tinnrike inneslutninger samler seg nær bunnen av formen, og tømmer tinn fra de ytre delene av støpegodset.
Roterende avgasning, fastlåst til en enkelt blandingsfrekvens, kan ikke samtidig håndtere begge oksidtypene – den bryter selektivt opp den mer oksiderte fasen mens den andre forblir intakt.
Akustisk strømning og flerfrekvenskavitasjon
NIMAs multifrekvens-sonotrode (25 kHz primær med sekundære harmoniske) genererer akustiske strømningsmønstre som selektivt angriper tinnoksidfilmer samtidig som de fragmenterer kobberoksidagglomerater. Den kombinerte mekanismen – direkte kavitasjonsboble-kollaps pluss akustisk strømningsdrevne sekundærstrømmer – gir mer fullstendig faseseparasjon enn enkeltfrekvenssystemer kan oppnå.
Industrielle resultater viser:
- Reduksjon av tinnsegregering: 70–78% reduksjon i tinnoksid-klynger, noe som gir mer ensartede mekaniske egenskaper i hele støpegodset
- Total inklusjonsreduksjon: 8 ganger vs. ubehandlet, 3 ganger vs. kun roterende avgasning
- Strekkfasthetsuniformitet: Variasjon i flytegrense over støpegodset redusert fra ±40 MPa (roterende) til ±8 MPa (ultrasonisk)
Kavitasjonsfysikk: Hvordan ultralydbehandling fungerer på alle metaller
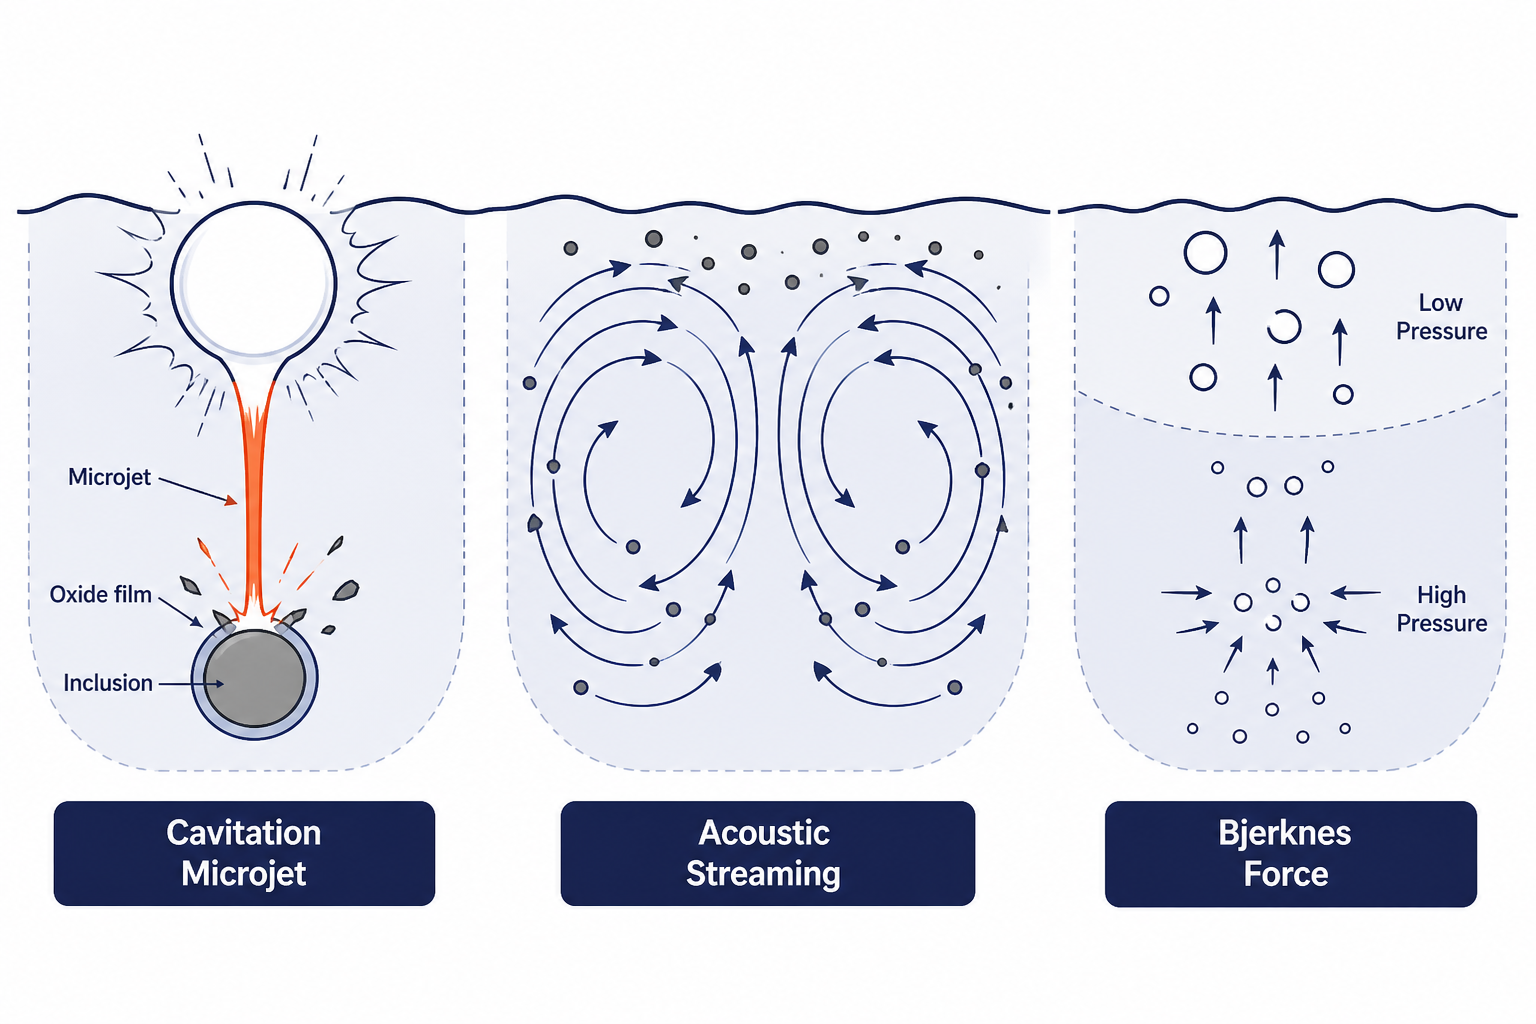
Den grunnleggende mekanismen er kavitasjonsboblekollaps. Når en keramisk sonotrode vibrerer ved 25 kHz, skaper den en spenningsbølge som overskrider strekkfastheten til det smeltede metallet ved boble-nukleasjonsstedet. Bobler dannes, kollapser og skaper sekundære fenomener som håndterer flere inklusjonstyper samtidig.
Tre komplementære mekanismer
1. Direkte kollaps-stråle fra bobler
Når en boble kollapser asymmetrisk (nær en overflate eller en annen boble), dannes en mikrostråle – en rettet væskestrøm med hastigheter over 100 m/s og lokale trykk over 1 000 bar. Disse strålene bryter beskyttende oksidfilmer rundt inneslutninger, og eksponerer dem for flotasjon.
2. Akustisk strømning
Det stasjonære akustiske trykkfeltet genererer strømningsmønstre – sirkulære strømmer i smelten som kontinuerlig fører oksidfilmer og inneslutninger mot smelteoverflaten. Strømningshastigheten skalerer med kvadratet av den akustiske amplituden, så systemer med høyere effekt genererer raskere og kraftigere transport av forurensninger utover.
3. Bjerknes-kraft og boblesammensmelting
Kavitasjonsbobler opplever en sekundær Bjerknes-kraft proporsjonal med boblestørrelse og akustisk trykk. Mindre bobler migrerer mot høyttrykksområder; større bobler migrerer mot lavtrykkssoner. Denne romlige sorteringen forbedrer flotasjonseffektiviteten – større bobler (lavere tetthet) når overflaten raskere, og bærer med seg fangede oksider.
Disse tre mekanismene opererer parallelt, noe som er grunnen til at ultralydbehandling fjerner alle inklusjonstyper samtidig – blyoksid, hydrogengass, oksygenbaserte oksider og tinnsegregering – i en enkelt 3-minutters passering. Roterende avgasning adresserer kun mekanisk blanding; den har ingen ekvivalent til akustisk strømning eller Bjerknes-kraftdrevet flotasjon.
Hvorfor Sialon Ceramics’ NIMA-system opererer over hele temperaturområdet
Den kritiske differensiatoren er sonotrodematerialet. Grafittrotorer fungerer i aluminiumsstøping (700–750°C), men svikter katastrofalt i sink (450°C termisk sykling induserer sprøhet) og kobber (>1,000°C forårsaker oksidativ nedbrytning). Titan- og niob-legeringer overlever de termiske ekstremene, men viser dårlig akustisk demping – de absorberer for mye vibrasjonsenergi som varme, noe som begrenser ultralydseffektiviteten.
Sialon-keramikk - silisiumaluminiumoksynitrid (Si₃Al₃O₃N₅) - inntar en unik posisjon:
- Elastisitetsmodul: >300 GPa, muliggjør effektiv energioverføring ved ultralydfrekvenser (vs. grafittens ~12 GPa, som demper vibrasjonen kraftig)
- Termisk ledningsevne: ~13 W/(m·K), noe som muliggjør rask avkjøling av sonotrodeoverflaten etter hver behandlingssyklus - kritisk for støperier som kjører påfølgende batcher
- Oksidasjonsmotstand: Stabil til 1,600°C i luft; ingen nedbrytning selv under gjentatt termisk sjokk fra 1,150°C smelte til romtemperatur herding
- Ikke-fuktende: Smeltede metaller fester seg ikke til sialon-overflaten, noe som forhindrer “frysing” av smelten på sonotroden - en katastrofal feilmodus for grafittbaserte systemer
- Mekanisk seighet: I motsetning til sprø grafitt, tåler sialon støt fra keramiske inneslutninger som er resuspendert i smelten uten å sprekke
Driftsvindu
NIMAs keramiske sonotroder muliggjør:
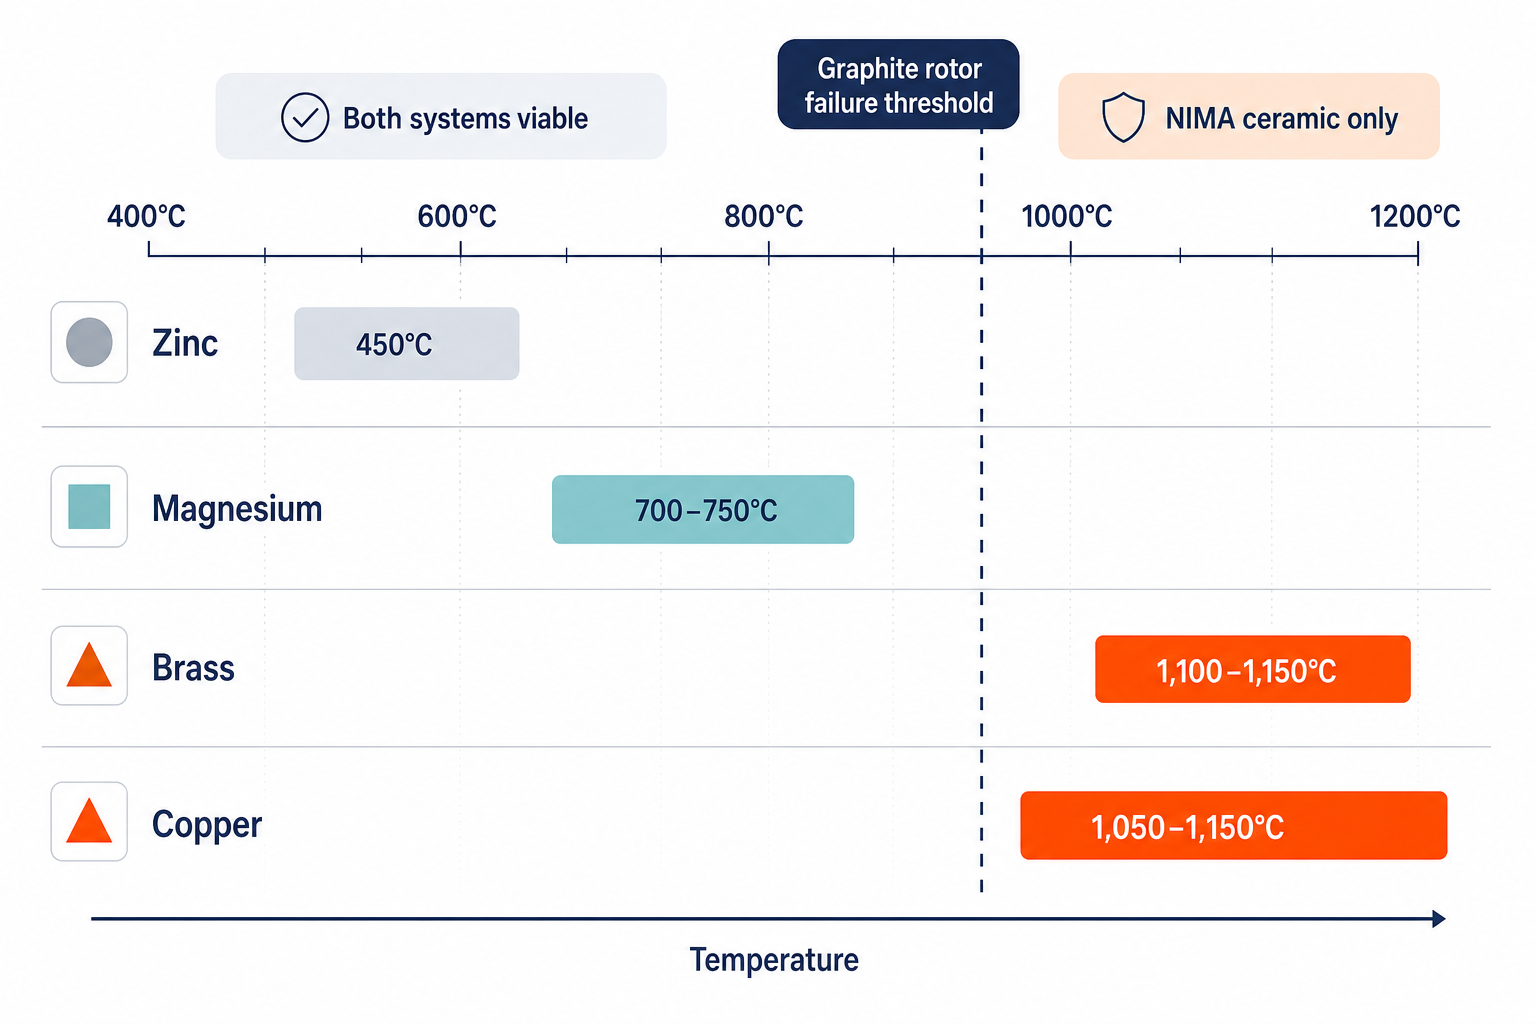
- Sinkbehandling ved 450°C: Drift godt under grafitt-skjørhetsgrensen; termisk sykling degraderer ikke sonotroden
- Magnesium ved 700–750°C: Lavere sonotrode-temperatur (
- Aluminium ved 700–750°C: Grunnlinjeytelse, identisk med grafitt, men med 100× lengre levetid
- Messing ved 1,100–1,150°C: Drift der grafitt fullstendig svikter; keramiske sonotroder forblir mekanisk solide etter >400 sykluser
- Kobber ved 1 050–1 150 °C: Eneste sonotrodemateriale som er i stand til dette regimet; muliggjør behandling som roterende avgasning ikke kan tilby.
Industriell validering og resultater
Fordelene med ultrasonisk smeltebehandling er ikke teoretiske. Publisert fagfellevurdert forskning (Springer International Journal of Metalcasting, 2026; Brunel University; CastMan industrielle rapporter, 2025) dokumenterer disse resultatene på tvers av flere metallsystemer:
| Metric | Ultrasonisk avgasning | Roterende avgassing | Forbedring |
|---|---|---|---|
| Behandlingstid | 3 min | 10+ min | 3,3× raskere |
| Avgasings-effektivitet | 20 % over roterende | Referanse | +20% |
| Reduksjon av oksidinneslutninger | 6 ganger vs. ubehandlet | 3 ganger vs. ubehandlet | 2× mer effektiv |
| Økning i flytegrense | +210 MPa | +180 MPa | +30 MPa (+1,7 %) |
| Maksimal strekkfasthet | +303 MPa | +288 MPa | +15 MPa (+0,5 %) |
| Forbedring av forlengelse | +6% | +3% | 2× duktilitetsforbedring |
| Dannelse av dross | 245 g/syklus | 1 300 g/syklus | 81% lavere |
| Inertgassforbruk | 0 | Nødvendig | 100% reduksjon |
| Sonotrode levetid | 250–400 sykluser | 2–3 sykluser (grafitt) | 100–200× lengre (keramisk) |
En enkelt plattform for behandling av ikke-jernholdig smelte
Ultrasonisk smeltebehandling for ikke-jernholdige metaller krever ikke en samling av spesialiserte verktøy. Sialon Ceramics har konstruert NIMA som et enkelt ultrasonisk system med utskiftbare keramiske sonotroder, i stand til å betjene:
- Støperidrift som behandler flere legeringer – Én generator, én kontrollenhet, sonotrode byttes mellom sink (450°C), magnesium (700°C) og messing (1,100°C) partier uten omkonfigurering av utstyr eller nedkjølingssykluser
- Støperier med kritiske batcher – Gjennomløpstiden reduseres med 67% (fra 10+ minutter til 3 minutter per batch), noe som muliggjør 3–4× kapasitet på eksisterende smeltekapasitet
- Kvalitetsdrevne produsenter – Samtidig avgasning + kornraffinering eliminerer behovet for separate kornraffineringskjemikalier, noe som reduserer prosesskompleksitet og kostnader
- Høytemperatur-spesiallegeringer – Produsenter av kobber, messing og bronse får tilgang til avgasningsteknologi som ikke fantes i det roterende domenet – bokstavelig talt det eneste avgasningsalternativet ved driftstemperaturer >1,000°C
Prøv Sialon Ceramics’ NIMA-system
Hvis støperiet ditt håndterer hydrogenporøsitet, blyinneslutninger eller oksidsegregering i sink-, magnesium-, kobber- eller messinglegeringer – og spesielt hvis du kjører roterende avgassingssystemer som sliter med å overleve støpetemperaturen din – representerer NIMA-systemet en trinnvis forbedring: raskere, renere, mer holdbart, og i stand til å operere der konvensjonelt avgassingsutstyr rett og slett brenner ut.
Sialon-keramikk’ ultralydsmeltebehandlingsplattform erstatter roterende avgassingsutstyr fullstendig, leverer 20% bedre avgassingseffektivitet med samtidig kornraffinering, og opererer pålitelig ved temperaturer fra 450°C (sink) til 1,100°C+ (kobber/messing). Lær hvordan andre ikke-jernholdige støperier har redusert syklustiden med to tredjedeler, redusert oksidinneslutninger 6 ganger, og eliminert inertgassforbruk.
Ofte stilte spørsmål
Kan ultralydavgasning erstatte vårt eksisterende roterende system i høytemperaturapplikasjoner?
Ja, spesielt over 950°C hvor grafittrotorer begynner å oksidere. Sialon keramiske sonotroder opererer pålitelig opp til 1,150°C+ uten nedbrytning, noe som gjør ultrasonisk til det eneste avgasningsalternativet for kobber- og messingstøping ved full temperatur. For metaller med lavere temperatur (sink, magnesium) tilbyr ultrasonisk 3.3× raskere behandlingstid og overlegen fjerning av inneslutninger - en målbar forbedring selv om roterende avgasning ikke svikter.
Hvor mye inert gass sparer vi faktisk med ultralydbehandling?
Ultrasonisk avgasning krever null inert gass (argon eller nitrogen). Et typisk støperi som kjører roterende systemer, forbruker 50–200 m³ argon per dag avhengig av støpevolum. Å bytte til NIMA eliminerer denne kostnaden fullstendig – typisk $8,000–15,000 per måned i materialbesparelser, pluss ingen håndtering eller lagringsinfrastruktur for trykksatte sylindere.
Fungerer ultralydbehandling for bronse eller andre tinnholdige legeringer?
Ja, og bronse er et av de sterkeste bruksområdene. Bronse’s tinnsegregering-der tinnoksider samler seg borte fra kobberoksider-er ekstremt vanskelig for enfrekvente roterende systemer å håndtere. NIMA’s multifrekvente kavitasjon målretter selektivt begge oksidtypene, og oppnår 70–78% reduksjon i tinnsegregering sammenlignet med roterende systemers manglende evne til å forhindre det fullstendig.
Hva er levetiden til en keramisk sonotrode?
Sialon-keramiske sonotroder varer vanligvis 250–400 støpesykluser før de krever utskifting – omtrent 2–4 måneder med kontinuerlig støperidrift for et travelt verksted. Dette er 100–200× lengre enn grafittrotorer i høytemperaturtjeneste, noe som gjør keramiske sonotroder kostnadseffektive til tross for høyere enhetskostnad på grunn av utskiftingsfrekvensen.
Hvordan vet jeg om ultrasonisk avgasning fungerer?
NIMA-systemene inkluderer sanntidsovervåking: akustisk tilbakemelding på effekt, visning av smeltetemperatur og logging av syklustelling. For kvalitetssikring måler redusert trykktesting (standard innen romfarts- og bilindustristøping) direkte hydrogenreduksjon – typisk 18–24 % forbedring sammenlignet med roterende avgasning på samme behandlingstid. Mekanisk testing (strekkfasthet, forlengelse) og metallografisk inspeksjon (inkluderingstetthet, kornstruktur) bekrefter fordelene over 2–3 støpesykluser.