
Descubra como os geradores NIMA da Sialon Ceramics superam os problemas de ondas estacionárias em sistemas ultrassônicos convencionais, permitindo o tratamento uniforme de grandes volumes de metal fundido em escala industrial.
8 de agosto de 2026 · 21 min de leitura
Resumo
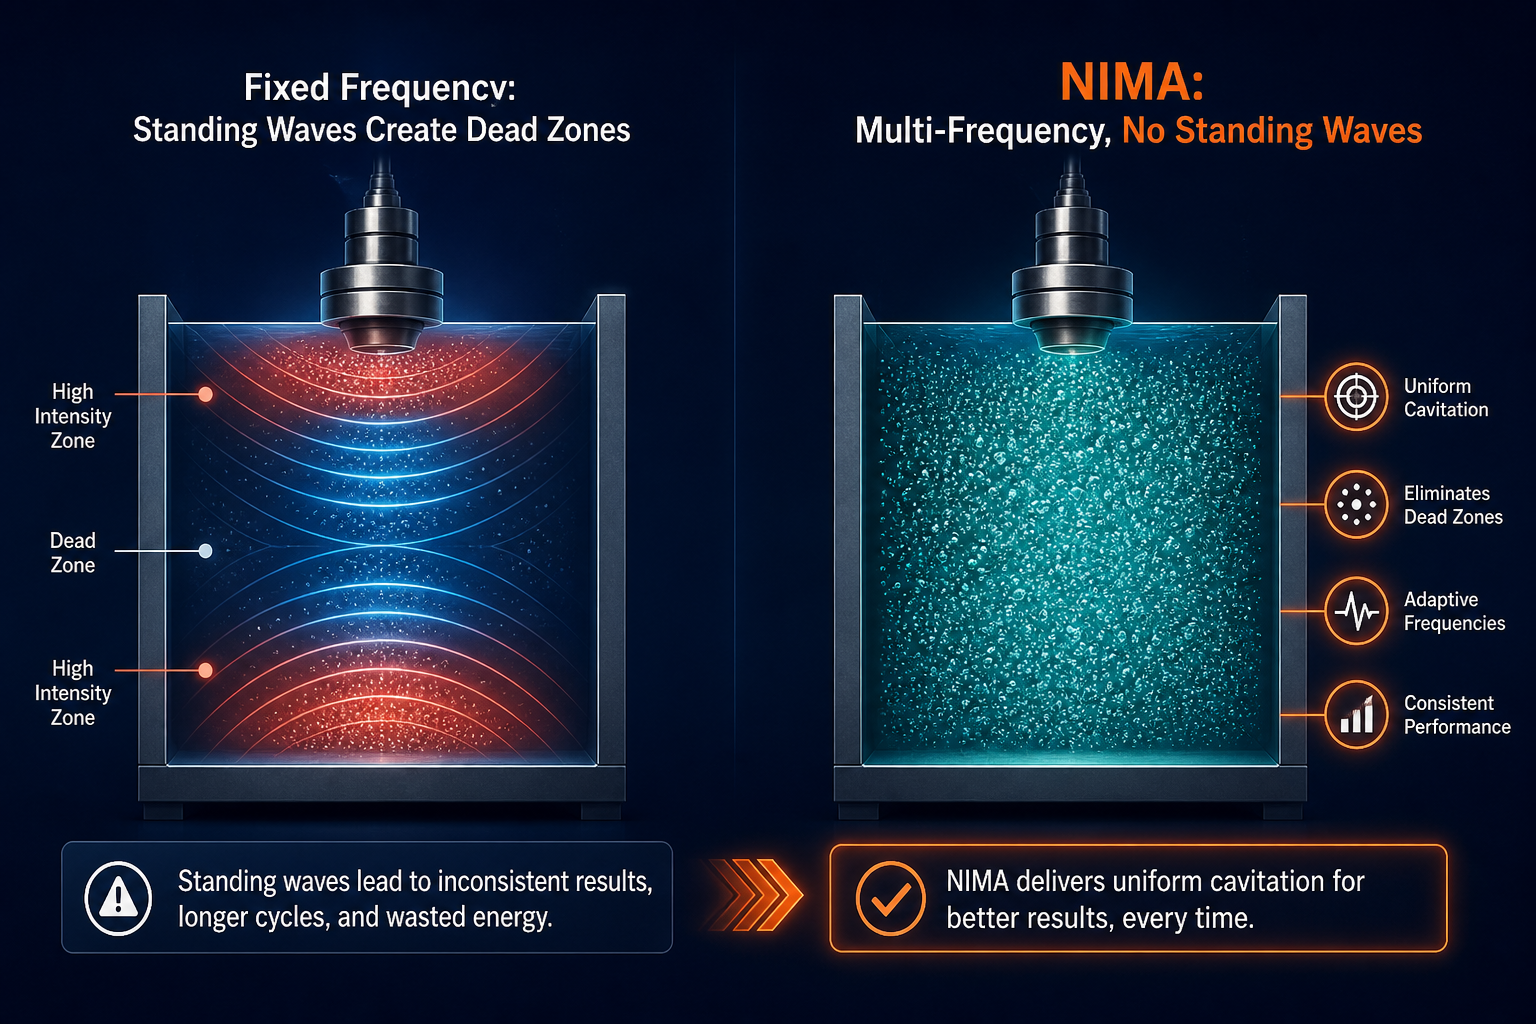
Os geradores ultrassônicos convencionais que operam a 20–40 kHz dependem de frequências fixas que criam padrões de ondas estacionárias em grandes volumes de metal fundido, deixando zonas mortas onde a cavitação falha. Os geradores NIMA da Sialon Ceramics, desenvolvidos em parceria com a Aktive Arc Ultrasonics, especialistas em engenharia de sistemas ultrassônicos de alta potência, resolvem isso por meio de duas décadas de desenvolvimento de software proprietário: uma arquitetura multifrequencial e adaptativa “sem ondas estacionárias” que elimina zonas mortas e mantém cavitação uniforme em todo o banho metálico. Combinado com os sonotrodos de cerâmica projetados da Sialon, que resistem ao choque térmico, previnem a molhabilidade do metal e mantêm a integridade estrutural a 1.800°C, o sistema NIMA é a única plataforma comprovada para tratar grandes volumes de metal fundido (400 kg+) de alumínio, magnésio, vidro e ligas ferrosas em escala industrial. O resultado: remoção de hidrogênio 20% mais rápida, redução de inclusões de óxido em 6 vezes, 81% menos escória e componentes finais mensuravelmente mais fortes e mais dúcteis.
Introdução: o problema das ondas estacionárias
Quando um metalurgista encontra pela primeira vez degaseificação ultrassônica ou refino de grão, o apelo é imediato: bolhas de cavitação removem gases dissolvidos do metal fundido muito mais rápido que os métodos tradicionais - em 3 minutos em vez de 10. Mas a realidade de escalar essa tecnologia para fundições de produção tem sido, por décadas, limitada por um problema de física que a maioria dos fornecedores de equipamentos ignora silenciosamente: ondas estacionárias.
Qualquer onda acústica em um espaço confinado—uma concha de vazamento, um vaso de desgaseificação, um banho de metal fundido—reflete nas fronteiras e interfere com a onda incidente. Quando a frequência e a geometria do vaso se alinham, formam-se nós de onda estacionária: regiões de intensidade acústica quase nula onde a cavitação simplesmente não’inicia, não importa quanta potência você aplique. Para sistemas de frequência fixa operando em frequências industriais convencionais (tipicamente 20–40 kHz), um banho de 200 kg ou 400 kg torna-se um mosaico de zonas ativas e zonas mortas. As zonas mortas não desgaseificam, não refinam o grão, não distribuem elementos de liga. Os operadores compensam executando ciclos mais longos, aceitando tratamento incompleto, ou aceitando que a técnica não’escala de forma limpa para seus tamanhos de banho.
Os geradores NIMA da Sialon Ceramics, projetados com a experiência da Aktive Arc Ultrasonics em design de sistemas ultrassônicos, eliminam essa limitação por meio de uma arquitetura proprietária de múltiplas frequências desenvolvida ao longo de 20 anos. Sem ondas estacionárias, não há zonas mortas—todo o volume de metal fundido, de ponta a ponta, passa por cavitação uniforme. Combinado com os sonotrodos cerâmicos projetados pela Sialon, que suportam temperaturas e pressões extremas do tratamento industrial de metal fundido, o resultado é o único sistema comprovado para tratar grandes volumes de metal fundido (até 400 kg e além) em velocidades de produção sem comprometimento. Isso importa não apenas para a produtividade, mas para a qualidade: cavitação uniforme significa desgaseificação uniforme, grão refinado e propriedades mecânicas previsíveis a jusante.
Vamos analisar como os sistemas convencionais funcionam, por que eles falham em escala e como a arquitetura da NIMA preenche essa lacuna.
Como Funcionam os Geradores Ultrassônicos NIMA: Os Fundamentos
Um gerador ultrassônico é, em sua essência, um transdutor: ele converte energia elétrica em vibração mecânica de alta frequência. Em aplicações de metal fundido, essa vibração é transmitida a um sonotrodo — um chifre cerâmico ou metálico — que acopla diretamente ao banho metálico. O sonotrodo oscila em frequências ultrassônicas (tipicamente 17–40 kHz na fundição de metais, escolhidas porque a iniciação da cavitação é confiável nessa faixa e o tamanho das bolhas de cavitação é ideal para a difusão de gases e a flotação de inclusões).
Cavitação: o motor da desgaseificação e do refino de grão
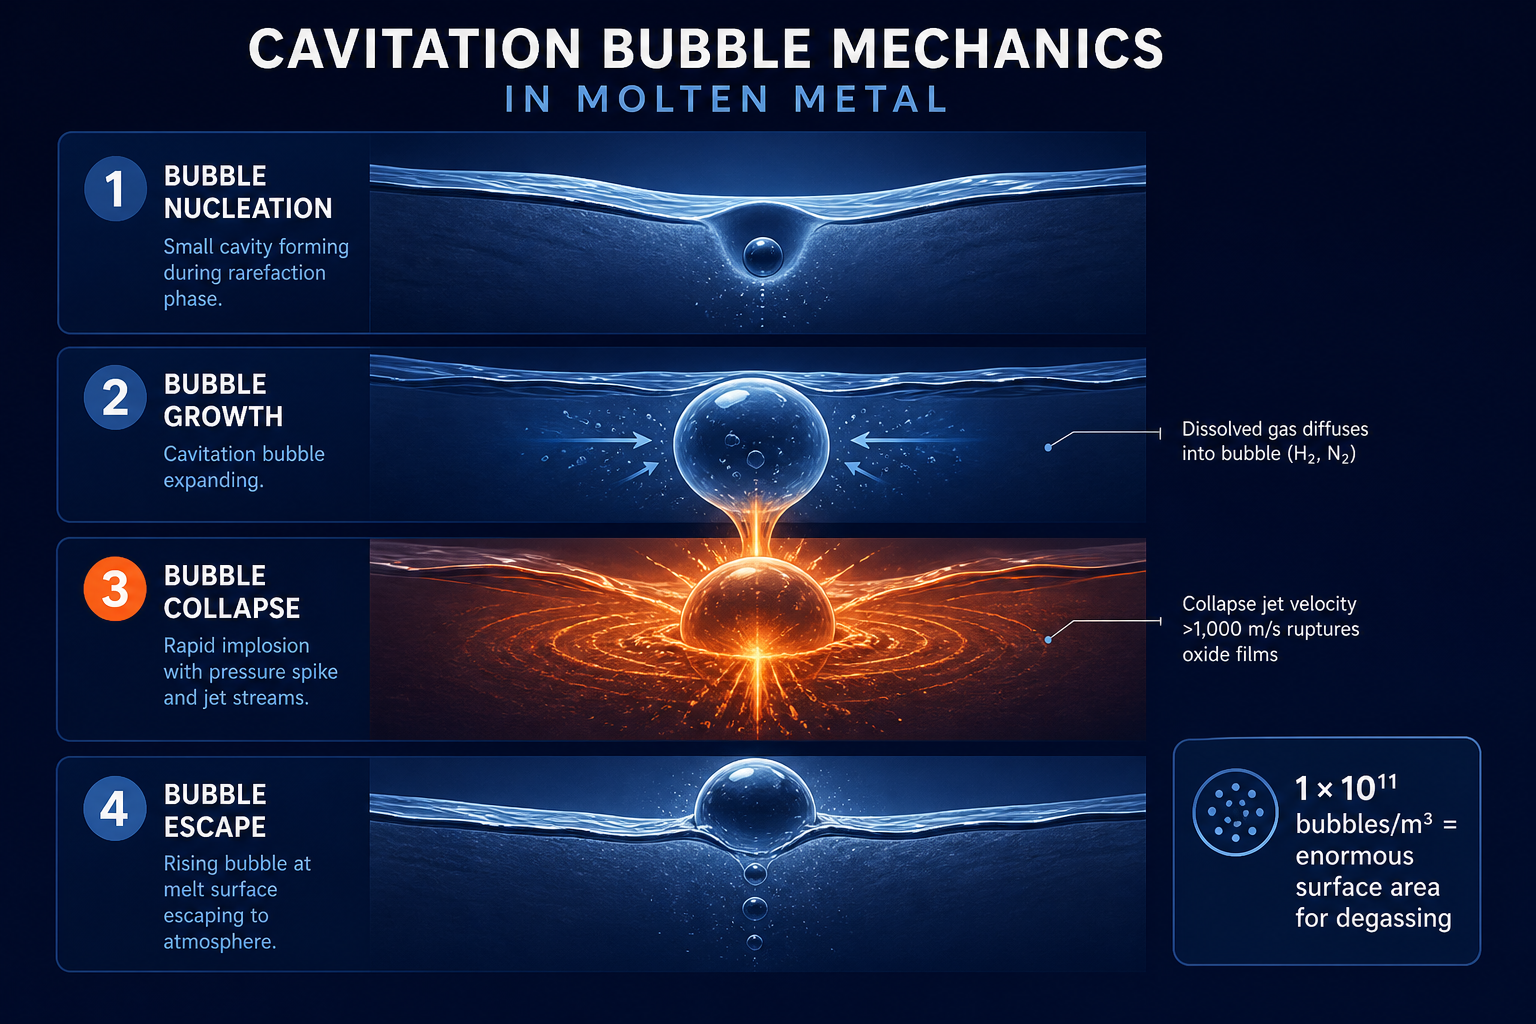
À medida que o sonotrodo vibra, ele cria ciclos alternados de compressão e rarefação (expansão) no metal fundido. Durante a rarefação, a pressão acústica pode cair abaixo da pressão de vapor do metal fundido, criando pequenas cavidades - bolhas de vapor e gás dissolvido. Essas bolhas são as verdadeiras trabalhadoras mecânicas:
- Para desgaseificação: O interior das bolhas fornece uma área de superfície enorme para que o hidrogênio e outros gases dissolvidos se difundam para fora do líquido. A densidade de bolhas de cavitação pode atingir 1 × 10¹¹ bolhas/m³, oferecendo uma área de superfície equivalente a milhões de litros de interface exposta. O hidrogênio dissolvido encontra o caminho de menor energia e migra para essas bolhas, que então sobem e escapam na superfície do metal fundido.
- Para refinamento de grão: Bolhas em colapso liberam energia tremenda - aquecimento localizado, ondas de choque e jatos de alta velocidade - que interrompem a formação de dendritas e desencadeiam nucleação heterogênea. O resultado é uma estrutura de grão mais fina e mais equiaxial (uniforme em todas as direções), o que reduz trincas a quente, porosidade de contração e segregação durante a fundição.
- Para ligas: O fluxo acústico gerado pelo sonotrodo oscilante cria circulação de fluido em massa. Essa mistura garante que os elementos de liga (silício, cobre, magnésio, etc.) se distribuam uniformemente no fundido, em vez de se assentarem ou formarem camadas de segregação.
A força de Bjerknes - a força de radiação acústica que atua sobre as bolhas - impede que pequenas bolhas se coalesçam em bolhas maiores e ineficazes. Com frequência e amplitude ideais, o processo de cavitação torna-se autossustentável e eficiente.
Projeto do sonotrodo: a interface entre energia e metal
O sonotrodo é tudo. É o ponto de acoplamento onde a vibração elétrica encontra o metal fundido, frequentemente a temperaturas superiores a 700°C. O material deve:
- Resistir ao choque térmico (variações de temperatura durante imersão e remoção)
- Não molhar o metal fundido (o metal não deve aderir à superfície, o que danificaria o sonotrodo na remoção)
- Manter alto módulo de Young (para que as vibrações se acoplem eficientemente em vez de se dissiparem como calor)
- Resistir à erosão dos jatos de colapso de cavitação (que podem exceder 1.000 m/s no colapso das bolhas)
O grafite era historicamente o padrão, mas é frágil e propenso à oxidação em alta temperatura. A Sialon Ceramics desenvolveu formulações cerâmicas proprietárias especificamente para superar essas limitações — mais sobre isso na próxima seção.
Por que geradores convencionais de alta frequência têm dificuldade com grandes volumes de metal fundido
É aqui que os sistemas de frequência fixa encontram o limite.
Ondas estacionárias e zonas mortas
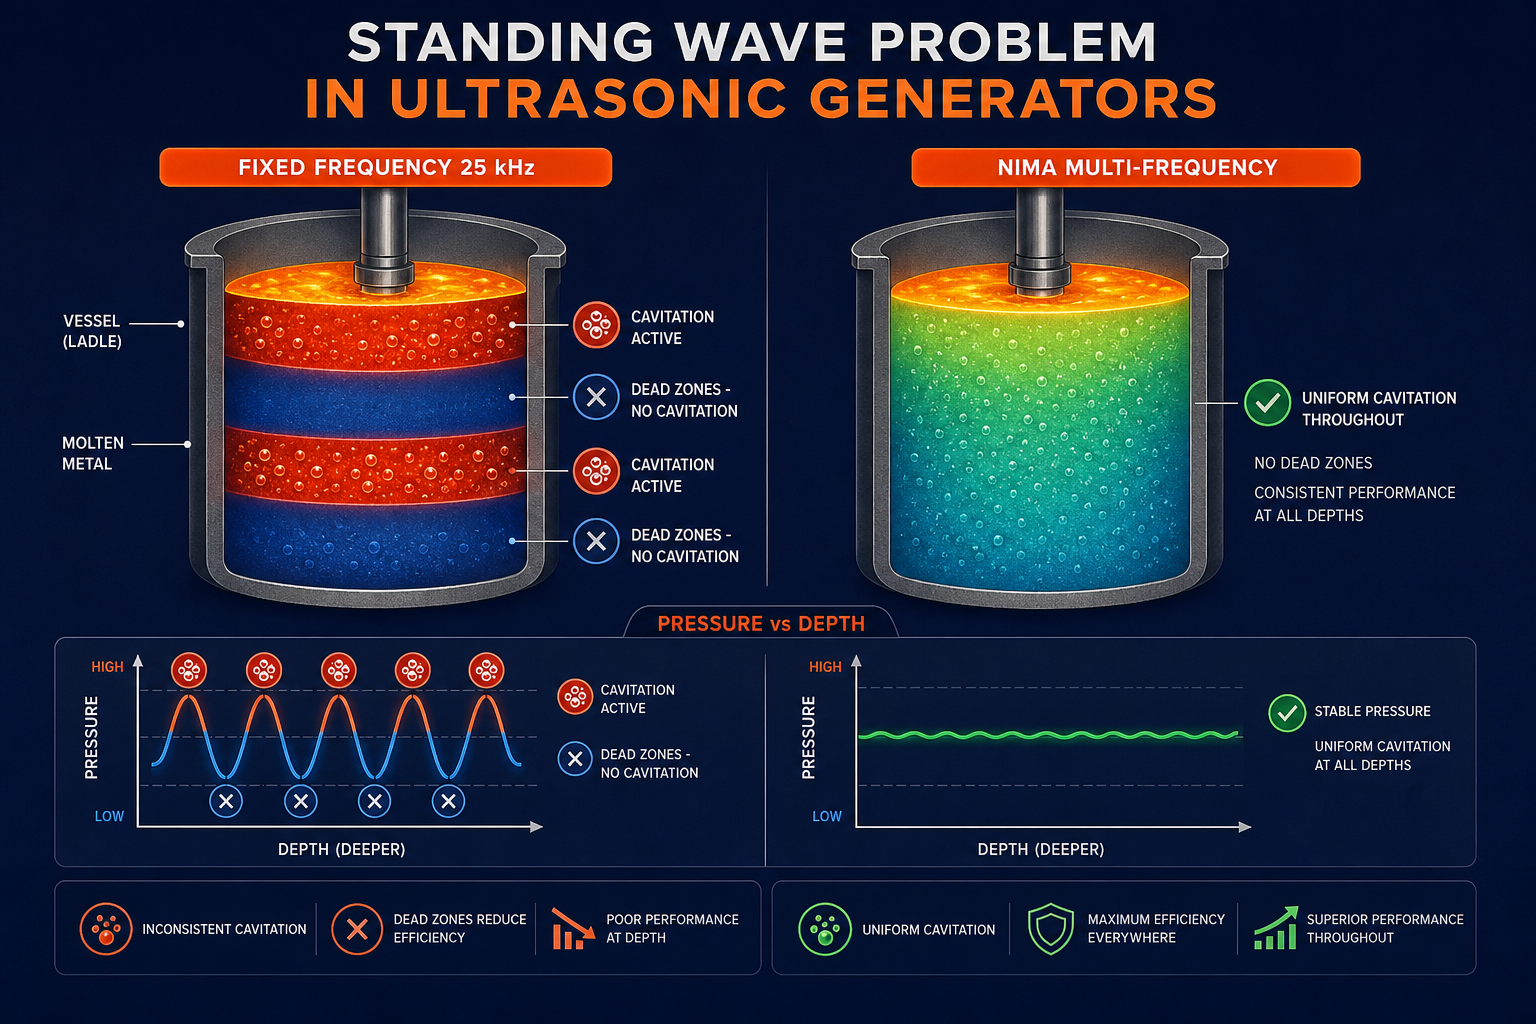
Uma onda ultrassônica de 25 kHz propagando-se através de alumínio fundido tem um comprimento de onda de aproximadamente 200 mm (derivado da velocidade do som ~5.000 m/s ÷ 25 kHz). Em um recipiente contendo 400 kg de metal fundido, esse comprimento de onda torna-se um critério de ressonância: se a dimensão do recipiente ao longo do eixo acústico for um múltiplo de meios comprimentos de onda, ondas estacionárias se formam. Antinodos de compressão (picos de pressão) e nodos (mínimos de pressão) criam um padrão de tabuleiro de xadrez de alta e baixa intensidade acústica.
O problema: nós são zonas mortas. A cavitação requer amplitude de pressão acústica acima do limiar de cavitação (~0,1 MPa para alumínio fundido em temperaturas típicas). Nos nós, a amplitude de pressão se aproxima de zero. Não importa quanta potência total o gerador forneça, as zonas mortas permanecem inativas.
Na escala de 400 kg - uma massa fundida de aproximadamente 1,2 m³ em volume - uma única frequência quase sempre cria zonas mortas que cobrem 20–40% do volume do recipiente. Os operadores observam:
- Degaseificação incompleta: O hidrogênio permanece no metal fundido porque algumas regiões nunca passaram por cavitação. Porosidade em estágio tardio aparece em peças fundidas das “zonas silenciosas.”
- Grão não refinado em zonas segregadas: O efeito de refino de grão é localizado nas regiões ativas; outras zonas revertem para crescimento grosseiro, colunar, enfraquecendo as propriedades mecânicas.
- A segregação de liga persiste: Zonas mortas impedem o fluxo acústico em certas regiões, permitindo que elementos de liga pesados se estratifiquem.
Profundidade de penetração limitada
Mesmo em zonas de cavitação ativas, altas frequências (40 kHz e acima) são absorvidas rapidamente pelo metal fundido. A atenuação aumenta com o quadrado da frequência, então a potência se dissipa em calor em vez de conduzir a cavitação profundamente no banho metálico. Um sistema de 40 kHz pode criar cavitação vigorosa nos 100–150 mm externos do banho, mas deixar o núcleo apenas levemente tratado. Grandes lingotes ou seções espessas acabam com gradientes nas propriedades mecânicas: camadas externas bem refinadas, núcleos grosseiros.
Erosão e manutenção do sonotrodo
Sistemas de alta frequência (40 kHz e acima) com alta amplitude conduzem o colapso da cavitação a velocidades extremas. Embora isso crie a cavitação local mais intensa, o sonotrodo paga o preço. As taxas de erosão aumentam, especialmente com sonotrodos de grafite, que oxidam e se desprendem em temperatura. O tempo de inatividade do equipamento para substituição do sonotrodo reduz as janelas de produção. O custo total de propriedade - capital + manutenção - aumenta acentuadamente.
O fallback de desgaseificação rotativa
Diante dessas restrições, muitas fundições recorrem à desgaseificação rotativa: um rotor de grafite ou cerâmica girando no fundo da panela, com nitrogênio ou argônio borbulhado. Os sistemas rotativos contornam as ondas estacionárias (funcionam por agitação de bolhas, não por frequência acústica), mas sacrificam velocidade e impacto ambiental. Eles exigem gás inerte — um custo consumível recorrente e uma preocupação ambiental. Os ciclos de tratamento levam mais de 10 minutos para a mesma remoção de hidrogênio que o ultrassônico alcança em 3 minutos.
O problema da onda estacionária é a razão pela qual os geradores ultrassônicos foram rotulados como “ferramentas de laboratório” ou “marginais para produção” - não porque a física está errada, mas porque projetos fixos de frequência única não escalam de forma limpa para grandes fundidos industriais.
Como os Geradores Ultrassônicos NIMA Eliminam Ondas Estacionárias
A Sialon Ceramics, em parceria com a Aktive Arc Ultrasonics para integração de sistemas, resolveu o problema das ondas estacionárias através de duas décadas de desenvolvimento de software proprietário. Sua inovação: em vez de uma única frequência fixa, os geradores NIMA varrem ou combinam múltiplas frequências em tempo real, evitando adaptativamente as ressonâncias de ondas estacionárias.
A abordagem multifrequencial
O gerador NIMA opera em uma frequência base (25 kHz na maioria das configurações industriais), mas modula ou varre continuamente a frequência real em ±10–15%, variando a frequência centenas de vezes por segundo. Essa modulação, controlada por algoritmos proprietários, garante que o campo acústico nunca se estabilize em um padrão de onda estacionária. Quando uma frequência se aproxima de uma condição de ressonância, o gerador se afasta. O resultado: todo o volume do metal fundido experimenta intensidade acústica consistente. Zonas mortas são eliminadas.
Neste ponto de operação - base de 25 kHz com modulação adaptativa - o gerador mantém:
- Iniciação ideal de cavitação (o limiar de cavitação é mais baixo na faixa de 20–25 kHz)
- Profundidade de penetração eficiente (frequências mais baixas penetram mais profundamente do que alternativas de 40 kHz)
- Erosão gerenciável (frequência mais baixa = menor velocidade do jato de colapso = maior vida útil do sonotrodo)
- Sem zonas mortas espaciais (a varredura de frequência elimina ressonâncias)
Software proprietário: a vantagem de 20 anos
Os algoritmos que controlam essa modulação de frequência são a propriedade intelectual central da Sialon Ceramics. Eles levam em conta:
- Geometria do vaso (o software detecta ou se adapta a diferentes tamanhos e formatos de panelas)
- Temperatura do metal fundido (as propriedades acústicas do metal fundido mudam com a temperatura; o software compensa)
- Composição da liga (taxas de difusão de hidrogênio, limiar de cavitação e atenuação acústica variam com a liga)
- Profundidade de imersão do sonotrodo (o campo acústico muda à medida que o sonotrodo é imerso mais profundamente ou puxado para trás)
Um loop de controle adaptativo monitora o feedback de potência acústica em tempo real e ajusta finamente a frequência, a amplitude e o ciclo de trabalho para manter condições ideais de cavitação em todo o volume do fundido. Este nível de controle não é trivial - requer décadas de dados de campo, conhecimento metalúrgico e refinamento iterativo. A Sialon investiu exatamente nisso.
Capacidade de 1.800°C: Temperatura como Restrição de Projeto
As temperaturas industriais de metal fundido variam:
- Ligas de alumínio: 700–750°C
- Ligas de magnésio: 650–700°C
- Ligas ferrosas (aço, ferro): 1.550–1.650°C
- Vidro especial: 1.400–1.800°C
Uma sonotrodo deve funcionar de forma confiável em toda essa faixa. A 1.800°C, a maioria dos materiais perde integridade estrutural. O grafite oxida catastroficamente. As cerâmicas tradicionais sofrem choque térmico. As cerâmicas de engenharia da Sialon — formulações proprietárias desenvolvidas especificamente para esta aplicação — mantêm o módulo de Young, a condutividade térmica e a resistência à erosão até 1.800°C, mesmo em ciclos térmicos rápidos.
É por isso que o próprio nome da empresa sinaliza a vantagem do material: as cerâmicas Sialon (oxinitreto de silício-alumínio) são uma das poucas famílias de materiais que funcionam de forma confiável neste regime térmico. A combinação do controle de frequência adaptativo da NIMA mais as cerâmicas de alta temperatura da Sialon cria um sistema sem limitações térmicas. Você pode tratar um fundido de vidro especial em temperatura total sem se preocupar com falha do sonotrodo ou instabilidade de frequência.
Geradores Ultrassônicos NIMA e Sonotrodos Cerâmicos de Sialon
A combinação do gerador NIMA + sonotrodo cerâmico de Sialon é o único sistema comprovado em escala industrial (400 kg+) para tratar grandes volumes de metal fundido de forma uniforme e repetível.
Por que essa combinação é única
- Hardware e software juntos: O controle de frequência do gerador é ajustado especificamente para trabalhar com as propriedades cerâmicas da Sialon. Um sonotrodo de Sialon possui impedância acústica, expansão térmica e amortecimento precisamente caracterizados. Os algoritmos NIMA compensam essas propriedades do material para maximizar a eficiência de cavitação. Combinar a eletrônica NIMA com um sonotrodo de terceiros (ou vice-versa) degrada o desempenho porque o ajuste do software é perdido.
- Estabilidade térmica em temperaturas extremas: A Sialon mantém as propriedades mecânicas onde outras cerâmicas ou grafite falham. Isso permite o tratamento de fundidos de vidro e ferrosos—aplicações que destruiriam sonotrodos alternativos.
- Resistência à erosão comprovada em testes de campo: A formulação cerâmica proprietária da Sialon resiste à erosão por cavitação por muito mais tempo que o grafite. Implantações industriais relatam vida útil 3–5x maior, o que se traduz em menores custos de manutenção e qualidade de tratamento mais consistente ao longo do tempo.
- Escala demonstrada: O teste de 400 kg em uma liga Al-9Si-3Cu-1.3Fe-documentado em pesquisa revisada por pares publicada em 2026-provou cavitação e tratamento uniformes em todo o volume de metal fundido. Concorrentes afirmam capacidade; a Sialon tem dados publicados.
Arquitetura do sistema: 1–5 kW, arrefecido a ar ou água
O gerador NIMA é compacto:
- Entrada elétrica: 1–5 kW, configurável para diferentes volumes de tratamento e tempos de ciclo
- Resfriamento: Transdutores piezoelétricos resfriados a ar ou a água, dependendo do ciclo de trabalho e da infraestrutura da instalação
- Frequência: base de 25 kHz com modulação proprietária
- Controle de amplitude: Ajustável de forma independente, permitindo que os operadores ajustem a intensidade de cavitação necessária para sua liga específica e objetivo de tratamento
A modularidade significa que uma fundição pode começar com um sistema de 1 kW para testes de processo em fundidos menores (50–100 kg) e, em seguida, escalar para 5 kW (ou vários sistemas em paralelo) para volumes de produção, sem substituir o software ou retreinar os operadores. A arquitetura NIMA escala de forma limpa.
Geradores Ultrassônicos NIMA: Dados de Desempenho: a prova
A comparação em escala industrial fornece números concretos. Em um estudo revisado por pares de 2022 publicado pela CastMan, pesquisadores testaram um sistema NIMA contra a desgaseificação rotativa convencional (impelidor rotativo com injeção de nitrogênio) em um banho de liga Al-9Si-3Cu-1.3Fe de 400 kg usado para componentes automotivos fundidos sob alta pressão.
Eficiência de desgaseificação
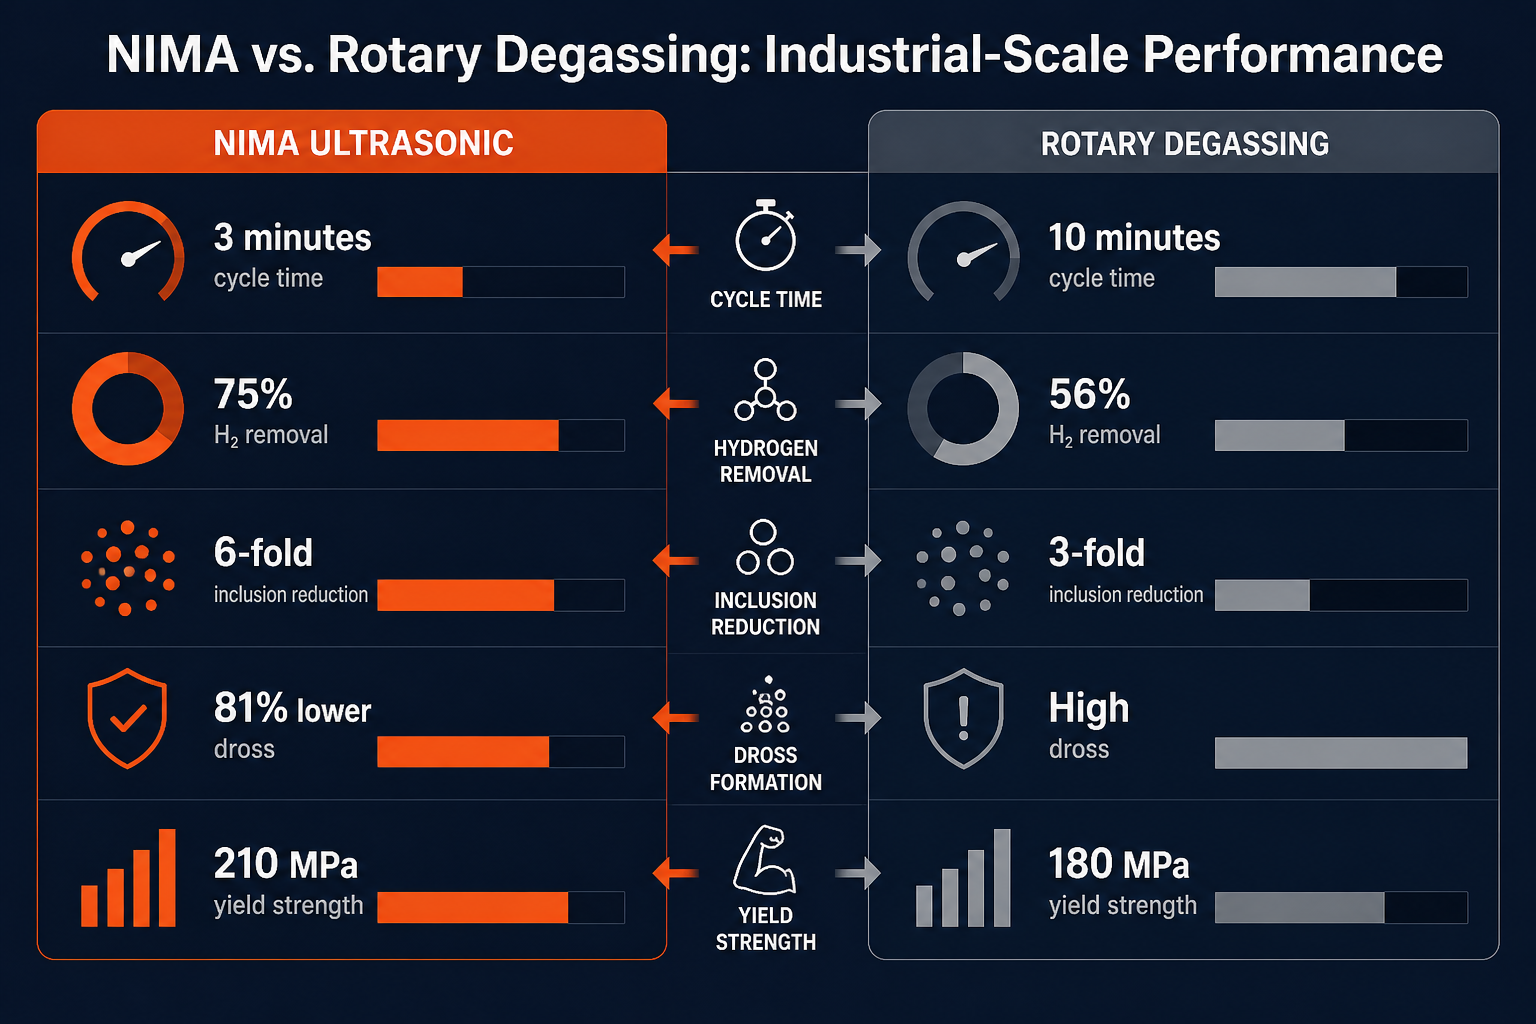
NIMA Ultrassônico: 75% de remoção de hidrogênio em 3 minutos (índice de densidade: 10,3% → 2,6%)
Rotativo + Nitrogênio: 56% de remoção de hidrogênio em 10 minutos (índice de densidade: 10,5% → 4,6%)
Vantagem: Remoção de hidrogênio 20% mais rápida, concluída em um terço do tempo de ciclo. Esse ganho de eficiência é atribuído à densidade de bolhas de cavitação de 1 × 10¹¹ m⁻³ e ao tratamento acústico uniforme em todo o volume do banho.
Redução de inclusões de óxido
NIMA Ultrassônico: redução de 6 vezes em comparação com metal fundido não tratado; redução de 2 vezes em comparação com metal fundido tratado por desgaseificação rotativa
Rotativo + Nitrogênio: redução de 3 vezes em relação ao metal não tratado
Mecanismo: Bolhas de cavitação em colapso geram jatos (>1.000 m/s) que rompem filmes de óxido protetores nas superfícies das inclusões, promovendo a adesão às bolhas ascendentes. A vantagem de 6 vezes vem da cavitação sustentada em todo o volume do banho—sem zonas mortas significa que cada inclusão é exposta aos jatos.
Formação de borra (indicador de recontaminação por hidrogênio)
NIMA Ultrassônico: 245 gramas de escória por ciclo
Rotativo + Nitrogênio: 1.300 gramas de escória por ciclo
Redução: 81% menos escória. Por que isso importa: a escória — uma mistura de óxidos metálicos e hidrogênio absorvido — atua como um reservatório de hidrogênio. Ela adsorve hidrogênio por ligação molecular em temperatura elevada. Menos escória = menos oportunidade de recontaminação após o degassing, mantendo o estado degasado por mais tempo.
Ganhos de propriedades mecânicas
Componentes fundidos de banhos tratados com NIMA mostraram melhorias mensuráveis:
| Propriedade | NIMA Ultrassônico | Rotativo + Nitrogênio | Melhoria |
|---|---|---|---|
| Limite de Escoamento (YS) | 210 MPa | 180 MPa | +17% |
| Resistência à Tração Final (UTS) | 303 MPa | 288 MPa | +5% |
| Alongamento | 6% | 3% | +100% |
Esses ganhos refletem tanto um metal mais limpo (menos inclusões, menor porosidade) quanto uma estrutura de grão refinada (grãos equiaxiais em vez de colunares), ambos benefícios da cavitação ultrassônica uniforme.
Microestrutura: refino visível
A microscopia óptica e eletrônica de varredura de componentes fundidos mostrou tamanho de partícula intermetálica significativamente reduzido e distribuição de grãos mais fina e uniforme nas amostras tratadas com NIMA. A microestrutura refinada se traduz diretamente em tenacidade e resistência à fadiga, críticas para componentes automotivos e aeroespaciais.
Aplicações industriais: além do alumínio
Embora o alumínio seja a aplicação principal, a faixa de temperatura da NIMA (até 1.800°C) e a arquitetura sem ondas estacionárias permitem o tratamento de uma gama mais ampla de metais e vidro:
Ligas de magnésio
O magnésio é mais reativo que o alumínio e mais suscetível à absorção de hidrogênio. Os ciclos de desgaseificação devem ser mais rápidos (para minimizar a exposição à oxidação) e completos (para prevenir porosidade em estágio tardio). Os ciclos de 3 minutos da NIMA’s e o tratamento uniforme são ideais. O refino de grão melhora a resistência à fluência, importante para aplicações de magnésio em alta temperatura na indústria aeroespacial.
Fundidos de vidro
O vidro industrial (soda-cal, borossilicato, vidros especiais) sofre com inclusões de bolhas que dispersam a luz, enfraquecem o produto final e causam defeitos ópticos. A cavitação ultrassônica dispersa gases aprisionados, melhorando a transparência e a integridade estrutural. A 1.400–1.800°C, apenas o sonotrodo de Sialon sobrevive a ciclos térmicos repetidos.
Ligas ferrosas (aço, ferro fundido)
As fundições de aço historicamente dependiam de desgaseificação rotativa ou tratamento a vácuo porque a tecnologia ultrassônica era considerada inadequada para temperaturas extremas. A capacidade de 1.800°C da NIMA muda essa equação. Os ciclos de desgaseificação podem ser comprimidos, o refino de grão pode ser aplicado a peças fundidas de formato quase final (reduzindo a usinagem) e a distribuição de liga melhora a homogeneidade.
Zinco, latão, bronze, cobre
Estes banhos de metais não ferrosos beneficiam da mesma física: desgaseificação por cavitação, refinação de grão e liga. A potência modular da NIMA’s (1–5 kW) escala estas aplicações sem sobreengenharia.
Por que os Geradores Ultrassônicos Convencionais Ficam Aquém
Para fechar o loop: por que a indústria ainda vende sistemas de 40 kHz de frequência fixa quando a física claramente favorece a abordagem da NIMA’s?
- Custo de P&D mais baixo: Um gerador de frequência fixa é mais simples de projetar-escolha uma frequência, construa o transdutor, venda-o. Os algoritmos adaptativos da NIMA’s exigiram duas décadas de desenvolvimento e testes de campo.
- Inércia de marketing: A narrativa “frequência mais alta = melhor cavitação” persistiu por décadas, mesmo que os dados mostrem que é a variabilidade de frequência e o tratamento de volume total que mais importam.
- Dependência do fornecedor: Os concorrentes vinculam seus sistemas a designs proprietários de sonotrodos ou equipamentos de terceiros, dificultando a comparação em condições justas para os clientes.
- Problema de onda estacionária não universalmente reconhecido: Muitos fornecedores de equipamentos não discutem publicamente ondas estacionárias, deixando os clientes inconscientes da perda de eficiência em aplicações de grandes massas fundidas.
Um sistema de 40 kHz em um banho de 100 kg em uma panela pequena pode superar alternativas de frequência mais baixa - daí a reputação persistente. Mas na escala de 400 kg, em uma fundição de produção, os sistemas de frequência fixa perdem decisivamente para os projetos adaptativos de múltiplas frequências.
Diferenciação competitiva: por que a NIMA se destaca
A combinação de fatores—software adaptativo de múltiplas frequências, capacidade cerâmica de 1.800°C, escala comprovada de 400 kg+, 20 anos de dados de campo—torna a NIMA o único sistema qualificado para tratamento em escala industrial de grandes volumes de metal fundido em toda a faixa de temperatura e ligas.
Existem concorrentes:
- Sistemas de alta frequência (40–60 kHz) de OEMs de equipamentos lutam com ondas estacionárias e profundidade de penetração em grandes escalas.
- Desgaseificação rotativa sistemas contornam completamente a física acústica, mas sacrificam velocidade, exigem gás inerte e não alcançam refinamento de grão.
- Desgaseificação a vácuo remove gases, mas é lenta, cara em grandes volumes e não proporciona benefício de refino de grão.
A NIMA combina velocidade (ciclos de 3 minutos), benefício ambiental (sem gás inerte), vantagem de qualidade (refino de grão + remoção de inclusões) e prova de escala (400 kg+ documentados). O concorrente mais próximo—os sistemas ultrassônicos de alta frequência da Hielscher—se destacam em trabalhos de laboratório e pequena escala, mas não publicaram dados comparativos na escala ou faixa de temperatura da NIMA.
Implementação: da fundição ao processo
Para engenheiros de processo e gerentes de compras que avaliam sistemas NIMA:
- Redução do tempo de ciclo: Espere ciclos de desgaseificação 65% mais curtos (10 minutos → 3 minutos), resultando em maior produtividade e menor energia por unidade tratada.
- Ganhos de qualidade: Melhorias mensuráveis na resistência à tração, alongamento e vida em fadiga porque a qualidade do metal fundido é consistentemente maior e a estrutura de grão é uniformemente refinada.
- Custo de escória e ambiental: redução de 81% na geração de escória e zero consumo de gás inerte - as economias de custo se acumulam nos orçamentos de descarte de resíduos e de gás.
- Escalabilidade: Seja o seu processo com testes piloto de 50 kg ou execuções de produção de 400 kg, a arquitetura de potência modular da NIMA’s (1–5 kW) acomoda a faixa sem redesenho do sistema.
- Manutenção: Os sonotrodos de Sialon duram 3–5x mais que grafite ou outras cerâmicas, reduzindo o tempo de inatividade e os custos de substituição ao longo da vida útil do equipamento.
Experimente a Sialon Ceramics
Se a sua fundição está atualmente a utilizar desgaseificação rotativa, tratamento a vácuo ou ultrassom de frequência fixa em grandes volumes, um teste lado a lado com a NIMA pode quantificar os ganhos. O protocolo típico de teste: tratar dois lotes de fusão idênticos (um com o seu método atual, um com a NIMA), medir o teor de hidrogénio através de ALSCAN ou equivalente, recolher dados de propriedades mecânicas e comparar os tempos de ciclo. A maioria das fundições vê os ganhos de eficiência e qualidade na primeira semana.
A Sialon Ceramics oferece webinars gratuitos sobre degasagem ultrassônica e refino de grão em metais fundidos e vidro, com sessão de perguntas e respostas adaptada à sua liga e aplicação específicas. Para testes em grande volume ou implementação em produção, a equipe pode especificar a configuração NIMA adequada (nível de potência, resfriamento, geometria da sonotrodo) para o seu processo.
O problema das ondas estacionárias — a perda de eficiência que restringiu a tecnologia ultrassônica em fundições industriais por décadas — está resolvido. A NIMA está pronta para escala.
Frequently Asked Questions
Como a abordagem multifrequencial da NIMA difere de simplesmente operar em uma frequência mais baixa?
Apenas uma frequência mais baixa (por exemplo, 17 kHz) reduz as ondas estacionárias, mas também reduz a intensidade da cavitação e aumenta a coalescência de bolhas. O avanço é a modulação adaptativa: A NIMA mantém a intensidade ideal de cavitação (base de 25 kHz) enquanto varia a frequência em tempo real para evitar ressonâncias de ondas estacionárias. Isso proporciona tanto tratamento uniforme quanto cavitação eficiente — algo que uma frequência fixa mais baixa não consegue alcançar.
O equipamento de fundição existente pode ser adaptado com geradores NIMA?
Os geradores NIMA são projetados para integrar com equipamentos padrão de panela ou vaso. O principal requisito é um suporte de montagem para o sonotrodo e conexão elétrica aos sistemas de energia e controle. A viabilidade da adaptação depende da sua configuração atual, mas a maioria das operações pode ser atualizada sem substituir a infraestrutura da panela. A equipe da Sialon pode avaliar durante uma visita ao local.
Por que o material do sonotrodo é tão importante?
O sonotrodo é a interface direta entre o gerador e o metal fundido. A 1.800°C e sob erosão por cavitação, apenas certas cerâmicas sobrevivem a ciclos térmicos repetidos. O grafite oxida; as cerâmicas padrão sofrem choque térmico. A formulação cerâmica proprietária da Sialon mantém a integridade estrutural e a eficiência de acoplamento acústico, o que se traduz diretamente em qualidade de tratamento consistente e maior vida útil do equipamento.
Como sei se as ondas estacionárias estão afetando meu sistema ultrassônico atual?
Os sinais incluem: remoção incompleta de hidrogênio apesar de longos tempos de ciclo, propriedades mecânicas variáveis em lingotes fundidos (zonas externas bem tratadas, zonas centrais fracas), incapacidade de tratar em volume total sem estender drasticamente os ciclos. Um teste com NIMA no seu tamanho padrão de fusão esclarecerá se as ondas estacionárias são o fator limitante.
Qual é o custo total de propriedade (CapEx + OpEx) em comparação com a degasagem rotativa?
Os sistemas NIMA variam de €100k a €400k, dependendo da configuração de potência e refrigeração. Os sistemas rotativos são mais baratos inicialmente (~€50k–€150k), mas incorrem em custos contínuos de gás inerte e substituição mais frequente de sonotrodo/rotor. A maioria das fundições vê o retorno do investimento em 12–24 meses, graças à redução do consumo de gás, ciclos mais curtos e menor manutenção.