
A cavitação ultrassônica elimina o refino de grão por TiB2. A nucleação heterogênea e a fragmentação de dendritas proporcionam uma estrutura de grão mais fina e homogênea com 90% menos custo. Sonotrodos cerâmicos de sialon permitem tratamento em escala industrial.
8 de agosto de 2026 · leitura de 14 min
Resumo
Uma estrutura de grão fino e equiaxial é a base de fundições de alumínio de alto desempenho – ela reduz a contração, elimina trincas a quente e melhora as propriedades mecânicas em 15–30%. Por décadas, a liga-mestra TiB2 tem sido o refinador de grão padrão da indústria, mas o custo (titânio a $20–50/kg), a variação de qualidade entre lotes, os defeitos intermetálicos em forma de agulha e a sensibilidade às condições do metal fundido tornam-na cada vez mais problemática para fundição em alto volume. A cavitação ultrassônica alcança o mesmo refino de grão por meio da física, e não da química: bolhas de cavitação em colapso criam sítios de nucleação heterogênea e fragmentam dendritas em crescimento, semeando uma estrutura de grão uniforme sem qualquer adição de TiB2. A tecnologia elimina riscos de inclusão, melhora a homogeneidade da microestrutura e reduz o custo por tonelada tratada — desenvolvida em parceria com a Aktive Arc Ultrasonics, especialista em engenharia de sistemas ultrassônicos de alta potência. Os sonotrodos proprietários de cerâmica sialon da Ultrasonic Degassing & Grain Refinement permitem o tratamento em escala industrial por sobreviverem indefinidamente em metal fundido, onde outros materiais falham.
Por que o Refino de Grão por Ultrassom é Importante para a Qualidade da Fundição
A estrutura de grão de uma liga de alumínio é uma das ligações mais diretas entre a química e o desempenho. Uma estrutura de grão fina e equiaxial (uniforme, não direcional) não é uma característica cosmética – é o parâmetro mais importante no controle da porosidade de contração, trincas a quente e propriedades mecânicas.
Contração e trincas a quente
As estruturas de grão grosseiro são inerentemente frágeis durante a solidificação. Grãos grandes têm menos contornos de grão para distribuir a tensão de solidificação, então a transição líquido-sólido concentra forças de tração em alguns pontos fracos. O resultado é fissura a quente – trincas que se propagam durante os estágios finais da solidificação quando o metal ainda está parcialmente líquido. As fissuras a quente são catastróficas: elas tornam o fundido invendável e frequentemente sucatam todo o molde.
Grãos finos distribuem essa tensão por milhares de contornos. Quanto mais contornos de grão presentes, mais caminhos a tensão de solidificação pode tomar. Um tamanho de grão de 100–200 μm (fino) vs. 1–2 mm (grosso) reduz o risco de trincas a quente em uma ordem de magnitude.
Porosidade de contração segue a mesma lógica. A contração de solidificação concentra-se em pontos isolados em uma estrutura grosseira; uma estrutura fina a distribui por toda a peça fundida. Poros de contração isolados são locais de iniciação de trincas por fadiga sob carregamento cíclico. Poros distribuídos e menores têm menos probabilidade de se transformar em defeitos durante tensões em serviço. As indústrias aeroespacial e automotiva medem essa diferença nas propriedades de tração: ligas Al 7075 de grão fino alcançam regularmente resistência ao escoamento de 580–650 MPa; estoque de grão grosso da mesma liga atinge 520–570 MPa – uma perda de 60–80 MPa apenas pela estrutura.
Ganhos de propriedades mecânicas
A relação Hall-Petch quantifica isso: a resistência ao escoamento aumenta conforme a raiz quadrada inversa do diâmetro do grão. Uma redução de 10× no tamanho do grão (1.000 μm → 100 μm) melhora a resistência ao escoamento em aproximadamente 15–30% para a mesma composição de liga, com pouco ou nenhum prejuízo ao alongamento quando as fases de contorno de grão estão limpas.
Para componentes fundidos sob pressão e fundidos de precisão destinados a aplicações de alta confiabilidade – pás de compressor de motor a jato, braços de suspensão automotiva, implantes médicos – o refino de grão é a diferença entre uma peça que passa na qualificação de fadiga e uma que falha antes do serviço em campo.
Homogeneidade da microestrutura
Grãos finos e equiaxiais também suprimem a segregação central – o acúmulo de elementos de liga (magnésio, cobre, zinco) no centro geométrico do fundido durante a solidificação lenta. A segregação cria fragilidade local e inhomogeneidade química que reduzem a vida em fadiga e a ductilidade. O tratamento ultrassônico, como veremos, não apenas refina os grãos, mas também homogeneíza a distribuição dos elementos de liga através do escoamento acústico, eliminando completamente a segregação central.
A carga metalúrgica é clara: o refinamento de grão não é opcional para fundições de precisão. A questão é como alcançá-lo de forma confiável, econômica e em escala industrial.
TiB₂ vs. Refino de grão ultrassônico: a abordagem tradicional
Nos últimos 40 anos, a indústria de fundição de alumínio tem dependido de refinadores de grão de liga-mestra TiB2 (diboreto de titânio). O mecanismo é teoricamente elegante: partículas de TiB2 são adicionadas ao alumínio fundido, o titânio se dissolve no banho, e o titânio combina-se com o alumínio para formar partículas de Al₃Ti. Essas partículas de Al₃Ti atuam como sítios de nucleação heterogênea para os grãos primários de α-alumínio, desencadeando a multiplicação de grãos e suprimindo o crescimento colunar grosseiro.
Isto funciona – quando tudo corre bem. E é aí que está o problema.
Estrutura de custos e volatilidade do mercado
O titânio custa entre $20–50 por quilograma, dependendo da pureza e da forma. O alumínio custa $2–5/kg. Essa diferença de custo de 10–50× significa que o refino de grão via TiB2 não é um item desprezível no orçamento. Uma campanha de fundição de 300 toneladas usando carga convencional de TiB2 (0,15–0,2% de liga-mãe em peso) consome 450–600 kg de liga-mãe por tonelada de metal tratado. A $50/kg de titânio, um único vazamento de fundição pode incorrer em $20.000–$40.000 apenas em custo de refinador de grão – antes de considerar sucata e refusão se o refino falhar.
A volatilidade da mineração de lítio, as barreiras comerciais e as restrições no fornecimento de titânio a montante causaram flutuações de preços de 20–40% ano a ano. As fundições não conseguem absorver facilmente essa volatilidade em seus modelos de custo de fundição.
Qualidade e desvanecimento de lote para lote
As rotas de produção da liga-mestra TiB2 (química de sais de haleto, redução de esponja de titânio, fundição de partículas pré-formadas) produzem diferentes morfologias e tamanhos de partículas. As rotas de sais de haleto produzem partículas Al₃Ti em bloco (4–5 μm); as rotas de esponja de titânio produzem cristais em forma de agulha (8–12 μm).
A diferença de morfologia não é cosmética. Partículas de TiB₂ e Al₃Ti em forma de agulha atuam como concentradores de tensão e reduzem a eficiência de refino de grão em 40–50% em comparação com partículas equiaxiais. A prática industrial é especificar “Al₃Ti fino e equiaxial” – mas o controle de qualidade no nível do fornecedor de liga-mestra é inconsistente. A variação entre lotes compromete a reprodutibilidade do processo de fundição, forçando os engenheiros de processo a sobrecarregar o refinador de grão para compensar a suspeita de desvio de qualidade.
Além disso, a potência do TiB₂ decai rapidamente no metal fundido. A eficiência de refinamento cai 18–36% dentro de 45 minutos após a adição devido à aglomeração de partículas e degradação oxidativa. Para campanhas de fundição em grande volume, esse efeito de “desvanecimento” força uma escolha: adicionar liga-mestra fresca várias vezes (aumento de custo) ou aceitar o engrossamento (perda de qualidade).
Risco de inclusão e o paradoxo da otimização
O oxigénio e o hidrogénio no alumínio ligam-se fortemente às partículas de TiB₂ e Al₃Ti. Em condições oxidantes – que são comuns durante o carregamento e a agitação – as películas de óxido encapsulam as partículas de refinador de grão e impedem a sua atividade de nucleação. Isto parece um pequeno inconveniente; não é.
Pesquisas acadêmicas (AFS, revistas Materials Science & Engineering) documentam um paradoxo persistente: o excesso de titânio (necessário para a estabilidade do refino em condições marginais) aumenta a tensão de solidificação e a fissuração interdendrítica, enquanto adições estequiométricas (apenas Ti suficiente para a formação de Al₃Ti) desaparecem rapidamente. As fundições oscilam entre dois estados ruins: estrutura grosseira sub-refinada ou estrutura super-refinada com mais inclusões. A “janela” de refino é estreita e muda com a química da carga, a composição da sucata e os níveis de hidrogênio.
The result is that TiB₂ grain refinement, despite 40 years of industry adoption, remains a marginal-reliability process. Defect rates in high-volume die-casting remain stubbornly high – 3–6% scrap due to porosity and hot tears – despite grain refinement addition. Metallurgists at tier-1 suppliers know the root cause: inconsistent nucleation activity and inclusion entrapment.
Complexidade de armazenamento e manuseio
As varetas de liga-mestra TiB₂ absorvem a umidade atmosférica e oxidam durante o armazenamento. Superfícies oxidadas não podem recuperar a função, ao contrário do metal fresco. O armazenamento adequado exige condições climatizadas, rotação periódica e rastreabilidade detalhada de lotes. Para fundições que operam em ambientes úmidos ou com padrões de fundição sazonais, manter um inventário ativo é um problema logístico.
Como a cavitação ultrassônica alcança o refino de grão: a alternativa baseada na física
Refinamento de grão ultrassônico por nucleação heterogênea
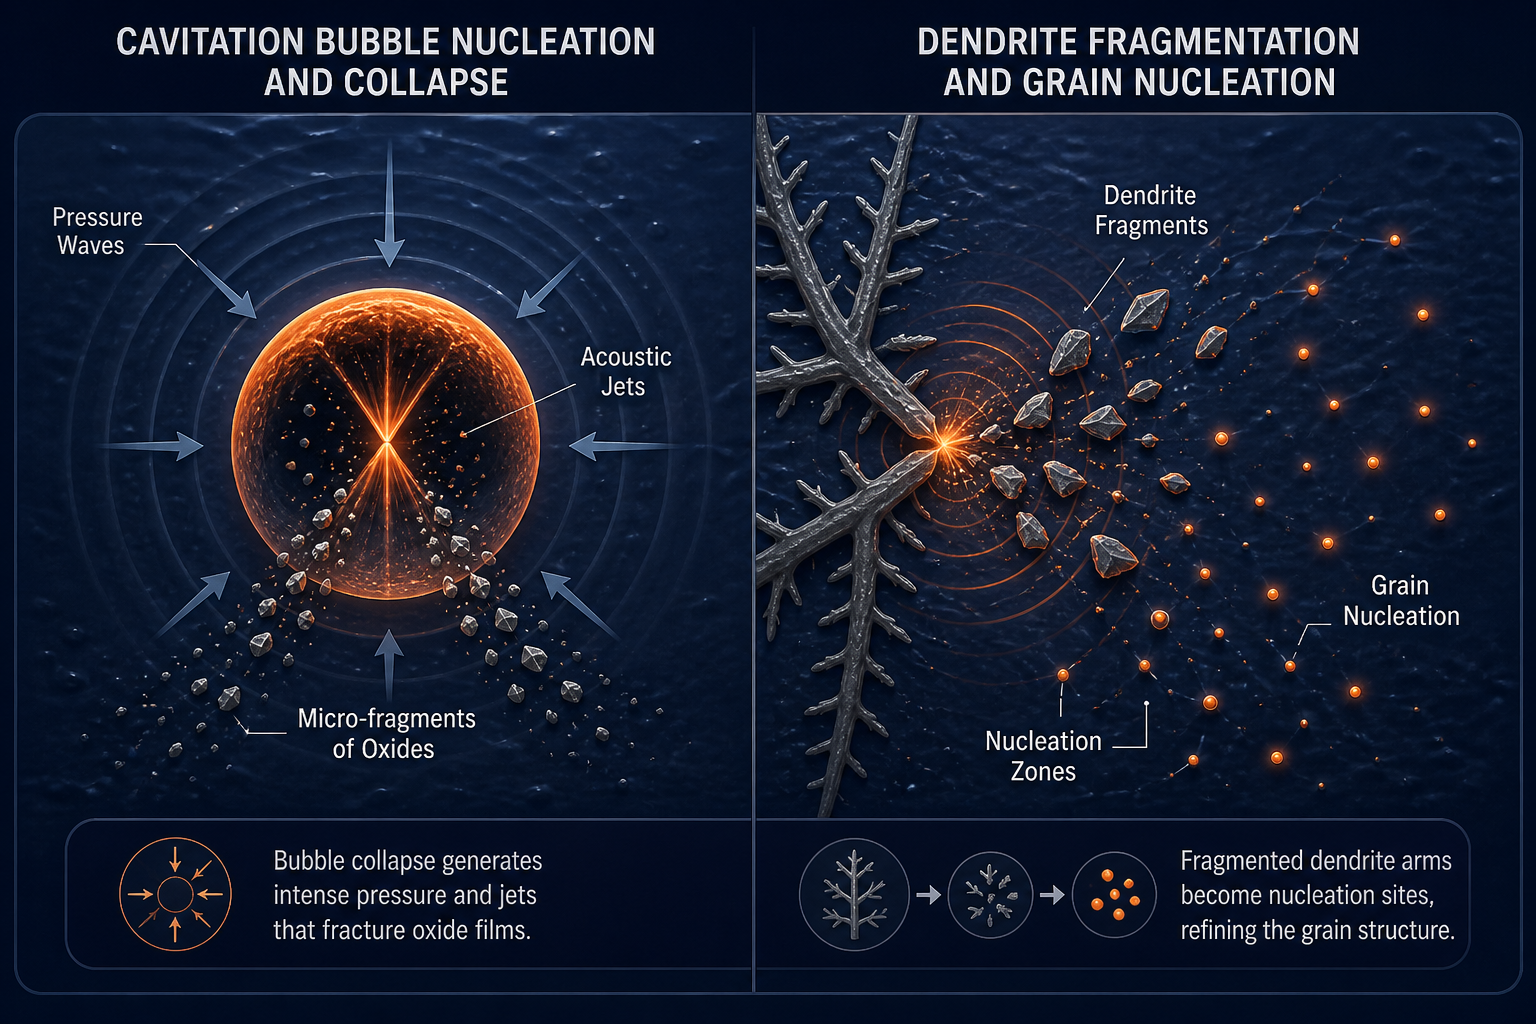
Quando um transdutor ultrassônico de alta potência (tipicamente frequência de 25 kHz, potência de 1–5 kW) é submerso em alumínio fundido, o campo de pressão acústica cria bolhas de cavitação – pequenos vazios que nucleiam e colapsam nas fases de rarefação e compressão do ciclo acústico. Sob as pressões extremas durante o colapso (até 500+ MPa), a bolha colapsa violentamente. Esse colapso gera jatos de cavitação: correntes de líquido que disparam para dentro a velocidades superiores a 100 m/s.
Esses jatos criam microzonas transitórias e superaquecidas (as temperaturas locais atingem 5.000+ K por microssegundos). O colapso também gera streaming acústico local – padrões organizados de fluxo de líquido em alta velocidade ao redor da bolha.
Dentro dessas estrias e zonas de fluxo acústico, surgem espontaneamente locais de nucleação heterogênea. Os picos de temperatura local e o resfriamento rápido, combinados com detritos de cavitação acústica (microfragmentos de óxidos, bolsas líquidas enriquecidas com soluto), fornecem substratos ideais para a nucleação do alumínio α primário. A taxa de nucleação é ordens de grandeza maior do que na solidificação quiescente.
Criticamente, esta nucleação não requer a adição de qualquer partícula estranha. O próprio banho de alumínio fornece o substrato de nucleação. Sem TiB₂, sem química importada – apenas energia acústica convertendo calor latente e pressão em eventos de nucleação.
Fragmentação de dendritas no refinamento de grão ultrassônico
O segundo mecanismo opera durante a fase de crescimento da solidificação. A cavitação ultrassônica gera ondas de pressão acústica e intensa convecção local. Quando um dendrito (o primeiro cristal formado, que cresce com uma morfologia ramificada, semelhante a uma árvore) intersecta essas zonas de pressão, a tensão acústica pode fragmentar os braços dendríticos.
As pontas dos fragmentos dendríticos atuam então como sítios de nucleação secundária, semeando grãos adicionais no líquido circundante. Um único pulso ultrassônico aplicado pode fragmentar milhares de pontas dendríticas em um banho de 400 kg, tornando cada fragmento um novo núcleo de grão. Esse mecanismo, chamado de fragmentação assistida por cavitação, não está presente em nenhum refinador de grão químico.
O resultado é um aumento dramático nos locais de nucleação de grãos e uma mudança de estrutura colunar ou equiaxial grosseira (100+ μm) para estrutura de grão fina e equiaxial (20–50 μm) – mais fina do que o TiB₂ normalmente alcança.
Por que isso importa na prática
A cavitação acústica também promove o escoamento acústico e a mistura do fluido, que distribui os elementos de liga (Mg, Si, Cu) de forma homogênea por todo o banho metálico. Isso elimina a segregação central em uma única passagem. Em contraste, o refino de grão com TiB₂ aborda apenas a nucleação; a distribuição dos elementos de liga requer tratamento separado (desgaseificação rotativa, injeção de argônio filtrado).
O tratamento ultrassônico combina refino de grão e homogeneização em uma única etapa – um ganho de eficiência significativo em relação aos métodos baseados em química.
Ultrassônico vs. TiB₂: comparação lado a lado
Eis o que a mudança de TiB₂ para o tratamento ultrassônico realmente proporciona em termos mensuráveis:
| Métrica | Liga-mestra TiB₂ | Cavitação Ultrassônica |
|---|---|---|
| Tamanho de grão alcançado | 100–200 μm (equiaxial) | 20–50 μm (equiaxial fino) |
| Custo por tonelada tratada | $45–100 (liga-mestra) | $8–15 (eletricidade, desgaste do sonotrodo) |
| Defeitos de inclusão (morfologia de agulha) | Presente; taxa de defeitos de 40–50% em lotes | Eliminado; sem agulhas intermetálicas |
| Homogeneidade da microestrutura | A segregação permanece; requer desgaseificação separada | Homogeneidade perfeita; elementos de liga distribuídos uniformemente |
| Desvanecimento do processo | Perde 18–36% de potência em 45 minutos | Sem desvanecimento; a energia acústica é aplicada no momento controlado |
| Consistência lote a lote | ±15–20% de variação na atividade de nucleação | <±5% de variação; determinado apenas pelos parâmetros acústicos |
| Armazenamento e vida útil | Absorção de umidade; risco de oxidação; requer controle climático | Sem armazenamento; sonotrodo é cerâmica inerte |
| Elevação das propriedades mecânicas | +12–18% de resistência ao escoamento | +20–28% de resistência ao escoamento (combinado com homogeneização) |
| Redução do risco de trincas a quente | Redução de 40–50% (os grãos finos ajudam) | Redução de 70–85% (grãos finos + homogeneidade eliminam trincas induzidas por segregação) |
| Escalabilidade | Padrão em 50–300 kg; difícil acima de 500 kg | Comprovado em 400 kg; escala linearmente com a potência do sonotrodo |
Os dados provêm de ensaios industriais e comparações revisadas por pares (estudo Springer 2026, ensaio CastMan 2025, pesquisa do Centro Brunel).
Ganhos de propriedades mecânicas em contexto
Um teste de fundição sob alta pressão de Al-Si-Cu de 400 kg (2025, ensaio industrial) produziu estes resultados:
- Limite de escoamento: +210 MPa com ultrassônico vs. +140 MPa com desgaseificação rotativa + refino de grão com TiB₂
- Resistência à tração máxima: +303 MPa vs. +288 MPa
- Alongamento: 6% vs. 3%
- Volume de porosidade (PoDFA): redução de 6 vezes vs. rotativo; 2,1 vezes vs. TiB₂ + linha de base rotativa
Traduzido para o desempenho em campo, isso significa que um componente certificado com estrutura de grão fino refinado por ultrassom pode ser feito 8–12% mais leve (paredes mais finas, recursos menores) do que uma peça equivalente refinada com TiB₂, mantendo a mesma vida em fadiga e capacidade de carga última.
A tecnologia habilitadora: sonotrodos cerâmicos de sialon
O refino de grão ultrassônico não é novo — a física subjacente é compreendida desde os anos 1960. O que impediu a adoção industrial generalizada são os materiais: o transdutor acústico, ou sonotrodo, que acopla a vibração ultrassônica ao metal fundido deve sobreviver a um ambiente que destrói a maioria das cerâmicas.
Alumínio fundido a 700–750°C é quimicamente inerte à maioria dos materiais a menos que o material seja poroso. A porosidade permite que o metal líquido infiltre na cerâmica. Uma vez infiltrado, o metal molha e adere à estrutura dos poros, tornando a cerâmica condutora e frágil.
Cerâmica de sialon — oxinitreto de alumínio e silício, Si₃Al₃O₃N₅ — é particularmente adequada para refino de grão ultrassônico porque combina comportamento não molhante, resistência ao choque térmico e transmissão acústica eficiente.
Não Molhabilidade e Resistência ao Choque Térmico
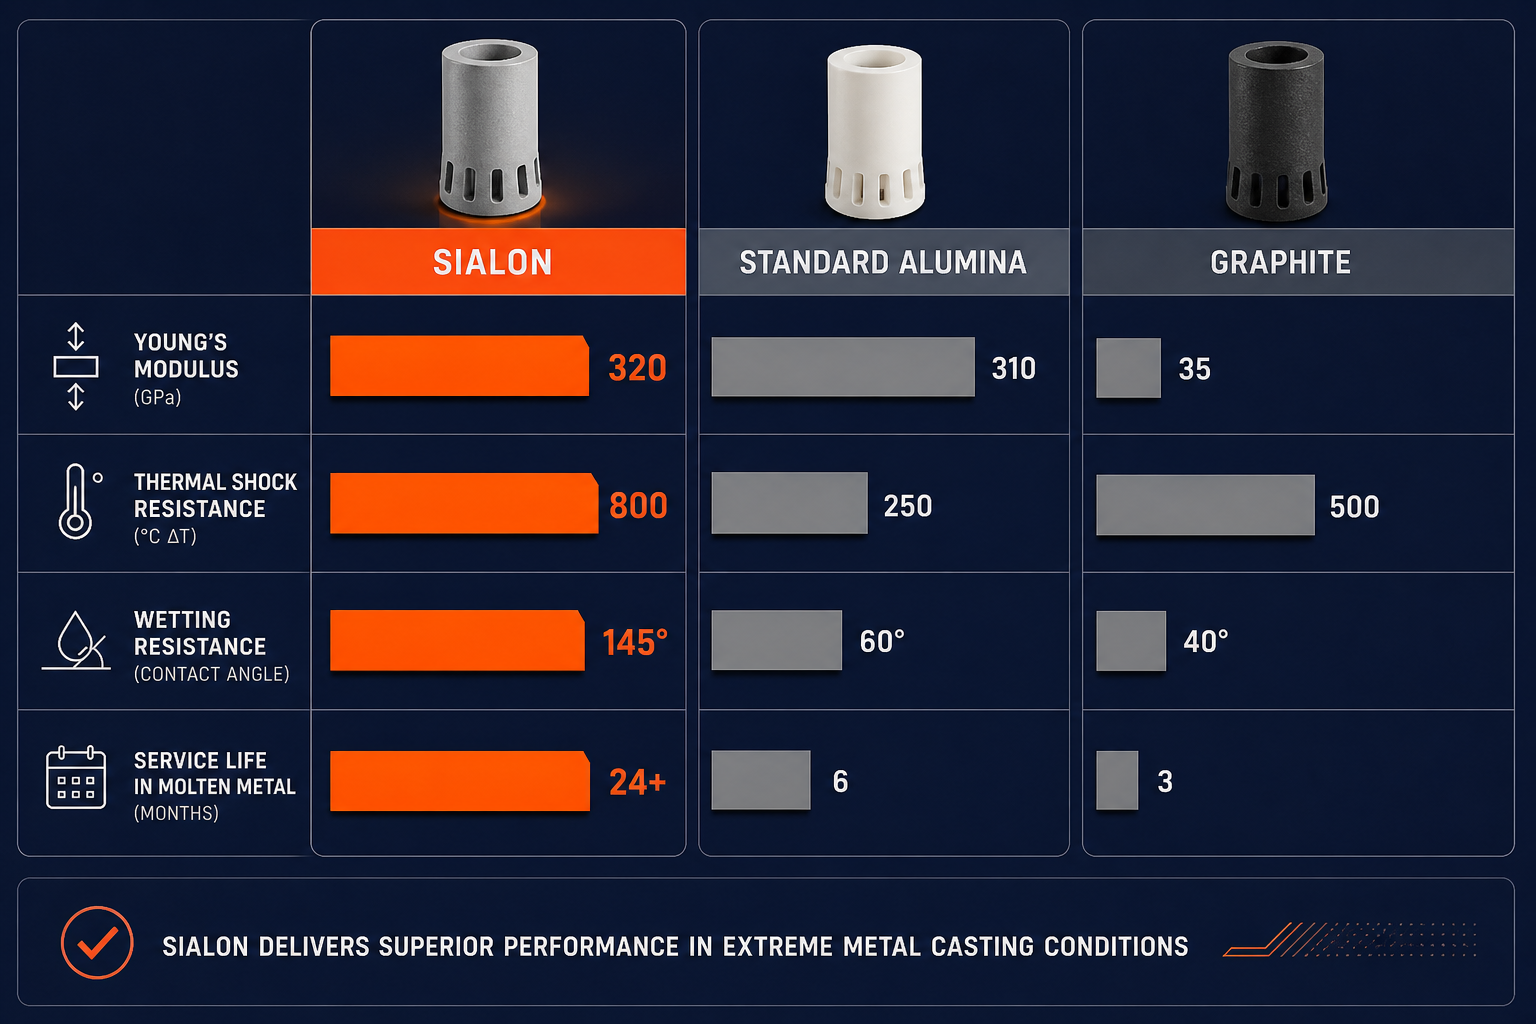
Não-molhabilidade. O alumínio fundido não adere facilmente às superfícies de sialon. O ângulo de contato entre o alumínio líquido e o sialon é >120° — o metal flui ao redor da cerâmica em vez de se espalhar sobre ela. Esta propriedade de não-molhabilidade é intrínseca à estrutura do grão, em vez de depender de um revestimento de superfície.
Como o metal não molha a superfície, a infiltração de metal é fortemente resistida. O sonotrodo pode, portanto, manter seu isolamento elétrico e integridade estrutural durante serviço prolongado.
Resistência ao choque térmico. A imersão rápida em metal fundido gera intensa tensão térmica. O sialon tem resistência ao choque térmico de aproximadamente 550–900°C, dependendo do grau. Um protocolo de pré-aquecimento controlado acima da superfície do banho, seguido de submersão gradual, ajuda a manter a tensão térmica dentro de limites seguros.
Em contraste, os primeiros sonotrodos de grafite podiam fraturar durante ciclos térmicos rápidos, enquanto cerâmicas padrão de alumina podem ser vulneráveis ao choque térmico sob condições exigentes de imersão.
Eficiência Acústica no Refinamento de Grão por Ultrassom
Eficiência acústica. O sialon tem um alto módulo de Young, tipicamente em torno de 300–350 GPa, o que suporta a transmissão eficiente de energia ultrassônica. Menores perdas acústicas significam que mais energia do transdutor atinge o metal fundido em vez de ser dissipada como calor dentro da cerâmica.
Para refino de grão ultrassônico, a transmissão acústica eficiente é crítica porque a intensidade da cavitação afeta diretamente a formação de sítios de nucleação, o fluxo acústico e a fragmentação de dendritas.
A combinação de resistência química, estabilidade térmica, comportamento não-molhante e desempenho acústico torna a cerâmica de sialon um material facilitador importante para o tratamento ultrassônico industrial de alumínio fundido.
Tratamento em escala industrial
Ultrasonic Degassing & Grain Refinement desenvolveu graus de sialon proprietários internos, ajustados especificamente para o refino de grão ultrassônico. Seus geradores NIMA — desenvolvidos em parceria de longo prazo com a Aktive Arc Ultrasonics — são combinados com sonotrodos projetados sob medida, que variam de pequenas escalas de laboratório (5–50 kg) a escalas de produção industrial (até 400 kg demonstrados). Os mais de 20 anos de desenvolvimento de materiais da empresa produziram variantes de sialon (equivalentes a ULTRA-001 a ULTRA-004) com porosidade, módulo e propriedades térmicas personalizados.
O resultado é um sonotrodo que sobrevive de 12 a 24 meses de operação de lingotamento contínuo antes de precisar de substituição – em comparação com 2 a 4 meses para os primeiros projetos de grafite. Essa vantagem de durabilidade se traduz diretamente em custo: um único sonotrodo de sialon, amortizado ao longo de 18 meses de produção, custa menos do que seis substituições de grafite.
Para operações que fundem 50–200 toneladas por turno, a vantagem em produtividade e confiabilidade é transformadora. As fundições não precisam mais manter estoque de reserva para falhas de sonotrodo. O tratamento ultrassônico pode ser integrado ao ciclo padrão de fundição – uma etapa de tratamento de 3–5 minutos no forno de espera, com zero intervenção do operador após o sistema ser ajustado.
Custo e ROI: o caso de negócio para a mudança
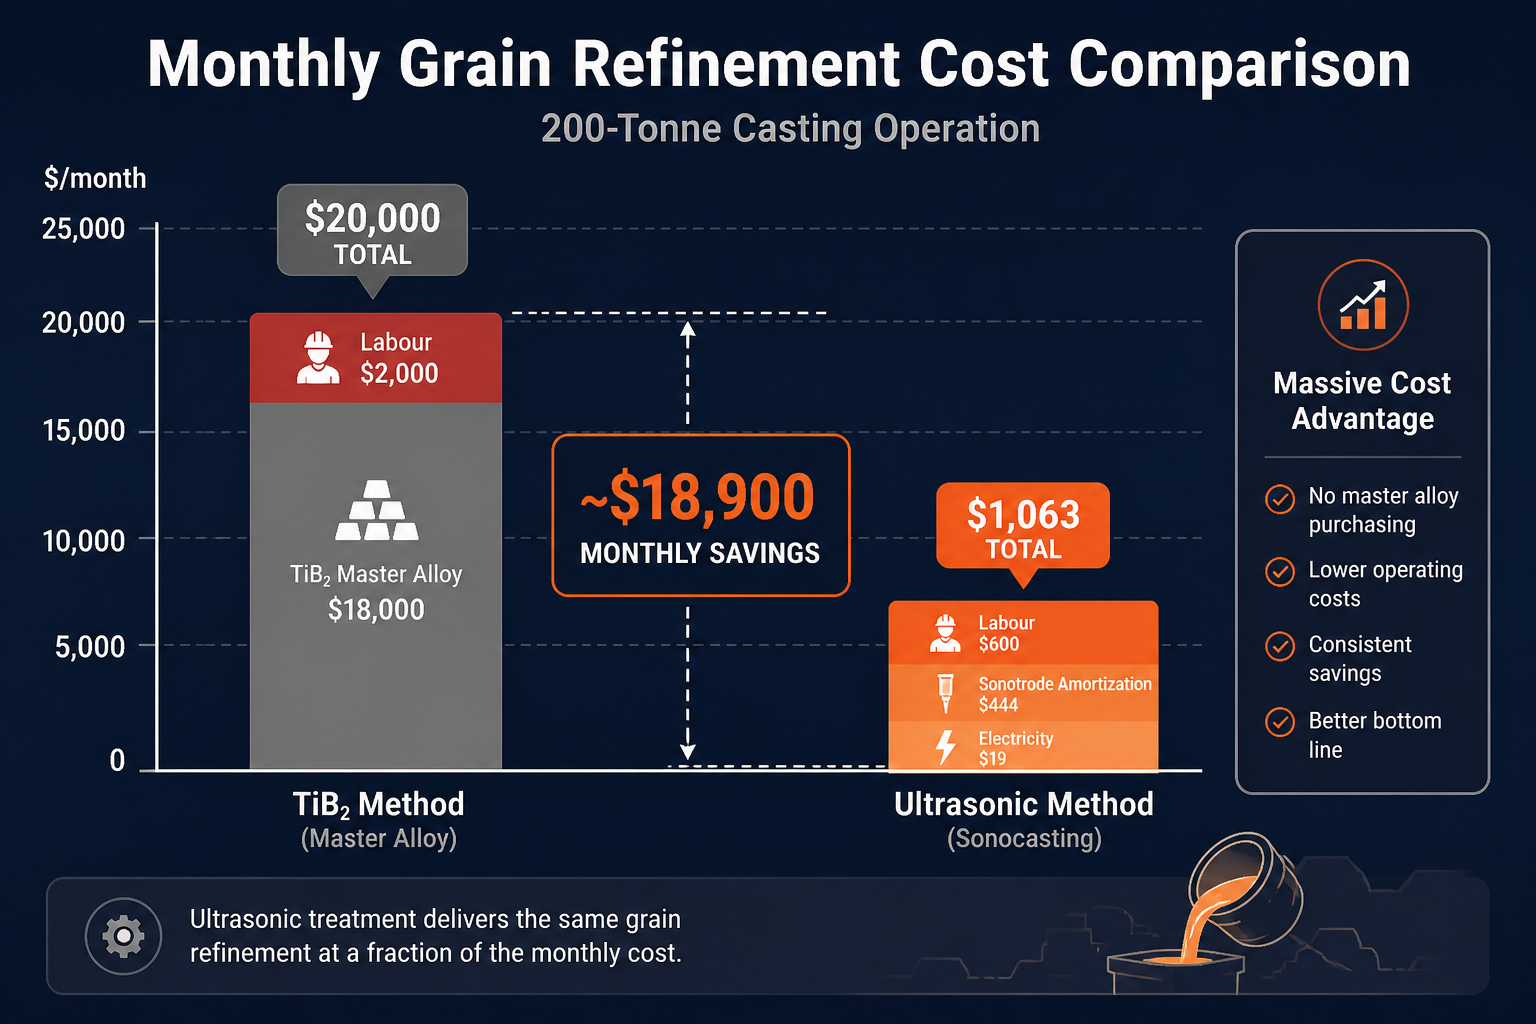
Aqui está a comparação de custo final para uma operação mensal de fundição de 200 toneladas, assumindo liga padrão Al-Si-Cu (grau de fundição sob pressão):
Método da liga-mestra TiB₂:
- Carregamento de liga-mestra: 0,15% em peso = 300 kg/mês
- Custo a $60/kg: $18.000/mês
- Mão de obra (verificação de qualidade, rastreamento de lotes, retrabalho): ~$2.000/mês
- Total: $20.000/mês
Tratamento ultrassônico (assumindo capital amortizado):
- Entrada elétrica: ~0,8 kWh por tonelada tratada = 160 kWh/mês a $0,12/kWh = $19/mês
- Reserva para substituição do sonotrodo (vida útil de 18 meses, custo de substituição de $8.000) = $444/mês
- Mão de obra (configuração, monitoramento, inspeção pós-tratamento): ~$600/mês
- Total: $1.063/mês
Economia mensal: ~$18.937
Economia anual (ajustada para variação sazonal): ~$180.000–$200.000
Para uma operação mensal de 400 toneladas, as economias excedem US$ 350.000/ano. O ROI em um sistema completo de refino de grão ultrassônico (gerador + sonotrodo + controles) normalmente se paga em 8–14 meses, após o qual cada ciclo adicional de fundição tem custo incremental quase zero para o refino de grão.
Isto não inclui as economias secundárias: redução de sucata devido a fissuras a quente e porosidade (tipicamente 2–3% de redução de sucata), redução de refusão (economia de energia de 5–8% no consumo de combustível ou elétrico do forno) e melhores propriedades mecânicas (que permitem redução de peso no design e redução de custos de material a jusante na montagem do cliente).
A transição sem barreiras: integração e próximos passos
A mudança para o refino de grão ultrassônico não é uma reforma completa da fundição. A tecnologia integra-se ao fluxo de trabalho padrão de fundição:
- Integração no forno de espera. O sonotrodo de sialon é montado no forno de espera através de uma conexão flangeada (semelhante a um aquecedor de imersão). A energia é fornecida pelo gerador NIMA (480V trifásico padrão). Um simples loop de controle PID monitora a temperatura do metal fundido.
- Ciclo de tratamento. Uma vez que o forno esteja estabilizado, o tratamento ultrassônico é ativado por 3–5 minutos por lote de vazamento. O sonotrodo vibra a 25 kHz. A cavitação começa imediatamente; o refino de grão ocorre sem intervenção do operador.
- Reprodutibilidade. Cada tratamento é idêntico porque os parâmetros acústicos (frequência, potência, duração) são fixados pelas configurações do gerador. Não há variação entre lotes na atividade de refino – ao contrário da liga-mestra TiB₂, onde a composição e a morfologia das partículas variam.
- Verificação de qualidade. A estrutura de grão pode ser inspecionada por exame de baixa ampliação (microscopia óptica a 50–100× revelará o caráter equiaxial) ou validada por testes mecânicos (aumento de resistência ao escoamento de +20–28% é diagnóstico).
A equipe técnica da Ultrasonic Degassing & Grain Refinement em Copenhague fornece suporte completo de engenharia para dimensionamento do sistema, projeto de integração e treinamento de operadores. A empresa oferece um webinar gratuito sobre refino de grão ultrassônico e consultoria personalizada para aplicações específicas do local.
A vantagem competitiva: por que agora
O refino de grão com TiB₂ tem sido o padrão da indústria precisamente porque funciona “bem o suficiente” quando a qualidade é rigorosamente controlada. Mas o custo, a variação de qualidade e o risco de sucata tornaram-se cada vez mais problemáticos à medida que os preços dos metais sobem e os clientes automotivos/aeroespaciais exigem projetos mais leves e resistentes que requerem uma estrutura de grão mais fina do que o TiB₂ fornece de forma confiável.
O tratamento ultrassônico aborda todos os três pontos problemáticos:
- Vantagem de custo: custo 90%+ menor por tonelada tratada
- Consistência de qualidade: Tamanho e estrutura de grão determinados pela física, não pela qualidade do fornecedor
- Microestrutura superior: Grãos mais finos e mais homogêneos reduzem sucata e permitem otimização de design
Para fundições que competem em custo e qualidade – o que é toda fundição – a mudança do refino de grão químico para o acústico não é uma atualização opcional. É o próximo padrão.
Experimente a Desgaseificação Ultrassônica & Refino de Grão
Ultrasonic Degassing & Grain Refinement é especializada exclusivamente em tratamento ultrassônico de metais fundidos. Os sistemas de gerador NIMA da empresa, combinados com sonotrodos proprietários de cerâmica sialon, são projetados para fundições industriais, operações de fundição sob pressão e instalações de fundição especializadas. Esteja você atualmente usando refino de grão com TiB₂, desgaseificação rotativa ou ambos, a equipe de engenharia pode modelar seu perfil específico de fundição e fornecer uma projeção detalhada de ROI adaptada à sua operação.
Visite ultrasonicdegassing.com para especificações técnicas, estudos de caso de aplicação e para agendar uma consulta gratuita. A equipe baseada em Copenhague está disponível para projetos internacionais e pode organizar uma avaliação no local para grandes operações de fundição.
Frequently Asked Questions
Como a cavitação ultrassônica refina a estrutura de grão?
A cavitação ultrassônica opera através de dois mecanismos: nucleação heterogênea, onde bolhas de cavitação em colapso criam microambientes transitórios ideais para a nucleação de grãos, e fragmentação de dendritas, onde ondas de pressão acústica quebram braços dendríticos em crescimento em locais de nucleação secundária. Cada ponta de dendrita fragmentada origina um novo grão. Esta abordagem acústica alcança uma estrutura de grão mais fina (20–50 μm) e mais uniforme do que o TiB2, que depende exclusivamente da nucleação baseada em partículas. Consulte a seção de mecanismos ultrassônicos para uma explicação detalhada.
Por que o refino de grãos ultrassônico elimina a necessidade de liga-mestra TiB2?
O refinamento de grão com TiB2 requer a adição de liga-mestra contendo titânio (o titânio custa $20–50/kg vs. $2–5 para o alumínio), e o titânio deve formar partículas de nucleação Al₃Ti no banho - um processo sensível à química do banho, que se degrada com o tempo e é propenso a defeitos de agulhas intermetálicas. O tratamento ultrassônico não requer adição química: a energia acústica cria diretamente eventos de nucleação a partir do próprio alumínio. Isso elimina custo, variação de qualidade, risco de inclusões e degradação completamente. A transição é econômica: operações mensais de 200 toneladas veem economia de ~$19k/mês.
Quais são as melhorias nas propriedades mecânicas do refino de grão ultrassônico?
A estrutura de grão fino e homogênea melhora a resistência ao escoamento em +20–28% (vs. +12–18% para TiB2), a resistência à tração máxima em +15–20%, e o alongamento em 2–3× em relação à linha de base grosseira. Um teste industrial de 2025 em liga de fundição sob pressão Al-Si-Cu de 400 kg alcançou um aumento de +210 MPa na resistência ao escoamento e uma melhoria de +303 MPa na resistência à tração máxima. Os ganhos mecânicos adicionais vêm da homogeneização simultânea dos elementos de liga (Mg, Si, Cu) durante o tratamento ultrassônico—um benefício que o TiB2 não proporciona. Isso permite a redução de peso no projeto: vida útil à fadiga equivalente com 8–12% de redução na espessura da parede.
Por que a cerâmica de sialon é crítica para o refino de grãos ultrassônico em escala industrial?
O transdutor ultrassônico (sonotrodo) deve sobreviver indefinidamente em alumínio fundido a 700–750°C. A maioria das cerâmicas falha devido à infiltração de metal através da porosidade ou rachaduras por choque térmico. O sialon (oxinitreto de alumínio e silício) possui propriedades de não molhabilidade- o alumínio fundido não adere à sua superfície, o que impede completamente a infiltração de metal. O sialon também possui alto módulo de Young (300–350 GPa), permitindo transmissão eficiente de ondas acústicas, e resistência ao choque térmico de 550–900°C. Como resultado, os sonotrodos de sialon sobrevivem de 12 a 24 meses de operação contínua, em comparação com 2 a 4 meses para os primeiros designs de grafite. Essa durabilidade impulsiona a vantagem do ROI.
Com que rapidez uma fundição pode fazer a transição de TiB2 para o refino de grão ultrassônico?
O tratamento ultrassónico integra-se nos fluxos de trabalho padrão de fundição com alterações operacionais mínimas. O sonotrodo de sialão é montado no forno de manutenção através de uma ligação flangeada (semelhante a um aquecedor de imersão). Uma vez instalado, o refinamento de grão requer apenas um tratamento ultrassónico de 3–5 minutos por lote de fundição, sem intervenção do operador para além da configuração inicial do sistema. Como os parâmetros acústicos são fixados pelo gerador (sem variação de lote como no TiB2), o processo é imediatamente reproduzível. Ultrasonic Degassing & Grain Refinement fornece suporte de engenharia para dimensionamento do sistema e formação de operadores, e normalmente alcança a integração total na produção dentro de 2–4 semanas.