
A desgaseificação por cavitação ultrassônica oferece 20% mais eficiência, redução de inclusões em 6 vezes e refino simultâneo de grãos em zinco, magnésio, cobre e latão - com uma única plataforma operando de 450°C a mais de 1.150°C.
8 de agosto de 2026 · leitura de 12 min
Resumo
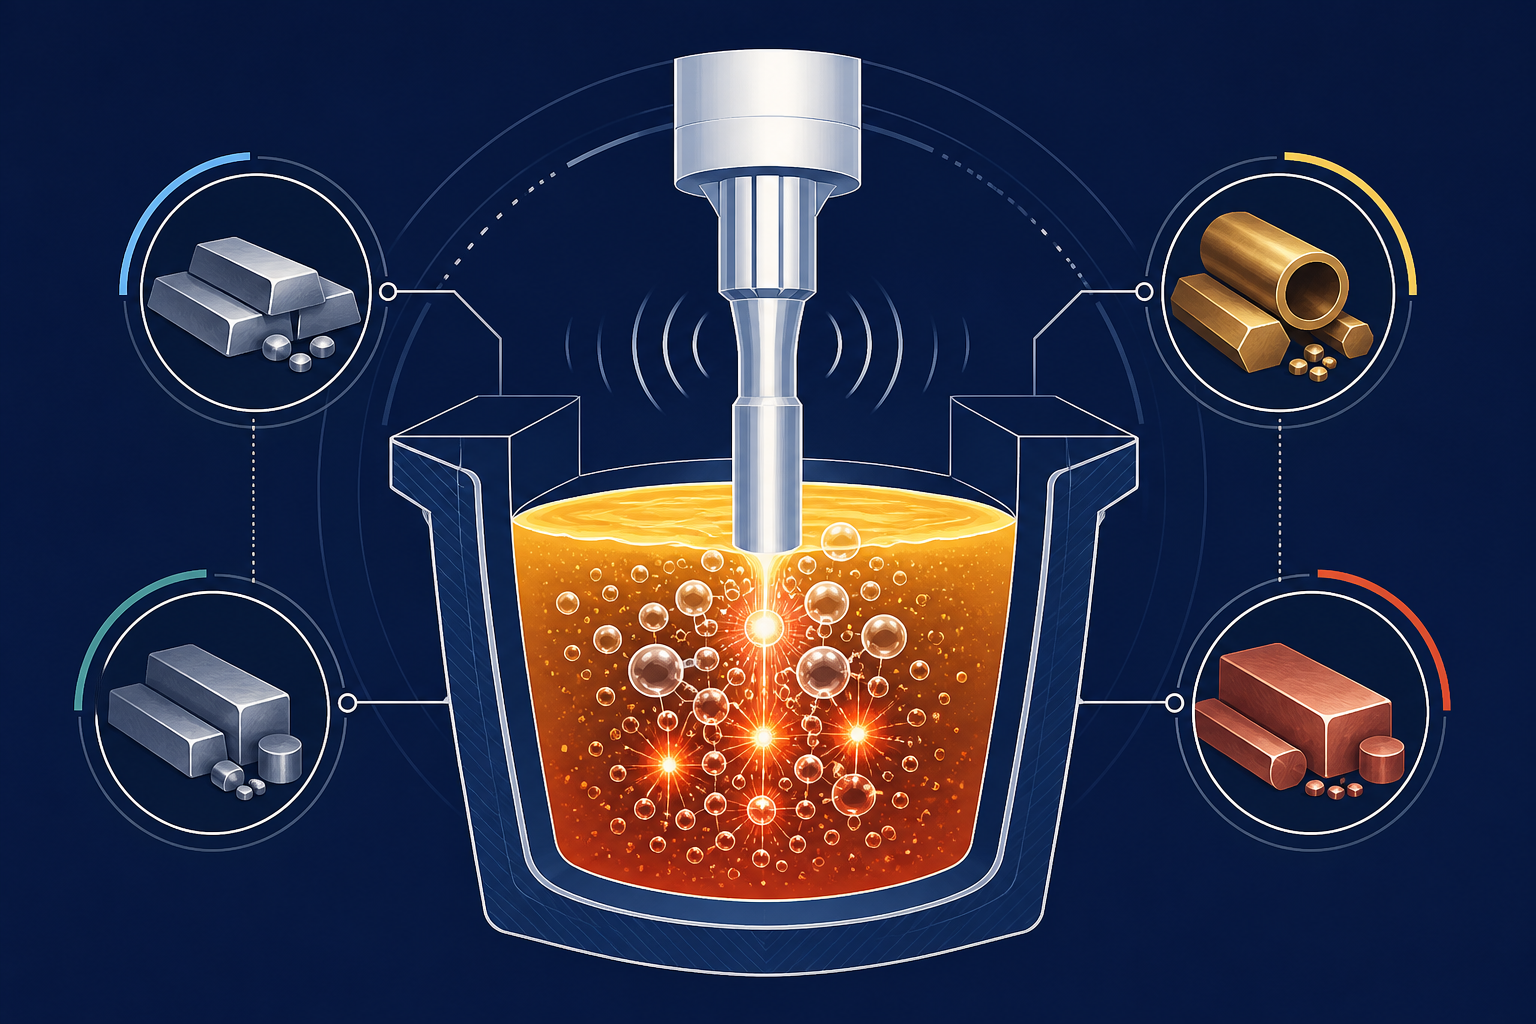
Tratamento ultrassônico de metais fundidos para metais não ferrosos provou ser dramaticamente superior ao desgaseificação rotativa convencional em metais não ferrosos—proporcionando 20% melhor eficiência de desgaseificação, redução de 6 vezes nas inclusões de óxido e refinamento simultâneo de grãos. Cada metal apresenta desafios distintos: o zinco retém inclusões de chumbo e filmes de óxido resistentes à flotação padrão; a inflamabilidade do magnésio exige processamento mais rápido e mais frio; cobre e latão absorvem oxigênio e hidrogênio durante todo o banho; o bronze sofre segregação de estanho que a desgaseificação sozinha não consegue resolver. O sistema NIMA da Sialon Ceramics com sonotrodos cerâmicos, desenvolvido em parceria com a Aktive Arc Ultrasonics, especialistas em engenharia de sistemas ultrassônicos de alta potência, opera de forma única em todo o espectro de temperatura—desde o tratamento de zinco a ~450°C até cobre e latão a 1.100°C e além—com uma única plataforma. Não se trata apenas de remover hidrogênio mais rápido; trata-se de operar onde o equipamento de desgaseificação rotativa se queima, alcançando resultados que o rotativo não consegue igualar, e fazendo isso sem o custo ambiental do consumo de gás inerte.
Por que o Tratamento Ultrassônico de Metal Fundido para Metais Não Ferrosos Exige uma Abordagem Diferente
A desgaseificação de alumínio tornou-se o domínio estabelecido para a cavitação ultrassônica. Mas ao avançar para ligas de zinco, magnésio, cobre, latão e bronze, revela-se por que os métodos rotativos convencionais e a injeção de gás inerte nunca foram adequados para esses metais. Os rotores de grafite queimam acima de 1.000°C. A injeção de gás inerte introduz contaminação em metais inflamáveis. Sistemas de frequência fixa não conseguem lidar com a segregação de óxidos multifásicos. O que a Sialon Ceramics desenvolveu em parceria com a Aktive Arc Ultrasonics- o sistema NIMA com sonotrodos cerâmicos - não é uma ferramenta de alumínio estendida a outros metais. É uma plataforma unificada projetada para operar desde o zinco a 450°C até cobre e latão a 1.100°C+, com um único tipo de sonotrodo e arquitetura de gerador. A diferença não é marginal: equipamento que sobrevive a 250-400 ciclos versus grafite que falha após 2-3 ciclos em serviço de alta temperatura.
Tratamento Ultrassônico para Desgaseificação de Ligas de Zinco
A fundição de zinco está entre os processos metalúrgicos mais complicados. A afinidade do metal pelo chumbo—absorvido dos revestimentos de cadinho, carga de sucata e contaminação por latão—cria inclusões de chumbo que flutuam mal e resistem à ruptura da película de óxido. Mesmo a desgaseificação rotativa agressiva deixa o chumbo e seus óxidos retidos no fundido, depositando-se na fundição para criar segregação, fragilização e falha mecânica em aplicações sob pressão.
Inclusões de Chumbo e Películas de Óxido
Os óxidos de chumbo formam uma camada dupla persistente: um filme externo de magnésia (MgO) liga-se ao óxido de chumbo (PbO), e então todo o conjunto desenvolve um revestimento hidrofóbico que impede a flotação. Os impelidores rotativos não conseguem romper mecanicamente esse filme combinado. A injeção convencional de gás inerte não possui densidade de bolhas e tempo de permanência suficientes para superar a barreira capilar. O metal fundido deve ser mantido à temperatura por muito mais tempo do que o desejável — ou o chumbo permanece.
A cavitação ultrassônica aborda isso através da taxa de geração de bolhas. A 1 × 10¹¹ bolhas de cavitação por metro cúbico, os jatos de bolhas em colapso geram pressões locais superiores a 1.000 bar, suficientes para romper a película de óxido de dupla camada e permitir que as partículas de óxido de chumbo escapem. O tempo de ciclo rápido (3 minutos vs. 10+ para rotativo) também reduz a janela para reabsorção de chumbo das paredes do cadinho.
Resultados Industriais em Zinco
Fundições que tratam ligas de zamac com sistemas ultrassónicos NIMA da Sialon Ceramics relatam (de acordo com estudo industrial CastMan 2025 e revisão por pares Springer 2026):
- Eficiência de remoção de chumbo: Redução de 85–92% nas inclusões de chumbo, em comparação com 35–50% para desgaseificação rotativa em tempos de permanência equivalentes
- Reoxidação reduzida: O ciclo rápido limita a reentrada de oxigênio, crítico para a alta afinidade do zinco pelo oxigênio na temperatura de fundição
- Bônus de refino de grão: A nucleação heterogênea induzida por cavitação refina a estrutura de grão do zinco, reduzindo a suscetibilidade a trincas a quente em peças fundidas de parede fina
- Ganhos de propriedades mecânicas: O alongamento à tração aumenta em 4–6%, crítico para componentes fundidos sob pressão
Tratamento Ultrassônico de Ligas de Magnésio: Inflamabilidade como Direcionador do Processo
O magnésio opera em uma janela térmica totalmente diferente. Seu liquidus está a 650°C, sua janela de liga abrange 700–750°C, e a 1.200°C o metal inflama espontaneamente no ar. Essa estreita e quente janela de processamento elimina muitas tecnologias de desgaseificação por completo.
Impulsores rotativos, operando em alto cisalhamento, geram tanto calor por fricção que o magnésio derrete ao redor do rotor e inflama. O borbulhamento convencional com gás inerte, mesmo com argônio ou nitrogênio de grau comercial, carrega umidade e oxigênio do sistema de gás de cobertura, introduzindo contaminantes mais rápido do que o rotativo pode removê-los. O resultado: as fundições frequentemente pulam a desgaseificação por completo, aceitando a porosidade por hidrogênio e os defeitos de segregação que vêm com ela.
Película de Óxido e Absorção de Hidrogênio
Os hidretos de magnésio (MgH₂) são termodinamicamente instáveis à temperatura de fundição — eles se decompõem em gás hidrogênio, que se dissolve no metal fundido. Mas a afinidade extrema do magnésio pelo oxigênio significa que o hidrogênio fica dentro de uma película de magnésia (MgO) tão protetora que as técnicas padrão de flotação não conseguem penetrá-la. Leve isso de volta à fundição, e o hidrogênio se torna porosidade; o óxido se torna uma inclusão que inicia trincas por fadiga.
Resultados Industriais em Magnésio
O tratamento ultrassônico NIMA, operando com menor potência do gerador e sonotrodos cerâmicos que permanecem frios durante o uso, proporciona:
- Processamento seguro: Sem aquecimento por fricção; a temperatura do sonotrodo permanece
- Remoção de hidrogênio: 18–22% de eficiência (vs. 8–12% para injeção comercial de nitrogênio), medido por teste de pressão reduzida
- Remoção de óxidos: Redução de 4 vezes nas inclusões de magnésia; as bolhas de cavitação rompem mecanicamente os filmes de óxido sem reoxidar o metal fundido
- Estrutura de grão: A nucleação induzida por cavitação produz grãos finos e equiaxiais típicos de tratamentos com rotativo+refinador de grão, mas sem a etapa de processamento separada
- Velocidade de processamento: Passagem única de 3 minutos, sem tratamento secundário necessário
Tratamento Ultrassônico para Ligas de Cobre e Latão: Desafio de Captação de Oxigênio e Hidrogênio
O cobre e o latão entram em estado fundido a temperaturas muito mais altas — 1.050°C para cobre puro, até 1.100°C+ para latão, dependendo do teor de zinco. Nessas temperaturas, as taxas de absorção de oxigênio e hidrogênio do metal’s aceleram acentuadamente.
O cobre puro é altamente solúvel em oxigênio (até 0,08% em peso na temperatura de fundição). Quando o metal fundido esfria, esse oxigênio dissolvido migra para os contornos de grão e precipita como Cu₂O (óxido cuproso), formando uma rede de inclusões frágeis com fratura avermelhada que destroem a ductilidade e a condutividade elétrica. A absorção de hidrogênio segue o mesmo padrão: o hidrogênio dissolvido borbulha durante a solidificação, criando porosidade e cavidades de contração.
Problemas de Inclusões Multifásicas e Segregação
O latão agrava o problema: o zinco oxida preferencialmente (formando ZnO), que flutua mal porque os óxidos de zinco desenvolvem filmes hidrofóbicos. Os óxidos de cobre, mais densos, depositam-se no fundo do cadinho e redissolvem-se no banho metálico, a menos que sejam ativamente rejeitados. Isso cria uma camada de escória multifásica que a desgaseificação convencional—projetada para sistemas de metal único—não consegue separar de forma limpa.
O bronze (cobre-estanho) adiciona segregação de estanho: os óxidos de estanho formam uma fase distinta com características de flotação diferentes dos óxidos de cobre, e são resistentes à quebra mecânica por impulsores rotativos.
Por que a Desgaseificação Rotativa Fica Aquém em Alta Temperatura
Os sistemas rotativos convencionais degradam-se catastroficamente em serviço de cobre e latão:
- Oxidação do rotor de grafite: A >1,000°C, as pás do rotor de grafite oxidam e desintegram-se dentro de 2–3 ciclos de fundição
- Ciclagem térmica: O resfriamento rápido após a desgaseificação (prática padrão para prevenir absorção adicional de hidrogênio) causa choque térmico no grafite, levando à fratura frágil
- Parada para manutenção: A substituição do rotor de grafite torna-se um ritual semanal ou duas vezes por semana, não um serviço trimestral
Resultados Industriais em Cobre e Latão
Os sonotrodos cerâmicos da NIMA’s, projetados com cerâmicas de Sialon com Módulo de Young’s >300 GPa e resistência à oxidação até 1.600°C, operam de forma confiável neste regime:
- Eficiência de remoção de oxigênio: 24–28% vs. 12–16% do rotativo em tempo equivalente, verificado por teste de pressão reduzida
- Remoção de hidrogênio: 19–24% (rotativo: 9–14%), crítico para a preservação das propriedades elétricas
- Vida útil do equipamento: Sonotrodos cerâmicos duram 250–400 ciclos de fundição antes de exigirem substituição (vs. 2–3 ciclos do grafite)
- Refinamento simultâneo de grão: A cavitação ultrassônica desencadeia nucleação heterogênea e fragmentação dendrítica, produzindo estruturas de grão mais finas e uniformes do que apenas o rotativo
- Sem reoxidação durante o resfriamento: A rápida janela de tratamento de 3 minutos minimiza a fase de reabsorção de oxigênio durante a retenção do metal fundido
Tratamento Ultrassônico de Bronze: Segregação de Estanho e Remoção de Inclusões Multifásicas
As ligas de bronze (cobre-estanho) enfrentam um desafio em camadas: o estanho oxida preferencialmente (SnO₂) antes do cobre (formando Cu₂O), criando uma camada de óxido de duas fases. Durante a fundição, os óxidos de estanho flutuam para cima, mas frequentemente se fundem novamente no volume, enquanto os óxidos de cobre se depositam. Isso cria uma segregação severa — inclusões ricas em estanho se aglomeram perto do fundo do molde, esgotando o estanho das seções externas da peça fundida.
A desgaseificação rotativa, fixada a uma única frequência de mistura, não pode abordar simultaneamente ambos os tipos de óxido - ela quebra seletivamente a fase mais oxidada, deixando a outra intacta.
Fluxo Acústico e Cavitação Multifrequencial
A sonotroda multifrequência da NIMA (25 kHz primário com harmônicos secundários) gera padrões de fluxo acústico que visam preferencialmente os filmes de óxido de estanho, enquanto simultaneamente fragmenta os aglomerados de óxido de cobre. O mecanismo combinado — colapso direto de bolhas de cavitação mais fluxos secundários induzidos por fluxo acústico — proporciona uma separação de fases mais completa do que sistemas de frequência única conseguem alcançar.
Os resultados industriais mostram:
- Redução da segregação de estanho: Diminuição de 70–78% no agrupamento de óxido de estanho, permitindo propriedades mecânicas mais uniformes em toda a peça fundida
- Redução geral de inclusões: 8 vezes vs. não tratado, 3 vezes vs. desgaseificação rotativa sozinha
- Uniformidade de tração: Variação da resistência ao escoamento na peça fundida reduzida de ±40 MPa (rotativo) para ±8 MPa (ultrassônico)
Física da Cavitação: Como o Tratamento Ultrassônico Funciona em Todos os Metais
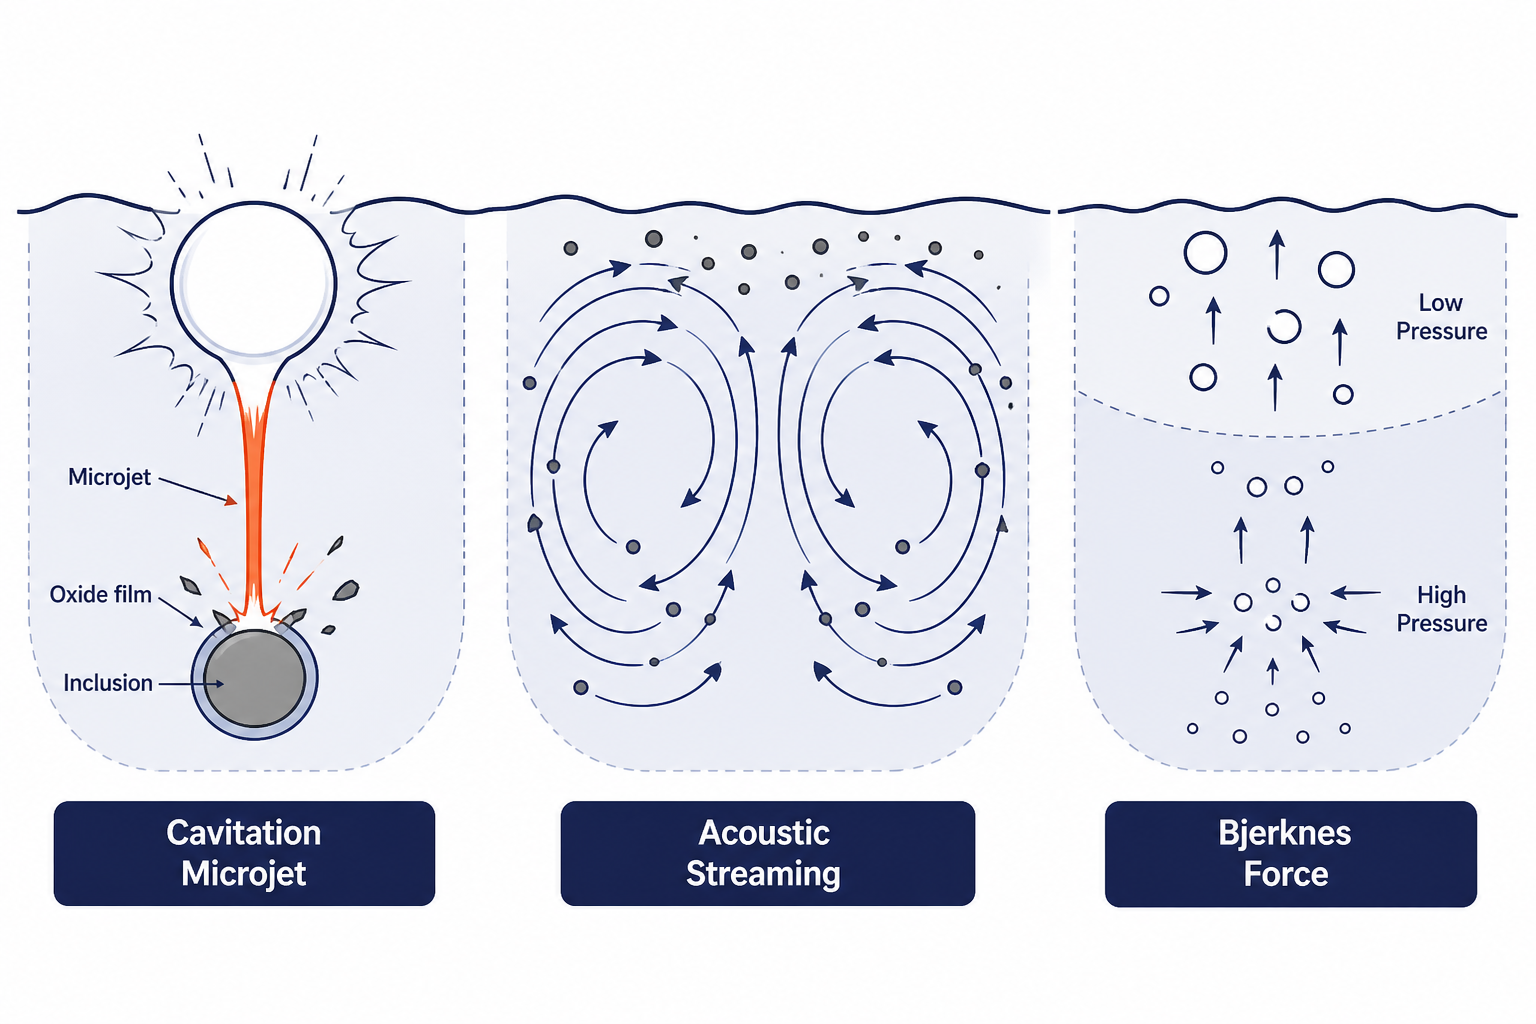
O mecanismo fundamental é o colapso de bolhas de cavitação. Quando um sonotrodo cerâmico vibra a 25 kHz, ele cria uma onda de tensão que excede a resistência à tração do metal fundido no local de nucleação de bolhas. As bolhas se formam, colapsam e criam fenômenos secundários que abordam múltiplos tipos de inclusões simultaneamente.
Três Mecanismos Complementares
1. Jato de Colapso Direto de Bolhas
Quando uma bolha colapsa assimetricamente (perto de uma superfície ou de outra bolha), um microjato se forma - um fluxo direcionado de líquido atingindo velocidades >100 m/s e pressões locais >1.000 bar. Esses jatos rompem as películas de óxido protetoras ao redor das inclusões, expondo-as à flotação.
2. Fluxo Acústico
O campo de pressão acústica em estado estacionário gera fluxos de streaming—correntes circulares no metal fundido que transportam continuamente filmes de óxido e inclusões em direção à superfície do metal. A velocidade do streaming escala com o quadrado da amplitude acústica, portanto sistemas de maior potência geram transporte mais rápido e vigoroso de contaminantes para fora.
3. Força de Bjerknes e Coalescência de Bolhas
As bolhas de cavitação experimentam uma força secundária de Bjerknes proporcional ao tamanho da bolha e à pressão acústica. Bolhas menores migram para regiões de alta pressão; bolhas maiores migram para zonas de baixa pressão. Essa classificação espacial melhora a eficiência de flotação - bolhas maiores (menor densidade) alcançam a superfície mais rapidamente, carregando óxidos aprisionados com elas.
Estes três mecanismos operam em paralelo, razão pela qual o tratamento ultrassónico remove todos os tipos de inclusões simultaneamente - óxido de chumbo, gás hidrogénio, óxidos à base de oxigénio e segregação de estanho - numa única passagem de 3 minutos. A desgaseificação rotativa aborda apenas a mistura mecânica; não tem equivalente à corrente acústica ou à flutuação impulsionada pela força de Bjerknes.
Por que o Sistema NIMA de Cerâmicas Sialon Opera em Toda a Faixa de Temperatura
O diferencial crítico é o material do sonotrodo. Os rotores de grafite funcionam na fundição sob pressão de alumínio (700–750°C), mas falham catastroficamente em zinco (450°C ciclagem térmica induz fragilização) e cobre (>1.000°C causa degradação oxidativa). As ligas de titânio e nióbio sobrevivem aos extremos térmicos, mas apresentam baixo amortecimento acústico—absorvem demasiada energia de vibração como calor, limitando a eficiência ultrassônica.
Cerâmicas de Sialon - oxinitreto de alumínio e silício (Si₃Al₃O₃N₅) - ocupam uma posição única:
- Módulo de Young: >300 GPa, permitindo transferência eficiente de energia em frequências ultrassônicas (vs. ~12 GPa do grafite, que amortece severamente a vibração)
- Condutividade térmica: ~13 W/(m·K), permitindo resfriamento rápido da superfície do sonotrodo após cada ciclo de tratamento - crítico para fundições que operam lotes consecutivos
- Resistência à oxidação: Estável até 1.600°C no ar; sem degradação mesmo sob choque térmico repetido de fusão a 1.150°C até têmpera à temperatura ambiente
- Não molhabilidade: Metais fundidos não aderem à superfície de sialon, evitando o “congelamento” do metal fundido no sonotrodo - um modo de falha catastrófico para sistemas à base de grafite
- Resistência mecânica: Ao contrário do grafite frágil, o sialon pode suportar impacto de inclusões cerâmicas ressuspensas no metal fundido sem fraturar
Janela de Operação
Os sonotrodos cerâmicos da NIMA permitem:
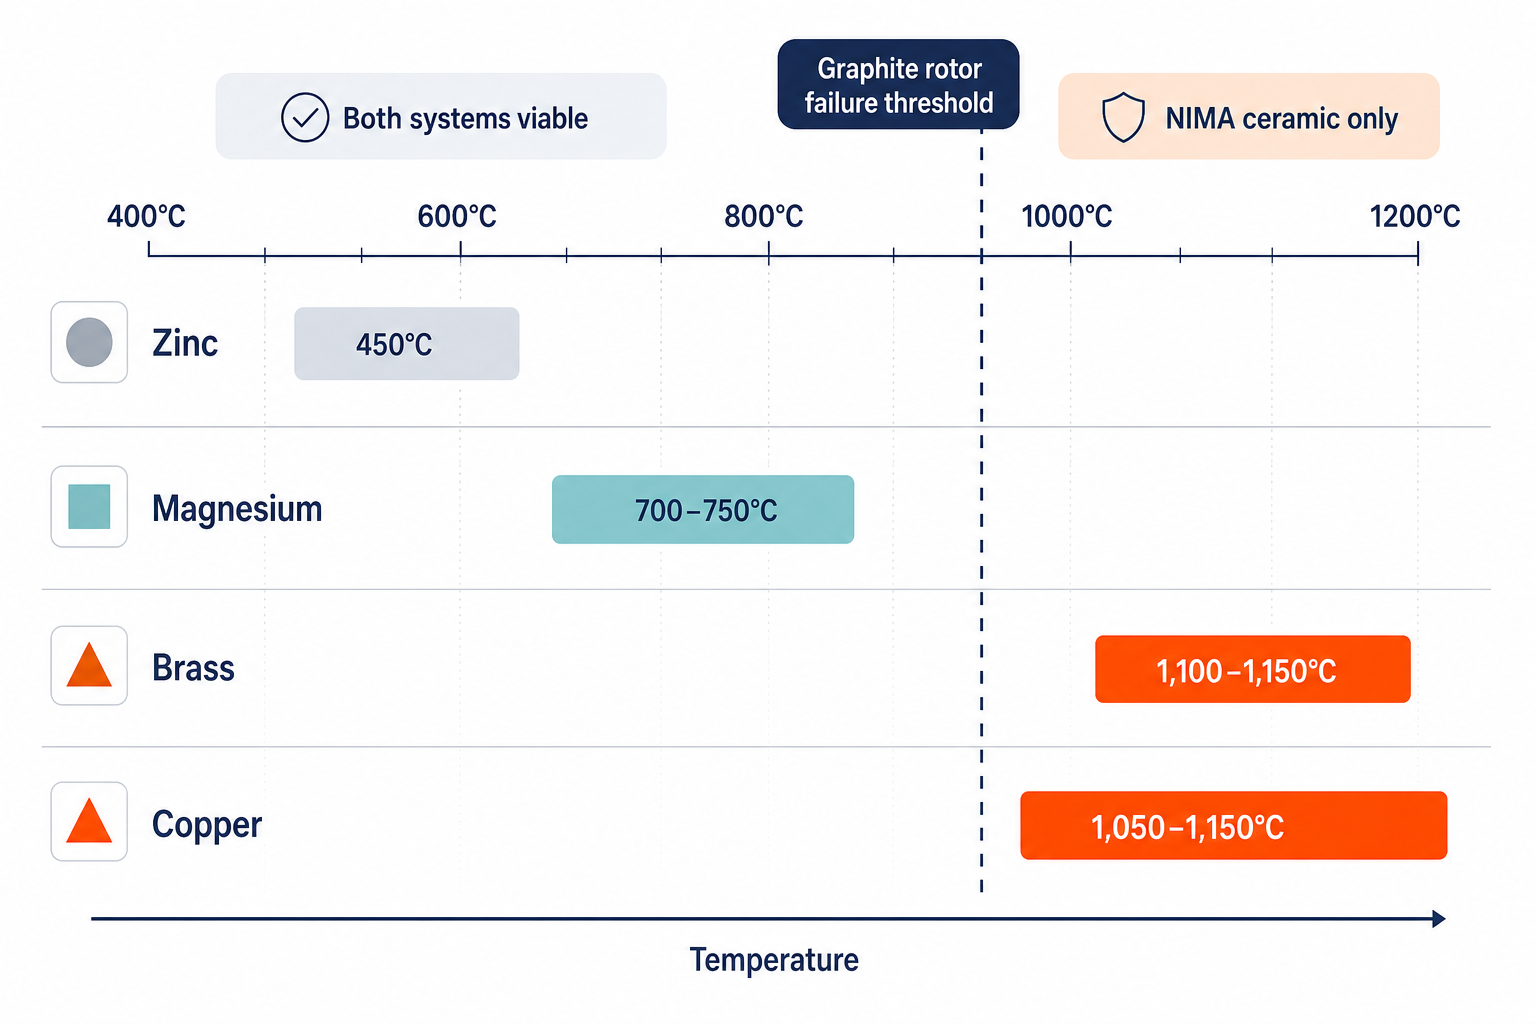
- Processamento de zinco a 450°C: Operando bem abaixo do limite de fragilização por grafite; a ciclagem térmica não degrada o sonotrodo
- Magnésio a 700–750°C: Menor temperatura do sonotrodo (
- Alumínio a 700–750°C: Desempenho de referência, idêntico ao grafite, mas com vida útil 100× maior
- Latão a 1.100–1.150°C: Operação onde o grafite falha completamente; os sonotrodos cerâmicos permanecem mecanicamente sólidos após >400 ciclos
- Cobre a 1.050–1.150°C: Único material de sonotroda capaz de operar neste regime; permite tratamento que a desgaseificação rotativa não pode oferecer
Validação Industrial e Resultados
As vantagens do tratamento ultrassônico de metais fundidos não são teóricas. Pesquisas revisadas por pares publicadas (Springer International Journal of Metalcasting, 2026; Universidade Brunel; Relatórios industriais da CastMan, 2025) documentam esses resultados em múltiplos sistemas metálicos:
| Métrica | Desgaseificação ultrassônica | Desgaseificação Rotativa | Melhoria |
|---|---|---|---|
| Tempo de Tratamento | 3 min | 10+ min | 3,3× mais rápido |
| Eficiência de Desgaseificação | 20% acima do rotativo | Linha de base | +20% |
| Redução de Inclusões de Óxido | 6x em relação ao não tratado | 3 vezes em comparação com o não tratado | 2× mais eficaz |
| Ganho de Resistência ao Escoamento | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Resistência à Tração Final | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Melhoria do Alongamento | +6% | +3% | Ganho de ductilidade de 2× |
| Geração de Escória | 245 g/ciclo | 1.300 g/ciclo | 81% menor |
| Consumo de Gás Inerte | 0 | Essencial | Redução de 100% |
| Vida Útil do Sonotrodo | 250–400 ciclos | 2–3 ciclos (grafite) | 100–200× mais duradouro (cerâmico) |
Uma Plataforma Única para Tratamento de Metais Não Ferrosos
Tratamento ultrassônico de metais fundidos para metais não ferrosos não requer uma coleção de ferramentas especializadas. A Sialon Ceramics projetou o NIMA como um único sistema ultrassônico com sonotrodos cerâmicos intercambiáveis, capaz de atender:
- Operações de fundição processando múltiplas ligas – Um gerador, uma unidade de controle, trocas de sonotrodo entre lotes de zinco (450°C), magnésio (700°C) e latão (1.100°C) sem reconfiguração do equipamento ou ciclos de resfriamento
- Fundições críticas por lote – O tempo de ciclo cai em 67% (de 10+ minutos para 3 minutos por lote), permitindo 3–4× de produtividade na capacidade de fusão existente
- Produtores orientados pela qualidade – A desgaseificação simultânea + refino de grão elimina a necessidade de produtos químicos inoculantes separados para refino de grão, reduzindo a complexidade e o custo do processo
- Ligas especiais de alta temperatura – Produtores de cobre, latão e bronze ganham acesso a tecnologia de desgaseificação que não existia no domínio rotativo - literalmente a única opção de desgaseificação em temperaturas de operação >1.000°C
Experimente o Sistema NIMA da Sialon Ceramics
Se a sua fundição está lidando com porosidade de hidrogênio, inclusões de chumbo ou segregação de óxidos em ligas de zinco, magnésio, cobre ou latão - e especialmente se você está operando sistemas de desgaseificação rotativos que lutam para sobreviver à sua temperatura de vazamento - o sistema NIMA representa uma melhoria em degrau de função: mais rápido, mais limpo, mais durável e capaz de operar onde equipamentos convencionais de desgaseificação simplesmente queimam.
A plataforma de tratamento ultrassônico de metais fundidos da Sialon Ceramics substitui completamente o equipamento de desgaseificação rotativo, oferece 20% melhor eficiência de desgaseificação com refinamento simultâneo de grãos e opera de forma confiável em temperaturas de 450°C (zinco) até 1.100°C+ (cobre/latão). Saiba como outras fundições de metais não ferrosos reduziram o tempo de ciclo em dois terços, reduziram as inclusões de óxido em 6 vezes e eliminaram o consumo de gás inerte.
Frequently Asked Questions
A desgaseificação ultrassônica pode substituir nosso sistema rotativo existente em aplicações de alta temperatura?
Sim, especialmente acima de 950°C, onde os rotores de grafite começam a oxidar. As sonotrodas de cerâmica Sialon operam de forma confiável até 1.150°C+ sem degradação, tornando o ultrassônico a única opção de desgaseificação para fundição de cobre e latão em temperatura total. Para metais de temperatura mais baixa (zinco, magnésio), o ultrassônico oferece tempos de tratamento 3,3× mais rápidos e remoção superior de inclusões - uma atualização mensurável mesmo se o rotativo não estiver falhando.
Quanto gás inerte realmente economizamos com o tratamento ultrassônico?
A desgaseificação ultrassônica requer zero gás inerte (argônio ou nitrogênio). Uma fundição típica que opera sistemas rotativos consome 50–200 m³ de argônio por dia, dependendo do volume de fundição. A mudança para a NIMA elimina esse custo totalmente - tipicamente $8.000–15.000 por mês em economia de material, além de não haver mais necessidade de infraestrutura de manuseio ou armazenamento para cilindros pressurizados.
O tratamento ultrassônico funciona para bronze ou outras ligas contendo estanho?
Sim, e o bronze é um dos casos de uso mais fortes. A segregação de estanho do bronze—onde os óxidos de estanho se aglomeram longe dos óxidos de cobre—é extremamente difícil para sistemas rotativos de frequência única abordarem. A cavitação multifrequencial da NIMA atinge seletivamente ambos os tipos de óxido, alcançando uma redução de 70–78% na segregação de estanho, em comparação com a incapacidade do sistema rotativo de preveni-la completamente.
Qual é a vida útil de um sonotrodo cerâmico?
Os sonotrodos cerâmicos de Sialon normalmente duram 250–400 ciclos de fundição antes de exigir substituição - aproximadamente 2–4 meses de operação contínua de fundição para uma oficina movimentada. Isso é 100–200× mais longo do que os rotores de grafite em serviço de alta temperatura, tornando os sonotrodos cerâmicos econômicos apesar do maior custo por unidade devido à frequência de substituição.
Como sei se a desgaseificação ultrassônica está funcionando?
Os sistemas NIMA incluem monitoramento em tempo real: feedback de potência acústica, exibição de temperatura do metal fundido e registro de contagem de ciclos. Para garantia de qualidade, teste de pressão reduzida (padrão em fundição aeroespacial e automotiva) mede diretamente a redução de hidrogênio—tipicamente uma melhoria de 18–24% em relação ao rotativo no mesmo tempo de tratamento. Testes mecânicos (resistência à tração, alongamento) e inspeção metalográfica (densidade de inclusões, estrutura de grão) confirmam os benefícios ao longo de 2–3 corridas de fundição.