
Upptäck hur Sialon Ceramics’ NIMA-generatorer övervinner stående vågproblem i konventionella ultraljudssystem, vilket möjliggör enhetlig behandling av stora volymer smält metall i industriell skala.
8 augusti 2026 · 21 min läsning
TL;DR
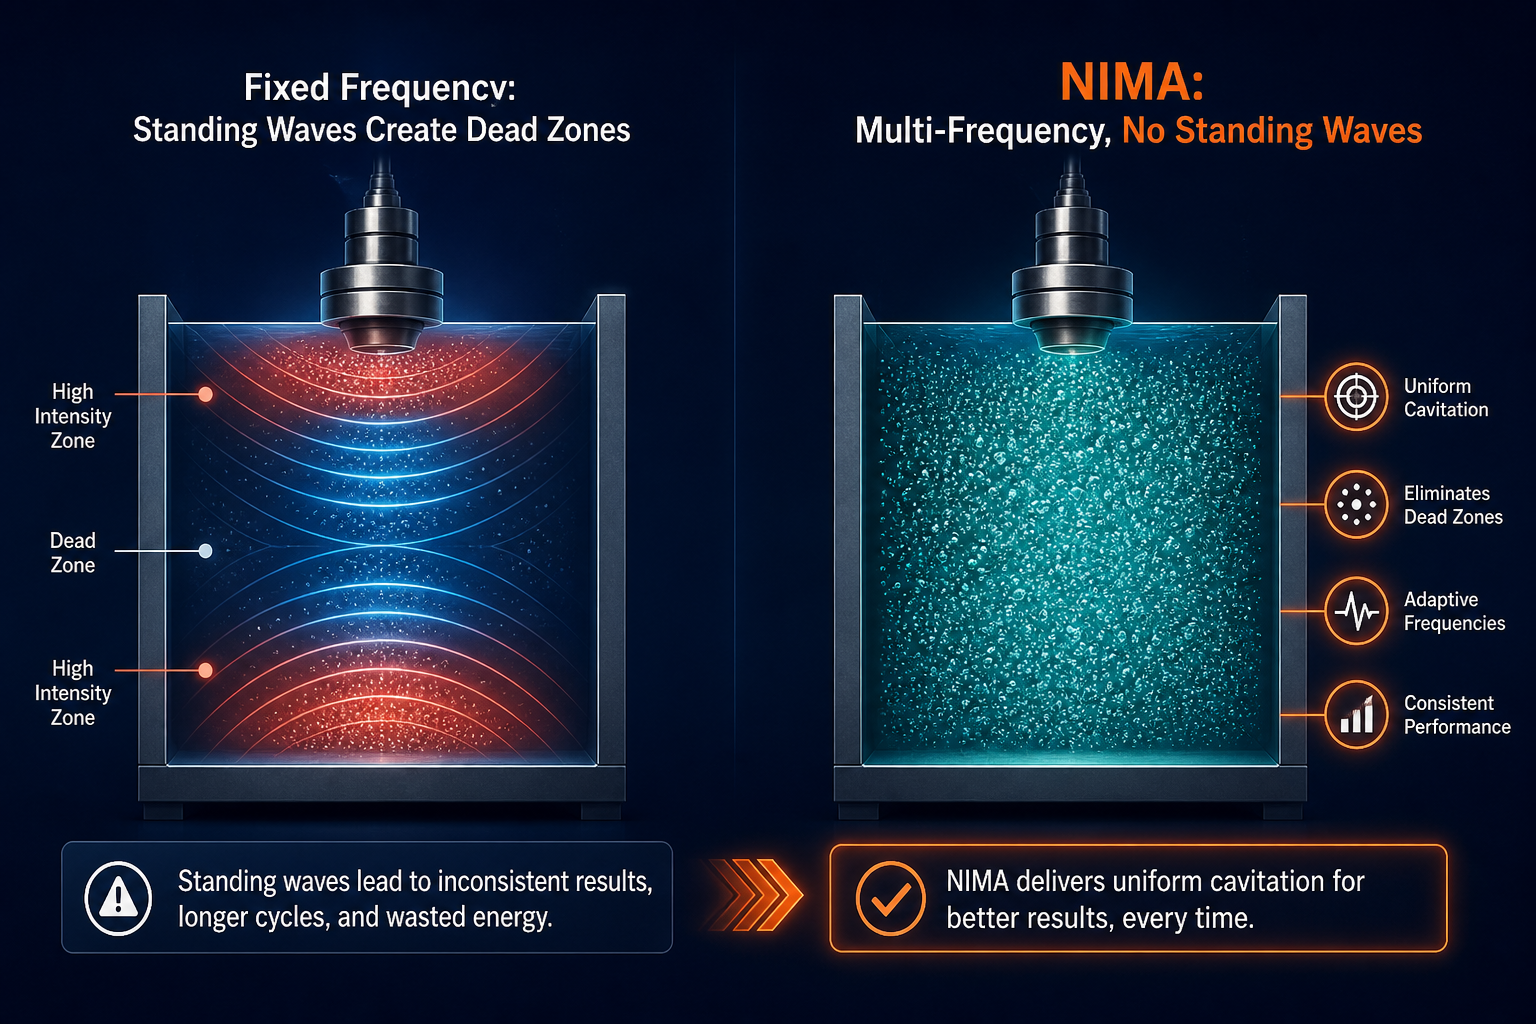
Konventionella ultraljudsgeneratorer som arbetar vid 20–40 kHz förlitar sig på fasta frekvenser som skapar stående vågmönster i stora volymer av smält metall, vilket lämnar döda zoner där kavitation misslyckas. Sialon Ceramics’ NIMA-generatorer, utvecklade i samarbete med Aktive Arc Ultrasonics, specialister på högeffekts ultraljudssystemteknik, löser detta genom två decennier av proprietär mjukvaruutveckling: en multifrekvens, adaptiv “no-standing-waves”-arkitektur som eliminerar döda zoner och upprätthåller enhetlig kavitation i hela smältan. Tillsammans med Sialons konstruerade keramiska sonotroder, som motstår termisk chock, förhindrar metallvätning och bibehåller strukturell integritet vid 1 800°C, är NIMA-systemet den enda plattform som bevisligen kan behandla stora smältvolymer (400 kg+) av aluminium, magnesium, glas och järnlegeringar i industriell skala. Resultatet: 20% snabbare väteavlägsnande, 6-faldig minskning av oxidinneslutningar, 81% lägre slagg och mätbart starkare, mer duktila slutkomponenter.
Introduktion: problemet med stående vågor
När en metallurg först stöter på ultraljudsavgasning eller korning, är tilltalet omedelbart: kavitationsbubblor avlägsnar lösta gaser från smält metall mycket snabbare än traditionella metoder – på 3 minuter istället för 10. Men verkligheten med att skala upp den tekniken till produktionsgjuterier har i decennier begränsats av ett fysikproblem som de flesta utrustningsleverantörer tyst ignorerar: stående vågor.
Varje akustisk våg i ett slutet utrymme - en gjutslev, en avgasningsbehållare, ett bad av smält metall - studsar mot gränserna och interfererar med den infallande vågen. När frekvens och kärlgeometri stämmer överens bildas stående vågnoder: områden med nästan noll akustisk intensitet där kavitation helt enkelt inte initieras, oavsett hur mycket effekt du applicerar. För system med fast frekvens som arbetar vid konventionella industriella frekvenser (typiskt 20–40 kHz) blir en smälta på 200 kg eller 400 kg ett lapptäcke av aktiva zoner och döda zoner. De döda zonerna avgasnar inte, förfinar inte kornstrukturen och fördelar inte legeringselement. Operatörer kompenserar genom att köra längre cykler, acceptera ofullständig behandling eller acceptera att tekniken inte skalar rent till deras smältstorlekar.
NIMA-generatorerna från Sialon Ceramics, konstruerade med Aktive Arc Ultrasonics expertis inom ultraljudssystemdesign, eliminerar denna begränsning genom en proprietär multifrekvensarkitektur som utvecklats under 20 år. Inga stående vågor innebär inga döda zoner – hela smältvolymen, från kant till kant, genomgår kavitation med jämn fördelning. Tillsammans med Sialons konstruerade keramiska sonotroder, som tål de extrema temperaturerna och trycken vid industriell behandling av smält metall, är resultatet det enda system som bevisligen kan behandla storskaliga smältor (upp till 400 kg och mer) i produktionstakt utan kompromisser. Detta är viktigt inte bara för genomströmningen, utan också för kvaliteten: jämn kavitation innebär jämn avgasning, förfinad kornstruktur och förutsägbara mekaniska egenskaper i efterföljande steg
Låt oss gå igenom hur konventionella system fungerar, varför de brister i stor skala och hur NIMAs arkitektur överbryggar den klyftan.
Hur NIMA ultraljudsgeneratorer fungerar: Grunderna
En ultraljudsgenerator är i grunden en givare: den omvandlar elektrisk energi till högfrekvent mekanisk vibration. I applikationer med smält metall överförs denna vibration till en sonotrod – ett horn av keramik eller metall – som kopplas direkt till smältan. Sonotroden oscillerar vid ultraljudsfrekvenser (vanligtvis 17–40 kHz inom metallgjutning, valt eftersom kavitationsinitiering är tillförlitlig i detta band och kavitationsbubblans storlek är optimal för gasdiffusion och flotation av inneslutningar).
Kavitation: motorn bakom avgasning och korning
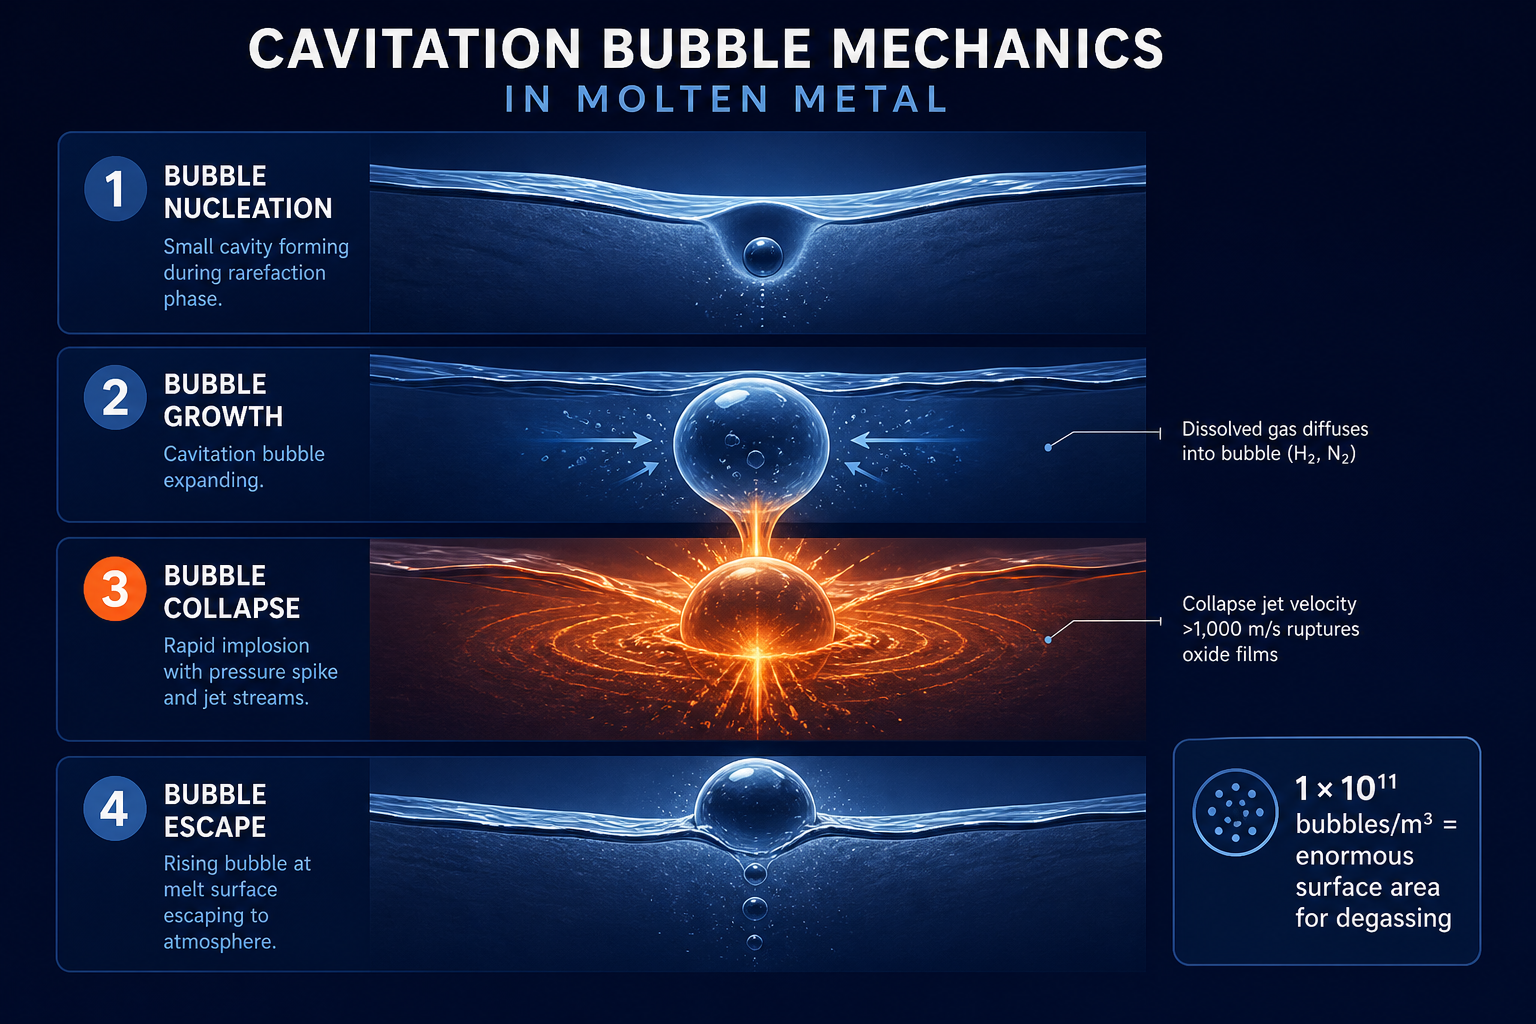
När sonotroden vibrerar skapar den växlande kompressions- och expansionscykler i smältan. Under expansionen kan det akustiska trycket sjunka under ångtrycket hos den smälta metallen, vilket skapar små kaviteter - bubblor av ånga och löst gas. Dessa bubblor är de mekaniska arbetshästarna:
- För avgasning: Bubblans inre ger en enorm yta för väte och andra lösta gaser att diffundera ut ur vätskan. Kavitationsbubblornas densitet kan nå 1 × 10¹¹ bubblor/m³, vilket ger en yta som motsvarar miljontals liter exponerat gränssnitt. Löst väte hittar den minst energikrävande vägen och migrerar in i dessa bubblor, som sedan stiger och lämnar smältans yta.
- För kornförfining: Kollapsande bubblor frigör enorm energi – lokal upphettning, chockvågor och höghastighetsstrålar – som stör dendritbildning och utlöser heterogen kärnbildning. Resultatet är en finare, mer likaxlig (likformig i alla riktningar) kornstruktur, vilket minskar varmsprickor, krympporositeter och segregation under gjutning.
- För legering: Den akustiska strömningen som genereras av den oscillerande sonotroden skapar bulkvätskecirkulation. Denna blandning säkerställer att legeringselement (kisel, koppar, magnesium, etc.) fördelas jämnt genom smältan snarare än att sedimentera eller bilda segregationsskikt.
Bjerknes-kraften – den akustiska strålningskraften som verkar på bubblor – hindrar små bubblor från att koalescera till större, ineffektiva sådana. Med optimal frekvens och amplitud blir kavitationsprocessen självuppehållande och effektiv.
Sonotroddesign: gränssnittet mellan energi och metall
Sonotroden är allt. Det är kopplingspunkten där elektrisk vibration möter smält metall, ofta vid temperaturer över 700°C. Materialet måste:
- Motstå termisk chock (temperatursvängningar under nedsänkning och avlägsnande)
- Väta inte den smälta metallen (metallen ska inte fastna på ytan, vilket skulle skada sonotroden vid avlägsnande)
- Bibehåll hög Youngs modul (så att vibrationer kopplas effektivt snarare än att försvinna som värme)
- Motstå erosion från kavitationskollapsstrålar (som kan överstiga 1 000 m/s vid bubbelkollaps)
Grafit var historiskt standard, men det är sprött och benäget att oxidera vid hög temperatur. Sialon Ceramics utvecklade proprietära keramiska formuleringar specifikt för att övervinna dessa begränsningar – mer om det i nästa avsnitt.
Varför konventionella högfrekvensgeneratorer kämpar med stora smältvolymer
Här är där system med fast frekvens når väggen.
Stående vågor och döda zoner
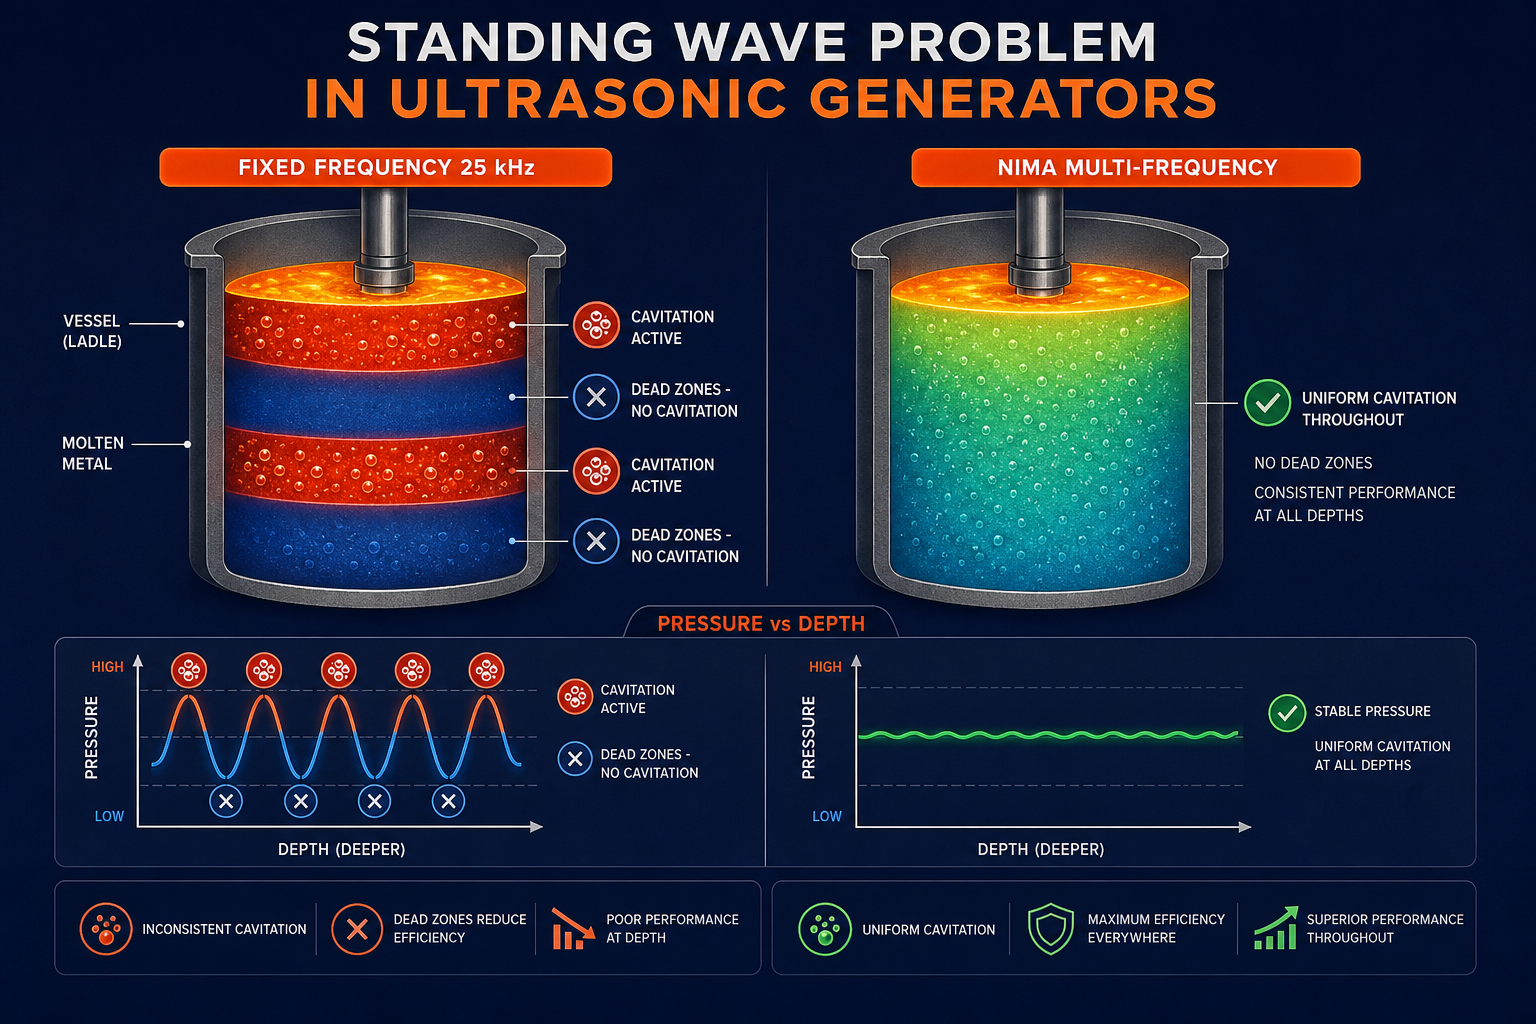
En 25 kHz ultraljudsvåg som fortplantar sig genom smält aluminium har en våglängd på cirka 200 mm (härledd från ljudhastigheten ~5 000 m/s ÷ 25 kHz). I ett kärl som innehåller 400 kg smälta blir den våglängden ett resonanskriterium: om kärlets dimension längs den akustiska axeln är en multipel av halva våglängder bildas stående vågor. Kompressionsbukar (trycktoppar) och noder (tryckminima) skapar ett schackrutemönster av hög och låg akustisk intensitet.
Problemet: noder är döda zoner. Kavitation kräver att den akustiska tryckamplituden överstiger kavitationströskeln (~0,1 MPa för smält aluminium vid typiska temperaturer). Vid noderna närmar sig tryckamplituden noll. Oavsett hur mycket total effekt generatorn levererar förblir de döda zonerna inaktiva.
Vid 400 kg-skala – en smälta på ungefär 1,2 m³ i volym – skapar en enda frekvens nästan alltid döda zoner som täcker 20–40% av kärlets volym. Operatörer observerar:
- Ofullständig avgasning: Väte finns kvar i smältan eftersom vissa regioner aldrig genomgick kavitation. Porositet i ett sent skede uppträder i gjutgods från “tysta zoner.”
- Oraffinerad kornstruktur i segregerade zoner: Kornförfiningseffekten är lokaliserad till de aktiva områdena; andra zoner återgår till grov, kolumnär tillväxt, vilket försvagar mekaniska egenskaper.
- Legeringsegregering kvarstår: Döda zoner förhindrar akustisk strömning i vissa regioner, vilket gör att tunga legeringselement kan skikta sig.
Begränsat penetrationsdjup
Even in active cavitation zones, high frequencies (40 kHz and above) are absorbed rapidly by the molten metal. Attenuation increases with frequency squared, so power dissipates into heat rather than driving cavitation deep into the melt. A 40 kHz system may create vigorous cavitation in the outer 100–150 mm of melt but leave the core only gently treated. Large ingots or thick sections end up with gradients in mechanical properties: outer layers well-refined, cores coarse.
Sonotrode erosion and maintenance
Högfrekventa system (40 kHz och högre) med hög amplitud driver kavitationskollapsstrålar till extrema hastigheter. Även om detta skapar den mest intensiva lokala kavitationen, får sonotroden betala priset. Erosionshastigheterna ökar, särskilt med grafit-sonotroder, som oxiderar och spjälkas vid hög temperatur. Stilleståndstid för utbyte av sonotrod minskar produktionsfönstren. Den totala ägandekostnaden – kapital + underhåll – stiger kraftigt.
Den roterande avgasningsfallbacken
Inför dessa begränsningar återgår många gjuterier till roterande avgasning: en grafit- eller keramikrotor som snurrar i botten av skänken, med kväve eller argon som bubblas in. Roterande system kringgår stående vågor (de fungerar genom bubbelagitation, inte akustisk frekvens) men offrar hastighet och miljöpåverkan. De kräver inert gas – en återkommande förbrukningskostnad och miljöproblem. Behandlingscykler tar 10+ minuter för samma väteborttagning som ultraljud uppnår på 3 minuter.
Problemet med stående vågor är anledningen till att ultraljudsgeneratorer har kallats “laboratorieverktyg” eller “marginella för produktion” – inte för att fysiken är fel, utan för att enfrekventa fasta konstruktioner inte skalar rent till stora industriella smältor.
Hur NIMA ultraljudsgeneratorer eliminerar stående vågor
Sialon Ceramics, i samarbete med Aktive Arc Ultrasonics för systemintegration, löste problemet med stående vågor genom två decennier av proprietär mjukvaruutveckling. Deras innovation: istället för en enda fast frekvens, sveper NIMA-generatorer genom eller kombinerar flera frekvenser i realtid, adaptivt undvikande stående vågresonanser.
Multifrekvensmetoden
NIMA-generatorn arbetar med en basfrekvens (25 kHz i de flesta industriella konfigurationer) men modulerar eller sveper kontinuerligt den faktiska frekvensen med ±10–15%, och varierar frekvensen hundratals gånger per sekund. Denna modulering, som styrs av proprietära algoritmer, säkerställer att det akustiska fältet aldrig stabiliseras i ett stående vågmönster. När en frekvens närmar sig ett resonanstillstånd, skiftar generatorn bort. Resultatet: hela smältvolymen upplever konsekvent akustisk intensitet. Döda zoner elimineras.
Vid denna driftpunkt – 25 kHz bas med adaptiv modulering – upprätthåller generatorn:
- Optimal kavitationsinitiering (kavitationströskeln är lägst i 20–25 kHz-bandet)
- Effektiv penetration (lägre frekvenser penetrerar djupare än 40 kHz-alternativ)
- Hanterbar erosion (lägre frekvens = lägre kollapsstrålehastighet = längre livslängd för sonotroden)
- Inga rumsliga döda zoner (frekvenssvep eliminerar resonanser)
Proprietär programvara: 20-årsfördelen
Algoritmerna som styr denna frekvensmodulering är Sialon Ceramics’ kärnimmateriella rättigheter. De tar hänsyn till:
- Kärlgeometri (programvaran detekterar eller anpassar sig till olika skänkstorlekar och -former)
- Smälttemperatur (akustiska egenskaper hos smält metall förändras med temperaturen; programvaran kompenserar)
- Legeringens sammansättning (vätediffusionshastigheter, kavitationströskel och akustisk dämpning varierar med legeringen)
- Sonotrodens nedsänkningsdjup (akustiskt fält ändras när sonotroden sänks djupare eller dras tillbaka)
En adaptiv kontrollslinga övervakar akustisk effektåterkoppling i realtid och finjusterar frekvens, amplitud och arbetscykel för att upprätthålla optimala kavitationsförhållanden i hela smältvolymen. Denna kontrollnivå är inte trivial – den kräver decennier av fältdata, metallurgisk insikt och iterativ förfining. Sialon har investerat exakt det.
1 800 °C kapacitet: temperatur som en designbegränsning
Industriella smältmetalltemperaturer varierar:
- Aluminiumlegeringar: 700–750°C
- Magnesiumlegeringar: 650–700°C
- Järnlegeringar (stål, järn): 1 550–1 650 °C
- Specialglas: 1 400–1 800 °C
En sonotrod måste fungera tillförlitligt inom hela detta område. Vid 1 800 °C förlorar de flesta material sin strukturella integritet. Grafit oxiderar katastrofalt. Traditionell keramik utsätts för termisk chock. Sialons konstruerade keramik – proprietära formuleringar utvecklade specifikt för denna applikation – bibehåller Youngs modul, värmeledningsförmåga och erosionsbeständighet upp till 1 800 °C, även vid snabba termiska cykler.
Det är därför företagsnamnet i sig signalerar materialfördelen: Sialon-keramer (kisel-aluminium-oxinitrid) är en av de få materialfamiljer som fungerar tillförlitligt i detta termiska område. Kombinationen av NIMA’s adaptiva frekvensstyrning plus Sialon’s högtemperaturkeramer skapar ett system utan termiska begränsningar. Du kan behandla en specialglassmälta vid full temperatur utan att oroa dig för sonotrodsfel eller frekvensinstabilitet.
NIMA ultraljudsgeneratorer och Sialon keramiska sonotroder
Kombinationen NIMA-generator + Sialon-keramisk sonotrod är det enda system som bevisats i industriell skala (400 kg+) för att behandla stora smältvolymer jämnt och repeterbart.
Varför denna kombination är unik
- Termisk stabilitet vid extrema temperaturer: Sialon bibehåller mekaniska egenskaper där andra keramer eller grafit misslyckas. Detta möjliggör behandling av glas- och järnbaserade smältor – applikationer som skulle förstöra alternativa sonotroder.
- Erosionsbeständighet bevisad i fältförsök: Sialon’s proprietära keramiska formulering motstår kavitationserosion mycket längre än grafit. Industriella installationer rapporterar 3–5x längre livslängd, vilket innebär lägre underhållskostnader och mer konsekvent behandlingskvalitet över tid.
- Skala demonstrerad: 400 kg-försöket på en Al-9Si-3Cu-1.3Fe-legering – dokumenterat i peer-reviewed forskning publicerad 2026 – bevisade enhetlig kavitation och behandling över hela smältvolymen. Konkurrenter hävdar förmåga; Sialon har publicerad data.
Systemarkitektur: 1–5 kW, luft- eller vattenkyld
NIMA-generatorn är kompakt:
- Elektrisk inmatning: 1–5 kW, konfigurerbar för olika behandlingsvolymer och cykeltider
- Kylning: Luftkylda eller vattenkylda piezoelektriska givare, beroende på driftscykel och anläggningens infrastruktur
- Frekvens: 25 kHz bas med proprietär modulering
- Amplitudkontroll: Oberoende justerbar, vilket gör att operatörer kan ställa in den kavitationsintensitet som behövs för deras specifika legering och behandlingsmål
Modulariteten innebär att ett gjuteri kan börja med ett 1 kW-system för processtester på mindre smältor (50–100 kg) och sedan skala upp till 5 kW (eller flera system parallellt) för produktionsvolymer, utan att byta ut programvara eller omskola operatörer. NIMA-arkitekturen skalar rent.
NIMA ultraljudsgeneratorer: Prestandadata: beviset
Jämförelsen i industriell skala ger konkreta siffror. I en peer-reviewed studie från 2022 publicerad av CastMan testade forskare ett NIMA-system mot konventionell roterande avgasning (roterande impeller med kväveinsprutning) på en 400 kg Al-9Si-3Cu-1.3Fe-legeringssmälta som används för högtrycksgjutna bilkomponenter.
Avgasningseffektivitet
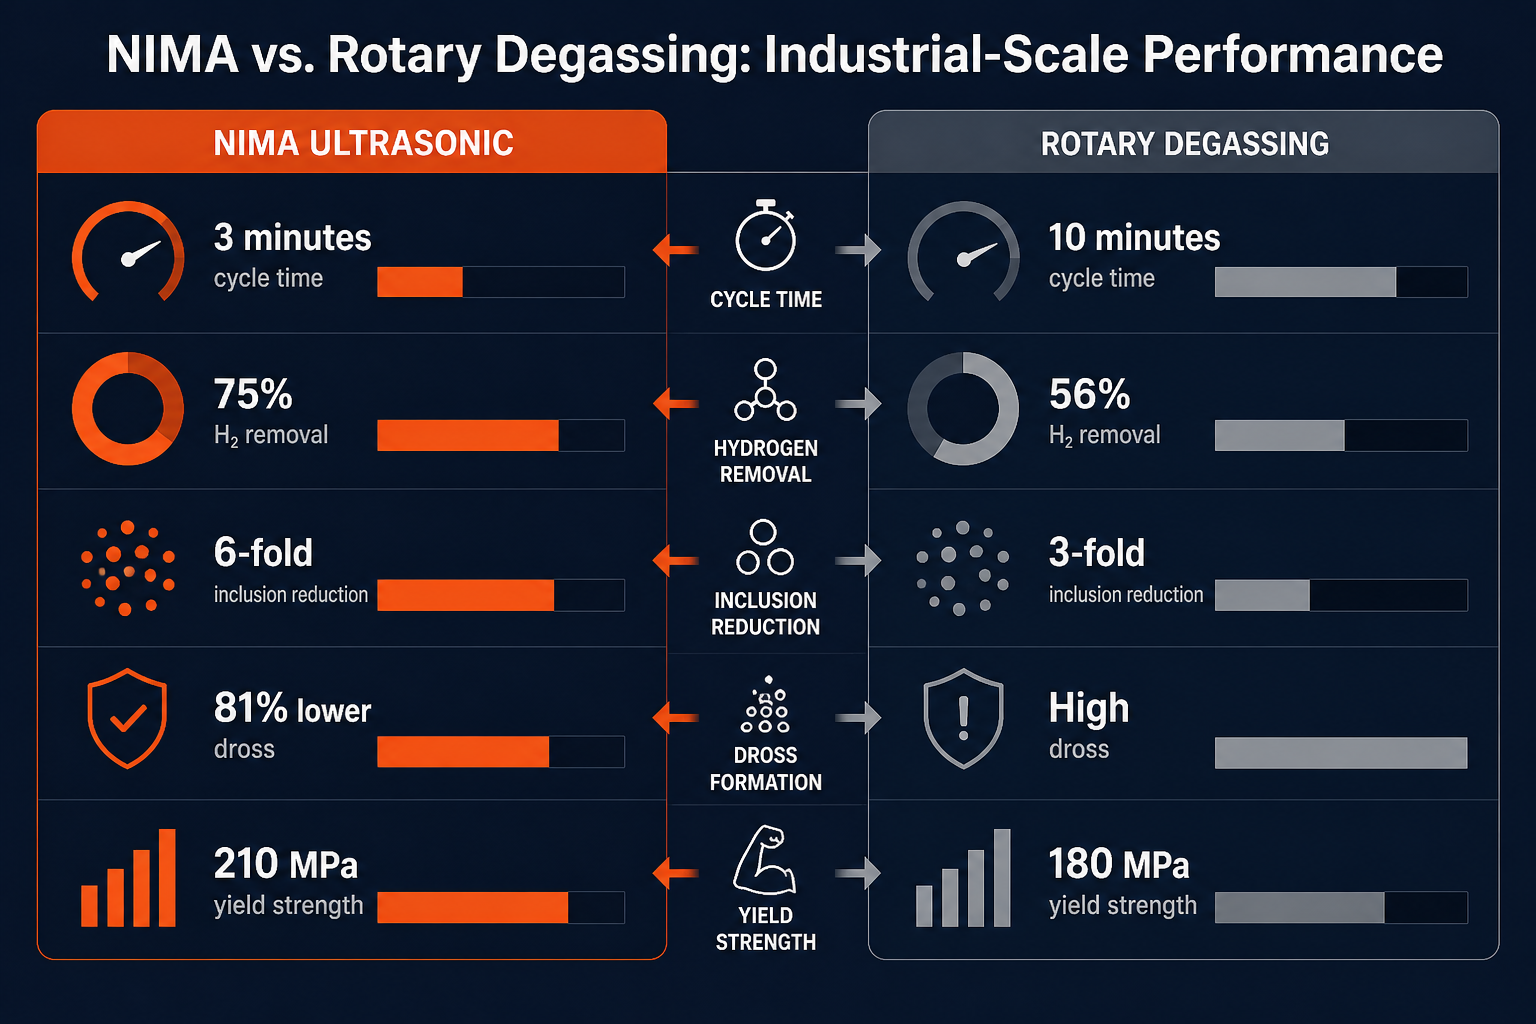
NIMA ultraljud: 75% väteavlägsnande på 3 minuter (densitetsindex: 10,3% → 2,6%)
Roterande + kväve: 56 % väteavlägsnande på 10 minuter (densitetsindex: 10,5 % → 4,6 %)
Fördel: 20% snabbare väteavlägsnande, slutfört på en tredjedel av cykeltiden. Denna effektivitetsvinst tillskrivs kavitationsbubblans densitet på 1 × 10¹¹ m⁻³ och den enhetliga akustiska behandlingen över hela smältvolymen.
Minskning av oxidinneslutningar
NIMA ultraljud: 6-faldig minskning jämfört med obehandlad smälta; 2-faldig minskning jämfört med roterande behandlad smälta
Roterande + kväve: 3-faldig minskning jämfört med obehandlad smälta
Mekanism: Kollapsande kavitationsbubblor genererar jetströmmar (>1 000 m/s) som bryter skyddande oxidfilmer på inneslutningsytor, vilket främjar vidhäftning till stigande bubblor. Den 6-faldiga fördelen kommer från ihållande kavitation genom hela smältvolymen – inga döda zoner innebär att varje inneslutning exponeras för jetströmmarna.
Slaggbildning (indikator för väteåterkontaminering)
Roterande + kväve: 1 300 gram slagg per cykel
Minskning: 81 % lägre slagg. Varför detta är viktigt: slagg – en blandning av metalloxider och absorberat väte – fungerar som en vätgasreservoar. Den adsorberar väte genom molekylär bindning vid förhöjd temperatur. Lägre slagg = mindre möjlighet till återkontaminering efter avgasning, vilket bibehåller det avgasade tillståndet längre.
Förbättrade mekaniska egenskaper
Gjutkomponenter från NIMA-behandlade smältor visade mätbara förbättringar:
| Egenskap | NIMA Ultrasonic | Roterande + kväve | Förbättring |
|---|---|---|---|
| Sträckgräns (YS) | 210 MPa | 180 MPa | +17% |
| Slutlig draghållfasthet (UTS) | 303 MPa | 288 MPa | +5% |
| Förlängning | 6% | 3% | +100% |
Dessa vinster återspeglar både renare smälta (färre inneslutningar, lägre porositet) och förfinad kornstruktur (likaaxliga snarare än kolumnära korn), båda fördelar med enhetlig ultraljudskavitation.
Mikrostruktur: synlig förfining
Optisk och svepelektronmikroskopi av gjutna komponenter visade signifikant reducerad intermetallisk partikelstorlek och finare, mer enhetlig kornfördelning i NIMA-behandlade prover. Den förfinade mikrostrukturen översätts direkt till seghet och utmattningshållfasthet – kritiskt för fordons- och flygkomponenter.
Industriella tillämpningar: bortom aluminium
Även om aluminium är flaggskeppsapplikationen, möjliggör NIMAs temperaturintervall (upp till 1 800 °C) och arkitektur utan stående vågor behandling av ett bredare spektrum av metaller och glas:
Magnesiumlegeringar
Magnesium är mer reaktivt än aluminium och mer mottagligt för väteabsorption. Avgasningscykler måste vara snabbare (för att minimera oxidationsexponering) och fullständiga (för att förhindra porositet i sent skede). NIMA’s 3-minuterscykler och enhetlig behandling är idealiska. Kornförfining förbättrar krypmotståndet – viktigt för högtemperaturmagnesiumtillämpningar inom flygindustrin.
Glassmältor
Industriglas (soda-kalk, borosilikat, specialglas) lider av bubbelinneslutningar som sprider ljus, försvagar den färdiga produkten och orsakar optiska defekter. Ultrasonisk kavitation sprider instängda gaser, vilket förbättrar transparens och strukturell integritet. Vid 1 400–1 800 °C överlever endast Sialon-sonotroden upprepade termiska cykler.
Järnlegeringar (stål, gjutjärn)
Stålverk förlitade sig historiskt på roterande avgasning eller vakuumbehandling eftersom ultraljudsteknik ansågs olämplig för extrema temperaturer. NIMA:s förmåga vid 1 800 °C ändrar den ekvationen. Avgasningscykler kan komprimeras, korngränsförfining kan tillämpas på gjutgods nära nettform (vilket minskar bearbetning), och legeringsfördelningen förbättrar homogeniteten.
Zink, mässing, brons, koppar
Dessa icke-järnmetallsmältor drar nytta av samma fysik: kavitationsdriven avgasning, korning och legering. NIMA’s modulära effektuttag (1–5 kW) skalar dessa applikationer utan överkonstruktion.
Varför konventionella ultraljudsgeneratorer brister
För att sluta slingan: varför säljer industrin fortfarande fasta 40 kHz-system när fysiken tydligt gynnar NIMA:s metod?
- Lägre FoU-kostnad: En generator med fast frekvens är enklare att konstruera – välj en frekvens, bygg transduktorn, sälj den. NIMAs adaptiva algoritmer krävde två decennier av utveckling och fältförsök.
- Marknadsföringströghet: Berättelsen “högre frekvens = bättre kavitation” har bestått i decennier, även om data visar att det är frekvens variabilitet och behandling av hela volymen som spelar störst roll.
- Leverantörslåsning: Konkurrenter binder sina system till proprietära sonotroddesigner eller tredjepartsutrustning, vilket gör det svårt för kunder att jämföra på lika villkor.
- Stående våg-problemet är inte allmänt erkänt: Många utrustningsleverantörer diskuterar inte offentligt stående vågor, vilket gör att kunder inte är medvetna om effektivitetsförlusten i applikationer med stora smältor.
Ett 40 kHz-system på en 100 kg smälta i en liten skänk kan överträffa alternativ med lägre frekvens – därav det bestående ryktet. Men i 400 kg-skala, i ett produktionsgjuteri, förlorar system med fast frekvens definitivt mot adaptiva, multifrekvenskonstruktioner.
Konkurrensmässig differentiering: varför NIMA står ensam
Kombinationen av faktorer – adaptiv multifrekvensprogramvara, keramisk kapacitet vid 1 800 °C, bevisad skala på 400 kg+, 20 års fältdata – gör NIMA till det enda systemet som är kvalificerat för industriell behandling av stora smältvolymer över hela temperatur- och legeringsområdet.
Konkurrenter finns:
- Högfrekventa (40–60 kHz) system från utrustningstillverkare kämpar med stående vågor och penetrationsdjup i stor skala.
- Roterande avgasning system kringgår akustisk fysik helt men offrar hastighet, kräver inert gas och uppnår inte kornförfining.
- Vakuumavgasning avlägsnar gaser men är långsam, dyr för stora volymer och ger ingen fördel med kornförfining.
NIMA kombinerar hastighet (3-minuterscykler), miljöfördel (ingen inert gas), kvalitetsfördel (kornförfining + inneslutningsborttagning) och bevis på skala (400 kg+ dokumenterat). Den närmaste konkurrenten – Hielschers högfrekventa ultraljudssystem – utmärker sig i laboratorie- och småskaligt arbete men har inte publicerat jämförande data vid NIMAs skala eller temperaturintervall.
Implementering: från gjuteri till process
För processingenjörer och inköpschefer som utvärderar NIMA-system:
- Kortare cykeltid: Förvänta dig 65% kortare avgasningscykler (10 minuter → 3 minuter), vilket leder till ökad produktionseffektivitet och lägre energi per behandlad enhet.
- Kvalitetsvinster: Mätbara förbättringar i draghållfasthet, förlängning och utmattningslivslängd eftersom smältkvaliteten är reproducerbart högre och kornstrukturen är jämnt förfinad.
- Skalbarhet: Oavsett om din process är pilotförsök på 50 kg eller produktionskörningar på 400 kg, rymmer NIMA’s modulära effektarkitektur (1–5 kW) hela intervallet utan systemomkonstruktion.
- Underhåll: Sialon-sonotroder håller 3–5 gånger längre än grafit eller andra keramer, vilket minskar stilleståndstid och ersättningskostnader under utrustningens livslängd.
Prova Sialon Ceramics
Om ditt gjuteri för närvarande använder roterande avgasning, vakuumbehandling eller ultraljud med fast frekvens på stora volymer, kan en sida-vid-sida-provkörning med NIMA kvantifiera vinsterna. Det typiska provprotokollet: behandla två identiska smältpartier (ett med din nuvarande metod, ett med NIMA), mät vätehalten med ALSCAN eller motsvarande, samla in data om mekaniska egenskaper och jämför cykeltider. De flesta gjuterier ser effektivitets- och kvalitetsvinsterna inom den första veckan.
Problemet med stående vågor – effektförlusten som har begränsat ultraljudstekniken i industriella gjuterier i decennier – är löst. NIMA är redo för storskalig drift.
Frequently Asked Questions
Hur skiljer sig NIMAs multifrekvensmetod från att helt enkelt köra på en lägre frekvens?
Enbart lägre frekvens (t.ex. 17 kHz) minskar stående vågor men minskar också kavitationsintensiteten och ökar bubbelkoalescensen. Genombrottet är adaptiv modulering: NIMA bibehåller optimal kavitationsintensitet (25 kHz bas) samtidigt som frekvensen varieras i realtid för att undvika resonanser från stående vågor. Detta ger både enhetlig behandling och effektiv kavitation – något som en fast lägre frekvens inte kan uppnå.
Kan befintlig gjuteriutrustning eftermonteras med NIMA-generatorer?
Why does sonotrode material matter so much?
Sonotroden är det direkta gränssnittet mellan generatorn och den smälta metallen. Vid 1 800°C och under kavitationserosion överlever endast vissa keramer upprepade termiska cykler. Grafit oxiderar; standardkeramer utsätts för termisk chock. Sialons patenterade keramiska formulering bibehåller strukturell integritet och akustisk kopplingseffektivitet, vilket direkt leder till konsekvent behandlingskvalitet och längre utrustningslivslängd.
Hur vet jag om stående vågor påverkar mitt nuvarande ultraljudssystem?
Tecken inkluderar: ofullständig väteborttagning trots långa cykeltider, varierande mekaniska egenskaper i gjutna göt (yttre zoner välbehandlade, kärnzoner svaga), oförmåga att behandla full volym utan att dramatiskt förlänga cyklerna. Ett försök med NIMA på din standardstorlek av smälta kommer att klargöra om stående vågor är den begränsande faktorn.