超声波空化消除了TiB2晶粒细化。异质形核和枝晶破碎以降低90%的成本实现更细小、更均匀的晶粒结构。赛隆陶瓷超声变幅杆可实现工业规模处理。.
2026年8月8日 · 14分钟阅读
TL;DR
细小、等轴的晶粒结构是高性能 铝铸件 的基础——它能减少缩松、消除热裂纹,并将力学性能提高15–30%。几十年来,TiB2中间合金一直是行业标准的晶粒细化剂,但其成本(钛$20–50/kg)、批次间质量差异、针状金属间化合物缺陷以及对熔体条件的敏感性,使其在大批量铸造中日益成为问题。超声波空化通过物理而非化学方式实现同样的晶粒细化:空化气泡崩溃产生异质形核位点并破碎生长中的枝晶,无需添加任何TiB2即可形成均匀的晶粒结构。该技术消除了夹杂风险,改善了微观组织均匀性,并降低了每吨处理成本——与 Aktive Arc Ultrasonics(高功率超声波系统工程专家)合作开发。 Ultrasonic Degassing & Grain Refinement专有的赛隆陶瓷变幅杆能够在其他材料失效的熔融金属中长期存活,从而实现工业规模处理。
为什么超声波晶粒细化对铸造质量至关重要
铝合金的晶粒结构是化学成分与性能之间最直接的联系之一。细小、等轴(均匀、无方向性)的晶粒结构并非表面美观问题——它是控制缩松、热裂和力学性能的最重要参数。.
收缩和热撕裂
粗大晶粒结构在凝固过程中本质上是脆弱的。大晶粒的晶界较少,难以分散凝固应力,因此液固转变会将拉伸力集中在少数薄弱点上。结果是 热撕裂 – 即在金属仍部分处于液态的凝固最后阶段扩展的裂纹。热撕裂是灾难性的:它使铸件无法销售,并常常导致整个模具报废。
细晶粒将这种应力分散到数千个晶界上。晶界越多,凝固应力可采取的路径就越多。晶粒尺寸为100–200 μm(细)与1–2 mm(粗)相比,可将热裂风险降低一个数量级。.
收缩孔隙率 遵循同样的逻辑。凝固收缩在粗大组织中集中于孤立点;而细小组织则将其分散到整个铸件中。孤立的收缩孔洞是循环载荷下疲劳裂纹的萌生点。分散的、更小的孔洞在服役应力下更不容易发展成缺陷。航空航天和汽车行业通过拉伸性能来衡量这种差异:细晶Al 7075合金的屈服强度通常可达580–650 MPa;而相同合金的粗晶材料仅为520–570 MPa——仅因组织结构就损失了60–80 MPa。
力学性能提升
霍尔-佩奇关系对此进行了量化:屈服强度随晶粒直径的平方根倒数而增加。对于相同的合金成分,晶粒尺寸减小10倍(1,000 μm → 100 μm)可使屈服强度提高约15–30%,且当晶界相清洁时,对延伸率几乎没有或没有不利影响。.
对于用于高可靠性应用(如喷气发动机压气机叶片、汽车悬架臂、医疗植入物)的压铸和熔模铸造部件,晶粒细化是决定部件能否通过疲劳鉴定,还是在现场服役前就失效的关键。.
微观组织均匀性
细小等轴晶粒还能抑制 中心线偏析 – 即在缓慢凝固过程中,合金元素(镁、铜、锌)在铸件几何中心处的积聚。偏析会造成局部脆性和化学成分不均匀,从而降低疲劳寿命和延展性。正如我们将看到的,超声波处理不仅能细化晶粒,还能通过声流作用同时均匀化合金元素的分布,完全消除中心线偏析。
冶金学上的关键结论很明确: 对于精密铸件而言,晶粒细化不是可选项。问题在于如何可靠、经济且以工业规模实现它。
TiB₂与超声波晶粒细化:传统方法对比
在过去的40年里,铝铸造行业一直依赖TiB2(二硼化钛)中间合金晶粒细化剂。其机理在理论上很优雅:将TiB2颗粒添加到熔融铝中,钛溶解到熔体中,钛与铝结合形成Al₃Ti颗粒。这些Al₃Ti颗粒充当 异质形核位点 ,用于初生α-铝晶粒,触发晶粒增殖并抑制粗大柱状晶生长。
这很有效——当一切顺利时。而问题恰恰就在这里。.
成本结构与市场波动性
钛的成本在 每公斤20至50美元之间,具体取决于纯度和形态。铝的成本为每公斤2至5美元。这10至50倍的成本差异意味着通过TiB2进行晶粒细化在预算中并非可忽略的项目。一个300吨的铸造项目,采用常规TiB2添加量(按重量计0.15%至0.2%的中间合金),每处理一吨金属需消耗450至600公斤中间合金。按每公斤钛50美元计算,单次浇注仅晶粒细化剂成本就可能达到2万至4万美元——这还未考虑细化失败时的废品和重熔成本。
锂矿开采的波动性、贸易壁垒以及上游钛供应限制导致价格同比波动20–40%。铸造厂在其铸造成本模型中难以轻易吸收这种波动性。.
批次间质量与衰退
TiB2中间合金的生产路线(卤化物盐化学法、钛海绵还原法、预成型颗粒铸造法)各自产生不同的颗粒形貌和尺寸。卤化物盐路线产生块状Al₃Ti颗粒(4–5 μm);钛海绵路线产生 针状晶体 (8–12 μm)。
形态差异并非表面问题。 针状TiB₂和Al₃Ti颗粒作为应力集中源 ,与等轴颗粒相比,晶粒细化效率降低40–50%。行业惯例是要求“细小、等轴的Al₃Ti”——但中间合金供应商层面的质量控制并不一致。批次差异破坏了铸造工艺的可重复性,迫使工艺工程师过量添加晶粒细化剂以补偿可能的质量漂移。
此外, TiB₂ 的细化效力在熔体中迅速衰减 。由于颗粒团聚和氧化降解,加入后45分钟内细化效率下降18–36%。对于大批量铸造作业,这种“衰退”效应迫使铸造厂做出选择:多次添加新的中间合金(成本飙升)或接受晶粒粗化(质量损失)。
Inclusion risk and the paradox of optimization
铝中的氧和氢都与TiB₂和Al₃Ti颗粒强烈结合。在氧化条件下——这在装料和搅拌过程中很常见——氧化膜会包裹晶粒细化剂颗粒,阻止其形核活性。这听起来像是一个小麻烦,但事实并非如此。.
结果是,尽管TiB₂晶粒细化已被行业采用40年,它仍然是一个可靠性边缘化的工艺。在大批量压铸中,尽管添加了晶粒细化剂,缺陷率仍然居高不下——由于气孔和热裂纹导致的废品率为3–6%。一级供应商的冶金学家知道根本原因:成核活性不一致和夹杂物截留。.
储存与处理复杂性
TiB₂中间合金棒在储存过程中会吸收大气中的水分并发生氧化。与新鲜金属不同,氧化后的表面无法恢复其功能。正确的储存需要受控的气候条件、定期轮换以及详细的批次可追溯性。对于在潮湿环境中运营或具有季节性铸造模式的铸造厂来说,维持活跃库存是一项物流难题。.
超声波空化如何实现晶粒细化:基于物理学的替代方案
超声波晶粒细化完全消除了化学复杂性,并用声学物理取而代之。其机理包含两个互补的组成部分: 空化崩溃产生的异质成核 和 枝晶破碎。
通过异质形核实现超声波晶粒细化
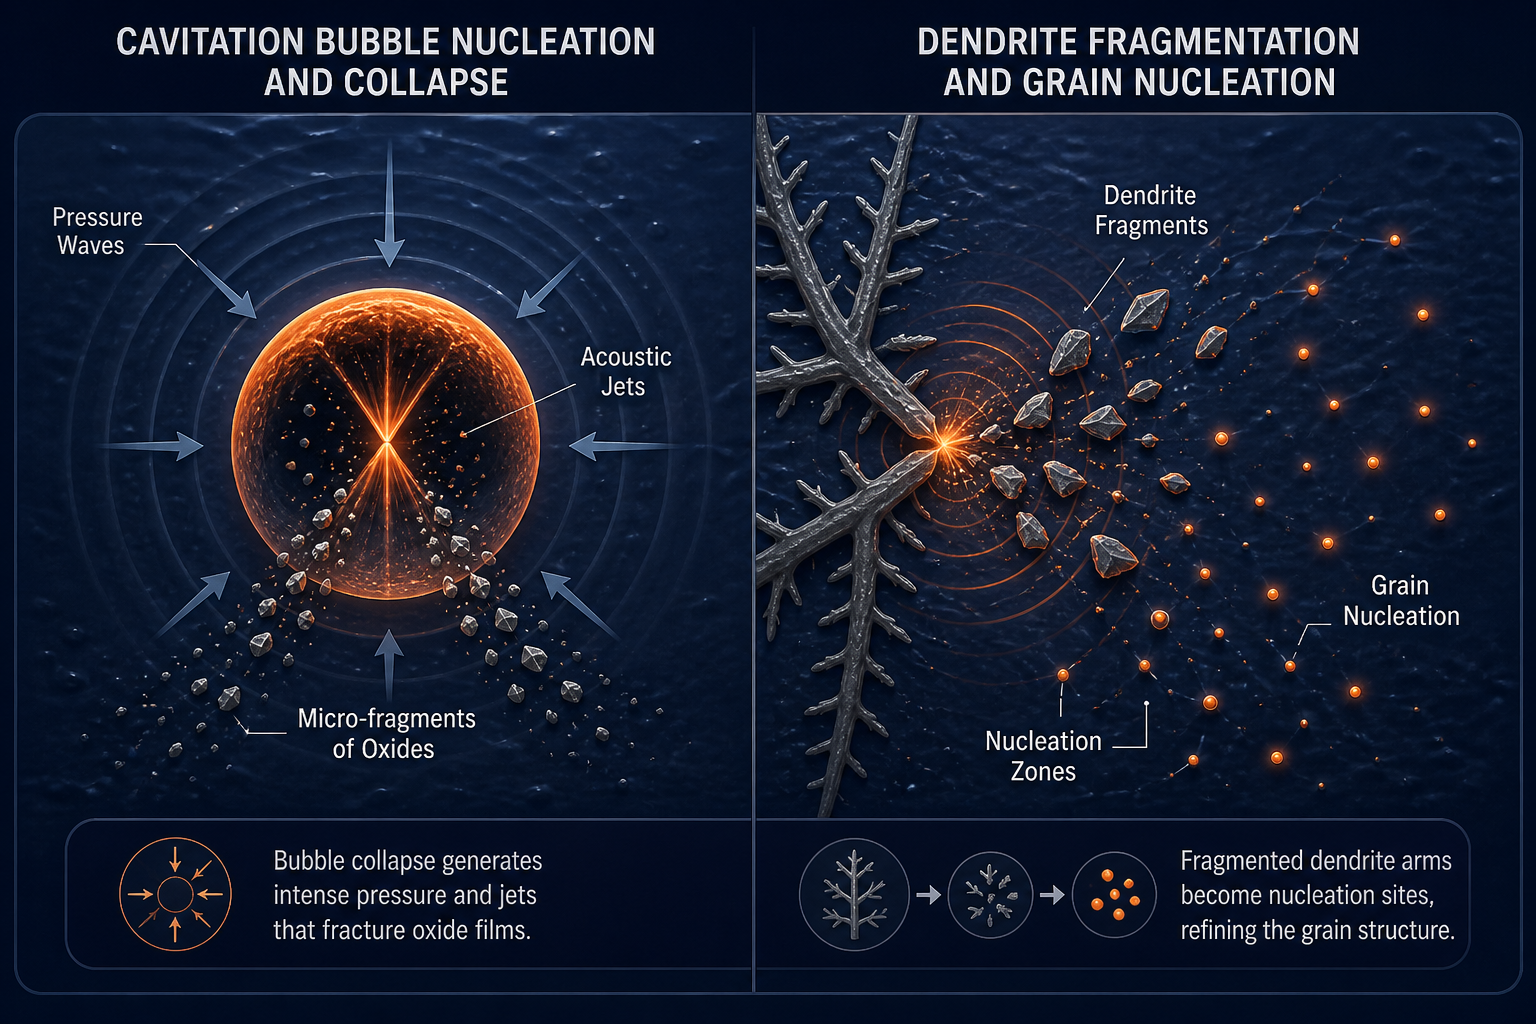
当高功率超声波换能器(通常频率为25 kHz,功率为1–5 kW)浸入熔融铝中时,声压场会产生 空化气泡 – 即在声循环的稀疏和压缩阶段成核并崩溃的微小空腔。在崩溃过程中的极端压力下(高达500+ MPa),气泡剧烈崩溃。这种崩溃会产生 空化射流:以超过100 m/s的速度向内喷射的液流。
这些射流产生瞬态的过热微区(局部温度在微秒内达到5,000+ K)。气泡崩溃还会产生局部声流——围绕气泡的有组织的高速液体流动模式。.
在这些流束和声流区域中, 异质形核位点自发出现。局部温度骤升和快速冷却,加上声空化碎屑(氧化物微碎片、富溶质液体微区),为初生α-铝形核提供了理想基底。形核率比静态凝固高出数个数量级。
关键的是,这种形核 不需要任何外来颗粒的添加。铝熔体本身提供了形核基底。无需TiB₂,无需引入化学物质 – 仅通过声能将潜热和压力转化为形核事件。
超声晶粒细化中的枝晶破碎
第二种机制在凝固的生长阶段起作用。超声波空化产生 声压波 和强烈的局部对流。当枝晶(最初形成的晶体,以分枝、树状形态生长)与这些压力区域相交时,声学应力可以 使枝晶臂断裂。
破碎的枝晶尖端随后充当 二次形核位点,在周围液体中孕育出额外的晶粒。单次施加的超声波脉冲可在400公斤熔体中破碎数千个枝晶尖端,每个碎片都成为新的晶核。这种机制被称为 空化辅助破碎,是任何化学晶粒细化剂所不具备的。
结果是晶粒形核位点急剧增加,晶粒结构从柱状或粗大等轴晶(100+ μm)转变为 细小、等轴(20–50 μm)的晶粒结构 – 比TiB₂通常达到的效果更细。
为何这在实践中很重要
声空化还 促进声流和流体混合,从而将合金元素(Mg、Si、Cu)均匀分布到整个熔体中。这可在单次处理中消除中心线偏析。相比之下,TiB₂晶粒细化仅解决形核问题;合金元素分布需要单独处理(旋转除气、过滤氩气注入)。
超声波处理将晶粒细化和均匀化合二为一——相比基于化学的方法,这是一个显著的效率提升。.
超声波与TiB₂:并排对比
以下是从TiB₂转向超声波处理在实际可衡量方面所带来的效果:
| 指标 | TiB₂中间合金 | 超声波空化 |
|---|---|---|
| 实现的晶粒尺寸 | 100–200 μm(等轴晶) | 20–50微米(细等轴晶) |
| 每吨处理成本 | 45–100美元(中间合金) | $8–15(电力、变幅杆磨损) |
| 夹杂缺陷(针状形貌) | 存在;批次缺陷率为40–50% | 已消除;无金属间化合物针状组织 |
| 微观组织均匀性 | 偏析仍然存在;需要单独除气 | 完美均匀性;合金元素均匀分布 |
| 工艺衰减 | 45分钟内效力损失18–36% | 无衰减;声能在受控时刻施加 |
| 批次间一致性 | 成核活性变化±15–20% | <±5% 偏差;仅由声学参数决定 |
| 储存与保质期 | 吸湿;氧化风险;需要气候控制 | 无储存;变幅杆为惰性陶瓷 |
| 机械性能提升 | +12–18% 屈服强度 | +20–28% 屈服强度(结合均匀化处理) |
| 热撕裂风险降低 | 减少40–50%(细晶粒有助于此) | 70–85% 降低(细晶粒 + 均匀性消除偏析引起的裂纹) |
| 可扩展性 | 标准适用于50–300公斤;超过500公斤则困难 | 已在400公斤规模得到验证;随变幅杆功率线性扩展 |
数据来源于工业试验和同行评审比较(Springer 2026年研究、CastMan 2025年试验、Brunel中心研究)。.
背景下的力学性能提升
一项400公斤Al-Si-Cu高压压铸试验(2025年,工业试验)产生了以下结果:
- 屈服强度: 超声波处理为+210 MPa,而旋转除气+TiB₂晶粒细化为+140 MPa
- 极限抗拉强度: +303 MPa 对比 +288 MPa
- 延伸率: 6% 对比 3%
- 孔隙率体积(PoDFA): 相比旋转除气降低6倍;相比TiB₂ + 旋转除气基线降低2.1倍
转化为实际性能,这意味着一个基于细晶超声细化晶粒结构认证的部件,可以比等效的TiB₂细化部件轻8–12%(壁更薄、特征更小),同时保持相同的疲劳寿命和极限承载能力。.
使能技术:赛隆陶瓷声极
超声波晶粒细化并非新事物——其基本物理原理自20世纪60年代以来已被理解。阻碍其广泛工业应用的是 材料:将超声波振动耦合到熔融金属中的声学换能器(即声极)必须承受会破坏大多数陶瓷的环境。
700–750°C的熔融铝对大多数材料呈化学惰性 ,除非 该材料是多孔的。多孔性使液态金属能够渗入陶瓷。一旦渗入,金属会润湿并粘附到孔隙结构上,使陶瓷变得导电且脆弱。
赛隆陶瓷——硅铝氧氮化物,Si₃Al₃O₃N₅——特别适合 超声波晶粒细化 ,因为它兼具不润湿性、抗热震性和高效的声波传输能力。
不润湿性与抗热震性
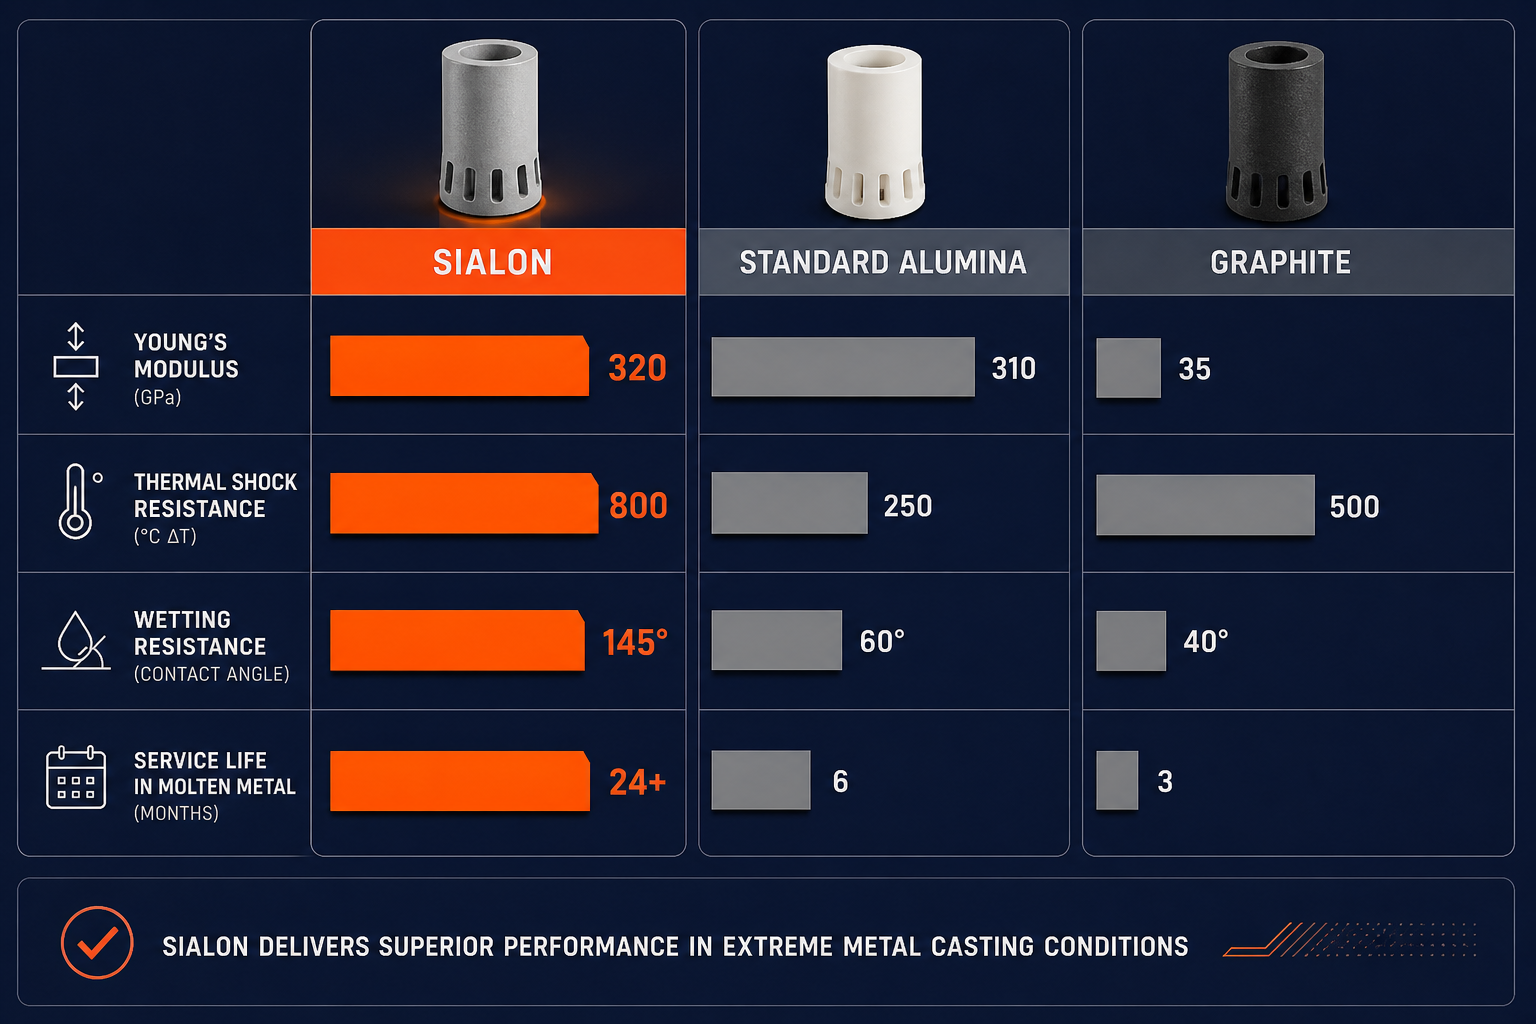
不润湿性。 熔融铝不易附着在赛隆陶瓷表面。液态铝与赛隆之间的接触角大于120°——金属会绕开陶瓷流动,而不是在其表面铺展。这种不润湿特性是 晶粒结构固有的,而非依赖于表面涂层。
由于金属不润湿表面, 金属渗透受到强烈抵抗。因此,变幅杆能够在长时间服役期间保持其电绝缘性和结构完整性。
抗热震性。 快速浸入熔融金属会产生强烈的热应力。赛隆陶瓷的抗热震性约为550–900°C,具体取决于等级。在熔体表面上方进行受控预热,然后逐渐浸入,有助于将热应力保持在安全范围内。
相比之下,早期的石墨变幅杆在快速热循环过程中可能发生断裂,而标准氧化铝陶瓷在严苛的浸入条件下可能容易受到热冲击的影响。.
超声晶粒细化中的声学效率
声学效率。 赛隆具有较高的杨氏模量,通常在300–350 GPa左右,这有助于超声能量的高效传输。较低的声学损耗意味着换能器更多的能量能够到达熔融金属,而不是在陶瓷内部以热量形式耗散。
对于 超声晶粒细化,高效的声学传输至关重要,因为空化强度直接影响成核位点的形成、声流和枝晶破碎。
化学耐受性、热稳定性、不润湿行为与声学性能的结合,使赛隆陶瓷成为工业级铝熔体超声处理的重要使能材料。.
工业规模处理
超声波脱气与晶粒细化 开发了专为超声波晶粒细化调制的专有内部赛隆牌号。其NIMA发生器——与长期合作伙伴 Aktive Arc Ultrasonics 共同开发——与定制设计的声极杆配套使用,涵盖从小型实验室规模(5–50公斤)到工业生产规模(已演示高达400公斤)。该公司20多年的材料开发经验已生产出具有定制孔隙率、模量和热性能的赛隆变体(相当于ULTRA-001至ULTRA-004)。
结果是,一种变幅杆在需要更换前可承受12–24个月的连续铸造操作——相比之下,早期石墨设计仅为2–4个月。这种耐用性优势直接转化为成本:单个赛隆变幅杆,在18个月的生产期内摊销,成本低于六次石墨更换。.
对于每班铸造50–200吨的作业,其吞吐量和可靠性优势具有变革性。铸造厂不再需要为变幅杆故障保留缓冲库存。超声波处理可以集成到标准铸造周期中——在保温炉中进行3–5分钟的处理步骤,系统调校后无需操作员干预。.
成本与投资回报率:切换的商业理由
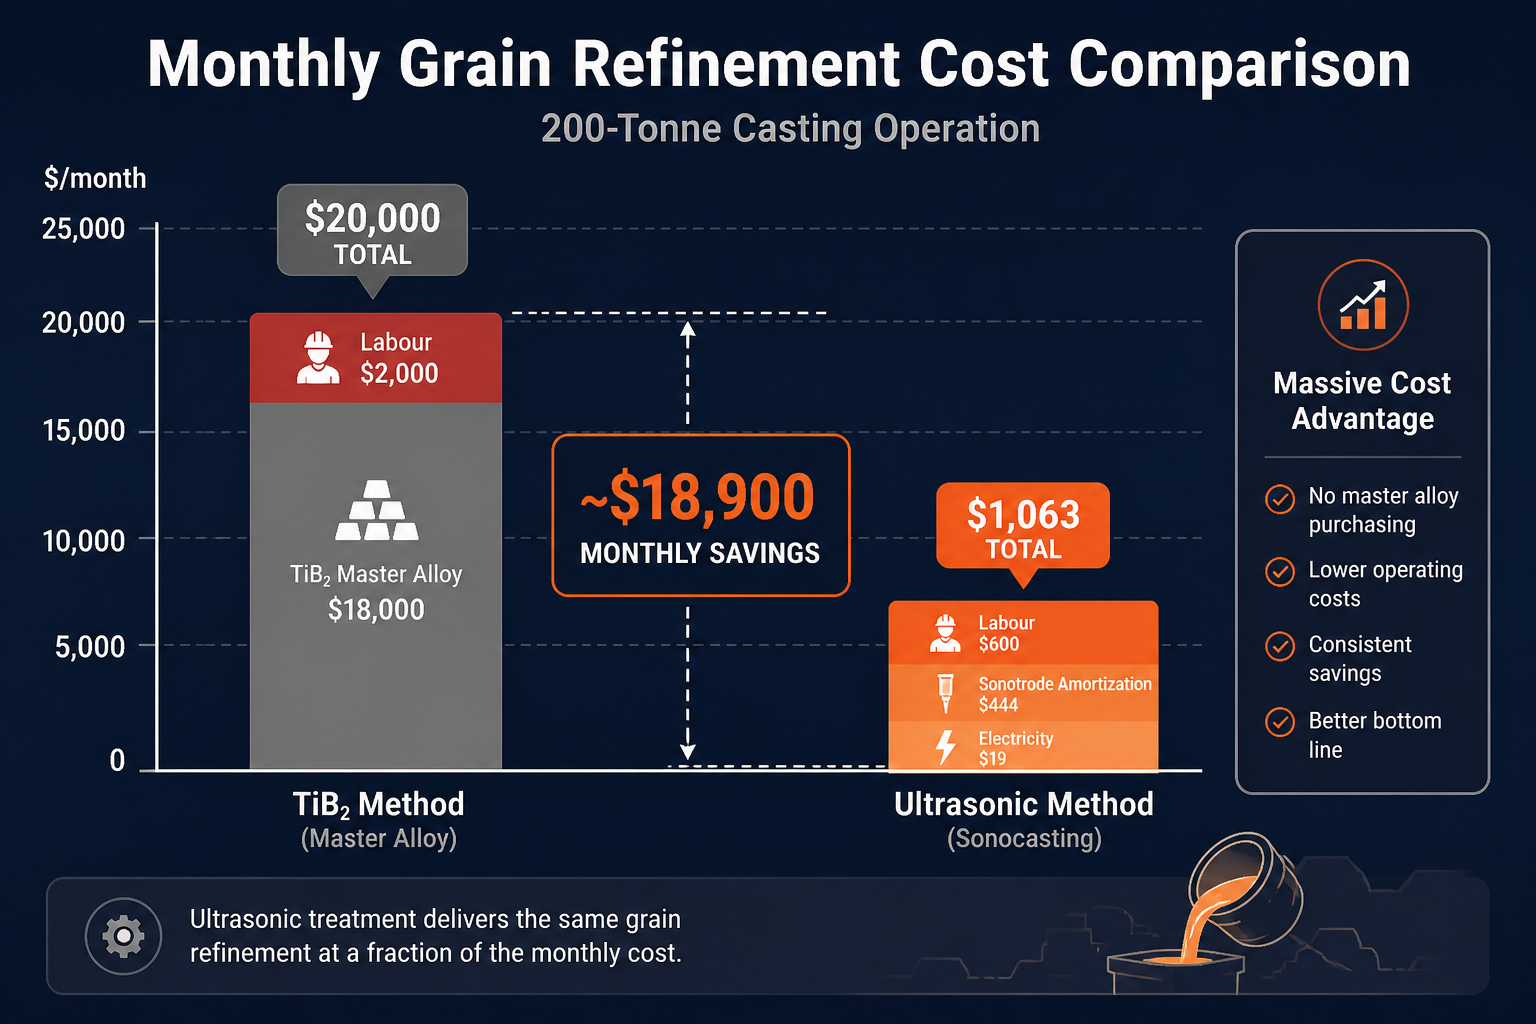
以下是每月200吨铸造作业的底线成本比较,假设使用标准Al-Si-Cu合金(压铸级):
TiB₂中间合金法:
- 中间合金添加量:按重量0.15% = 每月300公斤
- 按60美元/公斤计算: 18,000美元/月
- 人工(质量验证、批次跟踪、返工):约$2,000/月
- 总计:每月20,000美元
超声波处理(假设资本已摊销):
- 电力输入:每吨处理约0.8千瓦时 = 每月160千瓦时,按$0.12/千瓦时计算 = $19/月
- 变幅杆更换储备金(使用寿命18个月,更换成本$8,000)= $444/月
- 人工(设置、监控、处理后检查):约600美元/月
- 总计:$1,063/月
月度节省:约18,937美元
年度节省(经季节性波动调整):约180,000–200,000美元
对于每月400吨的运营,年节省超过35万美元。一套完整的超声波晶粒细化系统(发生器+变幅杆+控制系统)的投资回报期通常为8–14个月,此后每次额外的铸造循环在晶粒细化方面的增量成本几乎为零。.
这并不包括次要节省:减少因热裂纹和孔隙率产生的废料(通常可减少2–3%的废料),减少重熔(炉燃料或电力消耗可节省5–8%的能源),以及改善的机械性能(这允许在客户装配的下游环节实现设计轻量化和材料成本降低)。.
无障碍转型:集成与后续步骤
切换到超声波晶粒细化并非铸造厂的全面改造。该技术可集成到标准铸造流程中:
- 保温炉集成。 赛隆(sialon)超声波变幅杆通过法兰连接(类似于浸入式加热器)安装到保温炉中。电源由NIMA发生器提供(标准480V三相)。一个简单的PID控制回路监测熔体温度。
- 处理周期。 炉体稳定后,超声波处理在每个浇注批次中激活3–5分钟。声极以25 kHz频率振动。空化作用立即开始;晶粒细化无需操作员干预即可发生。
- 可重复性。 每次处理都是相同的,因为声学参数(频率、功率、持续时间)由发生器设置固定。细化活性没有批次间的差异——与TiB₂中间合金不同,后者的成分和颗粒形貌会漂移。
- 质量验证。 晶粒结构可通过低倍率检查(50–100×光学显微镜观察将显示等轴晶特征)或通过力学测试验证(屈服强度提升+20–28%具有诊断性)。
Ultrasonic Degassing & Grain Refinement位于哥本哈根的技术团队为系统规模设计、集成设计和操作员培训提供全面的工程支持。该公司提供 关于超声波晶粒细化的免费网络研讨会 以及针对特定应用场景的定制咨询。
竞争优势:为何是现在
TiB₂晶粒细化之所以成为行业标准,正是因为当质量得到严格控制时,它“足够好”地发挥作用。但随着金属价格上涨,以及汽车/航空航天客户要求更轻、更强、需要比TiB₂可靠提供的更细晶粒结构的设计,其成本、质量差异和废品风险已变得越来越令人难以承受。.
超声波处理解决了所有三个痛点:
- 成本优势:每吨处理成本降低90%以上
- 品质一致性:晶粒尺寸和结构由物理决定,而非供应商质量
- 优越的微观结构:更细小、更均匀的晶粒减少废品并实现设计优化
对于在成本和品质上竞争的铸造厂——即所有铸造厂——从化学晶粒细化转向声学晶粒细化并非可选升级,而是下一个标准。.
尝试超声波除气与晶粒细化
超声波除气与晶粒细化 专注于熔融金属的超声波处理。该公司的NIMA发生器系统配合专有的赛隆陶瓷变幅杆,专为工业铸造厂、压铸作业和特种铸造设施而设计。无论您目前使用的是TiB₂晶粒细化、旋转除气,还是两者兼用,工程团队都可以针对您的具体铸造情况建模,并提供量身定制的详细投资回报率预测。
访问 ultrasonicdegassing.com 获取技术规格、应用案例研究,并 安排免费咨询。哥本哈根团队可承接国际项目,并可为大型铸造业务安排现场评估。
常见问题解答
超声波空化如何细化晶粒结构?
超声波空化通过两种机制实现晶粒细化: 异质形核,即空化气泡崩溃时产生瞬态微环境,有利于晶粒形核;以及 枝晶破碎,即声压波将生长中的枝晶臂破碎成二次形核位点。每个破碎的枝晶尖端都会成为新晶粒的形核点。这种声学方法能获得比TiB2更细(20–50微米)、更均匀的晶粒结构,而TiB2仅依赖颗粒形核。详细解释请参见 超声波机制部分 。
为什么超声波晶粒细化可以消除对TiB2中间合金的需求?
TiB2晶粒细化需要添加含钛中间合金(钛的成本为$20–50/公斤,而铝为$2–5/公斤),且钛必须在熔体中形成Al₃Ti形核颗粒——这一过程对熔体化学性质敏感,会随时间衰减,并容易产生金属间化合物针状缺陷。超声波处理无需任何化学添加:声能直接从铝本身产生形核事件。这完全消除了 成本、质量波动、夹杂物风险和衰减 。这种转变经济高效:月产200吨的运营每月可节省约1.9万美元。
超声波晶粒细化带来的力学性能提升有哪些?
细小、均匀的晶粒结构使屈服强度提高+20–28%(而TiB2为+12–18%),极限抗拉强度提高+15–20%,延伸率相对于粗大基线提高2–3倍。2025年对400 kg Al-Si-Cu压铸合金进行的工业试验实现了+210 MPa的屈服强度提升和+303 MPa的极限抗拉强度改善。额外的力学性能增益来自于超声处理过程中合金元素(Mg、Si、Cu)的同时均匀化——这是TiB2所不具备的优势。这使得轻量化设计成为可能:在壁厚减少8–12%的情况下仍能保持等效的疲劳寿命。.
为什么赛隆陶瓷对于工业规模的超声波晶粒细化至关重要?
超声波换能器(变幅杆)必须能在700–750°C的熔融铝中无限期存活。大多数陶瓷因金属通过孔隙渗入或热冲击开裂而失效。赛隆(硅铝氧氮化物)具有 不润湿特性——熔融铝不会附着在其表面——这完全阻止了金属渗入。赛隆还具有高杨氏模量(300–350 GPa),能够高效传输声波,以及550–900°C的抗热震性。因此,赛隆变幅杆可连续运行12–24个月,而早期石墨设计仅为2–4个月。这种耐用性带来了投资回报率的优势。
铸造厂从TiB2过渡到超声波晶粒细化需要多长时间?
超声波处理可无缝集成到标准铸造流程中,几乎无需改变现有操作。赛隆陶瓷声极通过法兰连接(类似于浸入式加热器)安装到保温炉中。安装后,每批铸件仅需3–5分钟的超声波处理即可实现晶粒细化,除初始系统设置外无需操作员干预。由于声学参数由发生器固定(不像TiB2那样存在批次差异),该工艺可立即实现可重复性。 超声波除气与晶粒细化 提供系统选型和操作员培训的工程支持,通常可在2–4周内实现全面生产集成。