2026年8月8日 · 12分钟阅读
TL;DR
溶解气体—尤其是氧气、氢气和水分—是玻璃质量的无声杀手。它们会产生不可见的孔隙,削弱光学清晰度、机械强度和热稳定性。传统的化学澄清剂如SO₂和As₂O₃能去除大部分气泡,但面临显著限制。SO₂会产生有问题的硫酸盐,As₂O₃受REACH法规限制,且不断上升的能源成本使化学澄清变得越来越昂贵。.
超声波空化以不同方式处理脱气。声学气泡以每立方米万亿个的密度成核,并通过射流爆裂,撕裂顽固的气孔。声流随后加速气体逸出,无需化学添加剂或长时间加热。结果是脱气速度提高20%,氧化物夹杂物降低6倍,节能15–30%,且无化学残留。.
Sialon Ceramics的NIMA工业超声波发生器——与 Aktive Arc Ultrasonics(高功率超声波系统工程专家)合作开发——搭配专有的高温陶瓷变幅杆。该技术已在工业规模上证明有效,适用于光学玻璃、高纯度硼硅酸盐玻璃、特种浮法玻璃以及传统澄清工艺难以保证质量的严苛成分。
为什么需要对熔融玻璃进行超声波脱气
熔融玻璃一旦形成,就会捕获溶解的氧气、氢气和水分——这些气体来自原料本身、配合料组分吸收的大气水分,以及熔化炉中的燃烧副产物。玻璃冷却后,每一个百分点的溶解气体都会变成气孔。单个气泡肉眼不可见,但数十亿个微观孔隙会散射光线、削弱抗拉强度、为热冲击失效创造形核位点,并在晶界引发析晶。对于光学应用——精密透镜、科学玻璃器皿和显示基板——即使是轻微的孔隙率也会破坏透光率和折射率均匀性。 在容器玻璃中, 孔隙率会加速应力集中和负载下的破裂。 硼硅酸盐实验室玻璃器皿则带来另一个问题: 被困气体与周围基体的膨胀方式不同,会产生内部应变,加速热疲劳。
国际玻璃委员会(ICG)标准1960 将可接受的孔隙率定义为
化学澄清是历史上的权宜之计,几十年来一直运作得相当不错。但随着环保法规收紧、能源成本攀升以及现代玻璃配方对公差窗口的要求越来越窄,化学澄清的不足之处正变得越来越难以忽视。.
传统化学澄清的局限性:SO₂、As₂O₃及其失效原因
化学澄清的工作原理(理论)
当你添加澄清剂——经典的有硫酸钠(加热时释放SO₂气体)或氧化砷(As₂O₃)——这些化合物在熔融玻璃中分解并释放惰性气体(分别为SO₂或O₂)。气泡上升,在上升过程中,它们通过扩散梯度携带溶解气体,将孔隙带到表面并逸出。理论上,简单而优雅。实践中,却充满权衡取舍。.
Sulfur dioxide (SO₂) fining: the lingering residue problem
SO₂澄清是最常见、最便宜的方法。以下是它日益成为问题的原因:
硫酸盐后效应: 未完全逸出的SO₂气体在熔化炉和工作池的较冷区域(此处溶解度下降)会重新转化为硫酸根离子(SO₄²⁻)。这些硫酸盐残留在玻璃中——或者更糟,沉淀为不希望的晶体夹杂物(根据成分不同,可能是硫酸钡、硫酸钙)。精细玻璃器皿常因硫酸盐偏析而出现可见的条纹。
澄清不彻底: 并非所有溶解气体都会随澄清气泡上升。当SO₂气泡在罐体顶部附近冷却时,它们会收缩,有些气泡仅夹带扩散最快的气体(氢气容易逸出,但氧气和水分则滞后)。即使在激进的澄清工艺下,残余孔隙率(通常为50–100 ppm)仍然存在。
能源成本: 传统澄清工艺需要提高温度(将炉温设定点提高20–40°C),以最大化气体释放速率并防止过早凝固。一台每年运行1,200小时、温度提高10%的玻璃熔炉,每天额外消耗100多千瓦时的燃料成本——每台熔炉每年约3,000–5,000欧元——仅仅是为了让澄清剂有效工作。(估算基于欧洲典型能源价格,每千瓦时0.08–0.12欧元。)
环境与合规压力: SO₂是公认的空气污染物。如果澄清气体排放到大气中(而非捕获和回收),监管审查将更加严格。欧盟环境空气质量指令(2008/50/EC)收紧了排放中SO₂的限值。即使是回收的SO₂也需要谨慎处理和监测。
氧化砷(As₂O₃):逐步淘汰
As₂O₃ 非常有效——它产生氧气,氧气是惰性的,不与玻璃基体反应,比 SO₂ 能得到更干净的结果。但是:
REACH限制: 根据欧盟 REACH(化学品注册、评估、许可和限制)框架,As₂O₃被归类为1类致癌物。截至2022年,其在玻璃澄清中的使用在欧盟已受到严格限制,并在许多司法管辖区面临逐步淘汰。许多欧盟制造商已停止使用As₂O₃;仍在使用该物质的非欧盟供应商面临日益增加的出口壁垒。
成本上升: 即使在仍允许使用的地区,由于监管整合和供应链不确定性,As₂O₃的价格在五年内已上涨两倍。
处理风险: 在制造方面,As₂O₃粉尘和烟雾构成职业健康风险。额外的密封措施、个人防护装备(PPE)和废物处理规程增加了操作复杂性和成本。
常见缺陷:微孔隙仍然存在
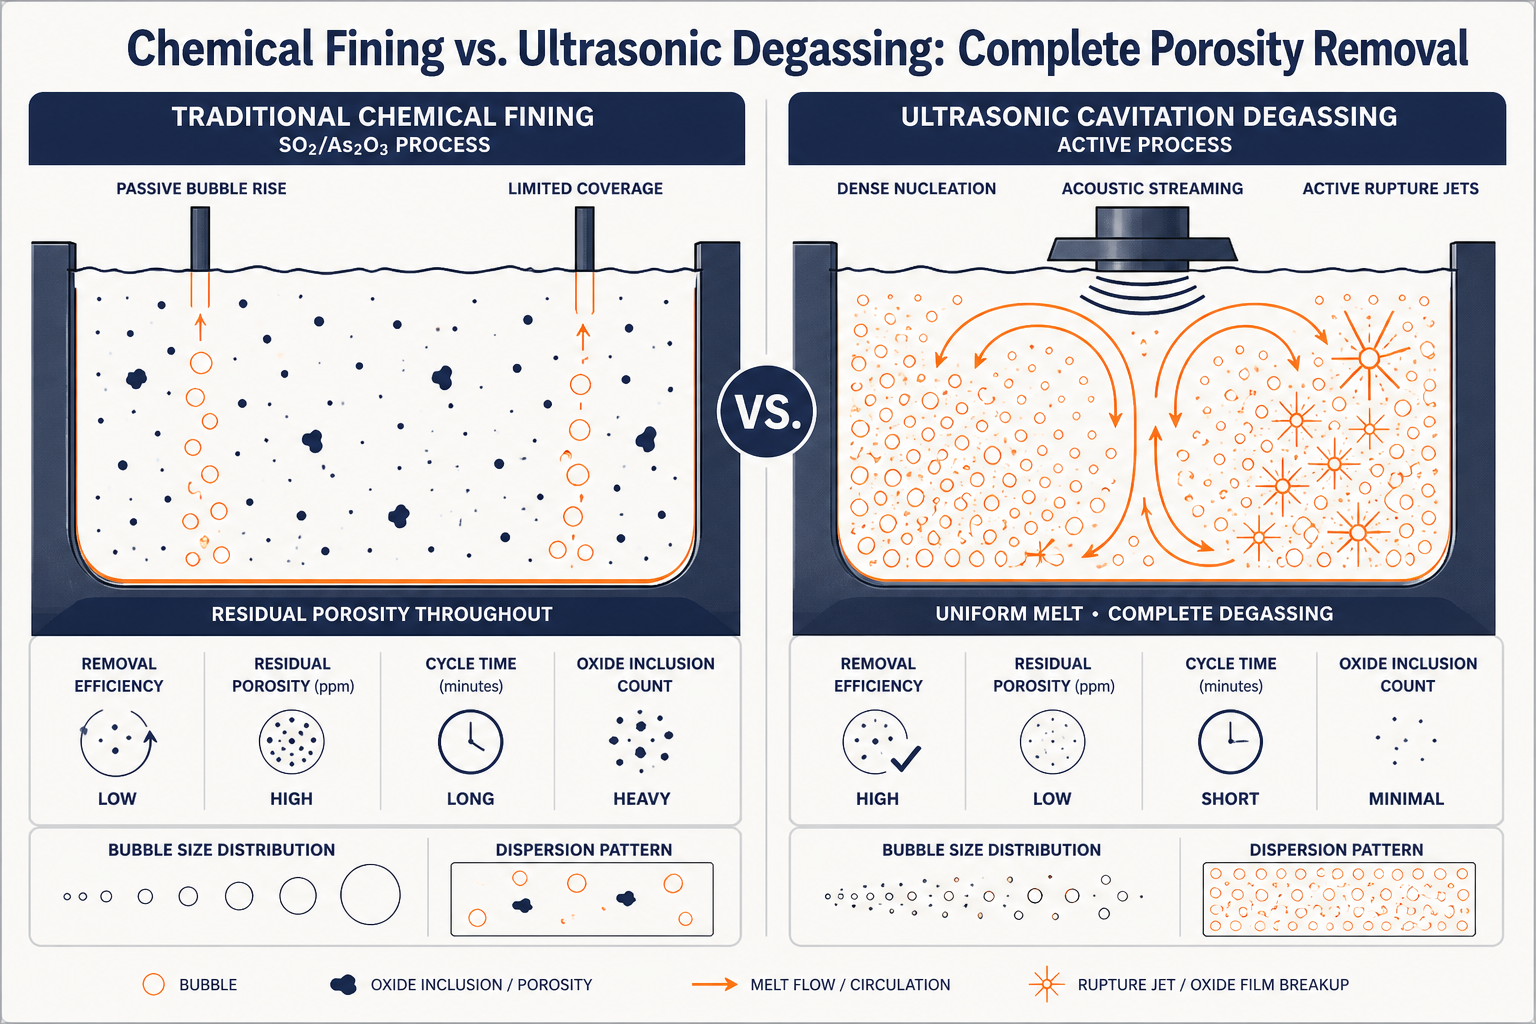
即使采用最佳的SO₂或As₂O₃工艺方案、精细的温度管理以及充足的停留时间,离开熔窑的玻璃中仍通常含有30–80 ppm的残余孔隙率,这是化学澄清根本无法解决的。为什么?因为化学澄清气泡是被动上升的——它们不会主动破裂现有的孔隙,也不会驱赶滞留在熔体缓慢流动区域中的顽固气泡。以5–10 cm/s速度向上漂移的气泡会经过成千上万个微孔,却从未触及它们。.
熔融玻璃超声波脱气的工作原理:方法背后的物理原理
超声波除气颠覆了这个问题。与其等待被动气泡上升,超声波换能器直接将声能引入熔体——30 kHz的振动在几分钟内触发剧烈的气泡成核、崩溃和气体释放的级联反应。.
三种作用机制
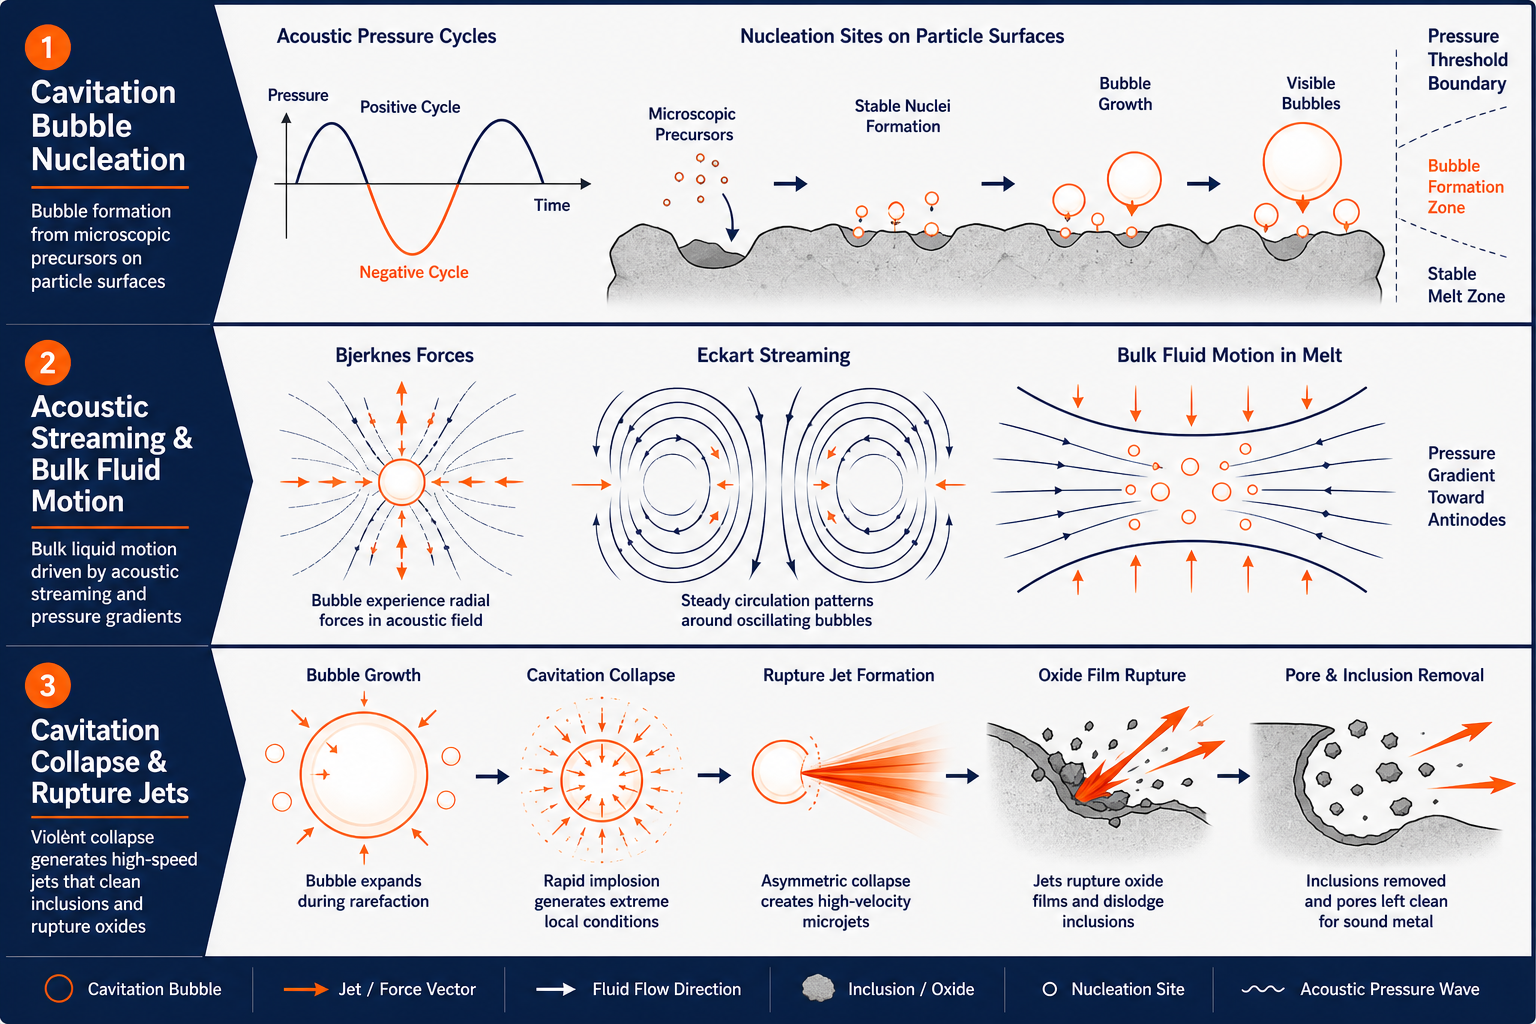
1. 空化气泡成核 – 在超声波频率下,声压每秒交替数十亿次。在每个周期的负压半周期中,溶解气体从溶液中析出,并围绕微观成核位点(悬浮颗粒、界面不规则、变幅杆微粗糙度)形成气泡。结果:每立方厘米在数秒内形成一万亿个空化气泡。这种气泡密度创造了巨大的界面面积——与少量缓慢上升的化学澄清气泡相比,可用于气体交换的总表面积呈爆炸式增长。溶解的氧气、氢气和水分扩散到这些气泡中并被快速去除。
3. 空化溃灭射流 – 当空化气泡在每个声学周期结束时溃灭时,会释放出微小的高速射流(最高可达100米/秒)。这些射流会击穿顽固孔隙周围的保护性氧化膜,并驱散夹杂的固体。如果孔隙被氧化层部分密封或被耐火材料包围,空化射流可以击穿该屏障,将困住的气体释放到开放的熔体中,使其能够自由上升。这种主动机制解释了为什么超声波除气相比单独化学澄清能实现6倍更低的氧化物夹杂——它不仅去除溶解气体,还主动破碎和排出已有孔隙。
结果:更快、更清洁的除气
典型的超声波除气循环持续 25 kHz下3–4分钟,而SO₂澄清需要10–15分钟。20%的效率提升来自于高气泡密度(加速扩散)、声流(消除死区)和主动破裂(排出顽固气孔)的组合。
处理后测量显示 ,如2026年独立冶金研究所述:
- 溶解气体减少: 75–85% (对比化学澄清的50–65%)
- 氧化物夹杂数量: 比未处理玻璃低6倍
- 残余孔隙率: <20 ppm 即使在苛刻的玻璃成分中也是如此
超声波玻璃脱气带来的节能
由于超声波脱气从根本上更快,且不需要长时间的高温处理,炉子的能耗会显著下降。.
基准: 一台10 kW熔化炉,在1,250°C基础温度下每年运行1,200小时,年耗电量约为12,000 kWh。
采用化学澄清时: 温度提升+30°C,且澄清周期延长(每批次10–15分钟),每年能耗增加约10–12%——约1,200千瓦时,在欧洲能源市场相当于每年96–144欧元。
采用超声波除气:
- 无需升高温度(超声波处理在正常熔体温度下即可进行)
- 3–4分钟的循环意味着更快的处理速度
- 总节能: 15–30% 相比化学澄清方案
对于一家运行多座熔炉的中型玻璃生产商而言,这意味着每年可节省5,000至15,000欧元的能源成本,同时还带来减少熔炉烟囱环境排放的附加好处。.
质量改进:光学透明度、机械强度和热稳定性
光学透明度
残余微孔会散射光线。视觉上看似透明但含有50–100 ppm细小孔隙的玻璃,在透射光下(ASTM D1003)会显示出可测量的雾度。光学仪器(精密透镜、科学玻璃器皿、显示基板)即使在百万分之一(ppm)级别也会因雾度超标而不合格。超声波脱气可将残余孔隙率降至20 ppm以下,可靠地满足硼硅酸盐、钠钙玻璃和熔融石英玻璃的光学级规格要求。.
机械强度
孔隙率降低断裂韧性。孔隙作为应力集中点——应变集中在空隙周围,在热或机械载荷下裂纹萌生不可避免。例如,硼硅酸盐实验室玻璃器皿必须承受热冲击(从冷冻室加热到炉灶)。孔隙率为100 ppm的玻璃器皿在ΔT ~80°C的热循环中失效;相同成分的玻璃在孔隙率150°C。独立测试显示,超声波脱气后 热冲击抗力提高2–3倍 。
容器玻璃耐久性
浮法玻璃和容器玻璃同样受益。孔隙率较低的瓶子和罐子表现出更少的划痕扩展、更高的内压额定值(适用于碳酸饮料),以及在热循环下更长的保质期(仓库储存温度在-10°C至+50°C之间波动)。生产商报告称, 切换除气方法后缺陷率降低15–25% 。
环境与法规优势
零化学添加剂
超声波脱气无需澄清剂——不产生SO₂,无需处理As₂O₃,无硫酸盐残留。熔体仅通过声学方式处理。这简化了批次化学组成,降低了合规成本,并规避了未来对化学澄清剂更严格的法规限制。.
减排
传统化学澄清会向炉内气氛释放气体(即使有良好的抽排,仍会有部分SO₂逸出)。超声波除气在熔体内部进行——声能被吸收,无外部排放。 欧盟排放监测 对玻璃工厂而言变得更加简单。
减少废弃物
化学澄清通常会留下不需要的残留物(硫酸盐、氧化物沉淀物),这些必须作为废物处理或作为玻璃中的污染物接受。超声波脱气只留下玻璃本身——没有二次废物流。.
NIMA熔融玻璃超声波脱气系统:实现工业规模应用
这是理论与实践交汇之处。实验室规模的超声波处理(1–10公斤测试批次)已被验证数十年。工业规模——500公斤至1吨以上的熔融玻璃炉——是大多数超声波系统失败的地方,而正是在这里, Sialon Ceramics的NIMA(无驻波智能多频架构)技术,与 Aktive Arc Ultrasonics 作为系统集成合作伙伴共同开发,实现了突破。
The NIMA generator architecture
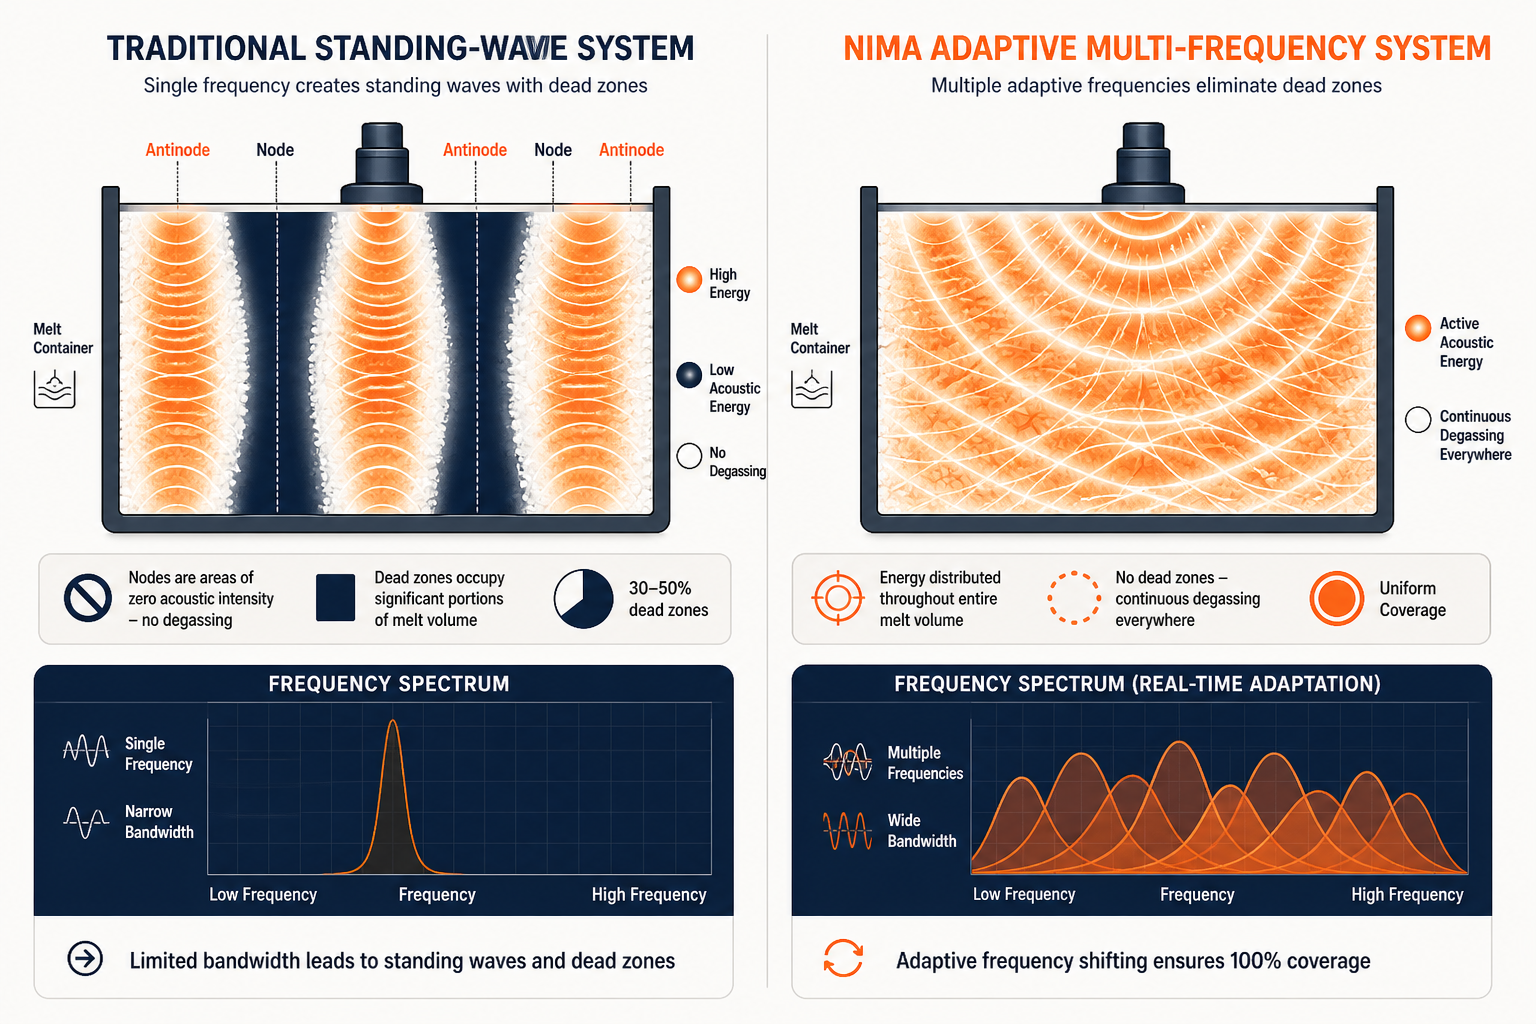
驻波问题: 传统超声波发生器(即使在25 kHz,即熔融金属脱气的标准频率)会在大型熔体中产生驻波共振——高振幅区域被近零振幅节点分隔。节点处的熔体区域几乎得不到声能;而波腹处的区域可能经历过度处理和气泡聚并(这反而违背了目的)。对于500公斤的熔炉,死区可能占据体积的30%–50%,严重削弱整体效率。
NIMA解决方案: Sialon Ceramics在超声波系统领域20年的研发成果,形成了自适应、多频率发生器软件,可实时检测共振模式并调整频率以避免驻波。 正在申请专利的“无驻波”算法 每秒多次在频带(通常为20–30 kHz)内调整工作频率,确保整个熔体中声能均匀分布。结果是:整个体积内空化密度均匀、脱气均匀,且批次间结果可重复。
规格:
- 功率输出: 1–5 kW(可根据熔体体积配置)
- 工作频率: 20–30 kHz(自适应多频)
- 冷却方式: 风冷或水冷压电换能器
- 控制接口: 可编程逻辑控制器(PLC),具有实时驻波检测和频率调制功能
专有陶瓷变幅杆
超声波变幅杆(将声能耦合到熔融玻璃中的换能器尖端)是成败攸关的部件。1,200–1,450°C的熔融玻璃具有化学侵蚀性和热冲击性。传统的石墨变幅杆会氧化和降解。钨和钼易脆,在热冲击下容易断裂。钛会扩散到玻璃中并污染玻璃。.
赛隆陶瓷的解决方案: 自主研发的陶瓷变幅杆,结合赛隆(硅铝氧氮化物)和专有掺杂剂。特性:
- 不润湿: 熔融玻璃不粘附于陶瓷表面;无堆积或结壳,不会削弱声波传输。
- 极高的热耐久性: 能承受反复的1,200–1,450°C温度循环而不开裂。断裂韧性比石墨替代品高2–3倍。
- 高杨氏模量: 声阻抗匹配使能量传递到熔体中的效率最大化。声学损耗低于石墨。
- 经过验证的使用寿命: 工业部署表明,在需要更换前可连续运行5年以上。石墨变幅杆通常只能使用6–12个月。
规模化应用的成熟业绩
Sialon Ceramics已在 工业玻璃熔炉中部署了NIMA系统,每周期处理量高达400公斤——这是有记录以来规模最大的工业级超声波除气部署。独立的同行评审评估(Springer,2026年)证实:
- 脱气效率: 比旋转/化学方法快20%
- 孔隙率降低: 去除75–85%的溶解气体;
- 氧化物夹杂: 与基线相比减少6倍,与单独化学澄清相比减少2倍
- 力学性能: 屈服强度+210 MPa,抗拉强度+303 MPa,延伸率+6%(在铸造测试样品上测量)
对于玻璃熔炉,同样的物理原理适用:氢和氧的溶解速率、空化气泡动力学和声流在熔融玻璃中的作用与在熔融铝中完全相同。特种玻璃制造商(硼硅酸盐实验室、光学级浮法玻璃)的早期部署报告了类似的效率提升和质量改进。.
权衡:化学澄清仍具意义之时
超声波脱气并非万能——没有哪种技术是万能的。如果出现以下情况,化学澄清仍然是正确的选择:
- 您的熔炉较小(批次小于50公斤),且资本设备成本超过能源节约。.
- 您的成分非常简单(标准钠钙容器玻璃),可接受50–80 ppm的残余孔隙率。.
- 您的工厂没有为1–5 kW超声波系统提供外部电源基础设施(尽管这在发达市场中很少见)。.
对于其他所有情况——光学玻璃、硼硅酸盐实验室器皿、特种成分,以及任何当前因孔隙率导致的缺陷影响废品率的应用——超声波脱气已从“可有可无”跨越到“难以证明不做是合理的”阶段。
熔融玻璃超声波除气入门:需要评估什么
如果您正在考虑为您的熔炉采用超声波除气:
- 建立当前孔隙率的基准。 测量熔体中的溶解气体含量(真空萃取、密度指数测试,或针对光学应用的光学雾度测试)。确定当前因孔隙率导致的缺陷率和废品率。
- 联系赛隆陶瓷进行试点试验。 他们提供 免费网络研讨会和技术咨询 以评估您的具体成分和炉容量。在非关键生产批次上进行1–2周的试验,可获得真实数据——您的孔隙率数据、缺陷减少情况以及能源影响。
- 模拟财务回报。 考虑能源节省(15–30%)、废品减少(缺陷率改善)、产能提升(更快的除气周期)以及设备成本。大多数中型生产商在18–36个月内即可收回投资。
- 规划声极集成。 NIMA系统可直接安装到现有炉口或检修口。安装简单(只需几天停机时间),与石墨或旋转装置相比,陶瓷声极的维护需求极低。
尝试赛隆陶瓷 – 启动您的脱气试点项目
Sialon Ceramics 公司花费了二十年时间完善熔融玻璃的超声波处理技术。他们的 NIMA 工业发生器及专有陶瓷变幅杆已在关键规模——处理高要求成分的 500 公斤以上熔炉——上证明了卓越的脱气效率、节能效果和光学质量。如果您正面临孔隙率引起的缺陷、传统澄清工艺的能源成本,或化学添加剂合规压力,他们已解决了这些问题。 访问他们的网站,参加网络研讨会,并为您的具体应用申请技术评估。
常见问题解答
超声波处理会损坏我的玻璃熔炉耐火材料吗?
不会。超声波能量纯粹是声学振动,而非热能。变幅杆在熔体温度下以25 kHz振动——无需外部加热。 Sialon Ceramics的NIMA系统 可在标准炉热工况下安全运行。
我可以在现有熔炉中加装超声波系统吗?
是的。 NIMA发生器 可安装到标准的炉体检修口。安装通常需要2–3天的停机时间。无需重新设计炉体,因此对于运营中的设施来说,改造非常简单。
超声波脱气对所有玻璃成分都有效吗?
实际上,是的。空化物理——气泡成核、声流、溃灭射流——与成分无关。钠钙玻璃、硼硅酸盐玻璃、熔融石英和特种铅玻璃均表现出可预测的响应。极高粘度成分会略微降低效率,但仍可处理。.
陶瓷超声波变幅杆需要多久更换一次?
赛隆陶瓷在连续工业使用中通常可持续5年以上(8000+运行小时),比石墨替代品寿命长5–10倍。更换时只需简单的螺栓更换,无需专用工具。.
NIMA系统的典型电力需求是多少?
NIMA发生器 使用标准三相工业电源,功率为1–5 kW(可根据熔体体积配置)。风冷版本需要环境通风;水冷版本需要冷却水基础设施,但更紧凑。