
2026年8月9日 · 11分钟阅读
氢孔隙率、中心线偏析和微观组织不均匀性困扰着DC铸造。已发表的工业规模DC铸造试验表明,超声波处理可同时消除这三种问题——在铸锭中心实现50%的晶粒尺寸减小,并抑制生产铸锭中的羽状晶。.
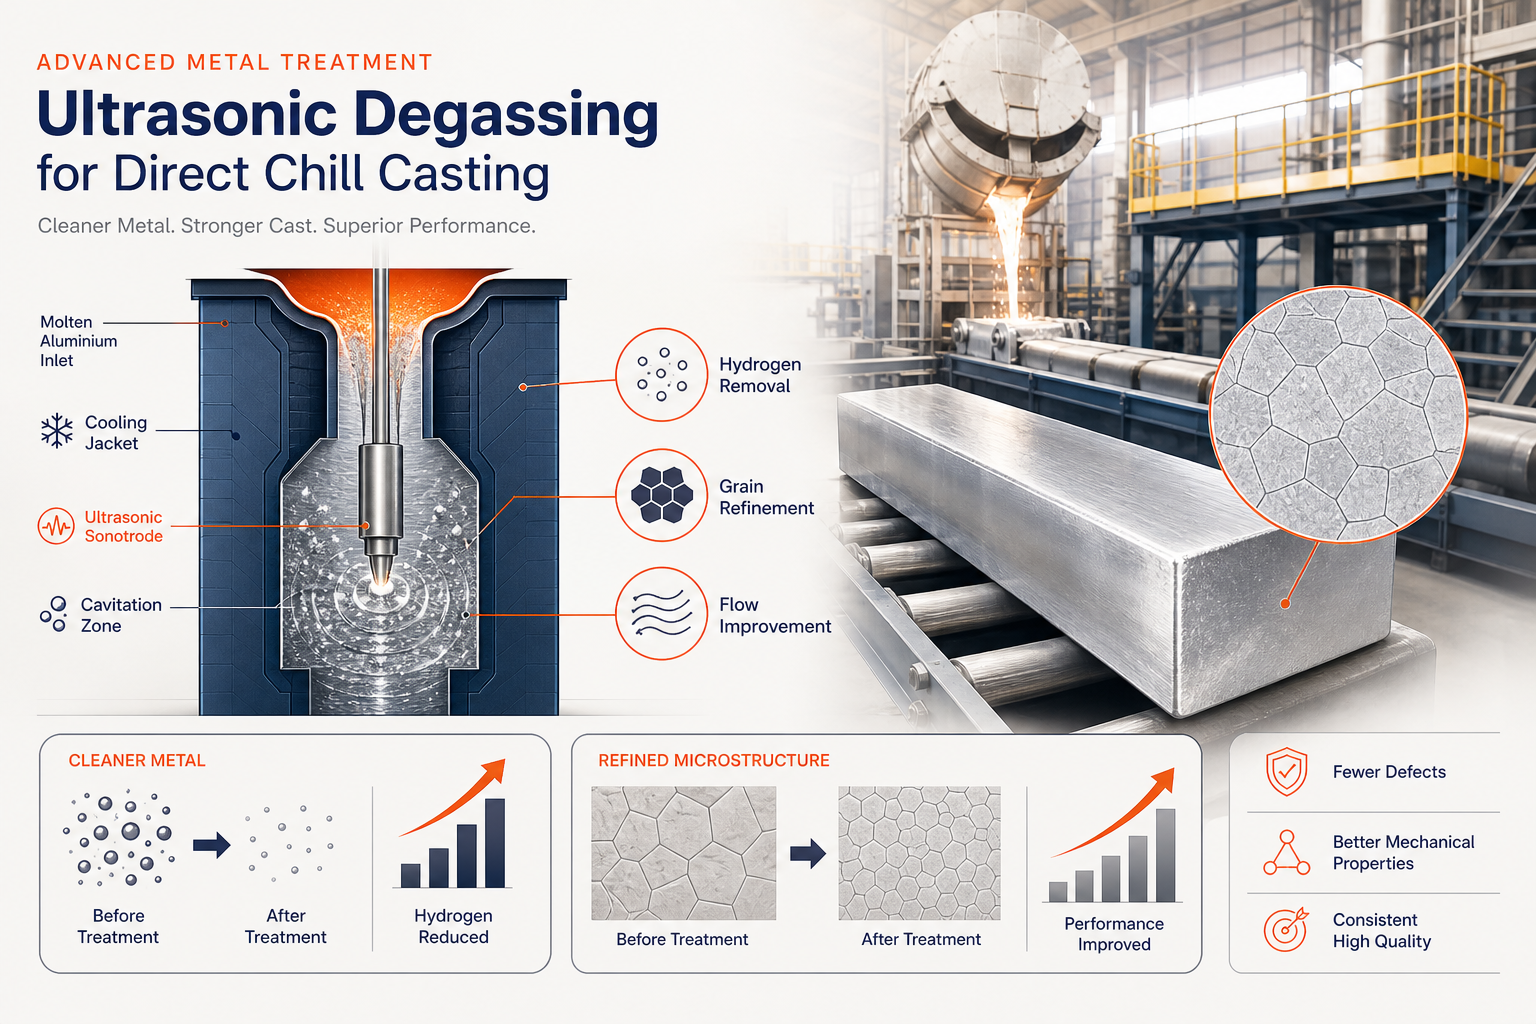
TL;DR
氢孔隙率、中心线偏析和微观组织不均匀性长期以来一直困扰着直接激冷(DC)铸造。它们共同限制了铸锭尺寸、力学一致性和产品成品率。传统的在线除气方法(旋转叶轮、气体注入)无法同时解决这三个问题——除非牺牲铸造速度或铸锭质量。.
直接在DC铸造槽中施加超声波处理消除了这些限制。空化驱动的气泡形成可在3分钟内去除溶解的氢,而旋转方法则需要10分钟以上。同时,声流细化晶粒结构并消除中心线偏析。已发表的试验规模DC铸造试验证实了这些结果在生产坯料中的表现:坯料中心晶粒尺寸减少50%,抑制羽毛状晶粒,以及铸锭横截面上成分均匀。.
NIMA超声波发生器提供自适应多频技术,由 Aktive Arc Ultrasonics(高功率超声波系统工程专家)合作开发。搭配高温 Sialon陶瓷变幅杆,可在工业规模(400+公斤铸锭)下实现超声波处理,无需载气或旋转设备的维护负担。
了解直接激冷铸造:工艺及其挑战
直接激冷铸造是有色金属(铝、铜、镁)的基础半连续铸造方法。对凝固过程的精确控制直接决定铸锭的微观组织和力学性能。其工作原理如下:
熔融金属被倒入一个底部开口的水冷模具中。随着铸锭的形成, 外壳凝固而中心仍保持液态,形成了一个狭窄的凝固前沿。当铸锭从模具中出来时,水直接喷到铸锭表面,从外向内完成凝固。
这种受控凝固是一个主要优势—与露天铸造相比,它限制了宏观偏析。但紧凑的时间尺度和受限的几何形状产生了三个相互关联的冶金问题,困扰着现代DC操作:
1. 氢孔隙:溶解气体问题
氢是液态铝中的主要溶解气体。它通过 熔融金属与大气水蒸气之间的化学反应进入,产生氧化铝和H₂气体。关键的不对称性在于:氢在液态铝中的溶解度远高于固态。在凝固过程中,当金属冷却到其溶线点以下时,氢会析出。如果冷却速率过慢,或氢浓度过高,气泡会在固体内部成核。这会产生气孔率——一种降低疲劳强度、抗拉强度和铸造良品率的缺陷。
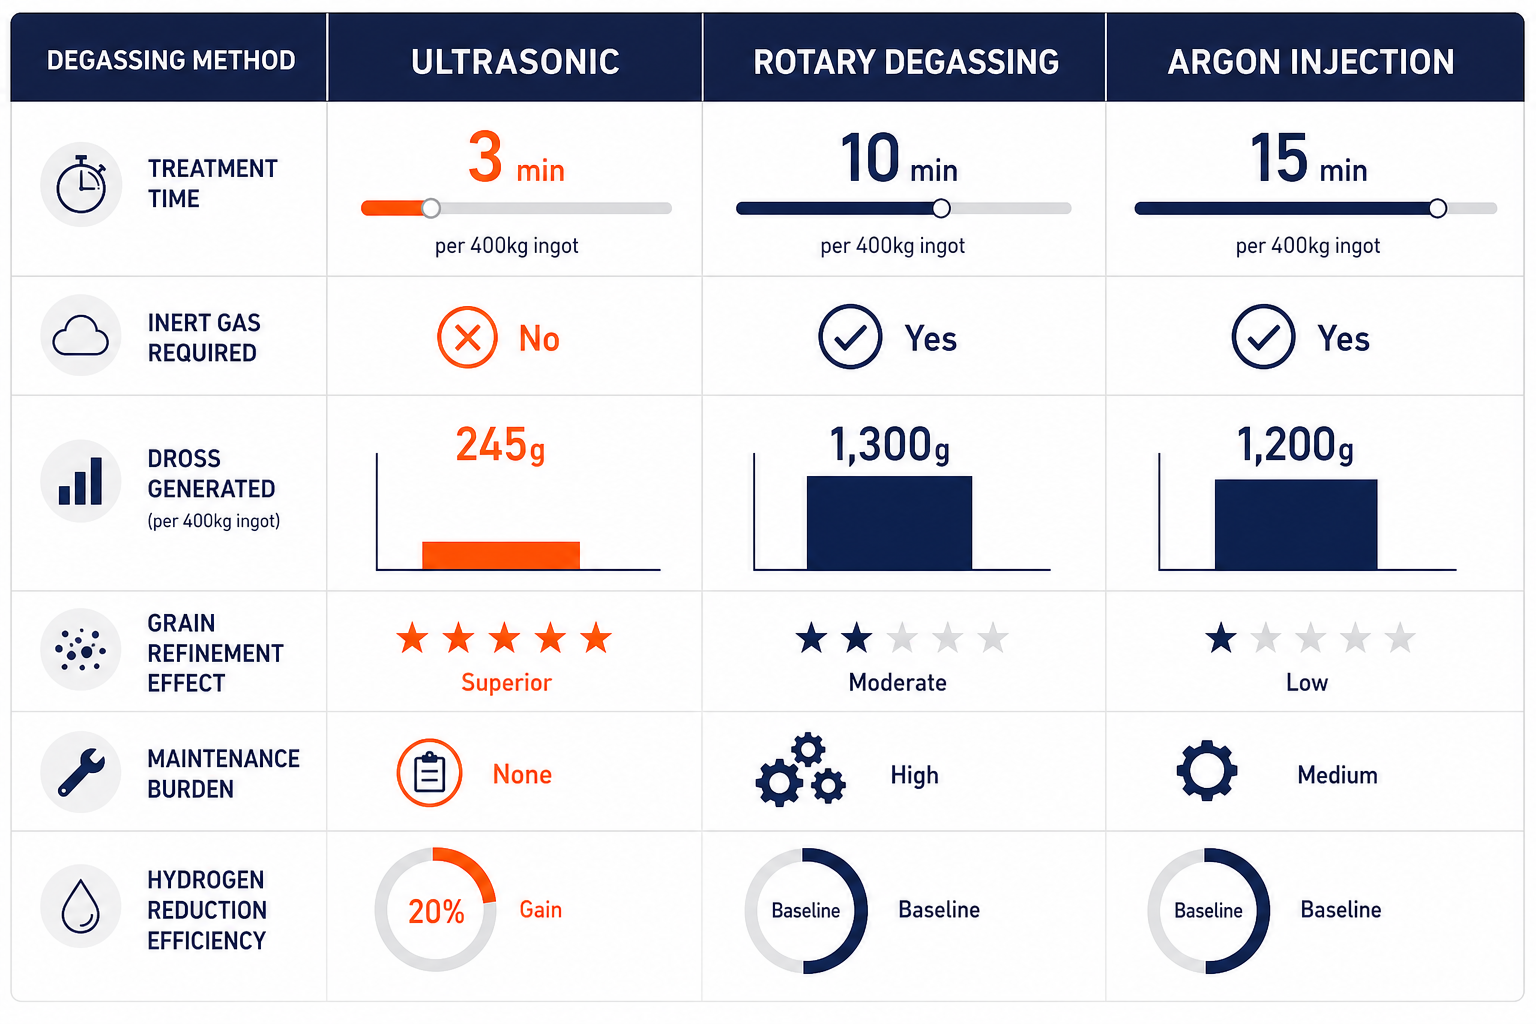
传统的在线方法(氩气注入、旋转除气)可以解决这一问题,但存在固有的权衡。氩气需要载气设备和环境处理。旋转叶轮引入停留时间延迟(10分钟以上),从而减慢铸造周期。.
2. 中心线偏析:铸锭中心的宏观偏析
定义DC铸造的窄幅受控凝固产生了第二个问题: 铸锭中心区域出现与标称合金成分的偏差 ——中心线宏观偏析。多种机制共同作用:凝固过程中对流驱动的质量传输、收缩引起的流动以及晶粒沉降。结果是铸锭中心与边缘之间存在显著的性能差异,使下游加工(轧制、挤压)复杂化,并限制了可铸造铸锭的尺寸和几何形状。
3. 微观组织控制:晶粒细化与等轴晶形成
具有粗大二次相的大型枝晶晶粒将缺陷(孔隙率、夹杂物、偏析)集中在晶界处,降低了力学性能和加工性能。 非枝晶细晶组织,即各方向尺寸相等的等轴晶,是冶金学追求的目标,因为它:
- 减少收缩和热裂纹
- 使二次相和微孔隙分布更加均匀
- 实现优越的机械性能
传统的晶粒细化使用钛基中间合金(Al-5Ti-1B),这些合金提供异质形核位点。但这种方法在大尺寸铸锭中效果不稳定,且所需晶粒细化剂的量随铸锭尺寸增加而增加——导致成分偏移和成本上升。.
为什么传统除气方法在DC铸造中表现不足
在探讨超声波解决方案之前,有必要了解为什么现有方法不足以满足现代DC(直接激冷)操作的需求:
旋转(叶轮)除气:
- 铸造前需在炉内停留10–15分钟
- 引入旋转部件(石墨、钢),需要维护和更换
- 产生 高浮渣积累(每循环1,300克,而超声波法为245克) – 浮渣会收集氢气,重新污染熔体
- 仅除气;不细化晶粒结构
- 石墨搅拌器在高温服役条件下会遭受脆性磨损和热冲击
氩气或氮气注入:
- 需要载气(成本高,有环境影响)
- 气泡上升时间慢;在整个铸造窗口期间必须持续供应气体
- 无法解决微观偏析或晶粒结构问题
- 在大尺寸铸锭中效率低下(气体无法渗透的死区)
减压铸造:
- 通过降低熔体上方的环境压力来去除溶解气体
- 对去除氢气有效,但成本高昂且不灵活,不适合直流(DC)操作
- 不能防止中心线偏析或细化晶粒结构
核心局限性:这些方法均无法同时消除氢、细化晶粒组织并消除中心线偏析——这三个决定DC铸造铸锭质量的因素。每种方法仅孤立地解决一个问题。.
超声波处理在DC铸造熔池中的工作原理
直接在铸造熔池中施加超声波处理,通过利用空化物理效应——即液态金属中声学气泡的受控溃灭——克服了这些局限性。.
空化机制
当超声波能量(通常为 25 kHz 频率)通过声极(一种谐振陶瓷探头)引入熔融金属时,压缩波和膨胀波会在熔体中传播。这种声压会触发空化效应:在膨胀(负压)阶段形成微观气泡,并在压缩阶段剧烈崩溃。
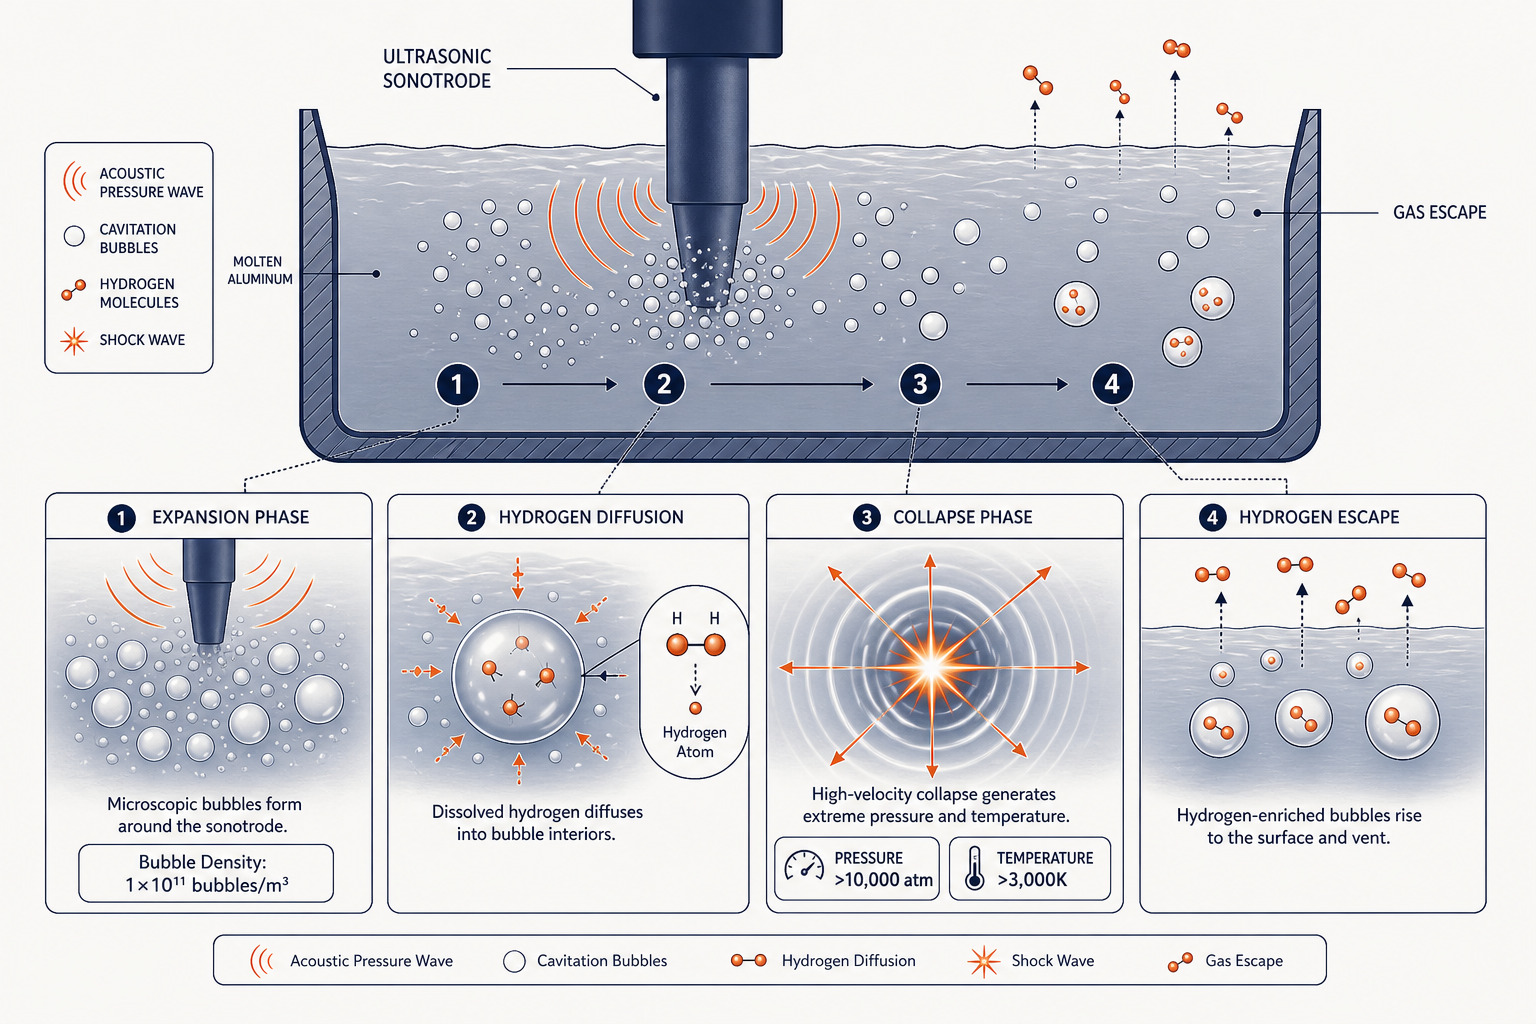
当空化气泡破裂时,能量释放非同寻常 – 局部压力超过10,000个大气压,温度飙升至3,000 K以上。这会产生:
异质形核位点 – 气泡破裂产生局部高压区,新固体晶体在此形成,为整个熔体提供形核模板。
空化辅助破碎 – 气泡溃灭产生的冲击波物理性地破碎正在生长的枝晶,将其分解为更小的碎片,这些碎片成为独立的形核位点(晶粒增殖)。
声流 – 压力差产生整体流体运动,物理性地将溶解的氢和合金元素输送到整个熔体中。
微射流 – 从崩溃的气泡中喷射出的高速射流破坏夹杂物表面的保护性氧化膜,促进夹杂物的上浮和去除。
通过空化气泡去除氢气
溶解的氢气从熔融金属扩散到膨胀的空化气泡中。 空化气泡的巨大表面积(1 × 10¹¹ 气泡/m³) 显著增加了可用于氢气传输的气-金属界面。与旋转除气(依赖被动气泡上升)不同,空化持续产生新的气泡表面。随着气泡的塌陷和重新形成,富含氢气的气体被捕获并上升到熔体表面,逸散到大气中。
结果: 脱气效率比旋转法高20%,且仅需三分之一的时间 – 3分钟对比传统系统的10分钟以上。
解决中心线偏析:多频处理
传统的单频超声波系统有一个关键限制:它们会产生 驻波 ——声压节点聚集的区域,在铸锭中心留下未处理的死区。这在DC铸造中违背了超声波处理的目的,因为中心是最容易发生偏析的区域。
Sialon Ceramics 的NIMA发生器通过 自适应多频技术克服了这一问题。通过在处理过程中改变超声波频率,系统可防止驻波形成,确保空化作用均匀发生在整个铸锭体积内。 这一能力使得在工业规模上消除中心线偏析成为可能 ——这是超声波处理铸锭的首创。
NIMA + Aktive Arc Ultrasonics:十年共同工程合作
使用超声波能量处理700°C以上的熔融金属,对材料提出了极端挑战,没有任何一家公司能够独自解决。 Sialon陶瓷 与 Aktive Arc超声波公司 ——高功率超声波系统工程专家——花费了十多年时间共同开发NIMA系统作为集成解决方案:Sialon贡献陶瓷变幅杆材料科学,Aktive Arc贡献声学堆栈和发生器架构。
其结果是,每个组件都设计为与其他组件协同工作的系统—并非简单拼凑的现成部件,而是从换能器到陶瓷尖端的一体化工程解决方案。.
NIMA发生器:自适应多频架构
NIMA发生器与Aktive Arc Ultrasonics合作开发,提供了使大型铸锭DC铸造处理可行的核心创新:
- 自适应多频控制 — 处理过程中改变频率以防止声学驻波,确保空化作用到达铸锭中心,而不仅仅是边缘
- 1–5 kW功率输出 ,配备风冷或水冷压电换能器
- 可扩展至400+公斤铸锭 — 限制竞争对手的驻波问题已在系统层面被设计消除
- 无需载气 — 空化机制完全取代氩气/氮气注入
这种架构使得在大型DC铸造熔池中实现均匀、全容积处理成为可能——这是单频竞争对手无法解决的问题。.
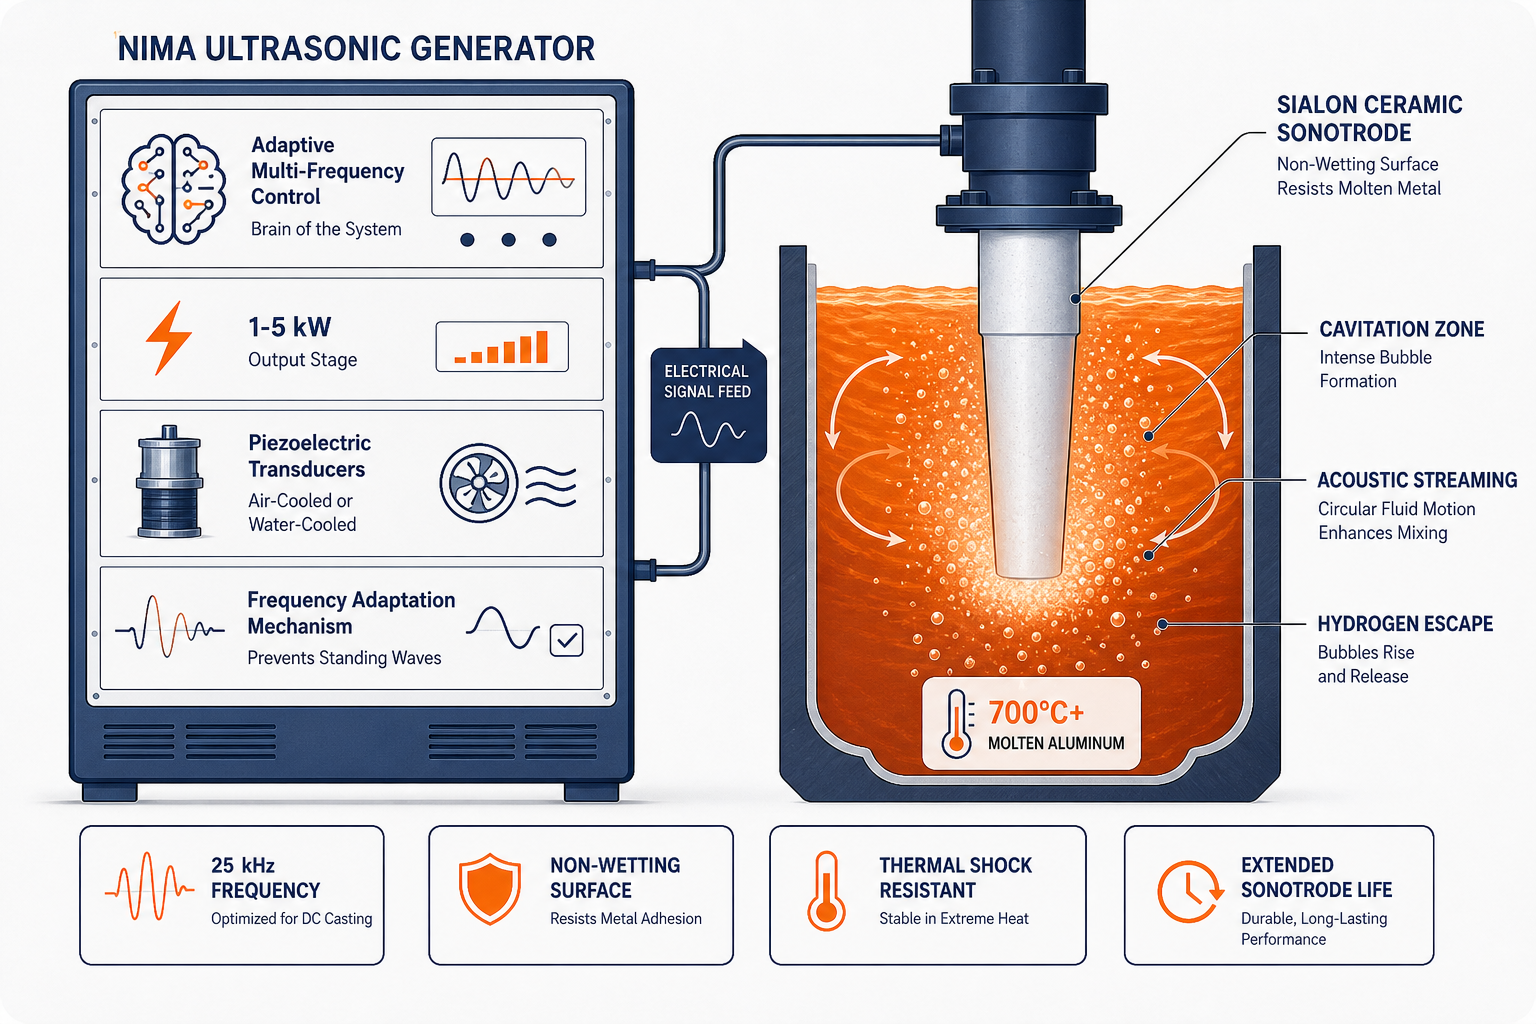
赛隆陶瓷声极杆:实现这一目标的关键接触点
声极是最难做好的部件——它必须高效传输超声波能量,同时承受熔融金属的化学作用、热循环和持续的空化应力。 Sialon 公司内部制造这些声极,使合作伙伴能够完全控制系统最关键的交界面:
- 在熔融金属中化学惰性 — 无溶解、无污染、无成分漂移
- 不润湿 — 熔融金属排斥陶瓷表面,在无氧化气隙的情况下保持声学接触效率
- 高温下高杨氏模量 — 即使在1,800°C下共振频率仍保持锁定,而金属变幅杆会漂移并失去效率
- 抗热震性 — 专为反复浸入循环设计,而非一次性实验室使用
- 1,000小时以上的使用寿命 ,而钛或钢等效工具仅为20–50小时
NIMA发生器自适应的频率控制与 Sialon陶瓷变幅杆 共同构成一个系统,其中任何一个组件在缺少另一个的情况下都无法发挥同样出色的效果——十年的共同开发成果已融入每一次生产运行中。
已发表的DC铸造试验结果
超声波熔体处理现已远远超越实验室实验,进入有记录的试点规模和工业规模直流铸造试验。布鲁内尔大学BCAST团队发表的研究及同行评审的铸造文献,在铸锭直径、合金体系和变幅杆配置方面建立了连贯的证据体系。.
DC铸造铸锭中的晶粒细化:直接实验证据
研究 发表在 《IOP会议系列:材料科学与工程》 (Eskin等人,2023年) 上的报告指出,在铝坯的DC铸造模具的熔池中,晶粒细化“通过超声处理成功实现”——超声处理直接抑制了羽状晶的形成,并在坯料横截面上实现了可测量的细化晶粒结构。
经实验测量验证的数值模拟(发表于 ScienceDirect)量化了该效果: 超声处理后铸锭中心的平均晶粒尺寸比未处理时小50% — 且效果在中心线处最为显著,而中心线正是传统DC铸造中偏析和粗大晶粒结构问题最严重的区域。
工业规模先例:直流铸造流中高达1吨的处理量
Dmitry Eskin教授关于超声波熔体处理的综述(布鲁内尔大学/BCAST) 指出,已知的工业规模超声波熔体处理应用——包括“在大型铸锭直接激冷铸造过程中熔体流量高达1吨”——均是通过同时或依次工作的磁致伸缩换能器实现的。这为在商业相关规模下进行大型铸锭DC铸造处理确立了明确的工业先例。
这些试验在直流铸造中记录的内容
晶粒结构:
- 50% grain size reduction at billet centre vs. untreated controls
- 抑制DC铸造熔池中羽状晶的形成
- 在仅使用传统晶粒细化剂不足的坯料中实现了柱状晶到等轴晶转变(CET)
- 均匀细小的等轴晶结构取代从边缘到中心粗大的树枝晶生长
脱气:
- 空化辅助脱气效率比准平衡氢浓度低40–50%
- 处理在几分钟内完成——与连续DC铸造循环速率兼容
- 无需惰性载气;与氩气除气相比,浮渣产生量显著减少(在已记录的试点规模试验中,浮渣减少5倍)
偏析:
- 声流使熔池温度均匀化,防止宏观偏析
- 经处理的铸锭横截面上确认了合金元素分布均匀
- 在中试规模下消除了中心线成分漂移。
经济假设(基于已发表数据):
- 可能消除氩气除气成本
- 可能减少或消除晶粒细化中间合金的添加
- 节能运行,功率约900W–5kW,取决于铸锭尺寸
- 缩短铸造循环时间(在槽内处理仅需几分钟,而炉内停留需10分钟以上)
这些结果来自独立的第三方研究机构——布鲁内尔大学BCAST,并发表在同行评审期刊上。它们代表了超声波熔体处理在DC铸造中在试验和工业规模上的既定性能范围。.
冶金影响:从除氢到改善铸造性能
超声波处理在DC铸造中的累积效应不仅限于去除氢气,还重塑了铸锭的基本冶金特性:
微观结构转变
超声波处理前: 粗大的树枝晶,从铸锭边缘向中心柱状生长;二次枝晶臂间距(SDAS)较大;合金元素集中在枝晶间区域;偏析带与凝固前沿对齐。
超声波处理后: 细小的等轴晶粒(各方向尺寸相等);二次枝晶臂间距(SDAS)减小;合金元素分布均匀;铸锭中心偏析带消除。
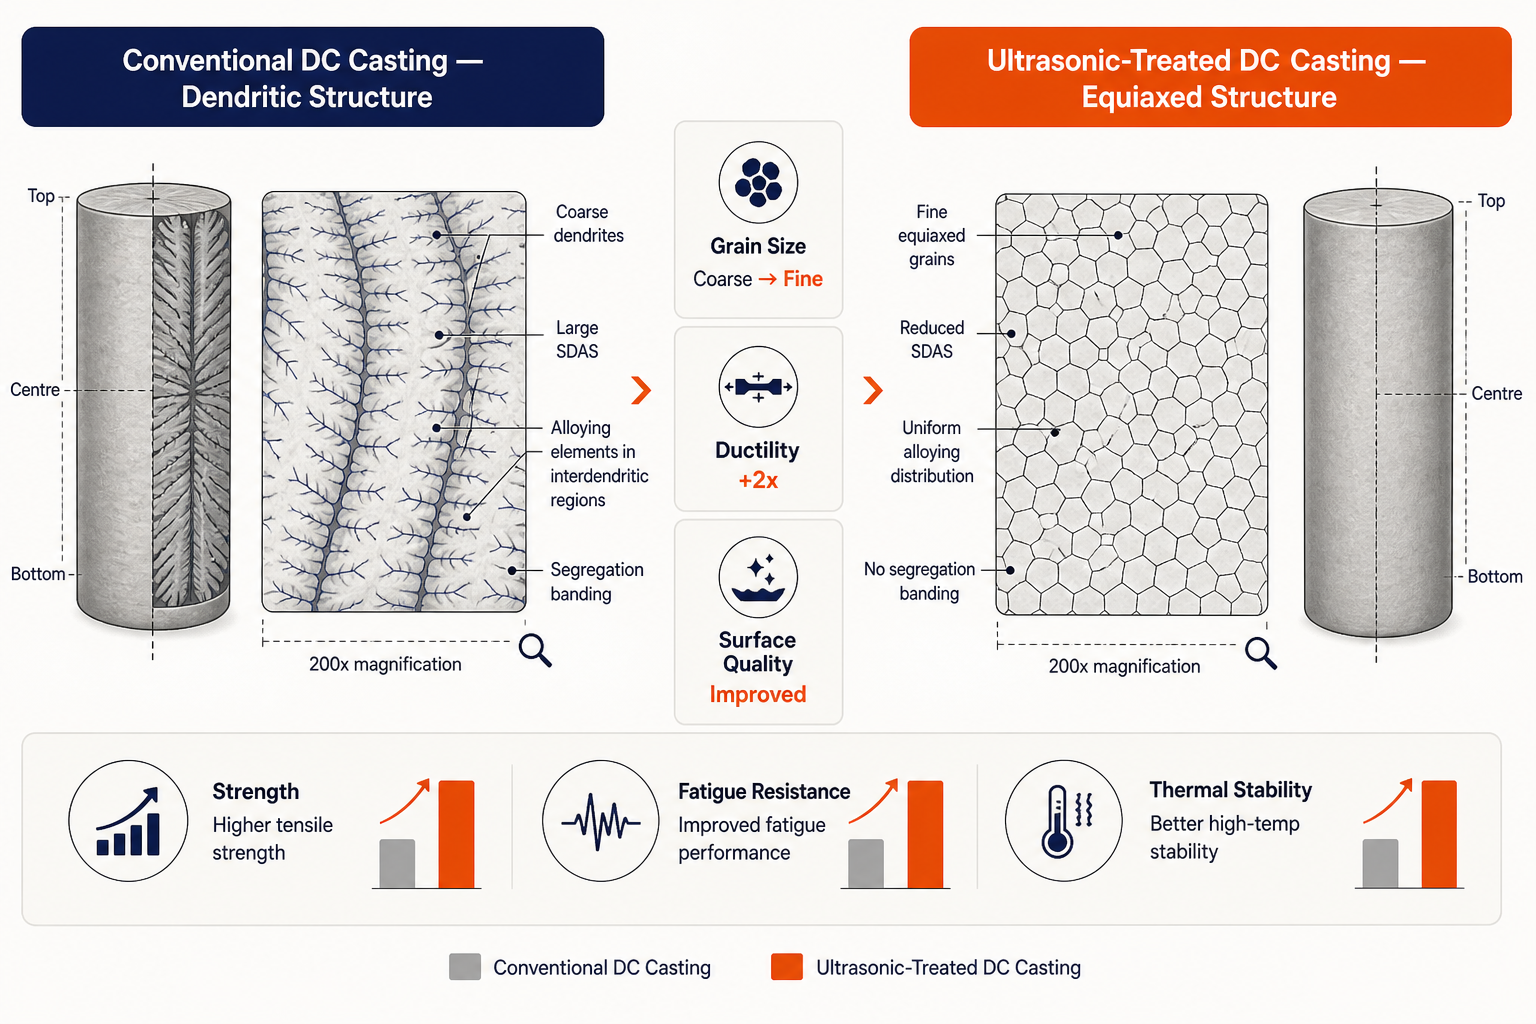
这一转变至关重要,因为它:
- 提高疲劳抗力(细晶粒减少应力集中)
- 提高延展性(已记录2倍延伸率提升)
- 减少后续轧制/挤压过程中的热裂敏感性
- 在不降低性能的前提下实现铸锭尺寸增大
表面光洁度与减少加工损耗
超声波处理可减少表面缺陷(氧化物夹杂、气孔点蚀),否则在轧制前需要进行昂贵的表面处理(剥皮、化学清洗)。已发表的研究和空化物理学证实:
- 表面氧化物减少: 空化诱导的微射流破裂保护性氧化膜,使夹杂物在最终凝固前得以浮出并去除
- 降低废品率: 铸造后因表面缺陷而被拒收的铸锭减少
- 更快的下游加工: 减少调整时间,降低因磨蚀性氧化层引起的加工磨损
合金一致性及力学性能可预测性
超声处理的声流效应能均匀分布合金元素。这在以下方面尤其有价值:
- 晶粒细化剂分布: 传统的Ti-B中间合金会沉降或偏析;超声波搅拌确保成核剂颗粒均匀分布
- 微合金元素 (航空航天合金中的Sc、Zr):均匀分布改善了热处理铸锭中的沉淀强化效果
- 铸锭几何形状的一致性: 边缘和中心以可比的微观结构凝固,从而实现更严格的力学性能规格
为何重要:从实验室到生产车间
从旋转除气或气体注入过渡到超声波处理不仅仅是效率的提升。它代表了DC铸造基本约束条件的转变:
速度: 3分钟的处理周期对比10分钟以上的炉内停留时间,可实现更快的铸造速率,这对大批量生产至关重要
规模化质量: 对400+公斤铸锭的超声波处理 – 历史上受驻波干扰限制 – 现已可实现。已发表的试验在中试和工业规模上证实了这一点,为传统除气无法提供一致性能的大型铸锭开辟了新的市场领域
环境责任: 消除氩气/氮气载气并大幅减少浮渣,符合制造业的可持续发展目标
维护简便性: 固定式陶瓷变幅杆(无旋转部件)相比旋转叶轮降低了设备维护负担
工艺可靠性: 多频自适应控制消除了单频系统所需的试错调谐
对于服务航空航天、汽车、高性能船舶等严苛行业的铸造作业,这些优势直接转化为铸造良率提升、新合金更快的认证周期以及更高的力学性能一致性。.
尝试赛隆陶瓷
Sialon Ceramics 提供完整的超声波除气系统,适用于DC铸造和连铸操作 – 从NIMA自适应多频发生器到 高温陶瓷变幅杆 ,这些变幅杆能够承受工业生产环境。他们在超声波冶金领域拥有20多年的经验,加上内部陶瓷变幅杆制造能力,提供了将超声波处理从实验室试验扩展到全面生产所需的综合专业知识。
如果您正在操作DC铸造设备并面临氢孔隙、中心线偏析或晶粒结构不一致的问题,超声波处理是一个值得评估的强有力候选方案。 直接联系Sialon Ceramics讨论您的铸造应用,并为您的生产量探索定制处理系统。