
铝铸造厂超声波与旋转/氩气除气的技术比较。超声波可将浮渣减少84%,提高效率,并消除对氩气的依赖——投资回报期为2–3年。.
2026年8月8日 · 12分钟阅读
TL;DR
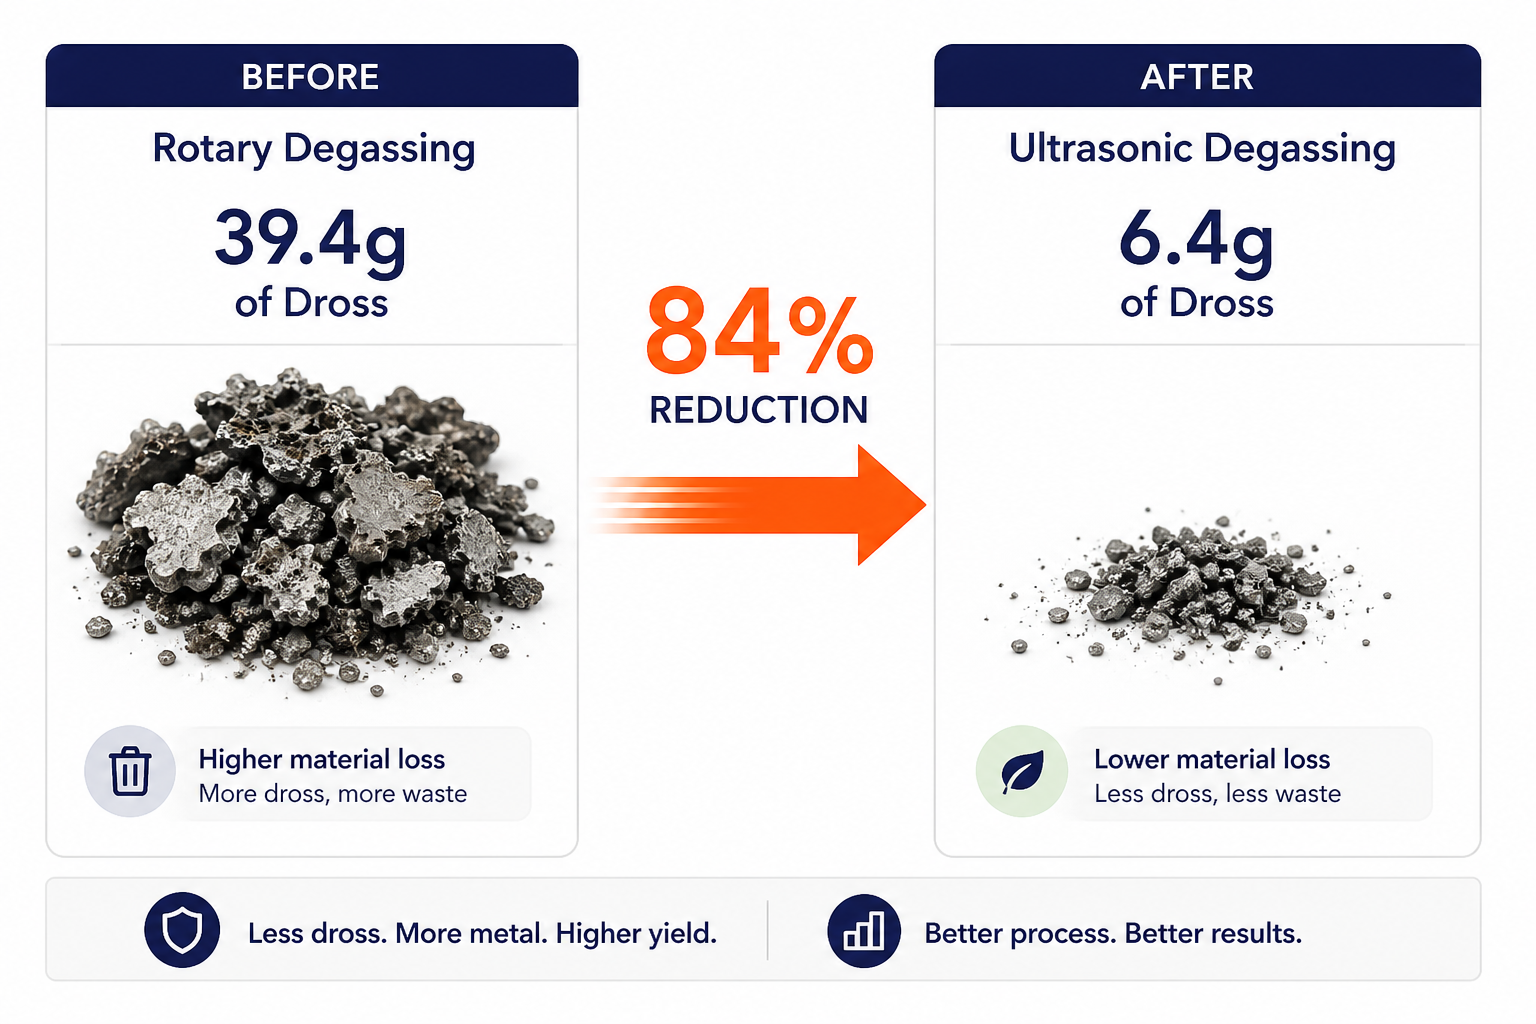
对于评估金属处理方法的铸造工程师而言:超声波除气在除氢效率、浮渣减少和总拥有成本方面均优于旋转/氩气除气。在15分钟的处理中, 超声波除气可将浮渣从39.4克降至6.4克,相比氩气减少了84%——同时改善了孔隙率、抗拉强度和延展性。其机理根本不同:旋转除气依赖缓慢的气泡注入和传质扩散,而超声波空化产生1000K以上的局部冲击波,直接促进氢的脱除——该技术是与 Aktive Arc Ultrasonics合作开发的,该公司是大功率超声波系统工程领域的专家。对于大规模生产,超声波系统扩展效率更高,无需持续消耗氩气,并通过减少废料、节约能源和卓越的最终产品质量实现投资回报。环境优势同样显著:消除对氩气的依赖,既去除了气体生产的碳足迹,也消除了高压系统的操作复杂性。
旋转除气的工作原理及其局限性
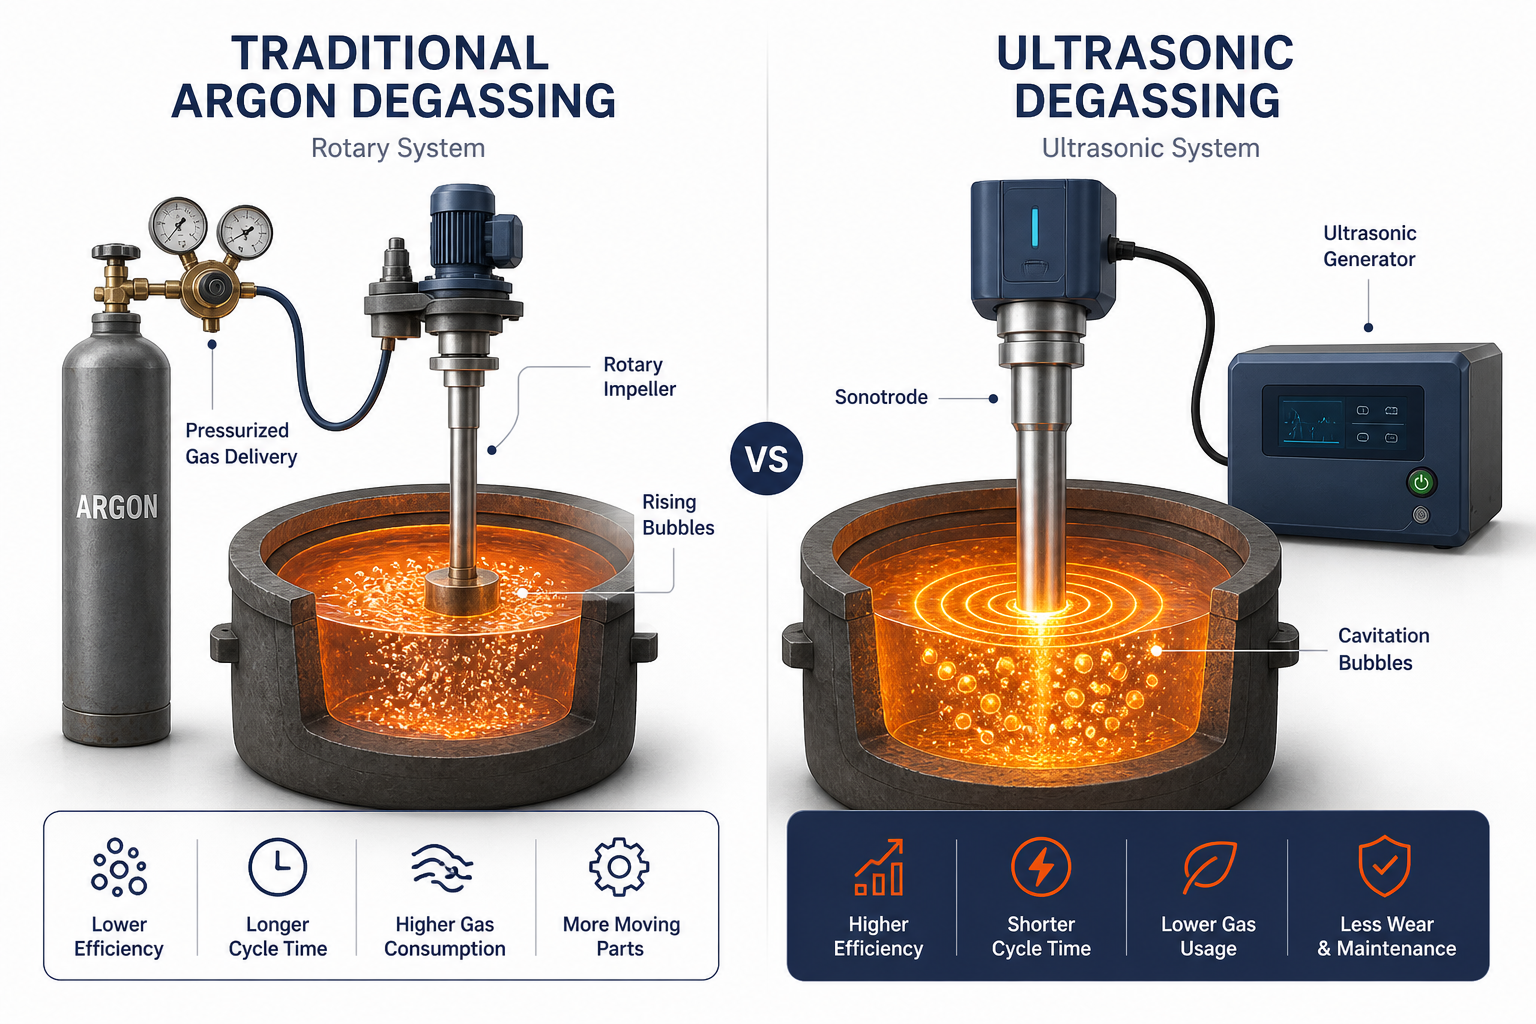
旋转除气,也称为氩气除气或惰性气体注入,是去除熔融铝中溶解氢的现行工业标准。该过程简单明了。加压氩气通过旋转叶轮进入炉内。叶轮将气体分解成细小的气泡,气泡上升穿过熔体。氢原子从熔融金属扩散到这些气泡中。当气泡到达表面时,氢以分子H₂气体的形式逸出。.
理论上可行,但在实践中,旋转除气存在若干限制其有效性的约束条件。.
缓慢的质量传递
氢向气泡中的扩散取决于浓度梯度和温度。在典型的铝铸造温度700–750°C下,这一过程相对缓慢。铸造厂通常需要15–30分钟的旋转处理才能实现有效的氢含量降低。更大的熔体体积需要更长的处理时间。.
氢气去除不彻底
延长处理并不总能去除所有溶解的氢。残余氢可能残留在金属中,导致最终铸件出现气孔缺陷。这会增加废品率、返工量以及发运不合格零件的风险。.
氩气消耗与成本
典型的旋转除气系统每吨金属消耗0.2–0.5立方米的氩气。对于50吨的熔体,每个循环相当于10–25立方米。一年下来,中型铸造厂仅在氩气上的花费就可能达到数万。设备维护、气体输送和储存基础设施进一步增加了成本。.
氩气也是一种不可再生资源。其开采和运输会产生额外的碳足迹。.
大体积的可扩展性有限
随着熔体体积增加,气泡停留时间和扩散效率可能会下降。铸造厂可能会通过增加氩气流量、延长处理时间或同时采用这两种方法来应对。这些措施增加了运营成本,却未能在金属质量上带来相应的提升。.
浮渣形成
传统的氩气除气在处理过程中可能会增加浮渣的形成。当操作人员将气体注入与剧烈机械搅拌相结合时,这种效应会更加明显。.
更多的浮渣意味着更大的材料损失和额外的下游清理工作。对于高价值合金,这些损失会降低整体生产利润率。.
超声波除气的工作原理:空化作用作为突破性技术
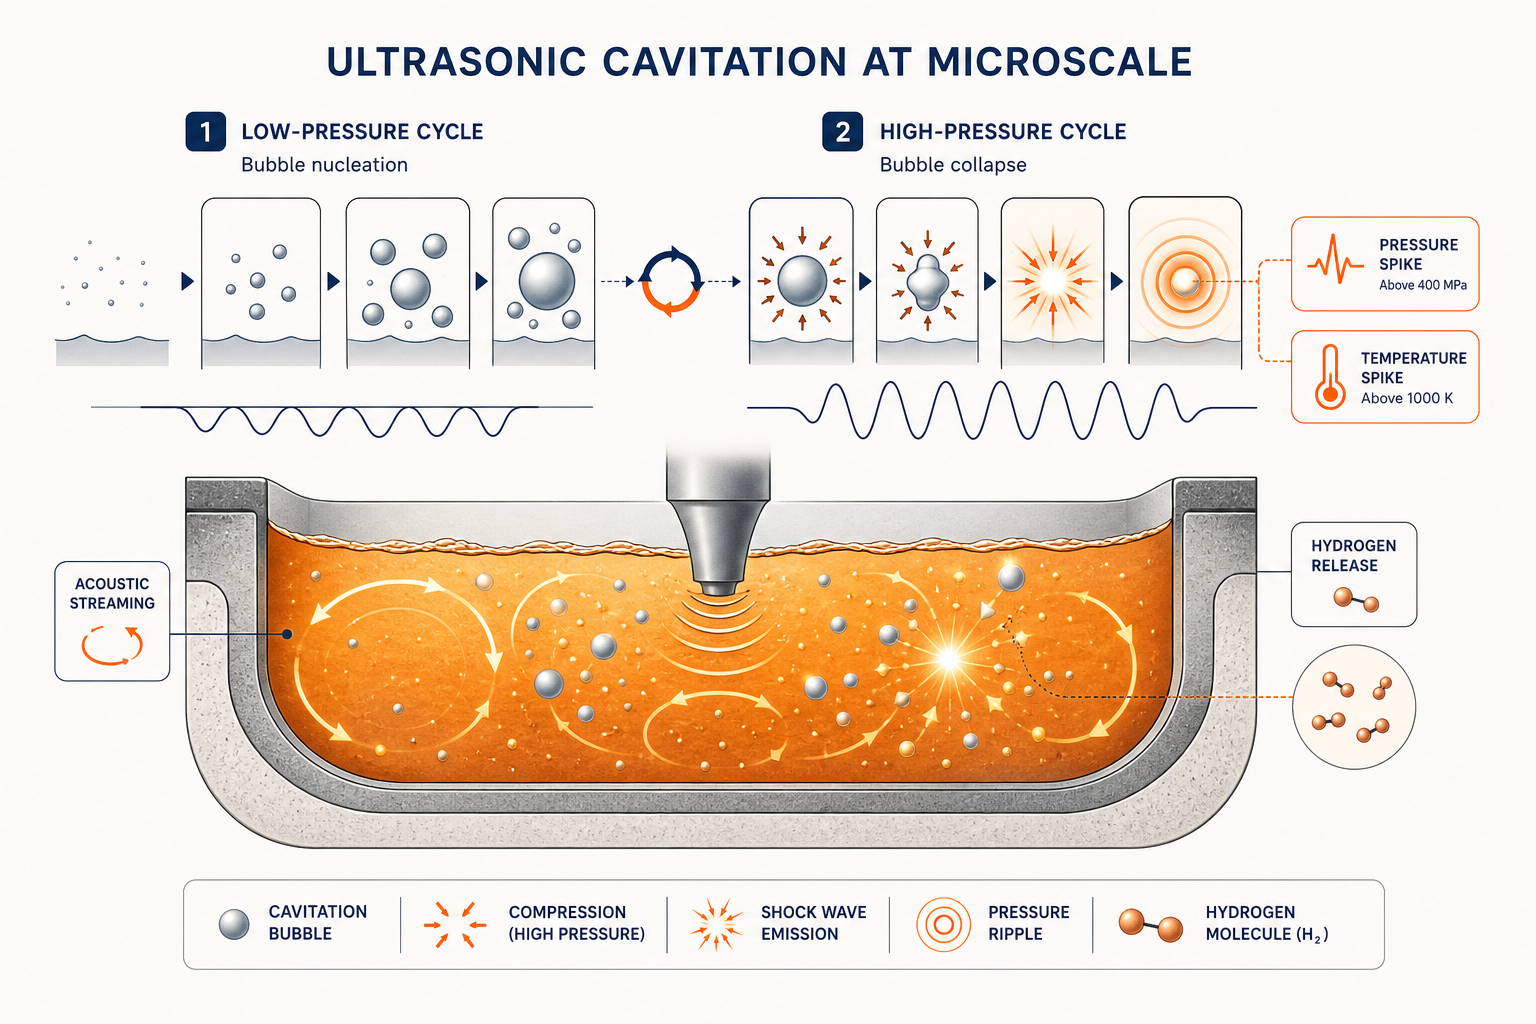
超声波除气基于完全不同的物理原理: 声空化。超声波系统不依赖缓慢的扩散进入气泡,而是产生强烈的声能,使微小的气泡每秒数千次地崩溃和重新形成。
以下是微观尺度上发生的情况:
空化形核。 当超声波换能器以工业频率(在应用冶金学中通常为20–50 kHz)振动时,会在熔融金属中产生交替的高压和低压循环。在低压半周期内,微气泡自发形成(空化形核)。在高压半周期内,这些气泡剧烈崩溃。
极端局部条件。 每个气泡崩溃都会产生:
- 局部温度超过1,000 K (超出熔体整体温度)
- 压力超过400 MPa (约4,000个大气压)
- 冲击波和微射流 穿透周围金属
这些极端条件同时产生两种效果:
- 直接释放氢气。 快速的温度骤升和压力冲击使已溶解在金属中的氢原子转变为分子氢(H₂)并以气体形式逸出。这不是一个受扩散限制的过程,而是由极端局部能量驱动的强制脱附。
- 气泡聚结与上浮。 声流(由 超声波 场引起的流体运动)将微气泡推到一起,使其聚结成更大的气泡,从而更有效地浮到表面并逸出。与旋转除气在细小气泡尺寸和停留时间方面存在困难不同,超声空化自然促进了气泡的去除。
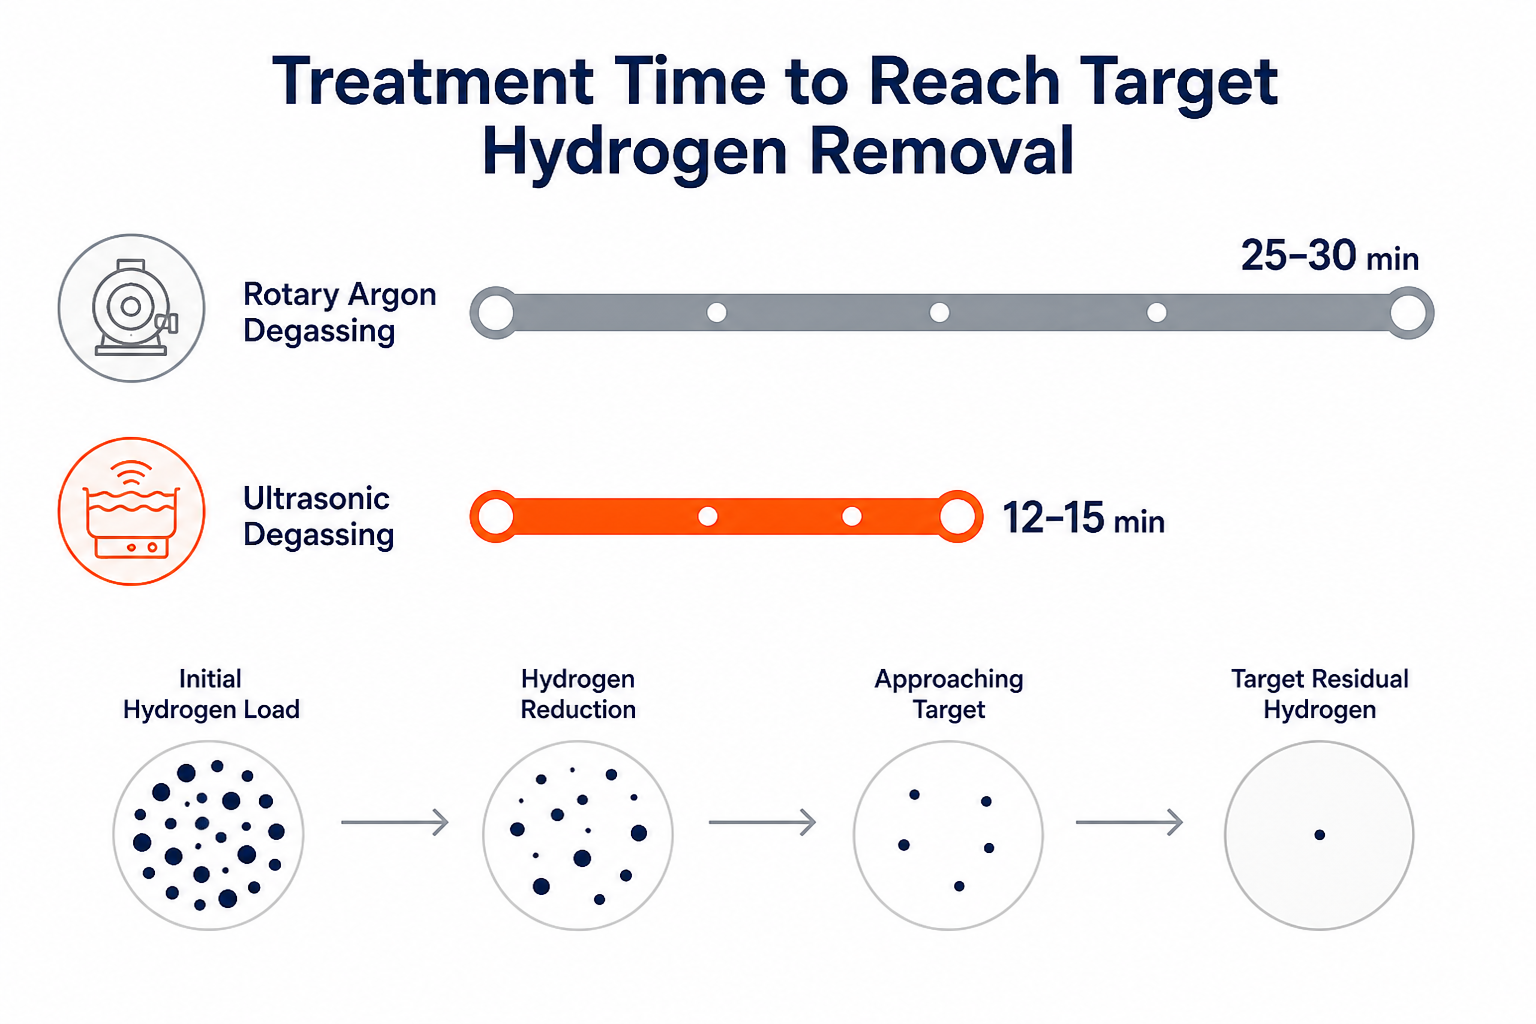
结果是: 超声波除气在10–15分钟内实现的氢去除效果,旋转系统需要20–30分钟才能接近——且最终金属中的残余氢含量真正更低。
并排技术对比
| 指标 | 旋转除气(氩气) | 超声波脱气 | 优胜者 |
|---|---|---|---|
| 除氢机理 | 扩散进入注入的气泡(受质量传递限制) | 空化驱动脱附(能量驱动,直接) | 超声波 |
| 目标孔隙率的处理时间 | 20–30分钟 | 10–15分钟 | 超声波 |
| 浮渣减少 | 39.4克基线(高材料损耗) | 6.4克(15分钟内减少84%) | 超声波 |
| 处理后残余氢含量 | 0.12–0.16 mL/100g Al(典型值) | 0.06–0.10 mL/100g Al(较低残余量) | 超声波 |
| 抗拉强度提升 | 适中(约2–5%) | 显著(约8–15%) | 超声波 |
| 延展性改善 | 最小 | 可测量(延伸率提高) | 超声波 |
| 孔隙率降低 | 中等 | 显著(更平滑的微观结构) | 超声波 |
| 每吨氩气消耗量 | 0.2–0.5 m³ | 0 m³(无需惰性气体) | 超声波 |
| 设备占地面积 | 中等(旋转装置+气体供应) | 紧凑型(发生器+声极) | 超声波 |
| 大容量熔体(50吨以上)的可扩展性 | 较差(时间更长,所需流量更高) | 优秀(线性扩展) | 超声波 |
| 每次处理成本 | $150–400(含氩气成本) | $80–150(仅能源) | 超声波 |
最突出的数据: 15分钟内浮渣从39.4克降至6.4克 是最有说服力的指标。这意味着您不再损失材料,不再产生废料,并保住了利润。
环境影响:超声波在数量级上胜出
工业金属生产是能源密集型和碳密集型产业。除气方法的选择比许多铸造厂意识到的更为重要。.
旋转除气的隐性环境成本:
- 氩气的生产与运输。 氩气通过低温空气分离提取——这是一个资本密集且能耗高的工业过程。一个50吨的铸造厂每天熔化两个周期,每年大约消耗5–10吨氩气。这些氩气的碳足迹(提取、液化、专用容器运输)相当可观——每公斤氩气约产生0.5–1.5公斤CO₂。
- 高压设备与维护。 旋转系统需要加压气体输送、调节器维护、管路完整性检查,以及偶尔的设备故障。每次故障都意味着停机时间和紧急维修。
- 浮渣废料。 每次处理产生的39.4克浮渣 是氧化金属材料,在热力学上已损失。对于每年进行250次处理的铸造厂,这相当于每年近10吨浮渣。浮渣处理成本高昂,且该材料实际上无法回收。
超声波除气的环境优势:
- 零惰性气体依赖。 无需氩气提取、运输或液化。唯一的操作输入是运行超声波发生器的电能——现代工业发生器效率极高。一个50吨系统每周期运行15分钟,每次处理消耗约50–100千瓦时,远低于同等气体生产和输送所需的能量。
- 显著减少浮渣。 浮渣减少84%(39.4克 → 6.4克) 意味着更少的废物、更小的填埋影响,以及更高的材料回收价值。一年下来,中型铸造厂可节省8–9吨的废物处理量。
- 微观组织质量直接减少废品。 由于超声波除气能降低残余氢含量并改善均匀化,铸件所需的重熔循环次数更少。重熔循环次数减少 = 每个合格零件生产的总能耗更低。
可持续性故事对面临碳核算压力的买家尤其重要 (法规要求、ESG承诺、客户需求)。超声波除气是减少范围1和范围2排放的具体方式,同时提高产品质量。这是难得的双赢。
成本分析:总拥有成本
运营成本优势明确偏向超声波除气。以下是完整情况:
旋转除气(中型铸造厂年成本——每周期50吨,每年500个周期):
- 氩气:2,500–5,000立方米/年,按$0.40–0.80/立方米计算 = $1,000–4,000/年
- 设备维护(调节器、软管、安全检查): $2,000–5,000/年
- 浮渣处理(10吨,每吨$100–200): $1,000–2,000/年
- 停机/紧急维修(估算): $500–1,500/年
- 年度总运营成本:$4,500–12,500
超声波除气(同一铸造厂,假设发生器资本已投入):
- 电能(50–100千瓦时/循环 × 500循环 × $0.12/千瓦时): $300–600/年
- 变幅杆维护/更换(年度): $500–1,000/年
- 系统检查和校准: $200–500/年
- 浮渣处理(1.5吨 @ $100–200/吨): $150–300/年
- 年度总运营成本:$1,150–2,400
每周期成本比较:
- 旋转式:每处理周期$9–25
- 超声波:每个处理周期$2.30–4.80
资本投资的投资回报时间线:
一套中档超声波除气系统(NIMA发生器+变幅杆组件)售价为40,000–80,000美元。运营节省(每年3,000–10,000美元)可在4–8年内实现投资回收——此后系统即为纯利润。考虑到质量改进(废品减少、可销售良率提高),对于许多大批量铸造厂而言,投资回报周期可缩短至2–3年。.
对于大型连铸作业(每炉100吨以上,每年1000炉以上),优势更加明显。每吨熔炼成本随规模进一步下降,且消除氩气的效益不断累积。.
大熔体量的可扩展性
这正是超声波真正区别于旋转法的关键所在。.
旋转除气与体积扩展:
当熔体体积翻倍时,气泡停留时间和有效传质面积不会按比例增加。为保持相同的除氢效率,铸造厂必须:
- 增加氩气流量(提高气体消耗)
- 延长处理时间(降低吞吐量)
- 提高旋转速度(增加设备磨损和能耗)
对于100吨的钢包,旋转系统可能需要40–60分钟的处理才能达到20吨钢包在15分钟内达到的相同最终氢含量。物理规律并非线性扩展。.
超声波除气与体积扩展:
超声波空化在原理上根本不同。声场在熔体体积中传播,只要超声波能量足以在整个熔体中产生并维持空化,处理时间几乎不随体积变化。 Sialon Ceramics’ NIMA发生器——与系统集成合作伙伴 Aktive Arc Ultrasonics 共同开发——专门设计用于消除“驻波”,否则驻波会在大体积中产生死区,从而确保整个熔体的空化覆盖。
实际工业规模化:
- 50吨钢包(旋转式): 25–30分钟
- 50吨钢包(超声波): 12–15分钟
- 100吨钢包(旋转式): 40–50分钟
- 100吨钢包(超声波): 12–15分钟(基本不变)
对于每班次进行多次熔炼的连铸操作,这一时间优势直接转化为产能。一家每天进行四次100吨铸造的铸造厂,每天可缩短90–120分钟的周期时间,相当于每周额外增加一次完整的铸造运行,即每周增加50多吨的生产产出。.
运营整合:铸造工程师应了解的内容
设备兼容性:
超声波除气系统可集成到批量铸造和连续铸造工艺中。变幅杆(产生空化效应的振动元件)直接浸入熔体包或保温炉中——无需更改气体输送基础设施。对于现有的旋转除气装置,过渡过程简单直接:移除旋转喷射系统,安装变幅杆和超声波发生器,即可开始处理。.
维护与可靠性:
旋转系统需要定期调节器维护、压力管线检查以及偶尔更换注射喷嘴。超声波系统需要:
- 声极检查 (检查侵蚀或热循环应力)–通常每500–1,000运行小时一次
- 发生器校准 (确保频率和功率输出保持在规格范围内)–每年一次
- 电气安全检查 – 按照标准工业设备规程执行
维护负担比旋转气体系统更轻且更可预测。.
冶金兼容性:
超声波除气已被证明在广泛的铸造合金中有效: 6061、7075、A356、A380铝合金,以及锌、镁、铜、黄铜和铁基合金。处理时间因合金而异(富铁合金可能需要额外2–3分钟),但核心机制——空化驱动的除氢——是通用的。
实际部署:
Sialon Ceramics的系统已在 立式Wagstaff DC铸造机和Bruno Presezzi连铸生产线 上得到验证,并在金属均质化和缺陷减少方面取得了有据可查的成果。这些不是实验室演示——它们是工业规模的生产线验证。
面向前瞻性铸造厂的竞争优势
对于生产经理和铸造工程师来说,旋转除气与超声波除气之间的选择越来越明确:
超声波技术带来:
- 更快的处理周期 (12–15分钟对比25–30分钟)
- 卓越的最终金属质量 (更低的残余氢含量,改善的微观结构)
- 显著的浮渣减少 (损失减少84%)
- 更低的运营成本 (每循环$2–5,对比$9–25)
- 线性可扩展性 (在大体积下效率不降低)
- 环保可信度 (零氩气,可测量的排放减少)
- 可预测的投资回报率 (2–5年内回本;此后持续正收益)
旋转除气仍然站得住脚的唯一场景是铸造厂中运行最低产量的旧设备——在这种情况下,超声波安装的资本成本无法相对于基准使用量证明其合理性。但对于任何每天运行多个循环、每炉处理量超过30吨、或面临利润率或环境影响压力的铸造厂来说:超声波是一种能自我回报的工业升级。.
尝试赛隆陶瓷
Sialon Ceramics 专注于为工业规模设计的超声波除气系统。他们的 NIMA 发生器 — 与 Aktive Arc Ultrasonics 合作开发 — 代表了二十年针对大容量、高温应用优化的研发成果,并配备能够承受 1,800°C 而不退化的专利陶瓷变幅杆。对于准备超越氩气除气的铸造厂,他们提供技术专业知识和经过验证的系统,能够实现本文所述的可衡量改进 — 浮渣减少、效率提升以及每个循环都不断累积的投资回报率。
常见问题解答
- 在我的铸造厂中,实际能期望实现多少氢含量降低?
在单次15分钟的超声波处理周期中,残余氢通常下降40–60%,而同等旋转处理时间仅下降20–30%。具体百分比取决于初始氢含量和合金化学成分,但优势是一致的:超声波除气能更快地达到更低的最终氢含量。.
- 从旋转除气切换到超声波除气是否需要重新培训操作人员?
只需极少的再培训。该工艺比旋转法更简单——将超声变幅杆浸入,启动发生器,等待12–15分钟。无需气压管理,无需调节器监控,无需流量调整。大多数操作员在一个班次内即可适应。.
- 超声波变幅杆的使用寿命是多久?更换成本是多少?
维护良好的超声波变幅杆通常可使用2–5年,具体取决于合金成分和处理频率(熔融黄铜对变幅杆的磨损比纯铝更快)。更换变幅杆的费用在$3,000–8,000之间。对于仅氩气成本每年就能节省$5,000–10,000的铸造厂来说,更换费用很容易被吸收。.
- 超声波脱气能否完全替代氩气,还是我仍然需要备用气体供应?
就脱气而言,超声波可以完全替代氩气——无需备用气体。然而,一些铸造厂出于其他目的保留氩气(熔体转移时的安全覆盖层、活性合金的惰性环境)。超声波仅消除了对脱气专用气体供应的需求。.
- 超声波除气如何影响最终铸件的晶粒结构?
超声波空化作用引发细晶粒形成,与旋转除气金属相比,产生更小、更均匀的晶粒尺寸。这转化为改进的机械性能——更高的抗拉强度、更好的延展性和最终零件中改进的抗疲劳性。.
常见问题解答
在我的铸造厂中,实际能期望实现多少氢含量降低?
在单次15分钟的超声波处理周期中,残余氢通常下降40–60%,而同等旋转处理时间仅下降20–30%。具体百分比取决于初始氢含量和合金化学成分,但 优势是一致的:超声波除气能更快地达到更低的最终氢含量。
从旋转除气切换到超声波除气是否需要重新培训操作人员?
只需极少的再培训。该工艺比旋转法更简单——将超声变幅杆浸入,启动发生器,等待12–15分钟。无需气压管理,无需调节器监控,无需流量调整。大多数操作员在一个班次内即可适应。.
超声波变幅杆的使用寿命是多久?更换成本是多少?
维护良好的超声波变幅杆通常可使用2–5年,具体取决于合金成分和处理频率(熔融黄铜对变幅杆的磨损比纯铝更快)。更换变幅杆的费用在$3,000–8,000之间。对于仅氩气成本每年就能节省$5,000–10,000的铸造厂来说,更换费用很容易被吸收。.
超声波脱气能否完全替代氩气,还是我仍然需要备用气体供应?
就脱气而言,超声波可以完全替代氩气——无需备用。然而,一些铸造厂出于其他目的保留氩气(熔体转移时的安全覆盖层、活性合金的惰性环境)。 超声波仅消除了对脱气专用气体供应的需求。
超声波除气如何影响最终铸件的晶粒结构?
超声波空化作用引发细晶粒形成,与旋转除气金属相比,产生更小、更均匀的晶粒尺寸。这转化为改进的机械性能——更高的抗拉强度、更好的延展性和最终零件中改进的抗疲劳性。.