
Scopri come i generatori NIMA di Sialon Ceramics superano i problemi delle onde stazionarie nei sistemi ultrasonici convenzionali, consentendo un trattamento uniforme di grandi volumi di metallo fuso su scala industriale.
8 agosto 2026 · 21 min di lettura
TL;DR
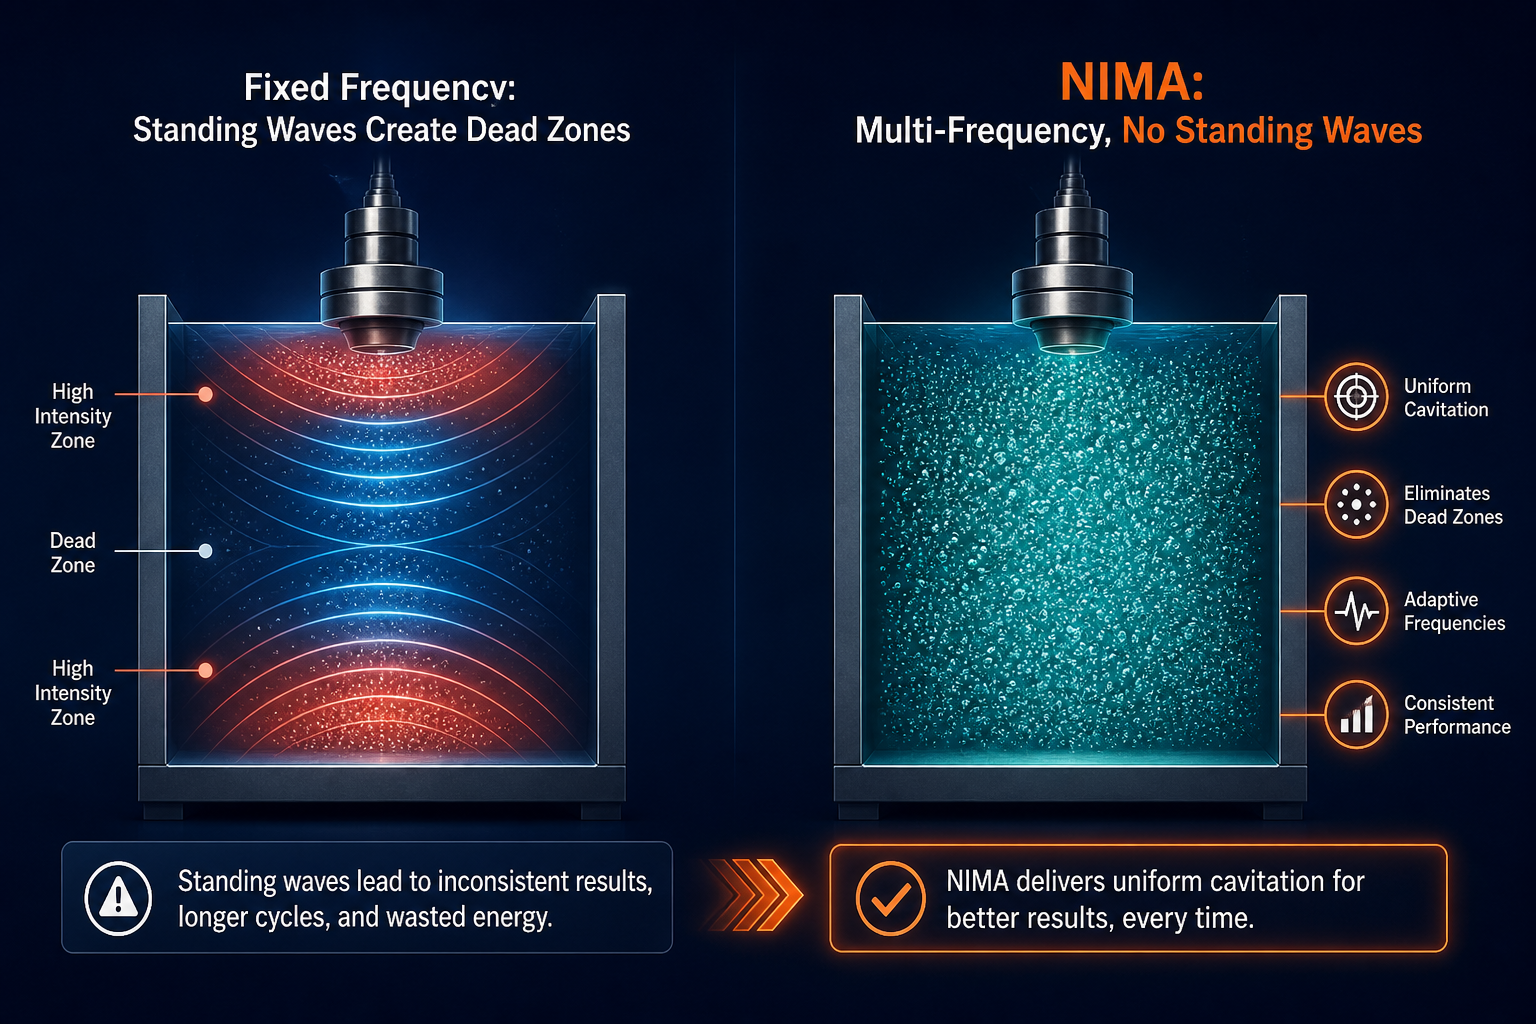
I generatori ultrasonici convenzionali che operano a 20–40 kHz si affidano a frequenze fisse che creano modelli di onde stazionarie in grandi volumi di metallo fuso, lasciando zone morte dove la cavitazione fallisce. I generatori NIMA di Sialon Ceramics, sviluppati in collaborazione con Aktive Arc Ultrasonics, specialisti nell'ingegneria di sistemi ultrasonici ad alta potenza, risolvono questo problema attraverso due decenni di sviluppo software proprietario: un'architettura multifrequenza e adattiva “senza onde stazionarie” che elimina le zone morte e mantiene una cavitazione uniforme in tutto il bagno metallico. Abbinati ai sonotrodi ceramici ingegnerizzati di Sialon, che resistono allo shock termico, prevengono la bagnabilità del metallo e mantengono l'integrità strutturale a 1.800°C, il sistema NIMA è l'unica piattaforma dimostrata per trattare grandi volumi di metallo fuso (400 kg+) di alluminio, magnesio, vetro e leghe ferrose su scala industriale. Il risultato: rimozione dell'idrogeno più rapida del 20%, riduzione delle inclusioni di ossido di 6 volte, scoria inferiore dell'81% e componenti finali misurabilmente più resistenti e duttili.
Introduzione: il problema delle onde stazionarie
Quando un metallurgista incontra per la prima volta la degassificazione ultrasonica o l'affinazione del grano, l'attrattiva è immediata: le bolle di cavitazione rimuovono i gas disciolti dal metallo fuso molto più velocemente dei metodi tradizionali—in 3 minuti invece di 10. Ma la realtà di scalare questa tecnologia alle fonderie di produzione è stata, per decenni, limitata da un problema fisico che la maggior parte dei fornitori di apparecchiature ignora silenziosamente: le onde stazionarie.
Qualsiasi onda acustica in uno spazio confinato - una siviera di colata, un recipiente di degasaggio, un bagno di metallo fuso - rimbalza sui confini e interferisce con l'onda incidente. Quando frequenza e geometria del recipiente si allineano, si formano nodi di onda stazionaria: regioni di intensità acustica quasi nulla dove la cavitazione semplicemente non si innesca, indipendentemente dalla potenza applicata. Per i sistemi a frequenza fissa che operano a frequenze industriali convenzionali (tipicamente 20–40 kHz), una massa fusa di 200 kg o 400 kg diventa un mosaico di zone attive e zone morte. Le zone morte non degasano, non raffinano il grano, non distribuiscono gli elementi di lega. Gli operatori compensano eseguendo cicli più lunghi, accettando un trattamento incompleto, o accettando che la tecnica non si adatti in modo pulito alle loro dimensioni di massa fusa.
I generatori NIMA di Sialon Ceramics, progettati con l'esperienza di Aktive Arc Ultrasonics nella progettazione di sistemi ultrasonici, eliminano questo vincolo grazie a un'architettura multifrequenza proprietaria sviluppata in oltre 20 anni. Niente onde stazionarie significa niente zone morte: l'intero volume di metallo fuso, da un bordo all'altro, subisce una cavitazione uniforme. Abbinati ai sonotrodi ceramici ingegnerizzati di Sialon, che resistono alle temperature e pressioni estreme del trattamento industriale dei metalli fusi, il risultato è l'unico sistema dimostrato in grado di trattare fusioni su larga scala (fino a 400 kg e oltre) a velocità di livello produttivo senza compromessi. Questo è importante non solo per la produttività, ma anche per la qualità: cavitazione uniforme significa degasaggio uniforme, grana raffinata e proprietà meccaniche prevedibili a valle.
Esaminiamo come funzionano i sistemi convenzionali, perché falliscono su larga scala e come l'architettura NIMA colma questo divario.
Come Funzionano i Generatori Ultrasonici NIMA: I Fondamenti
Un generatore ultrasonico è, nella sua essenza, un trasduttore: converte l'energia elettrica in vibrazione meccanica ad alta frequenza. Nelle applicazioni con metallo fuso, tale vibrazione viene trasmessa a un sonotrodo, un corno ceramico o metallico, che si accoppia direttamente al bagno fuso. Il sonotrodo oscilla a frequenze ultrasoniche (tipicamente 17–40 kHz nella fonderia di metalli, scelte perché l'innesco della cavitazione è affidabile in questa banda e la dimensione delle bolle di cavitazione è ottimale per la diffusione dei gas e il flottaggio delle inclusioni).
Cavitazione: il motore della degassificazione e dell'affinamento del grano
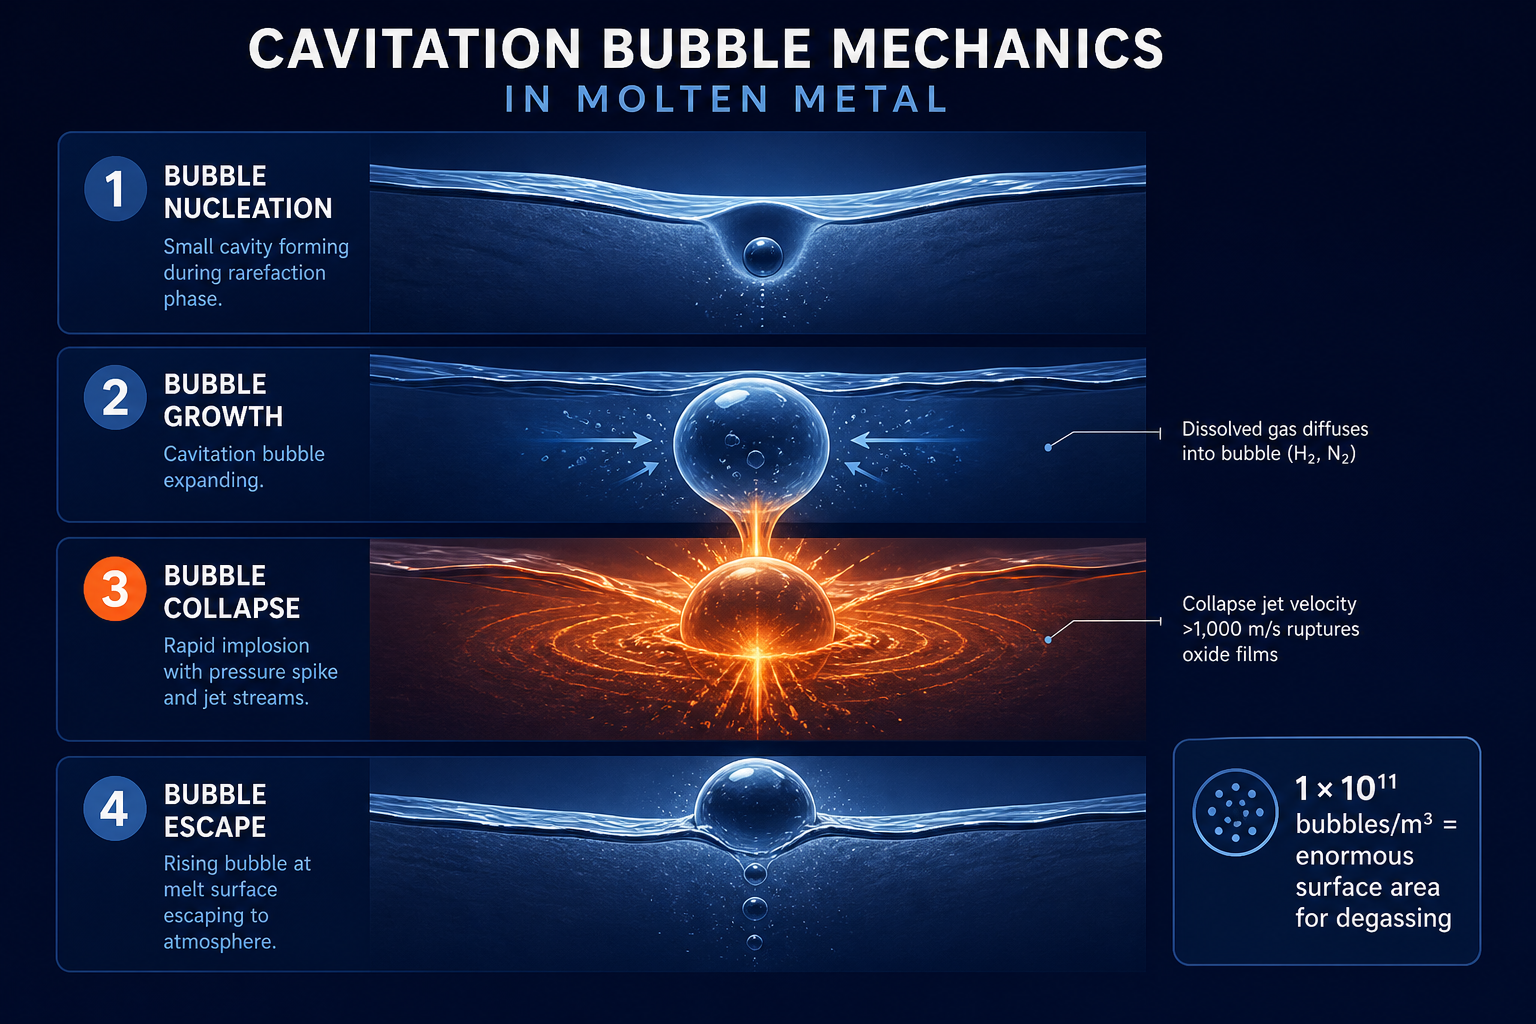
Mentre il sonotrodo vibra, crea cicli alternati di compressione e rarefazione (espansione) nel metallo fuso. Durante la rarefazione, la pressione acustica può scendere al di sotto della pressione di vapore del metallo fuso, creando piccole cavità: bolle di vapore e gas disciolto. Queste bolle sono le vere lavoratrici meccaniche:
- Per la degasazione: L'interno delle bolle fornisce un'enorme superficie per la diffusione dell'idrogeno e di altri gas disciolti fuori dal liquido. La densità delle bolle di cavitazione può raggiungere 1 × 10¹¹ bolle/m³, offrendo una superficie equivalente a milioni di litri di interfaccia esposta. L'idrogeno disciolto trova il percorso di minima energia e migra in queste bolle, che poi risalgono e fuoriescono sulla superficie del metallo fuso.
- Per l'affinazione del grano: Le bolle in collasso rilasciano un'energia tremenda: riscaldamento localizzato, onde d'urto e getti ad alta velocità, che interrompono la formazione dei dendriti e innescano la nucleazione eterogenea. Il risultato è una struttura a grano più fine e più equiassiale (uniforme in tutte le direzioni), che riduce la criccabilità a caldo, la porosità da ritiro e la segregazione durante la colata.
- Per la lega: Il flusso acustico generato dal sonotrodo oscillante crea una circolazione del fluido in massa. Questa miscelazione garantisce che gli elementi di lega (silicio, rame, magnesio, ecc.) si distribuiscano uniformemente nel fuso piuttosto che depositarsi o formare strati di segregazione.
La forza di Bjerknes - la forza di radiazione acustica che agisce sulle bolle - impedisce alle piccole bolle di coalescere in bolle più grandi e inefficaci. Con frequenza e ampiezza ottimali, il processo di cavitazione diventa autosufficiente ed efficiente.
Progettazione del sonotrodo: l'interfaccia tra energia e metallo
Il sonotrodo è tutto. È il punto di accoppiamento dove la vibrazione elettrica incontra il metallo fuso, spesso a temperature superiori a 700°C. Il materiale deve:
- Resistere allo shock termico (sbalzi di temperatura durante l'immersione e l'estrazione)
- Non bagnare il metallo fuso (il metallo non dovrebbe aderire alla superficie, il che danneggerebbe il sonotrodo durante l'estrazione)
- Mantenere un elevato modulo di Young (così le vibrazioni si accoppiano in modo efficiente invece di dissiparsi come calore)
- Resistere all'erosione dai getti di collasso della cavitazione (che possono superare 1.000 m/s al collasso delle bolle)
La grafite è stata storicamente lo standard, ma è fragile e soggetta a ossidazione ad alta temperatura. Sialon Ceramics ha sviluppato formulazioni ceramiche proprietarie specificamente per superare questi vincoli: ne parleremo più approfonditamente nella prossima sezione.
Perché i generatori ad alta frequenza convenzionali faticano con grandi volumi di metallo fuso
Ecco dove i sistemi a frequenza fissa incontrano il muro.
Onde stazionarie e zone morte
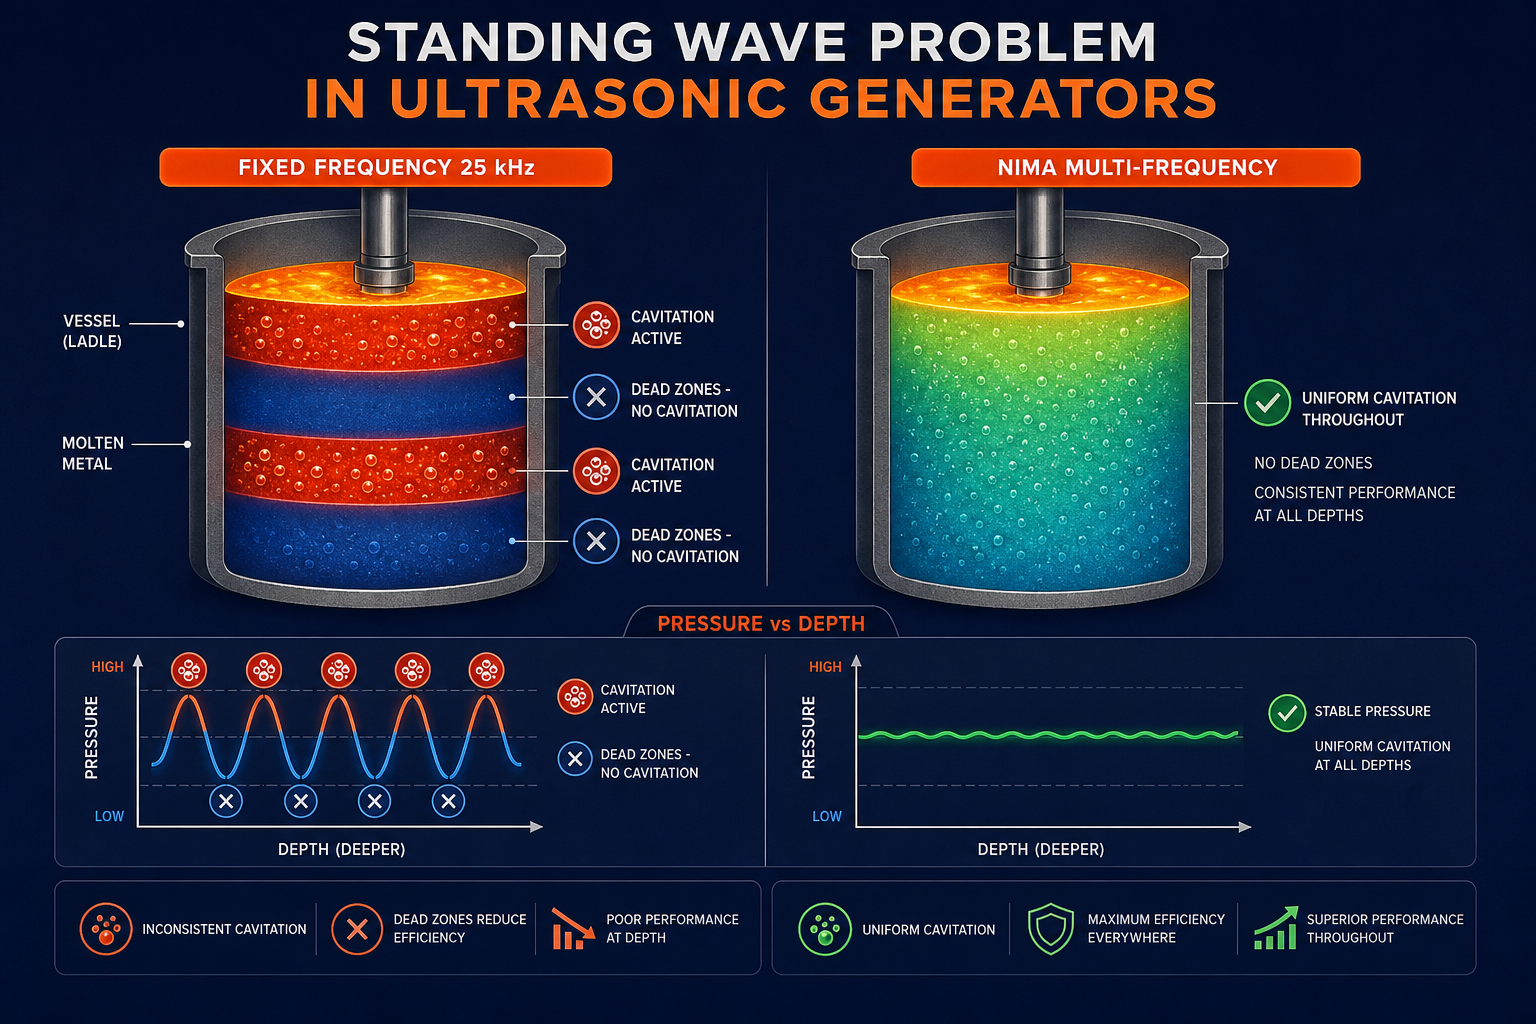
Un'onda ultrasonica a 25 kHz che si propaga attraverso alluminio fuso ha una lunghezza d'onda di circa 200 mm (derivata dalla velocità del suono ~5.000 m/s ÷ 25 kHz). In un crogiolo contenente 400 kg di metallo fuso, tale lunghezza d'onda diventa un criterio di risonanza: se la dimensione del crogiolo lungo l'asse acustico è un multiplo delle semilunghezze d'onda, si formano onde stazionarie. I ventri di compressione (picchi di pressione) e i nodi (minimi di pressione) creano un motivo a scacchiera di alta e bassa intensità acustica.
Il problema: i nodi sono zone morte. La cavitazione richiede un'ampiezza di pressione acustica superiore alla soglia di cavitazione (~0,1 MPa per alluminio fuso a temperature tipiche). Nei nodi, l'ampiezza della pressione si avvicina a zero. Non importa quanta potenza totale il generatore fornisca, le zone morte rimangono inattive.
Alla scala di 400 kg - una massa fusa di circa 1,2 m³ di volume - una singola frequenza crea quasi sempre zone morte che coprono il 20–40% del volume del crogiolo. Gli operatori osservano:
- Sdegassamento incompleto: L'idrogeno rimane nel fuso perché alcune regioni non hanno mai subito cavitazione. Porosità in fase avanzata appare nei getti dalle “zone silenziose.”
- Grano non raffinato nelle zone segregate: L'effetto di raffinazione del grano è localizzato nelle regioni attive; altre zone tornano a una crescita colonnare grossolana, indebolendo le proprietà meccaniche.
- La segregazione della lega persiste: Le zone morte impediscono il flusso acustico in alcune regioni, consentendo agli elementi di lega pesanti di stratificarsi.
Profondità di penetrazione limitata
Anche nelle zone di cavitazione attiva, le alte frequenze (40 kHz e superiori) vengono assorbite rapidamente dal metallo fuso. L'attenuazione aumenta con il quadrato della frequenza, quindi la potenza si dissipa in calore piuttosto che spingere la cavitazione in profondità nel bagno metallico. Un sistema a 40 kHz può creare una cavitazione vigorosa nei primi 100–150 mm di metallo fuso, ma lasciare il nucleo solo leggermente trattato. Grandi lingotti o sezioni spesse presentano gradienti nelle proprietà meccaniche: strati esterni ben raffinati, nuclei grossolani.
Erosione del sonotrodo e manutenzione
I sistemi ad alta frequenza (40 kHz e oltre) con ampiezza elevata spingono i getti di collasso della cavitazione a velocità estreme. Sebbene ciò crei la cavitazione locale più intensa, il sonotrodo ne paga il prezzo. I tassi di erosione aumentano, soprattutto con sonotrodi in grafite, che si ossidano e si sfaldano ad alta temperatura. I tempi di fermo impianto per la sostituzione del sonotrodo riducono le finestre di produzione. Il costo totale di proprietà - capitale + manutenzione - aumenta notevolmente.
Il fallback della degassificazione rotativa
Di fronte a questi vincoli, molte fonderie ricorrono alla degassazione rotativa: un rotore in grafite o ceramica che ruota sul fondo della siviera, con azoto o argon insufflati. I sistemi rotativi evitano le onde stazionarie (funzionano tramite agitazione a bolle, non frequenza acustica) ma sacrificano velocità e impatto ambientale. Richiedono gas inerte, un costo consumabile ricorrente e una preoccupazione ambientale. I cicli di trattamento richiedono 10+ minuti per la stessa rimozione dell'idrogeno che gli ultrasuoni ottengono in 3 minuti.
Il problema delle onde stazionarie è il motivo per cui i generatori ultrasonici sono stati etichettati come “strumenti da laboratorio” o “marginali per la produzione” - non perché la fisica sia sbagliata, ma perché i progetti a frequenza fissa non si adattano facilmente a grandi fusioni industriali.
Come i generatori ultrasonici NIMA eliminano le onde stazionarie
Sialon Ceramics, in collaborazione con Aktive Arc Ultrasonics per l'integrazione del sistema, ha risolto il problema delle onde stazionarie attraverso due decenni di sviluppo software proprietario. La loro innovazione: invece di una singola frequenza fissa, i generatori NIMA spazzano o combinano più frequenze in tempo reale, evitando adattivamente le risonanze delle onde stazionarie.
L'approccio multifrequenza
Il generatore NIMA opera a una frequenza di base (25 kHz nella maggior parte delle configurazioni industriali) ma modula o spazza continuamente la frequenza effettiva di ±10–15%, variando la frequenza centinaia di volte al secondo. Questa modulazione, controllata da algoritmi proprietari, garantisce che il campo acustico non si stabilizzi mai in un pattern di onda stazionaria. Quando una frequenza si avvicina a una condizione di risonanza, il generatore si allontana. Il risultato: l'intero volume di metallo fuso sperimenta un'intensità acustica costante. Le zone morte vengono eliminate.
In questo punto operativo - base a 25 kHz con modulazione adattiva - il generatore mantiene:
- Innesco ottimale della cavitazione (la soglia di cavitazione è più bassa nella banda 20–25 kHz)
- Profondità di penetrazione efficiente (le frequenze più basse penetrano più in profondità rispetto alle alternative a 40 kHz)
- Erosione gestibile (frequenza più bassa = velocità del getto di collasso più bassa = durata del sonotrodo più lunga)
- Nessuna zona morta spaziale (la scansione di frequenza elimina le risonanze)
Software proprietario: il vantaggio di 20 anni
Gli algoritmi che controllano questa modulazione di frequenza sono la proprietà intellettuale principale di Sialon Ceramics. Essi tengono conto di:
- Geometria del crogiolo (il software rileva o si adatta a diverse dimensioni e forme di siviera)
- Temperatura del metallo fuso (le proprietà acustiche del metallo fuso cambiano con la temperatura; il software compensa)
- Composizione della lega (le velocità di diffusione dell'idrogeno, la soglia di cavitazione e l'attenuazione acustica variano con la lega)
- Profondità di immersione del sonotrodo (il campo acustico cambia man mano che il sonotrodo viene immerso più in profondità o tirato indietro)
Un circuito di controllo adattivo monitora in tempo reale il feedback della potenza acustica e regola con precisione frequenza, ampiezza e ciclo di lavoro per mantenere condizioni di cavitazione ottimali in tutto il volume del metallo fuso. Questo livello di controllo non è banale: richiede decenni di dati sul campo, conoscenza metallurgica e perfezionamento iterativo. Sialon ha investito esattamente in questo.
Capacità a 1.800°C: la temperatura come vincolo di progettazione
Le temperature industriali del metallo fuso variano:
- Leghe di alluminio: 700–750°C
- Leghe di magnesio: 650–700°C
- Leghe ferrose (acciaio, ferro): 1.550–1.650°C
- Vetro speciale: 1.400–1.800°C
Un sonotrodo deve funzionare in modo affidabile in tutta questa gamma. A 1.800°C, la maggior parte dei materiali perde integrità strutturale. La grafite si ossida in modo catastrofico. Le ceramiche tradizionali subiscono shock termici. Le ceramiche ingegnerizzate Sialon - formulazioni proprietarie sviluppate specificamente per questa applicazione - mantengono il modulo di Young, la conducibilità termica e la resistenza all'erosione fino a 1.800°C, anche in cicli termici rapidi.
Questo è il motivo per cui il nome stesso dell'azienda segnala il vantaggio del materiale: le ceramiche Sialon (ossinitruro di silicio-alluminio) sono una delle poche famiglie di materiali che funzionano in modo affidabile in questo regime termico. La combinazione del controllo adattivo della frequenza di NIMA più le ceramiche ad alta temperatura di Sialon crea un sistema senza limitazioni termiche. Puoi trattare una colata di vetro speciale a piena temperatura senza preoccuparti di guasti al sonotrodo o instabilità di frequenza.
Generatori ultrasonici NIMA e sonotrodi ceramici in sialon
L'abbinamento generatore NIMA + sonotrodo ceramico in Sialon è l'unico sistema dimostrato su scala industriale (400 kg+) per trattare grandi volumi di metallo fuso in modo uniforme e ripetibile.
Perché questa combinazione è unica
- Hardware e software insieme: Il controllo della frequenza del generatore è tarato specificamente per funzionare con le proprietà ceramiche di Sialon. Un sonotrodo Sialon ha un'impedenza acustica, un'espansione termica e uno smorzamento caratterizzati con precisione. Gli algoritmi NIMA compensano queste proprietà del materiale per massimizzare l'efficienza di cavitazione. Abbinare l'elettronica NIMA a un sonotrodo di terze parti (o viceversa) degrada le prestazioni perché la taratura software viene persa.
- Stabilità termica a temperature estreme: Sialon mantiene le proprietà meccaniche dove altri ceramici o grafite falliscono. Ciò consente il trattamento di fusioni di vetro e metalli ferrosi - applicazioni che distruggerebbero sonotrodi alternativi.
- Resistenza all'erosione dimostrata nelle prove sul campo: la formulazione ceramica proprietaria di Sialon resiste all'erosione da cavitazione molto più a lungo della grafite. Le implementazioni industriali riportano una durata di servizio 3–5 volte maggiore, il che si traduce in minori costi di manutenzione e una qualità di trattamento più costante nel tempo.
- Scala dimostrata: La prova da 400 kg su una lega Al-9Si-3Cu-1.3Fe, documentata in ricerca peer-reviewed pubblicata nel 2026, ha dimostrato cavitazione e trattamento uniformi su tutto il volume di metallo fuso. I concorrenti affermano di avere questa capacità; Sialon ha pubblicato i dati.
Architettura di sistema: 1–5 kW, raffreddato ad aria o ad acqua
Il generatore NIMA è compatto:
- Ingresso elettrico: 1–5 kW, configurabile per diversi volumi di trattamento e tempi di ciclo
- Raffreddamento: Trasduttori piezoelettrici raffreddati ad aria o ad acqua, a seconda del ciclo di lavoro e dell'infrastruttura dell'impianto
- Frequenza: base di 25 kHz con modulazione proprietaria
La modularità significa che una fonderia può iniziare con un sistema da 1 kW per prove di processo su colate più piccole (50–100 kg), per poi scalare a 5 kW (o più sistemi in parallelo) per volumi di produzione, senza sostituire il software o riqualificare gli operatori. L'architettura NIMA si adatta in modo pulito.
Generatori ultrasonici NIMA: Dati di prestazione: la prova
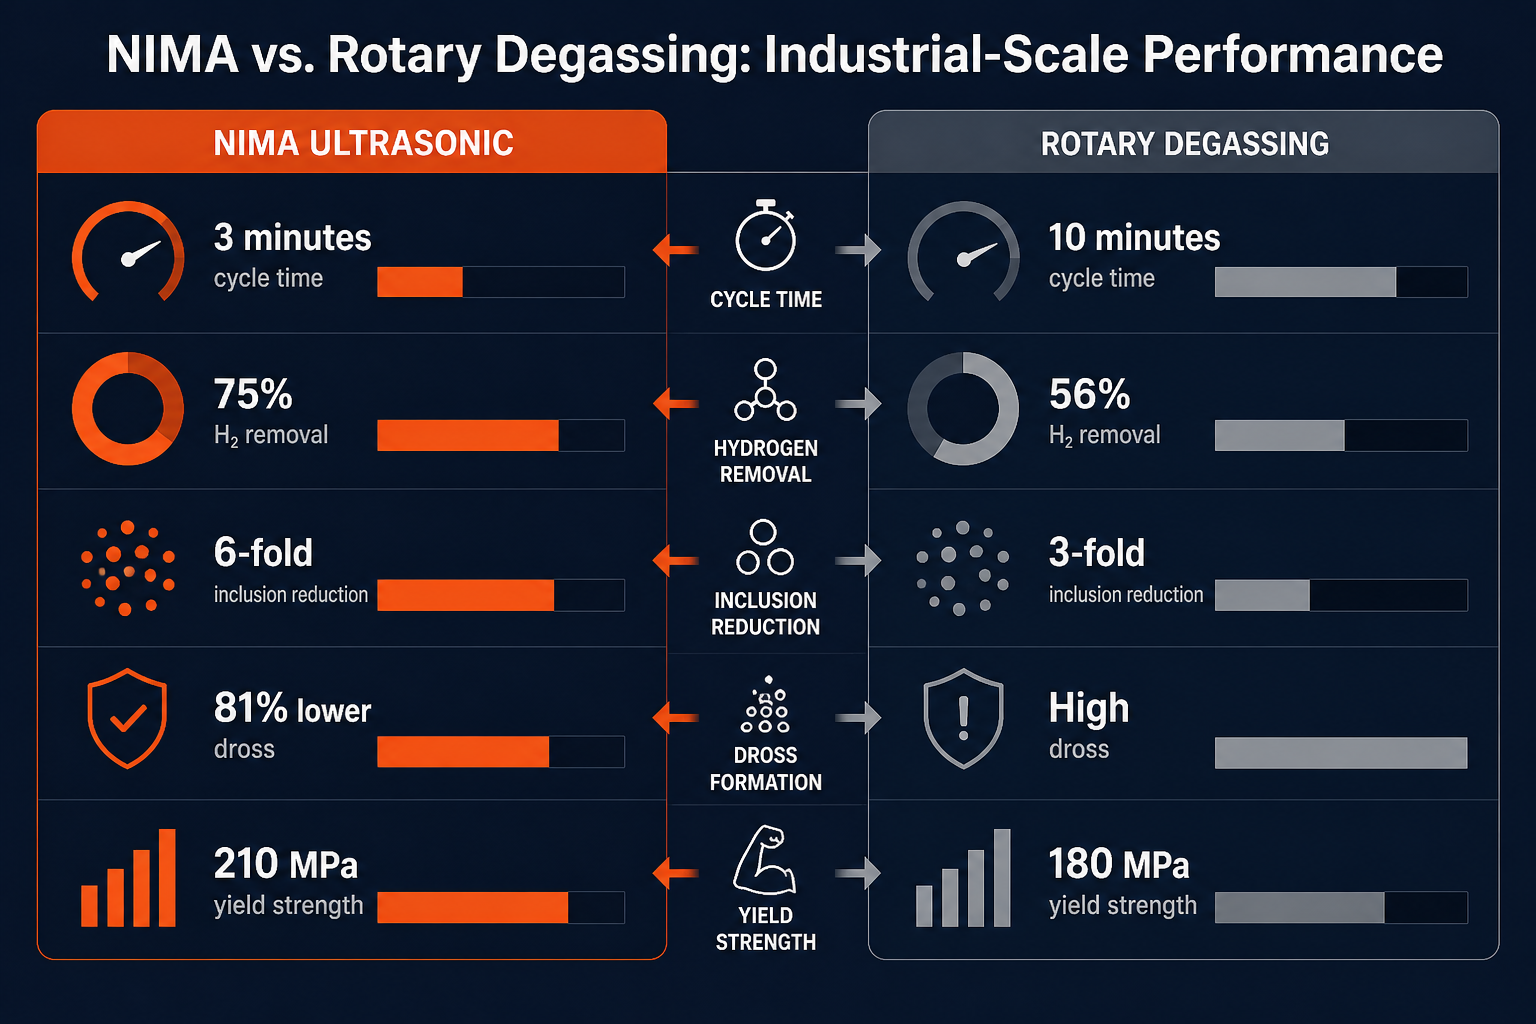
Il confronto su scala industriale fornisce dati concreti. In uno studio peer-reviewed del 2022 pubblicato da CastMan, i ricercatori hanno testato un sistema NIMA rispetto al degasaggio rotativo convenzionale (girante rotante con iniezione di azoto) su un bagno di lega Al-9Si-3Cu-1.3Fe da 400 kg utilizzato per componenti automobilistici pressofusi ad alta pressione.
Efficienza di degasaggio
NIMA Ultrasonico: rimozione dell'idrogeno del 75% in 3 minuti (indice di densità: 10,3% → 2,6%)
Rotativo + Azoto: 56% di rimozione dell'idrogeno in 10 minuti (indice di densità: 10,5% → 4,6%)
Vantaggio: Rimozione dell'idrogeno più rapida del 20%, completata in un terzo del tempo di ciclo. Questo guadagno di efficienza è attribuito alla densità di bolle di cavitazione di 1 × 10¹¹ m⁻³ e al trattamento acustico uniforme su tutto il volume del bagno.
Riduzione delle inclusioni di ossido
NIMA Ultrasonico: riduzione di 6 volte rispetto al metallo non trattato; riduzione di 2 volte rispetto al metallo trattato con rotativo
Rotativo + Azoto: riduzione di 3 volte rispetto al metallo non trattato
Formazione di scorie (indicatore di ricontaminazione da idrogeno)
NIMA Ultrasonico: 245 grammi di scoria per ciclo
Rotativo + Azoto: 1.300 grammi di schiuma per ciclo
Riduzione: 81% in meno di scoria. Perché è importante: la scoria, una miscela di ossidi metallici e idrogeno assorbito, agisce come un serbatoio di idrogeno. Adsorbe l'idrogeno tramite legame molecolare a temperature elevate. Meno scoria = meno possibilità di ricontaminazione dopo la degassificazione, mantenendo lo stato degassato più a lungo.
Miglioramenti delle proprietà meccaniche
I componenti colati da bagni trattati con NIMA hanno mostrato miglioramenti misurabili:
| Proprietà | NIMA Ultrasonic | Rotativo + Azoto | Miglioramento |
|---|---|---|---|
| Carico di snervamento (YS) | 210 MPa | 180 MPa | +17% |
| Resistenza a trazione ultima (UTS) | 303 MPa | 288 MPa | +5% |
| Allungamento | 6% | 3% | +100% |
Questi miglioramenti riflettono sia un metallo fuso più pulito (meno inclusioni, minore porosità) sia una struttura del grano raffinata (grani equiassici anziché colonnari), entrambi benefici della cavitazione ultrasonica uniforme.
Microstruttura: raffinazione visibile
La microscopia ottica e a scansione elettronica dei componenti colati ha mostrato una dimensione delle particelle intermetalliche significativamente ridotta e una distribuzione dei grani più fine e uniforme nei campioni trattati con NIMA. La microstruttura raffinata si traduce direttamente in tenacità e resistenza a fatica, fondamentali per componenti automobilistici e aerospaziali.
Applicazioni industriali: oltre l'alluminio
Sebbene l'alluminio sia l'applicazione di punta, l'intervallo di temperature di NIMA (fino a 1.800°C) e l'architettura senza onde stazionarie consentono il trattamento di una gamma più ampia di metalli e vetro:
Leghe di magnesio
Il magnesio è più reattivo dell'alluminio e più suscettibile all'assorbimento di idrogeno. I cicli di degasaggio devono essere più rapidi (per ridurre al minimo l'esposizione all'ossidazione) e completi (per prevenire la porosità in fase avanzata). I cicli di 3 minuti di NIMA’ e il trattamento uniforme sono ideali. L'affinamento del grano migliora la resistenza allo scorrimento viscoso, importante per le applicazioni del magnesio ad alta temperatura in campo aerospaziale.
Fusioni di vetro
Il vetro industriale (soda-calce, borosilicato, vetri speciali) soffre di inclusioni di bolle che disperdono la luce, indeboliscono il prodotto finito e causano difetti ottici. La cavitazione ultrasonica disperde i gas intrappolati, migliorando la trasparenza e l'integrità strutturale. A 1.400–1.800°C, solo il sonotrodo in Sialon sopravvive a cicli termici ripetuti.
Ferrous alloys (steel, cast iron)
Le fonderie di acciaio storicamente facevano affidamento sulla degassificazione rotativa o sul trattamento sotto vuoto perché si riteneva che la tecnologia a ultrasuoni non fosse adatta a temperature estreme. La capacità di NIMA di operare a 1.800°C cambia questa equazione. I cicli di degassificazione possono essere compressi, l'affinamento del grano può essere applicato a getti di forma quasi netta (riducendo la lavorazione meccanica) e la distribuzione della lega migliora l'omogeneità.
Zinco, ottone, bronzo, rame
Questi metalli non ferrosi traggono beneficio dalla stessa fisica: degasaggio guidato da cavitazione, affinamento del grano e lega. La potenza modulare di NIMA’s (1–5 kW) scala queste applicazioni senza sovradimensionamento.
Perché i generatori ultrasonici convenzionali sono insufficienti
Per chiudere il cerchio: perché l'industria vende ancora sistemi a frequenza fissa di 40 kHz quando la fisica favorisce chiaramente l'approccio di NIMA’s?
- Costi di R&D inferiori: Un generatore a frequenza fissa è più semplice da progettare: scegli una frequenza, costruisci il trasduttore, vendilo. Gli algoritmi adattivi di NIMA’ hanno richiesto due decenni di sviluppo e prove sul campo.
- Inerzia di marketing: La narrazione “frequenza più alta = migliore cavitazione” è persistita per decenni, anche se i dati mostrano che sono la variabilità della frequenza e il trattamento a pieno volume che contano di più.
- Vincolo del fornitore: I concorrenti legano i loro sistemi a progetti di sonotrodi proprietari o a apparecchiature di terze parti, rendendo difficile per i clienti confrontare su un piano di parità.
- Problema delle onde stazionarie non universalmente riconosciuto: Molti fornitori di apparecchiature non discutono pubblicamente delle onde stazionarie, lasciando i clienti all'oscuro della perdita di efficienza nelle applicazioni con grandi volumi di metallo fuso.
Un sistema a 40 kHz su una massa fusa di 100 kg in una siviera piccola può superare le alternative a frequenza più bassa, da qui la sua reputazione persistente. Ma su scala di 400 kg, in una fonderia di produzione, i sistemi a frequenza fissa perdono decisamente contro i progetti adattivi a multifrequenza.
Differenziazione competitiva: perché NIMA è unico
La combinazione di fattori - software adattivo multifrequenza, capacità ceramica a 1.800°C, scala comprovata di oltre 400 kg, 20 anni di dati sul campo - rende NIMA l'unico sistema qualificato per il trattamento su scala industriale di fusioni di grandi volumi in tutta la gamma di temperature e leghe.
Competitors exist:
- Sistemi ad alta frequenza (40–60 kHz) degli OEM di apparecchiature faticano con onde stazionarie e profondità di penetrazione su larga scala.
- Degassaggio rotativo i sistemi bypassano completamente la fisica acustica ma sacrificano la velocità, richiedono gas inerte e non ottengono l'affinamento del grano.
- La degassificazione sotto vuoto rimuove i gas ma è lenta, costosa su grandi volumi e non offre alcun beneficio di affinamento della grana.
NIMA combina velocità (cicli di 3 minuti), vantaggio ambientale (nessun gas inerte), vantaggio qualitativo (affinamento del grano + rimozione delle inclusioni) e prova di scala (oltre 400 kg documentati). Il concorrente più vicino, i sistemi ultrasonici ad alta frequenza di Hielscher, eccellono nel lavoro di laboratorio e su piccola scala, ma non hanno pubblicato dati comparativi alla scala o all'intervallo di temperatura di NIMA.
Implementazione: dalla fonderia al processo
Per ingegneri di processo e responsabili acquisti che valutano i sistemi NIMA:
- Riduzione del tempo di ciclo: aspettatevi cicli di degasaggio più brevi del 65% (da 10 minuti a 3 minuti), con conseguente aumento della produttività e minore energia per unità trattata.
- Vantaggi qualitativi: Miglioramenti misurabili in resistenza a trazione, allungamento e durata a fatica, poiché la qualità del fuso è riproducibilmente più elevata e la struttura del grano è uniformemente raffinata.
- Scalabilità: Che il vostro processo sia prove pilota da 50 kg o produzioni da 400 kg, l'architettura modulare di potenza di NIMA (1–5 kW) copre l'intera gamma senza necessità di riprogettazione del sistema.
- Manutenzione: I sonotrodi in Sialon durano 3–5 volte di più rispetto alla grafite o ad altre ceramiche, riducendo i tempi di fermo e i costi di sostituzione durante la vita dell'attrezzatura.
Prova le ceramiche Sialon
Se la vostra fonderia sta attualmente utilizzando degasaggio rotativo, trattamento sotto vuoto o ultrasuoni a frequenza fissa su grandi volumi, una prova comparativa con NIMA può quantificare i vantaggi. Il protocollo tipico di prova: trattare due lotti di fusione identici (uno con il metodo attuale, uno con NIMA), misurare il contenuto di idrogeno tramite ALSCAN o equivalente, raccogliere dati sulle proprietà meccaniche e confrontare i tempi di ciclo. La maggior parte delle fonderie osserva i guadagni in efficienza e qualità nella prima settimana.
Sialon Ceramics offre webinar gratuiti su degassaggio ultrasonico e affinamento del grano in metalli fusi e vetro, con sessione di domande e risposte personalizzata per la tua specifica lega e applicazione. Per prove su grandi volumi o implementazione in produzione, il loro team può specificare la configurazione NIMA più adatta (livello di potenza, raffreddamento, geometria del sonotrodo) per il tuo processo.
The standing wave problem-the efficiency loss that has constrained ultrasonic technology in industrial foundries for decades-is solved. NIMA is ready for scale.
Domande frequenti
In che modo l'approccio multifrequenza di NIMA’ differisce dal semplice utilizzo di una frequenza più bassa?
È possibile adattare le apparecchiature di fonderia esistenti con i generatori NIMA?
Why does sonotrode material matter so much?
Il sonotrodo è l'interfaccia diretta tra il generatore e il metallo fuso. A 1.800°C e sotto erosione da cavitazione, solo alcune ceramiche sopravvivono a cicli termici ripetuti. La grafite si ossida; le ceramiche standard subiscono shock termici. La formulazione ceramica proprietaria di Sialon mantiene l'integrità strutturale e l'efficienza di accoppiamento acustico, il che si traduce direttamente in una qualità di trattamento costante e in una maggiore durata dell'apparecchiatura.
Come faccio a sapere se le onde stazionarie stanno influenzando il mio attuale sistema a ultrasuoni?
I segnali includono: rimozione incompleta dell'idrogeno nonostante cicli lunghi, proprietà meccaniche variabili nei lingotti colati (zone esterne ben trattate, zone centrali deboli), impossibilità di trattare a pieno volume senza prolungare drasticamente i cicli. Una prova con NIMA sulla vostra dimensione standard di bagno chiarirà se le onde stazionarie sono il fattore limitante.