
9 sierpnia 2026 · 11 min czytania
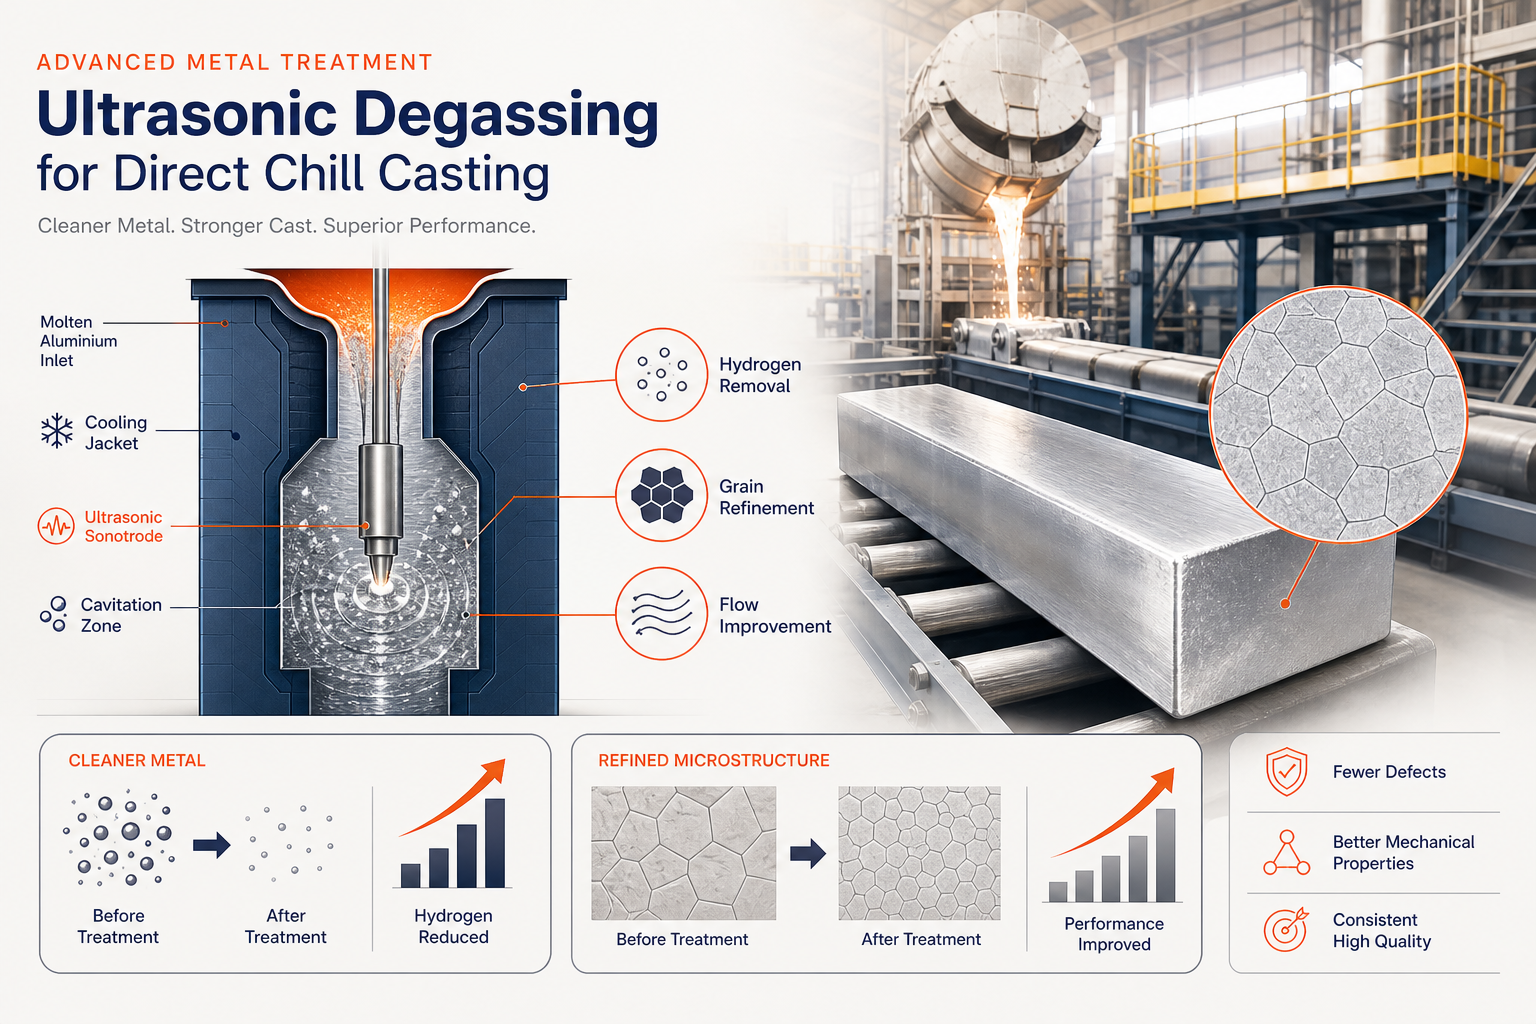
Porowatość wodorowa, segregacja osiowa i zmienność mikrostruktury nękają odlewanie ciągłe DC. Opublikowane próby przemysłowe odlewania ciągłego DC w skali pilotażowej pokazują, że obróbka ultradźwiękowa eliminuje wszystkie trzy problemy jednocześnie — zapewniając 50% redukcję wielkości ziarna w środku wlewka oraz tłumienie ziaren pierzastych w wlewkach produkcyjnych.
TL;DR
Porowatość wodorowa, segregacja osiowa i zmienność mikrostruktury od dawna nękają odlewanie metodą bezpośredniego chłodzenia (DC). Razem ograniczają one rozmiar wlewka, spójność mechaniczną i wydajność produktu. Tradycyjne metody odgazowywania w linii (wirniki obrotowe, wtrysk gazu) nie mogą rozwiązać wszystkich trzech problemów jednocześnie — nie bez pogorszenia prędkości odlewania lub jakości wlewka.
Zastosowanie obróbki ultradźwiękowej bezpośrednio w studzience odlewniczej podczas ciągłego odlewania metodą DC eliminuje te ograniczenia. Tworzenie pęcherzyków napędzane kawitacją usuwa rozpuszczony wodór w 3 minuty, w porównaniu z ponad 10 minutami w przypadku metod wirnikowych. Jednocześnie strumieniowanie akustyczne rozdrabnia strukturę ziarna i eliminuje segregację osiową. Opublikowane próby przemysłowe odlewania ciągłego DC w skali pilotażowej potwierdzają te wyniki w wytwarzanych wlewkach: 50% redukcja wielkości ziarna w środku wlewka, tłumienie ziaren pierzastych oraz jednorodny skład na przekrojach poprzecznych wlewków.
Generator ultradźwiękowy NIMA dostarcza adaptacyjną technologię wieloczęstotliwościową, opracowaną we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie inżynierii systemów ultradźwiękowych o wysokiej mocy. W połączeniu z wysokotemperaturowymi ceramicznymi sonotrodami Sialon, umożliwia obróbkę ultradźwiękową na skalę przemysłową — wlewki o masie 400+ kg — bez gazu nośnego i bez konieczności konserwacji urządzeń wirujących.
Zrozumienie odlewania metodą Direct Chill: Proces i jego wyzwania
Odlewanie z bezpośrednim chłodzeniem jest podstawową metodą półciągłego odlewania metali nieżelaznych – aluminium, miedzi, magnezu. Precyzyjna kontrola krzepnięcia bezpośrednio determinuje mikrostrukturę wlewka i właściwości mechaniczne. Oto jak to działa:
Ta kontrolowana krystalizacja jest dużą zaletą — ogranicza makrosegregację w porównaniu z odlewaniem w formach otwartych. Jednak napięty harmonogram i ograniczona geometria powodują trzy powiązane ze sobą problemy metalurgiczne, które nękają nowoczesne operacje odlewania ciągłego:
1. Hydrogen Porosity: The Dissolved Gas Problem
Wodór jest głównym gazem rozpuszczonym w ciekłym aluminium. Dostaje się do niego poprzez reakcję chemiczną między ciekłym metalem a parą wodną z atmosfery, w wyniku której powstaje tlenek glinu i gaz H₂. Kluczowa asymetria: wodór jest znacznie lepiej rozpuszczalny w ciekłym aluminium niż w stałym. Podczas krzepnięcia, gdy metal ochładza się poniżej punktu solwusa, wodór wytrąca się. Jeśli szybkość chłodzenia jest zbyt mała lub stężenie wodoru zbyt wysokie, w ciele stałym zarodkują pęcherze gazu. Tworzy to porowatość gazową — wadę, która obniża odporność na zmęczenie, wytrzymałość na rozciąganie i wydajność odlewania.
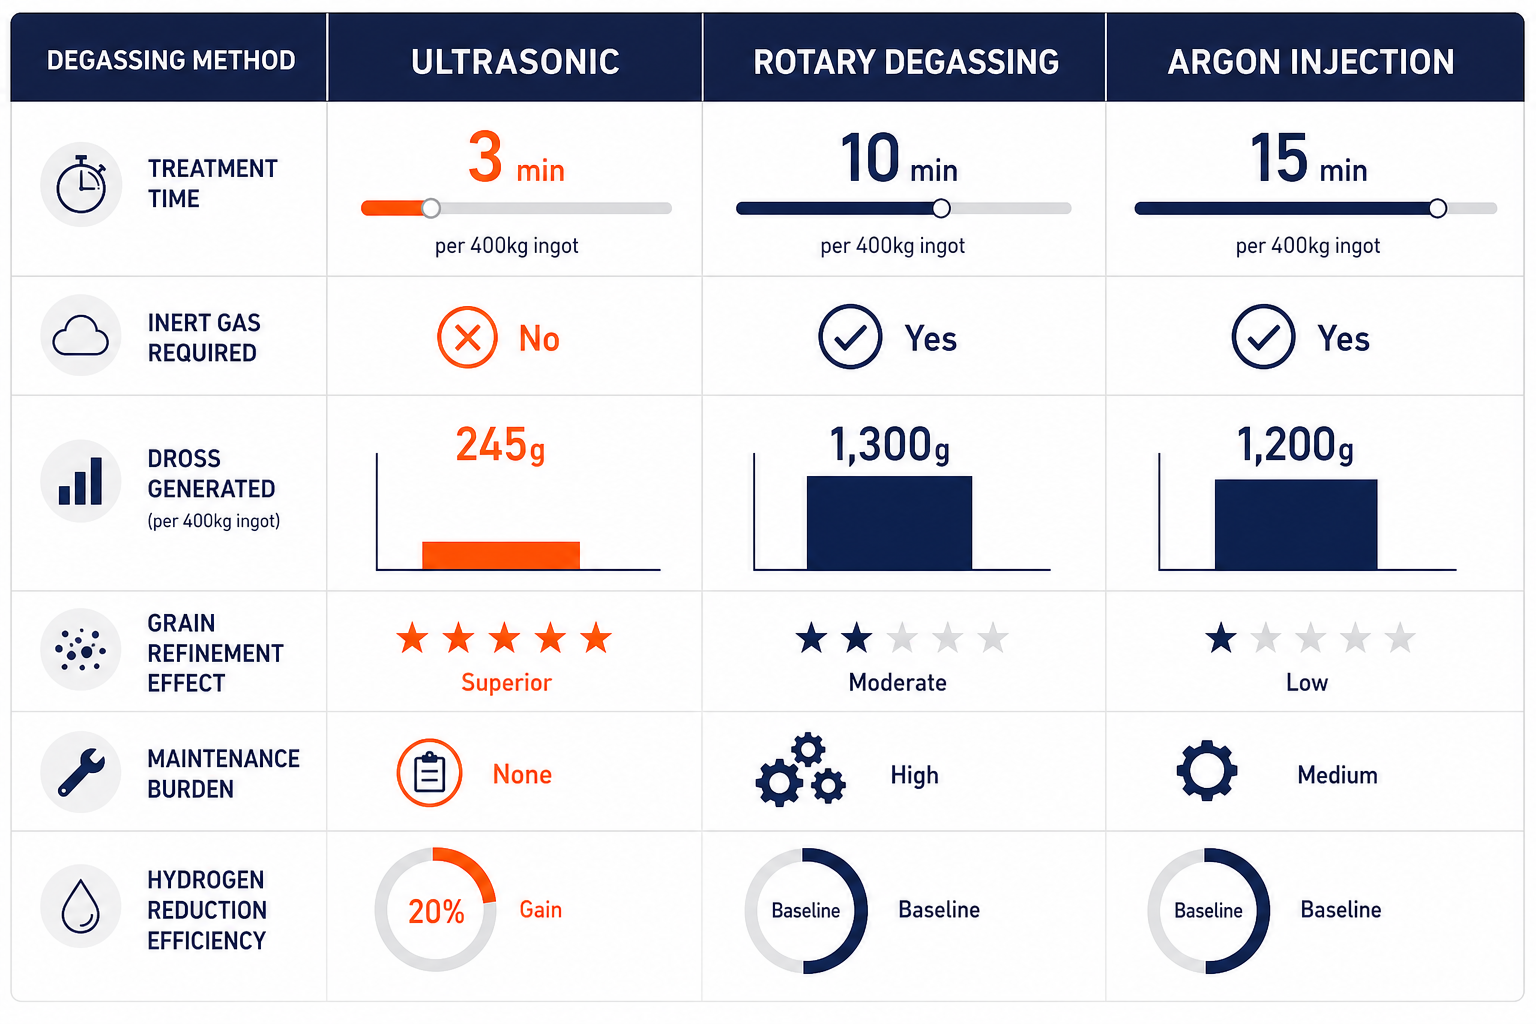
Tradycyjne metody liniowe (wtrysk argonu, odgazowanie rotacyjne) rozwiązują ten problem, ale niosą ze sobą nieodłączne kompromisy. Argon wymaga sprzętu do gazu nośnego i utylizacji środowiskowej. Wirniki rotacyjne wprowadzają opóźnienia czasu przebywania (10+ minut), które spowalniają cykle odlewania.
2. Segregacja osiowa: Makrosegregacja w środku wlewka
Wąska, kontrolowana krystalizacja, która definiuje odlewanie DC, tworzy problem wtórny: centralny obszar wlewka doświadcza odchylenia od nominalnego składu stopu – segregacja makroskopowa w osi wlewka. Wpływa na to wiele mechanizmów: transport masy napędzany konwekcją podczas krystalizacji, przepływ wywołany skurczem oraz sedymentacja ziaren. Efektem jest znaczna zmienność właściwości między środkiem a obrzeżem wlewka, co komplikuje obróbkę końcową (walcowanie, wyciskanie) i ogranicza rozmiar oraz geometrię odlewanych wlewków.
3. Kontrola mikrostruktury: rozdrabnianie ziarna i tworzenie struktury równoosiowej
Duże ziarna dendrytyczne z grubymi fazami wtórnymi koncentrują defekty (porowatość, wtrącenia, segregację) wzdłuż granic ziaren, zmniejszając właściwości mechaniczne i podatność na obróbkę. Celem metalurgicznym jest niedendrytyczna, drobnoziarnista struktura z ziarnami równoosiowymi – o równych wymiarach we wszystkich kierunkach, ponieważ:
- Zmniejsza skurcz i pękanie na gorąco
- Zapewnia bardziej równomierne rozmieszczenie faz wtórnych i mikroporowatości
- Umożliwia doskonałe właściwości mechaniczne
Tradycyjne rozdrabnianie ziarna wykorzystuje stopy naddatkowe na bazie tytanu (Al-5Ti-1B), które zapewniają heterogeniczne miejsca zarodkowania. Jednak to podejście działa niespójnie w przypadku dużych wlewków, a ilość wymaganego modyfikatora ziarna skaluje się wraz z rozmiarem wlewka – wprowadzając dryf składu i wzrost kosztów.
Dlaczego tradycyjne metody odgazowania zawodzą w odlewaniu DC
Zanim przyjrzymy się rozwiązaniom ultradźwiękowym, warto zrozumieć, dlaczego istniejące podejścia są niewystarczające dla nowoczesnych operacji DC:
Odpowietrzanie rotacyjne (mieszadłem):
- Wymaga 10–15 minut czasu przebywania w piecu przed odlewaniem
- Wprowadza części obrotowe (grafit, stal), które wymagają konserwacji i wymiany
- Generuje wysoką akumulację żużla (1300 g na cykl vs. 245 g dla ultradźwięków) – żużel pochłania wodór, ponownie zanieczyszczając stop
- Tylko odgazowuje; nie udoskonala struktury ziarna
- Grafitowe wirniki ulegają kruchym zużyciu i szokowi termicznemu podczas pracy w wysokich temperaturach
Wtrysk argonu lub azotu:
- Wymaga gazu nośnego (koszt, wpływ na środowisko)
- Wolny czas wznoszenia pęcherzyków; gaz musi być dostarczany w sposób ciągły przez cały czas trwania odlewania
- Nie rozwiązuje problemu mikrosegregacji ani struktury ziarna
- Nieskuteczne w przypadku dużych wlewków (martwe strefy, do których gaz nie dociera)
Odlewanie pod obniżonym ciśnieniem:
- Usuwa rozpuszczony gaz poprzez obniżenie ciśnienia otoczenia nad stopem
- Skuteczne w usuwaniu wodoru, ale kosztowne i nieelastyczne w operacjach DC
- Nie zapobiega segregacji osiowej ani nie udoskonala struktury ziarna
Podstawowe ograniczenie: żadna z tych metod nie eliminuje jednocześnie wodoru, nie udoskonala struktury ziarna ani nie eliminuje segregacji osiowej – trzech czynników decydujących o jakości wlewków w odlewaniu ciągłym DC. Każda z nich rozwiązuje tylko jeden problem w izolacji.
Jak działa obróbka ultradźwiękowa w krystalizatorze przy odlewaniu metodą DC
Obróbka ultradźwiękowa stosowana bezpośrednio w wannie odlewniczej przezwycięża te ograniczenia, wykorzystując fizykę kawitacji – kontrolowane zapadanie się pęcherzyków akustycznych w ciekłym metalu.
Mechanizm kawitacji
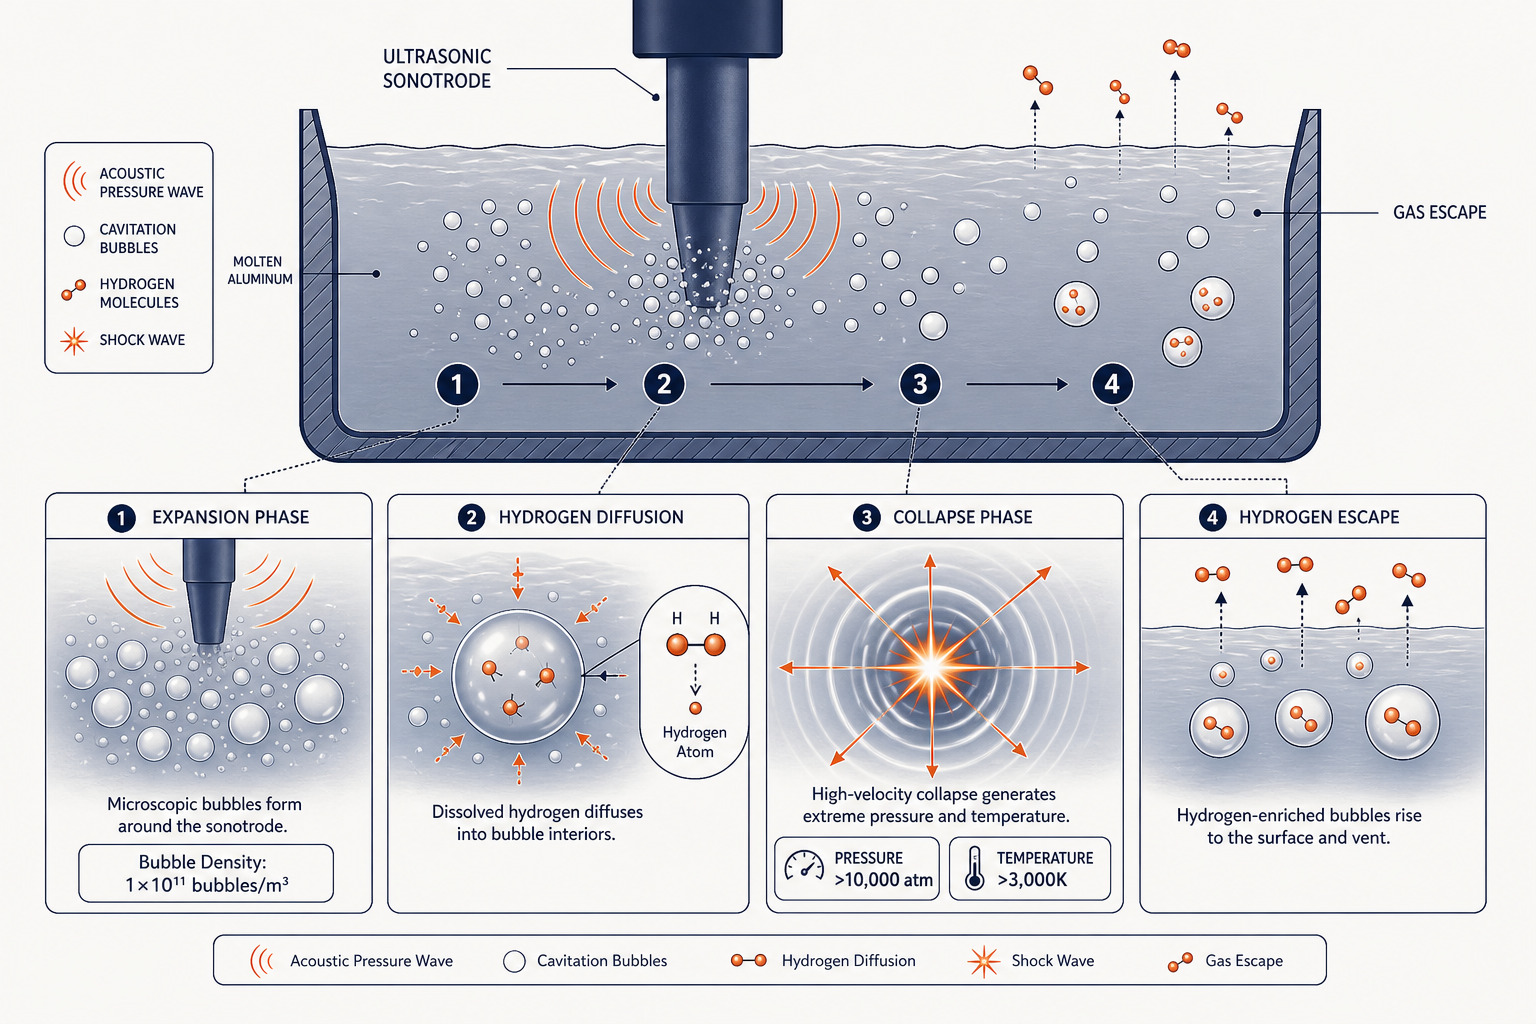
Kiedy pęcherzyk kawitacyjny zapada się, uwolnienie energii jest niezwykłe – lokalne ciśnienia przekraczają 10 000 atmosfer, a temperatury wzrastają powyżej 3 000 K. To powoduje:
Heterogeniczne miejsca zarodkowania – Zapadające się pęcherzyki generują zlokalizowane strefy wysokiego ciśnienia, w których tworzą się nowe kryształy stałe, stanowiąc szablony zarodkowania w całym stopie.
Fragmentacja wspomagana kawitacją – Fale uderzeniowe z zapadania się pęcherzyków fizycznie fragmentują rosnące dendryty, rozbijając je na mniejsze fragmenty, które stają się niezależnymi miejscami zarodkowania (mnożenie ziaren).
Przepływ akustyczny – Różnica ciśnień tworzy ruch masy płynu, fizycznie transportując rozpuszczony wodór i pierwiastki stopowe w całym stopie.
Usuwanie wodoru za pomocą pęcherzyków kawitacyjnych
Rozpuszczony wodór dyfunduje z ciekłego metalu do rozszerzających się pęcherzyków kawitacyjnych. Ogromna powierzchnia pęcherzyków kawitacyjnych (1 × 10¹¹ pęcherzyków/m³) znacznie zwiększa powierzchnię styku gazu z metalem dostępną do przenoszenia wodoru. W przeciwieństwie do odgazowywania wirnikowego (które opiera się na pasywnym unoszeniu się pęcherzyków gazu), kawitacja w sposób ciągły tworzy świeże powierzchnie pęcherzyków. Gdy pęcherzyki zapadają się i tworzą ponownie, gaz wzbogacony w wodór zostaje uwięziony i unosi się na powierzchnię stopu, gdzie uwalnia się do atmosfery.
Rozwiązywanie problemu segregacji osiowej: obróbka wieloczęstotliwościowa
Generatory NIMA firmy Sialon Ceramics przezwyciężają to dzięki adaptacyjnej technologii wieloczęstotliwościowej. Zmieniając częstotliwość ultradźwięków podczas obróbki, system zapobiega powstawaniu fal stojących i zapewnia równomierną kawitację w całej objętości wlewka. Ta zdolność umożliwia eliminację segregacji osiowej w skali przemysłowej – po raz pierwszy w przypadku wlewków poddanych obróbce ultradźwiękowej.
NIMA + Aktive Arc Ultrasonics: Dekada wspólnej inżynierii
Obróbka ciekłego metalu w temperaturze 700°C+ za pomocą energii ultradźwiękowej stwarza ekstremalne wyzwania materiałowe, których żadna pojedyncza firma nie mogłaby rozwiązać samodzielnie. Sialon Ceramics i Aktive Arc Ultrasonics — specjaliści w dziedzinie projektowania systemów ultradźwiękowych o wysokiej mocy — spędzili ponad dekadę na wspólnym opracowywaniu systemu NIMA jako zintegrowanego rozwiązania: Sialon wniósł wiedzę o materiałach ceramicznych na sonotrody, a Aktive Arc architekturę stosu akustycznego i generatora.
Efektem jest system, w którym każdy komponent jest zaprojektowany tak, aby współpracować z każdym innym — nie są to doczepiane części z półki, ale zunifikowane rozwiązanie inżynieryjne od przetwornika do końcówki ceramicznej.
Generator NIMA: Adaptacyjna architektura wieloczęstotliwościowa
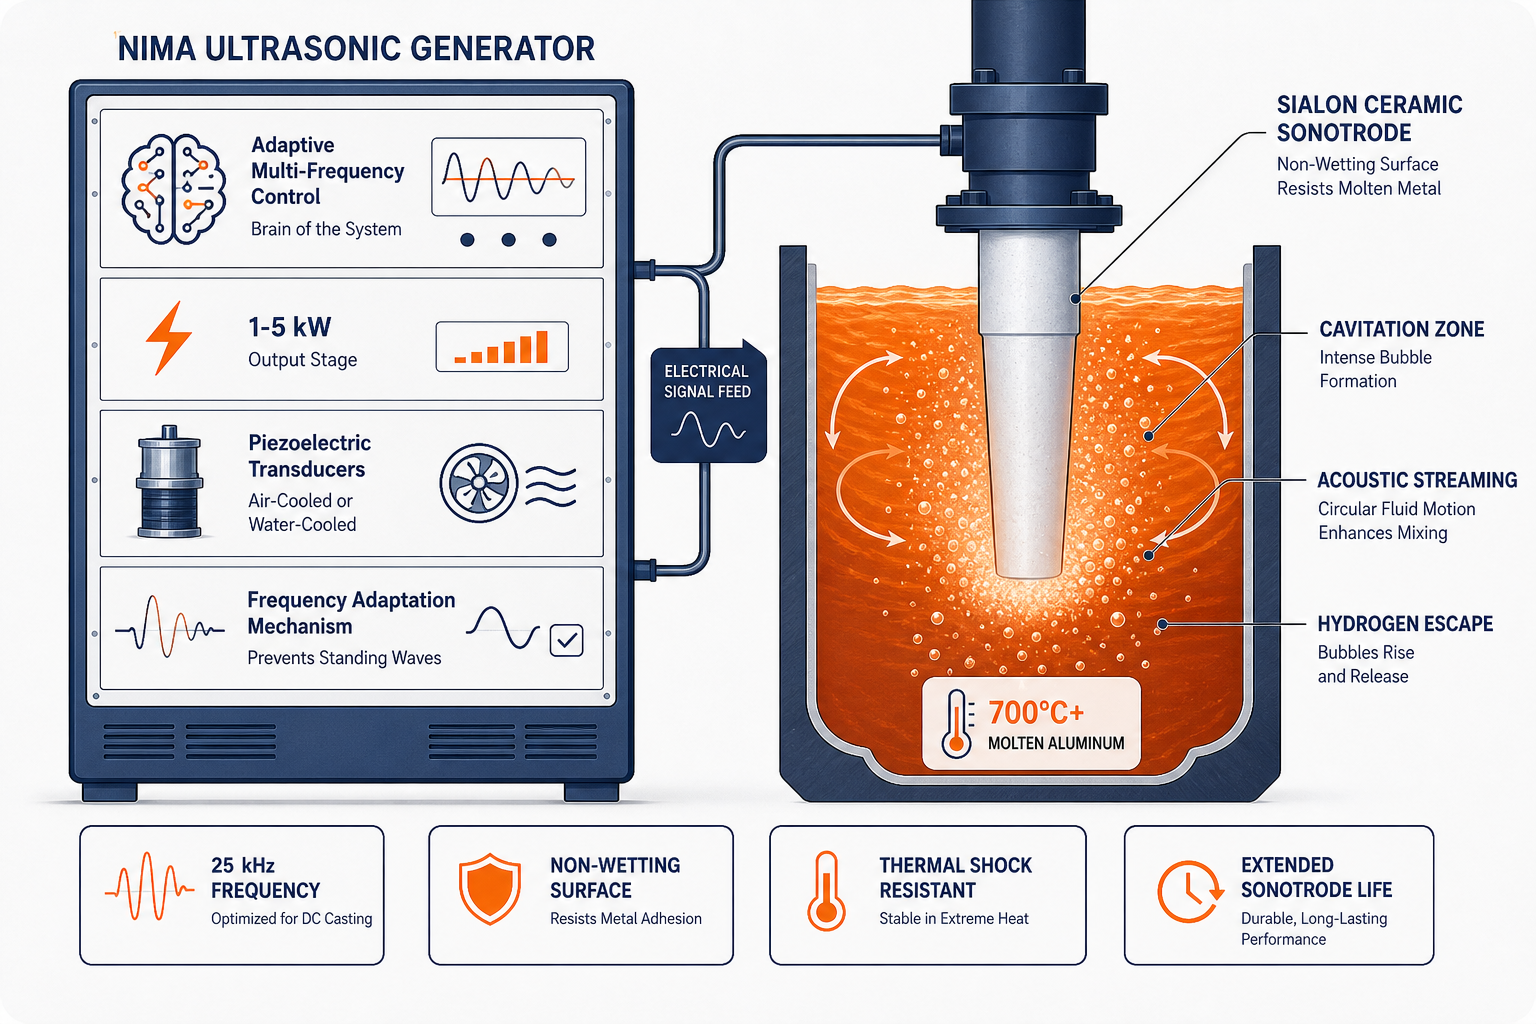
Generator NIMA, opracowany we współpracy z Aktive Arc Ultrasonics, dostarcza kluczową innowację, która umożliwia obróbkę dużych wlewków w procesie DC casting:
- Adaptacyjna kontrola wieloczęstotliwościowa — zmienia częstotliwość podczas obróbki, aby zapobiec powstawaniu akustycznych fal stojących, zapewniając dotarcie kawitacji do środka wlewka, a nie tylko do jego obrzeży
- Moc wyjściowa 1–5 kW z powietrznym lub wodnym chłodzeniem przetworników piezoelektrycznych
- Skalowalność do wlewków o masie 400+ kg — problem fal stojących, który ogranicza konkurencję, został wyeliminowany na poziomie systemu
- Nie jest wymagany gaz nośny — mechanizm kawitacji całkowicie zastępuje wtrysk argonu/azotu
Ta architektura umożliwia równomierną obróbkę całej objętości w dużych studzienkach odlewniczych DC — problem, którego nie potrafią rozwiązać konkurencyjne systemy jednoczęstotliwościowe.
Sialonowe sonotrody ceramiczne: punkt styku, który to umożliwia
Sonotroda jest najtrudniejszym elementem do opanowania — musi efektywnie przekazywać energię ultradźwiękową, jednocześnie wytrzymując chemię ciekłego metalu, cykle termiczne i ciągłe naprężenia kawitacyjne. Sialon produkuje je we własnym zakresie, dając partnerstwu pełną kontrolę nad najważniejszym interfejsem systemu:
- Chemicznie obojętny w ciekłym metalu — brak rozpuszczania, brak zanieczyszczeń, brak dryfu składu
- Niezwilżalność — ciekły metal odpycha powierzchnię ceramiczną, utrzymując wydajność kontaktu akustycznego bez utleniających szczelin powietrznych
- Wysoki moduł Younga w temperaturze — częstotliwość rezonansowa pozostaje stabilna nawet przy 1,800°C, gdzie metalowe sonotrody dryfują i tracą wydajność
- Odporność na szok termiczny — zaprojektowany do wielokrotnych cykli zanurzeniowych, a nie jednorazowego użytku laboratoryjnego
- Żywotność ponad 1000 godzin w porównaniu z 20–50 godzinami dla odpowiedników tytanowych lub stalowych
Razem, adaptacyjna kontrola częstotliwości generatora NIMA oraz ceramiczne sonotrody Sialon tworzą system, w którym żaden z elementów nie działałby tak dobrze bez drugiego — i w którym dziesięć lat wspólnego rozwoju jest wbudowane w każdą serię produkcyjną.
Co pokazują opublikowane próby odlewania ciągłego metodą DC
Ultrasonic melt treatment has now moved well beyond laboratory experiments into documented pilot-scale and industrial-scale DC casting trials. Published research from Brunel University’s BCAST group and peer-reviewed casting literature establishes a consistent body of evidence across billet diameters, alloy systems, and sonotrode configurations.
Grain Refinement in DC Casting Billets: Direct Experimental Evidence
Badania opublikowane w IOP Conference Series: Materials Science and Engineering (Eskin i in., 2023) donoszą, że rozdrabnianie ziarna zostało “z powodzeniem przeprowadzone podczas obróbki ultradźwiękowej w formie do odlewania DC, w jeziorku ciekłego metalu” wlewków aluminiowych — przy czym obróbka ultradźwiękowa bezpośrednio hamowała tworzenie się ziaren pierzastych i zapewniała mierzalnie rozdrobnioną strukturę ziarna w całym przekroju wlewka.
Równoległe badanie opublikowane w JOM (Springer, 2020) przeprowadziło pilotażowe odlewanie DC wlewków o średnicy 152 mm z ultradźwiękową obróbką ciekłego metalu w rynnie. Wyniki wykazały, że UST “znacząco poprawia strukturę wlewka po odlaniu, otwierając drogę do skalowania” — z potwierdzonym efektem rozdrabniania ziarna przy średnicach wlewków istotnych dla operacji produkcyjnych.
Precedens w skali przemysłowej: do 1 tony w przepływie odlewania ciągłego DC
Przegląd ultradźwiękowej obróbki stopu autorstwa profesora Dmitrija Eskina (Brunel University/BCAST) dokumentuje, że jedyne znane przemysłowe zastosowania ultradźwiękowej obróbki stopu — w tym „do 1 tony w przepływie stopu podczas odlewania metodą bezpośredniego chłodzenia dużych wlewków” — zostały osiągnięte przy użyciu przetworników magnetostrykcyjnych pracujących jednocześnie lub sekwencyjnie. Stanowi to wyraźny precedens przemysłowy dla obróbki dużych wlewków metodą DC na skalę komercyjną.
Co te badania dokumentują w procesie ciągłego odlewania DC
Struktura ziarna:
- Redukcja wielkości ziarna o 50% w środku wlewka w porównaniu z próbkami kontrolnymi
- Suppression of feathery grain formation in DC casting sump
- Przejście z kolumnowej do równoosiowej struktury (CET) osiągnięto w wlewkach, gdzie konwencjonalne modyfikatory ziarna były niewystarczające
- Jednolita drobnoziarnista struktura równoosiowa zastępująca gruboziarnisty wzrost dendrytyczny od obwodu do środka
Odgazowanie:
- Wydajność odgazowania wspomaganego kawitacją 40–50% poniżej quasi-równowagowego stężenia wodoru
- Obróbka zakończona w ciągu minut — zgodna z ciągłym cyklem odlewania DC
- Nie jest wymagany obojętny gaz nośny; generowanie żużla jest znacznie zmniejszone w porównaniu z odgazowywaniem argonem (5x mniej żużla w udokumentowanych próbach pilotażowych)
Segregacja:
- Acoustic streaming equalises temperature in the melt pool, preventing macro-segregation
- Równomierny rozkład pierwiastków stopowych potwierdzony na przekrojach wlewków w poddanych obróbce prętach
- Eliminacja dryfu składu w osi środkowej w skali pilotażowej
Założenia ekonomiczne (na podstawie opublikowanych danych):
- Potential elimination of argon degassing costs
- Potential reduction or elimination of grain-refiner master-alloy additions
- Ekonomiczna praca przy mocy ~900W–5kW w zależności od rozmiaru wlewka
- Skrócony czas cyklu odlewania (minuty obróbki w zbiorniku vs. ponad 10 minut przebywania w piecu)
Wyniki te pochodzą z niezależnych instytucji badawczych — Brunel University BCAST, opublikowane w recenzowanych czasopismach. Reprezentują one ustaloną charakterystykę działania ultradźwiękowej obróbki ciekłego metalu w odlewaniu ciągłym metodą DC w skali pilotażowej i przemysłowej.
Wpływ metalurgiczny: od usuwania wodoru do poprawy właściwości odlewniczych
Skumulowany efekt obróbki ultradźwiękowej w odlewaniu DC wykracza poza usuwanie wodoru, przekształcając podstawowy charakter metalurgiczny wlewka:
Microstructure Transformation
Przed obróbką ultradźwiękową: Grube ziarna dendrytyczne ze wzrostem kolumnowym od obwodu wlewka do środka; duży wtórny rozstaw ramion dendrytów (SDAS); pierwiastki stopowe skoncentrowane w obszarach międzydendrytycznych; pasma segregacji wyrównane z frontami krystalizacji.
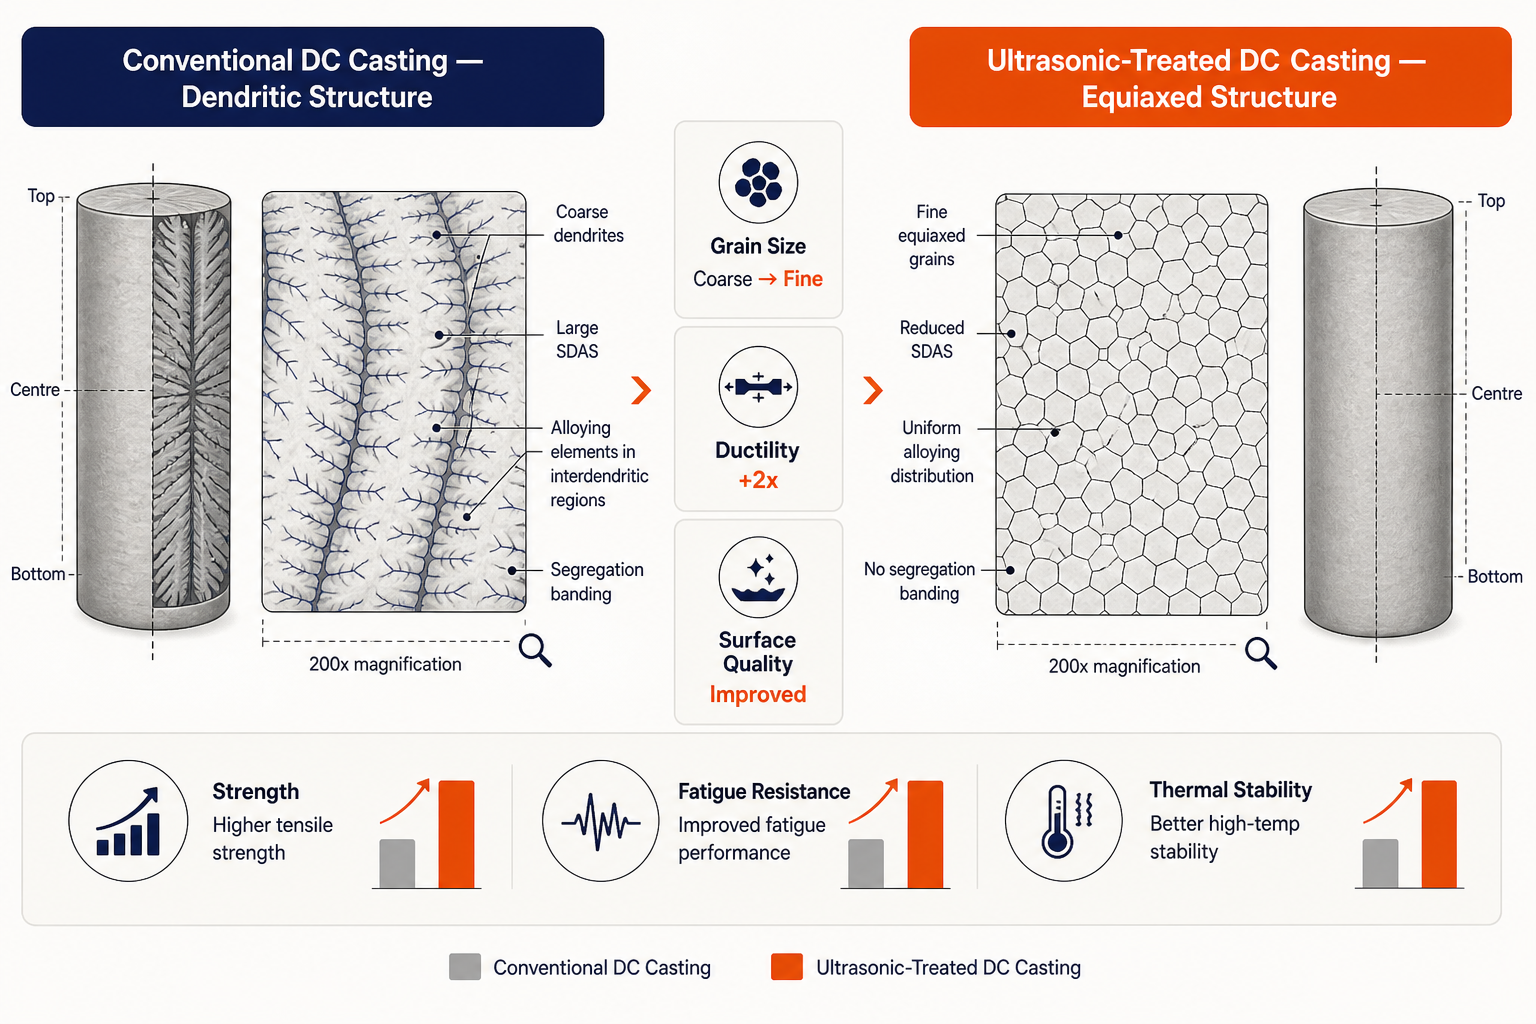
Ta transformacja jest kluczowa, ponieważ:
- Poprawia odporność na zmęczenie (drobne ziarna zmniejszają koncentrację naprężeń)
- Zwiększa plastyczność (udokumentowano 2-krotną poprawę wydłużenia)
- Zmniejsza podatność na pękanie na gorąco podczas późniejszego walcowania/wytłaczania
- Umożliwia zwiększenie rozmiaru wlewków bez pogorszenia właściwości
Surface Finish and Reduced Processing Losses
Obróbka ultradźwiękowa zmniejsza defekty powierzchniowe (wtrącenia tlenkowe, porowatość wżerową), które w przeciwnym razie wymagałyby kosztownego przygotowania powierzchni (skórowanie, czyszczenie chemiczne) przed walcowaniem. Opublikowane badania i fizyka kawitacji potwierdzają:
- Szybsza obróbka końcowa: Skrócony czas kondycjonowania, mniejsze zużycie narzędzi skrawających spowodowane ściernymi warstwami tlenków
Alloy Consistency and Mechanical Property Predictability
Efekt strumienia akustycznego w obróbce ultradźwiękowej równomiernie rozprowadza pierwiastki stopowe. Jest to szczególnie cenne w:
- Rozkład modyfikatora ziarna: Tradycyjne stopy macierzyste Ti-B osiadają lub segregują; mieszanie ultradźwiękowe zapewnia równomierny rozkład cząstek zarodkujących
- Pierwiastki mikrostopowe (Sc, Zr w stopach lotniczych): Równomierne rozmieszczenie poprawia umocnienie wydzieleniowe w wlewkach poddanych obróbce cieplnej
Dlaczego to ma znaczenie: od laboratorium do hali produkcyjnej
The transition from rotary degassing or gas injection to ultrasonic treatment is not merely an efficiency gain. It represents a shift in the fundamental constraints of DC casting:
Prędkość: Cykle obróbki trwające 3 minuty w porównaniu z 10+ minutami przebywania w piecu umożliwiają szybsze tempo odlewania, co jest kluczowe w produkcji wielkoseryjnej
Jakość na skalę przemysłową: Ultradźwiękowa obróbka wlewków o masie 400+ kg – historycznie ograniczona przez interferencję fal stojących – jest obecnie osiągalna. Opublikowane badania potwierdzają to w skali pilotażowej i przemysłowej, otwierając nowe segmenty rynku dla dużych wlewków, gdzie tradycyjne odgazowywanie nie może zapewnić spójnych właściwości
Odpowiedzialność środowiskowa: Eliminacja gazu nośnego argon/azot i znaczna redukcja żużla są zgodne z celami zrównoważonego rozwoju produkcji
Prostota konserwacji: Stacjonarne ceramiczne sonotrody (bez ruchomych części) zmniejszają obciążenie konserwacyjne urządzeń w porównaniu z wirnikami rotacyjnymi
Niezawodność procesu: Adaptacyjna kontrola wieloczęstotliwościowa eliminuje konieczność strojenia metodą prób i błędów, wymaganą w systemach jednoczęstotliwościowych
Dla operacji odlewniczych obsługujących wymagające branże – lotnictwo, motoryzację, wysokowydajne budownictwo okrętowe – te zalety przekładają się bezpośrednio na poprawę wydajności odlewania, szybsze cykle kwalifikacji nowych stopów i wyższą spójność właściwości mechanicznych.