
Porównanie techniczne odgazowywania ultradźwiękowego i rotacyjnego/argonowego dla odlewni aluminium. Ultradźwięki redukują żużel o 84%, poprawiają wydajność i eliminują zależność od argonu – zwrot inwestycji w ciągu 2–3 lat.
8 sierpnia 2026 · 12 min czytania
TL;DR
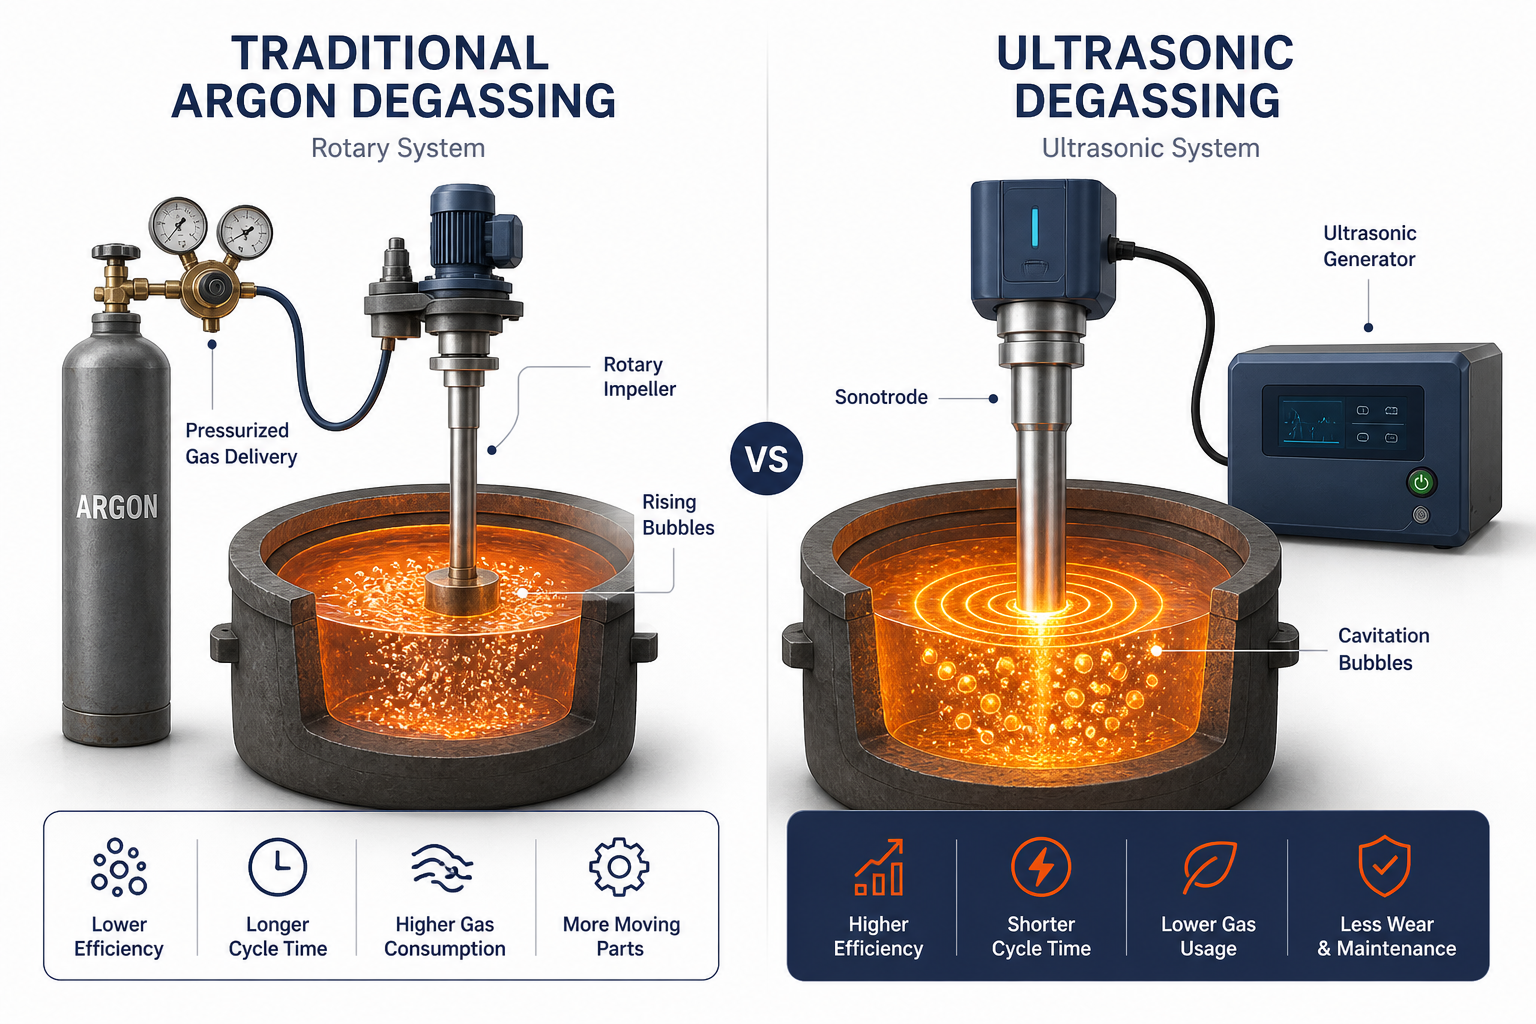
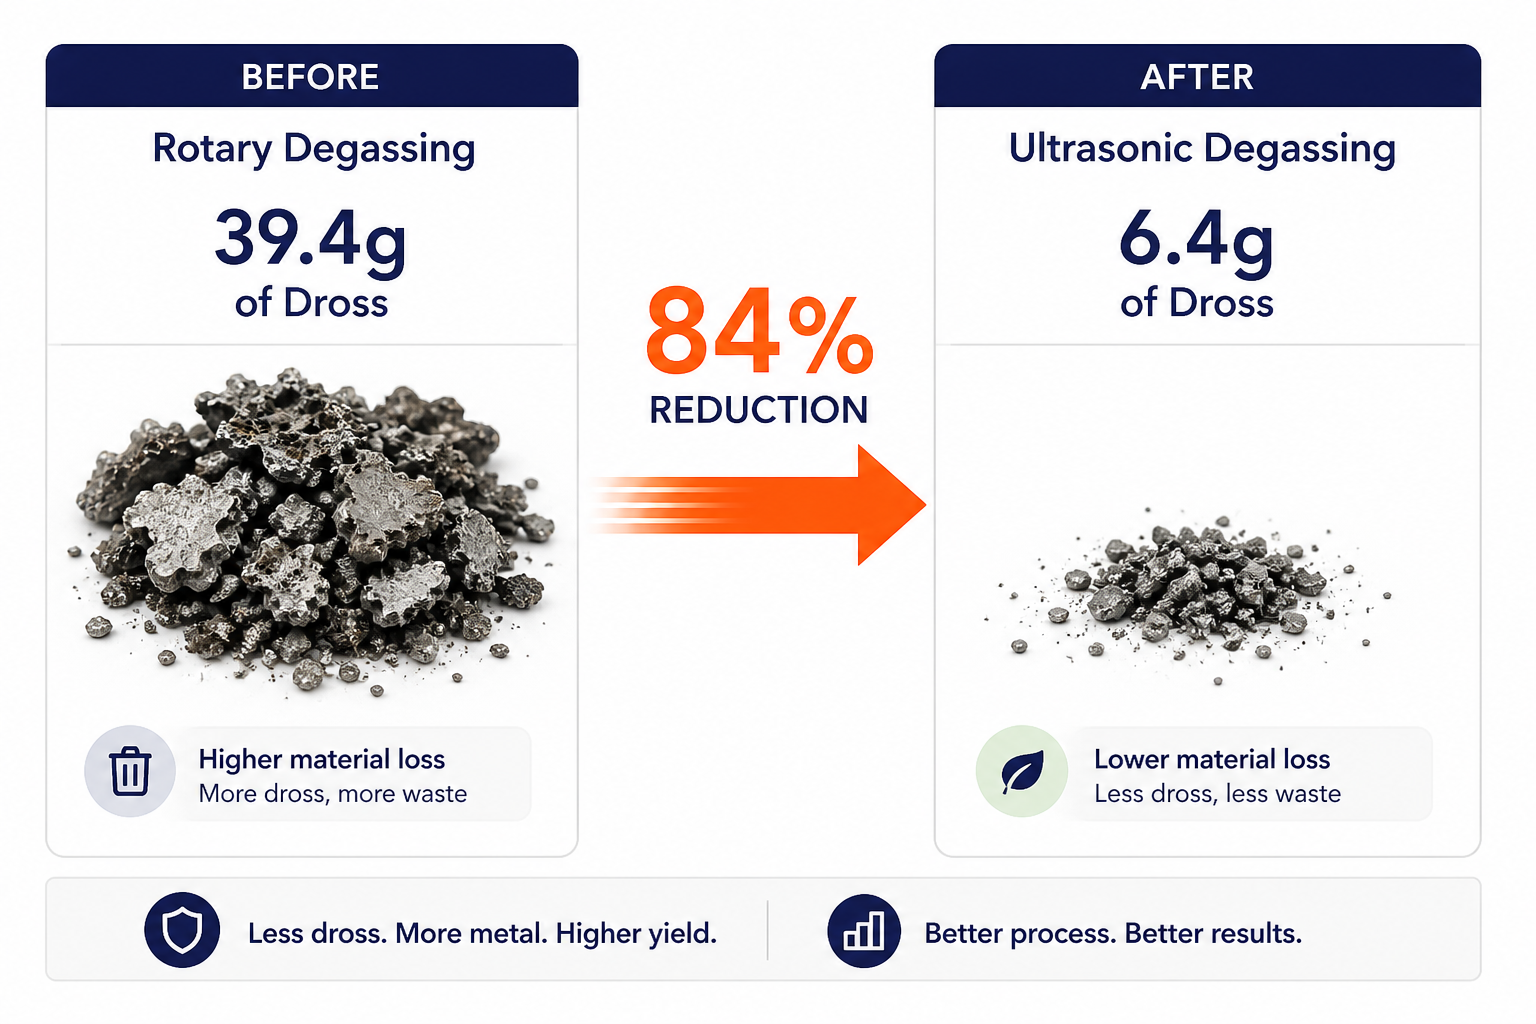
Dla inżynierów odlewni oceniających metody obróbki metali: odgazowywanie ultradźwiękowe przewyższa odgazowywanie wirnikowe/argonowe pod względem wydajności usuwania wodoru, redukcji żużla i całkowitego kosztu posiadania. W 15-minutowej obróbce odgazowywanie ultradźwiękowe redukuje żużel z 39,4 g do 6,4 g w porównaniu z argonem – redukcja o 84%– jednocześnie poprawiając porowatość, wytrzymałość na rozciąganie i plastyczność. Mechanizm różni się zasadniczo: odgazowywanie wirnikowe opiera się na powolnym wtrysku pęcherzy i dyfuzji masy, podczas gdy kawitacja ultradźwiękowa tworzy zlokalizowane fale uderzeniowe o temperaturze ponad 1000 K, które bezpośrednio inicjują usuwanie wodoru – technologia opracowana we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie projektowania systemów ultradźwiękowych o wysokiej mocy. W przypadku produkcji na dużą skalę systemy ultradźwiękowe skalują się wydajniej, nie wymagają ciągłego zużycia argonu i zapewniają zwrot z inwestycji poprzez zmniejszenie odpadów, oszczędność energii i wyższą jakość produktu końcowego. Korzyść dla środowiska jest równie znacząca: eliminacja zależności od argonu usuwa zarówno ślad węglowy produkcji gazu, jak i złożoność operacyjną systemów wysokociśnieniowych.
Jak działa odgazowywanie rotacyjne i dlaczego ma ograniczenia
Odpowietrzanie rotacyjne, zwane również odpowietrzaniem argonem lub wtryskiem gazu obojętnego, jest obecnym standardem przemysłowym usuwania rozpuszczonego wodoru z ciekłego aluminium. Proces jest prosty. Sprężony argon wprowadzany jest do pieca przez wirnik. Wirnik rozbija gaz na drobne pęcherzyki, które unoszą się w górę przez stop. Atomy wodoru dyfundują z ciekłego metalu do tych pęcherzyków. Gdy pęcherzyki docierają do powierzchni, wodór uwalnia się jako gaz cząsteczkowy H₂.
Na papierze to działa. W praktyce odgazowywanie rotacyjne ma kilka ograniczeń, które zmniejszają jego skuteczność.
Wolny transfer masy
Dyfuzja wodoru do pęcherzy zależy od gradientów stężenia i temperatury. W typowych temperaturach odlewania aluminium wynoszących 700–750°C proces ten pozostaje stosunkowo powolny. Odlewnie często potrzebują 15–30 minut obróbki rotacyjnej, aby osiągnąć znaczącą redukcję wodoru. Większe objętości ciekłego metalu wymagają jeszcze dłuższego czasu obróbki.
Niepełne usuwanie wodoru
Wydłużona obróbka nie zawsze usuwa cały rozpuszczony wodór. Pozostały wodór może pozostać w metalu i powodować porowatość gazową w końcowym odlewie. Może to zwiększyć ilość odpadów, poprawek oraz ryzyko wysyłki części niezgodnych ze specyfikacją.
Zużycie argonu i koszt
Typowy system odgazowywania rotacyjnego zużywa 0,2–0,5 m³ argonu na tonę metalu. Dla wsadu 50-tonowego oznacza to 10–25 m³ na cykl. W ciągu roku średniej wielkości odlewnia może wydać dziesiątki tysięcy tylko na argon. Konserwacja sprzętu, dostawa gazu i infrastruktura magazynowa zwiększają dodatkowe koszty.
Argon jest również zasobem nieodnawialnym. Jego wydobycie i transport tworzą dodatkowy ślad węglowy.
Ograniczona skalowalność dla dużych objętości
Wraz ze wzrostem objętości stopu, czas przebywania pęcherzyków i wydajność dyfuzji mogą się pogarszać. Odlewnie mogą reagować zwiększeniem przepływu argonu, wydłużeniem czasu obróbki lub stosując oba podejścia. Te działania zwiększają koszty operacyjne bez proporcjonalnej poprawy jakości metalu.
Tworzenie się żużla
Tradycyjne odgazowywanie argonem może zwiększać tworzenie się żużla podczas obróbki. Efekt ten staje się bardziej wyraźny, gdy operatorzy łączą wtrysk gazu z energicznym mieszaniem mechanicznym.
Więcej żużla oznacza większą stratę materiału i dodatkowe czyszczenie w dalszych etapach. W przypadku stopów o wysokiej wartości straty te mogą obniżyć ogólne marże produkcyjne.
Jak działa odgazowywanie ultradźwiękowe: kawitacja jako przełom
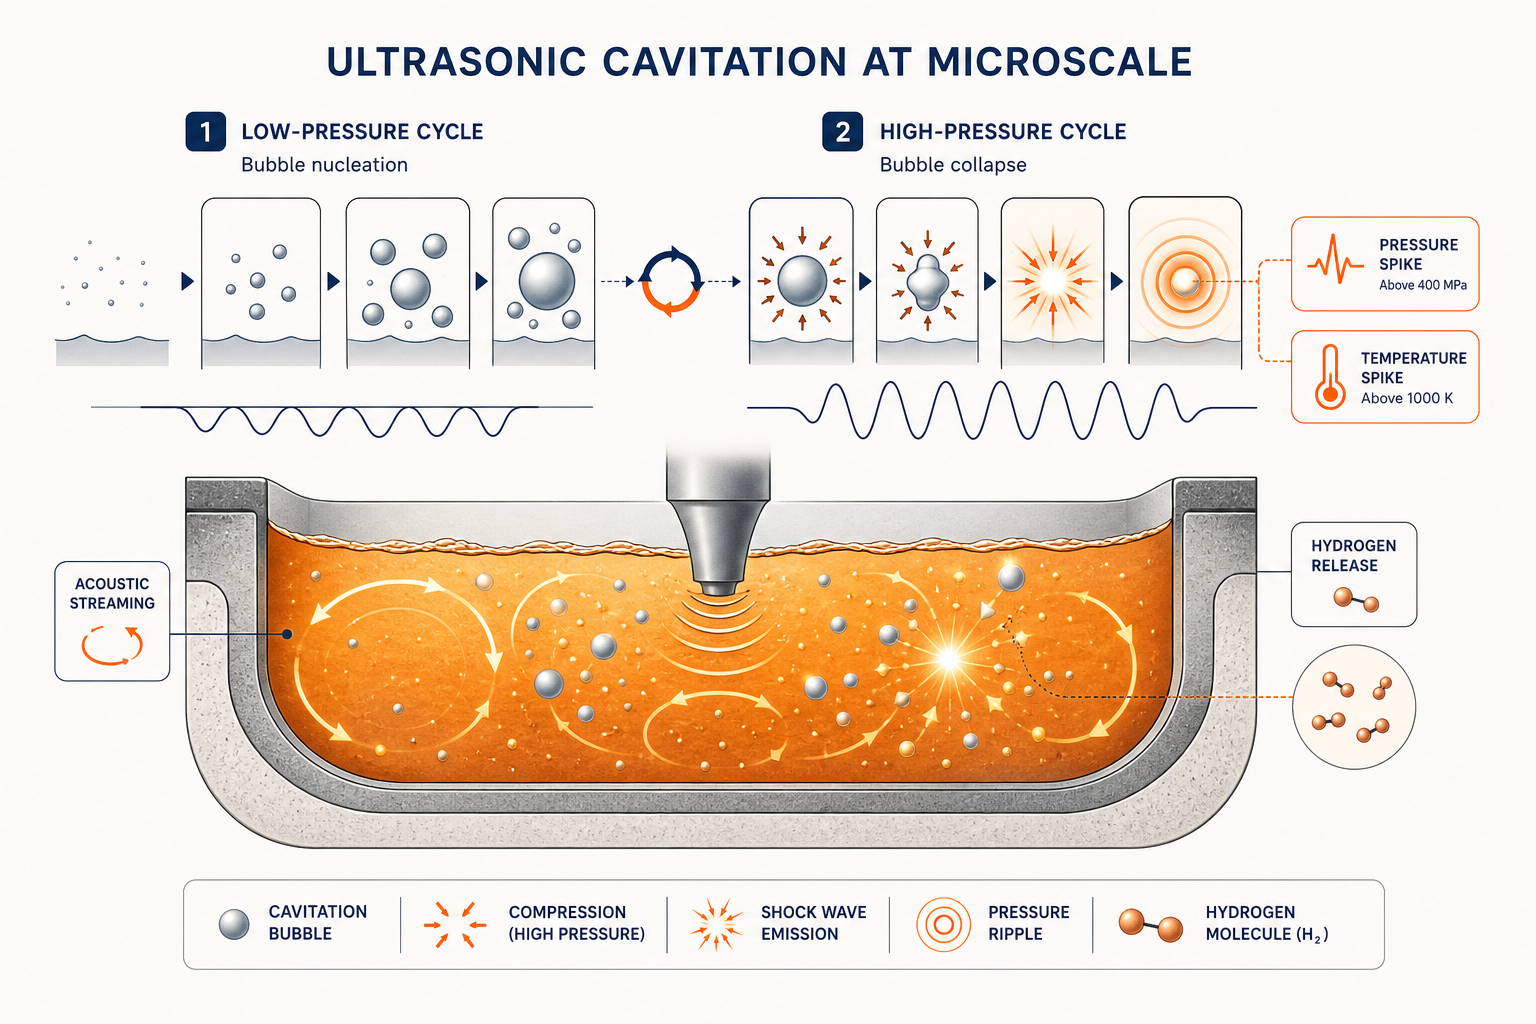
Odtlenianie ultradźwiękowe działa na zupełnie innej zasadzie fizycznej: kawitacja akustyczna. Zamiast polegać na powolnej dyfuzji do pęcherzyków, systemy ultradźwiękowe generują intensywną energię akustyczną, która zapada się i odtwarza mikroskopijnie małe pęcherzyki tysiące razy na sekundę.
Oto, co dzieje się w mikroskali:
Nukleacja kawitacyjna. Gdy przetwornik ultradźwiękowy wibruje z częstotliwościami przemysłowymi (zazwyczaj 20–50 kHz w metalurgii stosowanej), wytwarza naprzemienne cykle wysokiego i niskiego ciśnienia w stopionym metalu. Podczas półcyklu niskiego ciśnienia samoistnie tworzą się mikropęcherzyki (nukleacja kawitacyjna). Podczas półcyklu wysokiego ciśnienia pęcherzyki te gwałtownie zapadają się.
Ekstremalne warunki lokalne. Każde zapadnięcie się pęcherzyka generuje:
- Zlokalizowane temperatury przekraczające 1000 K (powyżej temperatury masy stopu)
- Ciśnienia przekraczające 400 MPa (około 4000 atmosfer)
- Fale uderzeniowe i mikrostrugi przenikające otaczający metal
Te ekstremalne warunki robią dwie rzeczy jednocześnie:
- Bezpośrednie uwalnianie wodoru. Gwałtowny wzrost temperatury i szok ciśnieniowy powodują, że atomy wodoru już rozpuszczone w metalu przechodzą w wodór cząsteczkowy (H₂) i uwalniają się jako gaz. To nie jest proces ograniczony dyfuzją – to wymuszona desorpcja napędzana ekstremalną energią lokalną.
- Koalescencja pęcherzyków i flotacja. Przepływ akustyczny (ruch płynu wywołany przez ultradźwiękowe pole) popycha mikropęcherzyki razem, gdzie łączą się w większe pęcherzyki, które efektywniej wypływają na powierzchnię i uciekają. W przeciwieństwie do odgazowywania rotacyjnego, które ma problemy z drobnymi pęcherzykami i czasem przebywania, kawitacja ultradźwiękowa naturalnie wspomaga usuwanie pęcherzyków.
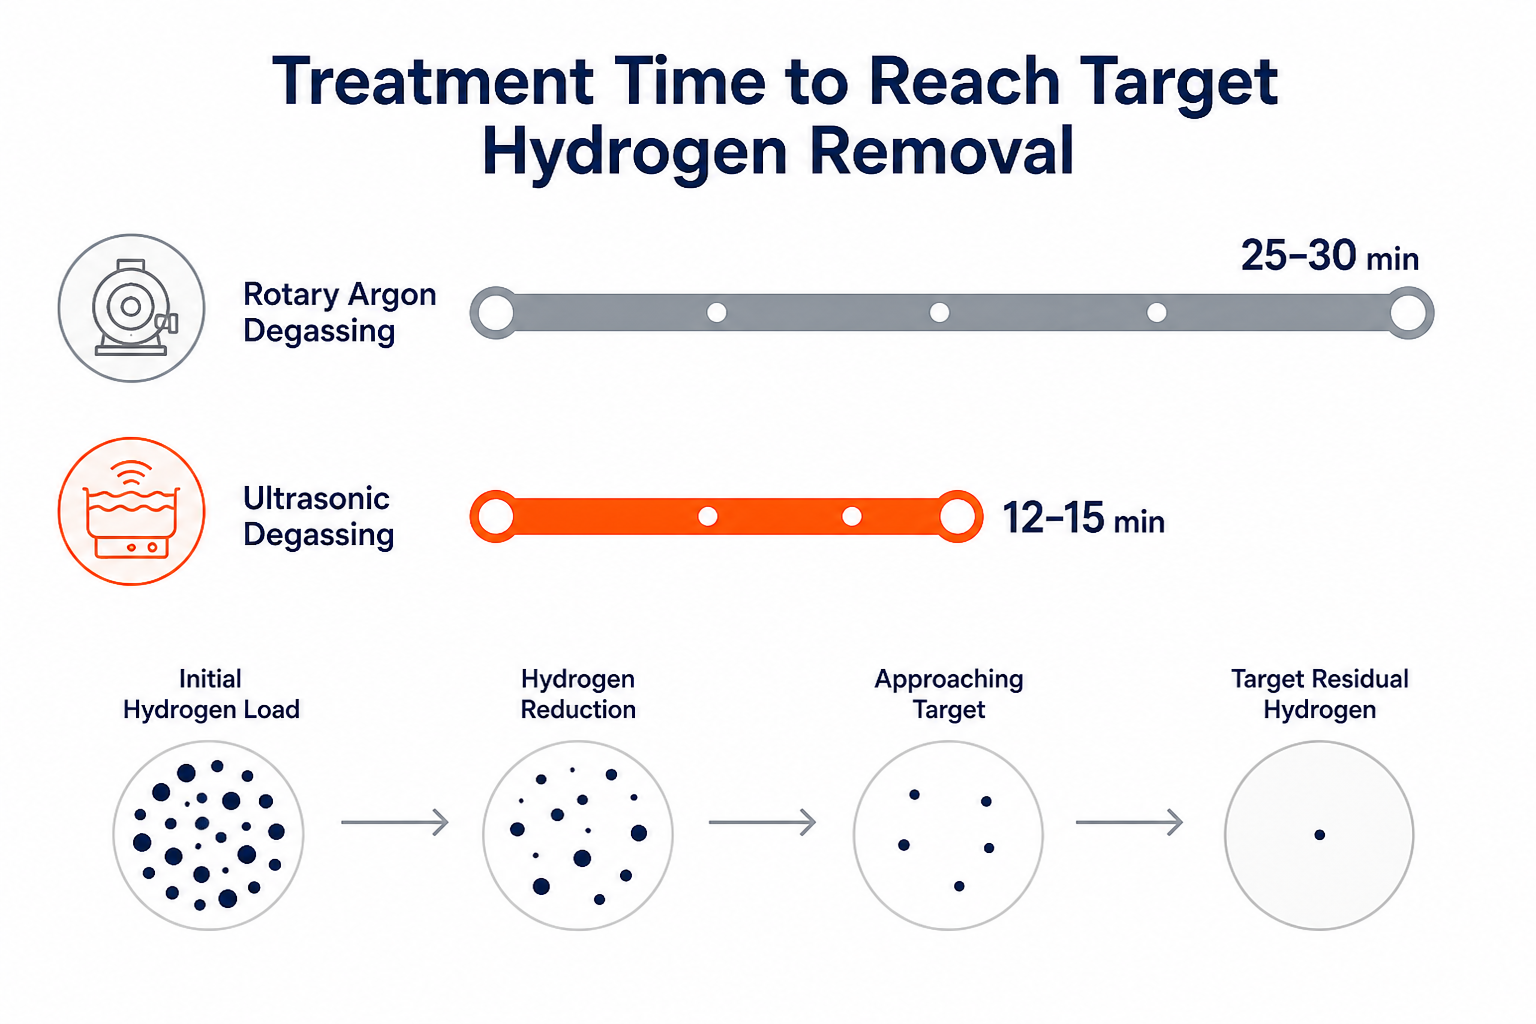
Wynik: usuwanie wodoru w 10–15 minut, do czego systemy rotacyjne potrzebują 20–30 minut-i to przy rzeczywiście niższym poziomie wodoru resztkowego w końcowym metalu.
Porównanie techniczne obok siebie
| Metryka | Odgazowywanie rotacyjne (argon) | Ultradźwiękowe odgazowywanie | Zwycięzca |
|---|---|---|---|
| Mechanizm usuwania wodoru | Dyfuzja do wtryskiwanych pęcherzy (ograniczona transferem masy) | Desorpcja napędzana kawitacją (napędzana energią, bezpośrednia) | Ultradźwięki |
| Czas obróbki dla docelowej porowatości | 20–30 minut | 10–15 minut | Ultradźwięki |
| Redukcja żużla | 39,4 g linia bazowa (wysoka utrata materiału) | 6,4 g (redukcja o 84% w 15 min) | Ultradźwięki |
| Pozostały wodór po obróbce | 0.12–0.16 mL/100g Al (typowe) | 0,06–0,10 ml/100 g Al (niższa zawartość resztkowa) | Ultradźwięki |
| Poprawa wytrzymałości na rozciąganie | Umiarkowane (~2–5%) | Znaczna (~8–15%) | Ultradźwięki |
| Poprawa ciągliwości | Minimalna | Mierzalne (poprawione wydłużenie) | Ultradźwięki |
| Redukcja porowatości | Umiarkowany | Znaczna (gładsza mikrostruktura) | Ultradźwięki |
| Zużycie argonu na tonę | 0,2–0,5 m³ | 0 m³ (nie wymaga gazu obojętnego) | Ultradźwięki |
| Powierzchnia zajmowana przez urządzenie | Umiarkowany (urządzenie rotacyjne + dopływ gazu) | Kompaktowy (generator + sonotroda) | Ultradźwięki |
| Skalowalność dla dużych wsadów (50+ ton) | Słaba (dłuższe czasy, wymagany większy przepływ) | Doskonała (skaluje się liniowo) | Ultradźwięki |
| Koszt na cykl obróbki | $150–400 (z kosztem argonu) | $80–150 (tylko energia) | Ultradźwięki |
Najważniejsze: redukcja żużla z 39,4 g do 6,4 g w 15 minut to najbardziej przekonujący wskaźnik. To materiał, którego już nie tracisz, złom, którego nie produkujesz, i marża, którą zachowujesz.
Wpływ na środowisko: ultradźwięki wygrywają o rzędy wielkości
Produkcja metali przemysłowych jest energochłonna i emisyjna. Wybór metody odgazowania ma większe znaczenie, niż zdaje sobie sprawę wiele odlewni.
Ukryty koszt środowiskowy odgazowywania rotacyjnego:
- Produkcja i transport argonu. Argon jest pozyskiwany w procesie kriogenicznej separacji powietrza – procesie przemysłowym o wysokim zapotrzebowaniu na kapitał i energię. Odlewnia o wydajności 50 ton, przetapiająca dwa cykle dziennie, zużywa około 5–10 ton argonu rocznie. Ślad węglowy tego argonu (ekstrakcja, skraplanie, transport w specjalistycznych kontenerach) jest znaczny – około 0,5–1,5 kg CO₂ na kg argonu.
- Urządzenia wysokociśnieniowe i konserwacja. Systemy rotacyjne wymagają dostarczania gazu pod ciśnieniem, konserwacji regulatorów, kontroli integralności linii oraz sporadycznych awarii sprzętu. Każda awaria to przestój i naprawy awaryjne.
- Odpady żużlowe. 39,4 g żużla na jeden zabieg to utleniony metal, który jest termodynamicznie stracony. Dla odlewni wykonującej 250 zabiegów rocznie to prawie 10 ton żużla rocznie. Utylizacja żużla jest kosztowna, a materiał jest praktycznie nieodzyskiwalny.
Przewaga środowiskowa odgazowywania ultradźwiękowego:
- Zero zależności od gazu obojętnego. Bez ekstrakcji argonu, bez transportu, bez skraplania. Jedynym nakładem operacyjnym jest energia elektryczna do zasilania generatora ultradźwiękowego – a nowoczesne generatory przemysłowe są bardzo wydajne. System o pojemności 50 ton, pracujący 15 minut na cykl, zużywa około 50–100 kWh na zabieg – znacznie mniej energii niż produkcja i dostawa równoważnej ilości gazu.
- Znacząca redukcja żużla. 84% redukcja żużla (39,4 g → 6,4 g) oznacza mniej odpadów, mniejszy wpływ na składowiska i większą wartość odzyskanego materiału. W ciągu roku średniej wielkości odlewnia oszczędza 8–9 ton odpadów.
- Jakość mikrostruktury bezpośrednio zmniejsza ilość złomu. Ponieważ odgazowywanie ultradźwiękowe zapewnia niższą zawartość wodoru resztkowego i lepszą homogenizację, odlewy wymagają mniejszej liczby cykli przetopu. Mniejsza liczba cykli przetopu = niższe całkowite zużycie energii na wyprodukowaną akceptowalną część.
Historia zrównoważonego rozwoju ma znaczenie szczególnie dla kupujących stojących przed presją rozliczania emisji dwutlenku węgla (wymogi regulacyjne, zobowiązania ESG, wymagania klientów). Odgazowywanie ultradźwiękowe to konkretny sposób na redukcję emisji zakresu 1 i zakresu 2, przy jednoczesnej poprawie jakości produktu. To rzadka sytuacja korzystna dla obu stron.
Analiza kosztów: całkowity koszt posiadania
Przewaga kosztów operacyjnych zdecydowanie przemawia na korzyść odgazowywania ultradźwiękowego. Oto pełny obraz:
Odgazowanie obrotowe (roczny koszt dla średniej wielkości odlewni – 50 ton na cykl, 500 cykli/rok):
- Gaz argonowy: 2 500–5 000 m³/rok @ 0,40–0,80 USD/m³ = 1 000–4 000 USD/rok
- Konserwacja sprzętu (reduktory, węże, kontrole bezpieczeństwa): 2000–5000 USD rocznie
- Utylizacja żużla (10 ton @ 100–200 USD/tonę): 1 000–2 000 USD/rok
- Przestoje/naprawy awaryjne (szacunkowo): $500–1,500/rok
- Całkowity roczny koszt operacyjny: 4500–12 500 USD
Odgazowanie ultradźwiękowe (ta sama odlewnia, przy założeniu, że kapitał został już zainwestowany w generator):
- Energia elektryczna (50–100 kWh/cykl × 500 cykli × $0,12/kWh): $300–600/rok
- Konserwacja/wymiana sonotrody (rocznie): $500–1,000/rok
- Przegląd systemu i kalibracja: $200–500/rok
- Utylizacja żużla (1,5 tony @ $100–200/tonę): $150–300/rok
- Całkowity roczny koszt operacyjny: $1 150–2 400
Porównanie kosztów na cykl:
- Rotacyjne: 9–25 USD za cykl obróbki
- Ultradźwiękowe: $2.30–4.80 na cykl obróbki
Harmonogram zwrotu z inwestycji kapitałowych:
Średniej klasy system ultradźwiękowego odgazowania (generator NIMA + zestaw sonotrody) kosztuje 40 000–80 000 USD. Oszczędności operacyjne (3 000–10 000 USD rocznie) zapewniają zwrot inwestycji w ciągu 4–8 lat – po tym czasie system generuje czysty zysk. Uwzględniając poprawę jakości (mniej wadliwych części, wyższa wydajność sprzedażowa), okres zwrotu ROI skraca się do 2–3 lat w przypadku wielu odlewni o dużej wydajności.
W przypadku dużych operacji ciągłego odlewania (ponad 100 ton na cykl, ponad 1000 cykli rocznie) przewaga się zwiększa. Koszt na tonę przetopionego metalu spada jeszcze bardziej wraz ze skalą, a korzyść z eliminacji argonu się kumuluje.
Skalowalność dla dużych objętości stopu
To właśnie tutaj ultradźwięki naprawdę odróżniają się od metody rotacyjnej.
Odpowietrzanie rotacyjne a skalowanie objętości:
Gdy objętość ciekłego metalu podwaja się, czas przebywania pęcherzyków i efektywna powierzchnia wymiany masy nie skalują się proporcjonalnie. Aby utrzymać tę samą skuteczność usuwania wodoru, odlewnie muszą:
- Zwiększenie przepływu argonu (zwiększenie zużycia gazu)
- Wydłużenie czasu obróbki (zmniejszenie przepustowości)
- Stosować wyższe prędkości obrotowe (zwiększające zużycie sprzętu i zużycie energii)
Dla kadzi o pojemności 100 ton, system obrotowy może potrzebować 40–60 minut obróbki, aby osiągnąć ten sam końcowy poziom wodoru, który kadź o pojemności 20 ton osiągnęła w 15 minut. Fizyka po prostu nie skaluje się liniowo.
Odgazowanie ultradźwiękowe i skalowanie objętości:
Kawitacja ultradźwiękowa jest zasadniczo inna. Pole akustyczne rozchodzi się w objętości stopu i dopóki energia ultradźwiękowa jest wystarczająca do wytworzenia i utrzymania kawitacji w całej masie, czas obróbki pozostaje prawie stały niezależnie od objętości. Generatory NIMA firmy Sialon Ceramics — opracowane wspólnie z partnerem integracji systemów Aktive Arc Ultrasonics — są specjalnie zaprojektowane, aby eliminować “fale stojące”, które w przeciwnym razie tworzyłyby martwe strefy w dużych objętościach, zapewniając pokrycie kawitacją całego stopu.
Rzeczywiste skalowanie przemysłowe:
- Kadź 50-tonowa (obrotowa): 25–30 minut
- Kadź 50-tonowa (ultradźwięki): 12–15 minut
- Kadź 100-tonowa (obrotowa): 40–50 minut
- Kadź 100-tonowa (ultradźwiękowa): 12–15 minut (zasadniczo bez zmian)
W przypadku operacji ciągłego odlewania z wieloma wytopami na zmianę, ta przewaga czasowa przekłada się bezpośrednio na wydajność. Odlewnia wykonująca cztery odlewy po 100 ton dziennie mogłaby skrócić cykl dzienny o 90–120 minut, co odpowiada dodatkowemu pełnemu cyklowi odlewania tygodniowo lub ponad 50 dodatkowym tonom produkcyjnego uzysku tygodniowo.
Integracja operacyjna: co powinni wiedzieć inżynierowie odlewni
Kompatybilność sprzętu:
Systemy odgazowywania ultradźwiękowego integrują się zarówno z procesami odlewania wsadowego, jak i ciągłego. Sonotroda (element wibrujący, który wytwarza kawitację) zanurza się bezpośrednio w kadzi z ciekłym metalem lub piecu utrzymującym – nie są wymagane żadne zmiany w infrastrukturze dostarczania gazu. W przypadku istniejących instalacji odgazowywania rotacyjnego przejście jest proste: usuń rotacyjny system wtrysku, zainstaluj sonotrodę i generator ultradźwiękowy, i rozpocznij obróbkę.
Konserwacja i niezawodność:
Systemy obrotowe wymagają regularnej konserwacji regulatorów, kontroli linii ciśnieniowych i okazjonalnej wymiany dysz wtryskowych. Systemy ultradźwiękowe wymagają:
- Kontrola sonotrody (sprawdzanie erozji lub naprężeń termicznych) – zazwyczaj co 500–1 000 godzin pracy
- Kalibracja generatora (zapewnienie, że częstotliwość i moc wyjściowa pozostają w specyfikacji) – corocznie
- Kontrole bezpieczeństwa elektrycznego – zgodnie ze standardowymi protokołami dla sprzętu przemysłowego
Obciążenie związane z konserwacją jest mniejsze i bardziej przewidywalne niż w przypadku konserwacji obrotowego systemu gazowego.
Zgodność metalurgiczna:
Ultradźwiękowe odgazowywanie jest skuteczne w szerokim zakresie stopów odlewniczych: 6061, 7075, A356, A380 stopy aluminium, a także cynk, magnez, miedź, mosiądz i stopy żelaza. Czas obróbki różni się nieznacznie w zależności od stopu (stopy bogate w żelazo mogą wymagać 2–3 dodatkowych minut), ale podstawowy mechanizm – usuwanie wodoru za pomocą kawitacji – jest uniwersalny.
Wdrożenie w rzeczywistych warunkach:
Systemy Sialon Ceramics zostały sprawdzone na pionowych odlewniach ciągłych Wagstaff DC i liniach odlewniczych Bruno Presezzi z udokumentowanymi wynikami w homogenizacji metalu i redukcji wad. To nie są demonstracje laboratoryjne – to walidacje na liniach produkcyjnych w skali przemysłowej.
Przewaga konkurencyjna dla nowoczesnych odlewni
Dla kierowników produkcji i inżynierów odlewni decyzja między odgazowywaniem rotacyjnym a ultradźwiękowym staje się coraz bardziej jasna:
Ultradźwięki zapewniają:
- Szybsze cykle obróbki (12–15 min vs 25–30 min)
- Najwyższa jakość końcowego metalu (niższa zawartość wodoru resztkowego, poprawiona mikrostruktura)
- Znacząca redukcja szumowin (84% mniej strat)
- Niższe koszty operacyjne (2–5 USD za cykl vs 9–25 USD)
- Liniowa skalowalność (brak degradacji wydajności przy dużych objętościach)
- Wiarygodność ekologiczna (zero argonu, mierzalna redukcja emisji)
Jedynym scenariuszem, w którym metoda rotacyjna pozostaje obronna, jest przestarzałe wyposażenie w odlewni o minimalnej wydajności, gdzie koszt kapitałowy instalacji ultradźwiękowej nie może się uzasadnić w porównaniu z podstawowym zużyciem. Ale dla każdej odlewni prowadzącej wiele cykli dziennie, przetwarzającej objętości powyżej 30 ton na wylew, lub borykającej się z presją na marże lub wpływ na środowisko: ultradźwięki to przemysłowa modernizacja, która się zwraca.
Wypróbuj ceramikę Sialon
Sialon Ceramics specjalizuje się w systemach odgazowywania ultradźwiękowego zaprojektowanych do zastosowań przemysłowych. Ich generatory NIMA — opracowane we współpracy z Aktive Arc Ultrasonics — reprezentują dwadzieścia lat prac badawczo-rozwojowych zoptymalizowanych pod kątem zastosowań o dużej objętości i wysokiej temperaturze, w połączeniu z autorskimi ceramicznymi sonotrodami zdolnymi do pracy w temperaturze 1,800°C bez degradacji. Dla odlewni gotowych wyjść poza odgazowywanie argonem oferują wiedzę techniczną i sprawdzone systemy, które zapewniają wymierne ulepszenia opisane w tym poście — redukcję żużla, wzrost wydajności i zwrot z inwestycji, który kumuluje się z każdym cyklem
Często zadawane pytania
- Jakiego realnego zmniejszenia zawartości wodoru mogę się spodziewać w mojej odlewni?
Pozostały wodór zwykle spada o 40–60% w pojedynczym 15-minutowym cyklu odgazowywania ultradźwiękowego, w porównaniu z 20–30% przy równoważnym czasie obróbki rotacyjnej. Dokładny procent zależy od początkowego obciążenia wodorem i składu stopu, ale przewaga jest stała: odgazowywanie ultradźwiękowe osiąga niższe poziomy końcowe wodoru szybciej.
- Czy przejście z wirnika na ultradźwięki będzie wymagać przeszkolenia moich operatorów?
Wymagane jest minimalne przeszkolenie. Proces jest prostszy niż obrotowy – zanurz sonotrodę, włącz generator i czekaj 12–15 minut. Bez zarządzania ciśnieniem gazu, bez monitorowania regulatora, bez regulacji przepływu. Większość operatorów adaptuje się w ciągu jednej zmiany.
- Jaka jest żywotność sonotrody ultradźwiękowej i ile kosztuje jej wymiana?
Prawidłowo konserwowany sonotroda zwykle wytrzymuje 2–5 lat, w zależności od składu stopu i częstotliwości obróbki (stopiony mosiądz zużywa sonotrody szybciej niż czyste aluminium). Wymiana sonotrod kosztuje od 3 000 do 8 000 dolarów. Dla odlewni oszczędzającej 5 000–10 000 dolarów rocznie tylko na kosztach argonu, wymiana jest łatwo do zaakceptowania.
- Czy odgazowywanie ultradźwiękowe może całkowicie zastąpić argon, czy nadal potrzebuję zapasowego zasilania gazem?
W przypadku odgazowywania ultradźwięki mogą całkowicie zastąpić argon – nie jest potrzebne zapasowe zasilanie gazem. Jednak niektóre odlewnie utrzymują argon do innych celów (osłony bezpieczeństwa podczas transferu ciekłego metalu, środowiska obojętne dla reaktywnych stopów). Ultradźwięki eliminują jedynie potrzebę dostaw gazu do odgazowywania.
- Jak degazacja ultradźwiękowa wpływa na strukturę ziarna końcowego odlewu?
Kawitacja ultradźwiękowa inicjuje tworzenie drobnego ziarna, co prowadzi do mniejszej i bardziej jednorodnej wielkości ziarna w porównaniu z metalem odgazowanym rotacyjnie. Przekłada się to na lepsze właściwości mechaniczne – wyższą wytrzymałość na rozciąganie, lepszą ciągliwość oraz poprawioną odporność na zmęczenie w finalnym elemencie.
Często zadawane pytania
Jakiego realnego zmniejszenia zawartości wodoru mogę się spodziewać w mojej odlewni?
Czy przejście z wirnika na ultradźwięki będzie wymagać przeszkolenia moich operatorów?
Wymagane jest minimalne przeszkolenie. Proces jest prostszy niż obrotowy – zanurz sonotrodę, włącz generator i czekaj 12–15 minut. Bez zarządzania ciśnieniem gazu, bez monitorowania regulatora, bez regulacji przepływu. Większość operatorów adaptuje się w ciągu jednej zmiany.
Jaka jest żywotność sonotrody ultradźwiękowej i ile kosztuje jej wymiana?
Prawidłowo konserwowany sonotroda zwykle wytrzymuje 2–5 lat, w zależności od składu stopu i częstotliwości obróbki (stopiony mosiądz zużywa sonotrody szybciej niż czyste aluminium). Wymiana sonotrod kosztuje od 3 000 do 8 000 dolarów. Dla odlewni oszczędzającej 5 000–10 000 dolarów rocznie tylko na kosztach argonu, wymiana jest łatwo do zaakceptowania.
Czy odgazowywanie ultradźwiękowe może całkowicie zastąpić argon, czy nadal potrzebuję zapasowego zasilania gazem?
W przypadku odgazowywania ultradźwięki mogą całkowicie zastąpić argon – nie jest potrzebne zapasowe źródło gazu. Jednak niektóre odlewnie utrzymują argon do innych celów (osłony bezpieczeństwa podczas transferów ciekłego metalu, środowiska obojętne dla reaktywnych stopów). Ultradźwięki eliminują jedynie potrzebę dostaw gazu przeznaczonego wyłącznie do odgazowywania.
Jak degazacja ultradźwiękowa wpływa na strukturę ziarna końcowego odlewu?
Kawitacja ultradźwiękowa inicjuje tworzenie drobnego ziarna, co prowadzi do mniejszej i bardziej jednorodnej wielkości ziarna w porównaniu z metalem odgazowanym rotacyjnie. Przekłada się to na lepsze właściwości mechaniczne – wyższą wytrzymałość na rozciąganie, lepszą ciągliwość oraz poprawioną odporność na zmęczenie w finalnym elemencie.