
Ultradźwiękowe odgazowanie stopionego szkła oferuje wydajną alternatywę dla tradycyjnych metod chemicznego klarowania w usuwaniu rozpuszczonych gazów i redukcji porowatości. Podczas gdy klarowanie za pomocą SO₂ i As₂O₃ może pozostawiać osady, wymagać dodatkowej energii i napotykać coraz większe wyzwania regulacyjne, kawitacja ultradźwiękowa usuwa gazy bez dodatków chemicznych. Generatory ultradźwiękowe NIMA firmy Sialon Ceramics wykorzystują wysokotemperaturowe sonotrody ceramiczne do dostarczania kontrolowanej energii akustycznej do stopionego szkła, poprawiając wydajność odgazowania, redukując wtrącenia i obniżając zużycie energii.
8 sierpnia 2026 · 12 min czytania
TL;DR
Rozpuszczone gazy—zwłaszcza tlen, wodór i wilgoć—to cisi zabójcy jakości szkła. Tworzą niewidoczną porowatość, która osłabia klarowność optyczną, wytrzymałość mechaniczną i stabilność termiczną. Tradycyjne chemiczne środki klarujące, takie jak SO₂ i As₂O₃, usuwają większość pęcherzy, ale napotykają znaczące ograniczenia. SO₂ tworzy problematyczne siarczany, As₂O₃ jest ograniczony przepisami REACH, a rosnące koszty energii sprawiają, że chemiczne klarowanie staje się coraz droższe.
Kawitacja ultradźwiękowa inaczej podchodzi do odgazowania. Pęcherzyki akustyczne zarodkują w liczbie biliona na metr sześcienny i implodują, tworząc strumienie, które rozrywają uporczywe pory. Przepływ akustyczny przyspiesza następnie uwalnianie gazu bez dodatków chemicznych i długotrwałego ogrzewania. Efekt to 20% szybsze odgazowanie, 6-krotnie niższa zawartość wtrąceń tlenkowych, 15–30% oszczędności energii i zerowa pozostałość chemiczna.
Generatory ultradźwiękowe NIMA firmy Sialon Ceramics—opracowane we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie inżynierii systemów ultradźwiękowych o wysokiej mocy—są łączone z autorskimi wysokotemperaturowymi sonotrodami ceramicznymi. Technologia ta okazała się skuteczna w skali przemysłowej w przypadku szkła optycznego, wysokoczystego borokrzemianu, specjalistycznego szkła float oraz wymagających kompozycji, w których tradycyjne klarowanie pozostawia jakość do życzenia.
Dlaczego potrzebne jest ultradźwiękowe odgazowanie stopionego szkła
W momencie, gdy tworzy się stopione szkło, zatrzymuje ono rozpuszczony tlen, wodór i wilgoć – gazy, które dyfundują z samych surowców, z wilgoci atmosferycznej pochłanianej przez składniki wsadu oraz z produktów spalania w piecu topialnym. Każdy punkt procentowy rozpuszczonego gazu zamienia się w pory po ostygnięciu szkła. Pojedynczy pęcherzyk jest niewidoczny gołym okiem, ale miliardy mikroskopijnych pustek rozpraszają światło, osłabiają wytrzymałość na rozciąganie, tworzą miejsca zarodkowania pęknięć pod wpływem szoku termicznego i wywołują dewitryfikację na granicach ziaren. W przypadku zastosowań optycznych—precyzyjnych soczewek, szkła laboratoryjnego i podłoży wyświetlaczy—nawet niewielka porowatość niszczy transmisję i jednorodność współczynnika załamania światła. W szkle opakowaniowym porowatość przyspiesza koncentrację naprężeń i pękanie pod obciążeniem. Szkło laboratoryjne borokrzemianowe stwarza kolejny problem: uwięzione gazy rozszerzają się inaczej niż otaczająca matryca, tworząc naprężenia wewnętrzne, które przyspieszają zmęczenie termiczne.
Norma Międzynarodowej Komisji Szkła (ICG) z 1960 roku definiuje dopuszczalną porowatość na poziomie
Odkwaszanie chemiczne to historyczne rozwiązanie tymczasowe, które przez dziesięciolecia sprawdzało się całkiem dobrze. Jednak w miarę zaostrzania przepisów dotyczących ochrony środowiska, rosnących kosztów energii i zawężania okien tolerancji w nowoczesnych formulacjach szkła, luki w odkwaszaniu chemicznym stają się coraz trudniejsze do zignorowania.
Ograniczenia tradycyjnego klarowania chemicznego: SO₂, As₂O₃ i dlaczego to zawodzi
Jak działa klarowanie chemiczne (teoria)
Gdy dodasz środek klarujący – klasycznie siarczan sodu (który po podgrzaniu uwalnia gaz SO₂) lub tlenek arsenu (As₂O₃) – te związki rozkładają się w stopionym szkle i uwalniają gaz obojętny (odpowiednio SO₂ lub O₂). Pęcherzyki gazu unoszą się, a podczas tego ruchu pociągają za sobą rozpuszczone gazy dzięki gradientom dyfuzyjnym, przenosząc porowatość na powierzchnię, gdzie uchodzi. W teorii – prosto i elegancko. W praktyce – pełne kompromisów.
Sulfur dioxide (SO₂) fining: the lingering residue problem
Odtlenianie SO₂ jest najczęstszym i najtańszym podejściem. Oto dlaczego staje się coraz bardziej problematyczne:
Skutki uboczne siarczanów: Gaz SO₂, który nie ucieknie w pełni, przekształca się z powrotem w jony siarczanowe (SO₄²⁻) w chłodniejszych strefach pieca topiącego i zbiornika roboczego, gdzie rozpuszczalność spada. Te siarczany pozostają w szkle – lub co gorsza, wytrącają się jako niepożądane wtrącenia krystaliczne (siarczan baru, siarczan wapnia, w zależności od składu). Drobne wyroby szklane często wykazują widoczne smugi spowodowane segregacją siarczanów.
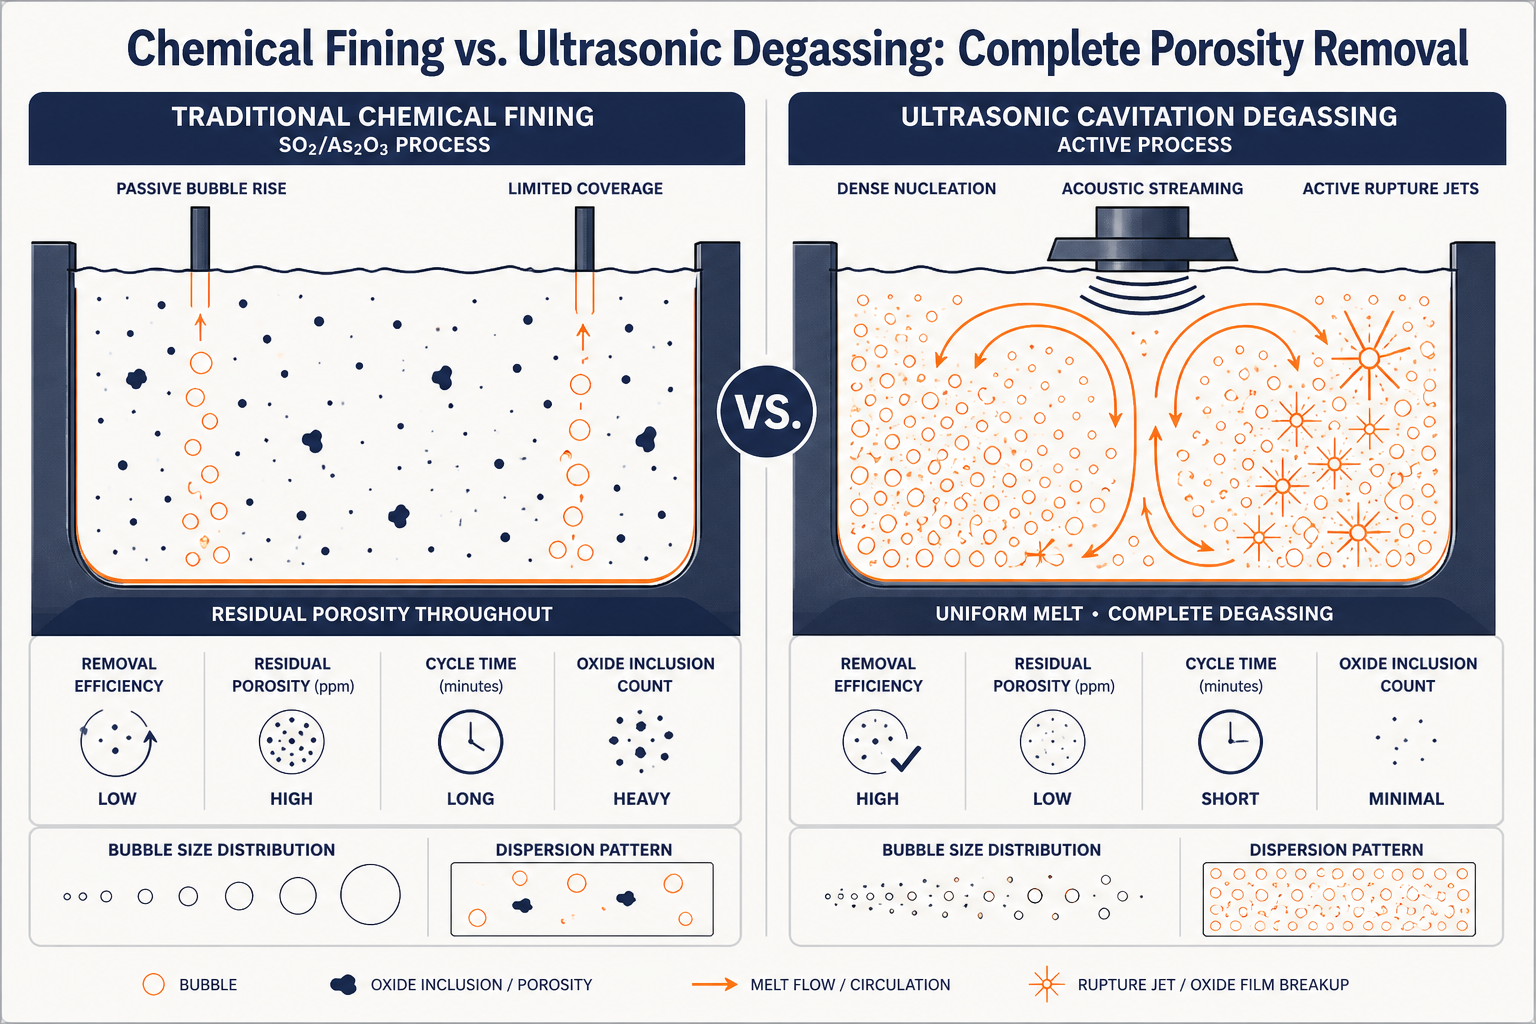
Niepełne odgazowanie: Nie wszystkie rozpuszczone gazy unoszą się z pęcherzykami odgazowującymi. Gdy pęcherzyki SO₂ ochładzają się w pobliżu górnej części zbiornika, kurczą się, a niektóre porywają tylko najszybciej dyfundujące gazy (wodór łatwo ucieka, ale tlen i wilgoć pozostają w tyle). Pozostała porowatość – często 50–100 ppm – utrzymuje się nawet po intensywnych cyklach odgazowania.
Koszt energii: Tradycyjne klarowanie wymaga podwyższonej temperatury (podniesienie temperatury zadanej pieca o 20–40°C) w celu maksymalizacji szybkości uwalniania gazu i zapobiegania przedwczesnemu krzepnięciu. Piec szklarski pracujący 1200 godzin rocznie w temperaturze o 10% wyższej ponosi dodatkowy koszt paliwa w wysokości ponad 100 kWh dziennie – około €3000–5000 rocznie na piec – tylko po to, aby środek klarujący działał efektywnie. (Szacunki oparte na typowych europejskich cenach energii na poziomie €0,08–0,12 za kWh.)
Wyzwania środowiskowe i zgodnościowe: SO₂ jest uznanym zanieczyszczeniem powietrza. Jeśli gazy odgazowujące są uwalniane do atmosfery (zamiast być wychwytywane i poddawane recyklingowi), kontrola regulacyjna wzrasta. Dyrektywa UE w sprawie jakości powietrza atmosferycznego (2008/50/WE) zaostrza limity SO₂ w emisjach. Nawet poddany recyklingowi SO₂ wymaga ostrożnego obchodzenia się i monitorowania.
Tlenek arsenu (As₂O₃): wycofywanie
As₂O₃ jest bardzo skuteczny - wytwarza gazowy tlen, który jest obojętny i niereaktywny z matrycą szklaną, dając czystsze wyniki niż SO₂. Ale:
Ograniczenie REACH: As₂O₃ jest klasyfikowany jako czynnik rakotwórczy kategorii 1 w ramach unijnych przepisów REACH (rejestracja, ocena, udzielanie zezwoleń i stosowane ograniczenia w zakresie chemikaliów). Od 2022 r. jego stosowanie w klarowaniu szkła zostało poważnie ograniczone w UE i w wielu jurysdykcjach jest wycofywane. Wielu producentów z UE już zaprzestało stosowania As₂O₃; dostawcy spoza UE, którzy nadal go używają, napotykają rosnące bariery eksportowe.
Eskalacja kosztów: Nawet tam, gdzie nadal jest dozwolony, ceny As₂O₃ potroiły się w ciągu pięciu lat z powodu konsolidacji regulacyjnej i niepewności w łańcuchu dostaw.
Ryzyko związane z obsługą: Po stronie produkcyjnej pył i opary As₂O₃ stanowią zagrożenie dla zdrowia zawodowego. Dodatkowe zabezpieczenia, środki ochrony indywidualnej (PPE) oraz protokoły postępowania z odpadami zwiększają złożoność operacyjną i koszty.
Typowy niedobór: utrzymująca się mikroporowatość
Nawet przy optymalnych harmonogramach SO₂ lub As₂O₃, starannym zarządzaniu temperaturą i odpowiednim czasie przebywania, szkło opuszczające piec rutynowo zawiera 30–80 ppm resztkowej porowatości, której chemiczne klarowanie po prostu nie jest w stanie usunąć. Dlaczego? Ponieważ pęcherzyki chemicznego klarowania unoszą się biernie – nie rozrywają aktywnie istniejących porów ani nie wypierają uporczywych kieszeni gazowych uwięzionych w wolno poruszających się obszarach stopu. Pęcherzyk unoszący się w górę z prędkością 5–10 cm/s przechodzi obok tysięcy mikroporów, nigdy ich nie dotykając.
Jak działa ultradźwiękowe odgazowanie stopionego szkła: fizyka stojąca za metodą
Odgazowywanie ultradźwiękowe odwraca problem. Zamiast czekać, aż pasywne pęcherzyki uniosą się, przetworniki ultradźwiękowe wprowadzają energię akustyczną bezpośrednio do stopu — drgania o częstotliwości 30 kHz, które w ciągu kilku minut wywołują kaskadę gwałtownej nukleacji pęcherzyków, ich zapadania się i uwalniania gazu.
Trzy mechanizmy w działaniu
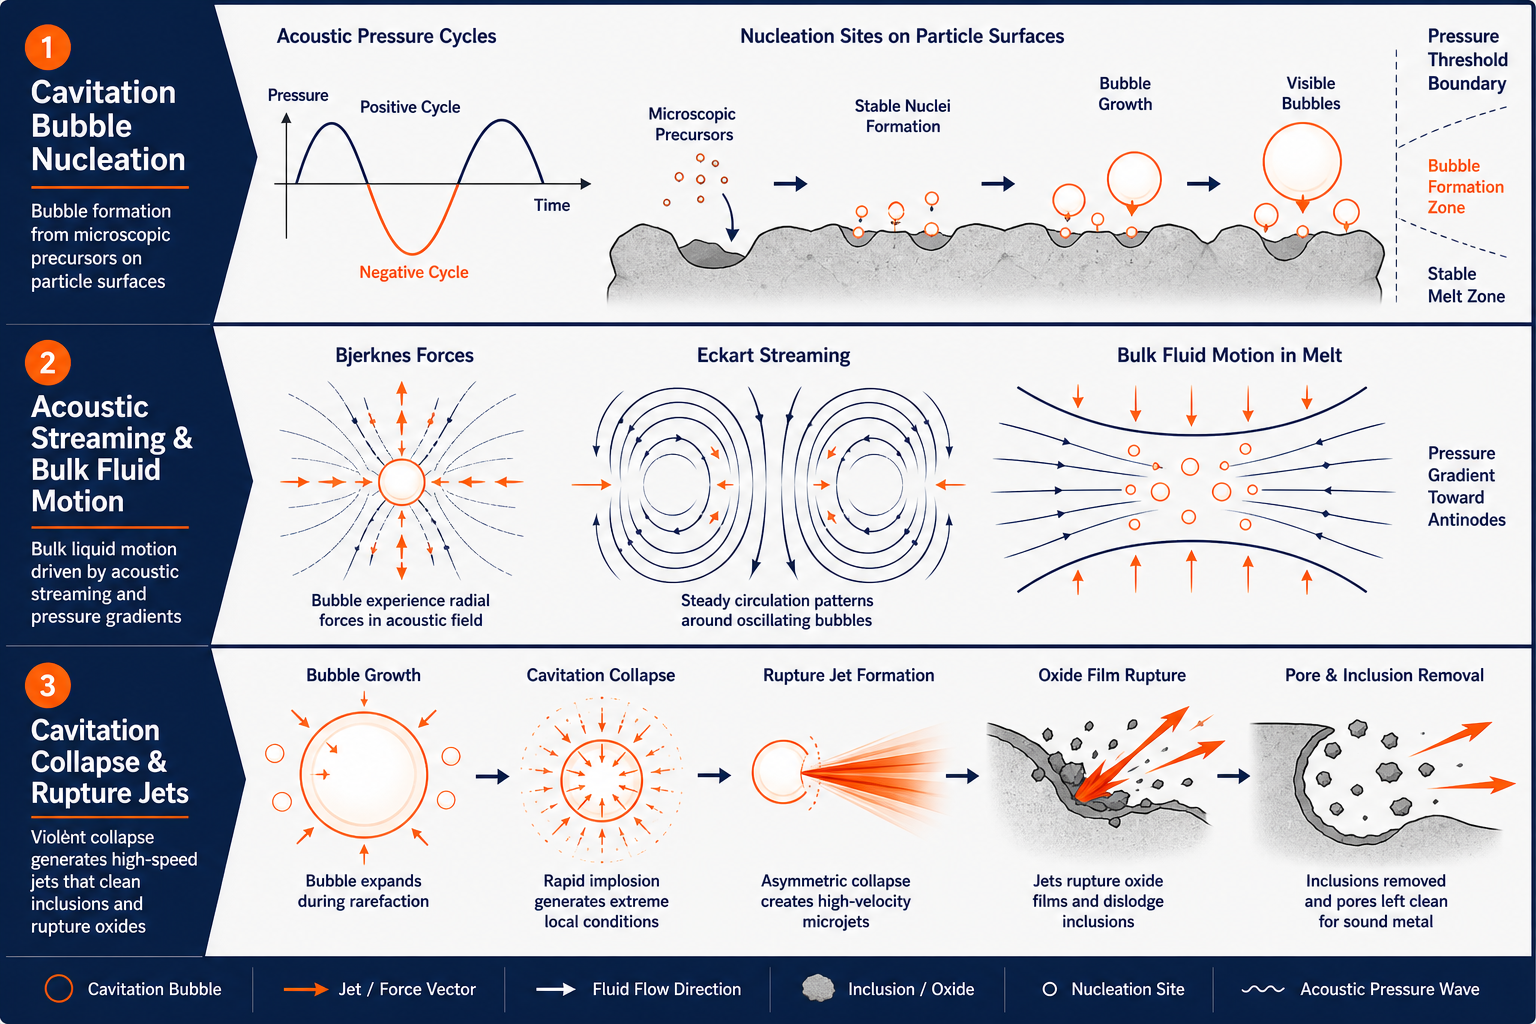
1. Zarodkowanie pęcherzyków kawitacyjnych – Przy częstotliwościach ultradźwiękowych ciśnienie akustyczne zmienia się miliardy razy na sekundę. W ujemnej połowie każdego cyklu rozpuszczone gazy wydostają się z roztworu i tworzą pęcherzyki wokół mikroskopijnych miejsc zarodkowania (cząstki zawieszone, nieregularności powierzchni, mikrochropowatość sonotrody). Wynik: bilion pęcherzyków kawitacyjnych na centymetr sześcienny powstaje w ciągu kilku sekund. Ta gęstość pęcherzyków tworzy ogromną powierzchnię międzyfazową – całkowita powierzchnia dostępna do wymiany gazowej eksploduje w porównaniu z garstką wolno unoszących się pęcherzyków chemicznego klarowania. Rozpuszczony tlen, wodór i wilgoć dyfundują do tych pęcherzyków i są szybko usuwane.
3. Strumienie zapadania kawitacji – Gdy pęcherzyki kawitacyjne implodują na końcu każdego cyklu akustycznego, emitują maleńkie strumienie o dużej prędkości (do 100 m/s). Strumienie te rozrywają ochronne warstwy tlenkowe wokół uporczywych porów i usuwają wtrącenia stałe. Jeśli kieszeń porowatości jest częściowo uszczelniona warstwą tlenku lub otoczona materiałem ogniotrwałym, strumień kawitacyjny może rozerwać tę barierę i uwolnić uwięziony gaz do otwartej cieczy, gdzie może swobodnie unosić się. Ten aktywny mechanizm wyjaśnia, dlaczego odgazowywanie ultradźwiękowe osiąga 6-krotnie niższą zawartość wtrąceń tlenkowych w porównaniu z samym rafinowaniem chemicznym – nie tylko usuwa rozpuszczone gazy, ale także aktywnie rozbija i usuwa istniejące pory.
Wynik: szybsze i czystsze odgazowanie
Typowy cykl ultradźwiękowego odgazowania trwa 3–4 minuty przy 25 kHz, w porównaniu do 10–15 minut dla klarowania SO₂. 20% wzrost wydajności wynika z połączenia wysokiej gęstości pęcherzy (przyspieszającej dyfuzję), strumienia akustycznego (eliminującego strefy martwe) oraz aktywnego pękania (usuwającego uporczywe pory).
Pomiary po obróbce wykazują zgodnie z niezależnymi badaniami metalurgicznymi z 2026 roku:
- Redukcja rozpuszczonych gazów: 75–85% (vs. 50–65% dla rafinacji chemicznej)
- Liczba wtrąceń tlenkowych: 6-krotnie niższa niż w przypadku nieobrobionego szkła
- Pozostała porowatość: <20 ppm nawet w wymagających kompozycjach
Oszczędność energii dzięki ultradźwiękowemu odgazowywaniu szkła
Ponieważ ultradźwiękowe odgazowywanie jest zasadniczo szybsze i nie wymaga długotrwałego podwyższania temperatury, zużycie energii w piecu wyraźnie spada.
Wartość bazowa: Piec topialny o mocy 10 kW pracujący 1200 godzin rocznie w temperaturze bazowej 1250°C zużywa około 12 000 kWh rocznie.
Przy klarowaniu chemicznym: Podwyższenie temperatury o +30°C i wydłużone cykle klarowania (10–15 min na partię) dodają około 10–12% do rocznego zużycia energii – mniej więcej 1200 kWh, co odpowiada 96–144 EUR rocznie na europejskich rynkach energii.
Z odgazowaniem ultradźwiękowym:
- Nie jest wymagane podnoszenie temperatury (obróbka ultradźwiękowa działa w normalnej temperaturze stopu)
- Cykl 3–4 minut oznacza większą przepustowość
- Całkowite oszczędności energii: 15–30% w porównaniu z metodami chemicznego klarowania
Dla średniej wielkości producenta szkła prowadzącego wiele pieców przekłada się to na 5 000–15 000 € rocznie oszczędności na kosztach energii, plus dodatkową korzyść w postaci zmniejszonej emisji zanieczyszczeń do środowiska z komina pieca.
Poprawa jakości: przejrzystość optyczna, wytrzymałość mechaniczna i stabilność termiczna
Przezroczystość optyczna
Resztkowa mikroporowatość rozprasza światło. Szkło, które wizualnie wydaje się czyste, ale zawiera 50–100 ppm drobnych pustek, wykazuje mierzalne zmętnienie w świetle przechodzącym (ASTM D1003). Instrumenty optyczne (precyzyjne soczewki, szkło laboratoryjne, podłoża wyświetlaczy) nie spełniają limitów zmętnienia nawet przy skali części na milion. Ultradźwiękowe odgazowanie, osiągające <20 ppm resztkowej porowatości, niezawodnie spełnia wymagania klasy optycznej dla kompozycji borokrzemianowych, sodowo-wapniowych i topionego krzemu.
Wytrzymałość mechaniczna
Porowatość zmniejsza odporność na pękanie. Pora działa jako punkt koncentracji naprężeń – odkształcenie lokalizuje się wokół pustki, a inicjacja pęknięcia staje się nieunikniona pod obciążeniem termicznym lub mechanicznym. Na przykład borokrzemianowe szkło laboratoryjne musi wytrzymać szok termiczny (ogrzewanie z zamrażarki do płyty kuchennej). Element szkła z porowatością 100 ppm ulega zniszczeniu podczas cykli termicznych przy ΔT ~80°C; ta sama kompozycja z porowatością 150°C. Niezależne testy wykazują 2–3× poprawę odporności na szok termiczny po odgazowaniu ultradźwiękowym. 2–3× improvement in thermal shock resistance after ultrasonic degassing.
Trwałość szkła opakowaniowego
Szkło float i szkło opakowaniowe również zyskują. Butelki i słoiki o niższej porowatości wykazują mniejsze rozprzestrzenianie się rys, wyższą odporność na ciśnienie wewnętrzne (w przypadku napojów gazowanych) i dłuższą trwałość w warunkach cykli termicznych (wahania temperatury w magazynie od -10°C do +50°C). Producenci zgłaszają spadek wskaźnika wad o 15–25% po zmianie metody odgazowywania.
Korzyści środowiskowe i regulacyjne
Zero dodatków chemicznych
Odtlenianie ultradźwiękowe nie wymaga środków klarujących – bez emisji SO₂, bez obsługi As₂O₃, bez pozostałości siarczanów. Stop jest traktowany wyłącznie akustycznie. Upraszcza to chemię wsadu, zmniejsza koszty zgodności i omija przyszłe zaostrzenia regulacyjne dotyczące chemicznych środków klarujących.
Redukcja emisji
Tradycyjne klarowanie chemiczne uwalnia gazy do atmosfery pieca (nawet przy dobrej ekstrakcji część SO₂ ucieka). Odgazowywanie ultradźwiękowe odbywa się wewnątrz stopu – energia akustyczna jest pochłaniana; brak emisji zewnętrznych. Monitorowanie emisji w UE dla zakładów szklarskich staje się prostsze.
Redukcja odpadów
Odkładanie chemiczne często pozostawia niepożądane pozostałości (siarczany, wytrącenia tlenkowe), które należy zagospodarować jako odpady lub zaakceptować jako zanieczyszczenia w szkle. Odgazowywanie ultradźwiękowe pozostawia tylko samo szkło – bez strumienia odpadów wtórnych.
Systemy ultradźwiękowego odgazowywania NIMA do stopionego szkła: umożliwienie skali przemysłowej
To tutaj teoria spotyka się z praktyką. Ultrasoniczne traktowanie w skali laboratoryjnej (partie testowe 1–10 kg) jest sprawdzone od dziesięcioleci. Skala przemysłowa – piece do szkła od 500 kg do ponad 1 tony – to obszar, w którym większość systemów ultradźwiękowych zawodzi, i właśnie tutaj technologia NIMA (No-standing-wave Intelligent Multi-frequency Architecture) firmy Sialon Ceramics, opracowana we współpracy z Aktive Arc Ultrasonics jako partnerem integracji systemów, przyniosła przełom.
Architektura generatora NIMA
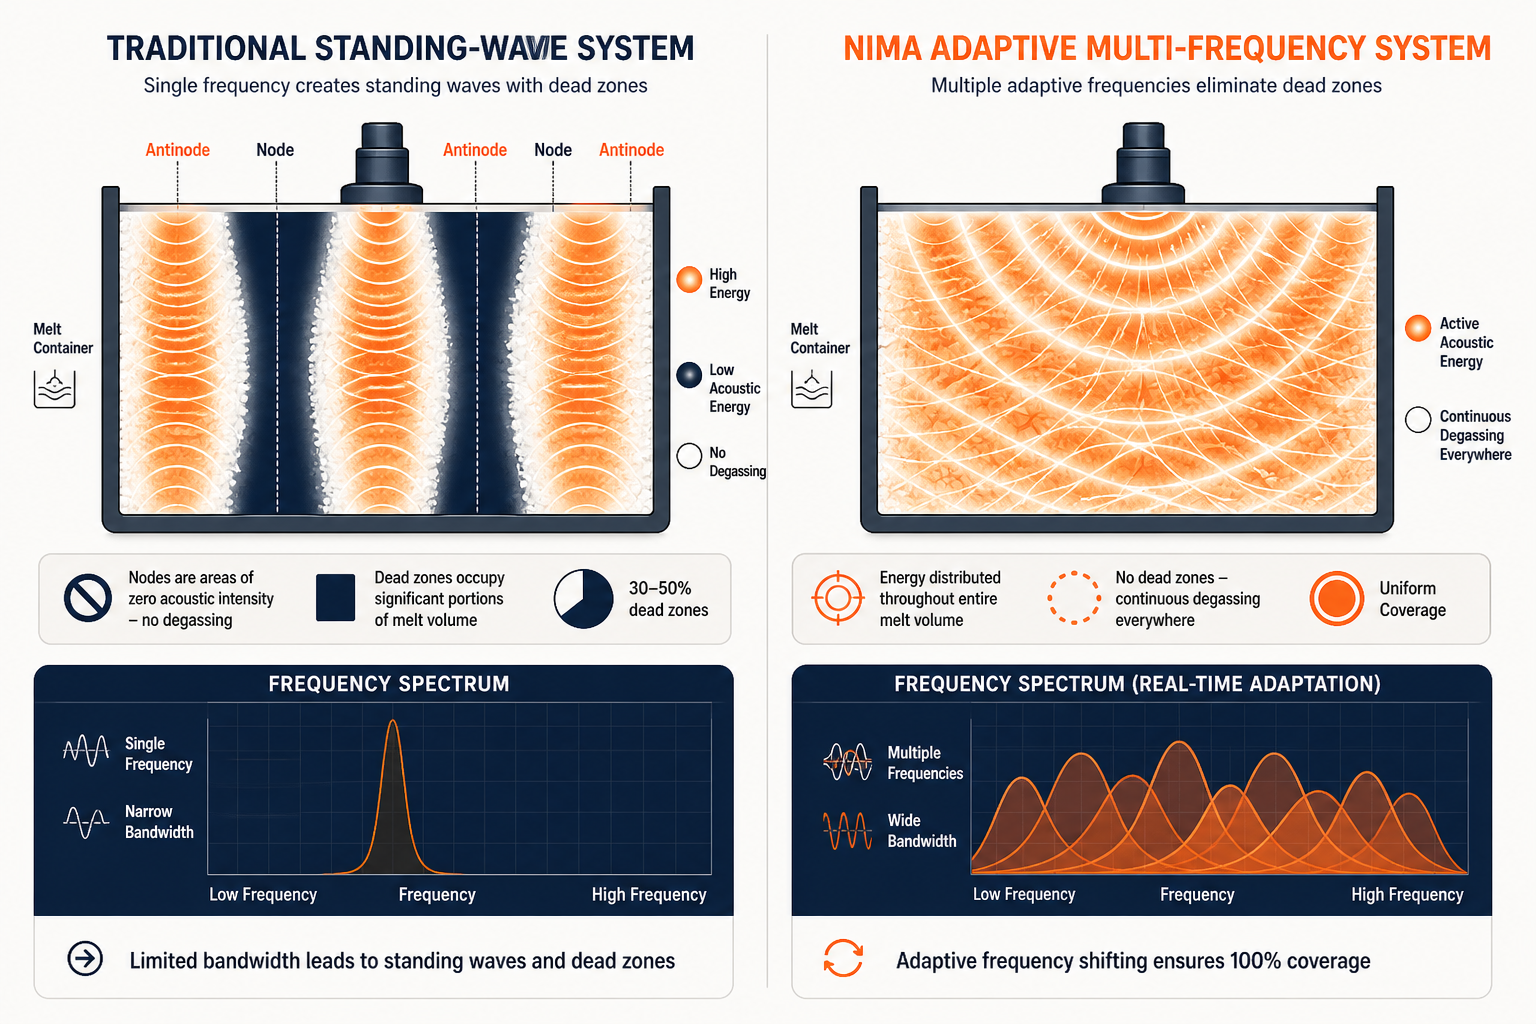
Problem fali stojącej: Tradycyjne generatory ultradźwiękowe (nawet przy 25 kHz, standardzie dla odgazowywania stopionych metali) tworzą rezonanse fal stojących w dużych objętościach – strefy o wysokiej amplitudzie oddzielone węzłami o amplitudzie bliskiej zeru. Kieszenie stopu w węzłach otrzymują niewiele energii akustycznej lub nie otrzymują jej wcale; kieszenie w strzałkach mogą być nadmiernie przetwarzane i ulegać koalescencji pęcherzy (co niweczy cel). W piecu o pojemności 500 kg martwe strefy mogą zajmować 30–50% objętości, drastycznie obniżając ogólną wydajność.
Rozwiązanie NIMA: 20 lat prac badawczo-rozwojowych Sialon Ceramics w zakresie systemów ultradźwiękowych zaowocowało adaptacyjnym, wieloczęstotliwościowym oprogramowaniem generatora, które w czasie rzeczywistym wykrywa wzorce rezonansu i zmienia częstotliwość, aby uniknąć fal stojących. Algorytm „bez fal stojących” (patent zgłoszony) dostosowuje częstotliwość roboczą w paśmie (zwykle 20–30 kHz) wiele razy na sekundę, zapewniając równomierne rozłożenie energii akustycznej w całej objętości stopu. Efekt: równomierna gęstość kawitacji w całej objętości, równomierne odgazowanie i powtarzalne wyniki partia po partii.
Specyfikacje:
- Moc wyjściowa: 1–5 kW (konfigurowalna w zależności od objętości wsadu)
- Częstotliwość robocza: 20–30 kHz (adaptacyjna, wieloczęstotliwościowa)
- Chłodzenie: Przetworniki piezoelektryczne chłodzone powietrzem lub wodą
- Interfejs sterowania: Programowalny sterownik logiczny (PLC) z detekcją fali stojącej w czasie rzeczywistym i modulacją częstotliwości
Autorskie ceramiczne sonotrody
Sonotroda (końcówka przetwornika, która sprzęga energię akustyczną ze stopionym szkłem) jest elementem decydującym o sukcesie lub porażce. Stopione szkło o temperaturze 1,200–1,450°C jest chemicznie agresywne i termicznie brutalne. Tradycyjne sonotrody grafitowe utleniają się i degradują. Wolfram i molibden są kruche i podatne na pękanie pod wpływem szoku termicznego. Tytan dyfunduje do szkła i zanieczyszcza je.
Rozwiązanie Sialon Ceramics: Opracowane we własnym zakresie sonotrody ceramiczne łączące sialon (tlenoazotek krzemowo-glinowy) z autorskimi domieszkami. Właściwości:
- Niezwilżalność: Stopione szkło nie przylega do powierzchni ceramicznej; brak osadów lub skorup, które tłumią transmisję akustyczną.
- Ekstremalna trwałość termiczna: Wytrzymuje powtarzane cykle 1,200–1,450°C bez pękania. Odporność na pękanie jest 2–3× wyższa niż w przypadku alternatyw grafitowych.
- Wysoki moduł Younga: Dopasowanie impedancji akustycznej maksymalizuje transfer energii do stopu. Mniejsze straty akustyczne niż w przypadku grafitu.
- Sprawdzona żywotność: Wdrożenia przemysłowe pokazują ponad 5 lat ciągłej pracy, zanim erozja wymaga wymiany. Sonotrody grafitowe zwykle wytrzymują 6–12 miesięcy.
Sprawdzone osiągnięcia na dużą skalę
Sialon Ceramics wdrożyło systemy NIMA w przemysłowych piecach szklarskich przetwarzających do 400 kg na cykl – największe udokumentowane wdrożenie ultradźwiękowego odgazowywania w skali przemysłowej. Niezależna ocena recenzowana (Springer, 2026) potwierdziła:
- Wydajność odgazowania: 20% szybciej niż metody wirówkowe/chemiczne
- Redukcja porowatości: 75–85% usuniętych gazów rozpuszczonych;
- Wtrącenia tlenkowe: 6-krotna redukcja w porównaniu z wartością bazową, 2-krotna w porównaniu z samym chemicznym klarowaniem
- Właściwości mechaniczne: Granica plastyczności +210 MPa, wytrzymałość na rozciąganie +303 MPa, wydłużenie +6% (zmierzone na próbkach odlewanych)
W przypadku pieców szklanych obowiązuje ta sama fizyka: szybkości rozpuszczania wodoru i tlenu, dynamika pęcherzy kawitacyjnych oraz strumienie akustyczne działają identycznie w stopionym szkle, jak w stopionym aluminium. Wczesne wdrożenia u producentów szkła specjalnego (laboratoria borokrzemianowe, szkło float klasy optycznej) raportują podobne zyski wydajności i poprawę jakości.
Kompromis: kiedy klarowanie chemiczne nadal ma sens
Odgazowanie ultradźwiękowe nie jest uniwersalnym rozwiązaniem – żadna technologia nie jest. Rafinacja chemiczna pozostaje właściwym wyborem, jeśli:
- Twój piec jest mały (partie <50 kg), a koszt kapitałowy sprzętu przewyższa oszczędności energii.
- Twój skład jest bardzo prosty (standardowe szkło sodowo-wapniowo-krzemianowe na pojemniki), gdzie dopuszczalna jest porowatość resztkowa na poziomie 50–80 ppm.
- Państwa obiekt nie ma zewnętrznej infrastruktury zasilania dla systemu ultradźwiękowego o mocy 1–5 kW (choć jest to rzadkie na rynkach rozwiniętych).
Jeśli chodzi o wszystko inne – szkło optyczne, borokrzemianowe szkło laboratoryjne, specjalne kompozycje, wszelkie zastosowania, w których wady spowodowane porowatością obecnie nękają wskaźniki braków – ultradźwiękowe odgazowanie przekroczyło próg od „miło mieć” do „trudno uzasadnić, że tego nie robimy”
Pierwsze kroki z ultradźwiękowym odgazowaniem stopionego szkła: co należy ocenić
Jeśli rozważasz odgazowywanie ultradźwiękowe dla swojego pieca:
- Określ swoją obecną porowatość. Zmierz zawartość rozpuszczonego gazu w swoim stopie (ekstrakcja próżniowa, test wskaźnika gęstości lub zmętnienie optyczne, jeśli celujesz w zastosowania optyczne). Ustal obecne wskaźniki wad i braki przypisywane porowatości.
- Skontaktuj się z Sialon Ceramics w sprawie pilotażowego badania. Oferują bezpłatne webinaria i konsultacje techniczne w celu oceny Twojego konkretnego składu i objętości pieca. 1–2 tygodniowe badanie na niekrytycznej kampanii daje Ci rzeczywiste dane – Twoje liczby porowatości, redukcję wad, wpływ na energię.
- Modeluj zwrot finansowy. Uwzględnij oszczędności energii (15–30%), zmniejszone braki (poprawa wskaźnika wad), przyspieszoną wydajność (szybsze cykle odgazowania) oraz koszt sprzętu. Większość średnich producentów widzi zwrot w ciągu 18–36 miesięcy.
- Zaplanuj integrację sonotrody. Systemy NIMA montuje się bezpośrednio w istniejących portach pieca lub punktach dostępu. Instalacja jest prosta (kilka dni przestoju), a ceramiczna sonotroda wymaga minimalnej konserwacji w porównaniu z grafitowym lub obrotowym osprzętem.
Wypróbuj ceramikę Sialon – rozpocznij pilotaż odgazowywania
Sialon Ceramics spędziło dwie dekady na doskonaleniu ultradźwiękowej obróbki stopionego szkła. Ich przemysłowe generatory NIMA i autorskie ceramiczne sonotrody udowodniły wyższą wydajność odgazowywania, oszczędność energii i jakość optyczną w skali, która ma znaczenie – piece o pojemności 500+ kg przetwarzające wymagające kompozycje. Jeśli zmagasz się z defektami spowodowanymi porowatością, kosztami energii tradycyjnego klarowania lub presją regulacyjną dotyczącą dodatków chemicznych, oni rozwiązali ten problem. Odwiedź ich stronę internetową, weź udział w webinarze i poproś o ocenę techniczną dla swojego konkretnego zastosowania.
Często zadawane pytania
Czy obróbka ultradźwiękowa uszkodzi materiały ogniotrwałe mojego pieca szklarskiego?
Nie. Energia ultradźwiękowa jest czysto akustyczną wibracją, a nie termiczną. Sonotroda wibruje z częstotliwością 25 kHz w temperaturze stopu - bez zewnętrznego ogrzewania. Systemy NIMA firmy Sialon Ceramics działają bezpiecznie w standardowych reżimach termicznych pieca.
Czy mogę zamontować system ultradźwiękowy w istniejącym piecu?
Tak. Generatory NIMA montuje się w standardowych portach dostępu do pieca. Instalacja zwykle wymaga 2–3 dni przestoju. Nie jest potrzebna przebudowa pieca, co sprawia, że modernizacja jest prosta dla działających zakładów.
Czy odgazowywanie ultradźwiękowe działa na wszystkich kompozycjach szklanych?
Skutecznie, tak. Fizyka kawitacji - nukleacja pęcherzyków, strumienie akustyczne, strumienie zapadania - jest niezależna od składu. Szkło sodowo-wapniowe, borokrzemianowe, topione kwarcowe i specjalistyczne szkło ołowiowe reagują przewidywalnie. Kompozycje o bardzo wysokiej lepkości nieznacznie obniżają wydajność, ale pozostają podatne na obróbkę.
Jak często należy wymieniać ceramiczne sonotrody?
Ceramika sialonowa zwykle wytrzymuje ponad 5 lat w ciągłej pracy przemysłowej (ponad 8000 godzin pracy) – 5–10× dłużej niż alternatywy grafitowe. Wymiana to prosta zamiana śrub, niewymagająca specjalistycznych narzędzi.
Jakie jest typowe zapotrzebowanie na moc elektryczną dla systemów NIMA?
Generatory NIMA działają na standardowym trójfazowym zasilaniu przemysłowym o mocy 1–5 kW (konfigurowalnej w zależności od objętości wsadu). Wersje chłodzone powietrzem wymagają wentylacji otoczenia; wersje chłodzone wodą wymagają infrastruktury wody chłodzącej, ale są bardziej kompaktowe.