
了解Sialon Ceramics的NIMA发生器如何克服传统超声波系统中的驻波问题,从而在工业规模上实现对大型熔融金属熔体的均匀处理。.
2026年8月8日 · 21分钟阅读
TL;DR
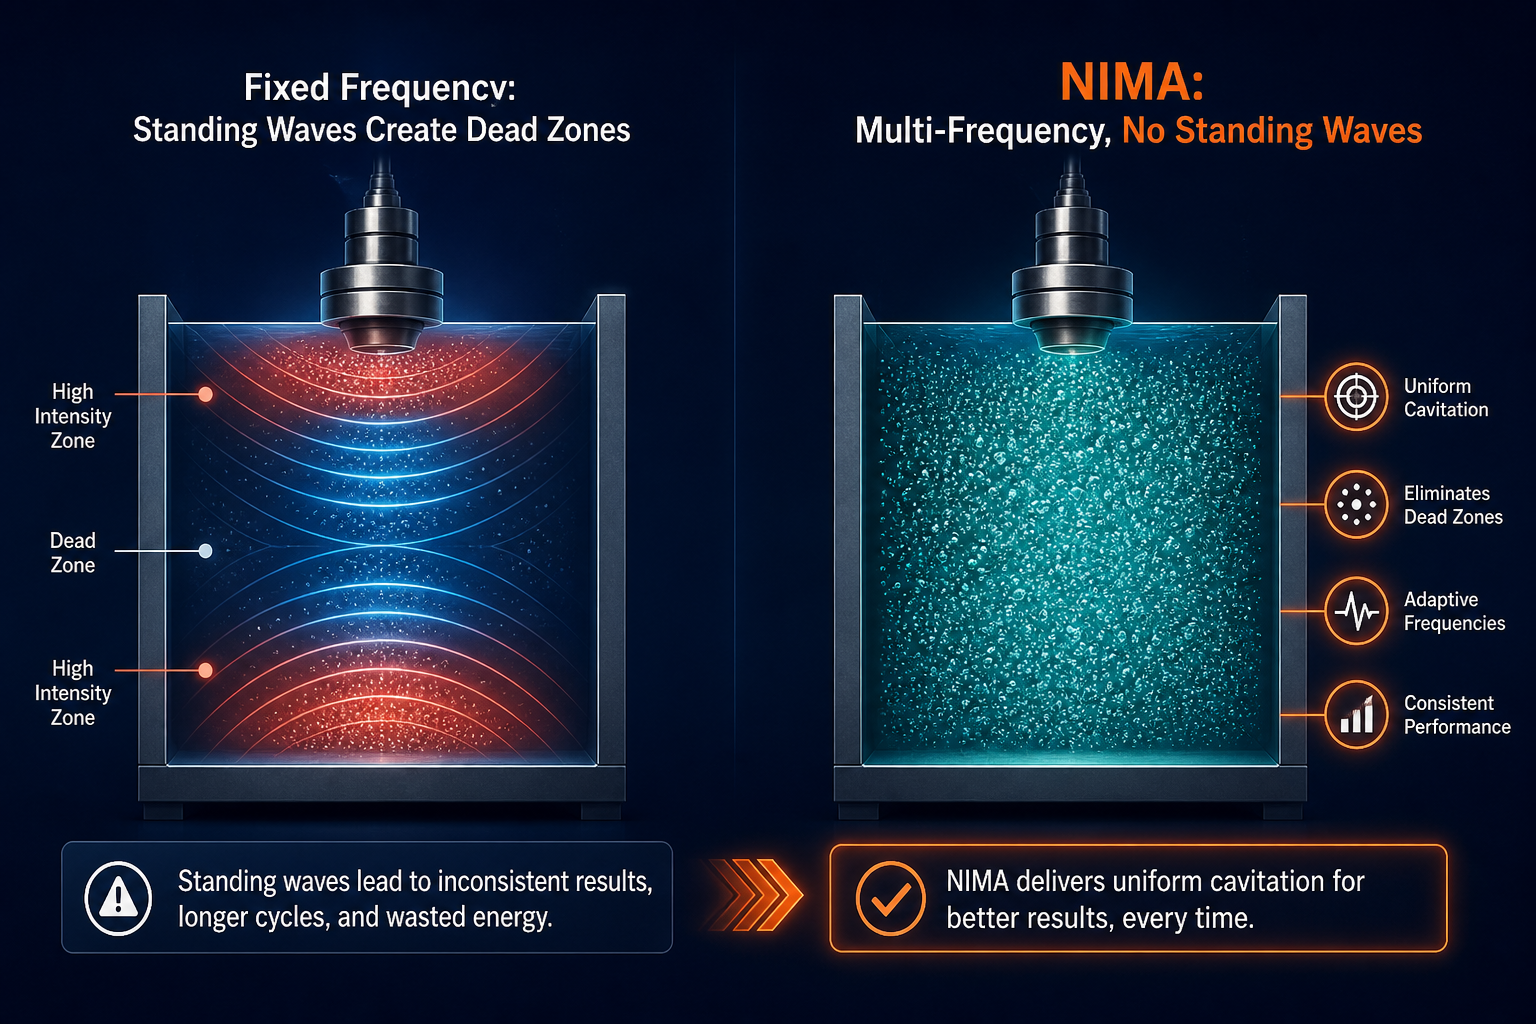
传统的超声波发生器在20–40 kHz频率下工作,依赖固定频率,这会在大型熔融金属体积中产生驻波模式,留下空化失效的死区。 赛隆陶瓷的NIMA发生器,与 Aktive Arc 超声波公司(高功率超声波系统工程专家)合作开发,通过二十年的专有软件开发解决了这一问题:一种多频率、自适应的“无驻波”架构,消除了死区,并在整个熔体中保持均匀空化。结合赛隆工程陶瓷声极——这些声极耐热冲击、防止金属润湿,并在1,800°C下保持结构完整性——NIMA系统是唯一被证明能够在工业规模上处理大型熔体体积(400公斤以上)的铝、镁、玻璃和黑色金属合金的平台。结果:氢气去除速度提高20%,氧化物夹杂减少6倍,浮渣降低81%,最终部件强度更高、延展性更好。
引言:驻波问题
当冶金学家首次接触 超声波除气 或晶粒细化时,其吸引力立竿见影:空化气泡从熔融金属中去除溶解气体的速度远快于传统方法——3分钟而非10分钟。但数十年来,将该技术扩展到生产铸造厂的实际一直受到一个大多数设备供应商默默忽视的物理问题所制约: 驻波。
任何声波在受限空间(如浇包、除气容器、金属熔池)中都会在边界处反射,并与入射波发生干涉。当频率与容器几何形状匹配时,会形成驻波节点:这些区域的声强几乎为零,无论施加多大功率,空化都无法启动。对于以常规工业频率(通常为20–40 kHz)运行的固定频率系统,200公斤或400公斤的熔体将变成活性区与死区的拼合体。死区无法除气、无法细化晶粒、无法均匀分布合金元素。操作人员只能通过延长处理周期、接受不彻底的处理效果,或接受该技术无法在其熔体规模上顺利放大来加以弥补。.
来自 Sialon Ceramics的NIMA发生器,结合 Aktive Arc 超声波系统设计方面的专业知识,通过20多年开发的专有多频架构消除了这一限制。没有驻波意味着没有死区——整个熔体体积,从边缘到边缘,都经历均匀的空化。结合Sialon工程陶瓷声极,能够承受工业熔融金属处理的极端温度和压力,结果是唯一被证明能够以生产级速度无妥协地处理大规模熔体(高达400公斤及以上)的系统。这不仅关乎产量,还关乎质量:均匀空化意味着均匀脱气、细化晶粒以及下游可预测的机械性能。
让我们来了解传统系统的工作原理、它们在大规模应用中为何失效,以及NIMA的架构如何弥补这一差距。.
NIMA超声波发生器的工作原理:基础知识
超声波发生器本质上是一种换能器:它将电能转换为高频机械振动。在熔融金属应用中,这种振动被传递到声极——一个陶瓷或金属变幅杆——直接与熔体耦合。声极以超声波频率振荡(在金属铸造中通常为17–40 kHz,选择该频段是因为在此范围内空化起始可靠,且空化气泡尺寸最适合气体扩散和夹杂物上浮)。.
空化:脱气和晶粒细化的引擎
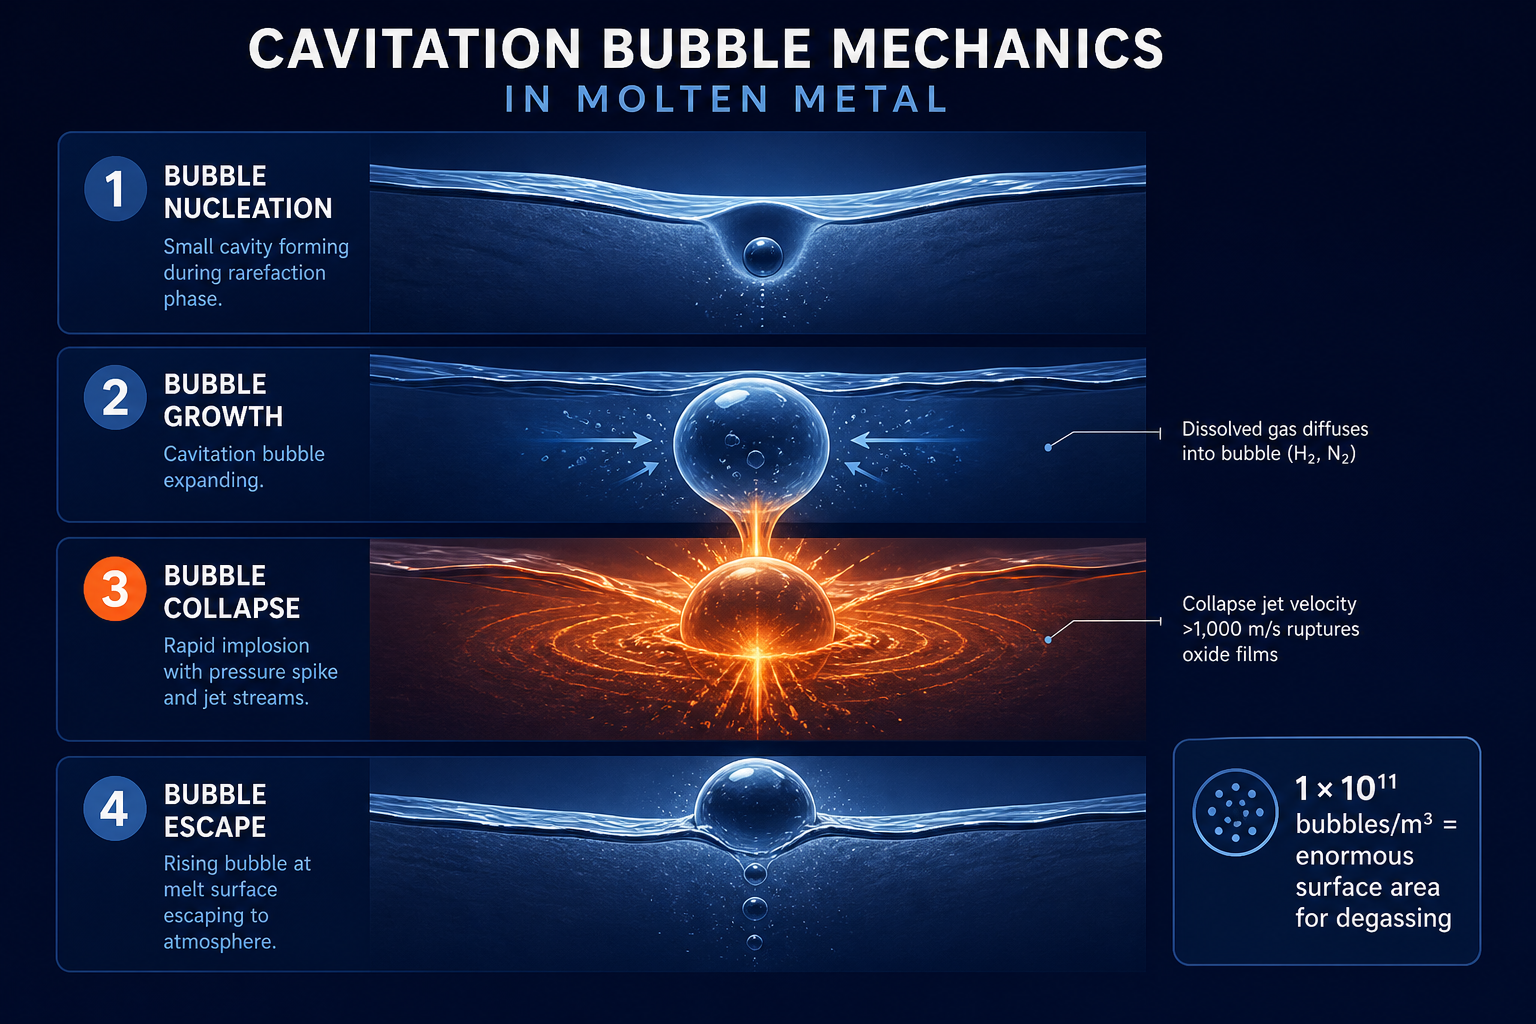
当超声波变幅杆振动时,会在熔体中产生交替的压缩和稀疏(膨胀)循环。在稀疏阶段,声压可能降至熔融金属的蒸气压以下,从而形成微小的空腔——即蒸气和溶解气体的气泡。这些气泡是机械作用的主力:
- 用于脱气: 气泡内部为氢和其他溶解气体从液体中扩散出来提供了巨大的表面积。空化气泡密度可达1 × 10¹¹个气泡/立方米,提供的表面积相当于数百万升暴露界面的面积。溶解的氢会寻找能量最低的路径,迁移到这些气泡中,然后气泡上升并从熔体表面逸出。
- 用于晶粒细化: 气泡崩溃释放出巨大的能量——局部加热、冲击波和高速射流——这些会破坏枝晶的形成并触发异质形核。结果是更细小、更等轴(各方向均匀)的晶粒结构,这减少了铸造过程中的热裂纹、缩松和偏析。
- 用于合金化: 振荡变幅杆产生的声流形成整体流体循环。这种混合确保合金元素(硅、铜、镁等)均匀分布在熔体中,而不是沉降或形成偏析层。
比耶克内斯力——作用于气泡的声辐射力——阻止小气泡聚结成更大、无效的气泡。在最佳频率和振幅下,空化过程变得自维持且高效。.
声极设计:能量与金属之间的界面
变幅杆(sonotrode)至关重要。它是电振动与熔融金属相遇的耦合点,温度常常超过700°C。材料必须满足以下要求:
- 抵抗热冲击 (浸入和取出过程中的温度波动)
- 不润湿熔融金属 (金属不应粘附在表面,否则在取出时会损坏变幅杆)
- 耐侵蚀 ,以应对空化溃灭射流(气泡溃灭时速度可超过1,000 m/s)
石墨历来是标准材料,但它易碎且在高温下容易氧化。赛隆陶瓷专门开发了专有陶瓷配方以克服这些限制——更多内容将在下一节中介绍。.
为何传统高频发生器难以处理大型熔体
这就是固定频率系统碰壁的地方。.
驻波和死区
在熔融铝中传播的25 kHz超声波波长约为200毫米(由声速约5,000米/秒 ÷ 25 kHz得出)。在装有400千克熔体的容器中,该波长成为共振判据:如果容器沿声学轴的尺寸是半波长的整数倍,就会形成驻波。压缩波腹(压力峰值)和波节(压力最小值)形成高、低声强交替的棋盘状分布。.
问题在于: 节点是死区。空化需要声压幅值高于空化阈值(对于典型温度下的铝熔体约为0.1 MPa)。在节点处,压力幅值趋近于零。无论发生器提供多少总功率,死区仍然保持不活跃。
在400公斤规模下——熔体体积约为1.2立方米——单一频率几乎总是会产生覆盖容器体积20%–40%的死区。操作人员观察到:
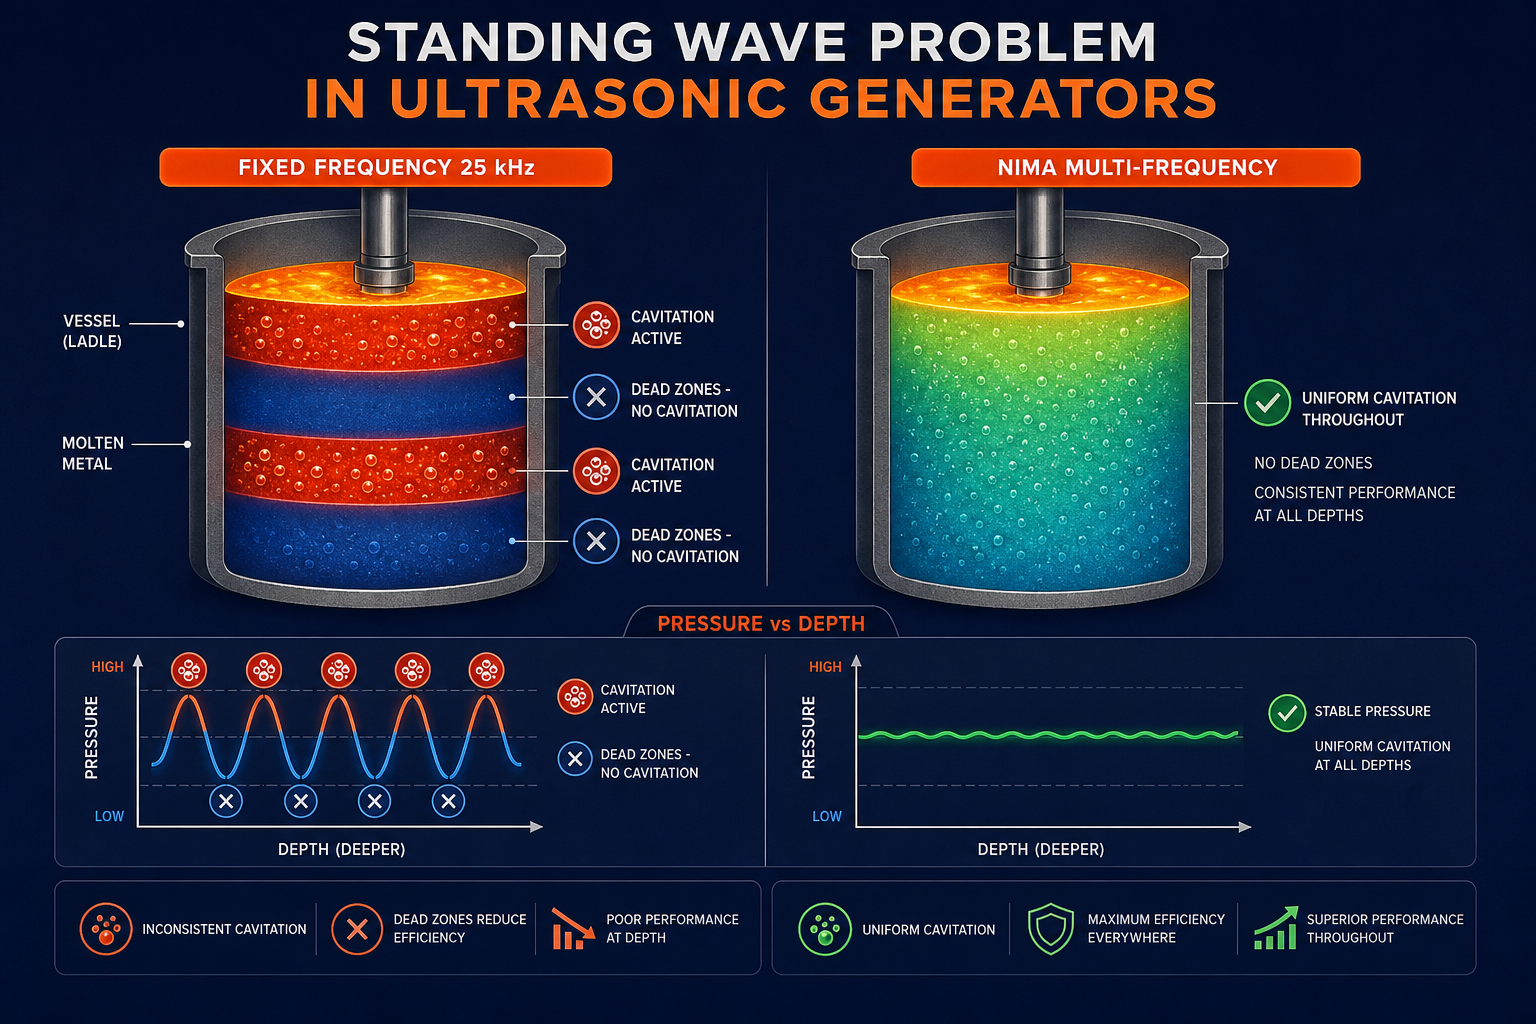
- 脱气不彻底:由于某些区域从未发生空化,熔体中仍残留氢气。来自“静区”的铸件会出现后期气孔。
- 偏析区晶粒未细化:晶粒细化效果仅限于活性区域;其他区域恢复为粗大的柱状晶生长,削弱了力学性能。
- 合金偏析持续存在:死区阻止了某些区域的声流,使重金属合金元素得以分层。
有限的穿透深度
即使在活跃的空化区域,高频(40 kHz及以上)也会被熔融金属迅速吸收。衰减随频率的平方增加,因此功率耗散为热量,而不是驱动空化深入熔体。40 kHz系统可能在熔体外层100–150 mm范围内产生强烈的空化,但核心区域仅得到温和处理。大型铸锭或厚截面最终会出现机械性能梯度:外层细化良好,芯部粗大。.
变幅杆侵蚀与维护
高频系统(40 kHz及以上)配合高振幅驱动空化崩溃射流达到极端速度。虽然这产生了最强烈的局部空化,但变幅杆付出了代价。侵蚀速率攀升,尤其是石墨变幅杆,在高温下会氧化和剥落。更换变幅杆的设备停机时间削减了生产窗口。总拥有成本——资本+维护——急剧上升。.
旋转除气备用方案
面对这些限制,许多铸造厂转而采用旋转除气法:一个石墨或陶瓷转子在浇包底部旋转,同时通入氮气或氩气。旋转系统避开了驻波问题(它们依靠气泡搅动而非声学频率工作),但牺牲了速度和环保性。它们需要惰性气体——这是一种持续的耗材成本和环境隐患。处理周期需要10分钟以上才能达到超声波在3分钟内实现的除氢效果。.
驻波问题是超声波发生器被称为“实验室工具”或“生产边缘化”的原因——不是因为物理原理有误,而是因为单频固定设计无法干净地扩展到大型工业熔体。.
NIMA超声波发生器如何消除驻波
赛隆陶瓷与Aktive Arc超声公司合作进行系统集成,通过二十年的专有软件开发解决了驻波问题。他们的创新在于: NIMA发生器不是使用单一固定频率,而是实时扫频或组合多个频率,自适应地避免驻波共振。
多频方法
NIMA发生器以基础频率(大多数工业配置中为25 kHz)运行,但持续调制或扫频实际频率±10–15%,每秒变化频率数百次。这种由专有算法控制的调制确保了声场永远不会形成驻波模式。当一个频率接近共振条件时,发生器会移开。结果是:整个熔体体积经历一致的声强。死区被消除。.
在此工作点——25 kHz基频配合自适应调制——发生器保持:
- 最佳空化起始 (空化阈值在20–25 kHz频段最低)
- 高效的穿透深度 (较低频率比40 kHz的替代方案穿透更深)
- 可控的侵蚀 (较低频率 = 较低的溃灭射流速度 = 更长的变幅杆寿命)
- 无空间死区 (频率扫描消除共振)
专有软件:20年的优势
控制这种频率调制的算法是Sialon Ceramics的核心知识产权。它们考虑的因素包括:
- 容器几何形状(软件检测或适应不同的浇包尺寸和形状)
- 熔体温度(熔融金属的声学特性随温度变化;软件进行补偿)
- 合金成分(氢扩散速率、空化阈值和声衰减随合金而变化)
- 变幅杆浸入深度(随着变幅杆浸入更深或拉回,声场会发生变化)
自适应控制回路实时监测声功率反馈,并微调频率、振幅和占空比,以在整个熔体体积内维持最佳空化条件。这种控制水平并非易事——它需要数十年的现场数据、冶金洞察和迭代优化。赛隆(Sialon)正是投入了这些。.
1,800°C能力:温度作为设计约束
工业熔融金属温度各不相同:
- 铝合金:700–750°C
- 镁合金:650–700°C
- 黑色金属合金(钢、铁):1,550–1,650°C
- 特种玻璃:1,400–1,800°C
变幅杆必须在此整个范围内可靠运行。在1,800°C时,大多数材料会失去结构完整性。石墨会灾难性地氧化。传统陶瓷会发生热冲击。赛隆(Sialon)的工程陶瓷——专为此应用开发的专有配方——在高达1,800°C的温度下,即使在快速热循环中,也能保持杨氏模量、导热性和耐侵蚀性。.
这就是为什么公司名称本身就体现了材料优势:赛隆(硅铝氧氮)陶瓷是少数能在这种热环境下可靠工作的材料家族之一。NIMA的自适应频率控制 加上 赛隆的高温陶瓷,构成了一个无热限制的系统。您可以在全温度下处理特种玻璃熔体,而无需担心变幅杆失效或频率不稳定。
NIMA超声波发生器和赛隆陶瓷变幅杆
NIMA发生器与赛隆(Sialon)陶瓷变幅杆的组合是唯一经过工业规模(400公斤以上)验证、能够均匀且可重复地处理大体积熔体的系统。.
为何这种组合独一无二
- 硬件与软件协同:发生器的频率控制经过专门调校,以匹配赛隆(Sialon)陶瓷的特性。赛隆变幅杆具有精确表征的声阻抗、热膨胀和阻尼特性。NIMA算法针对这些材料特性进行补偿,以最大化空化效率。将NIMA电子设备与第三方变幅杆(或反之)搭配使用会降低性能,因为软件调校将失效。
- 极端温度下的热稳定性:赛隆陶瓷在其它陶瓷或石墨失效的情况下仍能保持机械性能。这使得处理玻璃和黑色金属熔体成为可能——这些应用会摧毁其它变幅杆。
- 现场试验证明的耐侵蚀性:赛隆(Sialon)专有的陶瓷配方抵抗空化侵蚀的时间远长于石墨。工业部署报告显示,使用寿命延长3–5倍,这意味着更低的维护成本和随时间推移更一致的处理质量。
- 规模验证:在Al-9Si-3Cu-1.3Fe合金上进行的400公斤试验——记录于 2026年发表的同行评审研究——证明了在整个熔体体积内均匀的空化和处理效果。竞争对手声称有能力;Sialon拥有已发表的数据。
系统架构:1–5 kW,风冷或水冷
NIMA发生器结构紧凑:
- 电输入:1–5 kW,可根据不同处理量和循环时间进行配置
- 冷却:风冷或水冷压电换能器,取决于工作周期和设施基础设施
- 频率:25 kHz 基频,带专有调制
- 振幅控制:可独立调节,使操作人员能够根据其特定合金和处理目标调整所需的空化强度
模块化意味着铸造厂可以从1 kW系统开始,用于较小熔体(50–100 kg)的工艺试验,然后扩展到5 kW(或多个系统并联)以满足生产规模,而无需更换软件或重新培训操作员。NIMA架构可以无缝扩展。.
NIMA超声波发生器:性能数据:实证
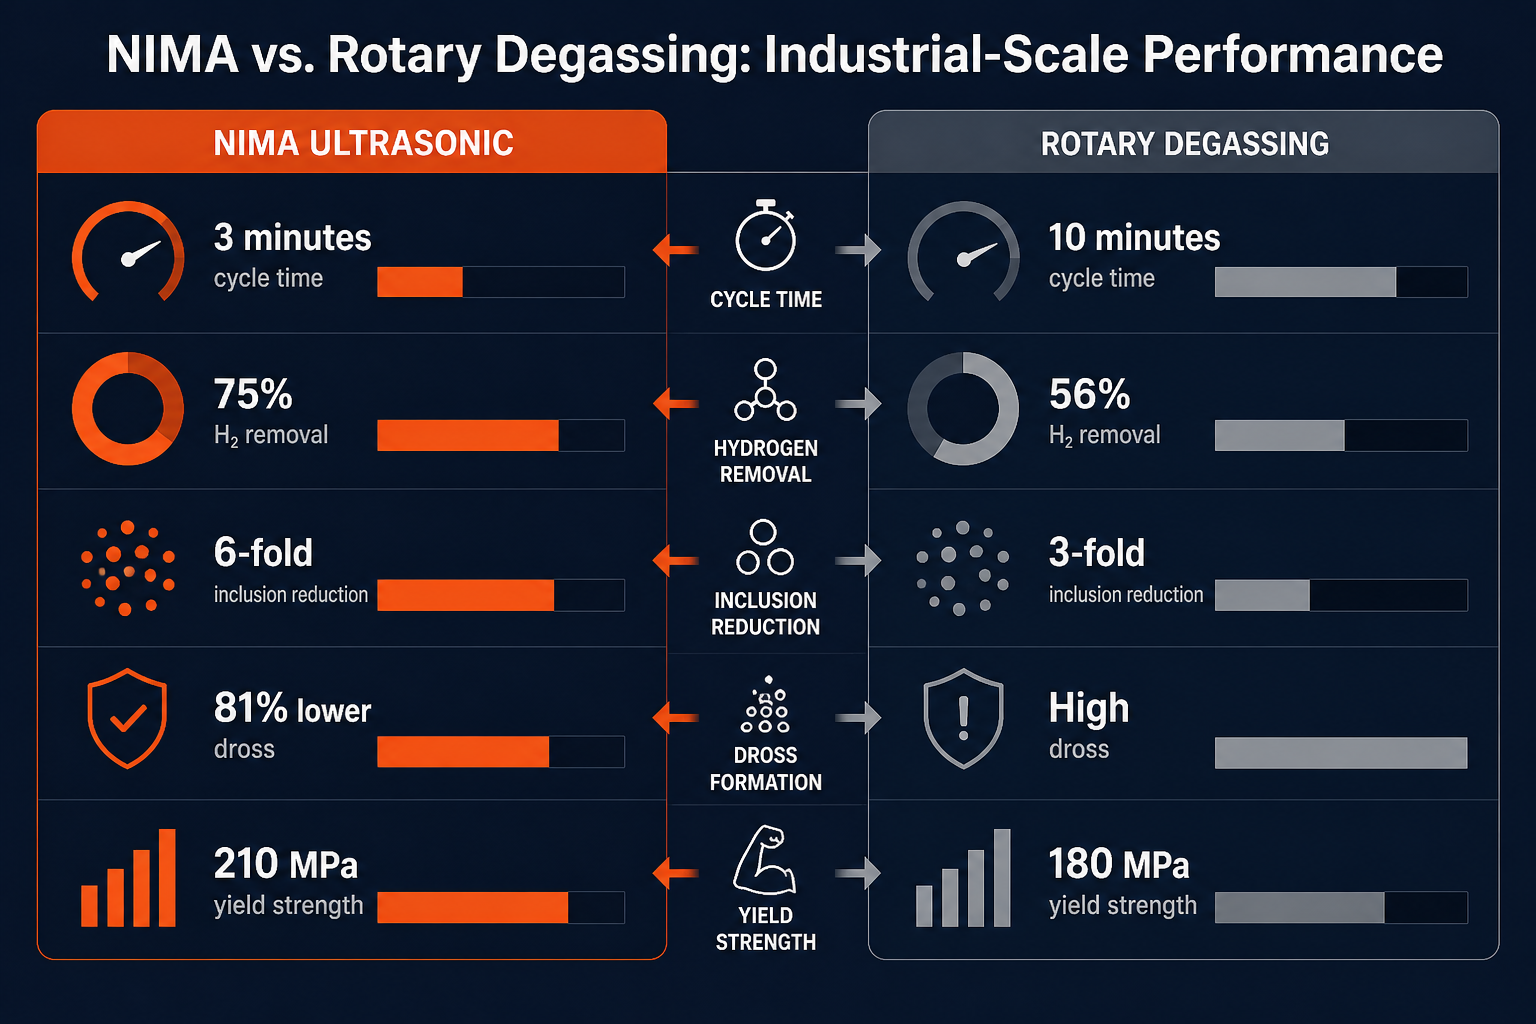
工业规模的比较提供了确凿的数据。在 CastMan发表的2022年同行评审研究中,研究人员在用于高压压铸汽车部件的400公斤Al-9Si-3Cu-1.3Fe合金熔体中,将NIMA系统与传统旋转脱气(旋转叶轮并注入氮气)进行了对比。
脱气效率
NIMA超声波: 3分钟内去除75%的氢(密度指数:10.3% → 2.6%)
旋转+氮气: 10分钟内去除56%的氢气(密度指数:10.5% → 4.6%)
优势: 氢气去除速度提高20%,且循环时间仅为原来的三分之一。这一效率提升归因于1 × 10¹¹ m⁻³的空化气泡密度以及整个熔体体积内的均匀声学处理。
氧化物夹杂减少
NIMA超声波: 与未处理熔体相比减少6倍;与旋转除气处理熔体相比减少2倍
旋转+氮气: 与未处理熔体相比减少3倍
机理: 空化气泡崩溃产生射流(>1,000 m/s),破坏夹杂物表面的保护性氧化膜,促进其附着到上升的气泡上。6倍的改善源于整个熔体体积内的持续空化——无死区意味着每个夹杂物都暴露在射流中。
浮渣形成(氢再污染指标)
NIMA超声波: 每个循环产生245克浮渣
旋转+氮气: 每个循环1,300克浮渣
减少: 浮渣降低81%。为何重要:浮渣——金属氧化物与吸收氢的混合物——充当氢储存库。在高温下通过分子键合吸附氢。浮渣更少 = 脱气后再污染的机会更少,从而更长时间保持脱气状态。
力学性能提升
经NIMA处理的熔体制成的铸件显示出可测量的改进:
| 属性 | NIMA超声波 | 旋转+氮气 | 改进 |
|---|---|---|---|
| 屈服强度(YS) | 210 MPa | 180 MPa | +17% |
| 极限抗拉强度(UTS) | 303 MPa | 288 MPa | +5% |
| 延伸率 | 6% | 3% | +100% |
这些增益既反映了更洁净的熔体(更少的夹杂物、更低的孔隙率),也反映了细化的晶粒结构(等轴晶而非柱状晶),这两者都是均匀超声空化的益处。.
微观结构:可见的细化效果
对铸件的光学和扫描电子显微镜观察显示,经NIMA处理的样品中金属间化合物颗粒尺寸显著减小,晶粒分布更细小、更均匀。这种细化的微观结构直接转化为韧性和疲劳抗力——这对汽车和航空航天部件至关重要。.
工业应用:超越铝
虽然铝是旗舰应用,但NIMA的温度范围(高达1,800°C)和无驻波架构使其能够处理更广泛的金属和玻璃:
镁合金
镁比铝更具反应性,且更容易吸收氢。脱气循环必须更快(以尽量减少氧化暴露)并完整(以防止后期气孔)。NIMA’的3分钟循环和均匀处理是理想的。晶粒细化提高了抗蠕变性——这对于航空航天中高温镁合金应用非常重要。.
玻璃熔体
工业玻璃(钠钙玻璃、硼硅酸盐玻璃、特种玻璃)存在气泡夹杂问题,这些气泡会散射光线、削弱成品强度并导致光学缺陷。超声波空化作用可驱散截留气体,提高透明度和结构完整性。在1,400–1,800°C的温度下,只有赛隆(Sialon)变幅杆能在反复热循环中幸存。.
铁基合金(钢、铸铁)
钢铁铸造厂历来依赖旋转除气或真空处理,因为超声波技术被认为不适合极端温度。NIMA’的1,800°C能力改变了这一局面。除气循环可以缩短,晶粒细化可应用于近净形铸件(减少机加工),合金分布改善均匀性。.
锌、黄铜、青铜、铜
这些有色金属熔体受益于相同的物理原理:空化驱动的脱气、晶粒细化和合金化。NIMA’s的模块化功率输出(1–5 kW)可在不过度设计的情况下扩展这些应用。.
为什么传统超声波发生器会力不从心
闭环而言:当物理学明显支持NIMA的方法时,为什么行业仍在销售固定频率40 kHz的系统?
- 更低的研发成本:固定频率发生器在工程上更简单——选择一个频率,构建换能器,然后销售。NIMA的自适应算法需要二十年的开发和现场试验。
- 营销惯性:“更高频率=更好的空化效果”这一说法已持续数十年,尽管数据显示,真正重要的是频率的 可变性 和全熔体处理。
- 供应商锁定:竞争对手将其系统与专有变幅杆设计或第三方设备绑定,使得客户难以在公平基础上进行比较。
- 驻波问题未被普遍认识:许多设备供应商不公开讨论驻波问题,导致客户在大型熔体应用中未意识到效率损失。
在小型浇包中处理100公斤熔体时,40 kHz系统可能优于低频替代方案——因此其声誉得以延续。但在400公斤规模的生产铸造厂中,固定频率系统明显逊色于自适应多频设计。.
竞争优势:为什么NIMA独树一帜
多种因素的结合——自适应多频软件、1800°C陶瓷能力、经过验证的400公斤以上规模、20年的现场数据——使得NIMA成为唯一有资格在整个温度和合金范围内对大批量熔体进行工业规模处理的系统。.
存在竞争对手:
- 高频(40–60 kHz)系统 来自设备OEM,在大规模应用中面临驻波和穿透深度问题。
- 旋转除气 系统完全绕开了声学物理,但牺牲了速度,需要惰性气体,且无法实现晶粒细化。
- 真空脱气 可以去除气体,但速度慢,在大体积处理时成本高,并且不提供晶粒细化方面的益处。
NIMA结合了速度(3分钟循环)、环境效益(无需惰性气体)、质量优势(晶粒细化+夹杂物去除)以及规模验证(已记录400公斤以上)。最接近的竞争对手——Hielscher的高频超声波系统——在实验室和小规模应用中表现出色,但尚未在NIMA的规模或温度范围内发布对比数据。.
实施:从铸造厂到工艺
对于评估NIMA系统的工艺工程师和采购经理:
- 循环时间缩短:预计脱气循环时间缩短65%(10分钟 → 3分钟),从而提高生产吞吐量并降低每单位处理能耗。
- 质量提升:由于熔体质量可重复性地更高且晶粒结构均匀细化,抗拉强度、延伸率和疲劳寿命均有可测量的改善。
- 浮渣和环境成本:浮渣产生量减少81%,惰性气体消耗为零——成本节约在废物处理和气体预算方面层层递进。
- 可扩展性:无论您的工艺是50公斤的中试试验还是400公斤的生产运行,NIMA’的模块化功率架构(1–5 kW)都能在不重新设计系统的情况下适应这一范围。
- 维护:赛隆(Sialon)超声变幅杆的使用寿命比石墨或其他陶瓷长3–5倍,从而减少设备整个生命周期内的停机时间和更换成本。
尝试赛隆陶瓷
如果您的铸造厂目前在大批量生产中采用旋转除气、真空处理或固定频率超声波工艺,与NIMA进行并排试验可以量化收益。典型的试验方案:处理两批相同的熔体(一批使用您当前的方法,另一批使用NIMA),通过ALSCAN或等效设备测量氢含量,收集力学性能数据,并比较循环时间。大多数铸造厂在第一周内就能看到效率和质量的提升。.
Sialon Ceramics 提供关于 超声波除气 以及熔融金属和玻璃中晶粒细化的免费网络研讨会,并针对您的特定合金和应用提供定制问答。对于大批量试验或生产实施,他们的团队可以为您的工艺配置合适的 NIMA 系统(功率等级、冷却方式、变幅杆几何形状)。
驻波问题——数十年来制约工业铸造厂超声波技术效率损失的难题——已得到解决。NIMA已准备好规模化应用。.
常见问题解答
NIMA的多频方法仅仅以较低频率运行有何不同?
仅降低频率(例如17 kHz)可以减少驻波,但也会降低空化强度并增加气泡聚并。 突破在于自适应调制: NIMA在保持最佳空化强度(25 kHz基频)的同时 实时改变频率以避免驻波共振。这使您既能获得均匀处理,又能实现高效空化——这是固定低频无法做到的。
现有铸造设备能否加装NIMA发生器进行改造?
NIMA 发生器设计用于与标准浇包或容器设备集成。主要要求是为声极杆提供安装支架,以及与电源和控制系统进行电气连接。改造的可行性取决于您当前的设置,但大多数操作可以在不更换浇包基础设施的情况下进行升级。Sialon团队可在现场评估期间进行评估。
为什么声极杆材料如此重要?
变幅杆是发生器与熔融金属之间的直接接口。在1,800°C高温及空化侵蚀条件下,只有特定陶瓷材料能够承受反复的热循环。石墨会氧化;标准陶瓷会发生热冲击。 赛隆的专有陶瓷配方 能够保持结构完整性和声学耦合效率,这直接转化为一致的处理质量和更长的设备使用寿命。
我如何知道驻波是否正在影响我当前的超声波系统?
迹象包括:尽管循环时间较长,但氢去除不彻底;铸锭各部位的机械性能不一致(外层处理良好,芯部薄弱);若不显著延长循环时间,则无法在满容量下处理。使用 NIMA 在您的标准熔体规模上进行试验 将明确驻波是否为限制因素。
与旋转除气相比,总拥有成本(资本支出+运营支出)是多少?
NIMA系统 的价格范围从€10万到€40万,具体取决于功率和冷却配置。旋转系统的前期成本较低(约€5万到€15万),但会产生持续的惰性气体成本和更频繁的声极/转子更换费用。大多数铸造厂通过减少气体消耗、缩短循环时间和降低维护成本,在12–24个月内实现投资回报。