
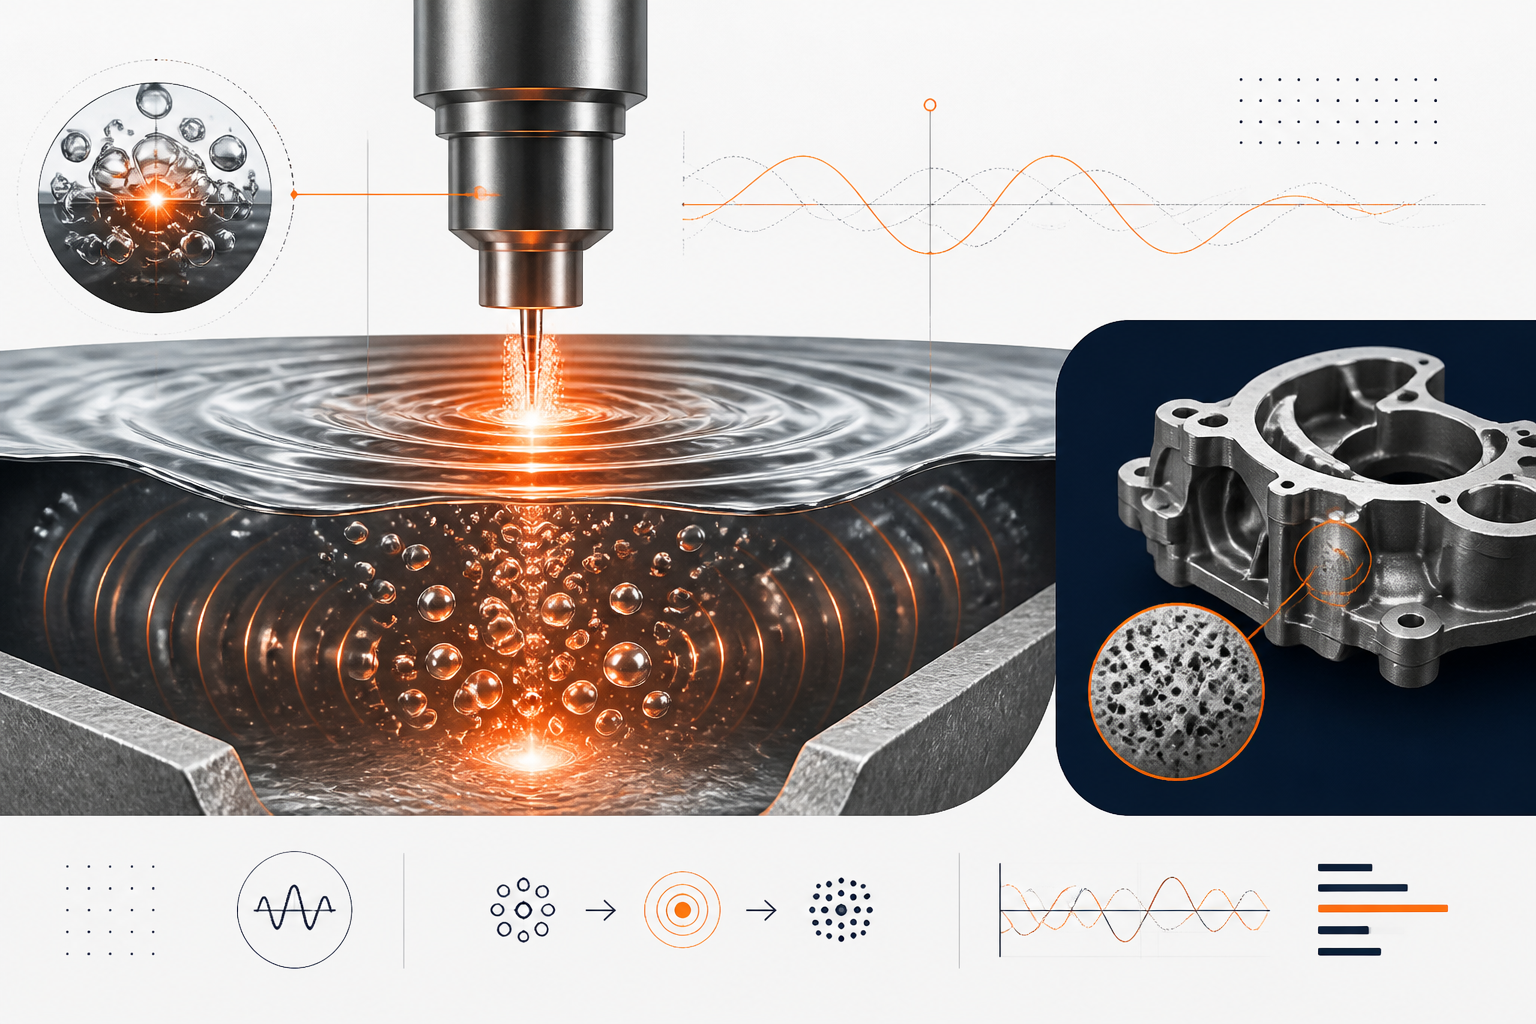
氢孔隙会削弱铝铸件并导致质量缺陷。超声波空化作用每立方米产生1万亿个微气泡,以比传统方法快20%的速度提取溶解氢,夹杂物减少6倍,强度显著提升。.
2026年8月8日 · 9分钟阅读
TL;DR
氢孔隙率仍然是铝铸造中最关键的缺陷之一,它会损害机械性能并造成昂贵的废品。虽然氩气注入和真空处理等传统方法能提供部分解决方案,但它们需要较长的处理周期,还会消耗惰性气体并产生大量废料。.
超声波空化技术,与 Aktive Arc Ultrasonics 合作开发,提供了一种根本不同的方法。该技术利用声波产生高密度微气泡,密度约为 1 × 10¹¹ m⁻³。这些微气泡为氢扩散提供了巨大的表面积。声流和射流还加速了气泡的上升和逸出。
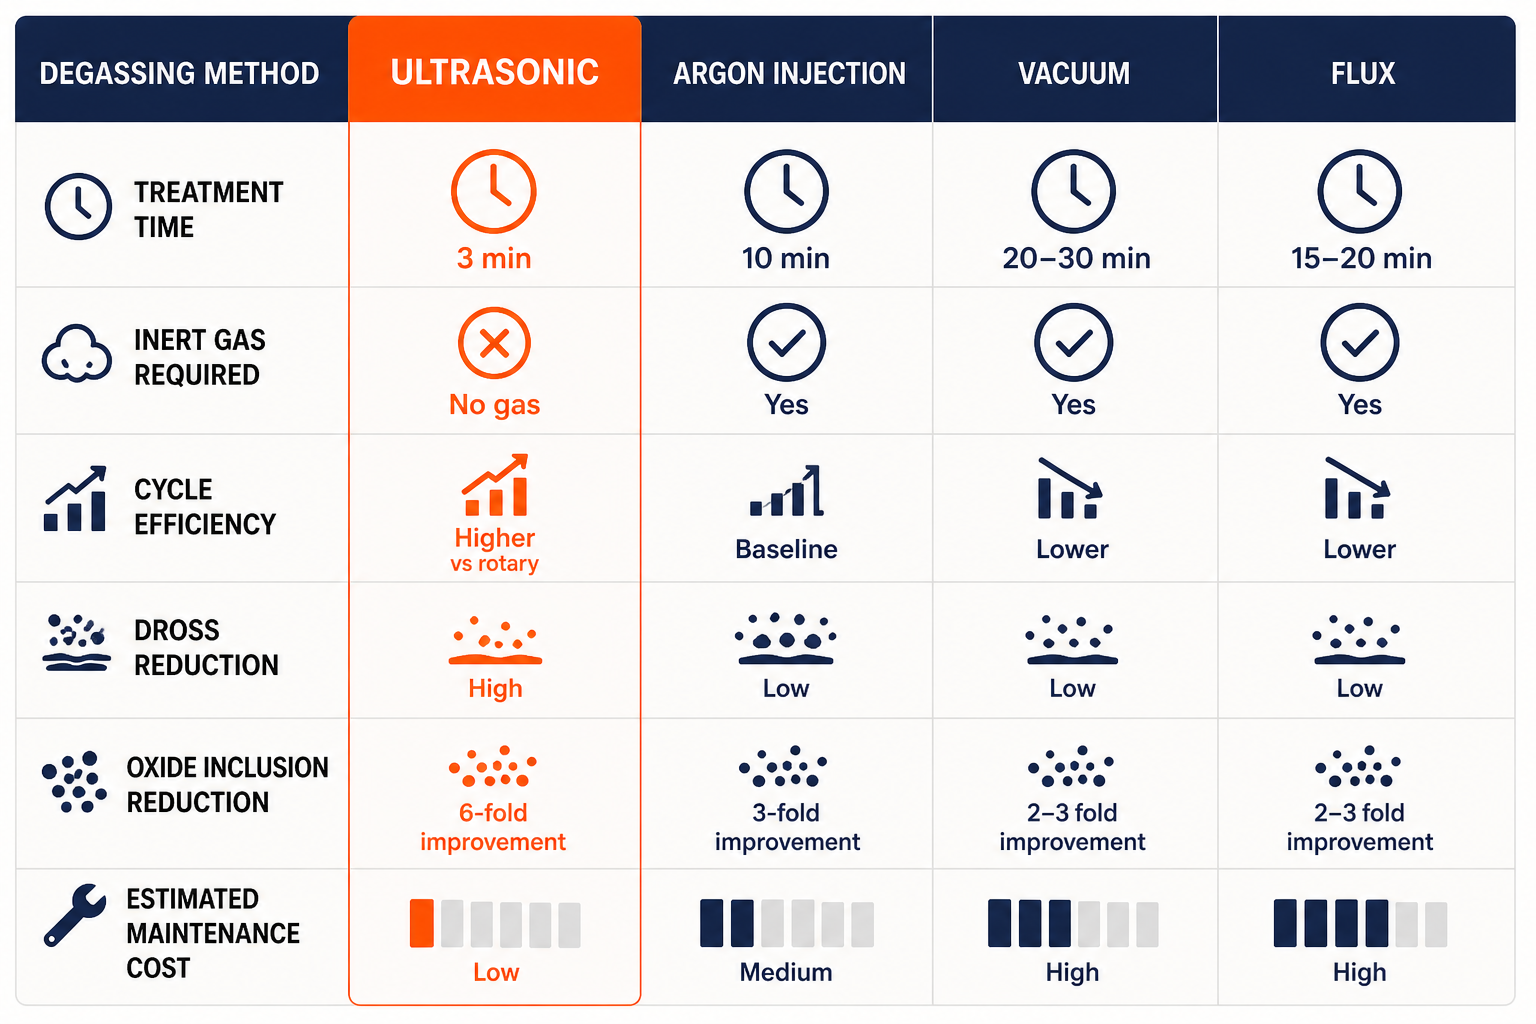
工业规模研究表明, 超声波除气在三分之一的时间内实现了比传统方法高20%的除气效率 。该工艺还能将氧化物夹杂物减少6倍,浮渣形成减少81%。
结果是更高质量的铸件,屈服强度提高17%,延伸率提高2–3倍。铸造厂还受益于细化的晶粒结构和改进的生产规模孔隙率控制。.
什么是氢孔隙率以及它为何在铝铸件中形成
氢孔隙率——凝固铝中形成充气空隙——是一种具有现代后果的遗留缺陷。其物理原理简单但无情:熔融铝是氢的吸收体。炉内气氛中的水蒸气和大气中的水分与熔融金属反应,产生溶解的氢气。在熔点(纯铝约660°C,商业合金通常为700°C)时,氢的溶解度很高;金属“想要”保持住它。但凝固一开始,氢的溶解度急剧下降。溶解的气体从溶液中析出的速度比其逸出的速度更快,从而在铸件基体中形成分散的空隙。这些空隙并非良性的外观缺陷——它们是断裂起始点。充满氢孔隙率的铸件表现为:
- 极限抗拉强度降低 (通常比预期低15–25%)
- 延伸率的灾难性损失 (延展性可降至
- 疲劳裂纹萌生 在循环载荷下的空隙表面
- 泄漏通道 存在于承压或高可靠性部件中
- 高废品率 以及下游加工/检验成本
在汽车高压压铸(HPDC)中,减震塔、发动机缸体和车架必须满足ISO级性能标准,氢孔隙是最终质量检验阶段铸件报废的主要原因。 单个孔隙簇可使整个部件失效,因此预防不仅是锦上添花,而是运营上的必要措施。
传统预防方法及其局限性
几十年来,铸造厂一直采用三种主要策略来对抗氢孔隙。每种策略都能提供部分保护,但都带有固有的权衡,而现代超声波技术直接解决了这些问题。.
氩气吹扫(旋转除气)
氩气注入是行业标准,在全球铸造厂中广泛使用。旋转石墨叶轮将氩气泡分散到熔融金属中。氢原子扩散到这些氩气泡中,然后气泡上升并逸出。理论上很优雅;实际上却打了折扣:
- 循环时间: 每次处理10–15分钟,以达到可接受的密度指数(衡量氢含量的指标)
- 惰性气体消耗: 需要大量氩气或氮气,并产生处理成本
- 石墨劣化: 转子随时间劣化,变得脆弱,需要频繁更换(每个转子500–2,000美元,外加停机时间)
- 夹杂物挑战: 虽然除氢效果合理,但氧化物夹杂仍然存在——旋转法仅能实现 与未处理熔体相比氧化物减少3倍
- 浮渣积聚: 每个循环产生 1,300+ 克浮渣;浮渣在 600°C 以上通过分子吸附充当氢储存库,存在再污染风险
真空处理
减压除气试图通过降低炉内气氛中氢的分压来从化学角度规避氢问题。使用真空室或真空辅助铸造模具将溶解气体从熔体中抽出:
- 设备成本: 真空系统资本密集
- 去除不彻底: 仅靠真空,氢气无法完全逸出——减压下的凝固有所帮助,但并不能消除熔体本身中溶解的氢
- 工艺脆弱性: 真空密封件的小泄漏会降低效果;维护和监控要求严格
熔剂处理
化学熔剂添加剂(通常是含氯或含氟化合物)被引入熔融金属中,释放气体以从铝中去除氢:
- 依赖化学性质: 效果因合金成分、熔体温度和精炼剂选择而异
- 夹杂物权衡: 虽然某些熔剂可降低氢含量,但它们可能引入新的夹杂物(盐残留),需要额外的去除步骤
- 可移植性有限: 仅靠精炼剂无法解决凝固过程中的孔隙形成问题——与真空或旋转除气配合作为预处理时效果最佳
- 环境问题: 加热过程中氯和氟的释放会引发空气质量和 workplace 安全方面的担忧
共同点: 这三种方法都只是治标不治本。它们试图将氢从熔体中去除或降低其溶解度,但过程缓慢、消耗资源、产生废料,且在夹杂物控制方面存在不足。它们都没有从根本上改变凝固过程中氢析出的热力学条件。
超声波空化机制:将氢排出
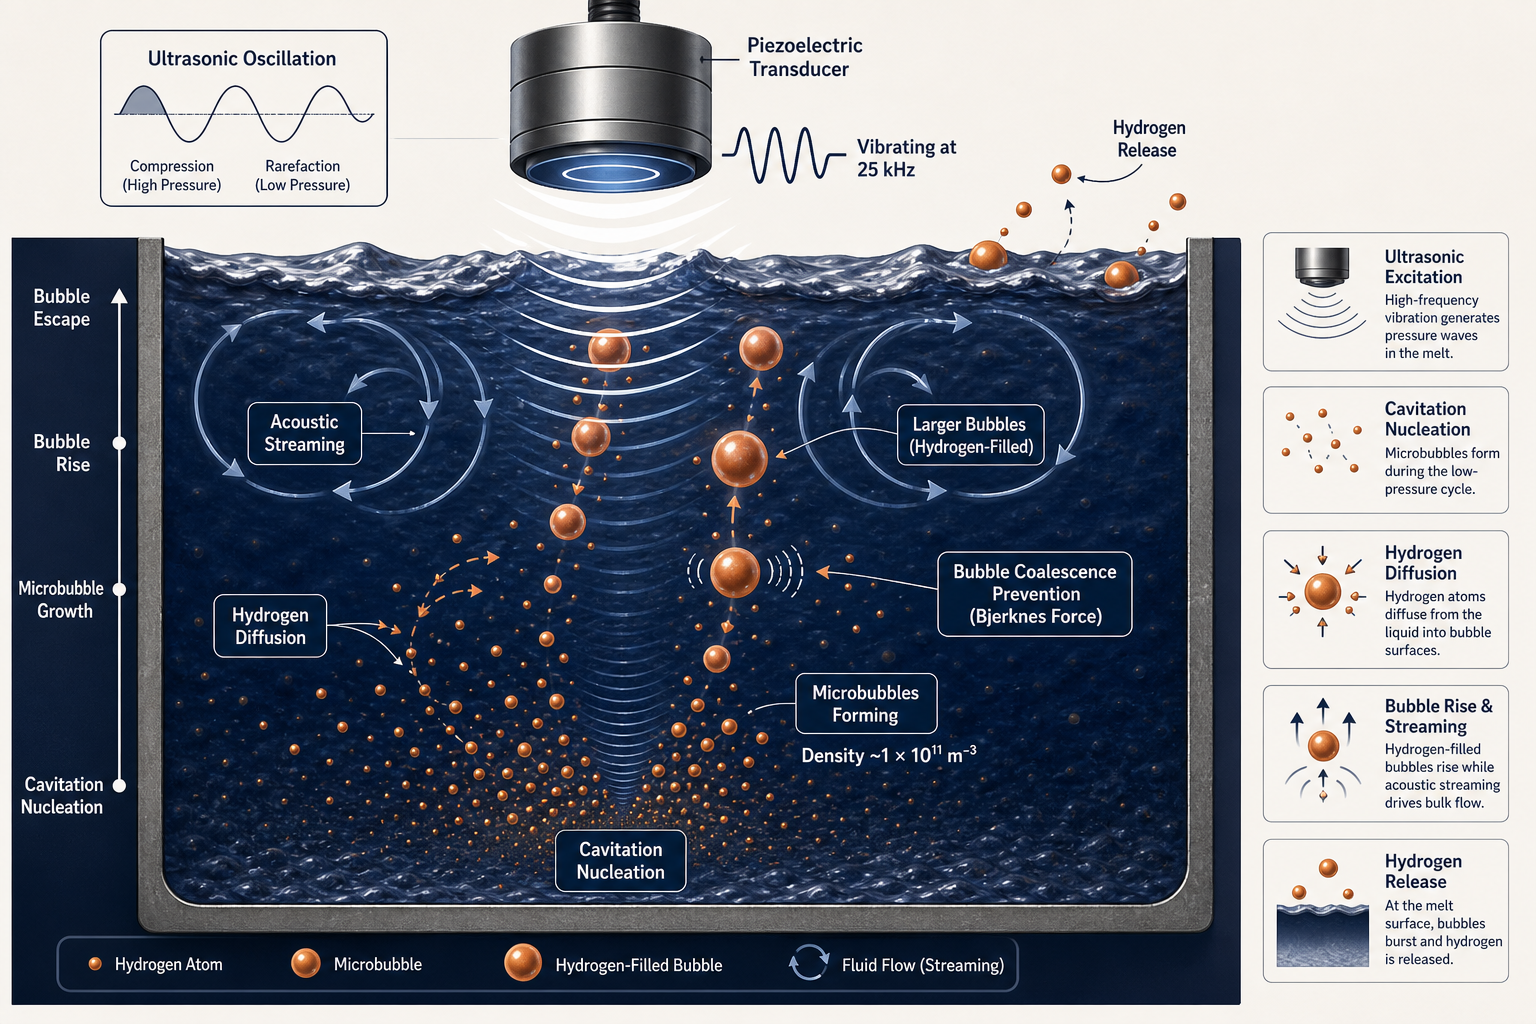
超声波除气采用了一种截然不同的路径。它不依赖于氢化学的复杂处理,而是利用空化物理——即声压波作用下微气泡的形成与崩溃。当压电换能器以25 kHz(针对熔融金属中空化优化的频率)振动时,会产生声压循环。在低压半周期内,液体中的压力降至饱和蒸气压以下,出现空腔——即空化气泡。随后,这些气泡在高压半周期内剧烈崩溃,释放出巨大能量,为氢的去除创造了完全不同的条件。.
微气泡成核与种群密度
这里有一个关键见解: 超声波空化产生的气泡群密度极高——每立方米约1 × 10¹¹个气泡。这并非近似值;而是通过同步辐射X射线成像对熔融铝中空化溃灭动力学进行测量得出的结果。每个气泡都是微观的(通常为50–500微米),每个气泡都代表一个氢原子可以迁移的“扩散位点”。与旋转除气相比:叶轮产生的气泡尺寸在毫米到厘米级别,数量少得多,总表面积也少几个数量级。超声波的优势是量化的:空化气泡群为氢扩散提供的表面积比传统气泡云大约1,000倍。
溶解在围绕每个微气泡的熔融铝中的氢原子,通过浓度梯度在热力学上被“推”向这些气泡表面。一旦到达气泡表面,它们重新结合成分子氢(H₂)并穿过气液界面,进入气泡内部。气泡现在携带了它之前没有的氢——而且至关重要的是,这些氢将随气泡上升,而不是继续溶解在金属中。.
声流:整体流体运动与分布
空化并非孤立发生。气泡破裂释放的剧烈能量产生了所谓的 声流——由声波引起的液态金属持续定向流动。这不是湍流;而是一种稳定的循环模式,扫过整个熔体体积。
声流具有两个关键功能:
- 均匀处理: 如果没有它,空化将局限于 声极 (与熔体接触的振动杆)附近。声流确保整个炉体容积中富含氢的金属持续更新到高空化区域,然后被输送走。熔体的每个区域都经历除气作用,而不仅仅是紧邻声极的区域。
- 气泡传输: 声流不仅传输溶解的氢——它还加速含氢气泡的上升速度,缩短它们在熔体中的停留时间,并降低气泡上升过程中氢重新溶解的风险。
氢向气泡中的扩散:级联过程
微气泡群和声流形成氢去除的级联效应:
- 阶段1(0–1分钟): 溶解氢与气泡内部之间的高浓度梯度驱动快速扩散进入第一代空化气泡。密度指数(直接衡量氢气孔风险的指标)急剧下降。
- 阶段2(1–2分钟): 随着初始气泡上升并逸出,新的空化气泡不断形成(25 kHz换能器以每秒25,000次的频率振动)。每一批新的气泡群继续从周围金属中扩散氢气。声流将富含氢气的金属重新带入空化区域。
- 阶段3(2–3分钟): 溶解氢浓度达到平台期——随着驱动浓度梯度变平,进一步去除变得更慢。这是3分钟处理周期的自然终点。
工业研究显示,仅需3分钟即可将密度指数(氢含量)降低75%,而旋转除气在10分钟内仅降低56%——在三分之一的时间内实现了20%的效率提升。
气泡上升与逸出:射流与氧化物去除
这里有一个意想不到的好处:当空化气泡破裂时,会产生强烈的射流——局部流速可达每秒数百米。这些射流足以击穿包裹在氧化铝夹杂物(Al₂O₃)表面的保护性氧化膜。.
氧化物夹杂物具有粘性——它们通过微弱的分子间力结合在一起,并被保护性氧化膜包围,这些氧化膜阻碍其附着到上升的气泡上。在旋转除气中,夹杂物大部分悬浮在熔体中或下沉。在超声除气中,空化射流破裂这些氧化膜,使夹杂物直接附着到上升的氢气泡上,并作为浮渣的一部分浮到表面。 PoDFA分析(多孔盘过滤装置,一种定量夹杂物测量方法)显示氧化铝含量降低了6倍——而旋转除气仅为3倍。
结果是熔体不仅脱除了氢,还去除了氧化物夹杂物,否则这些夹杂物会残留并在凝固过程中成为气孔形核位置。.
实际成果:超声波处理带来的质量提升
这些物理原理直接转化为铸件质量和机械性能的可测量改善。以下是铸造厂从旋转除气转向超声波处理时所观察到的效果:
减少孔隙率并提高密度
一项针对400公斤Al-Si-Cu合金熔体的工业规模研究 (汽车高压压铸中使用的基准铝-硅-铜成分)将超声波处理与传统叶轮+氮气除气进行了比较:
密度指数结果(直接测量氢含量):
- 超声波: 3分钟内从10.3%降至2.6%(减少75%)
- 旋转(叶轮+N₂): 10.5% → 4.6%,10分钟内(减少56%)
这20%的效率提升是气泡表面积增大1000倍以及声流驱动扩散的直接结果。3分钟的循环时间意味着铸造厂每小时可以处理8炉熔体,而不是6炉——这是即时的产能优势——同时生产出更致密、更可靠的铸件。.
此外, 浮渣形成量降低了81% (每个循环从1,300克降至245克)。由于浮渣充当氢汇,更低的浮渣形成量可防止冷却阶段氢的再污染——这是对熔体稳定性微妙但至关重要的优势。
强度和延展性提升
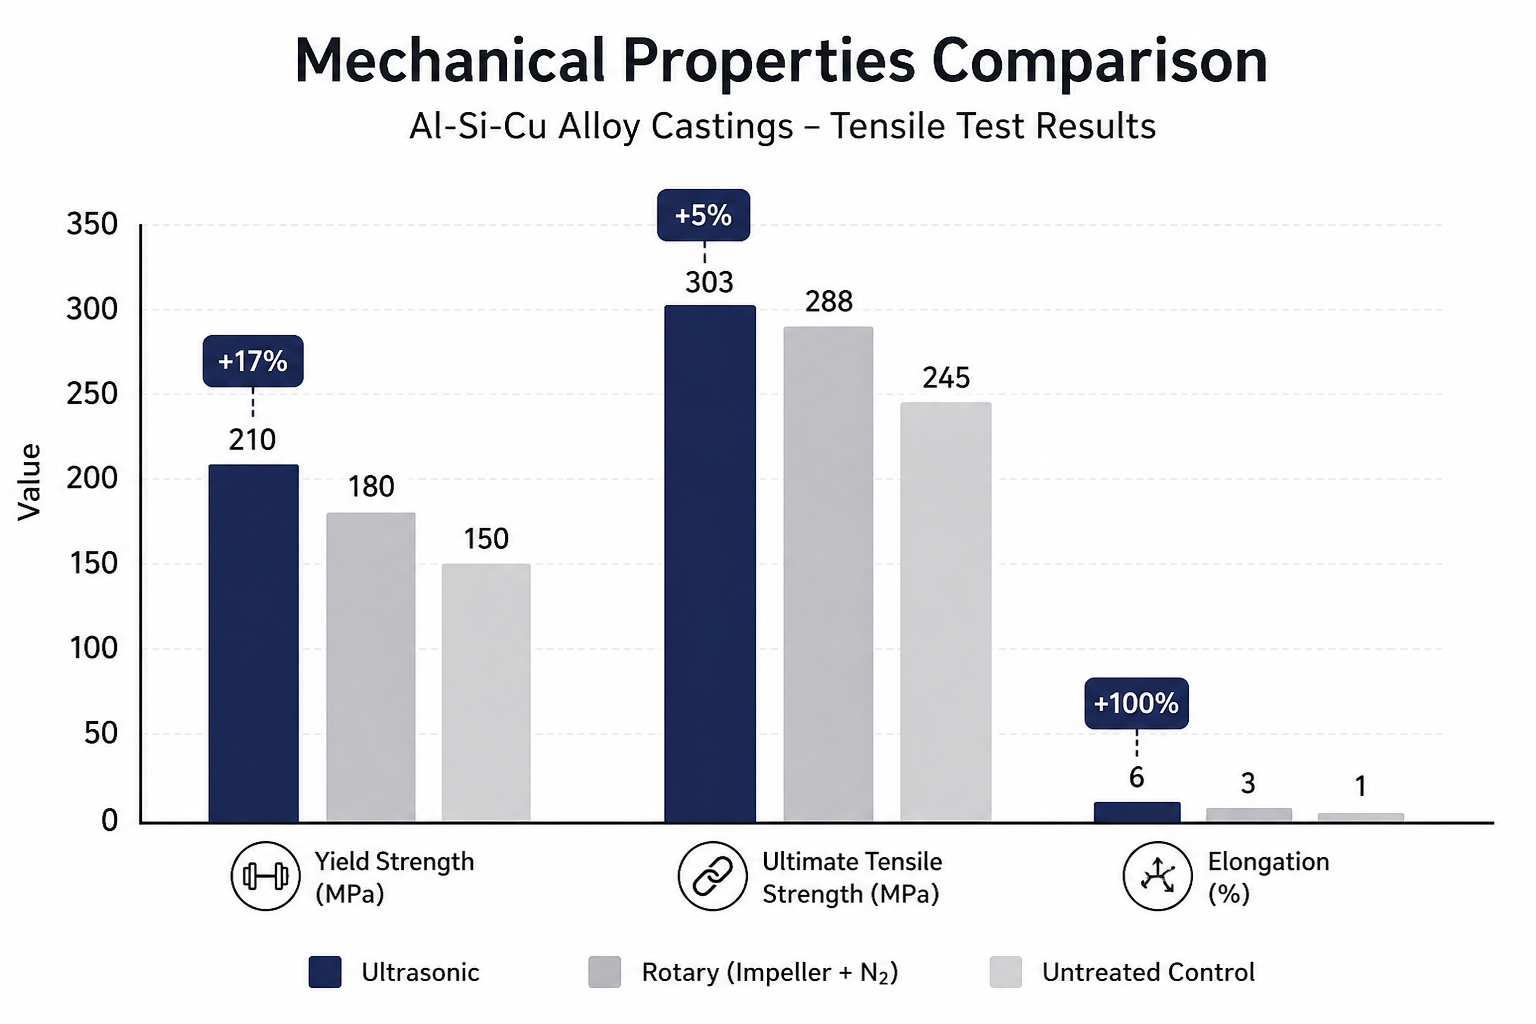
孔隙率降低不仅仅是一个密度指标;它体现为真实的机械强度。对超声波处理熔体与旋转处理熔体生产的铸件进行拉伸测试,结果显示:
| 属性 | 超声波处理 | 旋转处理 | 改进 |
|---|---|---|---|
| 屈服强度(YS) | 210 MPa | 180 MPa | +17% |
| 极限抗拉强度(UTS) | 303 MPa | 288 MPa | +5% |
| 延伸率 | 6% | 3% | +100% |
17%的屈服强度提升对于结构应用而言意义重大。延伸率——衡量延展性的指标——从3%跃升至6%,使金属在断裂前吸收变形的能力翻倍。这就是孔隙萌生点减少的实际益处:材料在载荷下不再因空隙表面而过早失效。.
微观组织细化与表面光洁度
除了控制氢气外,空化驱动的声流还具有次要优势:它在凝固过程中诱导异质形核,从而产生 更细小、更均匀取向的晶粒组织。工业铸件的微观组织分析显示:
- 金属间化合物颗粒尺寸减小 (金属间化合物是脆性相;尺寸越小 = 韧性越高)
- 细化的晶界 (等轴晶而非柱状晶的生长)
- 中心偏析减少 (合金在铸件体积内分布更均匀)
这种晶粒细化效果是除氢之外的免费附加收益——旋转除气无法实现这一点。对于薄壁或复杂几何形状的铸件,细化的微观结构使工程师能够减少壁厚或增加细节,否则这些细节将面临失效风险。.
表面光洁度也有所改善。由于亚表面气孔和夹杂物减少,铸件所需的精加工工作量更少,且成品表面更加一致。对于外观要求高或公差严格的部件,这降低了二次机加工成本。.
为什么超声波处理是最清洁、最高效的工业解决方案
在权衡除气方法与实际生产约束时,超声波空化在多个维度上均展现出明显的效率优势:
速度与吞吐量
3分钟对比10分钟以上,循环时间缩短65%。对于每班处理50炉以上熔体的高产量高压压铸厂,这直接转化为更高的铸件产量。在规模化生产中,一套超声系统通常可以替代两套旋转系统,减少资本占用和维护负担。.
环境影响
无需惰性气体。旋转除气消耗氩气或氮气,这些气体虽为惰性,但仍需承担提取、液化、储存和处置成本。超声波处理仅需电力和换能器的水冷。从旋转法改用超声波法的铸造厂可消除年度惰性气体采购、储存风险及大气排放。对于处于有气体排放环保合规要求地区的运营而言,这一优势至关重要。
此外,浮渣形成量降低81%意味着需要处理的废料大大减少。浮渣被归类为危险废物(其中可能含有铝金属颗粒,这些颗粒会与水分发生放热反应),需要受控处置。浮渣越少=环境责任越低。.
维护与耐久性
超声波系统采用 专有陶瓷变幅杆 而非石墨转子。陶瓷具有不润湿性(熔融铝不会粘附其上)、硬度高且热稳定性好。相比之下,石墨转子会磨损、在熔体中降解,并可能因热冲击而断裂。超声波变幅杆以静止或缓慢移动的方式运行(最新系统中转速为2转/分钟),消除了高速旋转(旋转系统中为750转/分钟)带来的快速磨损。现场数据显示,陶瓷变幅杆的使用寿命比石墨转子长3–5倍,从而减少了更换频率和停机时间。
夹杂物控制
氧化物夹杂物减少6倍,而旋转除气仅减少3倍,这直接转化为下游铸造缺陷的减少。更少的内部气孔和夹杂物意味着在最终质量检验环节被拒收的部件更少,废品率更低,并且各批次之间的机械性能更加一致。对于在严格ISO标准下运营的汽车供应商而言,这种一致性是一项竞争优势。.
可扩展性
总拥有成本
当资本成本、运营成本、维护、废料减少和产量都被计算在内时,超声波处理通常在运行12–24个月内实现比旋转除气更低的每吨处理熔体成本。速度和质量的提升进一步放大了这一优势。.
现代工业孔隙率控制的先进方法
氢孔隙率并未消失,因为这是一个热力学事实,而非当前技术的局限——但超声波空化比任何竞争方法都更接近于通过工程手段将其消除。前所未有的气泡密度、声流和除氧化物射流的结合,同时从多个角度解决孔隙率控制问题:快速除氢、最少浮渣、细化晶粒结构以及可测量的机械性能提升。.
对于面临不断提高的质量标准、紧迫的循环时间和成本压力的铸造厂, 超声波除气代表了生产规模金属处理的最先进技术。它是当今可用的最清洁(无惰性气体,最少废料)、最快(3分钟)且最有效(效率提高20%,夹杂物减少6倍,强度提高+17%)的解决方案。
尝试超声波除气与晶粒细化
超声波除气与晶粒细化 是一家总部位于丹麦的高温超声波金属处理专业公司,工作温度高达1,800°C。其专有的NIMA发生器——与系统集成合作伙伴 Aktive Arc Ultrasonics 共同开发——采用25 kHz“无驻波”架构,确保在高达400 kg的熔体体积内实现均匀空化,消除死区,并实现本文详述的一致、可测量的孔隙率降低。搭配耐用的陶瓷变幅杆(设计寿命比石墨替代品长3–5倍),Ultrasonic Degassing的系统可在单次处理中完成除气、晶粒细化和微合金化。对于准备从传统氩气注入转向可量产超声波技术的铸造厂,他们提供 免费技术网络研讨会 和直接咨询,以评估您的特定合金、熔体体积和质量目标。
常见问题解答
什么是氢孔隙率,为什么它在铝铸造中很重要?
氢孔隙是指铝凝固过程中溶解的氢从溶液中析出形成的气体填充空隙。这些空隙是断裂起始点,会使力学性能降低15–25%,导致铸件在质量检验环节被拒收。在汽车高压压铸(HPDC)应用中(如减震塔、发动机缸体),氢孔隙是部件失效的主要原因。 预防对于结构完整性至关重要。
超声波除气与传统氩气注入相比如何工作?
传统的旋转除气使用叶轮分散氩气泡(10–15分钟循环, 大量气体消耗)。超声波处理使用25 kHz的声波,在短短3分钟内每立方米产生1万亿个微气泡。 气泡表面积增大1,000倍 使氢气去除速度提高20%,同时声流和空化射流还能去除氧化物夹杂——这是旋转除气所不具备的优势。. 工业研究证实,在三分之一的时间内效率提高20%。.
What are the measurable mechanical property improvements from ultrasonic treatment?
在400公斤Al-Si-Cu合金铸件上, 经超声波处理的部件屈服强度提高17%(210 MPa对比旋转法的180 MPa),极限抗拉强度提高5%(303 MPa对比288 MPa),延伸率翻倍(6%对比3%)。这些提升源于更少的孔隙和细化的微观组织。对于在严格ISO标准下工作的汽车供应商而言,这种一致性直接改善了缺陷率和生产吞吐量。
浮渣形成如何影响氢的再污染?
浮渣——金属处理的副产物——通过分子吸附充当氢的蓄积器,尤其是在600°C以上。旋转除气每个循环产生1,300克以上的浮渣,形成可能重新污染熔体的氢储库。. 超声波处理产生的浮渣减少81%(245克对比1,300克),消除了这种再污染风险,并更长时间地保持洁净的熔体状态。这对于高可靠性铸件来说是一个关键优势,因为在铸造和凝固过程中氢含量必须保持在较低水平。.
超声波脱气与旋转脱气相比,在环境和成本方面有哪些优势?
超声波系统无需惰性气体(消除了氩气/氮气的采购和浪费),产生的浮渣减少81%(降低处理责任),循环时间缩短65%(3分钟对比10分钟),从而提高铸造厂产能。陶瓷变幅杆的寿命比石墨转子长3–5×,降低了维护成本。 在运行12–24个月内,总拥有成本通常更倾向于超声波处理。 对于面临环保合规要求的铸造厂,消除惰性气体消耗是一项重要的监管和运营优势。