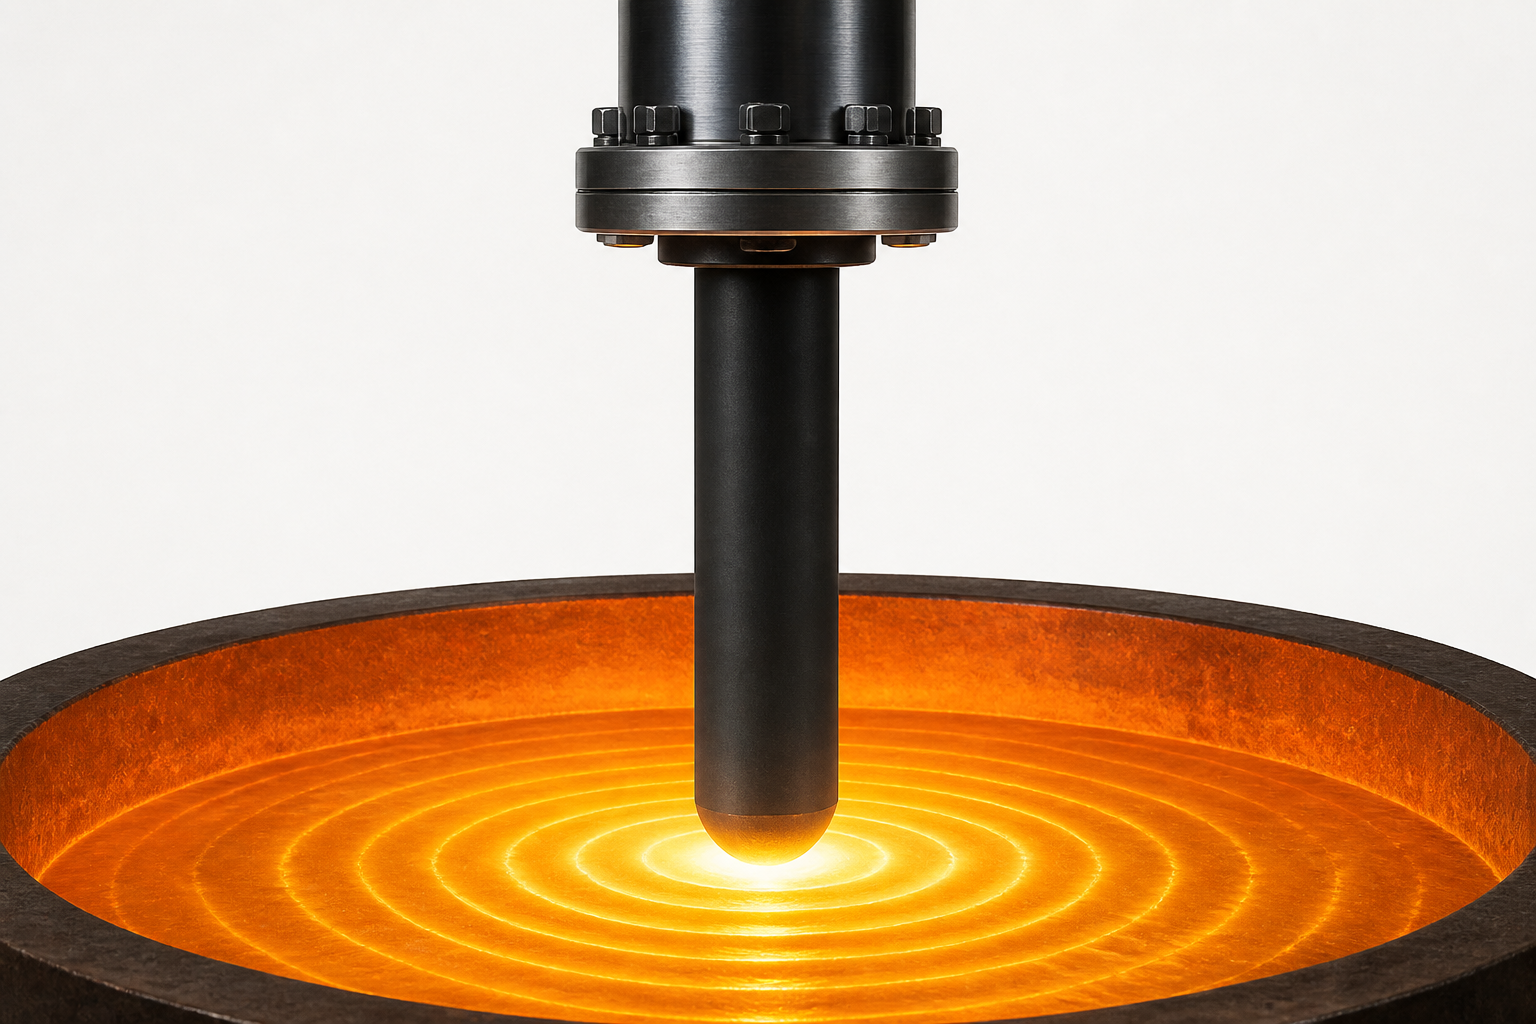
声极是声学喇叭,将超声波能量传输到熔融金属中,用于脱气和晶粒细化。了解为什么陶瓷声极在极端温度下优于金属探头,以及Sialon Ceramics的内部工程如何推动NIMA系统的全球优势。.
2026年8月8日 · 9分钟阅读
TL;DR
变幅杆是一种声学喇叭,将超声波振动传递到熔融金属中,通过空化驱动的气泡破裂实现除气、晶粒细化和微观结构改善。传统的钛和钢制变幅杆在1,200–1,800°C的熔融金属中会因腐蚀、热冲击和侵蚀而灾难性失效。赛隆陶瓷变幅杆之所以能在这些条件下存活,是因为它们化学惰性、在极端温度下保持结构刚性、天然排斥熔融金属(实现清洁的声学传输),并且抗空化侵蚀能力比金属强10–100×。赛隆陶瓷与 Aktive Arc Ultrasonics(高功率超声波系统工程专家)合作开发这些陶瓷变幅杆——这是20年的材料工程优势,为其NIMA超声波发生器系统提供动力,并使其成为大容量熔融金属处理领域的全球领导者。浏览赛隆陶瓷全系列熔融金属用陶瓷产品,请访问 sialon.com/shop。
什么是陶瓷变幅杆,它们如何工作?
声极(也称为声学喇叭或探头)是超声波换能器系统的工作端——即实际接触并激励熔融金属的部分。其物理原理十分精妙:超声波换能器将电能转换为机械振动,频率通常在20–40 kHz之间。这些振动沿声极杆传播,声极杆经过工程设计以在该频率下共振并放大位移。声极杆的锥形几何结构(底部较宽、尖端较窄)集中振动能量,类似于反向的声学扩音器。.
当变幅杆尖端接触熔融金属时,振荡压力会产生空化气泡——局部近真空区域,每秒形成并崩溃数十亿次。每次气泡崩溃都会产生冲击波,温度超过1000K,压力超过400 MPa。这种空化作用才是真正的工作:它在凝固过程中促进晶粒形核,使气泡聚合并上浮脱离熔体,并打碎削弱铸件的枝晶结构。.
声极在将能量以最小损耗传递到熔体中的同时,必须保持共振频率(声学效率取决于此)。这正是材料工程变得至关重要的地方——也是大多数声极失效的地方。.
极端环境:为什么熔融金属如此具有侵蚀性
熔融金属中的温度循环
铝在660°C熔化,钢在1,600°C熔化,特种合金可达1,800°C。变幅杆尖端承受这种极端温度,而本体保持较冷——仅在几厘米范围内就产生800°C的热梯度。每次系统循环开关时,材料都会发生差异性的膨胀和收缩。热膨胀系数不匹配导致压缩应力和拉伸应力累积,形成微裂纹并加速蠕变。熔体中精确的温度监测至关重要——Sialon的热电偶保护管专为在同样的极端环境中生存而设计,并保持读数可靠。.
腐蚀与溶解
熔融金属具有化学侵蚀性。铝在900°C以上会溶解钛。钢制变幅杆中的铁污染会渗入熔体,在关键应用中降低合金性能。两种金属在接触表面形成复杂的氧化物,在热循环下剥落,暴露出新的材料受到侵蚀。变幅杆本质上是从内部向外腐蚀的。.
声疲劳与空化侵蚀
变幅杆在20–40 kHz频率下以50–150 MPa的循环应力振幅振动。经过数小时运行,这种反复循环会引发疲劳裂纹。同时,空化侵蚀——由气泡溃灭引起的机械磨损——会从金属表面去除0.01–0.1毫米/年。接触界面处的微动磨损加剧了损伤。.
不润湿与声学损耗
大多数熔融金属不会“润湿”金属超声波变幅杆——它们在接触表面形成气隙。这种气穴会使声传输效率降低多达60倍,将62%的声传输效率降至仅1%。接触区域成为局部氧化和优先侵蚀的热点。.
这些应力并非按顺序发生,而是同时出现并相互增强。由热应力引发的裂纹会成为腐蚀通道。空蚀造成的侵蚀使新鲜金属暴露于化学侵蚀之下。温度循环会使微裂纹重新张开。在熔融铝中,钛制变幅杆通常在20–50小时内被消耗殆尽。.
为什么陶瓷声极优于传统金属声极
按照传统标准,钛和钢是强度高的材料。钛的杨氏模量约为103 GPa,钢约为200 GPa——两者理论上都适合维持共振频率和声学效率。但这些特性只说明了问题的一半。.
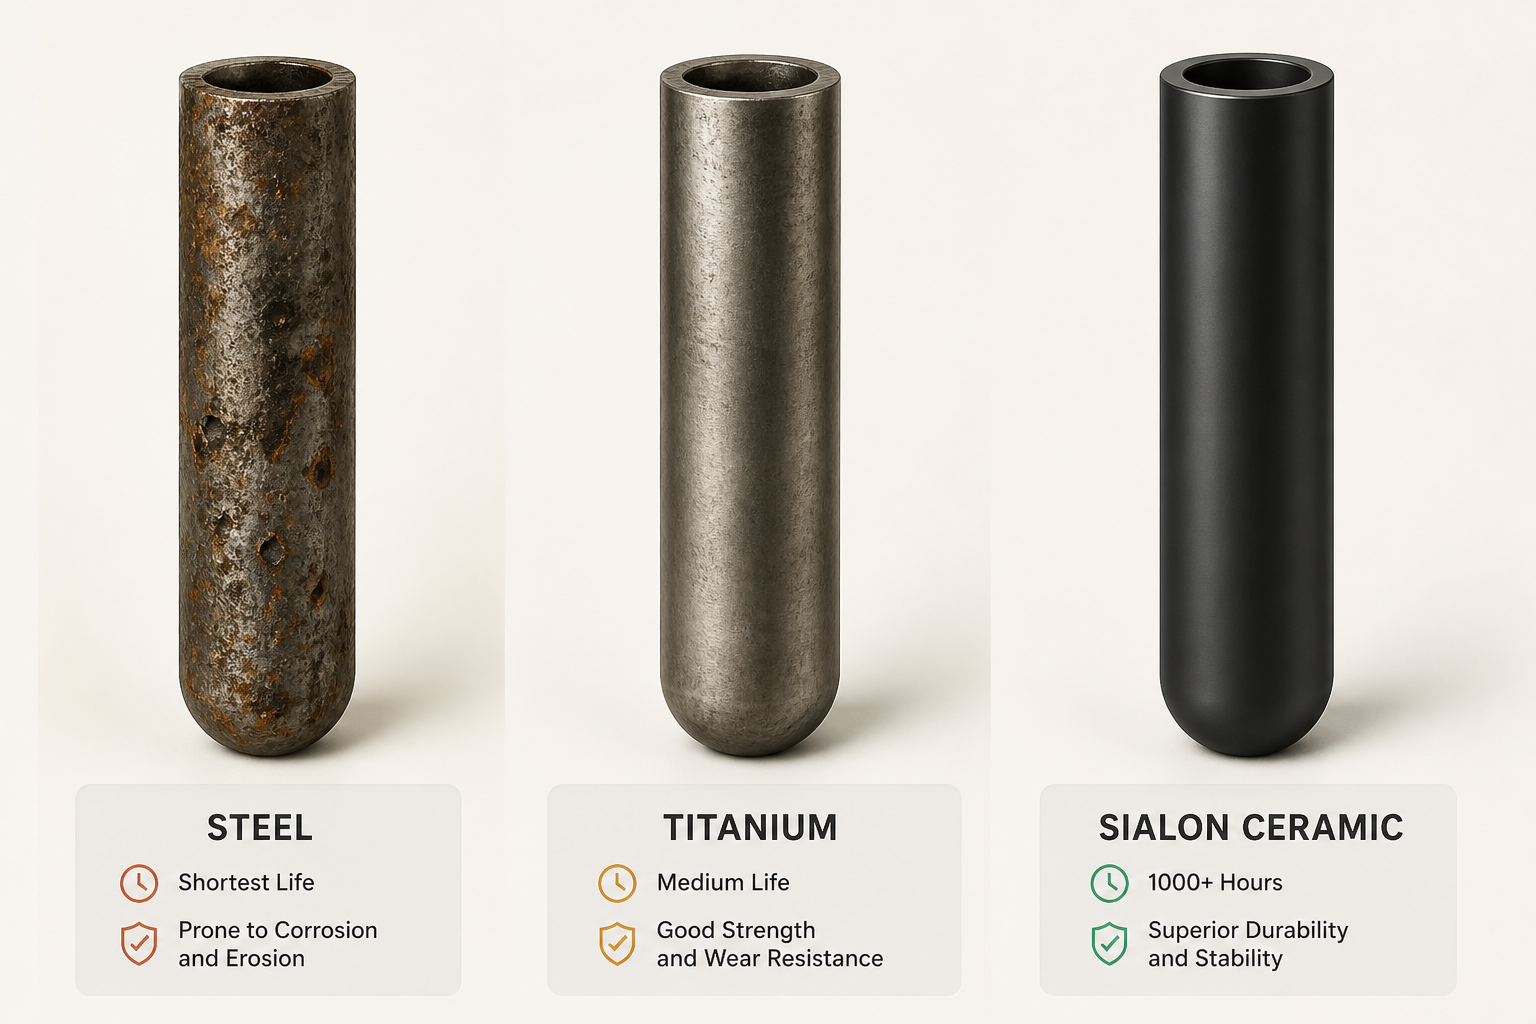
| 失效机理 | 钛 | 钢 | 陶瓷 |
|---|---|---|---|
| 腐蚀速率 | 在900°C以上溶解 | 2-5 毫米/年 | 惰性(0毫米/年) |
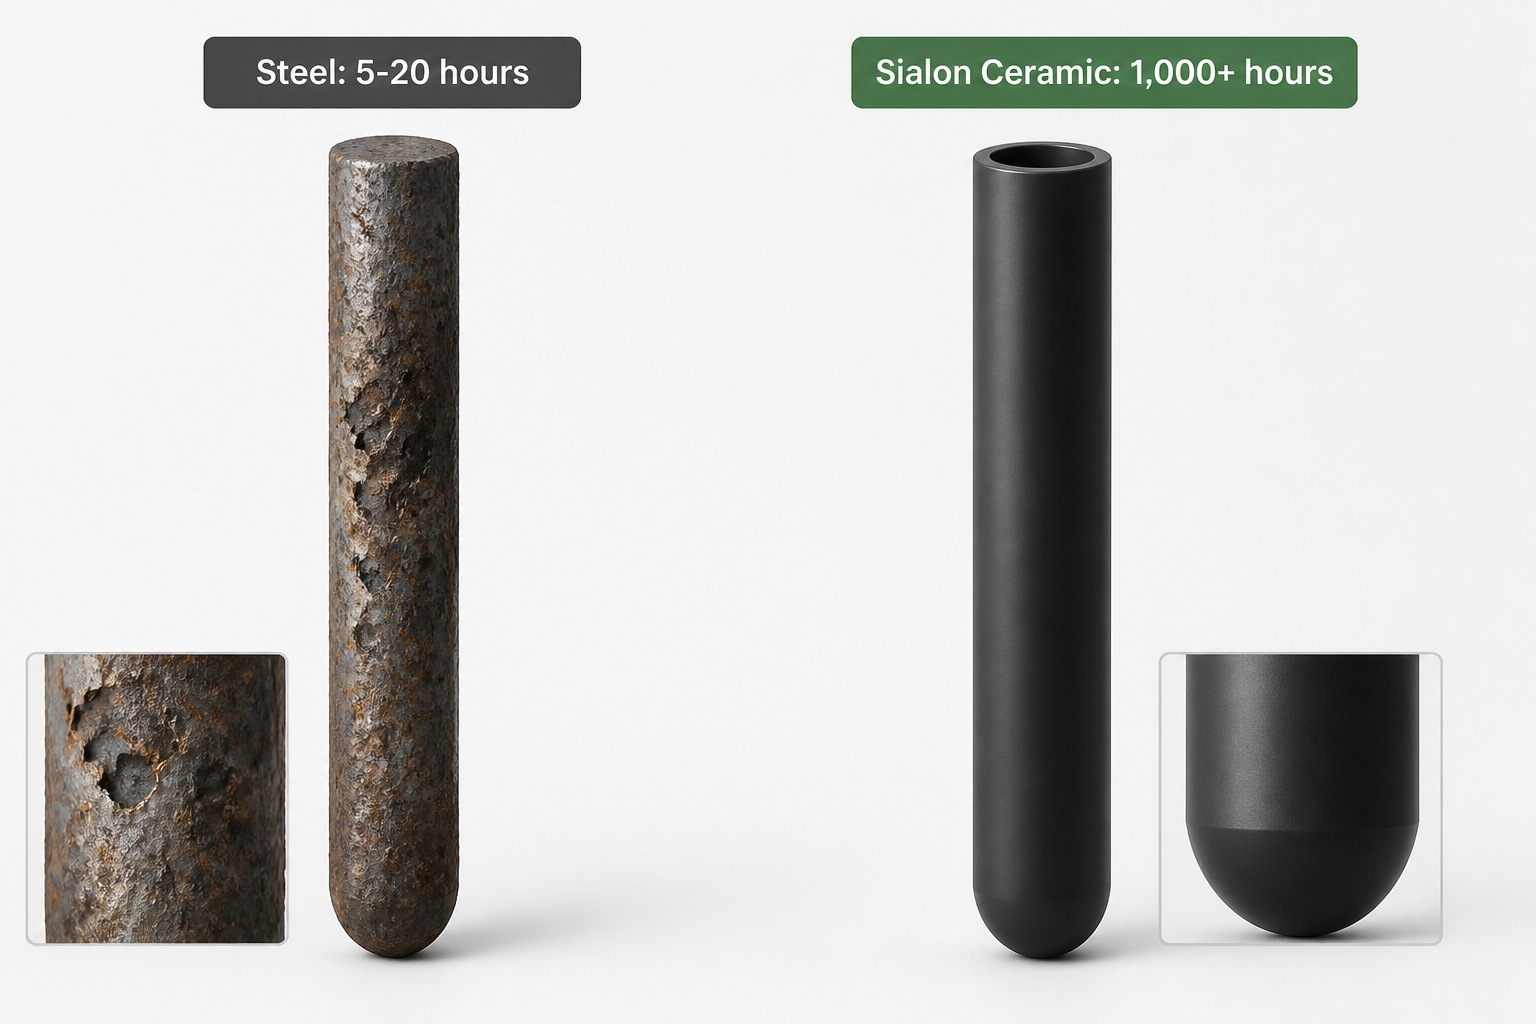
| 使用寿命 | 20-50小时 | 5-20小时 | 1,000+ 小时 |
| 污染风险 | 钛金属间化合物 | 铁污染 | 无 |
| 频率漂移 | 是(模量下降) | 是 | 无 |
| 每小时成本 | ~$10-25/小时 | ~$25-100/小时 | 约$0.05-0.10/小时 |
为什么金属声极在熔融金属中会失效
钛会形成一层保护性的TiO₂氧化层,最初能延缓腐蚀。然而,这种氧化物在热力学上不稳定,在反复加热和冷却过程中可能剥落,使裸露的钛暴露于熔体中。在900°C以上,钛开始直接溶解到熔融铝和钢中,形成富钛金属间化合物,可能污染合金。在受监管的汽车和航空航天应用中,这种污染可能是不可接受的。.
钢制变幅杆的腐蚀与污染
钢材面临更大的挑战。铁污染对铝合金尤其有害,因为它会增加硬度,同时降低延展性并导致铸造缺陷。钢制变幅杆在铝熔体中每年可能腐蚀2–5毫米,导致其使用寿命仅为5–20小时。经济影响显著:一个钢制变幅杆更换成本可能为500美元,但如果它仅能使用10小时,仅更换成本就达到每小时50美元。.
对于24/7运行的连铸生产线,这些频繁的更换成本可能成为影响系统整体盈利能力的重要因素。与熔体接触的其他部件也存在同样的腐蚀问题——这就是为什么赛隆的 铝浸入式加热器 和 赛隆加热管 采用惰性陶瓷材料的原因。
金属变幅杆中的声疲劳
钛和钢在高温下也会遭受声疲劳。它们的弹性模量在600°C以上会降低,这可能导致共振频率漂移。当变幅杆不再以其设计频率振荡时,声功率传递可能会下降。.
在常规条件下看似坚固的材料,在暴露于熔融金属加工中热、化学和声学应力的综合作用时,可能会成为一个显著的局限性。.
为什么赛隆陶瓷声极性能更优
为什么陶瓷声极性能更优
陶瓷变幅杆——特别是 先进的赛隆陶瓷——之所以能在这些条件下存活,是因为它们基于根本不同的原理运作。
陶瓷变幅杆的化学惰性
陶瓷不会溶解或与熔融金属形成反应性化合物。氧化铝(Al₂O₃)在熔融铝中具有热力学稳定性——根本不存在化学反应的驱动力。熔融钢不会腐蚀陶瓷探头。这一特性消除了金属变幅杆最大的失效机制。经过1,000多个运行小时后,陶瓷声极仅表现出表面磨损,但无污染,也无材料损失进入熔体。.
天然不润湿
熔融金属天然排斥陶瓷表面。这是一种特性,而非缺陷。非润湿接触实际上保持了声学传输效率,因为它防止了热不稳定、氧化性气隙的形成。接触保持清洁和高效。这意味着声功率传输保持在60%以上,而不是降至1%。.
Sialon陶瓷的热稳定性
陶瓷在高温下能保持——甚至提高——其杨氏模量。赛隆陶瓷在室温下的模量可能为280–320 GPa,并在1,000°C时保持或提高该值。共振频率保持锁定。声学效率不会漂移。.
抗热震性
先进的陶瓷成分,特别是具有特定晶粒结构和添加剂的赛隆(Sialon),被设计用于耐受快速的温度循环。金属变幅杆会积累微裂纹,而精心设计的陶瓷可以循环数千次,且裂纹扩展极小。.
人们通常对陶瓷的脆性担忧在这里反而成为优势—材料不会发生塑性变形并积累残余应力;裂纹要么扩展到临界尺寸并干净断裂,要么稳定下来并停止。.
抗空蚀性能
陶瓷硬度,先进赛隆陶瓷的维氏硬度为1,200–1,600,能够抵抗空蚀的机械冲击。现场数据显示,陶瓷声极的侵蚀速率为0.001–0.01毫米/年—比金属声极低10–100倍。.
权衡:陶瓷的脆性
其权衡在于脆性:陶瓷不像金属那样能承受冲击载荷或突然的热淬。但在熔融金属除气系统中——变幅杆悬浮、温度受控,且从不突然浸入冷水中——这种脆性并非问题。.
先进陶瓷声极背后的工程原理
人们很容易认为“只要用陶瓷”就能解决问题。实际上,陶瓷变幅杆的开发是一门专业的工程学科。并非所有陶瓷都是用于精密加工的工程陶瓷变幅杆
人们很容易认为“只要用陶瓷”就能解决问题。实际上,陶瓷变幅杆的开发是一门专门的工程学科。并非所有陶瓷都是同等的。.
陶瓷声极杆必须经过精密工程设计:必须计算变幅杆的几何形状,使陶瓷的模量在恰好20–40 kHz的频率下产生共振。太软则无法高效共振,太硬则会脆化到不可接受的程度。必须调整晶粒结构和添加剂,以在不牺牲声阻抗的前提下最大化抗热震性。加工公差必须控制在±0.1 mm以内,以保持共振和声学效率。加工后的热处理必须消除残余应力,同时不损害微观结构。.
从陶瓷材料到超声波变幅杆
标准陶瓷供应商不制造超声波声极——他们制造轴承、瓷砖和工业衬里。从块状陶瓷材料到精密加工的声学喇叭,需要定制成分、定制加工和定制精加工。这类工作需要20年的材料科学经验。.
Sialon Ceramics正是投入了这些。他们在内部开发陶瓷声极,从材料配方到最终精密加工,控制每一个步骤。.
内部陶瓷声极开发的优势
这种内部方法使赛隆陶瓷能够:
- 定制陶瓷成分 ,以适应特定的熔融金属环境,包括铝、钢和玻璃。
- 优化变幅杆几何形状 ,以适应其NIMA发生器的频率和功率输出。
- 实现声阻抗 ,以在保持传输效率的同时不牺牲抗热震性。
- 提供精度和一致性 ,这是OEM陶瓷供应商可能无法提供的。
同样深度的内部陶瓷工程延伸至Sialon的整个产品系列——从 除气转子轴 和 升液管 用于低压压铸,到 Westofen定量管 用于自动化铸造线。每款产品都针对与声极相同的高要求环境而设计。
陶瓷声极如何支持NIMA优势
这种内部能力正是NIMA系统在全球具有竞争力的原因。使用现成陶瓷或金属变幅杆的竞争对手面临着根本性的性能上限。赛隆(Sialon)的方法——将发生器、变幅杆和陶瓷材料作为一个统一整体进行工程设计的完整系统——提供了独立变幅杆无法匹敌的性能。.
内部变幅杆开发如何成就NIMA优势
NIMA(下一代工业)超声波发生器基于Sialon Ceramics专有的“无驻波”架构构建,该架构是与 Aktive Arc Ultrasonics 作为系统集成合作伙伴共同开发的。这指的是防止熔融金属中形成声学共振模式的软件控制系统——这些模式会降低效率并产生热点。
但NIMA系统的真正力量在于将这种发生器设计与专门针对NIMA频率和功率特性而设计的陶瓷变幅杆相结合。变幅杆并非事后才安装上去的,而是集成在系统设计之中。其结果是:
- 大容量熔体处理:NIMA系统能够处理竞争对手系统无法高效处理的容量。竞争对手在驻波方面遇到有效性上限;NIMA的架构和匹配的陶瓷声极克服了这一限制。
- 经过验证的工业部署:NIMA系统已部署在Wagstaff立式DC铸造机和Bruno Presezzi的连铸生产线上——这类关键任务设备停机每小时损失数千美元。Sialon陶瓷声极 proven 的可靠性使这些部署成为可能。
- 能源效率优势:在玻璃精炼中,NIMA’s结合超声波架构与声学传输效率,可将加工温度降低高达170°C,在能源密集型工艺中节省20%的能源成本。
这就是该系统能在其他系统失效的地方发挥作用的原因:它是二十年专注于一个问题的材料工程研究的成果。.
全球背景:为什么赛隆陶瓷独具特色
大规模熔融金属和玻璃处理是一个全球性行业——各大洲都有铝铸造厂、钢厂和玻璃制造商。然而,开发、制造和部署配备定制工程陶瓷声极的超声波系统的能力,在全球仅集中在少数几家公司。赛隆陶瓷占据着独特的地位:
- 他们自主研发陶瓷声极,而非从标准供应商处采购
- 他们已将此功能集成到一个完整的超声波系统(NIMA)中,该系统针对大容量熔体处理进行了优化
- 他们已在关键任务的连铸作业中大规模部署了这些系统。
- 他们在超声波声极设计方面拥有20年的专有材料科学经验
这种组合很少见。大多数超声波设备制造商从外部许可或采购其变幅杆。赛隆的垂直整合——从材料科学到系统架构再到现场支持——是一种结构性的竞争优势。.
对于评估超声波熔体处理系统的采购经理来说,这一点至关重要。当您购买NIMA系统时,您购买的并非简单组装到发生器上的现成组件,而是二十年专注于单一问题——如何可靠且高效地处理大量熔融金属——的工程成果。陶瓷变幅杆正是这项投资的有形证明。如果您还在为您的铸造厂采购其他陶瓷组件—— 浇包、 热电偶保护管、 坩埚或 加热管 ——Sialon的 完整商店 覆盖了熔体中的每一个接触点。
结论
变幅杆是一种精密仪器,通过超声空化实现脱气、晶粒细化和冶金转变。传统金属变幅杆在1,200–1,800°C的熔融金属中会失效,因为腐蚀、热循环和侵蚀会在数小时内破坏其材料性能。.
赛隆陶瓷声极凭借其化学特性克服了这一问题:它们是惰性的,在极端温度下保持结构性能,天然地与熔融金属协同工作而非对抗,并且比金属更能承受空蚀侵蚀。但陶瓷声极只有在针对特定系统进行工程化设计时才能发挥其全部潜力——匹配发生器的频率和功率特性,针对所处理的特定熔融金属进行设计,并以声学效率所要求的精度制造。.
这就是赛隆陶瓷投入了20年时间的工程成果。这也是NIMA系统能够在竞争对手遇到瓶颈时处理大体积金属的原因,以及为什么他们的客户名单中包括了世界上最严苛的连铸作业企业。.
如果您正在评估用于铝、钢或玻璃的超声波熔体处理,那么变幅杆材料不仅仅是一个组件选择——它是系统长期性能和成本方面最关键的决策。选择陶瓷不仅仅是为了承受高温。它是为了选择一种从零开始为您的应用而设计的材料,由一支花费了二十年时间完善工艺的团队精心打造。.
尝试使用赛隆陶瓷进行超声波脱气和晶粒细化
Sialon Ceramics 专注于NIMA超声波发生器,搭配专为大体积熔融金属和玻璃处理而设计的专利陶瓷变幅杆。与使用现成变幅杆的系统不同,Sialon的内部材料工程确保了声学效率、热稳定性以及数十年的使用寿命——即使在高达1,800°C的连铸环境中也是如此。对于寻求工业规模成熟性能的铸造厂和玻璃制造商,NIMA系统提供了二十年变幅杆开发所实现的工程优势。
探索适用于您铸造厂的完整赛隆陶瓷产品系列:
- 脱气转子轴 — 用于旋转脱气,与 超声波处理
- 铝浸入式加热器 & 加热管 — 以陶瓷级耐久性进行熔体维护
- 热电偶保护管 — 在腐蚀性熔体中提供准确的温度读数
- 升液管 & 维斯特芬(Westofen)定量浇注管 — 低压和自动化铸造生产线
- XICRU SiC铸造坩埚 & 感应炉坩埚 — 保温与熔化,零污染
- Sialon 浇包 — 用于熔融金属环境中的转移和处理
常见问题解答
什么是变幅杆,它的作用是什么?
声极(或声学喇叭)是将超声波振动传递到熔融金属中的探头。其工作原理是将换能器的电功率转换为20–40 kHz的机械振动,从而在熔体中产生空化气泡。这些气泡的破裂产生冲击波,能够在工业规模上实现铝、钢和玻璃的除气(去除氢气)、晶粒细化以及微观结构改善。.
为什么钛和钢制声极在熔融金属中会失效?
钛在900°C以上会溶解到熔融铝和钢中,污染合金并降低其性能。钢的腐蚀速率为2–5毫米/年,其使用寿命仅为5–20小时。这两种金属都会遭受热循环裂纹、声疲劳和空蚀(0.01–0.1毫米/年)。腐蚀、热冲击和侵蚀的综合作用使得金属超声变幅杆的寿命以小时计,而非数千小时的工作时间。.
是什么让陶瓷声极在极端温度下表现更优?
像赛隆(Sialon)这样的陶瓷具有化学惰性(它们不会溶解或与熔融金属形成反应性化合物)、热稳定性(在高达1,800°C的温度下保持结构刚性)以及天然不润湿性(熔融金属排斥陶瓷表面,从而实现高效的声学传输)。由于硬度高,它们抵抗空蚀的能力比金属强10–100倍。这些特性使陶瓷声极能够承受1,000多个工作小时,而金属等效声极仅为20–50小时。.
为什么赛隆陶瓷(Sialon Ceramics)要自主研发声极,而不是外购?
陶瓷声极必须针对特定的发生器频率、功率水平和熔融金属应用进行精密工程设计。变幅杆的几何形状、晶粒结构、热处理和精加工公差(±0.1毫米)都必须针对声学共振和效率进行优化。Sialon在材料科学领域20年的投入使其能够针对其NIMA系统的架构和性能要求定制陶瓷——这是现成的陶瓷供应商根本无法提供的。.
NIMA系统的变幅杆工程如何创造竞争优势?
Sialon 的 NIMA 系统 将专有的“无驻波”发生器架构与定制设计的陶瓷变幅杆相结合,使其作为一个整体协同工作。这种集成实现了竞争对手无法高效匹敌的大容量熔体处理能力,在连铸作业中证明了其可靠性,并在玻璃精炼中节省了20%的能源。这一竞争优势源于二十年的专注工程研发——变幅杆正是这项投入的证明。