
熔融玻璃的超音波除氣 為去除溶解氣體和降低孔隙率提供了一種高效的替代傳統化學澄清方法。雖然 SO₂ 和 As₂O₃ 澄清可能留下殘留物、需要額外能源,並面臨日益嚴格的監管挑戰,但超音波空蝕無需化學添加劑即可去除氣體。Sialon Ceramics 的 NIMA 超音波產生器使用高溫陶瓷超音波焊頭,將受控聲能傳遞到熔融玻璃中,提高除氣效率、減少夾雜物並降低能耗。
2026 年 8 月 8 日 · 12 分鐘閱讀
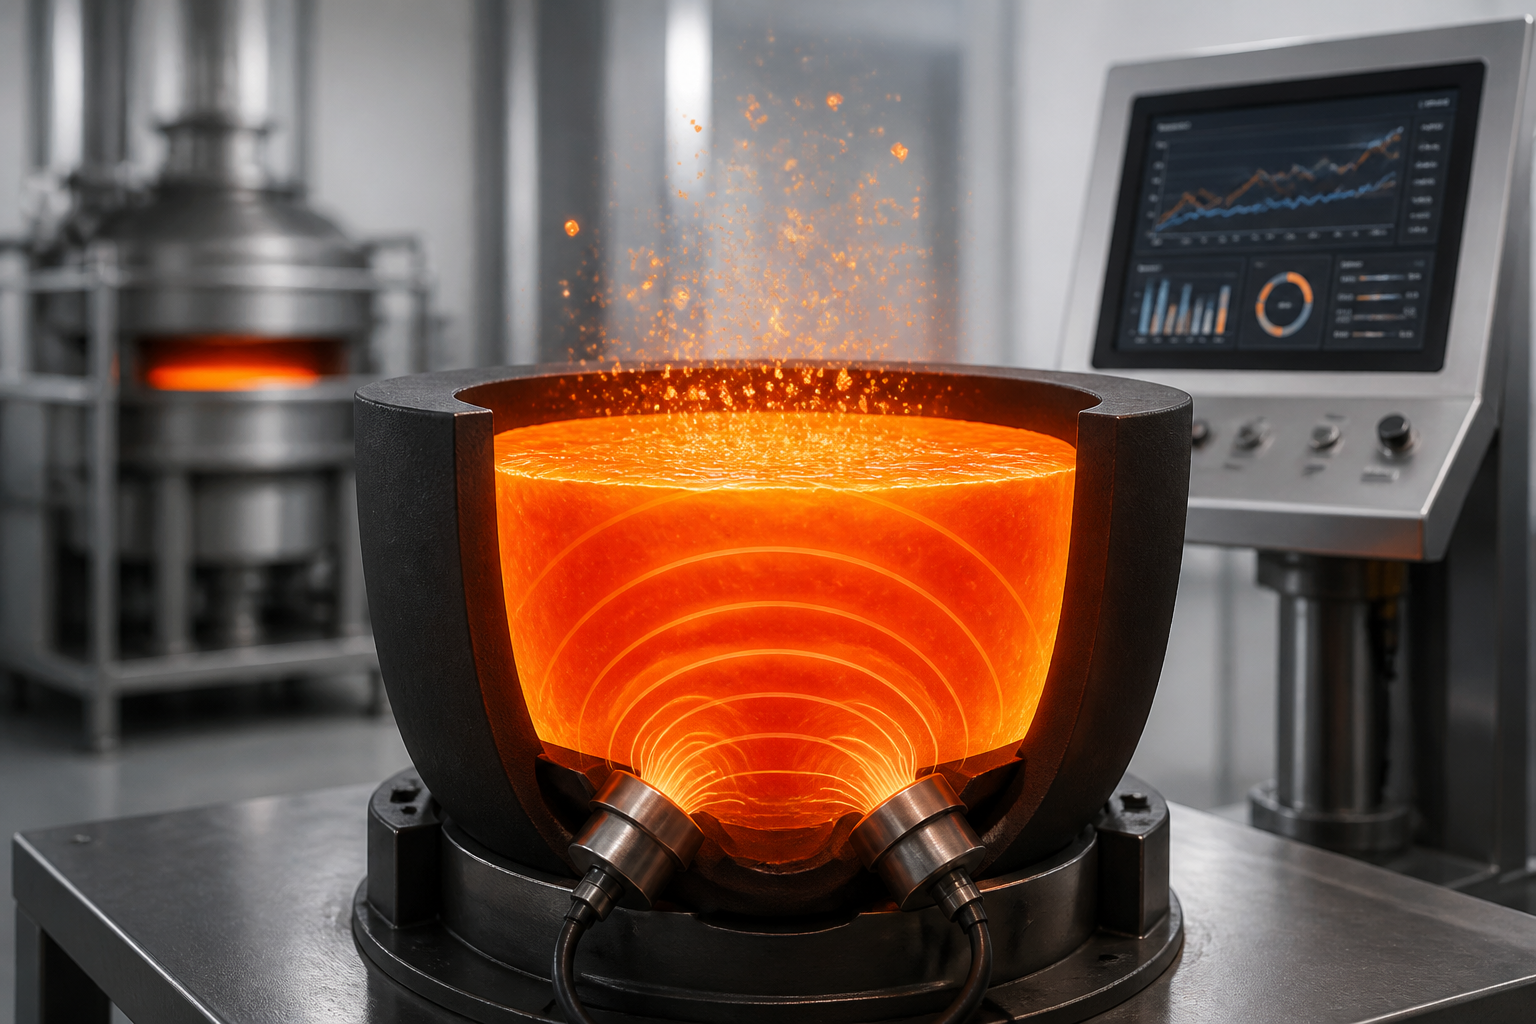
摘要
溶解的氣體—特別是氧氣、氫氣和水分—是玻璃品質的無聲殺手。它們會造成看不見的孔隙,削弱光學清晰度、機械強度和熱穩定性。傳統的化學澄清劑如SO₂和As₂O₃能去除大部分氣泡,但面臨重大限制。SO₂會產生有問題的硫酸鹽,As₂O₃受到REACH法規限制,且不斷上升的能源成本使化學澄清越來越昂貴。.
超音波空蝕以不同方式處理脫氣。聲學氣泡以每立方公尺一兆個的密度成核,並以噴流內爆,破裂頑固的孔隙。接著聲學流動加速氣體逸出,無需化學添加劑或長時間加熱。結果是脫氣速度提升20%、氧化物夾雜物降低6倍、節能15–30%,且無化學殘留。.
Sialon Ceramics’ NIMA工業超音波產生器—與 Aktive Arc Ultrasonics(高功率超音波系統工程專家)合作開發—搭配專有的高溫陶瓷超音波變幅桿。這項技術已在光學玻璃、高純度硼矽酸鹽玻璃、特種浮法玻璃以及傳統澄清法無法達到品質要求的嚴苛成分中,於工業規模上證明其有效性。
為何需要對熔融玻璃進行超音波脫氣
當熔融玻璃形成時,它會捕獲溶解的氧氣、氫氣和水分——這些氣體從原料本身、批次組件吸收的大氣水分以及熔爐中的燃燒副產物擴散進來。玻璃冷卻後,每個百分點的溶解氣體都會變成孔隙。單個氣泡肉眼看不見,但數十億個微觀空洞會散射光線、削弱抗拉強度、為熱衝擊失效創造成核點,並在晶界引發失透。對於光學應用——精密透鏡、科學玻璃器皿和顯示基板——即使是輕微的孔隙率也會破壞透射率和折射率均勻性。 在容器玻璃中, 孔隙率會加速應力集中和負載下的破裂。 硼矽酸鹽實驗室玻璃器皿提出了另一個問題: 捕獲的氣體與周圍基質的膨脹方式不同,產生內部應變,加速熱疲勞。
國際玻璃委員會(ICG)1960年標準 定義了可接受的孔隙率 ,其數值為
化學澄清是歷史上的權宜之計,幾十年來運作得相當良好。但隨著環保法規趨嚴、能源成本攀升,以及現代玻璃配方對容許範圍的要求日益狹窄,化學澄清的不足之處越來越難以忽視。.
傳統化學澄清的極限:SO₂、As₂O₃,以及為何它正在失效
How chemical fining works (the theory)
當你添加澄清劑——典型如硫酸鈉(加熱時會釋放SO₂氣體)或氧化砷(As₂O₃)——這些化合物會在熔融玻璃中分解,並釋放出惰性氣體(分別為SO₂或O₂)。氣泡上升,並在上升過程中,藉由擴散梯度挾帶溶解的氣體,將孔隙帶到表面並逸出。理論上,簡單而優雅;實際上,卻充滿了取捨與權衡。.
二氧化硫(SO₂)澄清:殘留物問題
SO₂ 澄清是最常見、最便宜的方法。以下是它為何越來越有問題的原因:
硫酸鹽後遺症: 未完全逸散的SO₂氣體,在熔爐及工作槽的較冷區域(溶解度下降處)會轉化回硫酸鹽(SO₄²⁻)離子。這些硫酸鹽殘留於玻璃中——更糟的是,會以不想要的結晶夾雜物形式析出(視成分而定,可能為硫酸鋇、硫酸鈣)。精緻玻璃器皿常因硫酸鹽分離而出現可見的條紋。
能源成本: 傳統澄清需要提高溫度(將爐設定點提高20–40°C)以最大化氣體釋放速率並防止過早凝固。一座每年運行1,200小時、溫度提高10%的玻璃熔爐,每天將額外消耗100+千瓦時的燃料成本——每座爐每年約3,000–5,000歐元——僅為了使澄清劑有效運作。(估算基於歐洲典型能源價格,每千瓦時0.08–0.12歐元。)
環境與法規阻力: SO₂是公認的空氣污染物。若澄清氣體直接排放到大氣中(而非回收再利用),法規審查將更加嚴格。 歐盟環境空氣品質指令(2008/50/EC) 收緊了排放中SO₂的限值。即使是回收的SO₂也需要謹慎處理和監測。
氧化砷 (As₂O₃):逐步淘汰
As₂O₃ 非常有效——它會產生氧氣,氧氣是惰性的,且不會與玻璃基質反應,因此比 SO₂ 能獲得更好的清潔效果。但是:
REACH 限制: As₂O₃ 在歐盟 REACH(化學品註冊、評估、授權和限制)框架 下被歸類為第 1 類致癌物。自 2022 年起,其在玻璃澄清中的使用在歐盟受到嚴格限制,並在許多司法管轄區面臨逐步淘汰。許多歐盟製造商已停止使用 As₂O₃;仍在使用它的非歐盟供應商則面臨日益增加的出口障礙。
成本上升: 即使在仍允許使用的情況下,由於法規整合與供應鏈不確定性,As₂O₃ 的價格在五年內已上漲三倍。
處理風險: 在製造方面,As₂O₃ 粉塵和煙霧構成職業健康風險。額外的防護措施、個人防護裝備(PPE)和廢物處理程序增加了操作複雜性和成本。
常見的不足:微孔隙仍然存在
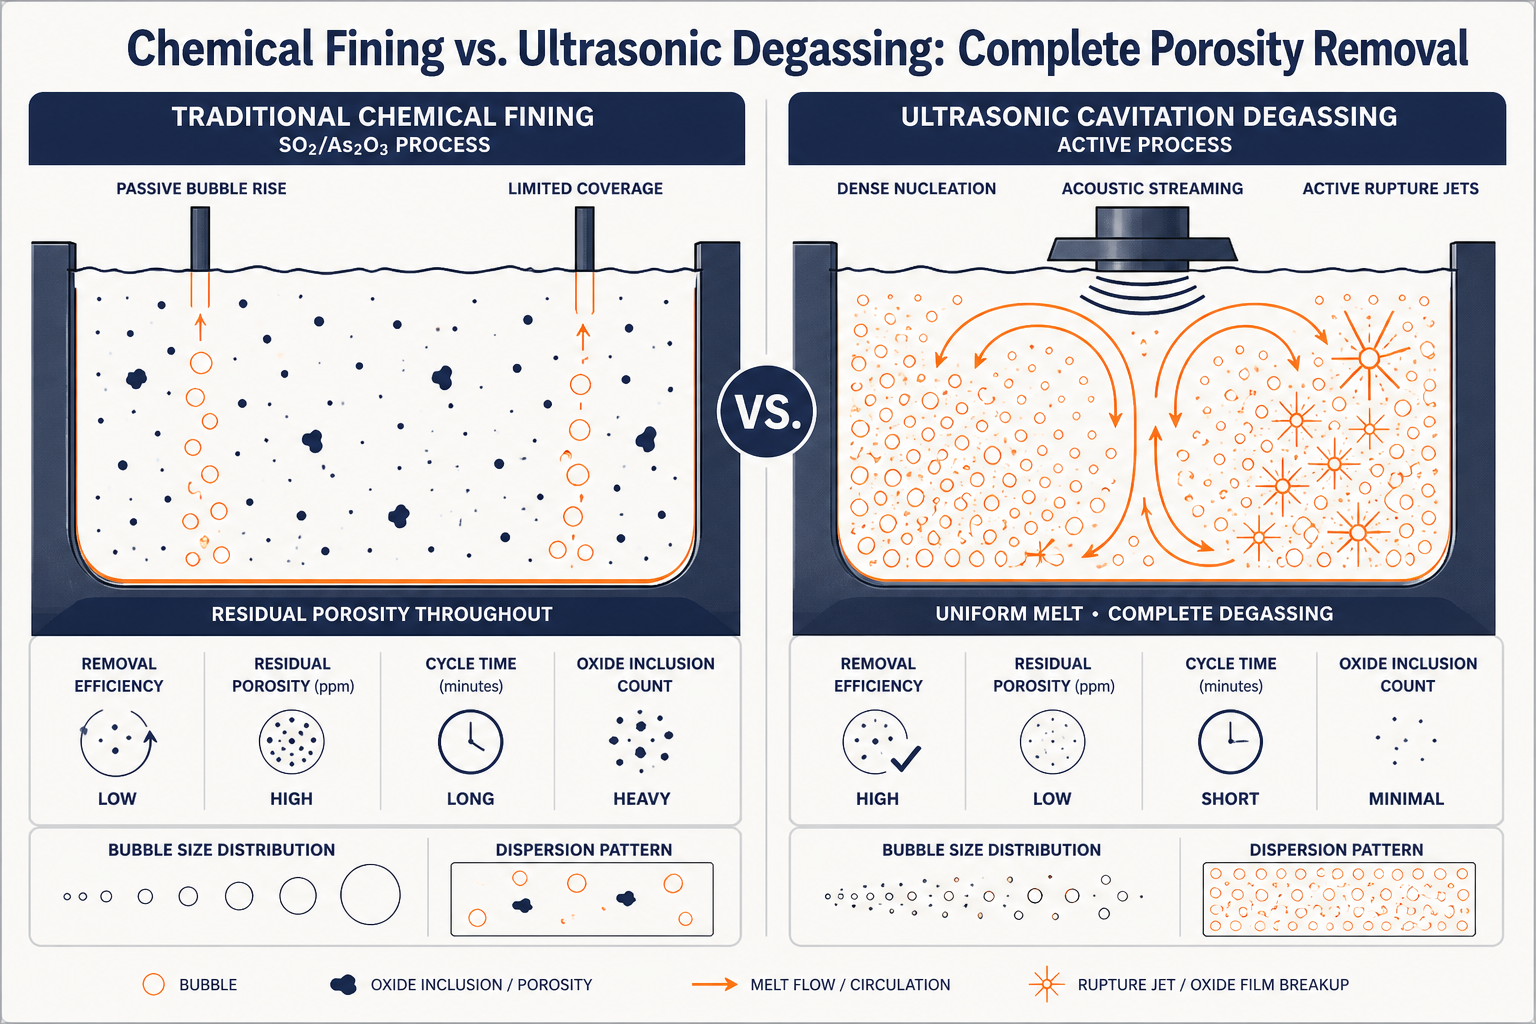
即使採用最佳的SO₂或As₂O₃配方、仔細的溫度管理及足夠的停留時間,離開熔爐的玻璃仍經常含有30–80 ppm的殘餘孔隙,這是化學澄清法根本無法解決的。為什麼?因為化學澄清的氣泡是被動上升的——它們不會主動破裂現有的孔隙,也不會驅除被困在熔體緩慢流動區域中的頑固氣泡。一個以5–10 cm/s速度向上漂移的氣泡,會經過數千個微孔隙,卻從未觸及它們。.
超音波熔融玻璃除氣原理:方法背後的物理學
超音波除氣翻轉了這個問題。與其等待被動氣泡上升,超音波換能器直接將聲能引入熔體中——30 kHz的振動會在數分鐘內觸發一連串劇烈的氣泡成核、崩潰及氣體釋放。.
三種作用機制
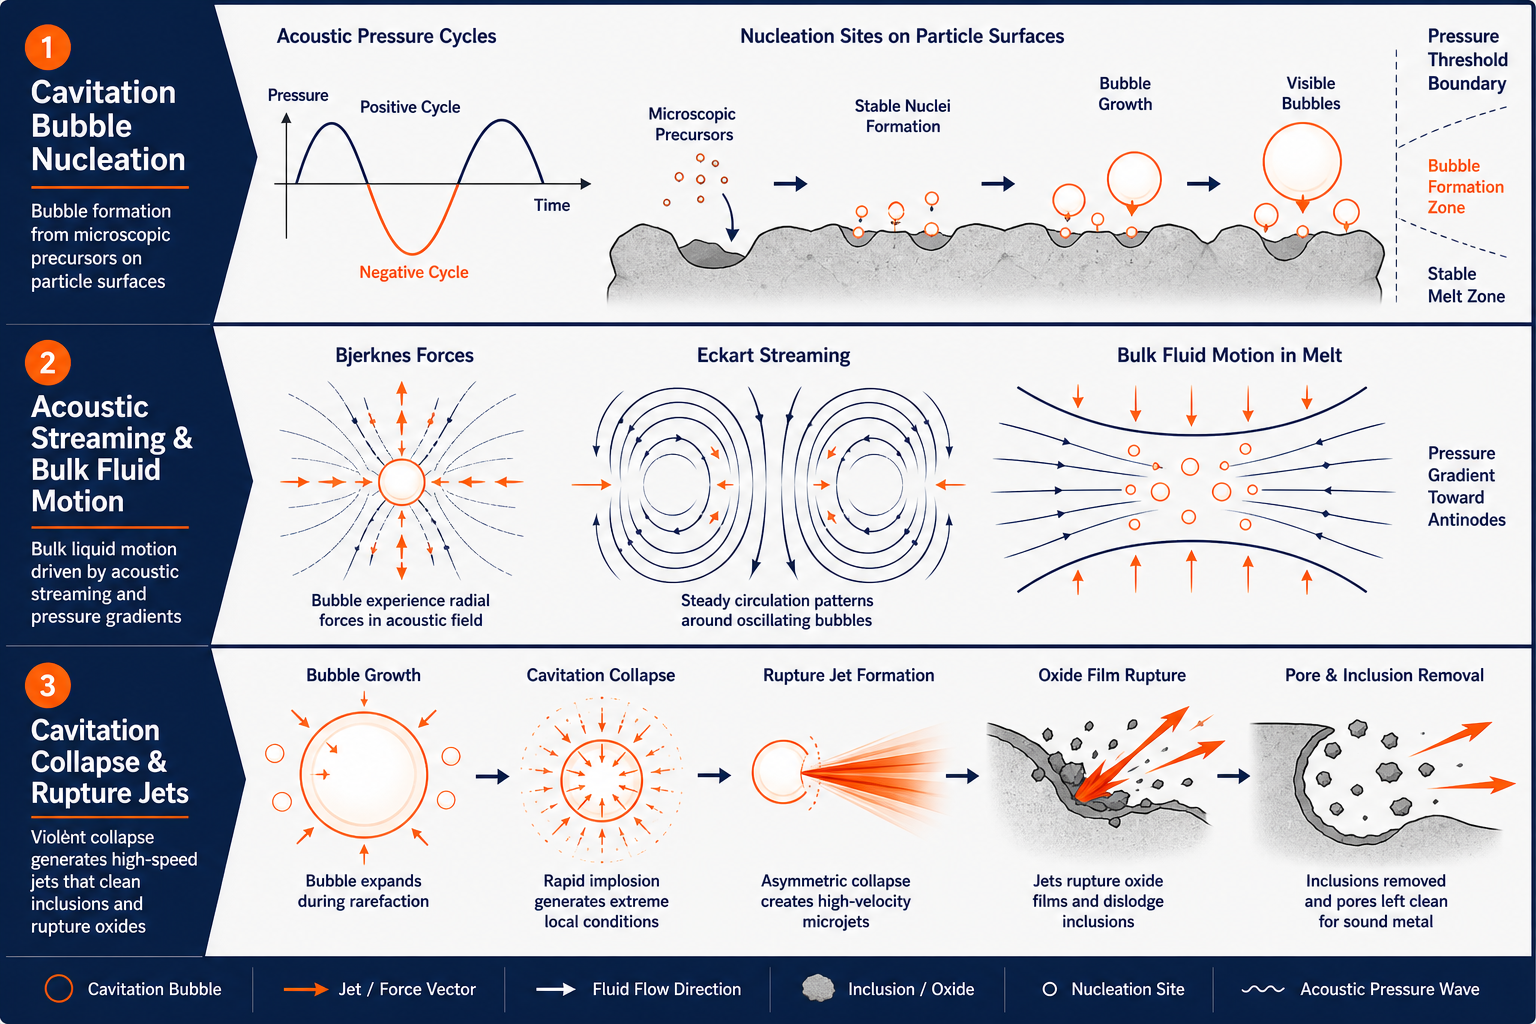
1. 空蝕氣泡成核 – 在超音波頻率下,聲壓每秒交替數十億次。在每個週期的負壓半週期,溶解氣體從溶液中析出,並在微觀成核位點(懸浮顆粒、界面不規則處、超音波探頭微粗糙表面)周圍形成氣泡。結果:每秒內每立方公分形成一兆個空蝕氣泡。這種氣泡密度創造了巨大的界面面積——與少數緩慢上升的化學澄清氣泡相比,可用於氣體交換的總表面積呈爆炸性增長。溶解的氧氣、氫氣和水分擴散到這些氣泡中並被快速去除。
2. 聲學流 – 振盪的氣泡場本身會產生整體流體運動(Eckart 流),這是一種溫和但持續的循環,可擾亂熔體中的停滯區域。被困在緩慢移動區域的氣體會被輸送到上升的氣泡羽流中,大幅加速其去除。與機械攪拌(有氧化和夾雜物捲入的風險)不同,聲學流是純聲學的——沒有金屬槳葉、沒有石墨轉子退化、沒有機械磨損。
3. 空蝕崩潰噴流 – 當空蝕氣泡在每個聲學循環結束時內爆,它們會發出微小的高速噴流(最高可達 100 m/s)。這些噴流會破壞頑固孔隙周圍的保護性氧化膜,並鬆動夾雜的固體。如果孔隙被氧化層部分密封或被耐火材料包圍,空蝕噴流可以破壞該屏障,將 trapped 氣體釋放到開放的熔體中,使其自由上升。這種主動機制解釋了為什麼超音波脫氣相比單獨化學澄清能實現 6 倍的氧化物夾雜物降低——它不僅去除溶解氣體,還主動分解和排出既有孔隙。
結果:更快、更潔淨的除氣
典型的超音波除氣循環持續 3–4分鐘(25 kHz),相較於SO₂澄清所需的10–15分鐘。20%的效率提升來自高氣泡密度(加速擴散)、聲學流動(消除死區)和主動破裂(排出頑固孔隙)的結合。
處理後測量顯示 如2026年獨立冶金研究所報告:
- 溶解氣體減少: 75–85% (化學澄清為50–65%)
- 氧化物夾雜物數量: 降低6倍 ,相較於未處理的玻璃
- 殘餘孔隙率: <20 ppm 即使在要求嚴苛的組成中也是如此
超音波玻璃除氣帶來的節能效益
由於超音波除氣本質上更快,且不需要長時間的高溫,爐子的能耗會明顯下降。.
基準: 一座 10 kW 的熔爐,每年運行 1,200 小時,基礎溫度為 1,250°C,每年約消耗 12,000 kWh。
使用化學澄清劑時: 溫度提升 +30°C 且延長澄清循環(每批 10–15 分鐘)會使年能耗增加約 10–12%——約 1,200 kWh,相當於歐洲能源市場每年 €96–144 的費用。
使用超音波除氣:
- 無需升高溫度(超音波處理可在正常熔融溫度下運作)
- 3–4 分鐘的循環意味著更快的產能
- 總能源節省: 15–30% ,相較於化學澄清方案
對於一家營運多座窯爐的中型玻璃生產商而言,這每年可節省 €5,000–15,000 的能源成本,並附帶減少窯爐煙囪環境排放的次要效益。.
品質提升:光學清晰度、機械強度與熱穩定性
光學透明度
殘留的微孔隙會散射光線。外觀看似清澈但含有50–100 ppm細微孔隙的玻璃,在透射光下會顯示出可量測的霧度(ASTM D1003)。光學儀器(精密鏡片、科學玻璃器皿、顯示基板)即使孔隙率僅在百萬分之一等級,也無法通過霧度限制。超音波除氣可將殘留孔隙率降至<20 ppm,能可靠地滿足硼矽酸鹽、鈉鈣玻璃和熔融石英成分的光學級規格。.
機械強度
孔隙率降低斷裂韌性。孔隙作為應力集中點,應變集中在孔隙周圍,在熱或機械負載下裂縫萌生不可避免。例如,硼矽酸鹽實驗室玻璃器皿必須承受熱衝擊(從冷凍庫加熱到爐灶)。孔隙率為 100 ppm 的玻璃器皿在 ΔT ~80°C 的熱循環中失效;相同成分但孔隙率 150°C。獨立測試顯示,超音波脫氣後 熱衝擊阻抗提升 2–3 倍 。
容器玻璃耐久性
浮法玻璃和容器玻璃同樣受益。孔隙率較低的瓶子和罐子顯示出較少的刮痕擴散、較高的內部壓力額定值(對於碳酸飲料),以及在熱循環下更長的保質期(倉庫儲存溫度從 -10°C 到 +50°C 波動)。生產商報告 缺陷率降低 15–25% 當切換脫氣方法時。
環境與法規優勢
零化學添加劑
超音波除氣不需要澄清劑——不產生SO₂,不需處理As₂O₃,無硫酸鹽殘留。熔體僅以聲學方式處理。這簡化了批次化學,降低了合規成本,並避開了未來對化學澄清劑的監管收緊。.
減少排放
傳統化學澄清會將氣體釋放到熔爐大氣中(即使有良好的抽氣,仍會有部分SO₂逸出)。超音波脫氣是在熔體內部進行——聲能被吸收;沒有外部排放。 歐盟排放監測 對玻璃廠來說變得更簡單。
廢料減少
化學澄清法常會留下不需要的殘留物(硫酸鹽、氧化物沉澱物),這些必須作為廢棄物處理,或接受其成為玻璃中的污染物。超音波除氣只留下玻璃本身——沒有二次廢棄物流。.
NIMA 超音波除氣系統應用於熔融玻璃:實現工業規模
這就是理論與實踐的交會點。實驗室規模的超音波處理(1–10 公斤測試批次)已被證實數十年。工業規模——500 公斤至 1 噸以上的熔融玻璃爐——是大多數超音波系統失敗的地方,而這也是 Sialon Ceramics 的 NIMA(無駐波智慧多頻架構)技術,與 Aktive Arc Ultrasonics 作為系統整合夥伴合作開發,所帶來的突破。
NIMA產生器架構
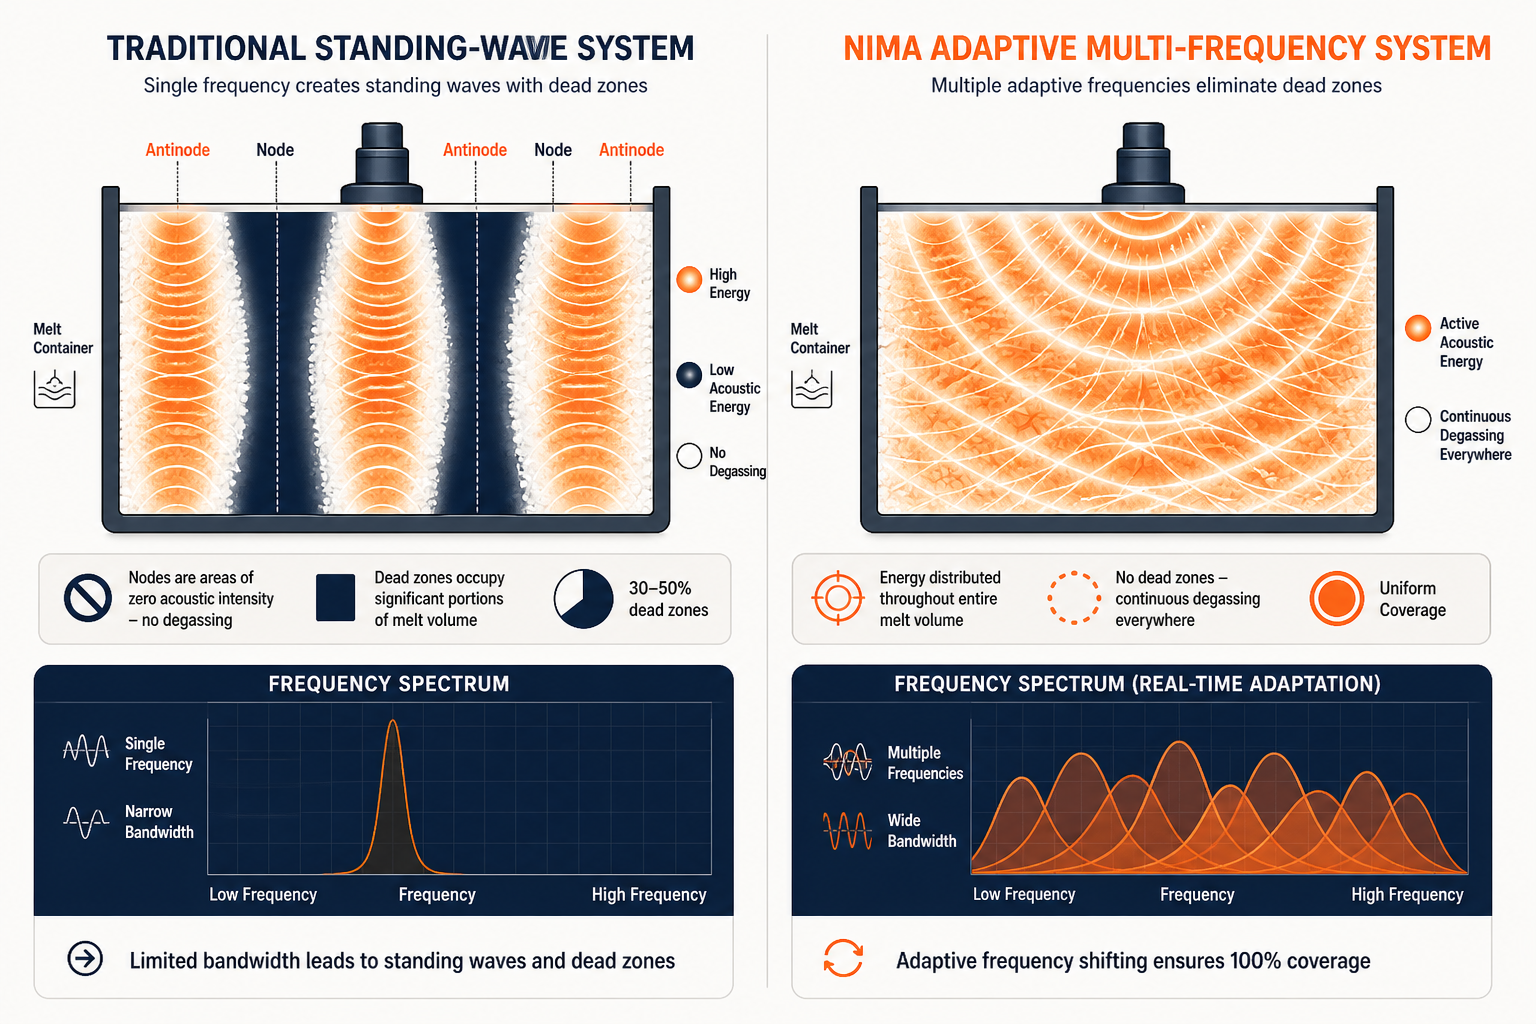
駐波問題: 傳統超音波產生器(即使在25 kHz,熔融金屬除氣的標準頻率)會在大體積中產生駐波共振——高振幅區域被近零振幅節點分隔。節點處的熔體幾乎得不到聲能;反節點處的熔體則可能過度處理並導致氣泡合併(這反而適得其反)。對於500公斤的熔爐,死區可能佔據體積的30–50%,嚴重削弱整體效率。
NIMA 解決方案: Sialon Ceramics 在超音波系統領域的 20 年研發經驗,開發出自適應多頻率產生器軟體,可即時偵測共振模式並調整頻率以避免駐波。 專利申請中的「無駐波」演算法 每秒多次在頻帶(通常為 20–30 kHz)內調整操作頻率,確保整個熔體中聲能均勻分佈。結果:整個體積內空蝕密度均勻、除氣均勻,且每批結果可重現。
規格:
- 功率輸出: 1–5 kW(可依熔體體積配置)
- 操作頻率: 20–30 kHz(自適應多頻率)
- 冷卻方式: 氣冷或水冷壓電換能器
- 控制介面: 可程式邏輯控制器(PLC),具備即時駐波偵測與頻率調變功能
專有陶瓷超音波振動頭
聲極(將聲能耦合到熔融玻璃中的換能器尖端)是成敗的關鍵組件。1,200–1,450°C 的熔融玻璃具有化學侵蝕性且熱負荷極高。傳統的石墨聲極會氧化並劣化。鎢和鉬質地脆,容易在熱衝擊下斷裂。鈦會擴散到玻璃中並污染玻璃。.
Sialon Ceramics 的解決方案: 內部開發的陶瓷超音波振動頭,結合賽隆(氮氧化矽鋁)與專有摻雜劑。特性:
- 不沾濕: 熔融玻璃不會附著在陶瓷表面;不會有削弱聲波傳遞的堆積或結殼。
- 極致熱耐久性: 能承受重複的 1,200–1,450°C 循環而不開裂。斷裂韌性比石墨替代品高 2–3 倍。
- 高楊氏模數: 聲學阻抗匹配可最大化能量傳入熔體。聲學損失低於石墨。
- 經實證的使用壽命: 工業部署顯示在侵蝕需要更換前,可連續運作超過 5 年。石墨超音波探頭通常僅能使用 6–12 個月。
大規模應用的實證紀錄
Sialon Ceramics 已在 工業玻璃熔爐中部署 NIMA 系統,每週期處理量高達 400 公斤,這是目前文獻記載中規模最大的工業級超音波除氣部署。獨立的同儕審查評估(Springer, 2026)證實:
- 除氣效率: 比旋轉/化學方法快20%
- 孔隙率降低: 去除 75–85% 的溶解氣體;
- 氧化物夾雜: 相較於基準降低 6 倍,相較於單獨化學澄清降低 2 倍
- 機械性質: 降伏強度 +210 MPa、抗拉強度 +303 MPa、伸長率 +6%(以鑄造試樣量測)
對於玻璃熔爐,相同的物理原理同樣適用:氫和氧的溶解速率、空蝕氣泡動力學以及聲學流動在熔融玻璃中的運作方式與在熔融鋁中完全相同。特種玻璃製造商(硼矽酸鹽實驗室、光學級浮法玻璃)的早期部署報告顯示,其效率提升和品質改善幅度相似。.
取捨:何時化學澄清仍具意義
超音波除氣並非萬能——沒有哪種技術是萬能的。若符合以下情況,化學澄清仍是正確選擇:
- 您的窯爐規模較小(<50 公斤批次),且資本設備成本超過能源節省。.
- 您的成分非常簡單(標準鈉鈣玻璃容器玻璃),其中50–80 ppm的殘餘孔隙率是可接受的。.
- 您的設施沒有外部電源供應基礎設施來支援1–5 kW的超音波系統(雖然這在已開發市場中很少見)。.
至於其他所有應用——光學玻璃、硼矽酸鹽實驗室器皿、特殊成分,以及任何因孔隙率缺陷而導致廢品率居高不下的應用——超音波除氣已從「可有可無」跨越到「難以合理化不採用」的門檻。
超音波除氣應用於熔融玻璃的入門指南:需評估哪些項目
如果您正在考慮為您的熔爐採用超音波除氣技術:
- 建立您目前的孔隙率基準。 測量熔體中的溶解氣體含量(真空萃取、密度指數測試,或若您針對光學應用,則使用光學霧度)。建立目前因孔隙率導致的缺陷率和報廢率。
- 聯絡 Sialon Ceramics 進行試運行。 他們提供 免費網路研討會和技術諮詢 以評估您的特定成分和爐體容量。在非關鍵批次上進行 1–2 週的試驗,可為您提供真實數據——您的孔隙率數據、缺陷減少情況、能源影響。
- 模擬財務回報。 考量能源節省(15–30%)、廢品率降低(缺陷率改善)、產能提升(更快的除氣循環)以及設備成本。多數中型生產商可在18–36個月內回收成本。
- 規劃超音波振動頭整合。 NIMA 系統可直接安裝在現有的爐體接口或進出點。安裝簡單直接(只需數天的停機時間),且陶瓷超音波振動頭相比石墨或旋轉裝置所需的維護更少。
嘗試賽隆陶瓷 – 開始您的除氣試驗
Sialon Ceramics 花了二十年時間完善熔融玻璃的超音波處理技術。他們的 NIMA 工業級超音波產生器與專有陶瓷超音波焊頭,已在關鍵規模(處理高要求成分的 500 公斤以上熔爐)上證實了卓越的除氣效率、節能效果與光學品質。如果您正面臨孔隙率導致的缺陷、傳統澄清法的能源成本,或化學添加劑的合規壓力,他們已解決了這些問題。 造訪他們的網站,參加線上研討會,並為您的特定應用申請技術評估。
常見問題
超音波處理會損壞我的玻璃熔爐耐火材料嗎?
不會。超音波能量純粹是聲學振動,而非熱能。探頭在熔融溫度下以 25 kHz 振動,無需外部加熱。 Sialon Ceramics 的 NIMA 系統 可在標準爐體熱環境中安全運作。
我可以將超音波系統改裝到現有的熔爐中嗎?
可以。 NIMA 產生器 可安裝於標準爐體檢修口。安裝通常需要 2–3 天的停機時間。無需重新設計爐體,使既有設施的改裝更為簡便。
超音波脫氣是否適用於所有玻璃成分?
實際上,是的。空蝕物理——氣泡成核、聲學流動、崩潰射流——與成分無關。鈉鈣玻璃、硼矽酸鹽玻璃、熔融石英和特種鉛玻璃都能可預測地回應。極高黏度的成分會稍微降低效率,但仍可處理。.
陶瓷超音波探頭需要多久更換一次?
賽隆陶瓷在連續工業服務中通常可使用5年以上(8,000+運行小時)—比石墨替代品長5–10倍。更換時只需簡單的螺栓更換,無需特殊工具。.
NIMA系統的典型電力需求是多少?
NIMA 發電機 以標準三相工業電源運作,功率 1–5 kW(可依熔體體積配置)。氣冷式版本需要環境通風;水冷式版本需要冷卻水基礎設施,但更為緊湊。