
鋁鑄造廠中超音波與旋轉/氬氣除氣之技術比較。超音波可減少84%的浮渣、提升效率,並消除對氬氣的依賴,投資報酬期為2至3年。.
2026 年 8 月 8 日 · 12 分鐘閱讀
摘要
對於評估金屬處理方法的鑄造工程師而言:超音波除氣在除氫效率、浮渣減量及總持有成本上均優於旋轉/氬氣除氣。在15分鐘的處理中, 超音波除氣可將浮渣從39.4克降至6.4克,相較於氬氣減少了84%,同時改善孔隙率、抗拉強度及延展性。其機制根本不同:旋轉除氣依賴緩慢的氣泡注入與質傳擴散,而超音波空蝕效應產生1,000K以上的局部衝擊波,直接促成氫氣去除的成核作用——此技術係與 Aktive Arc Ultrasonics合作開發,該公司為高功率超音波系統工程之專業廠商。對於大規模生產,超音波系統的擴展更具效率,無需持續消耗氬氣,並透過減少廢料、節省能源及提升最終產品品質來實現投資回報。環境優勢同樣顯著:消除對氬氣的依賴,同時去除氣體生產的碳足跡及高壓系統的營運複雜性。
旋轉除氣的工作原理及其限制
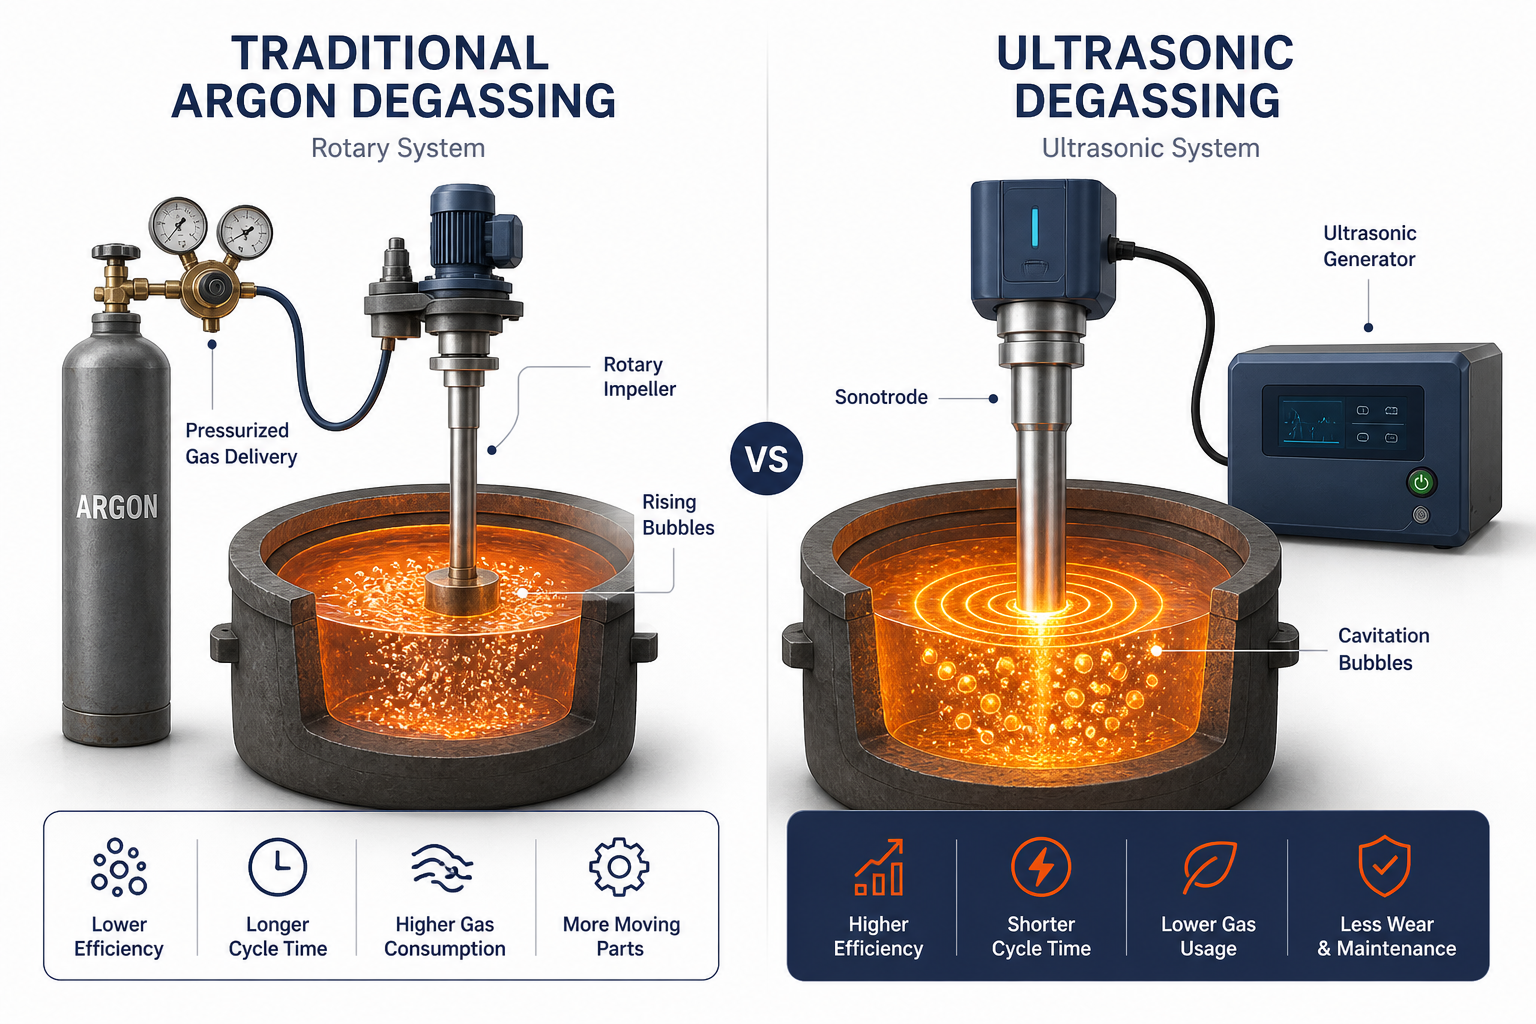
旋轉除氣,也稱為氬氣除氣或惰性氣體注入,是去除熔融鋁中溶解氫的現行工業標準。此過程簡單明瞭。加壓氬氣通過旋轉葉輪進入爐內。葉輪將氣體分解成細小氣泡,這些氣泡上升穿過熔體。氫原子從熔融金屬擴散到這些氣泡中。當氣泡到達表面時,氫以分子H₂氣體的形式逸出。.
理論上可行,但實際上旋轉除氣存在多項限制,影響其效果。.
緩慢的質量傳遞
氫氣擴散進入氣泡的速率取決於濃度梯度和溫度。在典型的鋁鑄造溫度700–750°C下,此過程相對緩慢。鑄造廠通常需要15–30分鐘的旋轉處理才能達到有效的除氫效果。較大的熔體體積需要更長的處理時間。.
氫氣去除不完全
延長處理時間並不一定能去除所有溶解的氫。殘留的氫可能留在金屬中,並在最終鑄件中造成氣孔缺陷。這可能增加廢品率、返工成本,以及出貨不符合規格零件的風險。.
氬氣消耗與成本
典型的旋轉除氣系統每噸金屬消耗0.2–0.5立方公尺的氬氣。對於50噸的熔體,每個循環等於10–25立方公尺。一年下來,中型鑄造廠僅在氬氣上就可能花費數萬元。設備維護、氣體輸送和儲存基礎設施還會增加額外成本。.
氬氣也是一種不可再生資源。其開採與運輸會產生額外的碳足跡。.
大體積的可擴展性有限
隨著熔體體積增加,氣泡停留時間和擴散效率可能下降。鑄造廠可能透過提高氬氣流量、延長處理時間,或兩者並用來因應。這些措施會增加營運成本,卻無法在金屬品質上獲得等比例提升。.
浮渣形成
傳統的氬氣除氣在處理過程中可能增加浮渣的形成。當操作員將氣體注入與劇烈機械攪拌結合時,此效應會更加明顯。.
更多的浮渣意味著更大的材料損失和額外的後續清潔。對於高價值合金,這些損失可能會降低整體生產利潤。.
超音波除氣原理:空蝕效應的突破
超音波除氣運作於完全不同的物理原理: 聲空化。超音波系統不依賴緩慢的擴散進入氣泡,而是產生強烈的聲能,每秒數千次地使微觀大小的氣泡崩潰並重新形成。
以下是微觀尺度下發生的情況:
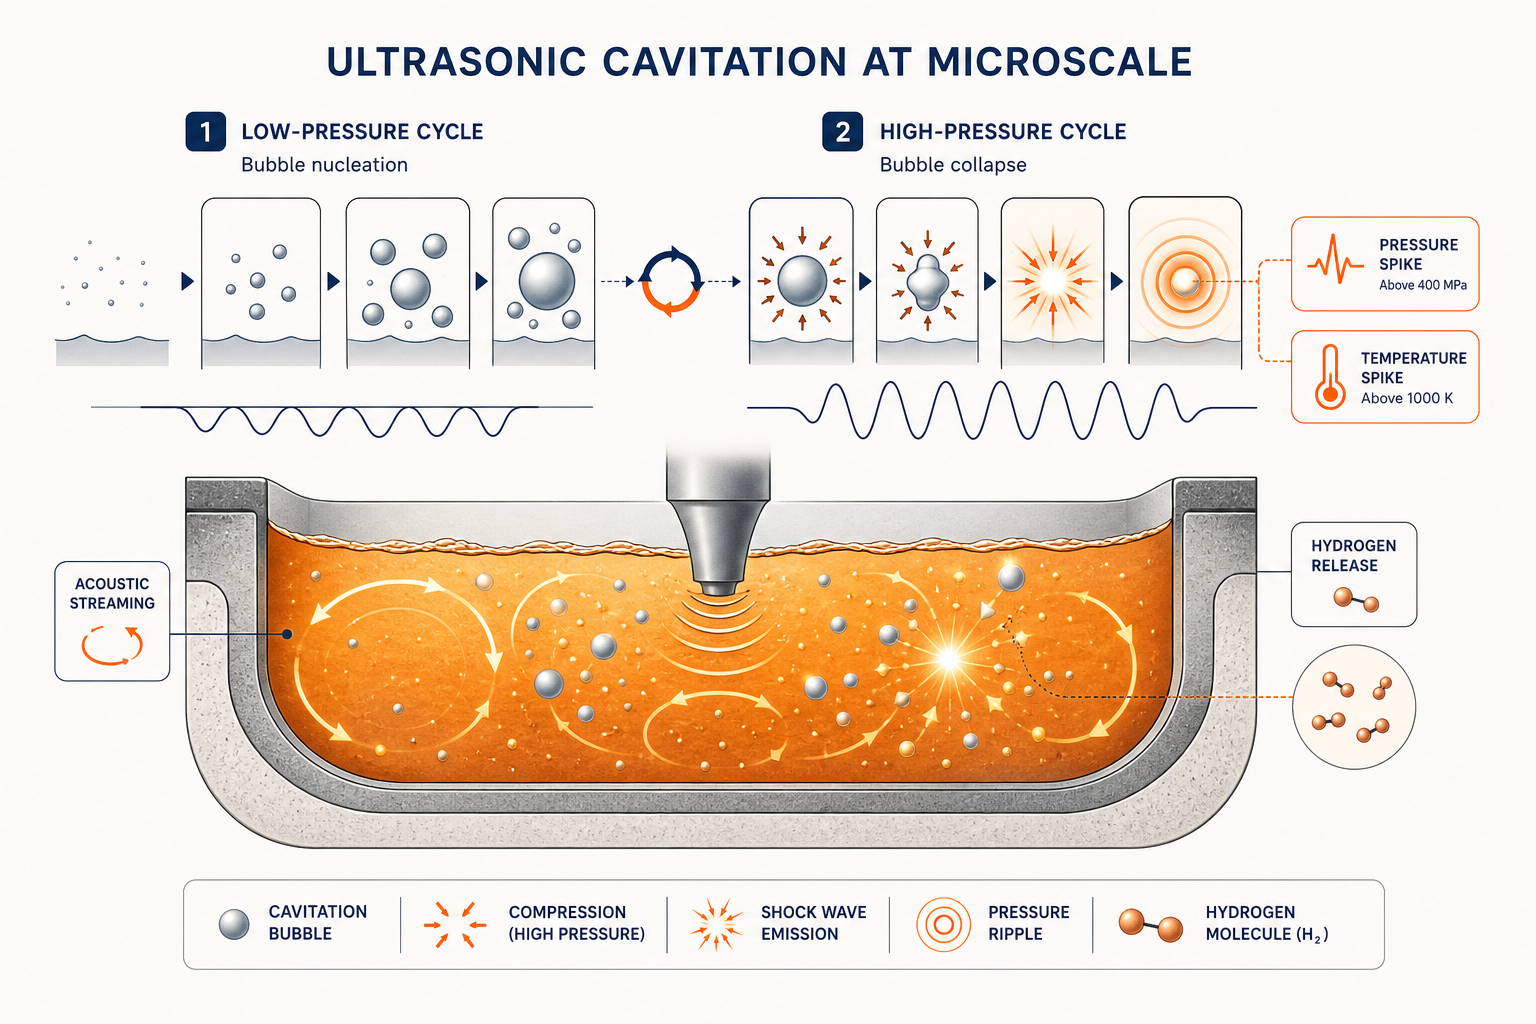
空蝕成核。 當超音波換能器以工業頻率(在應用冶金學中通常為 20–50 kHz)振動時,會在熔融金屬中產生交替的高壓和低壓循環。在低壓半週期,微氣泡自發形成(空蝕成核)。在高壓半週期,這些氣泡劇烈崩潰。
極端局部條件。 每個氣泡崩潰都會產生:
- 局部溫度超過 1,000 K (超過熔體整體溫度)
- 壓力超過 400 MPa (約 4,000 大氣壓)
- 衝擊波和微射流 穿透周圍金屬
這些極端條件同時產生兩種效應:
- 直接釋放氫氣。 急劇的溫度尖峰和壓力衝擊使已溶解在金屬中的氫原子轉變為分子氫(H₂)並以氣體形式逸出。這不是一個受擴散限制的過程——而是由極端局部能量驅動的強制脫附。
- 氣泡合併與浮升。 聲學流(由 超音波 場引起的流體運動)將微氣泡推擠在一起,使其合併成較大的氣泡,更有效率地浮升至表面並逸出。與旋轉除氣相比,旋轉除氣在細小氣泡尺寸和停留時間上較為困難,而超音波空蝕作用則能自然促進氣泡的去除。
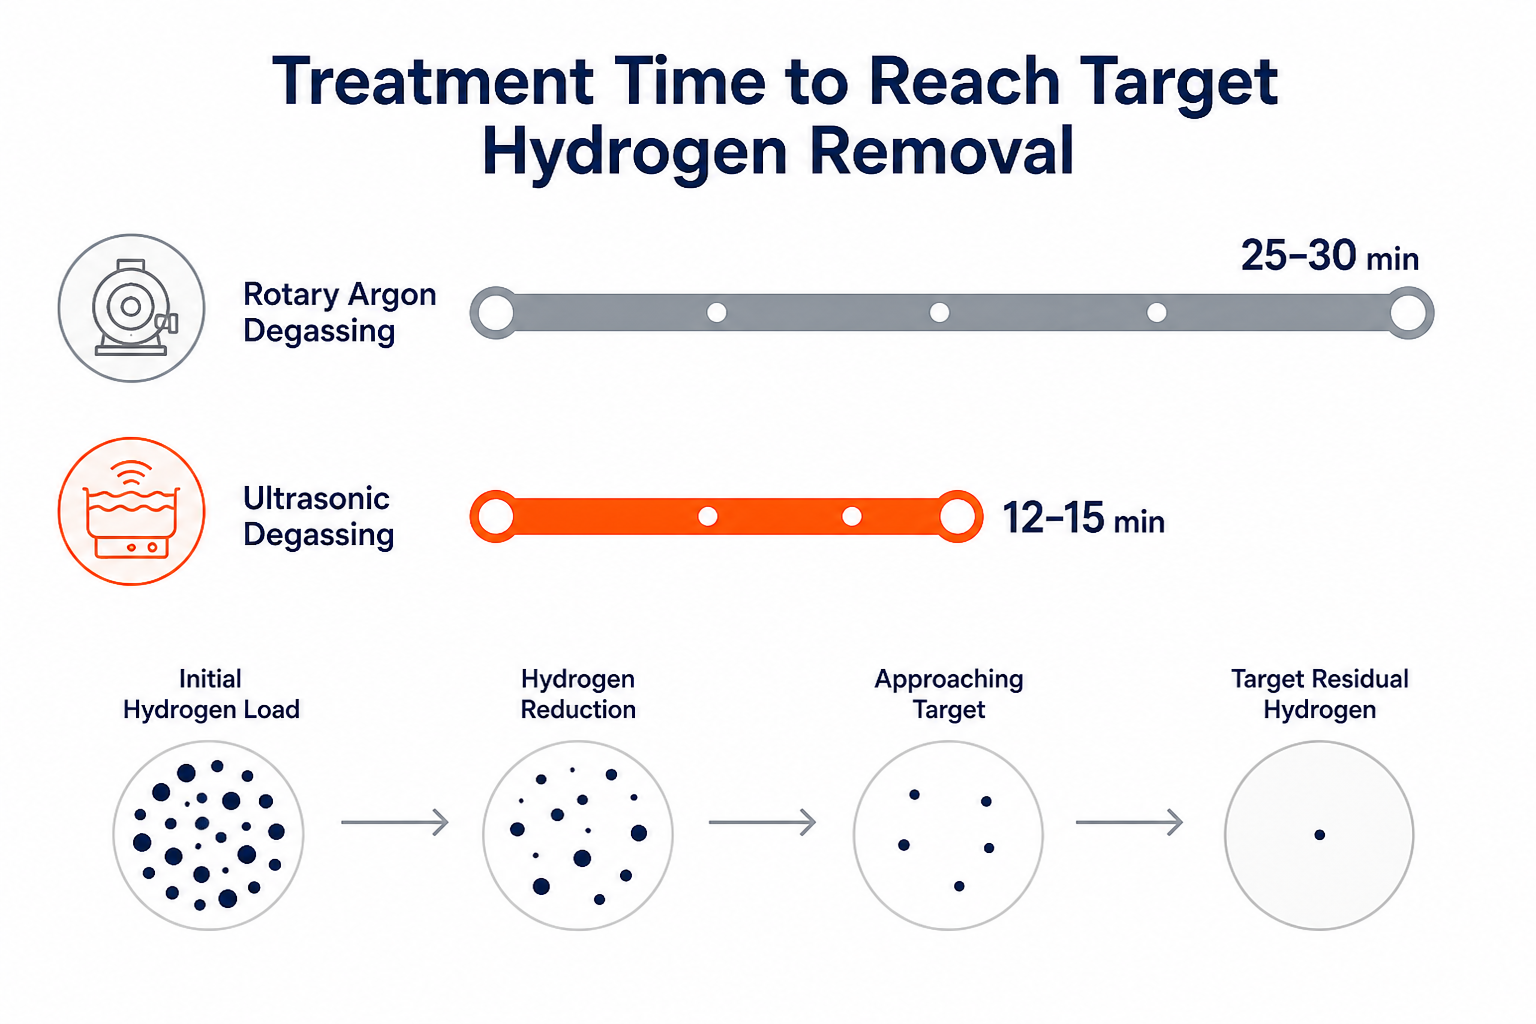
結果: 超音波系統僅需10–15分鐘即可去除氫氣,而旋轉系統需要20–30分鐘才能接近相同效果,且最終金屬中的殘留氫氣含量確實更低。
並排技術比較
| 指標 | 旋轉除氣(氬氣) | 超音波除氣 | 優勝者 |
|---|---|---|---|
| 氫氣去除機制 | 擴散至注入的氣泡中(受質量傳遞限制) | 空蝕驅動脫附(能量驅動、直接) | 超音波 |
| 目標孔隙率的處理時間 | 20–30 分鐘 | 10–15分鐘 | 超音波 |
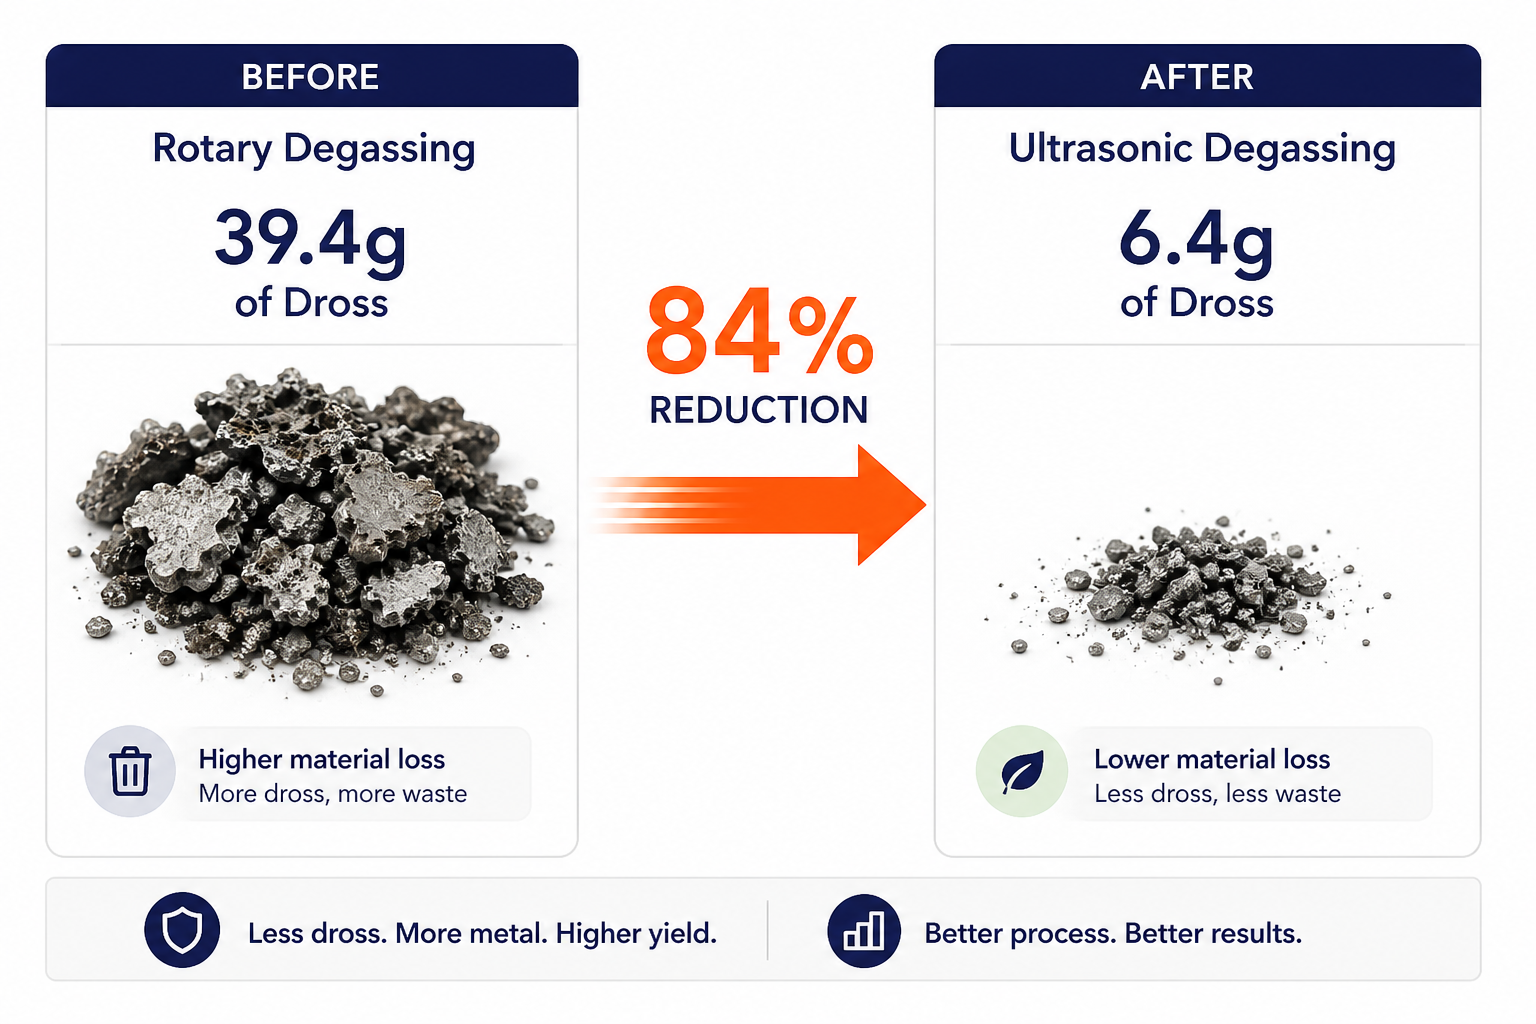
| 浮渣減少 | 39.4克基線(高材料損失) | 6.4克(15分鐘內減少84%) | 超音波 |
| 處理後殘留氫氣 | 0.12–0.16 mL/100g 鋁(典型值) | 0.06–0.10 mL/100g Al(較低殘留量) | 超音波 |
| 抗拉強度提升 | 適度(約2–5%) | 顯著(約8–15%) | 超音波 |
| 延展性提升 | 極少 | 可量測(伸長率改善) | 超音波 |
| 孔隙率降低 | 中等 | 顯著(更平滑的微觀結構) | 超音波 |
| 每噸氬氣消耗量 | 0.2–0.5 立方公尺 | 0 m³(無需惰性氣體) | 超音波 |
| 設備佔地面積 | 中等(旋轉裝置+氣體供應) | 緊湊型(發電機 + 超音波探頭) | 超音波 |
| 大型熔體(50噸以上)的可擴展性 | 不佳(需較長時間、較高流量) | 優異(線性擴展) | 超音波 |
| 每次處理週期成本 | $150–400(含氬氣成本) | $80–150(僅能源) | 超音波 |
最突出的亮點: 15分鐘內浮渣從39.4克降至6.4克 是最具說服力的指標。這代表您不再損失材料、不再產生廢料,並能保留利潤。
環境影響:超音波以數量級優勢勝出
工業金屬生產是能源密集且高碳排的。除氣方法的選擇比許多鑄造廠所意識到的更為重要。.
旋轉除氣隱藏的環境成本:
- 氬氣生產與運輸。 氬氣是透過低溫空氣分離法提取,這是一個資本密集且能源密集的工業製程。一座50噸的鑄造廠每天熔煉兩個循環,每年約消耗5–10噸的氬氣。該氬氣的碳足跡(提取、液化、以特殊容器運輸)相當可觀,約為每公斤氬氣0.5–1.5公斤的二氧化碳。
- 高壓設備與維護。 旋轉系統需要加壓氣體輸送、調節器維護、管線完整性檢查,以及偶發的設備故障。每次故障都意味著停機和緊急維修。
- 浮渣廢棄物。 每次處理產生的39.4克浮渣 是氧化金屬材料,在熱力學上已損失。對於每年進行250次處理的鑄造廠,這相當於每年近10噸的浮渣。浮渣處置成本高昂,且該材料實際上無法回收。
超音波除氣的環境優勢:
- 零惰性氣體依賴。 無需氬氣抽取、無需運輸、無需液化。唯一的操作輸入是驅動超音波產生器的電能,而現代工業用產生器效率極高。一個50噸的系統每次循環運行15分鐘,每次處理約消耗50–100 kWh,遠低於同等氣體生產和輸送所需的能源。
- 顯著的浮渣減少。 浮渣減少84%(39.4克 → 6.4克) 意味著更少的廢棄物、更小的掩埋場影響,以及更高的材料回收價值。一年下來,中型鑄造廠可節省8–9噸的廢棄物處理。
- 微觀組織品質直接降低廢品率。 由於超音波除氣能提供更低的殘留氫含量與更佳的均質化效果,鑄件所需的重熔次數更少。重熔次數越少 = 每個合格零件生產的總能耗越低。
永續性的故事對於面臨碳會計壓力的買家尤其重要 (法規要求、ESG承諾、客戶需求)。超音波除氣是減少範疇1和範疇2排放的具體方式,同時提升產品品質。這是罕見的雙贏。
成本分析:總擁有成本
營運成本優勢明確有利於超音波除氣。以下是完整說明:
旋轉除氣(中型鑄造廠年成本—每循環50噸,每年500循環):
- 氬氣:2,500–5,000 立方公尺/年 @ 每立方公尺 $0.40–0.80 美元 = 每年 $1,000–4,000 美元
- 設備維護(調壓器、軟管、安全檢查): $2,000–5,000/年
- 浮渣處置(10噸,每噸$100–200): 每年$1,000–2,000
- 停機/緊急維修(估計): $500–1,500/年
- 年度總營運成本:$4,500–12,500
超音波除氣(同一鑄造廠,假設已投資發電機資本):
- 電力(50–100 kWh/循環 × 500循環 × $0.12/kWh): $300–600/年
- 聲極維護/更換(每年): $500–1,000/年
- 系統檢查與校正: $200–500/年
- 浮渣處理(1.5噸 @ $100–200/噸): $150–300/年
- 年度總營運成本:$1,150–2,400
每次週期成本比較:
- 旋轉式:每個處理循環 $9–25
- 超音波:每個處理循環 $2.30–4.80
資本投資的投資報酬率時間表:
一套中階超音波除氣系統(NIMA 發電機 + 超音波振動頭組件)價格約為 40,000–80,000 美元。營運節省(每年 3,000–10,000 美元)可在 4–8 年內回收成本,之後系統即為純利潤。若將品質改善(減少廢品、提高可銷售良率)納入考量,對許多高產量鑄造廠而言,投資報酬率時間可縮短至 2–3 年。.
對於大型連續鑄造作業(每循環100+噸,每年1000+循環),優勢會更加明顯。每噸熔煉成本隨規模擴大而進一步降低,且省去氬氣的效益會持續累積。.
大容量熔體的可擴展性
這是超音波真正超越旋轉脫氣的地方。.
旋轉除氣與體積擴展:
當熔體體積加倍時,氣泡停留時間和有效傳質面積不會成比例增加。為了維持相同的除氫效率,鑄造廠必須:
- 提高氬氣流量(增加氣體消耗)
- 延長處理時間(降低產能)
- 提高旋轉速度(增加設備磨損和能源消耗)
對於100噸的鋼包,旋轉式系統可能需要40–60分鐘的處理時間,才能達到20噸鋼包在15分鐘內達到的相同最終氫含量。物理原理並非線性擴展。.
超音波除氣與體積擴展:
超音波空蝕作用從根本上不同。聲場在熔體體積中傳播,只要超音波能量足以在整個熔體中產生並維持空蝕,處理時間幾乎不隨體積變化。 Sialon Ceramics’ 的 NIMA 發電機 — 與系統整合夥伴共同開發 Aktive Arc Ultrasonics — 專門設計用於消除“駐波”,否則這些駐波會在大體積中產生死區,確保整個熔體的空蝕覆蓋。
實際工業規模化:
- 50噸鋼包(旋轉式): 25–30 分鐘
- 50噸鋼包(超音波): 12–15分鐘
- 100噸鋼包(旋轉式): 40–50 分鐘
- 100噸鋼包(超音波): 12–15分鐘(基本上不變)
對於每班次進行多次熔煉的連續鑄造作業,這種時間優勢直接轉化為產能。一家每天進行四次100噸鑄造的鑄造廠,每天可縮短90–120分鐘的週期時間,相當於每週額外增加一次完整的鑄造運行,或每週增加50噸以上的有效產出。.
營運整合:鑄造廠工程師應了解的事項
設備相容性:
超音波除氣系統可整合至批次與連續鑄造流程中。超音波振動頭(產生空蝕效應的振動元件)直接浸入熔湯澆包或保溫爐中,無需變更氣體輸送基礎設施。對於現有的旋轉除氣設備,轉換過程簡單直接:移除旋轉注入系統,安裝超音波振動頭與超音波產生器,即可開始處理。.
維護與可靠性:
旋轉式系統需要定期調節器保養、壓力管線檢查,以及偶爾更換噴射噴嘴。超音波系統需要:
- 超音波探頭檢查 (檢查侵蝕或熱循環應力)– 通常每 500–1,000 操作小時進行一次
- 發電機校準 (確保頻率和功率輸出保持在規格內)–每年
- 電氣安全檢查 – 依照標準工業設備規範
維護負擔比旋轉式氣體系統維護更輕且更可預測。.
冶金相容性:
超音波除氣已被證實對多種鑄造合金有效: 6061、7075、A356、A380鋁合金,以及鋅、鎂、銅、黃銅和鐵基合金。處理時間因合金而略有不同(富鐵合金可能需要額外2–3分鐘),但核心機制——空蝕驅動的氫氣去除——是通用的。
實際部署:
Sialon Ceramics 的系統已在 Wagstaff 立式 DC 鑄造機和 Bruno Presezzi 連續鑄造生產線 上獲得驗證,並有金屬均質化和缺陷減少的實證結果。這些不是實驗室示範,而是工業規模的生產線驗證。
前瞻性鑄造廠的競爭優勢
對於生產經理和鑄造工程師而言,旋轉脫氣與超音波脫氣之間的選擇日益明確:
超音波技術的優勢:
- 更快的處理循環 (12–15 分鐘對比 25–30 分鐘)
- 更優異的最終金屬品質 (較低的殘留氫氣、改善的微觀結構)
- 顯著減少浮渣 (損失減少84%)
- 較低的營運成本 (每個循環 $2–5,對比 $9–25)
- 線性擴展性 (大體積下效率不衰減)
- 環境可信度 (零氬氣,可量化的排放減量)
- 可預測的投資回報率 (2–5年內回本;之後持續獲利)
旋轉脫氣仍具合理性的唯一情境,是鑄造廠使用舊有設備且產量極低——此時超音波設備的資本成本相對於基本使用量無法攤平。但對於任何每日運行多個循環、每次澆鑄處理量超過30噸,或面臨利潤率與環境影響壓力的鑄造廠而言:超音波是能自我回收成本的工業升級方案。.
試用賽隆陶瓷
Sialon Ceramics 專精於為工業規模設計的超音波除氣系統。他們的 NIMA 發電機 — 與 Aktive Arc Ultrasonics 合作開發 — 代表了二十年針對大容量、高溫應用最佳化的研發成果,並搭配能承受 1,800°C 而不劣化的專有陶瓷超音波探頭。對於準備超越氬氣除氣的鑄造廠,他們提供技術專業知識和經過驗證的系統,能實現本文所述的可衡量改善 — 浮渣減少、效率提升,以及隨每個循環複利成長的投資報酬率。
常見問題
- 在我的鑄造廠中,實際上可以期待多少氫氣減少量?
在單次 15 分鐘的超音波處理循環中,殘留氫氣通常會下降 40–60%,而同等旋轉處理時間僅下降 20–30%。確切百分比取決於初始氫氣含量和合金化學成分,但優勢是一致的:超音波除氣能更快地達到更低的最终氫氣含量。.
- 從旋轉式改為超音波是否需要重新培訓操作人員?
幾乎不需要重新培訓。此製程比旋轉式更簡單——將超音波振動頭浸入、啟動產生器,然後等待12–15分鐘。無需氣壓管理、無需監控調節器、無需調整流量。大多數操作員在一個班次內即可適應。.
- 超音波焊頭的壽命是多久?更換成本是多少?
妥善維護的聲極桿通常可使用2–5年,視合金成分和處理頻率而定(熔融黃銅對聲極桿的磨損比純鋁更快)。更換聲極桿的費用約為3,000–8,000美元。對於每年僅在氬氣成本上就節省5,000–10,000美元的鑄造廠而言,更換費用很容易被吸收。.
- 超音波除氣能否完全取代氬氣,或者我仍需要備用氣體供應?
就除氣而言,超音波可以完全取代氬氣,無需備用氣體。然而,有些鑄造廠會為了其他目的保留氬氣(例如熔湯轉移時的安全覆蓋、活性合金的惰性環境)。超音波僅消除了對除氣專用氣體供應的需求。.
- 超音波除氣如何影響最終鑄件的晶粒結構?
超音波空蝕效應促使細晶粒形成,與旋轉除氣金屬相比,產生更小且更均勻的晶粒尺寸。這轉化為改善的機械性質——更高的抗拉強度、更好的延展性,以及最終零件中更佳的疲勞抗性。.
常見問題
在我的鑄造廠中,實際上可以期待多少氫氣減少量?
在單次15分鐘的超音波處理循環中,殘留氫氣通常會下降40–60%,而等效的旋轉處理時間僅下降20–30%。確切百分比取決於初始氫氣含量和合金化學成分,但 優勢是一致的:超音波除氣能更快地達到更低的最終氫氣含量。
從旋轉式改為超音波是否需要重新培訓操作人員?
幾乎不需要重新培訓。此製程比旋轉式更簡單——將超音波振動頭浸入、啟動產生器,然後等待12–15分鐘。無需氣壓管理、無需監控調節器、無需調整流量。大多數操作員在一個班次內即可適應。.
超音波焊頭的壽命是多久?更換成本是多少?
妥善維護的聲極桿通常可使用2–5年,視合金成分和處理頻率而定(熔融黃銅對聲極桿的磨損比純鋁更快)。更換聲極桿的費用約為3,000–8,000美元。對於每年僅在氬氣成本上就節省5,000–10,000美元的鑄造廠而言,更換費用很容易被吸收。.
超音波除氣能否完全取代氬氣,或者我仍需要備用氣體供應?
就除氣而言,超音波可以完全取代氬氣——無需備用氣體。然而,有些鑄造廠會為了其他用途保留氬氣(如熔湯轉移時的安全覆蓋層、活性合金的惰性環境)。 超音波僅消除了對除氣專用氣體供應的需求。
超音波除氣如何影響最終鑄件的晶粒結構?
超音波空蝕效應促使細晶粒形成,與旋轉除氣金屬相比,產生更小且更均勻的晶粒尺寸。這轉化為改善的機械性質——更高的抗拉強度、更好的延展性,以及最終零件中更佳的疲勞抗性。.