
2026年8月9日 · 11分鐘閱讀
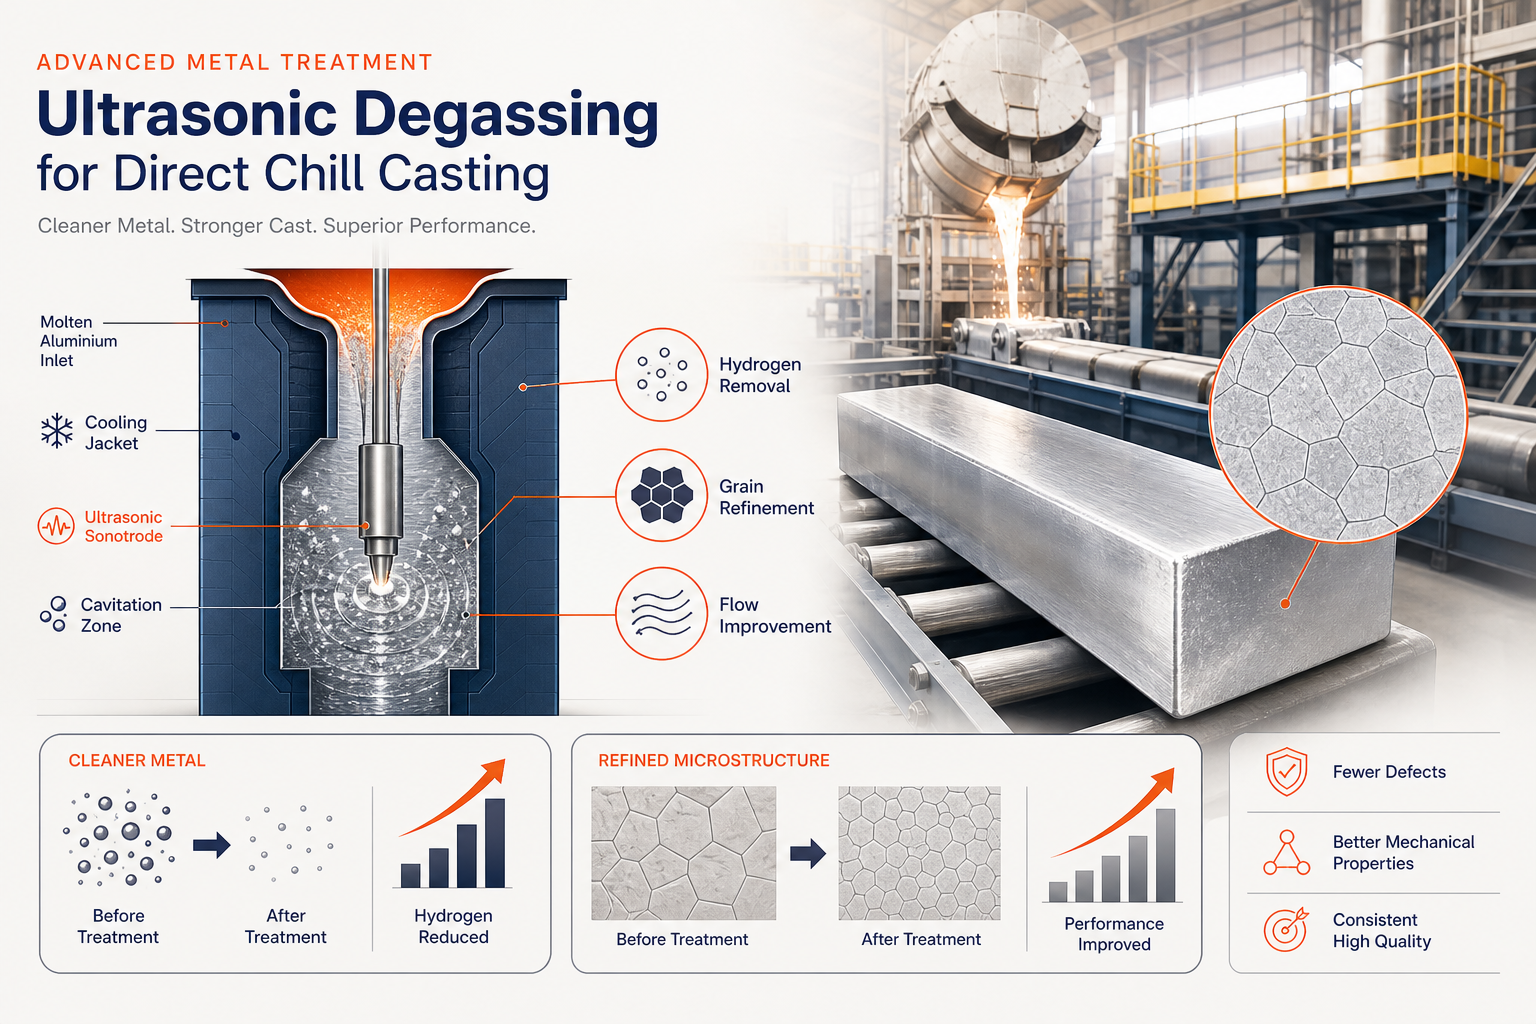
氫氣孔隙、中心線偏析和顯微組織變異困擾著DC鑄造。已發表的試量產DC鑄造試驗顯示,超音波處理能同時消除這三種問題 — 使鑄錠中心晶粒尺寸減少50%,並抑制生產鑄錠中的羽狀晶。.
摘要
氫氣孔洞、中心線偏析及微觀組織變異長期困擾著直接冷卻(DC)鑄造。這些問題共同限制了鑄錠尺寸、機械一致性及產品良率。傳統的線上除氣方法(旋轉葉輪、氣體注入)無法同時解決這三個問題——除非犧牲鑄造速度或鑄錠品質。.
直接在DC鑄造熔池中施加超音波處理可消除這些限制。空蝕驅動的氣泡形成可在3分鐘內去除溶解的氫氣,而旋轉法則需10分鐘以上。同時,聲流可細化晶粒結構並消除中心線偏析。已發表的試量產DC鑄造試驗證實了這些結果在生產胚料中的成效:胚料中心晶粒尺寸減少50%、抑制羽毛狀晶粒,以及鑄錠截面成分均勻。.
NIMA 超音波產生器提供自適應多頻率技術,與 Aktive Arc Ultrasonics(高功率超音波系統工程專家)合作開發。搭配高溫 Sialon 陶瓷超音波探頭,可在工業規模(400+ 公斤鑄錠)下實現超音波處理,無需載氣或旋轉設備的維護負擔。
了解直接激冷鑄造:製程及其挑戰
直接激冷鑄造是針對有色金屬(鋁、銅、鎂)的基礎半連續鑄造方法。精確控制凝固過程直接決定鑄錠的微觀組織和機械性能。其工作原理如下:
熔融金屬被倒入一個底部開口的冷卻水模具中。隨著鑄錠形成, 外殼凝固而中心仍保持液態,形成一個狹窄的凝固前沿。當鑄錠從模具中出來時,水直接噴灑在鑄錠表面,從外向內完成凝固。
這種受控凝固是一大優勢 — 與露天鑄造相比,它能限制宏觀偏析。但緊湊的時間尺度與受限的幾何形狀,造成了三個相互關聯的冶金問題,困擾著現代DC作業:
1. 氫氣孔隙:溶解氣體問題
氫是液態鋁中主要的溶解氣體。它透過 熔融金屬與大氣水蒸氣之間的化學反應進入,產生氧化鋁和H₂氣體。關鍵的不對稱性在於:氫在液態鋁中的溶解度遠高於固態鋁。在凝固過程中,當金屬冷卻至其溶線溫度以下時,氫會析出。如果冷卻速率過慢,或氫濃度過高,氣泡會在固體內成核。這會造成氣孔缺陷—一種會降低疲勞強度、抗拉強度和鑄造良率的缺陷。
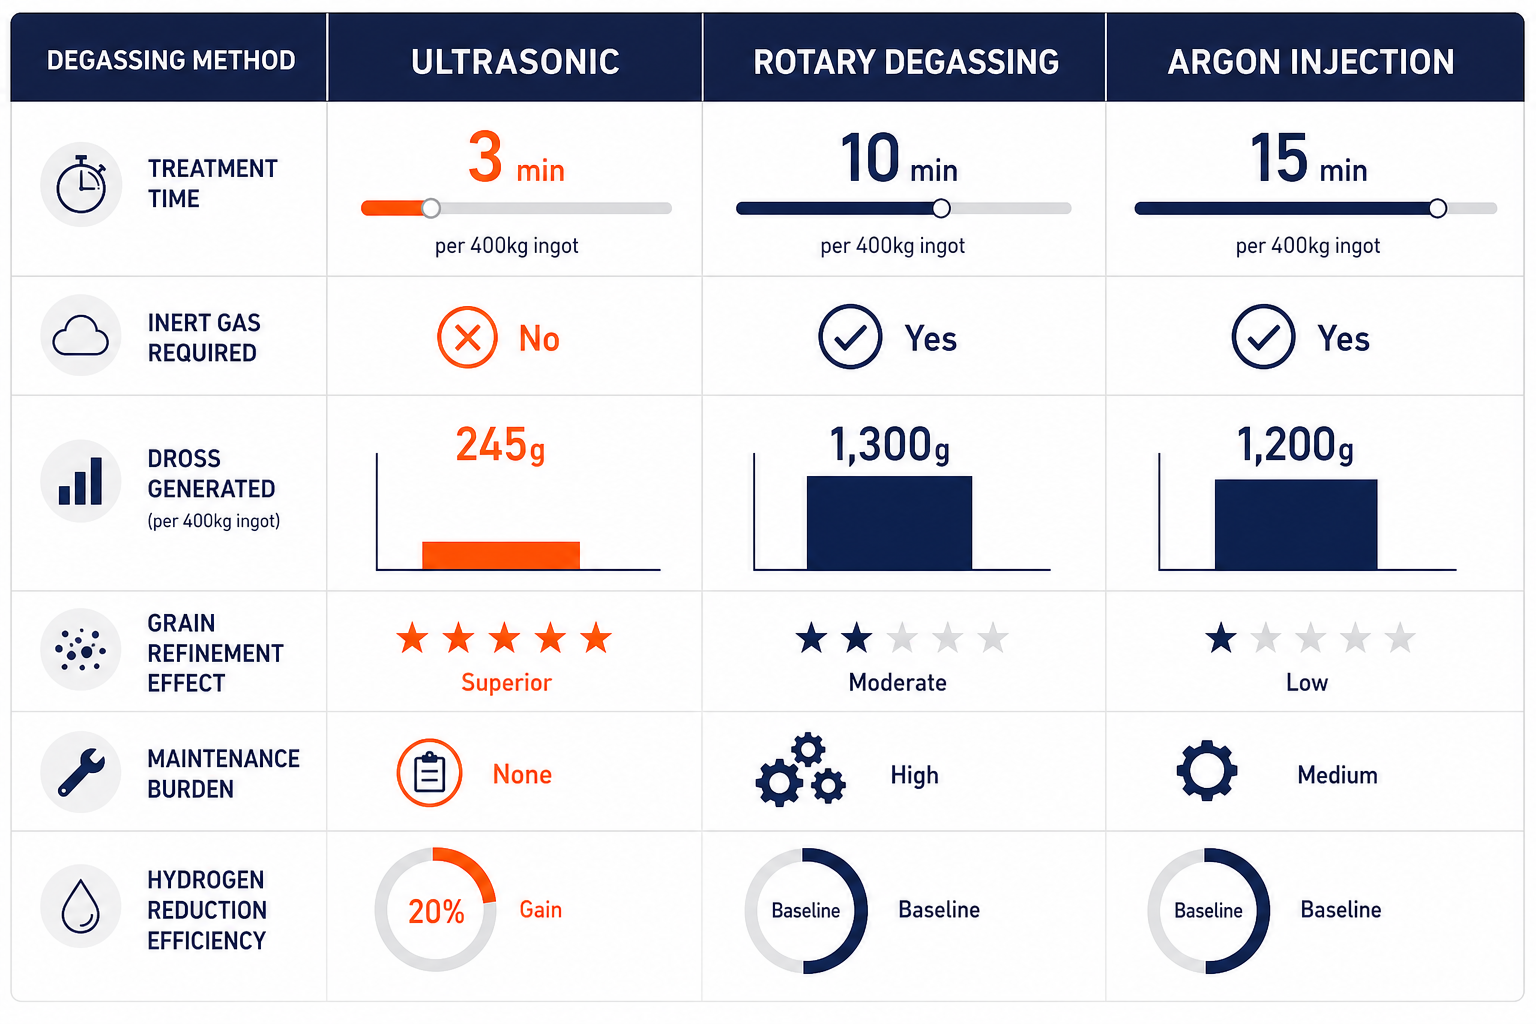
傳統的線上方法(氬氣注入、旋轉除氣)可解決此問題,但存在固有的取捨。氬氣需要載氣設備和環境處置。旋轉葉輪會引入停留時間延遲(10分鐘以上),從而減慢鑄造週期。.
2. 中心線偏析:鑄錠中心的宏觀偏析
定義DC鑄造特性的狹窄受控凝固過程,衍生出第二個問題: 鑄錠中心區域的合金成分偏離名義組成 – 即中心線宏觀偏析。多種機制共同促成此現象:凝固過程中的對流驅動質量傳輸、收縮引起的流動,以及晶粒沉澱。其結果是鑄錠中心與外圍之間出現顯著的性質差異,使後續加工(軋延、擠壓)更加複雜,並限制了可鑄造鑄錠的尺寸與幾何形狀。
3. 微觀組織控制:晶粒細化與等軸晶形成
具有粗大二次相的大型樹枝狀晶粒會沿晶界集中缺陷(孔洞、夾雜物、偏析),降低機械性質和加工性。 非樹枝狀的細晶等軸晶組織——各方向尺寸相等——是冶金學上的目標,因為它能:
- 減少收縮和熱裂
- 提供二次相和微觀孔隙更均勻的分佈
- 實現優異的機械性能
傳統晶粒細化使用鈦基母合金(Al-5Ti-1B),提供異質成核位置。但此方法在大尺寸鑄錠中效果不一致,且所需晶粒細化劑的量會隨鑄錠尺寸增加而增加,導致成分偏移與成本上升。.
為何傳統除氣方法在DC鑄造中有所不足
在探討超音波解決方案之前,值得先了解為何現有方法不足以應付現代DC製程:
旋轉(葉輪)除氣:
- 鑄造前需在爐中停留10–15分鐘
- 引入需要維護和更換的旋轉部件(石墨、鋼)
- 產生 高浮渣累積(每循環1,300克,而超音波僅245克) – 浮渣收集氫氣,重新污染熔體
- 僅除氣;不細化晶粒結構
- 石墨葉輪在高溫作業中會遭受脆性磨損和熱衝擊
氬氣或氮氣注入:
- 需要載體氣體(成本、環境影響)
- 氣泡上升時間慢;必須在整個鑄造時間窗口內持續供應氣體
- 無法解決微觀偏析或晶粒結構問題
- 在大尺寸鑄錠中效率不佳(氣體無法滲透的滯留區)
減壓鑄造:
- 透過降低熔融金屬上方的環境壓力來去除溶解氣體
- 對去除氫氣有效,但對於DC操作而言成本高昂且缺乏靈活性
- 無法防止中心線偏析或細化晶粒結構。
核心限制:這些方法都無法同時消除氫氣、細化晶粒結構,並消除中心線偏析——這三個決定DC鑄造中鑄錠品質的因素。每一種方法都只能單獨解決一個問題。.
超音波處理在DC鑄造熔池中的運作原理
直接應用於鑄造液穴中的超音波處理,透過利用空蝕物理學(液態金屬中聲學氣泡的受控崩潰)來克服這些限制。.
空蝕機制
當超音波能量(通常為 25 kHz 頻率)透過音極(一種共振陶瓷探頭)導入熔融金屬時,壓縮波與膨脹波會在熔體中傳播。這種聲壓會引發空蝕效應:在膨脹(負壓)階段形成微觀氣泡,並在壓縮階段劇烈崩潰。
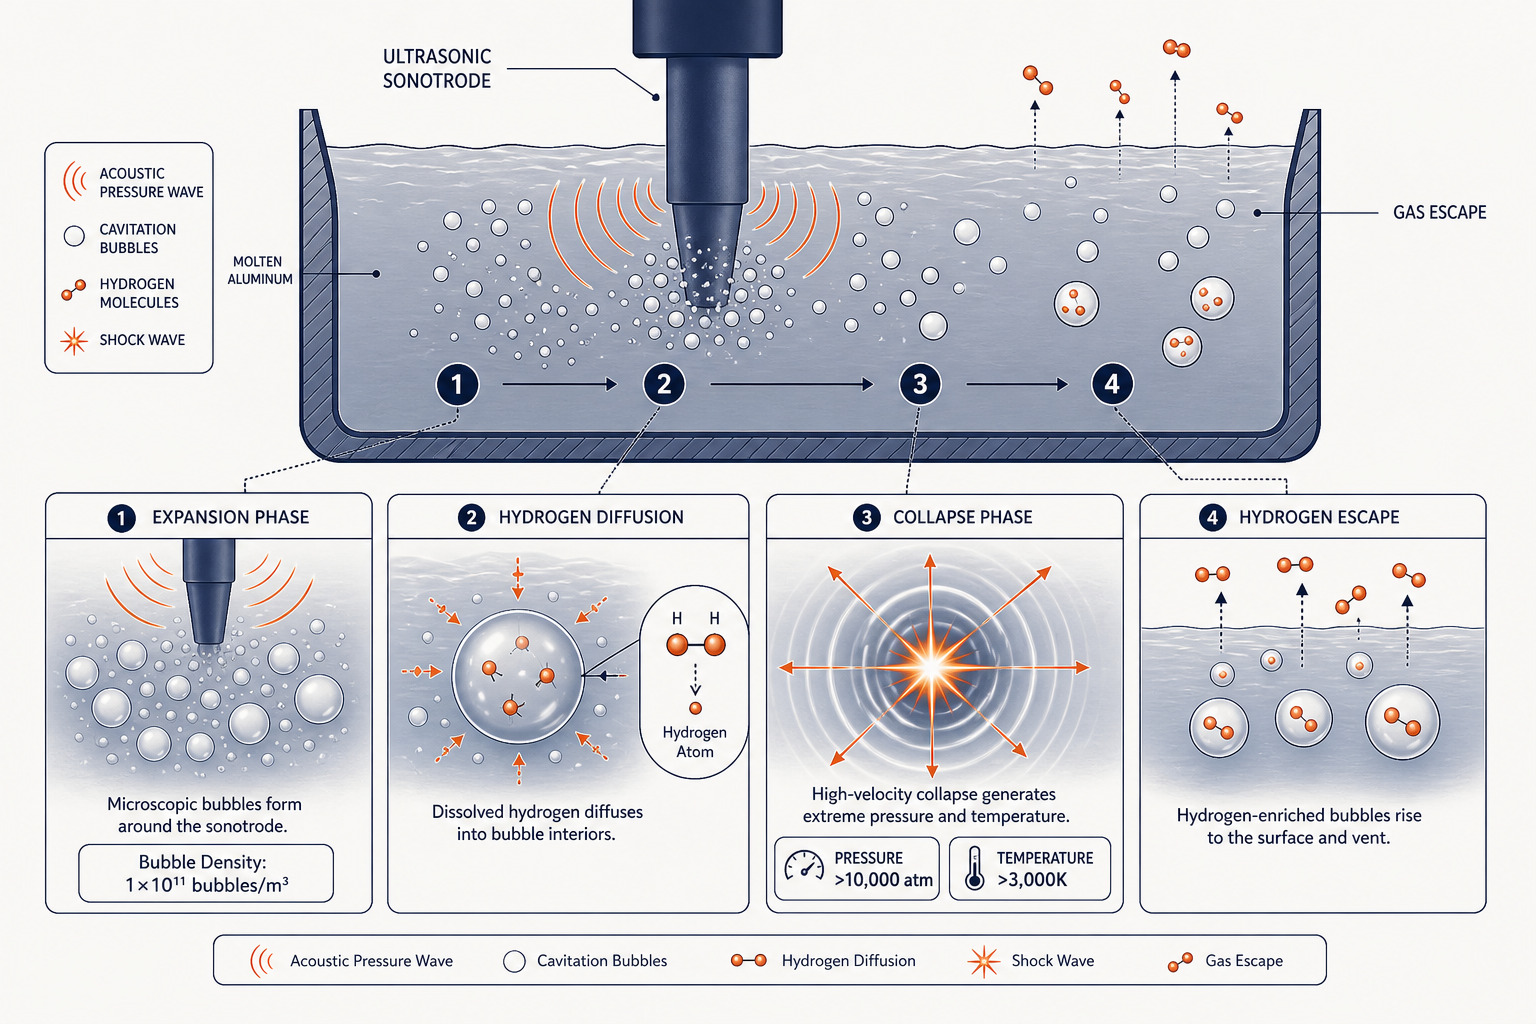
當空蝕氣泡崩潰時,能量釋放非同凡響 – 局部壓力超過 10,000 大氣壓,溫度飆升至 3,000 K 以上。這會產生:
異質成核點 – 崩潰的氣泡產生局部高壓區域,新的固體晶體在此形成,為整個熔體提供成核模板。
空蝕輔助碎裂 – 氣泡崩潰產生的衝擊波物理性地碎裂生長中的枝晶,將其分解為較小的碎片,成為獨立的形核點(晶粒倍增)。
聲流 – 壓力差產生整體流體運動,將溶解的氫和合金元素物理性地輸送到整個熔體中。
微噴射 – 從崩潰的氣泡中噴出的高速射流會破壞夾雜物表面的保護性氧化膜,促進夾雜物的浮出和去除。
透過空蝕氣泡去除氫氣
溶解的氫氣從熔融金屬擴散到膨脹的空蝕氣泡中。 空蝕氣泡的巨大表面積(1 × 10¹¹ 個氣泡/立方公尺) 大幅增加了可供氫氣傳輸的氣體-金屬介面。與旋轉除氣(依賴被動的氣泡上升)不同,空蝕作用持續產生新的氣泡表面。當氣泡破裂並重新形成時,富含氫氣的氣體被捕捉並上升到熔體表面,逸散到大氣中。
結果: 脫氣效率比旋轉法高 20%,且僅需三分之一的時間 – 3 分鐘對比傳統系統的 10 分鐘以上。
解決中心線偏析:多頻率處理
傳統的單頻超音波系統有一個關鍵限制:它們會產生 駐波 – 即聲壓節點累積的區域,在鑄錠中心留下未處理的死區。這在DC鑄造中破壞了超音波處理的目的,因為中心是最容易發生偏析的區域。
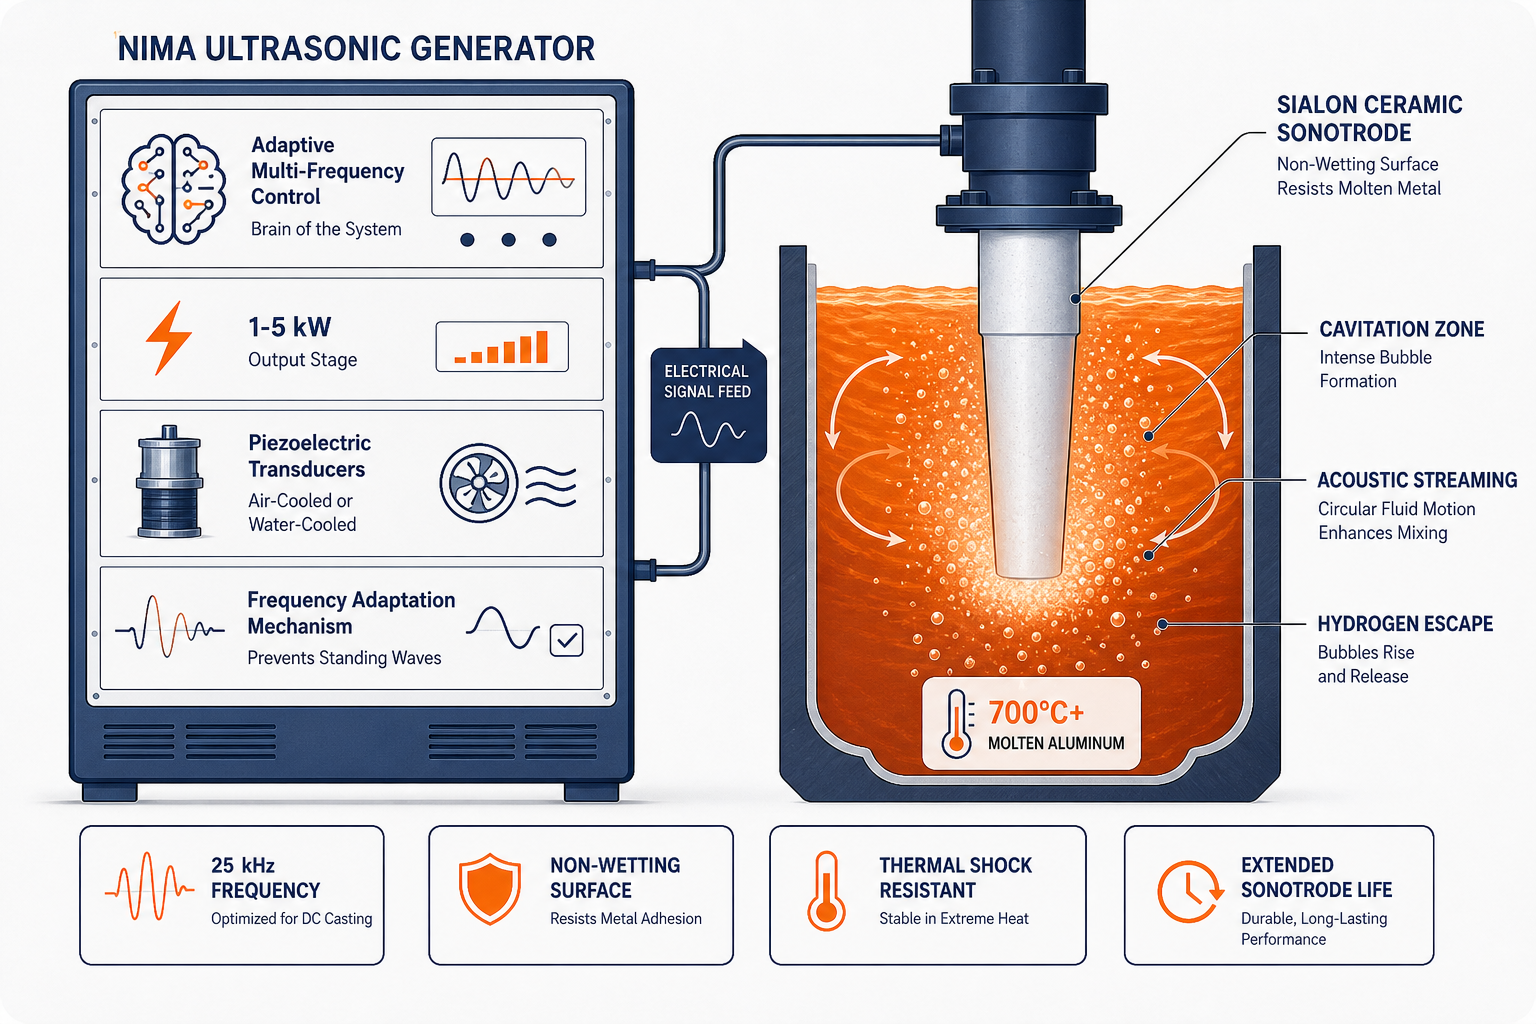
Sialon Ceramics’ NIMA 發電機透過 自適應多頻技術 克服了此問題。透過在處理過程中改變超音波頻率,系統可防止駐波形成,並確保空蝕現象在整個鑄錠體積中均勻發生。 此能力可在工業規模下消除中心線偏析 – 這對經超音波處理的鑄錠而言是首創。
NIMA + Aktive Arc Ultrasonics:十年共同工程合作
以超音波能量處理700°C以上的熔融金屬,面臨極端的材料挑戰,沒有任何單一公司能獨自解決。 Sialon Ceramics 與 Aktive Arc Ultrasonics — 高功率超音波系統工程專家 — 已花費超過十年共同開發NIMA系統作為整合解決方案:Sialon貢獻陶瓷超音波探頭材料科學,Aktive Arc貢獻聲學堆疊與產生器架構。
其結果是一個每個組件都設計為與其他組件協同運作的系統 — 不是拼湊的現成零件,而是從換能器到陶瓷尖端的一體化工程解決方案。.
NIMA 產生器:自適應多頻率架構
NIMA 產生器由 Aktive Arc Ultrasonics 共同開發,提供了使大型鑄錠 DC 鑄造處理可行的核心創新:
- 自適應多頻率控制 — 在處理過程中改變頻率以防止聲學駐波,確保空蝕效應能到達鑄錠中心,而不僅是外圍
- 1–5 kW 功率輸出 ,配備氣冷或水冷壓電換能器
- 可擴展至400+公斤鑄錠 — 限制競爭對手的駐波問題已在系統層級被設計排除
- 無需載氣 — 空蝕機制完全取代氬氣/氮氣注入
此架構能在大型 DC 鑄造槽中實現均勻、全體積的處理 — 這是單頻競爭對手無法解決的問題。.
賽隆陶瓷超音波振動頭:實現此技術的關鍵接觸點
音極是系統中最難處理的元件 — 它必須在承受熔融金屬化學、熱循環和持續空蝕應力的同時,高效傳遞超音波能量。 Sialon 在內部製造這些元件,使合作夥伴能完全掌控系統最關鍵的介面:
- 在熔融金屬中化學惰性 — 無溶解、無污染、無成分漂移
- 不潤濕 — 熔融金屬排斥陶瓷表面,在無氧化氣隙的情況下維持聲學接觸效率
- 高溫下具有高楊氏模數 — 即使在 1,800°C 下諧振頻率仍保持鎖定,而金屬超音波振動頭會漂移並失去效率
- 抗熱衝擊性 — 專為重複浸入循環設計,而非一次性實驗室使用
- 1,000+ 小時使用壽命 ,相較於鈦或鋼等效產品的 20–50 小時
結合NIMA產生器的自適應多頻控制與 Sialon陶瓷超音波振動頭 ,形成一個彼此相輔相成的系統——少了任何一方,另一方都無法發揮最佳效能——而這十年的共同開發成果,已深植於每一次的生產運行中。
已發表的 DC 鑄造試驗結果顯示
超音波熔體處理已遠超實驗室試驗,進入有文獻記載的中試規模及工業規模DC鑄造試驗。布魯內爾大學BCAST團隊發表的研究及經同儕審查的鑄造文獻,在鑄錠直徑、合金系統及超音波振動頭配置等方面建立了連貫的證據體系。.
DC 鑄造鑄錠中的晶粒細化:直接實驗證據
研究 發表於 IOP 會議系列:材料科學與工程 (Eskin 等人,2023年) 報告指出,在鋁錠的DC鑄造模具中的熔池內進行超音波處理,已成功實現晶粒細化——超音波處理直接抑制了羽狀晶的形成,並在整個鑄錠橫截面上實現了可測量的晶粒結構細化。
一項平行研究 發表於 JOM (Springer,2020) ,在流槽中施加超音波熔體處理,進行了直徑152毫米鑄棒的試量產DC鑄造。結果顯示,UST「顯著改善了鑄棒的鑄態組織,為擴大規模開闢了道路」——並在與生產操作相關的鑄棒直徑上確認了晶粒細化效果。
經實驗測量驗證的數值模擬(發表於 ScienceDirect)量化了此效應的規模: 使用超音波處理時,鑄錠中心的平均晶粒尺寸比未處理時小 50% — 其中在中心線處效果最為顯著,而這正是傳統 DC 鑄造中偏析和粗大晶粒結構問題最嚴重的地方。
工業規模先例:DC 鑄造流中高達 1 噸
Dmitry Eskin教授關於超音波熔體處理的概述(布魯內爾大學/BCAST) 記錄了超音波熔體處理僅有的工業規模應用——包括「在大型鑄錠直接冷卻鑄造中,熔體流量高達1噸」——是透過同時或依序運作的磁致伸縮換能器實現的。這為大型鑄錠DC鑄造處理在商業相關規模上建立了明確的工業先例。
這些試驗在DC鑄造中所記錄的內容
晶粒結構:
- 與未處理的對照組相比,鑄棒中心的晶粒尺寸減少了50%
- 抑制DC鑄造熔池中羽狀晶的形成
- 在傳統晶粒細化劑單獨使用不足的鋼坯中,實現了柱狀晶到等軸晶的轉變(CET)
- 均勻的細小等軸晶結構取代從周邊到中心粗大的樹枝狀生長
除氣:
- 空蝕輔助除氣效率比準平衡氫濃度低40–50%
- 處理在數分鐘內完成 — 可配合連續式DC鑄造循環速率
- 無需惰性載氣;與氬氣除氣相比,浮渣產生量大幅減少(在已記錄的中試規模試驗中,浮渣減少5倍)
偏析:
- 聲流使熔池溫度均勻化,防止宏觀偏析
- 經處理的坯料中,合金元素分佈均勻,已於鑄錠橫截面確認。
- 在中試規模下消除了中心線成分漂移。
經濟假設(基於已發表的數據):
- 可能消除氬氣除氣成本
- 可能減少或消除晶粒細化母合金的添加
- 節能運行,功率約900W–5kW,視錠坯尺寸而定
- 縮短鑄造週期時間(在熔池內處理僅需數分鐘,相較於爐內停留10分鐘以上)
這些結果來自獨立第三方研究機構 — 布魯內爾大學 BCAST,發表於同儕審查期刊。它們代表了超音波熔體處理在 DC 鑄造中於試驗廠和工業規模的既有性能範圍。.
冶金影響:從除氫到改善鑄造性能
超音波處理在DC鑄造中的累積效應,不僅止於去除氫氣,更重塑了鑄錠的基本冶金特性:
微觀組織轉變
超音波處理前: 粗大的柱狀晶從鑄錠外圍向中心生長;二次枝晶臂間距(SDAS)較大;合金元素集中於枝晶間區域;偏析帶與凝固前沿對齊。
超音波處理後: 細小等軸晶(各方向尺寸相等);二次枝晶臂間距(SDAS)縮小;合金元素分布均勻;消除鑄錠中心的偏析帶。
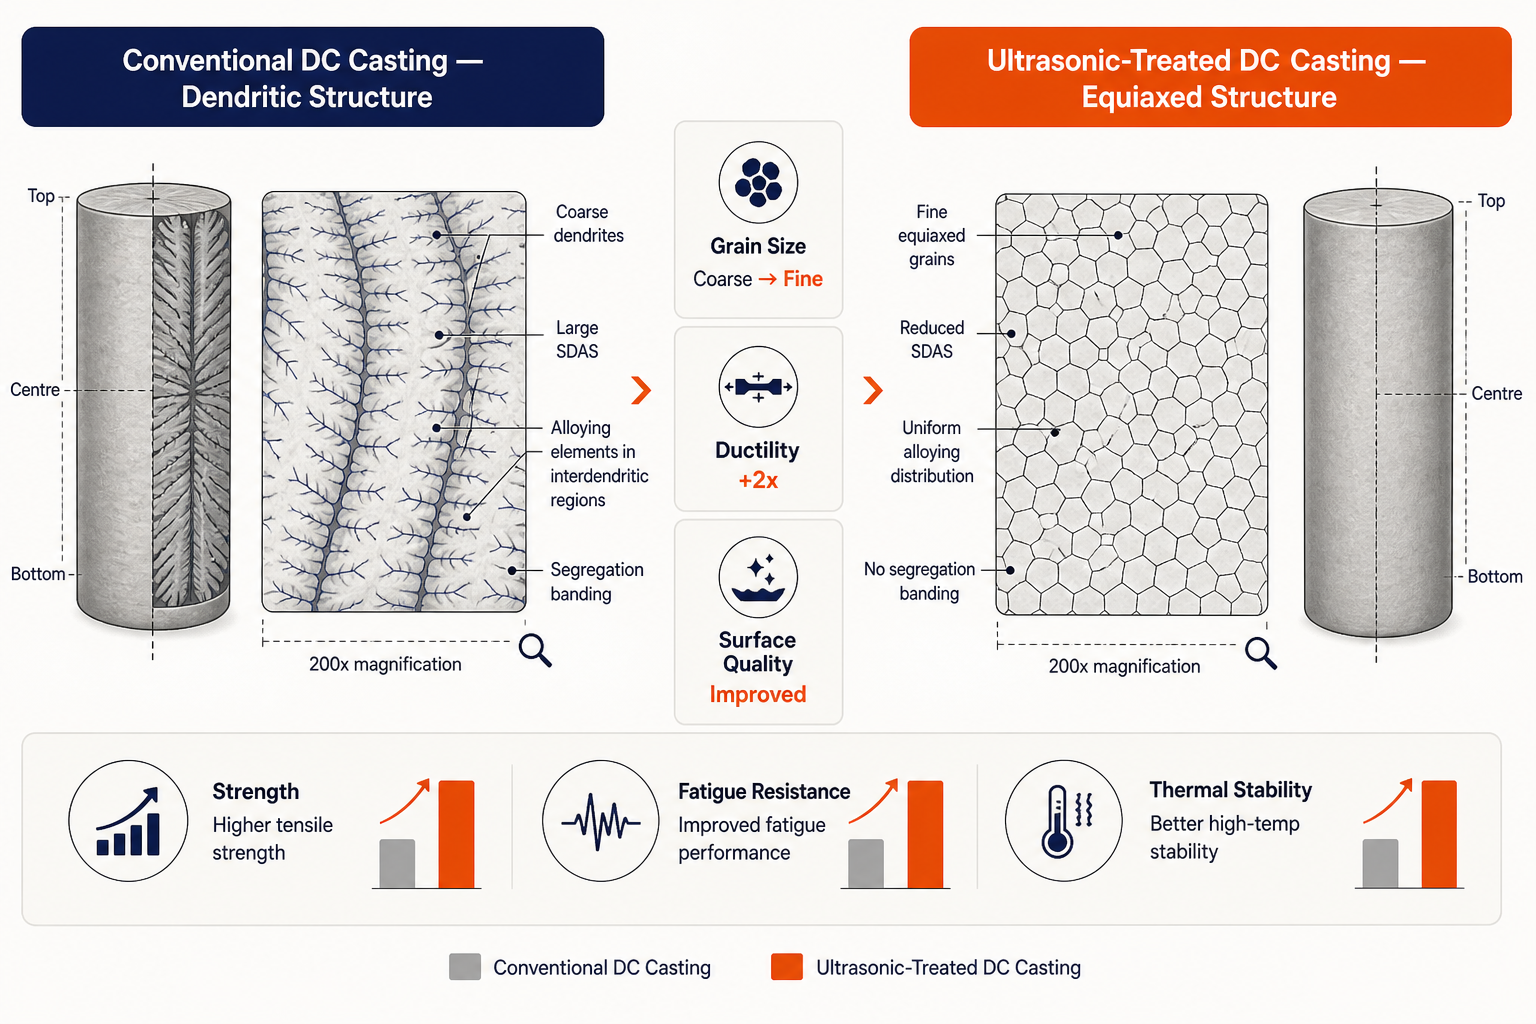
此轉變至關重要,因為它:
- 提高抗疲勞性(細晶粒減少應力集中)
- 提升延展性(文獻記載伸長率提升2倍)
- 降低後續軋延/擠製過程中的熱裂敏感性
- 在不降低性能的前提下,實現鑄錠尺寸的增加
表面光潔度與減少加工損失
超音波處理可減少表面缺陷(氧化物夾雜、孔隙性點蝕),否則在軋製前需要昂貴的表面處理(剝皮、化學清洗)。已發表的文獻與空蝕物理學證實:
- 表面氧化物減少: 空蝕誘發的微射流破壞保護性氧化膜,使夾雜物在最終凝固前得以浮出並去除
- 降低廢料率: 鑄造後因表面缺陷而報廢的鑄錠減少
- 更快的下游加工: 減少調質時間,降低因磨蝕性氧化層造成的加工磨耗
合金一致性與機械性質可預測性
超音波處理的聲流效應能均勻分布合金元素。這在以下情況中特別有價值:
- 晶粒細化劑分佈: 傳統 Ti-B 母合金會沉澱或偏析;超音波混合確保成核粒子均勻分佈
- 微合金元素 (航太合金中的Sc、Zr):均勻分佈可提升熱處理鑄錠的析出強化效果
- 鑄錠幾何形狀的一致性: 外圍和中心以相似的顯微組織凝固,實現更嚴格的機械性能規範
為何這很重要:從實驗室到生產車間
從旋轉除氣或氣體注入轉變為超音波處理,不僅僅是效率的提升。它代表了DC鑄造基本限制的轉變:
速度: 3分鐘的處理循環對比10分鐘以上的爐內停留時間,能實現更快的鑄造速率,這在高產量生產中至關重要
規模化品質: 超音波處理400+公斤的鑄錠 – 過去受限於駐波干擾 – 現已可實現。已發表的試驗在試量產和工業規模上證實了這一點,為大型鑄錠開闢了新的市場區隔,而傳統除氣無法提供一致的性質
環境責任: 消除氬氣/氮氣載氣及大幅減少浮渣,符合製造業永續發展目標
維護簡便性: 固定式陶瓷超音波探頭(無旋轉部件)相比旋轉葉輪減輕了設備維護負擔
製程可靠性: 多頻率自適應控制消除了單頻率系統所需的試誤調整
對於服務於要求嚴苛產業(航太、汽車、高性能船舶)的鑄造作業而言,這些優勢直接轉化為鑄造良率提升、新合金認證週期縮短,以及更高的機械性質一致性。.
試用賽隆陶瓷
Sialon Ceramics 提供完整的超音波除氣系統,適用於DC鑄造和連續鑄造作業 – 從NIMA自適應多頻率產生器到 高溫陶瓷超音波探頭 ,這些探頭能承受工業生產環境。他們在超音波冶金領域擁有20多年的經驗,加上內部陶瓷超音波探頭製造能力,提供了將超音波處理從實驗室試驗擴展到全面生產所需的整合專業知識。
如果您正在操作DC鑄造設備,並面臨氫氣孔隙、中心線偏析或晶粒結構不一致的問題,超音波處理是值得評估的強力候選方案。 直接聯繫Sialon Ceramics討論您的鑄造應用,並為您的生產量探索客製化處理系統。