- 最高2,300°Cの溶融金属および溶融ガラスの超音波脱ガス
- 月曜日 - 金曜日 : 09:00 - 19:00
- Sialon Ceramics Aps - Østerbrogade 226 st. tv. - 2100 Copenhagen - Denmark

溶融ガラスの省エネ
溶融ガラスの省エネルギー
気泡サイズを2倍にし、温度を下げます(ストークスの法則)
Ultrasonic effect of bubble size on refining rate
ガラスの溶解とガラスの清澄
ガラス製造は、溶解と清澄の両方を含む、非常にエネルギー集約的なプロセスです。溶解とは、原料からガラスが形成される際に起こる化学反応を制御することを指し、清澄とは、形成された溶融ガラスから気泡を除去するプロセスを指します。.
ソーダ石灰ガラスの溶解は約1,300 °Cの温度で達成されますが、清澄には約1,450 °Cという大幅に高い温度が必要です。このより高い温度では、溶融ガラスの粘度が十分に低く、ガラス内の気泡が表面に上昇することができます。.
温度を1,300 °Cから清澄温度の1,450 °Cまで上昇させるには、完全な溶解およびガラス清澄プロセスで使用される総エネルギーの約40%を消費します。通常、溶解と清澄を組み合わせたプロセスには約24時間かかるため、かなりの量のエネルギーを消費します。.
気泡サイズ、ガラス清澄温度、および時間の間には強い相関関係があります。簡単に言えば、大きな気泡は小さな気泡よりも速く上昇します。清澄温度が高いと溶融ガラスの粘度が低下し、粘度が低いほど気泡はより速く上昇します。したがって、清澄プロセスの効率を向上させるには、気泡の直径を大きくするか、溶融ガラスの粘度を下げることが望まれます。これから説明するように、超音波清澄により、溶融ガラスの温度を上げることなく、気泡サイズを増大させ、気泡を効率的に除去することができます。.
超音波支援ガラス清澄速度に対する気泡サイズの影響
より正式には、気泡が合体する場合、ストークスの法則によれば、同じ精錬速度をより高い粘度でも維持できる。ストークスの法則は、粘度ηの流体中に懸濁され、相対速度vで移動する半径Rの静止球に働く力Fを表す。.
F = 6 π η R v
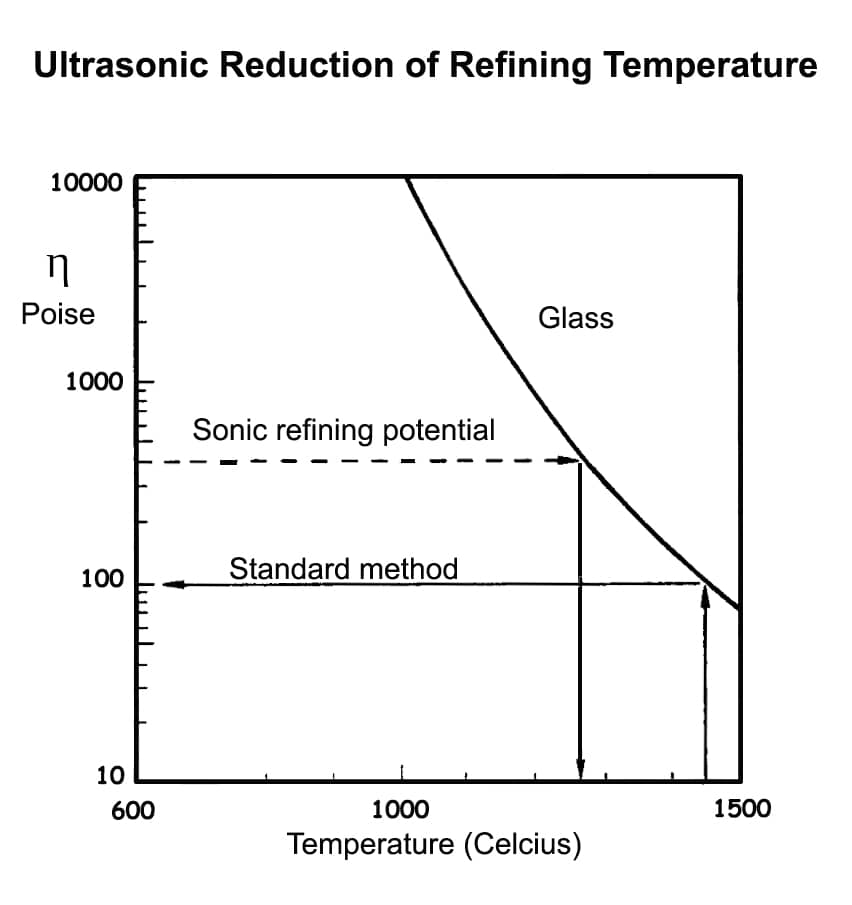
この関係を用いると、気泡径を例えば0.4 mmから0.8 mmへと2倍にすることで、粘度400 Paの溶融ガラスにおいて、より小さな気泡と粘度100 Paの場合と同じ精製速度を理論的に達成できることを示せます。なお、0.4 mmは、深さ1メートルの溶融ガラスを約16時間で上昇する、通常最小の気泡径であり、その速度は毎秒20マイクロメートルです。.

この関係は、典型的な市販ガラスの粘度と温度の関係を示す図から明らかです。1,450 °Cでは粘度は100 Paですが、1,280 °Cでは400 Paに低下しています。ストークスの法則から、粘度100 Paにおける0.4 mmの気泡の上昇速度は、粘度400 Paにおける0.8 mmの気泡の上昇速度と同じです。.
言い換えれば、気泡のサイズを2倍にすることで、約1250 °Cの低温で同じ清澄速度を達成できる可能性があります。通常、これによりプロセスの総エネルギーコストの20%を節約できます。.
この分析は、溶融ガラス中の気泡径を大きくすることで清澄プロセスにおいて大幅な省エネルギーが可能であることを示唆していますが、これを実際に達成できるでしょうか?
粘度と温度の関係
超音波エネルギーを用いた気泡の合体促進
超音波精錬の最新の進歩により、ガラス精錬中に超音波エネルギーを使用して気泡サイズを増大させることが可能になりました。関与するプロセスは複数ありますが、支配的なものはキャビテーションです。.
キャビテーション は、溶融ガラス内の圧力を急速に変化させ、低圧の空洞またはボイドを生成する高エネルギー過程です。ボイドは、溶解したガスや気泡が拡散・蓄積する核形成中心を提供します。実質的に、小さな気泡が合体してより大きな気泡を形成し、これらは前述のとおり、より速く表面に上昇して消散します。
結論
ガラス精製中に超音波エネルギーを使用して気泡サイズを大きくすることで、 超音波エネルギー により、ガラス溶融プロセス後に温度を上げてガラス溶融物の粘度を下げる必要なく、標準的な精製時間を達成できます。これは、処理時間を短縮するか、プロセスで使用するエネルギーを削減するかの選択が可能であることを意味します。
潜在的な省エネルギー効果は業界によって異なり、ガラス産業の分野や品質要件など多くの要因に依存しますが、超音波支援ガラス清澄化では最大20%の省エネルギーが可能です。この省エネルギーは、エネルギー集約度の高いこの業界にとって、大きな潜在的利益をもたらします。.