
溶融ガラスの超音波脱泡 は、溶存ガスの除去と気孔率の低減において、従来の化学的清澄方法に代わる効率的な代替手段を提供します。SO₂やAs₂O₃による清澄は残留物を残し、追加のエネルギーを必要とし、規制上の課題が増大していますが、超音波キャビテーションは化学添加剤を使用せずにガスを除去します。Sialon CeramicsのNIMA超音波発生器は、高温セラミック製ソノトロードを使用して溶融ガラスに制御された音響エネルギーを供給し、脱泡効率を向上させ、介在物を低減し、エネルギー消費を削減します。
2026年8月8日 · 読了時間12分
TL;DR
溶解ガス—特に酸素、水素、水分—はガラス品質の静かな殺し屋です。それらは、光学透明度、機械的強度、熱安定性を弱める目に見えない気孔を生み出します。SO₂やAs₂O₃などの従来の化学清澄剤はほとんどの泡を除去しますが、重大な限界に直面しています。SO₂は問題のある硫酸塩を生成し、As₂O₃はREACH規制で制限されており、エネルギーコストの上昇により化学清澄はますます高価になっています。.
Ultrasonic cavitation tackles degassing differently. Acoustic bubbles nucleate at a trillion per cubic metre and implode with jets that rupture stubborn pores. Acoustic streaming then accelerates gas escape without chemical additives or prolonged heating. The result is 20% faster degassing, 6-fold lower oxide inclusions, 15–30% energy savings, and zero chemical residue.
サイアロンセラミックスのNIMA工業用超音波発振器は、高出力超音波システム工学の専門家である Aktive Arc Ultrasonicsとの提携により開発され、独自の高温セラミックソノトロードと組み合わせられています。この技術は、光学ガラス、高純度ホウケイ酸ガラス、特殊フロートガラス、そして従来の清澄剤では品質を十分に引き出せない要求の厳しい組成において、工業規模での有効性が実証されています。
Why Ultrasonic Degassing of Molten Glass Is Needed
溶融ガラスが形成された瞬間、溶解した酸素、水素、水分などのガスが閉じ込められます。これらのガスは、原料自体から、バッチ成分が吸収した大気中の水分から、そして溶解炉内の燃焼副生成物から拡散してきます。溶解ガスの各パーセントポイントは、ガラスが冷却されると気孔になります。単一の気泡は肉眼では見えませんが、数十億の微細な空隙が光を散乱させ、引張強度を弱め、熱衝撃破壊の核生成サイトを作り出し、粒界での失透を引き起こします。光学用途(精密レンズ、科学用ガラス器具、ディスプレイ基板)では、わずかな気孔でも透過率と屈折率の均一性を損なわせます。 容器ガラスでは、 気孔は負荷下での応力集中と破損を加速させます。 ホウケイ酸実験室用ガラス器具には別の懸念があります: 閉じ込められたガスは周囲のマトリックスとは異なる膨張をし、熱疲労を加速させる内部ひずみを生み出します。
国際ガラス委員会(ICG)規格1960 は、許容される気孔率を次のように定義しています:
化学清澄は歴史的な回避策であり、数十年にわたって合理的に機能してきました。しかし、環境規制が厳しくなり、エネルギーコストが上昇し、現代のガラス組成における許容範囲が狭まるにつれて、化学清澄の欠陥は無視しにくくなっています。.
The limits of traditional chemical fining: SO₂, As₂O₃, and why it’s breaking down
How chemical fining works (the theory)
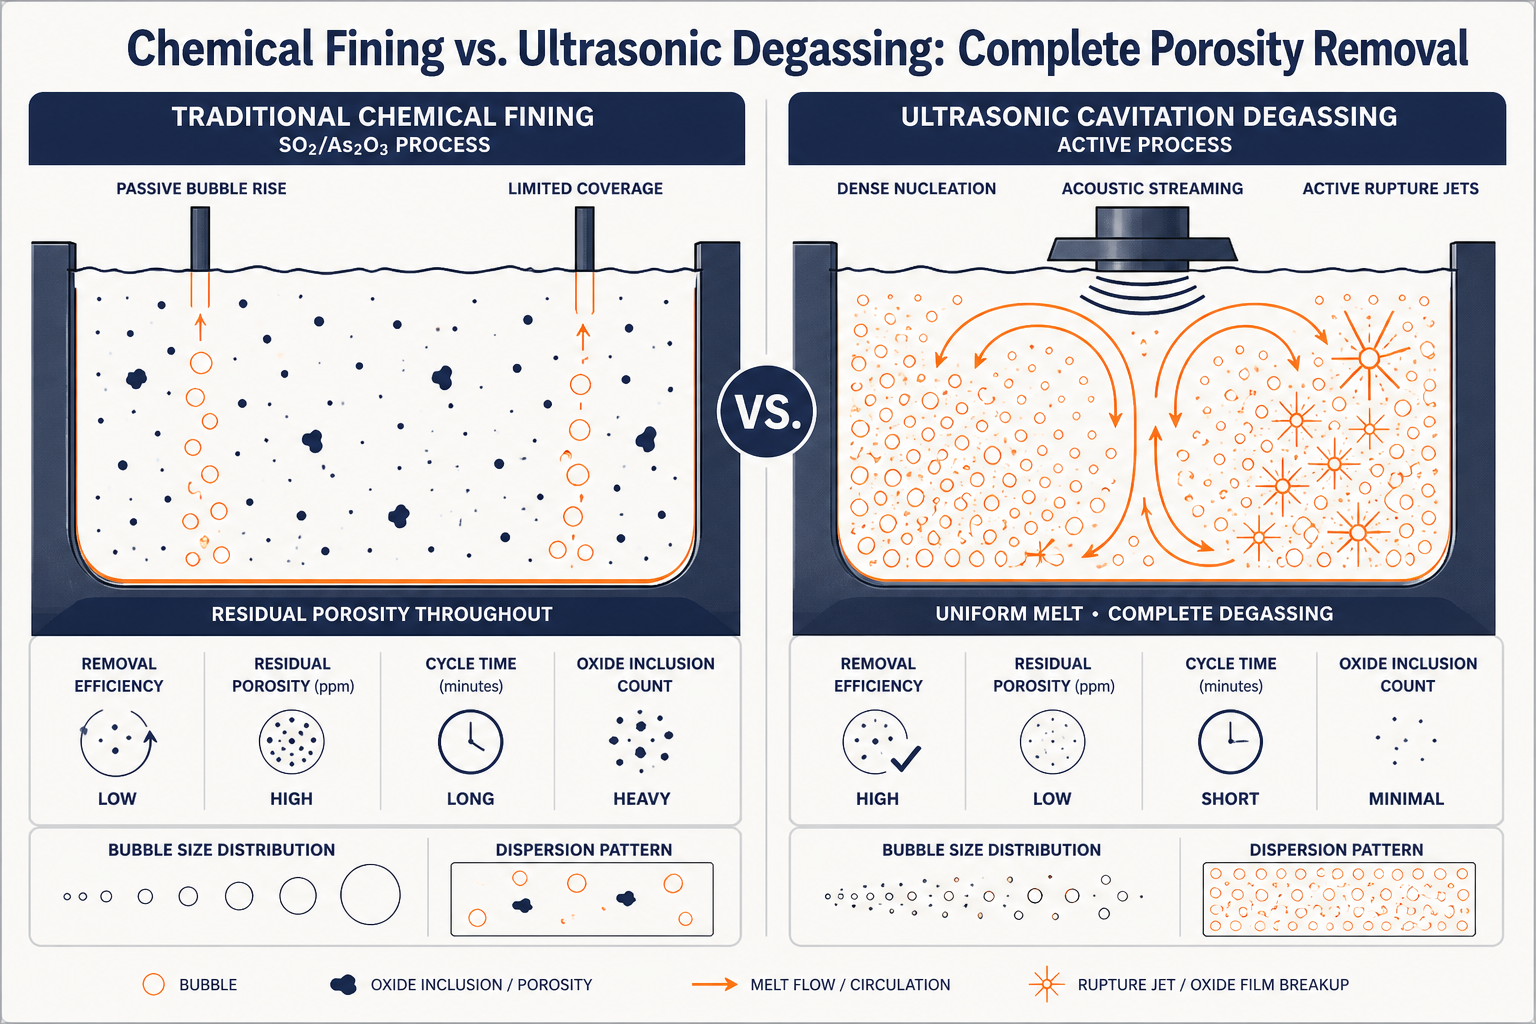
清澄剤を添加すると(古典的には硫酸ナトリウム(加熱によりSO₂ガスを放出)または酸化ヒ素(As₂O₃))、これらの化合物は溶融ガラス中で分解し、不活性ガス(それぞれSO₂またはO₂)を放出します。ガス気泡は上昇し、その過程で拡散勾配を介して溶解ガスを引きずり上げ、多孔性を表面に運び、そこで逃がします。理論上は単純で優雅です。実際には、トレードオフに悩まされます。.
Sulfur dioxide (SO₂) fining: the lingering residue problem
SO₂清澄は最も一般的で安価な方法です。しかし、それがますます問題となっている理由は以下の通りです:
硫酸塩の後遺症: 完全に逃げ切れなかったSO₂ガスは、溶解炉と作業タンクのより低温のゾーン(溶解度が低下する領域)で硫酸塩(SO₄²⁻)イオンに再変換されます。これらの硫酸塩はガラス中に残留するか、さらに悪いことに、不要な結晶性介在物(組成に応じて硫酸バリウム、硫酸カルシウム)として析出します。高級ガラス製品では、硫酸塩の偏析による目に見える縞模様がしばしば現れます。
環境・コンプライアンスへの逆風: SO₂は認識されている大気汚染物質です。清澄ガスを大気中に放出する場合(回収・再利用ではなく)、規制上の監視が強化されます。 EU大気環境質指令(2008/50/EC) は排出におけるSO₂の限度を厳格化しています。回収されたSO₂でさえ、慎重な取り扱いと監視が必要です。
酸化ヒ素(As₂O₃):段階的廃止
As₂O₃は非常に効果的です。酸素ガスを生成し、これは不活性でガラスマトリックスと反応しないため、SO₂よりもクリーンな結果が得られます。ただし:
REACH制限: As₂O₃はEUの REACH(化学物質の登録、評価、認可及び制限に関する規則)枠組みの下でカテゴリー1発がん性物質に分類されています。2022年現在、ガラス清澄剤としての使用はEUで厳しく制限されており、多くの法域で段階的廃止が進められています。多くのEUメーカーはすでにAs₂O₃の使用を中止しており、依然として使用している非EUサプライヤーは輸出障壁の高まりに直面しています。
コストの高騰: たとえまだ許可されている地域でも、規制の統合とサプライチェーンの不確実性により、As₂O₃の価格は5年間で3倍に上昇しています。
取り扱いリスク: 製造側では、As₂O₃の粉塵やヒュームが労働衛生上のリスクをもたらします。追加の封じ込め、個人用保護具(PPE)、廃棄物処理プロトコルにより、運用の複雑さとコストが増大します。
共通の欠点:微細気孔が残存する
最適なSO₂またはAs₂O₃スケジュール、慎重な温度管理、十分な滞留時間があっても、炉を出るガラスには通常30–80 ppmの残留気孔が含まれており、化学清澄では到底対処できません。なぜでしょうか?化学清澄の泡は受動的に上昇するだけであり、既存の気孔を積極的に破壊したり、溶融物の低速移動領域に閉じ込められた頑固なガスポケットを追い出したりしないからです。5–10 cm/sで上昇する泡は、何千もの微小ボイドのそばを通過しても、それらに触れることはありません。.
溶融ガラスの超音波脱泡の仕組み:その方法の背後にある物理
超音波脱ガスは問題を逆転させます。受動的な気泡が上昇するのを待つ代わりに、超音波トランスデューサーが音響エネルギーを直接溶湯に導入します。30kHzの振動が、数分間にわたる激しい気泡の核生成、崩壊、ガス放出の連鎖を引き起こします。.
働く3つのメカニズム
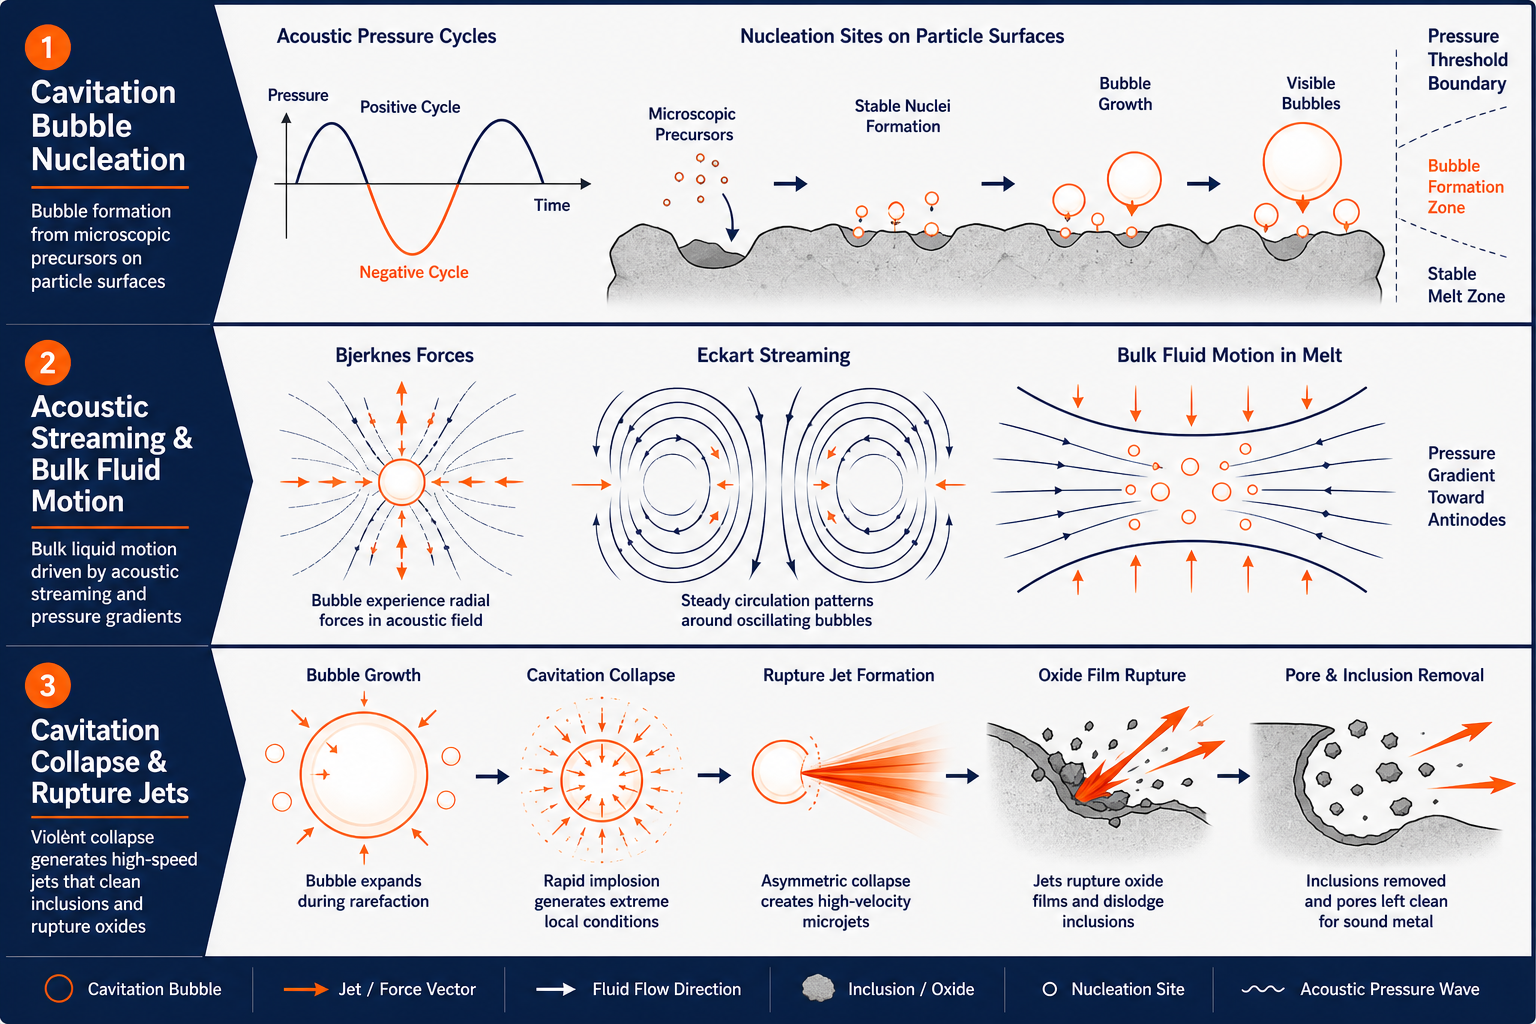
1. キャビテーション気泡の核生成 – 超音波周波数では、音響圧力は毎秒数十億回交互に変化します。各サイクルの負圧の半分の間、溶解ガスは溶液から出て、微視的な核生成サイト(浮遊粒子、界面の不規則性、ソノトロードの微細な粗さ)の周りに気泡を形成します。その結果、毎秒1立方センチメートルあたり1兆個のキャビテーション気泡が形成されます。この気泡密度は、ゆっくり上昇する化学的清澄剤の気泡と比較して、ガス交換に利用できる総表面積が爆発的に増加する、巨大な界面面積を生み出します。溶解した酸素、水素、水分はこれらの気泡に拡散し、急速に除去されます。
3. キャビテーション崩壊ジェット – 各音響サイクルの終わりにキャビテーションバブルが崩壊すると、最大100 m/sの高速の微小ジェットを放出します。このジェットは、頑固な気孔の周囲の保護酸化膜を破壊し、内包された固形物を除去します。気孔のポケットが酸化層で部分的に密閉されているか、耐火物に囲まれている場合、キャビテーションジェットがその障壁を破壊し、閉じ込められたガスを自由に上昇できる溶融金属中に放出します。この能動的なメカニズムにより、超音波脱ガスが化学清澄のみと比較して6倍低い酸化物介在物を達成する理由が説明されます。これは溶解ガスの除去だけでなく、既存の気孔を積極的に破壊して排出することでもあります。
結果:より速く、より清浄な脱気
典型的な超音波脱ガスサイクルは 25 kHzで3〜4分、SO₂清澄の10〜15分と比較されます。20%の効率向上は、高気泡密度(拡散の加速)、音響ストリーミング(デッドゾーンの排除)、および能動的破壊(頑固な気孔の排出)の組み合わせによるものです。
処理後の測定では、 独立した2026年の冶金学研究で報告されているように:
- 溶存ガス低減: 75–85% (化学清澄の50–65%と比較)
- 酸化物介在物数: 6分の1に低減 未処理ガラスと比較して
- 残留気孔率: <20 ppm 要求の厳しい組成でも
超音波ガラス脱泡による省エネルギー
超音波脱ガスは本質的に高速であり、長時間の高温維持を必要としないため、炉のエネルギー消費量は顕著に低下します。.
基準値: 10 kWの溶解炉を年間1,200時間、1,250°Cの基準温度で運転した場合、年間約12,000 kWhを消費します。
化学清澄剤を使用する場合: 温度を+30°C上昇させ、清澄サイクルを延長する(バッチあたり10–15分)ことで、年間エネルギー消費量が約10–12%増加します。これは約1,200 kWhに相当し、欧州のエネルギー市場では年間€96–144に相当します。
超音波脱ガスを使用する場合:
- 温度上昇は不要(超音波処理は通常の溶湯温度で機能します)
- 3〜4分のサイクルで処理能力が向上
- 総エネルギー削減: 15–30% (化学清澄法との比較)
中規模のガラスメーカーが複数の炉を稼働している場合、これは年間 €5,000–15,000 のエネルギーコスト削減につながり、さらに炉の煙突からの環境排出量削減という副次的な利点もあります。.
品質向上:光学透明度、機械的強度、および熱安定性
光学的透明性
残留する微小気孔は光を散乱させます。目視では透明に見えても、50〜100 ppmの微細なボイドを含むガラスは、透過光下で測定可能なヘイズを示します(ASTM D1003)。光学機器(精密レンズ、科学用ガラス器具、ディスプレイ基板)は、ppmレベルのスケールでもヘイズ限界を満たしません。超音波脱気は、残留気孔率を20 ppm未満に抑え、ホウケイ酸ガラス、ソーダ石灰ガラス、溶融シリカ組成の光学グレード仕様を確実に満たします。.
機械的強度
多孔性は破壊靭性を低下させます。気孔は応力集中点として作用し、ひずみが空隙周辺に局在化し、熱的または機械的負荷下では亀裂の発生が避けられなくなります。例えば、ホウケイ酸ガラス製の実験用ガラス器具は、熱衝撃(冷凍庫からコンロへの加熱)に耐えなければなりません。100 ppmの多孔性を持つガラス器具は、ΔT約80°Cの熱サイクルで破損します。同じ組成で多孔性が20 ppm未満のものは、ΔT >150°Cでも耐えます。独立した試験では、超音波脱泡後に熱衝撃抵抗が2〜3倍向上することが示されています。
容器ガラスの耐久性
フロートガラスや容器用ガラスも同様に恩恵を受けます。気孔率が低いボトルや瓶は、傷の進展が抑えられ、内圧定格(炭酸飲料用)が高くなり、熱サイクル(倉庫保管時の-10°Cから+50°Cの変動)下での保存寿命が長くなります。生産者は、脱気方法を切り替えると 不良率が15–25%低下する と報告しています。
環境および規制上の利点
化学添加剤ゼロ
超音波脱泡は清澄剤を必要としません-SO₂の発生なし、As₂O₃の取り扱いなし、硫酸塩残留物なし。溶融物は純粋に音響的に処理されます。これによりバッチ化学が簡素化され、コンプライアンスの負担が軽減され、化学清澄剤に関する将来の規制強化を回避できます。.
排出削減
従来の化学清澄剤は炉の雰囲気中にガスを放出します(優れた排気システムがあっても、一部のSO₂は逃げます)。超音波脱ガスは溶融物内部で行われ、音響エネルギーが吸収され、外部への排出はありません。 EU排出ガス監視 はガラス施設にとってより簡単になります。
廃棄物削減
化学清澄はしばしば不要な残留物(硫酸塩、酸化物析出物)を残し、これらは廃棄物として管理するか、ガラス中の汚染物質として受け入れる必要があります。超音波脱泡はガラス自体だけを残し、二次廃棄物の流れはありません。.
溶融ガラス用NIMA超音波脱ガスシステム:産業規模を実現
ここで理論が実践と出会います。実験室規模の超音波処理(1〜10 kgのテストバッチ)は数十年にわたって実証されてきました。工業規模(500 kgから1トン以上の溶融ガラス炉)は、ほとんどの超音波システムが失敗する領域であり、 Sialon CeramicsのNIMA(定在波なしインテリジェント多周波アーキテクチャ)技術は、 Aktive Arc Ultrasonics をシステム統合パートナーとして共同開発し、画期的な成果を上げました。
NIMAジェネレータのアーキテクチャ
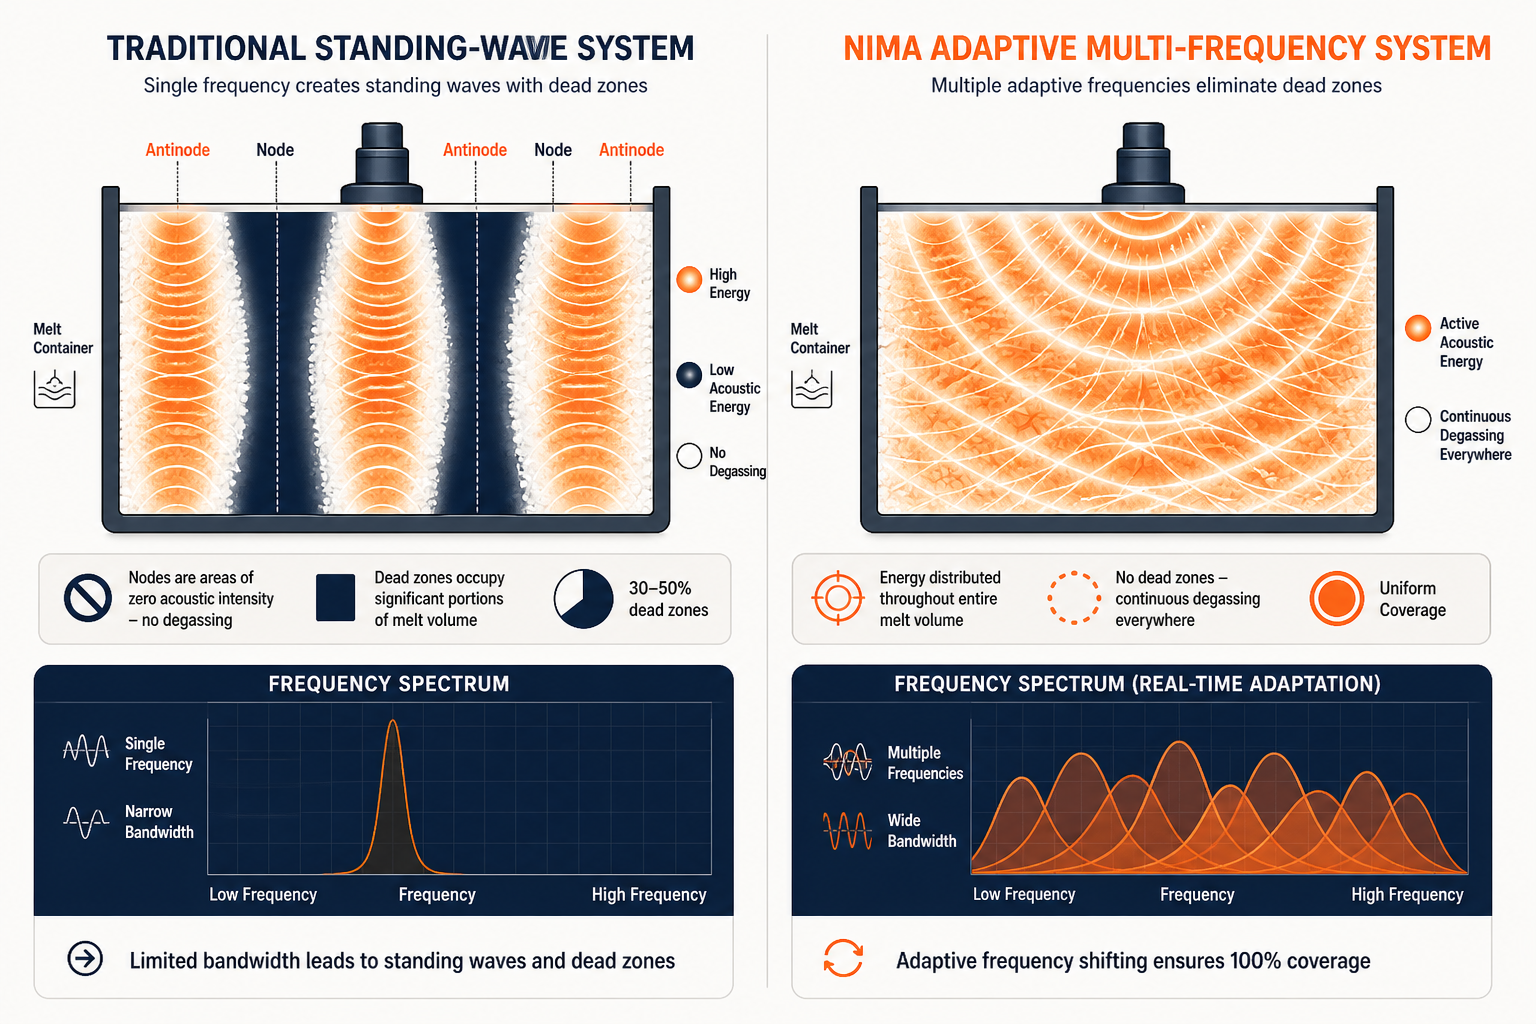
定在波問題: 従来の超音波発生器(溶融金属脱ガスの標準である25 kHzでも)は、大容量内に定在波共振を生じさせます。高振幅の領域が、ほぼゼロ振幅のノードによって分離されます。ノード内の溶湯のポケットは音響エネルギーをほとんどまたはまったく受け取らず、アンチノード内のポケットは過剰処理と気泡合体(目的を無効にする)を経験する可能性があります。500 kgの炉の場合、デッドゾーンが体積の30~50%を占め、全体的な効率を損なう可能性があります。
仕様:
- 出力電力: 1–5 kW(溶湯量に応じて設定可能)
- 動作周波数: 20–30 kHz(適応型マルチ周波数)
- 冷却: 空冷式または水冷式の圧電トランスデューサ
- 制御インターフェース: リアルタイム定在波検出と周波数変調を備えたプログラマブルロジックコントローラ(PLC)
独自のセラミックソノトロード
ソノトロード(溶融ガラスに音響エネルギーを結合するトランスデューサーの先端)は、成功を左右する部品です。1,200〜1,450°Cの溶融ガラスは化学的に攻撃的で、熱的に過酷です。従来のグラファイト製ソノトロードは酸化して劣化します。タングステンとモリブデンは脆く、熱衝撃で破損しやすいです。チタンはガラス中に拡散して汚染します。.
Sialon Ceramicsのソリューション: サイアロン(ケイ素アルミニウム酸窒化物)と独自のドーパントを組み合わせた自社開発のセラミックソノトロード。特性:
- 非濡れ性: 溶融ガラスはセラミック表面に付着しません。音響伝達を弱める堆積や皮膜形成はありません。
- 極めて高い熱耐久性: 1,200〜1,450°Cの繰り返しサイクルにひび割れずに耐えます。破壊靭性はグラファイト代替品の2〜3倍です。
- 高いヤング率: 音響インピーダンス整合により、溶融物へのエネルギー伝達が最大化されます。グラファイトよりも音響損失が低くなります。
- 実証済みの寿命: 工業展開では、侵食による交換が必要になるまで5年以上の連続運転が実証されています。グラファイト製ソノトロードは通常6〜12ヶ月しか持ちません。
大規模での実績
Sialon Ceramicsは、 1サイクルあたり最大400 kgを処理する産業用ガラス炉にNIMAシステムを導入しており、これは文書化された最大の産業規模の超音波脱ガス導入事例です。独立した査読付き評価(Springer, 2026)により、以下が確認されました:
- 脱ガス効率: 回転式/化学的方法より20%高速
- 気孔率低減: 溶存ガスの75–85%を除去;
- 酸化物介在物: ベースライン比6分の1、化学清澄法単独比2分の1
- 機械的特性: 降伏強度+210 MPa、引張強度+303 MPa、伸び+6%(鋳造試験片で測定)
ガラス炉にも同じ物理が適用されます。水素と酸素の溶解速度、キャビテーション気泡のダイナミクス、音響流は、溶融アルミニウムと同様に溶融ガラスでも同一に作用します。特殊ガラスメーカー(ホウケイ酸ガラス研究所、光学グレードのフロートガラス)での初期段階の導入では、同様の効率向上と品質改善が報告されています。.
トレードオフ:化学清澄が依然として有効な場合
超音波脱気は万能ではありません—どの技術もそうですが。以下の場合は化学清澄が依然として適切な選択です:
- 炉が小型(50 kg未満のバッチ)で、設備投資コストがエネルギー節約効果を上回る場合。.
- 貴社の組成は非常に単純(標準的なソーダ石灰容器ガラス)であり、50–80 ppmの残留気孔率が許容されます。.
- 貴施設には、1–5 kWの超音波システム用の外部電源インフラがありません(ただし、先進国市場ではこれは稀です)。.
その他すべての用途—光学ガラス、ホウケイ酸ガラス製実験器具、特殊組成、気孔による欠陥が現在スクラップ率を悩ませているあらゆる用途—において、超音波脱ガスは「あると便利」から「やらない理由を見つけるのが難しい」へと閾値を超えました。
溶融ガラスの超音波脱気を始めるにあたって:評価すべき点
炉への超音波脱ガスを検討されている場合:
- 現在のポロシティ(気孔率)の基準値を把握します。 溶湯中の溶存ガス量を測定します(真空抽出法、密度指数試験、光学用途を目指す場合は光学ヘイズ測定)。ポロシティに起因する現在の欠陥率とスクラップ率を把握します。
- パイロット試験のためにSialon Ceramicsに連絡してください。 同社は 無料のウェビナーと技術相談 を提供しており、お客様の特定の組成と炉容積を評価します。重要でないキャンペーンでの1–2週間の試験は、実際のデータ(気孔率の数値、欠陥削減、エネルギーへの影響)を提供します。
- 財務的リターンをモデル化する。 エネルギー節約(15〜30%)、スクラップ削減(欠陥率の改善)、スループット向上(より速い脱ガスサイクル)、および設備コストを考慮に入れます。中規模の生産者のほとんどは、18〜36ヶ月で投資回収が見込めます。
- ソノトロードの統合を計画します。 NIMAシステムは既存の炉のポートまたはアクセスポイントに直接取り付けられます。設置は簡単で(数日間のダウンタイム)、セラミックソノトロードはグラファイトやロータリーギアと比較して最小限のメンテナンスで済みます。
サイアロンセラミックスをお試しください – 脱ガスパイロットを開始しましょう
Sialon Ceramicsは、溶融ガラスの超音波処理の完成に20年を費やしてきました。同社のNIMA工業用発振器と独自のセラミックソノトロードは、要求の厳しい組成を処理する500kg以上の炉という重要なスケールにおいて、優れた脱ガス効率、省エネルギー、光学品質を実証しています。気孔による欠陥、従来の清澄剤のエネルギーコスト、化学添加剤に関する規制圧力に悩んでいるなら、同社はその問題を解決済みです。 ウェブサイトを訪問し、ウェビナーに参加して、お客様の特定の用途に関する技術評価をリクエストしてください。
よくある質問
超音波処理はガラス溶解炉の耐火物を損傷しますか?
いいえ。超音波エネルギーは純粋に音響振動であり、熱ではありません。ソノトロードは溶湯温度で25 kHzで振動しますが、外部加熱はありません。 Sialon CeramicsのNIMAシステム は、標準的な炉の熱条件下で安全に動作します。
既存の炉に超音波システムを後付けできますか?
はい。 NIMAジェネレーター は標準的な炉のアクセスポートに取り付けられます。設置には通常2〜3日のダウンタイムが必要です。炉の再設計は不要で、稼働中の施設へのレトロフィットが容易です。
超音波脱ガスはすべてのガラス組成に有効ですか?
実質的には、その通りです。キャビテーションの物理(気泡核生成、音響ストリーミング、崩壊ジェット)は組成に依存しません。ソーダ石灰ガラス、ホウケイ酸ガラス、溶融シリカ、特殊鉛ガラスはすべて予測どおりに反応します。極めて高粘度の組成では効率がわずかに低下しますが、処理は可能です。.
How often do ceramic sonotrodes need replacement?
サイアロンセラミックスは、連続工業用途で通常5年以上(8,000時間以上の稼働時間)持ち、グラファイト代替品の5〜10倍長持ちします。交換は特別な工具を必要としない簡単なボルト交換です。.
NIMAシステムの一般的な電力要件はどのくらいですか?
NIMAジェネレーター は、標準的な三相産業用電源(1–5 kW、溶湯量に応じて設定可能)で動作します。空冷タイプは周囲の換気が必要です。水冷タイプは冷却水設備が必要ですが、よりコンパクトです。