
2026年8月9日 ・11分で読了
水素ポロシティ、中心線偏析、およびミクロ組織のばらつきは、DC鋳造を悩ませています。発表されたパイロット規模のDC鋳造試験では、超音波処理がこれら3つすべてを同時に排除することが示されており、ビレット中心部での結晶粒サイズを50%低減し、生産用ビレットにおける羽毛状結晶の抑制を実現しています。.
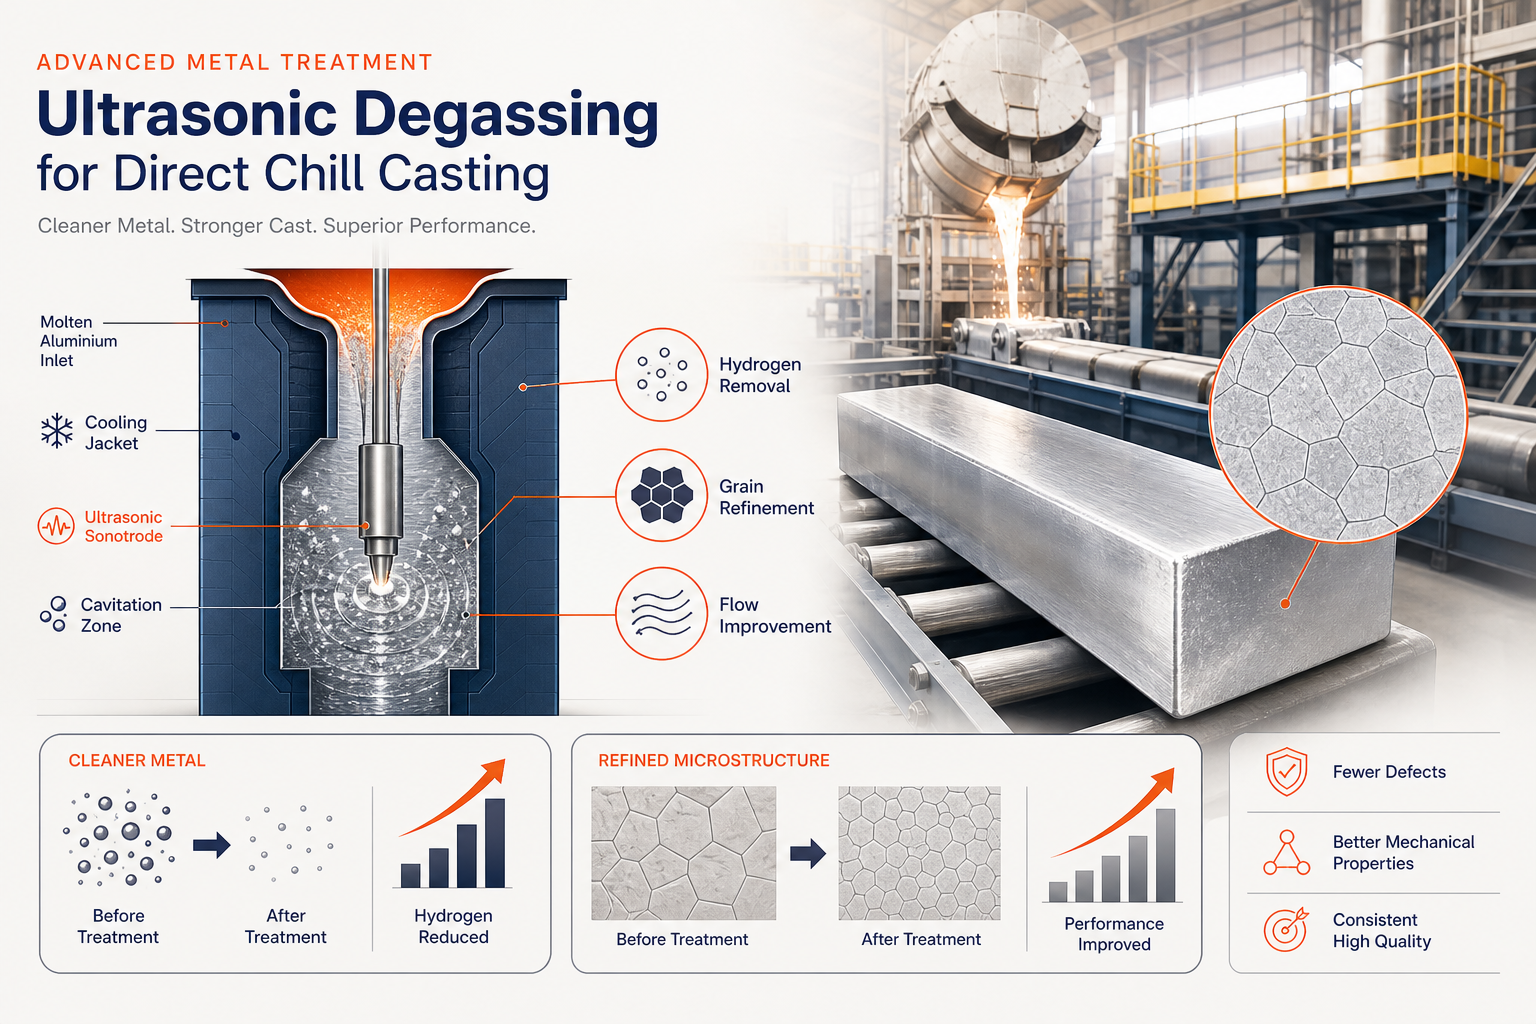
TL;DR
水素ポロシティ(気孔)、中心線偏析、およびミクロ組織のばらつきは、長年にわたり直接冷却(DC)鋳造を悩ませてきました。これらは総じて、インゴットのサイズ、機械的特性の一貫性、および製品歩留まりを制限します。従来のインライン脱ガス方法(ロータリーインペラ、ガス注入)では、鋳造速度やインゴット品質を損なうことなく、これら3つの問題を同時に解決することはできません。.
DC鋳造サンプに直接適用される超音波処理は、これらの制約を排除します。キャビテーション駆動の気泡形成により、溶存水素が3分で除去されます(回転式方法では10分以上かかります)。同時に、音響流が結晶粒組織を微細化し、中心線偏析を排除します。発表されたパイロット規模のDC鋳造試験では、これらの結果が生産用ビレットで確認されています:ビレット中心部での結晶粒径50%低減、羽毛状結晶の抑制、インゴット断面全体にわたる均一な組成。.
NIMA超音波発生装置は、高出力超音波システム工学の専門家である Aktive Arc Ultrasonicsと共同開発された適応型マルチ周波数技術を提供します。高温対応の Sialonセラミックソノトロードと組み合わせることで、キャリアガスや回転機器のメンテナンス負担なしに、工業規模(400kg以上のインゴット)での超音波処理を可能にします。
直接チル鋳造の理解:プロセスとその課題
直接チル鋳造は、アルミニウム、銅、マグネシウムなどの非鉄金属の基礎的な半連続鋳造法です。凝固の精密な制御は、インゴットのミクロ組織と機械的特性を直接決定します。仕組みは次のとおりです。
溶融金属は、底が開いた水冷モールドに注がれます。インゴットが形成されるにつれて、 外殻が凝固する一方で中心部は液体のままとなり、狭い凝固フロントが形成されます。インゴットがモールドから出ると、水が直接インゴット表面に噴霧され、外側から内側に向かって凝固が完了します。
この制御された凝固は大きな利点です — 開放鋳造と比較してマクロ偏析を抑えます。しかし、厳しい時間スケールと制約された形状により、現代のDC操業を悩ませる3つの相互に関連する冶金学的問題が生じます。
1. 水素ポロシティ:溶解ガスの問題
水素は液体アルミニウム中の主な溶存ガスです。これは、 溶融金属と大気中の水蒸気との化学反応によって侵入し、アルミナとH₂ガスを生成します。重要な非対称性は、水素は液体アルミニウムには固体よりもはるかに溶けやすいということです。凝固中、金属がその固溶限温度以下に冷却されると、水素が析出します。冷却速度が遅すぎるか、水素濃度が高すぎると、固体内部に気泡が核形成されます。これによりガス気孔が発生します—これは疲労強度、引張強度、および鋳造歩留まりを低下させる欠陥です。
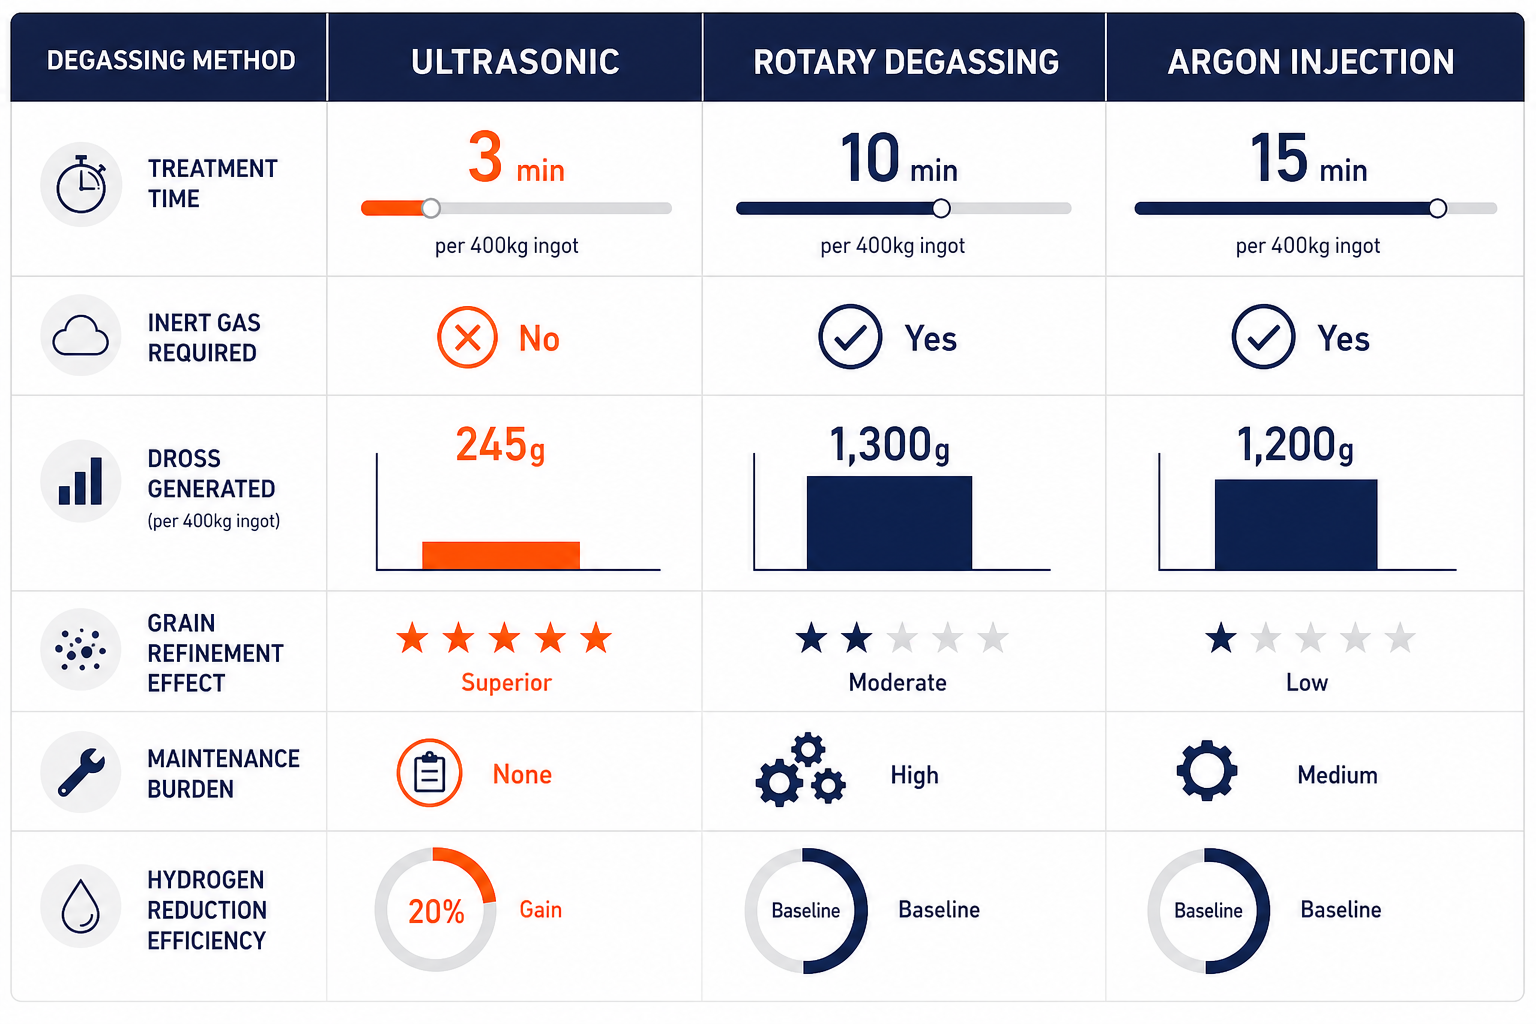
従来のインライン方式(アルゴン注入、ロータリー脱ガス)はこの問題に対処しますが、固有のトレードオフを伴います。アルゴンにはキャリアガス設備と環境廃棄処理が必要です。ロータリーインペラーは滞留時間の遅延(10分以上)を引き起こし、鋳造サイクルを遅らせます。.
2. 中心線偏析:インゴット中心部におけるマクロ偏析
DC鋳造を特徴づける狭く制御された凝固は、二次的な問題を生み出します: インゴットの中心領域が公称合金組成から乖離する – 中心線マクロ偏析です。複数のメカニズムが関与します:凝固中の対流駆動の物質輸送、収縮誘起流動、そして結晶粒の沈降です。その結果、インゴットの中心部と周辺部の間で特性に大きなばらつきが生じ、下流工程(圧延、押出)を複雑にし、鋳造可能なインゴットのサイズと形状を制限します。
3. ミクロ組織制御:結晶粒微細化と等軸晶形成
粗大なデンドライト結晶と粗い二次相は、結晶粒界に欠陥(ポロシティ、介在物、偏析)を集中させ、機械的特性と加工性を低下させます。 等軸晶(全方向に等しい寸法)を持つ非デンドライト微細結晶組織が冶金学的目標です、その理由は以下の通りです:
- 収縮とホットティアリングを低減します。
- 二次相とミクロポロシティのより均一な分布を実現
- 優れた機械的特性を可能にします。
従来の結晶粒微細化では、チタン系マスターアロイ(Al-5Ti-1B)を使用し、不均一核生成サイトを提供します。しかし、この方法は大型インゴットでは一貫性がなく、必要な結晶粒微細化剤の量はインゴットサイズに比例するため、組成のずれやコスト増加を招きます。.
従来の脱ガス方法がDC鋳造で不十分な理由
超音波ソリューションを検討する前に、既存のアプローチが現代のDC操業にとって不十分である理由を理解する価値があります。
ロータリー(インペラ)脱ガス:
- 鋳造前に炉内で10〜15分の滞留時間が必要
- メンテナンスと交換が必要な回転部品(グラファイト、スチール)を導入する
- 発生する 高ドロス蓄積(1サイクルあたり1,300g、超音波では245g) – ドロスは水素を捕集し、溶湯を再汚染する
- 脱ガスのみ行い、結晶粒微細化は行いません
- グラファイトインペラーは高温使用時に脆性摩耗と熱衝撃を受ける
アルゴンまたは窒素注入:
- キャリアガスが必要(コスト、環境への影響)
- 気泡の上昇時間が遅いため、鋳造ウィンドウ全体を通してガスを連続的に供給する必要があります。
- ミクロ偏析や結晶粒組織には対応しない
- 大型インゴットでは非効率(ガスが浸透しないデッドゾーン)
減圧鋳造:
- 溶湯上の周囲圧力を下げることで溶存ガスを除去します
- 水素除去には効果的ですが、DC操業には高コストで柔軟性に欠けます
- 中心線偏析を防いだり、結晶粒組織を微細化したりしません
核心的な限界:これらの方法はいずれも、水素の除去、結晶粒組織の微細化、中心線偏析の除去を同時に行うことはできません。これらはDC鋳造におけるインゴット品質を決定する3つの要因です。各方法は単独で一つの問題にしか対応していません。.
DC鋳造サンプ内での超音波処理の仕組み
鋳造サンプに直接適用される超音波処理は、キャビテーション物理を活用することでこれらの制限を克服します – 液体金属中の音響気泡の制御された崩壊です。.
キャビテーション機構
超音波エネルギー(通常は 25 kHzの周波数)がソノトロード(共振セラミックプローブ)を介して溶融金属に導入されると、圧縮波と膨張波が溶湯中を伝播します。この音響圧力がキャビテーションを引き起こします。膨張(負圧)相では微細な気泡が形成され、圧縮相では激しく崩壊します。
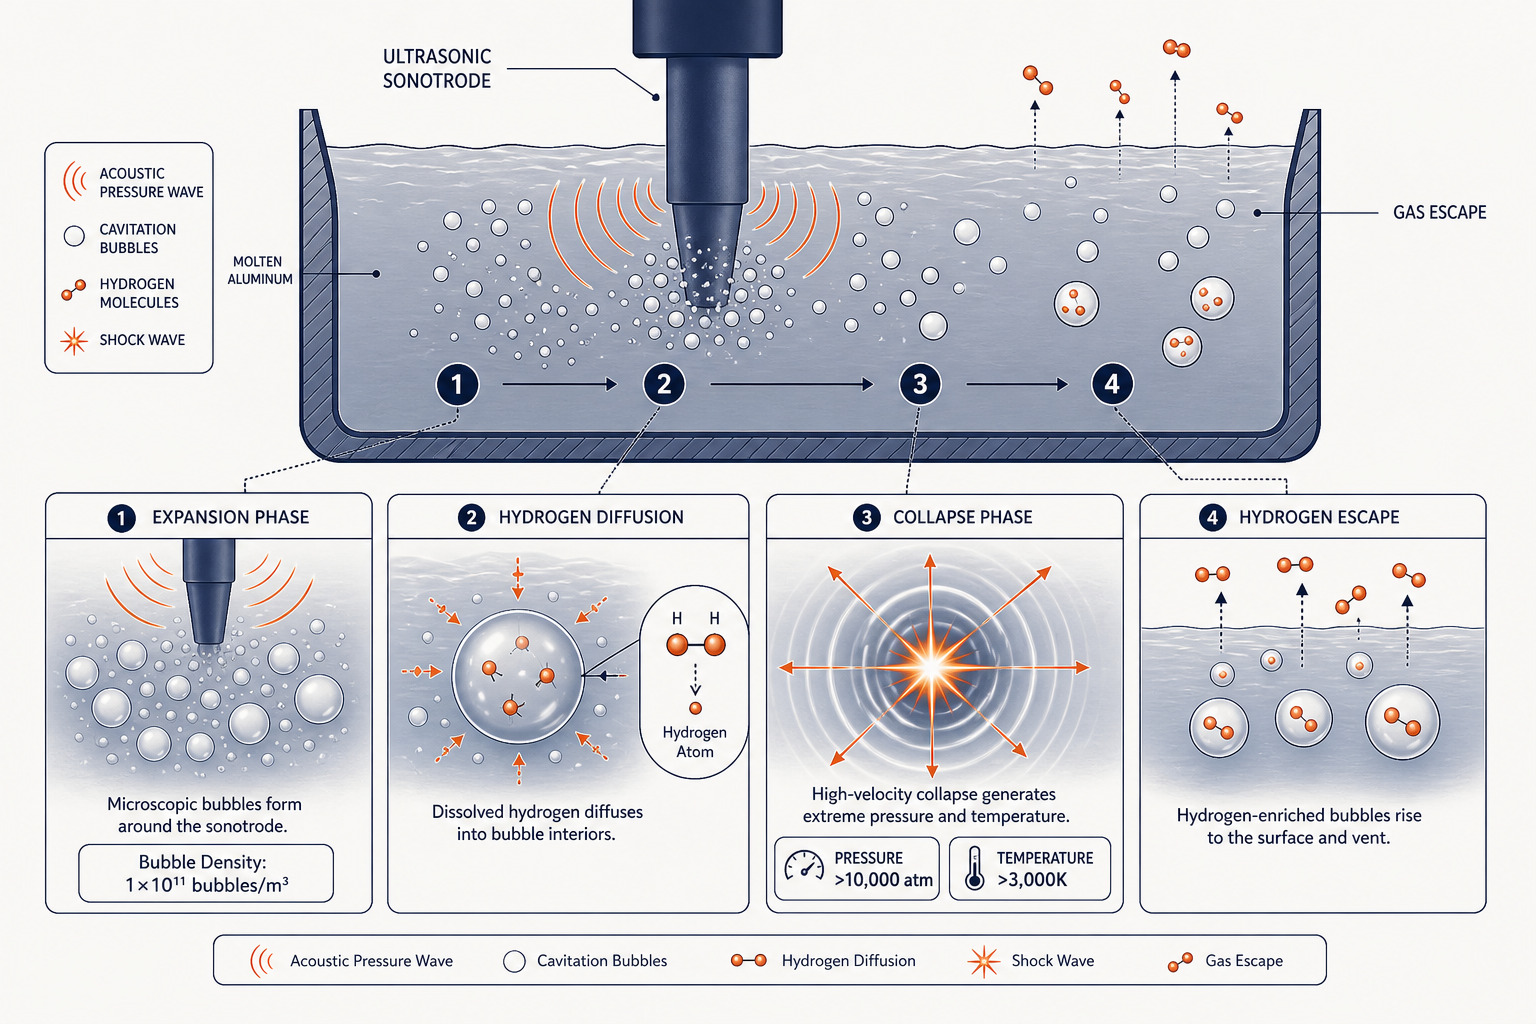
キャビテーションバブルが崩壊すると、エネルギー放出は驚異的です – 局所的な圧力は10,000気圧を超え、温度は3,000 K以上に急上昇します。これにより、以下のことが生じます:
不均一核生成サイト – 崩壊する気泡が局所的な高圧領域を生成し、そこで新しい固体結晶が形成され、溶湯全体に核生成テンプレートを提供します。
キャビテーション支援による破砕 – 気泡崩壊による衝撃波が成長中のデンドライトを物理的に破砕し、より小さな断片に分解します。これらの断片は独立した核生成サイト(結晶粒の増殖)となります。
音響ストリーミング – 圧力差によってバルク流体運動が生じ、溶解した水素や合金元素が溶湯全体に物理的に輸送されます。
マイクロジェッティング – 崩壊する気泡から噴出する高速ジェットが、介在物表面の保護酸化皮膜を破壊し、介在物の浮上と除去を促進します。
キャビテーションバブルによる水素除去
溶解した水素は、溶融金属から膨張するキャビテーションバブル内に拡散します。 キャビテーションバブルの巨大な表面積(1 × 10¹¹ バブル/m³) により、水素移動に利用可能な気液界面が劇的に増加します。回転式脱ガス(受動的な気泡上昇に依存)とは異なり、キャビテーションは新しい気泡表面を継続的に生成します。気泡が崩壊・再形成する際、水素を豊富に含むガスが捕捉され、溶湯表面に上昇して大気中に放出されます。
結果: ロータリー法より20%高い脱ガス効率を、3分の1の時間で達成 – 従来システムの10分以上に対して3分。
中心線偏析への対応:多周波数処理
従来の単一周波数超音波システムには重大な制限があります。それは、 定在波 – 音圧の節が蓄積する領域を作り出し、インゴットの中心部に未処理のデッドゾーンを残すことです。これは、中心部が最も偏析しやすい領域であるDC鋳造における超音波処理の目的を無効にします。
サイアロンセラミックス のNIMAジェネレーターは、 適応型マルチ周波数技術によってこの問題を克服しています。処理中に超音波周波数を変化させることで、定在波の発生を防ぎ、インゴット全体の体積にわたってキャビテーションが均一に発生することを保証します。 この能力により、工業規模でのセンターライン偏析の除去が可能になります — 超音波処理されたインゴットとしては初めてのことです。
NIMA + Aktive Arc Ultrasonics: 共有されたエンジニアリングの10年
700°C以上の溶融金属を超音波エネルギーで処理することは、単独の企業では解決できない極めて困難な材料上の課題をもたらします。 Sialon Ceramics と Aktive Arc Ultrasonics (高出力超音波システム工学の専門企業)は、統合ソリューションとしてNIMAシステムを10年以上にわたり共同開発してきました。Sialonはセラミック・ソノトロードの材料科学を、Aktive Arcは音響スタックと発振器アーキテクチャを担当しています。
その結果、すべてのコンポーネントが互いに連携するように設計されたシステムが実現します — 既製部品を後付けするのではなく、トランスデューサーからセラミックチップまで一貫したエンジニアリングソリューションです。.
NIMAジェネレーター:適応型マルチ周波数アーキテクチャ
Aktive Arc Ultrasonicsと共同開発されたNIMAジェネレーターは、大型インゴットのDC鋳造処理を実現可能にする中核的イノベーションを提供します:
- 適応型マルチ周波数制御 — 処理中に周波数を変化させて音響定在波を防ぎ、キャビテーションが周辺部だけでなくインゴット中心部にも到達するようにします。
- 1–5 kWの出力 (空冷式または水冷式の圧電トランスデューサー付き)
- 400 kg以上のインゴットに対応するスケーラビリティ — 競合他社を制限する定在波問題は、システムレベルで設計的に解決されています
- キャリアガス不要 — キャビテーション機構がアルゴン/窒素注入を完全に置き換えます
このアーキテクチャにより、大型DC鋳造サンプ内での均一で全容積にわたる処理が可能になります — これは単一周波数の競合他社が解決できない問題です。.
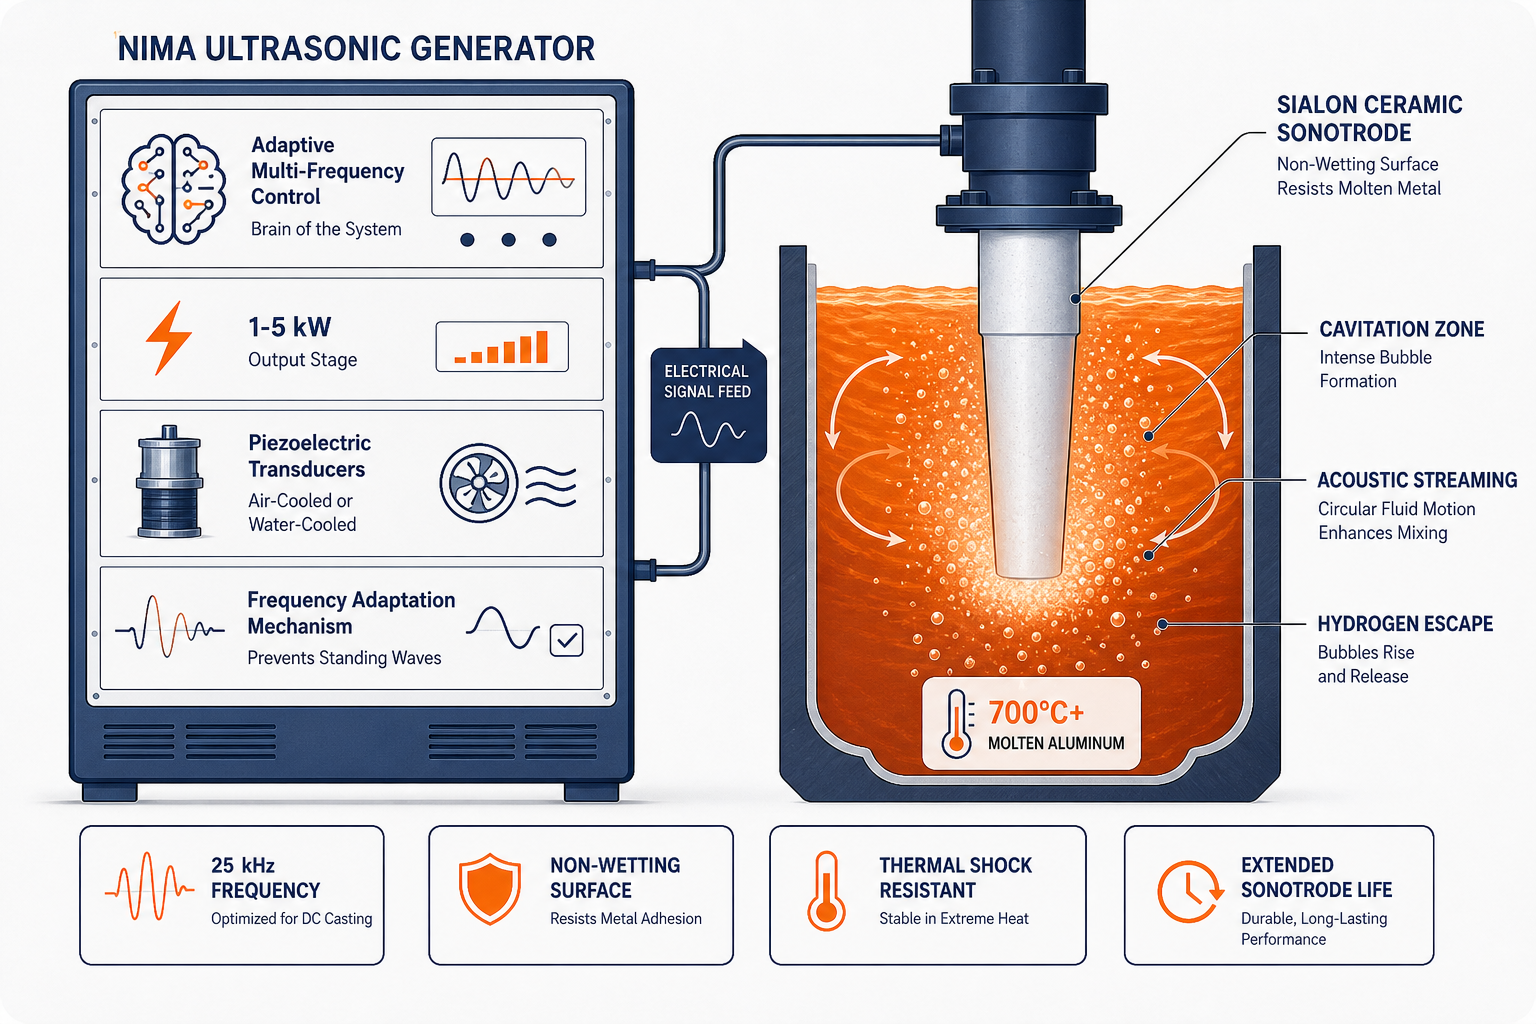
サイアロンセラミックソノトロード: それを可能にする接触点
ソノトロードは、最も正確に設計する必要がある部品です。溶融金属の化学反応、熱サイクル、継続的なキャビテーション応力に耐えながら、超音波エネルギーを効率的に伝達しなければなりません。 サイアロン はこれらを自社で製造しており、パートナーシップはシステムの最も重要なインターフェースを完全に管理できます。
- 溶融金属に対して化学的に不活性 — 溶解なし、汚染なし、組成変動なし
- 非濡れ性 — 溶融金属はセラミック表面をはじき、酸化性のエアギャップなしで音響接触効率を維持します。
- 高温での高いヤング率 — 1,800°Cでも共振周波数が安定しており、金属ソノトロードがドリフトして効率を失う環境でも維持されます
- 熱衝撃耐性 — 一度きりの実験室使用ではなく、繰り返しの浸漬サイクル向けに設計されています
- 1,000時間以上のサービス寿命 チタンや鋼鉄の同等品の20~50時間と比較して
NIMAジェネレーターの適応型マルチ周波数制御と Sialonのセラミックソノトロード は、どちらか一方だけでは十分に機能しないシステムを構成しており、10年にわたる共同開発の成果がすべての生産工程に組み込まれています。
公開されたDC鋳造試験結果が示すもの
超音波溶湯処理は、現在では実験室での実験をはるかに超え、文書化されたパイロット規模および工業規模のDC鋳造試験へと進んでいます。ブルネル大学のBCASTグループによる発表された研究と、査読付き鋳造文献は、ビレット径、合金系、およびソノトロード構成にわたって一貫した証拠の体系を確立しています。.
DC鋳造ビレットにおける結晶粒微細化:直接的な実験的証拠
研究 は、 IOP Conference Series: Materials Science and Engineering (Eskinら、2023年) に掲載されており、アルミニウムビレットのDC鋳造モールド内のサンプ内での超音波処理により、粒微細化が「成功裏に実施された」と報告しています。超音波処理は、羽毛状結晶の形成を直接抑制し、ビレット断面全体にわたって測定可能な微細化された結晶組織を実現しました。
並行研究 は JOM (Springer、2020年)に掲載され、 152mm径のビレットに対して、溶湯処理をラウンダー内で適用したパイロット規模のDC鋳造を実施しました。その結果、USTは「ビレットの鋳造ままの組織を大幅に改善し、スケールアップへの道を開く」ことが示され、生産操業に関連するビレット径で結晶粒微細化効果が確認されました。
実験測定によって検証された数値モデリング( ScienceDirectに掲載)は、その効果を規模に応じて定量化しました: 超音波処理により、ビレット中心部の平均結晶粒径は未処理の場合より50%小さくなりました — その効果は中心線で最も顕著であり、従来のDC鋳造では偏析と粗大な結晶組織が最も問題となる場所です。
産業規模の前例:DC鋳造フローにおける最大1トン
Dmitry Eskin教授による超音波溶湯処理の概要(ブルネル大学/BCAST) は、超音波溶湯処理の既知の工業規模での応用—「大型インゴットのDC鋳造における溶湯流中の最大1トン」を含む—が、同時または順次動作する磁歪トランスデューサを用いて達成されたことを文書化しています。これは、商業的に重要な量での大型インゴットDC鋳造処理の明確な産業的先例を確立します。
これらの試験がDC鋳造全体で示す内容
結晶粒組織:
- 未処理の対照材と比較して、ビレット中心部の結晶粒径が50%減少
- DC鋳造サンプにおける羽毛状結晶の形成抑制
- 従来の結晶微細化剤だけでは不十分だったビレットにおいて、柱状晶から等軸晶への遷移(CET)が達成されました
- 周辺部から中心部までの粗大デンドライト成長を置き換える、均一で微細な等軸晶組織
脱ガス:
- キャビテーション支援脱ガス効率は、準平衡水素濃度より40–50%低い
- 処理は数分で完了 — 連続DC鋳造サイクル速度に対応
- 不活性キャリアガスは不要。アルゴン脱ガスと比較してドロスの発生が大幅に低減(実証済みのパイロット規模試験でドロスが5分の1)
偏析:
- 音響ストリーミングが溶湯プール内の温度を均一化し、マクロ偏析を防止します
- 処理されたビレットのインゴット断面全体で、合金元素の均一な分布が確認されました
- パイロットスケールで中心線組成のドリフトが解消されました。
経済的前提(公開データに基づく):
- アルゴン脱ガスコストの削減の可能性
- 結晶微細化用母合金添加剤の削減または排除の可能性
- インゴットサイズに応じて約900W~5kWのエネルギー効率の高い運転
- 鋳造サイクル時間の短縮(サンプ内処理は数分 vs. 炉内保持は10分以上)
これらの結果は、独立した第三者研究機関であるブルネル大学BCASTによるもので、査読付きジャーナルに掲載されています。これらは、パイロットおよび産業規模でのDC鋳造における超音波溶湯処理の確立された性能範囲を表しています。.
冶金学的影響:水素除去から鋳造特性の向上へ
DC鋳造における超音波処理の累積効果は、水素除去を超えて、インゴットの基本的な冶金特性を再形成することに及びます:
微細組織の変態
超音波処理前: インゴット周辺部から中心部に向かう柱状成長を伴う粗大なデンドライト結晶粒;大きな二次デンドライトアーム間隔(SDAS);デンドライト間領域に集中する合金元素;凝固フロントに沿って整列した偏析バンド。
超音波処理後: 微細な等軸晶(全方向に均等な寸法);SDASの低減;合金元素の均一な分布;インゴット中心部における偏析バンドの解消。
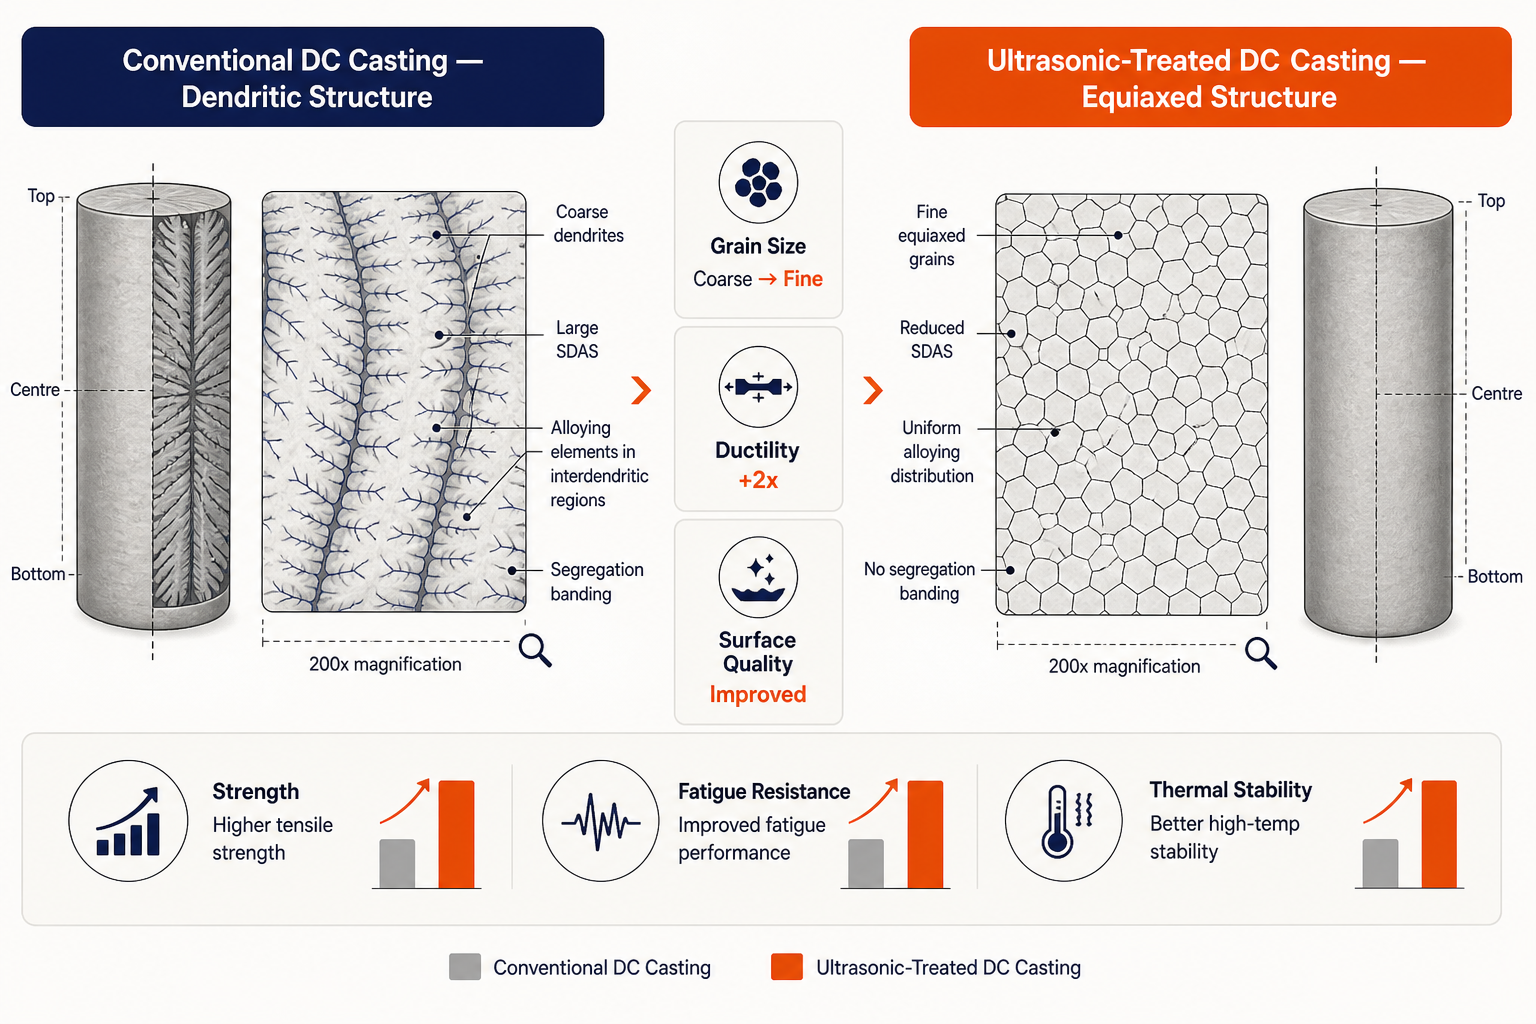
この変革が重要な理由は次のとおりです:
- 疲労耐性の向上(微細粒により応力集中を低減)
- 延性を向上させる(2倍の伸び改善が記録されている)
- その後の圧延/押出加工中における熱間割れ感受性を低減します
- 特性を劣化させることなくインゴットサイズの増大を可能にします。
Surface Finish and Reduced Processing Losses
超音波処理により、表面欠陥(酸化物介在物、ポロシティピッティング)が低減され、圧延前に高価な表面処理(スカルピング、化学洗浄)が必要となることを回避します。発表された研究とキャビテーション物理学が裏付けています:
- 表面酸化物の低減: キャビテーション誘起マイクロジェッティングが保護性酸化皮膜を破壊し、最終凝固前に介在物の浮上と除去を可能にします
- スクラップ率の低減: 鋳造後の表面欠陥によるインゴットの不合格が減少
- 下流工程の高速化: 調整時間の短縮、研磨性の酸化物層による機械加工の摩耗低減
合金の均一性と機械的特性の予測可能性
超音波処理の音響ストリーミング効果により、合金元素が均一に分布します。これは特に以下の場合に価値があります:
- 結晶微細化剤の分布: 従来のTi-B母合金は沈降または偏析しますが、超音波混合により核形成粒子の均一な分布が保証されます
- 微量合金元素 (航空宇宙用合金のSc、Zr):均一な分布により、熱処理インゴットの析出強化が向上します
- インゴット形状全体での一貫性: 周辺部と中心部が同等のミクロ組織で凝固し、より厳しい機械的特性の仕様を可能にします
なぜこれが重要なのか:研究室から生産現場へ
The transition from rotary degassing or gas injection to ultrasonic treatment is not merely an efficiency gain. It represents a shift in the fundamental constraints of DC casting:
速度: 3分の処理サイクルと10分以上の炉内保持時間の比較により、高速鋳造が可能となり、大量生産において重要です。
大規模での品質: 400kg以上のインゴットへの超音波処理 – 従来は定在波干渉により制限されていました – が、現在は実現可能です。発表された試験により、パイロットおよび工業規模でこれが確認されており、従来の脱ガスでは一貫した特性を提供できない大型インゴットの新たな市場セグメントが開拓されています。
環境責任: アルゴン/窒素キャリアガスの排除と大幅なドロス削減は、製造業の持続可能性目標に合致します
メンテナンスの簡素化: 固定式セラミックソノトロード(回転部品なし)により、ロータリーインペラーと比較して設備メンテナンスの負担を軽減
プロセス信頼性: 多周波数適応制御により、単一周波数システムで必要とされる試行錯誤的な調整が不要になります
航空宇宙、自動車、高性能海洋など、要求の厳しい産業向けの鋳造工程において、これらの利点は、鋳造歩留まりの向上、新合金の認定サイクルの短縮、機械的特性の一貫性向上に直接つながります。.
Sialon Ceramicsをお試しください
Sialon Ceramics は、DC鋳造および連続鋳造操業向けの完全な超音波脱ガスシステムを提供します。NIMA適応型マルチ周波数発振器から、 高温セラミック製ソノトロード まで、産業用生産環境に耐えるように設計されています。超音波冶金における20年以上の経験と、自社製セラミックソノトロードの製造を組み合わせることで、超音波処理を実験室規模から本格生産へと拡大するために必要な統合的専門知識を提供します。