
水素ポロシティはアルミニウム鋳物を弱め、品質不良を引き起こします。超音波キャビテーションは1立方メートルあたり1兆個のマイクロバブルを生成し、溶解した水素を従来法より20%速く抽出し、介在物を6分の1に低減し、測定可能な強度向上をもたらします。.
2026年8月8日 · 9分で読めます
TL;DR
水素ポロシティ(水素ガスによる気孔)は、アルミニウム鋳造において最も重大な欠陥の一つであり、機械的特性を損ない、高コストなスクラップを生み出します。アルゴン注入や真空処理などの従来方法は部分的な解決策を提供しますが、処理サイクルが長く、不活性ガスを消費し、大量の廃棄物を発生させます。.
超音波キャビテーション技術は、 Aktive Arc Ultrasonicsとの提携により開発され、根本的に異なるアプローチを提供します。この技術は音響波を使用して、約1 × 10¹¹ m⁻³の高密度マイクロバブルを生成します。これらのマイクロバブルは、水素拡散のための広大な表面積を提供します。音響ストリーミングとジェット流も、バブルの上昇と脱出を加速します。
産業規模の研究によると、 超音波脱ガスは従来法の3分の1の時間で20%高い脱ガス効率を達成します 。また、このプロセスは酸化物介在物を6分の1に減らし、ドロス生成を81%削減します。
その結果、降伏強度が17%向上し、延性が2〜3倍優れた高品質の鋳物が得られます。鋳造工場はまた、微細化された結晶粒組織と改善された生産規模でのポロシティ制御の恩恵を受けます。.
水素ポロシティとは何か、そしてアルミニウム鋳造でそれが発生する理由
水素ポロシティ(凝固したアルミニウム内にガスで満たされた空隙が形成される現象)は、現代においても影響を及ぼす従来からの欠陥です。その物理は単純ですが容赦ありません。溶融アルミニウムは水素の吸収体です。炉内雰囲気中の水蒸気や大気中の湿気が溶融金属と反応し、溶解した水素ガスを生成します。融点(純アルミニウムで約660°C、一般的な商用合金では700°C)では、水素の溶解度は高く、金属は水素を保持しようとします。しかし凝固が始まると、水素の溶解度は急激に低下します。溶解していたガスは逃げるよりも速く溶液から析出し、鋳造マトリックス全体に散在する空隙を形成します。これらの空隙は無害な外観上の欠陥ではなく、破壊の起点となります。水素ポロシティが多数存在する鋳造品は、以下の特性を示します:
- 最終引張強さの低下 (多くの場合、意図した値より15〜25%低い)
- 延性の壊滅的な低下 (延性は
- 疲労き裂の発生 繰り返し荷重下でのボイド表面における
- 高いスクラップ率 とその後の機械加工・検査コスト
従来の防止方法とその限界
何十年もの間、鋳造工場は水素ポロシティに対抗するために3つの主要な戦略を追求してきました。それぞれが部分的な保護を提供しますが、すべてに現代の超音波技術が直接対処する固有のトレードオフが伴います。.
Argon sparging (rotary degassing)
アルゴン注入は業界標準です。世界中の鋳造工場で採用されています。回転するグラファイトインペラーが溶融金属中にアルゴンバブルを分散させます。水素原子はこれらのアルゴンバブルに拡散し、その後上昇して脱出します。理論的にはエレガントですが、実際には妥協を強いられています:
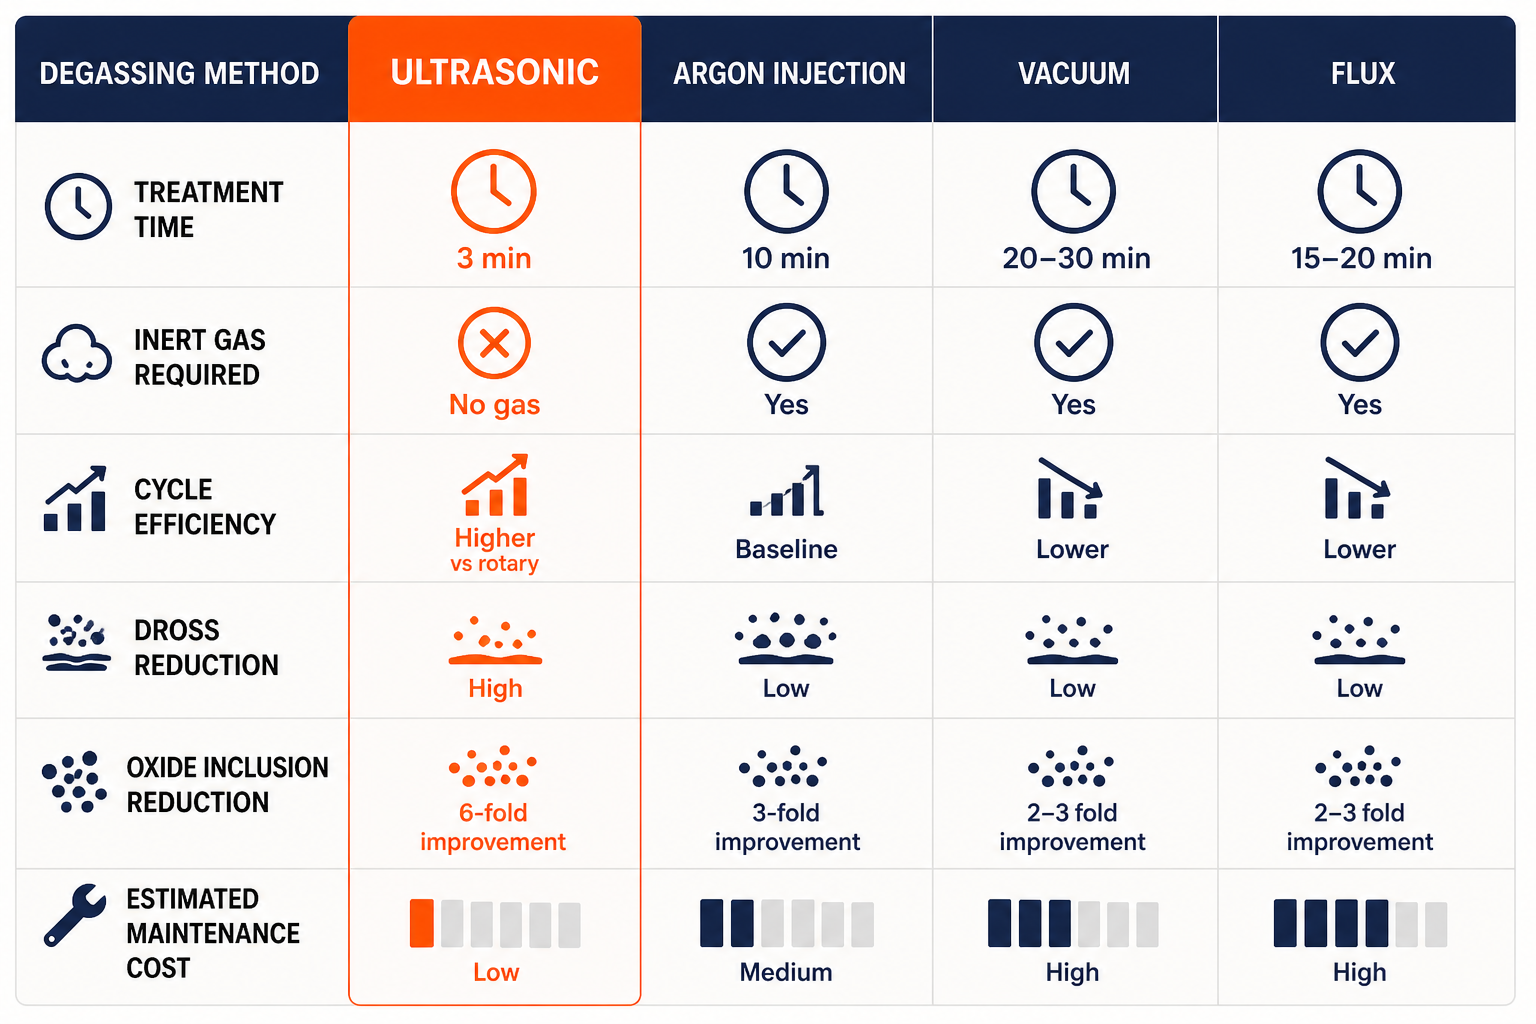
- サイクルタイム: 許容可能な密度指数(水素含有量の指標)を達成するために、処理ごとに10〜15分
- 不活性ガス消費: 多量のアルゴンまたは窒素が必要で、廃棄コストがかかる
- グラファイトの劣化: ローターは時間の経過とともに劣化し、脆くなり、頻繁な交換が必要になります(ローター1個あたり500〜2,000ドル、さらにダウンタイムが発生)
- 介在物の課題: 水素除去は合理的ですが、酸化物介在物は残ります。回転式の方法では、未処理の溶湯と比較して酸化物を 3倍しか低減できません
- ドロス蓄積: 1サイクルあたり1,300グラム以上のドロスを生成します。ドロスは600°C以上で分子吸着により水素リザーバーとして機能し、再汚染のリスクがあります。
真空処理
減圧脱ガスは、炉内雰囲気中の水素分圧を下げることで化学的に水素を回避しようとします。真空チャンバーまたは真空支援鋳造金型を使用して、溶解したガスを溶湯から引き出します:
- 設備コスト: 真空システムは資本集約的です
- 不完全な除去: 水素は真空だけでは完全には脱出しません。減圧下での凝固は役立ちますが、溶湯自体の溶存水素を除去するわけではありません。
- プロセスの脆弱性: 真空シールの小さな漏れが効果を低下させます。メンテナンスと監視が厳格です。
フラックス処理
化学フラックス添加剤(通常は塩素系またはフッ素系化合物)が溶融金属に導入され、アルミニウムから水素を除去するガスを放出します:
- 化学組成依存性: 効果は合金組成、溶湯温度、フラックスの選択によって異なります。
- 介在物のトレードオフ: 一部のフラックスは水素含有量を低減しますが、追加の除去工程を必要とする新しい介在物(塩残留物)を導入する可能性があります
- 携帯性の限界: フラックス処理だけでは凝固時のポロシティ形成に対処できません。真空または回転脱ガスと組み合わせた前処理として最も効果的です。
- 環境への懸念: 加熱中の塩素とフッ素の放出は、大気質と職場の安全上の問題を引き起こします
共通点: 3つの方法はすべて症状を治療するものです。溶湯から水素を取り除くか、その溶解度を下げようとしますが、処理が遅く、資源を消費し、廃棄物を発生させ、介在物の制御には不十分です。凝固中の水素析出の熱力学を根本的に変えるものはありません。
超音波キャビテーションのメカニズム:水素を積極的に排出する
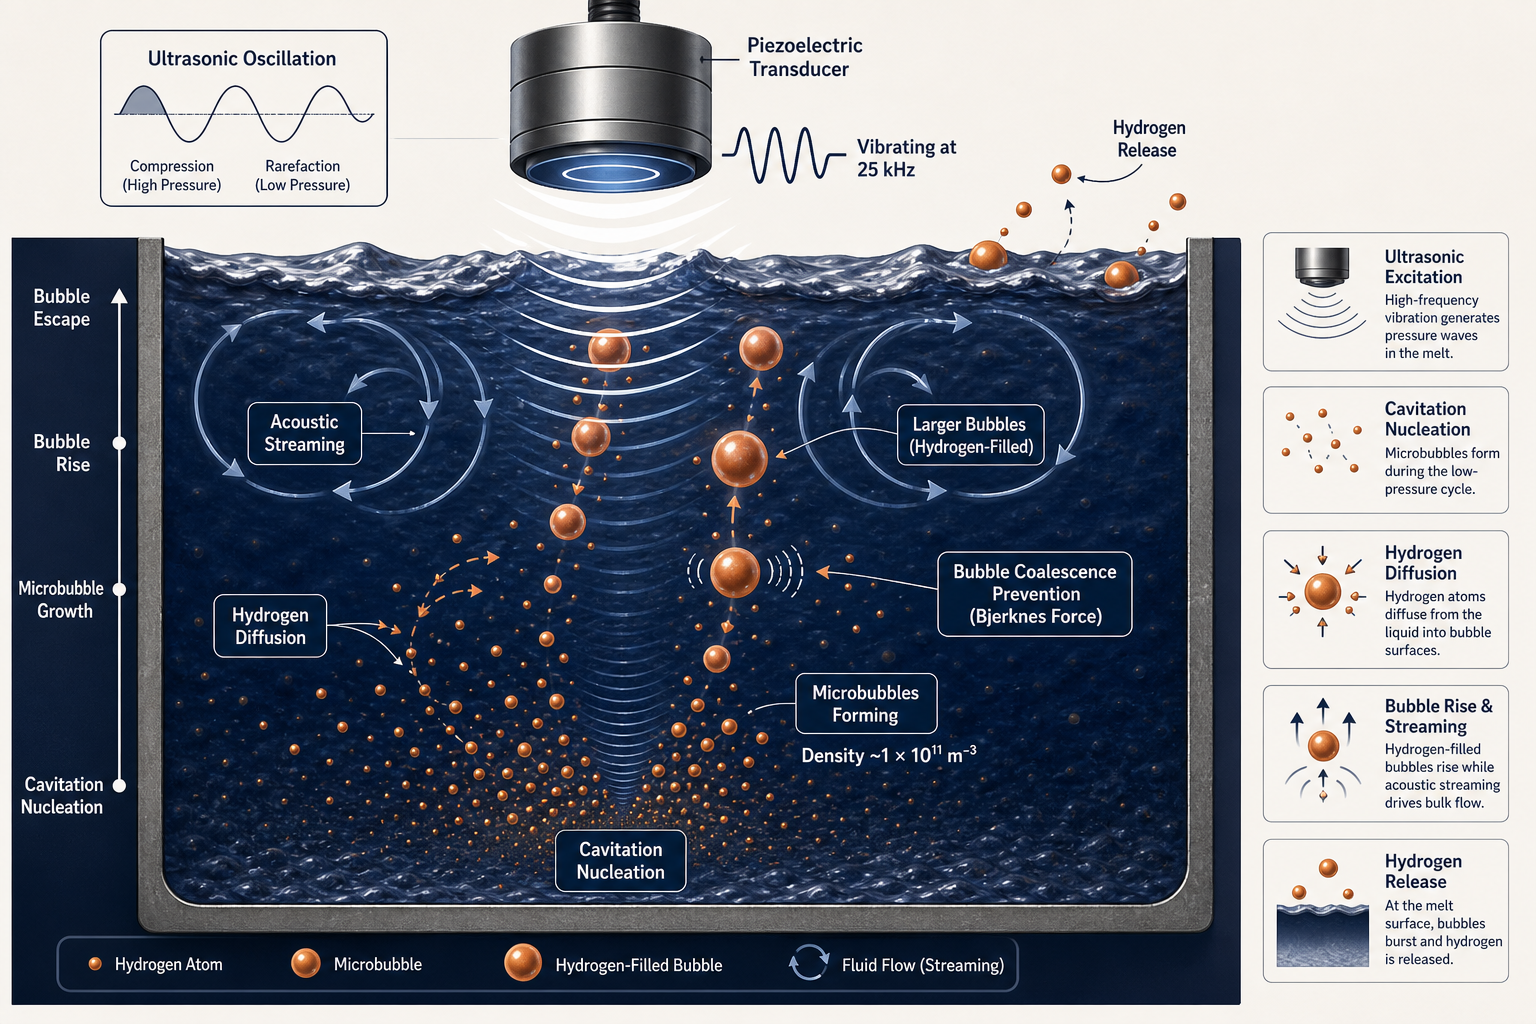
超音波脱ガスは、根本的に異なるアプローチを取ります。水素の化学反応に苦労する代わりに、音響圧力波による微細な気泡の生成と崩壊というキャビテーションの物理現象を利用します。圧電トランスデューサーが25 kHz(溶融金属におけるキャビテーションに最適化された周波数)で振動すると、音響圧力サイクルが発生します。低圧の半サイクル中、液体の圧力が飽和蒸気圧以下に低下し、空隙、すなわちキャビテーション気泡が現れます。これらの気泡は、高圧の半サイクル下で激しく崩壊し、莫大なエネルギーを放出して、まったく異なるスケールでの水素除去の条件を作り出します。.
マイクロバブルの核生成と個数密度
ここが重要な洞察です: 超音波キャビテーションは、1立方メートルあたり約1×10¹¹個という驚異的な密度の気泡群を生成します。これは概算ではなく、溶融アルミニウム中のキャビテーション崩壊ダイナミクスをシンクロトロンX線イメージングで測定した結果です。各気泡は微視的(通常50〜500マイクロメートル)で、それぞれが水素原子が移動できる「拡散サイト」を表します。これをロータリー脱ガスと比較すると、インペラーはミリメートルからセンチメートル規模の気泡を生成し、数ははるかに少なく、総表面積は桁違いに小さくなります。超音波の利点は定量化されています:キャビテーション気泡群は、従来の気泡雲と比較して水素拡散のための表面積が約1,000倍大きくなります。
各マイクロバブルを取り囲む溶融アルミニウムに溶解した水素原子は、濃度勾配によって熱力学的にこれらのバブル表面に向かって“押し出され”ます。バブル表面に到達すると、それらは分子状水素(H₂)に再結合し、気液界面を越えてバブル内部に入ります。バブルは今や以前にはなかった水素を運びます。そして重要なことに、この水素は金属中に溶解したままではなく、バブルとともに上昇します。.
音響流:バルク流体の運動と分布
キャビテーションは単独では発生しません。気泡の崩壊による激しいエネルギー放出は、 音響ストリーミングとして知られる、音響波によって誘起される溶融金属の持続的で指向性のある流れを生成します。これは乱流ではなく、溶湯全体を掃引する安定した循環パターンです。
音響ストリーミングには、次の2つの重要な機能があります。
- 均一な処理: これがないと、キャビテーションは ソノトロード (溶湯に接触する振動ホーン)の近くに局在化します。ストリーミングにより、炉全体の容積からの水素リッチな金属が高キャビテーションゾーンに継続的に補充され、その後輸送されます。溶湯のすべての領域が脱ガス作用を受けます。ソノトロードに隣接する領域だけでなく、全体に及びます。
- バブル輸送: ストリーミングは溶解水素を輸送するだけでなく、水素で満たされたバブルの上昇速度を加速し、溶湯内での滞留時間を短縮し、バブル上昇中に水素が再溶解するリスクを低減します。
気泡への水素拡散:カスケードプロセス
マイクロバブルの集団と音響ストリーミングが、水素除去のカスケードを生み出します:
- フェーズ1(0〜1分): 溶存水素と気泡内部の間の高濃度勾配により、第一世代のキャビテーション気泡への急速な拡散が促進されます。密度指数(水素ポロシティリスクの直接的な指標)は急激に低下します。
- フェーズ2(1〜2分): 初期の気泡が上昇して逃げるにつれて、新しいキャビテーション気泡が継続的に形成されます(25 kHzのトランスデューサーは毎秒25,000サイクルで振動しています)。それぞれの新しい気泡集団は、周囲の金属から水素を拡散し続けます。音響ストリーミングにより、水素を豊富に含む金属がキャビテーションゾーンに再供給されます。
- フェーズ3(2〜3分): 溶解水素濃度がプラトーに達し、駆動濃度勾配が平坦化するにつれて、さらなる除去は遅くなります。これが3分間の処理サイクルの自然な終点です。
産業研究では、わずか3分で密度指数(水素含有量)が75%減少することが示されています。一方、ロータリー脱ガスでは10分で56%の減少であり、3分の1の時間で20%の効率向上を達成しています。
気泡の上昇と脱出:ジェット流と酸化物除去
ここに予期せぬボーナスがあります。キャビテーションバブルが崩壊すると、毎秒数百メートルに達する速度の局所的な流れである強力なジェット流が発生します。これらのジェットは、介在物表面のアルミナ介在物(Al₂O₃)を覆う保護酸化皮膜を破壊するのに十分な強力さを持っています。.
酸化物介在物は粘着性があり、弱い分子間力で結合され、上昇するガス気泡への付着に抵抗する保護酸化皮膜に囲まれています。回転脱ガスでは、介在物は溶湯中に大部分が浮遊したままか、沈降します。超音波脱ガスでは、キャビテーションジェットがこれらの皮膜を破壊し、介在物が上昇する水素気泡に直接付着して、ドロスの一部として表面に浮上できるようにします。 PoDFA分析(多孔質ディスク濾過装置、定量的な介在物測定)は、酸化アルミニウム含有量の6倍の低減を示しています-回転脱ガスの3倍と比較して。
その結果、溶湯は水素が除去されるだけでなく、凝固中に残存して気孔の核生成サイトとなる酸化物介在物も除去されます。.
実用的な成果:超音波処理による品質向上
この物理的メカニズムは、鋳造部品の品質と機械的特性の測定可能な改善に直接つながります。鋳造工場がロータリー脱ガスから超音波処理に移行した際に観察される効果は以下の通りです:
気孔率の低減と密度の向上
400kgのAl-Si-Cu合金溶湯に関する工業規模の研究 (自動車用HPDCで使用される標準的なアルミニウム-シリコン-銅組成)では、超音波処理と従来のインペラ+窒素脱ガスを比較しました。
密度指数の結果(水素含有量の直接測定):
- 超音波: 10.3% → 3分で2.6% (75%削減)
- ロータリー(インペラ+N₂): 10.5% → 4.6%(10分で56%削減)
この20%の効率向上は、1,000倍の気泡表面積と音響流動による拡散の直接的な結果です。3分のサイクルタイムにより、鋳造工場は1時間あたり6回ではなく8回の溶解を処理でき、即座のスループット向上を実現しながら、より高密度で信頼性の高い鋳物を生産できます。.
さらに、 ドロス生成量は81%減少しました (1サイクルあたり1,300gから245gへ)。ドロスは水素の吸収源として作用するため、ドロス生成量の低減は冷却段階での水素の再汚染を防ぎます。これは溶湯安定性にとって微妙ですが重要な利点です。
強度と延性の向上
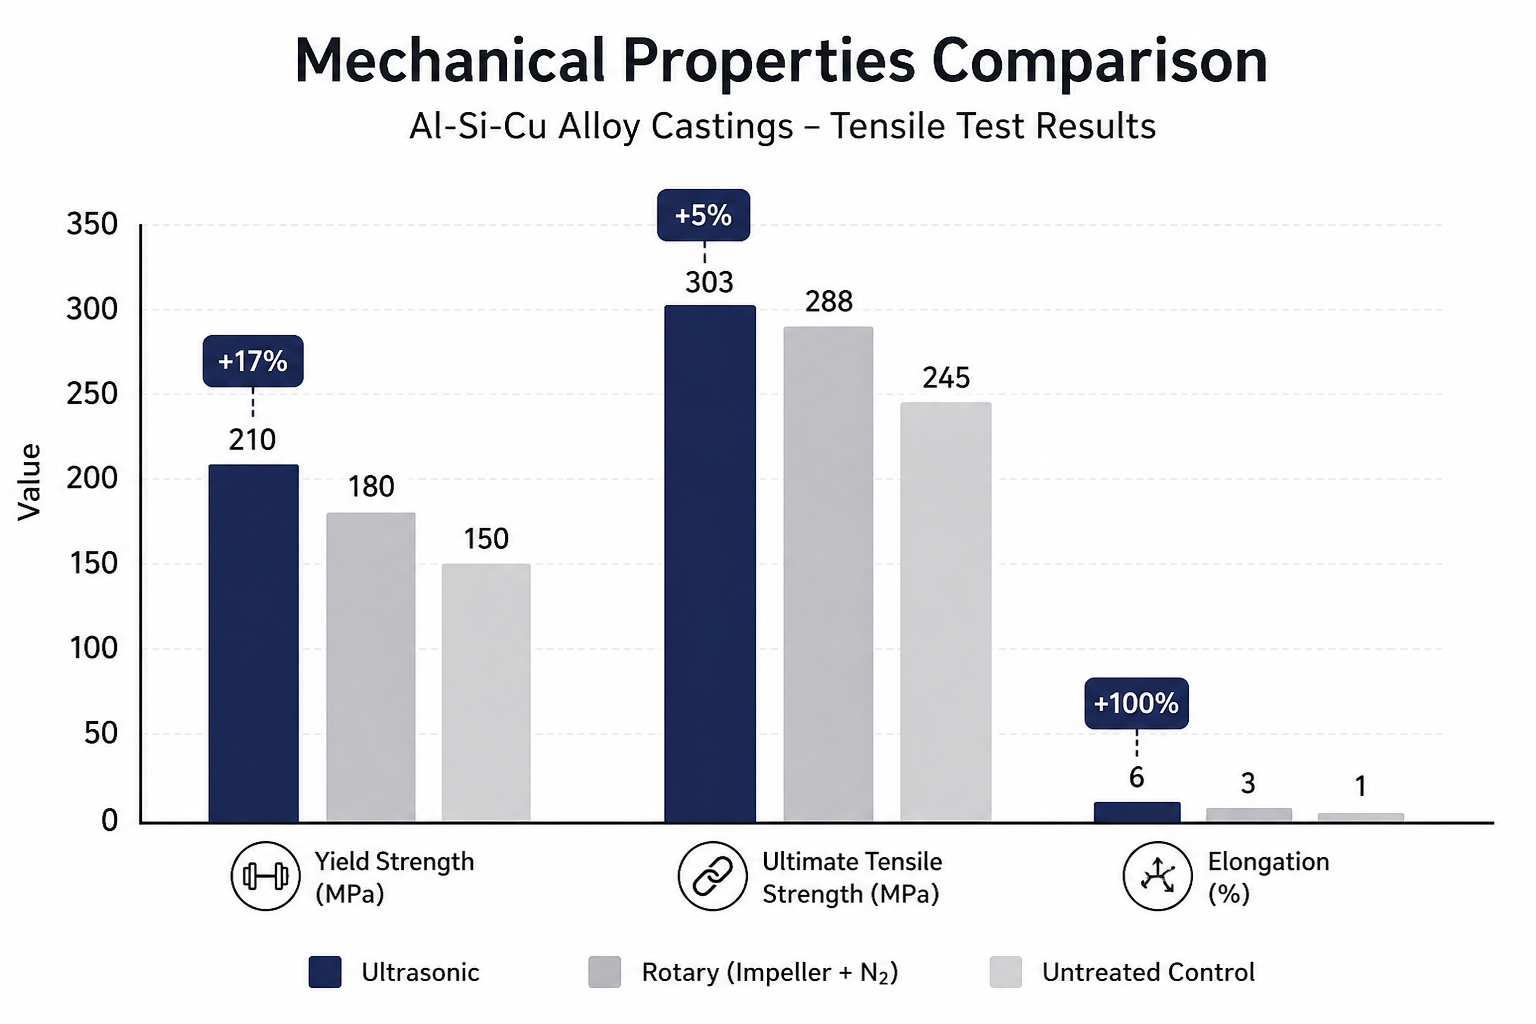
気孔率の低減は単なる密度指標ではなく、実際の機械的強度として現れます。超音波処理された溶湯と回転処理された溶湯から製造された鋳造部品の引張試験により、以下のことが明らかになりました。
| 特性 | 超音波処理 | ロータリー処理 | 改善 |
|---|---|---|---|
| 降伏強度(YS) | 210 MPa | 180 MPa | +17% |
| 極限引張強さ(UTS) | 303 MPa | 288 MPa | +5% |
| 伸び | 6% | 3% | +100% |
17%の降伏強度の向上は、構造用途にとって大きなものです。延性の尺度である伸びは3%から6%に跳ね上がり、破断前に変形を吸収する金属の能力が2倍になりました。これは、気孔の発生起点が少ないことによる実際的な利点です。つまり、材料は荷重下で空隙表面で早期に破壊しなくなるのです。.
ミクロ組織の微細化と表面仕上げ
水素制御に加えて、キャビテーション駆動の音響流には二次的な利点があります。凝固中に不均一核生成を誘発し、 より微細で均一に配向した結晶粒組織をもたらします。産業用鋳物のミクロ組織分析では以下のことが示されました:
- 金属間化合物粒子の微細化 (金属間化合物は脆い相であり、粒子が小さいほど靭性が高い)
- 微細化された結晶粒界 (柱状晶ではなく等軸晶の粒成長)
- 中心線偏析の低減 (鋳造体全体にわたるより均一な合金分布)
この結晶粒微細化効果は、水素除去に伴う無料のボーナスであり、ロータリー脱ガスでは得られません。薄肉または複雑な形状の鋳物の場合、微細化されたミクロ組織により、エンジニアは肉厚を減らしたり、そうでなければ破損のリスクがあるディテールを追加したりすることができます。.
表面仕上げも向上します。表面下のボイドや介在物が少なくなるため、鋳造品に必要な仕上げ作業が減り、仕上がり面の均一性が高まります。外観部品や厳しい公差が要求される部品では、これにより二次加工コストが削減されます。.
超音波処理が最もクリーンで効率的な工業的解決策である理由
脱ガス方法を実際の生産制約と比較すると、超音波キャビテーションが複数の側面で明らかに効率性のリーダーとして浮上します。
速度とスループット
3分対10分以上は、サイクルタイムの65%削減です。1シフトあたり50以上の溶湯を処理する大量生産のHPDC鋳造工場では、これは直接的に鋳造生産量の増加につながります。規模が大きくなると、1台の超音波システムで2台の回転システムを置き換えることができ、設備投資とメンテナンス負担を軽減できます。.
環境への影響
不活性ガスは不要。ロータリー脱ガスはアルゴンや窒素ガスを消費しますが、これらは不活性でありながらも、抽出、液化、貯蔵、廃棄のコストがかかります。超音波処理に必要なのは、トランスデューサー用の電力と水冷のみです。ロータリー方式から超音波方式に切り替える鋳造工場では、年間の不活性ガス調達、貯蔵リスク、大気放出がなくなります。ガス排出に関する環境規制が義務付けられている地域での操業にとって、この利点は重要です。
さらに、ドロスの生成が81%減少することで、廃棄物の量も大幅に削減されます。ドロスは危険物に分類され(水分と発熱反応するアルミニウム金属粒子を含む可能性があるため)、管理された廃棄が必要です。ドロスが少ない=環境負荷が低い、ということです。.
メンテナンスと耐久性
超音波システムは、グラファイトローターではなく 独自のセラミックソノトロード を採用しています。セラミックは非濡れ性(溶融アルミニウムが付着しない)、高硬度、熱安定性に優れています。対照的に、グラファイトローターは摩耗し、溶湯中で劣化し、熱衝撃で破損する可能性があります。超音波ソノトロードは、静止または低速回転位置(最新システムでは2 rpm)で動作し、高速回転(ロータリーシステムでは750 rpm)による急速な摩耗を排除します。現場データによると、セラミックソノトロードはグラファイトローターより3〜5倍長持ちし、交換頻度と稼働停止時間を削減します。
介在物制御
酸化物介在物の6倍削減(回転脱ガスでは3倍)は、下流工程での鋳造欠陥の減少に直接つながります。内部のボイドや介在物が少ないということは、最終品質ゲートでの不合格部品が減り、スクラップ率が低下し、バッチ間での機械的特性がより一貫することを意味します。厳格なISO規格の下で働く自動車サプライヤーにとって、この一貫性は競争上の優位性となります。.
スケーラビリティ
1回の処理で400kgの規模において、超音波システムが工業規模の溶湯を処理できることが実証されています—これは超音波処理の従来記録の2倍であり、最大級のロータリー式システムに匹敵します。“定在波なし”のジェネレーターアーキテクチャ(主要な超音波機器メーカーに独自のもの)は、この規模でも均一な処理を保証し、初期の超音波装置を悩ませたデッドゾーンや不均一な結果を排除します。このスケーラビリティにより、超音波脱ガスは“実験室規模”の技術であるという従来の反論は解消されます。
総所有コスト
資本コスト、運転コスト、メンテナンス、スクラップ削減、処理量を合算すると、超音波処理は通常、運転開始から12〜24ヶ月以内に回転脱ガスよりも処理溶湯あたりのコストを低く抑えることができます。速度と品質の向上がその利点をさらに拡大します。.
工業用ポロシティ制御の最新アプローチ
水素ポロシティは、それが熱力学的な事実であり、現在の技術の限界ではないために消え去ったわけではありませんが、超音波キャビテーションは、他のどの競合方法よりも、それを工学的に排除することに近づいています。前例のない気泡密度、音響流、および酸化物除去ジェット流の組み合わせは、多角的にポロシティ制御に同時に対処します:迅速な水素除去、最小限のドロス、微細化された結晶粒組織、そして測定可能な機械的特性の向上。.
品質基準の向上、厳しいサイクルタイム、コスト圧に直面する鋳造工場にとって、 超音波脱ガスは量産規模の金属処理における最先端技術です。これは、現在利用可能な最もクリーン(不活性ガス不要、廃棄物最小限)、最速(3分)、そして最も効果的(効率20%向上、介在物6倍削減、強度+17%)なソリューションです。
超音波脱ガス&結晶粒微細化をお試しください
超音波脱ガス&結晶粒微細化 は、最高1,800°Cの温度で動作する高温超音波金属処理のデンマーク拠点の専門企業です。同社独自のNIMAジェネレーターは、システム統合パートナーである Aktive Arc Ultrasonics と共同開発され、25kHzの「定在波なし」アーキテクチャを採用し、最大400kgの溶湯全体にわたって均一なキャビテーションを確保します。これによりデッドゾーンを排除し、本記事全体で詳述した一貫した測定可能なポロシティ低減を実現します。耐久性に優れたセラミックソノトロード(グラファイト代替品より3〜5倍長持ちするよう設計)と組み合わせることで、Ultrasonic Degassingのシステムは、脱ガス、結晶粒微細化、マイクロアロイングを単一の処理パスで処理します。従来のアルゴン注入から量産対応の超音波技術への移行を検討している鋳造工場向けに、同社は 無料の技術ウェビナー と、お客様の特定の合金、溶湯量、品質目標を評価するための直接コンサルテーションを提供しています。
よくある質問
水素ポロシティとは何か、そしてそれがアルミニウム鋳造においてなぜ重要なのか?
水素ポロシティとは、アルミニウム凝固中に溶解した水素が溶液から析出する際に形成されるガス充填ボイドを指します。これらのボイドは破壊起点となり、機械的特性を15〜25%低下させ、品質ゲートでの鋳造品の不合格を引き起こします。自動車用HPDC用途(ショックタワー、エンジンブロック)では、水素ポロシティが部品故障の主な原因です。 構造的完全性には予防が不可欠です。
超音波脱ガスは従来のアルゴン注入と比べてどのように機能しますか?
従来の回転脱ガス法では、インペラーを使用してアルゴンバブルを分散させます(10〜15分のサイクル、 大量のガス消費)。超音波処理は25 kHzの音波を使用して、わずか3分で1立方メートルあたり1兆個のマイクロバブルを生成します。 1,000倍の気泡表面積 水素除去が20%高速化され、さらに音響流とキャビテーションジェット流が酸化物介在物も除去します。これは回転脱ガスにはない利点です。. 産業規模の研究により、3分の1の時間で20%優れた効率が確認されています。.
超音波処理による機械的特性の測定可能な改善点は何ですか?
400 kgのAl-Si-Cu合金鋳物において、 超音波処理を施した部品は、降伏強度が+17%(回転脱ガス法の180 MPaに対し210 MPa)、引張強さが+5%(288 MPaに対し303 MPa)、伸びが2倍(3%に対し6%)を示しました。これらの向上は、ポロシティサイトの減少と微細化されたミクロ組織に起因します。厳格なISO規格の下で活動する自動車サプライヤーにとって、この一貫性は不良率と生産スループットを直接的に改善します。
ドロスの生成は水素の再汚染にどのように影響しますか?
ドロス(金属処理の副産物)は、特に600°C以上で分子吸着により水素の蓄積体として機能します。回転脱ガスは1サイクルあたり1,300グラム以上のドロスを生成し、溶湯を再汚染する可能性のある水素リザーバーとなります。. 超音波処理では、ドロス発生量が81%削減されます(1,300gに対して245g)。、この再汚染リスクを排除し、清浄な溶湯状態をより長く維持します。これは、鋳造から凝固までの間、水素レベルを低く保つ必要がある高信頼性鋳造品にとって重要な利点です。.
超音波脱ガスと回転式脱ガスの環境的・コスト的利点はどうか?
超音波システムは不活性ガスを必要とせず(アルゴン/窒素の調達と廃棄物を排除)、ドロス発生を81%削減し(廃棄物処理の負担軽減)、サイクルタイムを65%短縮(3分対10分)して鋳造工場のスループットを向上させます。セラミックソノトロードはグラファイトローターより3–5×長持ちし、メンテナンスコストを削減します。 総所有コストは通常、稼働開始から12–24か月以内に超音波処理が有利になります。 環境規制の義務に直面する鋳造工場にとって、不活性ガス消費の排除は、重要な規制上および運用上の利点です。