アルミニウム鋳造所向けの超音波脱ガスとロータリー/アルゴン脱ガスの技術比較。超音波はドロスを84%削減し、効率を向上させ、アルゴン依存を排除します。投資回収期間は2〜3年です。.
2026年8月8日 · 読了時間12分
TL;DR
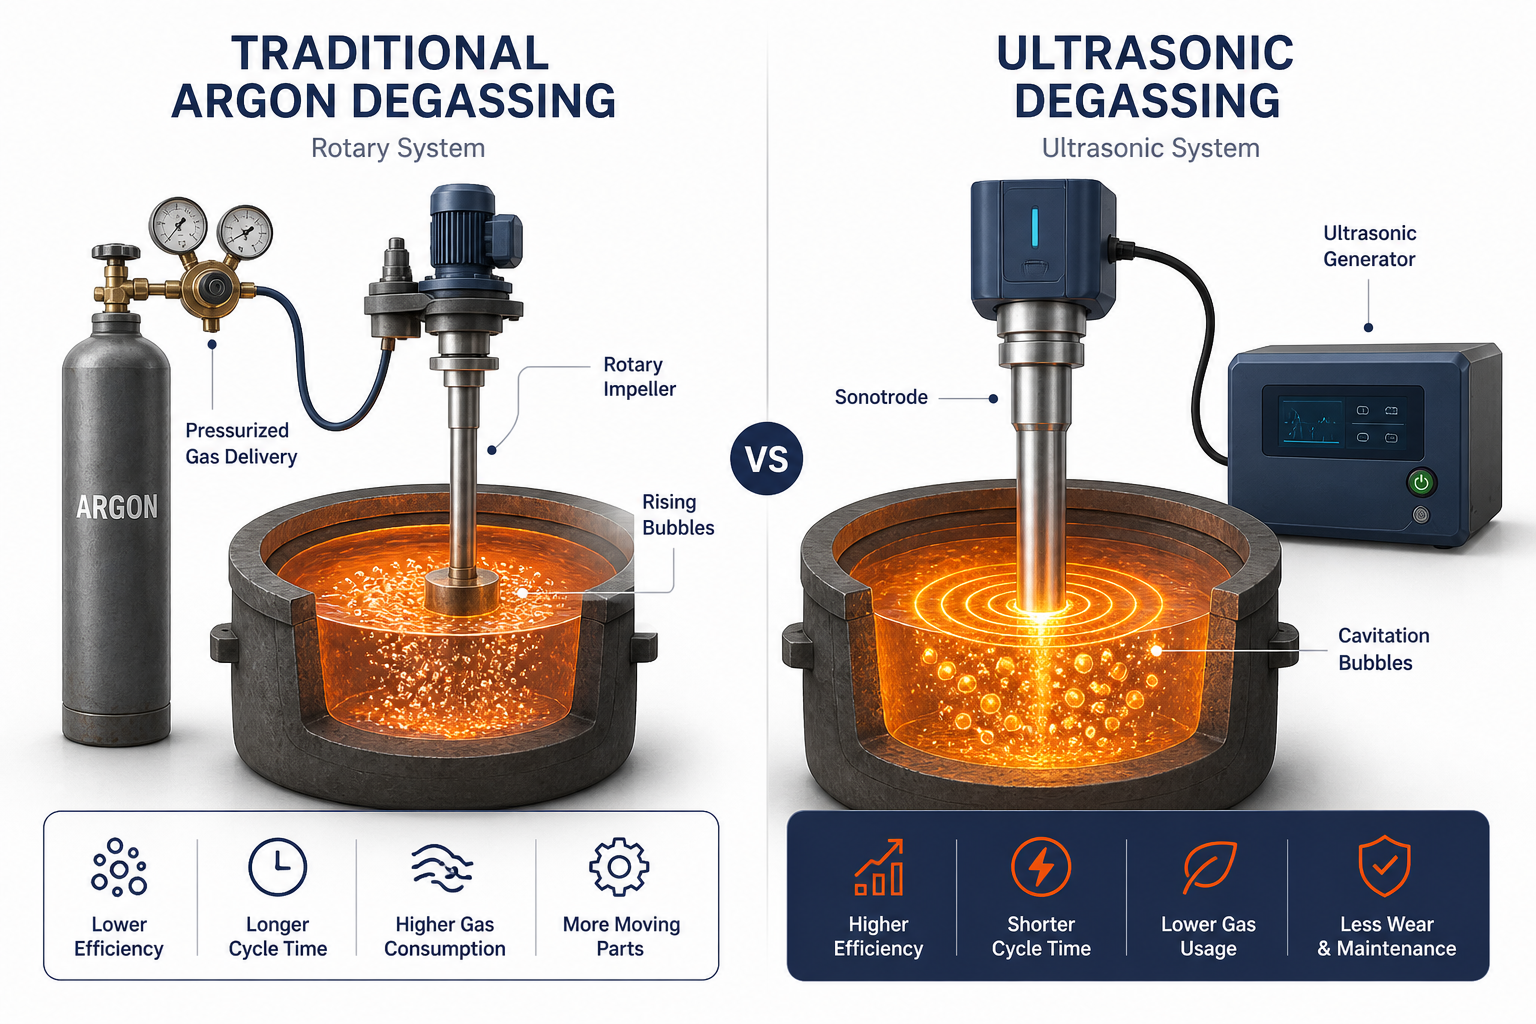
金属処理方法を評価する鋳造エンジニアにとって、超音波脱ガスは、水素除去効率、ドロス削減、総所有コストにおいて、ロータリー/アルゴン脱ガスを上回ります。15分間の処理で、 超音波脱ガスはアルゴンと比較してドロスを39.4gから6.4gに削減します—84%の削減です—さらに、ポロシティ、引張強度、延性も向上させます。そのメカニズムは根本的に異なります:ロータリー脱ガスはゆっくりとした気泡注入と物質移動拡散に依存する一方、超音波キャビテーションは1,000K以上の局所的な衝撃波を生成し、水素除去を直接核形成します—この技術は Aktive Arc Ultrasonicsとのパートナーシップで開発されました。同社は高出力超音波システム工学の専門家です。大規模生産において、超音波システムはより効率的にスケールし、継続的なアルゴン消費を必要とせず、スクラップ削減、エネルギー節約、優れた最終製品品質を通じてROIを実現します。環境面での利点も同様に重要です:アルゴン依存を排除することで、ガス生産のカーボンフットプリントと高圧システムの運用複雑性の両方を除去します。
ロータリー脱ガスの仕組みとその限界
ロータリー脱ガスは、アルゴン脱ガスまたは不活性ガス注入とも呼ばれ、溶融アルミニウムから溶解した水素を除去するための現在の工業標準です。このプロセスは簡単です。加圧されたアルゴンガスが回転インペラーを通って炉に入ります。インペラーはガスを微細な気泡に分解し、その気泡が溶湯中を上昇します。水素原子は溶融金属からこれらの気泡の中に拡散します。気泡が表面に達すると、水素は分子状のH₂ガスとして逃げ出します。.
紙面上では機能します。実際には、ロータリー脱ガスにはその効果を制限するいくつかの制約があります。.
遅い物質移動
水素の気泡への拡散は、濃度勾配と温度に依存します。一般的なアルミニウム鋳造温度である700–750°Cでは、このプロセスは比較的遅いままです。鋳造工場では、有意な水素低減を達成するために、しばしば15–30分の回転処理が必要です。より大きな溶湯量では、さらに長い処理時間が必要になります。.
不完全な水素除去
長時間の処理でも、溶解した水素をすべて除去できるとは限りません。残留水素が金属内に残り、最終鋳造品にガス気孔を引き起こす可能性があります。これにより、スクラップ、手直し、および規格外部品の出荷リスクが増加する可能性があります。.
Argon consumption and cost
一般的なロータリー脱ガスシステムは、金属1トンあたり0.2–0.5 m³のアルゴンを消費します。50トンの溶湯の場合、1サイクルあたり10–25 m³に相当します。1年間で、中規模の鋳造工場はアルゴンだけで数万ドルを費やす可能性があります。設備のメンテナンス、ガス供給、保管インフラにより、さらにコストが加算されます。.
アルゴンは再生不可能な資源でもあります。その採掘と輸送は追加の炭素フットプリントを生み出します。.
大容量に対するスケーラビリティの制限
溶湯量が増加すると、気泡の滞留時間と拡散効率が低下する可能性があります。鋳造工場は、アルゴン流量の増加、処理時間の延長、またはその両方の方法で対応する場合があります。これらの対策は、金属品質の比例的な向上をもたらすことなく、運転コストを増加させます。.
ドロスの生成
従来のアルゴン脱ガスは、処理中のドロス生成を増加させる可能性があります。この影響は、オペレーターがガス注入と激しい機械的撹拌を組み合わせるとより顕著になります。.
ドロスが多いほど、材料損失が大きくなり、後工程の洗浄も増えます。高価値合金の場合、これらの損失は全体的な生産マージンを減少させる可能性があります。.
超音波脱ガスの仕組み:キャビテーションによるブレークスルー
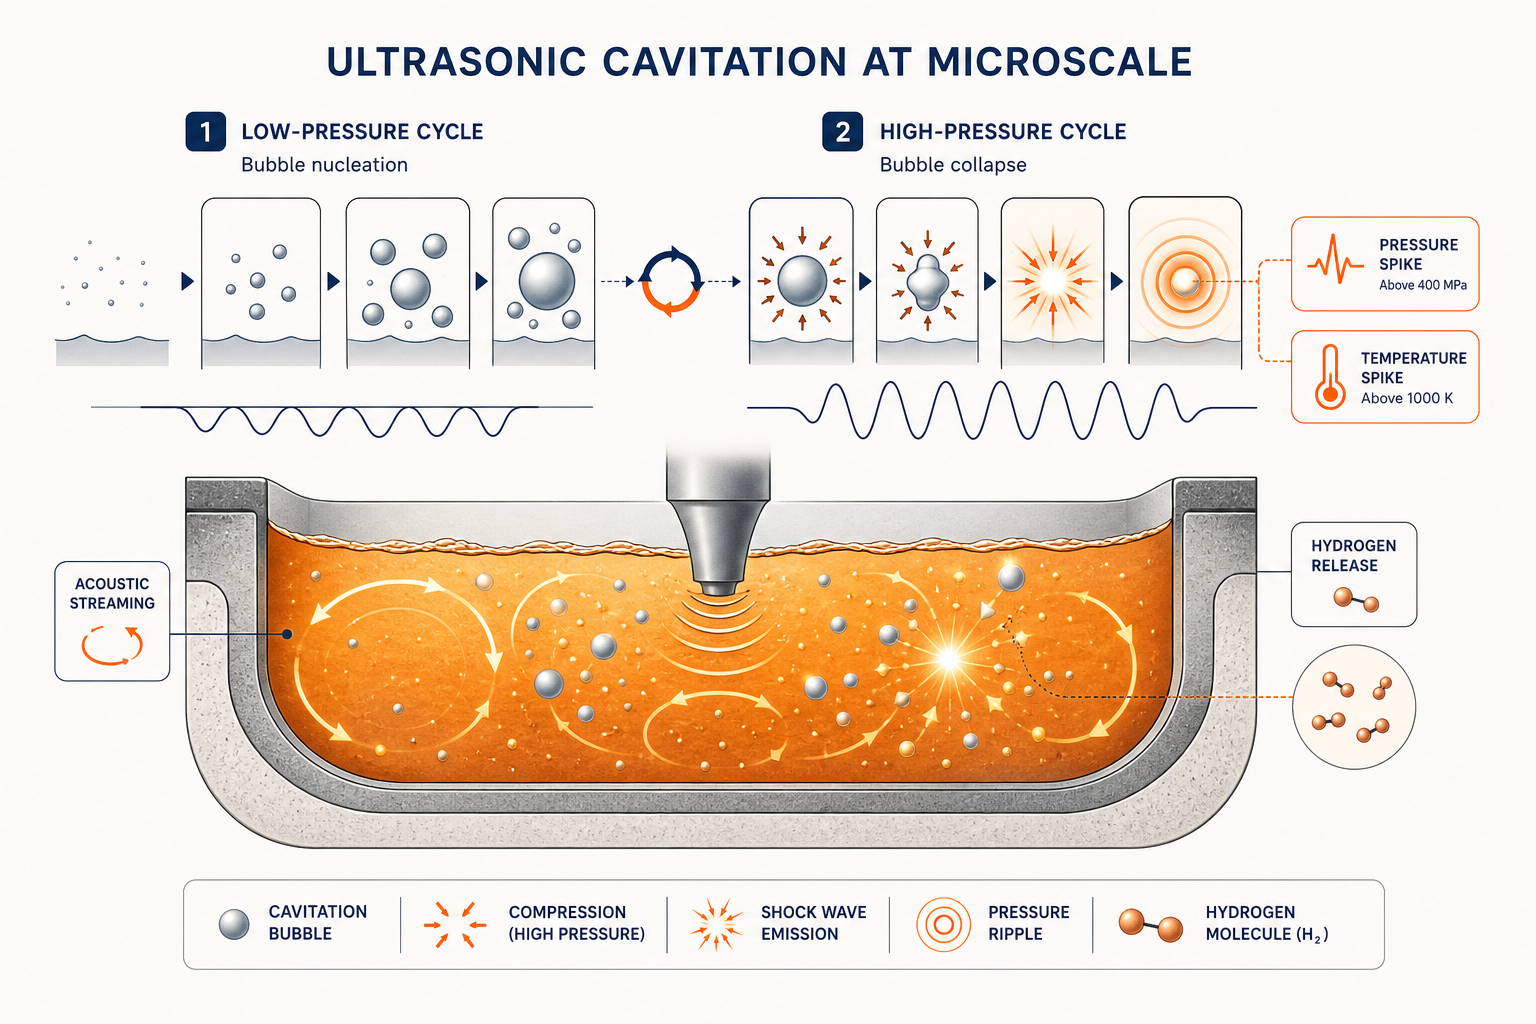
超音波脱ガスは、まったく異なる物理原理で動作します: 音響キャビテーション。気泡へのゆっくりとした拡散に依存する代わりに、超音波システムは、毎秒数千回も微細な気泡を崩壊・再形成する強力な音響エネルギーを生成します。
Here’s what happens at the microscale:
キャビテーション核生成。 超音波トランスデューサーが工業用周波数(応用冶金では通常20〜50 kHz)で振動すると、溶融金属内に高圧と低圧の交互サイクルが生じます。低圧の半サイクル中に、微細気泡が自発的に形成されます(キャビテーション核生成)。高圧の半サイクル中に、これらの気泡は激しく崩壊します。
極端な局所的条件。 各気泡の崩壊により以下が発生します:
- 局所温度が1,000 Kを超える (バルク溶湯温度を超える)
- 衝撃波とマイクロジェット が周囲の金属に浸透する
These extreme conditions do two things simultaneously:
- 直接的な水素放出。 急激な温度上昇と圧力衝撃により、金属中にすでに溶解している水素原子が分子状水素(H₂)に遷移し、ガスとして放出されます。これは拡散律速プロセスではなく、極端な局所エネルギーによって駆動される強制脱着です。
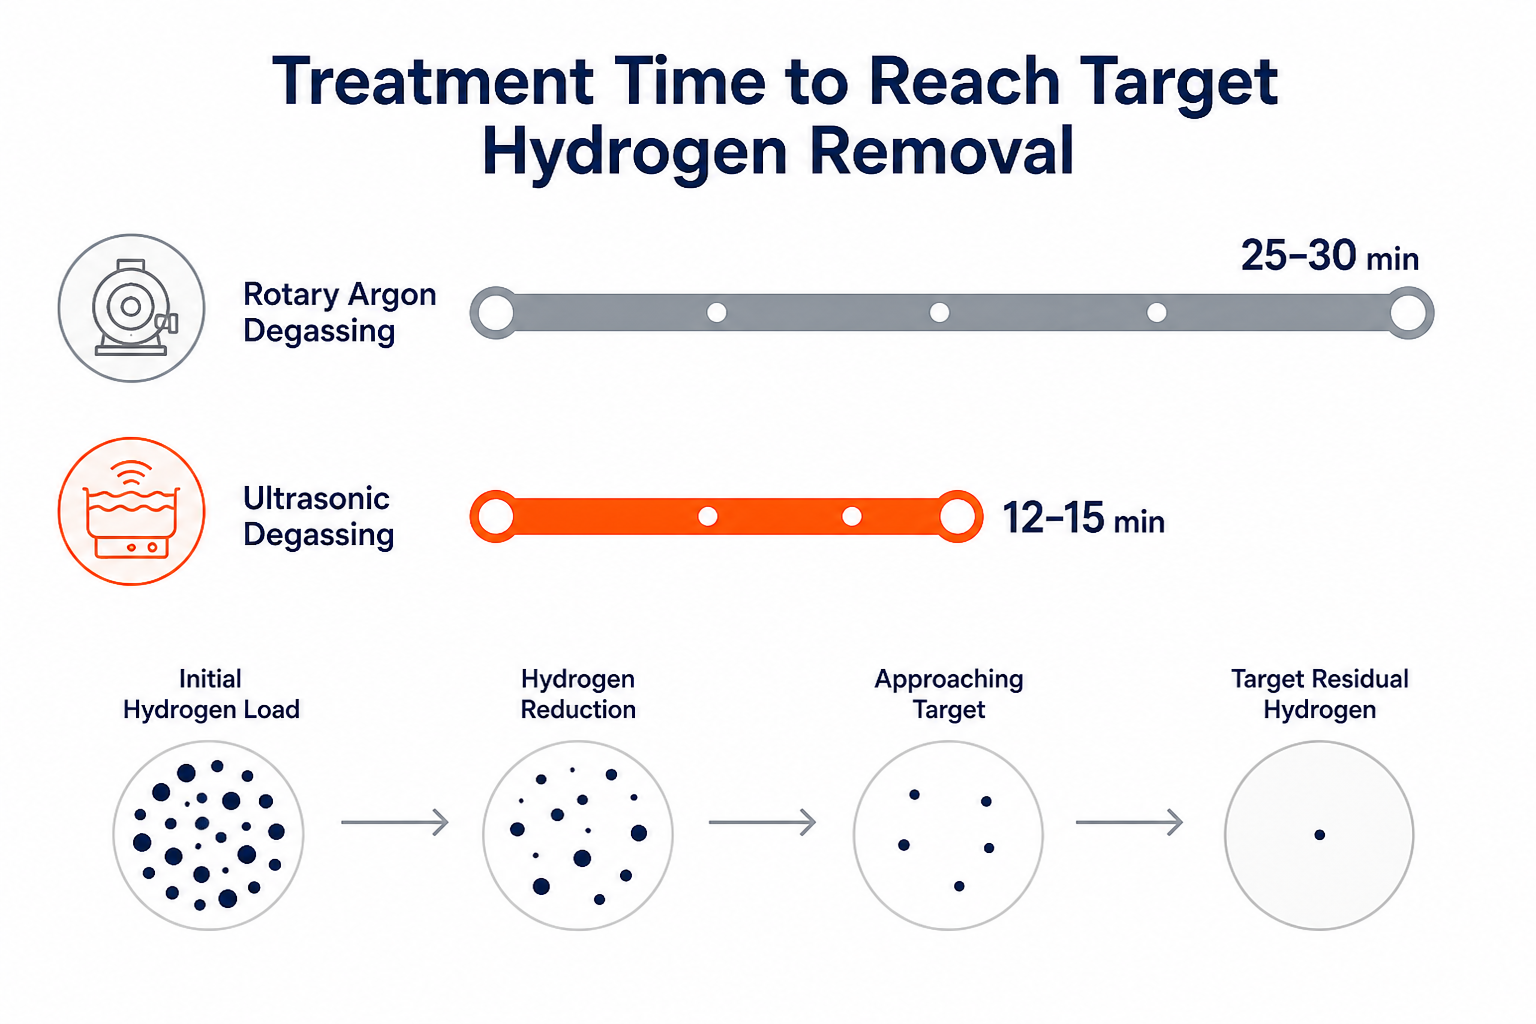
結果: 回転式システムが20〜30分かかる水素除去を、超音波では10〜15分で達成—しかも最終金属の残留水素レベルは真に低くなります。
横並びの技術比較
| Metric | ロータリー脱ガス(アルゴン) | 超音波脱ガス | 勝者 |
|---|---|---|---|
| 水素除去メカニズム | 注入された気泡への拡散(物質移動律速) | キャビテーション駆動の脱離(エネルギー駆動、直接) | 超音波 |
| 目標ポロシティの処理時間 | 20~30分 | 10~15分 | 超音波 |
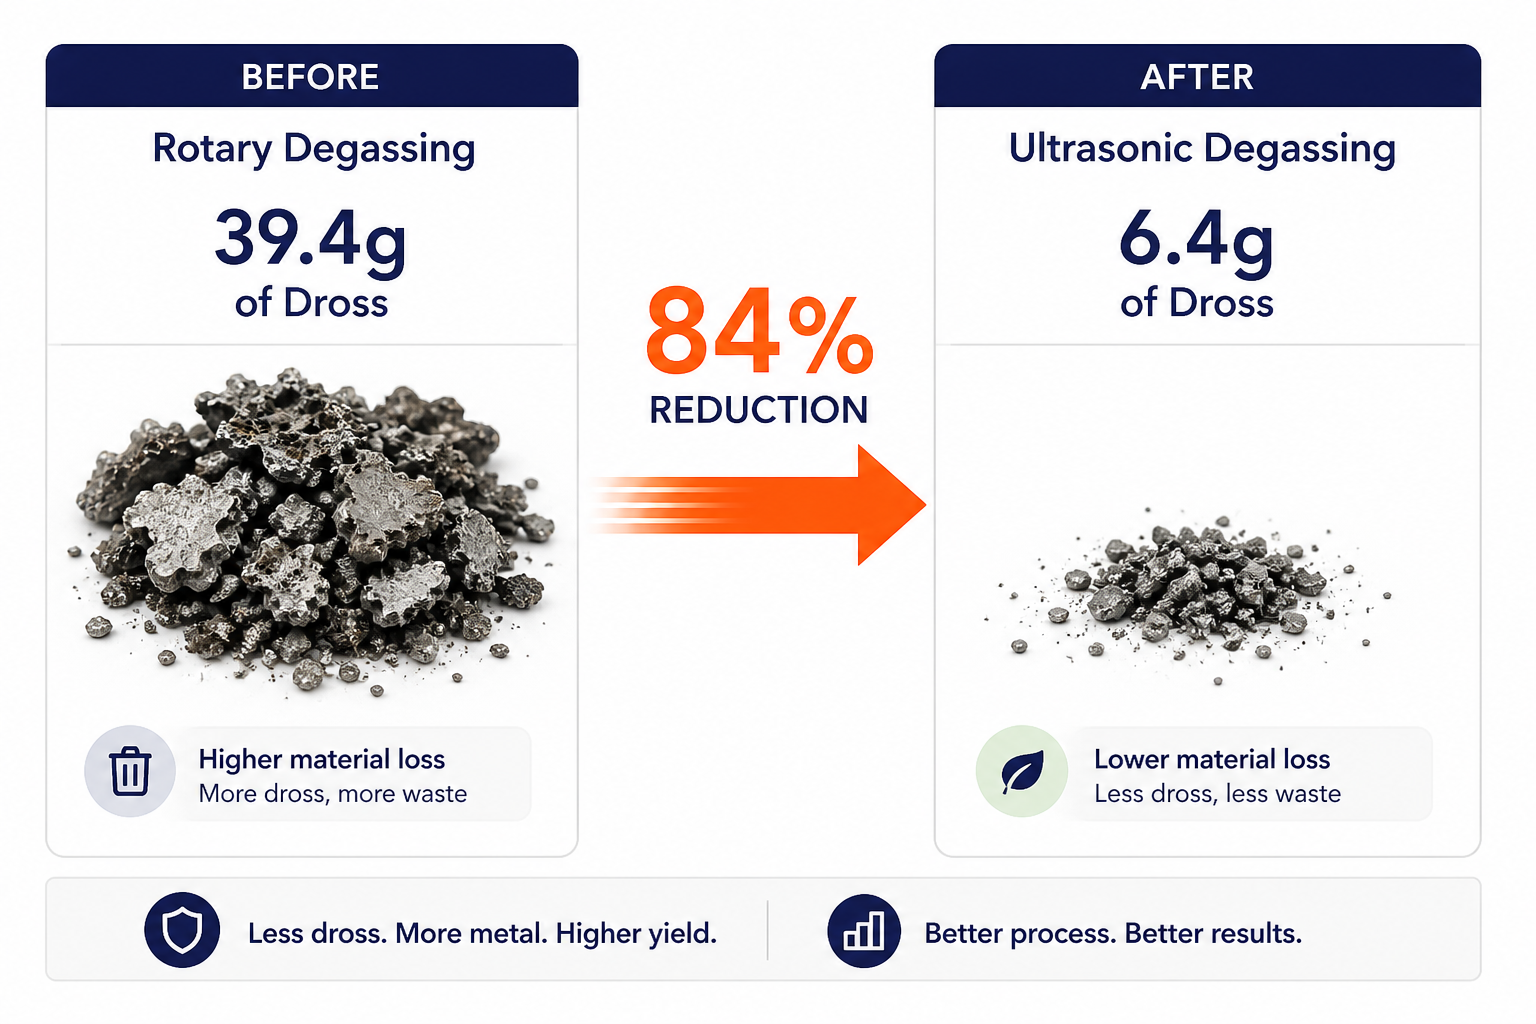
| ドロス削減 | 39.4g ベースライン(材料損失が大きい) | 6.4g(15分で84%削減) | 超音波 |
| 処理後の残留水素 | 0.12〜0.16 mL/100g Al(標準値) | 0.06–0.10 mL/100g Al(低い残留) | 超音波 |
| 引張強度の向上 | 控えめ(約2~5%) | 顕著(約8〜15%) | 超音波 |
| 延性向上 | 最小限 | 測定可能(伸びの改善) | 超音波 |
| 気孔率低減 | 中程度 | 大幅(より滑らかな微細組織) | 超音波 |
| トンあたりのアルゴン消費量 | 0.2〜0.5 m³ | 0 m³(不活性ガス不要) | 超音波 |
| 設備フットプリント | 中程度(ロータリーユニット+ガス供給) | コンパクト(発電機+ソノトロード) | 超音波 |
| 大容量溶湯(50トン以上)へのスケーラビリティ | 劣る(より長い時間、より高い流量が必要) | 優れている(線形にスケール) | 超音波 |
| 処理サイクルあたりのコスト | $150–400(アルゴン費用を含む) | $80–150(エネルギー費用のみ) | 超音波 |
際立った点: 15分でドロスが39.4gから6.4gに削減 は、最も説得力のある指標です。それは、もう失うことのない材料、もう生み出さないスクラップ、そして維持できる利益です。
環境影響:超音波が桁違いに優位
工業用金属の生産はエネルギー集約型で炭素排出量が多い。脱ガス方法の選択は、多くの鋳造工場が認識している以上に重要である。.
ロータリー脱ガスの隠れた環境コスト:
- アルゴンの製造と輸送。 アルゴンは極低温空気分離によって抽出されます。これは資本とエネルギーを大量に消費する工業プロセスです。50トンの鋳造工場が1日2サイクル溶解する場合、年間およそ5~10トンのアルゴンを消費します。そのアルゴンの炭素フットプリント(抽出、液化、専用容器での輸送)は大きく、アルゴン1kgあたりおよそ0.5~1.5kgのCO₂に相当します。
- 高圧設備とメンテナンス。 ロータリー式システムには、加圧ガス供給、レギュレーターのメンテナンス、ラインの完全性チェック、そして時折の設備故障が必要です。それぞれの故障はダウンタイムと緊急修理を意味します。
- ドロス廃棄物。 処理1回あたり39.4gのドロス は、熱力学的に失われる酸化金属材料です。年間250回の処理を行う鋳造工場では、年間約10トンのドロスが発生します。ドロスの処分はコストがかかり、その材料は実質的に回収不可能です。
超音波脱ガスの環境的利点:
- 不活性ガス依存ゼロ。 アルゴン抽出、輸送、液化は不要。唯一の運用入力は超音波発振器を動かすための電気エネルギーであり、現代の工業用発振器は非常に効率的です。50トンシステムが1サイクルあたり15分稼働する場合、処理あたり約50〜100 kWhを消費します。これは同等のガス生産と供給に必要なエネルギーよりもはるかに少ないです。
- 劇的なドロス削減。 ドロスの84%削減(39.4g → 6.4g) は、廃棄物の削減、埋立地への影響の低減、回収材料価値の向上を意味します。1年間で、中規模鋳造工場は8–9トンの廃棄物処理を節約できます。
- 微細組織の品質が直接スクラップを削減します。 超音波脱ガスは残留水素を低減し、均質性を向上させるため、鋳造品の再溶解サイクルが少なくて済みます。再溶解サイクルが少ない = 許容部品1個あたりの総エネルギー消費量が低くなります。
持続可能性のストーリーは、炭素会計の圧力に直面している購入者にとって特に重要です (規制要件、ESGコミットメント、顧客の要求)。超音波脱ガスは、製品品質を向上させながらScope 1およびScope 2排出量を削減する具体的な方法です。これはまれなウィンウィンです。
コスト分析:総所有コスト
運用コスト面での優位性は、超音波脱ガスに明確に軍配が上がります。全体像は以下の通りです:
回転式脱ガス(中規模鋳造工場の年間コスト - 1サイクル50トン、年間500サイクル):
- アルゴンガス: 2,500~5,000 m³/年 @ $0.40~0.80/m³ = $1,000~4,000/年
- 設備メンテナンス(レギュレーター、ホース、安全点検): 年間$2,000~5,000
- ドロス処分(10トン @ $100~200/トン): $1,000~2,000/年
- ダウンタイム/緊急修理(推定): $500–1,500/年
- 年間総運用コスト:$4,500~12,500
超音波脱ガス(同じ鋳造工場、発電機への資本投資はすでに行われていると仮定):
- 電気エネルギー(50〜100 kWh/サイクル × 500サイクル × $0.12/kWh): $300〜600/年
- ソノトロードのメンテナンス/交換(年間): $500〜1,000/年
- システム点検と校正: 年間200〜500ドル
- ドロス処分(1.5トン @ $100〜200/トン): $150〜300/年
- 年間総運用コスト: $1,150〜2,400
サイクルあたりのコスト比較:
- ロータリー式: 処理サイクルあたり9〜25ドル
- 超音波:処理サイクルあたり2.30〜4.80ドル
設備投資のROIタイムライン:
中級の超音波脱ガスシステム(NIMAジェネレーター+ソノトロードアセンブリ)は40,000~80,000ドルかかります。運用コストの削減(年間3,000~10,000ドル)により、投資回収期間は4~8年となり、その後はシステムが純粋な利益を生みます。品質向上(スクラップ部品の削減、販売可能な歩留まりの向上)を考慮すると、多くの大量生産鋳造工場ではROI期間が2~3年に短縮されます。.
大規模な連続鋳造操業(1サイクルあたり100トン以上、年間1000サイクル以上)では、その利点はさらに拡大します。溶解トンあたりのコストは規模に応じてさらに低下し、アルゴン不要による利点も複合的に増大します。.
大容量溶湯へのスケーラビリティ
ここが超音波がロータリー方式から真に差別化される点です。.
ロータリー脱ガスと容量スケーリング:
溶湯量が2倍になると、気泡の滞留時間と有効物質移動面積は比例して拡大しません。同じ水素除去効率を維持するには、鋳造工場は以下を行う必要があります:
- アルゴン流量を増加させる(ガス消費量の増加)
- 処理時間の延長(スループットの低下)
- より高い回転速度で運転する(設備の摩耗とエネルギー消費が増加)
100トンの取鍋の場合、ロータリー式システムは、20トンの取鍋が15分で達成したのと同じ最終水素レベルを達成するために、40〜60分の処理が必要になるかもしれません。物理的には単純に線形にスケールしません。.
超音波脱ガスと容量スケーリング:
超音波キャビテーションは根本的に異なります。音響場は溶湯全体に伝播し、超音波エネルギーがバルク全体にキャビテーションを生成・維持するのに十分である限り、処理時間は体積に関係なくほぼ一定です。 Sialon CeramicsのNIMAジェネレーターは、システム統合パートナーである Aktive Arc Ultrasonics と共同開発され、大容量でデッドゾーンを生み出す可能性のある「定在波」を排除するように特別に設計されており、溶湯全体にキャビテーションが行き渡ることを保証します。
実際の産業規模での適用:
- 50トン取鍋(回転式): 25〜30分
- 50トン取鍋(超音波): 12~15分
- 100トン取鍋(回転式): 40〜50分
- 100トン取鍋(超音波): 12–15分(本質的に変わらない)
連続鋳造工程で1シフトあたり複数回の溶解を行う場合、この時間的優位性は直接スループットに反映されます。1日あたり100トンの鋳造を4回行う鋳造工場では、1日のサイクルから90~120分短縮でき、これは週に1回の追加の完全鋳造ラン、または週に50トン以上の追加生産量に相当します。.
運用統合: 鋳造技術者が知っておくべきこと
機器の互換性:
超音波脱ガスシステムは、バッチ鋳造と連続鋳造の両方のワークフローに統合できます。ソノトロード(キャビテーションを生成する振動要素)は、溶湯取鍋または保持炉に直接浸漬されます。ガス供給インフラの変更は不要です。既存のロータリー脱ガス設備の場合、移行は簡単です。ロータリー注入システムを取り外し、ソノトロードと超音波発振器を設置して、処理を開始するだけです。.
メンテナンスと信頼性:
ロータリー式システムでは、レギュレーターの定期的な整備、圧力ラインの点検、そして時折の注入ノズルの交換が必要です。超音波システムでは、以下が必要です:
- ソノトロード検査 (エロージョンや熱サイクル応力の確認)–通常500–1,000運転時間ごと
- ジェネレーターの校正 (周波数と出力が仕様内であることを確認)– 毎年
- 電気安全点検 – 標準的な産業機器プロトコルに準拠
メンテナンスの負担は、ロータリー式ガスシステムのメンテナンスよりも軽く、予測しやすいです。.
冶金学的適合性:
超音波脱ガスは、幅広い鋳造合金に対して有効性が実証されています: 6061、7075、A356、A380アルミニウム合金、ならびに亜鉛、マグネシウム、銅、真鍮、鉄系合金。処理時間は合金によって多少異なります(鉄分の多い合金では2〜3分の追加が有効な場合があります)が、コアメカニズムであるキャビテーション駆動の水素除去は普遍的です。
実環境での導入事例:
Sialon Ceramicsのシステムは、 Wagstaff社製の縦型DCキャスターおよびBruno Presezzi社製の連続鋳造ライン で実証されており、金属の均質化と欠陥低減における成果が記録されています。これらは実験室でのデモンストレーションではなく、産業規模での生産ライン検証です。
先進的な鋳造工場にとっての競争優位性
生産管理者や鋳造エンジニアにとって、回転式と超音波式の脱ガスの選択はますます明確になっています:
超音波が提供するもの:
- より速い処理サイクル (12〜15分 vs 25〜30分)
- 優れた最終金属品質 (残留水素の低減、微細組織の改善)
- 劇的なドロス削減 (損失が84%減少)
- より低い運用コスト (1サイクルあたり$2〜5 vs $9〜25)
- 線形スケーラビリティ (大容量でも効率が低下しない)
- 環境への信頼性 (アルゴンゼロ、測定可能な排出削減)
回転式脱ガスが依然として妥当性を持つ唯一のシナリオは、鋳造工場で最小限の処理量を稼働している既存設備の場合であり、超音波設備の導入コストが基準となる使用量に対して正当化できない場合です。しかし、毎日複数サイクルを稼働し、1回の鋳造で30トン以上の処理量を扱う鋳造工場、または利益率や環境への影響に圧力を受けている鋳造工場にとって、超音波式はそれ自体がコストを回収する産業用アップグレードです。.
Sialon Ceramicsをお試しください
Sialon Ceramicsは、産業規模向けに設計された超音波脱ガスシステムを専門としています。同社の NIMAジェネレーター( Aktive Arc Ultrasonics とのパートナーシップで開発)は、大容量・高温用途向けに最適化された20年にわたる研究開発の成果であり、劣化することなく1,800°Cに耐えられる独自のセラミックソノトロードと組み合わされています。アルゴン脱ガスを超える準備ができた鋳造工場向けに、同社は技術的専門知識と実証済みのシステムを提供し、この記事で概説した測定可能な改善(ドロス削減、効率向上、サイクルごとに複利で増加するROI)を実現します。
よくある質問
- 自社の鋳造工場で現実的にどの程度の水素低減が期待できますか?
残留水素は、同等のロータリー処理時間と比較して20~30%であるのに対し、15分間の超音波処理サイクル1回で通常40~60%低下します。正確な割合は初期水素量と合金組成によって異なりますが、その利点は一貫しています。超音波脱ガスは、より低い最終水素レベルをより速く達成します。.
- 回転式から超音波式への切り替えには、オペレーターの再教育が必要ですか?
再トレーニングは最小限で済みます。このプロセスはロータリー式よりも簡単で、ソノトロードを浸漬し、発電機を起動し、12〜15分待つだけです。ガス圧管理、レギュレーター監視、流量調整は不要です。ほとんどのオペレーターは1シフトで適応します。.
- 超音波ソノトロードの寿命はどのくらいで、交換費用はいくらですか?
適切にメンテナンスされたソノトロードは、合金組成と処理頻度に応じて通常2〜5年持ちます(溶融真鍮は純アルミニウムよりもソノトロードを早く摩耗させます)。交換用ソノトロードの価格は3,000〜8,000ドルです。アルゴンコストだけで年間5,000〜10,000ドルを節約している鋳造工場にとって、交換費用は容易に吸収されます。.
- 超音波脱ガスはアルゴンを完全に置き換えることができますか、それともバックアップガス供給はまだ必要ですか?
脱ガスに関しては、超音波はアルゴンを完全に置き換えることができ、バックアップは不要です。ただし、一部の鋳造工場では、他の目的(溶湯移送時の安全ブランケット、反応性合金のための不活性環境)でアルゴンを維持しています。超音波は、脱ガス専用のガス供給の必要性のみを排除します。.
- 超音波脱ガスは最終鋳造品の結晶粒組織にどのような影響を与えますか?
超音波キャビテーションは微細な結晶粒の形成を核生成し、回転脱ガス処理された金属と比較して、より小さく均一な結晶粒径をもたらします。これは最終部品の機械的特性の向上、すなわち高い引張強度、優れた延性、および改善された疲労耐性につながります。.
よくある質問
自社の鋳造工場で現実的にどの程度の水素低減が期待できますか?
回転式から超音波式への切り替えには、オペレーターの再教育が必要ですか?
再トレーニングは最小限で済みます。このプロセスはロータリー式よりも簡単で、ソノトロードを浸漬し、発電機を起動し、12〜15分待つだけです。ガス圧管理、レギュレーター監視、流量調整は不要です。ほとんどのオペレーターは1シフトで適応します。.
超音波ソノトロードの寿命はどのくらいで、交換費用はいくらですか?
適切にメンテナンスされたソノトロードは、合金組成と処理頻度に応じて通常2〜5年持ちます(溶融真鍮は純アルミニウムよりもソノトロードを早く摩耗させます)。交換用ソノトロードの価格は3,000〜8,000ドルです。アルゴンコストだけで年間5,000〜10,000ドルを節約している鋳造工場にとって、交換費用は容易に吸収されます。.
超音波脱ガスはアルゴンを完全に置き換えることができますか、それともバックアップガス供給はまだ必要ですか?
脱ガスに特化して言えば、超音波はアルゴンを完全に置き換えることができ、バックアップは不要です。ただし、一部の鋳造工場では、他の目的(溶湯移送時の安全ブランケット、反応性合金用の不活性環境)のためにアルゴンを維持しています。 超音波は、脱ガス専用のガス供給の必要性のみを排除します。
超音波脱ガスは最終鋳造品の結晶粒組織にどのような影響を与えますか?
超音波キャビテーションは微細な結晶粒の形成を核生成し、回転脱ガス処理された金属と比較して、より小さく均一な結晶粒径をもたらします。これは最終部品の機械的特性の向上、すなわち高い引張強度、優れた延性、および改善された疲労耐性につながります。.