
Sonotrody to rogi akustyczne, które przekazują energię ultradźwiękową do ciekłego metalu w celu odgazowania i rozdrabniania ziarna. Dowiedz się, dlaczego sonotrody ceramiczne przewyższają metalowe sondy w ekstremalnych temperaturach oraz jak inżynieria wewnętrzna Sialon Ceramics napędza globalną przewagę systemu NIMA.
8 sierpnia 2026 · 9 min czytania
TL;DR
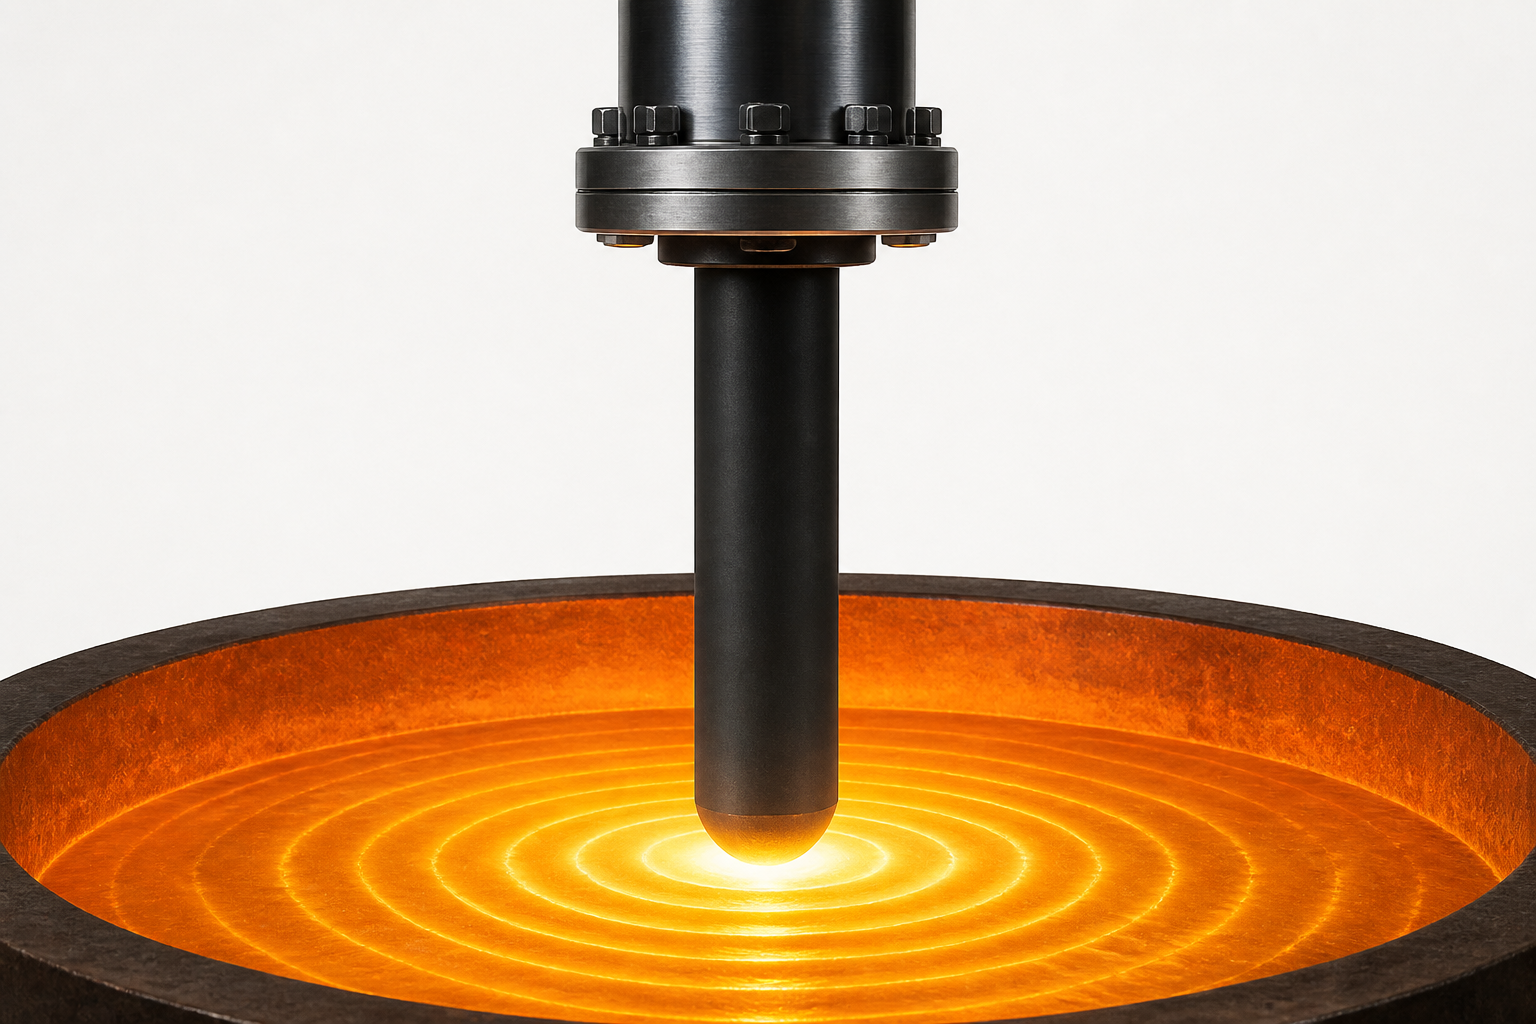
Sonotroda to głowica akustyczna, która przekazuje drgania ultradźwiękowe do ciekłego metalu, umożliwiając odgazowanie, rozdrabnianie ziarna i poprawę mikrostruktury poprzez zapadanie się pęcherzyków kawitacyjnych. Tradycyjne sonotrody tytanowe i stalowe ulegają katastrofalnym uszkodzeniom w ciekłym metalu w temperaturach 1200–1800°C z powodu korozji, szoku termicznego i erozji. Ceramiczne sonotrody Sialon przetrwają te warunki, ponieważ są chemicznie obojętne, zachowują sztywność strukturalną w ekstremalnych temperaturach, naturalnie odpychają ciekły metal (umożliwiając czyste przekazywanie fal akustycznych) i są odporne na erozję kawitacyjną 10–100 razy lepiej niż metale. Firma Sialon Ceramics opracowuje te ceramiczne sonotrody we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie inżynierii systemów ultradźwiękowych o wysokiej mocy – to 20-letnia przewaga w inżynierii materiałowej, która napędza ich system generatora ultradźwiękowego NIMA i czyni ich światowym liderem w obróbce dużych objętości ciekłego metalu. Przeglądaj pełną gamę ceramicznych produktów Sialon do ciekłego metalu na sialon.com/shop.
Czym są ceramiczne sonotrody i jak działają?
Sonotroda (zwana również rogiem akustycznym lub sondą) to roboczy koniec systemu przetwornika ultradźwiękowego – część, która faktycznie dotyka i pobudza stopiony metal. Fizyka jest elegancka: przetwornik ultradźwiękowy przekształca energię elektryczną w drgania mechaniczne, zwykle o częstotliwościach od 20 do 40 kHz. Drgania te przemieszczają się w dół rogu sonotrody, który jest zaprojektowany tak, aby rezonował przy tej częstotliwości i wzmacniał przemieszczenie. Stożkowa geometria rogu (szersza podstawa, wąska końcówka) koncentruje energię drgań, podobnie jak akustyczny megafon w odwrotnej kolejności.
Gdy końcówka sonotrody styka się ze stopionym metalem, oscylujące ciśnienie tworzy pęcherzyki kawitacyjne – zlokalizowane obszary bliskie próżni, które powstają i zapadają się miliardy razy na sekundę. Każde zapadnięcie się pęcherzyka generuje falę uderzeniową o temperaturze przekraczającej 1000 K i ciśnieniu powyżej 400 MPa. Ta kawitacja wykonuje właściwą pracę: inicjuje zarodkowanie ziaren podczas krzepnięcia, łączy pęcherzyki gazu, dzięki czemu unoszą się one z roztopu, oraz rozbija struktury dendrytyczne, które osłabiają odlewy.
Sonotroda musi utrzymywać częstotliwość rezonansową (od niej zależy wydajność akustyczna) podczas przekazywania tej energii do stopu przy minimalnych stratach. To właśnie tutaj inżynieria materiałowa staje się kluczowa – i to tutaj większość sonotrod zawodzi.
Ekstremalne środowisko: dlaczego ciekły metal jest tak wrogi
Cykl temperaturowy w stopionym metalu
Aluminium topi się w temperaturze 660°C, stal w 1 600°C, a stopy specjalne osiągają 1 800°C. Końcówka sonotrody doświadcza tej ekstremalnej temperatury, podczas gdy korpus pozostaje chłodniejszy—tworząc gradienty termiczne rzędu 800°C na zaledwie kilku centymetrach. Za każdym razem, gdy system włącza się i wyłącza, materiał rozszerza się i kurczy w różnym stopniu. Niedopasowanie współczynnika rozszerzalności cieplnej powoduje naprężenia ściskające i rozciągające, które kumulują się w mikropęknięcia i przyspieszone pełzanie. Dokładne monitorowanie temperatury w stopie jest kluczowe — rurki ochronne termopar Sialon są zaprojektowane tak, aby przetrwać w tym samym ekstremalnym środowisku i zapewniać niezawodne odczyty.
Korozja i rozpuszczanie
Ciekłe metale są chemicznie agresywne. Aluminium rozpuszcza tytan powyżej 900°C. Zanieczyszczenia żelazem przedostają się do stopu ze stalowych sonotrod, pogarszając właściwości stopu w krytycznych zastosowaniach. Oba metale tworzą złożone tlenki na powierzchni styku, które łuszczą się pod wpływem cykli termicznych, odsłaniając świeży materiał na działanie czynników. Sonotroda zasadniczo koroduje od wewnątrz na zewnątrz.
Zmęczenie akustyczne i erozja kawitacyjna
Sonotroda wibruje z amplitudami naprężeń cyklicznych 50–150 MPa przy częstotliwości 20–40 kHz. Po wielu godzinach pracy to powtarzające się cykliczne obciążenie inicjuje pęknięcia zmęczeniowe. Tymczasem erozja kawitacyjna—mechaniczne zużycie spowodowane zapadaniem się pęcherzy—usuwa 0,01–0,1 mm/rok z powierzchni metalowych. Zużycie cierne (fretting) na powierzchni styku dodatkowo zwiększa uszkodzenia.
Brak zwilżania i straty akustyczne
Większość ciekłych metali nie „zwilża” metalicznych sonotrod—tworzą one szczelinę powietrzną na powierzchni styku. Ta kieszeń powietrzna zmniejsza skuteczność transmisji akustycznej nawet 60×, zamieniając 62% skuteczności przekazywania akustycznego na zaledwie 1%. Obszar styku staje się punktem krytycznym lokalnego utleniania i preferencyjnej erozji.
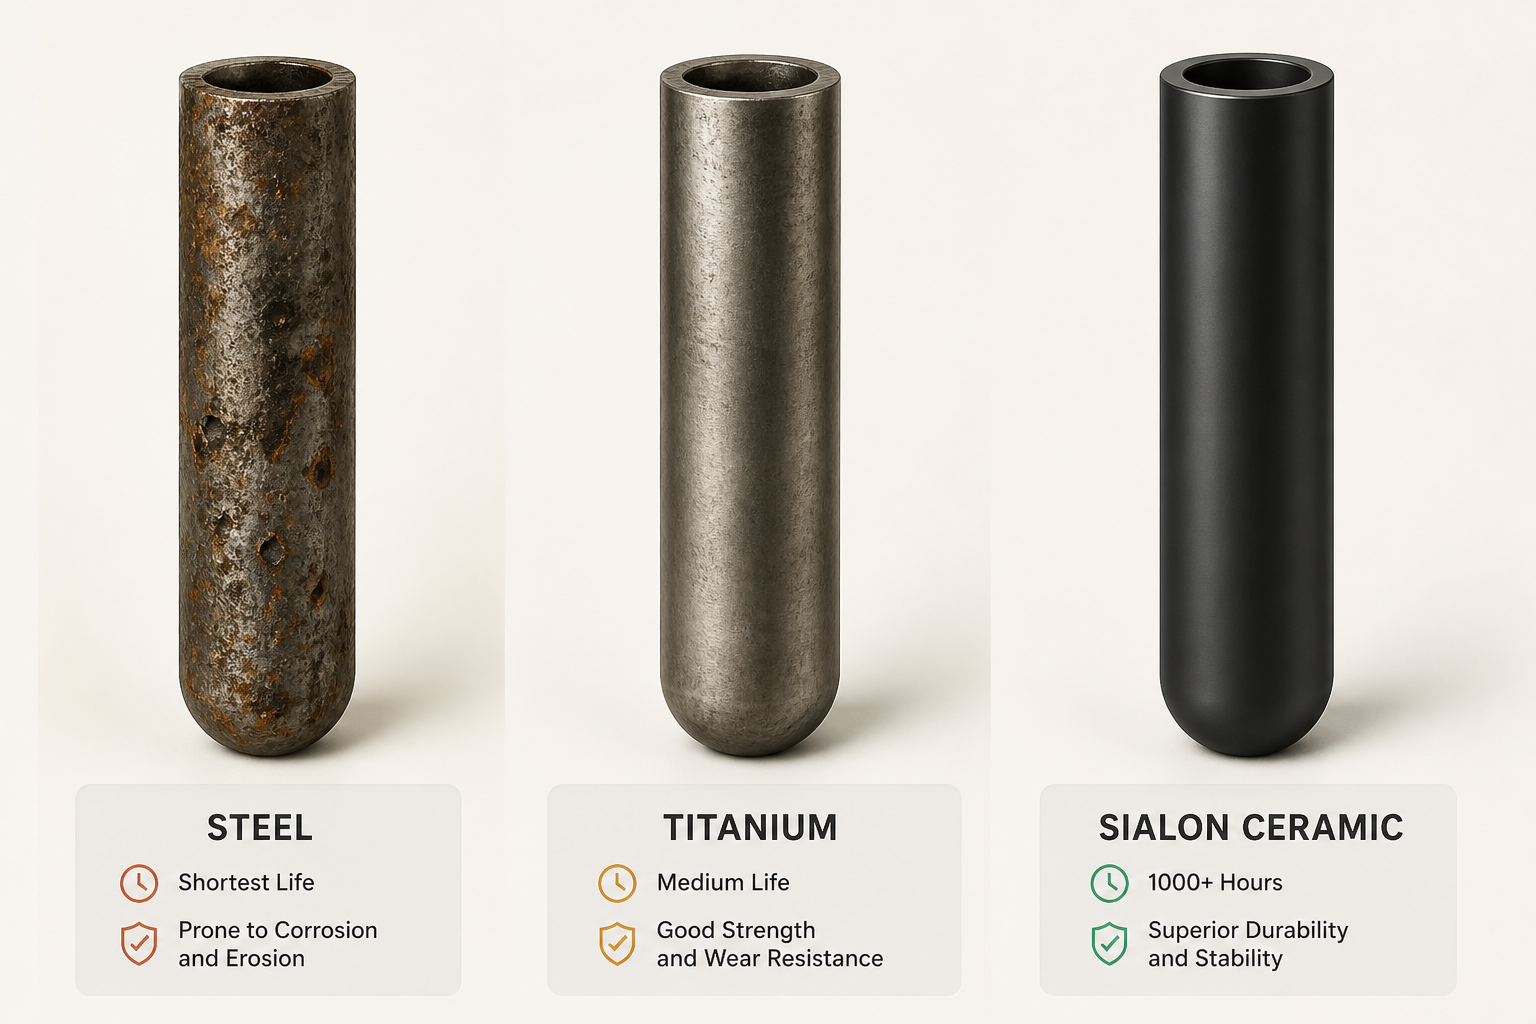
These stresses don’t occur in sequence—they happen simultaneously and reinforce each other. A crack initiated by thermal stress becomes a corrosion pathway. Erosion from cavitation exposes fresh metal to chemical attack. Temperature cycling reopens micro-cracks. Within 20–50 hours, a titanium sonotrode in molten aluminum is typically consumed.
Dlaczego ceramiczne sonotrody przewyższają konwencjonalne metalowe sonotrody
Tytan i stal to mocne materiały według konwencjonalnych standardów. Tytan ma moduł Younga ~103 GPa, a stal ~200 GPa – oba teoretycznie dobre do utrzymania częstotliwości rezonansowej i wydajności akustycznej. Ale te właściwości to tylko połowa historii.
| Failure Mechanism | Tytan | Stal | Ceramika |
|---|---|---|---|
| Szybkość korozji | Rozpuszcza się powyżej 900°C | 2-5 mm/rok | Obojętny (0 mm/rok) |
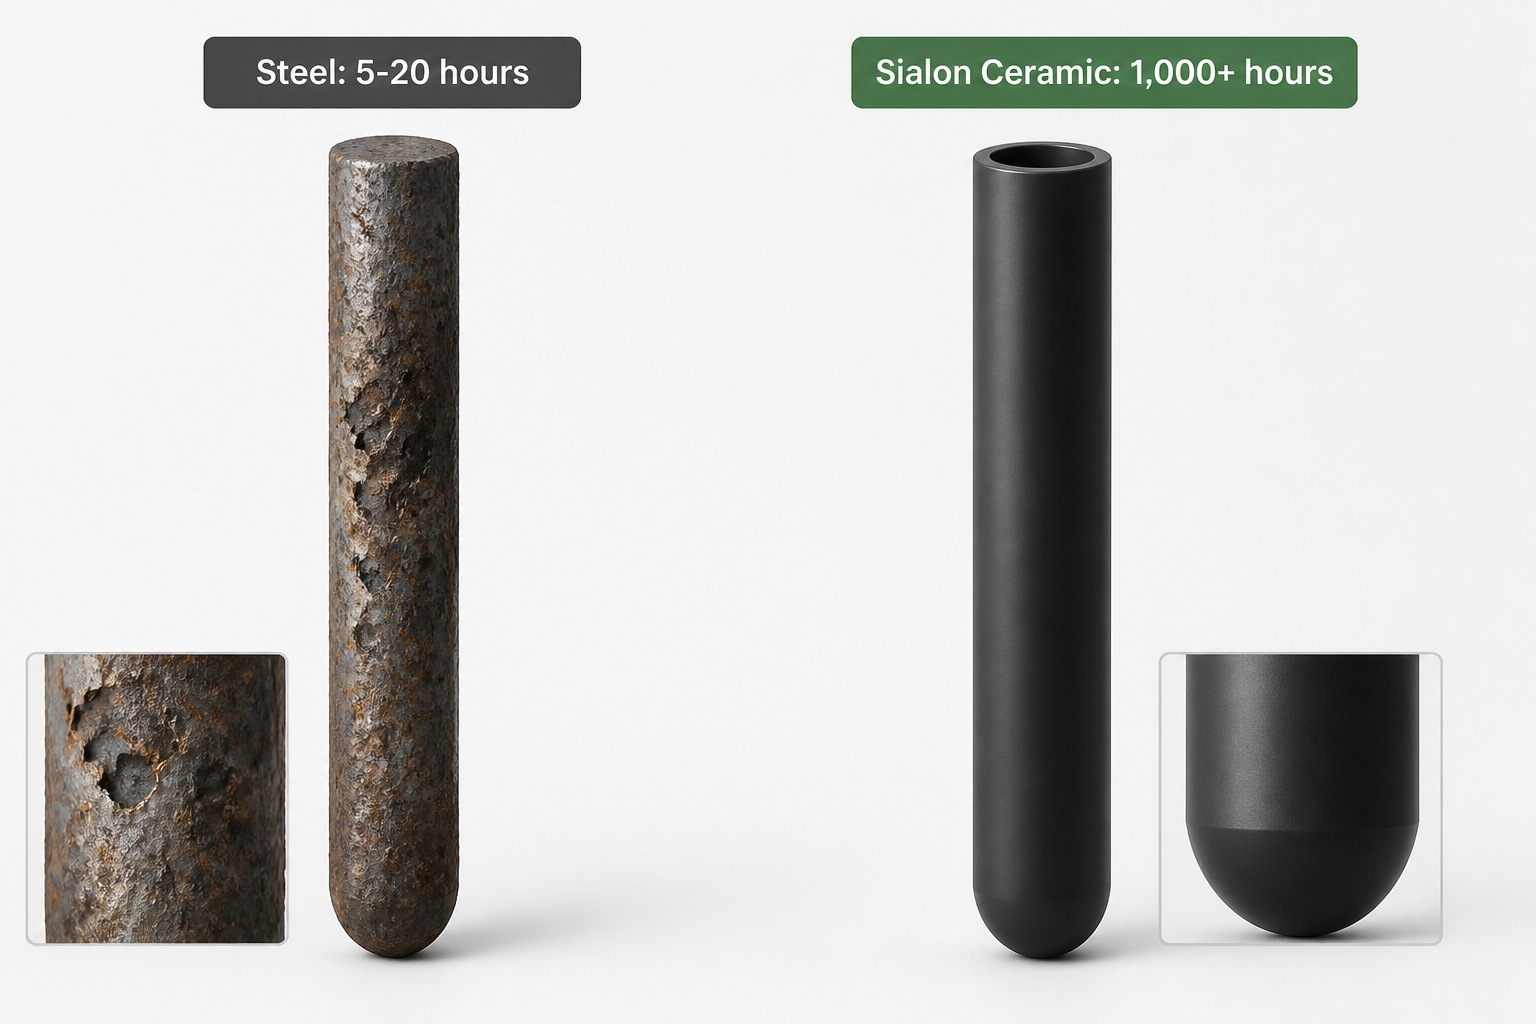
| Żywotność | 20-50 godzin | 5-20 godzin | ponad 1000 godzin |
| Ryzyko zanieczyszczenia | Fazy międzymetaliczne Ti | Zanieczyszczenie Fe | Brak |
| Dryf częstotliwości | Tak (spadek modułu) | Tak | Nie |
| Koszt za godzinę | ~$10-25/godz | ~$25-100/godz | ~0,05–0,10 USD/godz |
Dlaczego metalowe sonotrody zawodzą w stopionym metalu
Tytan tworzy ochronną warstwę tlenku TiO₂, która początkowo opóźnia korozję. Jednak ten tlenek jest niestabilny termicznie i może się łuszczyć podczas wielokrotnego nagrzewania i chłodzenia, odsłaniając goły tytan na działanie stopu. Powyżej 900°C tytan zaczyna rozpuszczać się bezpośrednio w ciekłym aluminium i stali, tworząc związki międzymetaliczne bogate w tytan, które mogą zanieczyścić stop. W regulowanych zastosowaniach motoryzacyjnych i lotniczych tego typu zanieczyszczenie może być niedopuszczalne.
Korozja i zanieczyszczenie stalowej sonotrody
Stal stoi przed jeszcze większym wyzwaniem. Zanieczyszczenie żelazem może być szczególnie szkodliwe w stopach aluminium, ponieważ może zwiększać twardość, jednocześnie zmniejszając ciągliwość i przyczyniając się do wad odlewniczych. Sonotrody stalowe mogą korodować w tempie 2–5 mm rocznie w ciekłym aluminium, co skutkuje żywotnością wynoszącą zaledwie 5–20 godzin. Ekonomika jest znacząca: stalowy koncentrator może kosztować 500 dolarów za wymianę, ale jeśli wytrzyma tylko 10 godzin, sam koszt wymiany wynosi 50 dolarów za godzinę pracy.
Dla linii ciągłego odlewania pracującej 24/7, te powtarzające się koszty wymiany mogą stać się istotnym czynnikiem w ogólnej rentowności systemu. Te same obawy dotyczące korozji dotyczą innych elementów mających kontakt ze stopem — dlatego aluminiowe grzałki zanurzeniowe i rury grzewcze Sialon wykorzystują obojętną chemię ceramiczną.
Zmęczenie akustyczne w metalowych sonotrodach
Zarówno tytan, jak i stal również ulegają zmęczeniu akustycznemu w podwyższonych temperaturach. Ich moduł sprężystości maleje powyżej 600°C, co może powodować dryf częstotliwości rezonansowej. Gdy sonotroda nie oscyluje już z zaprojektowaną częstotliwością, transfer mocy akustycznej może się zmniejszyć.
To, co w konwencjonalnych warunkach wydaje się być mocnym materiałem, może zatem stać się znaczącym ograniczeniem, gdy zostanie wystawione na połączone naprężenia termiczne, chemiczne i akustyczne podczas przetwarzania stopionego metalu.
Dlaczego ceramiczne sonotrody Sialon działają lepiej
Dlaczego ceramiczne sonotrody działają lepiej
Ceramiczne sonotrody — szczególnie zaawansowana ceramika Sialon — przetrwają te warunki, ponieważ działają na fundamentalnie innych zasadach.
Obojętność chemiczna ceramicznych sonotrod
Ceramika nie rozpuszcza się ani nie tworzy reaktywnych związków z ciekłymi metalami. Tlenek glinu (Al₂O₃) jest termodynamicznie stabilny w ciekłym aluminium—po prostu nie ma siły napędowej do reakcji chemicznej. Ciekła stal nie ma ochoty korodować ceramicznej sondy. Ta pojedyncza właściwość eliminuje największy mechanizm awarii metalowych sonotrod. Po ponad 1000 godzinach pracy ceramiczna sonotroda wykazuje zużycie powierzchniowe, ale brak zanieczyszczeń i brak utraty materiału do stopu.
Naturalne niezwilżanie
Ciekłe metale naturalnie odpychają powierzchnie ceramiczne. To właściwość, a nie wada. Kontakt niezwilżający faktycznie utrzymuje wydajność transmisji akustycznej, ponieważ zapobiega tworzeniu się niestabilnej termicznie, utleniającej szczeliny powietrznej. Kontakt pozostaje czysty i wydajny. Oznacza to, że transfer mocy akustycznej pozostaje na poziomie 60%+, zamiast degradować do 1%.
Stabilność termiczna ceramiki Sialon
Ceramika utrzymuje—a często zwiększa—swój moduł Younga w wysokiej temperaturze. Ceramika Sialon może mieć moduł 280–320 GPa w temperaturze pokojowej i utrzymywać lub poprawiać go w 1,000°C. Częstotliwość rezonansowa pozostaje stabilna. Wydajność akustyczna nie dryfuje.
Odporność na szok termiczny
Zaawansowane kompozycje ceramiczne, szczególnie Sialon o specyficznej strukturze ziarna i z dodatkami, są zaprojektowane tak, aby tolerować szybkie cykle temperaturowe. Tam, gdzie metalowy koncentrator gromadzi mikropęknięcia, starannie zaprojektowana ceramika może przechodzić tysiące cykli przy minimalnym propagowaniu pęknięć.
Kruchość, która ogólnie niepokoi ludzi w przypadku ceramiki, staje się tutaj zaletą—materiał nie odkształca się plastycznie i nie gromadzi naprężeń szczątkowych; pęknięcia albo rosną do rozmiaru krytycznego i pękają czysto, albo stabilizują się i zatrzymują.
Odporność na erozję kawitacyjną
Twardość ceramiki, z twardością Vickersa 1,200–1,600 dla zaawansowanych sialonów, opiera się mechanicznemu uderzaniu erozji kawitacyjnej. Dane terenowe pokazują szybkość erozji 0.001–0.01 mm/rok dla ceramicznych sonotrod—10–100× niższą niż w przypadku odpowiedników metalowych.
Kompromis: kruchość ceramiki
Kompromisem jest kruchość: ceramika nie toleruje obciążeń udarowych ani nagłego szoku termicznego tak jak metale. Jednak w systemie odgazowywania stopionego metalu — gdzie sonotroda jest zawieszona, kontrolowana temperaturowo i nigdy nie jest nagle zanurzana w zimnej wodzie — ta kruchość nie stanowi problemu.
Inżynieria stojąca za zaawansowanymi ceramicznymi sonotrodami
Łatwo byłoby założyć, że “po prostu użyj ceramiki” rozwiązuje problem. W praktyce rozwój ceramicznych sonotrod to wyspecjalizowana dyscyplina inżynierska. Nie wszystkie ceramiki to inżynieryjne sonotrody ceramiczne do precyzyjnych zastosowań
Łatwo byłoby założyć, że „wystarczy użyć ceramiki” rozwiązuje problem. W praktyce rozwój ceramicznych sonotrod to wyspecjalizowana dyscyplina inżynierska. Nie wszystkie ceramiki są sobie równe.
Ceramiczna sonotroda musi być precyzyjnie zaprojektowana: geometria rogu musi być obliczona tak, aby moduł ceramiki wytwarzał rezonans przy dokładnie 20–40 kHz. Zbyt miękka nie będzie rezonować efektywnie. Zbyt twarda stanie się krucha w niedopuszczalnym stopniu. Struktura ziarna i dodatki muszą być dostrojone tak, aby zmaksymalizować odporność na szok termiczny bez poświęcania impedancji akustycznej. Tolerancje obróbki muszą być utrzymane na poziomie ±0,1 mm, aby zachować rezonans i wydajność akustyczną. Obróbka termiczna po obróbce mechanicznej musi usuwać naprężenia szczątkowe bez degradacji mikrostruktury.
Od materiału ceramicznego do sonotrody ultradźwiękowej
Standardowi dostawcy ceramiki nie produkują sonotrod ultradźwiękowych—wytwarzają łożyska, płytki i przemysłowe wkładki. Przejście od masowej ceramiki do precyzyjnie zaprojektowanego rogu akustycznego wymaga niestandardowego składu, niestandardowej obróbki i niestandardowego wykończenia. To praca, która wymaga 20 lat doświadczenia w inżynierii materiałowej.
Firma Sialon Ceramics zainwestowała właśnie w to. Opracowują swoje ceramiczne sonotrody we własnym zakresie, kontrolując każdy etap od formułowania materiału po końcową precyzyjną obróbkę.
Zalety rozwoju ceramicznych sonotrod we własnym zakresie
To podejście realizowane we własnym zakresie pozwala ceramice Sialon na:
- Dostosuj skład ceramiki do konkretnych środowisk ciekłych metali, w tym aluminium, stali i szkła.
- Zoptymalizuj geometrię sonotrody pod kątem częstotliwości i mocy wyjściowej generatorów NIMA.
- Osiągnij impedancję akustyczną potrzebną do utrzymania wydajności transmisji bez poświęcania odporności na szok termiczny.
- Zapewnij precyzję i spójność , których dostawcy ceramiki OEM mogą nie oferować.
Ta sama głębia inżynierii ceramicznej obejmuje całą gamę produktów Sialon — od wałów wirnika do odgazowywania i rur wzniosowych do niskociśnieniowego odlewania pod ciśnieniem, po rury dozujące Westofen dla zautomatyzowanych linii odlewniczych. Każdy produkt jest zaprojektowany do pracy w tak samo wymagającym środowisku jak sonotroda.
Jak ceramiczne sonotrody wspierają przewagę systemu NIMA
Ta wewnętrzna zdolność sprawia, że system NIMA jest globalnie konkurencyjny. Konkurenci używający gotowych ceramicznych lub metalowych sonotrod napotykają fundamentalne ograniczenia wydajności. Podejście Sialon—kompletny system, w którym generator, sonotroda i materiał ceramiczny są zaprojektowane jako spójna całość—zapewnia wydajność, której pojedyncze sonotrody po prostu nie mogą osiągnąć.
Jak rozwój sonotrod we własnym zakresie napędza przewagę NIMA
Generator ultradźwiękowy NIMA (Next-generation Industrial) jest zbudowany wokół autorskiej architektury “brak fal stojących” firmy Sialon Ceramics, opracowanej we współpracy z Aktive Arc Ultrasonics jako partnerem integracji systemu. Odnosi się to do systemu sterowania oprogramowaniem, który zapobiega powstawaniu wzorców rezonansu akustycznego w stopionym metalu – wzorców, które zmniejszałyby skuteczność i tworzyły gorące punkty.
Ale prawdziwa moc systemu NIMA pochodzi z połączenia tej konstrukcji generatora z ceramicznymi sonotrodami zaprojektowanymi specjalnie pod kątem charakterystyki częstotliwościowej i mocy NIMA. Sonotroda nie jest dokręcana później; jest zintegrowana z projektem systemu. Efekt:
- Obróbka dużych objętości stopu: Systemy NIMA mogą przetwarzać objętości, których systemy konkurencji po prostu nie są w stanie efektywnie obsłużyć. Konkurencja napotyka limit skuteczności związany z falami stojącymi; architektura NIMA i dopasowane ceramiczne sonotrody pokonują ten limit.
- Sprawdzony przemysłowy wdrożenia: Systemy NIMA zostały wdrożone na pionowych maszynach odlewniczych DC Wagstaff oraz liniach ciągłego odlewania od Bruno Presezzi - to sprzęt o krytycznym znaczeniu, gdzie przestój kosztuje tysiące za godzinę. Sprawdzona niezawodność ceramicznych sonotrod Sialon’s umożliwia te wdrożenia.
- Korzyści w zakresie efektywności energetycznej: W procesie rafinacji szkła połączenie architektury ultradźwiękowej i efektywności transmisji akustycznej w systemach NIMA obniża temperaturę procesu nawet o 170°C, oszczędzając 20% kosztów energii w procesie energochłonnym.
To dlatego system działa tam, gdzie inne nie działają: to wynik dwóch dekad inżynierii materiałowej skupionej na jednym problemie.
Kontekst globalny: dlaczego ceramika Sialon jest wyjątkowa
Obróbka ciekłych metali i szkła na dużą skalę to globalna branża – odlewnie aluminium, huty stali i producenci szkła na każdym kontynencie. Jednak zdolność do opracowywania, produkcji i wdrażania systemów ultradźwiękowych z zaprojektowanymi na zamówienie ceramicznymi sonotrodami jest skoncentrowana tylko w kilku firmach na świecie. Sialon Ceramics zajmuje wyjątkową pozycję:
- Opracowują ceramiczne sonotrody we własnym zakresie, nie pozyskując ich od standardowych dostawców
- Zintegrowali tę funkcję w kompletnym systemie ultradźwiękowym (NIMA) zoptymalizowanym do obróbki dużych objętości stopu
- Wdrożyli te systemy na dużą skalę w krytycznych operacjach ciągłego odlewania
- Posiadają 20-letnie doświadczenie w zakresie materiałoznawstwa w projektowaniu sonotrod ultradźwiękowych
Ta kombinacja jest rzadka. Większość producentów sprzętu ultradźwiękowego licencjonuje lub pozyskuje swoje sonotrody z zewnątrz. Pionowa integracja Sialon – od nauki o materiałach, przez architekturę systemu, po wsparcie na miejscu – jest strukturalną przewagą konkurencyjną.
Dla menedżerów ds. zakupów oceniających ultradźwiękowe systemy obróbki stopu ma to znaczenie. Kupując system NIMA, nie kupujesz gotowych komponentów przykręconych do generatora. Kupujesz efekt dwudziestu lat skoncentrowanego inżynierii nad jednym problemem: jak niezawodnie i efektywnie obrabiać duże objętości stopionego metalu. Ceramiczna sonotroda jest widocznym dowodem tej inwestycji. Jeśli pozyskujesz również inne elementy ceramiczne dla swojej odlewni — kadzie, rurki termopar, tygle lub rurki grzejne — pełny sklep Sialon obejmuje każdy punkt kontaktu ze stopem.
Wniosek
Sonotroda to precyzyjny instrument, który umożliwia odgazowanie, rozdrabnianie ziarna oraz transformację metalurgiczną poprzez kawitację ultradźwiękową. Konwencjonalne metalowe sonotrody zawodzą w stopionym metalu w temperaturze 1,200–1,800°C, ponieważ korozja, cykle termiczne i erozja przewyższają ich właściwości materiałowe w ciągu kilku godzin.
Ceramiczne sonotrody z Sialonu pokonują tę przeszkodę dzięki swojej chemii: są obojętne, zachowują właściwości strukturalne w ekstremalnych temperaturach, naturalnie współpracują z ciekłym metalem, zamiast z nim walczyć, i znacznie lepiej niż metale znoszą erozję kawitacyjną. Jednak ceramiczne sonotrody osiągają pełnię swojego potencjału tylko wtedy, gdy są zaprojektowane pod konkretny system – dopasowane do częstotliwości i charakterystyki mocy generatora, przeznaczone dla konkretnych obrabianych ciekłych metali oraz wykonane z precyzją, jakiej wymaga wydajność akustyczna.
To jest praca inżynierska, w którą Sialon Ceramics zainwestowało 20 lat. To dlatego systemy NIMA mogą przetwarzać duże objętości tam, gdzie konkurencja napotyka ograniczenia, oraz dlaczego ich lista klientów obejmuje najbardziej wymagające operacje ciągłego odlewania na świecie.
Jeśli oceniasz ultradźwiękową obróbkę stopu dla aluminium, stali lub szkła, materiał sonotrody to nie tylko wybór komponentu – to najważniejsza decyzja wpływająca na długoterminową wydajność i koszty systemu. Wybór ceramiki to nie tylko kwestia przetrwania wysokiej temperatury. To wybór materiału zaprojektowanego od podstaw pod Twoje zastosowanie, opracowanego przez zespół, który spędził dwie dekady na doskonaleniu tego rzemiosła.
Wypróbuj ceramikę Sialon do ultradźwiękowego odgazowywania i rozdrabniania ziarna
Sialon Ceramics specjalizuje się w generatorach ultradźwiękowych NIMA połączonych z autorskimi ceramicznymi sonotrodami zaprojektowanymi do obróbki dużych objętości stopionego metalu i szkła. W przeciwieństwie do systemów z gotowymi sonotrodami, własna inżynieria materiałowa Sialon zapewnia wydajność akustyczną, stabilność termiczną i wieloletnią żywotność — nawet w środowiskach ciągłego odlewania osiągających 1,800°C. Dla odlewni i producentów szkła poszukujących sprawdzonej wydajności w skali przemysłowej, systemy NIMA zapewniają przewagę inżynieryjną, którą umożliwiają dwie dekady rozwoju sonotrod.
Poznaj pełną gamę produktów ceramicznych Sialon dla swojej odlewni:
- Wały wirnika do odgazowywania — do odgazowywania rotacyjnego wraz z lub przed obróbką ultradźwiękową
- Aluminiowe grzałki zanurzeniowe & rury grzewcze — utrzymanie stopu z trwałością klasy ceramicznej
- Rurki ochronne do termopar — dokładne odczyty temperatury w agresywnych stopach
- Rury podające & Rury dozujące Westofen — linie odlewnicze niskociśnieniowe i automatyczne
- XICRU SiC tygle odlewnicze & tygle do pieców indukcyjnych — utrzymywanie i topienie z zerowym zanieczyszczeniem
- Kadzie Sialon — transfer i obsługa w środowiskach ciekłego metalu
Przeglądaj cały sklep Sialon →
Często zadawane pytania
Co to jest sonotroda i do czego służy?
Sonotroda (lub róg akustyczny) to sonda, która przekazuje wibracje ultradźwiękowe do stopionego metalu. Działa poprzez przekształcanie energii elektrycznej z przetwornika w drgania mechaniczne o częstotliwości 20–40 kHz, które tworzą pęcherzyki kawitacyjne w stopie. Zapadanie się tych pęcherzyków generuje fale uderzeniowe, które umożliwiają odgazowanie (usuwanie wodoru), rozdrabnianie ziarna oraz poprawę mikrostruktury w aluminium, stali i szkle na skalę przemysłową.
Dlaczego sonotrody tytanowe i stalowe zawodzą w stopionym metalu?
Tytan rozpuszcza się w stopionym aluminium i stali powyżej 900°C, zanieczyszczając stop i pogarszając jego właściwości. Stal koroduje w tempie 2–5 mm/rok, co daje jej żywotność zaledwie 5–20 godzin. Oba metale cierpią z powodu pęknięć spowodowanych cyklicznymi zmianami temperatury, zmęczenia akustycznego i erozji kawitacyjnej (0,01–0,1 mm/rok). Połączenie korozji, szoku termicznego i erozji sprawia, że metalowa sonotroda ma żywotność mierzoną w godzinach, a nie w tysiącach godzin pracy.
Co sprawia, że ceramiczne sonotrody są lepsze w ekstremalnych temperaturach?
Ceramics like Sialon are chemically inert (they don’t dissolve or form reactive compounds with molten metals), thermally stable (they maintain structural rigidity up to 1,800°C), and naturally non-wetting (molten metals repel ceramic surfaces, enabling efficient acoustic transmission). They also resist cavitation erosion 10–100× better than metals due to their hardness. These properties allow ceramic sonotrodes to survive 1,000+ operating hours versus 20–50 hours for metal equivalents.
Why does Sialon Ceramics develop sonotrodes in-house rather than sourcing them?
Ceramiczne sonotrody muszą być precyzyjnie zaprojektowane pod kątem określonych częstotliwości generatora, poziomów mocy i zastosowań w ciekłych metalach. Geometria rogu, struktura ziarna, obróbka termiczna i tolerancje wykończenia (±0,1 mm) muszą być zoptymalizowane pod kątem rezonansu akustycznego i wydajności. 20-letnia inwestycja firmy Sialon w naukę o materiałach pozwala im dostosować ceramikę do architektury i wymagań wydajnościowych systemu NIMA – czego dostawcy gotowej ceramiki po prostu nie mogą zaoferować.
Jak inżynieria sonotrody w systemie NIMA tworzy przewagę konkurencyjną?
System NIMA firmy Sialon łączy autorską architekturę generatora ‘bez fal stojących’ z zaprojektowanymi na zamówienie ceramicznymi sonotrodami, które współpracują jako spójna całość. Ta integracja umożliwia obróbkę dużych objętości stopu, której konkurencja nie może skutecznie dorównać, sprawdzoną niezawodność w operacjach ciągłego odlewania oraz oszczędność energii na poziomie 20% w rafinacji szkła. Przewaga konkurencyjna wynika z dwóch dekad skoncentrowanego inżynierstwa – sonotroda jest dowodem tej inwestycji.