
Kawitacja ultradźwiękowa eliminuje rozdrabnianie ziarna za pomocą TiB2. Heterogeniczne zarodkowanie i fragmentacja dendrytów zapewniają drobniejszą, bardziej jednorodną strukturę ziarna przy 90% niższych kosztach. Sonotrody ceramiczne z sialonu umożliwiają obróbkę na skalę przemysłową.
8 sierpnia 2026 · 14 min czytania
TL;DR
Drobna, równoosiowa struktura ziarna jest fundamentem wysokowydajnych odlewów aluminiowych – zmniejsza skurcz, eliminuje pękanie na gorąco i poprawia właściwości mechaniczne o 15–30%. Przez dziesięciolecia stop naddatkowy TiB2 był standardowym modyfikatorem ziarna w przemyśle, ale koszt (20–50 $/kg tytanu), zmienność jakości między partiami, igłowate defekty międzymetaliczne oraz wrażliwość na warunki ciekłego metalu sprawiają, że staje się on coraz bardziej problematyczny w produkcji wielkoseryjnej. Kawitacja ultradźwiękowa osiąga to samo rozdrabnianie ziarna poprzez fizykę, a nie chemię: zapadające się pęcherzyki kawitacyjne tworzą heterogeniczne zarodki krystalizacji i fragmentują rosnące dendryty, inicjując równomierną strukturę ziarna bez dodatku TiB2. Technologia eliminuje ryzyko wtrąceń, poprawia jednorodność mikrostruktury i obniża koszt na tonę obróbki — opracowana we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie wysokowydajnych systemów ultradźwiękowych. Ultrasonic Degassing & Grain Refinement‘ opatentowane sonotrody z ceramiki sialonowej umożliwiają obróbkę na skalę przemysłową, działając bezterminowo w ciekłym metalu, gdzie inne materiały zawodzą.
Dlaczego ultradźwiękowe rafinowanie ziarna ma znaczenie dla jakości odlewów
Struktura ziarna stopu aluminium jest jednym z najbardziej bezpośrednich powiązań między składem chemicznym a właściwościami. Drobna, równoosiowa (jednolita, bezkierunkowa) struktura ziarna nie jest cechą kosmetyczną – to najważniejszy parametr kontrolujący porowatość skurczową, pękanie na gorąco oraz właściwości mechaniczne.
Skurcz i gorące pękanie
Gruboziarniste struktury są z natury kruche podczas krzepnięcia. Duże ziarna mają mniej granic ziaren, które mogłyby rozłożyć naprężenia krzepnięcia, więc przejście ze stanu ciekłego do stałego koncentruje siły rozciągające w kilku słabych punktach. Rezultatem są pęknięcia gorące – pęknięcia, które propagują w końcowych etapach krzepnięcia, gdy metal jest jeszcze częściowo ciekły. Pęknięcia gorące są katastrofalne: czynią odlew niesprzedawalnym i często powodują złomowanie całej formy.
Drobne ziarna rozkładają to naprężenie na tysiące granic. Im więcej granic ziaren, tym więcej dróg może obrać naprężenie krzepnięcia. Wielkość ziarna 100–200 μm (drobne) w porównaniu z 1–2 mm (grube) zmniejsza ryzyko pęknięć gorących o rząd wielkości.
Porowatość skurczowa podlega tej samej logice. Skurcz krzepnięcia koncentruje się w izolowanych punktach w strukturze gruboziarnistej; struktura drobnoziarnista rozprowadza go po całym odlewie. Izolowane pory skurczowe są miejscami inicjacji pęknięć zmęczeniowych pod obciążeniem cyklicznym. Rozproszone, mniejsze pory mają mniejsze prawdopodobieństwo przekształcenia się w wady podczas naprężeń eksploatacyjnych. Przemysł lotniczy i motoryzacyjny mierzy tę różnicę we właściwościach wytrzymałościowych: stopy Al 7075 o drobnym ziarnie regularnie osiągają granicę plastyczności 580–650 MPa; materiał gruboziarnisty tego samego stopu osiąga 520–570 MPa – strata 60–80 MPa wynikająca wyłącznie ze struktury.
Poprawa właściwości mechanicznych
Zależność Halla-Petcha to kwantyfikuje: granica plastyczności wzrasta wraz z odwrotnością pierwiastka kwadratowego średnicy ziarna. Dziesięciokrotne zmniejszenie wielkości ziarna (1 000 μm → 100 μm) poprawia granicę plastyczności o około 15–30% dla tego samego składu stopu, z niewielką lub zerową utratą wydłużenia, gdy fazy na granicach ziaren są czyste.
Dla elementów odlewanych ciśnieniowo i metodą traconego wosku, przeznaczonych do zastosowań o wysokiej niezawodności – łopatek sprężarek silników odrzutowych, wahaczy zawieszenia samochodowego, implantów medycznych – rozdrobnienie ziarna decyduje o tym, czy część przejdzie kwalifikację zmęczeniową, czy ulegnie awarii przed rozpoczęciem eksploatacji.
Jednorodność mikrostruktury
Drobne, równoosiowe ziarna również eliminują segregację osiową – gromadzenie się pierwiastków stopowych (magnezu, miedzi, cynku) w geometrycznym środku odlewu podczas powolnego krzepnięcia. Segregacja powoduje lokalną kruchość i niejednorodność chemiczną, co zmniejsza trwałość zmęczeniową i plastyczność. Obróbka ultradźwiękowa, jak zobaczymy, nie tylko rozdrabnia ziarna, ale jednocześnie homogenizuje rozkład pierwiastków stopowych poprzez strumienie akustyczne, całkowicie eliminując segregację osiową.
TiB₂ a ultradźwiękowe rozdrabnianie ziarna: tradycyjne podejście
Przez ostatnie 40 lat przemysł odlewni aluminium opierał się na modyfikatorach ziarna w postaci stopów naddatkowych TiB2 (dwuborek tytanu). Mechanizm jest teoretycznie elegancki: cząstki TiB2 są dodawane do ciekłego aluminium, tytan rozpuszcza się w stopie, a tytan łączy się z aluminium, tworząc cząstki Al₃Ti. Te cząstki Al₃Ti działają jako heterogeniczne miejsca zarodkowania dla pierwotnych ziaren α-aluminium, wyzwalając mnożenie ziaren i tłumiąc gruboziarnisty wzrost kolumnowy.
To działa – gdy wszystko idzie dobrze. I właśnie w tym tkwi problem.
Struktura kosztów i zmienność rynku
Koszt tytanu wynosi od 20 do 50 dolarów za kilogram, w zależności od czystości i formy. Aluminium kosztuje 2–5 dolarów za kg. Ta 10–50-krotna różnica kosztów oznacza, że rozdrabnianie ziarna za pomocą TiB2 nie jest pomijalną pozycją w budżecie. Kampania odlewnicza o masie 300 ton, stosująca konwencjonalne dozowanie TiB2 (0,15–0,2% masy stopu macierzystego), zużywa 450–600 kg stopu macierzystego na tonę przetwarzanego metalu. Przy cenie 50 dolarów za kg tytanu, pojedynczy wylew może generować koszty 20 000–40 000 dolarów tylko za rafinator ziarna – nie licząc złomu i przetopu, jeśli rafinacja zawiedzie.
Zmienność wydobycia litu, bariery handlowe i ograniczenia w dostawach tytanu na wcześniejszych etapach łańcucha dostaw spowodowały wahania cen o 20–40% rok do roku. Odlewnie nie mogą łatwo absorbować takiej zmienności w swoich modelach kosztów odlewania.
Jakość partii i zanikanie działania
Metody produkcji stopu macierzystego TiB2 (chemia soli halogenkowych, redukcja gąbki tytanowej, odlewanie preformowanych cząstek) dają różne morfologie i rozmiary cząstek. Metody soli halogenkowych dają blokowe cząstki Al₃Ti (4–5 μm); metody gąbki tytanowej dają kryształy igłowe (8–12 μm).
Różnica w morfologii nie jest kosmetyczna. Igłowe cząstki TiB₂ i Al₃Ti działają jako koncentratory naprężeń i zmniejszają skuteczność rozdrabniania ziarna o 40–50% w porównaniu z cząstkami równoosiowymi. Praktyka przemysłowa zaleca specyfikację „drobnego, równoosiowego Al₃Ti” – jednak kontrola jakości na poziomie dostawcy stopu macierzystego jest niespójna. Zmienność partii podważa powtarzalność procesu odlewniczego, zmuszając inżynierów procesu do przeciążania rafinera ziarna, aby skompensować podejrzewane odchylenia jakości.
Ryzyko wtrąceń i paradoks optymalizacji
Tlen i wodór w aluminium silnie wiążą się z cząstkami TiB₂ i Al₃Ti. W warunkach utleniających – które są powszechne podczas dozowania i mieszania – warstwy tlenkowe otaczają cząstki modyfikatora ziarna i uniemożliwiają ich działanie nukleacyjne. Brzmi to jak drobna niedogodność; tak nie jest.
Badania akademickie (AFS, czasopisma Materials Science & Engineering) dokumentują trwały paradoks: nadmiar tytanu (wymagany dla stabilności rafinacji w warunkach marginalnych) zwiększa naprężenia krzepnięcia i pękanie międzydendrytyczne, podczas gdy dodatki stechiometryczne (tylko tyle Ti, ile potrzeba do utworzenia Al₃Ti) szybko zanikają. Odlewnie oscylują między dwoma złymi stanami: niedostatecznie rafinowaną gruboziarnistą strukturą lub nadmiernie rafinowaną strukturą z większą liczbą wtrąceń. “Okno” rafinacji jest wąskie i przesuwa się wraz z chemią wsadu, składem złomu i poziomem wodoru.
Efektem jest to, że rozdrabnianie ziarna za pomocą TiB₂, mimo 40 lat stosowania w przemyśle, pozostaje procesem o marginalnej niezawodności. Wskaźniki wad w wysokowydajnym odlewaniu ciśnieniowym pozostają uporczywie wysokie – 3–6% braków z powodu porowatości i pęknięć gorących – mimo dodatku rozdrabniającego ziarno. Metalurdzy u dostawców pierwszego rzędu znają pierwotną przyczynę: niestabilna aktywność zarodkowania i pułapkowanie wtrąceń.
Złożoność przechowywania i obsługi
Pręty ze stopu naddatkowego TiB₂ pochłaniają wilgoć z atmosfery i utleniają się podczas przechowywania. Utlenione powierzchnie nie mogą odzyskać funkcji, w przeciwieństwie do świeżego metalu. Właściwe przechowywanie wymaga warunków kontrolowanej klimatyzacji, okresowej rotacji oraz szczegółowej identyfikowalności partii. Dla odlewni działających w wilgotnym środowisku lub z sezonowymi wzorcami odlewania, utrzymanie aktywnego zapasu jest logistycznym utrapieniem.
Jak kawitacja ultradźwiękowa osiąga rozdrabnianie ziarna: alternatywa oparta na fizyce
Ultradźwiękowe rozdrabnianie ziarna całkowicie eliminuje złożoność chemiczną i zastępuje ją fizyką akustyczną. Mechanizm składa się z dwóch uzupełniających się elementów: niejednorodnego zarodkowania wywołanego zapadaniem się kawitacji oraz fragmentacji dendrytów.
Ultradźwiękowe rozdrabnianie ziarna poprzez niejednorodne zarodkowanie
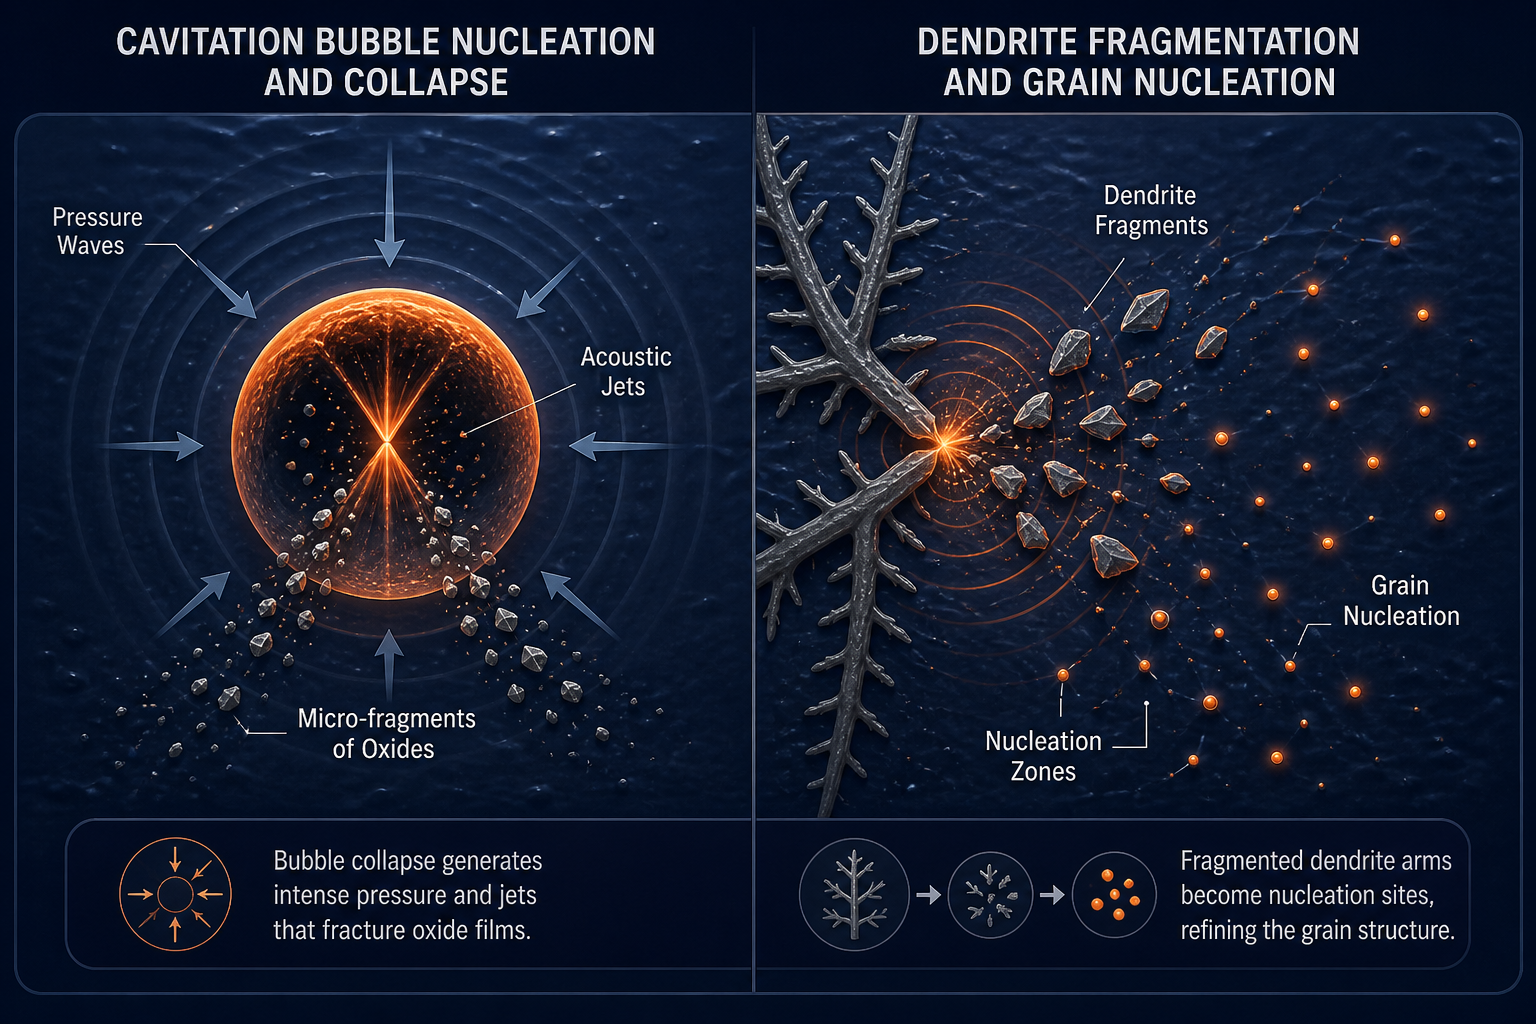
Gdy wysokiej mocy przetwornik ultradźwiękowy (zazwyczaj o częstotliwości 25 kHz i mocy 1–5 kW) jest zanurzony w ciekłym aluminium, pole ciśnienia akustycznego tworzy pęcherzyki kawitacyjne – mikroskopijne puste przestrzenie, które zarodkują i zapadają się w fazach rozrzedzenia i sprężania cyklu akustycznego. Pod ekstremalnym ciśnieniem podczas zapadania (do 500+ MPa), pęcherzyk zapada się gwałtownie. To zapadanie generuje strumienie kawitacyjne: strumienie cieczy wtryskiwane do wewnątrz z prędkością przekraczającą 100 m/s.
Te strumienie tworzą przejściowe, przegrzane mikrostrefy (lokalne temperatury osiągają ponad 5000 K przez mikrosekundy). Zjawisko zapadania się pęcherzy generuje również lokalne strumienie akustyczne – zorganizowane, szybkie wzorce przepływu cieczy wokół pęcherza.
W obrębie tych smug i stref strumienia akustycznego miejsca zarodkowania heterogenicznego pojawiają się spontanicznie. Lokalne skoki temperatury i szybkie chłodzenie, w połączeniu z pozostałościami kawitacji akustycznej (mikrofragmenty tlenków, kieszenie cieczy wzbogaconej w substancje rozpuszczone), stanowią idealne podłoża do zarodkowania pierwotnego α-aluminium. Szybkość zarodkowania jest o rzędy wielkości wyższa niż w przypadku krzepnięcia w stanie spoczynku.
Co istotne, to zarodkowanie nie wymaga dodawania żadnych obcych cząstek. Sam stop aluminium stanowi podłoże do zarodkowania. Bez TiB₂, bez obcej chemii – wystarczy energia akustyczna przekształcająca ciepło utajone i ciśnienie w zdarzenia zarodkowania.
Fragmentacja dendrytów w ultradźwiękowym rozdrabnianiu ziarna
Drugi mechanizm działa podczas fazy wzrostu krzepnięcia. Kawitacja ultradźwiękowa generuje fale ciśnienia akustycznego oraz intensywną konwekcję lokalną. Gdy dendryt (pierwszy utworzony kryształ, który rośnie z rozgałęzioną, drzewiastą morfologią) przecina te strefy ciśnienia, naprężenie akustyczne może fragmentować ramiona dendrytów.
Fragmentowane końcówki dendrytów działają następnie jako wtórne miejsca zarodkowania, inicjując powstawanie dodatkowych ziaren w otaczającym ciekłym metalu. Pojedynczy impuls ultradźwiękowy może rozfragmentować tysiące końcówek dendrytów w 400 kg stopu, a każdy fragment staje się nowym zarodkiem krystalizacji. Mechanizm ten, nazywany fragmentacją wspomaganą kawitacją, nie występuje w żadnym chemicznym modyfikatorze ziarna.
Rezultatem jest dramatyczny wzrost liczby miejsc zarodkowania ziaren i przejście od struktury kolumnowej lub gruboziarnistej równoosiowej (100+ μm) do drobnoziarnistej, równoosiowej (20–50 μm) struktury ziarna – drobniejszej niż typowo osiąga TiB₂.
Dlaczego ma to znaczenie w praktyce
Kawitacja akustyczna również wspomaga strumienie akustyczne i mieszanie cieczy, co równomiernie rozprowadza pierwiastki stopowe (Mg, Si, Cu) w całym stopie. Eliminuje to segregację osiową w jednym przejściu. Dla porównania, rafinacja ziarna za pomocą TiB₂ wpływa tylko na zarodkowanie; rozmieszczenie pierwiastków stopowych wymaga osobnej obróbki (odgazowywanie rotacyjne, filtrowane wtryskiwanie argonu).
Obróbka ultradźwiękowa łączy rozdrabnianie ziarna i homogenizację w jednym etapie – co stanowi znaczący wzrost wydajności w porównaniu z metodami chemicznymi.
Ultradźwięki vs. TiB₂: porównanie obok siebie
Oto, co przejście z TiB₂ na obróbkę ultradźwiękową faktycznie przynosi w wymiernych kategoriach:
| Metryka | Stop macierzysty TiB₂ | Kawitacja ultradźwiękowa |
|---|---|---|
| Osiągnięta wielkość ziarna | 100–200 μm (równoosiowe) | 20–50 μm (drobne równoosiowe) |
| Koszt na tonę przetworzonego materiału | 45–100 USD (stop macierzysty) | $8–15 (energia elektryczna, zużycie sonotrody) |
| Wady wtrąceń (morfologia igieł) | Występuje; 40–50% wadliwych partii | Wyeliminowane; brak igieł międzymetalicznych |
| Jednorodność mikrostruktury | Segregacja pozostaje; wymaga osobnego odgazowania | Idealna jednorodność; pierwiastki stopowe rozmieszczone równomiernie |
| Zanikanie procesu | Traci 18–36% skuteczności w ciągu 45 minut | Brak zanikania; energia akustyczna jest aplikowana w kontrolowanym momencie |
| Spójność między partiami | ±15–20% zmienność aktywności zarodkowania | <±5% odchylenie; określane wyłącznie przez parametry akustyczne |
| Przechowywanie i okres przydatności | Absorpcja wilgoci; ryzyko utleniania; wymaga kontroli klimatu | Brak magazynowania; sonotroda jest obojętną ceramiką |
| Poprawa właściwości mechanicznych | +12–18% granicy plastyczności | +20–28% granicy plastyczności (w połączeniu z homogenizacją) |
| Redukcja ryzyka pęknięć gorących | 40–50% redukcji (drobne ziarna pomagają) | 70–85% redukcji (drobne ziarna + jednorodność eliminują pęknięcia spowodowane segregacją) |
| Skalowalność | Standard przy 50–300 kg; trudne powyżej 500 kg | Sprawdzone przy 400 kg; skaluje się liniowo z mocą sonotrody |
Dane pochodzą z prób przemysłowych i porównań recenzowanych (badanie Springer 2026, próba CastMan 2025, badania Brunel Centre).
Wzrost właściwości mechanicznych w kontekście
Test przemysłowy odlewania ciśnieniowego wysokociśnieniowego stopu Al-Si-Cu o masie 400 kg (2025 r.) dał następujące wyniki:
- Granica plastyczności: +210 MPa z ultradźwiękami vs. +140 MPa z odgazowaniem rotacyjnym + rozdrabnianie ziarna TiB₂
- Wytrzymałość na rozciąganie: +303 MPa vs. +288 MPa
- Wydłużenie: 6% vs. 3%
- Objętość porowatości (PoDFA): 6-krotna redukcja w porównaniu z metodą rotacyjną; 2,1-krotna w porównaniu z TiB₂ + linia bazowa rotacyjna
W przeliczeniu na wydajność w praktyce oznacza to, że komponent certyfikowany na drobnoziarnistej strukturze rafinowanej ultradźwiękowo może być o 8–12% lżejszy (cieńsze ścianki, mniejsze elementy) niż odpowiednik rafinowany TiB₂, przy zachowaniu tej samej trwałości zmęczeniowej i nośności granicznej.
Technologia umożliwiająca: sonotrody ceramiczne z sialonu
Ultradźwiękowe rozdrabnianie ziarna nie jest nowością — podstawowa fizyka tego zjawiska jest znana od lat 60. XX wieku. Tym, co dotychczas uniemożliwiało powszechne wdrożenie przemysłowe, są materiały: przetwornik akustyczny, czyli sonotroda, która sprzęga drgania ultradźwiękowe z ciekłym metalem, musi przetrwać w środowisku, które niszczy większość ceramik.
Ciekły aluminium w temperaturze 700–750°C jest chemicznie obojętny dla większości materiałów chyba że materiał jest porowaty. Porowatość umożliwia wniknięcie ciekłego metalu do ceramiki. Po wniknięciu metal zwilża i wiąże się ze strukturą porów, czyniąc ceramikę przewodzącą i kruchą.
Ceramika sialonowa — tlenoazotek krzemowo-glinowy, Si₃Al₃O₃N₅ — jest szczególnie odpowiednia do ultradźwiękowego rozdrabniania ziarna , ponieważ łączy w sobie właściwości niezwilżalne, odporność na szok termiczny i efektywne przenoszenie fal akustycznych.
Odporność na niezwilżanie i szok termiczny
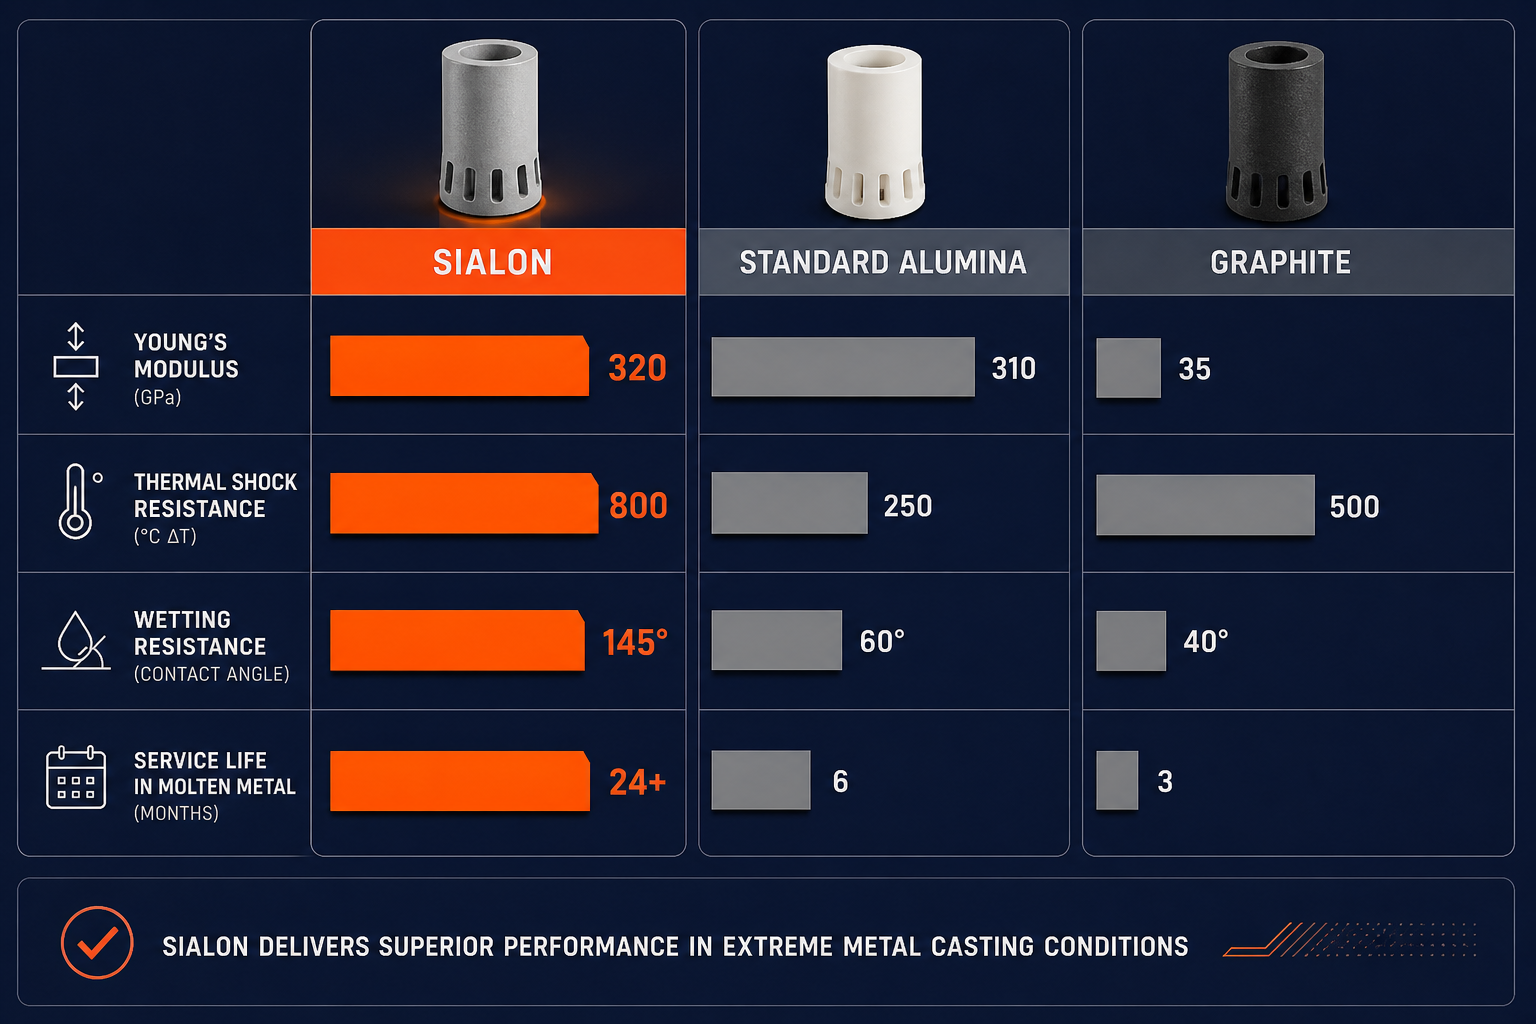
Niezwilżalność. Ciekłe aluminium nie przylega łatwo do powierzchni sialonowych. Kąt zwilżania między ciekłym aluminium a sialonem wynosi >120° — metal opływa ceramikę, zamiast rozpływać się po niej. Ta właściwość niezwilżalności jest nieodłączna dla struktury ziarna, a nie zależy od powłoki powierzchniowej.
Ponieważ metal nie zwilża powierzchni, wnikanie metalu jest silnie ograniczone. Dzięki temu sonotroda może zachować izolację elektryczną i integralność strukturalną podczas długotrwałej pracy.
Odporność na szok termiczny. Szybkie zanurzenie w ciekłym metalu generuje intensywne naprężenia termiczne. Sialon ma odporność na szok termiczny wynoszącą około 550–900°C, w zależności od gatunku. Kontrolowany protokół wstępnego podgrzewania nad powierzchnią stopu, a następnie stopniowe zanurzanie, pomaga utrzymać naprężenia termiczne w bezpiecznych granicach.
Dla porównania, wczesne grafitowe sonotrody mogły pękać podczas szybkich cykli termicznych, podczas gdy standardowe ceramiki tlenkowe mogą być podatne na szok termiczny w wymagających warunkach zanurzenia.
Efektywność akustyczna w ultradźwiękowym rozdrabnianiu ziarna
Wydajność akustyczna. Sialon ma wysoki moduł Younga, zazwyczaj około 300–350 GPa, co wspiera efektywne przekazywanie energii ultradźwiękowej. Niższe straty akustyczne oznaczają, że więcej energii przetwornika dociera do stopionego metalu, zamiast być rozpraszane jako ciepło w ceramice.
Dla ultradźwiękowego rozdrabniania ziarna, efektywna transmisja akustyczna jest kluczowa, ponieważ intensywność kawitacji bezpośrednio wpływa na tworzenie miejsc zarodkowania, strumieniowanie akustyczne i fragmentację dendrytów.
Połączenie odporności chemicznej, stabilności termicznej, właściwości niezwilżalnych i wydajności akustycznej sprawia, że ceramika sialonowa jest ważnym materiałem umożliwiającym przemysłową obróbkę ultradźwiękową stopionego aluminium.
Obróbka na skalę przemysłową
Ultrasonic Degassing & Grain Refinement opracował własne, zastrzeżone gatunki sialonu dostrojone specjalnie do ultradźwiękowego rozdrabniania ziarna. Ich generatory NIMA — opracowane wspólnie z długoletnim partnerem Aktive Arc Ultrasonics — są łączone z sonotrodami zaprojektowanymi na zamówienie, od małych skal laboratoryjnych (5–50 kg) po przemysłowe skale produkcyjne (do 400 kg zademonstrowane). Ponad 20 lat prac nad materiałami zaowocowało wariantami sialonu (odpowiedniki ULTRA-001 do ULTRA-004) o dopasowanej porowatości, module sprężystości i właściwościach termicznych.
Rezultatem jest sonotroda, która wytrzymuje 12–24 miesięcy ciągłego odlewania przed koniecznością wymiany – w porównaniu z 2–4 miesiącami w przypadku wczesnych projektów grafitowych. Ta przewaga trwałości bezpośrednio przekłada się na koszty: pojedyncza sonotroda z sialonu, zamortyzowana w ciągu 18 miesięcy produkcji, kosztuje mniej niż sześć wymian grafitowych.
Dla operacji odlewających 50–200 ton na zmianę, przewaga w wydajności i niezawodności jest transformacyjna. Odlewnie nie muszą już utrzymywać zapasów buforowych na wypadek awarii sonotrod. Obróbka ultradźwiękowa może być zintegrowana ze standardowym cyklem odlewania – etap obróbki trwający 3–5 minut w piecu utrzymującym, bez żadnej interwencji operatora po wyregulowaniu systemu.
Koszty i ROI: uzasadnienie biznesowe zmiany technologii
Oto porównanie kosztów końcowych dla miesięcznej operacji odlewania 200 ton, przy założeniu standardowego stopu Al-Si-Cu (gatunek do odlewania ciśnieniowego):
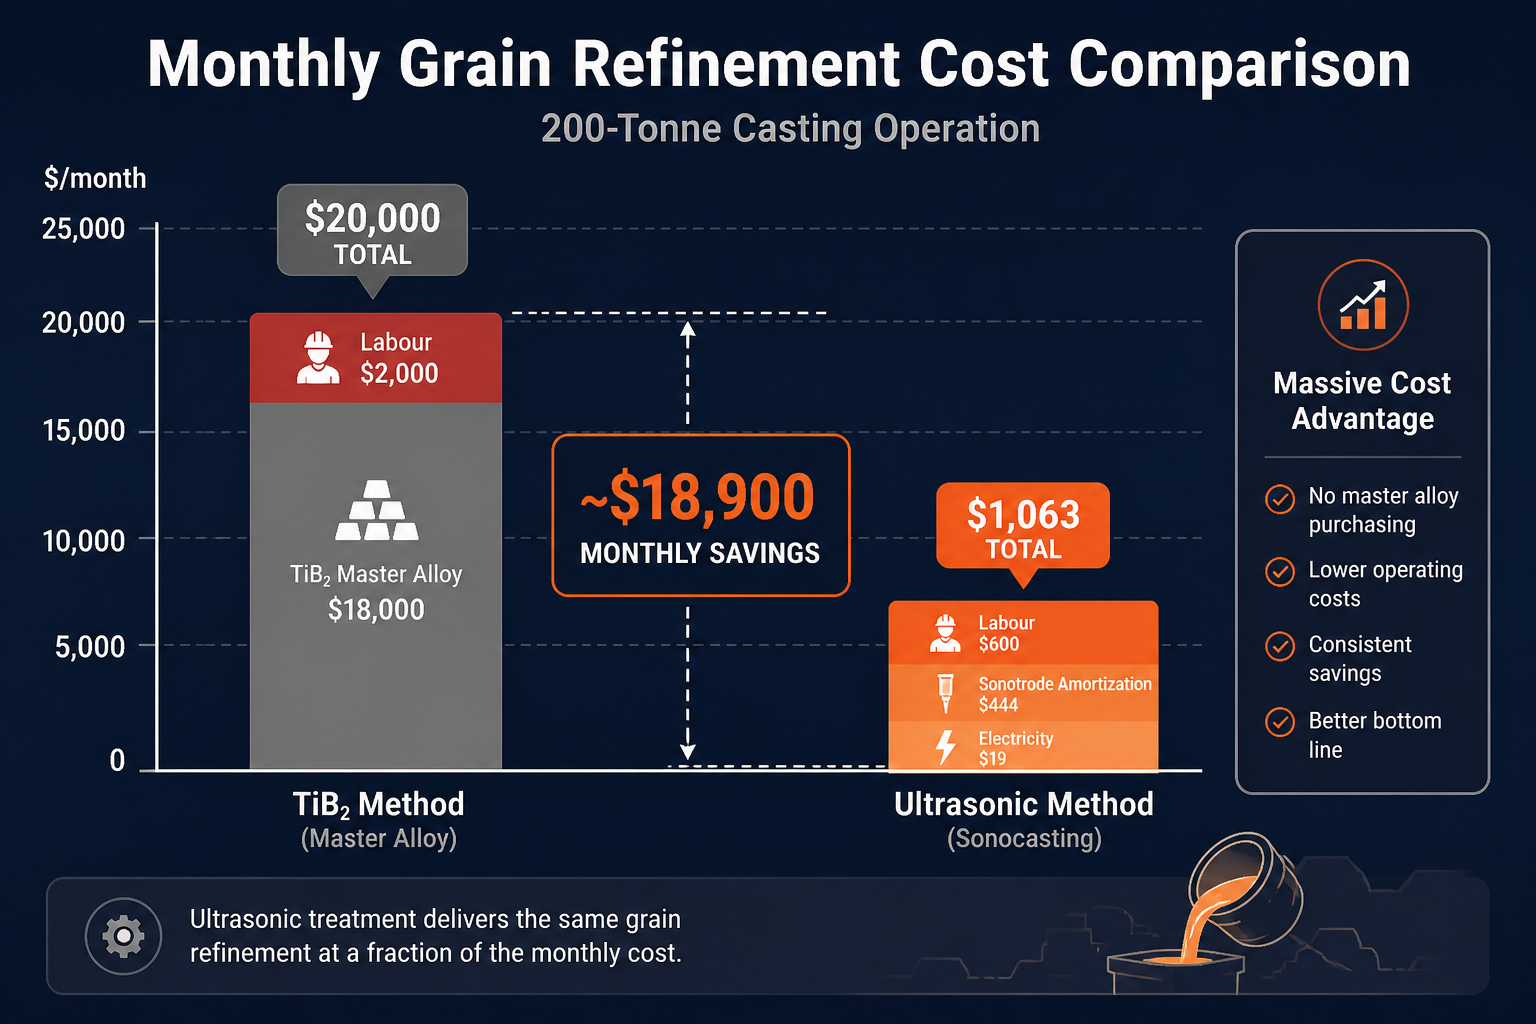
Metoda z dodatkiem stopu macierzystego TiB₂:
- Dodatek stopu macierzystego: 0,15% wagowo = 300 kg/miesiąc
- Koszt przy 60 USD/kg: 18 000 USD/miesiąc
- Koszty pracy (kontrola jakości, śledzenie partii, poprawki): ~2 000 USD/miesiąc
- Razem: 20 000 USD/miesiąc
Obróbka ultradźwiękowa (przy założeniu zamortyzowanego kapitału):
- Energia elektryczna: ~0,8 kWh na tonę = 160 kWh/miesiąc przy 0,12 USD/kWh = 19 USD/miesiąc
- Rezerwa na wymianę sonotrody (żywotność 18 miesięcy, koszt wymiany 8 000 USD) = 444 USD/miesiąc
- Praca (konfiguracja, monitorowanie, kontrola po obróbce): ~600 USD/miesiąc
- Razem: 1063 USD/miesiąc
Miesięczne oszczędności: ~18 937 USD
Roczne oszczędności (z uwzględnieniem wahań sezonowych): ~180 000–200 000 USD
Dla operacji o miesięcznej wydajności 400 ton oszczędności przekraczają 350 000 USD rocznie. Zwrot z inwestycji w kompletny system ultradźwiękowego rozdrabniania ziarna (generator + sonotroda + sterowanie) zwykle następuje w ciągu 8–14 miesięcy, po czym każdy dodatkowy cykl odlewania generuje niemal zerowy koszt krańcowy rozdrabniania ziarna.
Nie obejmuje to oszczędności wtórnych: zmniejszonego złomu z powodu pęknięć gorących i porowatości (zazwyczaj 2–3% redukcji złomu), zmniejszonego przetapiania (oszczędności energii 5–8% na paliwie pieca lub zużyciu energii elektrycznej) oraz poprawionych właściwości mechanicznych (które pozwalają na zmniejszenie masy konstrukcji i redukcję kosztów materiałów w dalszych etapach montażu u klienta).
Bezproblemowe przejście: integracja i kolejne kroki
Przejście na ultradźwiękowe rozdrabnianie ziarna nie wymaga gruntownej przebudowy odlewni. Technologia integruje się ze standardowym procesem odlewania:
- Integracja z piecem utrzymującym. Sonotroda z sialonu jest montowana w piecu utrzymującym za pomocą połączenia kołnierzowego (podobnie jak grzałka zanurzeniowa). Zasilanie jest dostarczane przez generator NIMA (standardowe 480 V, trójfazowe). Prosta pętla sterowania PID monitoruje temperaturę ciekłego metalu.
- Cykl obróbki. Po ustabilizowaniu pieca, obróbka ultradźwiękowa jest aktywowana na 3–5 minut na każdą partię wylewu. Sonotroda wibruje z częstotliwością 25 kHz. Kawitacja rozpoczyna się natychmiast; rozdrabnianie ziarna następuje bez interwencji operatora.
- Powtarzalność. Każda obróbka jest identyczna, ponieważ parametry akustyczne (częstotliwość, moc, czas) są ustalone przez ustawienia generatora. Brak zmienności między partiami w działaniu rafinacji – w przeciwieństwie do stopu naddatkowego TiB₂, gdzie skład i morfologia cząstek ulegają dryfowi.
- Weryfikacja jakości. Strukturę ziarna można sprawdzić za pomocą badania przy małym powiększeniu (mikroskopia optyczna przy 50–100× ujawni charakter równoosiowy) lub zweryfikować za pomocą badań mechanicznych (wzrost granicy plastyczności o +20–28% jest diagnostyczny).
Zespół techniczny Ultrasonic Degassing & Grain Refinement w Kopenhadze zapewnia pełne wsparcie inżynieryjne w zakresie doboru systemu, projektowania integracji i szkolenia operatorów. Firma oferuje bezpłatny webinar na temat ultradźwiękowego rozdrabniania ziarna oraz indywidualne konsultacje dla zastosowań specyficznych dla danego miejsca.
Przewaga konkurencyjna: dlaczego teraz
Rafinacja ziarna TiB₂ była standardem branżowym właśnie dlatego, że działa „wystarczająco dobrze”, gdy jakość jest ściśle kontrolowana. Jednak koszty, zmienność jakości i ryzyko złomu stają się coraz bardziej dotkliwe w miarę wzrostu cen metali, a klienci z branży motoryzacyjnej i lotniczej wymagają lżejszych, mocniejszych konstrukcji, które wymagają drobniejszej struktury ziarna, niż TiB₂ niezawodnie zapewnia.
Obróbka ultradźwiękowa rozwiązuje wszystkie trzy problemy:
- Przewaga kosztowa: ponad 90% niższy koszt na tonę przetworzonego materiału
- Spójność jakości: wielkość i struktura ziarna zdeterminowane fizyką, a nie jakością dostawcy
- Lepsza mikrostruktura: Drobniejsze, bardziej jednorodne ziarna zmniejszają ilość odpadów i umożliwiają optymalizację projektowania
Dla odlewni konkurujących kosztem i jakością – a więc dla każdej odlewni – przejście od chemicznego do akustycznego rozdrabniania ziarna nie jest opcjonalnym ulepszeniem. To nowy standard.
Wypróbuj ultradźwiękowe odgazowanie i rozdrabnianie ziarna
Ultrasonic Degassing & Grain Refinement specjalizuje się wyłącznie w ultradźwiękowej obróbce stopionych metali. Systemy generatorów NIMA firmy, połączone z autorskimi sonotrodami ceramicznymi z sialonu, są zaprojektowane dla przemysłowych odlewni, operacji odlewania ciśnieniowego oraz specjalistycznych zakładów odlewniczych. Niezależnie od tego, czy obecnie stosujesz rafinację ziarna za pomocą TiB₂, odgazowywanie rotacyjne, czy oba te procesy, zespół inżynierów może zamodelować Twój konkretny profil odlewniczy i przedstawić szczegółową prognozę ROI dopasowaną do Twojej operacji.
Odwiedź ultrasonicdegassing.com , aby zapoznać się ze specyfikacjami technicznymi, studiami przypadków zastosowań oraz aby umówić bezpłatną konsultację. Zespół z siedzibą w Kopenhadze jest dostępny dla projektów międzynarodowych i może zorganizować ocenę na miejscu dla dużych operacji odlewniczych.
Często zadawane pytania
Jak kawitacja ultradźwiękowa udoskonala strukturę ziarna?
Kawitacja ultradźwiękowa działa poprzez dwa mechanizmy: niejednorodne zarodkowanie, gdzie zapadające się pęcherzyki kawitacyjne tworzą przejściowe mikrośrodowiska idealne do zarodkowania ziaren, oraz fragmentację dendrytów, gdzie akustyczne fale ciśnieniowe rozbijają rosnące ramiona dendrytów na wtórne miejsca zarodkowania. Każda fragmentowana końcówka dendrytu inicjuje nowe ziarno. To akustyczne podejście osiąga drobniejszą (20–50 μm), bardziej jednorodną strukturę ziarna niż TiB2, który opiera się wyłącznie na zarodkowaniu cząsteczkowym. Zobacz sekcję o mechanizmach ultradźwiękowych w celu uzyskania szczegółowego wyjaśnienia.
Dlaczego ultradźwiękowe rozdrabnianie ziarna eliminuje potrzebę stosowania stopu macierzystego TiB2?
Rafinacja ziarna za pomocą TiB2 wymaga dodania stopu naddatkowego zawierającego tytan (koszt tytanu to 20–50 USD/kg w porównaniu z 2–5 USD za aluminium), a tytan musi tworzyć cząstki zarodkujące Al₃Ti w ciekłym metalu – proces wrażliwy na skład chemiczny stopu, zanikający w czasie i podatny na defekty w postaci igieł międzymetalicznych. Obróbka ultradźwiękowa nie wymaga żadnych dodatków chemicznych: energia akustyczna bezpośrednio tworzy zarodki krystalizacji z samego aluminium. Eliminuje to koszty, zmienność jakości, ryzyko wtrąceń i zanik działania w całości. Przejście jest ekonomiczne: miesięczna produkcja 200 ton daje oszczędności około 19 000 USD miesięcznie.
Jakie są poprawy właściwości mechanicznych wynikające z ultradźwiękowego rozdrabniania ziarna?
Drobna, jednorodna struktura ziarna poprawia granicę plastyczności o +20–28% (w porównaniu z +12–18% dla TiB2), wytrzymałość na rozciąganie o +15–20% oraz wydłużenie o 2–3× w stosunku do gruboziarnistej bazy. Przemysłowa próba w 2025 roku na 400 kg stopu Al-Si-Cu do odlewania ciśnieniowego osiągnęła wzrost granicy plastyczności o +210 MPa i poprawę wytrzymałości na rozciąganie o +303 MPa. Dodatkowe korzyści mechaniczne wynikają z jednoczesnej homogenizacji pierwiastków stopowych (Mg, Si, Cu) podczas obróbki ultradźwiękowej – korzyść, której TiB2 nie zapewnia. Pozwala to na zmniejszenie masy konstrukcji: równoważna trwałość zmęczeniowa przy 8–12% zmniejszonej grubości ścianki.
Dlaczego ceramika sialonowa jest kluczowa dla przemysłowego rozdrabniania ziarna za pomocą ultradźwięków?
Przetwornik ultradźwiękowy (sonotroda) musi przetrwać w ciekłym aluminium w temperaturze 700–750°C. Większość ceramik zawodzi z powodu infiltracji metalu przez porowatość lub pękania wywołanego szokiem termicznym. Sialon (tlenoazotek krzemu i glinu) ma właściwości niezwilżające- ciekłe aluminium nie przylega do jego powierzchni, co całkowicie zapobiega infiltracji metalu. Sialon ma również wysoki moduł Younga (300–350 GPa), co umożliwia efektywne przekazywanie fal akustycznych, oraz odporność na szok termiczny w zakresie 550–900°C. Dzięki temu sonotrody sialonowe przetrwają 12–24 miesięcy ciągłej pracy, w porównaniu z 2–4 miesiącami dla wczesnych konstrukcji grafitowych. Ta trwałość przekłada się na przewagę ROI.
Jak szybko odlewnia może przejść z TiB2 na ultradźwiękowe rozdrabnianie ziarna?
Obróbka ultradźwiękowa integruje się ze standardowymi procesami odlewniczymi przy minimalnych zmianach operacyjnych. Sonotroda z sialonu montowana jest w piecu utrzymującym za pomocą połączenia kołnierzowego (podobnie jak grzałka zanurzeniowa). Po zainstalowaniu, rozdrabnianie ziarna wymaga jedynie 3–5 minutowej obróbki ultradźwiękowej na partię odlewu – bez interwencji operatora poza początkową konfiguracją systemu. Ponieważ parametry akustyczne są ustalane przez generator (bez zmienności partii jak w przypadku TiB2), proces jest natychmiast powtarzalny. Ultrasonic Degassing & Grain Refinement zapewnia wsparcie inżynieryjne w zakresie doboru systemu i szkolenia operatorów, a pełna integracja produkcyjna osiągana jest zazwyczaj w ciągu 2–4 tygodni.