
Odkryj, jak generatory NIMA firmy Sialon Ceramics przezwyciężają problemy z falami stojącymi w konwencjonalnych systemach ultradźwiękowych, umożliwiając równomierne traktowanie wielkogabarytowych stopów metali w skali przemysłowej.
8 sierpnia 2026 · 21 min czytania
TL;DR
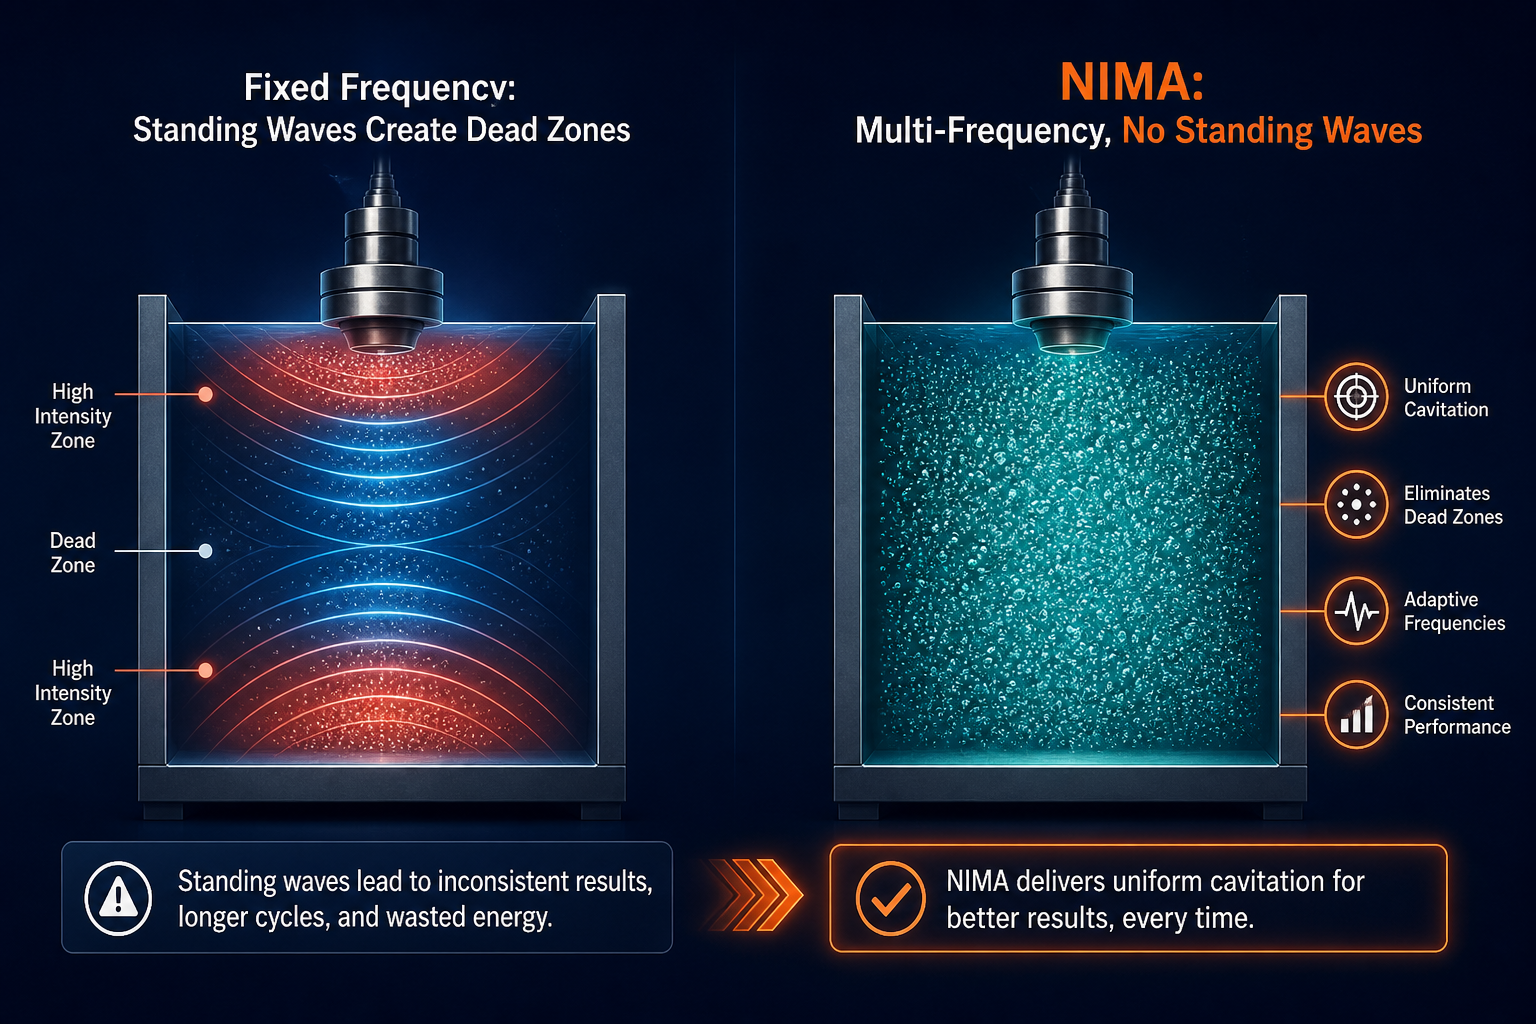
Konwencjonalne generatory ultradźwiękowe pracujące przy 20–40 kHz opierają się na stałych częstotliwościach, które tworzą wzory fal stojących w dużych objętościach ciekłego metalu, pozostawiając martwe strefy, w których kawitacja nie zachodzi. Generatory NIMA firmy Sialon Ceramics, opracowane we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie projektowania systemów ultradźwiękowych o wysokiej mocy, rozwiązują ten problem dzięki dwóm dekadom autorskiego rozwoju oprogramowania: wieloczęstotliwościowa, adaptacyjna architektura “bez fal stojących”, która eliminuje martwe strefy i utrzymuje równomierną kawitację w całej objętości stopu. W połączeniu z zaprojektowanymi przez Sialon ceramicznych sonotrodami, które są odporne na szok termiczny, zapobiegają zwilżaniu metalu i zachowują integralność strukturalną w temperaturze 1,800°C, system NIMA jest jedyną platformą sprawdzoną w przemyśle do obróbki dużych objętości stopów (400 kg+) aluminium, magnezu, szkła i stopów żelaza na skalę przemysłową. Efekt: 20% szybsze usuwanie wodoru, 6-krotna redukcja wtrąceń tlenkowych, 81% mniej żużla oraz mierzalnie mocniejsze i bardziej plastyczne elementy końcowe.
Wprowadzenie: problem fali stojącej
Kiedy metalurg po raz pierwszy spotyka się z ultradźwiękowym odgazowaniem lub rozdrabnianiem ziarna, korzyści są natychmiastowe: pęcherzyki kawitacyjne usuwają rozpuszczone gazy z ciekłego metalu znacznie szybciej niż tradycyjne metody – w 3 minuty zamiast 10. Jednak rzeczywistość skalowania tej technologii do odlewni produkcyjnych przez dziesięciolecia była ograniczana przez problem fizyczny, który większość dostawców sprzętu po cichu ignoruje: fale stojące.
Każda fala akustyczna w zamkniętej przestrzeni – kadzi odlewniczej, naczyniu do odgazowania, kąpieli ciekłego metalu – odbija się od granic i interferuje z falą padającą. Gdy częstotliwość i geometria naczynia są zgodne, powstają węzły fali stojącej: obszary o niemal zerowym natężeniu akustycznym, w których kawitacja po prostu nie inicjuje się, niezależnie od tego, ile mocy zastosujesz. W systemach o stałej częstotliwości pracujących na konwencjonalnych częstotliwościach przemysłowych (zwykle 20–40 kHz), wsad o masie 200 kg lub 400 kg staje się mozaiką stref aktywnych i martwych. Strefy martwe nie odgazowują, nie rozdrabniają ziarna, nie rozprowadzają pierwiastków stopowych. Operatorzy kompensują to, wydłużając cykle, akceptując niepełną obróbkę lub godząc się z tym, że technika nie skaluje się czysto do ich wielkości wsadów.
Generatory NIMA firmy Sialon Ceramics, zaprojektowane we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie projektowania systemów ultradźwiękowych dużej mocy, eliminują to ograniczenie dzięki autorskiej architekturze wieloczęstotliwościowej opracowywanej przez ponad 20 lat. Brak fal stojących oznacza brak stref martwych – cała objętość stopu, od krawędzi do krawędzi, poddawana jest równomiernej kawitacji. W połączeniu z ceramicznymi sonotrodami Sialon, które wytrzymują ekstremalne temperatury i ciśnienia przemysłowej obróbki ciekłych metali, efektem jest jedyny system sprawdzony w obróbce wielkogabarytowych stopów (do 400 kg i więcej) z prędkością produkcyjną i bez kompromisów. Ma to znaczenie nie tylko dla wydajności, ale i dla jakości: równomierna kawitacja oznacza równomierne odgazowanie, rozdrobnienie ziarna i przewidywalne właściwości mechaniczne w dalszych etapach procesu.
Przeanalizujmy, jak działają konwencjonalne systemy, dlaczego zawodzą na dużą skalę i jak architektura NIMA wypełnia tę lukę.
Jak działają generatory ultradźwiękowe NIMA: Podstawy
Generator ultradźwiękowy jest w swej istocie przetwornikiem: przekształca energię elektryczną w drgania mechaniczne o wysokiej częstotliwości. W zastosowaniach do stopionych metali drgania te są przekazywane do sonotrody – ceramicznego lub metalowego rogu – która sprzęga się bezpośrednio ze stopem. Sonotroda oscyluje z częstotliwościami ultradźwiękowymi (zazwyczaj 17–40 kHz w odlewnictwie metali, wybranymi, ponieważ inicjacja kawitacji jest w tym paśmie niezawodna, a rozmiar pęcherzyków kawitacyjnych jest optymalny dla dyfuzji gazów i flotacji wtrąceń).
Kawitacja: silnik odgazowania i rozdrabniania ziarna
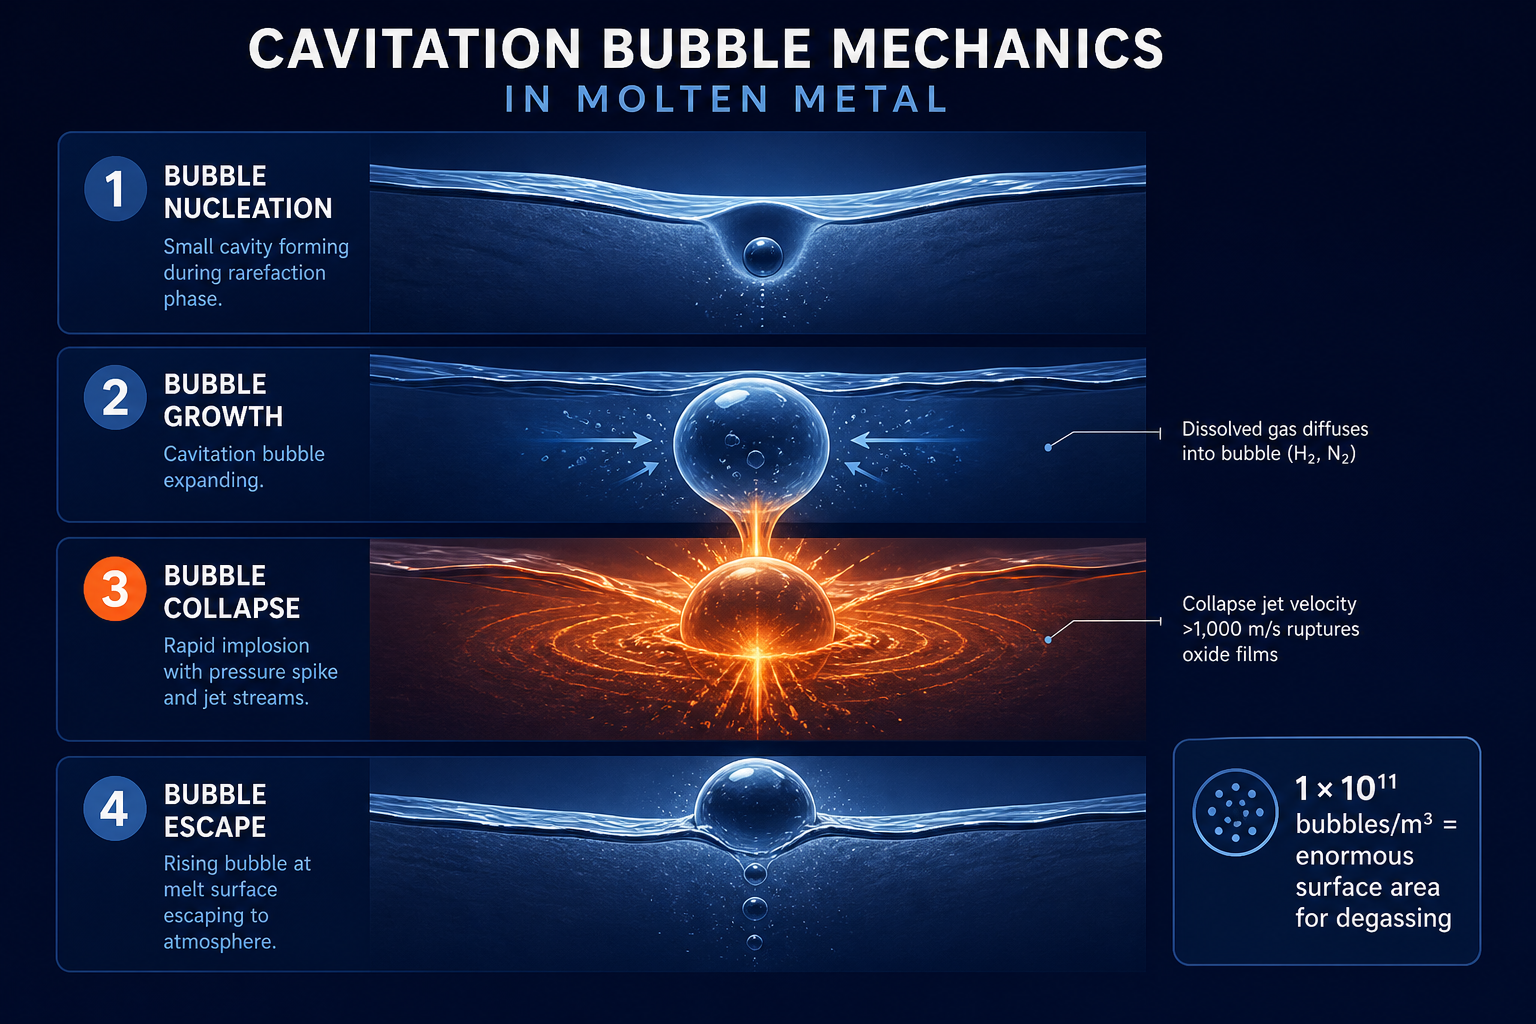
Gdy sonotroda wibruje, wytwarza naprzemienne cykle kompresji i rozrzedzenia (ekspansji) w stopie. Podczas rozrzedzenia ciśnienie akustyczne może spaść poniżej ciśnienia pary ciekłego metalu, tworząc mikroskopijne kawitacje - pęcherzyki pary i rozpuszczonego gazu. Te pęcherzyki są mechanicznymi końmi roboczymi:
- Do odgazowania: Wnętrze pęcherzyków zapewnia ogromną powierzchnię, przez którą wodór i inne rozpuszczone gazy mogą dyfundować z cieczy. Gęstość pęcherzyków kawitacyjnych może osiągnąć 1 × 10¹¹ pęcherzyków/m³, oferując powierzchnię równoważną milionom litrów odsłoniętego interfejsu. Rozpuszczony wodór znajduje ścieżkę najmniejszej energii i migruje do tych pęcherzyków, które następnie unoszą się i uciekają na powierzchnię stopu.
- Do stopowania: Akustyczne strumienie generowane przez oscylującą sonotrodę tworzą cyrkulację masy ciekłego metalu. To mieszanie zapewnia równomierne rozprowadzenie pierwiastków stopowych (krzemu, miedzi, magnezu itp.) w stopie, zamiast ich osadzania się lub tworzenia warstw segregacyjnych.
Siła Bjerknesa – akustyczna siła promieniowania działająca na pęcherzyki – zapobiega łączeniu się małych pęcherzyków w większe, nieskuteczne. Przy optymalnej częstotliwości i amplitudzie proces kawitacji staje się samopodtrzymujący i wydajny.
Projekt sonotrody: interfejs między energią a metalem
Sonotroda to wszystko. To punkt sprzężenia, w którym wibracje elektryczne spotykają się ze stopionym metalem, często w temperaturach przekraczających 700°C. Materiał musi:
- Nie zwilżać ciekłego metalu (metal nie powinien przylegać do powierzchni, co uszkodziłoby sonotrodę podczas wyjmowania)
- Zachować wysoki moduł Younga (aby drgania sprzęgały się efektywnie, zamiast rozpraszać się jako ciepło)
- Wytrzymać erozję spowodowaną strumieniami z zapadania się kawitacji (które mogą przekraczać 1000 m/s podczas zapadania się pęcherzyków)
Grafit był historycznie standardem, ale jest kruchy i podatny na utlenianie w wysokiej temperaturze. Firma Sialon Ceramics opracowała autorskie formuły ceramiczne specjalnie w celu przezwyciężenia tych ograniczeń – więcej na ten temat w następnej sekcji.
Dlaczego konwencjonalne generatory wysokiej częstotliwości mają problemy z dużymi objętościami stopu
Tutaj systemy o stałej częstotliwości napotykają ścianę.
Fale stojące i strefy martwe
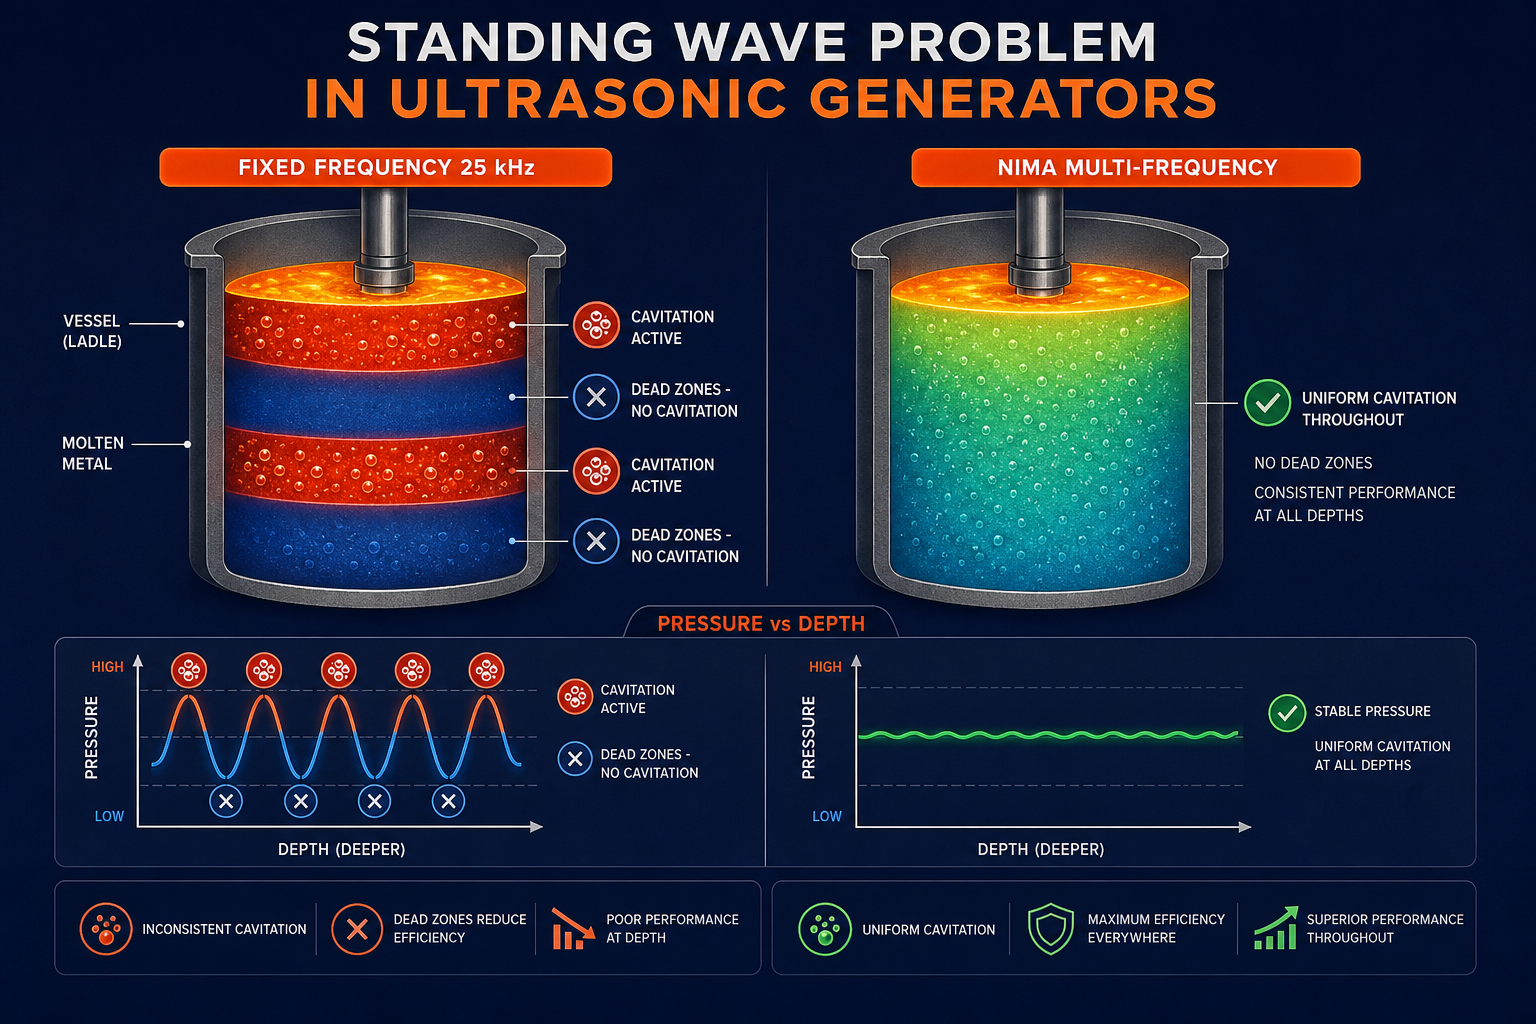
Fala ultradźwiękowa o częstotliwości 25 kHz rozchodząca się w stopionym aluminium ma długość fali około 200 mm (wynikającą z prędkości dźwięku ~5000 m/s ÷ 25 kHz). W naczyniu zawierającym 400 kg stopu ta długość fali staje się kryterium rezonansu: jeśli wymiar naczynia wzdłuż osi akustycznej jest wielokrotnością połówek długości fali, powstają fale stojące. Strzałki ciśnienia (szczyty ciśnienia) i węzły (minima ciśnienia) tworzą wzór szachownicy o wysokim i niskim natężeniu akustycznym.
Problem: węzły to martwe strefy. Kawitacja wymaga amplitudy ciśnienia akustycznego powyżej progu kawitacji (~0,1 MPa dla stopionego aluminium w typowych temperaturach). W węzłach amplituda ciśnienia zbliża się do zera. Niezależnie od tego, ile mocy dostarcza generator, martwe strefy pozostają nieaktywne.
W skali 400 kg – stop o objętości około 1,2 m³ – pojedyncza częstotliwość prawie zawsze tworzy strefy martwe pokrywające 20–40% objętości naczynia. Operatorzy obserwują:
- Niepełne odgazowanie: Wodór pozostaje w stopie, ponieważ niektóre obszary nigdy nie przeszły kawitacji. Późne etapy porowatości pojawiają się w odlewach z “cichych stref.”
- Nierozdrobnione ziarno w strefach segregacji: Efekt rozdrabniania ziarna jest zlokalizowany w obszarach aktywnych; inne strefy wracają do gruboziarnistego, kolumnowego wzrostu, osłabiając właściwości mechaniczne.
- Segregacja stopu utrzymuje się: Martwe strefy uniemożliwiają streaming akustyczny w niektórych obszarach, pozwalając ciężkim pierwiastkom stopowym na stratyfikację.
Ograniczona głębokość penetracji
Nawet w aktywnych strefach kawitacji wysokie częstotliwości (40 kHz i powyżej) są szybko pochłaniane przez ciekły metal. Tłumienie wzrasta z kwadratem częstotliwości, więc moc rozprasza się w ciepło, zamiast napędzać kawitację w głąb stopu. System 40 kHz może wywoływać intensywną kawitację w zewnętrznych 100–150 mm stopu, ale pozostawiać rdzeń tylko delikatnie potraktowany. Duże wlewki lub grube przekroje kończą się gradientami właściwości mechanicznych: warstwy zewnętrzne dobrze rozdrobnione, rdzenie gruboziarniste.
Erozja sonotrody i konserwacja
Systemy wysokiej częstotliwości (40 kHz i więcej) z dużą amplitudą napędzają strumienie zapadania kawitacji do ekstremalnych prędkości. Chociaż tworzy to najbardziej intensywną lokalną kawitację, sonotroda ponosi koszty. Wskaźniki erozji rosną, zwłaszcza w przypadku sonotrod grafitowych, które utleniają się i łuszczą w wysokiej temperaturze. Przestoje sprzętu na wymianę sonotrody ograniczają okna produkcyjne. Całkowity koszt posiadania – kapitał + konserwacja – gwałtownie rośnie.
Zapasowe odgazowywanie rotacyjne
W obliczu tych ograniczeń wiele odlewni wraca do odgazowywania rotacyjnego: wirnik grafitowy lub ceramiczny obracający się na dnie kadzi, z wtłaczanym azotem lub argonem. Systemy rotacyjne omijają fale stojące (działają poprzez mieszanie pęcherzykami, a nie częstotliwość akustyczną), ale kosztem szybkości i wpływu na środowisko. Wymagają gazu obojętnego – powtarzającego się kosztu materiałów eksploatacyjnych i problemu środowiskowego. Cykle obróbki trwają 10+ minut na to samo usunięcie wodoru, które ultradźwięki osiągają w 3 minuty.
Problem fali stojącej jest powodem, dla którego generatory ultradźwiękowe zostały określone mianem “narzędzi laboratoryjnych” lub “marginalnych dla produkcji” – nie dlatego, że fizyka jest błędna, ale dlatego, że konstrukcje o stałej pojedynczej częstotliwości nie skalują się czysto do dużych przemysłowych stopów.
Jak generatory ultradźwiękowe NIMA eliminują fale stojące
Sialon Ceramics, we współpracy z Aktive Arc Ultrasonics w zakresie integracji systemów, rozwiązało problem fal stojących dzięki dwudziestu latom autorskiego rozwoju oprogramowania. Ich innowacja: zamiast pojedynczej stałej częstotliwości, generatory NIMA przemiatują lub łączą wiele częstotliwości w czasie rzeczywistym, adaptacyjnie unikając rezonansów fal stojących.
Podejście wieloczęstotliwościowe
Generator NIMA pracuje z częstotliwością bazową (25 kHz w większości konfiguracji przemysłowych), ale w sposób ciągły moduluje lub przemiatuje rzeczywistą częstotliwość o ±10–15%, zmieniając ją setki razy na sekundę. Ta modulacja, kontrolowana przez autorskie algorytmy, zapewnia, że pole akustyczne nigdy nie ustala się w postaci fali stojącej. Gdy jedna częstotliwość zbliża się do warunków rezonansu, generator odsuwa się od niej. Efekt: cała objętość stopu doświadcza spójnego natężenia akustycznego. Strefy martwe są eliminowane.
W tym punkcie pracy – baza 25 kHz z modulacją adaptacyjną – generator utrzymuje:
- Optymalna inicjacja kawitacji (próg kawitacji jest najniższy w paśmie 20–25 kHz)
- Efektywna głębokość penetracji (niższe częstotliwości penetrują głębiej niż alternatywy 40 kHz)
- Kontrolowana erozja (niższa częstotliwość = mniejsza prędkość strumienia zapadania = dłuższa żywotność sonotrody)
- Brak martwych stref przestrzennych (przemiatanie częstotliwości eliminuje rezonanse)
Autorskie oprogramowanie: 20-letnia przewaga
Algorytmy kontrolujące tę modulację częstotliwości stanowią podstawową własność intelektualną firmy Sialon Ceramics. Uwzględniają one:
- Geometria naczynia (oprogramowanie wykrywa lub dostosowuje się do różnych rozmiarów i kształtów kadzi)
- Temperatura stopu (właściwości akustyczne stopionego metalu zmieniają się wraz z temperaturą; oprogramowanie kompensuje)
- Skład stopu (szybkość dyfuzji wodoru, próg kawitacji i tłumienie akustyczne różnią się w zależności od stopu)
- Głębokość zanurzenia sonotrody (pole akustyczne zmienia się w miarę zanurzania sonotrody głębiej lub wycofywania jej)
Adaptacyjna pętla sterowania monitoruje w czasie rzeczywistym sprzężenie zwrotne mocy akustycznej i precyzyjnie dostraja częstotliwość, amplitudę oraz cykl pracy, aby utrzymać optymalne warunki kawitacji w całej objętości stopu. Taki poziom kontroli nie jest trywialny – wymaga dziesięcioleci danych terenowych, wiedzy metalurgicznej i iteracyjnego doskonalenia. Sialon zainwestował dokładnie w to.
Możliwość pracy w temperaturze 1800°C: temperatura jako ograniczenie projektowe
Temperatury przemysłowego stopionego metalu są różne:
- Stopy aluminium: 700–750°C
- Stopy magnezu: 650–700°C
- Stopy żelaza (stal, żelazo): 1,550–1,650°C
- Szkło specjalne: 1,400–1,800°C
Sonotroda musi działać niezawodnie w całym tym zakresie. W temperaturze 1800°C większość materiałów traci integralność strukturalną. Grafit utlenia się katastrofalnie. Tradycyjna ceramika ulega szokowi termicznemu. Ceramika inżynieryjna Sialon – autorskie formuły opracowane specjalnie do tego zastosowania – zachowuje moduł Younga, przewodność cieplną i odporność na erozję do 1800°C, nawet przy szybkich cyklach termicznych.
To dlatego sama nazwa firmy sygnalizuje przewagę materiałową: ceramika Sialon (tlenoazotek krzemu i glinu) to jedna z niewielu rodzin materiałów, które działają niezawodnie w tym zakresie temperatur. Połączenie adaptacyjnej kontroli częstotliwości NIMA oraz wysokotemperaturowej ceramiki Sialon tworzy system bez ograniczeń termicznych. Możesz przetwarzać specjalistyczne stopione szkło w pełnej temperaturze bez obaw o awarię sonotrody czy niestabilność częstotliwości.
Generatory ultradźwiękowe NIMA i sonotrody ceramiczne Sialon
Połączenie generatora NIMA z ceramiczną sonotrodą Sialon to jedyny system sprawdzony w skali przemysłowej (400 kg+), który umożliwia równomierną i powtarzalną obróbkę dużych objętości stopów.
Dlaczego to połączenie jest wyjątkowe
- Sprzęt i oprogramowanie razem: Sterowanie częstotliwością generatora jest dostrojone specjalnie do współpracy z właściwościami ceramicznymi Sialon. Sonotroda Sialon ma precyzyjnie scharakteryzowaną impedancję akustyczną, rozszerzalność cieplną i tłumienie. Algorytmy NIMA kompensują te właściwości materiałowe, aby zmaksymalizować wydajność kawitacji. Połączenie elektroniki NIMA z sonotrodą innego producenta (lub odwrotnie) pogarsza wydajność, ponieważ strojenie oprogramowania zostaje utracone.
- Stabilność termiczna w ekstremalnych temperaturach: Sialon zachowuje właściwości mechaniczne tam, gdzie inne ceramiki lub grafit zawodzą. Umożliwia to obróbkę stopów szklanych i żelaznych – zastosowań, które zniszczyłyby alternatywne sonotrody.
- Odporność na erozję potwierdzona w testach terenowych: Właściwa formuła ceramiczna Sialon’a jest znacznie bardziej odporna na erozję kawitacyjną niż grafit. Wdrożenia przemysłowe raportują 3–5-krotnie dłuższą żywotność, co przekłada się na niższe koszty utrzymania i bardziej spójną jakość obróbki w czasie.
- Potwierdzona skala: Próba 400 kg na stopie Al-9Si-3Cu-1.3Fe – udokumentowana w recenzowanych badaniach opublikowanych w 2026 r. – wykazała równomierną kawitację i obróbkę w całej objętości stopu. Konkurenci twierdzą, że mają takie możliwości; Sialon ma opublikowane dane.
Architektura systemu: 1–5 kW, chłodzenie powietrzem lub wodą
Generator NIMA jest kompaktowy:
- Wejście elektryczne: 1–5 kW, konfigurowalne dla różnych objętości obróbki i czasów cykli
- Chłodzenie: Przestworniki piezoelektryczne chłodzone powietrzem lub wodą, w zależności od cyklu pracy i infrastruktury obiektu
- Częstotliwość: 25 kHz baza z autorską modulacją
- Kontrola amplitudy: Niezależnie regulowana, umożliwiająca operatorom ustawienie intensywności kawitacji potrzebnej dla ich konkretnego stopu i celu obróbki
Modułowość oznacza, że odlewnia może rozpocząć od systemu o mocy 1 kW do prób procesowych na mniejszych wytopach (50–100 kg), a następnie skalować do 5 kW (lub wielu systemów równolegle) dla wielkości produkcji, bez wymiany oprogramowania lub przekwalifikowywania operatorów. Architektura NIMA skaluje się czysto.
Generatory ultradźwiękowe NIMA: Dane wydajnościowe: dowód
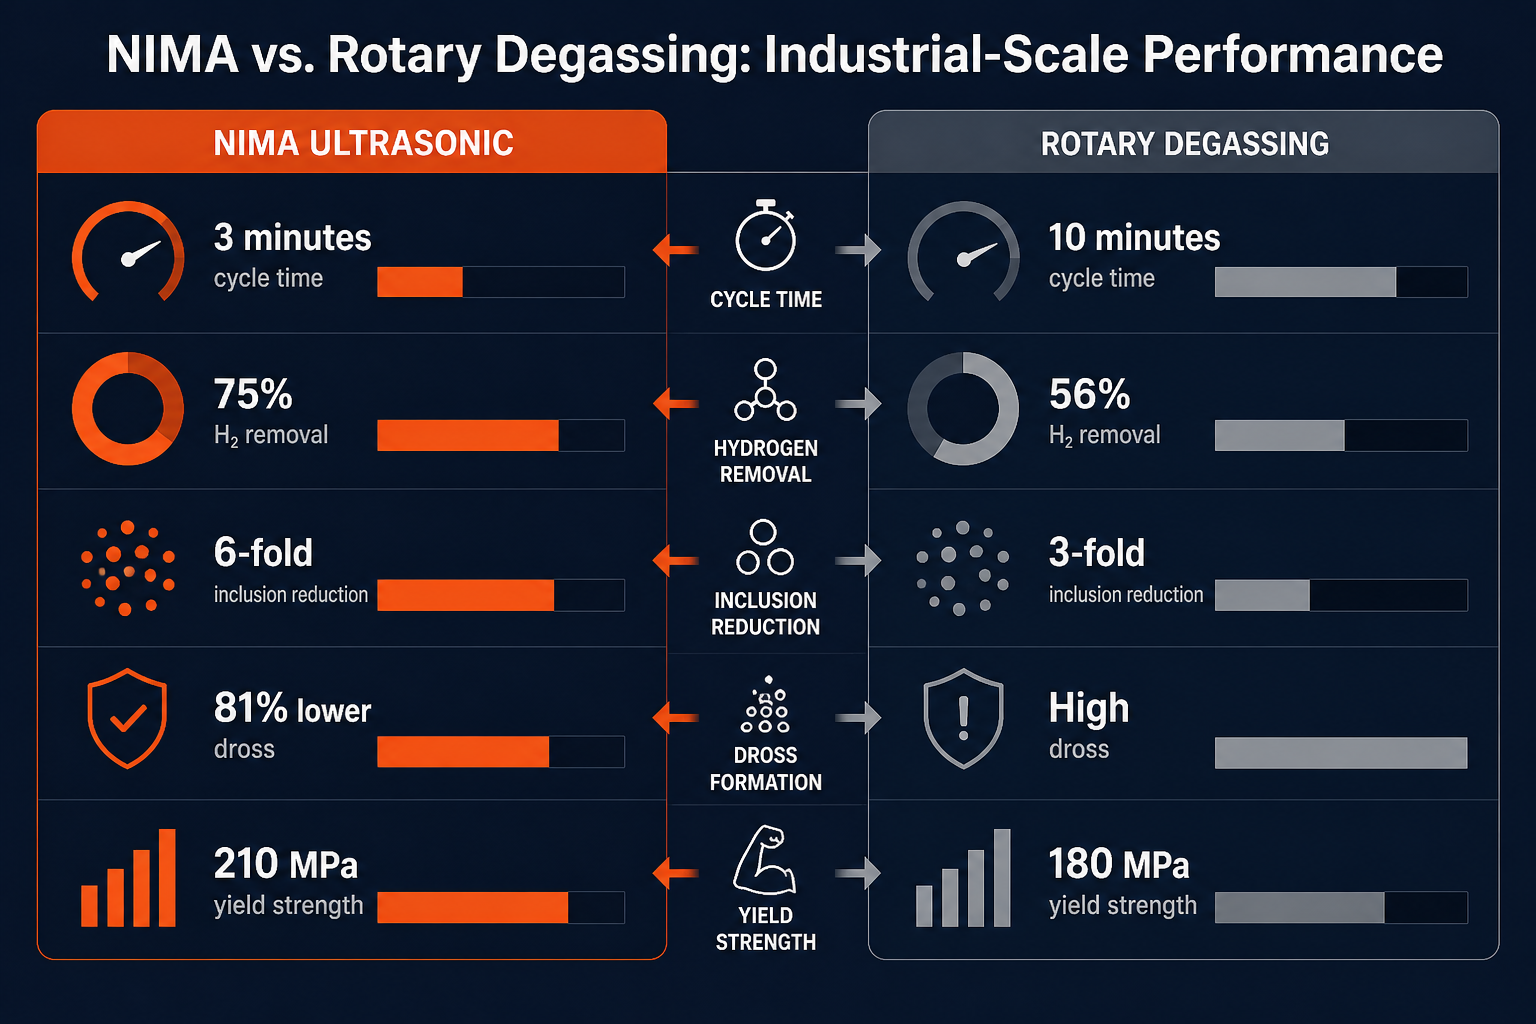
Porównanie w skali przemysłowej dostarcza konkretnych danych. W recenzowanym badaniu z 2022 roku opublikowanym przez CastMan, naukowcy przetestowali system NIMA w porównaniu z konwencjonalnym odgazowaniem rotacyjnym (obracający się wirnik z wtryskiem azotu) na 400 kg stopu Al-9Si-3Cu-1.3Fe używanego do produkcji odlewów ciśnieniowych dla motoryzacji.
Skuteczność odgazowania
NIMA Ultradźwiękowy: 75% usunięcie wodoru w 3 minuty (wskaźnik gęstości: 10,3% → 2,6%)
Obrotowy + azot: 56% usunięcie wodoru w 10 minut (wskaźnik gęstości: 10,5% → 4,6%)
Przewaga: 20% szybsze usuwanie wodoru, zakończone w jednej trzeciej czasu cyklu. Ten wzrost wydajności przypisuje się gęstości pęcherzy kawitacyjnych wynoszącej 1 × 10¹¹ m⁻³ oraz równomiernemu działaniu akustycznemu na całą objętość stopu.
Redukcja wtrąceń tlenkowych
NIMA Ultradźwiękowy: 6-krotna redukcja w porównaniu z nietraktowanym stopem; 2-krotna redukcja w porównaniu ze stopem traktowanym metodą rotacyjną
Mechanizm: Zapadające się pęcherzyki kawitacyjne generują strumienie cieczy (>1,000 m/s), które rozrywają ochronne warstwy tlenkowe na powierzchniach wtrąceń, wspomagając ich przyłączanie do wznoszących się pęcherzyków. Sześciokrotna przewaga wynika z ciągłej kawitacji w całej objętości ciekłego metalu – brak martwych stref oznacza, że każde wtrącenie jest wystawione na działanie strumieni.
Tworzenie się żużla (wskaźnik ponownego zanieczyszczenia wodorem)
NIMA Ultradźwiękowy: 245 gramów żużla na cykl
Redukcja: 81% mniej żużla. Dlaczego to ważne: żużel – mieszanina tlenków metali i zaabsorbowanego wodoru – działa jak rezerwuar wodoru. Adsorbuje wodór poprzez wiązania molekularne w podwyższonej temperaturze. Mniej żużla = mniejsza szansa na ponowne zanieczyszczenie po odgazowaniu, co pozwala dłużej utrzymać stan odgazowany.
Poprawa właściwości mechanicznych
Elementy odlewane ze stopów poddanych obróbce NIMA wykazały mierzalne ulepszenia:
| Właściwość | NIMA Ultrasonic | Obrót + azot | Poprawa |
|---|---|---|---|
| Granica plastyczności (YS) | 210 MPa | 180 MPa | +17% |
| Wytrzymałość na rozciąganie (UTS) | 303 MPa | 288 MPa | +5% |
| Wydłużenie | 6% | 3% | +100% |
Te korzyści odzwierciedlają zarówno czystszy stop (mniej wtrąceń, mniejsza porowatość), jak i drobniejszą strukturę ziarna (równoosiową zamiast kolumnowej), co jest wynikiem równomiernej kawitacji ultradźwiękowej.
Mikrostruktura: widoczne rozdrobnienie
Mikroskopia optyczna i skaningowa mikroskopia elektronowa elementów odlewanych wykazała znacznie zmniejszony rozmiar cząstek międzymetalicznych oraz drobniejsze, bardziej jednorodne rozmieszczenie ziaren w próbkach poddanych obróbce NIMA. Udoskonalona mikrostruktura przekłada się bezpośrednio na wytrzymałość i odporność na zmęczenie materiału – kluczowe dla komponentów motoryzacyjnych i lotniczych.
Zastosowania przemysłowe: poza aluminium
Chociaż aluminium jest flagowym zastosowaniem, zakres temperatur NIMA (do 1800°C) i architektura bez fal stojących umożliwiają obróbkę szerszego zakresu metali i szkła:
Magnesium alloys
Magnez jest bardziej reaktywny niż aluminium i bardziej podatny na absorpcję wodoru. Cykle odgazowywania muszą być szybsze (aby zminimalizować narażenie na utlenianie) i kompletne (aby zapobiec późnej porowatości). 3-minutowe cykle i równomierne traktowanie NIMA’s są idealne. Rozdrobnienie ziarna poprawia odporność na pełzanie - ważne w wysokotemperaturowych zastosowaniach magnezu w przemyśle lotniczym.
Stopione szkło
Szkło przemysłowe (sodowo-wapniowe, borokrzemianowe, szkła specjalne) cierpi na wtrącenia pęcherzyków, które rozpraszają światło, osłabiają gotowy produkt i powodują wady optyczne. Kawitacja ultradźwiękowa rozprasza uwięzione gazy, poprawiając przezroczystość i integralność strukturalną. W temperaturze 1 400–1 800°C tylko sonotroda Sialon przetrwa wielokrotne cykle termiczne.
Stopy żelaza (stal, żeliwo)
Steel foundries historically relied on rotary degassing or vacuum treatment because ultrasonic technology was thought unsuitable for extreme temperatures. NIMA’s 1,800°C capability changes that equation. Degassing cycles can be compressed, grain refinement can be applied to near-net-shape castings (reducing machining), and alloy distribution improves homogeneity.
Cynk, mosiądz, brąz, miedź
Te stopy nieżelazne korzystają z tej samej fizyki: degazacja kawitacyjna, rozdrabnianie ziarna i stopowanie. Modułowa moc wyjściowa NIMA (1–5 kW) skaluje te zastosowania bez nadmiernej inżynierii.
Dlaczego konwencjonalne generatory ultradźwiękowe zawodzą
Zamykając pętlę: dlaczego przemysł wciąż sprzedaje systemy o stałej częstotliwości 40 kHz, skoro fizyka wyraźnie przemawia za podejściem NIMA?
- Niższe koszty B&R: Generator o stałej częstotliwości jest prostszy w konstrukcji – wybierz częstotliwość, zbuduj przetwornik, sprzedaj. Adaptacyjne algorytmy NIMA’ wymagały dwóch dekad rozwoju i testów terenowych.
- Bezwładność marketingowa: Narracja “wyższa częstotliwość = lepsza kawitacja” utrzymuje się od dziesięcioleci, mimo że dane pokazują, iż to zmienność częstotliwości i obróbka całej objętości mają największe znaczenie.
- Blokada dostawcy: Konkurenci wiążą swoje systemy z autorskimi projektami sonotrod lub sprzętem innych producentów, co utrudnia klientom porównywanie na równych zasadach.
- Problem fal stojących nie jest powszechnie uznawany: Wielu dostawców sprzętu nie omawia publicznie fal stojących, pozostawiając klientów nieświadomych strat wydajności w zastosowaniach z dużymi wsadami.
System 40 kHz na 100 kg wsadu w małej kadzi może przewyższać alternatywy o niższej częstotliwości – stąd utrzymująca się reputacja. Jednak w skali 400 kg, w odlewni produkcyjnej, systemy o stałej częstotliwości zdecydowanie przegrywają z adaptacyjnymi konstrukcjami wieloczęstotliwościowymi.
Competitive differentiation: why NIMA stands alone
Połączenie czynników – adaptacyjne oprogramowanie wieloczęstotliwościowe, ceramika wytrzymująca 1800°C, sprawdzona skala 400 kg+, 20 lat danych terenowych – czyni NIMA jedynym systemem kwalifikowanym do przemysłowej obróbki dużych objętości stopów w pełnym zakresie temperatur i stopów.
Istnieją konkurenci:
- Systemy wysokiej częstotliwości (40–60 kHz) od producentów OEM mają problemy z falami stojącymi i głębokością penetracji na dużą skalę.
- Odgazowanie rotacyjne systemy całkowicie omijają fizykę akustyczną, ale kosztem szybkości, wymagają gazu obojętnego i nie osiągają rozdrobnienia ziarna.
- Odpowietrzanie próżniowe usuwa gazy, ale jest wolne, kosztowne przy dużych objętościach i nie zapewnia korzyści z rozdrabniania ziarna.
NIMA łączy szybkość (cykle 3-minutowe), korzyść dla środowiska (brak gazu obojętnego), przewagę jakościową (rozdrobnienie ziarna + usuwanie wtrąceń) oraz dowód skali (udokumentowane 400 kg+). Najbliższy konkurent – wysokoczęstotliwościowe systemy ultradźwiękowe Hielscher – doskonale sprawdza się w pracach laboratoryjnych i na małą skalę, ale nie opublikował danych porównawczych dla skali lub zakresu temperatur NIMA.
Wdrożenie: odlewnia do procesu
Dla inżynierów procesu i menedżerów ds. zakupów oceniających systemy NIMA:
- Skrócenie czasu cyklu: Oczekuj 65% krótszych cykli odgazowywania (10 minut → 3 minuty), co przekłada się na zwiększoną wydajność produkcji i niższe zużycie energii na jednostkę przetwarzaną.
- Korzyści jakościowe: Mierzalne poprawy wytrzymałości na rozciąganie, wydłużenia i trwałości zmęczeniowej, ponieważ jakość stopu jest powtarzalnie wyższa, a struktura ziarna jest równomiernie rozdrobniona.
- Koszty żużla i środowiska: 81% redukcja wytwarzania żużla i zerowe zużycie gazu obojętnego – oszczędności kaskadowo wpływają na budżety utylizacji odpadów i gazu.
- Skalowalność: Niezależnie od tego, czy Twój proces to próby pilotażowe na 50 kg, czy produkcja na 400 kg, modułowa architektura mocy NIMA’s (1–5 kW) obejmuje ten zakres bez przeprojektowywania systemu.
- Konserwacja: Sonotrody z Sialonu wytrzymują 3–5 razy dłużej niż grafitowe lub inne ceramiczne, zmniejszając przestoje i koszty wymiany w całym okresie eksploatacji urządzenia.
Wypróbuj ceramikę Sialon
Jeśli Twoja odlewnia obecnie stosuje odgazowywanie rotacyjne, obróbkę próżniową lub ultradźwięki o stałej częstotliwości przy dużych objętościach, próba porównawcza z NIMA może określić ilościowo korzyści. Typowy protokół próby: obróbka dwóch identycznych partii stopu (jednej obecną metodą, drugiej metodą NIMA), pomiar zawartości wodoru za pomocą ALSCAN lub równoważnego urządzenia, zebranie danych dotyczących właściwości mechanicznych oraz porównanie czasów cykli. Większość odlewni zauważa korzyści w zakresie wydajności i jakości już w pierwszym tygodniu.
Sialon Ceramics oferuje bezpłatne webinaria na temat odgazowywania ultradźwiękowego oraz rozdrabniania ziarna w stopionych metalach i szkle, z sesją Q&A dostosowaną do Twojego konkretnego stopu i zastosowania. W przypadku prób na dużą skalę lub wdrożenia produkcyjnego, ich zespół może dobrać odpowiednią konfigurację NIMA (poziom mocy, chłodzenie, geometrię sonotrody) dla Twojego procesu.
Problem fal stojących – utrata wydajności, która przez dziesięciolecia ograniczała technologię ultradźwiękową w przemysłowych odlewniach – został rozwiązany. NIMA jest gotowa do skalowania.
Często zadawane pytania
Czym różni się podejście wieloczęstotliwościowe NIMA od zwykłego działania na niższej częstotliwości?
Niższa częstotliwość (np. 17 kHz) zmniejsza fale stojące, ale także redukuje intensywność kawitacji i zwiększa koalescencję pęcherzy. Przełomem jest modulacja adaptacyjna: NIMA utrzymuje optymalną intensywność kawitacji (baza 25 kHz) przy jednoczesnej zmianie częstotliwości w czasie rzeczywistym, aby uniknąć rezonansów fal stojących. Daje to zarówno równomierne traktowanie, jak i efektywną kawitację – czego nie osiągnie stała niższa częstotliwość.
Czy istniejące urządzenia odlewnicze można doposażyć w generatory NIMA?
Why does sonotrode material matter so much?
Sonotroda jest bezpośrednim interfejsem między generatorem a ciekłym metalem. W temperaturze 1800°C i pod wpływem erozji kawitacyjnej tylko niektóre ceramiki przetrwają powtarzające się cykle termiczne. Grafit utlenia się; standardowa ceramika ulega szokowi termicznemu. Właściwa formuła ceramiczna Sialon utrzymuje integralność strukturalną i wydajność sprzężenia akustycznego, co bezpośrednio przekłada się na stałą jakość obróbki i dłuższą żywotność urządzenia.
Skąd mam wiedzieć, czy fale stojące wpływają na mój obecny system ultradźwiękowy?
Objawy obejmują: niecałkowite usunięcie wodoru pomimo długich czasów cykli, zmienne właściwości mechaniczne w obrębie odlewanych wlewków (strefy zewnętrzne dobrze przetworzone, rdzenie słabe), niemożność przetwarzania pełnej objętości bez drastycznego wydłużania cykli. Próba z NIMA przy standardowej wielkości wsadu wyjaśni, czy fale stojące są czynnikiem ograniczającym.
Jaki jest całkowity koszt posiadania (CapEx + OpEx) w porównaniu z odgazowywaniem rotacyjnym?
Systemy NIMA kosztują od €100k do €400k w zależności od konfiguracji mocy i chłodzenia. Systemy rotacyjne są tańsze na początku (~€50k–€150k), ale generują bieżące koszty gazu obojętnego i częstszą wymianę sonotrody/rotora. Większość odlewni osiąga zwrot z inwestycji w ciągu 12–24 miesięcy dzięki zmniejszonemu zużyciu gazu, krótszym cyklom i niższym kosztom utrzymania.