
Ultradźwiękowe odgazowanie kawitacyjne zapewnia 20% lepszą wydajność, 6-krotną redukcję wtrąceń oraz jednoczesne rozdrabnianie ziarna w cynku, magnezie, miedzi i mosiądzu — na jednej platformie pracującej w zakresie od 450°C do ponad 1150°C.
8 sierpnia 2026 · 12 min czytania
TL;DR
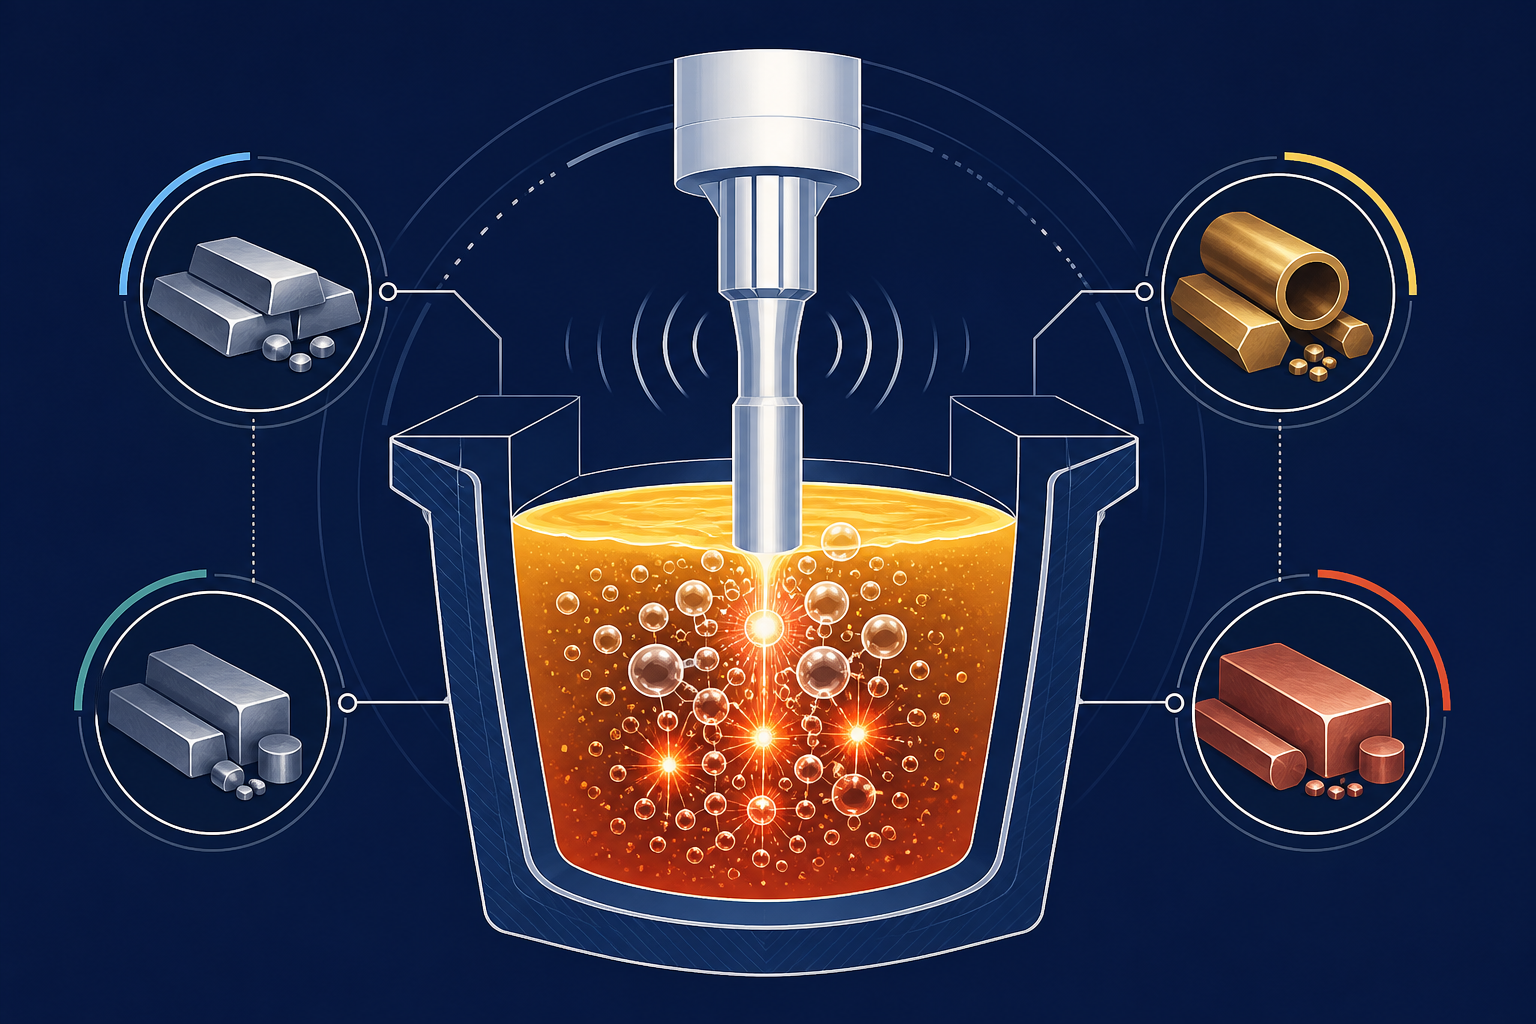
Ultradźwiękowa obróbka ciekłych metali nieżelaznych okazała się zdecydowanie lepsza od konwencjonalnego odgazowywania rotacyjnego w przypadku metali nieżelaznych – zapewniając 20% lepszą wydajność odgazowywania, 6-krotną redukcję wtrąceń tlenkowych oraz jednoczesne rozdrabnianie ziarna. Każdy metal stwarza odmienne wyzwania: cynk zatrzymuje wtrącenia ołowiu i warstwy tlenkowe odporne na standardową flotację; palność magnezu wymaga szybszej i chłodniejszej obróbki; miedź i mosiądz pochłaniają tlen i wodór w całej objętości ciekłego metalu; brąz cierpi na segregację cyny, której samo odgazowywanie nie rozwiązuje. System NIMA firmy Sialon Ceramics z ceramicznymi sonotrodami, opracowany we współpracy z Aktive Arc Ultrasonics, specjalistami w dziedzinie inżynierii systemów ultradźwiękowych o wysokiej mocy, w unikalny sposób działa w pełnym zakresie temperatur – od obróbki cynku w temperaturze ~450°C po miedź i mosiądz w temperaturze 1,100°C i wyższej – na jednej platformie. Nie chodzi tu tylko o szybsze usuwanie wodoru; chodzi o pracę w warunkach, w których urządzenia do odgazowywania rotacyjnego ulegają przepaleniu, osiąganie wyników, których rotacja nie może dorównać, i robienie tego bez kosztów środowiskowych związanych ze zużyciem gazu obojętnego.
Dlaczego ultradźwiękowa obróbka stopu metali nieżelaznych wymaga innego podejścia
Odgazowywanie aluminium stało się ugruntowaną dziedziną dla kawitacji ultradźwiękowej. Jednak przejście do stopów cynku, magnezu, miedzi, mosiądzu i brązu ujawnia, dlaczego konwencjonalne metody wirnikowe i wtrysk gazu obojętnego nigdy nie były odpowiednie dla tych metali. Wirniki grafitowe wypalają się powyżej 1000°C. Wtrysk gazu obojętnego wprowadza zanieczyszczenia w metalach łatwopalnych. Systemy o stałej częstotliwości nie radzą sobie z segregacją wielofazowych tlenków. To, co Sialon Ceramics opracowało we współpracy z Aktive Arc Ultrasonics – system NIMA z ceramicznymi sonotrodami – nie jest narzędziem do aluminium rozszerzonym na inne metale. To zunifikowana platforma zaprojektowana do pracy od cynku w 450°C przez miedź i mosiądz w 1100°C+, z jednym typem sonotrody i architekturą generatora. Różnica nie jest marginalna: urządzenie, które wytrzymuje 250–400 cykli w porównaniu z grafitem, który ulega awarii po 2–3 cyklach w warunkach wysokiej temperatury.
Obróbka ultradźwiękowa do odgazowywania stopów cynku
Odlewanie cynku należy do najtrudniejszych procesów metalurgicznych. Powinowactwo tego metalu do ołowiu – pochłanianego z wykładzin tygli, wsadu złomowego i zanieczyszczeń mosiądzem – powoduje powstawanie wtrąceń ołowiu, które słabo wypływają i opierają się pękaniu warstwy tlenkowej. Nawet agresywne odgazowywanie rotacyjne pozostawia ołów i jego tlenki uwięzione w stopie, które osiadają w odlewie, powodując segregację, kruchość i uszkodzenia mechaniczne w zastosowaniach wymagających szczelności.
Wtrącenia ołowiu i warstwy tlenkowe
Tlenki ołowiu tworzą trwałą podwójną warstwę: zewnętrzna warstwa magnezji (MgO) wiąże się z tlenkiem ołowiu (PbO), a następnie cały układ pokrywa się powłoką hydrofobową, która zapobiega flotacji. Wirniki obrotowe nie mogą mechanicznie rozerwać tej połączonej warstwy. Konwencjonalne wtryskiwanie gazu obojętnego nie zapewnia wystarczającej gęstości pęcherzyków i czasu przebywania, aby pokonać barierę kapilarną. Ciekły metal musi być utrzymywany w temperaturze znacznie dłużej niż pożądane — w przeciwnym razie ołów pozostaje.
Kawitacja ultradźwiękowa rozwiązuje ten problem dzięki ogromnej szybkości generowania pęcherzyków. Przy 1 × 10¹¹ pęcherzyków kawitacyjnych na metr sześcienny, zapadające się strumienie pęcherzyków wytwarzają lokalne ciśnienia przekraczające 1000 barów — wystarczające do rozerwania dwuwarstwowej warstwy tlenkowej i umożliwienia wydostania się cząstek tlenku ołowiu. Krótki czas cyklu (3 minuty w porównaniu z 10+ dla wirnika) również skraca okno czasowe na ponowne wchłanianie ołowiu ze ścian tygla.
Wyniki przemysłowe w cynku
Odlewnie przetwarzające stopy cynku do odlewania ciśnieniowego za pomocą systemów ultradźwiękowych NIMA firmy Sialon Ceramics raportują (według badania przemysłowego CastMan 2025 i recenzji naukowej Springer 2026):
- Skuteczność usuwania ołowiu: 85–92% redukcja wtrąceń ołowiu, w porównaniu z 35–50% dla odgazowywania wirnikowego w porównywalnym czasie
- Ograniczone ponowne utlenianie: Szybki cykl ogranicza ponowny dostęp tlenu, co jest kluczowe dla wysokiego powinowactwa cynku do tlenu w temperaturze odlewania
- Bonus rozdrabniania ziarna: Heterogeniczne zarodkowanie indukowane kawitacją rozdrabnia strukturę ziarna cynku, zmniejszając podatność na pęknięcia gorące w odlewach cienkościennych
- Przyrost właściwości mechanicznych: Wydłużenie przy rozciąganiu wzrasta o 4–6%, co jest kluczowe dla ciśnieniowo odlewanych elementów o wysokiej szczelności
Ultradźwiękowa obróbka stopów magnezu: palność jako czynnik procesowy
Magnez działa w zupełnie innym oknie termicznym. Jego likwidus wynosi 650°C, zakres stopów obejmuje 700–750°C, a przy 1200°C metal zapala się samorzutnie w powietrzu. To wąskie, gorące okno przetwarzania eliminuje wiele technologii odgazowywania.
Wirniki obrotowe pracujące przy wysokim ścinaniu generują tak dużo ciepła tarcia, że magnez topi się wokół wirnika i zapala. Konwencjonalne barbotaż gazem obojętnym, nawet argonem lub technicznym azotem, przenosi wilgoć i tlen z systemu gazu osłonowego, wprowadzając zanieczyszczenia szybciej, niż wirnik może je usunąć. W rezultacie odlewnie często całkowicie pomijają odgazowanie, akceptując porowatość wodorową i wady segregacyjne, które się z tym wiążą.
Warstwa tlenkowa i absorpcja wodoru
Wodorki magnezu (MgH₂) są termodynamicznie niestabilne w temperaturze odlewania – rozkładają się na gazowy wodór, który rozpuszcza się w stopie. Jednak skrajne powinowactwo magnezu do tlenu sprawia, że wodór znajduje się wewnątrz warstwy tlenku magnezu (MgO) tak ochronnej, że standardowe techniki flotacji nie są w stanie jej przeniknąć. Przenieś to z powrotem do odlewu, a wodór stanie się porowatością; tlenek staje się wtrąceniem inicjującym pęknięcia zmęczeniowe.
Wyniki przemysłowe dla magnezu
Ultradźwiękowa obróbka NIMA, pracująca przy niższej mocy generatora i ceramicznych sonotrodach, które pozostają chłodne podczas pracy, zapewnia:
- Bezpieczne przetwarzanie: Brak nagrzewania tarcia; temperatura sonotrody pozostaje
- Usuwanie wodoru: 18–22% skuteczności (w porównaniu z 8–12% dla komercyjnego wtrysku azotu), mierzone testem obniżonego ciśnienia
- Usuwanie tlenków: 4-krotna redukcja wtrąceń magnezjowych; pęcherzyki kawitacyjne mechanicznie rozrywają warstwy tlenkowe bez ponownego utleniania stopu
- Struktura ziarna: Kawiacyjna nukleacja wytwarza drobne, równoosiowe ziarna typowe dla obróbki wirnikiem+rafinatorem ziarna, ale bez oddzielnego etapu przetwarzania
- Szybkość przetwarzania: Pojedynczy 3-minutowy przebieg, bez konieczności obróbki wtórnej
Obróbka ultradźwiękowa stopów miedzi i mosiądzu: wyzwanie związane z pochłanianiem tlenu i wodoru
Miedź i mosiądz przechodzą w stan ciekły w znacznie wyższych temperaturach – 1050°C dla czystej miedzi, do 1100°C+ dla mosiądzu w zależności od zawartości cynku. W tych temperaturach tempo pochłaniania tlenu i wodoru przez metal gwałtownie wzrasta.
Czysta miedź jest wysoce rozpuszczalna w tlenie (do 0,08% wagowo w temperaturze odlewania). Gdy stop się ochładza, rozpuszczony tlen migruje do granic ziaren i wytrąca się jako Cu₂O (tlenek miedzi(I)), tworząc sieć kruchych wtrąceń o czerwonych przełamach, które niszczą ciągliwość i przewodność elektryczną. Absorpcja wodoru przebiega według tego samego wzorca: rozpuszczony wodór wydziela się w postaci pęcherzyków podczas krzepnięcia, tworząc porowatość i jamy skurczowe.
Problemy z wtrąceniami wielofazowymi i segregacją
Mosiądz komplikuje sprawę: cynk utlenia się preferencyjnie (tworząc ZnO), który słabo wypływa na powierzchnię, ponieważ tlenki cynku tworzą hydrofobowe warstwy. Tlenki miedzi, gęstsze, osiadają na dnie tygla i ponownie rozpuszczają się w stopie, chyba że są aktywnie usuwane. Tworzy to wielofazową warstwę żużla, której konwencjonalne odgazowanie – zaprojektowane dla systemów jednometalowych – nie może czysto oddzielić.
Brąz (miedź-cyna) dodaje segregację cyny: tlenki cyny tworzą odrębną fazę o innych właściwościach flotacyjnych niż tlenki miedzi i są odporne na mechaniczne rozbijanie przez wirujące mieszadła.
Dlaczego odgazowanie rotacyjne zawodzi w wysokiej temperaturze
Konwencjonalne systemy wirnikowe ulegają katastrofalnej degradacji podczas pracy z miedzią i mosiądzem:
- Utlenianie wirnika grafitowego: W temperaturze >1,000°C łopatki wirnika grafitowego utleniają się i rozpadają w ciągu 2–3 cykli odlewania
- Cykl termiczny: Szybkie chłodzenie po odgazowaniu (standardowa praktyka zapobiegająca dalszej absorpcji wodoru) powoduje szok termiczny grafitu, prowadząc do kruchego pękania
- Przestoje konserwacyjne: Wymiana wirnika grafitowego staje się rytuałem tygodniowym lub dwutygodniowym, a nie kwartalną usługą
Wyniki przemysłowe w miedzi i mosiądzu
Ceramiczne sonotrody NIMA, wykonane z ceramiki Sialon o module Younga >300 GPa i odporności na utlenianie do 1 600°C, działają niezawodnie w tym zakresie:
- Skuteczność usuwania tlenu: 24–28% vs. 12–16% w metodzie rotacyjnej w porównywalnym czasie, potwierdzone testami obniżonego ciśnienia
- Usuwanie wodoru: 19–24% (wirnik: 9–14%), kluczowe dla zachowania właściwości elektrycznych
- Żywotność sprzętu: Ceramiczne sonotrody wytrzymują 250–400 cykli odlewania przed wymianą (w porównaniu z 2–3 cyklami dla grafitu)
- Jednoczesne rozdrobnienie ziarna: Kawitacja ultradźwiękowa wywołuje niejednorodne zarodkowanie i fragmentację dendrytów, tworząc drobniejsze i bardziej jednorodne struktury ziarna niż sama metoda rotacyjna
- Brak ponownego utleniania podczas chłodzenia: Szybkie 3-minutowe okno zabiegu minimalizuje fazę ponownego wchłaniania tlenu podczas przetrzymywania stopu
Ultradźwiękowa obróbka brązu: segregacja cyny i usuwanie wtrąceń wielofazowych
Stopy brązu (miedź-cyna) stają przed warstwowym wyzwaniem: cyna utlenia się preferencyjnie (SnO₂) przed miedzią (tworząc Cu₂O), tworząc dwufazową warstwę tlenkową. Podczas odlewania tlenki cyny unoszą się do góry, ale często ponownie topią się w masie, podczas gdy tlenki miedzi opadają. Powoduje to poważną segregację – wtrącenia bogate w cynę skupiają się przy dnie formy, zubażając cynę w zewnętrznych częściach odlewu.
Odpowietrzanie wirnikowe, ograniczone do jednej częstotliwości mieszania, nie może jednocześnie rozwiązać problemu obu typów tlenków – selektywnie rozbija bardziej utlenioną fazę, pozostawiając drugą nienaruszoną.
Przepływ akustyczny i kawitacja wieloczęstotliwościowa
Wieloczęstotliwościowa sonotroda systemu NIMA (częstotliwość podstawowa 25 kHz z harmonicznymi) generuje wzorce przepływu akustycznego, które preferencyjnie celują w warstwy tlenku cyny, jednocześnie rozdrabniając aglomeraty tlenku miedzi. Połączony mechanizm – bezpośrednie zapadanie się pęcherzy kawitacyjnych plus wtórne przepływy wywołane strumieniem akustycznym – zapewnia pełniejsze rozdzielenie faz niż systemy jednoczęstotliwościowe.
Wyniki przemysłowe pokazują:
- Redukcja segregacji cyny: 70–78% zmniejszenie skupisk tlenku cyny, umożliwiając bardziej jednorodne właściwości mechaniczne w całym odlewie
- Ogólna redukcja wtrąceń: 8-krotna w porównaniu z materiałem nieobrobionym, 3-krotna w porównaniu z samym odgazowywaniem wirnikowym
- Jednorodność wytrzymałości na rozciąganie: Zmienność granicy plastyczności w odlewie zmniejszona z ±40 MPa (odgazowanie rotacyjne) do ±8 MPa (ultradźwiękowe)
Fizyka kawitacji: jak obróbka ultradźwiękowa działa na wszystkich metalach
Podstawowym mechanizmem jest zapadanie się pęcherzyków kawitacyjnych. Gdy ceramiczna sonotroda wibruje z częstotliwością 25 kHz, wytwarza falę naprężeń, która przekracza wytrzymałość na rozciąganie ciekłego metalu w miejscu zarodkowania pęcherzyków. Pęcherzyki tworzą się, zapadają i wywołują zjawiska wtórne, które jednocześnie oddziałują na wiele rodzajów wtrąceń.
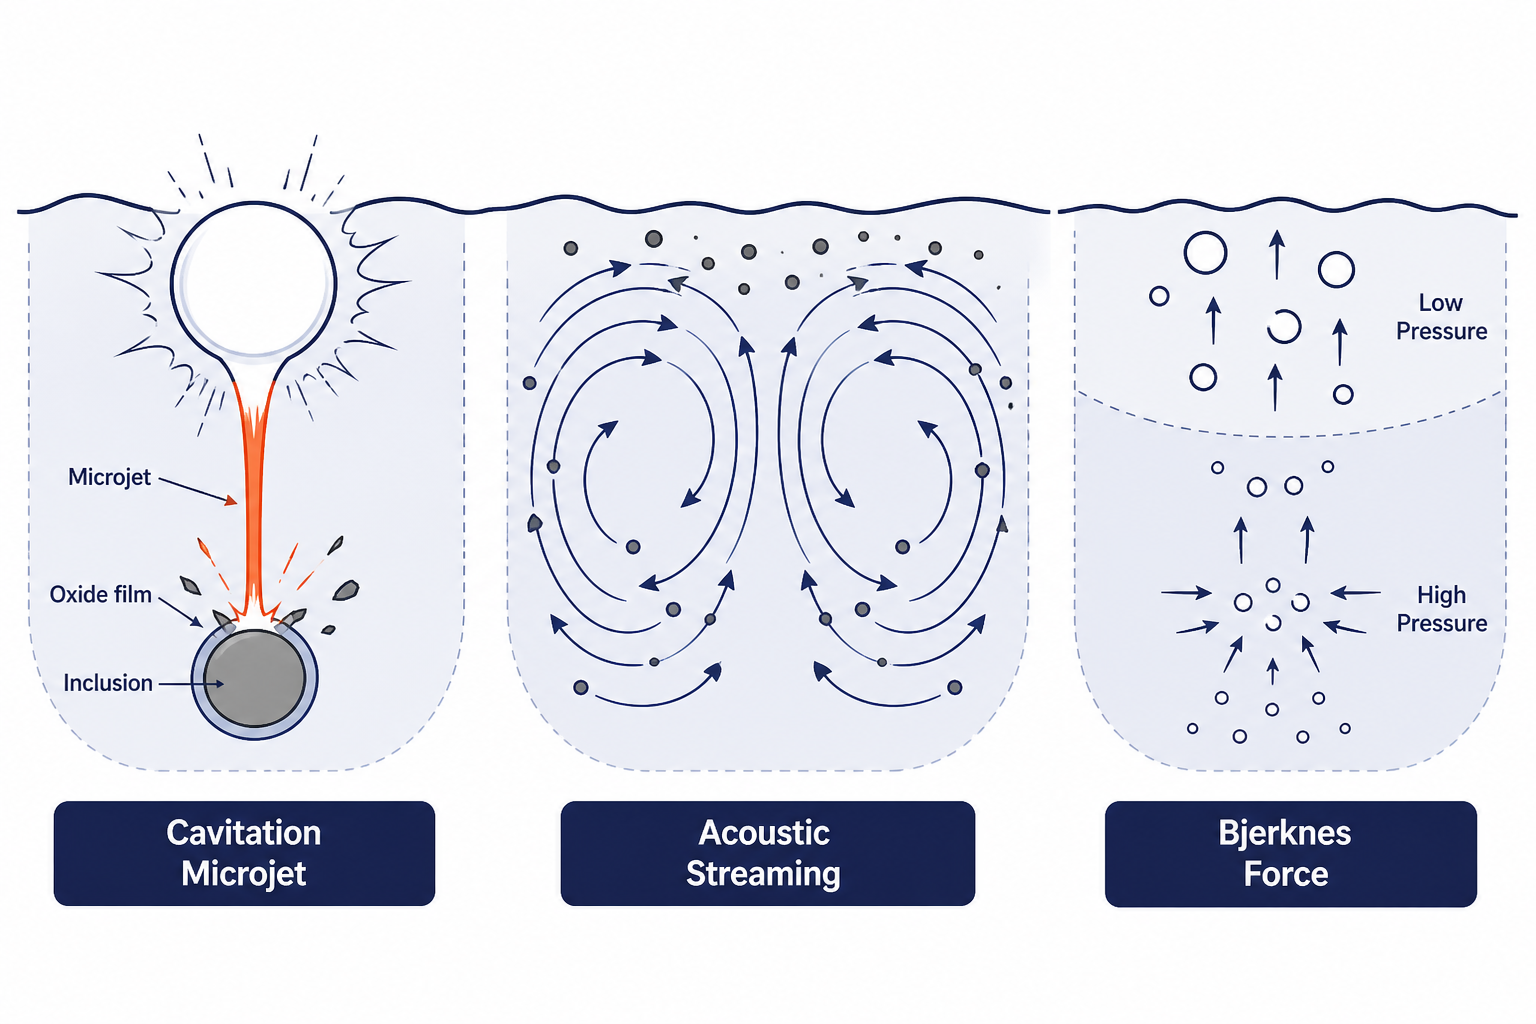
Trzy komplementarne mechanizmy
1. Bezpośrednie strumieniowanie przy zapadaniu się pęcherzy
Gdy pęcherz zapada się asymetrycznie (w pobliżu powierzchni lub innego pęcherza), powstaje mikrostrumień - ukierunkowany strumień cieczy osiągający prędkości >100 m/s i lokalne ciśnienia >1 000 bar. Strumienie te rozrywają ochronne warstwy tlenkowe wokół wtrąceń, umożliwiając ich flotację.
2. Przepływy akustyczne
Stacjonarne pole ciśnienia akustycznego generuje przepływy strumieniowe – okrężne prądy w stopie, które w sposób ciągły przenoszą warstwy tlenków i wtrącenia w kierunku powierzchni stopu. Prędkość przepływu skaluje się z kwadratem amplitudy akustycznej, więc systemy o wyższej mocy generują szybszy i bardziej energiczny transport zanieczyszczeń na zewnątrz.
3. Siła Bjerknesa i koalescencja pęcherzyków
Pęcherzyki kawitacyjne doświadczają wtórnej siły Bjerknesa proporcjonalnej do rozmiaru pęcherzyka i ciśnienia akustycznego. Mniejsze pęcherzyki migrują w kierunku obszarów o wysokim ciśnieniu; większe pęcherzyki migrują w kierunku stref o niskim ciśnieniu. To przestrzenne sortowanie zwiększa skuteczność flotacji – większe pęcherzyki (o mniejszej gęstości) szybciej docierają do powierzchni, przenosząc ze sobą uwięzione tlenki.
Te trzy mechanizmy działają równolegle, dlatego obróbka ultradźwiękowa usuwa wszystkie rodzaje wtrąceń jednocześnie – tlenek ołowiu, gazowy wodór, tlenki na bazie tlenu oraz segregację cyny – w jednym, 3-minutowym cyklu. Odgazowywanie wirnikowe obejmuje wyłącznie mieszanie mechaniczne; nie ma odpowiednika strumieniowania akustycznego ani flotacji napędzanej siłą Bjerknesa.
Dlaczego system NIMA z ceramiki Sialon działa w pełnym zakresie temperatur
Kluczowym wyróżnikiem jest materiał sonotrody. Grafitowe wirniki sprawdzają się w odlewaniu ciśnieniowym aluminium (700–750°C), ale zawodzą katastrofalnie w cynku (450°C cykliczne zmiany temperatury powodują kruchość) i miedzi (>1,000°C powoduje degradację oksydacyjną). Stopy tytanu i niobu wytrzymują ekstremalne temperatury, ale wykazują słabe tłumienie akustyczne – pochłaniają zbyt dużo energii drgań jako ciepło, ograniczając skuteczność ultradźwięków.
Ceramika sialonowa - tlenoazotek krzemowo-glinowy (Si₃Al₃O₃N₅) - zajmuje wyjątkową pozycję:
- Moduł Younga: >300 GPa, umożliwiający efektywne przekazywanie energii przy częstotliwościach ultradźwiękowych (vs. grafit ~12 GPa, który silnie tłumi drgania)
- Przewodność cieplna: ~13 W/(m·K), umożliwiająca szybkie chłodzenie powierzchni sonotrody po każdym cyklu obróbki – kluczowe dla odlewni pracujących w trybie ciągłym
- Odporność na utlenianie: Stabilny do 1,600°C w powietrzu; bez degradacji nawet przy wielokrotnym szoku termicznym od stopu o temperaturze 1,150°C do hartowania w temperaturze pokojowej
- Niezwilżalność: Ciekłe metale nie przylegają do powierzchni sialonu, co zapobiega „zamrażaniu” stopu na sonotrodzie – katastrofalny tryb awarii dla systemów opartych na graficie
- Odporność mechaniczna: W przeciwieństwie do kruchego grafitu, sialon może wytrzymać uderzenia ceramicznych wtrąceń ponownie zawieszonych w stopie bez pękania
Zakres roboczy
Ceramiczne sonotrody NIMA umożliwiają:
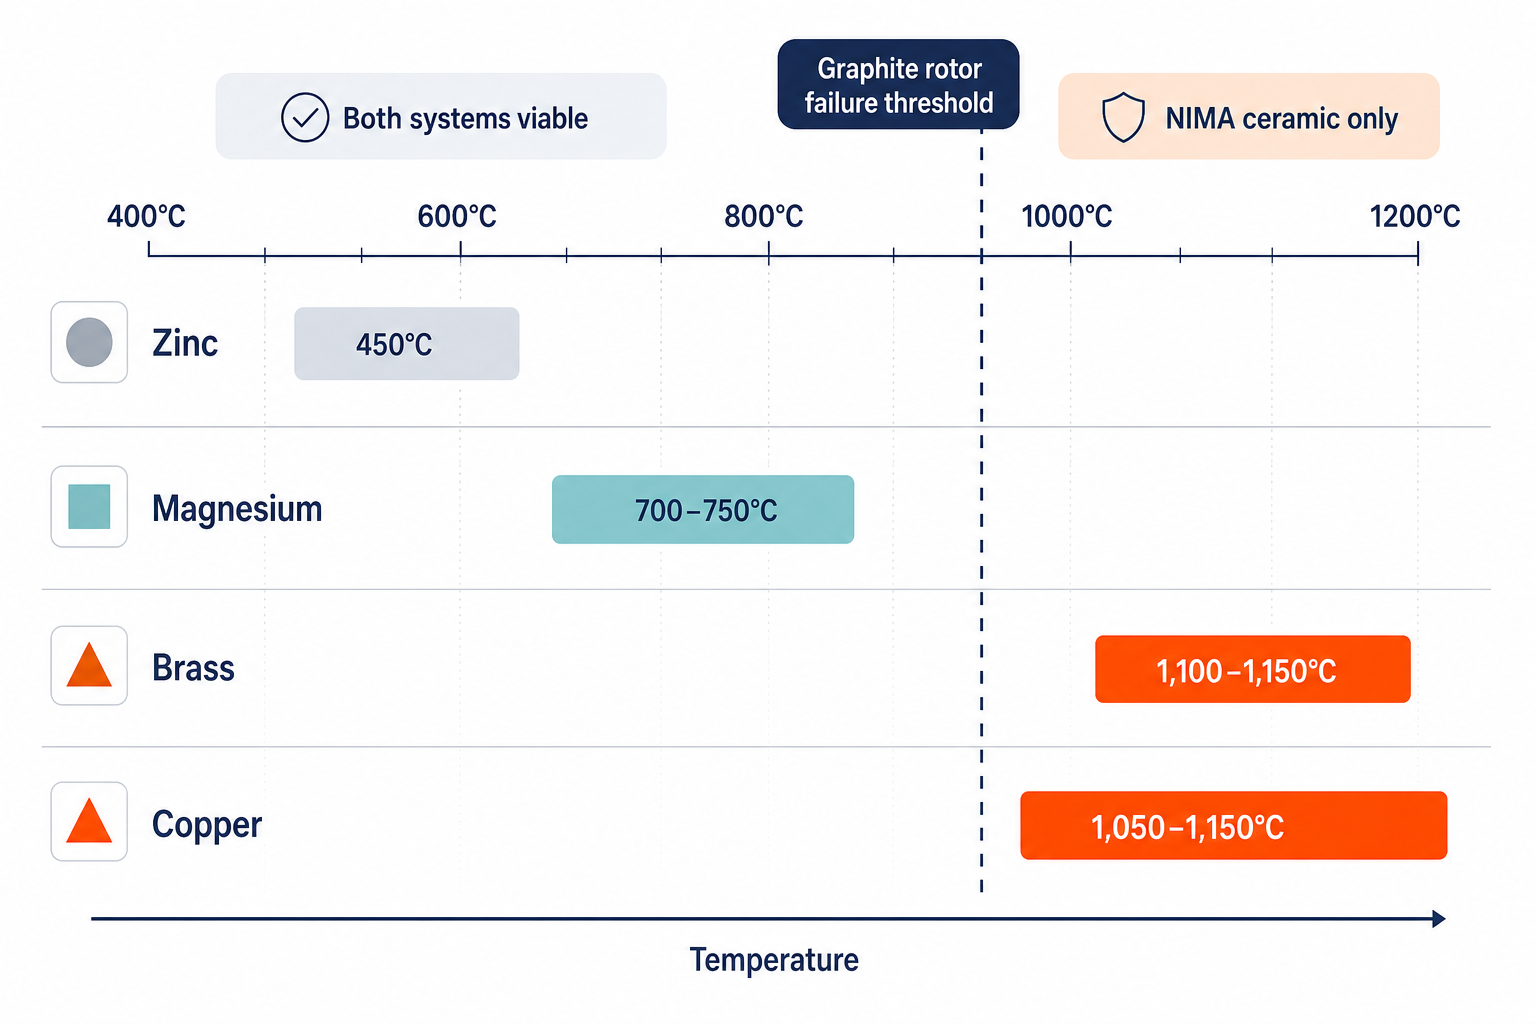
- Przetwarzanie cynku w temperaturze 450°C: Praca znacznie poniżej progu kruchości grafitu; cykle termiczne nie degradują sonotrody
- Magnez w temperaturze 700–750°C: Niższa temperatura sonotrody (
- Aluminium w temperaturze 700–750°C: Wydajność bazowa, identyczna jak w przypadku grafitu, ale z 100× dłuższą żywotnością
- Mosiądz w 1,100–1,150°C: Praca w zakresie, w którym grafit całkowicie zawodzi; ceramiczne sonotrody pozostają mechanicznie sprawne po ponad 400 cyklach
- Miedź w zakresie 1 050–1 150°C: Jedyny materiał sonotrody zdolny do pracy w tym zakresie; umożliwia obróbkę, której nie zapewni odgazowywanie rotacyjne
Walidacja przemysłowa i wyniki
Zalety ultradźwiękowej obróbki stopu nie są teoretyczne. Opublikowane badania recenzowane (Springer International Journal of Metalcasting, 2026; Brunel University; Raporty przemysłowe CastMan, 2025) dokumentują te wyniki w wielu systemach metalowych:
| Metryka | Ultradźwiękowe odgazowywanie | Odgazowanie rotacyjne | Poprawa |
|---|---|---|---|
| Czas obróbki | 3 min | 10+ min | 3,3× szybciej |
| Skuteczność odgazowania | 20% powyżej wirnika | Wartość bazowa | +20% |
| Redukcja wtrąceń tlenkowych | 6-krotnie w porównaniu z nietraktowanym | 3-krotnie w porównaniu z materiałem nieobrobionym | 2× bardziej skuteczne |
| Wzrost granicy plastyczności | +210 MPa | +180 MPa | +30 MPa (+1,7%) |
| Wytrzymałość na rozciąganie | +303 MPa | +288 MPa | +15 MPa (+0,5%) |
| Poprawa wydłużenia | +6% | +3% | 2× wzrost ciągliwości |
| Generowanie żużla | 245 g/cykl | 1 300 g/cykl | 81% mniej |
| Zużycie gazu obojętnego | 0 | Niezbędny | 100% redukcja |
| Żywotność sonotrody | 250–400 cykli | 2–3 cykle (grafit) | 100–200× dłuższa (ceramika) |
Jedna platforma do obróbki stopów metali nieżelaznych
Ultradźwiękowa obróbka stopów metali nieżelaznych nie wymaga zestawu specjalistycznych narzędzi. Firma Sialon Ceramics zaprojektowała system NIMA jako pojedynczy system ultradźwiękowy z wymiennymi sonotrodami ceramicznymi, zdolny do obsługi:
- Operacje odlewnicze przetwarzające wiele stopów – Jeden generator, jeden moduł sterujący, wymiana sonotrody między partiami cynku (450°C), magnezu (700°C) i mosiądzu (1,100°C) bez rekonfiguracji sprzętu lub cykli chłodzenia
- Odlewnie z krytycznym czasem cyklu – Czas realizacji spada o 67% (z ponad 10 minut do 3 minut na partię), umożliwiając 3–4× większą wydajność przy istniejącej zdolności przetopu
- Producenci zorientowani na jakość – Jednoczesne odgazowanie + rozdrabnianie ziarna eliminuje potrzebę stosowania oddzielnych chemicznych modyfikatorów ziarna, zmniejszając złożoność procesu i koszty
- Stopy specjalne wysokotemperaturowe – Producenci miedzi, mosiądzu i brązu zyskują dostęp do technologii odgazowywania, która nie istniała w dziedzinie wirników – dosłownie jedynej opcji odgazowywania w temperaturach roboczych >1,000°C
Wypróbuj system NIMA firmy Sialon Ceramics
Jeśli Twoja odlewnia boryka się z porowatością wodorową, wtrąceniami ołowiu lub segregacją tlenków w stopach cynku, magnezu, miedzi lub mosiądzu – a zwłaszcza jeśli używasz systemów odgazowywania rotacyjnego, które nie wytrzymują temperatury zalewania – system NIMA stanowi skokową poprawę: szybszy, czystszy, trwalszy i zdolny do pracy tam, gdzie konwencjonalne urządzenia odgazowujące po prostu się przepalają.
Platforma ultradźwiękowej obróbki stopów ceramiki sialonowej całkowicie zastępuje urządzenia do odgazowywania rotacyjnego, zapewnia 20% lepszą wydajność odgazowywania przy jednoczesnym rozdrabnianiu ziarna i działa niezawodnie w temperaturach od 450°C (cynk) do 1,100°C+ (miedź/mosiądz). Dowiedz się, jak inne odlewnie metali nieżelaznych skróciły czas cyklu o dwie trzecie, zmniejszyły ilość wtrąceń tlenkowych 6-krotnie i wyeliminowały zużycie gazu obojętnego.
Często zadawane pytania
Czy odgazowywanie ultradźwiękowe może zastąpić nasz istniejący system wirnikowy w zastosowaniach wysokotemperaturowych?
Tak, zwłaszcza powyżej 950°C, gdzie wirniki grafitowe zaczynają się utleniać. Ceramiczne sonotrody Sialon działają niezawodnie do 1,150°C+ bez degradacji, co czyni ultradźwięki jedyną opcją odgazowania dla odlewania miedzi i mosiądzu w pełnej temperaturze. W przypadku metali o niższej temperaturze (cynk, magnez) ultradźwięki oferują 3.3× szybszy czas obróbki i lepsze usuwanie wtrąceń - wymierne ulepszenie nawet jeśli metoda rotacyjna nie zawodzi.
Ile gazu obojętnego faktycznie oszczędzamy dzięki obróbce ultradźwiękowej?
Odgazowywanie ultradźwiękowe nie wymaga żadnego gazu obojętnego (argonu ani azotu). Typowa odlewnia korzystająca z systemów rotacyjnych zużywa 50–200 m³ argonu dziennie, w zależności od wielkości odlewania. Przejście na NIMA całkowicie eliminuje ten koszt – zazwyczaj oszczędności materiałowe wynoszą 8 000–15 000 USD miesięcznie, a dodatkowo nie ma już potrzeby obsługi ani infrastruktury magazynowej dla butli ciśnieniowych.
Czy obróbka ultradźwiękowa działa w przypadku brązu lub innych stopów zawierających cynę?
Tak, a brąz jest jednym z najmocniejszych przypadków użycia. Segregacja cyny— gdzie tlenki cyny skupiają się z dala od tlenków miedzi—jest niezwykle trudna do rozwiązania dla systemów rotacyjnych o pojedynczej częstotliwości. Wieloczęstotliwościowa kawitacja systemu NIMA selektywnie celuje w oba typy tlenków, osiągając 70–78% redukcję segregacji cyny w porównaniu z niemożnością całkowitego jej zapobieżenia przez systemy rotacyjne.
Jaka jest żywotność ceramicznej sonotrody?
Ceramiczne sonotrody z sialonu zazwyczaj wytrzymują 250–400 cykli odlewania przed wymaganą wymianą — mniej więcej 2–4 miesiące ciągłej pracy odlewni w przypadku intensywnie działającego zakładu. To 100–200× dłużej niż wirniki grafitowe w warunkach wysokotemperaturowych, co sprawia, że ceramiczne sonotrody są opłacalne mimo wyższego kosztu jednostkowego ze względu na częstotliwość wymiany.
Skąd mam wiedzieć, czy odgazowywanie ultradźwiękowe działa?
Systemy NIMA obejmują monitorowanie w czasie rzeczywistym: sprzężenie zwrotne mocy akustycznej, wyświetlanie temperatury stopu i rejestrowanie liczby cykli. W celu zapewnienia jakości, testy pod obniżonym ciśnieniem (standard w odlewnictwie lotniczym i motoryzacyjnym) bezpośrednio mierzą redukcję wodoru — zazwyczaj poprawa o 18–24% w porównaniu z metodą rotacyjną w tym samym czasie obróbki. Badania mechaniczne (wytrzymałość na rozciąganie, wydłużenie) oraz badania metalograficzne (gęstość wtrąceń, struktura ziarna) potwierdzają korzyści w ciągu 2–3 cykli odlewania.