
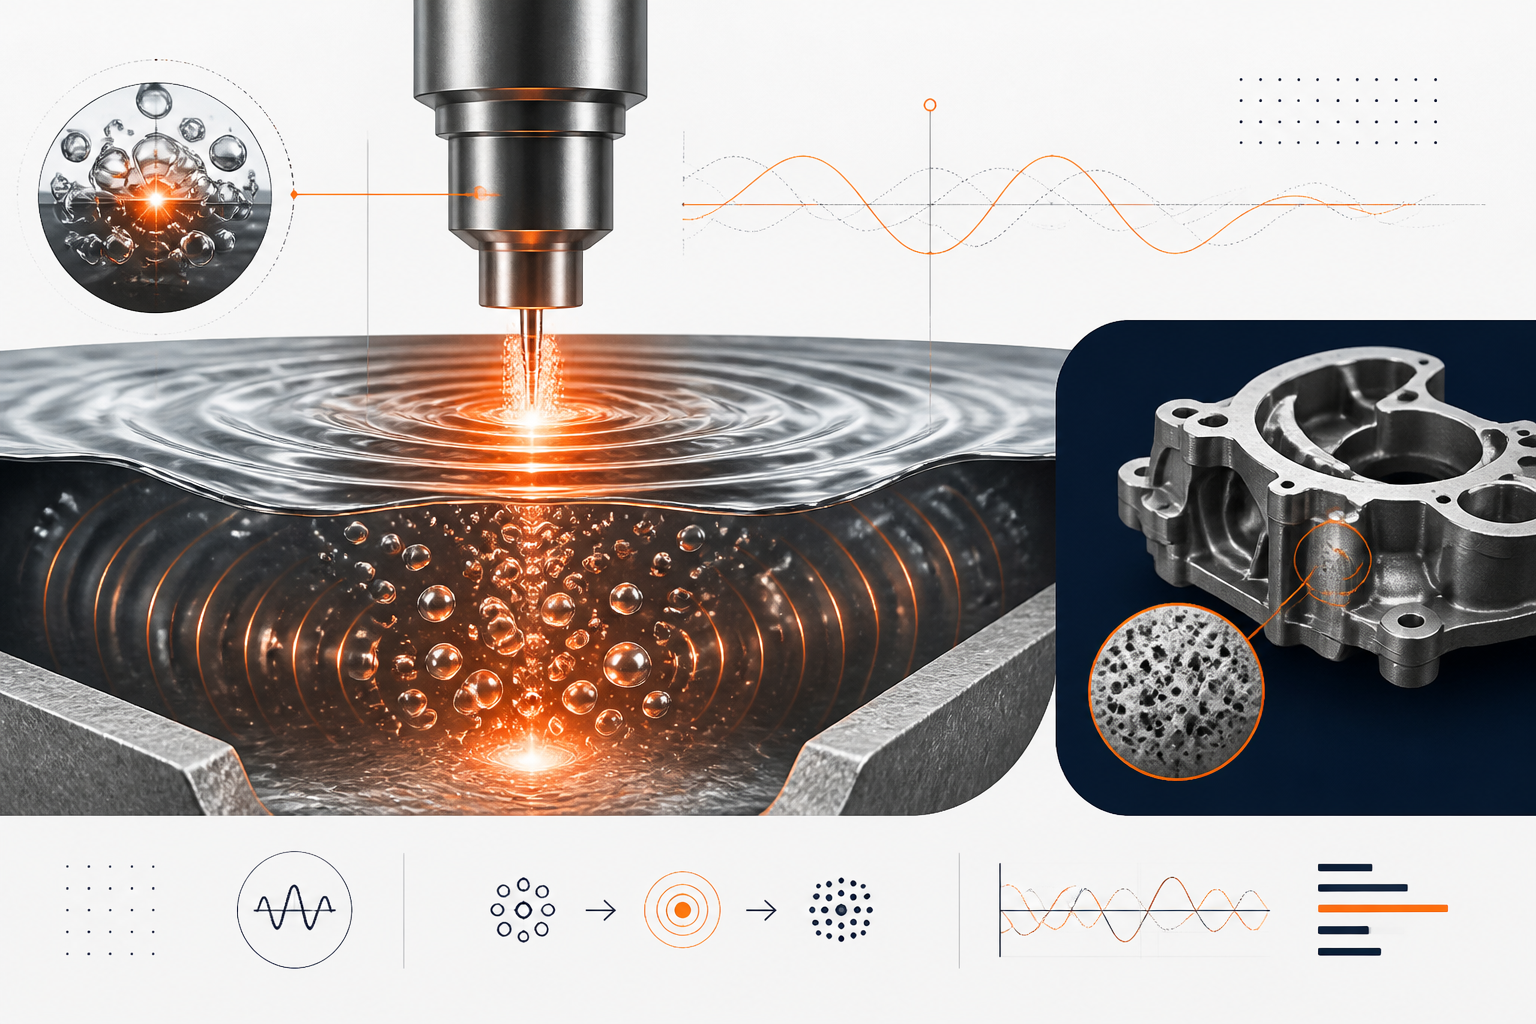
Porowatość wodorowa osłabia odlewy aluminiowe i prowadzi do awarii jakościowych. Kawitacja ultradźwiękowa tworzy 1 bilion mikropęcherzyków na metr sześcienny, aby usunąć rozpuszczony wodór o 20% szybciej niż konwencjonalne metody, z 6-krotną redukcją wtrąceń i mierzalnym wzrostem wytrzymałości.
8 sierpnia 2026 · 9 min czytania
TL;DR
Porowatość wodorowa pozostaje jednym z najpoważniejszych defektów w odlewach aluminiowych, pogarszając właściwości mechaniczne i generując kosztowne braki. Podczas gdy tradycyjne metody, takie jak wtrysk argonu i obróbka próżniowa, zapewniają częściowe rozwiązania, wymagają one długich cykli obróbki. Zużywają również gazy obojętne i generują znaczne ilości odpadów.
Badania na skalę przemysłową pokazują, że ultradźwiękowe odgazowanie osiąga 20% wyższą wydajność odgazowania w jednej trzeciej czasu w porównaniu z konwencjonalnymi metodami. Proces ten zapewnia również 6-krotną redukcję wtrąceń tlenkowych i 81% mniejsze tworzenie się żużla.
Rezultatem są wyższej jakości odlewy o 17% większej granicy plastyczności i 2–3× lepszym wydłużeniu. Odlewnie korzystają również z drobnoziarnistej struktury i lepszej kontroli porowatości na skalę produkcyjną.
Czym jest porowatość wodorowa i dlaczego powstaje w odlewach aluminiowych
Porowatość wodorowa – powstawanie pęcherzy wypełnionych gazem w zakrzepłym aluminium – to klasyczna wada o współczesnych konsekwencjach. Fizyka tego zjawiska jest prosta, ale nieubłagana: ciekłe aluminium jest pochłaniaczem wodoru. Para wodna w atmosferze pieca oraz wilgoć atmosferyczna reagują z ciekłym metalem, wytwarzając rozpuszczony gazowy wodór. W temperaturze topnienia (~660°C dla czystego aluminium, 700°C typowo dla stopów komercyjnych) wodór jest wysoce rozpuszczalny; metal „chce” go zatrzymać. Jednak w momencie rozpoczęcia krzepnięcia rozpuszczalność wodoru gwałtownie spada. Rozpuszczony gaz wydziela się z roztworu szybciej, niż może uciec, tworząc pęcherze rozproszone w całej strukturze odlewu. Te pęcherze nie są łagodnymi defektami kosmetycznymi – są miejscami inicjacji pęknięć. Odlew pełen porowatości wodorowej wykazuje:
- Zmniejszona wytrzymałość na rozciąganie (często 15–25% niższa niż zamierzona)
- Katastrofalna utrata wydłużenia (plastyczność może spaść do
- Inicjacja pęknięć zmęczeniowych na powierzchniach pustek pod obciążeniem cyklicznym
- Wysoki wskaźnik braków oraz koszty obróbki i kontroli
Tradycyjne metody zapobiegania i ich ograniczenia
Od dziesięcioleci odlewnie stosują trzy główne strategie w celu zwalczania porowatości wodorowej. Każda z nich zapewnia częściową ochronę, ale wszystkie niosą ze sobą nieodłączne kompromisy, które nowoczesna technologia ultradźwiękowa rozwiązuje bezpośrednio.
Argon sparging (rotary degassing)
Wtrysk argonu jest standardem branżowym, stosowanym w odlewniach na całym świecie. Obracający się wirnik grafitowy rozprowadza pęcherzyki argonu w ciekłym metalu. Atomy wodoru dyfundują do tych pęcherzyków argonu, które następnie unoszą się i uciekają. Teoretycznie eleganckie; w praktyce kompromisowe:
- Czas cyklu: 10–15 minut na zabieg, aby osiągnąć akceptowalny wskaźnik gęstości (miara zawartości wodoru)
- Zużycie gazu obojętnego: Wymagana znaczna objętość argonu lub azotu, z kosztami utylizacji
- Degradacja grafitu: Wirnik z czasem ulega degradacji, staje się kruchy i wymaga częstej wymiany (500–2000 USD za wirnik, plus przestoje)
- Wyzwanie związane z wtrąceniami: Chociaż usuwanie wodoru jest zadowalające, wtrącenia tlenkowe pozostają – metody wirnikowe osiągają jedynie 3-krotną redukcję tlenków w porównaniu z nieuzdatnionym stopem
Obróbka próżniowa
Odgazowanie pod obniżonym ciśnieniem próbuje ominąć wodór chemicznie, obniżając ciśnienie cząstkowe wodoru w atmosferze pieca. Komory próżniowe lub formy odlewnicze wspomagane próżnią są używane do wyciągania rozpuszczonych gazów z ciekłego metalu:
- Koszt wyposażenia: Systemy próżniowe są kapitałochłonne
- Niepełne usuwanie: Wodór nie ucieka czysto pod samym próżnią - krzepnięcie pod obniżonym ciśnieniem pomaga, ale nie eliminuje rozpuszczonego wodoru w samym stopie
- Kruchość procesu: Małe nieszczelności w uszczelnieniach próżniowych obniżają skuteczność; konserwacja i monitorowanie są rygorystyczne
Rafinacja topnikiem
Do ciekłego metalu wprowadza się chemiczne dodatki topnikowe (zazwyczaj związki chloru lub fluoru), które uwalniają gazy usuwające wodór z aluminium:
- Zależność od chemii: Skuteczność zależy od składu stopu, temperatury stopu i wyboru topnika
- Kompromis w zakresie wtrąceń: Chociaż niektóre topniki zmniejszają zawartość wodoru, mogą wprowadzać nowe wtrącenia (pozostałości soli), które wymagają dodatkowych etapów usuwania
- Ograniczona przenośność: Samo topnikowanie nie rozwiązuje problemu powstawania porowatości podczas krzepnięcia – jest najbardziej skuteczne jako obróbka wstępna w połączeniu z odgazowaniem próżniowym lub wirnikowym
- Obawy środowiskowe: Uwalnianie chloru i fluoru podczas ogrzewania podnosi kwestie jakości powietrza i bezpieczeństwa w miejscu pracy
Wspólny mianownik: Wszystkie trzy metody leczą objawy. Próbują usunąć wodór ze stopu lub zmniejszyć jego rozpuszczalność, ale są powolne, zużywają zasoby, generują odpady i nie spełniają wymagań w zakresie kontroli wtrąceń. Żadna z nich nie zmienia fundamentalnie termodynamiki wytrącania wodoru podczas krzepnięcia.
Mechanizm kawitacji ultradźwiękowej: usuwanie wodoru inżynieryjnie
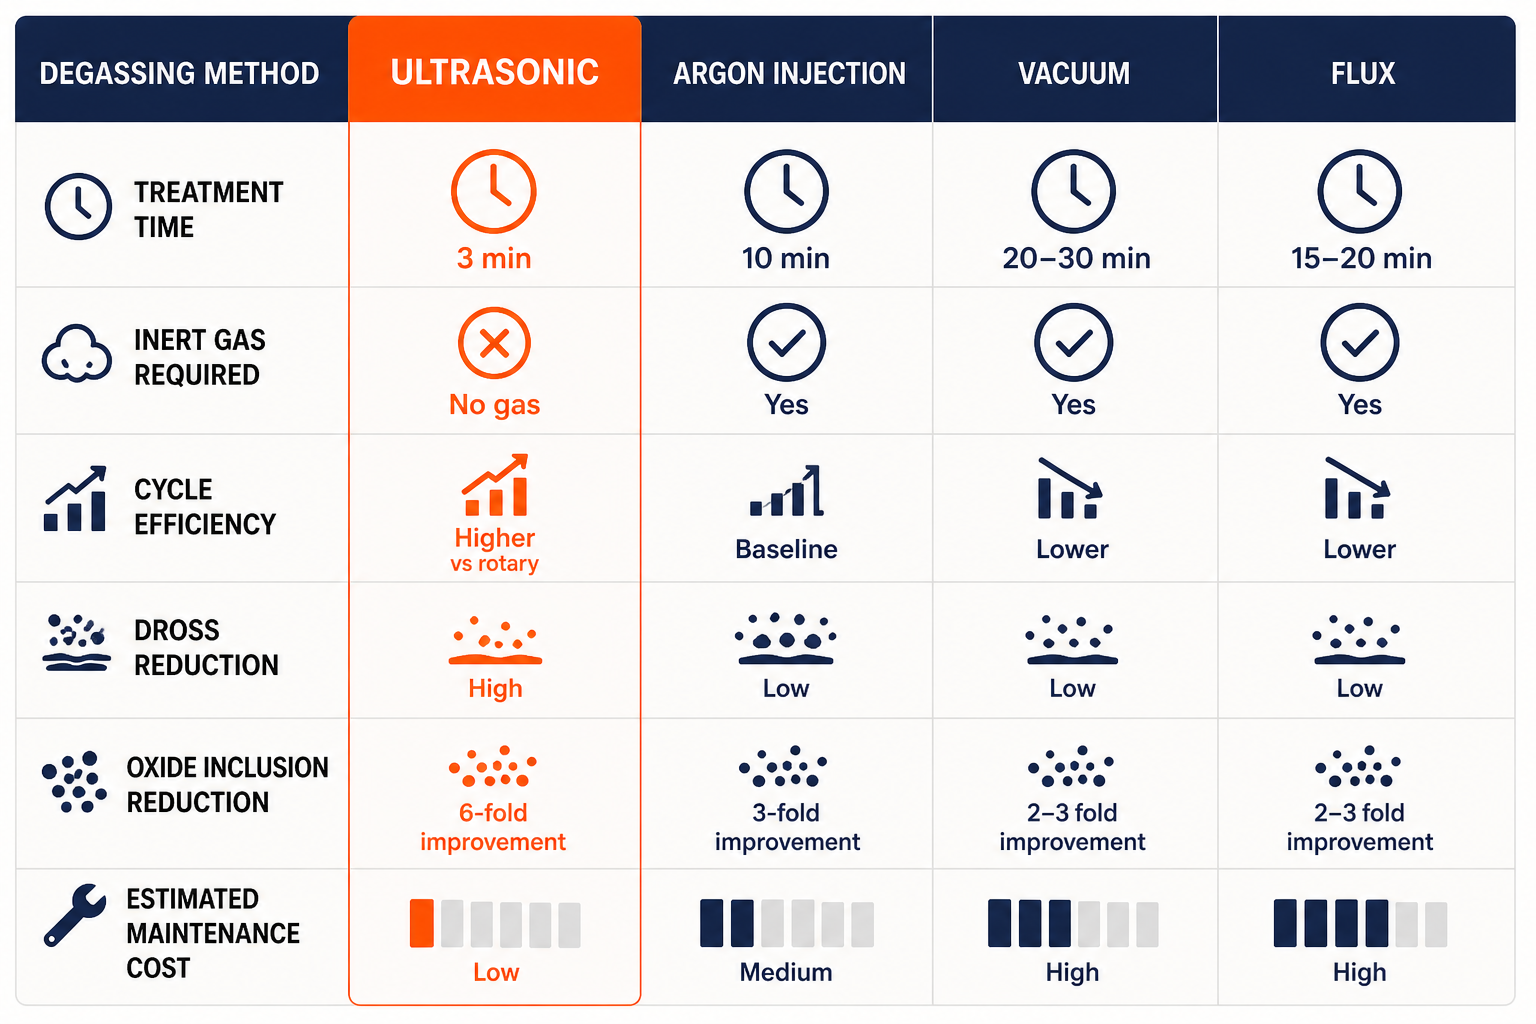
Odpowietrzanie ultradźwiękowe obiera radykalnie inną ścieżkę. Zamiast zmagać się z chemią wodoru, wykorzystuje fizykę kawitacji – powstawanie i zapadanie się mikroskopijnych pęcherzyków pod wpływem fal ciśnienia akustycznego. Gdy przetwornik piezoelektryczny wibruje z częstotliwością 25 kHz (częstotliwością zoptymalizowaną pod kawitację w stopionych metalach), generuje cykle ciśnienia akustycznego. Podczas półcyklu niskiego ciśnienia ciśnienie w cieczy spada poniżej ciśnienia pary nasyconej i pojawiają się puste przestrzenie – pęcherzyki kawitacyjne. Pęcherzyki te następnie gwałtownie zapadają się podczas półcyklu wysokiego ciśnienia, uwalniając ogromną energię i tworząc warunki do usuwania wodoru na zupełnie inną skalę.
Nukleacja mikropęcherzyków i gęstość populacji
Oto kluczowy wgląd: ultradźwiękowa kawitacja tworzy populacje pęcherzyków o niezwykłej gęstości – około 1 × 10¹¹ pęcherzyków na metr sześcienny. To nie jest przybliżenie; zostało to zmierzone za pomocą synchrotronowego obrazowania rentgenowskiego dynamiki zapadania się kawitacji w ciekłym aluminium. Każdy pęcherzyk jest mikroskopijny (zwykle 50–500 mikrometrów) i każdy stanowi “miejsce dyfuzji”, do którego mogą migrować atomy wodoru. Porównaj to z odgazowywaniem rotacyjnym: wirnik tworzy pęcherzyki o skali od milimetra do centymetra, znacznie mniej liczne, o kilka rzędów wielkości mniejszej całkowitej powierzchni. Przewaga ultradźwięków jest wymierna: populacja pęcherzyków kawitacyjnych zapewnia ~1 000× większą powierzchnię dyfuzji wodoru niż konwencjonalne chmury pęcherzyków.
Atomy wodoru rozpuszczone w ciekłym aluminium otaczającym każdą mikropęcherzyk są termodynamicznie “popychane” w kierunku powierzchni tych pęcherzyków poprzez gradienty stężeń. Po dotarciu do powierzchni pęcherzyka rekombinują w cząsteczkowy wodór (H₂) i przekraczają granicę między gazem a cieczą, wchodząc do wnętrza pęcherzyka. Pęcherzyk przenosi teraz wodór, którego wcześniej nie zawierał – i co kluczowe, ten wodór uniesie się wraz z pęcherzykiem, zamiast pozostać rozpuszczony w metalu.
Strumieniowanie akustyczne: ruch i dystrybucja masy cieczy
Kawitacja nie zachodzi w izolacji. Gwałtowne uwalnianie energii z zapadania się pęcherzyków generuje zjawisko znane jako strumieniowanie akustyczne – trwały, ukierunkowany przepływ ciekłego metalu wywołany falami akustycznymi. To nie turbulencja; to stały wzorzec cyrkulacji, który przemieszcza się przez całą objętość stopu.
Strumieniowanie akustyczne pełni dwie kluczowe funkcje:
- Równomierne traktowanie: Bez niego kawitacja byłaby zlokalizowana w pobliżu sonotrody (wibrującego rogu w kontakcie ze stopem). Przepływ akustyczny zapewnia, że metal bogaty w wodór z całej objętości pieca jest ciągle odnawiany w strefie wysokiej kawitacji, a następnie transportowany dalej. Każdy obszar stopu doświadcza działania odgazowującego, nie tylko obszary bezpośrednio przylegające do sonotrody.
- Transport pęcherzyków: Strumienie nie tylko transportują rozpuszczony wodór - przyspieszają prędkość wznoszenia pęcherzyków wypełnionych wodorem, skracając czas ich przebywania w stopie i zmniejszając ryzyko ponownego rozpuszczenia wodoru podczas wznoszenia pęcherzyków.
Dyfuzja wodoru do pęcherzyków: proces kaskadowy
Populacja mikropęcherzyków i strumienie akustyczne tworzą kaskadę usuwania wodoru:
- Faza 1 (0–1 minuta): Wysoki gradient stężenia między rozpuszczonym wodorem a wnętrzem pęcherzyka powoduje szybką dyfuzję do pierwszej generacji pęcherzyków kawitacyjnych. Wskaźnik gęstości (bezpośrednia miara ryzyka porowatości wodorowej) gwałtownie spada.
- Faza 2 (1–2 minuty): Gdy początkowe pęcherzyki unoszą się i uciekają, nowe pęcherzyki kawitacyjne tworzą się w sposób ciągły (przetwornik 25 kHz wibruje z częstotliwością 25 000 cykli na sekundę). Każda nowa populacja pęcherzyków kontynuuje dyfuzję wodoru z otaczającego metalu. Przepływy akustyczne odnawiają metal bogaty w wodór, wprowadzając go z powrotem do strefy kawitacji.
- Faza 3 (2–3 minuty): Stężenie rozpuszczonego wodoru osiąga plateau – dalsze usuwanie staje się wolniejsze, gdy gradient stężenia napędzającego proces się wyrównuje. To naturalny punkt końcowy 3-minutowego cyklu obróbki.
Badania przemysłowe wykazują 75% redukcję wskaźnika gęstości (zawartości wodoru) w zaledwie 3 minuty, w porównaniu z 56% redukcją osiąganą przez odgazowywanie rotacyjne w 10 minut – 20% wzrost wydajności osiągnięty w jednej trzeciej czasu.
Wynurzanie i ucieczka pęcherzyków: strumienie i usuwanie tlenków
Oto nieoczekiwany bonus: gdy pęcherzyki kawitacyjne zapadają się, generują intensywne strumienie – zlokalizowane przepływy o prędkościach sięgających setek metrów na sekundę. Te strumienie są wystarczająco silne, aby rozerwać ochronne warstwy tlenkowe pokrywające wtrącenia tlenku glinu (Al₂O₃) na powierzchniach wtrąceń.
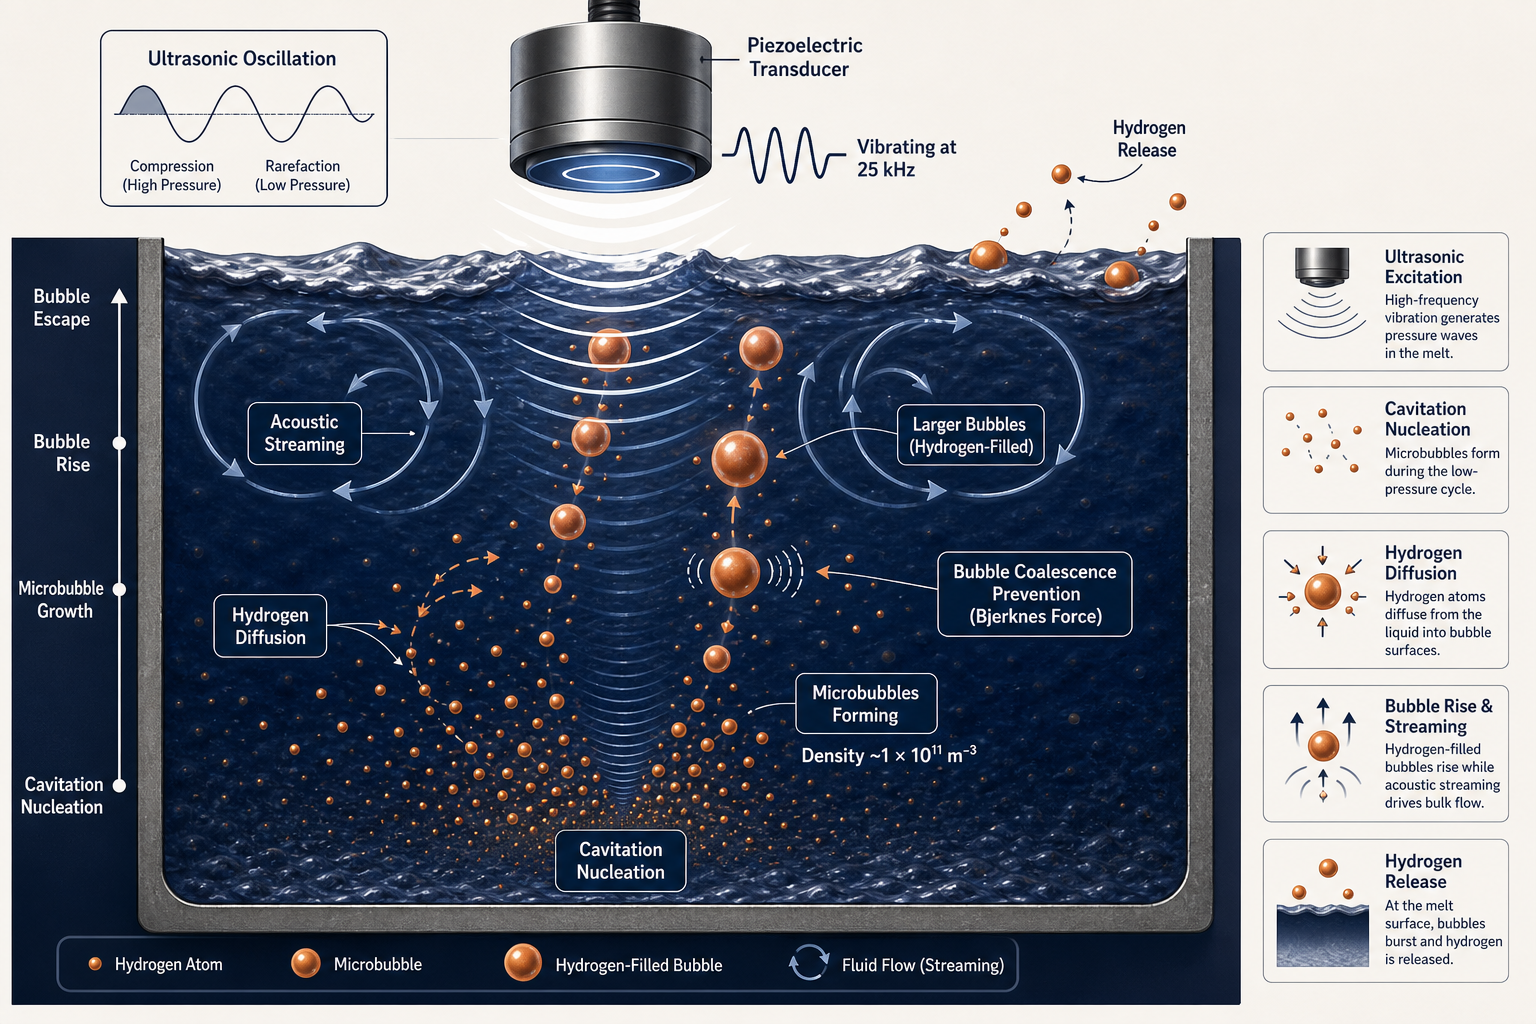
Wtrącenia tlenkowe są lepkie – są utrzymywane razem przez słabe siły międzycząsteczkowe i otoczone ochronnymi warstwami tlenkowymi, które utrudniają przyłączanie się do wznoszących się pęcherzyków gazu. W odgazowywaniu rotacyjnym wtrącenia pozostają w dużej mierze zawieszone w ciekłym metalu lub opadają na dno. W odgazowywaniu ultradźwiękowym strumienie kawitacyjne rozrywają te warstwy, umożliwiając wtrąceniom bezpośrednie przyłączanie się do wznoszących się pęcherzyków wodoru i wypłynięcie na powierzchnię jako część żużla. Analiza PoDFA (Porous Disc Filtration Apparatus, ilościowa metoda pomiaru wtrąceń) wykazuje 6-krotną redukcję zawartości tlenku glinu– w porównaniu z 3-krotną redukcją w przypadku odgazowywania rotacyjnego.
Rezultatem jest stop nie tylko pozbawiony wodoru, ale także oczyszczony z wtrąceń tlenkowych, które w przeciwnym razie pozostałyby i stały się miejscami zarodkowania porowatości podczas krzepnięcia.
Praktyczne rezultaty: korzyści jakościowe z obróbki ultradźwiękowej
Fizyka przekłada się bezpośrednio na mierzalne ulepszenia jakości odlewów i właściwości mechanicznych. Oto, co obserwują odlewnie, przechodząc z odgazowywania rotacyjnego na obróbkę ultradźwiękową:
Zmniejszona porowatość i poprawiona gęstość
Badanie na skalę przemysłową na 400 kg stopów Al-Si-Cu (standardowy skład aluminium-krzem-miedź stosowany w motoryzacyjnym HPDC) porównało obróbkę ultradźwiękową z konwencjonalnym odgazowywaniem wirnikiem i azotem:
Wyniki wskaźnika gęstości (bezpośrednia miara zawartości wodoru):
- Ultradźwięki: 10,3% → 2,6% w 3 minuty (redukcja o 75%)
- Rotacyjne (wirnik+N₂): 10,5% → 4,6% w 10 minut (redukcja o 56%)
Ten 20% wzrost wydajności jest bezpośrednią konsekwencją 1000× większej powierzchni pęcherzyków oraz dyfuzji napędzanej strumieniem akustycznym. 3-minutowy czas cyklu oznacza, że odlewnia może przetworzyć 8 wytopów na godzinę zamiast 6 – natychmiastowa przewaga wydajnościowa – produkując jednocześnie gęstsze i bardziej niezawodne odlewy.
Dodatkowo, powstawanie żużla spadło o 81% (z 1300 g do 245 g na cykl). Ponieważ żużel działa jako pochłaniacz wodoru, mniejsze powstawanie żużla zapobiega ponownemu zanieczyszczeniu wodorem podczas fazy chłodzenia – to subtelna, ale kluczowa zaleta dla stabilności stopu.
Zwiększona wytrzymałość i plastyczność
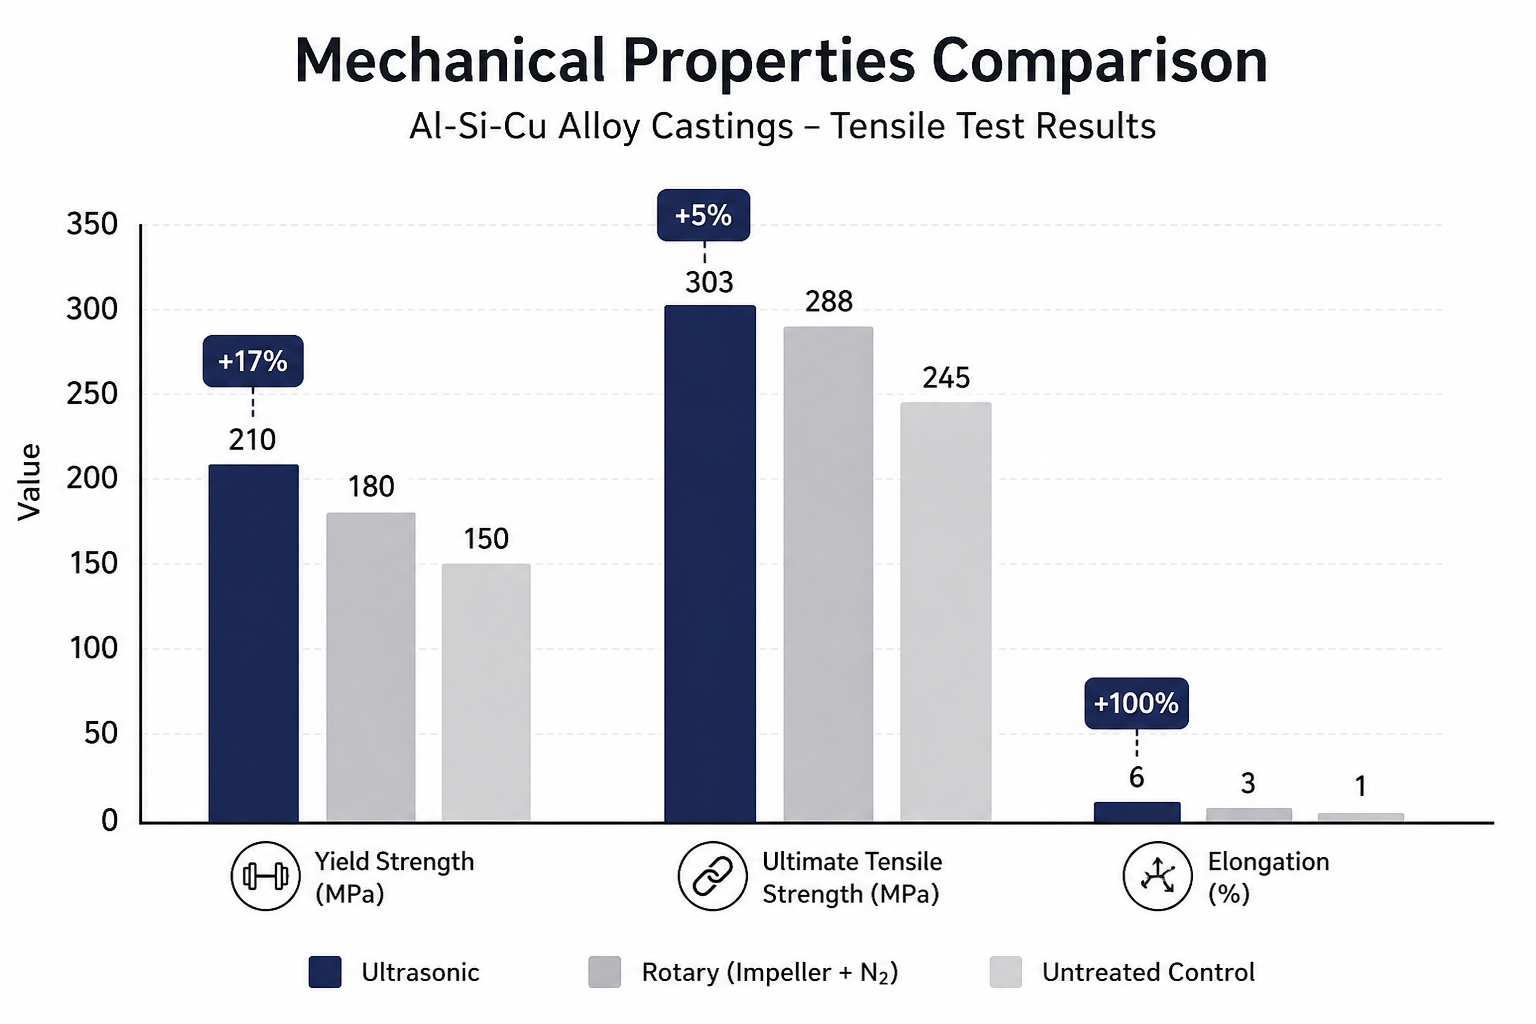
Zmniejszona porowatość to nie tylko wskaźnik gęstości; objawia się jako rzeczywista wytrzymałość mechaniczna. Badania rozciągania elementów odlewanych wytworzonych z kąpieli poddanych działaniu ultradźwięków w porównaniu z kąpielami poddanymi obróbce rotacyjnej wykazały:
| Właściwość | Poddane działaniu ultradźwięków | Obróbka rotacyjna | Poprawa |
|---|---|---|---|
| Granica plastyczności (YS) | 210 MPa | 180 MPa | +17% |
| Wytrzymałość na rozciąganie (UTS) | 303 MPa | 288 MPa | +5% |
| Wydłużenie | 6% | 3% | +100% |
17% wzrost granicy plastyczności jest znaczący dla zastosowań konstrukcyjnych. Wydłużenie – miara ciągliwości – wzrosło z 3% do 6%, podwajając zdolność metalu do pochłaniania odkształceń przed pęknięciem. To praktyczna korzyść z mniejszej liczby miejsc inicjacji porowatości: materiał nie ulega już przedwczesnemu zniszczeniu na powierzchniach pustek pod obciążeniem.
Rafinacja mikrostruktury i jakość powierzchni
Poza kontrolą wodoru, akustyczne strumienie wywołane kawitacją mają dodatkową zaletę: indukują niejednorodne zarodkowanie podczas krzepnięcia, co prowadzi do drobniejszej, bardziej równomiernie zorientowanej struktury ziaren. Analiza mikrostrukturalna odlewów przemysłowych wykazała:
- Zmniejszenie rozmiaru cząstek międzymetalicznych (fazy międzymetaliczne są kruche; mniejszy rozmiar = wyższa odporność)
- Drobniejsze granice ziaren (wzrost równoosiowy, a nie kolumnowy)
- Ograniczenie segregacji osiowej (bardziej równomierny rozkład stopu w objętości odlewu)
Ten efekt rozdrabniania ziarna jest darmowym bonusem obok usuwania wodoru – odgazowywanie rotacyjne go nie zapewnia. W przypadku odlewów o cienkich ściankach lub złożonej geometrii, rozdrobniona mikrostruktura pozwala inżynierom na zmniejszenie grubości ścianek lub dodanie detali, które w przeciwnym razie byłyby narażone na uszkodzenie.
Poprawia się również jakość powierzchni. Dzięki mniejszej liczbie podpowierzchniowych pustek i wtrąceń odlewy wymagają mniej prac wykończeniowych, a gotowe powierzchnie są bardziej jednolite. W przypadku elementów o znaczeniu estetycznym lub o wąskich tolerancjach zmniejsza to koszty obróbki wtórnej.
Dlaczego obróbka ultradźwiękowa jest najczystszym i najbardziej wydajnym rozwiązaniem przemysłowym
Porównując metody odgazowywania z rzeczywistymi ograniczeniami produkcyjnymi, kawitacja ultradźwiękowa okazuje się wyraźnym liderem wydajności w wielu wymiarach:
Szybkość i przepustowość
3 minuty w porównaniu z ponad 10 minutami to redukcja czasu cyklu o 65%. Dla odlewni HPDC o dużej wydajności przetwarzającej ponad 50 stopów na zmianę, przekłada się to bezpośrednio na zwiększoną wydajność odlewania. Na dużą skalę pojedynczy system ultradźwiękowy może często zastąpić dwa systemy rotacyjne, zmniejszając zajmowaną powierzchnię i obciążenie związane z konserwacją.
Wpływ na środowisko
Nie wymaga gazu obojętnego. Odgazowywanie rotacyjne zużywa argon lub azot — gazy, które mimo że są obojętne, wiążą się z kosztami wydobycia, skraplania, magazynowania i utylizacji. Obróbka ultradźwiękowa wymaga jedynie energii elektrycznej i chłodzenia wodnego przetwornika. Odlewnia przechodząca z metody rotacyjnej na ultradźwiękową eliminuje roczne zakupy gazu obojętnego, ryzyko magazynowania i emisję do atmosfery. Dla zakładów działających w regionach z wymogami środowiskowymi dotyczącymi emisji gazów, ta przewaga ma istotne znaczenie.
Dodatkowo, 81% niższe powstawanie żużla oznacza znacznie mniej odpadów do utylizacji. Żużel jest klasyfikowany jako niebezpieczny (może zawierać cząstki metalicznego aluminium, które reagują egzotermicznie z wilgocią) i wymaga kontrolowanej utylizacji. Mniej żużla = mniejsze obciążenie dla środowiska.
Konserwacja i trwałość
Systemy ultradźwiękowe wykorzystują własne ceramiczne sonotrody zamiast wirników grafitowych. Ceramika jest niezwilżalna (stopione aluminium nie przylega do niej), twarda i stabilna termicznie. Wirniki grafitowe natomiast zużywają się, degradują w stopie i mogą pękać pod wpływem szoku termicznego. Sonotrody ultradźwiękowe pracują w pozycji stacjonarnej lub wolnoobrotowej (2 obr./min w najnowszych systemach), eliminując szybkie zużycie wynikające z szybkiego obrotu (750 obr./min w systemach wirnikowych). Dane terenowe pokazują, że ceramiczne sonotrody wytrzymują 3–5× dłużej niż wirniki grafitowe, zmniejszając częstotliwość wymiany i przestoje operacyjne.
Kontrola wtrąceń
6-krotna redukcja wtrąceń tlenkowych w porównaniu z 3-krotną w przypadku odgazowywania rotacyjnego bezpośrednio przekłada się na mniejszą liczbę wad odlewów na dalszych etapach produkcji. Mniejsza liczba wewnętrznych pustek i wtrąceń oznacza mniej odrzuconych komponentów na końcowych kontrolach jakości, niższy wskaźnik braków oraz bardziej spójne właściwości mechaniczne w poszczególnych partiach. Dla dostawców motoryzacyjnych pracujących w oparciu o rygorystyczne normy ISO, ta spójność stanowi przewagę konkurencyjną.
Skalowalność
Przy 400 kg na zabieg, systemy ultradźwiękowe udowodniły, że mogą obsługiwać piece na skalę przemysłową-dwukrotnie więcej niż poprzedni rekord dla obróbki ultradźwiękowej i porównywalnie do największych systemów wirnikowych. Architektura generatora “bez fal stojących” (własność czołowych producentów sprzętu ultradźwiękowego) zapewnia równomierną obróbkę nawet w tej skali, eliminując martwe strefy i niespójne wyniki, które nękały wcześniejszy sprzęt ultradźwiękowy. Ta skalowalność usuwa stare zastrzeżenie, że odgazowywanie ultradźwiękowe było technologią “skali laboratoryjnej”.
Całkowity koszt posiadania
Gdy uwzględni się koszty kapitałowe, koszty operacyjne, konserwację, redukcję odpadów i wydajność, obróbka ultradźwiękowa zazwyczaj osiąga niższy koszt na tonę przetworzonego stopu niż odgazowywanie rotacyjne w ciągu 12–24 miesięcy eksploatacji. Poprawa szybkości i jakości dodatkowo zwiększa tę przewagę.
Nowoczesne podejście do przemysłowej kontroli porowatości
Porowatość wodorowa nie zniknęła, ponieważ jest faktem termodynamicznym, a nie ograniczeniem obecnej technologii – ale kawitacja ultradźwiękowa jest bliżej jej wyeliminowania niż jakakolwiek konkurencyjna metoda. Połączenie niespotykanej gęstości pęcherzyków, strumieni akustycznych i strumieni usuwających tlenki jednocześnie rozwiązuje problem kontroli porowatości z wielu stron: szybkie usuwanie wodoru, minimalna ilość żużla, rozdrobniona struktura ziarna i wymierne korzyści w zakresie właściwości mechanicznych.
Dla odlewni stojących przed rosnącymi standardami jakości, napiętymi czasami cykli i presją na koszty, odgazowywanie ultradźwiękowe stanowi najnowocześniejszą technologię obróbki metali na skalę produkcyjną. Jest to najczystsze (bez gazu obojętnego, minimalna ilość odpadów), najszybsze (3 minuty) i najbardziej efektywne (20% wzrost wydajności, 6-krotna redukcja wtrąceń, +17% wytrzymałości) rozwiązanie dostępne obecnie.
Wypróbuj ultradźwiękowe odgazowanie i rozdrabnianie ziarna
Ultradźwiękowe odgazowanie i rozdrabnianie ziarna to duński specjalista w dziedzinie wysokotemperaturowej ultradźwiękowej obróbki metali, działający w temperaturach do 1 800°C. Ich autorskie generatory NIMA — opracowane wspólnie z partnerem integracji systemów Aktive Arc Ultrasonics — wykorzystują architekturę 25 kHz “bez fal stojących”, aby zapewnić równomierną kawitację w objętościach ciekłego metalu do 400 kg, eliminując strefy martwe i zapewniając spójną, mierzalną redukcję porowatości opisaną w tym artykule. W połączeniu z trwałymi sonotrodami ceramicznymi (zaprojektowanymi tak, aby służyły 3–5× dłużej niż odpowiedniki grafitowe), system Ultrasonic Degassing obsługuje odgazowanie, rozdrabnianie ziarna i mikrostopowanie w jednym przejściu. Dla odlewni gotowych do przejścia z konwencjonalnego wtrysku argonu na gotową do produkcji technologię ultradźwiękową oferują bezpłatne webinaria techniczne oraz bezpośrednie konsultacje w celu oceny konkretnego stopu, objętości ciekłego metalu i celów jakościowych.
Często zadawane pytania
Czym jest porowatość wodorowa i dlaczego ma znaczenie w odlewaniu aluminium?
Porowatość wodorowa odnosi się do wypełnionych gazem pustek, które powstają, gdy rozpuszczony wodór wytrąca się z roztworu podczas krzepnięcia aluminium. Te pustki są miejscami inicjacji pęknięć, które obniżają właściwości mechaniczne o 15–25%, powodując odrzucenie odlewów na bramkach kontroli jakości. W motoryzacyjnych zastosowaniach HPDC (wieże amortyzatorów, bloki silników) porowatość wodorowa jest główną przyczyną awarii komponentów. Zapobieganie jest niezbędne dla integralności strukturalnej.
Jak działa odgazowywanie ultradźwiękowe w porównaniu z tradycyjnym wtryskiem argonu?
Tradycyjne odgazowywanie wirnikowe wykorzystuje wirnik do rozpraszania pęcherzyków argonu (cykl 10–15 minut, znaczne zużycie gazu). Leczenie ultradźwiękowe wykorzystuje fale akustyczne o częstotliwości 25 kHz, aby wytworzyć 1 bilion mikropęcherzyków na metr sześcienny w zaledwie 3 minuty 1 000× większa powierzchnia pęcherzyków umożliwia o 20% szybsze usuwanie wodoru, a strumienie akustyczne i strumienie kawitacyjne usuwają również wtrącenia tlenkowe – korzyść, której nie zapewnia odgazowywanie wirnikowe. Badania przemysłowe potwierdzają 20% wyższą wydajność w jednej trzeciej czasu.
Jakie są mierzalne poprawy właściwości mechanicznych po obróbce ultradźwiękowej?
Na odlewach ze stopu Al-Si-Cu o masie 400 kg, komponenty poddane obróbce ultradźwiękowej wykazały wzrost granicy plastyczności o +17% (210 MPa vs. 180 MPa dla metody rotacyjnej), wytrzymałości na rozciąganie o +5% (303 MPa vs. 288 MPa) oraz podwojenie wydłużenia (6% vs. 3%). Te korzyści wynikają z mniejszej liczby miejsc porowatości i rozdrobnionej mikrostruktury. Dla dostawców motoryzacyjnych pracujących w oparciu o rygorystyczne normy ISO, ta spójność bezpośrednio poprawia wskaźniki defektów i wydajność produkcji.
Jak tworzenie się żużla wpływa na ponowne zanieczyszczenie wodorem?
Żużel – produkt uboczny obróbki metalu – działa jako akumulator wodoru poprzez adsorpcję molekularną, szczególnie powyżej 600°C. Odgazowanie rotacyjne generuje ponad 1300 gramów żużla na cykl, tworząc rezerwuar wodoru, który może ponownie zanieczyścić stop. Obróbka ultradźwiękowa wytwarza o 81% mniej żużla (245 g vs 1300 g), eliminując to ryzyko ponownego zanieczyszczenia i utrzymując czyste warunki ciekłego metalu przez dłuższy czas. Jest to kluczowa zaleta dla odlewów o wysokiej niezawodności, gdzie poziom wodoru musi pozostać niski podczas odlewania i krzepnięcia.
A co z korzyściami środowiskowymi i kosztowymi ultradźwięków w porównaniu z odgazowywaniem rotacyjnym?
Systemy ultradźwiękowe nie wymagają gazu obojętnego (eliminując zakup argonu/azotu i odpady), generują 81% mniej żużla (mniejsze zobowiązania związane z utylizacją) i osiągają 65% krótsze czasy cyklu (3 min vs 10 min), zwiększając wydajność odlewni. Ceramiczne sonotrody wytrzymują 3–5× dłużej niż wirniki grafitowe, zmniejszając koszty konserwacji. Całkowity koszt posiadania zazwyczaj przemawia za obróbką ultradźwiękową w ciągu 12–24 miesięcy eksploatacji. Dla odlewni stojących przed wymogami zgodności środowiskowej, eliminacja zużycia gazu obojętnego jest istotną przewagą regulacyjną i operacyjną.