
超音波空蝕效應可取代TiB2晶粒細化。異質成核與樹枝晶破碎,能以降低90%成本的方式,產生更細緻且更均勻的晶粒結構。賽隆陶瓷超音波振動頭可實現工業規模的處理。.
2026年8月8日 · 14分鐘閱讀
摘要
細小等軸晶組織是高性能 鋁鑄件 的基礎——它能減少收縮、消除熱裂,並將機械性能提升15–30%。數十年來,TiB2母合金一直是業界標準的晶粒細化劑,但其成本(鈦每公斤20–50美元)、批次間品質差異、針狀金屬間化合物缺陷,以及對熔體條件的敏感性,使其在高產量鑄造中日益成為問題。超音波空蝕效應透過物理而非化學方式達成相同的晶粒細化:崩潰的空蝕氣泡產生異質成核點,並使成長中的樹枝晶碎裂,在無需添加任何TiB2的情況下,形成均勻的晶粒組織。這項技術消除了夾雜物風險,改善了微觀組織均勻性,並降低了每噸處理成本——此技術係與 Aktive Arc Ultrasonics(高功率超音波系統工程專家)合作開發。 Ultrasonic Degassing & Grain Refinement專有的賽隆陶瓷超音波振動頭能在其他材料失效的熔融金屬環境中長期存活,從而實現工業規模的處理。
為何超音波晶粒細化對鑄造品質至關重要
鋁合金的晶粒結構是化學成分與性能之間最直接的關聯之一。細小且等軸(均勻、無方向性)的晶粒結構並非僅是外觀特徵 – 它是控制縮鬆孔隙、熱裂及機械性質時最重要的單一參數。.
收縮與熱撕裂
粗大的晶粒結構在凝固過程中本質上較為脆弱。大晶粒的晶界較少,無法有效分散凝固應力,因此液態到固態的轉變會將拉伸應力集中在少數薄弱點。結果就是 熱撕裂 – 在金屬仍部分為液態的凝固最後階段,裂縫會擴展。熱撕裂是災難性的:它會使鑄件無法銷售,並常常導致整個模具報廢。
細小晶粒將此應力分散到數千個晶界上。晶界越多,凝固應力可傳遞的路徑就越多。晶粒尺寸為100–200 μm(細)相對於1–2 mm(粗),可將熱裂風險降低一個數量級。.
收縮孔隙 遵循相同的邏輯。凝固收縮在粗大組織中集中於孤立點;細小組織則將其分散於整個鑄件。孤立的收縮孔隙是循環載荷下疲勞裂紋的起始點。分散的、較小的孔隙在服役應力下較不易發展成缺陷。航空航天和汽車工業以拉伸性能來衡量此差異:細晶 Al 7075 合金通常可達到 580–650 MPa 的降伏強度;相同合金的粗晶材料僅達 520–570 MPa——僅因組織差異就損失 60–80 MPa。
機械性質的提升
霍爾-佩奇關係式量化了這一點:降伏強度隨晶粒直徑的平方根倒數而增加。在相同合金成分下,晶粒尺寸縮小10倍(1,000 μm → 100 μm)可使降伏強度提升約15–30%,且當晶界相潔淨時,對伸長率的影響極小或無損失。.
對於用於高可靠性應用的壓鑄和精密鑄造零件 – 噴射引擎壓縮機葉片、汽車懸吊臂、醫療植入物 – 晶粒細化是零件能否通過疲勞認證,還是在現場服役前就失效的關鍵差異。.
微觀組織均勻性
細小等軸晶也能抑制 中心線偏析 – 即在緩慢凝固過程中,合金元素(鎂、銅、鋅)在鑄件幾何中心累積的現象。偏析會造成局部脆性與化學不均勻性,降低疲勞壽命與延展性。如我們所見,超音波處理不僅細化晶粒,同時透過聲流效應使合金元素分布均勻化,完全消除中心線偏析。
冶金學上的重點很明確: 晶粒細化對精密鑄件來說不是可有可無。問題在於如何可靠、經濟且以工業規模實現它。
TiB₂ 對比超音波晶粒細化:傳統方法
在過去40年裡,鋁鑄造產業一直依賴TiB2(二硼化鈦)中間合金晶粒細化劑。其機制在理論上相當優雅:將TiB2顆粒加入熔融鋁中,鈦溶解於熔體中,並與鋁結合形成Al₃Ti顆粒。這些Al₃Ti顆粒作為 異質成核點 ,促進初生α-鋁晶粒的成核,引發晶粒增殖並抑制粗大的柱狀晶生長。
這方法有效——當一切順利時。而問題就在這裡。.
成本結構與市場波動性
鈦的成本介於 $20–50 每公斤,取決於純度和形態。鋁的成本為 $2–5/公斤。這 10–50× 的成本差異意味著透過 TiB2 進行晶粒細化在預算中並非可忽略的項目。使用傳統 TiB2 添加量(按重量計 0.15–0.2% 母合金)的 300 噸鑄造活動,每處理一噸金屬需消耗 450–600 公斤母合金。以每公斤 $50 的鈦價計算,單次澆注僅晶粒細化劑成本就可能達到 $20,000–$40,000 – 這還未考慮細化失敗時的廢料和重熔成本。
鋰礦開採的波動性、貿易壁壘以及上游鈦供應限制,導致價格年同比波動達20–40%。鑄造廠在鑄造成本模型中難以輕易吸收此類波動。.
批次間品質與衰退
TiB2 中間合金的生產途徑(鹵化物鹽化學法、海綿鈦還原法、預成型顆粒鑄造法)各自產生不同的顆粒形態和尺寸。鹵化物鹽法產生塊狀的 Al₃Ti 顆粒(4–5 μm);海綿鈦法產生 針狀晶體 (8–12 μm)。
形態差異並非僅是外觀問題。 針狀的 TiB₂ 和 Al₃Ti 顆粒會成為應力集中點 ,與等軸顆粒相比,晶粒細化效率降低 40–50%。業界慣例是要求「細小、等軸的 Al₃Ti」– 但母合金供應商層級的品質控管不一致。批次差異會損害鑄造廠製程的重現性,迫使製程工程師過量添加晶粒細化劑,以補償疑似品質漂移。
此外, TiB₂ 的效能會在熔體中迅速衰退 。由於顆粒團聚和氧化降解,添加後 45 分鐘內細化效率會下降 18–36%。對於大批量鑄造作業,這種「衰退」效應迫使業者做出選擇:多次添加新的母合金(成本飆升)或接受晶粒粗化(品質損失)。
夾雜物風險與優化的悖論
鋁中的氧和氫都會強烈地與TiB₂和Al₃Ti顆粒結合。在氧化條件下(在加料和攪拌過程中很常見),氧化膜會包裹晶粒細化劑顆粒,並阻止其成核活性。這聽起來像是一個小麻煩,但事實並非如此。.
學術研究(AFS、Materials Science & Engineering 期刊)記錄了一個持續存在的悖論: 過量的鈦(在邊際條件下為維持細化穩定性所需)會增加凝固應力和枝晶間裂紋,而化學計量添加(剛好足夠形成 Al₃Ti 的鈦量)則會迅速衰退。鑄造廠在兩種不良狀態之間搖擺:細化不足的粗大組織,或細化過度但夾雜物更多的組織。細化的「窗口」很窄,且會隨著爐料化學成分、廢料組成和氫含量而變化。
The result is that TiB₂ grain refinement, despite 40 years of industry adoption, remains a marginal-reliability process. Defect rates in high-volume die-casting remain stubbornly high – 3–6% scrap due to porosity and hot tears – despite grain refinement addition. Metallurgists at tier-1 suppliers know the root cause: inconsistent nucleation activity and inclusion entrapment.
儲存與處理的複雜性
TiB₂ 母合金棒在儲存時會吸收大氣中的水分並氧化。與新鮮金屬不同,氧化表面無法恢復功能。適當的儲存需要氣候控制條件、定期輪換以及詳細的批次追溯。對於在潮濕環境或具有季節性鑄造模式的鑄造廠而言,維持有效庫存是一項物流上的頭痛問題。.
超音波空蝕如何實現晶粒細化:以物理為基礎的替代方案
透過異質成核實現超音波晶粒細化
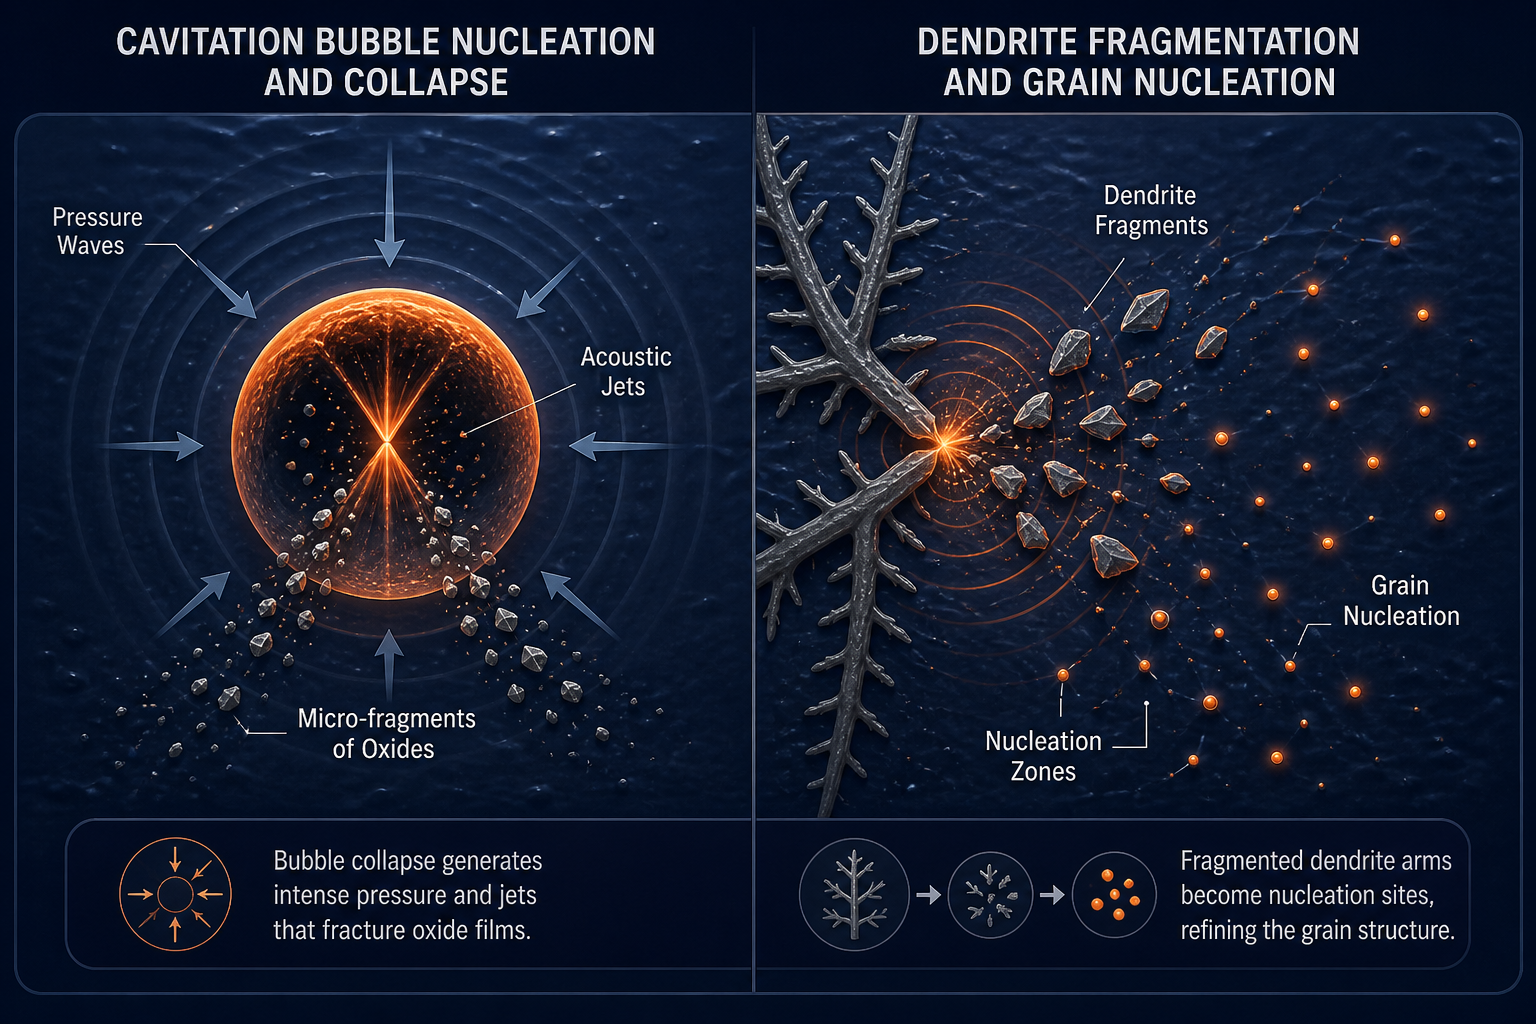
當高功率超音波換能器(通常頻率為 25 kHz,功率為 1–5 kW)浸入熔融鋁中時,聲壓場會產生 空蝕氣泡 – 這些微小空腔在聲學循環的稀疏和壓縮階段成核並崩潰。在崩潰期間的極端壓力(高達 500+ MPa)下,氣泡會劇烈崩潰。這種崩潰會產生 空蝕射流:液體流以超過 100 m/s 的速度向內噴射。
這些噴流產生短暫的過熱微區(局部溫度在微秒內達到5,000+ K)。崩潰也產生局部聲學流動——圍繞氣泡的有組織、高速液體流動模式。.
在這些流束和聲學流動區域內, 異質成核點會自發性地出現。局部溫度驟升和快速冷卻,加上聲空化碎屑(氧化物的微碎片、富含溶質的液體袋),為初生α-鋁成核提供了理想的基質。成核速率比靜止凝固高出數個數量級。
關鍵的是,這種成核作用 不需要添加任何外來顆粒。鋁熔體本身即提供成核基質。無需 TiB₂,無需引入化學物質 – 僅靠聲能將潛熱和壓力轉化為成核事件。
超音波晶粒細化中的樹枝晶破碎
第二個機制在凝固的生長階段運作。超音波空蝕產生 聲壓波 和強烈的局部對流。當樹枝狀晶體(最初形成的晶體,以分枝、樹狀形態生長)與這些壓力區相交時,聲學應力可以 碎裂樹枝狀晶臂。
破碎的枝晶尖端隨後作為 二次形核點,在周圍液體中誘發更多晶粒。單次施加的超音波脈衝可在400公斤熔體中破碎數千個枝晶尖端,每個碎片都成為新的晶核。這種機制稱為 空蝕輔助破碎,是任何化學晶粒細化劑所不具備的。
結果是晶粒成核位置急劇增加,並從柱狀或粗等軸晶(100+ μm)轉變為 細小、等軸的(20–50 μm)晶粒結構 – 比 TiB₂ 通常達到的更細。
為何這在實務上很重要
聲空化還能 促進聲流和流體混合,使合金元素(Mg、Si、Cu)均勻分佈於整個熔體中。這一步即可消除中心線偏析。相比之下,TiB₂晶粒細化僅處理形核問題;合金元素分佈需要單獨處理(旋轉除氣、過濾氬氣注入)。
超音波處理將晶粒細化與均質化結合於單一步驟中——相較於化學方法,這是一項顯著的效率提升。.
超音波 vs. TiB₂:並排比較
以下是以可量化的方式,從 TiB₂ 轉換為超音波處理實際帶來的成果:
| 指標 | TiB₂ 母合金 | 超音波空蝕 |
|---|---|---|
| 達到的晶粒尺寸 | 100–200 μm(等軸晶) | 20–50微米(細等軸晶) |
| 每噸處理成本 | 45–100美元(母合金) | $8–15(電力、振動頭磨損) |
| 夾雜缺陷(針狀形態) | 存在;批次缺陷率40–50% | 已消除;無金屬間化合物針狀組織 |
| 微觀組織均勻性 | 偏析仍然存在;需要單獨除氣 | 完美的均勻性;合金元素均勻分佈 |
| 製程衰退 | 在 45 分鐘內效力損失 18–36% | 無衰減;聲能在受控時刻施加 |
| 批次間一致性 | 成核活性±15–20%的變異 | <±5% 變異;僅由聲學參數決定 |
| 儲存與保存期限 | 吸濕性;氧化風險;需要氣候控制 | 無需儲存;超音波振動頭為惰性陶瓷 |
| 機械性質提升 | +12–18% 降伏強度 | +20–28% 降伏強度(搭配均質化處理) |
| 降低熱撕裂風險 | 減少40–50%(細晶粒有助於此) | 70–85% 降低(細晶粒 + 均質性消除偏析引起的裂紋) |
| 可擴展性 | 標準適用於 50–300 公斤;超過 500 公斤則較困難 | 已在 400 公斤下驗證;隨振動頭功率線性擴展 |
數據來自工業試驗及同儕審查比較(Springer 2026年研究、CastMan 2025年試驗、Brunel Centre研究)。.
情境中的機械性能提升
一項400公斤Al-Si-Cu高壓壓鑄測試(2025年,工業試驗)產生了以下結果:
- 降伏強度: 超音波處理為+210 MPa,相較於旋轉除氣+TiB₂晶粒細化的+140 MPa
- 極限抗拉強度: +303 MPa 對比 +288 MPa
- 延伸率: 6% 對比 3%
- 孔隙體積(PoDFA): 相較於旋轉除氣減少6倍;相較於TiB₂ + 旋轉除氣基準減少2.1倍
轉化為實際性能,這意味著通過超音波細化晶粒結構認證的部件,可以比等效的 TiB₂ 細化部件輕 8–12%(更薄的壁、更小的特徵),同時保持相同的疲勞壽命和極限承載能力。.
關鍵技術:賽隆陶瓷超音波變幅桿
超音波晶粒細化並非新技術 — 其背後的物理原理自1960年代起就已為人所知。阻礙其廣泛工業應用的關鍵在於 材料:將超音波振動耦合至金屬熔體中的聲學換能器(即聲極)必須在會破壞大多數陶瓷的環境中存活。
熔融鋁在700–750°C下對大多數材料呈化學惰性 除非 材料具有孔隙。孔隙允許液態金屬滲入陶瓷。一旦滲入,金屬會潤濕並與孔隙結構結合,使陶瓷變得導電且易碎。
Sialon陶瓷—矽鋁氧氮化物,Si₃Al₃O₃N₅—特別適合 超音波晶粒細化 ,因為它結合了不潤濕特性、抗熱震性以及高效的聲波傳輸。
不潤濕性與熱衝擊耐受性
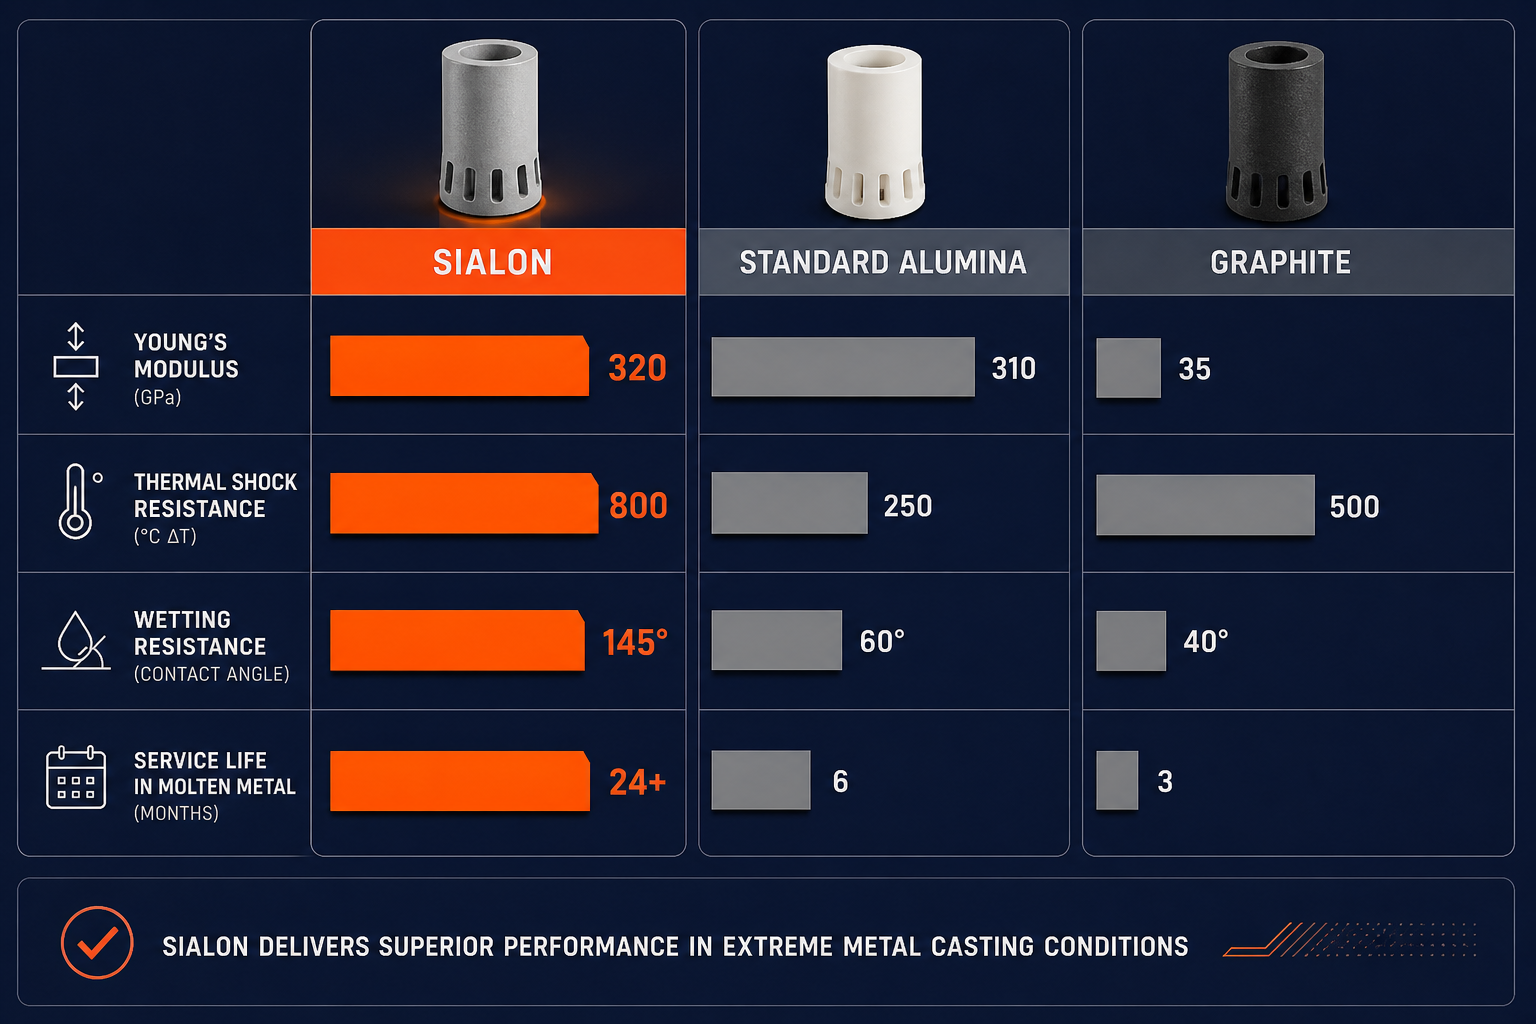
不潤濕性。 熔融鋁不易附著於賽隆(sialon)表面。液態鋁與賽隆之間的接觸角大於120°——金屬會繞過陶瓷流動,而非在其表面擴散。此不潤濕特性是 晶粒結構的內在屬性,而非依賴於表面塗層。
由於金屬不會潤濕表面, 金屬滲透受到強烈抵抗。因此,超音波導桿在長時間使用下能維持其電氣絕緣性和結構完整性。
抗熱衝擊性。 快速浸入熔融金屬會產生強烈的熱應力。賽隆陶瓷的耐熱衝擊性約為 550–900°C,視等級而定。在熔體表面上方進行受控的預熱程序,然後逐漸浸入,有助於將熱應力保持在安全範圍內。
相較之下,早期的石墨超音波振動頭在快速熱循環中可能斷裂,而標準氧化鋁陶瓷在嚴苛的浸入條件下可能容易受到熱衝擊的影響。.
超音波晶粒細化中的聲學效率
聲學效率。 賽隆具有高楊氏模數,通常在300–350 GPa左右,能有效傳遞超音波能量。較低的聲學損耗意味著換能器更多的能量能到達熔融金屬,而非在陶瓷內部以熱能形式耗散。
對於 超音波晶粒細化,高效的聲波傳輸至關重要,因為空蝕強度直接影響成核點的形成、聲學流動和樹枝晶破碎。
耐化學性、熱穩定性、不潤濕行為與聲學性能的結合,使賽隆陶瓷成為工業超音波處理鋁熔體的重要關鍵材料。.
工業規模處理
超音波除氣與晶粒細化 已開發出專有的內部賽隆(sialon)等級,專門針對超音波晶粒細化進行調校。其NIMA發電機——與長期合作夥伴 Aktive Arc Ultrasonics 共同開發——搭配了從小型實驗室規模(5–50公斤)到工業生產規模(已驗證達400公斤)的客製化超音波振動頭。公司超過20年的材料開發經驗,已生產出具有客製化孔隙率、彈性模數和熱性質的賽隆變體(相當於ULTRA-001至ULTRA-004)。
其結果是,一支超音波振動頭在需要更換前可承受12–24個月的連續鑄造作業 – 相較於早期石墨設計的2–4個月。這種耐用性優勢直接轉化為成本:一支賽隆(sialon)超音波振動頭,在18個月的生產期間攤提,成本低於六次石墨更換。.
對於每班次鑄造50–200噸的作業,其產能與可靠性的優勢是革命性的。鑄造廠不再需要為超音波振動頭故障而保留緩衝庫存。超音波處理可整合至標準鑄造循環中——在保溫爐中進行3–5分鐘的處理步驟,系統調校完成後無需操作員介入。.
成本與投資報酬率:轉換的商業理由
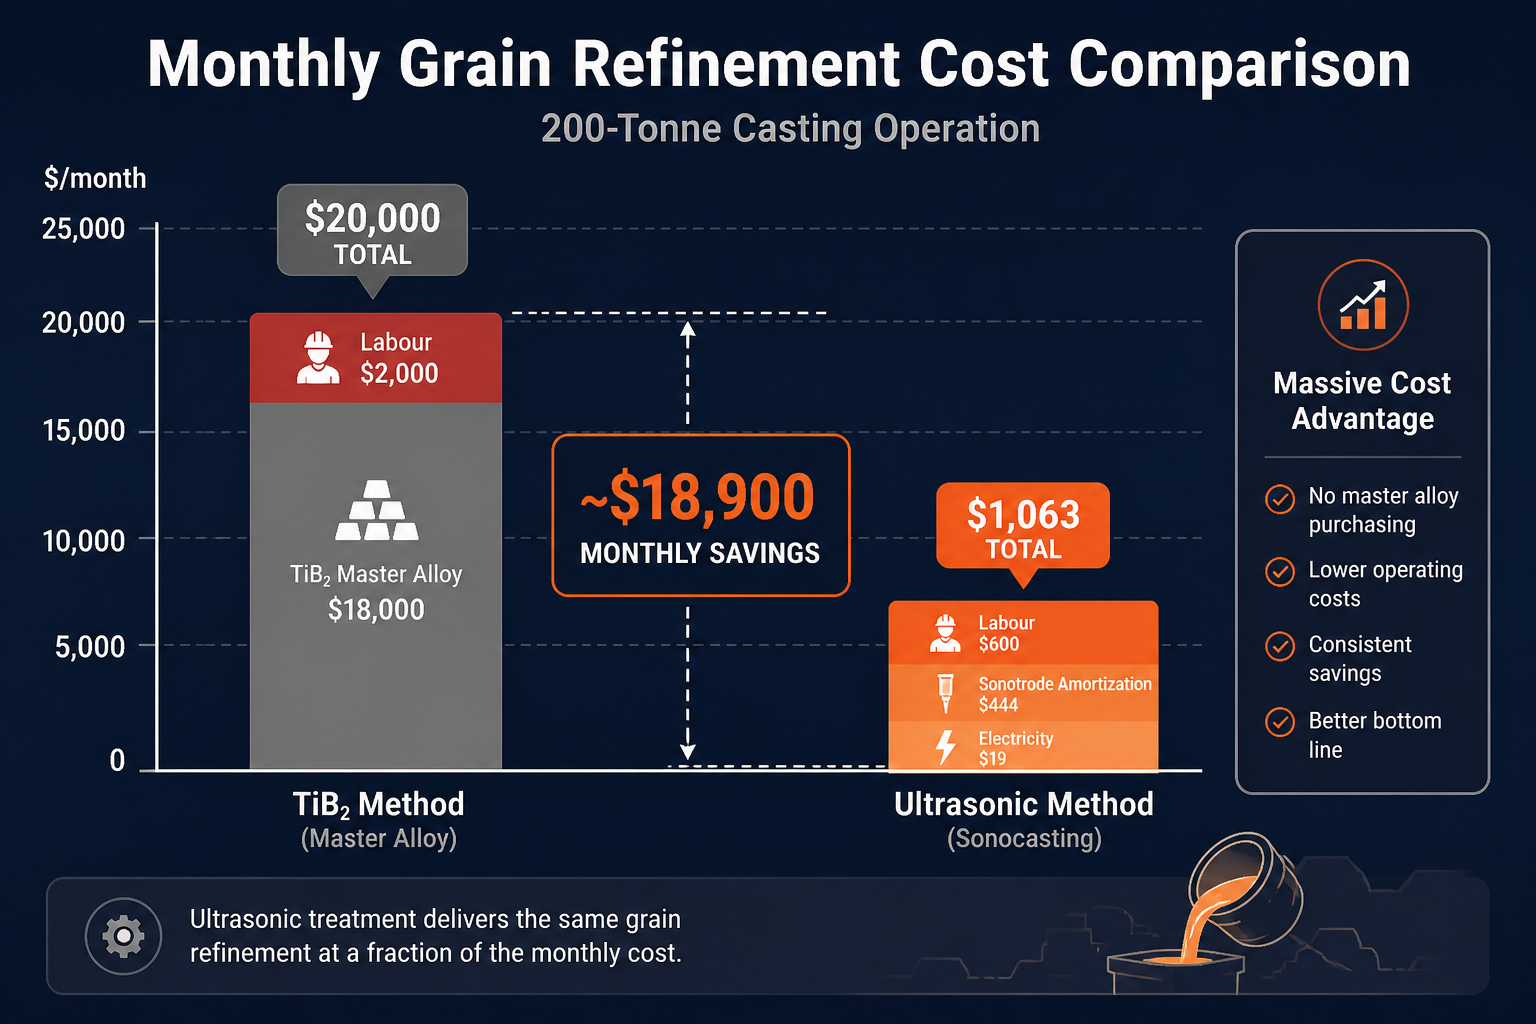
以下是每月200噸鑄造作業的底線成本比較,假設使用標準鋁-矽-銅合金(壓鑄等級):
TiB₂母合金方法:
- 母合金添加量:重量比 0.15% = 每月 300 公斤
- 以每公斤60美元的價格計算: 每月18,000美元
- 人工(品質驗證、批次追蹤、重工):約每月$2,000
- 總計:每月$20,000
超音波處理(假設資本已攤銷):
- 電力輸入:每噸處理約 0.8 kWh = 每月 160 kWh,以每 kWh $0.12 計算 = 每月 $19
- 超音波探頭更換準備金(18個月壽命,更換成本$8,000)= $444/月
- 人工(設定、監控、處理後檢查):約每月600美元
- 總計:$1,063/月
每月節省:約18,937美元
年度節省(依季節性波動調整):約180,000–200,000美元
對於每月400噸的營運,每年可節省超過35萬美元。完整的超音波晶粒細化系統(發電機 + 超音波振動頭 + 控制系統)的投資報酬率通常在8–14個月內回本,之後每次額外的鑄造循環在晶粒細化方面的增量成本幾乎為零。.
這不包括次要的節省:減少因熱裂和孔隙造成的廢料(通常可減少2–3%的廢料)、減少重熔(爐子燃料或電力消耗可節省5–8%的能源),以及改善機械性質(這使得在客戶組裝的下游製程中,可以進行輕量化設計並降低材料成本)。.
無障礙轉換:整合與後續步驟
切換至超音波晶粒細化並非全面性的鑄造廠改造。此技術可整合至標準鑄造流程中:
- 保溫爐整合。 賽隆(sialon)超音波振動頭透過法蘭連接(類似浸入式加熱器)安裝到保溫爐中。電源由 NIMA 發電機(標準 480V 三相)提供。一個簡單的 PID 控制迴路監控熔體溫度。
- 處理循環。 爐體穩定後,超音波處理會針對每批澆注啟動3–5分鐘。超音波振動頭以25 kHz振動。空蝕效應立即開始;晶粒細化無需操作員介入即可發生。
- 可重現性。 每次處理都是相同的,因為聲學參數(頻率、功率、持續時間)由發電機設定固定。精煉活性沒有批次間的變異——不像TiB₂母合金,其成分和顆粒形態會漂移。
- 品質驗證。 晶粒結構可透過低倍率檢驗(50–100×光學顯微鏡將顯示等軸晶特性)或透過機械測試驗證(降伏強度提升+20–28%為診斷指標)。
Ultrasonic Degassing & Grain Refinement 位於哥本哈根的技術團隊提供系統規模、整合設計和操作員培訓的全面工程支援。該公司提供 超音波晶粒細化免費網路研討會 以及針對特定應用的客製化諮詢。
競爭優勢:為何現在
TiB₂ 晶粒細化之所以成為業界標準,正是因為在品質嚴格控管下,它「夠用」。但隨著金屬價格上漲,以及汽車/航太客戶要求更輕、更強、需要比 TiB₂ 可靠提供的更細緻晶粒結構的設計,成本、品質變異和廢料風險已變得越來越令人頭痛。.
超音波處理解決了所有三個痛點:
- 成本優勢:每噸處理成本降低90%以上
- 品質一致性:晶粒尺寸與結構由物理決定,而非供應商品質
- 優異的微觀組織:更細緻、更均勻的晶粒可減少廢料並實現設計最佳化
對於在成本與品質上競爭的鑄造廠——也就是每一家鑄造廠——從化學晶粒細化轉向聲學晶粒細化並非可選的升級,而是下一個標準。.
嘗試超音波除氣與晶粒細化
超音波除氣與晶粒細化 專門從事熔融金屬的超音波處理。該公司的 NIMA 發電機系統搭配專有的賽隆陶瓷超音波變幅桿,專為工業鑄造廠、壓鑄作業和特種鑄造設施而設計。無論您目前使用的是 TiB₂ 晶粒細化、旋轉除氣,或兩者並用,工程團隊都能為您的特定鑄造型態建立模型,並提供量身訂製的詳細投資報酬率預測。
造訪 ultrasonicdegassing.com 以取得技術規格、應用案例研究,並 預約免費諮詢。位於哥本哈根的團隊可承接國際專案,並可為大型鑄造作業安排現場評估。
常見問題
超音波空蝕如何細化晶粒結構?
超音波空蝕效應透過兩種機制運作: 異質成核,其中崩潰的空蝕氣泡產生短暫的微環境,非常適合晶粒成核;以及 樹枝晶碎裂,聲波壓力波將成長中的樹枝晶臂打斷成二次成核點。每個碎裂的樹枝晶尖端都會形成一個新的晶粒。這種聲學方法能達到比 TiB2 更細緻(20–50 μm)、更均勻的晶粒結構,而 TiB2 僅依賴顆粒成核。詳細說明請參閱 超音波機制章節 。
為何超音波晶粒細化能免除對 TiB2 母合金的需求?
TiB2晶粒細化需要添加含鈦的中間合金(鈦的成本為$20–50/公斤,而鋁為$2–5/公斤),且鈦必須在熔體中形成Al₃Ti形核顆粒——此過程對熔體化學成分敏感、會隨時間衰減,且容易產生金屬間化合物針狀缺陷。超音波處理則無需任何化學添加:聲能直接從鋁本身產生形核事件。這完全消除了 成本、品質變異、夾雜物風險和衰減 。此轉換具有經濟效益:每月200噸的生產規模每月可節省約$19,000。
超音波晶粒細化能帶來哪些機械性質的提升?
細緻且均勻的晶粒結構可將降伏強度提升 +20–28%(相較於 TiB2 的 +12–18%),極限抗拉強度提升 +15–20%,伸長率相較於粗大基準提升 2–3 倍。2025 年一項針對 400 公斤 Al-Si-Cu 壓鑄合金的工業試驗,實現了 +210 MPa 的降伏強度提升及 +303 MPa 的極限抗拉強度改善。額外的機械性能增益來自超音波處理過程中合金元素(Mg、Si、Cu)的同步均質化,這是 TiB2 所無法提供的優勢。這使得輕量化設計成為可能:在壁厚減少 8–12% 的情況下,仍可維持等效的疲勞壽命。.
為何賽隆陶瓷對於工業規模的超音波晶粒細化至關重要?
超音波換能器(聲極)必須在700–750°C的熔融鋁中長期存活。大多數陶瓷因金屬通過孔隙滲入或熱震裂紋而失效。賽隆(矽鋁氧氮化物)具有 不潤濕特性——熔融鋁不會附著於其表面,這完全防止了金屬滲入。賽隆還具有高楊氏模數(300–350 GPa),能有效傳遞超音波,以及550–900°C的耐熱震性。因此,賽隆聲極可連續操作12–24個月,而早期石墨設計僅能使用2–4個月。這種耐用性帶來了投資回報率的優勢。
鑄造廠從TiB2轉換到超音波晶粒細化的速度能有多快?
超音波處理可整合至標準鑄造流程,且營運變更極小。Sialon 超音波振動頭透過法蘭連接(類似浸入式加熱器)安裝於保溫爐中。安裝後,每個鑄造批次僅需 3–5 分鐘的超音波處理即可完成晶粒細化,除初始系統設定外,無需操作人員介入。由於聲學參數由發電機固定(不像 TiB2 有批次變異),製程可立即重現。 Ultrasonic Degassing & Grain Refinement 提供系統尺寸設計與操作人員訓練的工程支援,通常可在 2–4 週內達成完整的生產整合。