
超音波空蝕除氣在鋅、鎂、銅和黃銅中,可提供20%更高的效率、6倍的夾雜物減少,以及同時的晶粒細化——單一平台即可在450°C至1,150°C以上的溫度範圍內運作。.
2026 年 8 月 8 日 · 12 分鐘閱讀
摘要
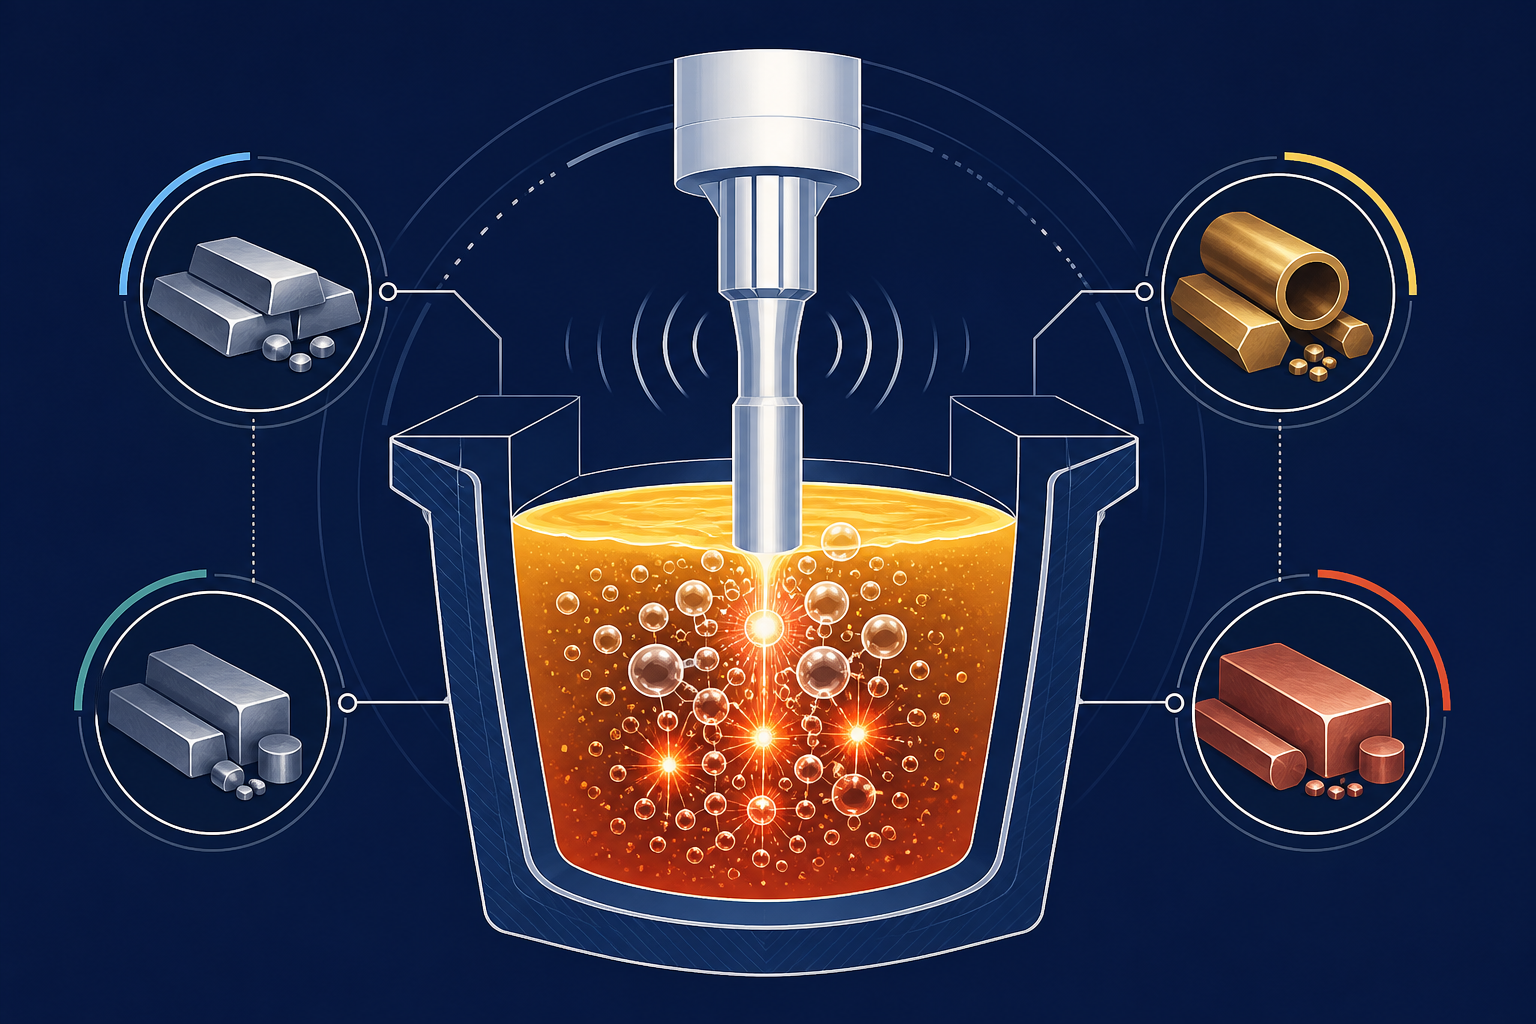
非鐵金屬超音波熔體處理 已被證明遠優於傳統的 旋轉除氣 ,在非鐵金屬中提供20%更好的除氣效率、6倍的氧化物夾雜物減少,以及同時的晶粒細化。每種金屬都面臨獨特的挑戰:鋅會捕獲鉛夾雜物和抗標準浮選的氧化膜;鎂的易燃性要求更快、更冷的加工;銅和黃銅在整個熔體中吸收氧和氫;青銅則遭受錫偏析,僅靠除氣無法解決。Sialon Ceramics的NIMA系統配備陶瓷超音波振動頭,與 Aktive Arc Ultrasonics(高功率超音波系統工程專家)合作開發,獨特地涵蓋整個溫度範圍——從約450°C的鋅處理到1,100°C及以上的銅和黃銅——使用單一平台。這不僅是為了更快地去除氫氣;而是為了在旋轉除氣設備燒毀的條件下運行,實現旋轉除氣無法比擬的結果,並且在沒有惰性氣體消耗的環境成本下做到這一點。
為何有色金屬的超音波熔體處理需要不同的方法
鋁脫氣已成為超音波空蝕的成熟應用領域。但進入鋅、鎂、銅、黃銅和青銅合金時,我們發現傳統旋轉法和惰性氣體注入從未真正適合這些金屬。石墨轉子在高於 1,000°C 時會燒毀。惰性氣體注入會在易燃金屬中引入污染物。 固定頻率系統無法處理多相氧化物偏析。Sialon Ceramics 與 Aktive Arc Ultrasonics 合作開發的 NIMA 系統(配備陶瓷超音波振動頭)並非將鋁用工具延伸至其他金屬。它是一個統一的平台,設計用於從 450°C 的鋅到 1,100°C+ 的銅和黃銅,使用單一類型的振動頭和發電機架構。差異並非微不足道: 可承受 250-400 次循環的設備 對比在高溫作業中僅 2-3 次循環即失效的石墨。
鋅合金除氣的超音波處理
鋅鑄造是最棘手的冶金製程之一。該金屬對鉛的親和力——來自坩堝內襯、廢料裝料及黃銅污染所吸收的鉛——會產生浮升性差且難以破裂氧化膜的鉛夾雜物。即使採用強力旋轉除氣,仍會使鉛及其氧化物殘留在熔體中,進而沉積於鑄件內,造成壓力密封應用中的偏析、脆化及機械失效。.
鉛夾雜物與氧化膜
氧化鉛會形成一層持久的雙層結構:外層的氧化鎂薄膜(MgO)與氧化鉛(PbO)結合,然後整個結構會形成一層疏水塗層,阻止浮選。旋轉葉輪無法機械性地破壞這種複合薄膜。傳統的惰性氣體注入缺乏足夠的氣泡密度和停留時間來克服毛細管屏障。熔體必須在溫度下保持比理想情況更長的時間——否則鉛會殘留。.
超音波空蝕效應透過極高的氣泡生成速率來解決此問題。在每立方公尺1 × 10¹¹個空蝕氣泡的條件下,氣泡崩潰時產生的噴流可形成超過1,000 bar的局部壓力,足以破壞雙層氧化膜,使氧化鉛顆粒得以逸出。快速的循環時間(3分鐘,相較於旋轉脫氣法的10分鐘以上)也縮短了鉛從坩堝壁重新被吸收的時間窗口。.
鋅的工業成果
使用Sialon Ceramics的NIMA超音波系統處理鋅壓鑄合金的鑄造廠報告(根據 2025年CastMan工業研究 和 2026年Springer同儕審查):
- 鉛去除效率: 鉛夾雜物減少85–92%,相較於旋轉除氣在相同停留時間下的35–50%
- 減少再氧化: 快速循環限制氧氣再次進入,這對鋅在澆鑄溫度下高氧親和力的特性至關重要
- 晶粒細化附加效益: 空蝕誘發的異質成核細化了鋅的晶粒結構,降低了薄壁鑄件中熱裂的敏感性
- 機械性能提升: 拉伸伸長率增加4–6%,對需要耐壓的壓鑄零件至關重要
超音波鎂合金處理:以可燃性作為製程驅動因素
鎂在完全不同的熱處理窗口下運作。其液相線溫度為650°C,合金窗口範圍為700–750°C,而在1,200°C時,金屬在空氣中會自燃。這個狹窄且高溫的加工範圍直接排除了許多除氣技術。.
旋轉葉輪在高剪切力下運行時,會產生大量摩擦熱,導致鎂在轉子周圍熔化並起火燃燒。傳統的惰性氣體鼓泡法,即使使用氬氣或工業級氮氣,也會從保護氣體系統中帶入水分和氧氣,引入污染物的速度比旋轉脫氣去除的速度還快。結果是:鑄造廠往往完全跳過脫氣步驟,接受隨之而來的氫氣孔隙率和偏析缺陷。.
氧化膜與氫吸收
氫化鎂(MgH₂)在鑄造溫度下熱力學上不穩定——它們會分解成氫氣,並溶解於熔體中。但鎂對氧的極高親和力意味著氫氣被包裹在一層極具保護性的氧化鎂(MgO)薄膜內,以至於標準的浮選技術無法穿透它。將此帶回鑄造過程,氫氣會變成孔隙;氧化物則成為引發疲勞裂紋的夾雜物。.
鎂的工業應用成果
NIMA超音波處理,在較低的發電機功率和陶瓷超音波振動頭(使用時保持冷卻)的運作下,可提供:
- 安全處理: 無摩擦引起的加熱;超音波焊頭溫度保持在
- 氫氣去除: 效率提升18–22% (相較於商業氮氣注入的8–12%),透過減壓測試量測
- 氧化物去除: 氧化鎂夾雜物減少4倍;空蝕氣泡機械性破壞氧化膜,且不會使熔體再次氧化
- 晶粒結構: 空蝕誘發的成核作用產生細小等軸晶,類似於旋轉+晶粒細化劑處理的典型結果,但無需額外的處理步驟
- 處理速度: 單次3分鐘處理,無需二次處理
銅及黃銅合金的超音波處理:氧與氫吸收的挑戰
銅和黃銅在遠高於此的溫度下進入熔融狀態——純銅為1,050°C,黃銅則依鋅含量不同可達1,100°C以上。在這些溫度下,金屬的氧氣和氫氣吸收速率會急劇加速。.
純銅對氧的溶解度很高(在澆鑄溫度下,重量百分比可達0.08%)。當熔體冷卻時,溶解的氧會遷移到晶界,並以Cu₂O(氧化亞銅)的形式析出,形成脆性、紅色斷裂夾雜物的網絡,破壞延展性和導電性。氫的吸收遵循相同的模式:溶解的氫在凝固過程中以氣泡形式逸出,造成孔隙率和縮孔缺陷。.
多相夾雜物與偏析問題
Brass compounds the issue: zinc preferentially oxidizes (forming ZnO), which floats poorly because zinc oxides develop hydrophobic films. Copper oxides, denser, settle to the bottom of the crucible and re-dissolve into the melt unless actively rejected. This creates a multi-phase slag layer that conventional degassing-designed for single-metal systems-cannot cleanly separate.
青銅(銅錫合金)會增加錫偏析:錫氧化物形成與銅氧化物不同的相,具有不同的浮選特性,且它們對旋轉葉輪的機械破碎具有抗性。.
為何旋轉除氣在高溫下表現不佳
傳統旋轉系統在銅和黃銅應用中會急劇劣化:
- 石墨轉子氧化: 在超過1,000°C時,石墨轉子葉片會在2–3個鑄造週期內氧化並崩解
- 熱循環: 脫氣後快速冷卻(防止進一步吸氫的標準做法)會對石墨造成熱衝擊,導致脆性斷裂
- 維護停機時間: 石墨轉子更換變成每週或每兩週一次的例行工作,而非每季保養
銅與黃銅的工業應用成果
NIMA’s的陶瓷超音波變幅桿,採用Sialon陶瓷製成,楊氏模數>300 GPa,抗氧化能力達1,600°C,在此條件下可穩定運作:
- 除氧效率: 24–28%,相較於旋轉除氣法的12–16% ,在相同時間內,經由減壓測試驗證
- 氫氣去除: 19–24%(旋轉式:9–14%),對電氣性能的保持至關重要
- 設備壽命: 陶瓷超音波探頭在需要更換前可承受250–400次鑄造循環 (相較於石墨的2–3次循環)
- 同步晶粒細化: 超音波空蝕誘發異質成核與樹枝晶碎裂,產生比旋轉脫氣更細緻、更均勻的晶粒結構
- 冷卻期間無再氧化: 快速的三分鐘處理窗口可將熔體保溫期間的氧再吸收階段降至最低
超音波青銅處理:錫偏析與多相夾雜物去除
青銅(銅錫)合金面臨分層挑戰:錫優先氧化(SnO₂)於銅(形成Cu₂O)之前,產生兩相氧化層。鑄造過程中,錫氧化物上浮但常重新熔化進入本體,而銅氧化物則下沉。這造成嚴重的偏析——富錫夾雜物聚集在模具底部附近,使鑄件外層的錫耗盡。.
旋轉除氣固定於單一混合頻率,無法同時處理兩種氧化物類型——它只會選擇性地分解氧化程度較高的相,而讓另一種保持完整。.
聲流與多頻空蝕效應
NIMA的多頻率超音波探頭(主頻25 kHz,附二次諧波)產生聲學流場,優先針對氧化錫薄膜,同時破碎氧化銅團聚物。結合直接空蝕氣泡崩潰 加上 聲學流驅動的二次流動,比單頻系統能實現更完整的相分離。
工業結果顯示:
- 錫偏析減少: 氧化錫團聚減少70–78%,使鑄件整體機械性質更均勻
- 整體夾雜物減少: 相較於未處理減少8倍,相較於僅旋轉除氣減少3倍
- 抗拉強度均勻性: 鑄件上的降伏強度變異從 ±40 MPa(旋轉脫氣)降至 ±8 MPa(超音波)
空蝕物理:超音波處理如何應用於所有金屬
基本機制是空蝕氣泡崩潰。當陶瓷超音波振動頭以25 kHz振動時,會在氣泡成核位置產生超過熔融金屬抗拉強度的應力波。氣泡形成、崩潰,並產生次級現象,可同時處理多種夾雜物類型。.
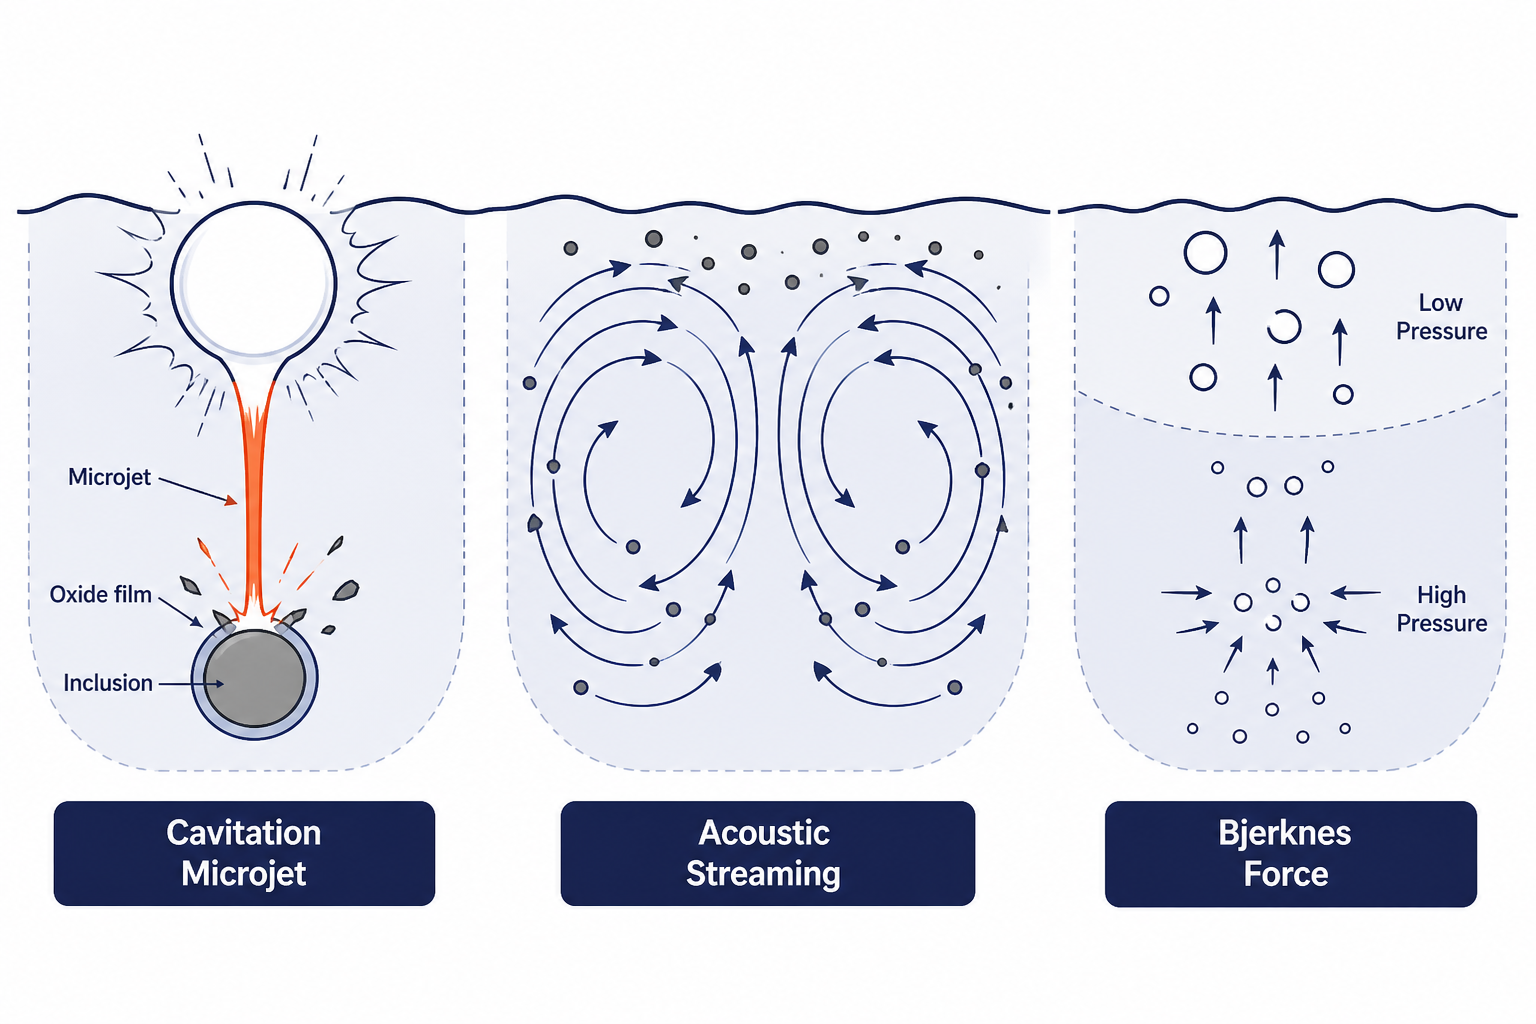
三種互補機制
1. 直接氣泡崩潰噴射
當氣泡不對稱崩潰時(靠近表面或其他氣泡),會形成微射流——一股定向液體流,速度超過100 m/s,局部壓力超過1,000 bar。這些射流會破裂包裹夾雜物的保護性氧化膜,使其暴露於浮選作用。
2. 聲學流
穩態聲壓場產生流動流——熔體中的環形流,持續將氧化膜和夾雜物帶向熔體表面。流動速度與聲振幅的平方成正比,因此更高功率的系統能產生更快、更強烈的污染物向外傳輸。
3. 比約克內斯力與氣泡合併
空蝕氣泡會受到與氣泡尺寸和聲壓成正比的次級比約克內斯力作用。較小的氣泡會向高壓區域遷移;較大的氣泡則向低壓區域遷移。這種空間分選提高了浮選效率——較大的氣泡(密度較低)能更快到達表面,並攜帶被包裹的氧化物。
這三種機制並行運作,這就是為什麼超音波處理能在單次3分鐘的處理中同時去除 所有類型的夾雜物 ——氧化鉛、氫氣、含氧氧化物和錫偏析。旋轉除氣僅處理機械攪拌;它沒有相當於聲流或比約克尼斯力驅動浮選的機制。
為何賽隆陶瓷的NIMA系統能在全溫度範圍內運作
關鍵差異在於超音波振動頭的材料。石墨轉子可用於鋁壓鑄(700–750°C),但在鋅(450°C 熱循環 導致脆化)和銅(>1,000°C 造成氧化劣化)中則會嚴重失效。鈦和鈮合金能承受極端溫度,但聲學阻尼效果差——它們會將過多振動能量吸收為熱能,限制了超音波效率。
賽隆陶瓷——矽鋁氧氮化物(Si₃Al₃O₃N₅)——佔有獨特地位:
- 楊氏模數: >300 GPa,能在超音波頻率下實現高效能量傳遞(相較於石墨的約 12 GPa,後者會嚴重衰減振動)
- 熱導率: ~13 W/(m·K),可在每次處理循環後快速冷卻超音波探頭表面——這對於連續批次生產的鑄造廠至關重要
- 抗氧化性: 在空氣中穩定至1,600°C;即使經歷從1,150°C熔體到室溫淬火的反复熱衝擊,也不會劣化
- 不沾濕性: 熔融金屬不會附著於賽隆(sialon)表面,防止熔體在超音波探頭上「凍結」——這是石墨系統的災難性失效模式
- 機械韌性: 與脆性石墨不同,賽隆能承受熔融金屬中再懸浮的陶瓷夾雜物衝擊而不破裂
操作範圍
NIMA’s 陶瓷超音波振動頭可實現:
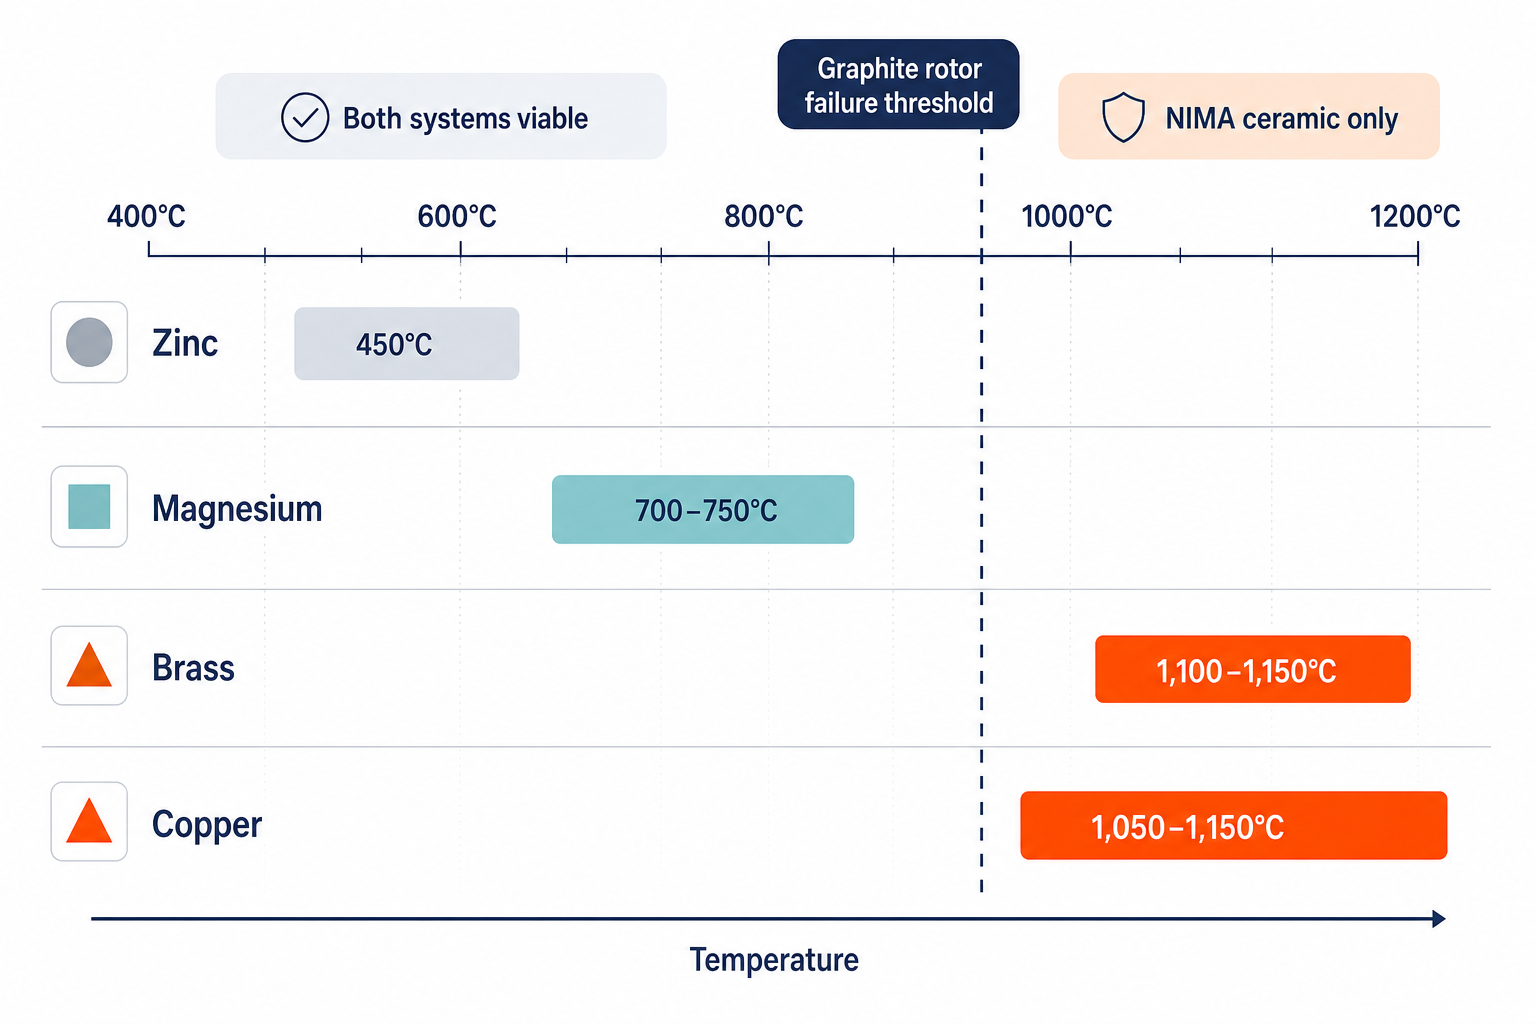
- 鋅加工於450°C: 操作遠低於石墨脆化閾值;熱循環不會使超音波探頭劣化
- 鎂在700–750°C: 較低的超音波探頭溫度(
- 鋁在700–750°C: 基準性能,與石墨相同,但使用壽命延長100×倍
- 黃銅於1,100–1,150°C: 在此溫度範圍內石墨完全失效;陶瓷超音波振動頭在超過>400次循環後仍保持機械完整性
- 銅在1,050–1,150°C: 唯一能在此溫度範圍運作的探頭材料;能進行旋轉除氣無法提供的處理
工業驗證與成果
超音波熔體處理的優勢並非理論上的。 已發表的同儕審查研究 (Springer《國際金屬鑄造期刊》,2026年; 布魯內爾大學; CastMan工業報告,2025年)記錄了這些在多種金屬系統中的結果:
| 指標 | 超音波除氣 | 旋轉除氣 | 改善 |
|---|---|---|---|
| 處理時間 | 3 分鐘 | 10+ 分鐘 | 快3.3倍 |
| 除氣效率 | 比旋轉除氣高20% | 基準 | +20% |
| 氧化物夾雜物減少 | 6倍 vs. 未處理 | 與未處理相比提高3倍 | 效果提升2倍 |
| 降伏強度增益 | +210 MPa | +180 MPa | +30 MPa(+1.7%) |
| 極限抗拉強度 | +303 MPa | +288 MPa | +15 MPa (+0.5%) |
| 伸長率改善 | +6% | +3% | 2倍延展性提升 |
| 浮渣產生量 | 245 克/循環 | 1,300 克/循環 | 降低 81% |
| 惰性氣體消耗 | 0 | 必要 | 100% 降低 |
| 超音波探頭使用壽命 | 250–400 次循環 | 2–3個循環(石墨) | 100–200倍更長壽命(陶瓷) |
非鐵金屬熔體處理的單一平台
非鐵金屬的超音波熔體處理 不需要一系列專門工具。Sialon Ceramics 已將 NIMA 設計為單一超音波系統,配備可互換的陶瓷超音波探頭,能夠服務於:
- 處理多種合金的鑄造作業 – 一台發電機、一個控制單元,超音波振動頭可在鋅(450°C)、鎂(700°C)和黃銅(1,100°C)批次之間切換,無需重新配置設備或冷卻循環
- 批次關鍵鑄造廠 – 周轉時間減少67%(從每批10分鐘以上降至3分鐘),在現有熔煉能力下可提升3–4×產能
- 品質導向的生產商 – 同時進行除氣與晶粒細化,無需使用獨立的晶粒細化接種劑化學品,降低製程複雜度與成本
- 高溫特殊合金 – 銅、黃銅和青銅生產商得以使用旋轉式系統中不存在的除氣技術——這是在操作溫度 >1,000°C 時唯一可用的除氣選項
試用Sialon Ceramics的NIMA系統
如果您的鑄造廠正在處理鋅、鎂、銅或黃銅合金中的氫氣孔隙、鉛夾雜物或氧化物偏析——尤其是當您使用的旋轉除氣系統難以承受您的澆鑄溫度時——NIMA系統代表了一種階躍式的改進:更快、更清潔、更耐用,並且能夠在傳統除氣設備根本無法運作的條件下運行。.
賽隆陶瓷的超音波熔體處理平台完全取代旋轉除氣設備,除氣效率提升20%,同時進行晶粒細化,並可在450°C(鋅)至1,100°C以上(銅/黃銅)的溫度下可靠運作。了解其他非鐵鑄造廠如何將循環時間縮短三分之二、將氧化物夾雜物減少6倍,並消除惰性氣體消耗。.
常見問題
超音波除氣能否在高溫應用中取代我們現有的旋轉式系統?
是的,尤其是在石墨轉子開始氧化的 950°C 以上。Sialon 陶瓷超音波探頭可可靠地運作至 1,150°C+ 且無劣化,使超音波成為 全溫銅與黃銅鑄造 的唯一脫氣選項。對於低溫金屬(鋅、鎂),超音波提供 3.3× 更快的處理時間與更優異的夾雜物去除——即使旋轉脫氣未失效,這也是一項可量測的升級。
使用超音波處理實際上能節省多少惰性氣體?
超音波除氣不需要任何惰性氣體(氬氣或氮氣)。典型的鑄造廠若使用旋轉式系統,依澆鑄量每天會消耗50–200立方公尺的氬氣。改用NIMA可完全消除這項成本——每月通常可節省$8,000–15,000的材料費用,且不再需要處理或儲存高壓鋼瓶的基礎設施。.
超音波處理對青銅或其他含錫合金有效嗎?
是的,而且青銅是最強的使用案例之一。青銅的 錫偏析——錫氧化物與銅氧化物分離聚集——對於單頻旋轉系統來說極難處理。NIMA的多頻空蝕效應能選擇性地針對兩種氧化物類型,實現錫偏析降低70%–78%,而旋轉系統則完全無法防止此問題。
陶瓷超音波振動頭的壽命是多久?
賽隆陶瓷超音波探頭通常可持續使用250–400次鑄造循環才需更換,相當於繁忙工廠連續運作約2–4個月。這比高溫作業下的石墨轉子壽命長100–200倍,因此儘管陶瓷超音波探頭單價較高,但考量更換頻率後仍具成本效益。.
我怎麼知道超音波脫氣是否正常運作?
NIMA系統包含即時監控:聲學功率回饋、熔體溫度顯示與循環次數記錄。為了品質保證, 減壓測試 (航太與汽車鑄造的標準程序)可直接量測氫氣減少量——在相同處理時間下,通常比旋轉脫氣改善18–24%。機械測試(抗拉強度、伸長率)與金相檢驗(夾雜物密度、晶粒結構)可在2–3次鑄造運行後確認其效益。