
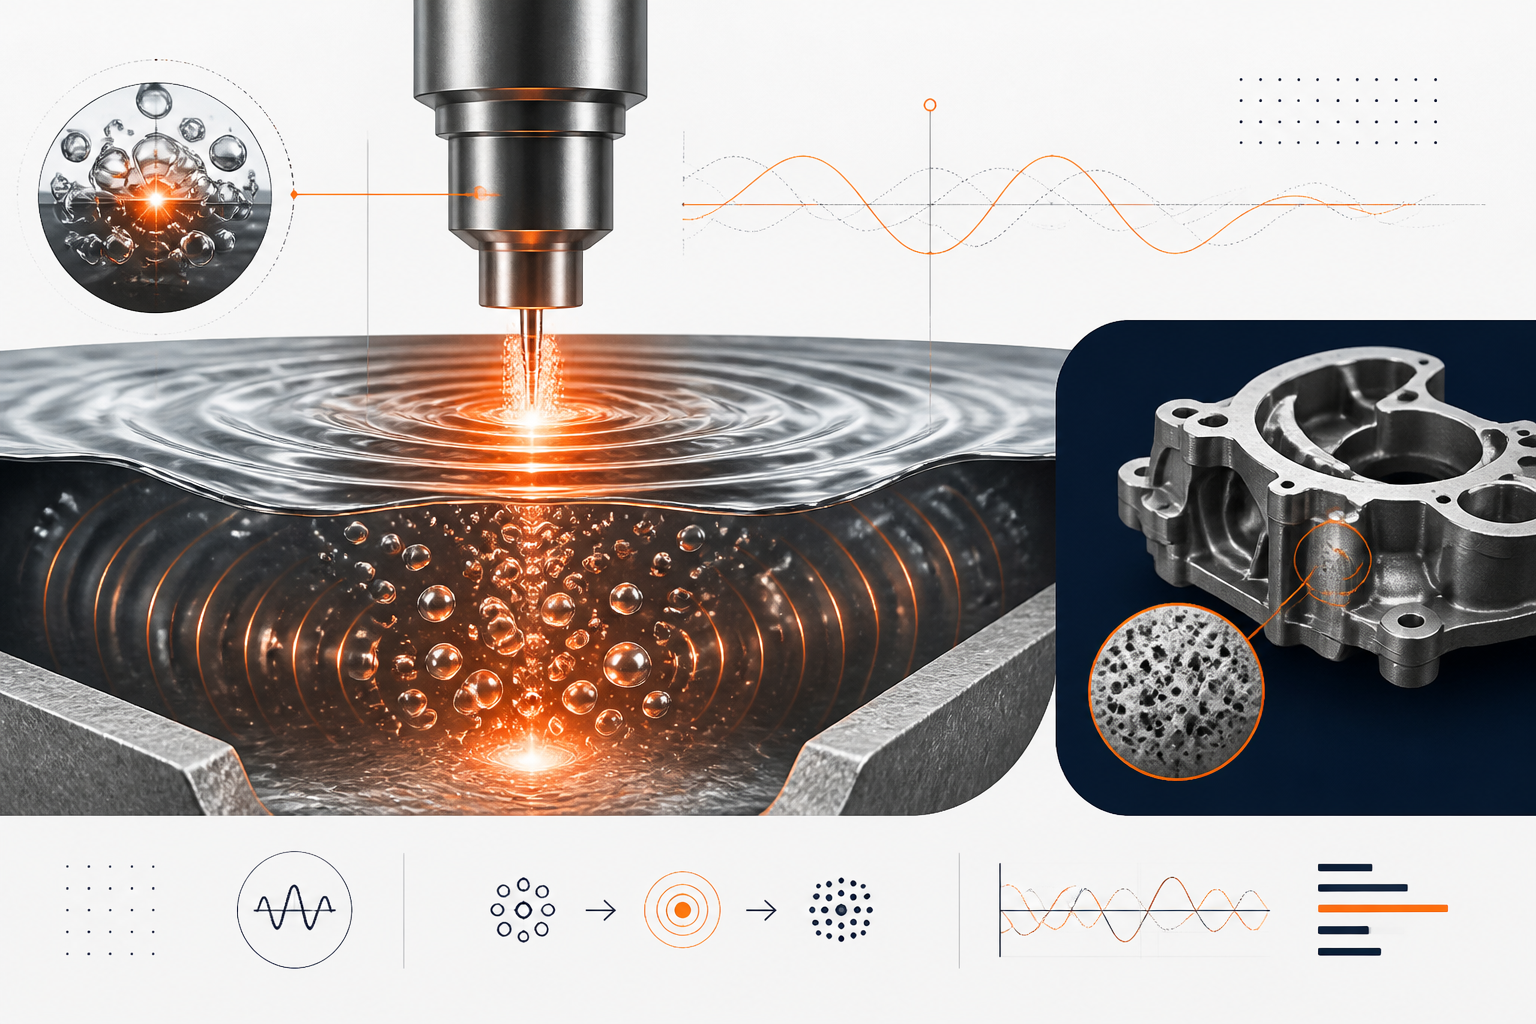
氫氣孔隙會削弱鋁鑄件強度並導致品質缺陷。超音波空蝕效應每立方公尺產生1兆個微氣泡,以比傳統方法快20%的速度萃取溶解氫,同時減少6倍的夾雜物,並帶來可量測的強度提升。.
2026年8月8日 · 9分鐘閱讀
摘要
氫氣孔隙率仍是鋁鑄造中最關鍵的缺陷之一,會損害機械性質並造成高昂的廢料成本。雖然傳統方法如氬氣注入和真空處理能提供部分解決方案,但它們需要較長的處理週期,同時消耗惰性氣體並產生大量廢棄物。.
超音波空蝕技術,與 Aktive Arc Ultrasonics合作開發,提供了一種根本不同的方法。該技術利用聲波產生高密度微氣泡,密度約為 1 × 10¹¹ m⁻³。這些微氣泡為氫擴散提供了廣大的表面積。聲學流和噴射流也加速了氣泡的上升和逸出。
工業規模的研究顯示, 超音波除氣在三分之一的時間內實現了比傳統方法高出20%的除氣效率 。該過程還實現了氧化夾雜物減少6倍,浮渣形成減少81%。
結果是更高品質的鑄件,具有17%更高的降伏強度和2–3倍更好的延展性。鑄造廠也受益於細化的晶粒結構和改善的生產規模孔隙率控制。.
什麼是氫氣孔隙率,以及它為何在鋁鑄造中形成
氫氣孔洞——固化鋁內形成含氣空隙——是伴隨現代後果的傳統缺陷。其物理原理簡單卻無情:熔融鋁是氫氣的吸收體。爐內氣氛中的水蒸氣和大氣濕氣與熔融金屬反應,產生溶解的氫氣。在熔點(純鋁約660°C,商業合金通常為700°C)時,氫的溶解度很高;金屬“想要”留住它。但凝固一旦開始,氫的溶解度急劇下降。溶解的氣體從溶液中析出的速度比它逸出的速度更快,在鑄件基體中形成散佈的空隙。這些空隙並非無害的外觀缺陷——它們是裂紋萌生點。充滿氫氣孔洞的鑄件會表現出:
- 降低的極限抗拉強度 (通常比預期低15–25%)
- 伸長率的災難性損失 (延展性可能降至
- 疲勞裂紋萌生 在循環載荷下的孔隙表面
- 洩漏路徑 存在於含壓力或高可靠度零件中
- 高報廢率 以及後續的加工/檢驗成本
在汽車高壓壓鑄(HPDC)中,當減震塔、引擎本體和階梯框架必須符合ISO等級的性質標準時,氫氣孔洞是鑄件在最終品質關卡被拒收的主要原因。 單一孔洞群集即可使整個零件失效,因此預防不僅是加分項,而是營運上的必要條件。
傳統預防方法及其限制
數十年來,鑄造廠一直採用三種主要策略來對抗氫氣孔隙。每種策略都提供部分保護,但都帶有固有的取捨,而現代超音波技術直接解決了這些問題。.
氬氣噴吹(旋轉除氣)
氬氣注入是業界標準,在全球鑄造廠中廣泛使用。旋轉的石墨葉輪將氬氣氣泡分散到熔融金屬中。氫原子擴散到這些氬氣氣泡中,然後氣泡上升並逸出。理論上很優雅;實際上卻有所妥協:
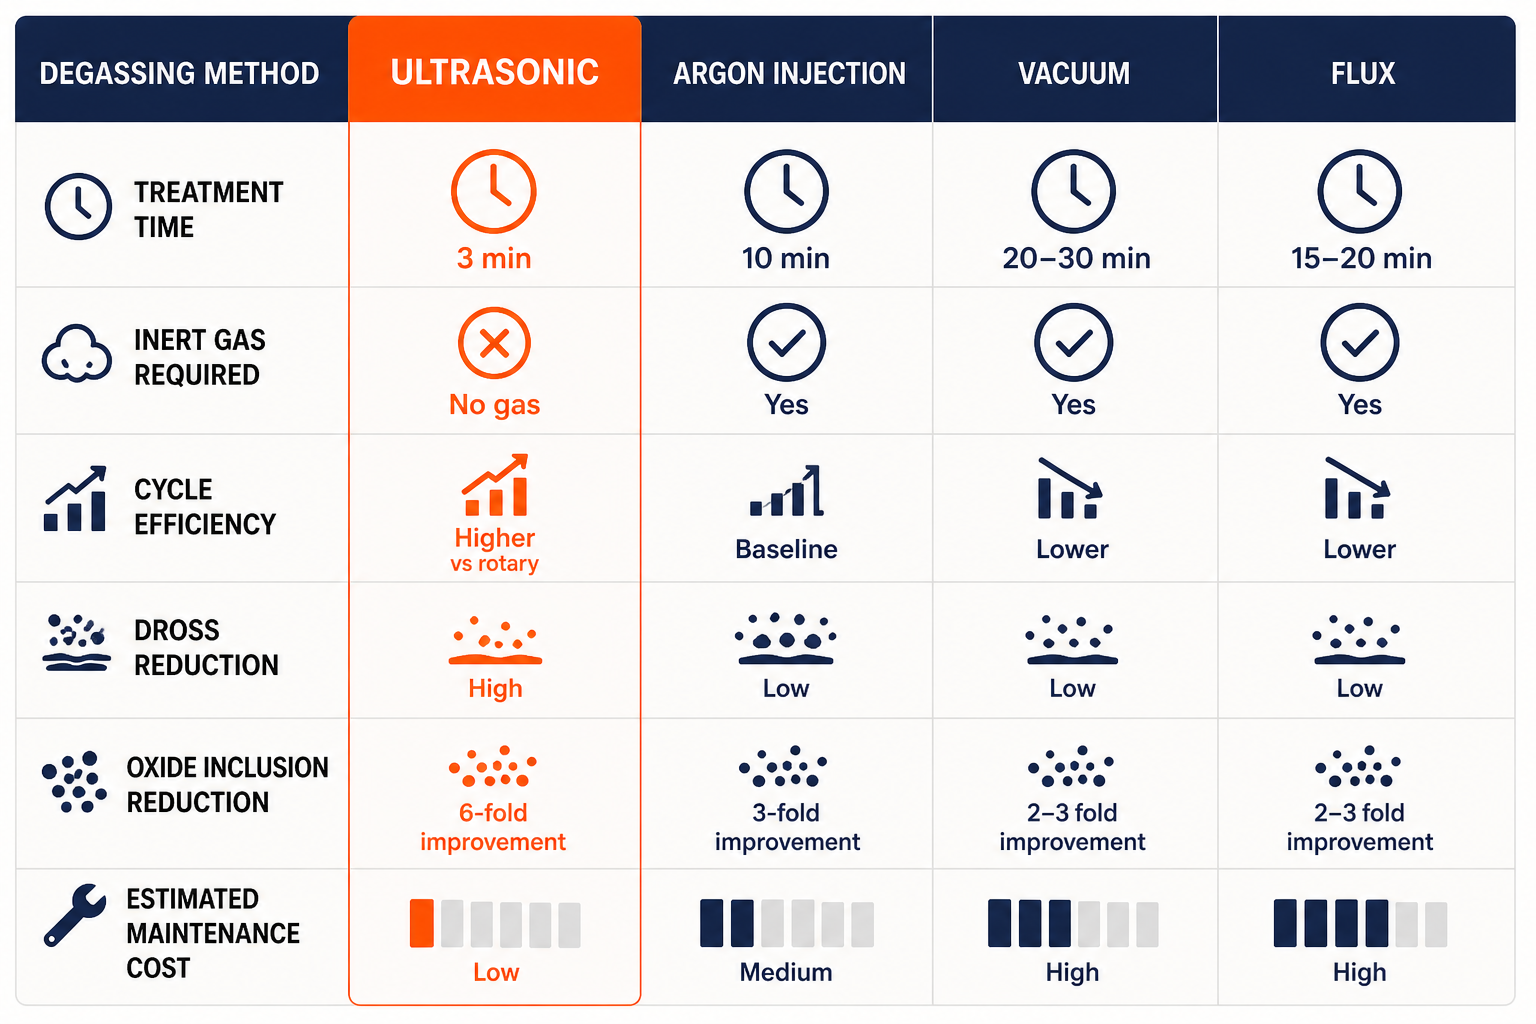
- 循環時間: 每次處理需10–15分鐘,以達到可接受的密度指數(衡量氫含量的指標)
- 惰性氣體消耗: 需要大量氬氣或氮氣,並伴隨處理成本
- 石墨劣化: 轉子隨時間劣化,變脆並需要頻繁更換(每個轉子500至2,000美元,加上停機時間)
- 夾雜物挑戰: 雖然除氫效果合理,但氧化物夾雜物仍然存在——旋轉除氣法僅能實現 與未處理熔體相比3倍的氧化物減少
- 浮渣累積: 每個循環產生超過 1,300 克的浮渣;浮渣在 600°C 以上通過分子吸附充當氫儲存庫,有再次污染的風險
真空處理
減壓除氣試圖透過降低爐內氣氛中氫的分壓,從化學層面繞過氫的問題。使用真空腔體或真空輔助鑄造模具,將溶解的氣體從熔體中抽出:
- 設備成本: 真空系統資本密集
- 擴充性有限: 真空除氣在實驗室規模或小型爐體容積下表現良好;工業級400公斤以上的熔體則面臨熱能與爐室尺寸的限制
- 去除不徹底: 僅靠真空,氫氣無法完全逸出——在減壓下凝固有所幫助,但無法消除熔體中已溶解的氫氣
- 製程脆弱性: 真空密封的小洩漏會降低效能;維護與監控要求嚴苛
助熔劑處理
化學助熔劑添加劑(通常是含氯或含氟化合物)被引入熔融金屬中,以釋放氣體,從鋁中去除氫氣:
- 依賴化學成分: 效果因合金成分、熔體溫度和助熔劑選擇而異
- 夾雜物取捨: 雖然某些熔劑可降低氫含量,但它們可能引入新的夾雜物(鹽類殘留),需要額外的去除步驟
- 可攜性有限: 僅使用助熔劑無法解決凝固過程中孔隙的形成——它作為與真空或旋轉除氣配合的預處理最為有效
- 環境考量: 加熱過程中釋放的氯和氟會引發空氣品質與工作場所安全疑慮
共同點: 這三種方法都只是治標。它們試圖將氫從熔體中去除或降低其溶解度,但速度慢、消耗資源、產生廢棄物,且在夾雜物控制方面有所不足。沒有任何一種方法能從根本上改變凝固過程中氫析出的熱力學特性。
超音波空蝕機制:將氫氣工程化排出
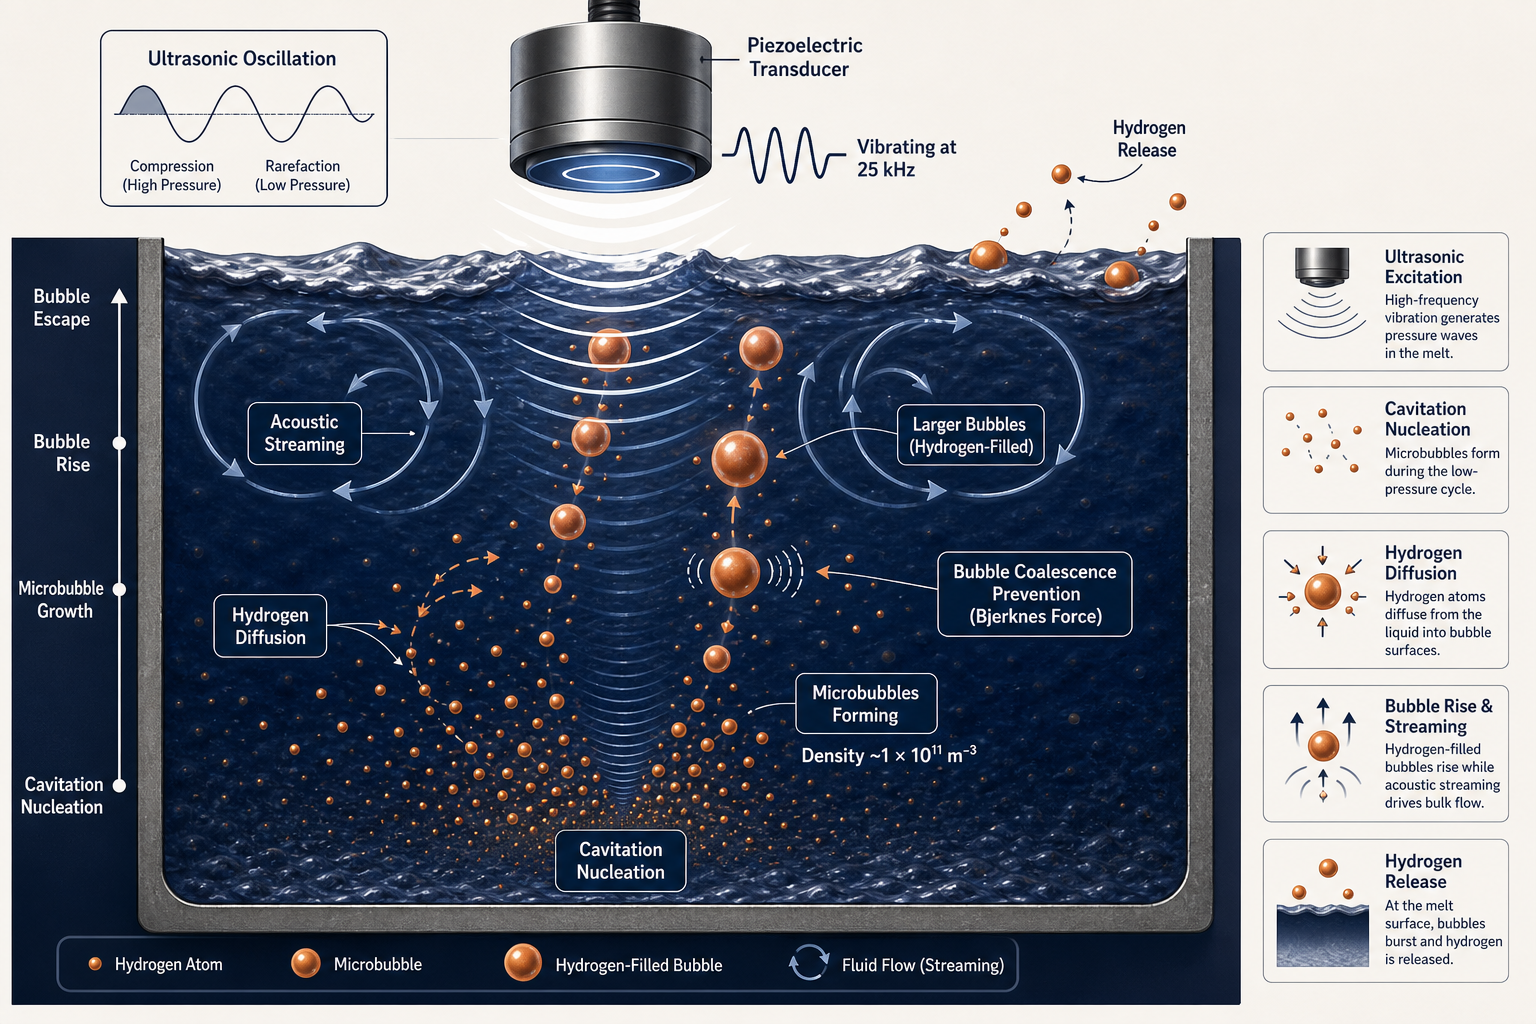
超音波除氣採取了一條截然不同的路徑。它不與氫化學搏鬥,而是利用空蝕的物理原理——在聲壓波作用下,微觀氣泡的形成與崩潰。當壓電換能器以25 kHz(針對熔融金屬中空蝕最佳化的頻率)振動時,會產生聲壓循環。在低壓半循環期間,液體中的壓力降至飽和蒸氣壓以下,出現空隙——即空蝕氣泡。這些氣泡隨後在高壓半循環下劇烈崩潰,釋放出巨大能量,並在完全不同的尺度上創造出除氫的條件。.
微氣泡成核與群體密度
以下是關鍵見解: 超音波空蝕可產生密度極高的氣泡群——約每立方公尺 1 × 10¹¹ 個氣泡。這並非約略估計;而是透過同步輻射 X 射線成像技術,在鋁熔液中直接測量空蝕崩潰動態所得。每個氣泡皆為微觀尺度(通常為 50–500 微米),每個氣泡代表一個氫原子可遷移的「擴散位點」。相較之下,旋轉除氣法:葉輪產生的氣泡為毫米至公分等級,數量遠少,總表面積也少了數個數量級。超音波的優勢可量化:空蝕氣泡群提供的氫擴散表面積,約為傳統氣泡雲的 1,000 倍。
溶解於每個微氣泡周圍熔融鋁中的氫原子,會透過濃度梯度在熱力學上被「推」向這些氣泡表面。一旦到達氣泡表面,它們會重新結合成分子氫(H₂),並跨越氣液介面進入氣泡內部。此時,氣泡攜帶了先前沒有的氫——而關鍵在於,這些氫會隨著氣泡上升,而不是繼續溶解在金屬中。.
聲學流動:整體流體運動與分佈
空蝕現象並非孤立發生。氣泡崩潰時釋放的劇烈能量會產生所謂的 聲流——這是由聲波引起的液態金屬持續且定向的流動。這不是湍流,而是一種穩定的循環模式,會掃過整個熔體體積。
聲流具有兩個關鍵功能:
- 均勻處理: 若無此機制,空蝕現象將侷限於 超音波振動桿 (與熔融金屬接觸的振動探頭)附近。聲流效應確保爐內各處富含氫的金屬持續被帶入高空蝕區域,然後再被輸送出去。熔融金屬的每個區域都能經歷除氣作用,而不僅限於緊鄰超音波振動桿的區域。
- 氣泡傳輸: 聲學流動不僅傳輸溶解的氫氣,還加速了充滿氫氣之氣泡的上升速度,縮短它們在熔體中的停留時間,並降低氣泡上升過程中氫氣重新溶解的風險。
氫氣擴散進入氣泡:一個級聯過程
微氣泡群與聲學流動形成氫氣去除的連鎖效應:
- 第一階段(0–1分鐘): 溶解氫與氣泡內部之間的高濃度梯度驅動快速擴散進入第一代空蝕氣泡。密度指數(直接衡量氫氣孔風險的指標)急劇下降。
- 第二階段(1–2分鐘): 當初始氣泡上升並逸出時,新的空蝕氣泡持續形成(25 kHz換能器以每秒25,000次的頻率振動)。每一批新的氣泡群持續從周圍金屬中擴散氫氣。聲學流動將富含氫氣的金屬重新帶回空蝕區域。
- 階段3(2–3分鐘): 溶解氫濃度達到平台期——進一步去除變慢,因為驅動濃度梯度趨於平緩。這是3分鐘處理週期的自然終點。
工業研究顯示,僅需3分鐘即可將密度指數(氫含量)降低75%,相較於旋轉除氣在10分鐘內降低56%——以三分之一的時間達成20%的效率提升。
氣泡上升與逸出:噴射流與氧化物去除
這是一個意想不到的額外好處:當空蝕氣泡崩潰時,會產生強烈的噴射流——局部流速可達每秒數百公尺。這些噴射流的力量足以破壞包覆在氧化鋁夾雜物(Al₂O₃)表面的保護性氧化膜。.
氧化物夾雜物具有黏性——它們由微弱的分子間作用力結合在一起,並被保護性氧化膜包圍,這些氧化膜會抵抗與上升氣泡的附著。在旋轉除氣中,夾雜物大多懸浮在熔體中或下沉。在超音波除氣中,空蝕射流會破壞這些薄膜,使夾雜物直接附著在上升的氫氣泡上,並作為浮渣的一部分浮到表面。 PoDFA分析(多孔盤過濾裝置,一種定量夾雜物測量方法)顯示氧化鋁含量減少了6倍——而旋轉除氣僅減少3倍。
其結果是,熔體不僅去除了氫,還去除了氧化物夾雜物,否則這些夾雜物會殘留並在凝固過程中成為孔隙的成核位置。.
實際成果:超音波處理帶來的品質提升
物理原理直接轉化為鑄件品質與機械性能的可量測改善。以下是鑄造廠從旋轉除氣轉換至超音波處理時所觀察到的結果:
降低孔隙率並提升密度
一項針對400公斤Al-Si-Cu合金熔體的工業規模研究 (汽車高壓壓鑄中使用的基準鋁-矽-銅成分)比較了超音波處理與傳統葉輪+氮氣除氣:
密度指數結果(氫含量的直接量測):
- 超音波: 10.3% → 2.6% 於3分鐘內(減少75%)
- 旋轉(葉輪+N₂): 10.5% → 4.6% 在10分鐘內(減少56%)
這20%的效率提升是1,000倍更大的氣泡表面積和聲流驅動擴散的直接結果。3分鐘的循環時間意味著鑄造廠每小時可以處理8爐而非6爐——立即的產能優勢——同時生產出更緻密、更可靠的鑄件。.
此外, 浮渣形成量減少了81% (從每循環1,300克降至245克)。由於浮渣充當氫氣匯集點,較低的浮渣形成量可防止冷卻階段氫氣重新污染——這對熔體穩定性而言是細微但關鍵的勝利。
提升強度與延展性
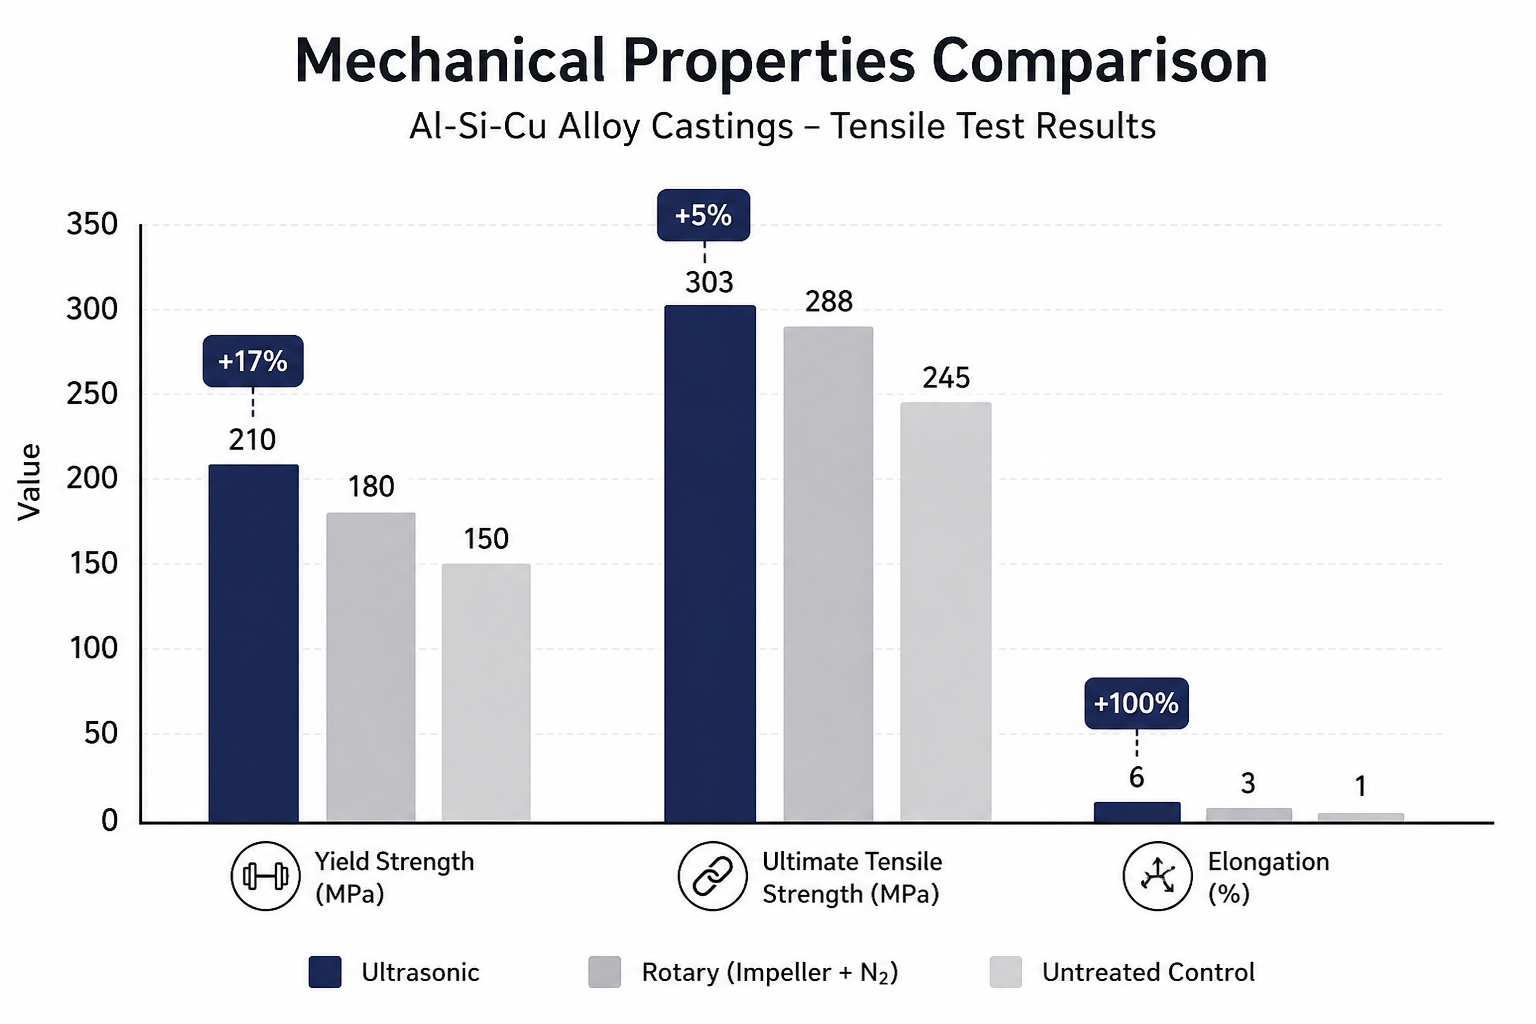
孔隙率降低不僅僅是密度指標;它體現為實際的機械強度。對以超音波處理熔湯與旋轉脫氣處理熔湯所製成的鑄件進行拉伸測試,結果顯示:
| 性質 | 超音波處理 | 旋轉處理 | 改善 |
|---|---|---|---|
| 降伏強度(YS) | 210 MPa | 180 MPa | +17% |
| 極限抗拉強度(UTS) | 303 MPa | 288 MPa | +5% |
| 延伸率 | 6% | 3% | +100% |
17%的降伏強度提升對結構應用而言相當可觀。伸長率——延展性的衡量指標——從3%躍升至6%,使金屬在斷裂前吸收變形的能力加倍。這是孔隙起始點減少所帶來的實際效益:材料在負載下不再於孔隙表面過早失效。.
微觀組織細化與表面光潔度
除了氫氣控制之外,空蝕驅動的聲流還具有次要效益:它在凝固過程中誘發異質成核,導致 更細小、更均勻取向的晶粒結構。工業鑄件的微觀組織分析顯示:
- 金屬間化合物顆粒尺寸減小 (金屬間化合物是脆性相;尺寸越小 = 韌性越高)
- 細化的晶界 (等軸晶而非柱狀晶的生長)
- 中心線偏析減少 (合金在鑄件體積內分佈更均勻)
這種晶粒細化效果是除氫之外的額外紅利,旋轉除氣無法提供此效果。對於薄壁或複雜幾何形狀的鑄件,細化的顯微組織使工程師能夠減少壁厚或增加細節,否則這些可能面臨失效風險。.
表面光潔度也獲得改善。由於次表面孔隙和夾雜物減少,鑄件所需的精加工工作量降低,且成品表面更為一致。對於外觀要求或公差嚴格的零件,這可降低二次加工成本。.
為什麼超音波處理是最潔淨且最高效的工業解決方案
在權衡除氣方法與實際生產限制時,超音波空蝕在多個層面上明顯成為效率領先者:
速度與產能
3 分鐘對比 10 分鐘以上,可縮短 65% 的週期時間。對於每班處理 50 爐以上熔湯的高產量壓鑄廠而言,這直接轉化為更高的鑄件產出。在規模化應用下,單一超音波系統通常可取代兩套旋轉系統,進而減少資本佔用與維護負擔。.
環境影響
無需惰性氣體。旋轉除氣法消耗氬氣或氮氣,這些氣體雖為惰性,但仍需承擔提取、液化、儲存和處置成本。超音波處理僅需電力及換能器的水冷卻。從旋轉式轉換為超音波的鑄造廠,可消除年度惰性氣體採購、儲存風險及大氣排放。對於位於有氣體排放環保合規要求地區的營運而言,此優勢具有實質意義。
此外,浮渣形成量減少81%意味著需要處理的廢棄物大幅減少。浮渣被歸類為危險物質(可能含有鋁金屬顆粒,會與水分發生放熱反應),需要受控處置。浮渣越少=環境責任越低。.
維護與耐用性
超音波系統採用 專利陶瓷聲極 而非石墨轉子。陶瓷具有不潤濕性(熔融鋁不會附著於其上)、硬度高且熱穩定性佳。相較之下,石墨轉子會磨損、在熔體中劣化,並可能因熱衝擊而斷裂。超音波聲極以靜止或緩慢移動的方式運作(最新系統中為每分鐘2轉),消除了高速旋轉(旋轉系統中為每分鐘750轉)造成的快速磨損。現場數據顯示,陶瓷聲極的使用壽命比石墨轉子長3至5倍,可減少更換頻率並降低停機時間。
夾雜物控制
氧化夾雜物減少6倍,相較於旋轉除氣僅減少3倍,這直接轉化為下游更少的鑄造缺陷。更少的內部孔隙和夾雜物意味著最終品質檢驗時更少的報廢零件、更低的廢品率,以及批次間更一致的機械性能。對於在嚴格ISO標準下運作的汽車供應商而言,這種一致性是一項競爭優勢。.
可擴展性
每次處理400公斤,超音波系統已證明能處理工業規模的熔體,是先前超音波處理紀錄的兩倍,且可與最大的旋轉系統相比。“無駐波”發電機架構(領先超音波設備製造商的專利)即使在這種規模下也能確保均勻處理,消除了早期超音波設備困擾的盲區和不一致結果。這種可擴展性消除了超音波脫氣是“實驗室規模”技術的舊有反對意見。
總擁有成本
當資本成本、營運成本、維護、廢料減少和產能都計算在內時,超音波處理通常在營運12–24個月內,每單位處理熔體的成本會低於旋轉除氣。速度和品質的提升更進一步放大了這項優勢。.
工業孔隙率控制的現代方法
氫氣孔隙並未消失,因為這是熱力學事實,而非當前技術的限制——但超音波空蝕比任何競爭方法都更接近於將其工程化消除。前所未有的氣泡密度、聲流和去除氧化物的噴射流,同時從多個角度解決孔隙控制問題:快速除氫、最少浮渣、細化晶粒結構,以及可量測的機械性能提升。.
對於面臨品質標準提升、週期時間緊湊及成本壓力的鑄造廠, 超音波除氣代表了生產規模金屬處理的最新技術。它是現今最潔淨(無惰性氣體、最少廢料)、最快(3分鐘)且最有效(效率提升20%、夾雜物減少6倍、強度提升+17%)的解決方案。
嘗試超音波除氣與晶粒細化
超音波除氣與晶粒細化 是一家總部位於丹麥的高溫超音波金屬處理專業公司,操作溫度可達 1,800°C。其專有的 NIMA 發電機 — 與系統整合夥伴 Aktive Arc Ultrasonics 共同開發 — 採用 25 kHz 的“無駐波”架構,確保在最高 400 kg 的熔體體積中實現均勻的空化效應,消除死區,並提供本文詳述的一致且可量測的孔隙率降低效果。搭配耐用的陶瓷超音波振動頭(設計壽命比石墨替代品長 3–5×),Ultrasonic Degassing 的系統可在單次處理中完成除氣、晶粒細化和微合金化。對於準備從傳統氬氣注入轉換到可量產超音波技術的鑄造廠,他們提供 免費技術網路研討會 和直接諮詢,以評估您的特定合金、熔體體積和品質目標。
常見問題
什麼是氫氣孔隙率,為什麼它在鋁鑄造中很重要?
氫氣孔隙是指溶解的氫在鋁凝固過程中從溶液中析出所形成的含氣空隙。這些空隙是裂縫起始點,會使機械性能降低15–25%,導致鑄件在品質檢驗關卡被拒收。在汽車高壓壓鑄(HPDC)應用中(如避震塔、引擎本體),氫氣孔隙是零件失效的主要原因。 預防對於結構完整性至關重要。
超音波除氣與傳統氬氣注入相比如何運作?
傳統旋轉除氣使用葉輪分散氬氣氣泡(10–15分鐘循環, 顯著的氣體消耗。超音波處理使用25 kHz的聲波,在短短3分鐘內於每立方公尺中產生1兆個微氣泡。 1,000倍更大的氣泡表面積 實現氫氣去除速度提升20%,同時聲流和空蝕射流也能去除氧化物夾雜物——這是旋轉除氣法無法提供的優勢。. 工業研究證實,在三分之一的時間內可達到20%的優越效率。.
超音波處理可量測的機械性質改善有哪些?
在400公斤的鋁-矽-銅合金鑄件上, 經超音波處理的部件顯示降伏強度提升17%(210 MPa,對比旋轉脫氣的180 MPa)、極限抗拉強度提升5%(303 MPa,對比288 MPa),且伸長率翻倍(6%對比3%)。這些增益源於更少的孔隙和細化的顯微組織。對於在嚴格ISO標準下運作的汽車供應商而言,這種一致性直接改善了缺陷率和生產吞吐量。
浮渣的形成如何影響氫的再污染?
浮渣——金屬處理的副產品——透過分子吸附作用充當氫氣累積器,尤其是在600°C以上時。旋轉除氣每循環產生1,300克以上的浮渣,形成一個氫氣儲存庫,可能重新污染熔體。. 超音波處理產生的浮渣減少81%(245克對比1,300克),消除此再污染風險,並更長時間維持潔淨的熔融狀態。這對於高可靠性鑄件而言是一項關鍵優勢,因為在鑄造和凝固過程中,氫含量必須保持在低水平。.
超音波除氣與旋轉除氣相比,在環境和成本效益方面有何優勢?
超音波系統不需要惰性氣體(省去氬氣/氮氣的採購與廢棄物),產生的浮渣減少81%(降低處置責任),循環時間加快65%(3分鐘對比10分鐘),提升鑄造廠產能。陶瓷超音波振動頭壽命比石墨轉子長3–5×,降低維護成本。 在運作12–24個月內,總擁有成本通常有利於超音波處理。 對於面臨環保合規要求的鑄造廠,消除惰性氣體消耗是一項實質的監管和營運優勢。