
超音波振動頭(Sonotrodes)是將超音波能量傳遞到熔融金屬中以進行除氣和晶粒細化的聲學喇叭。了解為何陶瓷超音波振動頭在極端溫度下優於金屬探頭,以及Sialon Ceramics的內部工程如何驅動NIMA系統的全球優勢。.
2026年8月8日 · 9分鐘閱讀
摘要
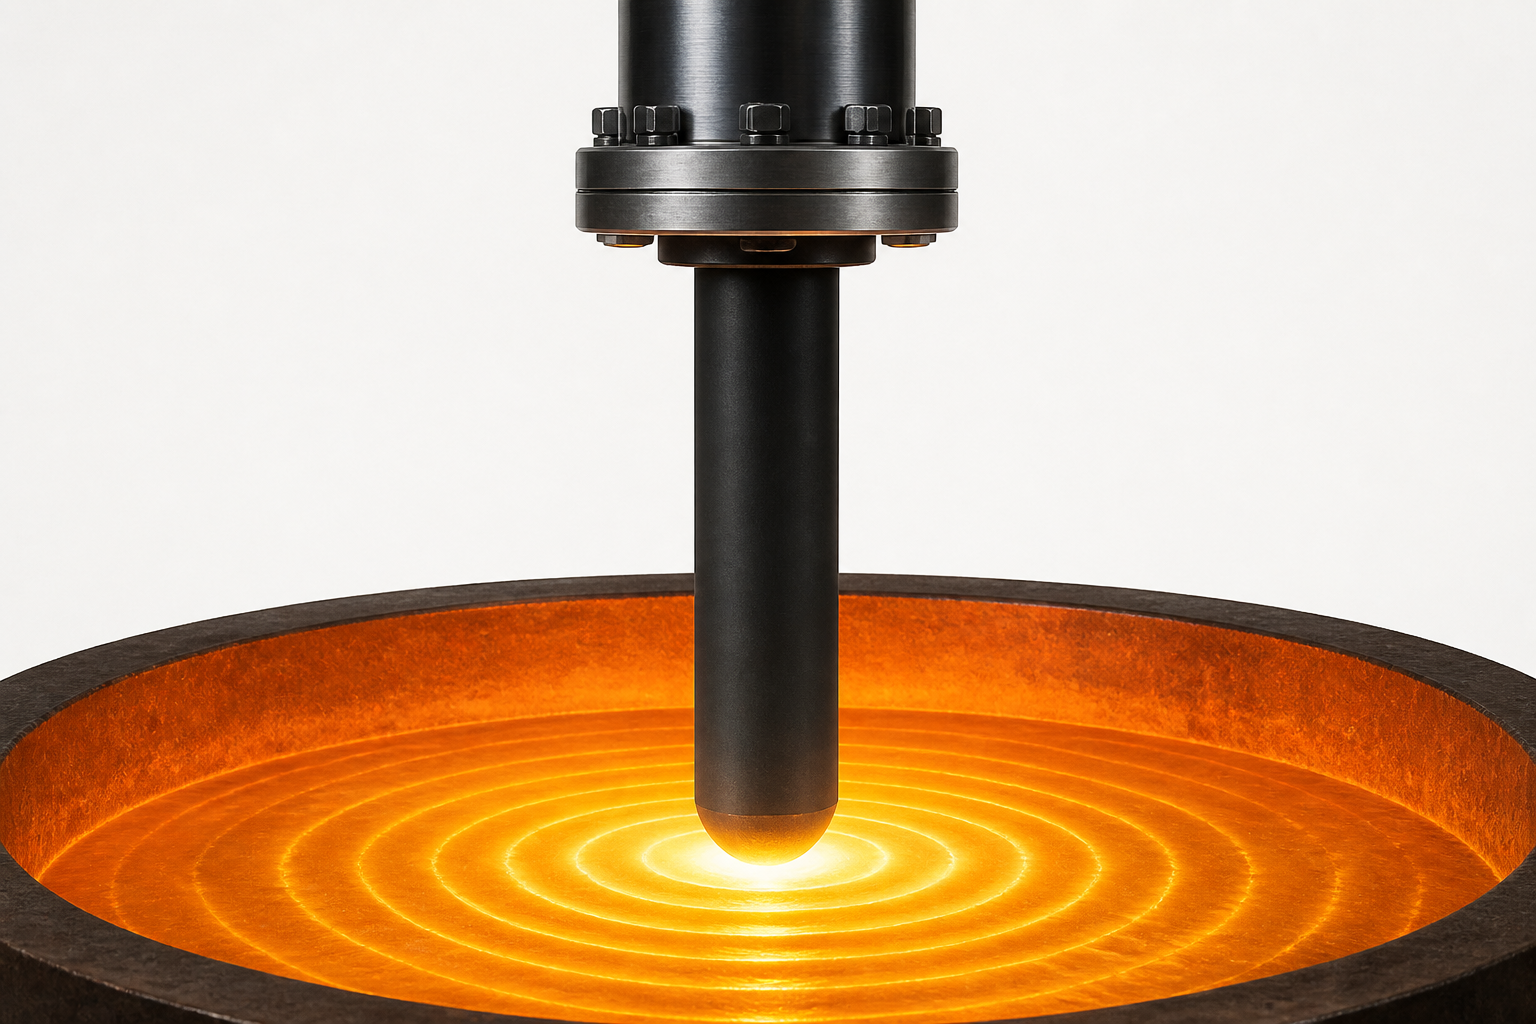
音極(Sonotrode)是一種聲學喇叭,可將超音波振動傳入熔融金屬,透過空蝕效應引起的氣泡崩潰,實現除氣、晶粒細化及顯微組織改善。傳統的鈦和鋼製音極在1,200–1,800°C的熔融金屬中,會因腐蝕、熱衝擊和侵蝕而嚴重失效。Sialon陶瓷音極之所以能在這些條件下存活,是因為它們化學惰性、在高溫下保持結構剛性、天然排斥熔融金屬(實現乾淨的聲學傳輸),且抗空蝕侵蝕能力比金屬強10–100×。Sialon Ceramics與 Aktive Arc Ultrasonics(高功率超音波系統工程專家)合作開發這些陶瓷音極——這是一項20年的材料工程優勢,驅動其NIMA超音波產生器系統,並使其成為大容量熔融金屬處理的全球領導者。瀏覽Sialon陶瓷產品在熔融金屬應用的完整系列,請至 sialon.com/shop。
什麼是陶瓷聲極,它們如何運作?
聲極(也稱為聲學喇叭或探頭)是超音波換能器系統的工作端——即實際接觸並激發熔融金屬的部分。其物理原理十分巧妙:超音波換能器將電能轉換為機械振動,頻率通常在20–40 kHz之間。這些振動沿著聲極喇叭傳播,而該喇叭經過設計,能在該頻率下產生共振並放大位移。喇叭的錐形幾何結構(底部較寬、尖端較窄)能集中振動能量,猶如反向運作的聲學擴音器。.
當超音波探頭尖端接觸熔融金屬時,振盪壓力會產生空蝕氣泡——這些局部近真空區域每秒形成並崩潰數十億次。每次氣泡崩潰都會產生溫度超過1,000K、壓力超過400 MPa的衝擊波。這種空蝕作用才是真正的工作:它在凝固過程中促進晶粒形成,使氣泡聚結並上升離開熔體,並打碎削弱鑄件的樹枝狀結構。.
超音波振動頭在將能量以最小損失傳遞至熔體時,必須維持共振頻率(聲學效率取決於此)。這就是材料工程變得至關重要的地方——也是大多數超音波振動頭失效之處。.
極端環境:為何熔融金屬如此具有侵蝕性
熔融金屬中的溫度循環
鋁在660°C熔化,鋼在1,600°C熔化,而特殊合金可達1,800°C。超音波焊頭尖端承受這種極端溫度,而本體則保持較低溫度——僅在數公分距離內就產生800°C的熱梯度。每次系統開啟和關閉循環時,材料會產生差異性的膨脹和收縮。熱膨脹係數不匹配會造成壓縮應力和拉伸應力,這些應力累積成微裂紋並加速潛變。熔體中的精確溫度監測至關重要——Sialon的熱電偶保護管專為承受相同的極端環境而設計,以確保持續可靠的讀數。.
腐蝕與溶解
熔融金屬具有化學侵蝕性。鋁在900°C以上會溶解鈦。鐵污染會從鋼製變幅桿滲入熔體,在關鍵應用中降低合金性能。兩種金屬在接觸表面形成複雜氧化物,在熱循環下剝落,使新鮮材料暴露於侵蝕。聲極本質上是由內而外腐蝕。.
聲疲勞與空蝕侵蝕
超音波探頭在20–40 kHz頻率下,以50–150 MPa的循環應力振幅振動。經過數小時的運作,這種重複循環會引發疲勞裂紋。同時,空蝕侵蝕——由氣泡崩潰引起的機械磨損——每年會從金屬表面去除0.01–0.1毫米。接觸介面上的微動磨損更加劇了損害。.
不浸潤與聲學損耗
大多數金屬熔液不會「潤濕」金屬超音波變幅桿—它們會在接觸表面形成氣隙。這個氣袋會使聲波傳輸效率降低多達60倍,將62%的聲波傳輸效率降至僅1%。接觸區域會成為局部氧化和優先侵蝕的熱點。.
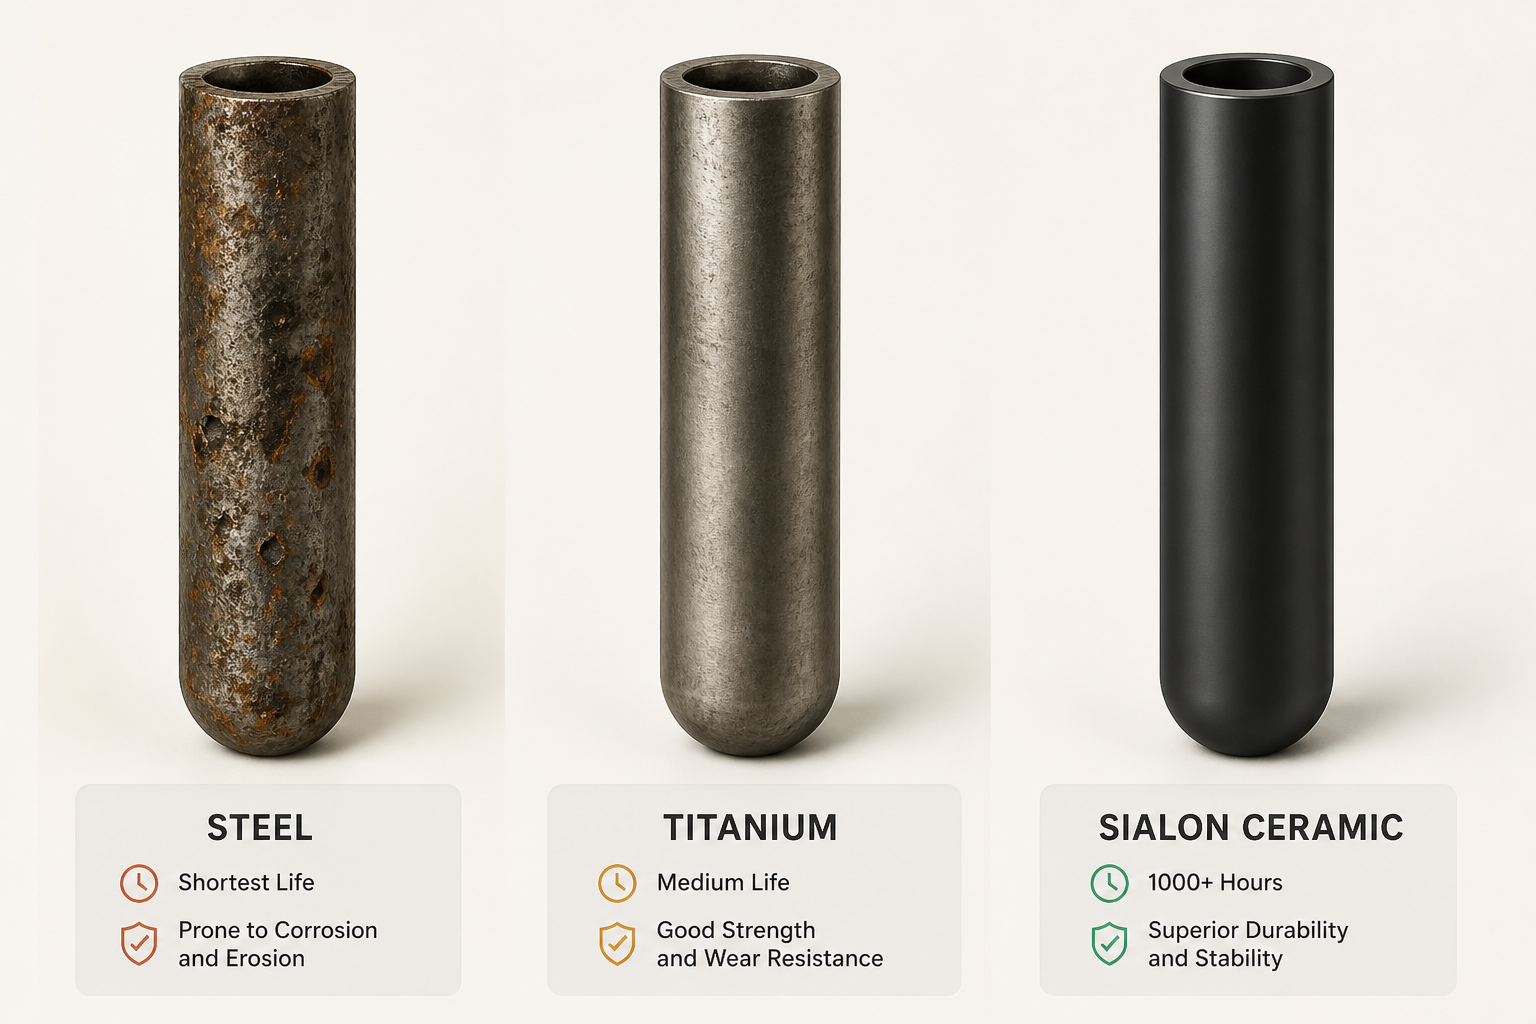
這些應力並非依序發生,而是同時作用並相互增強。由熱應力引發的裂縫會成為腐蝕的通道。空蝕造成的侵蝕使新鮮金屬暴露於化學侵蝕之下。溫度循環會使微裂縫重新張開。在熔融鋁中,鈦製超音波變幅桿通常在20–50小時內即被耗損殆盡。.
為何陶瓷超音波振動頭優於傳統金屬超音波振動頭
以傳統標準而言,鈦和鋼是強度高的材料。鈦的楊氏模數約為103 GPa,鋼則約為200 GPa——兩者在理論上都有助於維持共振頻率和聲學效率。但這些特性只說明了部分情況。.
| 失效機制 | 鈦 | 鋼 | 陶瓷 |
|---|---|---|---|
| 腐蝕速率 | 在900°C以上溶解 | 2-5 毫米/年 | 惰性(0 毫米/年) |
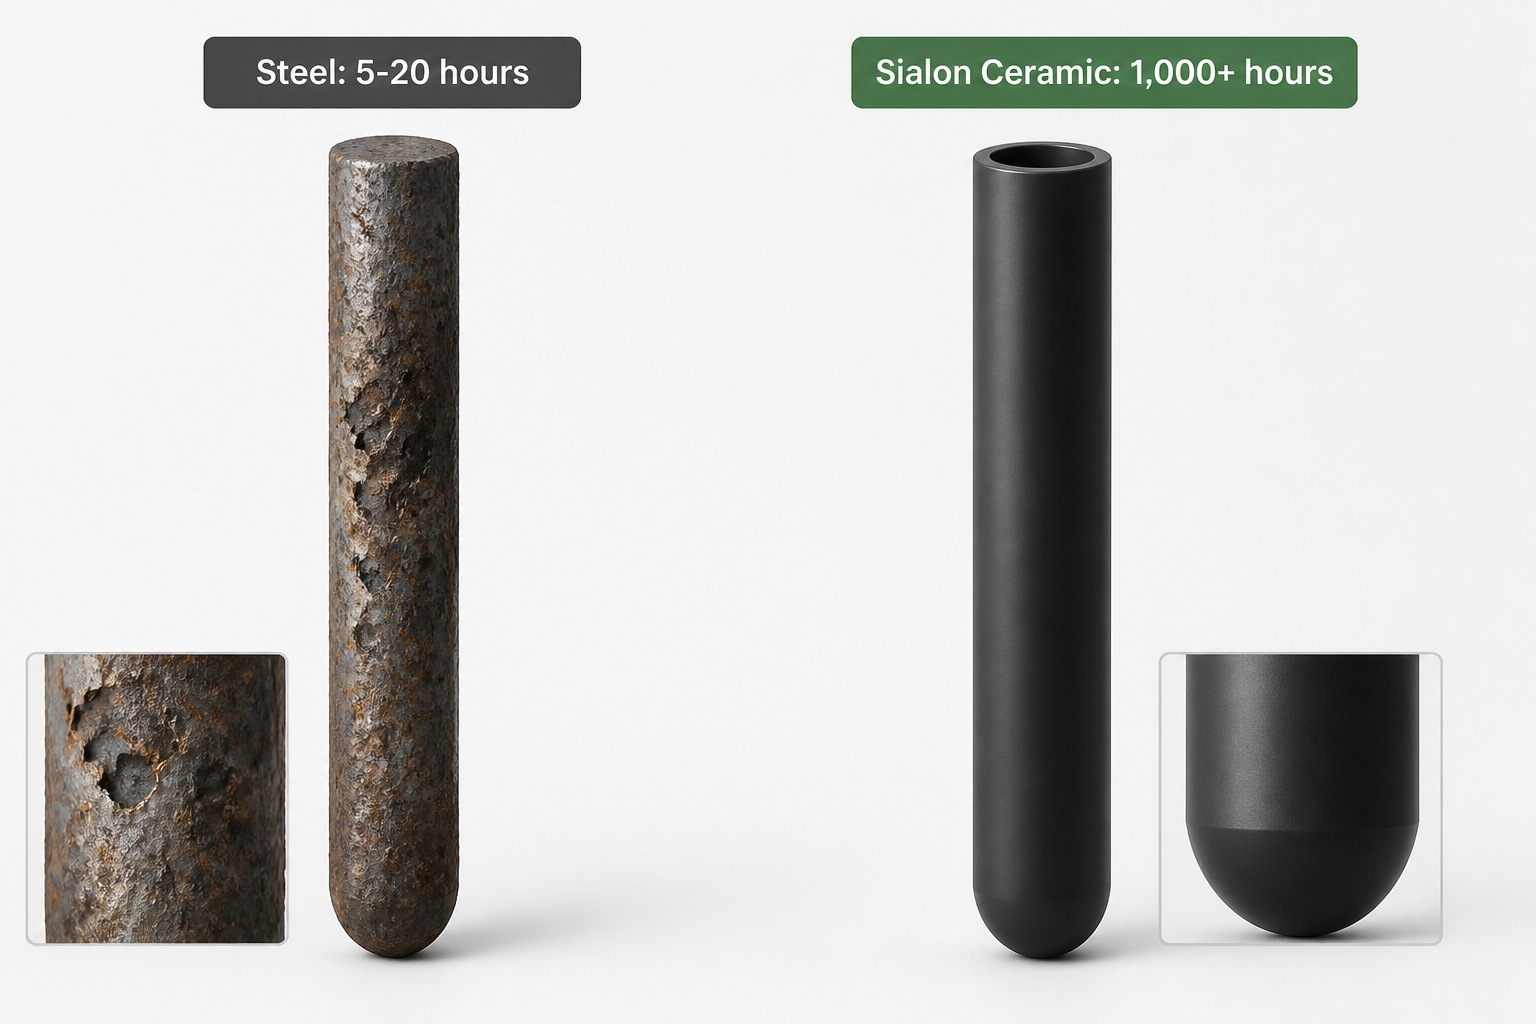
| 使用壽命 | 20-50 小時 | 5-20小時 | 1,000+ 小時 |
| 污染風險 | 鈦金屬間化合物 | 鐵污染 | 無 |
| 頻率漂移 | 是(模數下降) | 是 | 無 |
| 每小時成本 | ~$10-25/小時 | ~$25-100/小時 | ~$0.05-0.10/小時 |
金屬超音波變幅桿在熔融金屬中失效的原因
鈦會形成一層保護性的 TiO₂ 氧化層,初期可延緩腐蝕。然而,此氧化層在熱力上不穩定,在反覆加熱與冷卻下可能剝落,使裸露的鈦直接接觸熔融金屬。在 900°C 以上,鈦開始直接溶解於熔融鋁和鋼中,形成富鈦金屬間化合物,可能污染合金。在受規範的汽車和航太應用中,此類污染可能無法被接受。.
鋼製聲極的腐蝕與污染
鋼材面臨更大的挑戰。鐵污染對鋁合金可能特別有害,因為它會增加硬度,同時降低延展性並導致鑄造缺陷。鋼製超音波變幅桿在熔融鋁中每年可能腐蝕2–5毫米,導致使用壽命僅有5–20小時。經濟成本相當可觀:更換一個鋼製變幅桿可能花費500美元,但如果它只能使用10小時,僅更換成本就相當於每運作小時50美元。.
對於 24/7 運作的連續鑄造生產線,這些重複的更換成本可能成為整體系統獲利能力的重要因素。相同的腐蝕問題也適用於其他與熔融金屬接觸的組件—這就是為什麼 Sialon’s 鋁浸入式加熱器 和 Sialon 加熱管 使用惰性陶瓷化學材料。
金屬超音波焊頭中的聲學疲勞
鈦和鋼在高溫下也會遭受聲疲勞。它們的彈性模量在600°C以上會下降,這可能導致共振頻率漂移。當變幅桿不再以其設計頻率振盪時,聲功率傳遞可能會下降。.
因此,在傳統條件下看似堅固的材料,在暴露於熔融金屬加工所結合的熱、化學和聲學應力時,可能會成為一個重大的限制。.
為何賽隆陶瓷超音波變幅桿表現更佳
為何陶瓷超音波變幅桿表現更佳
陶瓷超音波探頭—尤其是 先進的賽隆陶瓷—之所以能在這些條件下存活,是因為它們運作於根本不同的原理之上。
陶瓷超音波探頭的化學惰性
陶瓷不會溶解或與熔融金屬形成反應性化合物。氧化鋁(Al₂O₃)在熔融鋁中具有熱力學穩定性—根本沒有化學反應的驅動力。熔融鋼不會腐蝕陶瓷探頭。這單一特性消除了金屬變幅桿最大的失效機制。經過1,000多小時的運行,陶瓷超音波焊頭僅顯示表面磨損,但沒有污染,也沒有材料損失到熔體中。.
天然不浸潤
熔融金屬自然會排斥陶瓷表面。這是一種特性,而非缺點。非潤濕接觸實際上能維持聲學傳輸效率,因為它能防止形成熱不穩定且氧化的氣隙。接觸面保持潔淨且高效。這意味著聲學功率傳輸能維持在60%以上,而非衰減至1%。.
Sialon陶瓷的熱穩定性
陶瓷在高溫下能維持——且通常會增加——其楊氏模數。賽隆陶瓷在室溫下的模數可能為280–320 GPa,並在1,000°C時保持或提升該數值。共振頻率保持鎖定。聲學效率不會漂移。.
熱衝擊阻抗
先進的陶瓷組合物,特別是具有特定晶粒結構和添加劑的賽隆(Sialon),被設計用來承受快速的溫度循環。金屬喇叭會累積微裂紋,而精心設計的陶瓷則可以循環數千次,且裂紋擴展極少。.
陶瓷普遍令人擔憂的脆性在這裡反而成為優勢—材料不會塑性變形並累積殘餘應力;裂縫要么成長到臨界尺寸並乾淨斷裂,要么穩定下來並停止。.
抗空蝕侵蝕能力
陶瓷硬度,先進Sialons的維氏硬度為1,200–1,600,能抵抗空蝕的機械衝擊。現場數據顯示,陶瓷超音波振動頭的侵蝕速率為0.001–0.01 mm/年—比金屬製品低10–100倍。.
取捨:陶瓷的脆性
其取捨在於脆性:陶瓷不像金屬那樣能承受衝擊載荷或突然的熱淬火。但在熔融金屬除氣系統中——超音波探頭懸掛其中、溫度受控,且從不會突然浸入冷水中——這種脆性並非問題。.
先進陶瓷超音波變幅桿背後的工程技術
很容易會以為「只要用陶瓷」就能解決問題。實際上,陶瓷聲極(sonotrode)的開發是一門專業的工程學科。並非所有陶瓷都是精密工程陶瓷聲極。
很容易假設「只要用陶瓷」就能解決問題。實際上,陶瓷超音波焊頭的開發是一門專業的工程學科。並非所有陶瓷都是一樣的。.
陶瓷超音波振動子必須經過精密工程設計:必須計算喇叭的幾何形狀,使陶瓷的彈性模數能在恰好20–40 kHz的頻率下產生共振。太軟則無法有效共振,太硬則會脆化到無法接受的程度。必須調整晶粒結構與添加劑,以最大化抗熱震性,同時不犧牲聲學阻抗。加工公差必須控制在±0.1 mm以內,以維持共振與聲學效率。加工後的熱處理必須消除殘餘應力,同時不劣化微觀結構。.
從陶瓷材料到超音波變幅桿
標準陶瓷供應商不製造超音波變幅桿——他們製造軸承、瓷磚和工業內襯。從散裝陶瓷材料到精密工程的聲學喇叭,需要客製化成分、客製化製程和客製化精加工。這類工作需要20年的材料科學經驗。.
Sialon Ceramics 正是投入了這方面的專業。他們自行開發陶瓷超音波振動頭,從材料配方到最終精密加工,掌控每一個步驟。.
自製陶瓷超音波振動頭開發的優勢
這種內部自製方法使賽隆陶瓷能夠:
- 調整陶瓷組成 ,以適用於特定熔融金屬環境,包括鋁、鋼和玻璃。
- 優化喇叭幾何形狀 ,以配合其 NIMA 產生器的頻率和功率輸出。
- 達成聲學阻抗 ,以維持傳輸效率,同時不犧牲抗熱震性。
- 提供精確度與一致性 ,這是OEM陶瓷供應商可能無法提供的。
同樣深厚的內部陶瓷工程技術延伸至 Sialon’s 的產品系列 — 從 除氣轉子軸 和 升液管 用於低壓鑄造,到 Westofen 定量管 用於自動化鑄造生產線。每個產品都是為了與超音波振動頭相同的嚴苛環境而設計。
陶瓷超音波振動子如何支持 NIMA 的優勢
這項內部能力正是讓NIMA系統在全球具競爭力的關鍵。使用現成陶瓷或金屬探頭的競爭對手,面臨根本性的性能天花板。Sialon的做法——將發電機、超音波探頭和陶瓷材料作為一個統一的整體來設計的完整系統——能提供獨立超音波探頭無法比擬的性能。.
內部聲極開發如何成就 NIMA 的優勢
NIMA(次世代工業級)超音波產生器是圍繞著Sialon Ceramics’專有的“無駐波”架構所建構,並與 Aktive Arc Ultrasonics 合作開發,作為系統整合夥伴。這指的是軟體控制系統,用於防止熔融金屬中形成聲學共振模式——這些模式會降低效率並產生熱點。
但NIMA系統的真正威力來自於將此發電機設計與專為NIMA頻率和功率特性所設計的陶瓷超音波焊頭相結合。超音波焊頭並非事後才安裝,而是整合在系統設計中。其結果是:
- 大容量熔體處理:NIMA系統可處理競爭對手系統無法高效處理的容量。競爭對手在駐波方面達到效能上限;NIMA的架構與匹配的陶瓷超音波變幅桿克服了此限制。
- 經實證的工業部署:NIMA 系統已部署於 Wagstaff 垂直 DC 鑄造機及 Bruno Presezzi 的連續鑄造生產線上——這類關鍵任務設備的停機成本每小時高達數千元。Sialon 陶瓷超音波振動頭經實證的可靠性,使這些部署得以實現。
- 能源效率優勢:在玻璃精煉中,NIMA’s結合超音波架構與聲學傳輸效率,可將加工溫度降低高達170°C,在能源密集的製程中節省20%的能源成本。
這就是為什麼這套系統能在其他系統無法運作的地方發揮作用:這是一項專注於單一問題、長達二十年的材料工程成果。.
全球背景:為何賽隆陶瓷獨一無二
大規模熔融金屬與玻璃處理是全球性產業——各大洲的鋁鑄造廠、鋼鐵廠和玻璃製造商皆屬此範疇。然而,具備開發、製造並部署配備客製化工程陶瓷超音波變幅桿之超音波系統的能力,全球僅集中在少數公司。賽隆陶瓷(Sialon Ceramics)佔有獨特地位:
- 他們自行開發陶瓷超音波變幅桿,而非向標準供應商採購
- 他們已將此能力整合到一個完整的超音波系統(NIMA)中,該系統專為大容量熔體處理而優化
- 他們已在關鍵的連續鑄造作業中大規模部署這些系統
- 他們在超音波振動頭設計領域擁有 20 年的專有材料科學知識。
這種組合很少見。大多數超音波設備製造商都是外部授權或採購其聲極。Sialon 的垂直整合——從材料科學到系統架構再到現場支援——是結構性的競爭優勢。.
對於評估超音波熔體處理系統的採購經理來說,這點很重要。當您購買NIMA系統時,您購買的不是組裝在發電機上的現成組件。您購買的是二十年來專注於單一問題的工程成果:如何可靠且高效地處理大量熔融金屬。陶瓷超音波變幅桿就是這項投資的具體證明。如果您也為您的鑄造廠採購其他陶瓷組件—— 澆包、 熱電偶保護管、 坩堝或 加熱管 ——Sialon的 完整商店 涵蓋了熔體中的每個接觸點。
結論
聲極是一種精密儀器,透過超音波空蝕作用實現除氣、晶粒細化及冶金轉變。傳統金屬聲極在 1,200–1,800°C 的熔融金屬中會失效,因為腐蝕、熱循環和侵蝕會在數小時內壓垮其材料特性。.
賽隆陶瓷超音波振動頭憑藉其化學特性克服了這些問題:它們是惰性的,在高溫下能保持結構特性,天然地與熔融金屬相容而非對抗,並且比金屬更能承受空蝕侵蝕。但陶瓷超音波振動頭只有在針對特定系統進行工程設計時才能發揮全部潛力——匹配發電機的頻率和功率特性,針對所處理的特定熔融金屬進行設計,並以聲學效率所需的精度進行製造。.
這就是賽隆陶瓷投入了20年的工程成果。這也是NIMA系統能夠處理競爭對手無法應對的大體積金屬液,且其客戶名單包括全球要求最嚴苛的連續鑄造廠的原因。.
如果您正在評估鋁、鋼或玻璃的超音波熔體處理,聲極(sonotrode)材料不僅僅是一個組件選擇——它是影響系統長期性能與成本的最關鍵決策。選擇陶瓷不僅僅是為了承受高溫,而是選擇一種從零開始為您的應用而設計的材料,由一支花費二十年時間精進工藝的團隊所打造。.
嘗試使用賽隆陶瓷進行超音波除氣與晶粒細化
Sialon Ceramics 專精於 NIMA 超音波產生器,搭配專為大容量熔融金屬與玻璃處理所設計的專利陶瓷聲極。與使用現成聲極的系統不同,Sialon 的內部材料工程確保了聲學效率、熱穩定性,以及數十年的使用壽命——即使在高達 1,800°C 的連續鑄造環境中亦然。對於尋求工業規模實證性能的鑄造廠與玻璃製造商,NIMA 系統提供了二十年聲極開發所成就的工程優勢。
探索我們為您的鑄造廠提供的全系列Sialon陶瓷產品:
- 除氣轉子軸 — 用於旋轉除氣,可搭配或先於 超音波處理
- 鋁浸入式加熱器 & 加熱管 — 以陶瓷級耐用性進行熔體維護
- 熱電偶保護管 — 在侵蝕性熔體中提供準確的溫度讀數
- 升液管 & Westofen計量管 — 低壓與自動化澆鑄生產線
- XICRU SiC 鑄造坩堝 & 感應爐坩堝 — 零污染的保溫與熔化
- Sialon 澆注勺 — 用於熔融金屬環境中的轉移和處理
常見問題
什麼是聲極(sonotrode)?它的作用是什麼?
聲極(或稱聲學喇叭)是將超音波振動傳遞到熔融金屬中的探頭。其運作方式是將來自換能器的電能轉換為20–40 kHz的機械振動,從而在熔體中產生空蝕氣泡。這些氣泡的崩潰會產生衝擊波,從而在工業規模下實現鋁、鋼和玻璃的除氣(去除氫氣)、晶粒細化及顯微組織改善。.
為什麼鈦和鋼製超音波變幅桿在熔融金屬中會失效?
鈦在900°C以上會溶解於熔融鋁和鋼中,污染合金並降低其性能。鋼的腐蝕速率為每年2–5毫米,使用壽命僅5–20小時。這兩種金屬都會遭受熱循環裂紋、聲疲勞和空蝕侵蝕(每年0.01–0.1毫米)。腐蝕、熱衝擊和侵蝕的綜合作用,使金屬超音波變幅桿的使用壽命僅以小時計,而非數千個工作小時。.
是什麼讓陶瓷超音波振動子在極端溫度下表現更優越?
Ceramics like Sialon are chemically inert (they don’t dissolve or form reactive compounds with molten metals), thermally stable (they maintain structural rigidity up to 1,800°C), and naturally non-wetting (molten metals repel ceramic surfaces, enabling efficient acoustic transmission). They also resist cavitation erosion 10–100× better than metals due to their hardness. These properties allow ceramic sonotrodes to survive 1,000+ operating hours versus 20–50 hours for metal equivalents.
Why does Sialon Ceramics develop sonotrodes in-house rather than sourcing them?
陶瓷超音波振動子必須針對特定的振盪器頻率、功率等級及熔融金屬應用進行精密工程設計。喇叭幾何形狀、晶粒結構、熱處理及加工公差(±0.1 mm)都必須針對聲學共振與效率進行最佳化。Sialon 在材料科學上 20 年的投資,使他們能夠針對其 NIMA 系統的架構與性能需求,量身打造陶瓷材料——這是現成陶瓷供應商無法提供的。.
NIMA系統的聲極工程如何創造競爭優勢?
Sialon 的 NIMA 系統 將專有的「無駐波」發電機架構與專為協同工作而設計的客製化陶瓷超音波探頭相結合。這種整合實現了競爭對手無法高效匹配的大容量熔體處理、連續鑄造作業中經過驗證的可靠性,以及在玻璃精煉中節省 20% 的能源。競爭優勢來自於二十年專注的工程——超音波探頭就是這項投資的證明。