
Sialon CeramicsのNIMAジェネレーターが、従来の超音波システムにおける定在波問題を克服し、工業規模での大容量溶融金属メルトの均一な処理を可能にする方法をご覧ください。.
2026年8月8日 · 21分で読めます
TL;DR
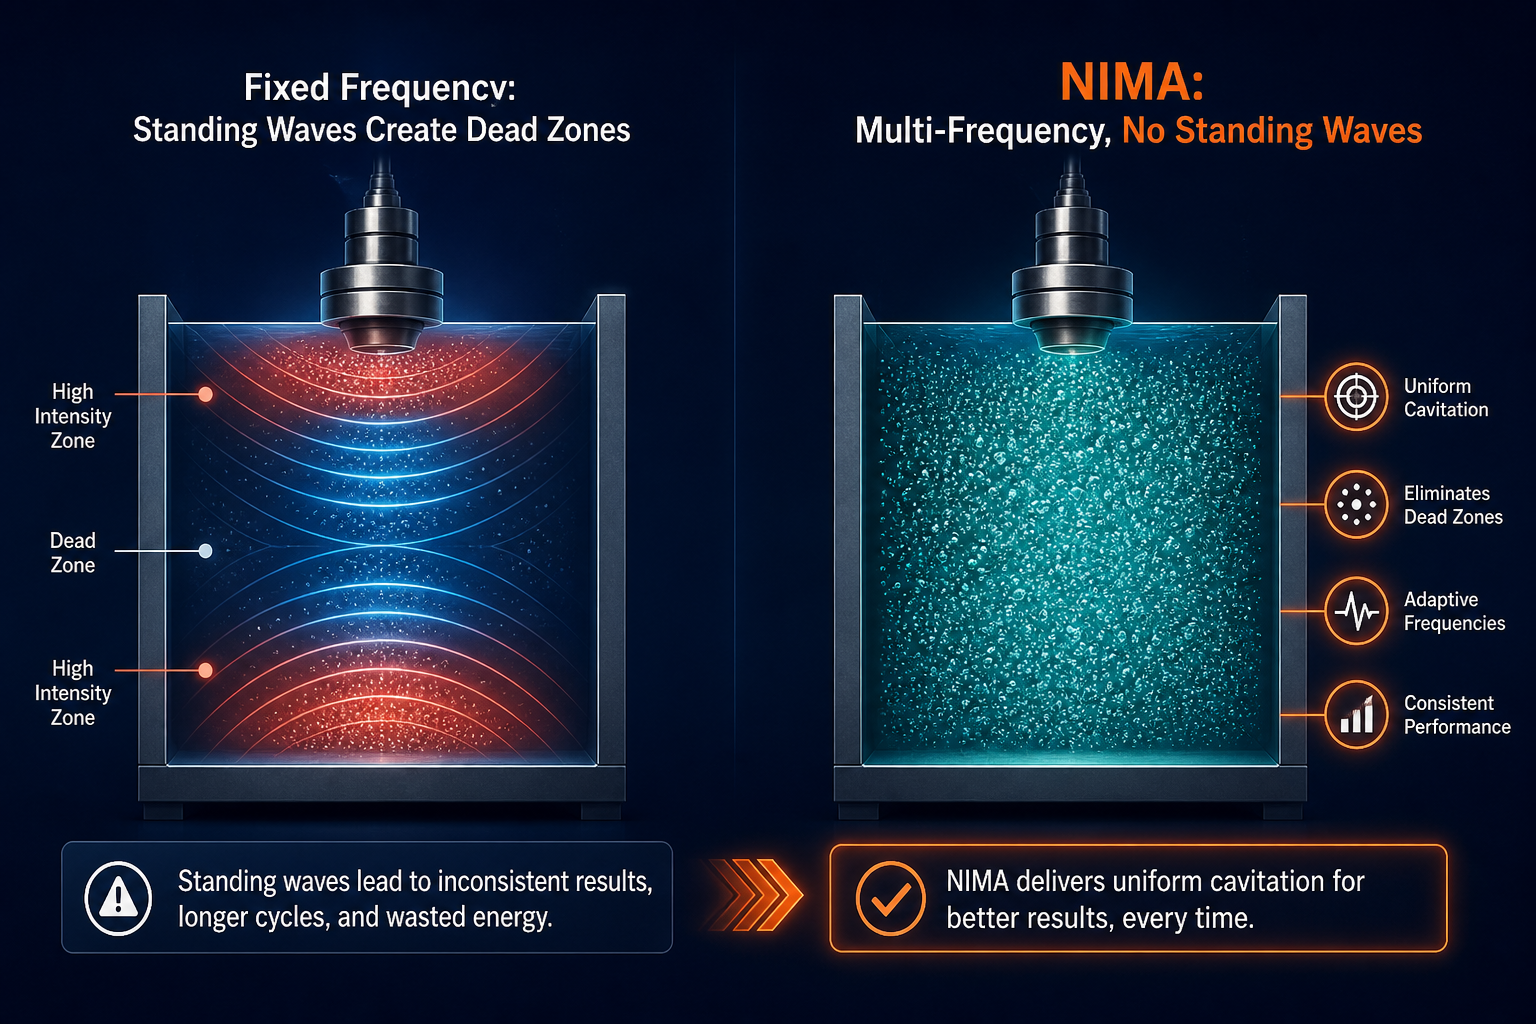
20–40 kHzで動作する従来の超音波発生器は、固定周波数に依存しているため、大容量の溶融金属中に定在波パターンが生じ、キャビテーションが発生しないデッドゾーンが生じます。 Sialon CeramicsのNIMA発生器は、 Aktive Arc Ultrasonics(高出力超音波システムエンジニアリングの専門家)とのパートナーシップにより開発され、20年にわたる独自ソフトウェア開発を通じてこの問題を解決しています。マルチ周波数で適応型の「定在波なし」アーキテクチャにより、デッドゾーンを排除し、溶湯全体にわたって均一なキャビテーションを維持します。Sialonのエンジニアリングされたセラミックソノトロード(熱衝撃に耐え、金属の濡れを防ぎ、1,800°Cでも構造的完全性を維持)と組み合わせることで、NIMAシステムは、アルミニウム、マグネシウム、ガラス、鉄系合金の大容量溶湯(400 kg以上)を工業規模で処理できることが実証された唯一のプラットフォームです。その結果、水素除去が20%高速化、酸化物介在物が6分の1に低減、ドロスが81%低減、そして最終部品の強度と延性が測定可能なレベルで向上します。
はじめに:定在波の問題
冶金技術者が初めて 超音波脱ガス または結晶粒微細化に遭遇したとき、その魅力はすぐに明らかです。キャビテーションバブルは、従来の方法よりもはるかに速く溶融金属から溶解ガスを除去します。10分ではなく3分で完了します。しかし、その技術を生産鋳造工場にスケールアップする現実は、何十年もの間、ほとんどの装置サプライヤーが静かに無視してきた物理的問題によって制約されてきました: 定在波です。
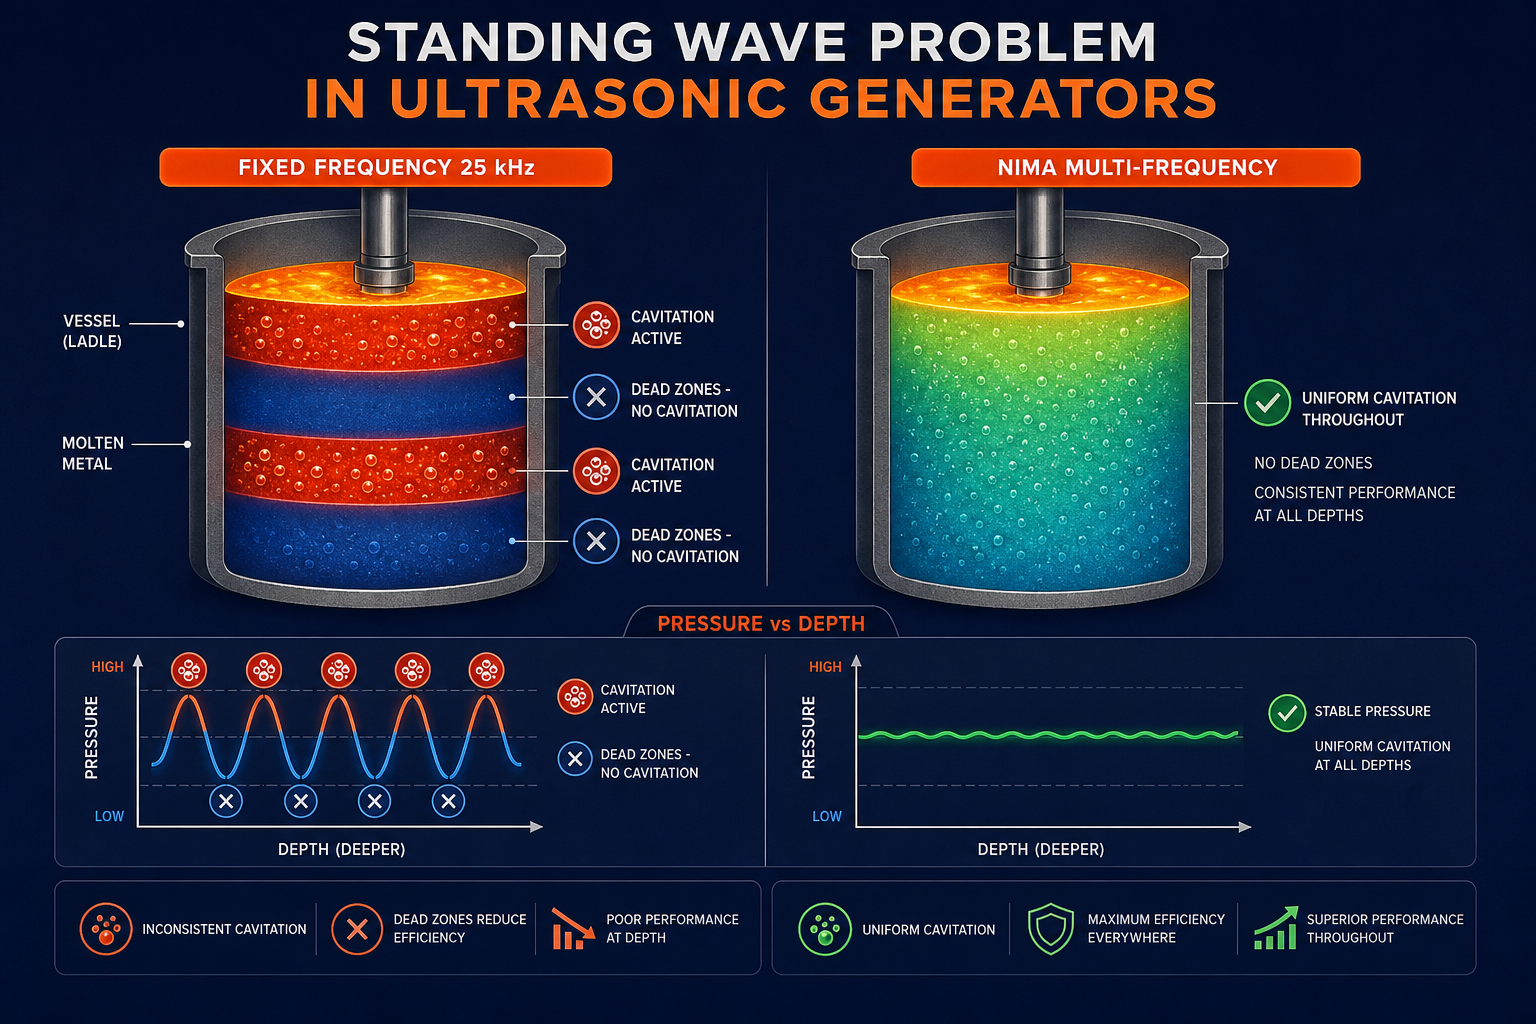
密閉空間(取鍋、脱ガス容器、溶融金属浴)内の音響波は、境界で反射し、入射波と干渉します。周波数と容器の形状が一致すると、定在波の節が形成されます。これは、音響強度がほぼゼロの領域であり、どれだけパワーを印加してもキャビテーションが発生しません。従来の工業用周波数(通常20〜40 kHz)で動作する固定周波数システムでは、200 kgまたは400 kgの溶湯は、活性ゾーンとデッドゾーンのモザイク状になります。デッドゾーンでは、脱ガスも結晶粒微細化も合金元素の分散も行われません。オペレーターは、サイクルを長くしたり、不完全な処理を受け入れたり、この技術が溶湯サイズにきれいにスケールアップできないことを受け入れたりして補っています。.
シアルンセラミックスの NIMAジェネレーターは、 アクティブアーク 超音波の超音波システム設計における専門知識とともに開発され、20年以上にわたって開発された独自のマルチ周波数アーキテクチャを通じてこの制約を排除します。定在波がないということは、デッドゾーンがないことを意味し、溶湯全体の体積が端から端まで均一なキャビテーションを受けます。産業用溶融金属処理の極端な温度と圧力に耐えるシアルンのエンジニアリングセラミックソノトロードと組み合わせることで、その結果は、大規模な溶湯(最大400kg以上)を生産グレードの速度で妥協なく処理できることが実証された唯一のシステムです。これはスループットだけでなく品質にも重要です。均一なキャビテーションは、均一な脱ガス、微細化された結晶粒、そして下流での予測可能な機械的特性を意味します。
従来のシステムがどのように機能し、大規模化でなぜ機能しなくなるのか、そしてNIMAのアーキテクチャがどのようにそのギャップを埋めるのかを見ていきましょう。.
NIMA超音波発生器の仕組み:基本原則
超音波発生器は、その核心においてトランスデューサーです。電気エネルギーを高周波の機械的振動に変換します。溶融金属の用途では、その振動はソノトロード(セラミックまたは金属製のホーン)に伝達され、溶湯に直接結合します。ソノトロードは超音波周波数(金属鋳造では通常17–40 kHz)で振動します。この帯域ではキャビテーションの発生が確実であり、キャビテーションバブルのサイズがガス拡散や介在物の浮上に最適であるため、この周波数が選択されます。.
キャビテーション:脱ガスと結晶粒微細化の原動力
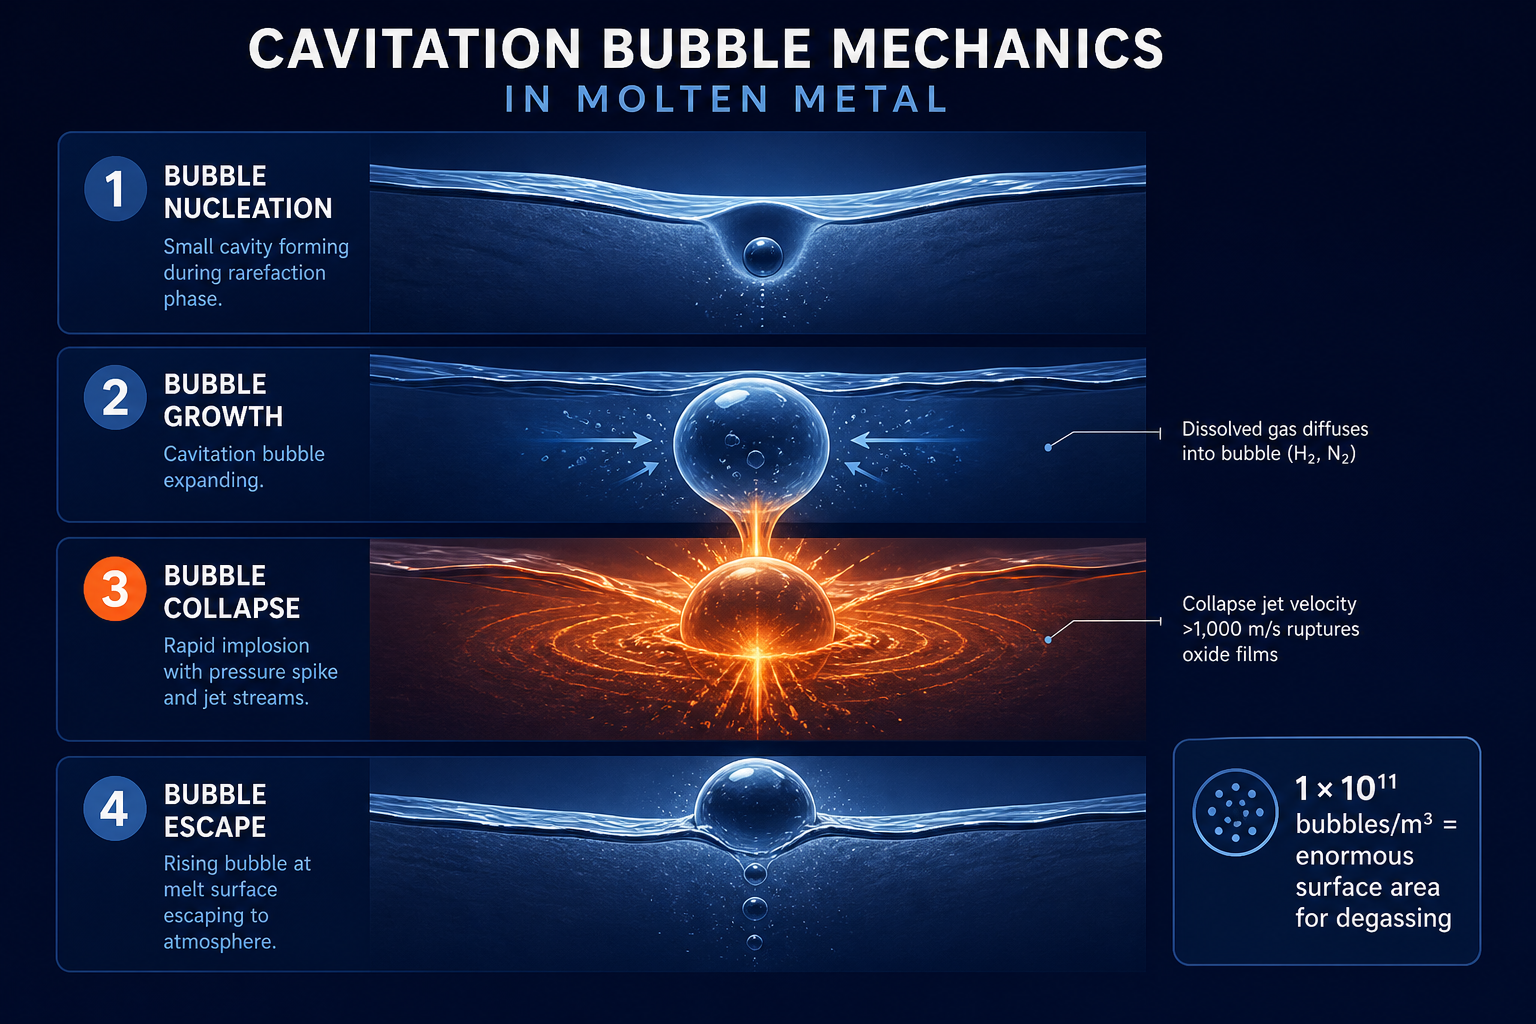
ソノトロードが振動すると、溶湯内に圧縮と希薄化(膨張)の交互サイクルが生じます。希薄化の際、音響圧力が溶融金属の蒸気圧以下に低下し、蒸気と溶解ガスの微小なキャビティ(気泡)が生成されます。これらの気泡が機械的な主力となります:
- 脱ガスについて: 気泡内部は、水素やその他の溶解ガスが液体から拡散して出るための広大な表面積を提供します。キャビテーション気泡密度は1 × 10¹¹ 気泡/m³ に達し、数百万リットルの露出界面に相当する表面積を提供します。溶解した水素は最もエネルギーが低い経路を見つけてこれらの気泡内に移動し、その後上昇して溶湯表面から逃げ出します。
- 結晶粒微細化の場合: 気泡の崩壊は、局所的な加熱、衝撃波、高速ジェットという莫大なエネルギーを放出し、デンドライトの形成を妨げ、不均一核生成を引き起こします。その結果、より微細で等軸(全方向に均一)な結晶粒組織が得られ、鋳造時の高温割れ、引け巣、偏析を低減します。
- 合金化用: 振動するソノトロードによって生成される音響ストリーミングは、バルク流体の循環を生み出します。この混合により、合金元素(シリコン、銅、マグネシウムなど)が沈降したり偏析層を形成したりせず、溶湯全体に均一に分布することが保証されます。
ビエルクネス力(気泡に作用する音響放射力)は、小さな気泡が合体して大きくて効果のない気泡になるのを防ぎます。最適な周波数と振幅により、キャビテーションプロセスは自己持続的かつ効率的になります。.
ソノトロード設計:エネルギーと金属の間のインターフェース
ソノトロードがすべてです。それは電気振動が溶融金属と出会う結合点であり、しばしば700°Cを超える温度にさらされます。材料は以下の要件を満たす必要があります:
- 熱衝撃に耐える (浸漬および取り出し時の温度変動)
- 溶融金属を濡らさない (金属が表面に付着すると、取り出し時にソノトロードが損傷する可能性があります)
- 高いヤング率を維持する (振動が熱として散逸するのではなく効率的に結合するように)
- 浸食に耐える キャビテーション崩壊ジェットによる(気泡崩壊時には1,000 m/sを超えることがあります)
グラファイトは歴史的に標準的な材料でしたが、脆く、高温で酸化しやすいという欠点があります。Sialon Ceramicsは、これらの制約を克服するために独自のセラミック配合を開発しました。詳細は次のセクションで説明します。.
従来の高周波発生装置が大容量溶湯で苦戦する理由
ここが固定周波数システムが壁にぶつかる点です。.
定在波とデッドゾーン
溶融アルミニウムを伝播する25 kHzの超音波の波長は、約200 mmです(音速約5,000 m/s ÷ 25 kHzから導出)。400 kgの溶湯を収容する容器内では、この波長が共振条件となります。音響軸に沿った容器の寸法が半波長の整数倍である場合、定在波が形成されます。圧縮の腹(圧力のピーク)と節(圧力の最小値)が、音響強度の高低の市松模様を生み出します。.
問題は、 節がデッドゾーンになることです。キャビテーションには、キャビテーション閾値(典型的な温度の溶融アルミニウムでは約0.1 MPa)を超える音圧振幅が必要です。節では、音圧振幅はゼロに近づきます。発電機が供給する総出力がどれだけ大きくても、デッドゾーンは不活性のままです。
400 kgスケール(溶湯の体積は約1.2 m³)では、単一周波数ではほぼ常に、容器容積の20–40%を覆うデッドゾーンが発生します。作業者は次のことを観察します:
- 不完全な脱ガス: 一部の領域でキャビテーションが発生しなかったため、水素が溶湯中に残留します。“静かな領域”からの鋳造品には、後期段階のポロシティが現れます。
- 偏析ゾーンでの未微細化粒: 結晶粒微細化効果は活性領域に限定され、他のゾーンでは粗大な柱状晶成長に戻り、機械的特性が低下する。
- 合金の偏析が持続する: デッドゾーンが特定領域での音響流動を妨げ、重い合金元素が層状に分離することを許してしまう。
限られた浸透深さ
Even in active cavitation zones, high frequencies (40 kHz and above) are absorbed rapidly by the molten metal. Attenuation increases with frequency squared, so power dissipates into heat rather than driving cavitation deep into the melt. A 40 kHz system may create vigorous cavitation in the outer 100–150 mm of melt but leave the core only gently treated. Large ingots or thick sections end up with gradients in mechanical properties: outer layers well-refined, cores coarse.
Sonotrode erosion and maintenance
高周波システム(40 kHz以上)は高振幅でキャビテーション崩壊ジェットを極端な速度に駆動します。これにより最も激しい局所キャビテーションが生じますが、その代償としてソノトロードに負担がかかります。特に黒鉛ソノトロードでは、高温で酸化や剥離が生じるため、侵食速度が上昇します。ソノトロード交換のための設備停止時間が生産時間を削ります。総所有コスト(資本費+保守費)は急激に上昇します。.
ロータリーデガッシングの代替手段
これらの制約に直面して、多くの鋳造工場は回転脱ガスに切り替えます。取鍋の底部で回転する黒鉛またはセラミック製のローターに、窒素またはアルゴンを吹き込む方式です。回転式システムは定在波を回避します(音響周波数ではなく、気泡撹拌によって機能します)が、速度と環境への影響を犠牲にします。また、不活性ガスを必要とし、これは継続的な消耗品コストと環境上の懸念事項となります。超音波が3分で達成する水素除去と同等の処理を、回転式では10分以上かけて行います。.
定在波の問題こそが、超音波発生装置が「実験室ツール」や「生産には不向き」と評される理由です。それは物理が間違っているからではなく、単一周波数の固定設計が大規模な工業用溶湯にうまくスケールしないからです。.
NIMA超音波発振器が定在波を排除する仕組み
サイアロンセラミックスは、システム統合においてAktive Arc Ultrasonicsと提携し、20年にわたる独自ソフトウェア開発を通じて定在波問題を解決しました。彼らの革新は: 単一の固定周波数ではなく、NIMAジェネレーターはリアルタイムで複数の周波数をスイープまたは組み合わせ、定在波共鳴を適応的に回避します。
マルチ周波数アプローチ
NIMAジェネレーターは基本周波数(ほとんどの工業構成では25 kHz)で動作しますが、実際の周波数を±10–15%連続的に変調またはスイープし、毎秒数百回周波数を変化させます。この変調は独自のアルゴリズムによって制御され、音響場が定在波パターンに落ち着くことがないようにします。ある周波数が共振条件に近づくと、ジェネレーターはそこからシフトします。その結果、溶湯全体の体積が一貫した音響強度を経験します。デッドゾーンは排除されます。.
この動作点(25 kHzベース、適応変調)では、ジェネレーターは以下を維持します:
- 最適なキャビテーション開始 (キャビテーション閾値は20–25 kHz帯で最も低い)
- 効率的な浸透深さ (低周波数は40 kHzの代替品よりも深く浸透します)
- 管理可能なエロージョン (低周波数=低い崩壊ジェット速度=より長いソノトロード寿命)
- 空間的デッドゾーンなし (周波数スイープにより共振を排除)
独自ソフトウェア:20年にわたる優位性
この周波数変調を制御するアルゴリズムは、Sialon Ceramicsの中核的知的財産です。これらは以下を考慮しています:
- 容器の形状(ソフトウェアがさまざまな取鍋のサイズや形状を検出または適応します)
- 溶湯温度(溶融金属の音響特性は温度によって変化します。ソフトウェアが補正します)
- 合金組成(水素拡散速度、キャビテーション閾値、音響減衰は合金によって異なる)
- ソノトロードの浸漬深さ(ソノトロードを深く浸漬するか引き戻すと音響場が変化します)
適応制御ループは、音響パワーフィードバックをリアルタイムで監視し、周波数、振幅、デューティサイクルを微調整して、溶湯全体にわたって最適なキャビテーション条件を維持します。このレベルの制御は簡単ではありません。数十年にわたる現場データ、冶金学的洞察、反復的な改良が必要です。Sialonはまさにそれを投資してきました。.
1,800°C対応:設計制約としての温度
工業用溶融金属の温度はさまざまです:
- アルミニウム合金: 700–750°C
- マグネシウム合金:650–700°C
- 鉄系合金(鋼、鉄):1,550~1,650°C
- 特殊ガラス:1,400〜1,800°C
ソノトロードは、この全範囲にわたって確実に機能する必要があります。1,800°Cでは、ほとんどの材料が構造的完全性を失います。グラファイトは壊滅的に酸化します。従来のセラミックスは熱衝撃を受けます。Sialonのエンジニアリングセラミックス(この用途のために特別に開発された独自配合)は、急激な熱サイクル下でも、1,800°Cまでヤング率、熱伝導率、耐侵食性を維持します。.
これが、会社名自体が材料上の利点を示す理由です。Sialon(シリコン-アルミニウム-オキシナイトライド)セラミックスは、この熱領域で確実に性能を発揮する数少ない材料ファミリーの一つです。NIMAの適応型周波数制御 と Sialonの高温セラミックスの組み合わせにより、熱的制限のないシステムが実現します。ソノトロードの故障や周波数の不安定性を心配することなく、特殊ガラス溶湯を全温度で処理できます。
NIMA超音波発振器とサイアロンセラミックソノトロード
NIMAジェネレーターとSialonセラミックソノトロードの組み合わせは、大容量の溶湯を均一かつ再現性よく処理することが実証されている、工業規模(400kg以上)で唯一のシステムです。.
この組み合わせが独自である理由
- 極端な温度での熱安定性: サイアロンは、他のセラミックスやグラファイトが機能しない環境でも機械的特性を維持します。これにより、代替のソノトロードを破壊するようなガラスや鉄系溶湯の処理が可能になります。
- 実地試験で実証された耐侵食性: Sialonの独自セラミック配合は、黒鉛よりもはるかに長くキャビテーション侵食に耐えます。産業展開では、耐用年数が3〜5倍長くなることが報告されており、これはメンテナンスコストの削減と、時間経過に伴うより一貫した処理品質につながります。
- スケール実証: Al-9Si-3Cu-1.3Fe合金を用いた400kgの試験は、 2026年に発表された査読付き研究に記録されており、溶湯全体にわたる均一なキャビテーションと処理を実証しました。競合他社は能力を主張しますが、Sialonは公開データを持っています。
システムアーキテクチャ:1–5 kW、空冷または水冷
NIMA発振器はコンパクトです:
- 電気入力:1〜5 kW、処理量やサイクルタイムに応じて設定可能
- 冷却: 空冷式または水冷式の圧電トランスデューサー。デューティサイクルと設備インフラに応じて選択します
- 周波数: 25 kHzベース、独自変調方式
- 振幅制御:独立して調整可能で、オペレーターは特定の合金と処理目標に必要なキャビテーション強度を調整できます。
このモジュール性により、鋳造工場はまず1 kWシステムで小規模な溶解(50–100 kg)のプロセス試験を開始し、その後、ソフトウェアの交換やオペレーターの再教育なしに、生産量に応じて5 kW(または複数のシステムを並列)にスケールアップできます。NIMAアーキテクチャはクリーンにスケールします。.
NIMA超音波発振器:性能データ:その証明
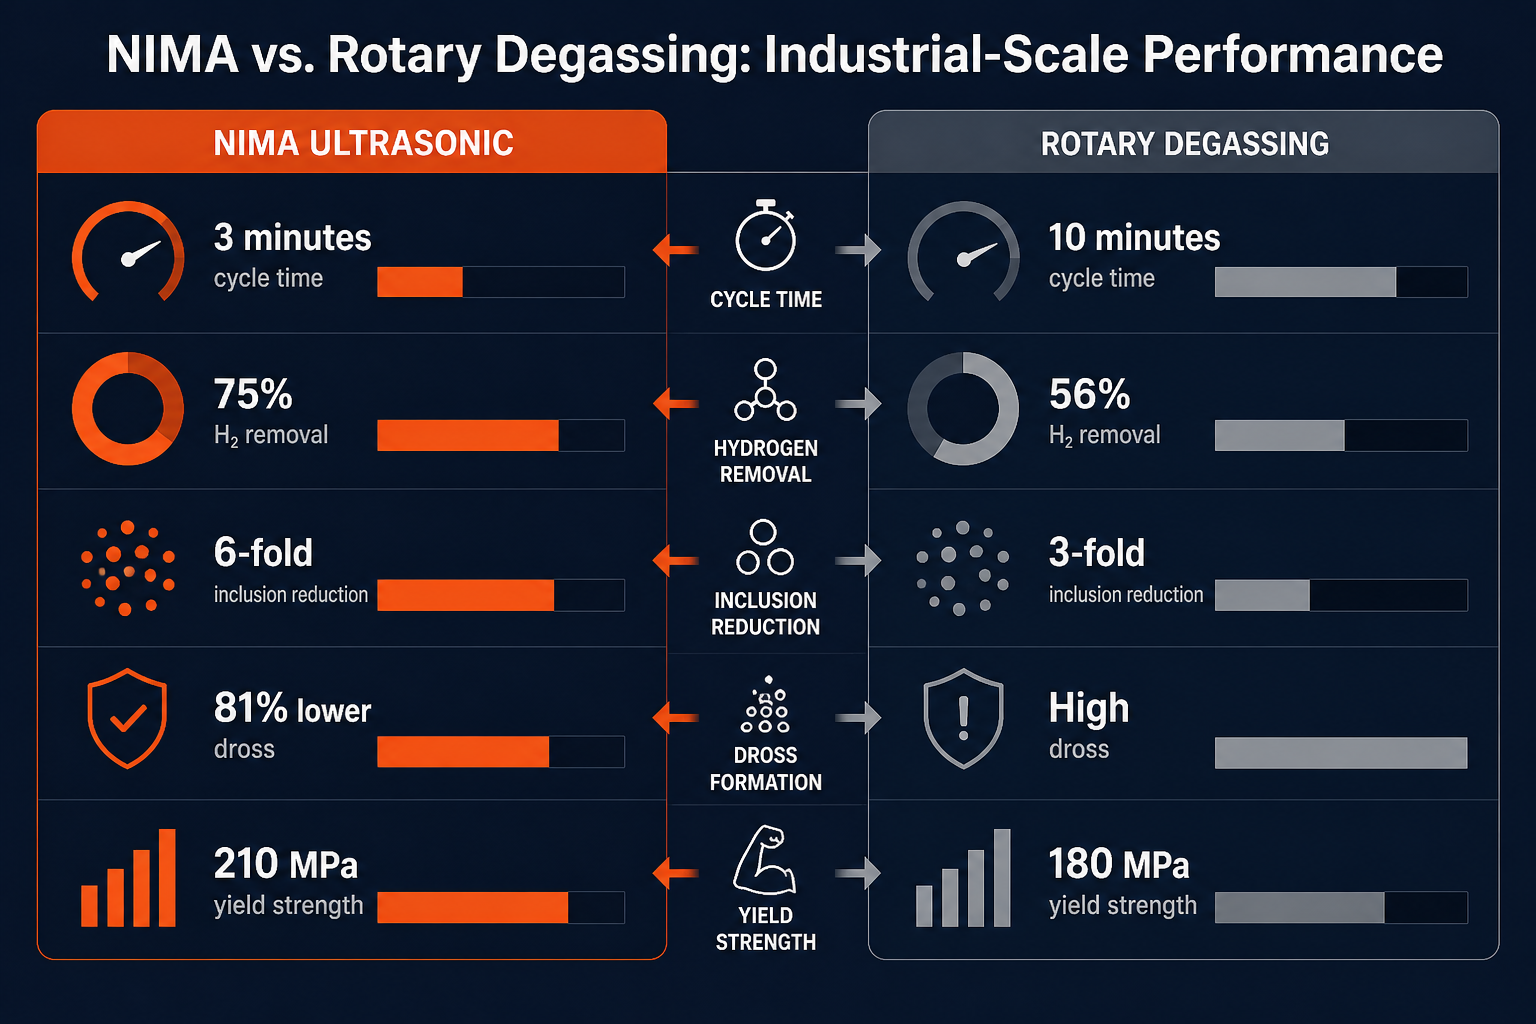
産業規模の比較は具体的な数値を示しています。 CastManが発表した2022年の査読付き研究では、研究者らが高圧ダイカスト自動車部品に使用される400kgのAl-9Si-3Cu-1.3Fe合金溶湯において、NIMAシステムを従来のロータリー脱ガス法(窒素注入を伴う回転インペラ)と比較試験しました。
脱ガス効率
NIMA超音波: 3分で75%の水素除去(密度指数: 10.3% → 2.6%)
ロータリー+窒素: 10分で56%の水素除去(密度指数:10.5% → 4.6%)
利点: 水素除去が20%高速化され、サイクルタイムは3分の1で完了します。この効率向上は、1 × 10¹¹ m⁻³ のキャビテーションバブル密度と、溶湯全体にわたる均一な音響処理によるものです。
酸化物介在物の低減
NIMA超音波: 未処理溶湯と比較して6倍の低減、回転脱ガス処理溶湯と比較して2倍の低減
ロータリー+窒素: 未処理溶湯と比較して3倍の低減
メカニズム: キャビテーション気泡の崩壊により、1,000 m/sを超えるジェット流が発生し、介在物表面の保護酸化膜を破壊して、上昇する気泡への付着を促進します。6倍の優位性は、溶湯全体にわたる持続的なキャビテーションによるものです。デッドゾーンがないということは、すべての介在物がジェット流にさらされることを意味します。
ドロス生成(水素再汚染の指標)
ロータリー+窒素: サイクルあたり1,300グラムのドロス
削減効果: ドロスが81%低減。これが重要な理由:ドロス(金属酸化物と吸収された水素の混合物)は水素の貯蔵庫として機能します。高温では分子結合により水素を吸着します。ドロスが少ない=脱ガス後の再汚染の機会が減り、脱ガス状態が長く維持されます。
機械的特性の向上
NIMA処理された溶湯から鋳造された部品は、測定可能な改善を示しました:
| 特性 | NIMA超音波 | ロータリー+窒素 | 改善 |
|---|---|---|---|
| 降伏強度(YS) | 210 MPa | 180 MPa | +17% |
| 極限引張強さ(UTS) | 303 MPa | 288 MPa | +5% |
| 伸び | 6% | 3% | +100% |
これらの利点は、より清浄な溶湯(介在物の減少、ポロシティの低下)と、微細化された結晶粒組織(柱状晶ではなく等軸晶)の両方を反映しており、どちらも均一な超音波キャビテーションの利点です。.
微細組織:目に見える微細化
鋳造部品の光学顕微鏡および走査型電子顕微鏡観察により、NIMA処理サンプルでは金属間化合物の粒子サイズが大幅に低減し、より微細で均一な結晶粒分布が確認されました。この微細化されたミクロ組織は、靭性と疲労耐性に直接寄与します。これは自動車および航空宇宙部品にとって極めて重要です。.
産業用途:アルミニウムを超えて
アルミニウムが主力用途ですが、NIMAの温度範囲(最大1,800°C)と定在波を発生させないアーキテクチャにより、より幅広い金属やガラスの処理が可能です:
マグネシウム合金
マグネシウムはアルミニウムよりも反応性が高く、水素吸収の影響を受けやすい。脱ガスサイクルは(酸化曝露を最小限に抑えるため)より速く、(後期段階のポロシティを防ぐため)完全でなければならない。NIMA’sの3分間サイクルと均一な処理は理想的です。結晶粒微細化はクリープ抵抗を向上させます。これは航空宇宙分野での高温マグネシウム用途にとって重要です。.
ガラス溶湯
工業用ガラス(ソーダ石灰ガラス、ホウケイ酸ガラス、特殊ガラス)は、光を散乱させ、最終製品を弱め、光学欠陥を引き起こす気泡介在物に悩まされています。超音波キャビテーションは閉じ込められたガスを分散させ、透明性と構造的完全性を向上させます。1,400~1,800°Cでは、Sialonソノトロードのみが繰り返される熱サイクルに耐えることができます。.
鉄系合金(鋼、鋳鉄)
鋼鉄鋳物工場は歴史的に、超音波技術は極端な温度には不適切と考えられていたため、ロータリー脱ガスまたは真空処理に依存してきました。NIMA’sの1,800°C対応能力がその方程式を変えます。脱ガスサイクルを短縮でき、ニアネットシェイプ鋳造に結晶粒微細化を適用でき(機械加工の削減)、合金元素の分布が均一性を向上させます。.
亜鉛、真鍮、青銅、銅
これらの非鉄金属溶湯は同じ物理原理の恩恵を受けます:キャビテーション駆動の脱ガス、結晶粒微細化、および合金化です。NIMA’sのモジュール式出力(1–5 kW)は、過剰設計をすることなくこれらの用途を拡張します。.
従来の超音波発振器が不十分な理由
ループを閉じるために:物理が明らかにNIMAのアプローチを支持しているのに、なぜ業界は依然として固定周波数40 kHzシステムを販売しているのでしょうか?
- 研究開発コストの低減: 固定周波数発振器は設計が簡単です。周波数を選び、トランスデューサーを組み立て、販売するだけです。NIMAの適応アルゴリズムは、20年にわたる開発と現場試験を要しました。
- マーケティングの慣性: 「高周波数 = より良いキャビテーション」という物語は何十年も続いてきたが、データはそれが周波数の 変動性 と全体積の処理が最も重要であることを示している。
- サプライヤーロックイン: 競合他社は自社システムを独自のソノトロード設計やサードパーティ製機器に結び付けており、顧客が公平な条件で比較することが難しくなっています。
- 定在波問題が広く認識されていない: 多くの装置サプライヤーは定在波について公に議論しておらず、大容量溶解用途における効率損失に顧客が気づかないままになっています。
40 kHzシステムは、小さな取鍋内の100 kgの溶湯では、低周波数の代替品よりも優れた性能を発揮する可能性があり、そのため根強い評判があります。しかし、生産鋳造工場の400 kg規模では、固定周波数システムは適応型マルチ周波数設計に決定的に劣ります。.
競争上の差別化:なぜNIMAが単独で際立つのか
適応型マルチ周波数ソフトウェア、1,800°C対応セラミック性能、実証済みの400kg以上のスケール、20年にわたる現場データという要素の組み合わせにより、NIMAは全温度・全合金範囲にわたる大容量溶湯の工業規模での処理に適格な唯一のシステムとなっています。.
競合他社が存在します:
- 高周波(40–60 kHz)システム は、装置OEMからのものは、大規模での定在波と浸透深さに課題があります。
- 回転脱ガス システムは音響物理学を完全に回避しますが、速度を犠牲にし、不活性ガスを必要とし、結晶粒微細化を達成しません。
- 真空脱ガス はガスを除去しますが、処理が遅く、大容量ではコストが高く、結晶粒微細化の利点はありません。
NIMAは、スピード(3分サイクル)、環境面での利点(不活性ガス不要)、品質面での優位性(結晶粒微細化+介在物除去)、そしてスケールの実証(400kg以上の実績)を兼ね備えています。最も近い競合であるHielscher’sの高周波超音波システムは、実験室や小規模用途に優れていますが、NIMA’sのスケールや温度範囲での比較データは発表していません。.
実装:鋳造からプロセスへ
NIMAシステムを評価しているプロセスエンジニアと調達マネージャー向け:
- サイクルタイムの短縮: 脱ガスサイクルが65%短縮され(10分→3分)、生産スループットの向上と処理単位あたりのエネルギー消費削減につながります。
- 品質向上:溶湯品質が再現性高く向上し、結晶粒組織が均一に微細化されるため、引張強度、伸び、疲労寿命の測定可能な改善が得られます。
- スケーラビリティ: プロセスが50kgのパイロット試験であれ、400kgの生産運転であれ、NIMAのモジュール式パワーアーキテクチャ(1〜5kW)は、システムの再設計なしでその範囲に対応します。
- メンテナンス: サイアロン製ソノトロードは、グラファイトや他のセラミックスよりも3〜5倍長持ちし、設備の寿命期間中のダウンタイムと交換コストを削減します。
Sialon Ceramicsをお試しください
貴社の鋳造工場が現在、大容量の処理でロータリー脱ガス、真空処理、または固定周波数超音波を稼働している場合、NIMAとの並行試験によりその利点を定量化できます。典型的な試験プロトコルは以下の通りです。2つの同一の溶湯バッチ(1つは現在の方法、もう1つはNIMAを使用)を処理し、ALSCANまたは同等の装置で水素含有量を測定し、機械的特性データを収集し、サイクルタイムを比較します。ほとんどの鋳造工場では、最初の1週間で効率と品質の向上を実感できます。.
The standing wave problem-the efficiency loss that has constrained ultrasonic technology in industrial foundries for decades-is solved. NIMA is ready for scale.
よくある質問
NIMAのマルチ周波数アプローチは、単に低い周波数で運転することとどう異なるのでしょうか?
既存の鋳造設備にNIMA発電機を後付け(レトロフィット)することは可能ですか?
NIMA ジェネレーターは、標準的な取鍋や容器設備と統合できるように設計されています。主な要件は、ソノトロード用の取り付けブラケットと、電源および制御システムへの電気接続です。レトロフィットの実現可能性は現在の設備に依存しますが、ほとんどの作業は取鍋インフラを交換せずに更新できます。Sialon’sのチームがサイト評価中に評価できます。
ソノトロードの材質がそれほど重要なのはなぜですか?
ソノトロードは、発電機と溶融金属の間の直接的なインターフェースです。1,800°Cおよびキャビテーション侵食下では、特定のセラミックのみが繰り返しの熱サイクルに耐えることができます。グラファイトは酸化し、標準的なセラミックは熱衝撃を受けます。 Sialon’s独自のセラミック配合 は、構造的完全性と音響結合効率を維持し、それが直接、一貫した処理品質とより長い装置寿命につながります。
現在の超音波システムに定在波の影響が出ているかどうかは、どうすればわかりますか?
兆候には、長いサイクル時間にもかかわらず水素除去が不完全であること、鋳塊全体で機械的特性がばらつくこと(外側のゾーンは十分に処理されるが、コアのゾーンは弱い)、サイクルを大幅に延長せずに全容量を処理できないことなどが含まれます。 標準的な溶湯サイズでのNIMAによる試験 により、定在波が制限要因であるかどうかが明らかになります。